
Обзор
Узнайте основы литья по зеленой песке, процессы, преимущества, ограничения и сравнение с прецизионным литьём по воску-подобной модели для сложных деталей с высокой точностью.
Анатомия зелёного песка: что внутри формы?
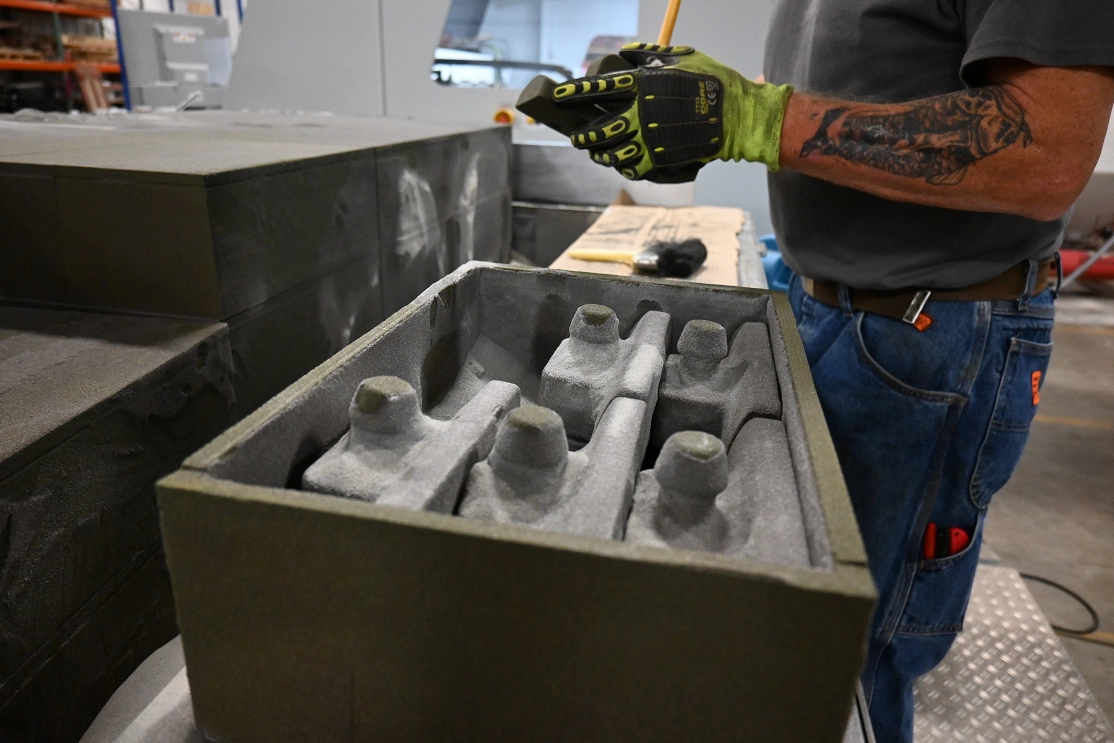
Когда мы говорим о литье по зеленой песке, мы не обсуждаем цвет. Мы говорим о фундаментальной смеси, которая обеспечивает массовое производство. Правильная химия — первый шаг в нашей производственной философии, гарантирующий, что форма выдерживает высокую температуру расплавленного металла. Независимо от того, проектируем ли мы автоматизированные линии или консультируем по сырью, понимание этой смеси критично.
Состав ядра
“зелёный” в литье по зеленой песке относится к влажности в смеси до высушивания. Стандартная эффективная смесь опирается на точный баланс трех основных компонентов:
- Кварцевый песок (85-95%): Это структурное тело формы. Мы полагаемся на конкретный свойств кремнезёмного песка для высокой об га термостойкости, позволяя форме выдерживать экстремальные температуры без разрушения.
- Бентонитовая глина связующая (4-10%): Думайте об этом как о клее. Эта глина поглощает воду и связывает зерна песка вместе, наделяя форму необходимой прочностью.
- Вода (2-5%): Активатор. Она запускает пластичность глины, делая песчано-формуемой и готовой к узору.
Критические добавки для финишной обработки поверхности
Чтобы выйти за пределы того, на что может рассчитаться песок, мы часто видим введение в смесь конкретных добавок. Материалы вроде пылевидный уголь (коаловый) или кукурузный крахмал используются для предотвращения проникновения металла и улучшения конечной поверхности. В отрасли, где точность — наш ориентир, эти добавки помогают снизить шероховатость, обычно ассоциирующуюся с литьём по песку.
Почему его называют “зелёным”?
Это распространённое заблуждение в отрасли. Термин строго относится к незагустевшему состоянию формы.
Хотите узнать о литье зелёного песка? Пожалуйста, читайте эту статью: Что такое зеленый песок в процессах литья: типы и применения
- Влажность: Песок влажнеют (смягчают) водой, что отличается от форм из “сухого песка”, которые выпекаются.
- Не цвет: Песок обычно чёрный или темно-серый из-за углеродистых добавок, фактически не зелёный.
Понимание этих переменных является частью технической базы, необходимой для успешных литьевых проектов, обеспечивая соответствие даже традиционных методов современным стандартам.
Процесс зелёного песочного литья шаг за шагом
Мы подходим к литье по зеленой песке циклу как к системному кругу точности и повторяемости. Хотя базовая химия песка остаётся неизменной, механическое исполнение определяет качество конечного компонента. От создания мастер-модели до финального разрушения оснастки каждый этап требует строгого контроля для минимизации дефектов и обеспечения размерной точности.
Формовочная подготовка: основа
Всё начинается с образца, который по сути является копией предмета, который мы планируем залить. Обычно мы изготовляем их из дерева, металла или пластика высокой плотности, в зависимости от объёма производства. Ключевое: мы должны сконструировать образец с определённым пределом допусков на литьё. Так как металл сужается при остывании, образец обрабатывают чуть больше конечных спецификаций, чтобы компенсировать это усадку. Для сложной геометрии мы обращаемся к нашему практическому руководству по промышленной точности по изготовлению форм под песчано-литьё чтобы обеспечить идеальное совпадение инструмента с оборудованием для формования.
Метод формования: метод коупа и драга
Фактический процесс формования из зелёного песка вращается вокруг сборки формовочной чаши, которая фиксирует песок на месте. Он разделён на две различные секции:
- Drag (нижняя половина): Нижняя половина формы, где размещается нижняя часть образца.
- Cope (верхняя половина): Верхняя половина, которая надевается на поддон для закрытия формы.
Мы плотно продавливаем подготовленную смесь зелёного песка вокруг образца в обеих половинах. Эта упаковка обеспечивает необходимую механическую прочность, чтобы форма не обрушилась после извлечения образца.
Размещение и сборка сердечников
Если дизайн требует внутренних полостей или пустот — как водяные кожухи в блоке двигателя — полагаться только на зелёный песок нельзя. Мы вставляем сердечники, которые представляют собой затвердевшие песочные формы, в полость формы до закрытия чехла. Эти сердечники должны быть достаточно прочными, чтобы противостоять давлению расплавленного металла, но хрупкими, чтобы разрушиться во время очистки.
Литьё: расплавленный металл по принципу гравитации
После того как форма зажата, мы переходим к расплав металл. Это критически важный этап, на котором минимизируется турбулентность, чтобы предотвратить захват воздуха или разрушение песка. В современных металлургических заводах мы используем автоматизацию и роботные интеграторы для точного контроля скорости литья и температуры. Эта последовательность помогает снизить типичные проблемы, такие как пористость, и гарантирует, что металл заполнит каждую деталь полости формы до застывания.
Охлаждение, раскол и доводка
После литья металл должен остыть до полного затвердевания. Затем переходим к станциону расколки, где форму вибрируют, чтобы отделить песок от отливки. Использованный песок собирается для повторной подготовки и повторного использования. Наконец, отливка проходит операции по доводке. Мы снимаем систему подач (каналы, по которым подавался металл) и ростеры, и обычно используем пескоструйную очистку поверхности, в результате чего получается черновая деталь, готовая к обработке или финальной проверке.
Почему производители выбирают литьё зелёным песком

В металлургической отрасли, литье по зеленой песке остаётся доминирующим методом производства металлических компонентов, занимая значительную долю общего объёма литья. Мы видим, что производители последовательно выбирают этот путь, потому что он обеспечивает оптимальный баланс между экономической целесообразностью и гибкостью производства. Это рабочая лошадка литейного мира, обладающая явными преимуществами, которые иногда не может соперничать с высокотехнологичными альтернативами.
Экономическая эффективность и повторное использование
Основной драйвер перехода на процесс формования из зелёного песка это контроль затрат. Сырьевые материалы — песок из кремнезема, глина бентонит и вода — недороги и доступны. В отличие от процессов постоянной формовки, которые требуют дорогостоящих металлических форм под давлением, инструменты (образцы), используемые здесь, доступны по цене.
- Повторно используемые материалы: Песочная смесь перерабатывается и повторно используется в непрерывном цикле, что значительно уменьшает расходы на материалы.
- Низкие затраты на настройку: Оснастка образцов дешевле в производстве, чем металлические формы, требуемые для других методов, что является ключевым фактором при сравнении литье под давлением vs. песочное литье для кратко- и среднесерийного производства.
Универсальность по металлам и размерам
Этот метод чрезвычайно универсален в отношении сплавов, с которыми он может работать. Он эффективно отливает как железные и цветные металлы, включая серый чугун, ковко-чугун, сталь, алюминий и бронзу.
Масштабируемость не менее впечатляющая. Мы можем производить детали весом всего несколько унций до массивных деталей весом несколько тонн. Независимо от того, идет ли речь о массовом литье или о специализированных деталях тяжелой техники, процесс адаптируется. Для объектов, стремящихся максимизировать эту производительность, добавление интеграцию робототехники литья под давлением на заводе помогает автоматизировать заливку и обработку этих тяжелых форм, обеспечивая согласованность на разных масштабах.
Устойчивые практики литейного цеха
Устойчивость встроена в процесс. Поскольку формовочный песок восстанавливается и перерабатывается после шага выброса, отходы сведены к минимуму. Этот цикл повторного использования природных материалов хорошо сочетается с современными экологическими стандартами, снижая общий углеродный след литейного цеха.
преимущества
| Особенность | Описание | Ключевое преимущество |
|---|---|---|
| Затраты на материалы | Используется обширный песок из кремнезема и глина. | Значительно ниже операционные расходы. |
| Гибкость сплава | Заливает чугун, сталь, алюминий и бронзу. | Один процесс для нескольких линей продукции. |
| Скорость производства | Быстрые циклы изготовления форм. | Идеально подходит для массового производства. |
| Экологически чистый | Высокая переработка песка. | Поддерживает устойчивые практики литья. |
Ограничения: когда зелёного песка недостаточно
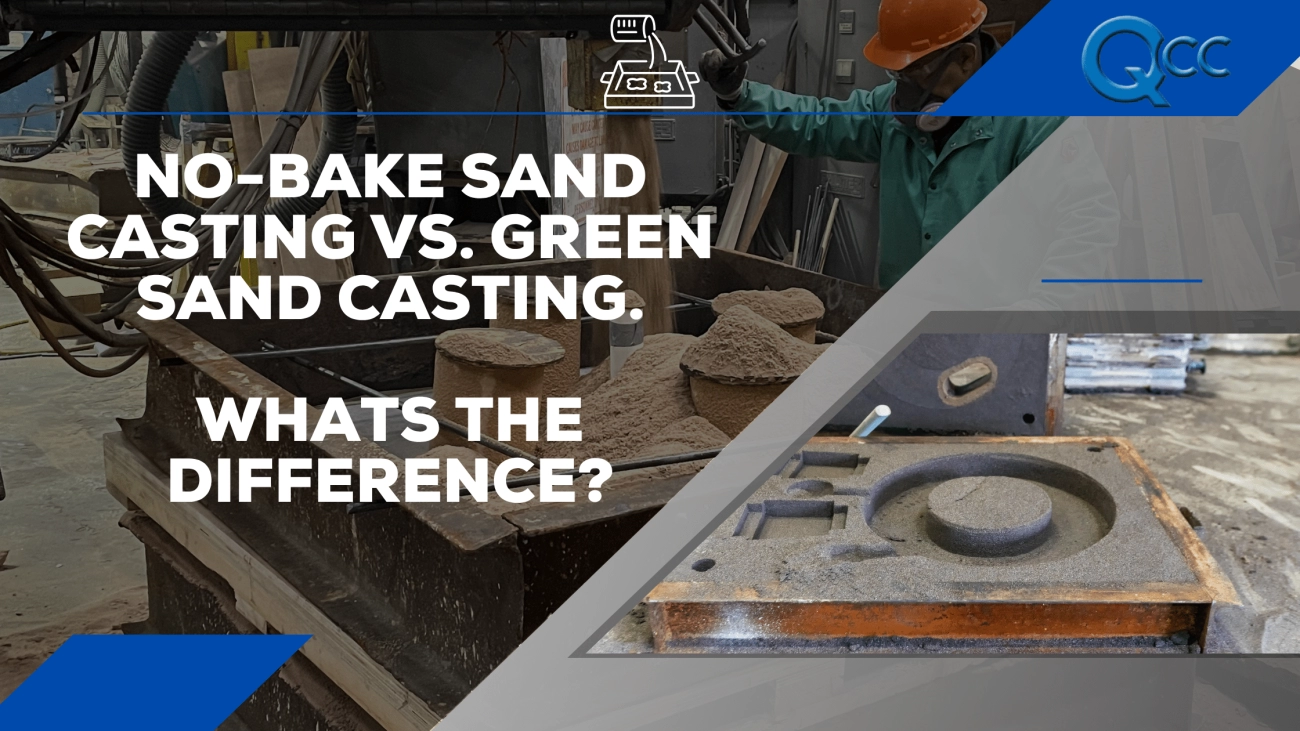
В то время как литье по зеленой песке является рабочей лошадкой в производстве, он не является универсальным решением для каждого проекта. Мы должны быть реалистами в отношении того, где этот метод достигает своих ограничений, особенно когда высокая точность неприемлема.
Шероховатость поверхности
Самый очевидный недостаток — текстура. Поскольку мы уплотняем песчинки вокруг образца, поверхность металла будет иметь зернистую фактуру. Она заметно грубее по сравнению с литьём по витражам или литьём под давлением. Если вашей детали нужна зеркальная эстетика или гладкая уплотняющая поверхность, почти наверняка потребуются вторичные операции. Многие производители полагаются на слуга точной механической обработки для шлифовки и полировки этих критических зон до соответствия конечным спецификациям.
Размерная точность при литье
Зелёное песочное литьё опирается на смесь песка, глины и воды. Эта композиция достаточно гибкая, что хорошо для избежания трещин, но плохо для точного удержания допусков.
- Точность на уровне микрон: Здесь возникают сложности. Достижение допусков менее ±0.030 дюйма трудно без дополнительной механической обработки.
- Движение стенок формы: Давление расплавленного металла может слегка смещать песок, влияя на конечные размеры.
Для более детального сравнения с другими методами просмотр сравнение производственного процесса может помочь уточнить, когда придерживаться песчаной формы и когда переходить к прецизионным технологиям.
Потенциальные дефекты литья
“зелёный” в литье по зеленой песке упоминает влагу, а влага может быть проблемой, если не управлять ею должным образом.
- Пористость и газовые пустоты: Если пар, образующийся во время литья, не может выйти через пористость песка, он оказывается заперт внутри металла, образуя пустоты.
- Песчаные включения: Свободные зерна песка могут смешаться в расплав и стать встроенными в отливку, создавая слабые места.
Зелёный песок против инвестиционного литья: правильный выбор
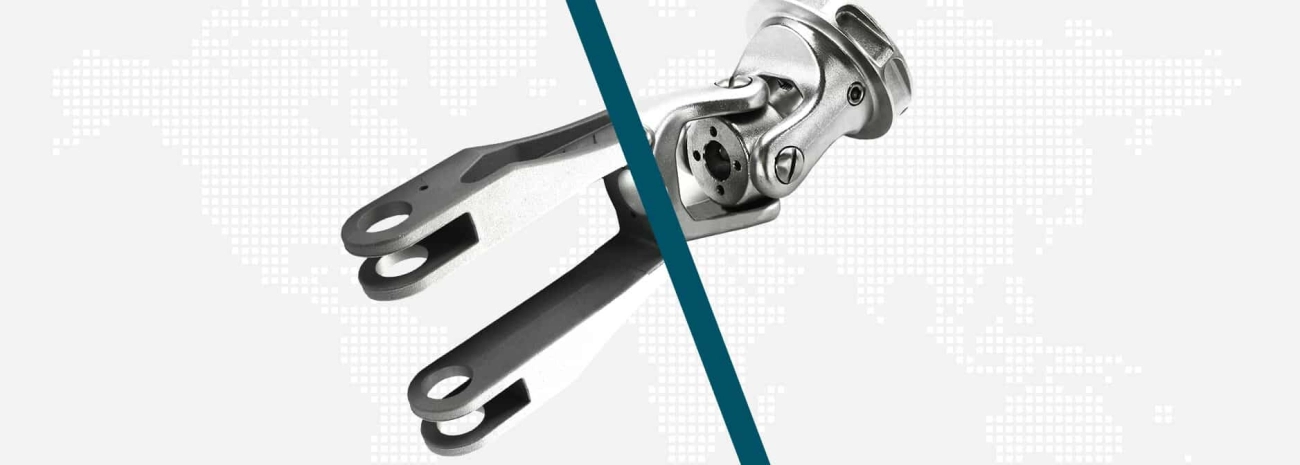
Выбор между литье по зеленой песке и инестиционным литьем часто сводится к балансу между стоимостью и точностью. В то время как зелёный песок является рабочей лошадкой для крупносерийных, тяжёлых деталей, он просто не может сопоставиться с требуемой размерной точностью для сложных, высокотехнологичных компонентов.
Сравнение применяемых случаев
Мы видим, что литье по зеленой песке доминируют в отраслях, где размер и скорость важнее полировки поверхности. Это стандарт для производства блоков двигателей автомобилей, корпусов коробок передач и железнодорожных компонентов. В отличие от этого, инвестиционные литьё является предпочтительным методом для авиационной компонентной базы, медицинских имплантов и сложных клапанов, где каждый микрон имеет значение.
Точностные требования: когда переходить
Если ваш проект требует размерной точности в литье в пределах строгих допусков (≤ 5 мкм) зеленая песчаная литье, скорее всего, окажется недостаточно точной. Текстура песка по своей природе ограничивает, насколько мелкими могут быть детали. Для проектов, требующих сложной геометрии и жестких спецификаций, переход на литье под инвестиции обязателен. Этот процесс опирается на высококачественные формы, созданные передовыми машинами впрыска воска для литья под инвестиции, гарантируя, что готовая металлическая деталь идеально совпадет с дизайном.
Потребности в качестве поверхности
Поверхностная шероховатость является главным различием. Литье зеленого песка обычно оставляет грубую, зернистую текстуру, которая обычно требует вторичной обработки для сглаживания поверхностей сопряжения. Литье под инвестиции обеспечивает близкую к прямой форме деталь с гладкой, часто зеркальной отделкой прямо из оболочки. Это снижает потребность в обширной постобработке, экономя время на конвейере производства.
Краткое сравнение: зеленый песок против литья под инвестиции
| Особенность | Литье зеленого песка | Инвестиционное литье |
|---|---|---|
| Основное преимущество | Низкие затраты на оснастку и материал | Превосходная отделка поверхности и точность |
| Типичный допуск | ±0.030 дюйма (прибл.) | ±0.003 дюйма (Точная) |
| Окончательная обработка поверхности | Грубый (Ra 250-500) | Гладкий (Ra 63-125) |
| Лучшее применение | Блоки двигателей, крышки колодцев | Степные лопасти, хирургические инструменты |
| Объем производства | Высокий объем, быстрые циклы | Низко- до высокоавтоматизированный (зависит от автоматизации) |
Для производителей, стремящихся перейти от литья rough к точным компонентам, понимание возможностей точной литья против обработки критично для оптимизации производственного бюджета.
Совершенствование литейного цеха: автоматизация и робототехника
Прошли те дни, когда литейное производство было просто темным, пыльным помещением, полагающимся исключительно на ручной труд. Сегодня мы трансформируем литье по зеленой песке объекты в высокотехнологичные производственные узлы. Интегрируя передовые решения автоматизации литейного цеха, мы не только ускоряем конвейер, но и кардинально улучшаем однородность, безопасность и прибыльность.
Роль интеграторов роботов
В современных конфигурациях роботы взяли на себя тяжелую работу и самые опасные задачи. Интеграторы роботов незаменимы для модернизации традиционных линий, чтобы обрабатывать массовое литье с минимальным временем простоя.
- Автоматизированная заливка: Роботы контролируют ковш с исключительной точностью, обеспечивая, что расплавленный металл попадает в жерло с точной скоростью. Такая консистентность жизненно необходима при работе с чувствительными сплавами, такими как Алюминий Grade 357, где турбулентность или падение температуры могут повредить механические свойства.
- Обработка форм: Роботизированные руки выполняют lock together correctly сборку с идеальным выравниванием, исключая человеческую ошибку, которая часто приводит к смещению формы и размерным отклонениям.
Цифровизация: Умный литейный цех
Дело не только в движущихся деталях; речь идёт о данных. Мы движемся к концепциям “Умной литейной фабрики”, где цифровизация контролирует процесс формования из зелёного песка в реальном времени.
Датчики, встроенные в оборудование для смешивания, мгновенно отслеживают критические переменные, такие как влажность, уплотняемость и температура песка. Если песок становится слишком сухим или прочность связующего падает, система автоматически регулирует воду или смесь бентонита до того, как будет изготовлена дефектная формовочная заготовка. Этот мониторинг качества в реальном времени обеспечивает одинаковость поверхности и структурной целостности, независимо от того, делаем ли мы десять деталей или десять тысяч.
FAQ: Частые вопросы о литье по зеленому песку
Мы сталкиваемся с множеством вопросов относительно процесс формования из зелёного песка и того, как он сопоставляется с другими методами. Независимо от того, ищете ли вы экономию затрат или универсальность материалов, понимание этих основ помогает принять правильное производственное решение. Если у вас есть более конкретные технические вопросы, вы всегда можете ознакомиться странице часто задаваемых вопросов относительно наших возможностей.
Можно ли эффективно повторно использовать зелёный песок?
Безусловно. Одной из основных причин, почему мы поддерживаем литье по зеленой песке его пригодность к переработке. Песочная смесь — состоящая из кварцевого песка, глины бентонита, и воды — может быть переработана и повторно использована через множество циклов. После раскалки процесса мы просто восстанавливаем песок, добавляя новый глиняный компонент и воду, чтобы вернуть его связующие свойства. Это делает его краеугольным камнем устойчивые практики литья, значительно снижая материальные отходы и расходы на утилизацию по сравнению с песками на основе химических связующих.
Различия между зелёным песком и песочным литьем с сухим песком
В то время как оба метода используют песок, состояние формы значительно отличается. Зелёный песок в литье обозначает наличие влаги, в то время как формы из сухого песка запекаются для удаления влаги перед заливкой.
| Особенность | Литье зеленого песка | Литьё из сухого песка |
|---|---|---|
| Влажность | Влажный (вода + глина) | Сушёный/Запечённый (Без влаги) |
| Прочность на плесень | Умеренный | Высокий (меньше склонен к поломке) |
| Скорость производства | Быстрый (нет времени выпечки) | Медленнее ( требует выпечки ) |
| Точность размерной характеристики | Хорошо | Лучше (жёсткая форма) |
| Стоимость | Ниже | Выше |
Подходит ли литьё зелёной песчаной смеси для деталей из алюминия?
Да, зелёная песчаная смесь для металлургического литья является высокоэффективной для алюминия и других нелегированных металлов. Она широко используется для производства автомобильных компонентов, таких как блоки цилиндров, корпуса коробок передач и корпуса насосов. Хотя она может не достигать микронного уровня точности инвестиционного литья, она обеспечивает отличную эффективность для высоких объёмов производства. Однако производителям необходимо тщательно контролировать проницаемость песка, чтобы предотвратить газовые дефекты, обеспечивая размерной точности в литье соответствие требуемым спецификациям для алюминиевых деталей.
Связанные источники
https://vastpe.com/what-is-green-sand-in-casting/
 Russian
 English
 German