Безцилиндровая технология и преимущества технологического процесса
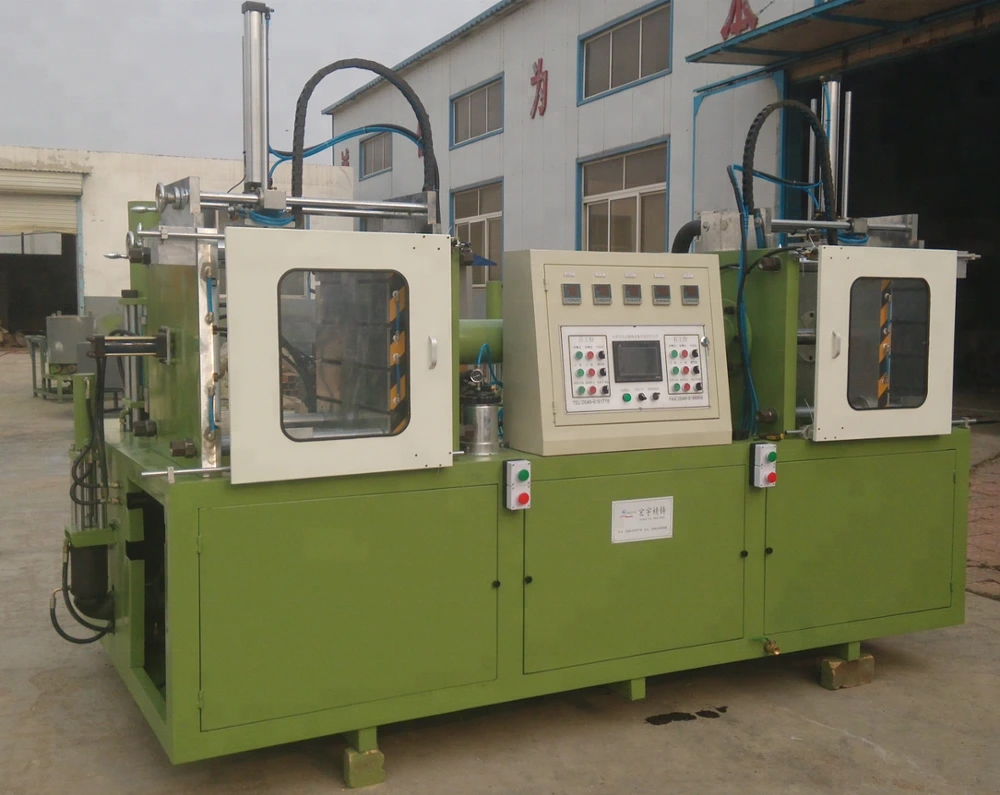
Безцилиндровая технология впрыска воска Vastpe использует конструкцию без инжекционного цилиндра, обеспечивающую стабильный поток воска без пульсаций. Благодаря упрощенной архитектуре системы впрыска оборудование предназначено для обеспечения равномерного заполнения пресс-форм и стабильного изготовления воспроизводимых восковых моделей.
Фактические результаты технологического процесса зависят от свойств воска, конструкции пресс-формы, контроля температуры, параметров впрыска, условий вакуумирования, а также настроек оператора или системы автоматизации. Для каждой модели и каждой восковой системы необходимо проводить проверку и подтверждение технологического процесса.
Поток воска без пульсаций
Стабильный поток воска помогает уменьшить отклонения при заполнении пресс-формы и обеспечить более равномерную плотность моделей и качество их поверхности. Профиль впрыска следует настраивать с учетом состава воска и геометрии модели.
Конструкция системы впрыска без цилиндра
Конфигурация без цилиндра снижает зависимость от традиционных компонентов системы впрыска, подверженных износу. Это позволяет упростить техническое обслуживание оборудования и обеспечить чистый, контролируемый процесс впрыска в зависимости от выбранной конфигурации машины.
Контроль температуры воска
Контроль температуры помогает поддерживать оптимальную вязкость воска во время впрыска. Необходимый температурный диапазон зависит от состава воска, материала формы, геометрии модели и подтверждённого технологического режима.
Изготовление моделей с использованием вакуума
При наличии функции вакуумирования система помогает уменьшить захват воздуха и улучшить заполнение сложных элементов формы. Требования к вакуумированию зависят от конструкции формы и производственного процесса.
Автоматическое управление процессом
Системы управления на базе ПЛК или интеллектуальные системы управления могут контролировать последовательность впрыска, температурные настройки, этапы выдержки и другие технологические параметры в соответствии с конфигурацией машины.
Снижение влияния человеческого фактора
Программируемые циклы и повторяемые движения оборудования помогают уменьшить различия в результатах изготовления восковых моделей при работе разных операторов. При этом конечное качество по-прежнему зависит от точности оснастки, состояния воска, настройки процесса и системы контроля качества.
Технические характеристики и доступные конфигурации
Компания Vastpe может адаптировать оборудование для впрыска воска с учётом требований заказчика к моделям, формам и производственному процессу. Окончательная техническая спецификация должна быть согласована в ходе инженерной оценки.
Факторы, определяющие доступные конфигурации
•Метод впрыска и безцилиндровая конструкция без накопительного бака
•Диапазон давления впрыска и регулирования потока
•Конструкция резервуара для воска или система его подачи
•Контроль температуры воска и способ нагрева
•Инжекция с использованием вакуума при необходимости
•Усилие смыкания пресс-формы и размеры формы
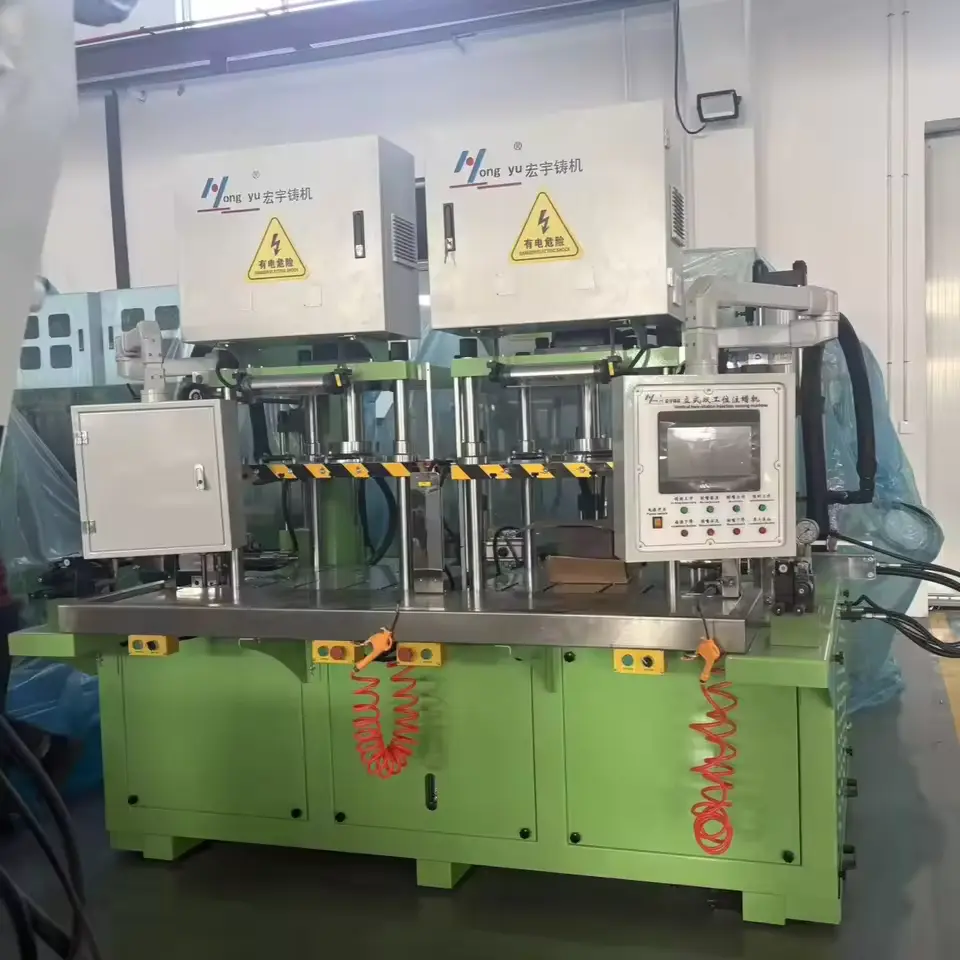
•Однопозиционная или многопозиционная конфигурация
•Горизонтальная или вертикальная компоновка оборудования
•ПЛК, человеко-машинный интерфейс (HMI) и автоматическое управление процессом
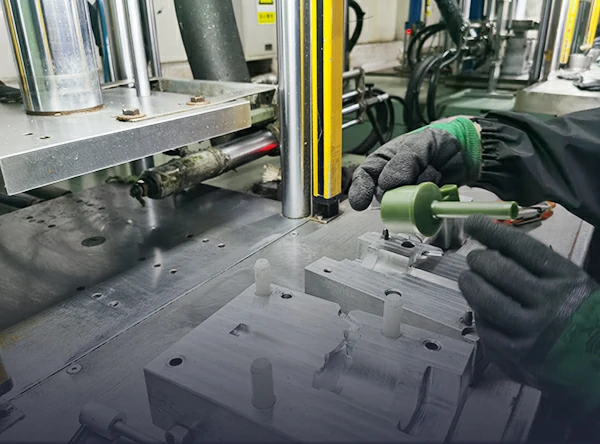
•Интерфейс для выгрузки и обработки моделей
•Интеграция оснастки, приспособлений и сборки моделей
•Защитное ограждение и доступ оператора
•Регистрация данных и отслеживаемость производства
•Требования к электропитанию, сжатому воздуху и инженерным коммуникациям на заводе
Критерии выбора оборудования
Перед выбором машины для литья воска под давлением рассмотрите следующие параметры:
1.Состав восковой смеси и рабочая температура
2.Размеры, масса и геометрия модельной оснастки
3.Требуемый размер пресс-формы и усилие смыкания
4.Требуемый объём производства и продолжительность производственного цикла
5.Допуски на размеры модели и требования к качеству поверхности
6.Требования к вакуумированию и удалению воздуха
7.Существующая оснастка и последующий процесс изготовления керамической оболочки
8.Доступное пространство на производстве и организация перемещения материалов
9.Требования к автоматизации и интерфейсам обмена данными
10.Ожидания в отношении технического обслуживания, обучения и сервисной поддержки
Не публикуйте фиксированные значения давления, температуры, усилия смыкания или продолжительности производственного цикла до их подтверждения для конкретной модели оборудования и области применения.
Материалы: титан, нержавеющая сталь и жаропрочные сплавы
Машины для литья восковых моделей изготавливают восковые модели, а не металлические отливки. Выбор материалов на этой странице относится к областям применения металлического литья и системам сплавов, для которых предназначены восковые модели.
Титановые отливки, изготовленные методом литья по выплавляемым моделям
Производство восковых моделей для литья титана по выплавляемым моделям требует стабильной геометрии моделей и тщательного контроля технологического процесса, поскольку отклонения размеров восковой модели могут повлиять на керамическую оболочку и конечную отливку. Параметры оборудования должны быть проверены и подтверждены с учётом используемой восковой системы, конструкции формы и технологической программы литья титана.
Литьё деталей из нержавеющей стали по выплавляемым моделям
Детали из нержавеющей стали, изготовленные методом литья по выплавляемым моделям, применяются в промышленности, автомобилестроении, медицине и системах управления потоками жидкостей. Стабильность восковых моделей обеспечивает воспроизводимость процесса формирования керамической оболочки и способствует повышению качества последующего литья при условии надлежащего контроля оснастки, оболочки и технологических процессов работы с металлом.
Литьё деталей из жаропрочных сплавов по выплавляемым моделям
Применение жаропрочных сплавов, например для изготовления турбин и высокотемпературных компонентов, требует тщательного контроля геометрии, качества поверхности и прослеживаемости. Оборудование Vastpe для инжекции воска может быть адаптировано для производства моделей, используемых в сложных проектах литья жаропрочных сплавов по выплавляемым моделям, при условии предварительной технической оценки.
Другие литейные сплавы
Оборудование также может быть оценено на предмет пригодности для работы с другими сплавами, применяемыми при литье по выплавляемым моделям. Совместимость зависит от состава восковой смеси, конструкции модели, оснастки, процесса изготовления оболочки и требований заказчика к качеству.
Области применения: аэрокосмическая промышленность, автомобилестроение, медицина и атомная энергетика
Аэрокосмическая промышленность и авиация
Производство размерно-стабильных восковых моделей для лопаток турбин, компонентов двигателей и других сложных литых деталей аэрокосмического назначения. Требования к воску, оснастке, контролю и прослеживаемости должны быть согласованы отдельно для каждого проекта.
Автомобильная промышленность
Обеспечение воспроизводимого производства восковых моделей для двигателей, турбокомпрессоров, трансмиссий и компонентов систем управления потоками жидкостей. Автоматическое управление рабочим циклом помогает производителям контролировать объёмы выпуска и стабильность характеристик моделей.
Медицинские компоненты
Обеспечение высокоточного производства восковых моделей для медицинских компонентов, специализированных инструментов и других сложных деталей. Требования к материалам, чистоте, качеству поверхности и документации должны быть определены до выбора оборудования.
Ядерное и энергетическое оборудование
Обеспечение контролируемого производства моделей для насосов, клапанов, компонентов энергетического оборудования и других литых деталей, применяемых в сложных энергетических системах. Применимая система управления качеством, план инспекционного контроля и требования к документации должны быть согласованы для каждого проекта.
Общие промышленные применения
Оборудование для инжекции воска также может использоваться для производства высокоточных литых деталей насосов, клапанов, промышленного оборудования и инженерных металлических компонентов, для которых необходимы воспроизводимые модели и контролируемые производственные циклы.
Монтаж, ввод в эксплуатацию и техническое обслуживание
Vastpe обеспечивает техническую поддержку на протяжении всего жизненного цикла оборудования. Объём поддержки зависит от выбранного станка, местоположения проекта и требований заказчика.
Монтаж и подготовка площадки
Перед поставкой необходимо проверить доступную площадь помещения, инженерные коммуникации, возможности для подъёма и перемещения оборудования, температуру в производственном помещении, вентиляцию, подачу сжатого воздуха и электропитания, а также потоки материалов. Подходящий план размещения оборудования помогает сократить задержки при монтаже.
Ввод в эксплуатацию
Во время пусконаладочных работ станок проверяется на соответствие согласованной конфигурации и эксплуатационным требованиям. Процесс может включать пробные испытания пресс-форм, настройку температуры воска, регулировку цикла впрыска, проверку вакуума (при наличии соответствующей системы) и первоначальный осмотр восковых моделей.
Обучение операторов
Обучение может охватывать эксплуатацию станка, управление рецептами или параметрами, работу с пресс-формами, правила техники безопасности, регулярную очистку и базовое устранение неисправностей.
Профилактическое техническое обслуживание
Регулярное техническое обслуживание может включать проверку нагревательных элементов и компонентов системы контроля температуры, очистку участков, контактирующих с воском, осмотр уплотнений и крепёжных приспособлений, проверку компонентов вакуумной системы (при наличии), а также контроль аварийных сигналов системы управления.
Удалённая техническая поддержка и обслуживание на объекте
Vastpe может предоставлять рекомендации по устранению неисправностей, анализу технологических процессов и координации сервисного обслуживания в соответствии с объёмом проекта. При обращении за поддержкой подготовьте информацию о модели станка, восковой модели, партии воска, истории аварийных сигналов и настройках технологического процесса.
Контроль процесса впрыска воска
Стабильность и воспроизводимость процесса впрыска воска зависят от взаимодействия оборудования, воска, оснастки и настроек оператора. Рекомендуемая документация по технологическому процессу может включать:
•Тип и номер партии воска
•Температура воска и условия его выдержки
•Давление впрыска или настройки потока
•Время впрыска и выдержки под давлением
•Температура формы, если применимо
•Настройки вакуума и продолжительность его воздействия, если применимо
•Проверка массы и размеров модели
•Выявленные дефекты и принятые корректирующие меры
•Аварийные сигналы оборудования и записи о техническом обслуживании
Эти записи помогают определить, вызван ли дефект состоянием воска, оснасткой, температурой, заполнением формы, вакуумом, обращением с моделью или настройками оборудования.
Распространённые дефекты восковых моделей и способы их устранения
Неполное заполнение формы
Возможные причины включают недостаточную температуру воска, неподходящие настройки впрыска, засорение литниковых каналов, недостаточную вентиляцию или неподходящее состояние формы. Прежде чем повышать давление, проверьте воск, оснастку и рабочий диапазон технологических параметров.
Образование облоя или дефекты по линии разъёма формы
Возможные причины включают недостаточное смыкание формы, износ оснастки, чрезмерное давление впрыска или проблемы с плоскостью разъёма формы. Проверьте состояние формы и настройки системы зажима.
Захват воздуха или образование пустот
Возможные причины включают особенности заполнения формы, вентиляцию, состояние воска или недостаточный вакуум в тех случаях, когда его применение необходимо. Проверьте конструкцию формы и процесс вакуумирования, а не полагайтесь на изменение только одного параметра.
Деформация модели или отклонения размеров
Возможные причины включают неравномерное охлаждение, преждевременное извлечение из формы, колебания температуры воска, смещение оснастки или механические нагрузки при обращении с моделью. Проверьте весь производственный цикл и способ поддержки модели.
Дефекты поверхности
Возможные причины включают загрязнение воска, неудовлетворительное состояние формы, неподходящую температуру, проблемы с разделительным составом или повреждения при обращении с изделием. Перед изменением настроек впрыска проверьте чистоту воска и состояние формы.
Окончательная диагностика неисправностей должна основываться на фактической рецептуре воска, используемой форме, модели оборудования и данных контроля качества.
Прецизионный автоматический инжектор воска
Разработана для высокоточного воспроизведения форм; вакуумная интегрированная система исключает воздушные включения для превосходного качества литья. Это идеальное решение для сложных форм украшений и высокоточной мелкой промышленной продукции. Узнайте больше о наших продукты разработана для прецизионного литья.
- Интегрированная вакуумная помпа обеспечивает бес пузырьков и высокую плотность моделей из воска
- Интеллектуальное управление температурой PID для стабильной вязкости воска
- Компактный, эргономичный дизайн с интуитивно понятным цифровым интерфейсом
Запросить технические характеристики




 Russian
 English
 German