
16 ноября 2026 года
Контрольный список интеграции литейных роботов для линий литья по выплавляемым моделям: руководство по безопасному и масштабируемому внедрению автоматизации с четким определением объема работ, интерфейсов, испытаний и поддержки.
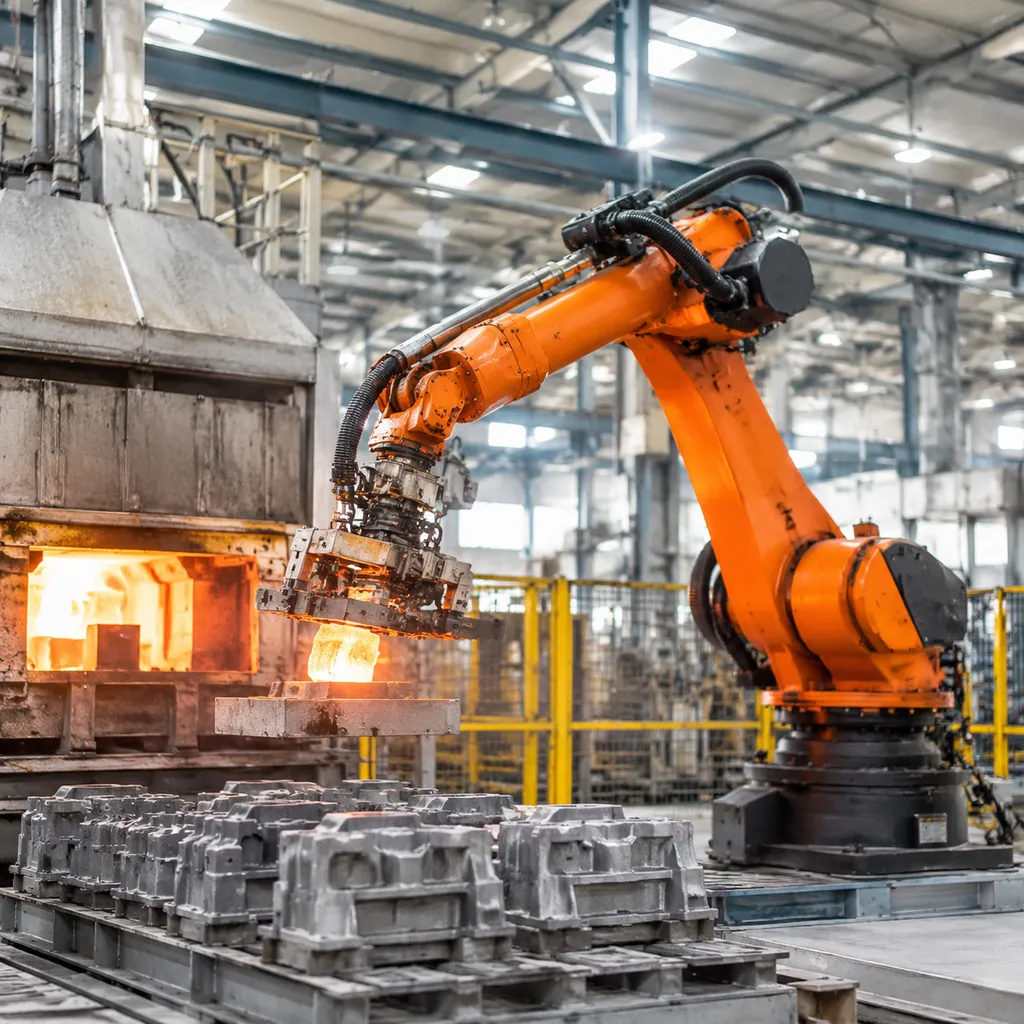
1. Определение проекта и первичный аудит производственной базы
Успешное внедрение автоматизированной системы литья по выплавляемым моделям начинается с тщательной оценки существующей планировки предприятия, узких мест производственного процесса и эксплуатационных целей. Прежде чем выбирать оборудование, необходимо задокументировать все производственные параметры, чтобы сформировать четкую исходную базу для автоматизации.
Оценка осуществимости и выбор целевых рабочих станций
Определите конкретные этапы литья по выплавляемым моделям, на которых планируется использовать роботизированную обработку: Wax Assembly: Обработка хрупких восковых моделей, литниковых систем и сборка модельных блоков. Автоматизация участка нанесения керамических оболочек: Роботизированное нанесение огнеупорного покрытия методом погружения, погружение в резервуары со шликером, нанесение песчаной обсыпки и перемещение в сушильные камеры. Операции после литья: Выбивка отливок, обрезка литников, абразивная шлифовка и сортировка готовых деталей.
Ограничения производственных помещений и занимаемой площади
Физические ограничения производственных помещений определяют геометрию роботизированной ячейки и рабочую зону досягаемости робота. Необходимо оценить следующие параметры: Высота потолков и свободное пространство над оборудованием: Критически важны для глубоких резервуаров со шликером, вертикальных пескоструйных установок и операций переворачивания литейных блоков. Допустимая нагрузка на пол: Требования к конструктивному усилению роботизированных оснований для высоких полезных нагрузок. Экологические препятствия: Зоны разбрызгивания шликера, пути распространения кремнезёмной пыли и зазоры для вентиляционных вытяжных зонтов.
Матрица базовой оценки
| Параметр оценки | Ключевой инженерный фактор | Влияние на конструкцию системы |
|---|---|---|
| Полезная нагрузка брутто | Суммарный вес влажного керамического блока-дерева, сила сопротивления шликера и EOAT | Определяет запас грузоподъёмности осей робота и момент инерции |
| Кинематическая досягаемость | Глубина резервуара, точки опускания пескоструйного оборудования и радиус передачи карусели | Определяет требования к высоте основания и досягаемости манипулятора |
| Целевое время цикла | Продолжительность погружения и стекания для каждого слоя; скорость перемещения между погружениями | Определяет требуемые скорости осей и ограничения пропускной способности производственной ячейки |
| Доступ к инженерным коммуникациям объекта | Пневматические линии высокого давления, стабильное электропитание 480 В, промышленный Ethernet | Определяет распределение оборудования на производственном участке и размещение шкафов управления |
Установление этих эксплуатационных границ позволяет предотвратить последующие инженерные изменения и создать прочную основу для спецификации оборудования.
2. Требования к деталям, оснастке и технологическому процессу

Успешная интеграция роботов в литейное производство по выплавляемым моделям начинается с определения физических характеристик восковых блоков моделей и керамических оболочек. Если заранее не учесть каждый грамм полезной нагрузки и каждый миллиметр зазора, роботизированная ячейка будет испытывать трудности с выпадением деталей, неравномерным нанесением покрытий или механическим износом.
Предельные значения полезной нагрузки для компонентов и модельных блоков
- Вес сухого и влажного модельного блока: Рассчитывайте максимальную полезную нагрузку исходя из полностью собранного модельного блока с влажной керамической оболочкой, а не только из исходного воскового блока после литья под давлением. При извлечении учитывайте дополнительный вес удерживаемой суспензии.
- Смещение центра тяжести (CoG): По мере нанесения последовательных слоёв огнеупорного покрытия на керамическую оболочку центр тяжести смещается наружу. При расчёте грузоподъёмности робота необходимо учитывать динамический крутящий момент при наклонах под большими углами.
- Геометрия литников и модельного блока: Стандартизируйте высоту модельных блоков, диаметры литников и подвесные проушины для различных групп деталей, чтобы свести к минимуму время переналадки.
Конструкция концевого рабочего инструмента (EOAT) и захвата
- Надёжная механическая фиксация: Захваты, удерживающие детали исключительно за счёт трения, теряют эффективность при покрытии скользкой первичной суспензией или мелкой цирконовой мукой. Мы предусматриваем механические стопорные выступы или пневматические зажимы с механическими фиксаторами, чтобы надёжно закрепить сборку даже при падении давления воздуха.
- Защита от проникновения абразивных материалов: Обеспечьте изоляцию цилиндров захватов, линейных направляющих и датчиков от падающего штукатурного песка, кремнезёмной пыли и жидких связующих веществ.
- Податливость и амортизация: Предусмотрите контролируемую податливость в интерфейсе захвата, чтобы смягчить перенос хрупких восковых моделей без образования микротрещин.
Параметры погружения в суспензию и формирования керамической оболочки
| Параметр процесса | Критическая спецификация | Влияние на интеграцию |
|---|---|---|
| Скорость погружения | Программируемая скорость входа и выхода: от 50 до 150 мм/с | Предотвращает захват воздуха и смывание суспензии |
| Манипулирование по осям | Непрерывное вращение по нескольким осям (360°) | Устраняет пузырьки в глубоких глухих отверстиях и острых углах |
| Профили угла погружения | Переменный динамический угол наклона (от 30° до 85°) | Обеспечивает равномерную толщину стенок сложных кластеров прецизионных отливок |
| Совместимость слоёв | Основные, промежуточные и резервные покрытия | Подготавливает структуру формы к чистому удалению воска и последующему обжигу в энергосберегающей печи для выжигания воска при температуре 1200 °C для оболочковых форм на основе кремнезольной связки |
Предварительный контроль этих механических ограничений позволяет роботу воспроизводить точные и повторяемые режимы погружения без ручного вмешательства.
3. Роботы, концевые инструменты и компоновка рабочих станций

Выбор правильной механической архитектуры имеет решающее значение для нашей стратегии автоматизации литейного производства. На действующей линии литья по выплавляемым моделям стандартные промышленные роботы быстро выходят из строя без надлежащей защиты от воздействия окружающей среды и правильного расчёта грузоподъёмности. Мы уделяем особое внимание подбору усиленных кинематических систем с учётом точных физических требований каждого этапа погружения и формирования керамической оболочки.
Выбор роботов и адаптация к условиям литейного производства
В условиях прецизионного литья образуются брызги абразивной суспензии, взвешенная в воздухе огнеупорная пыль и песок для обсыпки. Мы оцениваем роботизированные манипуляторы по строгим критериям защиты от внешних воздействий и кинематических характеристик:
- Степени защиты от проникновения (IP): Мы устанавливаем требование использовать манипуляторы со степенью защиты не ниже IP65 или IP67 и герметизированными шарнирами, предотвращающими попадание кремнезольной суспензии и пыли в редукторы и электродвигатели.
- Защитные кожухи и покрытия: Мы используем защитные костюмы с избыточным давлением или специальные полиуретановые покрытия литейного класса, чтобы предотвратить смывание влажной суспензией и защитить оборудование от теплового излучения вблизи зон предварительного нагрева.
- Динамический запас грузоподъёмности: При расчёте грузоподъёмности необходимо учитывать сухой вес модели, суммарный вес влажных керамических слоёв, концевую оснастку роботизированной руки (EOAT), а также сопротивление движению при протягивании сборок через суспензии высокой вязкости. Мы предусматриваем запас грузоподъёмности от 30 % до 40 %, чтобы предотвратить чрезмерную нагрузку на шарниры при манипуляциях с высоким крутящим моментом.
Проектирование концевой оснастки роботизированной руки (EOAT)
Захват соединяет механическую руку с хрупкой восковой сборкой. Падение сборки в резервуар с суспензией останавливает производство и приводит к дорогостоящим простоям:
- Пневматический или механический захват: Мы отдаём предпочтение механическим самоблокирующимся механизмам фиксации с дополнительными пневматическими зажимами. В случае внезапного падения давления в пневматической магистрали захват сохраняет механическую силу удержания на заливочной чаше или литниковой планке.
- Стабильность центральной точки инструмента (TCP): Жёсткий зажим без вибраций предотвращает деформацию модели при быстром погружении. Такая жёсткость обеспечивает стабильную толщину стенок изделий с жёсткими допусками, включая заказные детали из нержавеющей стали под инвестиционное литье класса 17-4.
- Отклонение шликера: Узлы захвата требуют механических отклонителей и антипригарных защитных экранов, чтобы предотвратить скопление керамического шликера на пневматических приводах и датчиках.
Интеграция рабочих станций и зоны перемещения
Высокопроизводительная роботизированная ячейка для нанесения оболочечных покрытий требует точной координации между стационарным оборудованием и траекторией движения робота:
| Элемент ячейки | Требования к интеграции | Основной предотвращаемый риск |
|---|---|---|
| Баки для шликера | Регулируемая глубина погружения с низкоскоростным входом | Смывание шликера и повреждение восковых кластеров |
| Башни дождевого нанесения песка | Синхронизированное многоосевое вращение внутри песчаной завесы | Неравномерное нанесение штукатурного слоя и образование тонких стенок оболочки |
| Сушильные конвейеры | Индексированные гнёзда разгрузки с обратной связью по положению и взаимной блокировкой | Столкновения деталей во время автоматизированной загрузки и выгрузки |
| Площадь, занимаемая ячейкой | Проверка свободного пространства над оборудованием и анализ крепления к полу | Динамический прогиб под воздействием тяжёлых и длинномерных грузов |
Мы проектируем траектории движения с плавными профилями ускорения и замедления. Контролируемое обращение предотвращает деформацию восковой ёлки, сводит к минимуму образование воздушных полостей внутри полостей деталей и обеспечивает равномерную толщину оболочки во всей партии отливок.
4. Безопасность, соответствие нормативным требованиям и взаимодействие человека с машиной (HMI)

Успешный Контрольный список интеграции литейных роботов для линий литья по выплавляемым моделям Требует строгого ограждения опасных зон и интуитивно понятных систем управления непосредственно на производственном участке. Перемещение тяжёлых кластеров между ваннами для окунания и установками для пескоструйной обработки создаёт зоны защемления, механические опасности и риск распространения кремнезёмной пыли в воздухе. Мы разрабатываем архитектуру безопасности на основе международных стандартов, чтобы защитить операторов и одновременно обеспечить эффективное время производственного цикла.
Основные требования к безопасности и соответствию нормативам
- Соблюдение международных стандартов: Каждая производственная ячейка соответствует требованиям ISO 10218-1/2 и ANSI/RIA R15.06, предъявляемым к промышленным роботизированным системам и их интеграции.
- Защитные ограждения по периметру и блокировки: Прочные физические ограждения изолируют зоны окунания в шликер и дождевой шлифовки. Встроенные двери с защитной блокировкой и оптические световые завесы немедленно останавливают движение робота при проникновении оператора в опасную зону.
- Зоны безопасности и маршрутизация аварийной остановки: Зонированная система аварийной остановки позволяет ремонтным бригадам обслуживать вспомогательный смеситель шликера, не отключая электропитание всего участка цеха изготовления керамических оболочек методом литья по выплавляемым моделям.
- Контроль безопасной скорости: Двухканальная система безопасности ограничивает скорость перемещения робота во время обучения или визуального осмотра керамических оболочек. Это снижает риск столкновений при работе с хрупкими 3D-печатных восковых моделей для ускоренного литья по выплавляемым моделям во время пробных запусков при настройке.
Интерфейс HMI и удобство работы оператора
| Особенность | Преимущество производства |
|---|---|
| Управление партиями на основе рецептур | Операторы могут переключать последовательности нанесения покрытий на оболочки, углы слива и таймеры сушки одним касанием. |
| Процедуры восстановления после сбоев | Пошаговые графические инструкции помогают операторам безопасно восстанавливать работу роботизированной руки после перебоев электропитания без необходимости вручную перемещать робота. |
| Управление уровнями доступа | Редактирование траекторий движения робота разрешено только инженерам по автоматизации, что предотвращает случайное изменение скорости или координатных точек непосредственно на производственном участке. |
5. Данные, прослеживаемость и приемка
Надежная система автоматизации литейного производства основывается на проверенном потоке данных и строгих критериях квалификационной оценки. На линиях литья по выплавляемым моделям наши роботизированные ячейки должны не просто перемещать сборочные узлы, но и регистрировать рабочие параметры, а также подтверждать свою функциональную готовность до начала полноценного серийного производства.
Данные о технологическом процессе в реальном времени и связь с производственной линией
Для обеспечения полного контроля над операциями инвестиционного литья роботизированная ячейка должна беспрепятственно интегрироваться в существующую инфраструктуру предприятия.
- Интеграция с промышленными сетями: Проверьте стабильность промышленных протоколов связи (PROFINET, EtherNet/IP или Modbus) между контроллером робота, промышленным ПЛК и системами SCADA.
- Мониторинг параметров технологического процесса: Ведите запись в реальном времени температуры шликерных баков, влажности воздуха в сушильных помещениях, скорости вращательного погружения и углов стекания суспензии.
- Архивирование аварийных сигналов и неисправностей: Убедитесь, что система регистрирует любые отклонения в механике или технологическом процессе, например падение давления в захвате или резкие скачки крутящего момента осей, чтобы предотвратить внезапные остановки производственной линии.
Управление рецептами и отслеживаемость компонентов
На сложных литейных линиях обрабатываются различные детали, поэтому стабильность производства имеет решающее значение. Современные системы управления рецептами отслеживают каждую литейную ёлку на всех этапах нанесения оболочки, обеспечивая точную толщину оболочки и время сушки для прецизионных компонентов, таких как инвестиционных отливок из нержавеющей стали 416—.
- Отслеживание с помощью RFID и штрихкодов: Присваивайте каждому кластеру или оснастке для литейной ёлки уникальный серийный идентификатор перед погружением или перемещением.
- Автоматическое переключение рецептов: Автоматически воспроизводить параметры глубины погружения, ускорения осей, профили стекания суспензии и последовательности шлифования на основе конкретного состава сплава и геометрии деталей.
- Проверка количества слоёв: Фиксировать точное количество нанесённых слоёв суспензии и огнеупорной обсыпки, чтобы исключить человеческий фактор при многоэтапном формировании керамической оболочки в течение нескольких дней.
Контрольный перечень приёмочных испытаний (FAT и SAT)
Никогда не утверждайте готовность автоматизированной ячейки, основываясь исключительно на результатах имитационных циклов. Для окончательной приёмки необходимо провести систематические заводские приёмочные испытания (FAT) на площадке интегратора и приёмочные испытания на объекте (SAT) непосредственно на действующем литейном производстве.
- Калибровка центра инструмента (TCP): Проверить точность TCP при максимальной нагрузке, чтобы обеспечить стабильную глубину погружения и точность взаимного расположения компонентов при сборке.
- Испытания вхолостую и под нагрузкой: Провести непрерывные испытания рабочих циклов вхолостую, а затем выполнить испытания погружением с полной нагрузкой, используя реальные литниковые ёлки с нанесённым влажным покрытием, чтобы проверить предельный крутящий момент двигателей и надёжность захватов, исключающую проскальзывание.
- Проверка цепей безопасности: Проверить все физические блокировки, сканеры защитных зон, световые завесы и функции аварийной остановки (E-stop) по отдельным зонам при активной нагрузке.
- Испытание на повторяемость: Выполнить непрерывный многочасовой цикл обработки партии, чтобы подтвердить, что время циклов, углы стекания и положение деталей остаются в пределах установленных инженерных допусков.
6. Сравнение коммерческих предложений и послепродажная поддержка
Полная Контрольный список по интеграции литейных роботов в линии литья по выплавляемым моделям требует учитывать не только первоначальную стоимость оборудования. При оценке коммерческих предложений или подготовке запроса на котировку (RFQ) для литейного производства мы анализируем совокупную стоимость жизненного цикла, гарантийные обязательства на системы и фактическую оперативность послепродажного обслуживания, чтобы предотвратить дорогостоящие простои производственных линий в условиях высокоточного литья с повышенными требованиями.
Оценка предложений интеграторов
Не каждое предложение по автоматизации включает одинаковый перечень работ и оборудования. При взаимодействии с потенциальным интегратором роботизированных систем для литейного производства сравнивайте коммерческие предложения построчно по следующим основным критериям:
- Полный объем поставки: Уточните, включены ли в стоимость моделирование роботизированной ячейки, концевой инструмент (EOAT), защитные ограждения, автономное программирование и пусконаладочные работы на площадке заказчика или за них взимается отдельная плата.
- Совместимость с технологическим процессом: Убедитесь, что интегратор имеет подтвержденный опыт работы с хрупкими восковыми моделями, емкостями со шликером и абразивным штукатурным песком, широко используемыми в инвестиционное литье алюминия A356 и смежных технологических процессах литья сплавов.
- Условия гарантии: Обеспечьте гарантию на всю систему сроком не менее 12 месяцев, распространяющуюся как на манипулятор, так и на специализированное интерфейсное оборудование, а не только на отдельные стандартные компоненты.
- Лицензирование программного обеспечения: Убедитесь, что лицензии на программное обеспечение, инструменты настройки технологических рецептур и доступ к коду ПЛК полностью передаются без регулярных платежей за использование проприетарных решений.
Структура совокупной стоимости владения (TCO)
| Категория затрат | Ключевые факторы | Влияние на линии литья по выплавляемым моделям |
|---|---|---|
| Первоначальные капитальные затраты (CapEx) | Роботизированная рука, концевое оборудование (EOAT), системы управления, защитное ограждение рабочей ячейки | Определяет порог входа; должна отражать реальные возможности комплексного решения под ключ. |
| Износ и расходные материалы | Уплотнения, защитные чехлы, накладки захватов, кабельные жгуты | Оказывают значительное влияние в зонах погружения в суспензию и нанесения песчаного покрытия. |
| Интеграция и доработка | Механическое выравнивание, модернизация производственной линии, испытания | Ненадлежащая интеграция приводит к нарушению целостности моделей и дефектам оболочек. |
| Простой и техническая поддержка | Почасовые тарифы на экстренное обслуживание, удалённый доступ | Незапланированные простои нарушают графики сушки оболочек и заливки металла. |
Критически важный контрольный список послепродажной поддержки
Автоматизированные литейные системы работают в суровых условиях с высокой концентрацией абразивных частиц, что ускоряет механический износ. Мы отдаём предпочтение партнёрам, обеспечивающим надёжную техническую поддержку и проактивное техническое обслуживание:
- Гарантированное время реагирования: Определите чёткие соглашения об уровне обслуживания (SLA) для удалённой диагностической поддержки (менее 2 часов) и выезда специалистов для устранения аварийных ситуаций (в течение 24–48 часов).
- Комплект критически важных запасных частей: С первого дня обеспечьте наличие на объекте необходимых запасных частей, включая запасные серводвигатели, пневматические клапаны, комплекты датчиков и пальцы захватов.
- Практическое обучение: Требуйте структурированные многоуровневые программы обучения для операторов оборудования, специалистов по техническому обслуживанию и программистов роботизированных ячеек до официальной передачи оборудования в эксплуатацию.
- Аудиты профилактического обслуживания: Планируйте регулярные технические проверки для повторной калибровки траекторий роботов, проверки люфтов в шарнирах и осмотра защитных уплотнений на предмет повреждений кремнезёмной пылью.
Часто задаваемые вопросы
Что предоставляет интегратор роботизированных систем для литейного производства?
Комплексный пакет интеграции обеспечивает создание полностью готовой к эксплуатации автоматизированной ячейки, специально разработанной для работы в суровых условиях литейного производства. Мы предоставляем:
- Оборудование и инструментальная оснастка: Роботизированные манипуляторы, усиленные для работы в литейных условиях, защитные кожухи с избыточным давлением, а также изготовленные на заказ пневматические или механические отказобезопасные концевые устройства (EOAT).
- Системы управления и программное обеспечение: Предварительно запрограммированные ПЛК, SCADA и контроллеры роботизированных ячеек, использующие стандартные протоколы (EtherNet/IP, PROFINET, Modbus), со встроенными системами управления технологическими рецептами для циклов окунания и сушки оболочечных слоёв.
- Интеграция систем безопасности: Физические защитные ограждения, световые завесы, блокировки и зональные системы аварийной остановки (E-stop), соответствующие стандартам ISO 10218 и ANSI/RIA.
- Внедрение и обучение: Полное проектирование компоновки роботизированной ячейки, калибровка центральной точки инструмента (TCP) и процедуры передачи оборудования операторам в соответствии с нашей комплексный сервис моделью.
Следует ли выбирать робота до разработки технологического процесса?
Никогда не выбирайте роботизированный манипулятор до проведения подробного аудита технологического процесса. На линиях литья по выплавляемым моделям именно технологический процесс определяет требования к роботу:
- Грузоподъёмность и динамические характеристики: Необходимо рассчитать общую массу, включая самую тяжёлую литниковую систему с отливками, впитавшуюся жидкую суспензию, концевую инструментальную оснастку, а также динамические силы сопротивления при погружении.
- Кинематический вылет: Высота потолков, глубина шламовых резервуаров и зазоры для пескоструйных установок с псевдоожиженным слоем определяют вылет манипулятора и предельные углы поворота его сочленений.
- Воздействие окружающей среды: Выбор уплотнений, герметичных кожухов с избыточным давлением и степени защиты IP напрямую зависит от концентрации огнеупорной пыли в воздухе, теплового излучения и наличия жидкого диоксида кремния.
Сначала окончательно определите параметры траекторий движения, продолжительность циклов и массу деревьев моделей. Выбор оборудования следует выполнять только после фиксации этих ограничений.
Может ли системный интегратор подключить роботизированную систему к существующему оборудованию для литья по выплавляемым моделям?
Да. Модернизация действующих формовочных участков и литейных линий с помощью современных роботизированных систем — стандартная практика. Интеграция с существующим оборудованием включает:
- Согласование сигналов ввода-вывода устаревшего оборудования: Подключение существующих смесителей шликера, установок для нанесения песка и конвейеров через промышленные сети полевых шин или посредством проводных цифровых модулей ввода-вывода.
- Синхронизация рабочих ячеек: Согласование частоты вращения существующих резервуаров с системой управления движением робота для предотвращения смывания шликера и деформации моделей.
- Модернизация систем управления: Модернизация центральных шкафов управления для поддержки работы с несколькими рецептурами без замены исправного механического оборудования с использованием наших основных технических преимуществах для минимизации простоев производственной линии в процессе перехода.
Что должно входить в приёмочные испытания?
Приёмочные испытания необходимо разделить на заводские приёмочные испытания (FAT), проводимые на производственной площадке изготовителя, и приёмочные испытания на объекте (SAT), проводимые непосредственно в литейном цехе. Контрольный список включает:
- Испытания на удержание захвата: Проверка способности механического или пневматического захвата удерживать груз при имитации отключения питания с учётом максимального веса влажного керамического блока с деревом отливок.
- Повторяемость TCP и траектории движения: Проверка калибровки центра инструмента (TCP) посредством многократного выполнения циклов погружения, стекания суспензии и нанесения огнеупорного покрытия.
- Проверка протоколов обмена сигналами: Проверка передачи сигналов в режиме реального времени между контроллером робота, периферийным литейным оборудованием и общезаводской системой диспетчерского управления и сбора данных (SCADA).
- Проверка систем безопасности и аварийной остановки: Проверка времени реакции и целостности цепей безопасности всех световых завес, блокируемых защитных ворот и зон аварийной остановки.
- Производственный запуск на полной мощности: Эксплуатация роботизированной ячейки на целевой скорости производственного цикла с использованием производственных рецептур для подтверждения равномерности толщины керамической оболочки и отсутствия срабатываний защиты из-за перегрева или превышения допустимой нагрузки.
Полезные материалы по автоматизации литейного производства и литью по выплавляемым моделям
Полный контрольный список интеграции промышленных роботов в литейное производство для линий литья по выплавляемым моделям обеспечивает непосредственную связь роботизированного оборудования с основными металлургическими процессами и технологической оснасткой. Чтобы оценить эксплуатационные компромиссы и технологические возможности вашего предприятия, ознакомьтесь с нашими специализированными инженерными руководствами:
- Основы технологического процесса и оценка осуществимости: Прежде чем настраивать автоматизированные ячейки для погружения, сушки и сборки, ознакомьтесь с основными принципами работы и компромиссами, изложенными в нашем подробном обзоре преимуществ и недостатков литья по выплавляемым моделям.
- Сравнение методов и модернизация: Предприятиям, оптимизирующим производительность производственной линии или меняющим методы оснащения до ввода ячеек в эксплуатацию, рекомендуется ознакомиться с эксплуатационными характеристиками преимущества литья по выплавляемым моделям по сравнению с зелёным песком чтобы определить требования к грузоподъёмности и точности.
- Подготовка запроса цен на автоматизацию: Сопоставьте продолжительность производственного цикла участка изготовления оболочек, параметры контроля вязкости суспензии и показатели обращения с восковыми моделями с вашими производственными целями, прежде чем окончательно определять габариты рабочих ячеек.
Следующие шаги: запрос на оценку интеграции
Переход от эксплуатационного аудита к практическому внедрению требует преобразования вашего контрольного списка в технически проработанную планировку. Используя наш Контрольный список по интеграции литейных роботов в линии литья по выплавляемым моделям, мы оценим имеющуюся площадь вашего производственного помещения, целевые показатели производственного цикла и требования к перемещению материалов, чтобы разработать надёжную дорожную карту автоматизации.
Независимо от того, автоматизируете ли вы процессы нанесения оболочкового покрытия для инвестиционное литье из легированной стали или настраиваете рецептуры погружения с жёсткими допусками для литью по выплавляемым моделям для аэрокосмической отрасли при производстве высокоточных компонентов, предварительная техническая проверка позволяет избежать изменений компоновки, несоответствий по грузоподъёмности и незапланированных простоев во время ввода в эксплуатацию.
Требования к предложению по интеграции
Для начала структурированной оценки возможности интеграции предоставьте документацию по вашему предприятию и производственной линии:
- Параметры моделей и литниковых систем: Максимальная масса влажных литниковых систем, габаритные размеры сборок и смещения центра тяжести во время погружения.
- Последовательность технологических операций: Целевое время погружения, вязкость суспензии, углы стекания, методы шлифования и параметры сушильных камер.
- Планировка предприятия: Планы помещений в 2D или 3D, высота свободного пространства над оборудованием, точки вентиляции и расположение существующих инженерных коммуникаций (пневматика, электропитание, сети передачи данных).
- Требования к производственной линии: Необходимое тактовое время, границы зоны размещения защитных ограждений и протоколы обмена данными на предприятии (EtherNet/IP, PROFINET).
Мы проанализируем ваши производственные данные и подготовим 3D-моделирование рабочих зон досягаемости, проверку грузоподъёмности и моментов инерции, концепции концевых захватных устройств роботов, а также полное зонирование безопасности производственной ячейки с учётом задач автоматизации вашего литейного производства.



 Russian
 English
 German