
2026年10月22日
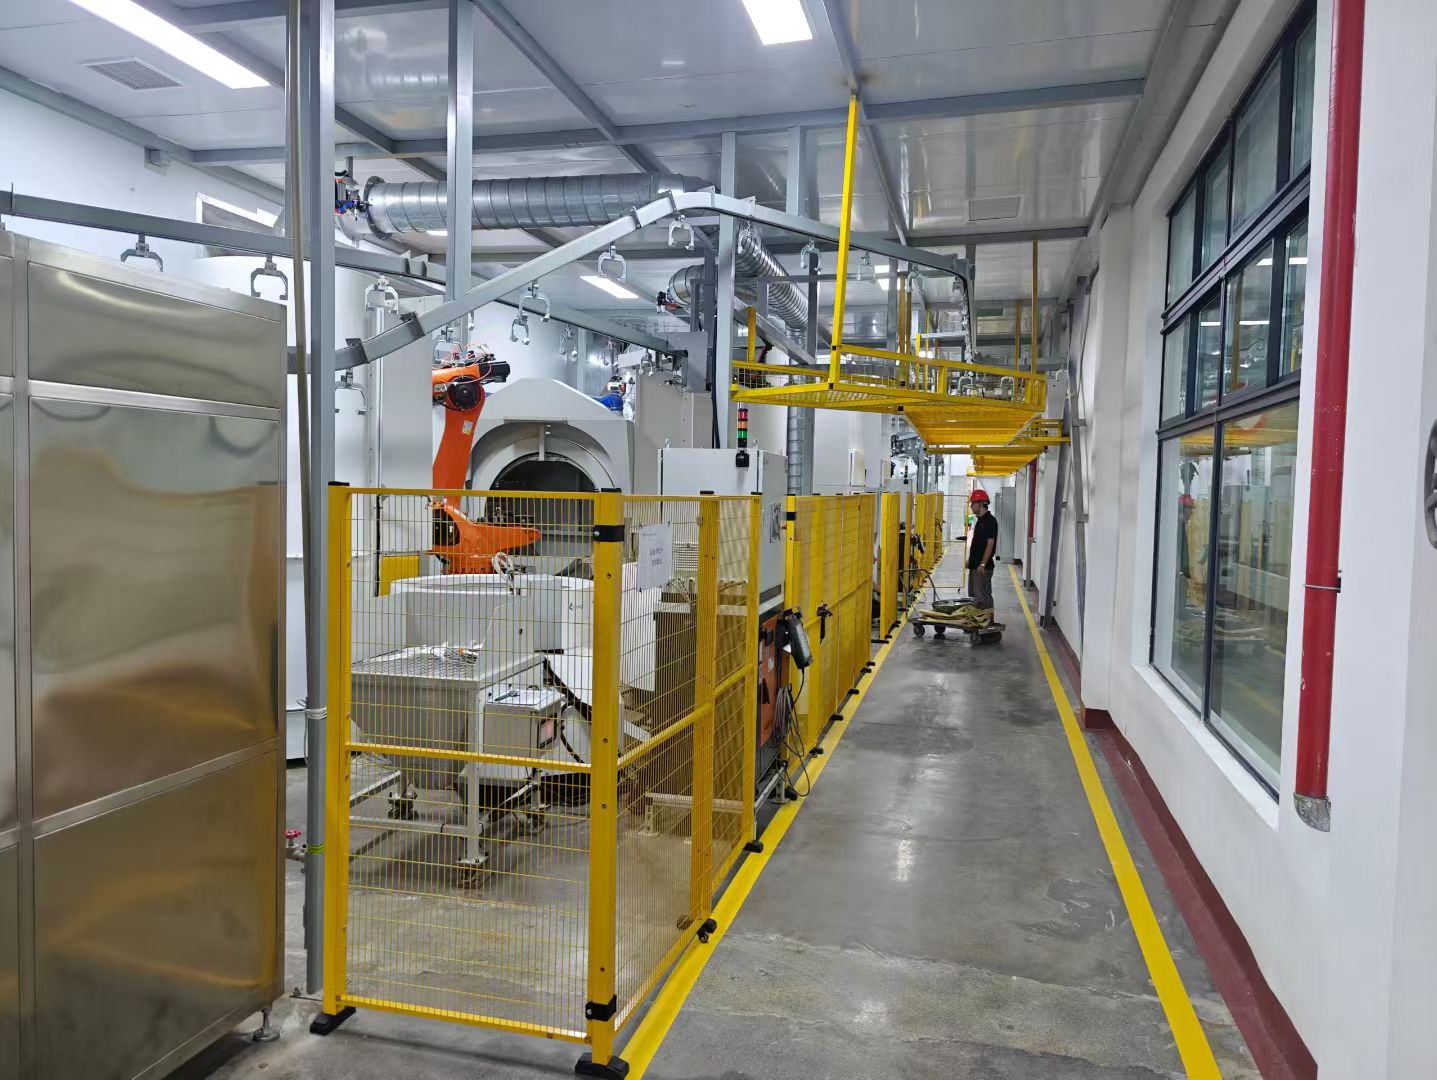
Автоматизированная линия нанесения внешнего шарового покрытия с шестиконечной робототехникой, контролируемым климатом сушкой, умной маршрутизацией и точным погружением, обрызгиванием штукатурки и отвердением для foundries
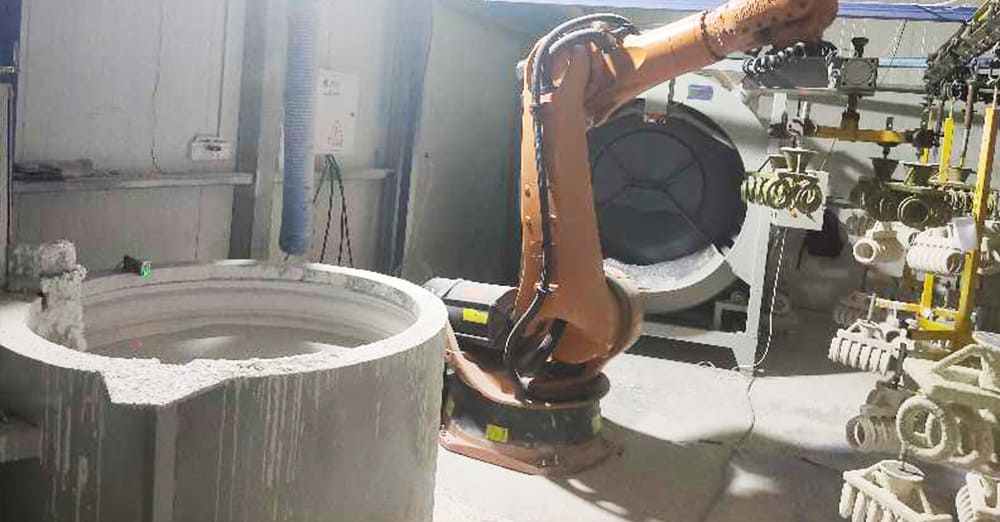
Система автоматизированного нанесения внешнего шарового покрытия и операционный процесс
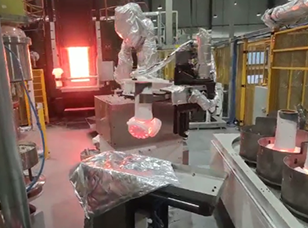
Наша автоматизированная линия нанесения внешнего шарового покрытия преобразует операции литья под Wax-методом, заменяя ручное погружение на комплексную роботизированную автоматизацию. Специально разработанная для прецизионных foundries по технологии утраченного воска, эта интегрированная система координирует погружение суспензии, штукатурку и обработку переноса в бесшовный, высокопроизводительный поток производства.
Полный процесс роботизированного погружения, слива и штукатурки песка
Ключевая последовательность обращения использует промышленные роботы с высокой точностью, установленными на жестких основаниях или линейных транспортировочных трассах. Автоматизированная последовательность выполняет повторяемые движения, направленные на устранение дефектов оболочки:
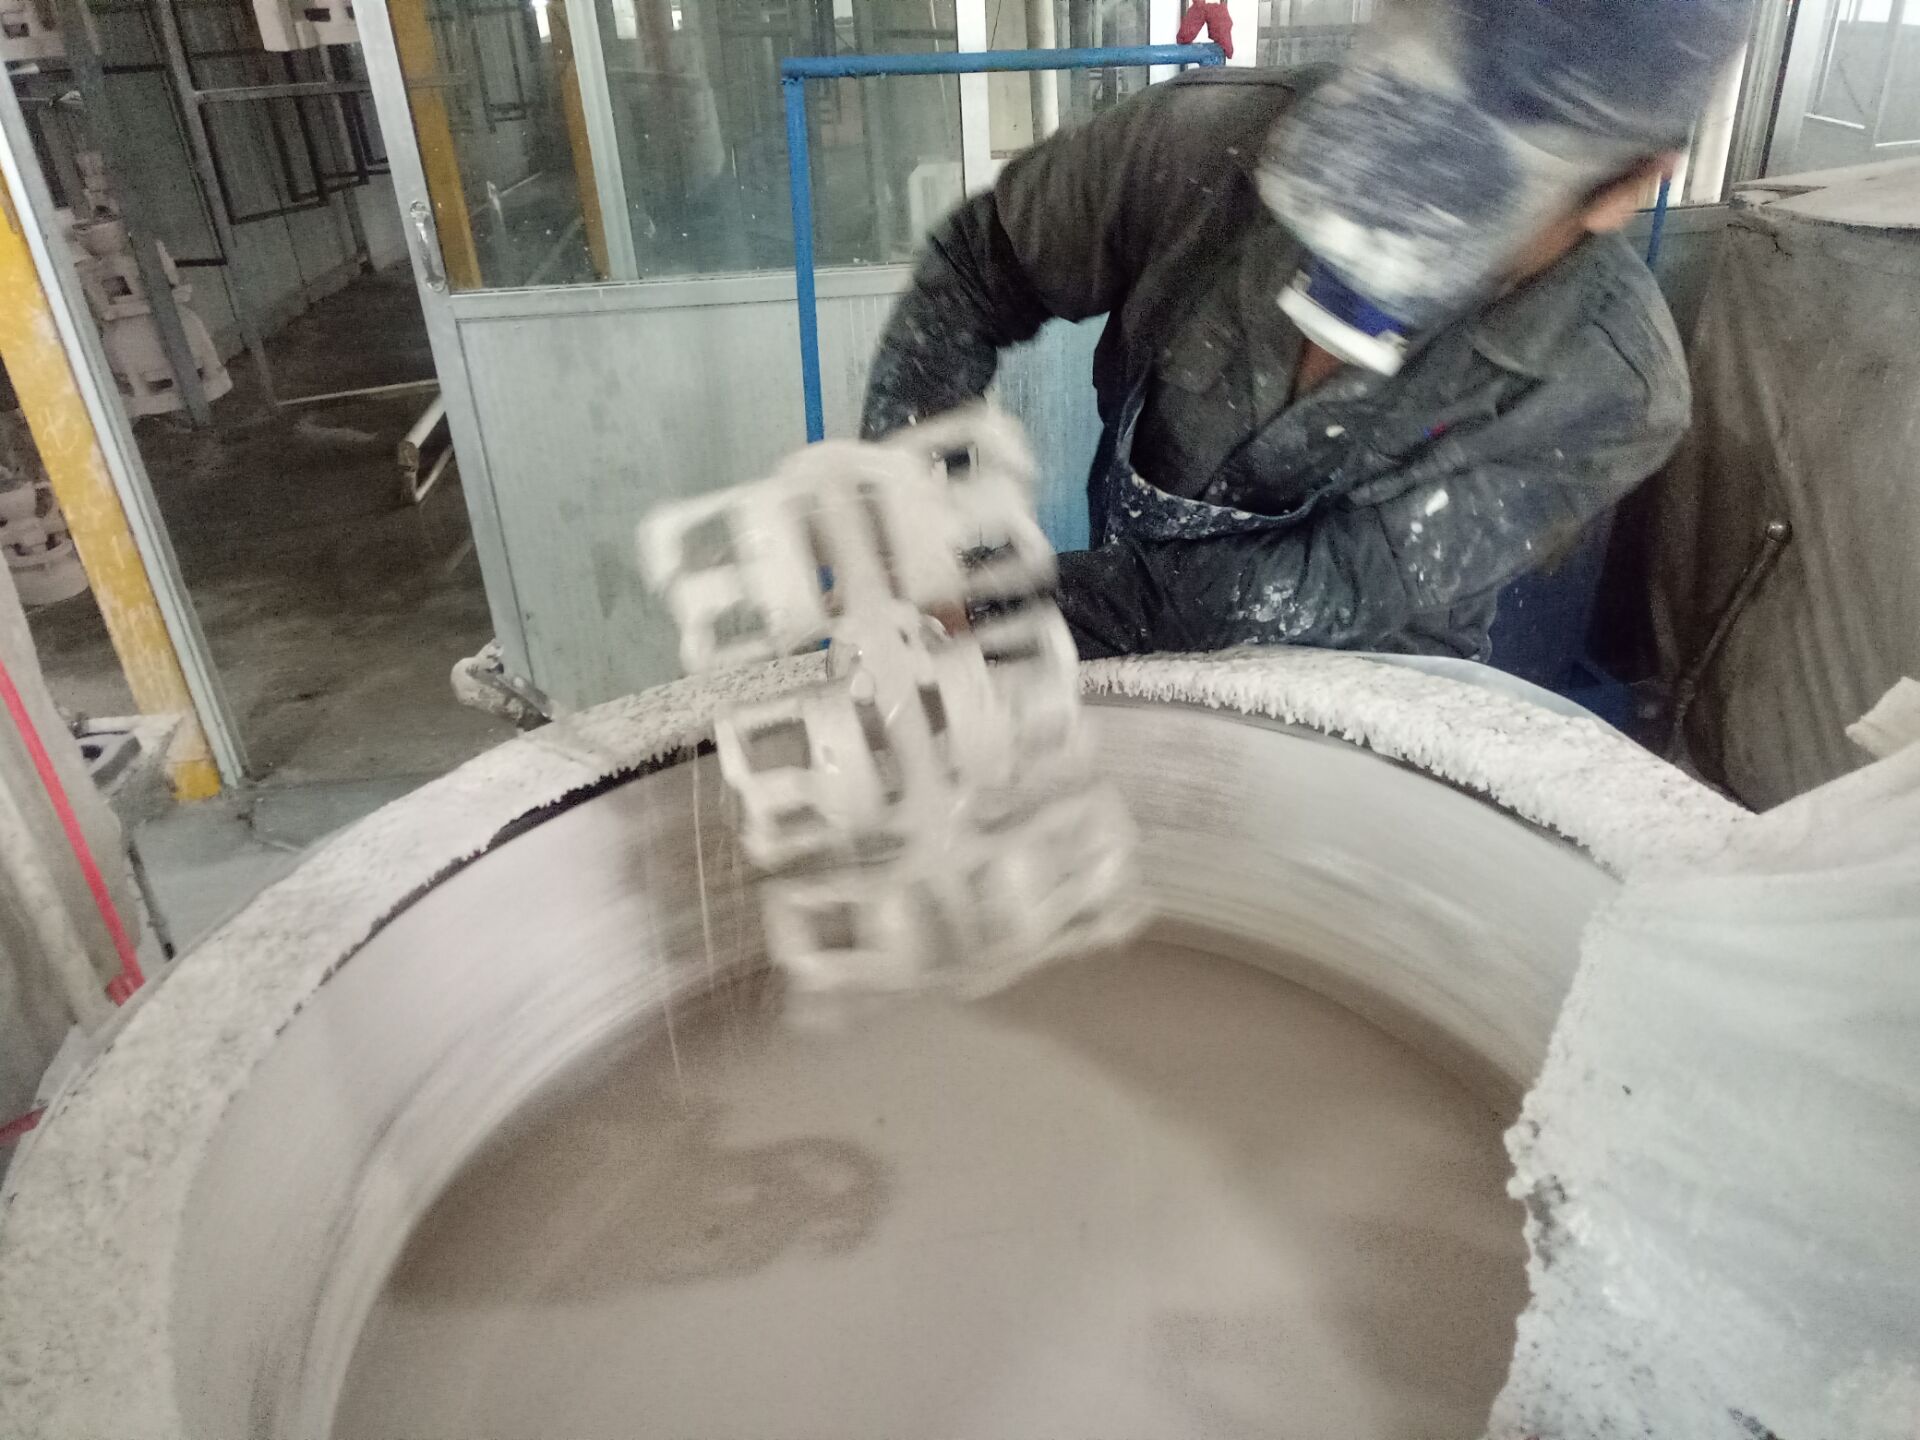
- Погружение в суспензию: Многоосевые манипуляторы опускают восковые сборки в постоянно перемешивающиеся емкости с суспензией под контролируемой скоростью, предотвращая образование захваченных воздушных пузырьков.
- Динамическая слива Программируемые углы манипуляций и последовательности вращения обеспечивают равномерный сток суспензии без накопления на плоских участках или тонких кромках.
- Дуальная интеграция песка Немедленная передача в специализированные станции штукатурки с использованием:
- плавых слоев для плотных, ультра-гладких первичных покрытий.
- Осадки пескотерки (вращающийся или струйный поток) для равномерной поддержки и усиления слоёв штукатурки.
Контроль запрограммированных рецептов и идентификация образцов
Каждая сборка восковых деревьев требует специфических параметров покрытия в зависимости от массы, сложности и требований к сплаву. Наш централизованный архитектур PLC-хранитель рецептов покрытий сохраняет отдельные рецепты покрытия для поддержания постоянной толщины оболочки:
- Управление рецептами: Настройка сенсорного интерфейса HMI для глубины погружения, скорости вращения осей, продолжительности осушения и интенсивности штукатурки.
- Отслеживание компонентов: Автоматическая идентификация направляет отдельные восковые деревья в конкретные резервуары с суспензией и пескоструей, совпадая с точным слоем в цикле сборки.
- Повторяемые траектории: Устраняет вариации техники оператора, предотвращая расплавление при dewaxing, включения и структурные трещины.
Постоянное 24/7 автоматическое производство и оптимизация труда
Ручные отделочные помещения подвергают работников повторяющимся нагрузкам, взвешенным пылью кремнезема и химическими испарениями. Внедрение нашей автоматизированной линии оболочек оптимизирует человеческий ресурс и ускоряет выпуск продукции:
- Сокращение труда: Заменяет нескольких операторов ручного погружения одной точкой надзора.
- Непрерывный выпуск: Работает непрерывно во сменах, чтобы достигать строгих суточных квот по формам без задержек цикла из-за усталости.
- Повышенная безопасность: Изолирует работников от опасной пыли, поддерживая эргономичное и безопасное рабочее место на плавильной площадке.
Адаптация планировки завода и управление качеством настраиваемые
Планировки цеха литья значительно различаются по площади, высоте потолков и производственным мощностям. Мы проектируем модульные оболочковые системы, адаптированные к существующей инфраструктуре:
- Гибкость планировки: Конфигурации адаптируются к линейным, кольцевым или много-зональным пространствам площадей с использованием верхних конвейеров на цепи или роботизированной передачей по рельсам.
- Контроль качества в линии: Интегрированные датчики отслеживают уровень суспензии, непрерывность перемешивания и механические защёлки в реальном времени.
- Стабильная выходная продукция: Стандартизированное время сушки слоёв и однородная адгезия штукатурки непосредственно повышают целостность формы и выход готовых отливок.
Ключевые особенности и технические характеристики
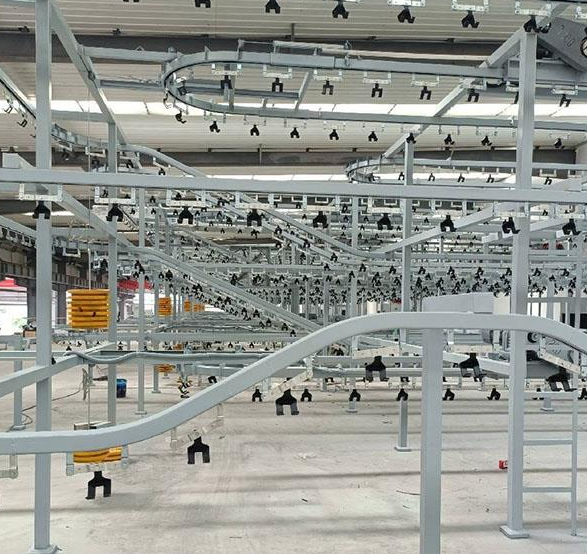
Наша автоматизированная линейка по нанесению оболочки интегрирует индустриальную роботизированную технику, точную обработку материалов и экологический контроль для обеспечения повторяемости характеристик оболочки в цехе.
| Модуль | Основная спецификация | Функция / Возможность |
|---|---|---|
| Роботизированный манипулятор | 6-осевой промышленный робот (фиксированный или на рельсах) | Высоконадежная погружающая система с большим полезным грузом, многоугольной развёрткой и штукатуркой |
| Основной резервуар для суспензии | Постоянная механическая агитация и контроль уровня | Тонкопористая суспензия для основных слоев |
| Резервные резервуары для суспензии | Модульная конфигурация с несколькими резервуарами и поддержанием уровня | Контролируемая вязкость резервного погружения |
| Шлифовальные устройства | Fluidизованный слой и круговые осадки пескоструйных установок | Основное нанесение мелкого песка и вторичное крупное штукатурное покрытие |
| Система сушки | Климат-контролируемая камера с регуляцией потока воздуха | Управление через замкнутый контур температур и относительной влажности |
| Конвейерная система | Панель питания и безпадовой / индексирующий лоток | Автоматизированная многоуровневая маршрутизация дерева и буферное хранение |
| Система управления | Центральный ПЛК + сенсорный HMI с памятью рецептов | Отслеживание параметров, диагностика сбоев и интерфейс MES |
6-осевой прецизионный робот для погружения и штукатурки
Мы используем прочные 6-осевые индустриальные роботы, предназначенные специально для суровых условий камеры оболочек. Установленные в фиксированных позициях или на укороченных линейных направляющих, эти роботы выполняют плавные траектории погружения, динамическое вращение кластеров и точные углы слива. Эта повторяемость робота исключает поглощение воздуха, предотвращает застой сусписи и обеспечивает однородную толщину оболочки по сложным восковым моделям.
Климат-контролируемые камеры сушки для стабильного отверждения
Однородная сушка критически важна для предотвращения трещин оболочки и слоистого расслоения. Наши сушильные камеры оснащены автоматическим регулированием климата: Мониторинг в реальном времени: Постоянное измерение окружающей температуры, относительной влажности (RH) и скорости воздуха. Контролируемая дегидратация: Равномерное распределение воздуха на каждом уровне предотвращает задержку влаги в глубоких полостях. Оптимизация цикла: Динамические климатические настройки ускоряют время отвердевания без потери прочности конструкции.
Несколько резервуаров для суспензии для первичного и запасного слоёв
Линия покрытий оснащена независимыми непрерывно приводимыми резервуарами для суспензии, предназначенными для первичного и запасного нанесения. Каждый резервуар оборудован механическими устройствами непрерывного перемешивания, чтобы предотвратить оседание обрудования. Интегрированные датчики контролируют уровни жидкости и поддерживают стабильность покрытия, обеспечивая оптимальное смачиваемость от начального слоя до завершающего защитного слоя.
Автоматические станции распыления мокрого песка и штукатурки
Чтобы обеспечить оптимальную механическую прочность, мы оснащаем линию целевыми установками штукатурки: Плазморные (флюидизированные) слои: Обеспечивают мягкое, полное покрытие ультрадробленых огнеупорных песков на деликатном первичном слое. Дождевые пескоструйные станции: Смазывайте грубую штукатурку равномерно по вращающимся восковым деревьям во время повторных слоев, чтобы быстро повысить плотность оболочки стен без повреждений механического рисунка.
Конвейерная переноска и перенос по рельсу с маршрутизацией на основе рецептов
Автоматизированные верхние конвейеры соединяют роботизированную клетку погружения непосредственно с много-полосными камерами сушки. Система отслеживает каждую сборку по образцу отдельно, динамически индексируя сборки через запрограммированные последовательности слоев, процедуры погружения-дренажа и периоды отверждения без ручного вмешательства.
Интеграция MES для комплексной прослеживаемости процесса
Наша автоматизированная линия нанесения оболочки имеет централизованную архитектуру PLC, связанную с интуитивно понятным промышленным сенсорным экраном HMI. Платформа регистрирует времена погружения слоев, циклы дренирования, скорости шлифовального оборудования и записи по сушке на уровне среды на каждую серийную партию. Эта обратная связь в реальном времени производства беспрепятственно интегрируется в MES-сети литейного производства, поддерживая строгие стандарты качества для литейных предприятий с высокой степенью чистоты, включая операции по нашему руководству по литью алюминиевых сплавов под инвестиционную форму процессов.
Часто задаваемые вопросы (FAQ)
Сколько слоев может система нанести?
Наш автоматизированная линия нанесения оболочки обрабатывает любое количество слоев, требуемое вашими спецификациями по инвестиционному литью. Система управления рецептами PLC направляет многокорпусного робота через индивидуальные последовательности нанесения для каждой сборки:
- Первичные слои: Точное погружение в специальные резервуары prim slurry, за которым следует тонкозерни́стое пеноструйное штукатуривание.
- Резервные слои: Последовательные циклы через промежуточные и резервные баки для суспензий, сочетаемые с высокопроизводительными песчинными шлифователями для усиления прочности конструкции.
- Промывочные погружения: Финальные слои суспензии наносятся без штукатурки для уплотнения поверхности формы перед депарафинированием.
Каждая сборка дерева отслеживает через индивидуальные рецепты слоев, позволяя различным геометриям продукции и требованиям сплавов беспрепятственно работать на одном производственном этаже.
Работает ли линейка Shell Line эффективно в влажных климатических условиях?
Да. Сезонная влажность и колебания температуры часто нарушают работу ручных отделочных комнат, но наши системы исключают зависимость от внешней погоды. Мы сочетаем погружные роботы с закрытыми, умными камерами с контролируемым климатом, оснащенными выделенной системой вентиляции, осушением и датчиками температуры. Поддерживая одни и те же параметры сушки на каждом цикле, система предотвращает распространенные дефекты, такие как трещины оболочки, изоляцию и неполное высвобождение влаги независимо от внешнего климмата.
Можно ли интегрировать автоматическую линию в существующий литейный цех?
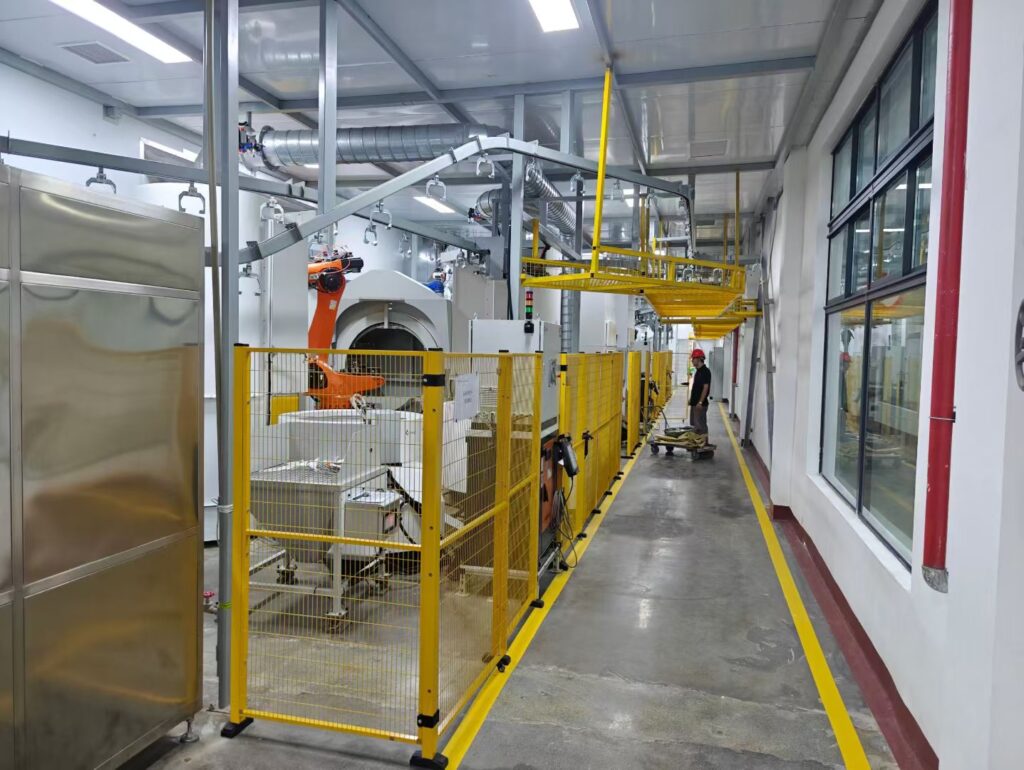
Мы проектируем каждую линию с модульной площадью, чтобы она напрямую соответствовала существующим оболочковым комнатам и проектам модернизации. Независимо от того, требуется ли вашему предприятию конвейеры с питанием сверху и свободой перемещения, многоярусные системы цепных тележек или роботизированные рельсовые передачи, мы настраиваем планировку вокруг высот потолков и площади пола. Наша команда адаптирует каждую автоматизированное нанесение оболочки чтобы соответствовать текущим весам дерева, объемам производства и рецептам форм без необходимости полной перестройки объекта.
 Russian
 English
 German