
30 октября 2026 года
Узнайте, как организовать литейное производство, с помощью экспертных рекомендаций по оборудованию, технологическим процессам, планировке и технике безопасности на предприятии точного литья по выплавляемым моделям.
Комплексная организация литейного производства точного литья под ключ: всесторонние решения
Создание современного предприятия по точному литью по выплавляемым моделям требует слаженного взаимодействия между проектированием технологических процессов, подбором оборудования и рациональным распределением производственных площадей. При планировании как открыть литейный завод, я предлагаю комплексные инженерные решения под ключ, адаптированные к конкретным сплавам, целевым объемам выпуска и требованиям к точности. Мои комплексные решения позволяют устранить узкие места в производственном процессе, объединяя каждый этап производства — от литья восковых моделей до окончательной дробеструйной обработки — в единую согласованную производственную систему.
Масштабируемые варианты организации предприятия по точному литью по выплавляемым моделям
Каждый проект требует конфигурации, сбалансированной с учетом объема производства, уровня автоматизации и капитальных затрат. Я разделяю свои программы по организации литейного производства точного литья на три масштабируемые категории:
- Уровень 1: Опытное производство и мелкосерийный выпуск (50–200 тонн в год)
- Фокус: Изготовление прототипов, индивидуальных изделий для аэрокосмической отрасли, медицинского оборудования и специализированных промышленных компонентов.
- Основные параметры: Станции ручного окунания, автономные гидравлические установки для впрыска воска, плавильные установки средней частоты и системы депарафинизации периодического действия.
- Ключевое преимущество: Низкие первоначальные капитальные затраты при максимальной гибкости в выборе сплавов и моделей.
- Уровень 2: Коммерческое предприятие среднего масштаба (300–800 тонн в год)
- Фокус: Автомобильные компоненты, клапаны управления потоками жидкостей, рабочие колёса насосов и детали общего машиностроения.
- Основные параметры: Полуавтоматизированные роботизированные манипуляторы для окунания оболочковых форм, помещения для сушки оболочек с контролируемым климатом, автоклавы высокого давления с использованием пара и специализированные линии выбивки.
- Ключевое преимущество: Оптимальные затраты на рабочую силу, стабильное соблюдение размерных допусков и высокая эксплуатационная готовность оборудования.
- Уровень 3: Высокопроизводительное автоматизированное предприятие (от 1 000 тонн в год)
- Фокус: Непрерывные производственные циклы для коммерческого, автомобильного рынков и рынков литейной продукции экспортного качества.
- Основные параметры: Полностью интегрированные роботизированные системы нанесения суспензии и песчаной обсыпки, автоматизированные непрерывные печи для прокаливания, индукционные плавильные установки с двумя тиглями, а также интегрированные системы экологического контроля пыли и вредных выбросов.
- Ключевое преимущество: Минимальные трудозатраты на единицу продукции, стабильная металлургическая чистота и строгий контроль снижения уровня дефектов при производстве крупных партий.
Комплексные решения по реализации проектов «под ключ»
Успешный создание литейного производства по выплавляемым моделям требует большего, чем просто закупка отдельных единиц оборудования. Наши комплексные решения по реализации проектов «под ключ» включают:
- Оценка площадки и проектирование планировки: Оптимизация потоков материалов для предотвращения перекрёстного загрязнения между зонами сборки моделей и заливки.
- Поставка и подбор оборудования: Подбор и интеграция совместимых компонентов для всей производственной линии.
- Передача технологических процессов: Стандартизация составов шликера, циклов сушки и параметров заливки.
- Монтаж и ввод объекта в эксплуатацию: Контроль на месте механической центровки, подключения электрооборудования и проверки пробной заливки.
Основные модули литейного завода и технические характеристики оборудования
При проектировании организации литейного производства точного литья, мы организуем производственное пространство на основе отдельных синхронизированных модулей. Каждый участок отвечает за ключевой этап процесса литья по выплавляемым моделям, обеспечивая бесперебойное движение материалов, минимальное повреждение при перемещении и стабильные темпы производства.
Цех изготовления восковых моделей
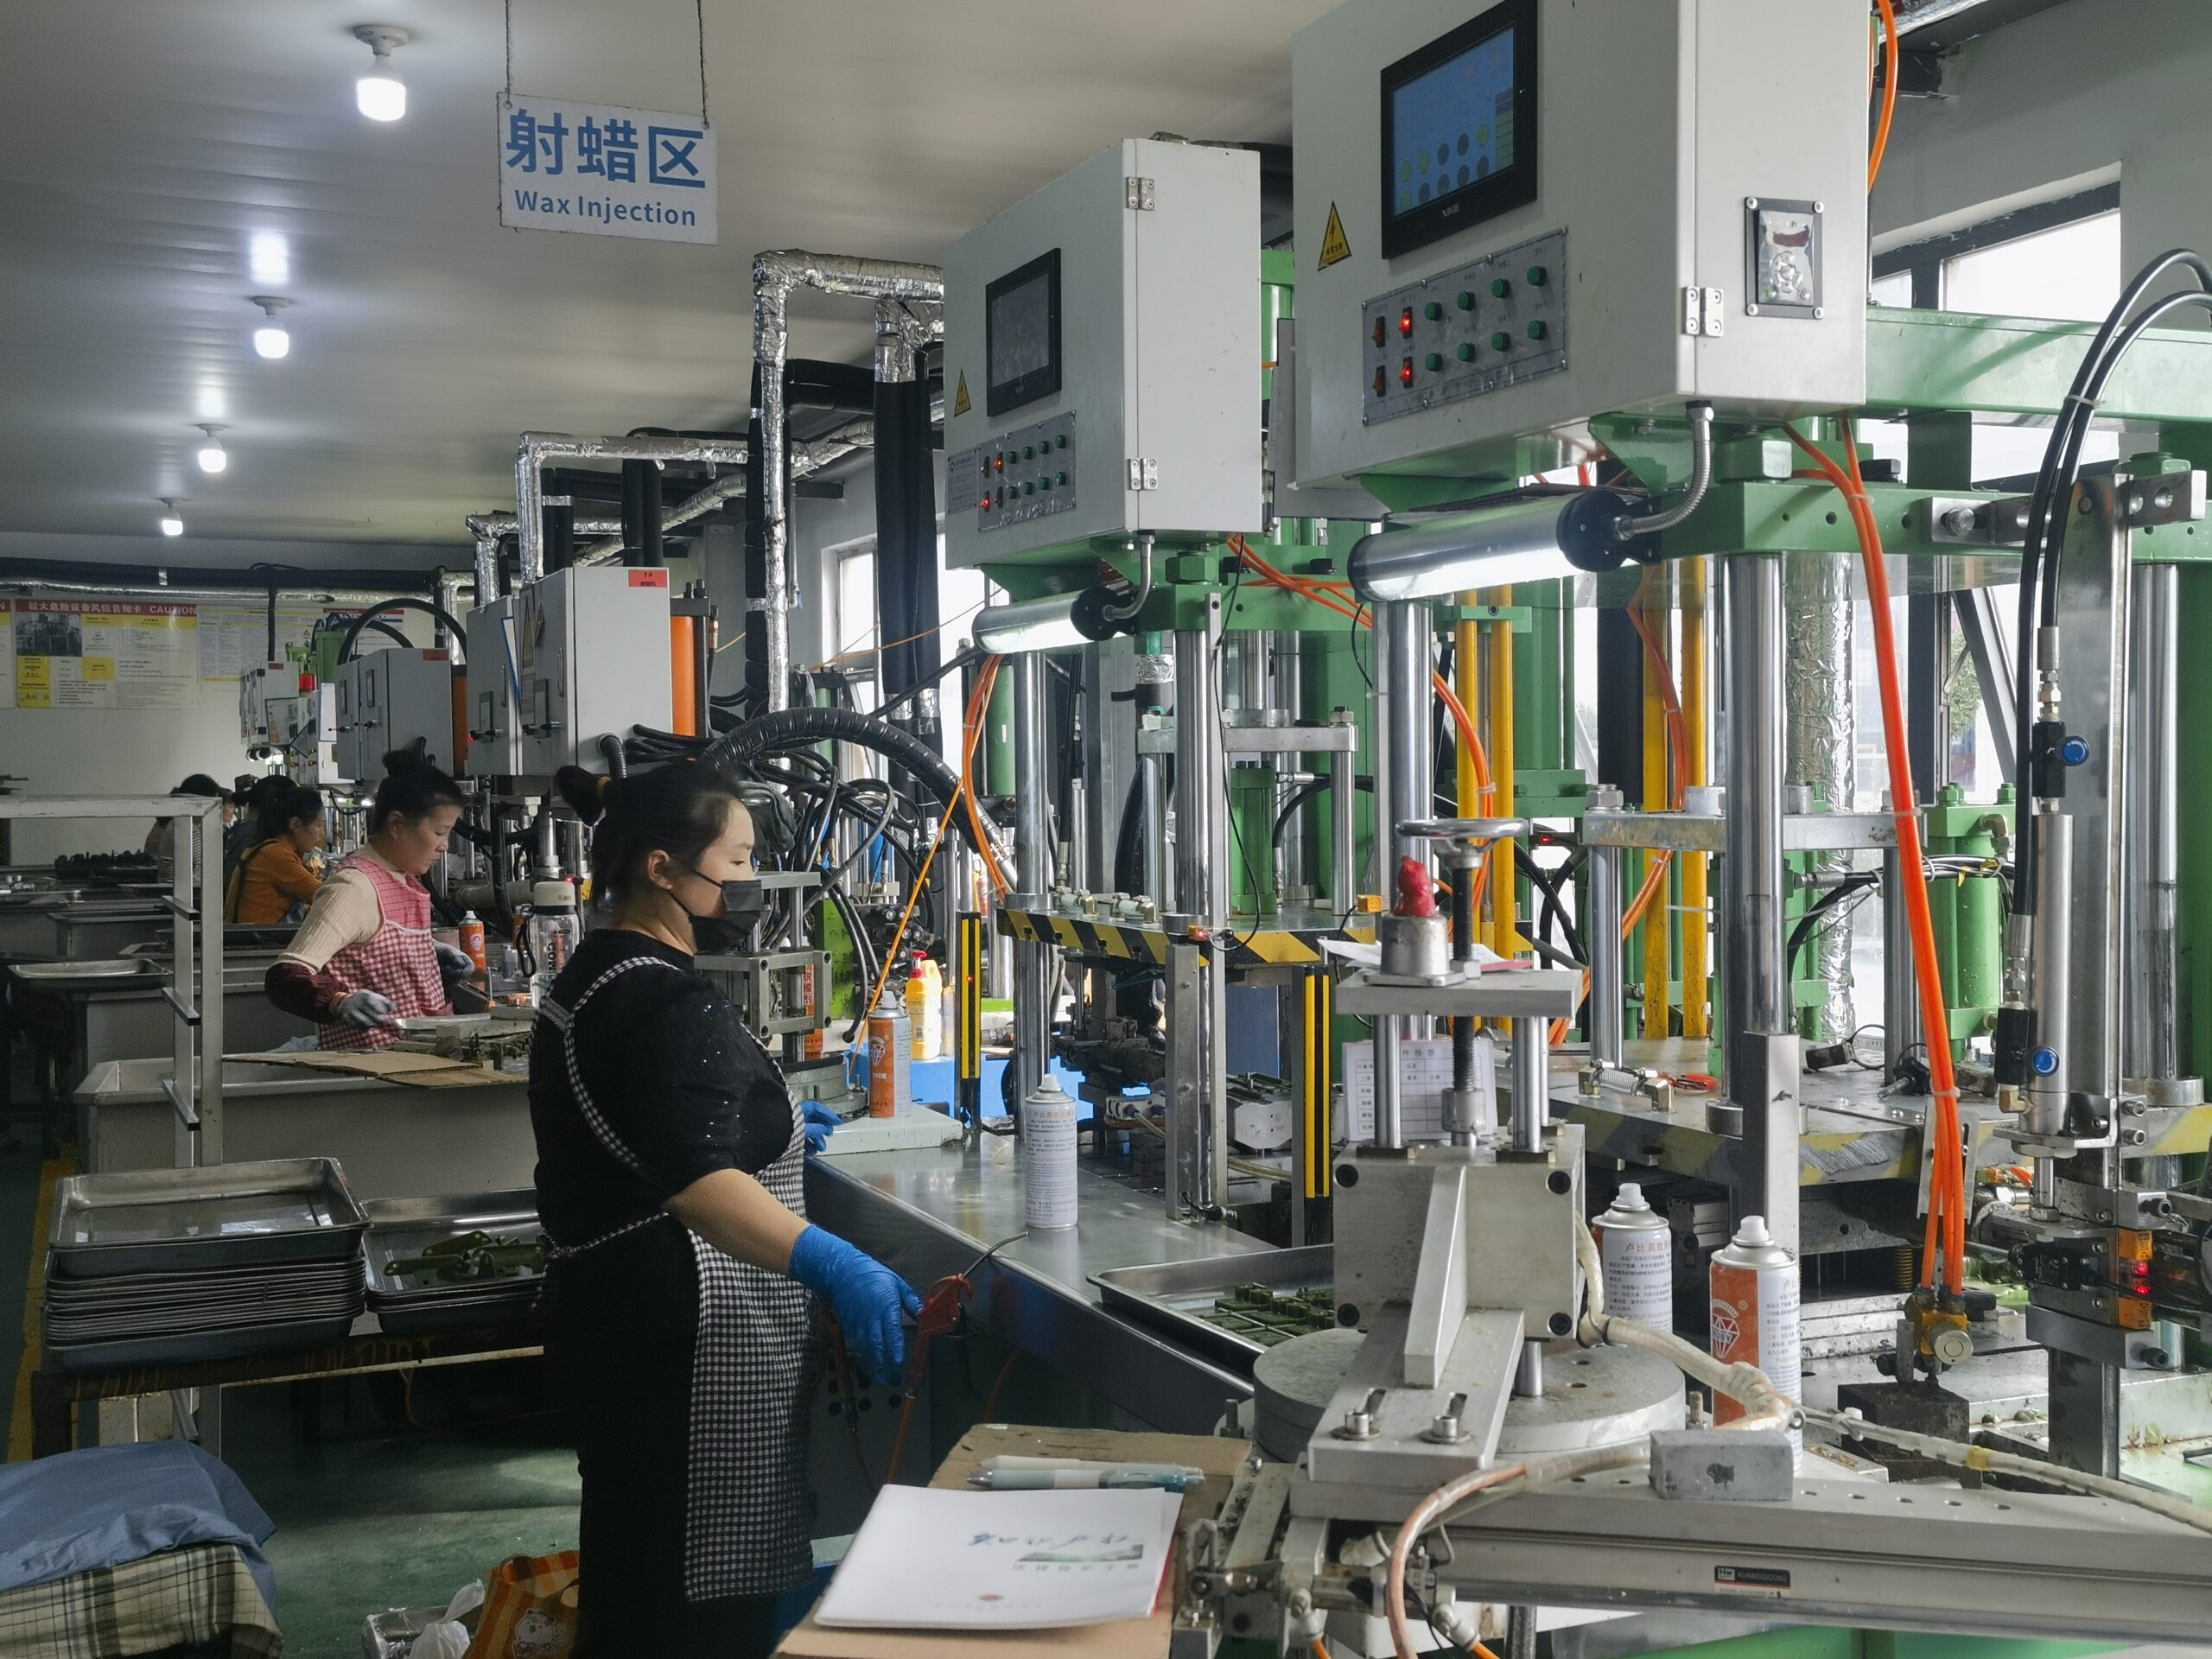
Участок изготовления восковых моделей является отправной точкой точного литья. Для предотвращения усадки и деформации моделей необходимо поддерживать стабильные температуру и влажность.
- Гидравлическая машина для литья воска под давлением: Обеспечивает точную регулировку потока, температуры и усилия зажима для поддержания стабильности размеров.
- Сборочные станции: Сварочные столы с контролем температуры, предназначенные для соединения восковых моделей с литниковыми системами.
- Система подготовки воска: Расплавляет, фильтрует и удаляет воду из регенерированного воска для его повторного использования.
Система формования керамической оболочки и роботизированного погружения
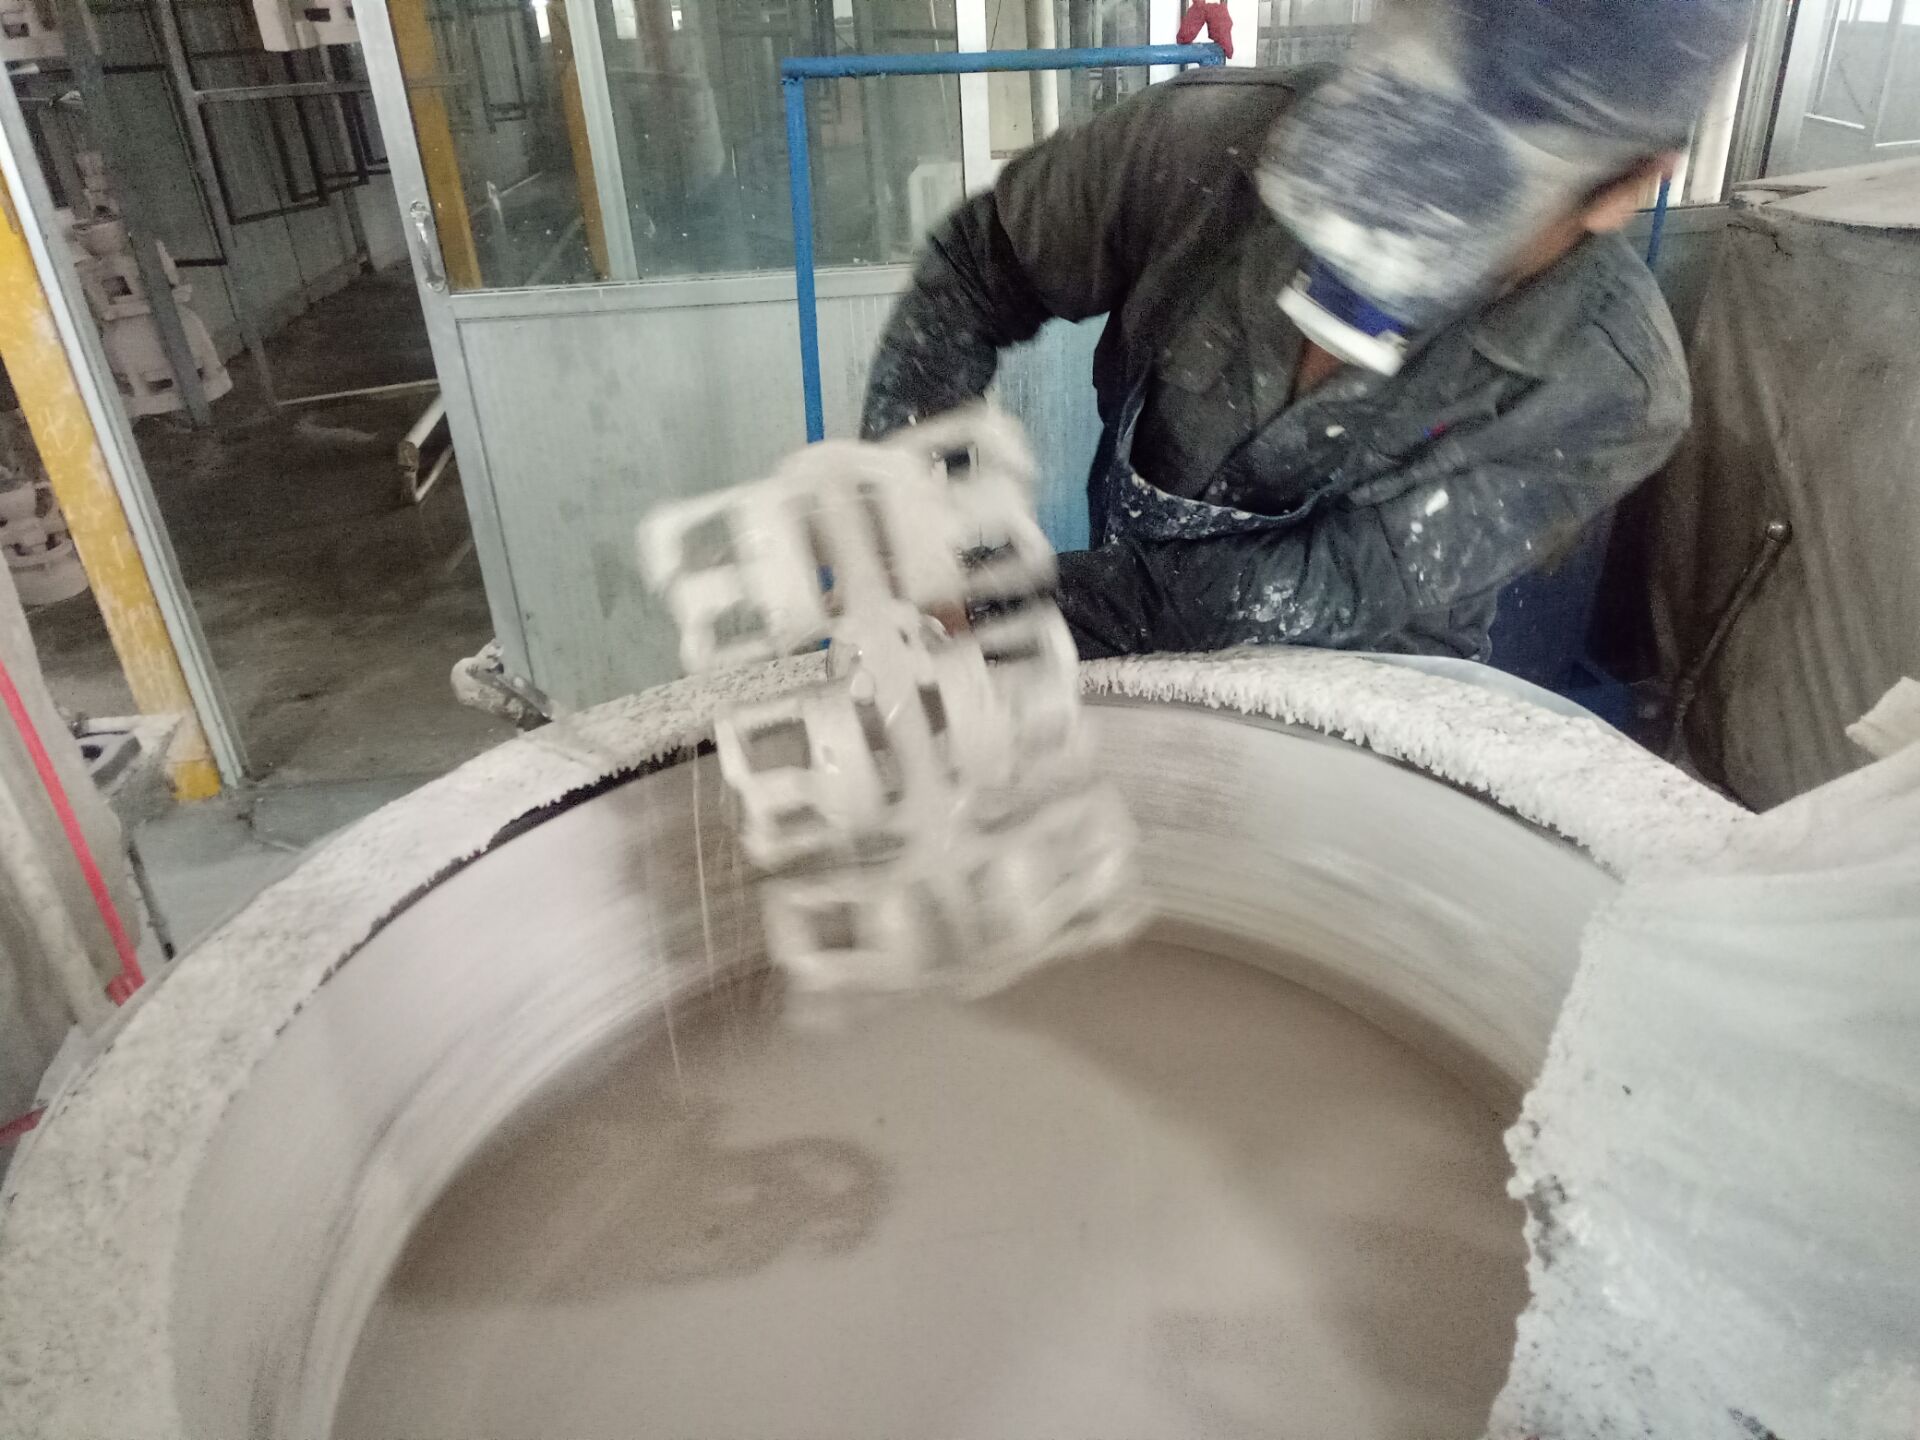
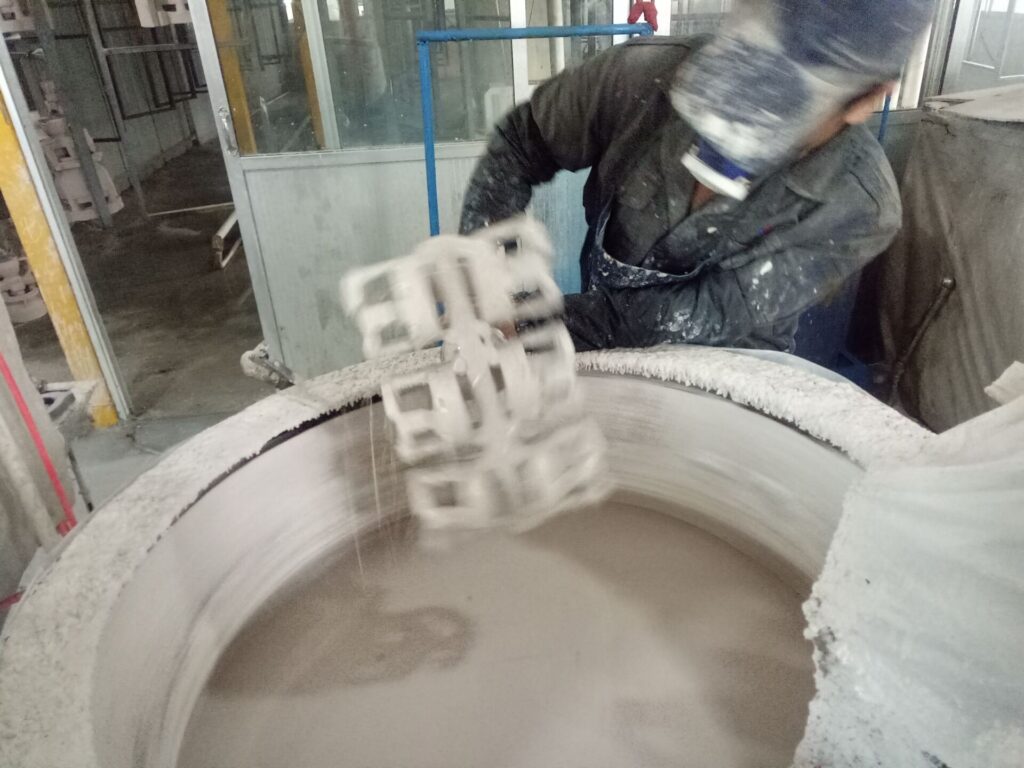
Целостность оболочки определяет качество отливки и чистоту поверхности. Понимание подробных этапов процесса процесс литья по глиняному оболочному инвестиционному слою и его преимущества помогает операторам поддерживать чистоту шликерных суспензий и равномерную толщину формы.
- Роботизированные манипуляторы для погружения: Автоматизируют нанесение шликера и посыпку песком, обеспечивая равномерную толщину слоёв на сложных литейных блоках.
- Резервуары для подготовки шликера: Смесители непрерывного вращения, поддерживающие оптимальную вязкость и предотвращающие оседание шликера.
- Машина для равномерной подачи формовочного песка и псевдоожиженные слои: Обеспечивают равномерное нанесение первичного цирконового и вторичного муллитового песка.
- Камера для сушки керамических оболочек: Камера с контролируемыми условиями среды, оснащённая многоступенчатой системой циркуляции воздуха, регулировкой температуры и контролем влажности для управления циклами сушки оболочек без образования трещин.
Процессы выплавления воска и высокотемпературного обжига керамических оболочек
Прочность формы зависит от быстрого удаления воска и тщательного обжига перед контактом с металлом.
- Автоклав для выплавления воска паром: Сосуды для быстрой подачи давления, обеспечивающие удаление восковых моделей за считаные секунды и предотвращающие появление трещин в керамической оболочке из-за теплового расширения.
- Резервуар для сбора воска: Отделяет воду от извлечённого воска, подготавливая его к переработке.
- Печь для обжига керамических оболочек: Специализированный Печь для обжига керамических оболочек при литье стали и сплавов по выплавляемым моделям Нагревает формы до температуры 1 000–1 150 °C, выжигая остатки воска и спекая керамические зёрна для обеспечения устойчивости к давлению жидкого металла.
| Модуль | Основное оборудование | Ключевые параметры управления технологическим процессом |
|---|---|---|
| Участок изготовления восковых моделей | Гидравлические инжекторы воска, линии охлаждения | Температура (20 °C–22 °C), давление впрыска воска |
| Участок изготовления керамических оболочек | Многоосевые роботы для окунания, установки для обсыпки песком | Вязкость суспензии, влажность при сушке (45%–55%) |
| Удаление воска / обжиг | Быстродействующий паровой автоклав, ротационная или камерная печь для выжигания | Скорость цикла удаления воска, температура выдержки при спекании |
| Плавка / заливка | Индукционная плавильная печь средней частоты | Химический состав расплава, температура заливки, раскисление |
| Послеобработку | Пневматические выбивные машины, отрезные пилы, дробеструйные установки | Чистота поверхности, допуски на шлифовку литниковых остатков |
Конфигурации участков индукционной плавки и заливки
Надёжный плавильный цех обеспечивает однородную металлургическую структуру и минимальную газовую пористость в различных партиях сплавов.
- Индукционная плавильная печь средней частоты: Системы с двумя тиглями, разработанные для высокой скорости плавки, эффективной смены сплавов и строгого контроля температуры.
- Разливочные ковши и транспортировочные краны: Механизированные предварительно нагреваемые системы заливки, обеспечивающие плавное наклонное литьё непосредственно в горячие предварительно нагретые оболочковые формы.
- Рабочая станция спектрометрического анализа: Расположена рядом с плавильной площадкой для оперативной проверки химического состава расплава перед выпуском металла.
Организация участка выбивки, отрезки литников и финишной обработки
После охлаждения залитых форм необработанные отливки направляются на участок финишной обработки для отделения деталей от литниковой системы.
- Пневматические выбивные машины для удаления оболочковых форм: Высокочастотные вибрационные установки для разрушения и удаления наружных керамических оболочек без повреждения литых деталей.
- Оборудование для отрезки и шлифовки деталей инвестиционного литья: Мощные абразивные отрезные пилы для влажной и сухой резки, обеспечивающие чистое отделение деталей от литников, а также ленточно-шлифовальные станки для удаления остатков литников заподлицо с поверхностью.
- Гидравлические прессы для правки: Правочные приспособления для устранения незначительных деформаций длинных деталей и деталей с тонкими стенками.
Инфраструктура термической обработки и финишной отделки поверхности
Заключительный этап обеспечивает достижение требуемых механических свойств и соответствие эстетическим стандартам, установленным заказчиком.
- Печи для термической обработки: Камерные вакуумные или атмосферные печи периодического действия для нормализации, отжига и обработки на твёрдый раствор в сочетании с быстродействующими закалочными ваннами.
- Дробеструйные установки: Барабанные и подвесные дробеструйные установки, использующие дробь из нержавеющей стали или керамические шарики для получения чистой поверхности без окалины.
- Ванны для кислотного травления и пассивации: Линии нейтрализации для обработки отливок из нержавеющей стали и повышения их коррозионной стойкости.
Организация системы контроля качества и металлургической лаборатории
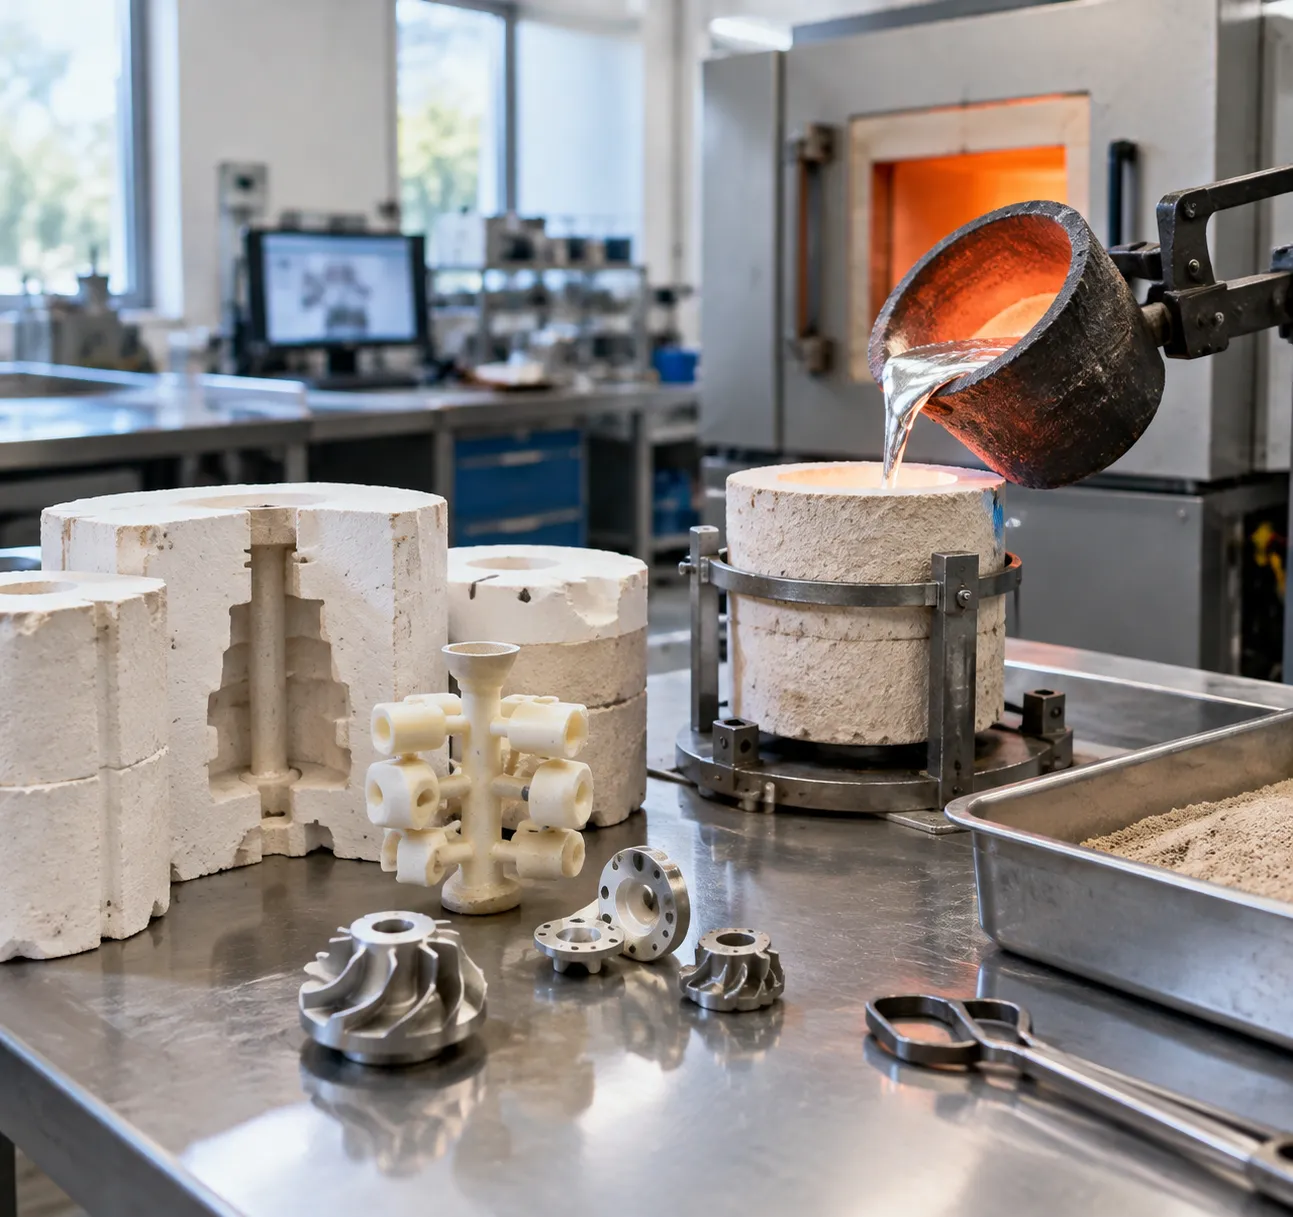
При планировании организации литейного производства точного литья, ваша лаборатория контроля качества не менее важна, чем литейный участок. Мы создаём комплексы испытательного оборудования, позволяющие выявлять дефекты до отправки отливок заказчикам, гарантируя соответствие каждой партии строгим промышленным требованиям и подтверждённым стандарты качества литья для надежных металлических деталей.
Вот как мы оснащаем собственную лабораторию металлургического анализа и контроля качества, чтобы гарантировать производство без дефектов.
Оборудование для химического анализа, неразрушающего контроля и механических испытаний
Надёжное производство точных отливок требует проверки состава сплавов в режиме реального времени и контроля структурной целостности:
- Оптико-эмиссионный спектрометр (OES): Обеспечивает быстрый анализ химического состава непосредственно по пробе расплава из печи в течение нескольких минут, предотвращая получение плавок, не соответствующих установленным спецификациям.
- Участки неразрушающего контроля (NDT): Включают стандартные линии люминесцентного капиллярного контроля (FPI) для обнаружения поверхностных микротрещин и промышленные установки цифровой рентгенографии (X-ray) для выявления усадочных раковин и пористости внутри материала.
- Комплекс оборудования для механических испытаний: Оснащение универсальной испытательной машиной для испытаний на растяжение, копром Шарпи и цифровыми твердомерами Бринелля/Роквелла для проверки механических свойств после термической обработки.
- Металлографическая подготовка: Автоматизированная резка, заливка образцов, шлифовка и полировка, а также металлографические микроскопы для исследования размера зерна, уровня неметаллических включений и распределения фаз.
Контроль геометрических размеров и возможности 3D-измерений
Для обеспечения жестких допусков при изготовлении сложных деталей методом литья по выплавляемым моделям требуются специализированные средства измерений:
- Измерительные машины координат (CMM): Высокоточные координатно-измерительные машины мостового типа обеспечивают автоматизированную проверку размеров базовых точек, положения отверстий и допусков профиля.
- Оптические 3D-сканеры с использованием синего света: За считанные секунды выполняют полноформатное сканирование поверхности, формируя цветовые карты отклонений между CAD-моделью и готовой деталью для раннего выявления усадки модели или смещения стержня.
- Специализированные калибры и высотомеры: Индивидуально разработанные проходные и непроходные калибры, пневматические измерительные приборы и цифровые высотомеры для быстрой проверки непосредственно на производственной линии.
Планировка предприятия и интеграция критически важных инженерных систем
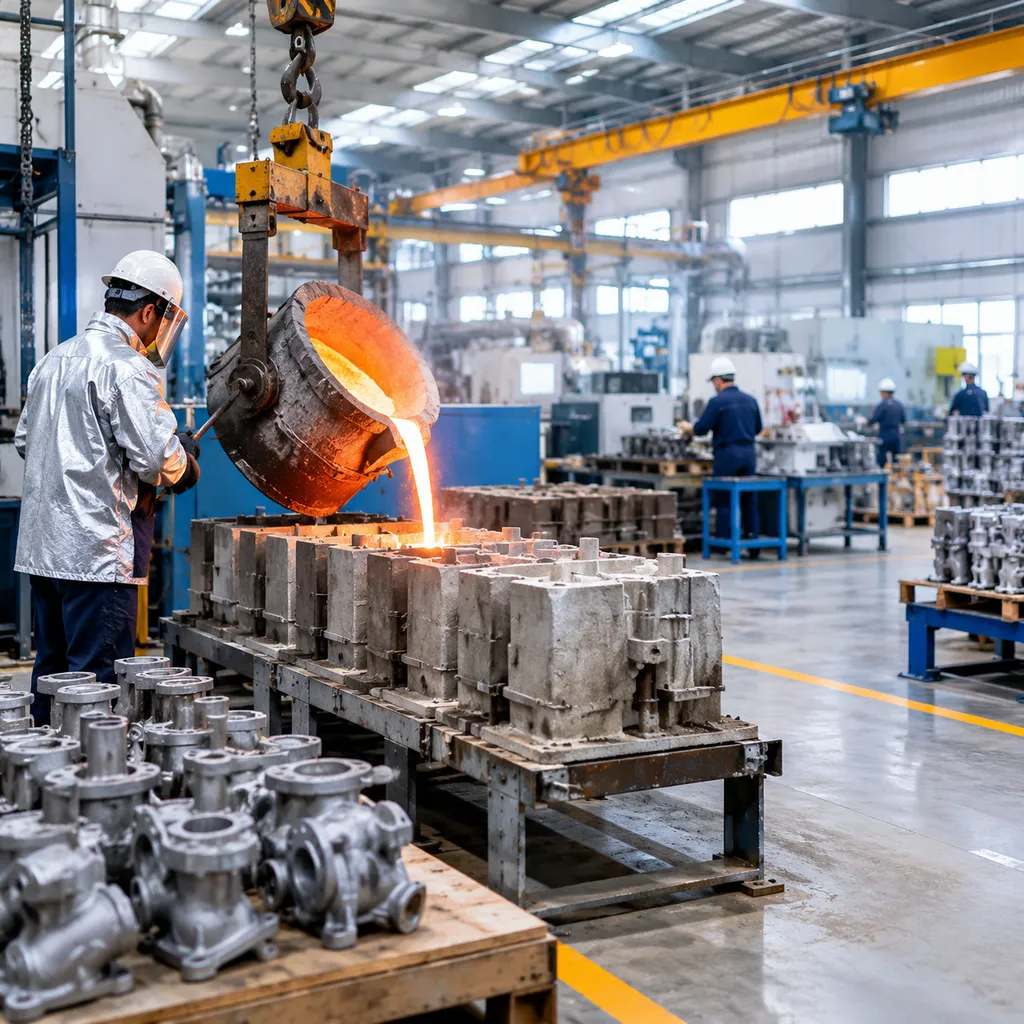
Успешный организации литейного производства точного литья в значительной степени зависят от бесперебойной организации производственной логистики. При разработке планировки как открыть литейный завод, я в первую очередь стремлюсь исключить пересечение транспортных потоков между чистыми зонами, такими как литье моделей под давлением и изготовление керамических оболочек, и производственными зонами с высоким содержанием твердых частиц. Грамотно спроектированная планировка литейного завода по выплавляемым моделям обеспечивает логичное и однонаправленное движение производственных процессов: от подготовки воска до сушки форм, заливки, обрезки и финишной обработки.
[Изготовление восковой оснастки и литьё под давлением] ➔ [Помещение для изготовления керамических оболочек с климат-контролем] ➔ [Удаление воска и предварительный нагрев] │ [НК и окончательная проверка качества] ◄── [Дробеструйная обработка и шлифование] ◄── [Линия заливки металла]
Оптимизация производственных площадей для обеспечения потока продукции
Каждый квадратный метр предприятия по литью по выплавляемым моделям связан с регулярными эксплуатационными расходами. Мы разделяем технологические этапы, чтобы защитить целостность продукции и обеспечить стабильную продолжительность производственного цикла:
- Чистые зоны: Участки литья воска под давлением и изготовления керамических оболочек требуют строго изолированных помещений, исключающих перекрёстное загрязнение воздушной пылью или частицами песка.
- Термические зоны: Автоклавы для удаления воска, печи предварительного нагрева и плавильные установки размещаются рядом друг с другом, чтобы сократить маршрут перемещения раскалённых керамических оболочек и уменьшить рассеивание тепла в окружающую среду.
- Механическая последующая обработка: Участки обрезки литников, линии удаления литниковой системы и установки термообработки располагаются вдоль широких проездов для вилочных погрузчиков, обеспечивая бесперебойную транспортировку контейнеров.
Распределение электроэнергии и циркуляция охлаждающей воды
Термическое оборудование потребляет основную часть коммунальных ресурсов предприятия. При проектировании инженерной инфраструктуры, особенно для производств, работающих с тугоплавкими сплавами, подобными тем, которые рассматриваются в нашем гиду по латуни нержавеющей сталь_CASTING?— мы предусматриваем отдельные и надёжные контуры снабжения:
- Распределение электропитания от двух независимых сетей: Индукционные печи требуют специальных высоковольтных трансформаторов с защитой от переходных перенапряжений, размещённых отдельно от чувствительных электронных систем управления в модулях для работы с воском и лабораторных модулях.
- Системы замкнутого контура охлаждения: Мы используем градирни с замкнутым контуром в сочетании с теплообменниками. Они обеспечивают стабильную температуру охлаждающей воды для индукционных катушек, вакуумного оборудования и гидравлических прессовых установок, предотвращая образование накипи внутри трубопроводов.
- Интеграция резервного электропитания: Критически важные охлаждающие насосы и аварийные приводы печей напрямую подключены к дизельным генераторам с автоматическим запуском, что предотвращает катастрофическое замерзание оборудования при отключении электроэнергии.
Системы сжатого воздуха и обеспечения экологического соответствия
Инженерное проектирование вспомогательных систем должно обеспечивать как бесперебойную работу оборудования, так и полное соблюдение нормативных требований непосредственно в производственном цехе.
- Сжатый воздух приборного качества: Пневматические восковые прессы, роботизированные манипуляторы для погружения и автоматизированные ёмкости для приготовления шликера требуют сухого воздуха без примесей масла. Мы устанавливаем винтовые компрессоры с двумя адсорбционными осушителями воздуха, чтобы поддерживать непрерывную подачу воздуха со стабильным давлением.
- Системы удаления литейной пыли и очистки промышленных выбросов: Выбросы при удалении воска, выбросы при выжигании оболочек и искры при шлифовании требуют специализированных систем очистки. Мы устанавливаем многоциклонные искрогасители в сочетании с высокоэффективными рукавными фильтрами, обеспечивая чистоту воздуха в рабочей зоне и соответствие экологическим требованиям при проверках.
- Системы локализации шлама и сточных вод: Специализированные отстойники и приямки для нейтрализации кислот обеспечивают сбор и обработку промывочных вод участка изготовления оболочек, защищая подключения к общественной канализационной сети от попадания силикатов огнеупорных материалов и твердых частиц связующего.
Инженерная реализация и дорожная карта проекта
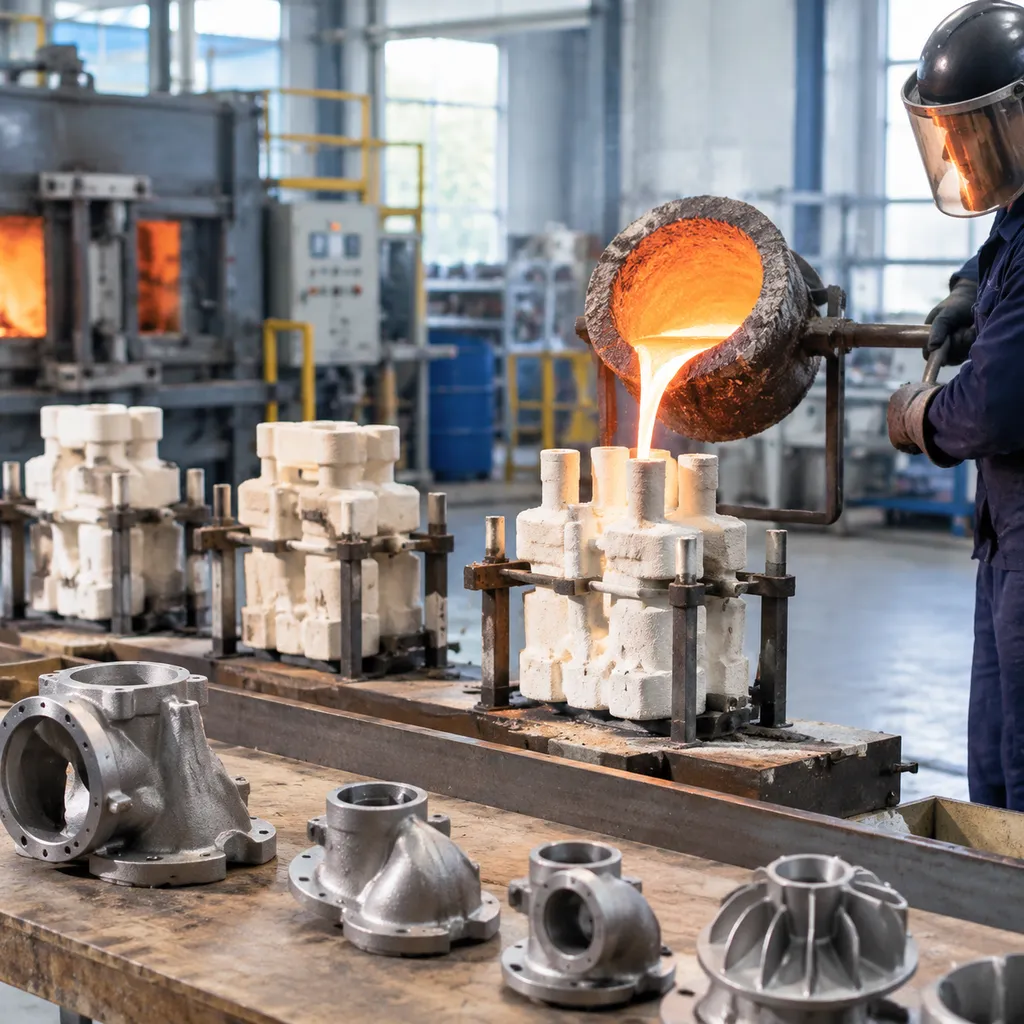
Реализация проекта под ключ организации литейного производства точного литья требует поэтапной и строго организованной инженерной дорожной карты. Мы исключаем риски простоев, узкие места в планировке и задержки с получением разрешений, объединяя цифровое моделирование с практическим техническим управлением на протяжении трех четко определенных этапов.
Технико-экономическое обоснование и моделирование CAD/BIM ➔ Производство оборудования и монтаж на объекте ➔ Пусконаладка, обучение и передача стандартных операционных процедур (SOP)
Технико-экономическая оценка и моделирование предприятия с использованием CAD/BIM
Каждый проект начинается с тщательного металлургического аудита и моделирования производственной площадки. Мы согласовываем целевые объемы производства с оптимизированными проектами строительной инфраструктуры и пространственной планировки:
- Аудит площадки и энергоснабжения: Оценка доступных электрических сетей, источников охлаждающей воды, маршрутов прокладки экологических вентиляционных каналов и допустимых нагрузок на несущие конструкции пола.
- Трехмерное моделирование предприятия с использованием CAD/BIM: Создание цифрового двойника автоматизированных линий изготовления оболочек, контуров заливки и станций отрезки для проверки эргономичности производственных процессов.
- Инженерная проверка: Используя точные образцы литья и инженерию для проверки конструкций литниковых систем, параметров сушки оболочковых форм и производственной оснастки до размещения заказов на оборудование.
Изготовление оборудования и монтаж на объекте
Изготовление нашего оборудования ведётся параллельно с подготовительными строительными работами на объекте, что позволяет сократить общие сроки реализации проекта:
- Изготовление оборудования и контроль качества: Изготовление гидравлических инжекторов для воска, смесителей суспензии, роботизированных ячеек для нанесения оболочковых слоёв и индукционных плавильных установок в соответствии с международными электротехническими стандартами.
- Подготовка площадки: Проверка бетонных полов, фундаментов, фундаментных приямков и вентиляционных каналов.
- Механический монтаж и подключение инженерных коммуникаций: Установка и крепление оборудования, монтаж электропроводки и сетей распределения электроэнергии, подключение систем сжатого воздуха, коллекторов охлаждающей воды и вытяжных трубопроводов под непосредственным руководством инженеров.
Пусконаладочные работы, обучение и стандартные операционные процедуры (СОП)
Мы сдаём полностью функционирующее предприятие, готовое к коммерческому литейному производству и обеспеченное полным комплексом пусконаладочных работ в литейном производстве и инженерно-технологического сопровождения процессов:
- Холодная и горячая пусконаладка: Проведение пробных холодных циклов для линий производства восковых моделей и керамических оболочек с последующими испытательными плавками в рабочих условиях для калибровки пирометрического оборудования, регулирования вязкости суспензии и настройки циклов удаления воска.
- Разработка стандартных операционных процедур (СОП): Установление стандартных параметров обслуживания суспензии, графиков её тестирования, температур выжигания и протоколов выбивки отливок.
- Обучение персонала на производственной площадке: Обучение операторов и специалистов по техническому обслуживанию правилам техники безопасности, работе с автоматизированными системами управления, регулярному уходу за футеровкой печей и управлению уровнем брака.
Матрица технических параметров предприятий под ключ
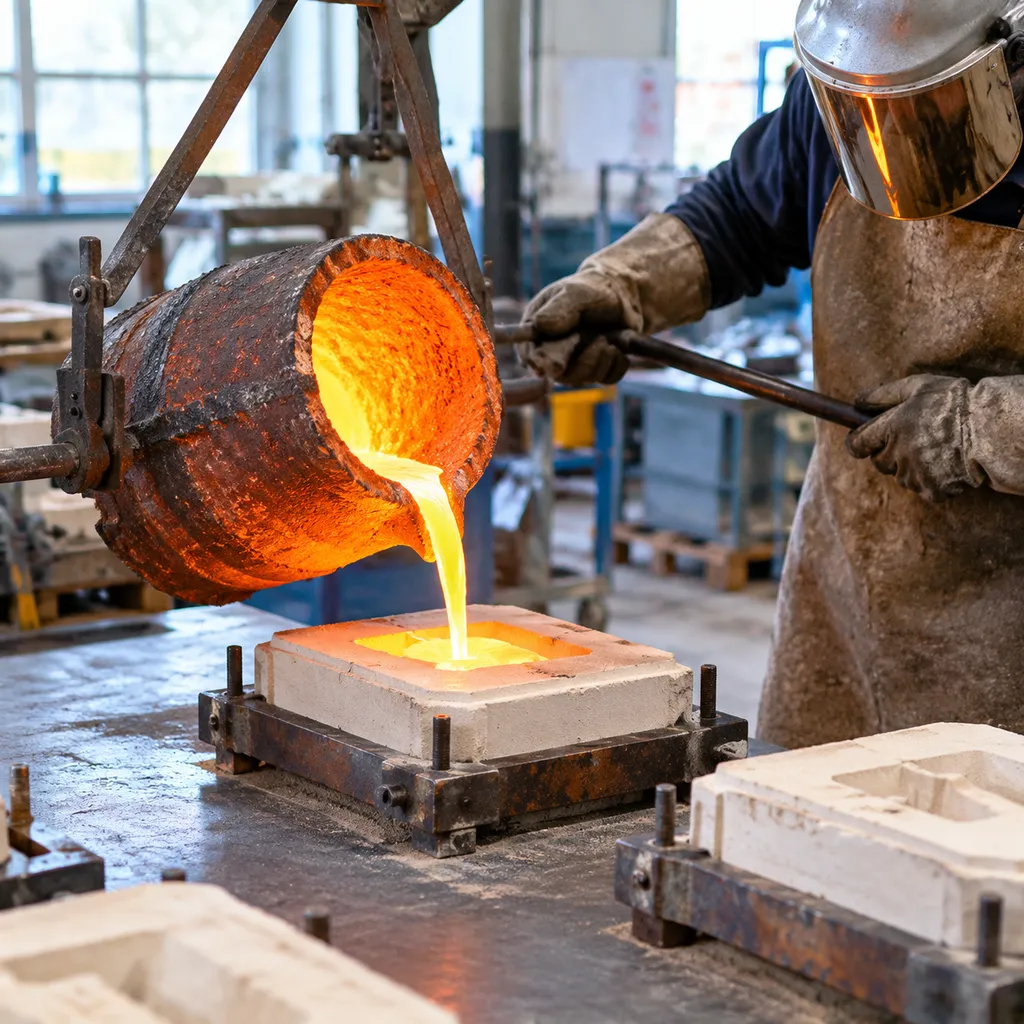
При планировании организации литейного производства точного литья, Мы адаптируем площадь производственных помещений, конфигурацию оборудования и параметры инженерных коммуникаций в соответствии с целевой производительностью и требованиями к сплавам. Понимание как открыть литейный завод начинается с согласования объёмов производства с соответствующим уровнем механизации.
В приведённой ниже матрице сравниваются основные технические параметры трёх масштабируемых категорий предприятий для современных литейных производств по технологии литья по выплавляемым моделям:
| Параметр | Компактная / пилотная линия | Стандартная коммерческая линия | Высокопроизводительное автоматизированное предприятие |
|---|---|---|---|
| Годовой объём производства отливок | 100–300 метрических тонн | 500–1 200 метрических тонн | 2 000–5 000+ метрических тонн |
| Технология формования | Ручные станции окунания в золь кремнезёма | Роботизированное нанесение оболочки методом окунания и дождевого пескования | Полностью автоматизированные линии окунания с несколькими роботами |
| Уровень автоматизации | Полуручная обработка | Полуавтоматизированная обработка оболочек | Интегрированные решения для интеллектуальных заводов с автоматизированными линиями сушки |
| Минимальная площадь здания | 1 200–2 000 м² | 3 500–6 000 м² | 8 000–15 000+ м² |
| Полезная высота помещения | 5,5–6,0 м | 6,5–8,0 м | 8,5–10,0 м |
| Присоединённая электрическая мощность | 350–550 кВА | 800–1 600 кВА | 2 500–5 000+ кВА |
| Технологическая охлаждающая вода | 40–80 м³/ч, замкнутый контур | 120–250 м³/ч, замкнутый контур | 350–600+ м³/ч, централизованная система охлаждения |
| Подача сжатого воздуха | 6–10 м³/мин при 0,7 МПа | 15–30 м³/мин при 0,8 МПа | 40–80 м³/мин, централизованная кольцевая магистраль |
Основные аспекты инженерных коммуникаций и расчёта мощностей
- Модульность планировки: Мы предусматриваем изолированные зоны с контролируемым климатом для литья восковых моделей под давлением и сушки керамических оболочек, чтобы исключить дефекты, вызванные тепловым расширением.
- Управление энергопотреблением: Установки индукционной плавки средней частоты характеризуются наибольшим энергопотреблением. Мы балансируем нагрузки на трансформаторных подстанциях, чтобы избежать дополнительных сборов за пиковую нагрузку.
- Расчёт параметров экологических систем: Производительность сетей пылеулавливания и систем мокрой очистки напрямую зависит от количества рабочих постов для отрезки, шлифования и песчаной обработки, что гарантирует соответствие нормативам по выбросам.
Стратегические преимущества сотрудничества с Vastpe при создании литейного производства для инвестиционного литья
Создание линии точного литья требует гораздо большего, чем просто покупка отдельных единиц оборудования. При планировании организации литейного производства точного литья, вам необходим инженерный партнёр, который с самого начала обеспечивает непосредственную взаимосвязь между технологическими параметрами и производительностью оборудования. Мы берём на себя полную ответственность за достижение ваших производственных показателей, помогая вам успешно решать задачи, связанные с организацией как открыть литейный завод , сохраняющего рентабельность и стабильность на протяжении десятилетий эксплуатации.
Интеграция литейной металлургии и машиностроения
Большинство производителей оборудования разбираются только в механике, тогда как руководители литейных производств специализируются исключительно на металлургии. Мы напрямую устраняем этот разрыв. Наши производственные комплексы проектируются с учётом конкретных марок сплавов, геометрии форм и целевых показателей производительности.
- Оборудование, ориентированное на технологический процесс: Каждая единица оборудования из нашего перечня оборудования для литейного производства методом инвестиционного литья с автоматизацией настраивается с учётом реальных металлургических требований, что позволяет исключить такие проблемы, как преждевременное растрескивание керамической оболочки, усадочные дефекты и газовая пористость.
- Сбалансированные производственные линии: Производительность ёмкостей для приготовления шликера, автоклавов для удаления воска и плавильного оборудования рассчитывается в строгом соответствии с целевой продолжительностью производственного цикла. Это позволяет устранить узкие места между участком изготовления керамических оболочек и площадкой заливки металла.
- Комплексная технологическая поддержка литейного производства: От корректировки химического состава сплавов до разработки температурно-контролируемых режимов сушки — наша инженерная команда обеспечивает соответствие систем формирования оболочек и заливки металла установленным требованиям к допускам на размеры готовых изделий.
Энергоэффективность и долгосрочная поддержка запасными частями
Рентабельность прецизионного литейного производства во многом зависит от энергопотребления и бесперебойной работы оборудования. Мы разрабатываем наше оборудование с целью сокращения потерь ресурсов и обеспечиваем каждую установленную систему надежной международной послепродажной поддержкой.
- Оптимизированные тепловые системы: Наши плавильные установки и печи для выжигания моделей оснащены высококачественной огнеупорной футеровкой и интеллектуальными системами распределения мощности, предотвращающими потери тепла и значительно снижающими расход электроэнергии в киловатт-часах на тонну отлитого металла.
- Сокращение циклов сушки керамических оболочек: Мы создаем сушильные камеры с контролируемыми параметрами влажности и воздушного потока, способные работать непрерывно при меньшем энергопотреблении систем отопления, вентиляции и кондиционирования. Это обеспечивает стабильную прочность оболочек и ускоряет оборачиваемость форм.
- Стандартизированные изнашиваемые компоненты: Мы поддерживаем запасы всех критически важных механических, пневматических и электрических изнашиваемых деталей, обеспечивая их оперативную доставку по всему миру. Стандартизированные компоненты упрощают локальные закупки и позволяют быстро заменять детали непосредственно на производстве.
- Специализированная инженерная поддержка технологических процессов: Даже после ввода оборудования в эксплуатацию наши технические специалисты обеспечивают удаленный мониторинг, профилактические проверки технического состояния и непрерывную оптимизацию производственных циклов, гарантируя работу вашего предприятия с максимальной производительностью.
Организация литейного производства по выплавляемым моделям: часто задаваемые вопросы
Как выбрать между процессами на основе силиказоля и жидкого стекла?
Выбор подходящего связующего зависит от целевого рынка, требований к точности размеров и используемых сплавов:
- Точное литье металлических деталей по выплавляемым моделям с использованием силиказоля: Наилучшим образом подходит для нержавеющих сталей, жаропрочных сплавов и деталей сложной геометрии, требующих высокой точности размеров (CT4–CT6) и превосходного качества поверхности (Ra 1,6–3,2 мкм). Требует более длительных циклов сушки и помещений с контролируемым микроклиматом, однако позволяет свести к минимуму последующую механическую обработку.
- Процесс литья на жидком стекле: Идеально подходит для углеродистых сталей и стандартных компонентов из низколегированных сталей, когда низкие капитальные затраты и ускоренная сушка оболочковых форм имеют приоритет над высоким качеством поверхности (обычно Ra 6,3–12,5 мкм).
При планировании создания литейного производства мы анализируем ваш ассортимент продукции и целевые показатели рентабельности, чтобы определить, какой вариант обеспечит наилучшую окупаемость инвестиций: специализированная линия на основе золя кремнезёма или гибридная производственная схема.
Каковы типичные сроки создания литейного производства под ключ?
Полный цикл работ организации литейного производства точного литья обычно требуют от 6 до 10 месяцев от первоначального проектирования планировки до первой заливки:
- Месяцы 1–2: Инженерный аудит, разработка схем фундаментов и проектирование оборудования по индивидуальным требованиям.
- Месяцы 3–5: Изготовление оборудования, включая установки для литья восковых моделей под давлением, автоматизированные системы нанесения керамического покрытия и плавильные установки.
- Месяцы 6–7: Международная логистика, подготовка производственной площадки и заливка фундаментов.
- Месяцы 8–9: Монтаж механического оборудования на объекте, подключение инженерных коммуникаций (электричество, водоснабжение, сжатый воздух) и холодные испытания.
- Месяц 10: Горячая пусконаладка, пробные запуски партий продукции и обучение персонала стандартным операционным процедурам.
Как автоматизация влияет на уровень брака высокоточных деталей?
Автоматизированные системы напрямую устраняют отклонения, связанные с человеческим фактором, на наиболее чувствительных этапах производства:
- Равномерная толщина оболочки: Роботизированные системы формирования оболочек обеспечивают равномерное нанесение суспензии и распределение песка, устраняя тонкие участки, которые могут привести к растрескиванию оболочки и утечке расплавленного металла.
- Контролируемое удаление воска и заливка: Автоматизированная загрузка изделий в автоклавы для удаления воска паром и стандартизированные последовательности индукционной заливки предотвращают термический удар и включение шлака.
- Измеримое сокращение производственных отходов: Внедрение автоматизированных линий на предприятиях по точному литью обычно позволяет снизить долю брака, связанного с литейной оболочкой, с 8–12 % до менее 3 %, одновременно значительно повышая стабильность механических свойств продукции от партии к партии.
 Russian
 English
 German