
31 августа 2026 года
Порошковая литейка из нержавейки для прецизионных оригинальных деталей с малыми допусками, варианты сплавов, ЧПУ-обработка и быстрые расчеты цены
http/1.1 503 error
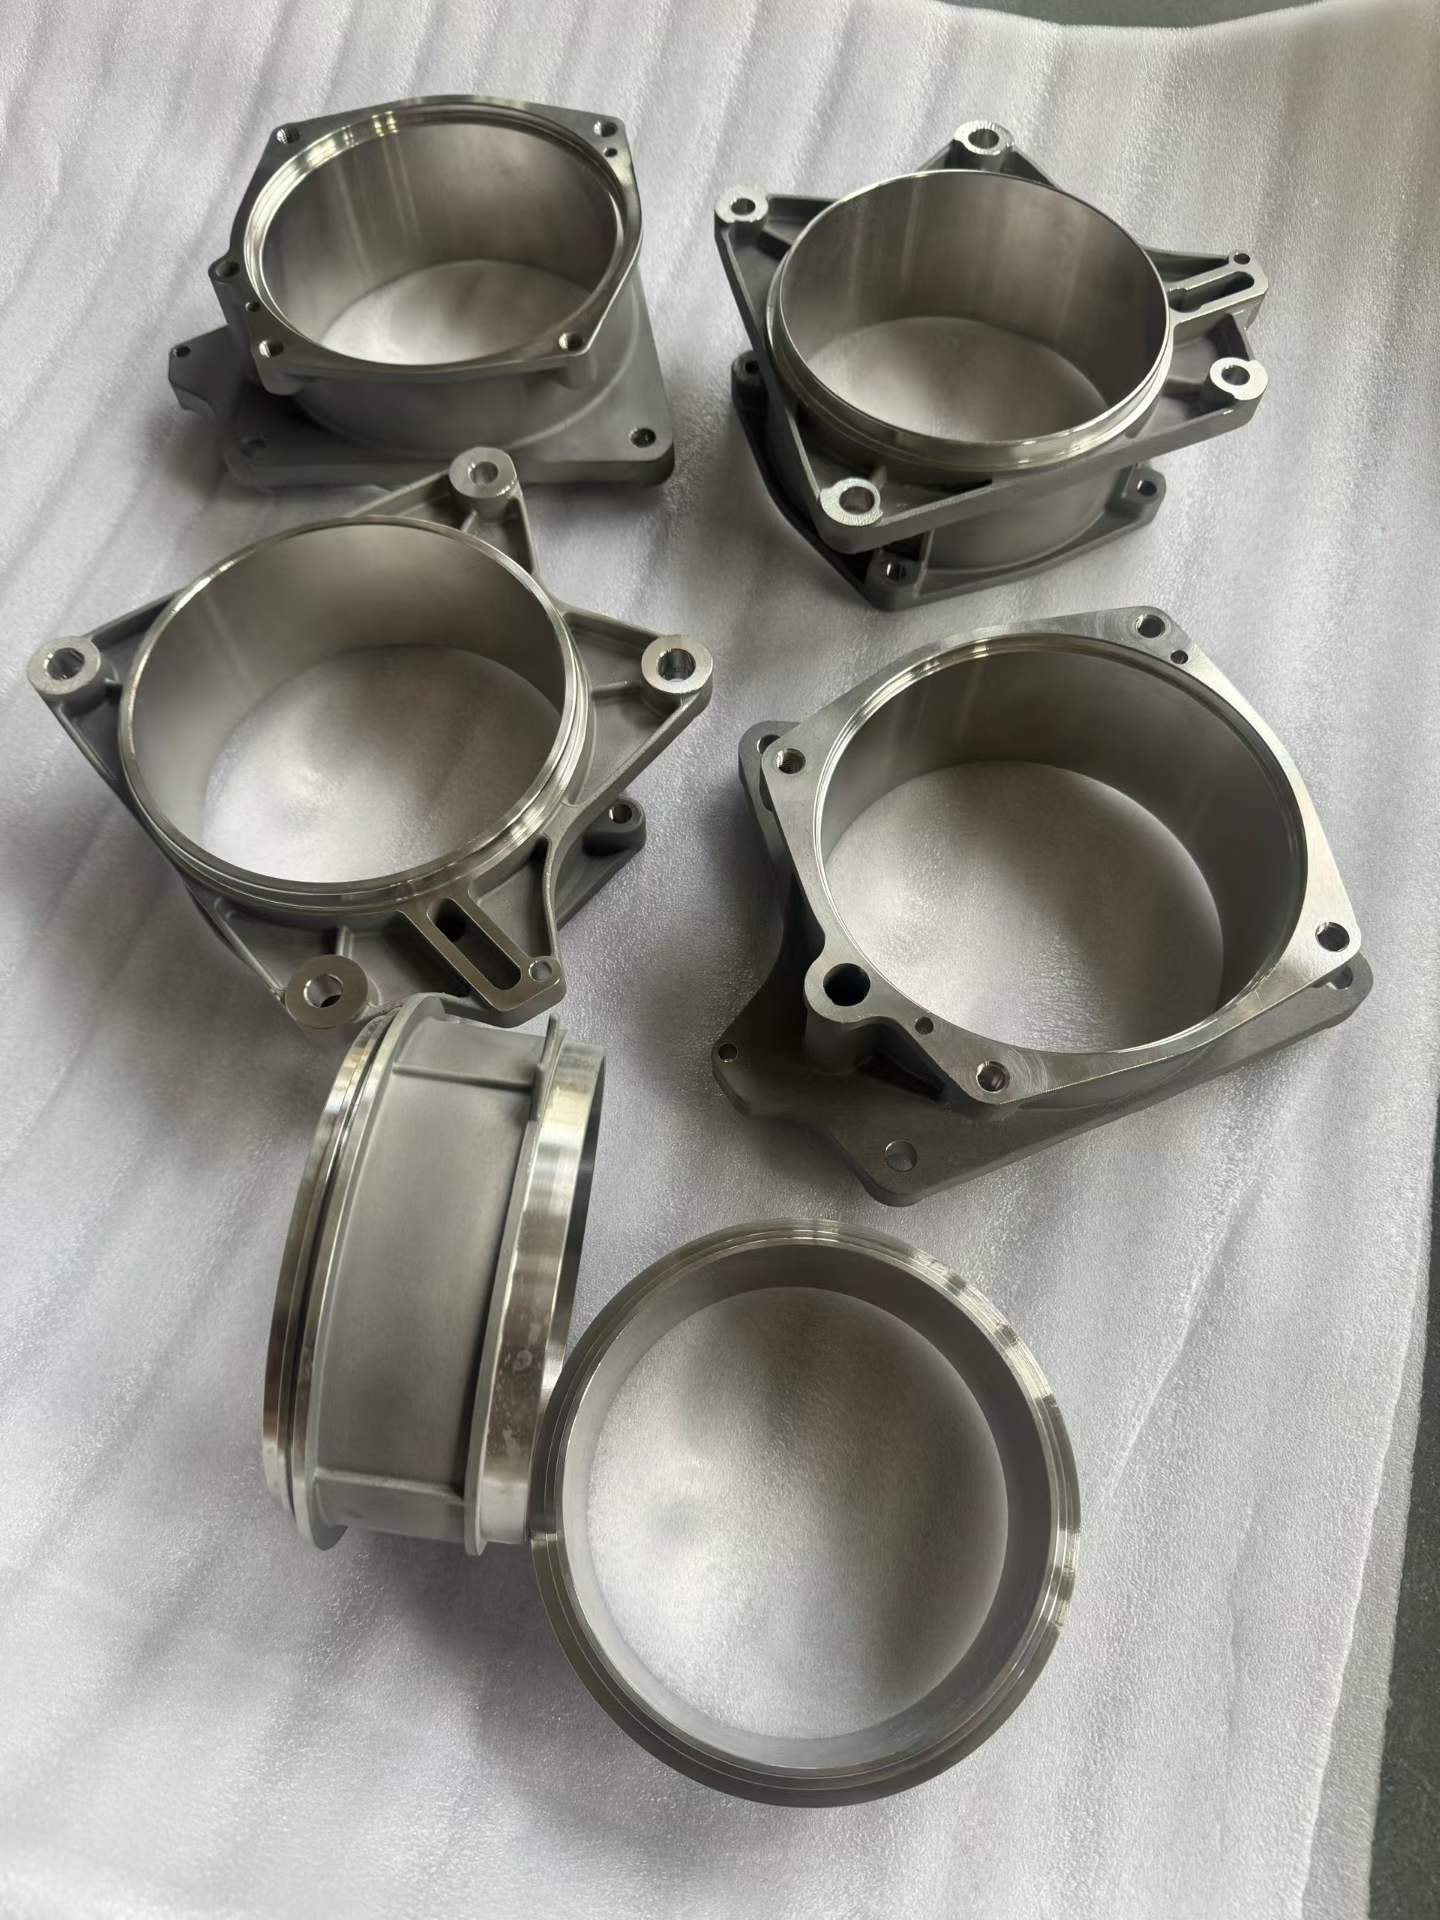
Инженерные kritические компоненты требуют абсолютной повторяемости размеров и структурной целостности. Мы специализируемся на изготовлении по индивидуальным OEM заказы. литья под слепые модели из нержавеющей стали, производство комплексных деталей с чистым или близким к чистому размеру отформовки, рассчитанных на выдерживание больших нагрузок, жаростойких и сильно коррозионных сред.
Высокоточная литьё по выплавляемым моделям (метод литья по выплавляемым моделям)
Наш процесс литья по выплавляемым форму из нержавеющей стали минимизирует материальные отходы и потребность во вторичной мехобработке, одновременно обеспечивая сложные внутренние геометрии.
- Точность близко к готовой форме: Изготавливайте сложные геометрии напрямую в спецификациях печати, существенно сокращая циклы постобработки.
- Экстремальные условия эксплуатации: Разработано для высокой механической прочности при экстремальных температурах и коррозионном воздействии химических веществ.
- Производство по индивидуальному контракту OEM: Проектирование оснастки и выбор сплавов оптимизированы специально для изготовления компонентов в масштабе от среднего до высокого объема.
Преимущество производства Vastpcc
Мы совмещаем автоматизированный контроль процессов с десятилетиями металлургических инноваций, чтобы поставлять компоненты изоброчных инвест-литых без дефектов и с прецизионной точностью.
| Техническая возможность | Стандарт литейного цеха | Преимущество в инженерии |
|---|---|---|
| Прецизионный контроль | Критическая ошибка основного оборудования ≤ 5 мкм | Обеспечивает повторяемость на уровне микрон при уровне допусков |
| Стабильность формовки | Автоматизированное покрытие оболочки и автоклавы для дегазации под высоким давлением | Устраняет трещинование оболочки, дефекты включения и вариации партии |
| Техническая экспертиза | Более 20 лет опыта / 80+ запатентованных технологий | Прямая поддержка DFM для сложных конструктивных и тонкостенных изделий |
Интегрируя роботизированное погружение в суспензию с цифровизированными автоклавами дегазации, наш литейный цех поддерживает постоянную толщину оболочки, точную стабильность форм и надежную плотность материала на каждом цикле литья.
Сталь нержавеющая инвестиционная чугунная сплавы и технические данные
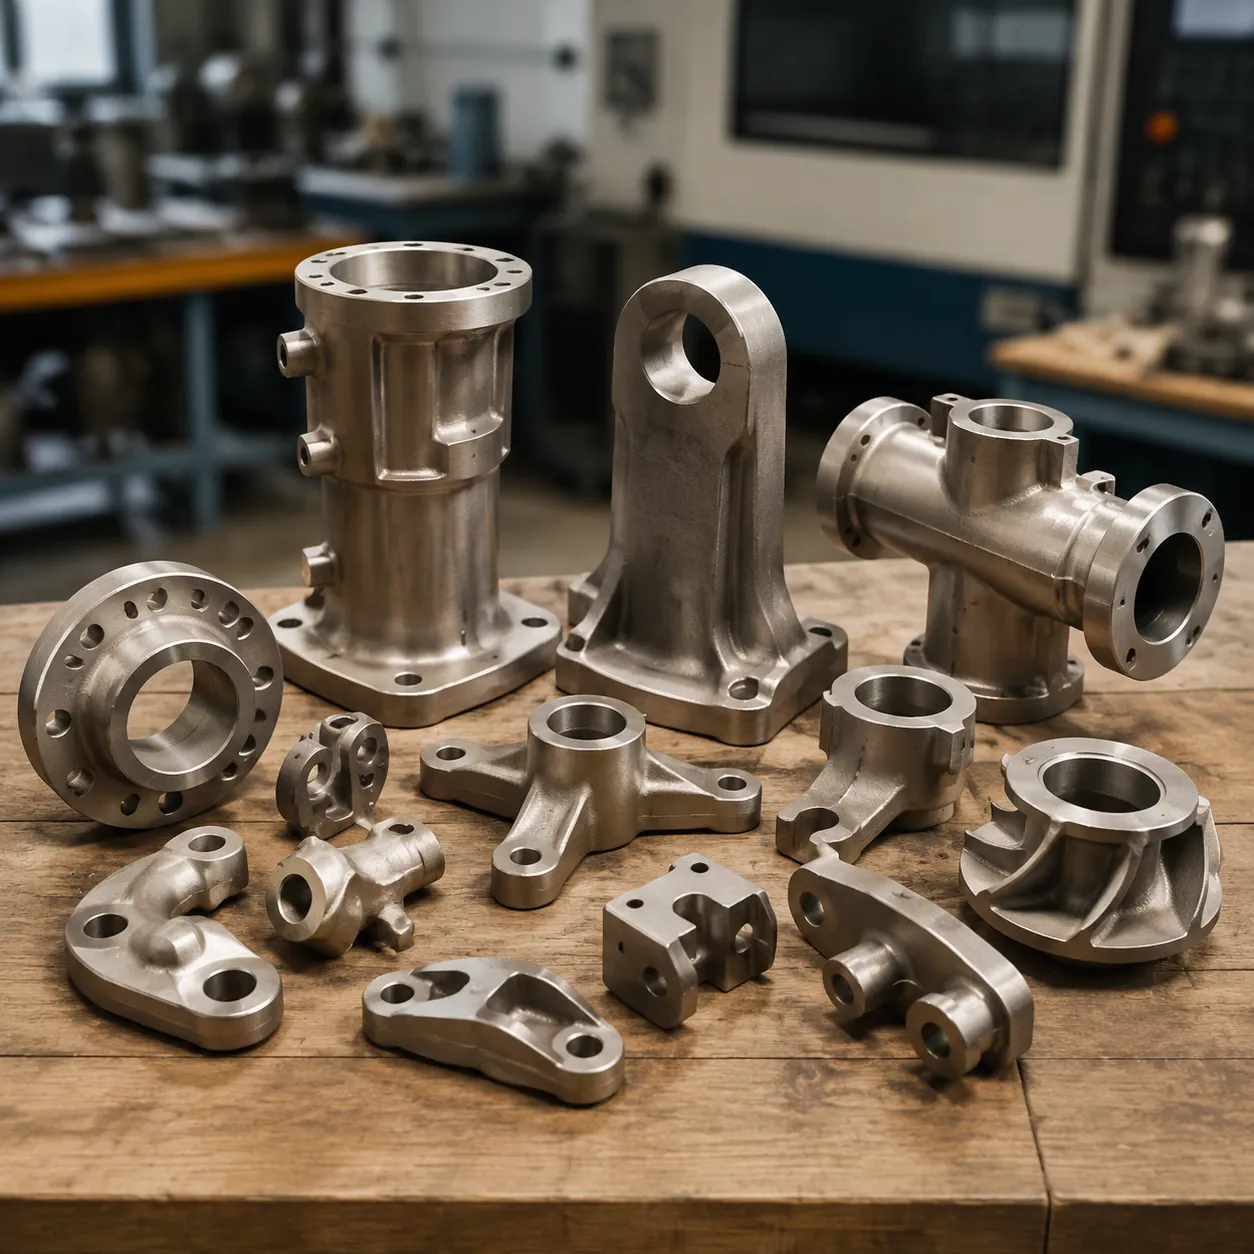
Мы обрабатываем более 50 марок материалов, чтобы удовлетворить ваши требования к напряжению, температуре и коррозии. Выбор правильного сплава обеспечивает ваш инвестиционный литьевой нержавеющий сталь компоненты обеспечивают оптимальную механическую производительность на месте.
Легированные стали из аустенитной нержавеющей стали (серия 300)
Наши наиболее универсальные марки для исключительной коррозионной стойкости и высокой пластичности:
| Сорт сплава | Эквивалентный стандарт | Ключевые свойства и основные применения |
|---|---|---|
| 304 / 304L | CF8 / CF3 | Стандартная коррозионная стойкость; идеальны для пищевой переработки, коммерческого оборудования и морской фурнитуры. |
| 316 / 316L | CF8M / CF3M | Марки с высоким содержанием молибдена, разработанные для агрессивной химической переработки и морских сред с солёной водой. |
Мартензитные и ферритные сплавы (серия 400)
Разработаны для экстремального износа, ударостойкости и термообработки. Ознакомьтесь с нашим техническим руководством о стали серий 400 из нержавеющей стали для оценки механических характеристик ваших деталей с высоким стрессом.
- 410 / 420: Сплавы, термореализуемые, обеспечивающие высокую твердость, превосходную износостойкость и умеренную защиту от коррозии.
- 440C: Высокопрочная сталь с высоким содержанием углерода, адаптированная для экстремальных условий эксплуатации промышленных лезвий, тяжёлых подшипников и седел клапанов.
Осаждение посятия & Дуплекс-стали
Современные металлургические варианты, разработанные для обслуживания при больших нагрузках и в экстремальных условиях:
- 17-4 PH (CB7Cu-1): Высокая прочность на разрыв Литьё под индустрию 17-4 PH компоненты обеспечивают элитную структурную прочность и коррозионную стойкость для аэрокосмической и энергетической отраслей.
- Дуплекс 2205 / Супердуплекс 2507: Надёжные литейного двуокисного dúплексного нержавеющего сплава решения, обеспечивающие высокую прочность на-yield и стойкость к напряжённому коррозионному растрескиванию в офшорных системах нефти и газа.
Требования к допускам и спецификациям литья из нержавеющей стали под восковую модель
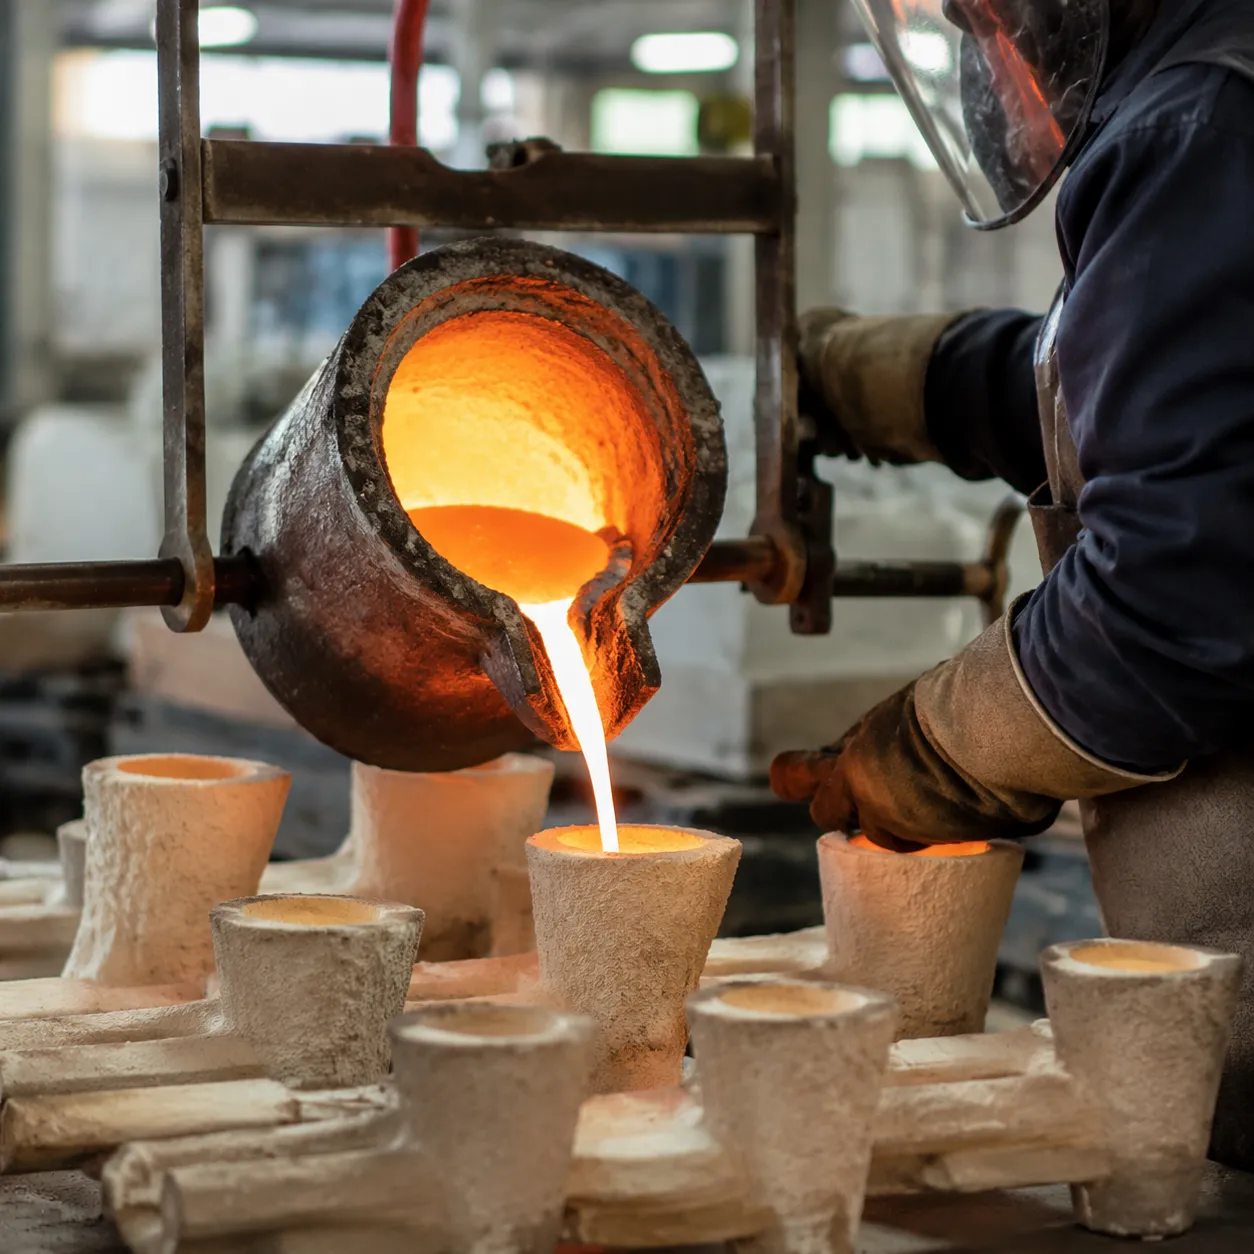
Мы поддерживаем строгий контроль качества на каждом этапе生产, чтобы сложные детали соответствовали точным рабочим чертежам и строгим допускам.
Стандарты точности размеров
Наш процесс потерянной восковой модели обеспечивает исключительную линейную точность до ±0.005 дюйма на дюйм, полностью соответствующий международным стандартам по размерам ISO 8062. Используя продвинутый процесс солевого сапфира с точностью ISO 8062, мы отливаем сложные геометрии с тонкими стенками до 1,5 мм без деформации конструкции или схлопывания узора.
| Параметр | Граничное значение характеристики | Стандарт / Метод |
|---|---|---|
| Линейный допуск | ±0,005 дюйм на дюйм (±0,127 мм/мм) | ISO 8062 (CT4–CT6) |
| Минимальная толщина стенки | 1,5 мм (0,060 дюйма) | Дизайн близкий к нормальной форме |
| Стандартная поверхность литья | Ra 3,2 мкм – Ra 6,3 мкм | Формовочная стенка из силикозольного состава, сырое литье |
| Полированная поверхность | До Ra 0,4 мкм | Электрополирование / механическая полировка |
Параметры шероховатости поверхности и постобработка
Каждый литья под слепые модели из нержавеющей стали оставляет оболочковую форму со гладкими, однородными внешними поверхностями, значительно уменьшая потребность в обширной последующей обработке.
- Затвердевание поверхности: Достигает стандартной шероховатости Ra 3,2 мкм до Ra 6,3 мкм прямо из формы.
- Пассивация: Химическая обработка, которая устраняет загрязнение свободным железом, улучшая естественную защиту от коррозии хром-оксида.
- Электро-полировка: Удаляет микропики на поверхности, обеспечивая зеркальные отделки, требуемые в санитарном, пищевой переработке и медицинском оборудовании.
- Твёрдение ударное (шот-пининг): Удаляет остатки керамической оболочки, создавая при этом пластичное напряжение, повышающее сопротивление усталости при циклических нагрузках.
Автоматизация умной литейной фабрики из нержавеющей стали с инвестиционным литьём
Мы объединяем традиционное точное литье по воску с полностью автоматизированными системами умной литейной фабрики, чтобы исключить человеческую изменчивость и гарантировать точную повторяемость от партии к партии в каждом цикле производства инвестиционного литья из нержавеющей стали.
Автоматизированное производство моделей и форм
- Автоматическая инъекция воска: Высоконадежные пресс-ы для инжекции воска работают под управлением замкнутого контура температуры и давления, исключая дефекты усадки модели и обеспечивая строгую размерную повторяемость.
- Роботизированное покрытие оболочки: Наш продвинутый автоматизированное нанесение оболочки обеспечивает точное, равномерное покрытие суспензией по сложной геометрии при значительном снижении времени сушки.
- Девакцинация под высоким давлением: Полностью автоматизированные автоклавные системы быстро удаляют восковые модели под контролируемым паровым давлением, предотвращая растрескивание оболочки и сохраняя стабильность формы.
Цифровизированный контроль процессов
- Мониторинг в реальном времени: Интегрированные платформы промышленной интернета вещей непрерывно отслеживают температуру расплава индукцией, влажность камеры отверждения оболочки и скорость заливки вакуумом.
- Автоматизированное раннее предупреждение о неисправностях: Датчики обнаруживают реальные тепловые микровариации, останавливая отклонения процесса до заливка расплава.
- Полная прослеживаемость партии: Цифровые системы контроля регистрируют тепловые параметры пошагово, связывая конечные свойства металла непосредственно с конкретными циклами отверждения керамической оболочки.
Специализированные отраслевые применения
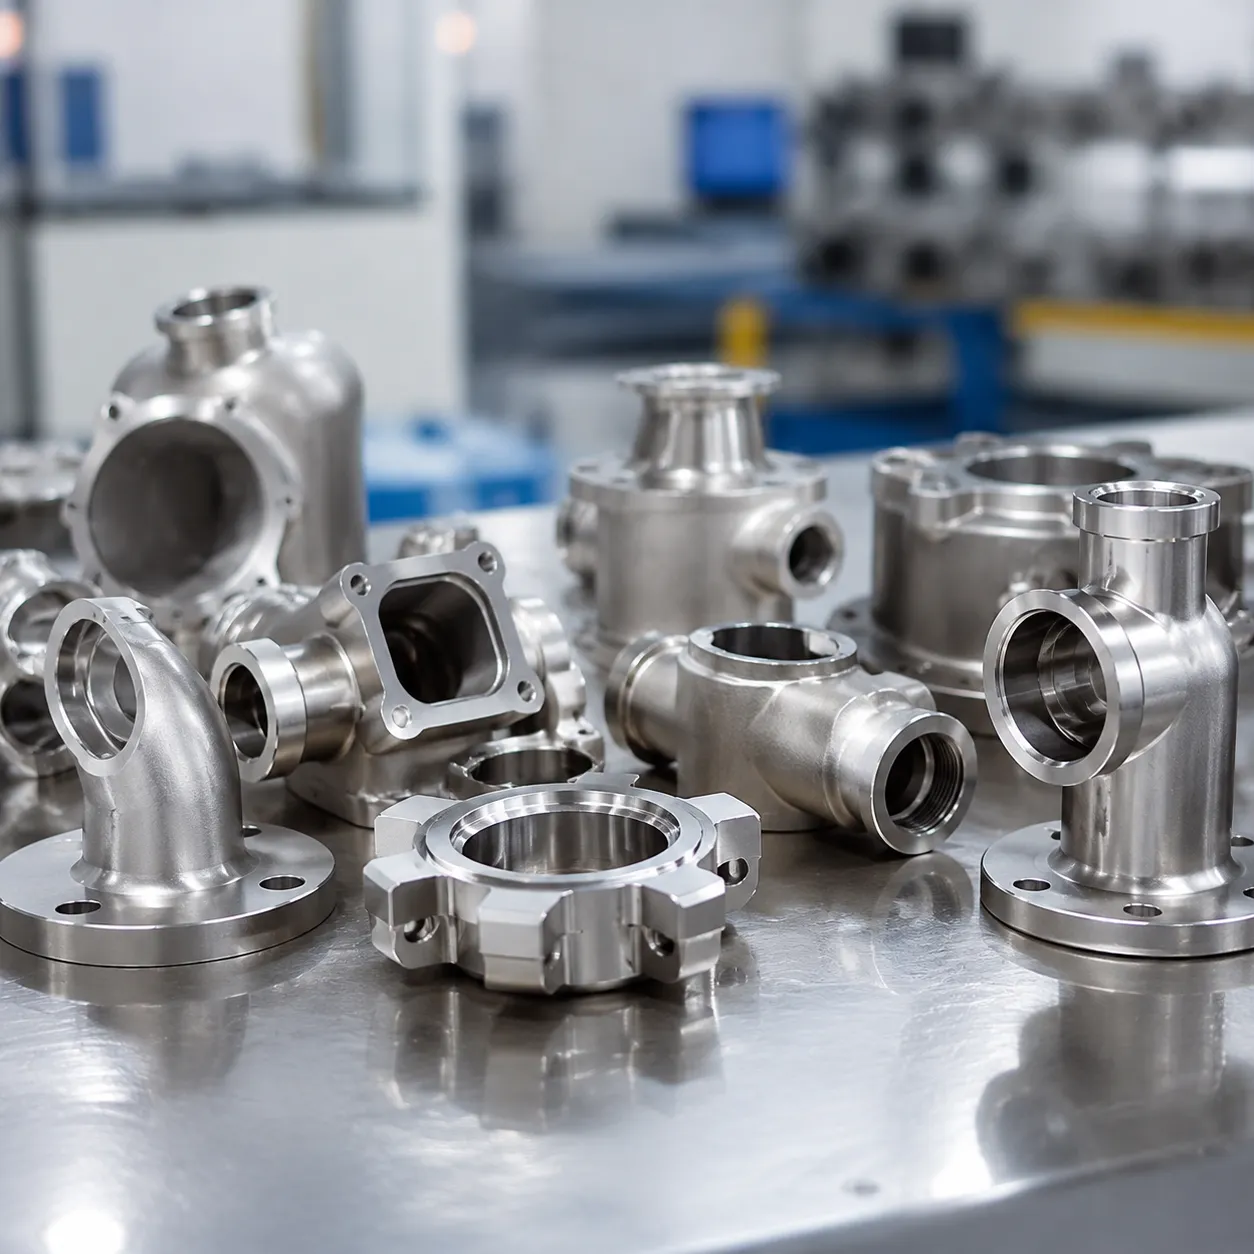
Мы производим высокоинтегрированные прецизионные инвестиционные литьевые детали разработаны для критически важных применений в глобальных отраслях, которые требуют высокой прочности, структурной плотности и коррозионной стойкости.
- Космическая отрасль и оборона: Мы льем высокопрочные кронштейны двигателя, структурное оборудование и клапаны топливной системы, созданные для выдерживания экстремальных термических циклов и высокого вибрационного воздействия.
- Медицинское и хирургическое: Наша команда производит биосовместимые рукоятки инструментов, корпусы имплантов и рамы диагностических приборов с использованием строгих процессов чистого раскидирования/чистого плавления.
- Промышленные насосы и клапаны: Мы поставляем прочные штампованные подвижной частью корпуса клапана из нержавеющей стали, высокоэффективные инвестиционные литьевые лопасти, сетки-решетки и жидкостные фитинги, рассчитанные на агрессивные химические среды. Обратитесь к нашему гиду по латуни нержавеющей сталь_CASTING? для оценки подбора материалов для систем перекачки жидкостей.
- Автомобильная и транспортная отрасль: Мы производим кронштейны высокой прочности, крышки турбонагнетателей и выпускные коллекторы, рассчитанные на работу при повышенных температурах.
Контроль качества для литья под инвестиционную форму из нержавеющей стали
Мы придерживаемся строгого контроля качества на каждом этапе нашей литья под слепые модели из нержавеющей стали процессы, чтобы гарантировать нулевую дефектность структурной целостности и полное соответствие инженерным требованиям. Каждая партия проходит тщательную проверку перед выходом с нашего литейного цеха.
Неразрушающий контроль (NDT)
Мы выявляем внутренние дефекты и поверхностные изъяны без повреждения готовых компонентов с использованием трех основных методов: Рентгенографический контроль (X-ray): Обнаруживает внутренние усадки, подсистемные газовые поры и включения. Испытание проницаемостью жидкостью (LPT): Обнаруживает мелкие поверхностные трещины и микротрещины в непористых сплавах. Проверка на магнитопорошковый дефектоскоп Сканирование магнитных марок сплавов на наличие поверхностных и близко-поверхностных неоднородностей.
Металлургическая и механическая верификация
Наш собственный лабораторный центр проверяет физические свойства и химический состав материала на каждой плавке: Химический анализ热 Оптическая эмиссионная спектрометрия обеспечивает точный химический состав перед литьём. Механические испытания: Мы измеряем прочность на растяжение, предел текучести, удлинение и твердость (HB/HRC), чтобы проверить, как прочности нержавеющей стали проявляют себя в условиях эксплуатационных нагрузок. Контроль размеров CMM: Высокоточные координатно-измерительные машины проверяют сложную геометрию по вашим родным 3D-CAD-файлам.
Дополнительные ценностные возможности
Мы предлагаем полностью готовые к сборке решения, литья под слепые модели из нержавеющей стали интегрируя ключевые вторичные операции непосредственно в наш производственный конвейер, что экономит вам расходы на управление поставщиками и время выполнения.
Прецизионная обрабатывающая постобработка на ЧПУ
Потерянная восковая технология обеспечивает детали близкие к готовой форме, однако критические сопряжения, резьбы и диаметры с малыми допусками требуют точной механической отделки. Многоосевая фрезерная обработка и токарная обработка: Обеспечивает точность до ±0.005 мм на геометриях высокой сложности. Шлифование и полировка: Обеспечивает плоские уплотняющие поверхности и тонкую отделку поверхности. Готовая поставка: Производство готовых изделий прецизионной обработке деталей прямо из заготовок литья устраняет риски, связанные с обработкой третьими лицами.
Специализированная термообработка
Мы регулируемMechanical свойства, структуры зерна и коррозионную стойкость ваших отливок, чтобы соответствовать требовательным эксплуатационным требованиям: Решеточная отжиговая обработка (Solution Annealing): Восстанавливает максимальную коррозионную стойкость и гомогенизирует микроструктуры сплавов серии 300. Снятие остаточных напряжений: Стабилизация сложных компонентов перед окончательной обработкой с целью исключения искажения размеров. Возрастная закалка: Максимизирует предел прочности на растяжение и твердость для сплавов, допускающих осадочную закалку, таких как 17-4 PH.
Быстрое прототипирование и проверка малого объема
Избегайте затрат на традиционное оснастку и сокращайте сроки вывода продукта на рынок во время итераций дизайна. Безструйные восковые образцы: Изготавливайте сложные геометрические паттерны непосредственно из CAD-файлов с использованием аддитивного производства. Выбор образца: Оценка 3D-печатная воск vs впрысковую восковую помогает выбрать правильный подход к прототипированию до перехода к массовому изготовлению с использованием металлообработки с высокой производительностью. Функциональное тестирование: Быстро поставляйте образцы металла промышленного уровня для реального стресс‑и‑потокового тестирования.
Оптимизированная закупка B2B и инженерная поддержка
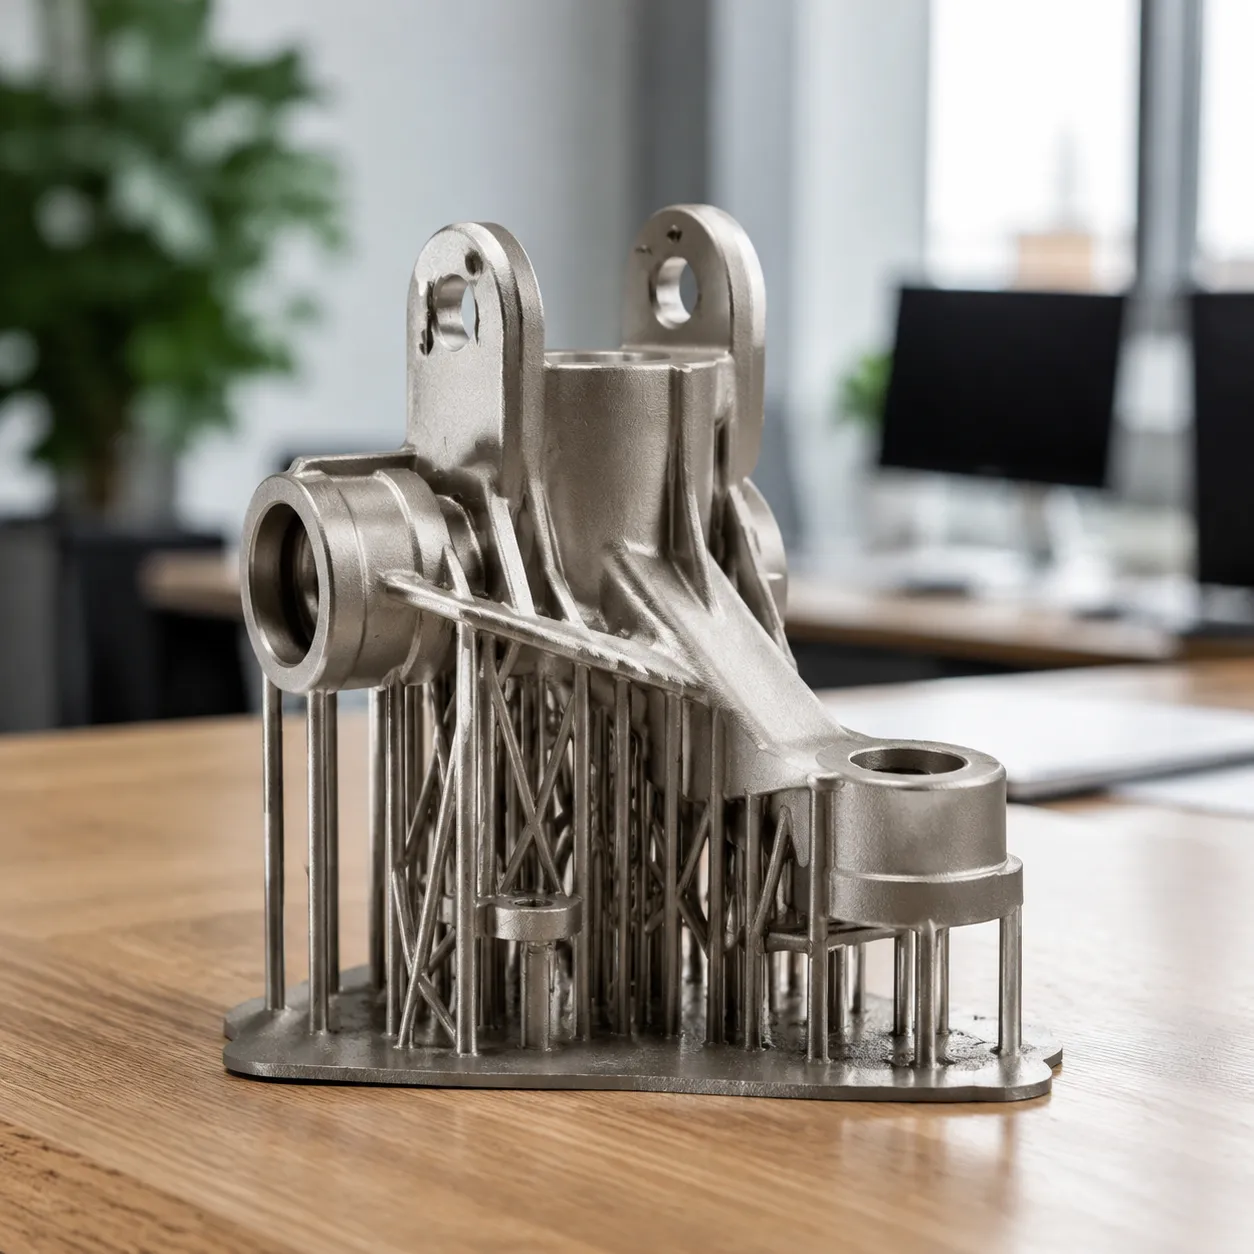
Мы упрощаем вашу цепочку поставок через прямые инженерные консультации, гибкие масштабы производства и быстрые процессы расчёта стоимости для высокоточной продукции литья под слепые модели из нержавеющей стали.
Поддержка проектирования под м manufacturability (DFM)
Наша инженерная команда рассматривает ваши CAD-модели на раннем этапе цикла проектирования, чтобы снизить расходы на штамповку и устранить структурные дефекты. Через специализированные точные литьевые услуги на основе инвестиций для нестандартных деталей, мы оптимизируем геометрию до резки металла.
- Оптимизация угла наклона штамповки: Снижает искажение узоров и износ форм во время выброса воска.
- Балансировка толщины стенки: Предотвращает усадочные поры и усадочные раковины, обеспечивая однородные градиенты охлаждения.
- Уточнение фаски и радиуса: Снижает концентрацию напряжений и улучшает протекание расплавленного сплава через керамическую оболочку.
Гибкие возможности по объему
Мы поддерживаем жизненный цикл вашего продукта от первоначальной инженерной проверки до полномасштабного коммерческого производства.
| Производственная фаза | Диапазон объема | Типичное время выполнения | Основное преимущество |
|---|---|---|---|
| быстрого прототипирования | 1 – 100 единиц | 1–2 недель | Шаблоны из 3D-печати воска или смолы; нулевой потребности в жестком инструменте |
| Низковольтовый мост | 100 – 5 000 единиц | 3–4 недели | Дешевое однокамерное алюминиевое оборудование для выхода на рынок |
| Массовое производство | 5 000 – 1 млн+ единиц | Запланированные релизы | Полностью автоматизированная многоформовочная оснастка для минимальной себестоимости единицы |
Запросить индивидуальную смету
Наша инженерно-продажная команда предоставляет прозрачное ценообразование и детальную обратную связь по удобству производств через специализированный окно технического реагирования 24/7.
- Допустимые форматы файлов: STEP, IGES, X_T, DWG и PDF.
- Включено в пакет предложения: Полный расчет затрат на оснастку, литье единиц, фрезерование после литья, сертификации материалов и варианты неразрушающего контроля (NDT).
Часто задаваемые вопросы по литью из нержавеющей стали
Какие допуски по размеру можно обеспечить при литье из нержавеющей стали?
Мы постоянно соблюдаем линейные допуски в соответствии с ISO 8062 CT4–CT6, достигая ±0.005 дюйм на дюйм (±0.127 мм). Критические допуски и тонкие геометрические особенности точно контролируются на стадии формования, что исключает вторичную обработку для большинства стандартных элементов компонентов.
Какая марка нержавеющей стали лучше подходит для морских и химических применений?
Grade 316/316L является отраслевым стандартом для морского оборудования благодаря добавлению молибдена, который предотвращает поражение хлоридами. При сильном химическом воздействии, большом структурном напряжении или средах с кислым газом рассмотрите наш разбор вариантов литой нержавеющей стали специальные сплавы и grade для оценки более легированных вариантов, таких как Duplex 2205 или 17-4 PH.
Каковы обычно сроки изготовления прототипов литья по индивидуальным заказам OEM и массового производства?
- Быстрое создание прототипов (шаблоны, напечатанные на 3D-станках): 1–2 недели
- Изготовление инструментов и образцов первой партии: 3–4 недели
- Полное OEM-массовое производство: 4–6 недель (зависит от объема партии и требований вторичной фрезерной обработки на станках CNC)
Как сравнивается литье по потоку термальной формы с песочным литьем по стоимости и качеству поверхности?
Литье по инвестиционной форме обеспечивает существенно более высокую отделку поверхности (Ra 3.2–6.3 мкм) и высокую размерную точность, что значительно снижает необходимость дорогой постобработки. Песчаное литье имеет меньшие первоначальные затраты на инструментальное оборудование для массивных или простых форм, но дает более шероховатую поверхность (Ra 12.5–25 мкм). Для тяжелых конструкционных узлов с большими допусками изучите нашу услуги песочного литья из нержавеющей стали найти лучший баланс между затратами на инструментальное оснащение и качеством отделки детали.


 Russian
 English
 German