
9 ноября 2026 года
Узнайте, как повысить прочность и стабильность керамических оболочек с помощью проверенных методов подбора материалов и рекомендаций по контролю технологического процесса
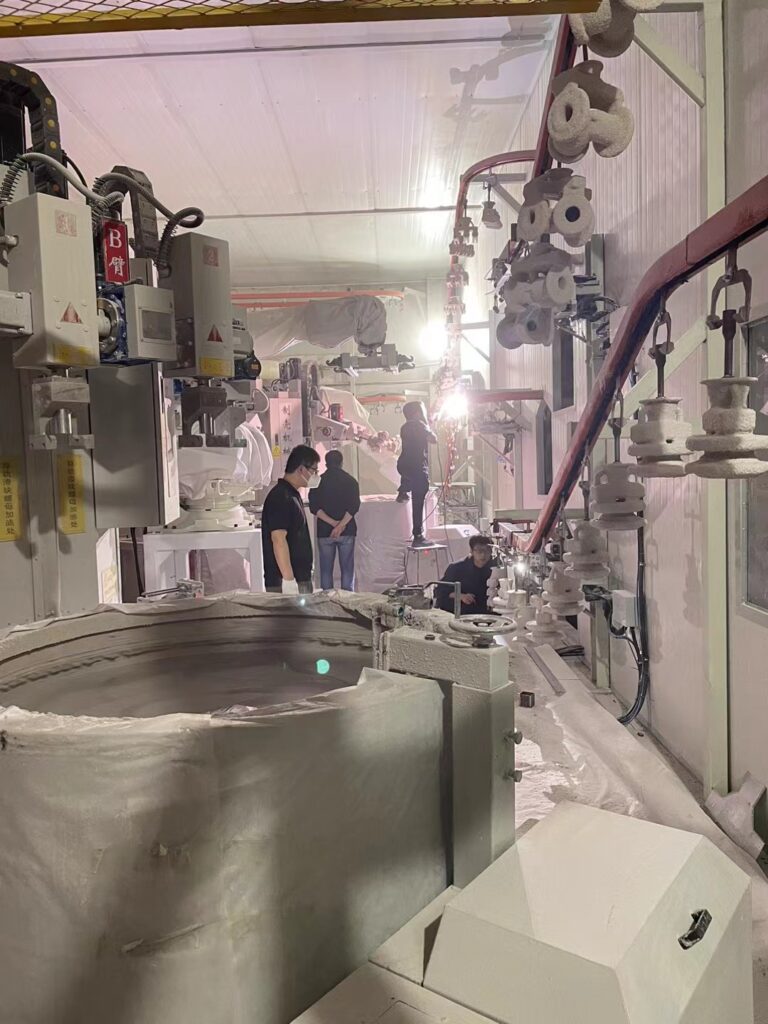
Автоматизированная система формирования керамических оболочек Vastpe™: высокоточные решения для создания прочных литейных оболочек без дефектов методом литья по выплавляемым моделям
Обеспечение превосходной целостности керамической оболочки является основой высококачественного литья по выплавляемым моделям. Автоматизированная система формирования керамических оболочек Vastpe™ разработана для решения ключевых задач промышленного изготовления оболочек за счёт устранения несоответствий, свойственных ручным процессам. Наша главная инженерная цель — создание стандартизированной и воспроизводимой производственной среды, обеспечивающей максимальные структурные характеристики каждой формы.
Благодаря интеграции передовых технологий автоматизации в последовательность операций по формированию оболочек литейные предприятия могут достигать строгих производственных показателей, включая:
- Оптимизированный модуль разрыва (MOR): Повышение прочности как необожжённых, так и обожжённых оболочек для обеспечения устойчивости к термическим и механическим нагрузкам современных литейных процессов.
- Dimensional Repeatability: Обеспечение равномерного распределения толщины стенок при изготовлении изделий сложной геометрии благодаря точным программируемым перемещениям.
- Микроструктурная однородность: Обеспечение равномерного нанесения покрытия для предотвращения распространённых дефектов, таких как растрескивание оболочки, расслоение и поверхностные включения.
Наши системы ориентированы на технически точное управление реологическими свойствами суспензии, динамикой стекания и стабильностью окружающей среды, обеспечивая надёжность, необходимую для масштабного производства бездефектных керамических оболочек для литья по выплавляемым моделям.
Техническое устройство системы Vastpe
Наш индивидуальные автоматизированные сборочные системы с прецизионной робототехникой и системой зрения составляют основу надёжного процесса литья по выплавляемым моделям. Благодаря интеграции высокоточного управления перемещениями и передовых технологий управления материалами мы гарантируем, что каждая керамическая оболочка соответствует строгим структурным стандартам.
Основные роботизированные компоненты и компоненты системы подачи суспензии
| Особенность | Инженерные возможности |
|---|---|
| Многоосевой робот | Постоянные углы погружения и воспроизводимая скорость извлечения. |
| Управление суспензией | Автоматизированное перемешивание и мониторинг вязкости в режиме реального времени. |
| Модуль нанесения огнеупорной обсыпки | Двухпозиционная конфигурация для оптимального распределения зерна. |
| Псевдоожиженный слой | Контролируемое распределение воздуха для предотвращения образования перемычек из огнеупорной обсыпки. |
Прецизионные механические процессы
- Многоосевое погружение: Мы используем многоосевых роботов с высокой грузоподъёмностью для стандартизации процессов погружения и стекания суспензии со сложных моделей. Контролируя точный угол и скорость извлечения, мы исключаем отклонения, неизбежные при ручном нанесении керамической оболочки.
- Интеллектуальная подготовка суспензии: Наши резервуары оснащены интегрированными системами перемешивания, которые поддерживают стабильную концентрацию огнеупорных твёрдых частиц и уровень pH. Это предотвращает деградацию связующего и гарантирует, что керамическая суспензия остаётся в оптимальном состоянии для формирования высокопрочной оболочки.
- Механика нанесения огнеупорной обсыпки: Система использует как технологию дождевого нанесения песка, так и технологию псевдоожиженного слоя. Такой модульный подход обеспечивает точный контроль нанесения различных огнеупорных фракций, гарантируя полное покрытие без повреждения деликатного первичного слоя и образования воздушных полостей.
Как повысить прочность и стабильность керамических оболочек: решение основных проблем механической прочности
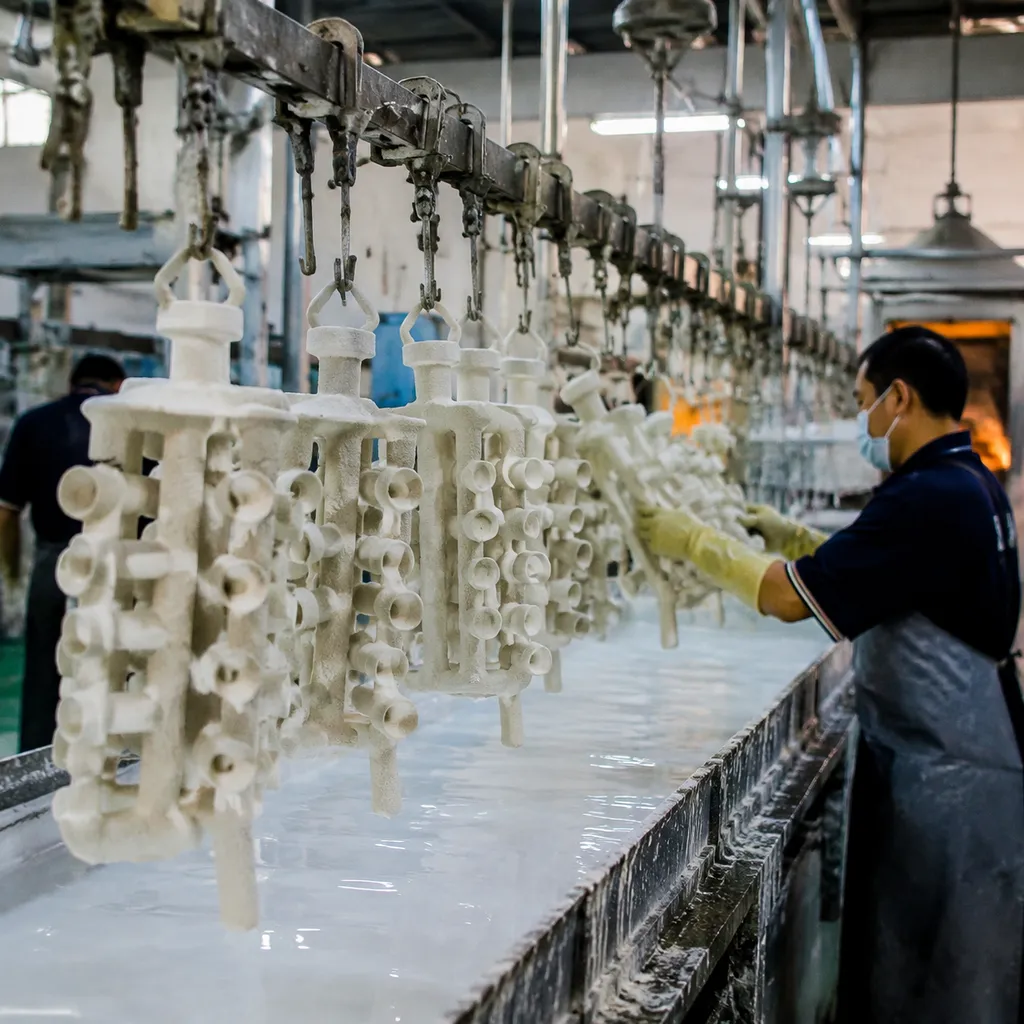
Для получения высококачественных отливок необходим полный контроль над технологией формирования оболочки. Чтобы исключить растрескивание оболочки, деформацию формы и прорыв расплавленного металла, мы уделяем особое внимание трём ключевым инженерным параметрам: прочности на разрыв под нагрузкой, динамике стекания жидкости и надёжности межслойного сцепления.
Максимизация предела прочности при изгибе (MOR) в сыром и обожжённом состоянии
Поддержание высокого предела прочности при изгибе (MOR) в сыром и обожжённом состоянии гарантирует, что форма выдержит механические нагрузки при удалении воска в автоклаве и термическую нагрузку при заливке расплавленного сплава.
- Контроль связующего на основе коллоидного диоксида кремния: Мы строго контролируем соотношение связующего и огнеупорного материала, тщательно отслеживая уровень pH и плотность, чтобы предотвратить преждевременное гелеобразование связующего или недостаточное сцепление частиц.
- Градуированная укладка огнеупорных материалов: Плавный переход от сверхтонких первичных огнеупорных порошков к более крупнозернистым материалам для последующих слоёв обеспечивает максимальную плотность упаковки частиц, непосредственно повышая сопротивление механическим нагрузкам.
- Тепловой ударостойкость: Поддержание оптимального предела прочности при изгибе после обжига предотвращает хрупкое разрушение во время выжигания, сохраняя при этом необходимую газопроницаемость для отвода воздуха. Использование этих методов структурного контроля имеет решающее значение для достижения подлинной преимущества литья по выплавляемым моделям по сравнению с зелёным песком в условиях применения с жёсткими допусками.
Обеспечение повторяемости толщины стенок за счёт контролируемого стекания суспензии
Неравномерная толщина оболочки приводит к неодинаковой скорости охлаждения, локальным термическим напряжениям и преждевременному растрескиванию оболочки. Мы обеспечиваем равномерную толщину стенок в глубоких полостях и сложных радиусных переходах благодаря систематическому контролю движения:
- Многоосевое управление: Программируемые углы погружения и непрерывное вращение при стекании предотвращают скопление суспензии в полостях и острых внутренних углах.
- Контроль скорости стекания: Регулирование скорости извлечения деталей позволяет устранить тонкие края стекания и поддерживать равномерную толщину первичного покрытия по всей поверхности восковых блоков.
- Стабилизация вязкости суспензии: Перемешивание с постоянной скоростью и контроль температуры обеспечивают стабильность реологических свойств, гарантируя нанесение каждого слоя с предсказуемой толщиной до миллиметра.
Предотвращение расслоения керамической оболочки и контроль усадочных напряжений
Межслойное расслоение происходит, когда последующие покрытия не образуют непрерывного механического и химического сцепления. Мы предотвращаем разделение по плоскостям сдвига и образование трещин при высыхании с помощью регламентированных циклов сушки:
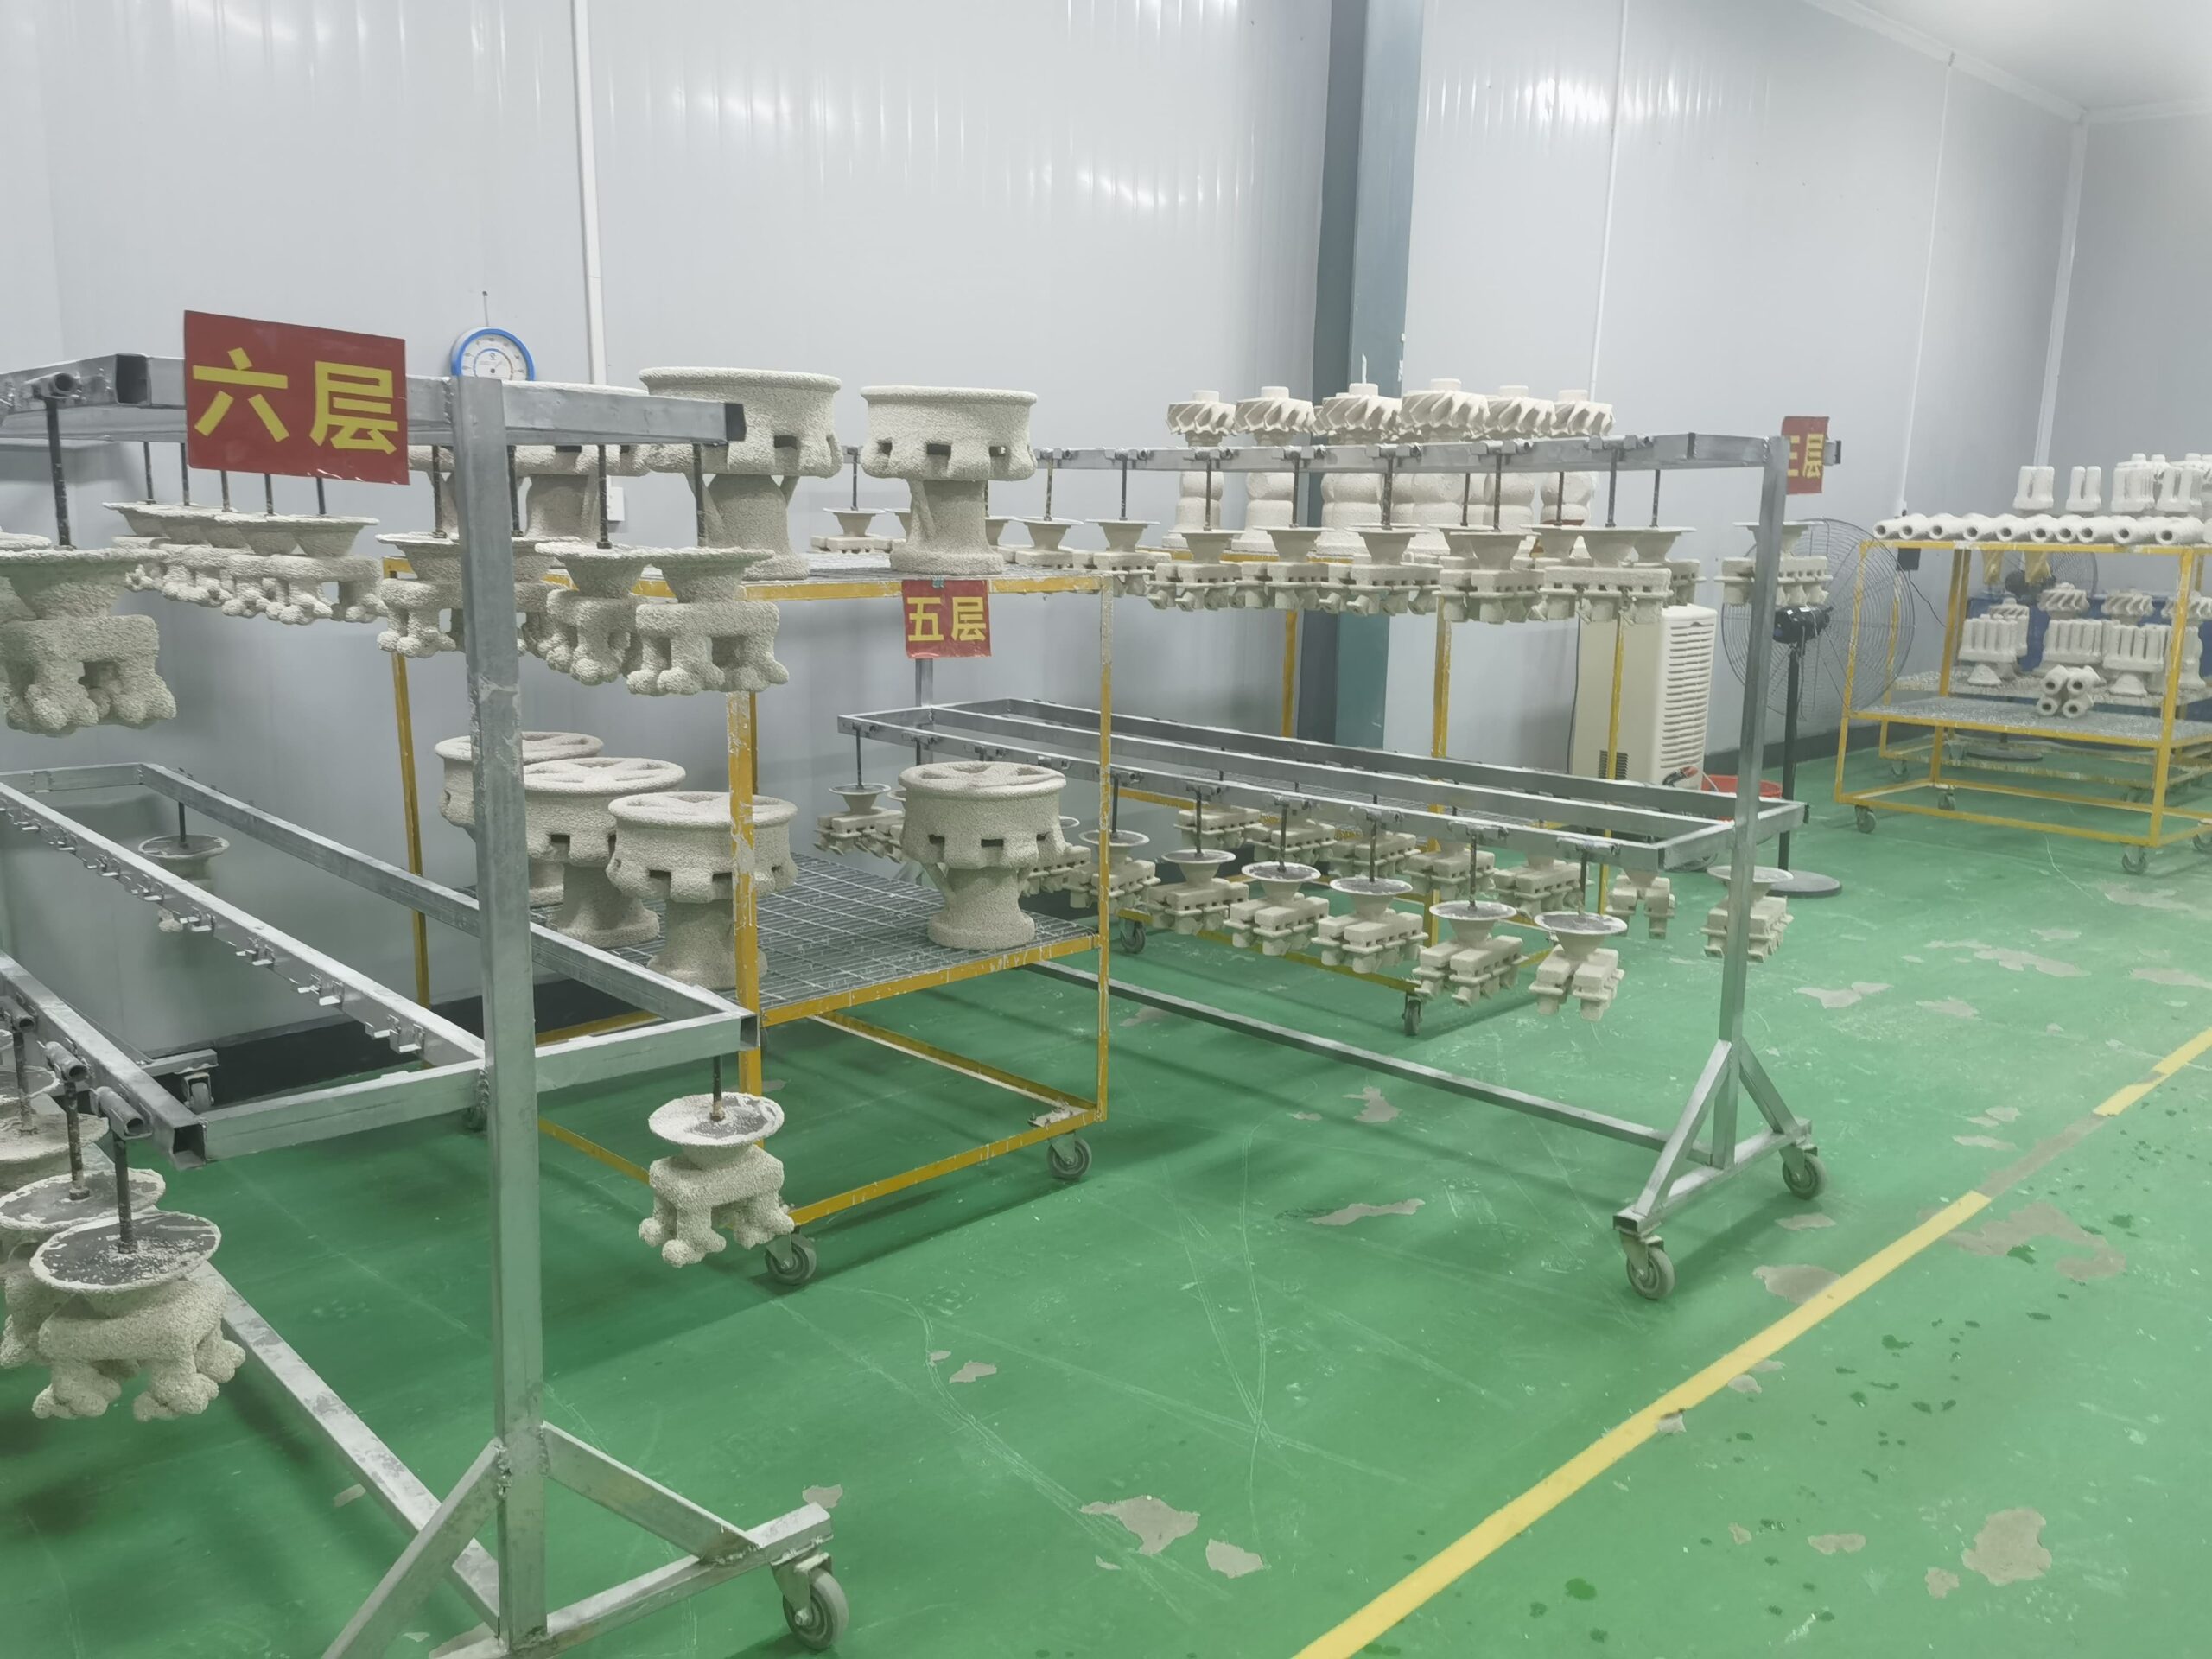
- Устранение скачков влажности между слоями: Мы контролируем параметры сушильных камер, поддерживая относительную влажность на уровне 45–55 %, постоянную температуру (20–25 °C) и ламинарный воздушный поток, чтобы предотвратить скопление остаточной влаги между слоями.
- Предотвращение чрезмерной сушки: Чрезмерная сушка первичного покрытия удаляет остаточную влагу, необходимую для смачивания вторичным покрытием, что приводит к образованию сухих границ. Мы регулируем промежуточные циклы сушки, чтобы сохранить критически важную зону межслойного сцепления.
- Равномерное снятие усадочных напряжений: Постепенно градуируемые размеры зерен обсыпочного материала снижают концентрацию механических напряжений между расширяющейся восковой моделью и затвердевающими керамическими слоями, предотвращая образование микротрещин до удаления воска.
Инженерные характеристики: как повысить прочность и однородность керамической оболочки
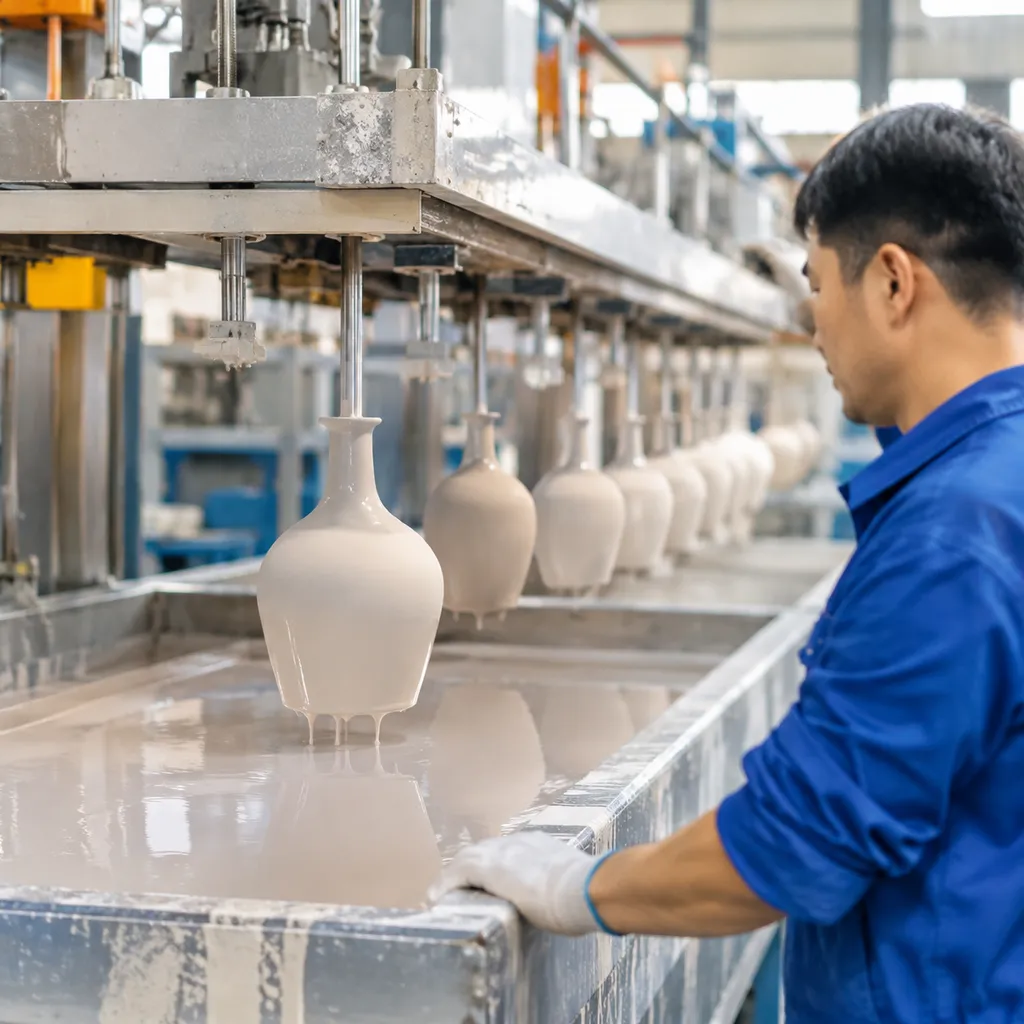
Чтобы гарантировать стабильную толщину стенок оболочки и предотвратить структурные разрушения при удалении воска, мы проектируем оборудование с соблюдением строгих механических и реологических допусков. Контроль механического движения, температуры суспензии и осаждения песка напрямую определяет прочность сырой оболочки и модуль сопротивления разрушению (MOR) после обжига.
Грузоподъёмность и кинематика робота
В наших роботизированных ячейках для формирования керамических оболочек используется жёсткая 6-осевая шарнирная система, позволяющая обрабатывать сложные древовидные сборки без вибраций и механических деформаций. Плавная интерполяция осей предотвращает деформацию восковой модели и обеспечивает точный угол погружения при каждом проходе.
- Диапазон грузоподъёмности: От 50 до 500 кг (от лёгких прецизионных кластеров до тяжёлых конструкционных узлов турбин).
- Точность позиционирования при повторении: ±0,05 мм для обеспечения неизменной траектории стекания.
- Скорость вращения осей: Программируемая скорость от 1 до 30 об/мин во время циклов погружения в суспензию и стекания.
- Рабочая зона кинематики: Радиус действия до 3,1 м для полного охвата глубоких углублений и глухих полостей.
Динамика суспензионного бака и контроль реологических свойств
Поддержание однородной вязкости суспензии требует активного управления сдвиговыми нагрузками и стабильности температуры. Наши баки для суспензии исключают застойные зоны и предотвращают агломерацию коллоидного диоксида кремния благодаря непрерывному перемешиванию.
| Параметр спецификации | Стандартная конфигурация | Конфигурация для тяжёлой промышленности |
|---|---|---|
| Вместимость бака | От 300 до 800 л | От 1 200 до 3 000 л |
| Тип привода мешалки | Частотно-регулируемый привод (VFD) | Непрерывный привод с двумя рабочими колёсами |
| Скорость вращения при смешивании | 15–60 об/мин (непрерывный режим с низким сдвиговым усилием) | 10–85 об/мин (программируемые зоны) |
| Диапазон стабильности вязкости | ±0,5 секунды по шкале Zahn #4 | ±0,5 секунды по шкале Zahn #4 |
| Регулирование температуры | Водяное охлаждение двойной рубашки (±1 °C) | Замкнутый контур охлаждения рубашки (±0,5 °C) |
Совместимость с огнеупорными посыпочными материалами различной фракции
Наши системы обеспечивают бесшовную интеграцию как с мелкозернистыми материалами для основного слоя, так и с крупнозернистыми материалами для резервного слоя. Благодаря внедрению передовой машина для нанесения песчаного покрытия с регулируемой подачей песка, мы исключаем недостаточную подачу частиц, слипание песка и образование перемычек между оболочками при использовании огнеупорных материалов различных фракций:
- Цирконовый песок и мука: Фракция 80–120 меш для детализации поверхности основного слоя и обеспечения термостойкости.
- Плавленый кварц: Фракции 30–50 меш и 50–100 меш для высокой устойчивости к термическому удару и легкого удаления оболочки.
- Муллит и алюмосиликат: Фракция 16–30 меш для создания толстых и прочных структурных резервных слоев.
- Гибкость применения: Прямая интеграция как с установками для нанесения песка методом атмосферного дождевания, так и с псевдоожиженными слоями низкого давления для максимального сцепления зерен и оптимальной плотности оболочки.
Применение литья: как повысить прочность и стабильность керамических оболочек в ключевых отраслях промышленности
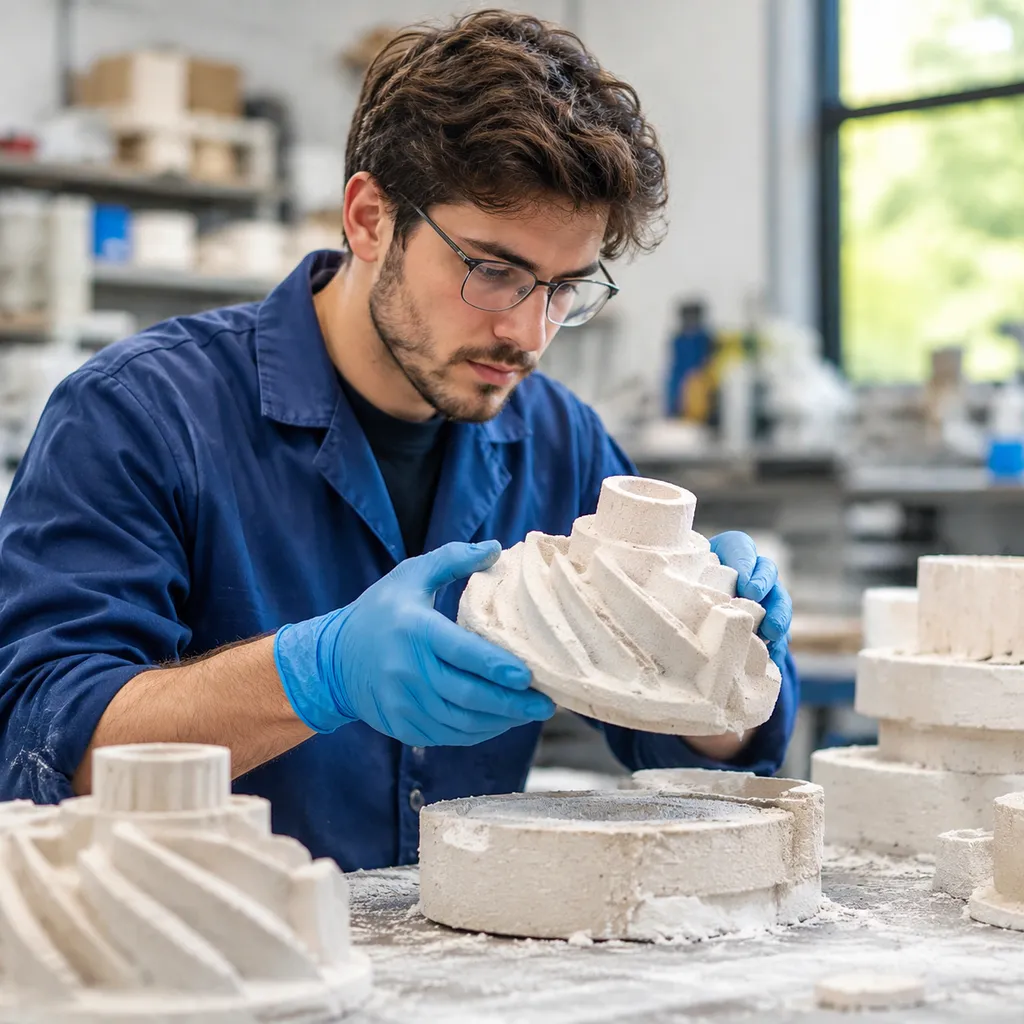
Различные сплавы и геометрия деталей требуют индивидуальной настройки свойств оболочки. Независимо от того, идет ли речь о работе в условиях высоких термических нагрузок при литье жаропрочных сплавов или о поддержании коротких производственных циклов при изготовлении коммерческих изделий, мы адаптируем технологию формирования оболочки непосредственно к металлургическим характеристикам материала и геометрии изделия.
Лопатки авиационных двигателей и промышленных газовых турбин
Компоненты турбин имеют сложные серпантинные стержни, тонкие выходные кромки, а также изготавливаются из монокристаллических или направленно закристаллизованных жаропрочных сплавов. Основная задача: Термическая и механическая усталость, а также смещение стержня во время заливки. Наше решение: Мы точно настраиваем проникновение суспензии и нанесение огнеупорной обсыпки, обеспечивая равномерную толщину оболочки для тонкостенных деталей без перекрытия каналов охлаждения. Наши передовые космическое литье для высокоточных компонентов обеспечивают высокую газопроницаемость обожженной оболочки и устойчивость к термическому удару, предотвращая растрескивание формы при быстром вакуумном литье.
Стандарты высокой точности для медицинских имплантатов
Ортопедические имплантаты, включая бедренные компоненты коленных и тазобедренных эндопротезов из кобальт-хромовых и титановых сплавов, требуют практически полного отсутствия поверхностных включений и строгой повторяемости размеров. Основная задача: Образование поверхностных раковин и отслаивание первичного слоя покрытия. Наше решение: Мы обеспечиваем чрезвычайно стабильный контроль вязкости суспензии и погружение без образования пузырьков, гарантируя безупречное качество поверхности. Оболочки стабильно соответствуют строгим требованиям стандарты качества литья для надежных металлических деталей, исключая неметаллические включения и обеспечивая точность профилей литников на микрометровом уровне.
Крупносерийное автомобильное производство
Рабочие колёса турбокомпрессоров, коромысла клапанов и компоненты выпускной системы требуют высокой производительности и низкой себестоимости единицы продукции. Основная задача: Увеличение продолжительности сушки, узкие места в производственном процессе и сбои при удалении воска. Наше решение: Мы оптимизируем связующие системы на основе коллоидного диоксида кремния и ускоренные циклы промежуточной сушки. Параметры литья по выплавляемым моделям, обеспечивающие высокую прочность оболочки в сыром состоянии, позволяют быстро выполнять технологические операции и обеспечивают повышенную устойчивость к образованию трещин при удалении воска в автоклаве. Это сокращает продолжительность производственного цикла и предотвращает расслоение керамической оболочки.
Надёжность промышленных клапанов и насосов
Массивные промышленные клапаны, рабочие колёса и корпуса, работающие под давлением, подвергают керамические формы воздействию огромного ферростатического давления. Основная задача: Предотвращение разрушения керамических форм и деформации стенок формы. Наше решение: Мы создаём прочные резервные слои оболочки, чередуя нанесение штукатурки в псевдоожиженном слое с проходами дождевого пескоструйного нанесения. Это обеспечивает максимальный предел прочности при изгибе (MOR) после обжига и гарантирует структурную целостность при воздействии высокого давления столба жидкого металла, предотвращая выпучивание и утечки.
Сравнение производительности и окупаемости инвестиций (ROI)
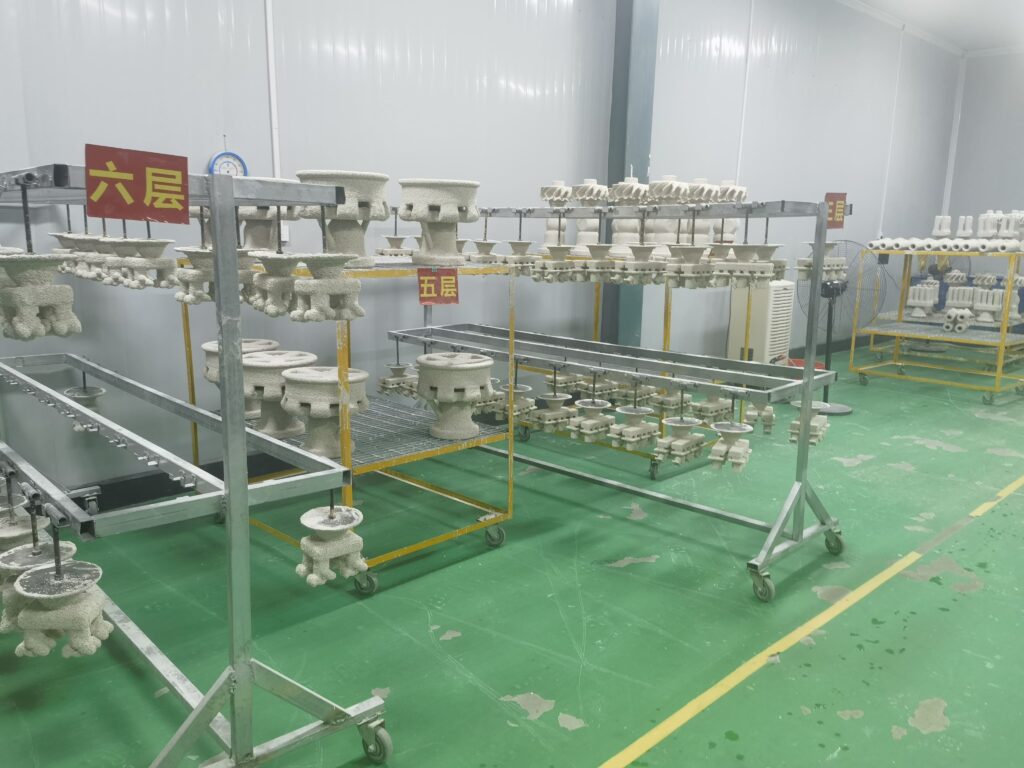
Переход от ручного труда к автоматизированной системе формирования оболочек напрямую влияет на финансовые результаты предприятия благодаря стабилизации механических характеристик продукции. При оценке преимуществ и недостатков литья по выплавляемым моделям, литейные предприятия часто обнаруживают, что ручное окунание вызывает утомляемость работников, приводящую к нестабильной толщине оболочки и изменчивой прочности формы.
Заменяя ручные процессы роботизированной точностью, мы стабильно достигаем более высоких значений предела прочности при изгибе (MOR) и предсказуемых кривых газопроницаемости. Наши данные демонстрируют, что автоматизация обеспечивает следующие конкурентные преимущества:
- Снижение уровня брака: Устранение человеческого фактора предотвращает расслоение и растрескивание керамической оболочки, значительно снижая уровень брака при производстве деталей высокой сложности.
- Эффективность технологического процесса: Роботизированные системы поддерживают равномерную скорость извлечения и углы стекания, обеспечивая стабильную массу покрытия, которую операторы вручную просто не могут воспроизвести на протяжении длительных рабочих смен.
- Механические показатели: Автоматизированные керамические оболочки демонстрируют превосходную структурную целостность, что подтверждается более стабильными статистическими данными управления технологическими процессами (SPC) при обработке крупных производственных партий.
- Экономическая эффективность: Сокращение отходов материалов в сочетании с увеличением выхода качественных отливок без дефектов обычно обеспечивает быструю окупаемость инвестиций на предприятиях с крупносерийным производством.
Благодаря этим усовершенствованиям механических характеристик мы помогаем литейным предприятиям расширять возможности в области геометрии и допусков, сохраняя при этом экономичный производственный цикл с высокой производительностью.
Конфигурации систем и модульная модернизация для повышения прочности керамических оболочек
Мы предлагаем гибкие конфигурации систем, разработанные с учётом масштабирования в соответствии с вашими производственными потребностями при сохранении высоких стандартов, необходимых для литье нержавеющей стали компонентов. Наша модульная архитектура гарантирует, что каждое литейное предприятие — от небольших научно-исследовательских лабораторий до крупных производственных комплексов — сможет обеспечить стабильное качество керамических оболочек.
Масштабируемые решения
- ShellMaster Compact: Разработанная для научно-исследовательских и опытно-конструкторских работ, эта установка обеспечивает контролируемое автоматизированное рабочее пространство, идеально подходящее для проверки технологических процессов и создания опытных образцов небольшими партиями без ущерба для точности.
- ShellMaster Pro: Эта конфигурация, разработанная для литейных производств с высокой производительностью, обеспечивает максимальную пропускную способность и равномерную толщину керамической оболочки даже на деталях со сложной геометрией благодаря передовой многоосевой системе роботизированного управления.
Модульные дополнения для повышения стабильности качества
Для дальнейшей оптимизации производительности процесса формирования оболочек мы предлагаем интегрированные усовершенствования, обеспечивающие контроль технологического процесса в режиме реального времени: Интеллектуальное управление суспензией: Автоматизированные системы, контролирующие и поддерживающие точные значения вязкости, температуры и pH, обеспечивая стабильные реологические свойства керамической суспензии. Системы визуального контроля: Оптические датчики высокого разрешения, осуществляющие проверку керамических оболочек в режиме реального времени и выявляющие потенциальные дефекты до перехода формы на следующий этап процесса литья по выплавляемым моделям.
Эти модульные компоненты позволяют создать индивидуальную производственную ячейку для формирования оболочек, устраняющую конкретные узкие места производственного процесса и гарантирующую соответствие каждой оболочки требованиям по прочности в сыром состоянии и проницаемости.
Контроль соответствия требованиям качества и долгосрочное техническое обслуживание системы
Поддержание надежности оборудования имеет решающее значение при изучении вопроса о том, как повысить прочность и однородность керамической оболочки в условиях крупносерийного производства. Механический износ, накопление суспензии и смещение осей непосредственно приводят к неравномерному стеканию суспензии и образованию слабых стенок оболочки. Мы проектируем автоматизированные установки для формирования керамических оболочек в строгом соответствии с международными производственными стандартами, предусматривая непрерывный самоконтроль для предотвращения незапланированных простоев.
Стандарты ISO и CE для промышленного оборудования
Каждая система формирования керамических оболочек соответствует строгим промышленным требованиям, обеспечивая безопасность рабочих мест и стабильную повторяемость геометрических размеров: Соответствие требованиям CE: Полное соответствие директивам по безопасности машин и оборудования, наличие интегрированных систем аварийной остановки, световых завес и блокируемых защитных ограждений. Системы качества ISO: Механические компоненты и несущие конструкции изготавливаются в соответствии со стандартами производства, сертифицированными по ISO, что обеспечивает их устойчивость к непрерывной круглосуточной эксплуатации (24/7) в литейных цехах. Повторяемость процесса: Стандартизированное многоосевое движение обеспечивает поддержание углов погружения и скорости стекания в пределах микродопусков, предотвращая отклонения толщины стенок, которые могут привести к растрескиванию оболочки во время заливки при производстве изделий с повышенными требованиями к качеству. услуги литья нержавеющей стали методом расходного литья.
Защита от воздействия окружающей среды на уровне литейного производства
Участки изготовления литейных оболочек представляют собой сложные производственные среды с большим количеством абразивной пыли, высокой влажностью воздуха и химическими испарениями. Мы защищаем основные приводные компоненты с помощью специальных инженерных решений: Герметичные корпуса приводов: Корпуса со степенью защиты IP65 предохраняют роботизированные сервомоторы, кабельные жгуты и редукторы от попадания взвешенных в воздухе частиц огнеупорной штукатурки и паров коллоидного диоксида кремния. Коррозионностойкие контактные поверхности: В резервуарах для шликера, смесителях и бункерах пескоструйных установок используется толстолистовая нержавеющая сталь, предотвращающая коррозионное загрязнение и ухудшение качества шликера. Защита от абразивного износа: Уплотнения из закалённых материалов на вращающихся валах препятствуют проникновению мелкодисперсного плавленого кварца и цирконовой пыли, предотвращая преждевременный выход подшипников из строя.
Прогнозное техническое обслуживание и удалённая диагностика
Предотвращение отклонений технологического процесса имеет решающее значение для поддержания стабильных показателей модуля прочности при изгибе (MOR) от партии к партии. Наши системы управления предусматривают непрерывный мониторинг: Регистрация вибрации и температуры: Встроенные датчики контролируют температуру двигателей и механическую вибрацию по всем осям движения, выявляя износ подшипников до того, как он приведёт к неравномерному перемешиванию при окунании. Телеметрия мешалки резервуара для шликера: Мониторинг крутящего момента предупреждает операторов об оседании твёрдых частиц шликера или неожиданном повышении вязкости связующего. Удалённая диагностическая поддержка: Подключённые к сети архитектуры ПЛК позволяют нашим инженерам устранять программные ошибки, проверять параметры калибровки осей и устанавливать обновления системы управления без остановки производственных линий.
Часто задаваемые вопросы: как повысить прочность и однородность керамической оболочки
Как контролировать колебания вязкости шликера при длительных производственных циклах?
Мы устраняем отклонения вязкости, непрерывно контролируя испарение в окружающую среду и перемешивание шликера. Для поддержания стабильного соотношения жидкости и твёрдых веществ необходимы герметичные резервуары с регулированием температуры и мониторинг времени истечения через чашку Зана в режиме реального времени. В сочетании с нашими энергосберегающий смеситель суспензий для покрытия оболочки кремнезольной суспензией, наши системы поддерживают коллоидные связующие на основе диоксида кремния в полностью гомогенизированном состоянии, не допуская образования пузырьков воздуха и преждевременного разрушения связующего из-за сдвиговых нагрузок.
Как настраиваются траектории погружения роботов для сложных геометрических форм керамических стержней?
Мы программируем многоосевые роботизированные манипуляторы для перемещения по внутренним каналам, глубоким глухим отверстиям и сложным поднутрениям с высокой повторяемостью и точностью. Динамические углы стекания: Непрерывное вращение предотвращает скопление суспензии во внутренних углах. Контролируемая скорость извлечения: Равномерное сцепление пограничного слоя обеспечивает стабильную повторяемость целевой толщины стенок. Целенаправленная подача песка: Чередование технологий псевдоожиженного слоя и дождевых пескоструйных установок устраняет образование перемычек из штукатурного материала в труднодоступных элементах конструкции.
Как мы обеспечиваем прочность оболочки в сыром состоянии для быстрого удаления воска в автоклаве?
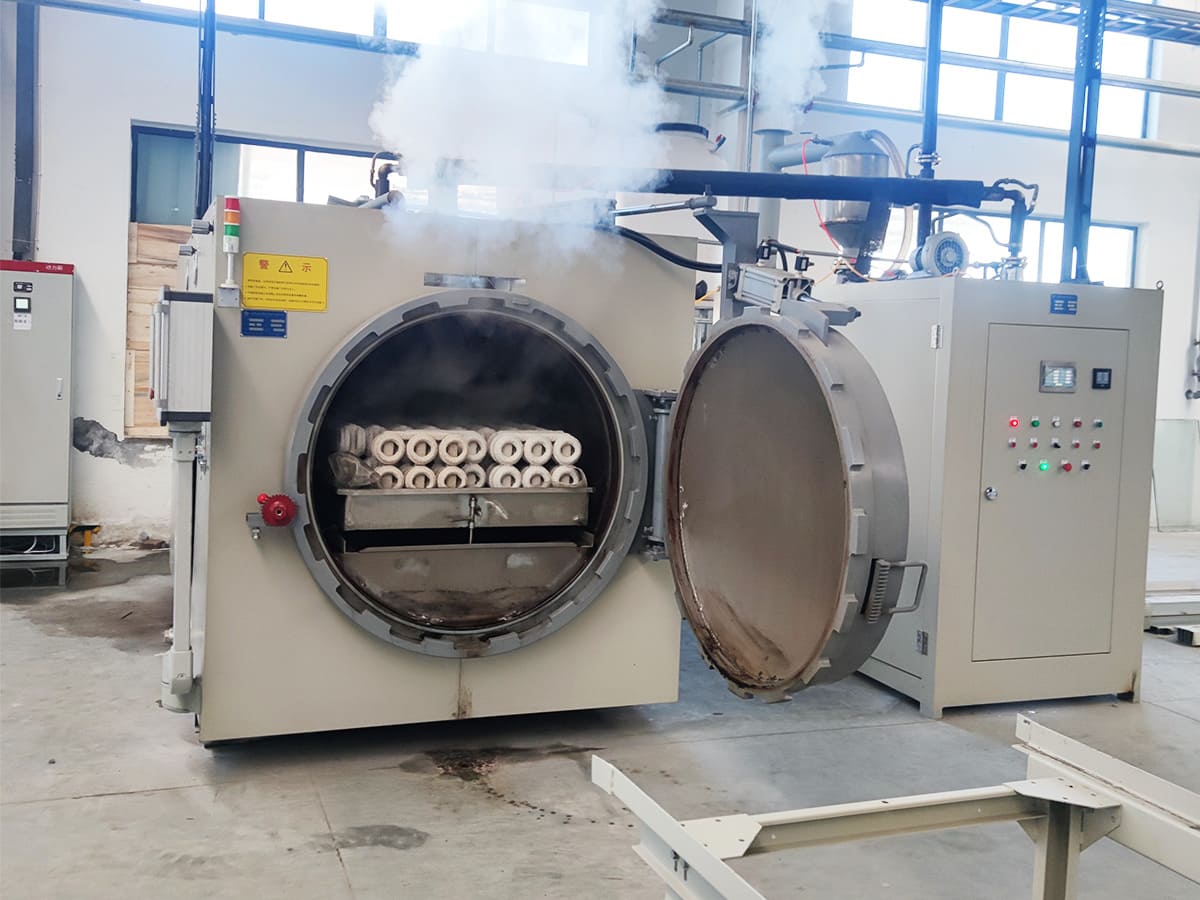
Прочность оболочки инвестиционной литейной формы в сыром состоянии зависит от полного удаления влаги между слоями и механического сцепления огнеупорного обсыпочного материала с матрицей связующего. Мы контролируем потерю массы, чтобы предотвратить скопление остаточной влаги перед обжигом. Для достижения высокой устойчивости к растрескиванию при удалении воска в автоклаве оболочка должна обладать достаточным модулем прочности при изгибе (MOR) в сыром состоянии, чтобы противостоять силам расширения воска при перемещении в автоклаве для удаления воска паром, обеспечивая быстрое удаление воска.
Совместимы ли наши системы с распространёнными составами связующих?
Да. Наши установки для окунания и блоки кондиционирования совместимы со стандартными водными коллоидными растворами диоксида кремния, модифицированными быстросохнущими кремнезёмными золями и системами на основе этилсиликата. Мы калибруем насосные механизмы и поверхности резервуаров для работы со стандартными материалами для первичной обсыпки (например, цирконом) и суспензиями для последующих слоёв (такими как плавленый диоксид кремния или муллит), исключая химическое загрязнение и дестабилизацию связующего.
Каковы стандартные сроки интеграции оборудования в действующие литейные производства?
Мы проектируем модульные роботизированные ячейки, которые интегрируются в существующую планировку производственных предприятий с минимальными нарушениями производственного процесса: Инженерная оценка и анализ планировки: От 2 до 3 недель на построение траекторий движения в CAD и оптимизацию занимаемой площади. Изготовление и тестирование ячеек: Приёмочные испытания на заводе (FAT) проводятся перед отгрузкой. Ввод в эксплуатацию на объекте: Полное механическое анкерное крепление, программирование и проверка в режиме холостого хода, а также испытания на суспензии завершаются в течение 7–10 рабочих дней.
Консультации и техническая поддержка по оптимизации процесса формирования керамической оболочки
Для достижения стабильных результатов в инвестиционном литье наша инженерная команда предоставляет комплексную поддержку с учётом особенностей вашего производственного предприятия. Мы специализируемся на оптимизации процесса формирования керамической оболочки — от первоначального проектирования до полномасштабного внедрения.
Услуги технической поддержки
| Тип услуги | Основная область воздействия |
|---|---|
| Моделирование планировки | Максимальное использование производственных площадей и повышение эффективности движения материалов |
| Анализ траекторий | Оптимизация траекторий погружения сложных деталей на основе CAD-моделирования |
| Интеграция суспензии | Баланс химического состава и реологических свойств для повышения прочности оболочки |
Начало работы с вашим индивидуальным решением
Мы используем ваши индивидуальные CAD-модели для моделирования траекторий движения, гарантируя равномерное покрытие при каждом цикле погружения и сводя к минимуму риск возникновения дефектов. Анализируя вашу геометрию в виртуальной среде, мы предотвращаем такие проблемы, как скопление суспензии или неравномерное нанесение огнеупорного покрытия, ещё до их возникновения на производстве.
Наша команда готова помочь тем, кто заинтересован в инвестиционное и прецизионное литье для металлических деталей проведении детального аудита интеграции суспензии. Свяжитесь с нашим техническим отделом, чтобы обсудить способы повышения прочности и однородности керамической оболочки с помощью индивидуальной настройки оборудования и сравнительного анализа технологических процессов.
 Russian
 English
 German