
15. September 2026
416 vs 316 Edelstahl-Vergleich: Korrosionsbeständigkeit, Festigkeit, Wärmeleistung und ideale Anwendungen, um Ihnen bei der Wahl des richtigen Grades zu helfen
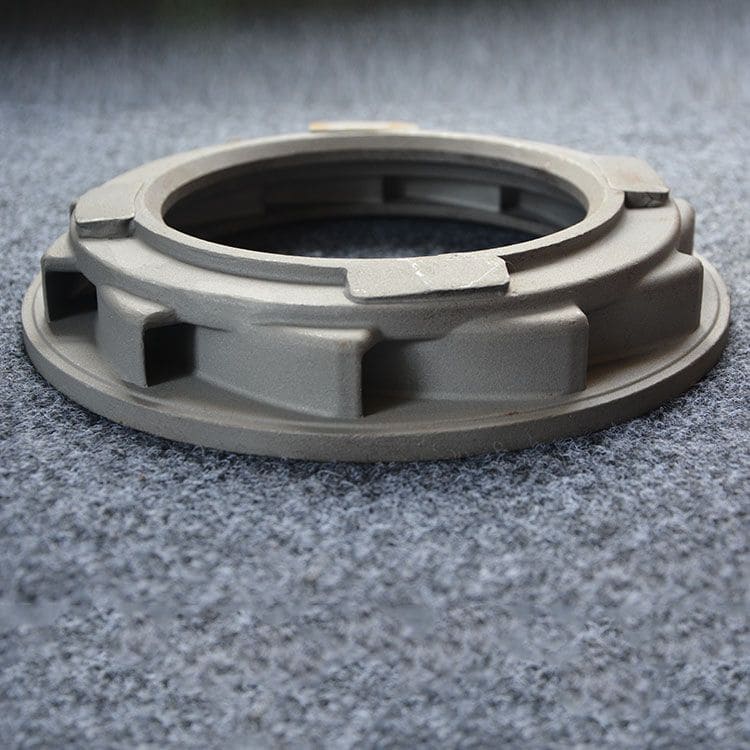
416 vs 316 Edelstahl: Zentrale Unterschiede und Auswahlleitfaden
Executive Vergleich: Kern-Komponenten-Abwägungen auf einen Blick
Wenn wir bewerten 416 vs 316 Edelstahl für die Fertigung von Präzisionsbauteilen trifft die Wahl eine direkte ingenieurtechnische Abwägung: Bearbeitungsdurchsatz und Härtbarkeit gegenüber langfristige Korrosionsbeständigkeit in aggressiven Medien.
Schnelle Materialübersicht: Martensitisches 416 vs Austenitisches 316
- AISI 416 Edelstahl (Martensit): Ein Hoch-Silizium- und frei-verschraubungsgrad, entwickelt für schnelle Zykluszeiten und geringen Werkzeugverschleiß. Wir können 416 auf hohe Härten (bis über 40 HRC) anwärmen und tempern, was es ideal macht für Wellen, Zahnräder und Befestigungselemente in nicht korrosiven oder leicht korrosiven Betriebsumgebungen.
- AISI 316 Edelstahl (Austenitisch): Ein Molybdän-haltiges, marine-grade Legierung, optimiert für extrema Korrosion, Chemikalien- und Chlorid-Belastung. Sie ist durch thermische Behandlung nicht härtebildend, work-hardent schnell während CNC-Bearbeitung, bietet jedoch strukturelle Zuverlässigkeit in schweren Umgebungen, in denen 416 rosten bzw. versagen würde.
Engineering Decision Matrix: Eigenschaften, Verarbeitbarkeit und Kosten im Vergleich
| Engineering-Parameter | AISI 416 Edelstahl | AISI 316 Edelstahl |
|---|---|---|
| Mikrostrukture Klasse | Martensitisch (BCT) | Austenitisch (FCC) |
| Wichtiger Legierungsfokus | Zusatz von Schwefel (S $\ge$ 0,15%) | 2,0–3,0% Molybdän (Mo) + Hohe Nickel (Ni) |
| Bearbeitungsindex | Hoch (~85%–100% von B1112) | Mäßig (~50%–60% von B1112) |
| Korrosionsleistung | Mäßig (Trockenluft, Dampf, Frischwasser) | Überlegen (Meeresumgebung, Chloride, harsche Säuren) |
| Wärmebehandlung | Aushärten durch Abschrecken und Anlassen | Nicht härtbar (nur Kaltbearbeitung) |
| Typische Härte | 25–44 HRC (härtebehandelt) | 75–90 HRB (vergüteter Zustand) |
| Magnetische Eigenschaft | Stark magnetisch in allen Zuständen | Nicht magnetisch (leicht magnetisch bei Kaltbearbeitung) |
| Schweißbarkeit | Schlecht (hohes Risiko von Schwefel-Hot-Cracking) | Ausgezeichnet (hohe Schweißnahtintegrität) |
| Rohstoffgrundkosten | Niedriger (kein Molybdän, wenig Nickel) | Höher (unterliegt Zuschlägen für Ni und Mo) |
| Auswirkungen der CNC- Bearbeitungszeit | Minimale Zyklenzeiten, gebrochene Späne | Langsamere Schnittgeschwindigkeiten, kontinuierliche Faser-Späne |
Chemische Zusammensetzung und metallurgische Grundlagen
Wenn wir bewerten 416 vs 316 Edelstahl Auf der Fertigungsebene hängen die Kernunterschiede von der Chemie ab. Kleine Veränderungen bei Kohlenstoff, Nickel, Molybdän und Schwefel verändern völlig, wie diese Legierungen bearbeitet, gehärtet und korrosionsbeständig sind.
Element-für-Elemente-Aufschlüsselung: Kohlenstoff, Chrom, Nickel und Molybdängehalt
Der grundsätzliche Gegensatz zwischen AISI 416 Edelstahl und AISI 316 Edelstahl liegt in ihrer Legierungsstrategie:
| Chemisches Element | 416 Edelstahl (Gewicht % TP3T) | 316 Edelstahl (Gewicht % TP3T) | Betriebliche Auswirkungen |
|---|---|---|---|
| Kohlenstoff (C) | 0,09 – 0,15% | ≤ 0,08% | Höheres Kohlenstoffgehalt in 416 ermöglicht wärmebehandlungsgeregelte Härteentwicklung; niedrigerer Kohlenstoffgehalt in 316 verhindert Sensibilisierung. |
| Chrom (Cr) | 12,0 – 14,0% | 16,0 – 18,0% | Höheres Cr in 316 baut eine dichtere passive Oxidschicht für überlegene Umweltbeständigkeit auf. |
| Nickel (Ni) | Optional (≤ 0,60%) | 10,0 – 14,0% | Hoher Nickelgehalt stabilisiert die duktilen austenitischen Matrix in 316. |
| Molybdän (Mo) | — | 2,0 – 3,0% | Molybdängehalt in 316 SS bietet kritische Resistenz gegen Cl-Bildungskorrosion und Spaltkorrosion. |
| Schwefel (S) | 0,15 – 0,35% | ≤ 0,03% | Erhöhtes Schwefel reduziert Mangan-Sulfid-Einschlüsse in 416 SS für frei zerschnittbare Spanknickbildung. |
- 416 Stainless Steel: Entwickelt als freifertigungslegierter Werkstoff, setzt es auf erhöhten Schwefelgehalt und mäßiges Chrom ohne teure Nickel- oder Molybdän-Zugaben.
- 316 Stainless Steel: Formuliert mit hohem Chrom, Nickel und Molybdän, um aggressive chemische Angriffe zu widerstehen, wobei die Zerspanungsgeschwindigkeit geopfert wird, um die Schlagzähigkeit zu maximieren.
Metallurgische Mikrostrukturdynamik: Martensitische BCT vs Austenitisch FCC
Das strukturelle Verhalten von austenitischem vs martensitischem Edelstahl bestimmt, wie jede Sorte auf Wärmezyklen und mechanische Beanspruchung reagiert:
- Martensitische Matrix (Typ 416):
- Besitzt ein kubisch-zentrisch tetragonales (BCT) Gitter nach dem Abschrecken (oder BCC im annealierten Zustand).
- enthält absichtlich Mangan(II)-sulfid-Einschlüsse die als mikroskopische Chip-Abbrecher während Hochgeschwindigkeits-CNC-Drehen und Fräsen wirken.
- Erlaubt schnelle Umwandlunghärtung durch standardmäßige Austenitisierungs- und Abschreckzyklen.
- Austenitische Matrix (Typ 316):
- Besitzt ein kubisch-flächenzentriertes (FCC) Gitter, das durch einen hohen Nickelanteil stabilisiert wird.
- Bleibt magnetisch unverändert und kann durch thermische Wärmebehandlung nicht gehärtet werden.
- Für eine vollständige Aufschlüsselung des FCC-Legierungsverhaltens siehe unseren Leitfaden zu austenitischer Edelstahl Eigenschaften, Sorten und Anwendungen.
Mechanische & Physikalische Eigenschaftsmaßstäbe: 416 vs 316 Edelstahl
Bei der Bewertung 416 vs 316 Edelstahl Für mechanische Bauteile liegt der grundlegende Kompromiss zwischen roher Vergütbarkeit und homogener duktiler Festigkeit. Wir gleichen diese physikalischen Maßstäbe direkt mit unseren Zerspanungseinstellungen und den Betriebsbelastungen des Endteils ab.
| Eigenschaftsmaßstab | AISI 416 (gehärtet & temperiert) | AISI 316 (gezogen) |
|---|---|---|
| Fließgrenze (0,21-TP3T Versatz) | 550 – 1.000 MPa (80 – 145 ksi) | 205 – 290 MPa (30 – 42 ksi) |
| Traversfeste (Zugfestigkeit, Ultimate) | 700 – 1.100 MPa (101 – 160 ksi) | 515 – 620 MPa (75 – 90 ksi) |
| Dehnung bei Bruch (in 50 mm) | 12% – 18% | 40% – 60% |
| Härtebereich | 25 – 44 HRC (Härtung) | 70 – 90 HRB / ~150 HB |
| Magnetischer Zustand | Stark ferromagnetisch | Nicht magnetisch (entioniert) |
| Thermische Leitfähigkeit | ~24,9 W/m·K | ~16,3 W/m·K |
Härte- & Wärmebehandlungsfähigkeiten: Glühhärten vs. Kaltverformung
Der zentrale metallurgische Unterschied in Wärmebehandlung und Härten von 416 SS gegenüber 316 definiert, wie jede Sorte Tragfähigkeit erreicht:
- AISI 416 (Glühen & Anlassen): Als martensitische Legierung spricht 416 direkt auf Wärmehärtung an. Das Erhitzen auf 980°C–1065°C gefolgt von einem Öl- oder Luftabschreckprozess verwandelt seine Mikrostruktur in harten Martensit. Durch Anpassung des anschließenden Vergütungszyklus (in der Regel zwischen 200°C und 600°C) justieren wir spezifische Zugfestigkeit und Rockwell-C-Härte Kombinationen bis zu 40+ HRC für verschleißbeständige Gleitkomponenten.
- AISI 316 (Nur Kaltverfestigung): Austenitisches 316 kann nicht durch thermische Abschreckung-härtung erhärtet werden. Thermische Zyklen dienen nur zur Anlassen oder Spannungsfreiraum. Die Härte von 316 zu erhöhen erfordert mechanische Kaltdreharbeiten (wie Kaltziehen, Walzen oder Ausformen), wodurch die Oberflächenhärte bis zu ungefähr 25–32 HRC auf Kosten der Duktilität steigt.
Zugfestigkeit, Yield und Duktilität über Betriebstemperaturen hinweg
Wenn wir prüfen Edelstahl-Stahlfestigkeiten und Vergleiche, divergiert das Verhalten dieser beiden Legierungen stark unter extremen Temperaturbereichen:
- Yield- & Zugfestigkeitsleistung: Durch Wärmebehandlung 416 liefert fast das Dreifache der Yield-Stärke von standardmäßig annealiertem 316. Dies macht 416 zur praktischen Wahl für Wellen, Bolzen und Zahnstangen, die eine starre konstruktive Widerstandsfähigkeit gegen torsionale Scherkräfte erfordern.
- Duktilität & Stoß-/Schockaufnahme: Grad 316 bietet über 40%-Verdehnung, nimmt schwere Stoßlasten und ständige zyklische Vibrationen auf, ohne katastrophale Rissbildung. Im Vergleich dazu zeigt 416 eine geringere Dehnung (12–18%), wodurch es unter hohen Einwirkungen anfälliger für Kerbempfindlichkeit ist.
- Sub-Zero- und Hochtemperaturgrenzen:
- Sub-Zero: 316 behält bei kryogenen Temperaturen (-196 °C) eine hohe Sprödbruchzähigkeit bei, ohne eine ductile-to-brittle-Übergang. Grad 416 wird unter -20 °C spröde.
- Erhöhte Temperaturen: 316 behält bis 800 °C eine nützliche mechanische Integrität. Grad 416 wird weich und verliert dauerhaft seine wärmebehandelnde Temperung, wenn es kontinuierlich Temperaturen über 400 °C ausgesetzt wird.
Thermische, elektrische und magnetische Eigenschaften: Magnetisch 416 vs Nicht magnetisch 316
Das Gittergerüst steuert die physikalische Reaktion beider Metalle in elektronischen und thermischen Umgebungen:
- Magnetische Eigenschaften von 416 vs 316:
- 416 Stainless Steel: Behält starkes Ferromagnetismus in geglühter, kalt verformter und gehärteter Zustand. Wird häufig für magnetische Spanneinrichtungen, Solenoidenstops und Motoraktuatoren gewählt.
- 316 Stainless Steel: Völlig nicht magnetisch im geglühten Zustand ($μ_r ≈ 1.02$). Intensive CNC-Kaltverformung kann geringe magnetische Permeabilität verursachen, bleibt aber sicher für nicht-magnetische Gehäuse, MRI-Instrumente und sensible Elektronik.
- Wärmeleitfähigkeit & Wärmeableitung: Grad 416 überträgt Wärme grob 50% schneller als 316 (24,9 W/m·K vs 16,3 W/m·K). Dadurch kann 416 Reibungswärme bei hohen Drehzahlen im CNC-Drehen schnell ableiten, die Lebensdauer von Inserts verlängern und lokale thermische Verzerrungen an lang gedrehten Teilen reduzieren.
Umweltbeständigkeit & Korrosionsbeständigkeit
Beim Vergleichen 416 vs 316 Edelstahl, Umwelttauglichkeit stellt die deutlichste ingenieurtechnische Trennung dar. Die Zugabe spezifischer Legierungselemente bestimmt, wie jedes Metall auf Feuchtigkeit, aggressive Chemikalien und chloridreiche Betriebsbedingungen reagiert.
Chlorid- & Marine Umgebungsleistung: Pittingsbeständigkeit und PREN-Bewertungen
Für Spritzwasserzonen, Küstenbelastung und marine Hardware übertrifft Edelstahl AISI 316 konstant AISI 416. Der entscheidende Unterschied liegt in der Lochfraßresistenz-Äquivalenzzahl (PREN), berechnet über:
$PREN = Cr% + 3.3(Mo%) + 16(N%)$
- AISI 316 Edelstahl (PREN ~23–25): Die Einbindung von 2.0% bis 3.0% Molybdän bietet eine robuste Beständigkeit gegen lokale Lochfraß- und Spaltkorrosion. Wir vertrauen auf 316 als authentischen Marine-Grade-Edelstahl, der Chlorid-Risskorrosion unter typischen Umgebungseinstellungen im Meer standhält. Bei der Bewertung Edelstahl-Korrosionsbeständigkeit, 316 bleibt der Standardmaßstab für Haltbarkeit im Freien und Unterwasser.
- AISI 416 Edelstahl (PREN ~12–14): Wie viele 400er-Serie Edelstahlgrade, 416 verlässt sich strikt auf einen Basischromgehalt (12–14%) ohne Molybdän oder Nickel. Darüber hinaus führt die gezielte Zugabe von Schwefel zu Mangan-Schwefel-Einschlüssen in der gesamten Matrix. Während diese Einschlüsse die Spanbruch beim Zerspanen verbessern, wirken sie als primäre Initiationsstellen für Mikropitting und Rost in feuchten oder salzigen Umgebungen.
| Metrisch / Umgebung | 416 Edelstahl | 316-Edelstahl |
|---|---|---|
| Typischer PREN-Bereich | 12 – 14 | 23 – 25 |
| Meerluft | Schnelle Oberflächen-Verfärbung / Rost | Sehr beständig |
| Salzwasser-Tauchbad | Ungeeignet (starkes Lochfraßrisiko) | Für Dauerbetrieb geeignet |
| Chloridge-Stresskorrosion | Moderat anfällig | Überlegene Beständigkeit |
Beständigkeit gegenüber chemischen Medien, harten Säuren und hoher Temperaturoxidation
Die chemische Verarbeitungsstabilität von 416-Edelstahl vs. 316 bestimmt, wo jede Legierung sicher in Prozesslinien eingesetzt werden kann:
- Säure- und Industrie-Medien: 316-Edelstahl bildet einen selbstheilenden Chrom-Molybdän-Oxid-Passivfilm. Er bewältigt Schwefelsäure, Essigsäure, Formiate und Phosphoriksäurelösungen, ohne signifikante Wandverdünnung. Im Gegensatz dazu zerfällt 416 schnell in Medien mit niedrigem pH-Wert oder säurehaltigen Medien, was zu rascher gleichmäßiger Angriffs- und Oberflächenätzung führt.
- Hochtemperaturoxidation:
- Legierung 316: Bietet zeitweilige Skalierungsbeständigkeit bis zu 870°C (1600°F) im Intervallbetrieb und kontinuierlichen Betrieb bis zu 925°C (1700°F) bei Erhaltung der strukturellen Zähigkeit.
- Legierung 416: Widersteht der Oxidationsskalierung bis zu ca. 650°C (1200°F) bei kontinuierlicher Luftexposition. Das Überschreiten der ursprünglichen Anlasstemperatur verringert die mechanische Härte und beeinträchtigt die bereits begrenzte Passivschicht.
Herstellung, Bearbeitbarkeit & Fertigungsdynamik
Bewertung 416 vs 316 Edelstahl auf der Werkbank reduziert sich auf das Ausbalancieren der Schnitt-Effizienz gegenüber Schweiß- und Veredelungslimits. Während eine Legierung speziell für die Hochgeschwindigkeitsmaterialentfernung formuliert ist, erfordert die andere disziplinierte Schnittstrategien, liefert jedoch eine überlegene Schweißintegrität.
CNC-Bearbeitungsleistung & Werkzeugverschleiß: Bearbeitungsbewertung und Zykluszeiten
Bei der Einrichtung von Hochvolumen-Produktionsläufen wirkt sich der Bearbeitungsunterschied zwischen diesen beiden Legierungen direkt auf Zykluszeiten und Kosten der Inserts aus:
- 416 Stainless Steel: Gibt eine 85% zu 100% Bearbeitbarkeitseinstufung (im Vergleich zu AISI B1112). Die absichtliche Zugabe von Schwefel erzeugt Mangan-Sulfid-Inklusionen, die als integrierte Bruchbrecher wirken. Dadurch wird die Schmierstoff-Schneide-Schnittstelle geschmiert, Built-up Edge (BUE) reduziert und ermöglicht aggressive Schnitt-Taktungen und Oberflächengeschwindigkeiten bis zu 2,5-mal schneller als austenitische Legierungen.
- 316 Stainless Steel: Verfügt über eine niedrigere 50% zu 60% Bearbeitbarkeitseinstufung. Die austenitische Matrix verhärtet sich sofort unter Schneiddruck. Sie erzeugt lokale thermische Spitzen, verursacht schnellen Stirnrandverschleiß und erfordert straffe Vorrichtungen mit konstanten Vorschubraten, um Reibung des Werkzeugs zu verhindern.
In unseren Produktionsabläufen für Präzisionsguss und CNC-Bearbeitung, die Wahl der Sorte 416 kann die Zykluszeiten um bis zu 40% bei komplexen Drehteilen im Vergleich zu Sorte 316 reduzieren.
| Bearbeitungsparameter | 416 Edelstahl | 316-Edelstahl |
|---|---|---|
| Bearbeitungsindex | 85–100% | 50–60% |
| Oberflächengeschwindigkeit (SFM, Hartmetall) | 350–450 SFM | 150–250 SFM |
| Spaltharakteristik | Kurze, unterbrochene Späne | faserige, kontinuierliche Bänder |
| Harter Arbeitsverlauf-Tendenz | Minimal | Schwer |
| Lebensdauer des Werkzeugs | Verlängert | Mäßig bis gering |
Schweißbarkeit und Post-Schweiß-Integrität: Hot-Cracking-Risiken vs. Carbide-Precipitation
Fügeverfahren heben einen weiteren großen Kontrast in hervor 416 vs 316 Edelstahl Herstellung:
- Gefährte 416 (Schlechte Schweißbarkeit): Hohe Schwefelkonzentrationen schaffen eine hohe Anfälligkeit für Hot-Cracking während der Erstarrung des Schweißbades. Außerdem bildet das Martensit-„Lufthärtende“ Legierung 416, da die wärme beeinträchtigte Zone (HAZ) spröden Martensit bildet, der unter Restspannungen reißt. Das Schweißen von 416 erfordert strikte Vorwärmung auf 200°C–300°C gefolgt von sofortiger Nachschweiß-Glühung.
- Grade 316 (Ausgezeichnete Schweißbarkeit): Rasche Schweißbarkeit mit Standard-TIG-, MIG- und Unterpulver-Schweißprozessen ohne Nachschweißwärmebehandlung in den meisten Strukturentwürfen. Sein niedriger Kohlenstoffanteil begrenzt Carbide-Prezipitation entlang der Korngrenzen, wodurch intergranulare Korrosion im Dienst vermieden wird.
Oberflächenbearbeitung & Passivierungsprotokolle: Citrat- vs. Salpetersäurebehandlungen
Passivierung entfernt freies Eisen und baut eine passive Chromoxid-Schicht auf, aber der chemische Ansatz variiert je nach Legierung:
- 416 Passivierungsprotokolle: Standard-Nitratbäder greifen oft die Mangansulfid-Einschlüsse in 416 an, was zu Oberflächenpitting und "Flash-Angriff" führt. Wir verwenden zitronensäurebasierte Formulierungen (laut ASTM A967) oder Nitratlösung, die mit Natriumdichromat gehemmt ist, um freies Eisen zu entfernen, ohne das Oberflächenprofil zu verschlechtern.
- 316 Passivierungsprotokolle: Hoch stabil in Standard-Nitrat (ASTM A967 Nitric 1, 2 oder 3) und Zitronensäurelösungen. Es entwickelt zuverlässig einen gleichmäßigen, korrosionsbeständigen passiven Film mit keinem Risiko eines Schwefel-Ausbruchs.
Industrieanwendungen und Bauteil-Eignungsmatrix: 416 vs. 316 Edelstahl
Bei der Bewertung 416 vs 316 Edelstahl für die Produktion stimmen wir die strukturellen Merkmale der Legierung direkt auf das Betriebsszenario und die Bearbeitungsanforderungen ab. Die Auswahl reduziert sich auf eine klare ingenieurtechnische Balance: Hochgeschwindigkeitsbearbeitung und lösungsgehärtete Verschleißfestigkeit (416) gegenüber nichtmagnetischer Stabilität und chemisch-Chlorid-Resistenz (316).
Ideale Anwendungsfälle für 416 Edelstahl: Präzisionsbefestigungen, Wellen und Ventilarmaturen
AISI 416 Edelstahl ist unsere Standardwahl für die Hochvolumen-CNC-Drehbearbeitung, Schraubmaschinenproduktion und Bauteile, die nach Wärmebehandlung in milden Umgebungen eine hohe Härte erfordern:
- Motor- und Pumpenwellen: Liefert strukturelle Steifigkeit, enge Mittenlauf-Toleranzen und hohe Verschleißfestigkeit entlang der Lagerflächen nach Härten und Anlass.
- Präzisionsbefestigungselemente, Schrauben und Stifte: Gerneißende Manganphosphids inclusions ermöglichen schnelles Gewindeschneiden mit sauberem Bruch der Späne und minimaler Graten.
- Ventilverkleidungen, Sitze und Stäbe: Widersteht mechanischem Reibungskrieseln und Verschleiß bei Dampf-, Öl- und nicht korrosiver Flüssigkeitsführungssystemen.
- Zahnräder, Ritzel und Gewindespindeln: Erzielt hohe Kernausdauer und Oberflächenhärtung, um Verzerrungen von Zähnen bei schweren mechanischen Lasten zu verhindern.
- Automatische Schraubmaschinenkomponenten: Maximiert Durchsatz in der Produktion und minimiert Zykluszeiten bei Hochvolumen-Produktionen.
Ideale Anwendungsfälle für 316-Edelstahl: Marineschmuck, Medizin und Lebensmittelverarbeitung
AISI 316 Edelstahl ist der Standard für kritische Baugruppen, die aggressive chemische Umgebungen, Salzwasser-Tauchgänge oder strenge hygienische Desinfektionszyklen überstehen müssen. Wenn komplexe, nahezu netzförmige Bauteile für diese Branchen benötigt werden, nutzen wir oft Edelstahl-Gussdienstleistungen für Präzisionsbauteile um Verschwendung beim Bearbeiten zu reduzieren:
- Marineschmuck & Unterwasserarmaturen: Widersteht salzinduzierter Lochfraßbildung und Spaltkorrosion in Seegarnitur, Propellerwellen und Küsteninfrastruktur.
- Chirurgische Instrumente & Medizinische Implantate: Bietet nicht magnetische Stabilität, Biokompatibilität und Widerstand gegen wiederholte Autoklav-Dampfsterilisation.
- Lebensmittel- & Getränkeverarbeitungslinien: Behandelt organische Lebensmittel-Säuren und aggressive Reinigungs-CIP-Säure-Desinfektionsmittel, ohne Auslaugen oder Oberflächenabbau.
- Chemische & petrochemische Systeme: Bildet langlebige Rohrleitungen, Pumpen, Tanks und Wärmetauscher, die Schwefelsäure, Essigsäure und Phosphorsäure handhaben.
- Pharma-Bioreaktoren: Erhält eine außerordentlich glatte, kontaminationsfreie Oberflächenbeschaffenheit, die bakterielles Anhaften verhindert.
Schnelle Anwendungs-Auswahlmatrix
| Komponententyp | Empfohlene Note | Primäre Auswahlfaktor |
|---|---|---|
| Hochgeschwindigkeits-gewindete Schrauben | 416 Edelstahl | Bearbeitungszykluszeit und sauberes Chipbrechen |
| Hartenbehandelte Aktuatorwellen | 416 Edelstahl | Hohe Rockwell-C-Härte und Verschleißlebensdauer |
| Salzwasser-Kugelhähne | 316-Edelstahl | Bristolerstänigkeit in Hochchlorid-Wasser |
| Lebensmittelmischer & CIP-Verteilersysteme | 316-Edelstahl | Nicht reaktives Oberflächen- und Säureresistenz |
| Medizinische Diagnostikgehäuse | 316-Edelstahl | Nicht magnetische Reaktion und Biokompatibilität |
Wirtschaftliche Analyse: 416er vs. 316er Edelstahlmaterialkosten & Effizienz
Wenn bei der Balance von Projektbudgets gegen Bauteilzuverlässigkeit nur die Rohmaterialpreisgestaltung bewertet wird, ergibt sich ein unvollständiges Bild. Wir bewerten sowohl upfront Rohrstangenzuschläge als auch Zykluszeiteffizienz, um die tatsächlichen Kosten pro fertigem Teil zu bestimmen.
Rohmaterialkosten-Baseline: Auswirkungen von Nickel- und Molybdän-Zuschlägen
Die Preislücke bei Rohmaterialien zwischen AISI 416 und AISI 316 ergibt sich direkt aus ihrer Legierungschemie:
- Legierungszuschläge: Grad 316 enthält erhebliche Zusätze teurer Elemente—namentlich 10% bis 14% Nickel und 2% bis 3% Molybdän. Diese Elemente setzen den Rundstangenbestand von 316 globalen Rohstoffmarktschwankungen und höheren Rohmaterialzuschlägen aus.
- Basis-Chemie-Wirtschaft: Grad 416 enthält kein Molybdän und vernachlässigbares Nickel, der Schwerpunkt liegt hauptsächlich auf Chrom- und Schwefelzusätzen. Dadurch bleiben die Basiskosten des Rohmaterials deutlich niedriger und preisstabiler über große Produktionsläufe hinweg.
| Wirtschaftlicher Treiber | AISI 416 Edelstahl | AISI 316 Edelstahl |
|---|---|---|
| Rohmaterial-Zuschlag | Niedrig (Minimale Legierungszusätze) | Hoch (Getrieben durch Nickel- & Molybdängehalt) |
| Preisvolatilität | Stabile Grundpreisgestaltung | Stark anfällig für Nickelmarktschwankungen |
| Bearbeitungs- und Fertigungseffizienz | Hoch (~85%–100% Bewertung) | Mäßig (~50%–60% Bewertung) |
| Werkzeugverschleiß & Austausch | Minimal (Manganansulfide wirken als Spaltbrecher) | Hoch (Gummi-Spänebildung & Werkstoffhärtung) |
Gesamtteilkostenberechnung: Einsparungen bei Bearbeitungsgeschwindigkeit gegenüber Materiallebensdauer
Berechnung der tatsächlichen Kosten eines CNC-Komponenten: Berücksichtigung von Zykluszeit, Spindelverschleiß und Betriebslebensdauer:
- Zykluszeit und Werkzeugausstattung: Fräsen von 416er Edelstahl ermöglicht höhere Oberflächen-Geschwindigkeiten, aggressive Vorschübe und verlängerte Inserts-Lebensdauer. Die gut-zersetzbaren Schwefelzusätze brechen Späne sauber, wodurch sich die CNC-Zykluszeiten um 30% bis 50% gegenüber 316 verringern.
- Werkzeug-Overhead: Grade 316 neigt dazu, schnell zu verfestigen, was steifere Werkzeugaufbauten, langsamere Vorschübe und häufige Werkzeugwechsel erfordert und damit die Verbrauchskosten pro Charge erhöht.
- Lebenszyklus-Wert versus Feldausfall: Während 416 erhebliche Kostensenkungen bei Hochvolumen-Drehteilen bietet, führt die Wahl zu Kostensenkungen in harten, sauren oder salzwasserhaltigen Umgebungen zu vorzeitigem Lochfraß und Garantiefällen. In korrosiven Umgebungen sorgt der höhere Anschaffungspreis von 316 für niedrigere Gesamtkosten im Besitz durch Eliminierung von Feldersatzmaßnahmen.
Bewertung dieser Lebenszyklusdynamiken zusammen mit unserer Gusslegierungs-Eigenschaften- und Materialauswahlführer stellt sicher, dass Ihr Engineering-Team die kostengünstigste Legierung auswählt, ohne die funktionale Integrität zu beeinträchtigen.
Präzisionsbearbeitungslösungen für 416 vs. 316 Edelstahl
Vastpcc maßgeschneiderte CNC-Bearbeitungsfähigkeiten für 416- und 316-Komponenten
Beim Bearbeiten 416 vs 316 Edelstahl, Werkzeugstrategien, Schnittgeschwindigkeiten und Maschineneinstellungen müssen dem metallurgischen Profil jeder Legierung entsprechen. Wir nutzen fortschrittliche Mehr-Achsen-CNC-Fräszentren, Schweizer Drehmaschinen und Drehe-Sägen-Systeme, optimiert für beide Materialien:
- 416 Stainless Steel: Wir nutzen sein frei drehendes Schwefelzusatz mit Hochgeschwindigkeits-Drehen und aggressiven Vorschüben, erreichen enge geometrische Konsistenz und kürzere Zykluszeiten für komplexe Wellen, Ventil-Dichtungen und Befestigungselemente.
- 316 Stainless Steel: Wir wenden starre Spannvorrichtungen, scharfe positiv-Spanwinkel-Karbid-Werkzeuge und Hochdruck-Überflutungskühlung an, um Kaltverfestigung und thermische Verzerrungen beim Tieflochbohren, Gewindeschneiden und Fräsen zu vermeiden.
Unser Fertigungsboden bietet maßgeschneiderte Präzisionsbearbeitungsbauteilen und kundenspezifischen CNC-Komponenten die den anspruchsvollen Engineering-Standards in globalen Industrien entsprechen.
Qualitätssicherung, Mill Test Certificates und passgenaue Toleranzprüfungen
Präzisionskomponenten erfordern verifizierbare Rohmaterialien und strenge Prozesskontrolle. Unser Qualitätsdruckablauf sichert jede Produktionsstufe:
- Vollständige Materialrückverfolgbarkeit: Jede Losung wird durch Mill Test Certificates (MTCs) bestätigt, um chemische Zusammensetzungen zu verifizieren — sicherstellend, dass die Molybdänwerte in 316 korrekt sind und der Schwefelgehalt in 416 kontrolliert wird.
- Toleranzprüfung mit engen Grenzwerten: Wir halten Toleranzen bis zu ±0,005 mm (±0,0002.
- Oberflächenintegrität und Passivierungstests: Wir überprüfen Oberflächenrauheit (Ra)-Standards und führen Passivierungsnachtests durch, um eine optimale Korrosionsbeständigkeit und saubere Bauteilfinishs sicherzustellen.
Schnelle Prototypenentwicklung bis hin zur Serienproduktion mit DFM-Unterstützung
Die Wahl zwischen 416-Edelstahl vs. 316 betrifft oft das Abwägen von Bearbeitungsgeschwindigkeit gegen Anforderungen der Arbeitsumgebung. Unter Anwendung praktischer Präzisionsbearbeitungs-Komponentenleitfaden für Teile mit hohen Toleranzen Grundsätze bietet unser Engineering-Team direkte Design for Manufacturability (DFM)-Unterstützung:
- Werkzeug- und Zyklusoptimierung: Empfehlungen geometrischer Anpassungen, die den Werkzeugverschleiß reduzieren und CNC-Zykluszeiten verkürzen, ohne die strukturelle Festigkeit zu verändern.
- Materialkostensenkung: Unterstützung der Ingenieurteams bei der sicheren Spezifikation von 416 statt 316 in trockenen, stark verschleißbelasteten mechanischen Baugruppen, um Material- und Arbeitskosten zu senken.
- Nahtlose Skalierbarkeit: Bereitstellung schneller funktionaler Prototypen für Passformenprüfungen, bevor direkt in hochvolumige kontinuierliche Produktionsläufe mit vollständiger Nachbehandlung übergegangen wird.
Technische FAQs: 416 vs 316-Edelstahl
Ist 416-Edelstahl für Salzwasser- oder Meeresumgebungen geeignet?
Nein. Die Sorte 416 enthält hohe Schwefelwerte für die Freidrehbearbeitung und fehlt an Molybdän, was zu schneller Lochfraßbildung, Spaltkorrosion und Roststreifen bei Salznebel- oder Meerwassereinwirkung führt. Für kontinuierliche Meeres-, chemische- oder Spritzzonen-Exposition bleibt 316-Edelstahl der notwendige Standard.
Können Sie 416er-Stahl Edelstahl mit standardmäßigen Salpetersäurebädern passivieren?
Standard-Salpetersäurebäder führen oft zu einer "Blitzangriff"-Situation oder zu schweren Oberflächenätzen bei 416 aufgrund seines hohen Schwefelgehalts. In unserer Werkstatt verwenden wir Zitronensäureformulierungen, die gemäß ASTM A967 zulässig sind, oder stark inhibierte Salpetersäure, die Natriumsdichromat enthält, um 416-Teile sicher zu passivieren, ohne Oberflächenfinishs zu verschlechtern.
Warum verhärtet 316-Edelstahl beim CNC-Bohren und -Gewinden so schnell?
Grade 316 ist eine Austenitlegierung mit einer hohen Verfestigungsrate. Wenn Werkzeuge stehen bleiben, reiben oder mit unzureichender Vorschubgeschwindigkeit arbeiten, erfolgt durch mechanische Verformung unmittelbar eine Kaltverfestigung der Schnittzone. Um gebrochene Schraubensicherungen und vorzeitigem Verschleiß von Inserts vorzubeugen, halten wir positive Vorschübe, scharfe Schneidgeometrien, starre Aufbauten und Hochdruckschmierung aufrecht.
Was ist der primäre Unterschied zwischen 416 und 410 Edelstahl?
Der primäre Unterschied liegt in der Zerspanbarkeit versus Zähigkeit. Grad 416 ist die Schwefelversatzversion von 410. Durch das Hinzufügen von Schwefel entstehen Mangan- Schwefel-Einschlüsse, die Chips bei hohen Drehzahlen sauber brechen. Für komplexe Netze in Formen, die eine gute Zerspanbarkeit erfordern, 416er Edelstahl-Investitionsguss bietet 410 eine etwas bessere Stoßfestigkeit und Korrosionsbeständigkeit.
Wann sollte ein Design von 316 auf 416 für mechanische Wellen wechseln?
Verlagern Sie das Wellen-design von 316 auf 416, wenn die Betriebsumgebung trocken, geschmiert oder nicht korrosiv ist und die Komponente Folgendes erfordert: Hohe Rockwell-C-Härte: 416 härten durch Wärmebehandlung auf ca. 40 HRC, um Verschleiß zu widerstehen. Torsionsfestigkeit: Höhere Streckgrenze in gehärteten Zustand verhindert Verdrehen. Niedrigere Herstellungskosten: Schnellere Zyklenzeiten und längere Werkzeuglebensdauer beim Hochvolumen-Drehen.
Falls die Welle in Lebensmittelkontakt, pharmazeutische Verarbeitung oder korrosiven chemischen Umgebungen betrieben wird, verweisen Sie auf unser Leitfaden zu Edelstahlgüten der Serie 300 und halten Sie 316 festgelegt.
| Designparameter | Auswahlgrad 416 | Auswahlgrad 316 |
|---|---|---|
| Primärer Treiber | Bearbeitbarkeit & Härte | Korrosions- und Chemikalienbeständigkeit |
| Härtungsmethode | Härtung und Anlassen (Martensitisch) | Nur Kaltverformung ( Austenitisch) |
| Magnetische Anforderung | Magnetisch | Nicht magnetisch |
| Typische Umgebung | Trockene Innenumgebung, schmierung mit Öl | Marine, Säuren, raue Außenbedingungen |


 German
 English
 Russian