
2026年8月17日
Lernen Sie Edelstahlerosionsbeständigkeit Grade 304 vs 316, passiver Film und maritime Haltbarkeit für eine intelligenter Materialauswahl
Metallurgische Grundlagen der Korrosionsbeständigkeit von Edelstahl
Eine ungeplante Materialausfall durch aggressiven chemischen Kontakt stört den Betrieb und erhöht Lebenszykluskosten. Langfristige Leistungsfähigkeit beginnt auf atomarer Ebene, wo spezifische Legierungskemien kritische Oberflächen vor Abbau schützen.
Chromoxid-Passivfilm-Mechanismus
Der Haupttreiber dahinter Edelstahl-Korrosionsbeständigkeit ist ein unsichtbarer, nanometerkleiner Oberflächenfilm. Wenn die Chromkonzentrationen mindestens 10,5% erreichen, reagiert das Material spontan mit atmosphärischem Sauerstoff, um eine schützende hydratisierte Chromoxid-Schicht (Cr2O3) aufzubauen.
- Stöchiometrische Bildung: Sauerstoff oxidiert rasch oberflächengebundene Chromatome und bildet eine dichte, keramische Dielektrikumsbarriere, die den Elektronentransfer stoppt.
- Selbstheilungsdynamik: Bei Beschädigung durch Stoß oder Kratzer formt sich der Passivfilm sofort in sauerstoffhaltigen Medien neu und stoppt lokale Korrosion, bevor sie sich ausbreitet.
- Hydration Stabilization: Feuchtigkeit aus der Umgebung bindet Hydroxylionen in die Cr2O3-Matrix und stärkt deren chemische Stabilität in fluiden Verarbeitungsumgebungen.
Wichtige Legierungselemente und strukturelle Auswirkungen
Wir balancieren strategische Legierungszugaben aus, um chemische Stabilität zu maximieren, während die mechanische Duktilität über extreme Betriebsumgebungen erhalten bleibt.
| Element | Inhaltsbereich | Primäre Korrosion & strukturelle Funktion |
|---|---|---|
| Chrom (Cr) | 10.5% – 30.0% | Wesentliches Basiselement für die kontinuierliche Bildung einer passiven Cr2O3-Schicht. |
| Nickel (Ni) | 8.0% – 25.0%+ | Stabilisiert die austenitische Phase; verbessert die Beständigkeit gegen reduzierte Säuren und Spannungsrisskorrosion. |
| Molybdän (Mo) | 2.0% – 7.0% | Verringert signifikant die Anfälligkeit für Chlorid-induzierte Lochkorrosion und Spaltangriffe. |
| Stickstoff (N) | 0.1% – 0.5% | Erhöht die Lochfraßresistenz, stärkt das Phasen-Gleichgewicht und erhöht die Streckgrenze. |
| Kohlenstoff (C) | < 0.03% (L-Grade) | Niedrig gehalten, um die Ausfällung von Chromkarbiden und interkristalline Brüche beim Schweißen zu verhindern. |
Quantifizierung der Korrosionsbeständigkeitsleistung
Wir validieren die Haltbarkeit der Legierung vor dem Einsatz mittels standardisierter mathematischer Modellierung und empirischer Testmethoden.
Lochfraßresistenz-Äquivalenzzahl (PREN)
Wir bewerten die lokale Lochfraßresistenz über verschiedene metallurgische Mischungen hinweg mit der Standardgleichung:
PREN = %Cr + (3,3 × %Mo) + (16 × %N)
Höhere PREN-Werte deuten auf eine größere Resistenz gegen halogenidinduzierte Lochfraß hin: Standardlegierungen (z. B. 304): PREN ~ 18–19 Meerwasserlegierungen (z. B. 316L): PREN ~ 23–25 Super-Duplex-Legierungen: PREN > 40
ASTM G48-Testprotokolle
Kritische Lochtemperatur (CPT): Identifiziert die genaue Temperaturschwelle, bei der das Lochfraßprozesse in standardmäßigen Eisen(III)-Chlorid-Lösungen beginnt. Kritische Spalttemperatur (CCT):Bestimmt die exakte thermische Grenze, bei der Spaltkorrosion in engen geometrischen Spalten auftritt.
Kategorisierung von Korrosionsarten und Abhilfemaßnahmen
Das Verständnis, wie Umwelt und Geometrie mit der Korrosionsbeständigkeit von Edelstahl interagieren, ermöglicht es uns, Bauteile zu entwickeln, die dem aggressiven industriellen Betrieb standhalten. Unten erklären wir die Versagensmechanismen und die primären technischen Kontrollen.
Lokalisiertes Lochfraß- und Spaltangriff
Chlorid-Ionen stören die schützende Oxidschicht an lokalen Defekten, was zu schnellem Lochfraß führt. In engen Spalten eingeschlossene, stagnierende Flüssigkeit führt aufgrund lokaler Sauerstoffmangel und Ansäuerung zu Spaltkorrosion.
- Mikro-Geometrie-Design: Wir entwerfen Teile mit großzügigen Radien, selbstablaufenden Neigungen und glatten Kontaktflächen, um Flüssigkeitssammelpunkte zu eliminieren.
- Legierungswahl: Wir verwenden einen höheren Molybdängehalt in chloridreichen Umgebungen, um den Spaltkorrosionsschutz zu verbessern.
- Oberflächenqualität: Glatte, polierte Oberflächen verringern die effektive Oberflächenfläche und verhindern die Ansammlung von Chloridkonzentrationen.
Spannungsrisskorrosion und Interkristallkorrosion
Spannung mit heißer Halogenidumgebung führt zur Spannungsrisskorrosion (SCC), was oft zu plötzlichem Strukturversagen führt. Während thermischer Verarbeitung oder Schweißen reagieren Chromkarbide an Korngrenzen auszupräzipitieren, wodurch benachbarte Bereiche Chrom entzogen wird und es zu Interkristallangriffen kommt.
| Fehlermodus | Auslösemechanismus | Primäre Ingenieurslösung |
|---|---|---|
| Spannungsrisskorrosion (SCC) | Zugspannung + heiße Halid-Elektrolyte | Nach dem Schweißen Spannungsarmungs-Wärmebehandlung; Auswahl von Duplex-Edelstahlgüten |
| Interkristallkorrosion | Chromkarbid-Ablagerung (450--850 °C) | Verwendung von niedriglegierten "L"-Sorten (316L) oder titanstabilisierten Legierungen |
Wir wahren strikte thermische Verarbeitungsprotokolle während der Produktion, um eine langfristige Interkristallkorrosionsbeständigkeit über verschweißten Abschnitten zu sichern.
Galvanische Korrosion und Hochtemperaturoxidation
Direkter Kontakt zwischen unterschiedlichen Metallen in einem Elektrolyten erzeugt einen elektrochemischen Potentialunterschied, der einen beschleunigten Angriff auf das weniger edle Metall verursacht. Bei erhöhten Temperaturen bildet sich aus der Umgebungsatmosphäre eine dicke Oxidschicht, die die strukturelle Integrität beeinträchtigt.
- Galvanische Isolation: Wir installieren nicht leitende Dichtungen, Hülsen und Isolationsscheiben, um elektrische Kreise zwischen mismatched Metallen zu blockieren.
- Thermische Skalierungsgrenzen: Wir wählen Hochsilizium- und Hochchromlegierungen, um schnelle thermische Zyklen zu bewältigen und die Oberflächenstabilität zu erhalten.
Für Arbeitsumgebungen mit hohem Stress, hohen Temperaturen und starker Abnutzung verwendet kobaltbasierte Gusslösungen zur Wärmeverschleiß- und Korrosionsbeständigkeit.
erbringen eine langfristige Haltbarkeit, wenn Standard-Edelstahl-Legierungen an ihre Grenze stoßen.
Präzisionsfertigungssteuerungen für die Korrosionsbeständigkeit von Edelstahl
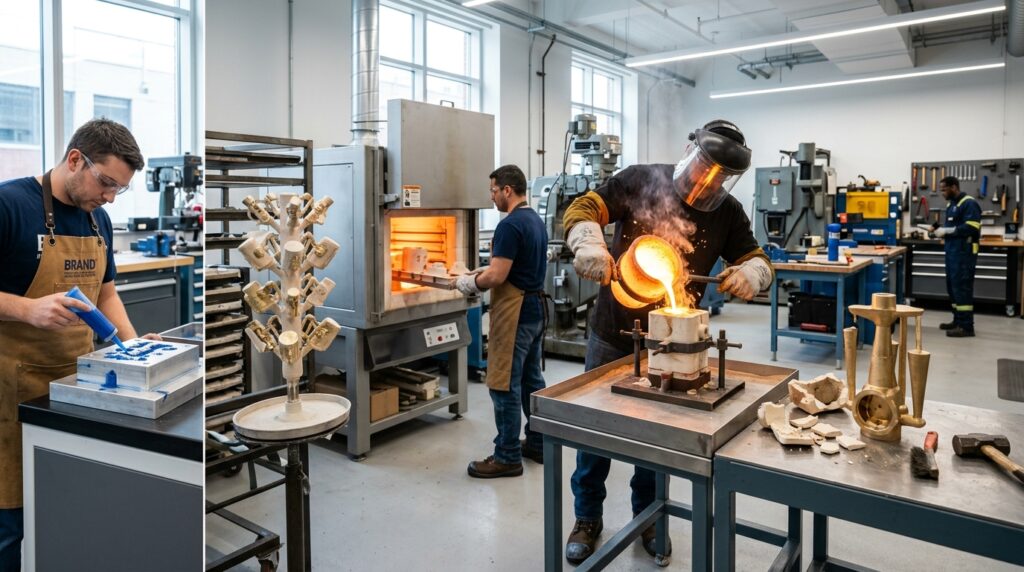
Oberflächenverunreinigungen mindern direkt die Korrosionsbeständigkeit von Edelstahl. Während der Editeinschmelze verbrennen Restmusterswachs und freies Eisen in die Legierungsmatrix ein, wodurch Kohlenstoffaufnahme und Interkristallangriff ausgelöst werden. Wir nutzen Hochdruck-Wachsentzug-Dampfautoklaven, um schnelle Dampfzyklen durchzuführen, die Musterwachs innerhalb weniger Minuten ausspülen, ohne Kohlenasche zu hinterlassen.
- Thermischer Stoß Schutz: Hält gleichmäßigen Druck aufrecht, um das Schrumpfen der Form zu verhindern.
- Null Kohlenstoff-Rückstände: Schützt die Chromkonzentration an den Korngrenzen.
- Oberflächenreinheit: Beendet freies Eisen, um die native Oberflächenpassivierungsschicht zu optimieren.
Automatisierte Schalencoating-Systeme verhindern Mikroporosität
Inkonsistente keramische Schalendicke verursacht unregelmäßiges Abkühlen, wodurch Mikroporosität und lokal schwache Stellen entstehen, an denen Chloride sammeln. Durch die Integration eines automatisierten Schalencoatingsystems in unsere Präzisionsguss und CNC-Bearbeitung Betriebe standardisieren wir die Spüli-Verflüssigung (Schlämme) und den Schalaufbau über jede Formschicht hinweg.
| Prozessparameter | Manuelle Beschichtung | Automatisierte Schalenbeschichtung |
|---|---|---|
| Dickenabweichung | ±15% (instabil) | ±2% (uniform) |
| Mikro-Porosität Minderung | Niedrig | Hoch |
| Erstarrungsprofil | Unregelmäßige Abkühlzonen | Gleichmäßige Richtungsabkühlung |
Enge Toleranzen reduzieren Spannungs Konzentrationen
Grobe Oberflächen und lose Herstellungs-Toleranzen schaffen Spannungs Konzentrationspunkte, die das Lochfraß- und Spannungsrisskorrosion beschleunigen. Entsprechend etablierten Präzisionsbearbeitungs-Komponentenrichtlinien, halten wir kritische Fertigungstoleranzen bis unter Mikrobereich (≤ 5 µm).
- Ultragreine Oberfläche: Die Erreichung von Ra < 0,4 µm beseitigt mikroskopische Fallen für korrosive Flüssigkeiten.
- Keine Kerbwirkung: Feine Werkzeugbahnen entfernen scharfe Übergänge, die Restzugspannungen beherbergen.
- Fester Passungsantrieb: Perfekte dimensionale Konsistenz beseitigt enge Spalten an sich zusammenpassenen Verbindungen.
Auswahlmatrix für Edelstahlgrade in industriellen Anwendungen
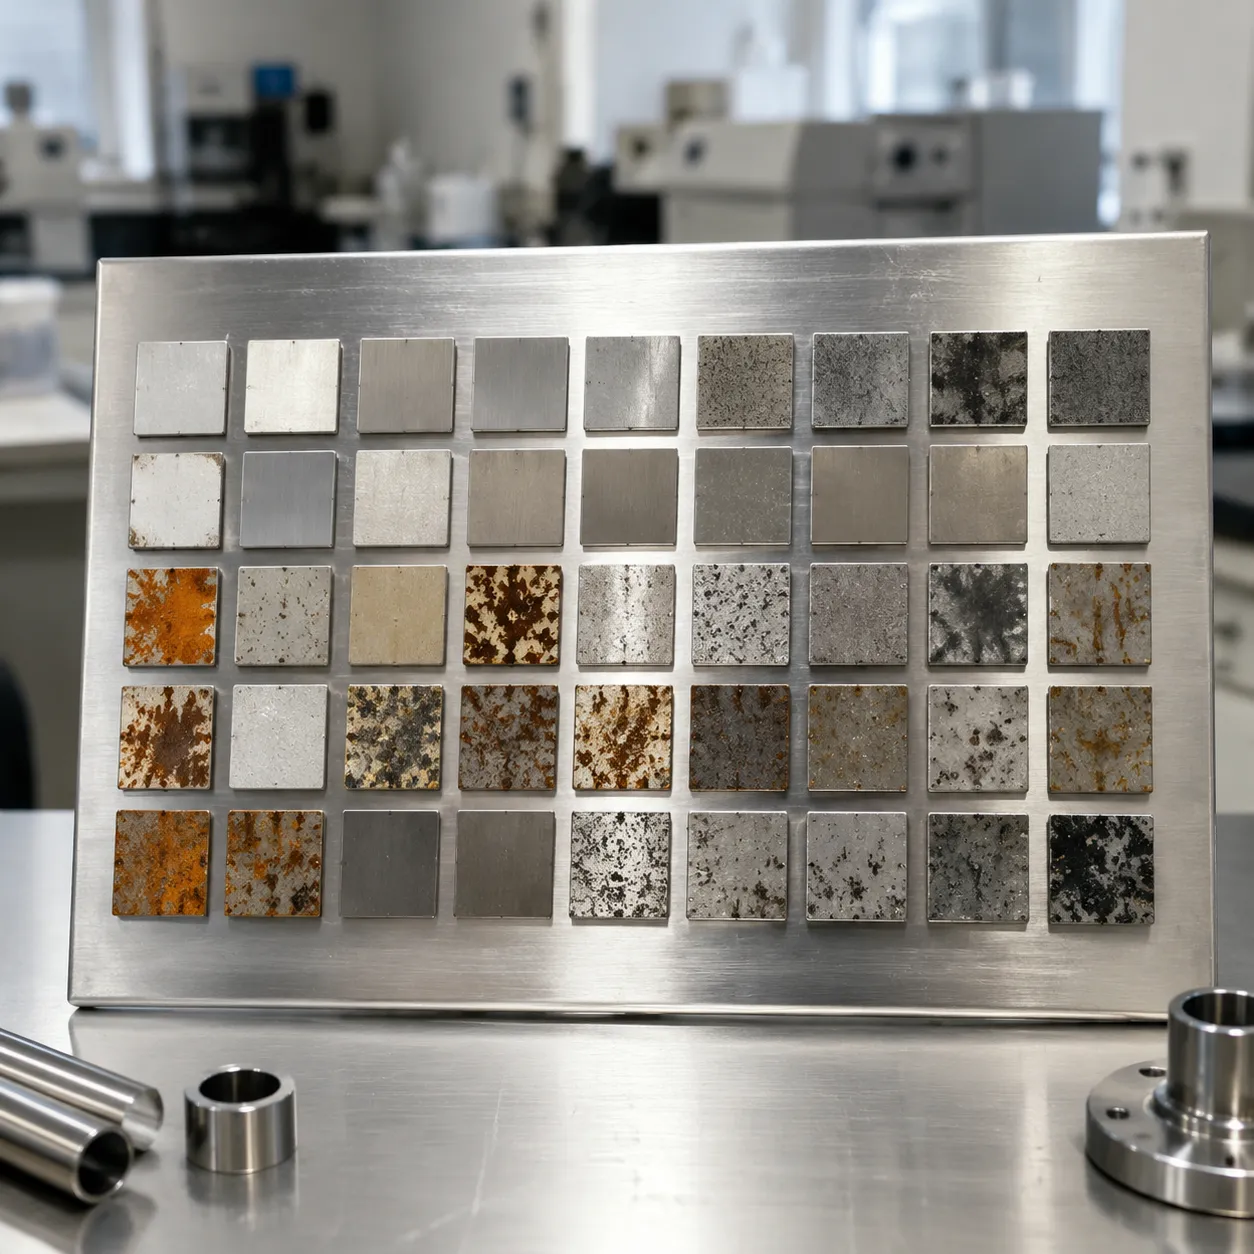
Die Wahl des richtigen Legierungselements bestimmt, ob Ihre Bauteile harschen Betriebsbedingungen standhalten oder vorzeitig ausfallen. Wir ordnen spezifische industrielle Umgebungen exakten Legierungsmikrostrukturen zu, um die Gesamtbeständigkeit gegen Korrosion von Edelstahl zu maximieren und gleichzeitig die Materialkosten zu kontrollieren.
| Legierungsfamilie | Typische Legierungen | Primäre Umgebung | PREN-Bereich | Relative Festigkeit | Schlüsseleigenschaft |
|---|---|---|---|---|---|
| Austenitisch | 304, 316, 316L | Frischwasser, Chloride, Meerwasser | 18 – 25 | Standard | Hervorragende Duktilität und Umformbarkeit |
| Duplex | 2205, 2507 | Chemische Verarbeitung, Offshore | 32 – 43+ | Hohe (2x austenitisch) | Hohe SCC-Beständigkeit & PREN > 40 |
| Ferritisch | 430, 444 | Automobil, Innenstruktur | 13 – 20 | Mäßig | Magnetisch, kostengünstig |
| Martensitisch | 410, 420 | Verschleißteile, Werkzeuge, Ventile | 10 – 15 | Sehr Hoch | Härtbar für maximale Härte |
Austenitische Edelstahllegierungen: 304 vs. 316/316L Leistung
Austenitische Sorten bilden das Rückgrat der industriellen Produktion. Standard 304 zeigt herausragende Leistung in Süßwasser- und schwach atmosphärischen Anlagen. Wenn jedoch Salznebel, salzhaltige Flüssigkeiten oder chemische Verarbeitung auftreten, ist Marine-Grade-Stahl 316L essenziell.
- 304-Grade: Enthält 18% Chrom und 8% Nickel. Ideal für Allgemeinbaugeräte, Lebensmittelverarbeitung und Wasseranlagen mit geringem Chloridgehalt.
- 316 / 316L Grade: Enthält 2-3% Molybdänlegierungsergänzungen, die die Korrosionsbeständigkeit von Edelstahl in chloridreichen Umgebungen drastisch erhöhen. Die niedriglegierte 316L-Variante verhindert Carbiddpräzipitation während des Schweißens und erhält so die Beständigkeit gegen interkristalline Korrosion.
Bei der Auswahl geeigneter Guss-Edelstahl-Sondergussteile und -Sorten, wobei Chloridkonzentrationen mit dem Molybdängehalt abgestimmt werden, wird eine vorzeitige Auslösung von Lochfraß verhindert.
Duplex- und Super-Duplex-Legierungen für extreme Umgebungen
Für Anwendungen mit hohem Stress und starker Korrosion bieten Duplex-Legierungen ein ideales Gleichgewicht. Durch ein gleiches 50/50-Verhältnis zwischen austenitischer und ferritischer Mikrostruktur liefern Duplex-Stähle das Doppelte der mechanischen Festigkeit der Standard-300er Seriengrade.
- Hohes PREN-Werte: Super-Duplex-Grade (wie 2507) erreichen eine Pitting Resistance Equivalent Number (PREN) von über 40.
- Spannungsrisskorrosion (SCC)-Beständigkeit: Die Mischphasenstruktur blockiert transgranulare Rissausbreitung, weshalb Duplex-Legierungen für Offshore-Ölplattformen und aggressive chemische Reinigungsanlagen unerlässlich sind.
- Mechanische Effizienz: Höhere Streckgrenze ermöglicht es uns, dünnere Wandstärken zu entwerfen, ohne die strukturelle Integrität oder die Gesamtstahlausuktion zu beeinträchtigen. Die Bewertung der Stähleigenschaften-Einteilung hilft, das Bauteilgewicht gegenüber Druckbewertungen zu optimieren.
Ferritische und martensitische Stahlüberlegungen
Wenn strukturelle Festigkeit oder magnetische Eigenschaften gegenüber extremer Passivierungsbeständigkeit Vorrang haben, bieten Geradechrom-Qualitäten spezifische engenharians Vorteile.
- Ferritische Qualitäten (z.B. 430): Vollständig magnetisch mit null Nickelgehalt. Sie bieten eine hohe Beständigkeit gegen Spannungskorrosionsrisse bei niedrigerem Materialkosten, obwohl ihre Oberflächenpassivierungsgrenzen sie für Meeresumgebungen ungeeignet machen.
- Martensitische Qualitäten (z.B. 410, 420): Formuliert für hohe mechanische Festigkeit und Verschleißfestigkeit durch thermische Härtebehandlung. Da Chrom in Karbidmatrixstrukturen gebunden ist, bieten sie eine geringere allgemeine Korrosionsbeständigkeit von Edelstahl und erfordern eine strikte nachbearbeitende Passivierungsbehandlung, um die Oberflächenintegrität zu erhalten.
Qualitätssicherung und digitale Überwachung der Korrosionsbeständigkeit von Edelstahl
Wir kombinieren strenge chemische Behandlungen, Echtzeit-IoT-Überwachung und ISO-9001-Workflows, um die Legierungsintegrität zu schützen und die Korrosionsbeständigkeit von Edelstahl unter allen Betriebsbedingungen zu maximieren.
Nachbearbeitungs-Passivierungsprotokolle (ASTM A967 & ASTM A380)
Um eine widerstandsfähige Oberflächenpassivierungsschicht zu garantieren, entfernen wir freie Eisenverunreinigungen und freie Kohlenstoffpartikel, die beim Bearbeiten oder thermischen Verarbeiten entstanden sind, mithilfe standardisierter chemischer Bäder.
| Prozessparameter | Citriensäure-System (ASTM A967) | Restsäure-System (ASTM A380) |
|---|---|---|
| Umwelt- Sicherheit | Umweltfreundlich, organisch, niedrige VOC | Gefährlich, erfordert strenge Säurerauhandlungen |
| Ziel der Eisenausscheidung | Zielt selektiv auf freies Eisen ab, ohne Metall abzunehmen | Aggressive Badendumgang; potenzieller Metallverlust |
| Blitzrost-Risiko | Minimal aufgrund schneller chemischer Neutralisierer | Mäßig, wenn die Badtemperatur fällt |
| Verifizierungsstandard | ASTM B117 Salzsprühprüfung (bis zu 1.000+ Stunden) | Ferroxyl-Test & ASTM B117-Validierung |
IoT Echtzeit-Prozessüberwachung
Wir verfolgen zentrale Guss- und Temperaturvariablen in Echtzeit, um konsistente Korrosionsbeständigkeitseigenschaften von Edelstahl zu sichern und Mikrorisse in der Entlastung vor der chemischen Behandlung zu verhindern.
- Autoklaven-Druckregelung: Kontinuierliche digitale Nachverfolgung sorgt für gleichmäßigen Dampfdruck und verhindert vorzeitige Gehäusespaltungen.
- Gießen & Schmelzeüberwachung: In-line optische Pyrometer protokollieren die Temperaturen der Schmelzlegierung, um Einschluss von Schlacke und Oxid zu verhindern.
- Kühlkurven-Analytik: Automatisierte Thermosensoren erzwingen präzise Abkühlungsgeschwindigkeiten und verhindern Carbide-Bildung entlang von Korngrenzen.
ISO 9001 Arbeitsabläufe vom Roheinklump bis zur Inspektion
Unser Qualitätsmanagementsystem deckt jede Produktionsstufe ab, um vollständige Rückverfolgbarkeit und hohe Maßhaltigkeit zu gewährleisten. Durch die Integration unserer Präzisions-Gusslösung mit Siliziumsol-Prozess, sichern wir strenge Mikro-Toleranzen und gleichzeitig überlegene chemische Stabilität.
- Ingot-Spektrometrie: Optische Emission Spektroskopie überprüft genaue Chrom-, Molybdän- und Nickel-Gehalte vor dem Schmelzen.
- Automatisierte CMM-Scanning: 3D-Laserkontrastmessmaschinen überprüfen enge Toleranzbereiche an fertigen Bauteilen.
- Nicht destruktive Prüfung: Fluideinpenetrierende und radiographische Prüfungen verifizieren null Untergrundfehler in stark beanspruchten Bereichen.
Schlüsselfertige Industrielösungen & Lifecycle-Services
Wir planen komplette, automatisierte Foundry-Systeme, um die Legierungsintegrität zu schützen und maximal Edelstahl-Korrosionsbeständigkeit. Von der individuellen Linienintegration bis zur 24/7 technischen Unterstützung bieten wir ganzheitliche Fertigungsunterstützung über den gesamten Lebenszyklus, damit Ihre Abläufe konform und effizient bleiben.
Werkstofflinien-Engineering
Wir entwerfen und integrieren hochpräzise Produktionslinien, zugeschnitten auf Ihre genauen Legierungsspezifikationen und Durchsatzziele:
- Individuelle Geräteausswahl: Anpassung von Autoklaven, Shell-Bau-Einheiten und Schmelzöfen an spezifische Qualitätsanforderungen.
- Automatisierte Linienauslegung: Optimierung von Materialabläufen, um Kontaminationen und Oberflächenfehler zu verhindern.
- Fertigrobotik-Integration: Bereitstellung automatisierter Roboterarme für präzentes Schalendippen, flüssiges Metallschmelzen und konsistente Oberflächenreinigung.
Für die Herstellung von Bauteilen mit hohem Integritätsanspruch nutzen Sie unser Angebot Präzisions-Investitionsgussdienstleistungen um enge geometrische Toleranzen und eine erstklassige Oberflächengüte zu erreichen.
Technischer Support & Lebenszyklus-Dienstleistungen
Unsere Engineering-Unterstützung geht weit über die Inbetriebnahme der Linie hinaus, um langfristige Produktionsqualität und beständige Stahlkorrosionsbeständigkeit.
| Dienstleistungsbereich | Operative Unterstützung & Fähigkeiten | Kern-Ingenieursvorteile |
|---|---|---|
| Rund-um-die-Uhr technischer Troubleshooting | Direkter Zugang zu metallurgischen Experten für Echtzeit-Diagnose und Vor-Ort-Unterstützung. | Verhindert Prozessdrift und eliminiert kostspielige Betriebsunterbrechungen. |
| Individuelle Werkzeugunterstützung | Eigene Werkzeugkonstruktion, Formenmodifikationen und spezialisierte Vorrichtungsentwicklung. | Verlängert die Werkzeuglebensdauer und erhält submikron-genaue Bauteilgenauigkeit. |
| OEM-Ersatzteile | Rasche globale Verteilung original herstellerzertifizierter Ersatzteile. | Stellt Systemkompatibilität sicher und erhält grundlegende Prozessparameter. |
Häufig gestellte Fragen
Welcher primäre Faktor ermöglicht die Korrosionsbeständigkeit von Edelstahl?
Der eine ausschlaggebendste Treiber von Edelstahl-Korrosionsbeständigkeit ist ein Mindestchromgehalt von 10,5%. Wenn Luftsauerstoff ausgesetzt, reagiert Chrom rasch und bildet eine ultradünne, unsichtbare Chromoxid-passivschicht über der Metalloberfläche.
- Selbstheilungsfähigkeit: Wird sie abgerieben, zerkratzt oder mechanisch beschädigt, repariert sich die passive Schicht automatisch in sauerstoffhaltigen Umgebungen.
- Diffusionsbarriere: Die Oxidschicht wirkt wie ein dichtes Moleküllschloss und verhindert, dass Wasser, luftgetragene Salze und aggressive atmosphärische Chemikalien das darunterliegende Stahlsystem erreichen.
Warum ist der 316L-Edelstahl in Meerwasseranwendungen dem 304er überlegen?
Während Legierung 304 in Süßwasserumgebungen zuverlässig funktioniert, bietet Legierung 316L eine deutlich überlegene Leistung gegenüber aggressiven luftgetragenen Salzen und Meerchloriden:
- Molybdän-Zusatz: Grade 316L enthält 2% bis 3% Molybän, was die pitting resistance equivalent number (PREN) drastisch erhöht und schwere lokale Chloridkorrosion stoppt.
- Niedriger Kohlenstoffanteil: Die Bezeichnung "L" steht für niedrigen Kohlenstoffgehalt (≤ 0,03%), verhindert die Bildung von Chromcarbid während des Schweißens und erhält die hohe delaminationsbeständigkeit.
- Hochkorrosionsalternativen: Für noch extremere Meeresumgebungen, die Kombination von Meerwasserlegierungen oder Spezifikation duplex-stähle Gussinvestitionen verdoppelt die mechanische Festigkeit, während PREN-Werte über 40 erreicht werden.
Wie verhindert chemische Passivierung gemäß ASTM A967 die Oberflächenoxidation?
Die chemische Passivierung verwendet gezielte Säurelösungen (Formulierungen mit Salpetersäure oder Zitronensäure), um freies Eis-Kontamination und Trümmermetallpartikel zu lösen, die von Werkzeugen, Bearbeitung oder Handhabung zurückbleiben.
- Chromraum-Verhältnis maximieren: Durch das Entfernen von Oberflächen-Eisen wird das lokale Verhältnis von Chrom in der Oberflächenschicht erhöht.
- Standardisierte Tests: Teile so bearbeitend zu ASTM A967 Passivierungsstandards garantiert einen dichten, gleichmäßigen Schutzfilm, der die Umweltprüfungen nach ASTM B117 Salznebel leicht bestanden.
- Verhinderung von Oberflächenrost: Das Eliminieren von eingebettetem freiem Eisen verhindert lokal begrenzte punktuelle Rostbildung und atmosphärische Lochkorrosion, bevor Bauteile in den Betrieb gehen.
Wie reduziert Präzisions-Guss die Mikroporosität und lokal begrenzte Lochfraßpitzen?
Flüssigkeitsfallen und mikroskopische Hohlräume sind Hauptursachen für Spaltkorrosion und strukturelles Versagen. Präzisionsgießpraktiken eliminieren diese Risikofaktoren von der Basis an:
- Glatte Formhohlflächen: Automatisierte Schalenschichten beschichten gleichmäßige keramische Formen frei von Mikrorissen.
- Vermeidung von Hohlfalleinträgen: Hochdruck-Wachs-Entschleppautoklaven entfernen Restwachs-Kohlenstoff und strukturelle Mikroporosität, in denen aggressive Flüssigkeiten sich ablagern.
- Enge Toleranzen: Beschaffung kundenspezifischer Bauteile wie 17-4-Gussformenherstellung kundenspezifische Edelstahlteile gewährleistet eine enge Maßhaltigkeit (≤ 5 μm), reduziert Spannungs-Konzentrationen und hält Fließlinien einheitlich.



 German
 English
 Russian