

2026年9月20日
Präzisions-Metallgussstück für langlebige industrielle Anwendungen, das hervorragende Festigkeit, Genauigkeit und zuverlässige Leistung bietet, maßgeschneidert nach Ihren Bedürfnissen
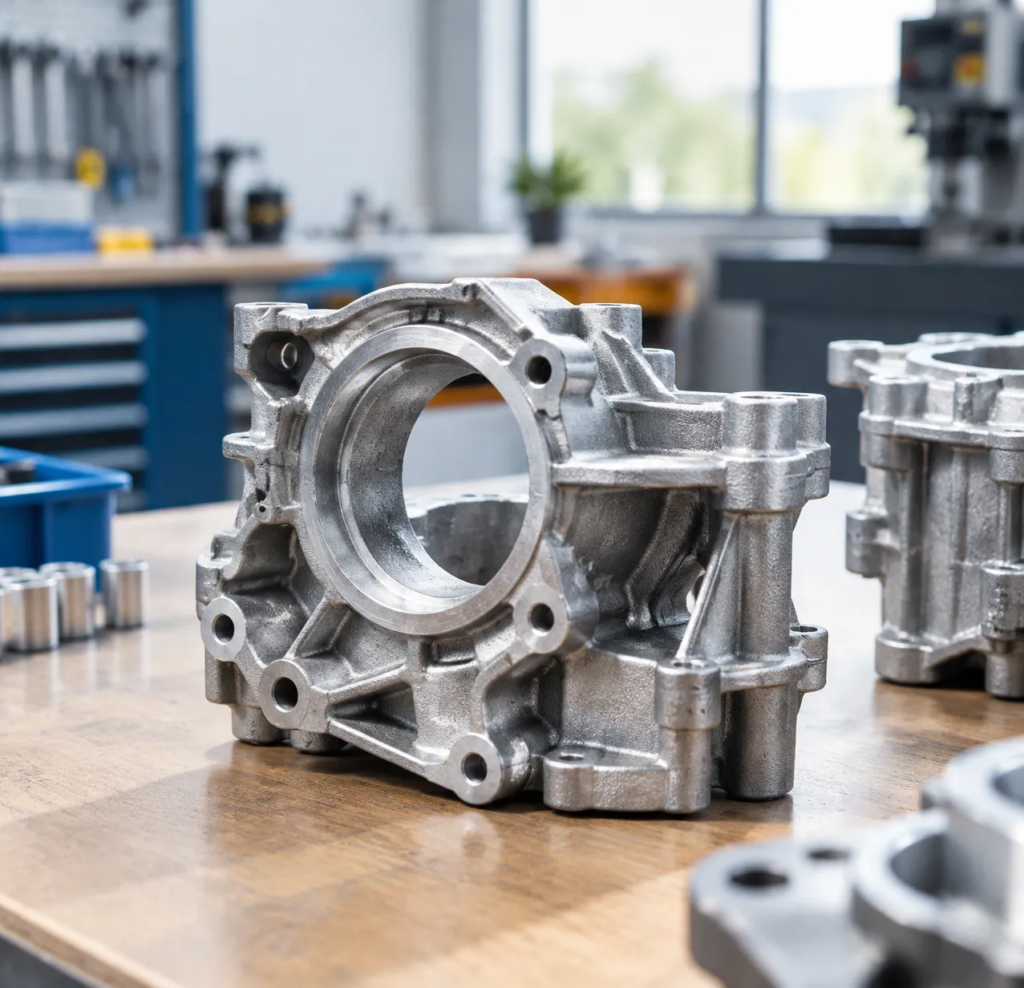
Arten von Metallgussprozessen für kundenspezifische Teile
Die Auswahl des richtigen Gießverfahrens bestimmt die strukturelle Integrität, die Oberflächenqualität und die Herstellungskosten Ihres maßgeschneiderten Metallguss-Teils. Wir gleichen Ihre Teilgeometrie, das Bestellvolumen und die Legierungsstufe dem optimalen Gießverfahren an, um Nachbearbeitung zu minimieren und interne Defekte zu beseitigen.
Formguss für große, schwere Metallkomponenten
Der Formguss ist unsere primäre Wahl für schweres Industrieanlagen-Equipment, Pumpengehäuse und große Strukturkomponenten. Wir verwenden Grüngeräte- und Kerbsandformen, um Eisen- und Nichteisenlegierungen mit nahezu unbegrenztem Obergewicht zu gießen.
- Am besten geeignet für: Mittel- bis große Tragstrukturen, Ventilgehäuse und schwere Verschleißteile.
- Schlüssele Vorteile: Geringe Anfangskosten für Formwerkzeuge, flexible Losgrößen und hohe Vielseitigkeit über Gusseisen- und Kohlenstoffstahleignschaften hinweg.
- Typische Legierungen: Grauguss, duktiles Gusseisen und Gußeisenlegierungen.
Investment Casting (Lost Wax) für komplexe, hochpräzise Metallteile
Investment Casting liefert nahezu netto-Formgenauigkeit für komplizierte Geometrien, die mit herkömmlichen Sandmethoden nicht hergestellt werden können. Wir bieten beides Kerbsen-Sol-Guss für eine hervorragende Oberflächenqualität und enge Abmessungstoleranzen, und Guss mit Wasserglas für kostenempfindliche Industriehardware.
- Am besten geeignet für: Dünnwandträger, Fluidimpeller, Turbinenverbindungen und aerospace Hardware.
- Schlüssele Vorteile: Außerordentliches Anlassen der Oberflächen nach dem Guss, verringerte Nachbearbeitungstoleranzen und Freiraum für komplizierte Innenkanäle.
- Typische Legierungen: Edelstahl (304, 316, 17-4PH), legierte Stähle und hitzebeständige Superlegierungen.
Hochdruck- und Niederdruck-Guss (Die Casting) für eine hohe Stückzahlenproduktion
Für schnelle, reproduzierbare Fertigungsdurchläufe spritzen unsere Druckgussprozesse geschmolzene Leichtmetalle in wiederverwendbare Stahldies unter kontrolliertem Druck.
- Hochdruck-Druckguss (HPDC): Schnelle Zykluszeiten, ideal für Dünnwand-, leichter Bauweise Bauteile, die eine hohe dimensionale Konsistenz über Hunderttausende von Einheiten erfordern.
- Niederdruck-Guss (LPDC): Langsamer, laminarer Kavitätenfüllprozess, der dichte, porenfreie Strukturintegrität für druckdichte Anwendungen liefert.
- Typische Legierungen: Aluminium (A380, A356, ADC12), Zink- und Magnesiumlegierungen.
Zentrifugalspritzguss für symmetrische zylindrische Bauteile
Wir wenden Zentrifugalspritzguss an, um hohle, rotationssymmetrische Metallbauteile ohne Mittelkern herzustellen. Die hohe Zentrifugalkraft drückt das geschmolzene Metall gegen die äußere Formwand, wodurch leichter Schlacke, Verunreinigungen und Gasporosität zum inneren Durchmesser wandern, um eine einfache Bearbeitung zu ermöglichen.
- Am besten geeignet für: Lagerbuchsen, Zylinderlaufbuchsen, Hochdruckrohre und Motorhüllen.
- Schlüssele Vorteile: Hohe Werkstoffdichte, gleichmäßige Kornstruktur und außergewöhnliche radiale Zugfestigkeit.
- Typische Legierungen: Bronze, Gusseisen, Legierungsstahl und Edelstahl.
Schalenformgießen für enge dimensionsgenaue Toleranzen und glatte Oberflächen
Schalenformgießen verwendet harzvorbeschichteten Sand, der über erhitzte Metallformen ausgehärtet wird, um steife, dünnwandige Formen zu bilden. Es schließt die Lücke zwischen herkömmlichem Sandguss und Präzisions-Investitionsguss.
- Am besten geeignet für: Hydraulikventil-Blockverbinder, Automobilzahnradrohlinge und kleine Getriebegehäuse.
- Schlüssele Vorteile: Überlegene dimensionsstabile Gleichmäßigkeit im Vergleich zum Standard-Sandguss, glattere Oberflächen und automatisierte Formherstellung für mittlere bis hohe Stückzahlen.
- Typische Legierungen: Kohlenstoffstahl, Gusseisen und Messinglegierungen.
| Prozess | Typische Toleranz | Oberflächenfinish | Bestes Volumenbereich | Investition in Werkzeugbau |
|---|---|---|---|---|
| Investitionsgießen | ±0,1 mm bis ±0,3 mm | Ra 1,6 – Ra 6,3 µm | Niedrig bis Hoch | Mäßig |
| Sandguss | ±0,8 mm bis ±2,0 mm | Ra 12,5 – Ra 25 µm | Niedrig bis mittel | Niedrig |
| Die Gusseisenherstellung | ±0,05 mm bis ±0,2 mm | Ra 0,8 – Ra 3,2 µm | Von Hoch- bis Serienproduktion | Hoch |
| Schalenguss | ±0,3 mm bis ±0,6 mm | Ra 3,2 – Ra 12,5 µm | Mittel bis Hoch | Mäßig |
| Zentrifugalguss | ±0,5 mm bis ±1,5 mm | Ra 6,3 – Ra 12,5 µm | Niedrig bis Hoch | Niedrig bis Moderat |
Materialauswahl-Handbuch für Metallgießteile
Die Wahl der richtigen Legierung bestimmt Festigkeit, Verschleißlebensdauer und Produktionskosten Ihrer individuellen Metallguss-Teils. Wir gießen und bearbeiten eine breite Palette von Eisen- und Nichteisenlegierungen und stimmen genaue chemische Standards (ASTM, AISI, DIN, JIS) auf Ihre Betriebsumgebung ab.
Eisenlegierungs-Guslegierungen: Grauguss, Zementguss und Stahl
Eisenmetalle bilden das Rückgrat schwerer industrieller Anwendungen, bei denen Tragfähigkeit, Verschleißresistenz und Kosteneffizienz entscheidend sind:
- Grauguss: Ausgezeichnete Dämpfungsfähigkeit bei Vibrationen und hohe Bearbeitbarkeit. Ideal für Motorblöcke, Maschinenständer und Getriebekästen.
- Gusseisen (noduliertes Eisengefüge): Charakterisiert durch sphärolithische Graphitknollen, die hohe Zugfestigkeit, Duktilität und Schilddämpfung liefern. Wir verwenden es umfangreich für Lenkhebel, Brücken für schwere Maschinen und Hochdruck-Flüssigkeitsbehälter.
- Kohlenstoff- und niedriglegiertes Stahl (WCB, 4140, 4340, 8620): Bietet überlegene Zähigkeit, Stoßfestigkeit und Schweißbarkeit für hochbelastete Trag- und Bergbaukomponenten.
Korrosionsbeständiger Edelstahl und hitzebeständige Legierungen
Für aggressive chemische Medien, maritimes Klima oder Hochtemperaturbetriebe gießen wir spezialisierte Legierungsstähle:
- Austenitische Sorten (304, 304L, 316, 316L): Hervorragende Korrosionsbeständigkeit und Zähigkeit, wodurch sie zur Standardwahl für Pumpengehäuse, Ventile und Lebensmittelerhitzergeräte gehören. Prüfen Sie unsere Guss-Edelstahl-Sondergussteile und -Sorten für präzise chemische Spezifikationen.
- Martensitische und Ausscheidungshärtende (17-4PH): Verbindet hohe mechanische Festigkeit mit solider Korrosionsschutzwirkung nach nachgezogener Wärmebehandlung.
- Duplex-Edelstähle: Bieten überlegenen Schutz gegen Lochkorrosion und Chlorid-Stress-Korrosion in anspruchsvollen Offshore- und Chemieanlagen. Für ausführliche Beschaffungsberatung konsultieren Sie unser Guss-Stähle Guide für Ingenieure.
Leichtbau-Werkstoffe aus Leichtmetallen: Aluminium- und Magnesium-Gusslegierungen
Wenn Gewichtseinsparungen und thermische Effizienz Ihr Design antreiben, bieten Leichtmetalllegierungen optimale Festigkeits-Gewichts-Verhältnisse:
- Aluminiumlegierungen (A356, A380, ADC12): A356 bietet hohe Verlängerung und strukturelle Integrität für Investitions- und Sandguss, während A380 und ADC12 hervorragende Gießfließfähigkeit für Hochdruck-Giessen bieten. Häufige Anwendungen umfassen Gehäuse für die Automobilindustrie, Kühlkörper und Halterungen.
- Magnesiumlegierungen: Die leichtesten Strukturmetalle verfügbar, liefern hohe Steifigkeits-Gewichts-Verhältnisse und außergewöhnliche Dämpfung für spezialisierte Leichtbauteile.
Kupferbasierte Legierungen: Messing und Bronze für Verschleiß- und Meerwasseranwendungen
Kupferlegierungen widerstehen Biofilmen, Verschleiß und Salzwasserkorrosion, während sie geringe Reibung gegenüber sich verbindenden Stahloberflächen bieten:
- Zinnbronze und Aluminiumbronze: Außergewöhnliche Verschleißfestigkeit, Aufprallfestigkeit und Salzwasserbeständigkeit für Schiffsschrauben, Laufräder und Schwerlasthülsenlager.
- Messinglegierungen: Hohe Gussfähigkeit, Dichtungssicherheit und ästhetische Anziehungskraft, weit verbreitet in Sanitärarmaturen, Fluidventilen und elektrischer Hardware.
Zinklegierungen für Präzisions-Miniaturlteile und Hochgeschwindigkeitsproduktion
Zinkgießlegierungen (wie Zamak 3 und Zamak 5) zeigen hohe Schlagfestigkeit, natürliche Schmierfähigkeit und einen niedrigen Schmelzpunkt. Diese Eigenschaften ermöglichen schnelle Zykluszeiten, verlängerte Gussspieldauer und ultradünne Wandabschnitte in der Massenproduktion von Gehäusen für präzise Elektronik, Automobilsteckern und komplexer Hardware.
| Legierungsgruppe | Gängige Materialgüten | Kernmechanische / Physikalische Vorteile | Hauptindustrien Anwendungen |
|---|---|---|---|
| Gusseisen | Grauer Guss, duktiler Guss (60-40-18, 65-45-12) | Hohe Druckfestigkeit, Vibrationseinschirmung, Duktilität | Gehäuse von Getrieben, Maschinenrahmen, Fahrwerksteile |
| Kohlenstoff- & Legierungsstahl | WCB, 4140, 4340, 8620 | Extreme Zugfestigkeit, Schlagzähigkeit, Schweißbarkeit | Schwerindustrie-Ketten, Strukturträger, Bergbau-Komponenten |
| Edelstahl | 304, 316, 17-4PH, Duplex | Korrosionsbeständigkeit, chemische Stabilität, Hitzebeständigkeit | Ventilkörper, Pumpenläufer, maritime und Lebensmittelhardware |
| Aluminiumslegierungen | A356, A380, ADC12 | Leichtgewicht, hohe Wärmeleitfähigkeit, enge Toleranzen | Automobilantriebsstrangteile, elektronische Gehäuse |
| Kupfer- und Zinklegierungen | Bronze, Messing, Zamak 3/5 | Anti-Gleiten, maritime Korrosionsbeständigkeit, Dünnwand-Präzision | Gleitlager, Seefrachtanschlüsse, hochwertige Miniaturteile in Großvolumen |
Schritt-für-Schritt Prozess der Metallguss-Teileherstellung
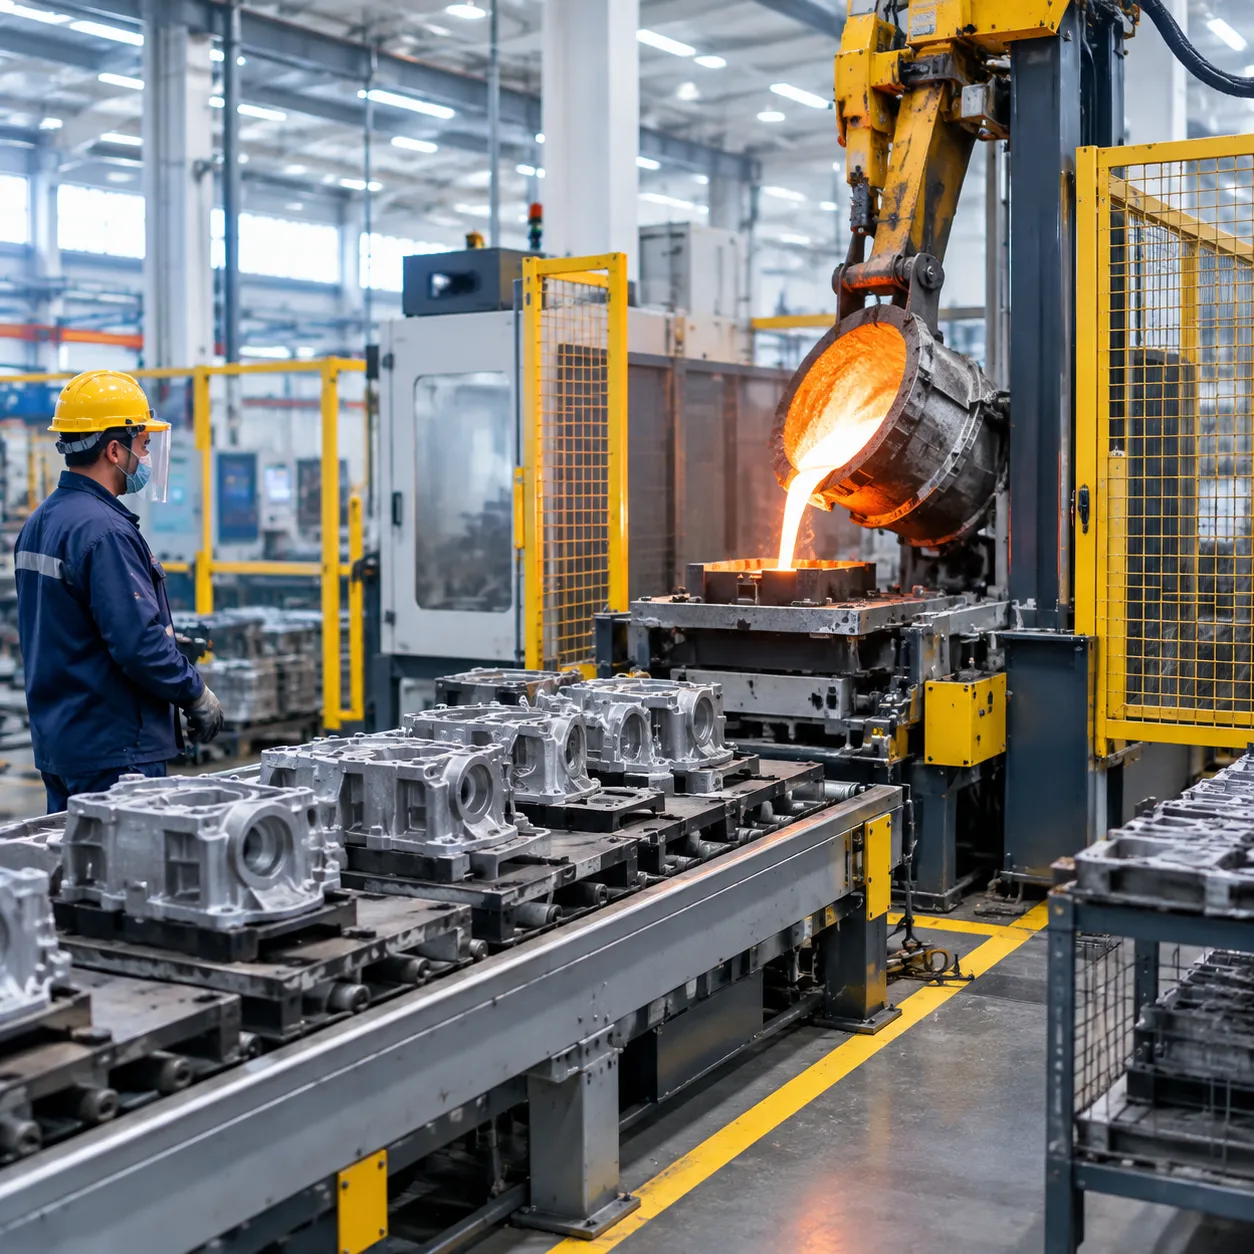
Einen zuverlässigen, fehlerfreien Produzieren Metallguss-Teils erfordert eine durchgehende Prozesskontrolle. Wir führen jede Komponente durch einen strukturierten Arbeitsablauf—from anfänglicher Konstruktionsvalidierung bis hin zur finalen Mehrachsenbearbeitung—um die strukturelle Integrität, enge Toleranzen und eine konsistente Chargenqualität sicherzustellen.
1. 3D-CAD-Modellierung, Fluss-Druck-Simulation und Werkzeugauslegung
Jedes Projekt beginnt mit einer detaillierten Design for Manufacturability (DFM)-Überprüfung. Wir bewerten Ihre 2D-Zeichnungen und 3D-CAD-Modelle (STEP/IGES), um Konsistenz der Wandstärken, Entformungsschrägen und die Platzierung der Trennlinie zu überprüfen. Computerunterstützte Simulation: Wir simulieren Metallfluss und thermische Erstarrung, um Turbulenzen, Lufteinschlüsse und Hotspots zu prognostizieren, bevor Stahl geschnitten wird. Gating- und Risering-Technik: Wir optimieren Laufrahmen, Fließkanäle und Risere, um das geschmolzene Metall kontinuierlich zuzuführen und das Volumenverkleinerung auszugleichen. Schrumpfungszuschläge Berechnungen: Die Werkzeugeabmessungen werden präzise skaliert, um die natürliche thermische Kontraktion bestimmter Legierungen auszugleichen.
2. Musterherstellung, Kernmontage und Mold-Kavität-Vorbereitung
Sobald die Werkzeuggestaltungen festgelegt sind, fertigen wir physische Muster und Mold-Baugruppen an, die auf die erforderliche Gussmethode zugeschnitten sind. Werkzeuge & Muster: Wir bearbeiten langlebige Metall-, Harz- oder Wachs-Muster, je nachdem, ob der Auftrag Hochvolumen-Sandguss erfordert oder Investitions- und Präzisionsgießdienstleistungen. Sandkernproduktion: Für interne Kanäle, Ausformen und Hohlräume spritzen wir vorbeschichtete oder Harz-Sandkerne, die ihre Form bei hohen Temperaturen behalten. Formenmontage & Spannen: Gusshälften (Zopfen und Ziehen oder keramische Schalen) sind mit Führungsstiften ausgerichtet, sicher geklemmt und gegebenenfalls vorgewärmt, um Temperaturschocks zu verhindern.
3. Metallschmelze, Entgasung und kontrolliertes Gießen
Rein geschmolzenes Metall ist die Grundlage der Struktursfestigkeit. Wir schmelzen zertifizierte Roheinsätze in Mittelwellen-Induktionsöfen unter strenger thermischer Überwachung. Schmelzchemie-Überprüfung: Wir testen geschmolzene Proben mit Direkteinlese-Optischen Emissionsspektromets (OES), bevor abgegossen wird, um die Chemie-Konformität zu überprüfen. Entgasung & Schlackenentfernung: Wir entfernen gelöste Gase (wie Wasserstoff) und Schlacken, um innere Gasporosität und nichtmetallische Einschlüsse zu beseitigen. Kontrolliertes Gießen: Metall wird bei präzisen Temperaturen und laminaren Flussraten gegossen, um Oxidation zu minimieren und kalte Schrumpfungen zu verhindern.
[Schmelzchemieprüfung via OES] ➔ [Entgasung & Deslagging] ➔ [Temperaturverifizierung] ➔ [Kontrolliertes Gießen]
4. Erstarrungs-kühlung und Teig-/Teilshakeout
Nach dem Gießen durchläuft das Gussteil eine kontrollierte Abkühlung im Gussformhohlraum. Stabilisierung der Erstarrung: Wir überwachen Abkühlzeiten, um eine gleichmäßige Gefügestruktur zu erreichen und interne Risse oder Verzug zu verhindern. Mechanisches Auswerfen: Sobald vollständig erstarrt, werden Bauteile mithilfe von Vibrationsbänken, Knockout-Trommeln oder Hochdruck-Waschauswaschungen aus der Form extrahiert. Kernauswurf: Sandkerne werden zerlegt und aus internen Anschlüssen und Fluidkanälen ausgetrieben.
5. Nachgussreinigung, Entfernen von Risern und Fettarbeiten
Rohgussteile verlassen die Form mit angehängten Gating-Systemen und erfordern eine erste Oberflächenvorbereitung. Schnittarbeiten: Wir schneiden Gates, Risers und Überlaufventile vom Primärgusskörper ab, sägen, torch-cut oder pressteilscheren. Fettarbeiten & Schleifen: Bediener glätten Trennlinien, Flash und Nahtmarken auf eine glatte, gleichmäßige Kontur. Sandstrahlen: Gussteile passieren automatische Schleudern-/Sandstrahlkammern, um restliches Formmaterial, Skalen und Oxide abzutragen und eine gleichmäßige Oberfläche zu hinterlassen. Gießoberfläche.
6. Präzisions-Nachbearbeitung CNC-Fräsen für kritische Maßtoleranzen
Während das Gießen Bauteile nahe der Nettogröße formt, erreicht die nachgelagerte Bearbeitung Passflächen, Lagerringe und Gewindebohrungen, die Mikro-Inch-Genauigkeit erfordern. Unser bewährter Ansatz Sandformguss-Verarbeitung und Bearbeitung Arbeitsabläufe, wir spannen rohe Gussteile direkt in Mehr ACHS-CNC-Zentren ein.
| Bearbeitungsvorgang | Zweck | Typische Engineering-Merkmale |
|---|---|---|
| CNC-Fräsen & Planen | Erzeugt flache, dichte Passflächen | Flansche, Pumpendeckel, Montagerippen |
| CNC-Drehen & Lochbohren | liefert konzentrische Innen- und Außen- Durchmesser | Wellen Passungen, Zylinderbohrungen, Lagerringe |
| Bohren & Gewindeschneiden | Ersatz präziser Befestigungslöcher und Gewinde | Boltmuster, Rohranschlüsse, Setzschraubenlöcher |
| Präzisionsschleifen | Bietet ultrasanfte Oberflächengüten | Dynamische Dichtungsbereiche, Präzisionsführungen |
Indem qualifizierte Gießerei-Praktiken mit eigener CNC-Bearbeitung kombiniert werden, liefern wir schlüsselfertige maßgefertigte Metallgusslösungen Teile, die direkt auf Ihre Montagelinien passen, ohne Passprobleme.
Grundlegende Designrichtlinien für kundenspezifische Metallgussbauteile
Entwurf eines zuverlässigen Metallguss-Teils erfordert eine Balance zwischen funktionalen Anforderungen und den physischen Realitäten des Schmelzmetallflusses, Abkühlungsraten und Formen-Trennungen. Wenn wir Design for Manufacturability (DFM)-Bewertungen für kundenspezifische Bauteile durchführen, konzentrieren wir uns auf Schlüsseln-Geometrie-Regeln, die strukturelle Defekte eliminieren und die gesamten Werkzeug- und Fertigungskosten senken.
Aufrechterhaltung einer einheitlichen Wandstärke, um Hot Spots und Verzug zu vermeiden
Uneinheitliche Wandstärken sind eine der Hauptursachen für Schrumpfungsgänse, innere Hot Spots und Verzug nach dem Abkühlen. Dichtere Bereiche bleiben länger flüssig als benachbarte dünne Wände und ziehen Material beim Erstarren mit sich.
- Behalten Sie nominale Wände bei: Halten Sie einen gleichmäßigen Querschnitt über das gesamte Gussbauteil hinweg, wann immer möglich.
- Allmähliche Übergänge verwenden: Wenn Wandvariationen unvermeidlich sind, mischen Sie die Dickenänderung mit einer allmählichen Abschattung (typisch ein Verhältnis von 3:1), um gleichmäßige thermische Gradienten sicherzustellen.
- Kerngehäuse und Rippen: Anstatt massiver schwerer Abschnitte entwerfen Sie hohle Taschen mit internen Rippen, um mechanische Festigkeit zu gewährleisten, ohne unnötiges thermisches Trägheitsmoment hinzuzufügen.
Entwürfeinteilungsregeln für eine saubere Trennung der Formspritzlinge
Entformungswinkel ermöglichen es Mustern, sich sauber von Sandformen oder gegossenen Teilen zu lösen und gleichmäßig aus dauerhaften Metallformen ausgeworfen zu werden, ohne das Werkzeug zu zerkratzen oder die Gussoberfläche zu zerreißen.
| Gießverfahren | Empfohlene äußere Entformung | Empfohlene innere Entformung |
|---|---|---|
| Sandguss | 1,0° – 2,0° | 2,0° – 3,0° |
| Investitionsgießen | 0,0° – 0,5° (oft Null-Entformung möglich) | 0,5° |
| Die Gusseisenherstellung | 1,0° – 1,5° | 1,5° – 2,5° |
Durch das Anwenden geeigneter Entformungswinkel wird der Verschleiß des Werkzeugs direkt reduziert, die Zykluszeiten verbessert und die Oberflächenfinishs sauber und einheitlich gehalten.
Großzügige Nuten und Radiusgrößen zur Minimierung von Spannungsk Konzentrationen
Schräge Innenecken erzeugen während des Abkühlprozesses erhebliche Spannungskonzentrationen, was oft zu heißem Reißen, Rissen und Turbulenzen während des Gusses führt.
- Innere Radien (Nuten): Wir gestalten innere Nutungen so, dass sie mindestens gleich der angrenzenden Wandstärke sind, um strukturelle Spannungen zu verteilen und einen laminareren Metallfluss zu fördern.
- Äußere Radien (Abrundungen): Externe Ecken sollten glatte Radiusüberblendungen aufweisen, um vorzeitigem Auskühlen vorzubeugen und schwache Kantenebenen zu eliminieren.
- Ermüdungsfestigkeit: Abgerundete Übergänge erhöhen die Arbeitslebensdauer von tragenden Strukturgusskomponenten bei zyklischen Spannungen erheblich.
Strategische Teilungslinien- und Lotesystemplatzierung
Die Teilungslinie definiert, wo sich die beiden Hälften der Form trennen. Ihre strategische Platzierung vereinfacht den Werkzeugbau und minimiert Nacharbeiten.
- ebene Ausrichtung: Wo immer möglich positionieren wir die Teilungslinie entlang einer einzigen flachen Ebene, um komplexe gestufte Formen zu vermeiden und die Entstehung von Anschnitt zu minimieren.
- Richtungsweisende Erstarrung: Wir ordnen das Formen- und Lotesystem so an, dass geschmolzenes Metall schrittweise von dünnen Bereichen zu den am dicksten ausgeprägten Bereichen führend zu Risern fließt, wodurch isolierte Schrumpfzonen beseitigt werden.
- Zugängliche Gussstellen Einlassgate und Austragskippen sollten auf flachen, nicht kritischen Flächen sitzen, wo sie abgesägt oder bündig geschliffen werden können, ohne Montagesflächen zu beeinträchtigen.
Berechnung von Schrumpfungszulage und sekundären Bearbeitungsverfahren
Jede Metalllegierung zieht sich zusammen, wenn sie vom flüssigen in den festen Zustand übergeht. Die Formeile müssen vergrößert werden, um diese volumetrische Schrumpfung auszugleichen. Materialspezifische Schrumpfungsraten variieren stark je nach gewählter Legierung, wie in unseren Aluminiumlegierung-Gussleitfaden und ferrose Metallverarbeitungsstandards beschrieben.
- Schrumpfungsabgleich: Musterdimensionen müssen genaue Schrumpfungsfaktoren enthalten – von etwa 1% für Gusseisen bis 2% oder mehr für Gusstahl und bestimmte nicht-eisenhaltige Legierungen.
- Bearbeitungszulagen: Auf Flächen, die eine präzise CNC-Fräsung, Drehen oder Bohrendenbearbeitung erfordern, fügen wir eine standardisierte Bearbeitungsreserve hinzu (in der Regel 1,5 mm bis 4,0 mm, abhängig von der rohen Gussgröße und dem Prozess).
- Referenzpunkte der Bezugsebene: Stabile Gussbezugsziele jenseits von Schalenlinien und Gate-Schnitten festlegen, damit sekundäre CNC-Bearbeitungsvorrichtungen stabil und wiederholbar bleiben.
Qualitätskontrolle und Vermeidung von Fehlern beim Metallguss
Jeder individuelle Metallguss-Teils den wir herstellen, durchläuft strenge Prüfprotokolle, um innere Fehler zu verhindern, die Materialintegrität zu überprüfen und exakte Druckturdimensionen zu garantieren. Durch die Kombination fortschrittlicher Schmelzsteuerung mit zerstörungsfreier und mechanischer Validierung sichern wir die strukturelle Zuverlässigkeit in kritischen industriellen Anwendungen.
Gängige Gussfehler und deren Verhinderung
Defekte beeinträchtigen die Festigkeit der Komponente und den Druckverlust. Wir zielen auf die Wurzelursachen während des Werkzeugdesigns, der Gate-Einrichtung und der Schmelzvorbereitung ab:
- Porosität: Gasblasen, die beim Gießen oder durch Turbulenzen eingeschlossen werden. Wir verhindern Gasporosität durch ordnungsgemäße Entgasung der Schmelze, belüftete Werkzeuge und kontrollierte Gießgeschwindigkeiten.
- Schwindungshöhlen: Hohlräume, verursacht durch das Volumenschwinden während des Abkühlens. Wir eliminieren Schrumpfung durch Optimierung von Gate, Läuferplatzierung und Abkühlblöcken, um eine gerichtete Erstarrung zu fördern.
- Kalte Verbindungen: Nähte, die entstehen, wenn zwei Metallströme aufgrund niedriger Gießtemperaturen nicht vollständig verbinden. Wir verhindern dies durch Optimierung der Schmelztemperaturen und Moldflow-Simulation.
- Einschlüsse: Schlacken-, Sand- oder Oxidpartikel, die im gegossenen Metallteil eingeschlossen sind. Wir verwenden keramische Filtrationssysteme und saubere Laderpraktiken, um eine saubere Metallzuführung sicherzustellen.
Bei der Bewertung von Struktur- bzw. Dichte-Risiken gegenüber alternativen Produktionsmethoden verweisen wir auf unsere Forging and Casting Comparison Strength Cost and Tolerance Höhepunkte, wie Prozesskontrollen Leistungsdefizite bei Rohstoffleistungen überbrücken.
In-House-Test- und Validierungsprotokolle
Unser Qualitätssicherungs-Labor führt mehrstufige Tests in jeder Phase durch – von der Rohschmelzanalytik bis zur fertigen Bearbeitungsprüfung.
| Prüfart | Ausrüstung / Methode | Zielkennzahl & Defekterkennung |
|---|---|---|
| Chemische Analyse | Optische Emissionsspektrometrie (OES) | Validiert die genaue chemische Zusammensetzung gegen ASTM-, DIN- und ISO-Legierungsstandards, bevor gegossen wird. |
| Volumenbasierte ND-T | Radiographische (Röntgen) & Ultraschallprüfung (UT) | Erkennt tiefe subsurface Schrumpfungsdefekte, innere Hohlräume und versteckte Risse, ohne das Bauteil zu beschädigen. |
| Oberflächen-NDT | Färbetechnik (PT) & Magnetpulverprüfung (MPI) | Identifiziert Mikrorisse, Kaltläufe und Oberflächenunregelmäßigkeiten in tragenden Bereichen. |
| Dimensionale Prüfung | Koordinatenmessmaschine (KMM) & 2,5D-Projektoren | Misst reale Position, Ebenheit, Gleichlaufsymmetrie und enge Fertigungstoleranzen nach 3D-CAD-Modellen. |
| Mechanische Verifikation | Universelle Zug- und Härteprüfer (Rockwell/Brinell) | Überprüft Streckgrenze, Zugfestigkeit, Bruchdehnung und Oberflächenhärteanforderungen. |
Strenge Standardskonformität
Durch Dokumentation von Wärmecharge-Tracking, Spektralitätszertifikaten und vollständigen CMM-Prüfberichten stellen wir sicher, dass jedes Metallguss-Teils eine konsistente mechanische Leistung unter anspruchsvollen Arbeitsbedingungen liefert.
Nach-Cast-Oberflächenfinish und Wärmebehandlungsoptionen
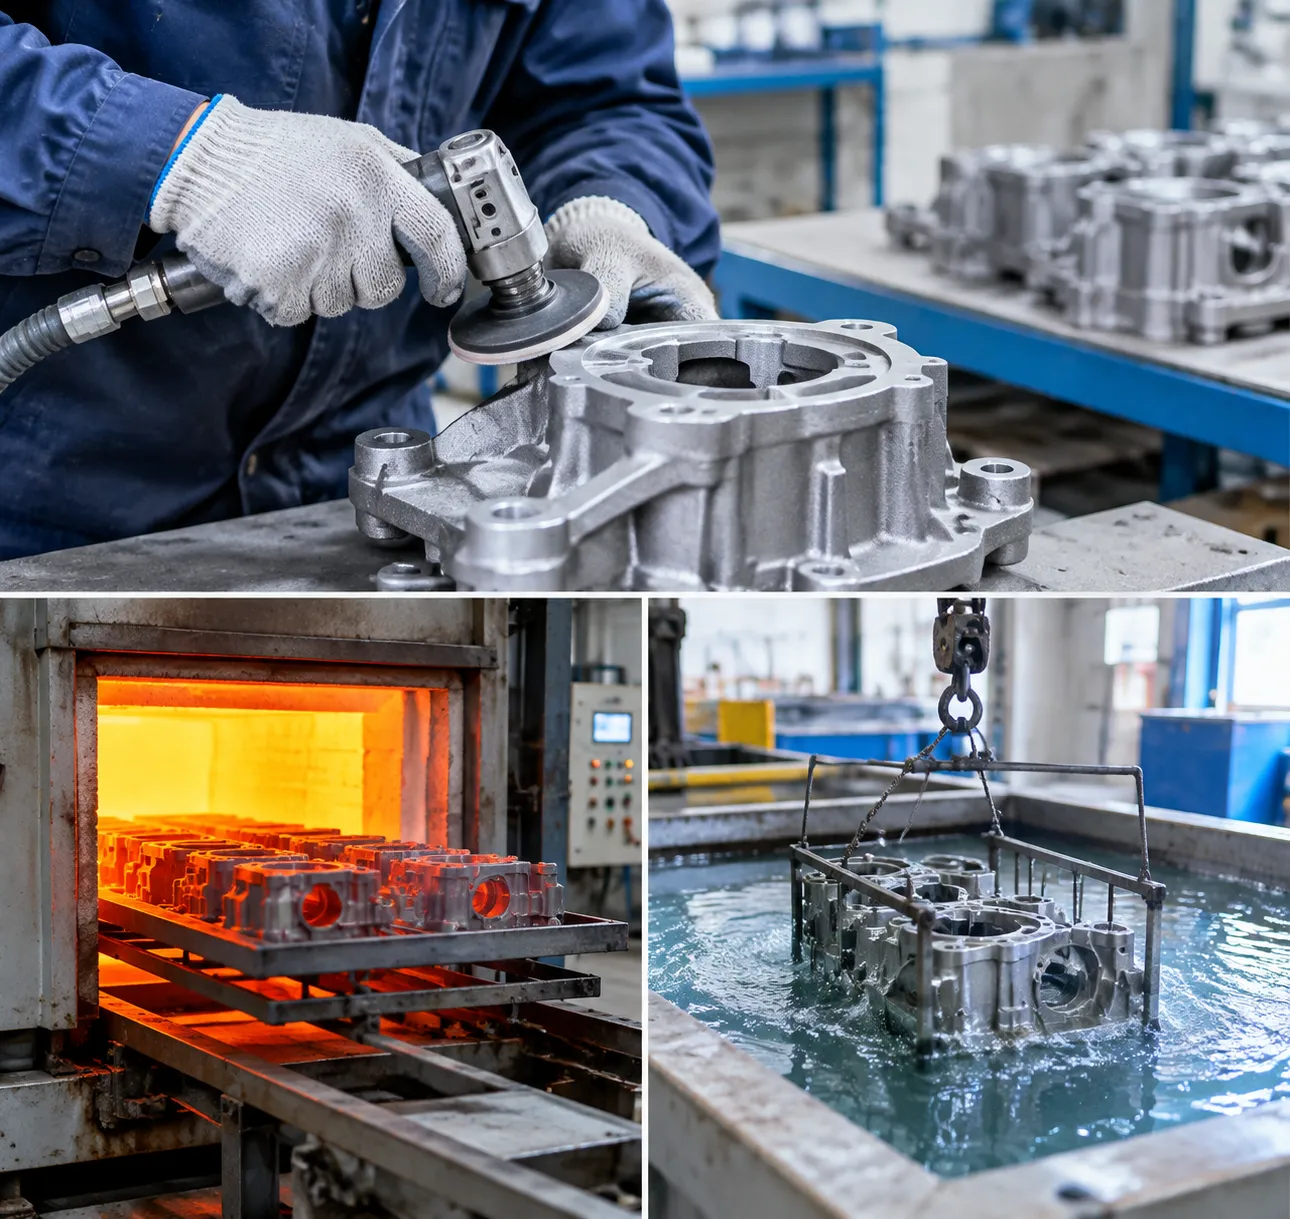
Eine Roh Metallguss-Teils vermutlich direkt aus der Form zur Montageband geliefert. Um spezifische mechanische Eigenschaften zu erreichen, innere Spannungen abzubauen und harschen Betriebsbedingungen standzuhalten, wenden wir gezielte Wärmezyklen und Präzisions Oberflächenveredelung für Gussteile.
Wärmebehandlungsmethoden für Gussteile aus Metall
Thermische Verarbeitung verfeinert die inneren Mikrostrukturen der Guschellegierungen, verbessert Zugfestigkeit, Duktilität und Bearbeitbarkeit.
- Anlassen (Annealing): Erlöst das Legierung, lindert innere Gussspannungen und verbessert die Bearbeitbarkeit für sekundäre CNC-Operationen.
- Normalisieren: Verfeinert grob granulierte Strukturen in Kohlenstoff- undlegierungen Stählen, und gewährleistet gleichmäßige mechanische Eigenschaften in dicken und dünnen Abschnitten.
- Aus- und Anlassen: Schnelle Wasser- oder Ölkühlung gefolgt von kontrolliertem Wiedereinheizen, um hohe Streckgrenze, Oberflächenhärte und Bruchzähigkeit zu erreichen.
- Härten durch Aufkohlen: Diffundiert Kohlenstoff in die äußere Schicht von kohlenstoffarmen Stahl Gussstücken, um eine verschleißfeste Härtungsschicht mit einem stoßdämpfenden, duktilen Kern zu erzeugen.
Oberflächenvorbereitung und Reinigung
Vor dem Auftragen von Beschichtungen oder kritischen Bearbeitungen durchläuft jedes Gussbauteil mechanische Oberflächenconditioning, um Schlacke, Form-Randlinien und Formreste zu entfernen.
- Sandstrahlen: Verwendet hochschallige Metallmedien, um Oxidation, eingebrannten Sand und Wärmebehandlungsschicht zu entfernen, wodurch eine saubere, gleichmäßige matte Oberfläche entsteht. Gießoberfläche.
- Sandstrahlen: Verwendet feinere abrasive Medien für empfindliche Bauteile und präzise Profilkonturen, wie sie in Aluminium-Investitionsguss Gussläufen.
- entstehen. Vibratorisches Polieren:.
Entgratet scharfe Kanten, glättet Formrandreste und bereitet kleine bis mittlere Teile für die Beschichtung vor.
| Behandlungskategorie | Verfahrensoptionen | Schutzbeschichtungen und chemische Umwandlung |
|---|---|---|
| Mechanische Oberflächenvorbereitung | Schüttstrahlen, Sandstrahlen, Läppen | Entfernt Skalen, entgratet Kanten, bereitet Ankerprofil für Beschichtungen vor |
| Thermische Verarbeitung | Härten, Normalisieren, Anlassen & Vergüten | Entlastet Restspannungen, erhöht Härte, maximiert Zugfestigkeit |
| Schutzbeschichtungen | Pulverbeschichtung, Nasslackierung, E-Beschichtung | Längerer Schutz gegen Feuchtigkeit, UV-Strahlung und aggressiven chemischen Aussetzer |
| Elektroplattieren | Zinkbeschichtung, Verchromung, Nickelbeschichtung | Opfer-Galvanische Schutzwirkung und verbesserte Oberflächenverschleißfestigkeit |
| Chemische Passivierung | Salpeter-/Zitronenpassivierung, Elektropolieren | Entfernt frei Eisen aus Edelstahl, maximiert natürliche Oxidbarrieren gegen Korrosion |
| Behandlung von Umwandlungen | Schwarzoxid, Anodisieren (Typ II/III) | Korrosionsbeständigkeit, ohne kritische Maßtoleranzen zu verändern |
Diese Nachgieß- oder Nachbearbeitungsprozesse stellen sicher, dass jedes kundenspezifische Metallguss-Teils eine zuverlässige Feldleistung, enge Passgenauigkeit und robusten Schutz gegen vorzeitigen Verschleiß und Korrosion liefert.
Kostenfaktoren und Beschaffungsstrategien für Metallgussbauteile
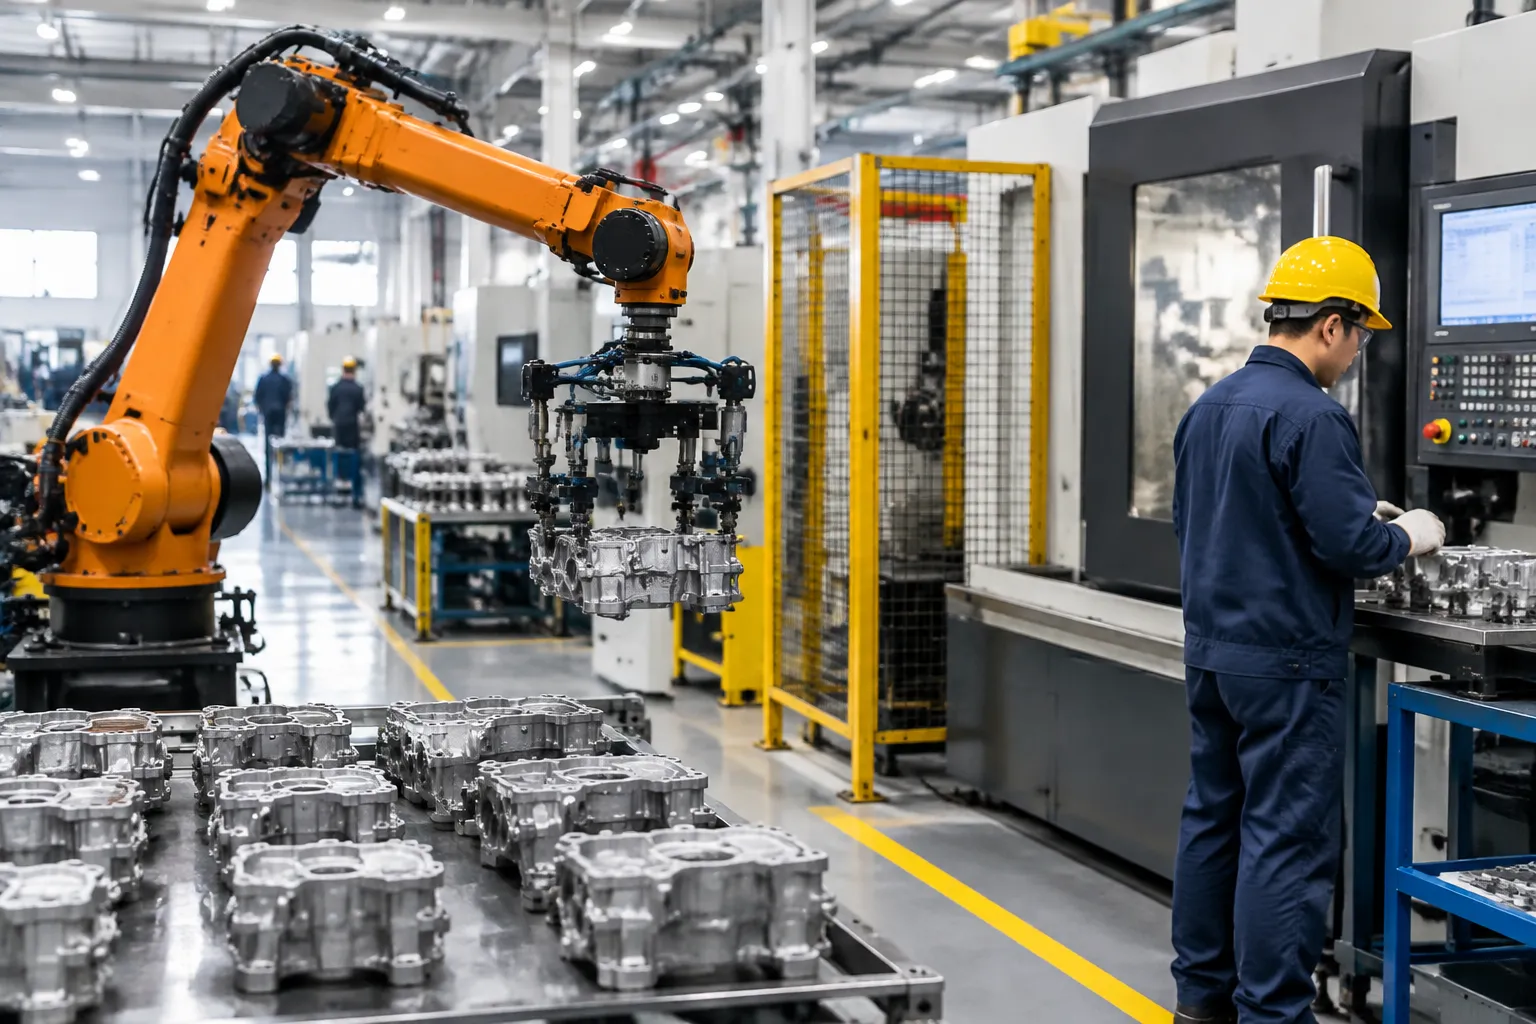
Gesamtkostenmanagement für jedes Metallguss-Teils erfordert die Balance zwischen upfront Kapital und wiederkehrenden Stückpreisen. Wir arbeiten eng mit Beschaffungsabteilungen und Konstrukteuren zusammen, um Budgets in jeder Produktionsphase zu optimieren, von der ersten Musterfertigung bis zur finalen Oberflächenbearbeitung.
Ausbalancieren von Werkzeuginvestitionen gegenüber der Stückproduktionsmenge
Werkzeuge stellen die größte Anfangsausgabe bei der Beschaffung eines kundenspezifischen Metallguss-Teils. Die Wahl des richtigen Gießverfahrens hängt stark von Ihren prognostizierten Produktionsläufen ab:
| Produktionsvolumen | Empfohlenes Gießverfahren | Investition in Werkzeugbau | Stückkosten |
|---|---|---|---|
| Niedrig (1 – 500 Stück) | Sandguss / Rapid Tooling | Niedrig | Mittel bis Hoch |
| Medium (500 – 5.000 Stück) | Feinguss (Lost Wax) | Mäßig | Ausgeglichen |
| Hoch (5.000+ Stück) | Druckguss unter Hohem Druck | Hoch | Niedrig |
Bei der Bewertung Ihres Programmlebenszyklus hilft der Blick in unseren Leitfaden zu Gieß- gegen Sandgusskosten dabei die genaue Volumenschwelle zu identifizieren, bei der permanente Metallwerkzeuge niedrigere Gesamtkosten pro Teil erzielen als verbrauchsfreundliche Sandschalenformen.
Materialausbeute-Optimierung und Abfallreduzierung
Materialeffizienz beeinflusst direkt die Produktionskosten. Ineffiziente Vergusssteuerung, überdimensionierte Fließkanäle und übermäßige Abfallraten erhöhen den Rohmaterialverbrauch. Wir minimieren diese Kosten durch:
- Optimierung von Vergusssteuerung und Fließkanal-Design: Unter Verwendung von Formsimulation-Software, um die Metallausbeute zu maximieren und gleichzeitig eine vollständige Formfüllung ohne Schrumpfporen sicherzustellen.
- In-House Abfallrecycling: Rückführung sauberer Läufer und Anguss direkt innerhalb kontrollierter Schmelzprozesse, um Materialabfälle zu reduzieren.
- Schmelzmetall-Degassing: Verhinderung von Gasporosität vor dem Gießen, um weniger Ausschussteile bei der Endprüfung zu haben.
DFM-Tipps zur Reduzierung der Kosten für sekundäre Bearbeitung
Sekundäre CNC-Bearbeitung macht oft 30% bis 50% des Gesamtpreis eines Bauteils aus. Die Anwendung praxisnaher DFM für Gussmetall ermöglicht es uns, die Bearbeitungszyklen auf ein Minimum zu reduzieren:
- Geben Sie möglichst Toleranzen nach dem Guss an: Halten Sie Standardtoleranzen der Gussoberfläche bei nicht-kritischen Montagesflächen, ästhetischen Abdeckungen und Strukturhalterungen ein.
- Standardisieren Sie Materialvorratszuwächse für die Bearbeitung: Begrenzen Sie die Materialzugabe auf 1,5 mm – 3,0 mm an funktionalen Flächen, um übermäßigen Werkzeugverschleiß und lange Fräszyklen zu vermeiden.
- Gießen-Datumswerfen einbeziehen: Entwerfen Sie speziell geeignete Positioniernasen und Spannepunkte direkt in die Gusse- Geometrie, um die CNC-Fixierung zu vereinfachen.
- Vermeiden Sie tiefe Innentaschen: Designmerkmale, die sich sauber mit Standard-Werkzeugkernen formen lassen, statt teurer EDM- oder komplexer Fünf-Achs-Aufbauten.
Wie man eine ISO 9001-zertifizierte Gussteilgießerei bewertet und auditiert
Die Auswahl des richtigen Fertigungspartners schützt Ihre Lieferkette vor Qualitätsausfällen und Lieferverzögerungen. Beim Auditieren eines Gussteilgießerei, empfehlen wir, die folgenden Kernkompetenzen zu überprüfen:
- In-house Qualitätskontrolllabor: Stellen Sie sicher, dass die Anlage optische Emissionsspektrometer (OES) zur Schmelzverifizierung, Koordinatenmessmaschinen (CMM) zur Layoutprüfung und zerstörungsfreie Prüfungen (NDT) wie Röntgen- und Ultraschallprüfungen einsetzt.
- Rückverfolgbarkeit und Zertifizierungen: Bestätigen Sie die ISO 9001-Konformität, Rückverfolgung von Hitze- bzw. Losen und Rohmaterial-Materialprüfzertifikate (MTRs).
- Integrierte sekundäre Bearbeitung: Die Zusammenarbeit mit einem einzigen Hersteller maßgeschneiderter Gussteile für Präzisionsteile aus Metall verhindert Lieferantenstreitigkeiten zwischen rohen Gussteilgießereien und nachgelagerten Maschinenbetrieben.
Industrielle Anwendungen von Metallgussbauteilen
Wir produzieren OEM- und ODM-Lösungen Metallguss-Teils Lösungen, die extremen mechanischen Lasten, Druck und korrosiven Umgebungen in globalen Industriezweigen standhalten. Durch die Kombination von Gießprozessen wie Silica-Sol-Investitionsguss, Sandguss und Druckguss mit Präzisions-CNC-Bearbeitung liefern wir einsatzfertige Bauteile, die auf anspruchsvolle Betriebsbedingungen zugeschnitten sind.
Automobil-Antriebsstrang-, Fahrwerkkonponenten und Brems-Systeme
Automobilanwendungen erfordern hohe Festigkeits-Gewichts-Verhältnisse, dynamische Ermüdungsbeständigkeit und enge Toleranzen. Motor & Getriebe: Motorschwingen, Getriebehäuser, Schwungradkomponenten und Ansaugkrümmerhalterungen. Fahrwerk & Aufhängung: Lenker, Lenkbolzen und schwere Aufhängungslenkungen. Brems Systeme: Brake-Caliper, Montagedorne und duktiles Eisenscheibenrotor-Design für zuverlässige Wärmeableitung und zyklische mechanische Belastung.
Schwere Bau-, Bergbau- und Agrarmaschinen-Wear-Teile
Für Off-Highway-Fahrzeuge und Erdbewegungsgeräte produzieren wir robuste Gussteile aus Sandguss die abrasiven Verschleiß, harten Aufprall und hohe Stoßbelastungen aushalten. Verschleißteile: Tie teeth, Kettenlaufers, Rippenpunkte und Brecherliner. Strukturelle Hardware: Achshäuser, Gabelungen, Anhängevorrichtungen und Traktorgetriebe. Entwicklungsunterstützung: Wir nutzen schnelle Metallgussprototypen zur Validierung neuer im Feld getesteter Geometrien, bevor die Massenfoundry-Produktion skaliert wird.
Luft- und Raumfahrt-Strukturträger, Turbinengehäuse und Ansaugmanifolds
Kritische strukturelle und strömungstechnische Anwendungen erfordern hohe innere Integrität, minimale Porosität und strenge zerstörungsfreie Prüfung (NDT) Validierung. Flugzeugrahmen-Hardware: Strukturelle Montagestrukturen, Klappenführungsbauteile und Scharnierarme, gegossen aus leichtem Aluminium und hochfesten Legierungsstählen. Wärmemanagement: Turbinengehäuse, Abgasmuffen und Wärmetauscher, entwickelt, um Verformungsbeständigkeit bei erhöhten thermischen Zyklen zu gewährleisten.
Industrielle Pumpen, Ventile und Hydrauliksystemkörper
Hydraulik- und Durchflusskontrollsysteme basieren stark auf druckdichten Gussbauteilen, die korrosive Medien, Kavitation und kontinuierlichen Betriebsdruck aushalten können. Pumpenkomponenten: Impelleren, Pumpengehäuse, Diffusoren, Voluten und Ansaughauben aus 316-Edelstahl, Duplex-Legierungen und Bronze. Ventilbaugruppen: Sitzventilkörper, Kugelventildisk, Rückschlagventilabdeckungen und industrielle Schmetterlingsventile. Dimensionalität/Beständigkeit: Unter Nutzung unseres Standards Metall-Investitionsgussprozesse-Toleranzen und Materialien, gewährleisten wir reibungslose interne Strömungskanäle mit minimaler Oberflächenrauheit nach dem Erstguss, um Strömungsturbulenzen zu reduzieren.
Energie-, Öl- und Gas-Druckhaltbare Hardware
In Vorwärts-, Mittelfeld- und Kraftwerksanlagen werden zertifizierte Druckhaltbare Hardware verlangt, die den strengen ASTM- und ISO-Standards entspricht. Druckgeräte: Hochdruck-Verbindungsstücke für Rohrleitungen, Wellhead-Flansche, Engstellen und Blowout-Preventer-Komponenten. Power Generation: Kompressorengehäuse, Generatorhalterungen und Turbinen-Düsen, gegossen aus Legierungsstählen wie 4140, 8620 und WCB-Kohlenstahl. Qualitätssicherung: Jedes druckkritische Metallgussbauteil durchläuft Druckprüfung, Ultraschalluntersuchung und Spektrometerversorgung, um Ausfälle in Bohrlöchern oder Pipelines zu verhindern.
Häufig gestellte Fragen zu Metallgussbauteilen
Was ist der Unterschied zwischen Druckguss und Feinguss für maßgeschneiderte Teile?
Beide Methoden erzeugen annähernd netzförmige Bauteile, passen jedoch zu unterschiedlichen Materialien, Volumina und Geometrien:
| Eigenschaft | Die Gusseisenherstellung | Investitionsgießen |
|---|---|---|
| Verwendbare Metalle | Metalllegierungen ohne Eisen (Aluminium, Zink, Magnesium, Kupfer) | Eisen- und Leichtmetalle (Edelstahl, Kohlenstoffstahl, Nickellegierungen, Aluminium) |
| Werkzeugkosten | Hohe Anfangsinvestition (gehärtete Stahlformen) | Moderate Werkzeugkosten (Wachsinjektionsformen) |
| Produktionsvolumen | Am besten geeignet für Hochvolumenläufe (10.000+ Stück) | Kosteneffizient für niedrige bis hohe Stückzahlen (100 bis 50.000+ Stück) |
| Designkomplexität | Beschränkt durch Auswerferwinkel und Austrittsbahnen | Außergewöhnliche Freiheit für komplexe, dünnwändige, undercutierte Geometrien |
Wenn Sie mit unserem Team als Ihr Partner zusammenarbeiten tierten Hersteller von Investitionsguss- Präzisionsteilen, helfen wir zu bewerten, welcher Prozess am besten zu Ihrem Produktionsvolumen und Ihren strukturellen Anforderungen passt.
Wie eng sind die Standardtoleranzen für roh gegossene Metallteile?
Die dimensionellen Toleranzen nach dem Guss hängen vollständig von der Gussmethode, der Bauteilgröße und der Schrumpfquote des Legierung ab:
- Investmentguss (Wachsverlust): Erreicht typischerweise ±0,1 mm bis ±0,3 mm (ISO 8062-3 DCTG 4–6).
- Hochdruck-Guss: Hält typischerweise ±0,05 mm bis ±0,15 mm bei kleineren Abmessungen aus Aluminium oder Zink.
- Sandgießen: Schwankt zwischen ±0,5 mm bis ±2,0 mm, abhängig vom MusterTyp und PfannenGröße.
Für kritische Passflächen, Lagerjournalen und enge Gewindepositionen wenden wir nach dem Guss eine secondary Präzisions-CNC-Bearbeitung an, um Toleranzen bis ±0,005 mm zu erreichen.
Welche Metallgießmethode ist für Prototypen mit geringem Stückzahlaufwand am kostengünstigsten?
Für geringe Stückzahlen (1 bis 100 Einheiten) liefert Sandguss mit 3D-gedruckten Sandschalenformen oder bearbeiteten Holz-/Harzmustern die niedrigsten Vorlaufwerkzeugkosten.
Wenn Ihre Komponente Stahllegierungen oder komplexe innere Kanäle erfordert, eliminiert Rapid-Prototypen-Investitionsguss mithilfe von 3D-gedrucktem Wachs oder SLA-Mustern die Kosten für teures Werkzeug vollständig und ermöglicht die Herstellung funktionsfähiger Metallgussteile in kurzer Durchlaufzeit.
Wie verhindern Gießereien Porosität in kritischen Metallgussstücken und wie beheben sie sie?
Porosität entsteht typischerweise durch eingeschlossene Gase oder unsachgemäße Schrumpf- und Abkühlungsverläufe. Wir eliminieren Porositätsrisiken durch strenge ingenieursmäßige Kontrollen:
- Formfluss-Simulation: Optimierung von Langläufen, Hubern und Gießkanälen während der Werkzeugauslegung, um eine gerichtete Erstarrung sicherzustellen.
- Entgasung des Schmelzmetalls & Flussmittelbehandlung: Entfernung von Wasserstoff und Oxiden vor dem Gießen des geschmolzenen Metalls.
- Gesteuerte Gießdynamik: Regelung von Gießgeschwindigkeit, Temperatur und Vorwärmgrad des forms, um Kaltschweißungen und Turbulenzen zu vermeiden.
- NDT-Inspection: Detektion von Suboberflächen-Defekten mittels Röntgenradiografie, Ultraschallprüfung und Eindringprüfung vor der Nachbearbeitung.
Wann sollte ich Metallguss gegenüber Bearbeitung aus festem Blanks wählen?
Ein Guss- und Bearbeitungsansatz ist deutlich kostengünstiger, wenn:
- Materialabfall über 30–40% liegt: Fräsen komplexer Gehäuse oder tiefer Vertiefungen aus festem Blanks verschwendet teure Rohmaterialien.
- Interne Hohlräume werden benötigt: Guss bildet mühelos gebogene, fließende Kanäle, interne Kühlmantel und hohle Kammern aus, auf die CNC-Bearbeitungswerkzeuge nicht zugreifen können.
- Produktion erreicht mittlere bis hohe Stückzahlen: Guss nahezu nettförmiger Formen verkürzt die Zykluszeiten in CNC-Fräscentern und senkt die Gesamteinheitskosten pro Stück Metallguss-Teils.


 German
 English
 Russian