
2026年9月10日
Titanium-Investitionsguss für Luftfahrt-, Medizin- und Industrieteile mit Vakuumschmelze, präziser Wanddünnheit, nahezu Net-Shape-Genauigkeit
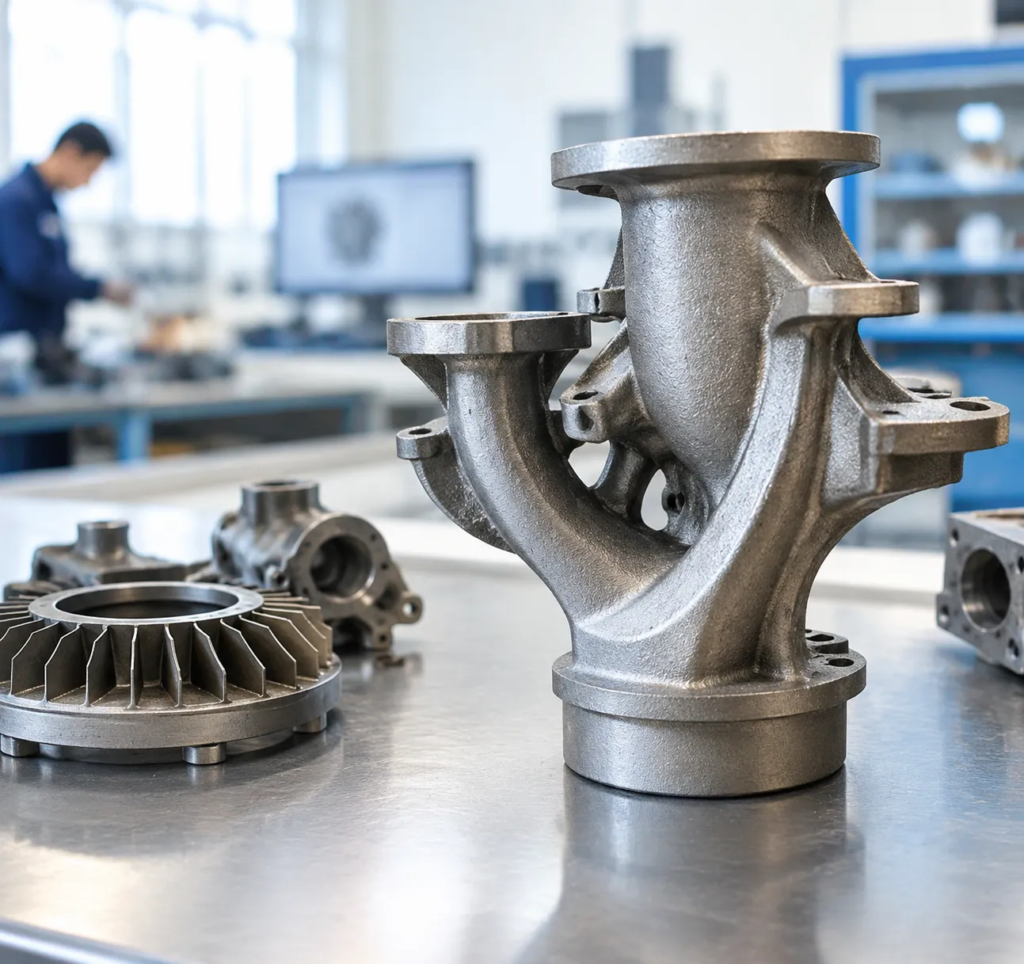
Was ist Titanium-Investitionsguss?
Titanium-Investitionsguss ist ein spezialisiertes Fertigungsverfahren, das darauf abzielt, komplexe, nahezu net-shaped Metallkomponenten mit engen Toleranzen und außergewöhnlichen Oberflächen zu erzeugen. Durch die Verbindung der Präzision der Wachszementtechnik mit fortschrittlicher Vakuummetallurgie produzieren wir leichte, hochintegrative Bauteile, die den Materialabfall und den Bedarf an nachträglichen Bearbeitungen signifikant reduzieren.
Kernprinzipien des Titanium-Lost-Wax-Prozesses
Der Prozess beruht auf schützenden Mustern, um innere Kanäle, dünne Wände und komplexe Konturen zu formen, die schwer oder kostenintensiv aus einem massiven Titanium-Block zu fräsen wären.
Im Gegensatz zu herkömmlichen Stahl- oder Aluminiumgussverfahren erfordert Titanium spezialisierte, reaktionsarme feuerfeste Materialien und kontrollierte Atmosphären, um eine metallurgische Kontamination während des Gusses zu verhindern.
Schlüsselfasen im Gussablauf
- Wachs-Musterherstellung: Wir injizieren Präzisionswachs in präzisionsbearbeitete Metallwerkzeuge, um exakte Replikate der Zielgeometrie zu erstellen, einschließlich der Montage in Läufer- und Speisergebüsse.
- Ceramicschale Aufbau: Der Wachsbaum wird wiederholt in entwickelte Keramiksuspensionen eingetaucht und mit spezialisierten feuerfesten Sanden gestreut, wodurch eine hochfestes Schalentropfenform entsteht.
- Wachsaustreibung und Brennen: Das Wachs wird mittels Hochdruck-Dampftautoklav entfernt und die leere Schale wird bei erhöhten Temperaturen eingebrannt, um die keramische Struktur zu härten.
- Vakuum-Schädel-Schmelze & Gießen: Das Titanlad wird in einem Kältekrupp-Vakuums-Schmelzofen (oder Vakuumbogen-Remelting-System) geschmolzen, um Verunreinigungen zu vermeiden, dann unter Deep-Vakuum mithilfe von Schwerkraft oder Zentrifugalkraft gegossen.
- Hülle entfernen und Abtrennen: Nach dem Erstarren unter kontrollierten Vakuumbedingungen wird die keramische Hülle abgebrochen und die Bauteile von der zentralen Gussstruktur für die Nachbearbeitung abgeschnitten.
Warum Vakuum-Schmelzen für Titan kritisch ist
Geschmolzenes Titan reagiert extrem empfindlich mit Umgebungsgasen. Bei Gießtiefen über 1.660°C (3.020°F) wirkt Titan als universelles Lösungsmittel, das rasch Sauerstoff, Stickstoff, Wasserstoff und Kohlenstoff aus der üblichen Umgebungsatmosphäre aufnimmt.
Die Arbeit unter einer Hochvakuum-Umgebung ist zwingend notwendig, weil:
- Oxidation Verhindert wird: Vakuumumgebungen verhindern die sofortige Bildung harter, spröder Zwischenverbindungen im gesamten Schmelzbad.
- Materialstreckbarkeit Erhalten: Unkontrollierte Gasaufnahme verschlechtert erheblich die Verlängerung und die Bruchzähigkeit, was zu vorzeitigem Struktursversagen führt.
- Legierungen Reinheit Gewährleisten: Vakuum-Schmelzen beseitigt Standard-Schlackenbildung und verhindert chemische Degeneration, wodurch die gegossene Legierung streng innerhalb der chemischen Spezifikationen bleibt.
Häufige Titanlegierungen für das Investment Casting
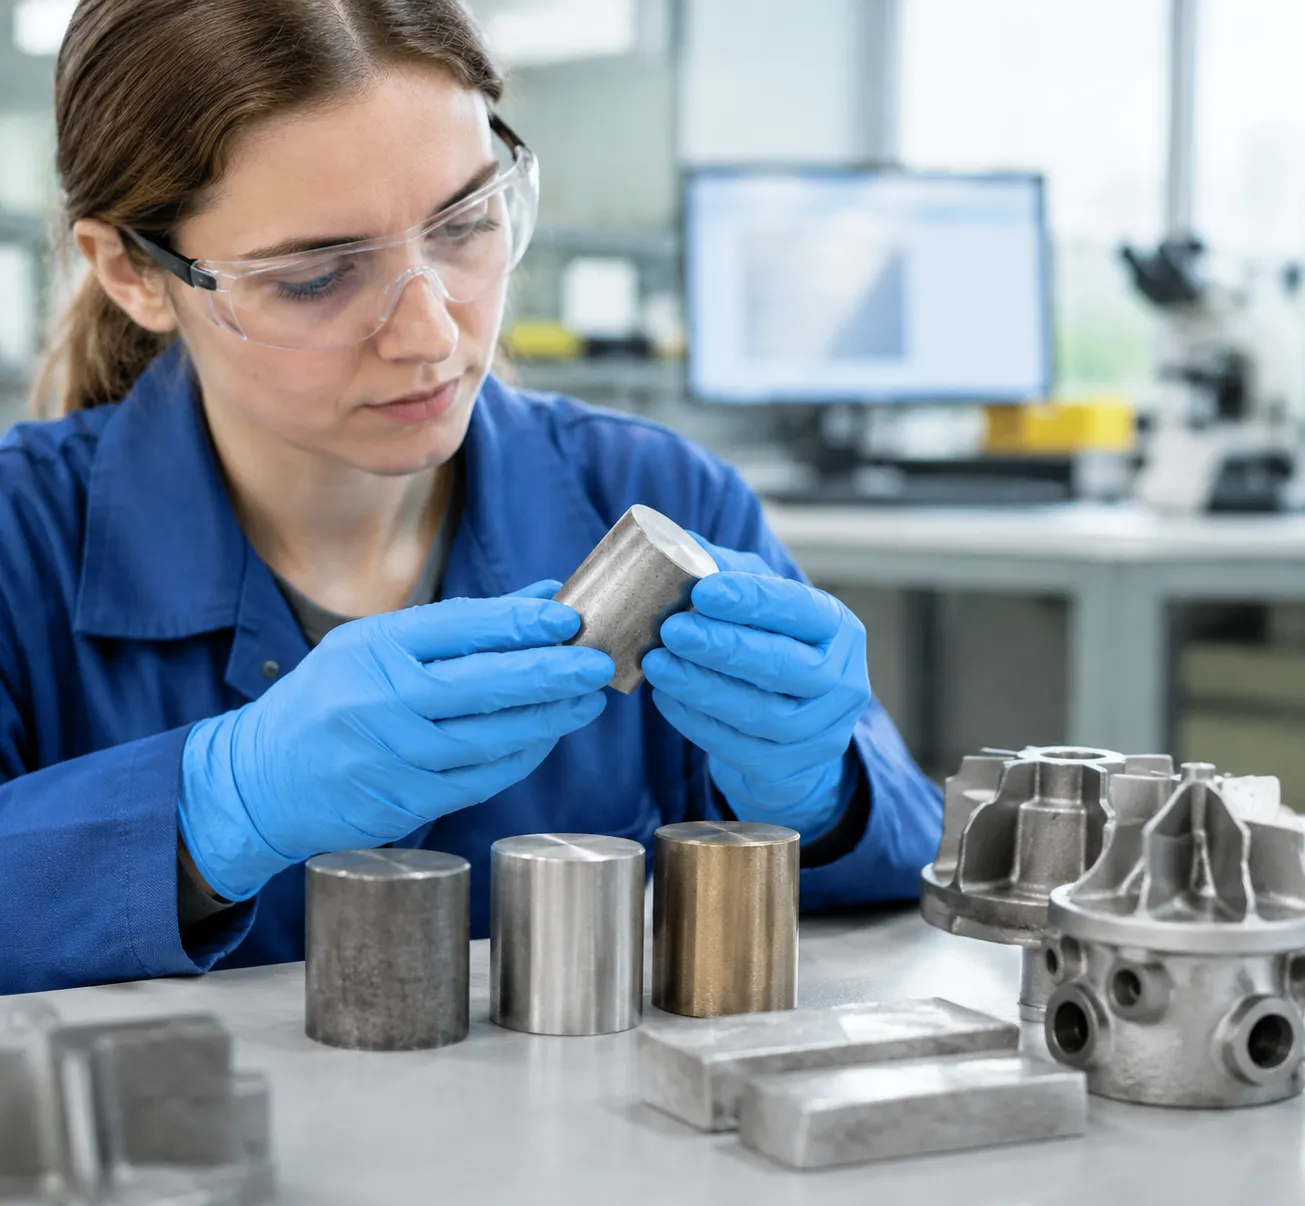
Wir wählen spezifische Titanlegierungen basierend auf den mechanischen und umweltbezogenen Anforderungen Ihres Projekts aus. Unsere Expertise in Guss aus Edelstahl und kundengefertigte Gusslegierungen ermöglicht es uns, diese metallurgische Präzision in die Hochleistung der Titanproduktion zu übertragen.
- Ti-6Al-4V (Grade 5): Dies ist der Branchenstandard für Titan-Investitionsguss. Er bietet eine ausgezeichnete Balance aus mechanischer Festigkeit, Zähigkeit und Ermüdungsresistenz und ist daher unsere meistgefragte Legierung für allgemeine industrielle Anwendungen.
- Ti-6Al-4V ELI (Grade 23): Wir bieten diese "Extra Low Interstitial"-Note für kritische medizinische und biomedizinische Implantate. Ihre hohe Reinheit und verbesserte Duktilität sind entscheidend für Bauteile, die eine überlegene Bruchfestigkeit erfordern.
- Commercially Pure (CP) Titanium (Grade 2): Wenn Ihre Anwendung Korrosionsbeständigkeit über hohe Zugfestigkeit priorisiert, verwenden wir Grade 2. Es ist die bevorzugte Wahl für Chemieanlagen, Wärmetauscher und Flüssigkeitsführungssysteme.
- Speziallegierungen: Für extreme Umgebungen arbeiten wir mit Beta-Legierungen und Gamma-Titan-Aluminiden. Diese Materialien sind so entwickelt, dass sie die strukturelle Integrität und Oxidationsbeständigkeit in Anwendungen mit hoher Hitze, wie Triebwerkskomponenten in der Luft- und Raumfahrt, aufrechterhalten.
Wichtige Vorteile des Titan-Investitionsgusses
Bearbeitung aus massiven Brammen führt beim Titanschnitt oft zu erheblichem Materialverlust, schnellem Werkzeugverschleiß und hohen Produktionskosten. Durch Präzision Titan-Investitionsguss, liefern wir komplexe, leistungsstarke Bauteile, die sekundäre Bearbeitung minimieren und die Materialeffizienz maximieren.
Kernvorteile für industrielle Anwendungen
- Nähe zur Rohteil-Nettogestalt: Wir erzeugen komplexe Geometrien, innere Durchgänge und konturierte Profile in einem einzigen Gusslauf, wodurch Nachbearbeitungszykluszeiten drastisch reduziert werden.
- Drastische Materialkostensenkungen: Vollblock-5-Achsen-CNC-Fräsung kann eine Ausschussrate von über 70% erzeugen. Unser Near-Net-Shape-Prozess senkt das Buy-to-Fly-Verhältnis erheblich, wodurch teures Titanrohmaterial eingespart wird.
- Überlegene Festigkeits-Gewichts-Leistung: Gusstitan-Teile bieten die Tragfähigkeit hochwertiger Stähle bei nahezu der Hälfte des Gewichts und zeichnen sich gleichzeitig durch natürliche Beständigkeit gegen raue maritime und chemische Umgebungen aus.
- Dünnwand- und integrierte Designfreiheit: Unser Keramikformprozess ermöglicht es uns, Dünnwandquerschnitte zu gießen und mehrteilige Baugruppen zu einheitlichen, leichten Strukturkomponenten zu vereinen.
| Engineering-Faktor | Feste Schmiede-/Block-CNC-Bearbeitung | Titan-Investitionsguss |
|---|---|---|
| Materialabfallquote | Hoch (bis zu 70–90%) | Minimal (near-net shape) |
| Werkzeug- und Fräserbelastung | Schwerwiegend bei komplexen Geometrien | Beschränkt auf kritische Kontaktflächen |
| Designkomplexität | Begrenzt durch den Zugang zum Werkzeug | Hohe Freiheit für organische Konturen |
| Teilekonsolidierung | Erfordert eine Montage aus mehreren Teilen | Als eine einzige integrierte Komponente gegossen |
Für Projekte, die komplexe tragende Profile erfordern, verstehen die Abwägungen zwischen von Schmiede- und Gießeigenschaften, Kosten und Toleranzen stellt sicher, dass Sie den wirtschaftlichsten Weg wählen, ohne die strukturelle Leistung zu beeinträchtigen.
Konstruktionseigenschaften und Designregeln für Titanium-Investitionsguss
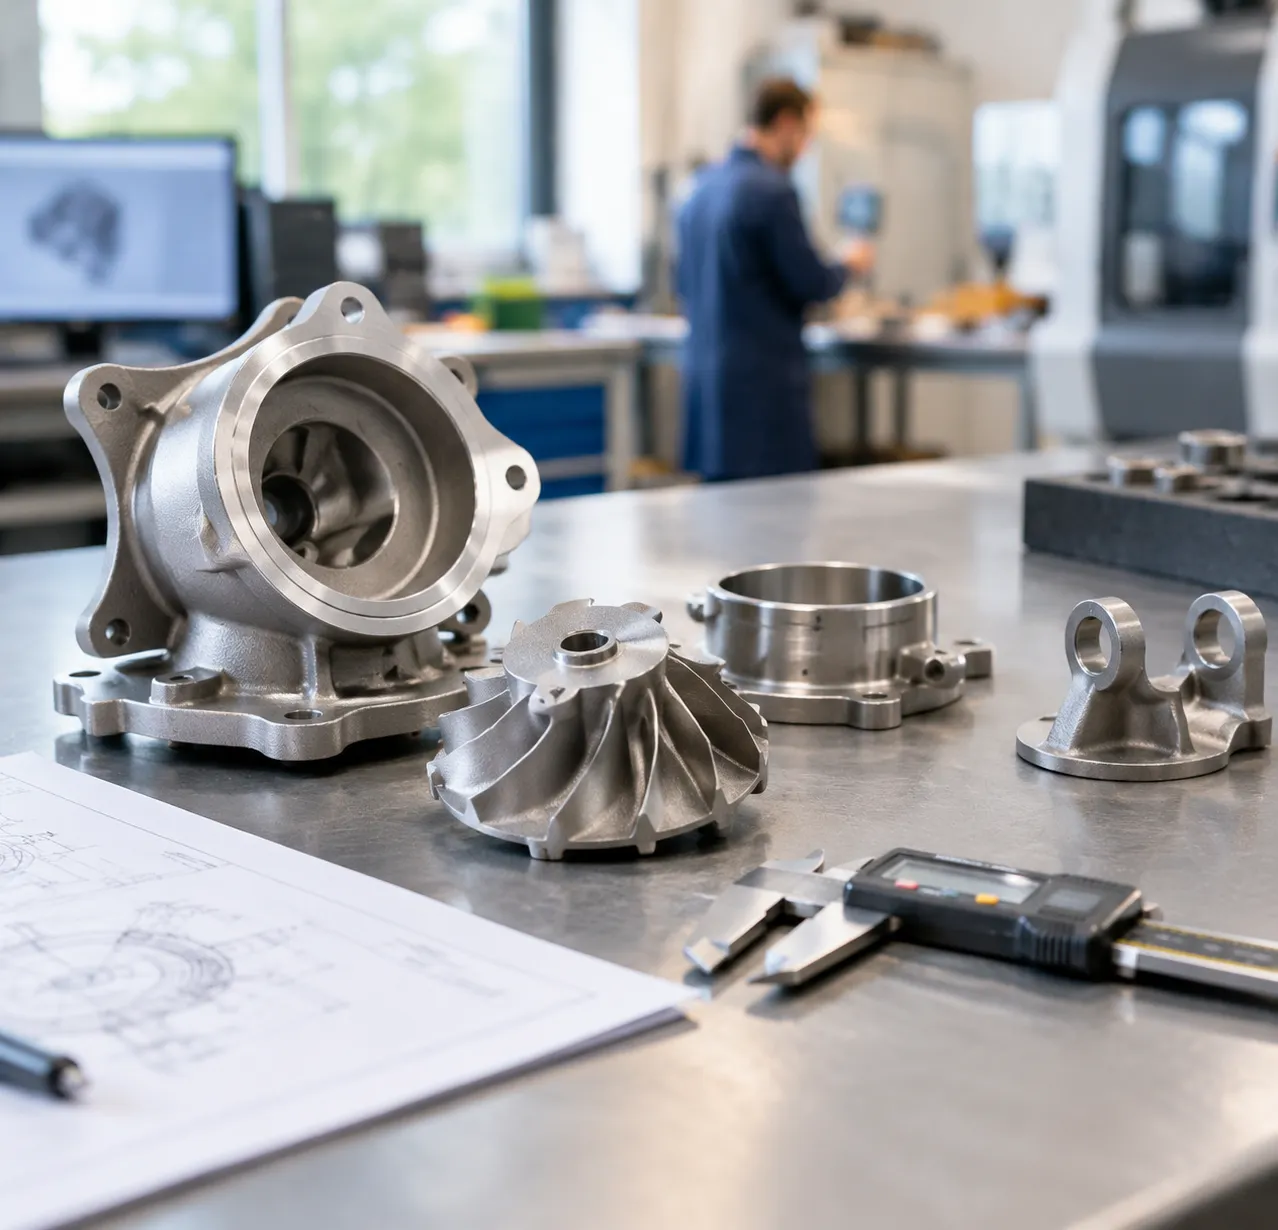
Bei der Auslegung für Titanium-Investitionsguss priorisieren wir eine Annäherung an die Fertigteilform, um Materialverschwendung und Nachbearbeitung zu minimieren. Wir halten uns an strenge Industriestandards, damit jede Komponente Ihre spezifische Auslegungsabsicht erfüllt.
Standardisierte Toleranzen und Designparameter
Wir erreichen typischerweise eine geometrische Genauigkeit innerhalb der ISO 8062 CT4 bis CT6 Standards. Durch die Nutzung von Metall-Investitionsgussprozesse-Toleranzen und Materialien als Basis helfen wir Ingenieuren, ihre Entwürfe für strukturelle Effizienz und Kosteneffektivität zu optimieren.
| Eigenschaft | Spezifikationsrichtlinie |
|---|---|
| Dimensions-Toleranz | ISO 8062 CT4 – CT6 |
| Min. Wandstärke | 1,5 mm – 2,0 mm (je nach Geometrie) |
| Entformungsneigungen | 1° bis 2° mindestens für das Freilegen des Werkzeugs |
| Fasenradien | Mindestens 0,5 mm zur Reduzierung von Spannungskonzentrationen |
| Oberflächenfinish (Ra) | 3,2 μm – 6,4 μm (Durchgegossen) |
Designüberlegungen für den Erfolg
- Wandstärke: Das Beibehalten einer gleichmäßigen Wandstärke verhindert Abkühlungsspannungen. Wir empfehlen allmähliche Übergänge statt abrupter Änderungen der Querschnittsstärke.
- Gating-Systeme: Unser Team platziert Gating strategisch, um einen ordnungsgemäßen Metallfluss und eine Dampfentlüftung sicherzustellen, was entscheidend für die Integrität hochfester Titanlegierungen ist.
- Sekundäre Nachbearbeitung: Während das Gießen eine hervorragende Oberflächenstruktur bietet, berücksichtigen wir zusätzlichen Materialspielraum an passgenauen Flächen oder Gewindelöchern, die eine präzise CNC-Bearbeitung erfordern.
- Entwürfswinkel: Die Berücksichtigung ausreichender Passflächen ist essenziell für das saubere Entfernen von Formen aus Gussformen und gewährleistet die geometrische Genauigkeit des endgültigen Titanbauteils.
Wesentliche Nachbearbeitungen nach dem Gießen für Titan
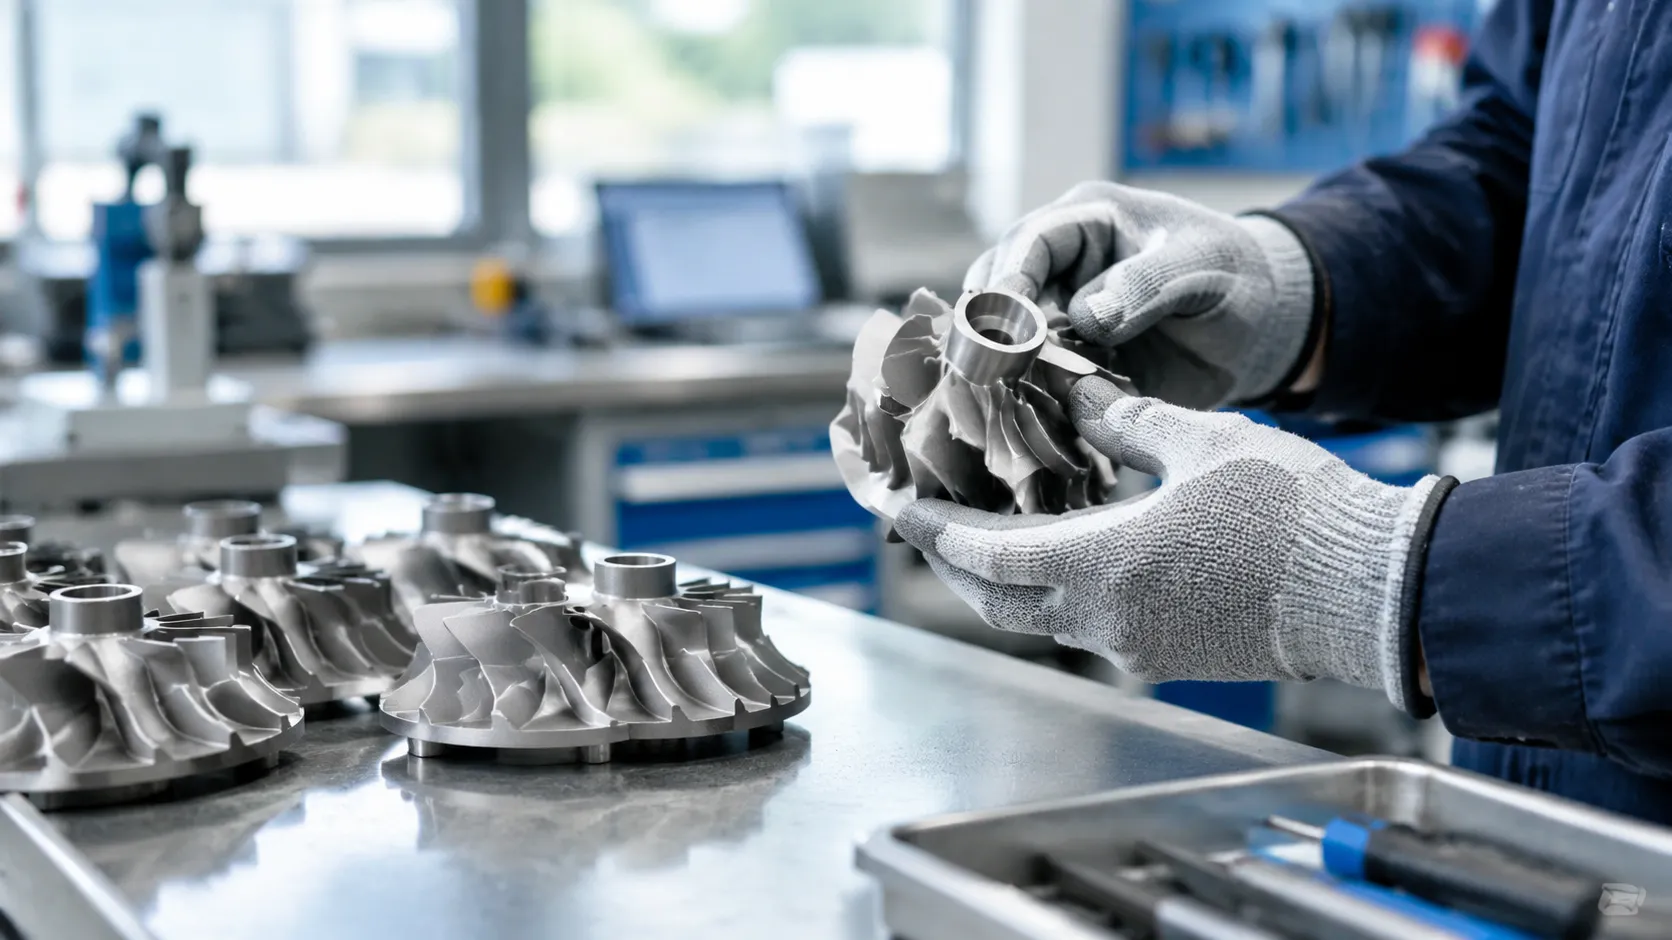
Um sicherzustellen, dass unsere Titanbauteile den hohen Anforderungen industrieller Anwendungen gerecht werden, wenden wir eine Reihe kritischer Nachbearbeitungen nach dem Gießen an. Diese Prozesse sind entscheidend, um die strukturelle Integrität und die Oberflächenqualität zu erreichen, die für Hochleistungsteile erforderlich ist.
- Hot Isostatic Pressing (HIP): Wir verwenden HIP, um Gussteile hohen Druck- und Temperaturbelastungen auszusetzen, wodurch interne Mikroporosität effektiv beseitigt wird. Dieser Schritt ist wesentlich, um sicherzustellen, dass das Metall auch unter Belastung seine maximale strukturelle Integrität behält.
- Alpha-Käse Entfernen: Während des Gießprozesses kann eine spröde Oberflächenlage entstehen, die als "Alpha-Kase" bekannt ist. Wir verwenden präzise chemische Fräs- und Beiztechniken, um diese Schicht zu entfernen, sodass das Bauteil seine beabsichtigte Duktilität und Ermüdungsfestigkeit behält.
- Vakuum-Heat-Behandlung: Zur Stabilisierung des Materials führen wir Spannungsrelaxations-Annealing- und Vakuum-Heat-Behandlungszyklen durch. Dies verhindert Oxidation und sorgt dafür, dass die innere Kornstruktur im gesamten Teil konsistent ist.
- Präzisions-CNC-Veredelung: Während unser Investitionsgießprozess eine nahezu netzhautnahe Genauigkeit erreicht, bieten wir Präzisions-CNC-Bearbeitung zur Fertigstellung kritischer Passflächen, enge Bohrungen und Gewindelöcher.
Durch die Kombination dieser spezialisierten Behandlungen stellen wir sicher, dass jedes von uns hergestellte Titan-Investitionsgussbauteil bereit für die anspruchsvollsten Umgebungen ist.
Qualitätssicherung und Prüfung für Titan-Investitionsguss
Wir legen bei jedem Titan-Projekt großen Wert auf strukturelle Integrität und Präzision. Da Titan hochreaktiv ist, sind unsere Qualitätsprüfungsprotokolle darauf ausgelegt, selbst kleinste interne oder Oberflächenunregelmäßigkeiten zu erkennen. Wir verwenden hochwertige Gussverfahren-Materialien um sicherzustellen, dass unsere Prozesse die rigorosen Anforderungen globaler industrieller Anwendungen erfüllen.
Unser umfassendes Testpaket umfasst:
- Röntgenprüfung (Röntgen/CT-Scan): Wesentlich für die zerstörungsfreie Erkennung von innerer Porosität, Einschlüsse oder Hohlräumen innerhalb der Titanstruktur.
- Fluoreszierende Eindringprüfung (FPI): Eine empfindliche Methode, die verwendet wird, um mikroskopische Oberflächenrisse oder Unregelmäßigkeiten zu identifizieren.
- KMG-Dimensionenverifizierung: Wir verwenden Koordinatenmessmaschinen, um sicherzustellen, dass jedes Teil präzisen Fertigungstoleranzen entspricht.
- Materialanalyse: Spektralanalyse bestätigt, dass die chemische Zusammensetzung den geforderten Legierungsspezifikationen entspricht.
Wir arbeiten unter strengen Qualitätsmanagementsystemen, um Hochrisikosektoren zu unterstützen. Unsere Einrichtungen halten die Einhaltung von ISO 9001:2015 Standards aufrecht und bieten die Zuverlässigkeit, die für Luft- und Raumfahrt, Medizintechnik sowie Hochleistungsindustrieteile erforderlich ist. Unabhängig davon, ob Ihr Projekt die Einhaltung von AS9100 für die Luft- und Raumfahrt oder ISO 13485 für medizinische Titanimplantate erfordert, bieten wir die Dokumentation und die strenge Prüfung, die für eine vollständige Zertifizierung notwendig sind.
Primäre industrielle Anwendungen von Titan-Investitionsguss
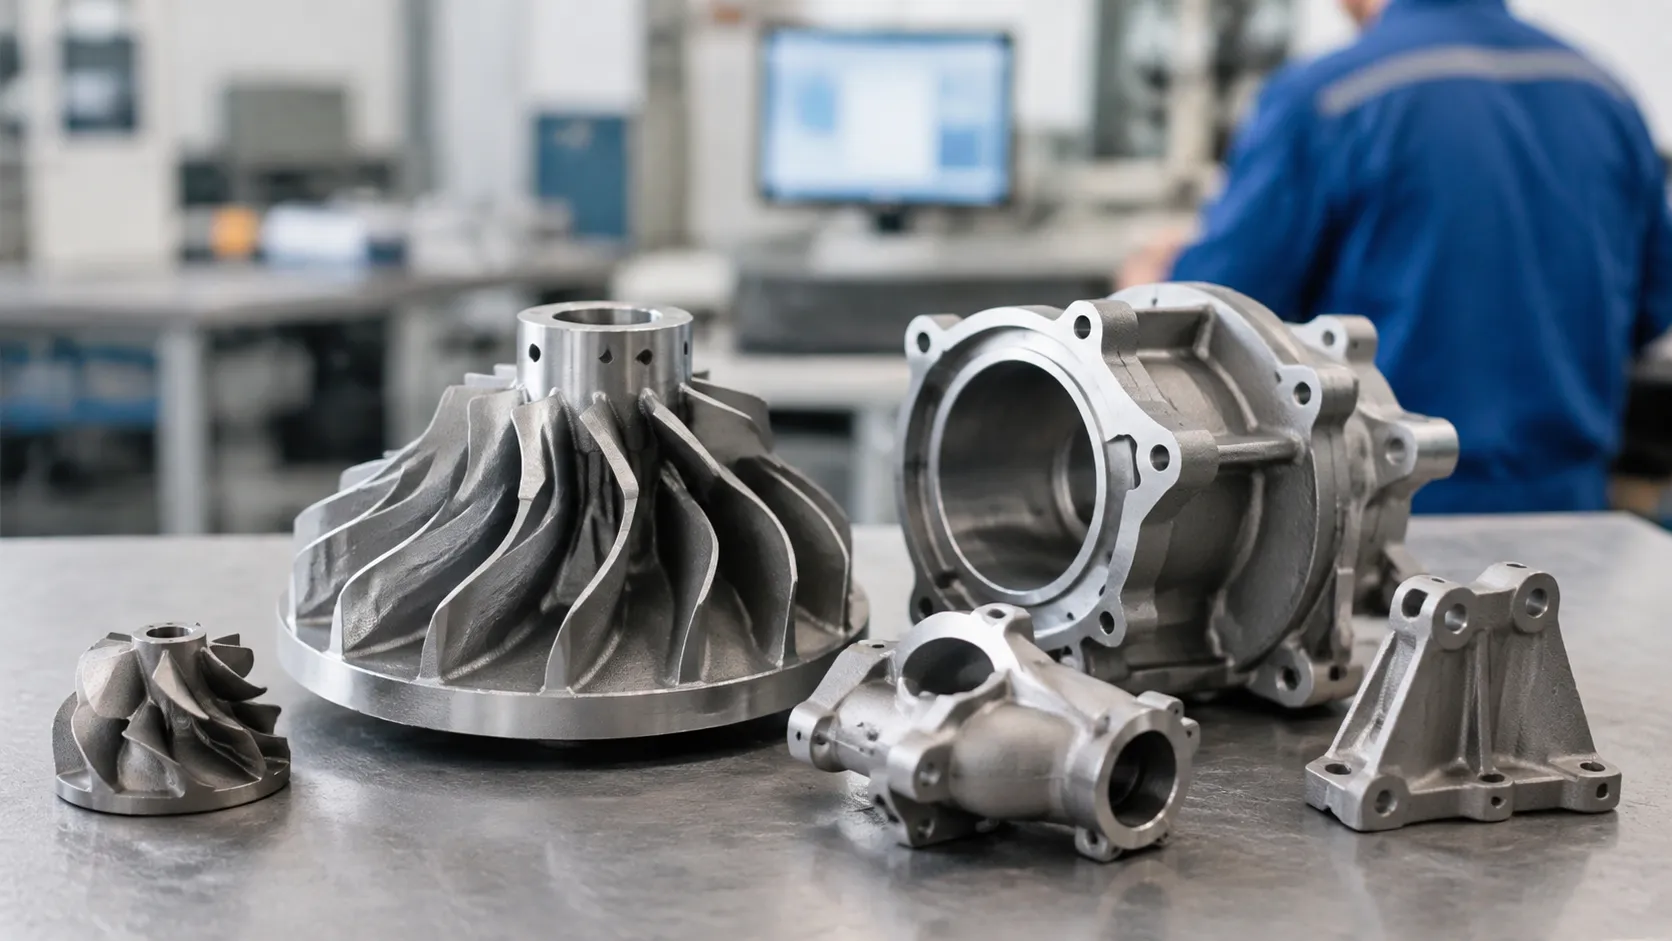
Wenn mission-kritische Hardware extreme Festigkeits-Gewichts-Verhältnisse, thermische Stabilität und vollständige Korrosionsbeständigkeit erfordert, liefern unsere Präzisions Titan-Investitionsguss Prozesse dort Leistungsnachweise, wo herkömmliche Legierungen versagen. Indem komplexe CAD-Geometrien direkt in nahezu netzförmige Bauteile umgewandelt werden, liefern wir kritische gegossene Teile in vier großen Sektoren.
Luft- und Raumfahrt- & Flugzeugsysteme
Jedes Gramm, das in der strukturellen Auslegung der Luft- und Raumfahrt eingespart wird, entspricht direkt payload-Kapazität und Kraftstoffeffizienz. Wir gießen hochreine Titanbauteile, die extreme mechanische Vibration und hohen thermischen Wechselbelastungen aushalten: Strukturelle Fahrwerksteile: Flügelwurzelhalterungen, Flapschienen und Verzurrpunkte auf dem Frachboden. Turbomaschinen- & Antriebstechnik: Verdichter Impeller, Abgas-Armaturen, Strömungsspiralen und Statorblätter. Motornacellen-Hardware: Hitzebeständige Abgashalterungen und Anhängeverbindungsstücke der Tragschiene.
Medizinische- & Orthopädische Technologie
Titan ist der Benchmark-Material für Biokompatibilität und Ossintegration. Die verlorene Wachsausscheidung ermöglicht es uns, komplexe, organische Konturen für medizinische Hardware herzustellen, ohne den erheblichen Materialabfall der Blätterfrästechnik: Implantierbare Geräte: Hüftkronen, Kniegelenks-Komponenten und Wirbelsäulen-Fusionskassetten. Chirurgische Instrumentierung: Ergonomische Werkzeuggriffe, Gewebeschonungs-Behälter und sterilisationsbeständige chirurgische Guides. Prothetische Rahmen: Individuelle leichte Gliedverbindungen und tragende Gelenke.
Für Entwicklungsteams, die die funktionale Passgenauigkeit vor der vollständigen Produktionstooling testen, unsere präzisen Gussteile-Prototypen und Engineering-rapid Metal Casting Dienstleistungen optimieren früh Verifizierungsphasen.
Meer- & Chemische Verarbeitung
Edelstahl wird durch Salzlösung und aggressive chemische Medien Loch- und Spannungsrisskorrosion zerstört. Guss-Titan bietet eine unbestimmte Lebensdauer unter schweren Chlorid- und Meeresumgebungen: Unterseeische Flüssigkeitsverwaltung: Tiefsee-Ventilgehäuse, Sammelblock-Verbindungen und Gehäuse für Bohrloch-Instrumentierung. Industrieflüssigkeitsbewegung: Chemiepumpenräder, Rührblätter und Durchflussmessergehäuse. Entsalzungs- & Offshore-Hardware: Wärmetauscher-Rohrbögen und Spritzbereich-Stützträger.
Hochleistungsautomobilbau & Verteidigung
Motorsport- und Verteidigungsingenieurwesen verlassen sich auf gegossenes Titan, um die strukturelle Steifigkeit zu maximieren, während parasitäre Masse bei engen Bauvorgaben reduziert wird: Motorsport-Antriebsstrang: Turboaufladerturbinengehäuse, Abgasklappen-Komponenten und hochdurchsatzige Auspuffkrümmer. Chassis & Aufhängung: Leichte Aufhängungs-Traggelenke, Gabelköpfe und Lenk-Scharnier-Knoten. Taktische Verteidigungssysteme: Unbemannte Luftfahrzeugs (UAV) Strukturknoten, optische Sensorträger und leichte Panzerungsbefestigungs hardware.
Titanium-Investitionsguss vs. alternatives Herstellungsverfahren
Die Wahl des richtigen Produktionsweges für Titanbauteile beeinflusst direkt die Bauteileleistung, Durchlaufzeiten und Stückkosteneffizienz. Zu verstehen, wie Titan-Investitionsguss gegen CNC-Bearbeitung, 3D-Druck und Schmieden abschneidet, hilft zu klären, wann die Wachsverlust-Methode den besten Return on Investment bietet.
Titanium-Guss vs. 5-Achsen-CNC-Bearbeitung
Fräsen von Teilen direkt aus massivem Titanwürfen erzeugt enorme Materialverschwendung und schnelle Werkzeugabnutzung.
- Kauf-zu-Flug-Verhältnis: Die Bearbeitung komplexer Geometrien aus massiven Blöcken ergibt oft Kauf-zu-Flug-Verhältnisse von bis zu 10:1 oder 20:1. Präzisions-Titan-Guss senkt dieses Verhältnis nahe 1,1:1, indem nahezu Endform-Komponenten geschaffen werden.
- Werkzeugverschleiß und Zykluszeit: Titinums geringe Wärmeleitfähigkeit konzentriert Wärme an der Schneidekante und zerstört Carbid-Endmühlen schnell. Gießerei umgeht die Entfernung von Material in großen Mengen und hinterlässt nur kritische Passflächen für Endbearbeitung.
- Produktionsvolumen: Während CNC-Bearbeitung ideal für 1 bis 5 Prototypenstücke ist, reduziert das Titankonzentration-Gussverfahren die Stückkosten erheblich, sobald die Losgrößen skalieren.
Titan-Guss vs. Metalldruck (DMLS/SLM)
Direct Metal Laser Sintering (DMLS) und Selective Laser Melting (SLM) haben an Bedeutung gewonnen für Bauteile mit niedrigem Volumen im Luft- und Raumfahrtbereich, aber Gießen bleibt der Maßstab für skalierbare Produktion.
- Batch-Skalierbarkeit: Metall-Additive Fertigung druckt eine Schicht nach der anderen, wodurch die Stückzeiten linear und teuer werden. Das Gießen keramischer Schale-Bäume ermöglicht unserer Gießerei, mehrere komplexe Bauteile in einem einzigen Vakuumzyklus zu giessen.
- Einheitspreis bei Skalierung: 3D-Druckpulver ist nach wie vor teuer. Gießen nutzt Standard-Barrenbestand und liefert deutlich niedrigere Stückkosten für mittlere bis hohe Produktionsläufe.
- Oberflächenintegrität: Während 3D-Druck oft innere Restspannungen und grobe Treppentexturen hinterlässt, wird geprüft welche Vorteile und Toleranzen des Investitionsgusses zeigt, wie Lost-Wax-Moulds konsistent glatte, gleichmäßige Oberflächen über große Chargen hinweg erzeugen.
Titanlegierung Gießen vs. Schmieden
Schmieden liefert gerichtete Körnungsführung und hohe Ermüdungsfestigkeit, setzt aber strenge geometrische Grenzen.
- Geometrische Freiheit: Schmieden kann keine dünnen inneren Wände, tiefe Unterzügen oder hohle innere Kanäle ohne teure Mehrteil-Baugruppen erzeugen. Gießen ermöglicht eine einteilige strukturelle Integration.
- Werkzeuginvestitionen: Schwere Schmiedeformen für Titan erfordern hohe Werkzeuginvestitionen. Werkzeuge für Druck- bzw. Investmentguss sind deutlich kostengünstiger und lassen sich während Designiterationen schneller ändern.
- Mechanische Eigenschaften: In Kombination mit dem Hot Isostatic Pressing (HIP) erreichen gegossene Titanbauteile Dichte und mechanische Eigenschaften, die den gegossenen Gegenstücken nahestehen.
Prozessvergleich Überblick
| Parameter | Titan-Investitionsguss | 5-Achsen-CNC-Bearbeitung | Metall-3D-Druck (DMLS) | geschlossenes Schmieden |
|---|---|---|---|---|
| Buy-to-Fly-Verhältnis | Niedrig (~1,1:1 bis 1,3:1) | Hoch (~5:1 bis 20:1) | Sehr niedrig (~1,05:1) | Mäßig (~2:1 bis 4:1) |
| Werkzeugkosten | Mäßig | Keine / Niedrig | None | Sehr Hoch |
| Geometrische Komplexität | Außergewöhnliche | Mittel bis Hoch | Uneingeschränkt | Niedrig bis Moderat |
| Bestes Produktionsvolumen | 50 bis 10.000+ Stück | 1 bis 50 Stück | 1 bis 100 Stück | 5.000+ Stück |
| Innere Kavität Fähigkeit | Hoch (durch keramische Kerne) | Begrenzt | Hoch | Nicht möglich |
| Kosten pro Einheit im Maßstab | Niedrig bis Moderat | Hoch | Hoch | Niedrig |
Kostenfaktoren und Durchlaufzeit-Management für Titan-Investitionsguss
Die Kosten und Durchlaufzeiten für Titan-Komponenten zu managen erfordert ein klares Verständnis des Produktionszyklus. Wir konzentrieren uns darauf, upfront-Investitionen mit langfristiger Effizienz zu balancieren, um Ihr Projekt zu straffen.
Schlüsseltreiber der Projektkosten
- Werkzeuginvestitionen: Anfängliche Kosten ergeben sich überwiegend aus der Herstellung von Wachs-Spritzgussformen. Für komplexe Geometrien ist Präzisionswerkzeugbau entscheidend, um Maßhaltigkeit sicherzustellen.
- Prozesskomplexität: Die Stückpreisgestaltung spiegelt die strenge Natur der Titanherstellung wider, einschließlich Vakuumlötszyklen, der Notwendigkeit der Warmisostatischen Schmierung (HIP) für strukturelle Integrität und spezialisierter Oberflächenbehandlungen.
- Abfallraten-Management: Unsere technische Expertise in Vakuum-Guss in der Gussform hilft, Materialverschwendung zu minimieren, was angesichts der hohen Kosten von Titanlegierungen entscheidend ist.
Optimierung von Lieferzeiten und Chargengrößen
- Prototyp vs. Produktion: Wir unterstützen bei der Abwägung der Kosten schneller Prototypenerstellung gegenüber den Skaleneffekten der Massenproduktion.
- Chargenoptimierung: Die Abstimmung Ihres Produktionsvolumens auf unsere Gusszyklen hilft, Stückkosten zu senken und die gesamte Durchlaufzeit zu verbessern.
- Design for Manufacturability (DFM): Sie können Kosten erheblich senken, indem Sie die Bauteilgeometrie früh im Designprozess vereinfachen. Wir empfehlen:
- Standardisierung der Wandstärken, um eine ungleichmäßige Abkühlung zu vermeiden.
- Das Einbeziehen großzügiger Radien bei Übergängen zur Reduzierung von Spannungskonzentrationen.
- Die Beratung unseres Engineering-Teams in der Entwurfsphase, um sicherzustellen, dass das Teil für den Investitionsgussprozess optimiert ist.
Indem wir uns auf diese Faktoren konzentrieren, helfen wir Ihnen, eine Balance zwischen hohen Leistungsanforderungen an Materialien und Budgetbeschränkungen zu erreichen und sicherzustellen, dass Ihre Titanbauteile effizient geliefert werden.
Häufig gestellte Fragen zur Titan-Investitionsgießerei
Ist Hot Isostatic Pressing (HIP) für alle Titanlegierungen zwingend erforderlich?
Nein, HIP ist nicht obligatory für jedes einzelne Projekt, aber es ist Standard für fatigue-kritische, luft- und raumfahrt- sowie medizinische Implantatkomponenten. Das Verfahren verwendet hohe Temperaturen und Inertgasdruck, um interne Mikroporosität zu eliminieren und das Material auf 100% theoretische Dichte zu bringen. Für nicht-kritische industrielle Anschlüsse oder statische Halterungen, bei denen zyklische Spannung minimal ist, hilft es, HIP zu überspringen, um die Gesamtkosten pro Einheit zu senken.
Wie lange dauert typischerweise die Vorlaufzeit von Wachsformwerkzeug bis zur fertigen Gussform?
Für die meisten kundenspezifischen Projekte gliedert sich der typische Zeitplan in zwei Phasen: Werkzeugbau-Design und Formherstellung: In der Regel dauert es 3 bis 5 Wochen je nach geometrischer Komplexität und Baugrenzen-Anforderungen. Um den Prozess der Formentwicklung zu verstehen, prüfen Sie unser Investment-Gussformen-Leitfaden für Präzisionsteile. Gießen und Nachbearbeitung: Erstbauteile und Produktionschargen dauern typischerweise 3 bis 4 Wochen nach der Formfreigabe, einschließlich Vakuumgießen, Wärmebehandlung, chemische Fräsen und zerstörungsfreie Prüfung (NDT).
Wie bildet sich die Alpha-Case-Schicht und warum muss sie beseitigt werden?
Geschmolzenes Titan reagiert aggressiv mit Sauerstoff und Oxiden in der keramischen Mantelform während des Gießens. Dies erzeugt eine spröde, sauerstoffangereicherte Oberflächenschicht, die als aluminium-Case-Schicht. Wenn diese spröde Schicht unbehandelt bleibt, verursacht sie Mikrorisse und verringert die Ermüdungslebensdauer der Komponente erheblich. Wir entfernen diese Schicht routinemäßig durch kontrollierte chemische Fräs- und Säureentsäuerung, um optimale duktile Eigenschaften wiederherzustellen.
Können Titan-Gussteile aus dem Investitionsguss geschweißt oder repariert werden?
Ja. Titan-Gussteile können mit WIG/GTAW (Wolfram-Inertgasschweißen) oder Elektronenstrahlschweißen repariert werden. Alle Schweißarbeiten müssen unter strikter Inert-Argon-Entlüftung oder Untervakuum durchgeführt werden, um atmosphärische Kontamination zu vermeiden. Kleine Gusss Defekte, die durch Röntgen- oder Lecksuchprüfungen identifiziert werden, werden sorgfältig ausgeglichen, mit passendem Füllegut (wie Ti-6Al-4V) geschweißt und erneut geprüft, um die strukturelle Integrität zu verifizieren.
Was sind die maximalen und minimalen Bauteilgrößenlimits für Titan-Lost-Wax-Guss?
Unsere Fähigkeiten im Titan-Lost-Wax-Guss decken ein breites Betriebsspektrum ab: Minimale Größe: Bauteile so klein wie 5 mm mit Gewichten von wenigen Gramm und Wandstärken bis 1,0–1,5 mm. Maximale Größe: Umfänge bis etwa 600 mm × 600 mm mit Gewichten von 50–100 kg, hauptsächlich begrenzt durch Kapazitäten der Vakuum-Schädel-Schmelzöfen.



 German
 English
 Russian