

2026年9月19日
Entdecken Sie langlebige Gusssystemlösungen mit hervorragender Festigkeit, Korrosionsbeständigkeit und zuverlässiger Leistung für industrielle Anwendungen
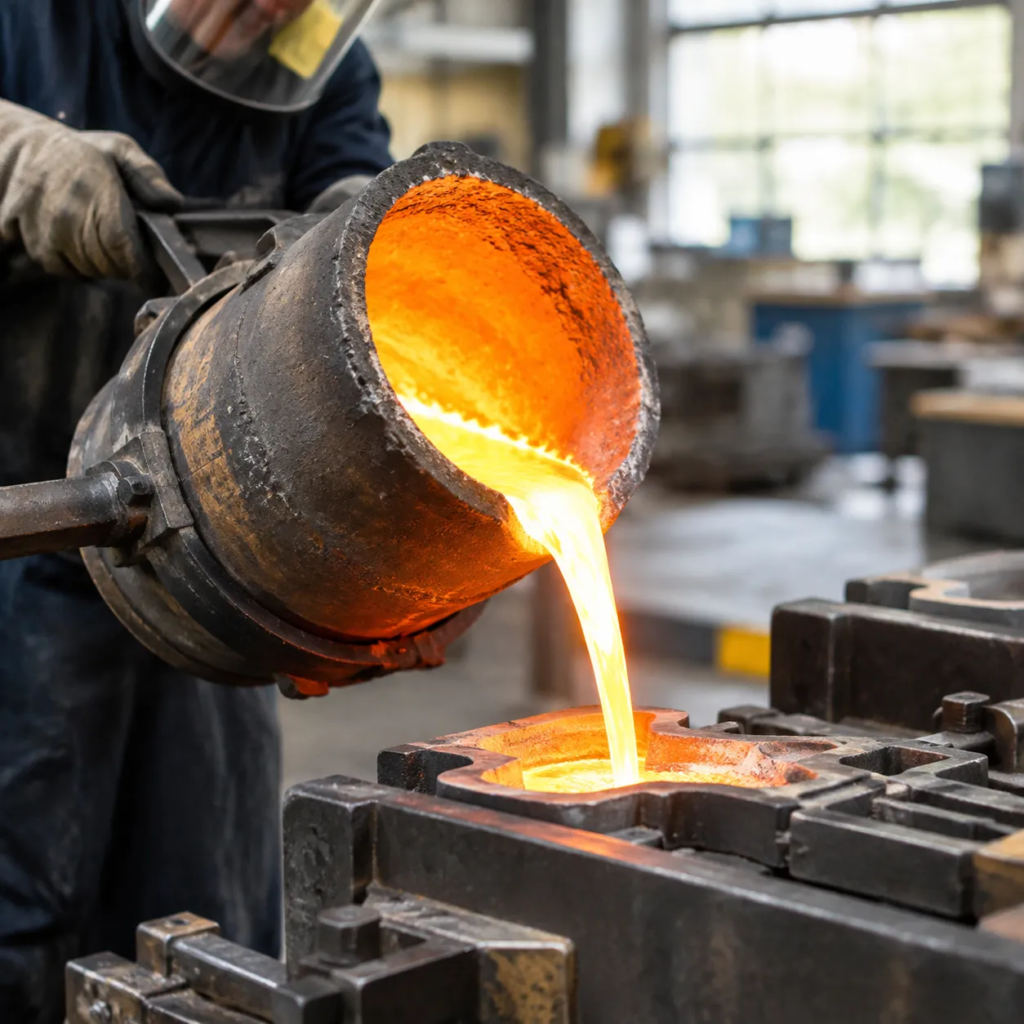
Individuelle Guslegierungs-Entwicklung & Kerngießerei-Fähigkeiten
Wir liefern durchgängige Lösungen zur Herstellung von Guslegierungen, die Porosität eliminieren, Bearbeitungszyklen reduzieren und kritische Lieferkettenverzögerungen lösen. Unsere Gießerei verbindet fortschrittliche metallurgische Ingenieurskunst mit modernen Werkzeugeinsätzen, um Gussteilkomponenten zu fertigen, die strenge mechanische, strukturelle und dimensionale Kriterien erfüllen.
Differenzierungsmerkmale der Kerntechnik
- Nahe-Nett-Form-Präzision: Werkzeug- und Gate-Systeme werden so optimiert, dass fast-net-Geometrien entstehen, wodurch sekundäre CNC-Zyklenzeiten und Materialabfall deutlich reduziert werden.
- Kontrollierte metallurgische Mikrostrukturen: Gesteuerte Melt-Degassing und maßgeschneiderte Erstarrungsmodellierung sorgen für dichte, defektfreie innere Kornstrukturen bei jeder Gusscharge.
- Konsistente dimensionsstabile Geometrie: Enge Prozessparameter-Überwachung gewährleistet reproduzierbare Gussmaße Charge für Charge.
Gießerei-Kapazitätsübersicht
| Produktionskennzahl | Standardfähigkeit |
|---|---|
| Teil-Einheit Gewicht | 0,01 kg bis 5.000+ kg |
| Jährliche Produktionskapazität | 15.000+ metrische Tonnen |
| Abmessungsstandards | ISO 8062-3 CT4 – CT8, DIN 1680 |
| Prototyping-Lieferzeit | 2 bis 3 Wochen (3D-gedruckte Muster / schnelles Werkzeug) |
| Massenproduktions-Lieferzeit | 4 bis 6 Wochen (Standardchargen) |
Unser Ingenieurteam arbeitet direkt aus Ihren CAD-Dateien (STEP, IGES, DXF), um Konzepte in vollständige Produktionsläufe mit konsistenten Durchlaufzeiten und vollständiger Materialrückverfolgbarkeit zu überführen.
Gusslegierungs-Materialauswahl & metallurgische Spezifikationen
Die Wahl der richtigen Legierungszusammensetzung balanciert mechanische Leistung, Korrosionsbeständigkeit, Bearbeitbarkeit und Produktionskosten. Unsere Gießerei schmilzt und gießt ein breites Spektrum von Eisen- und Nichteisenmetallen, das auf bestimmte Betriebsumgebungen mit der optimalen metallurgischen Zusammensetzung abgestimmt ist. Überprüfen Sie unser Gusslegierungs-Eigenschaften- und Materialauswahlführer um Baseline-Charakteristika über gängige industrielle Legierungsgruppen hinweg zu bewerten.
Ferritgusslegierungsstähle
Wir verarbeiten eine umfangreiche Auswahl an ferritischen Materialien, die für strukturelle Integrität, Verschleißfestigkeit und hohen Druck ausgelegt sind:
- Kohlenstoff- und Niedriglegierte Stähle: Hohe mechanische Festigkeit und Kosteneffizienz unter Verwendung von ASTM A216 (WCB, WCC) für standardmäßige industrielle Drucksysteme und ASTM A352 (LCB, LCC) für Betriebstemperaturen mit niedriger Temperatur.
- Austentische Edelstahlstähle: Korrosionsschutz in chemischen, marinen und sanitären Umgebungen mit den Legierungen CF8, CF8M und ultra-niedrigem Kohlenstoff CF3M. Entdecken Sie unser Spezifisches Guss-Edelstahl-Sondergussteile und -Sorten für Anwendungen mit schweren Medien.
- Duplex- und Super-Duplex-Stähle: Hohe Festigkeit bei gleichzeitiger Beständigkeit gegen Lochkorrosion und Spannungsrisskorrosion unter Verwendung von Duplex 2205 (CD3MN) und Super Duplex 2507 (CE3MN).
Nicht-Eisenmetalle und Spezial-Gusslegierungen
Für leichte Designs, Wärmeleitfähigkeit oder extreme Hitze- und Korrosionsbelastung liefern wir spezialisierte nichtholzlegierte Formulierungen:
- Guss-Aluminiumlegierungen: Hohe Festigkeits-Gewichts-Verhältnisse und Wärmeableitung unter Verwendung von A356 für strukturelle Duktilität und A380 für hohe Gießbarkeit mit großer Formfließfähigkeit.
- Kupfer- und Bronzelegierungen: Hohe Schmierfähigkeit und Meerwasserbeständigkeit unter Verwendung von Nickel-Aluminium-Bronze C95800 und schweren Zinnbronzen.
- Nickel-Basis-Superlegierungen: Hochtemperatur-Kriech- und Oxidationsbeständigkeit mit Inconel 625, Inconel 718 und Hastelloy C276.
Mechanische Eigenschaftsmatrix
| Legierungs-Kategorie | Materialgüte | Zugfestigkeit (MPa) | Dehnung an der Streckgrenze (MPa) | Dehnung (%) | Härte (typisch) |
|---|---|---|---|---|---|
| Kohlenstoffstahl | ASTM A216 WCB | ≥ 485 | ≥ 250 | ≥ 22 | 137 – 187 HBW |
| Niedertemperaturstahl | ASTM A352 LCC | 485 – 655 | ≥ 275 | ≥ 22 | ≤ 197 HBW |
| Edelstahl | ASTM A351 CF8M | ≥ 485 | ≥ 205 | ≥ 30 | 140 – 180 HBW |
| Duplexstahl | 2205 (ASTM A890 4A) | ≥ 620 | ≥ 415 | ≥ 25 | ≤ 260 HBW |
| Aluminiumlegierung | A356-T6 | ≥ 230 | ≥ 165 | ≥ 3,5 | 75 – 90 HBW |
| Nickel-Al-Bronze | C95800 | ≥ 585 | ≥ 240 | ≥ 15 | 150 – 190 HBW |
| Nickel-Superlegierung | Inconel 625 (Guss) | ≥ 690 | ≥ 345 | ≥ 30 | 180 – 240 HBW |
Fortgeschrittene Fertigung von Gusslegierungen
Wir wählen die optimale Gussmethode basierend auf Bauteilgeometrie, Produktionsvolumen, Materialqualität und mechanischen Leistungsanforderungen. Unser Stahlwerk nutzt vier Kernprozesse, um fehlerfreie Gusslegierung Komponenten.
Präzisions-Investitionsguss (Verlorene Wachskerntechnik)
- Am besten geeignet für: Komplexe Geometrien, dünnwandige Abschnitte und enge Toleranzen.
- Fähigkeiten: Wir verwenden Silikatsol- und Wasserglasformen, um nahezu netto-Form-Teile aus Edelstahl, Legierungsgussstahl und Superlegierungen herzustellen und sekundäres Bearbeiten zu minimieren. Für spezialisierte Hochbelastungsanwendungen unsere hochwertigen Investitionsguss-Teile bewahren eine überlegene metallurgische Integrität und feine Oberflächen.
Harz- und Grünsandguss
- Am besten geeignet für: Schwerlast-, hochbelastbare strukturelle Komponenten.
- Fähigkeiten: Konfiguriert für groß angelegte industrielle Hardware, Ventilkörper und Pumpenhäupter. Sandgusslegierungsteile profitieren von robuster Formrigidität, die Gewichte von wenigen Kilogramm bis zu mehreren Tonnen mit zuverlässiger innerer Geräuschlosigkeit aufnehmen kann.
Hochdruck- und Niederdruck-Druckguss
- Am besten geeignet für: Großvolumige, nichtedelmetallische Komponenten, die schnelle Zykluszeiten erfordern.
- Fähigkeiten: Automatisierte Druckgussanlagen für gegossene Aluminium- und Zinkkomponenten. Dieser Prozess bietet enge Wiederholbarkeit, hervorragende dimensionsstabile Konsistenz und glatte, unbearbeitete Oberflächen über große Produktionsläufe hinweg.
Zentrifugal-Gusssysteme
- Am besten geeignet für: Symmetrische, hochdichte zylindrische und röhrenförmige Komponenten.
- Fähigkeiten: Geschmolzene Legierung wird in eine hochdrehende Form gegossen, wodurch Verunreinigungen in den Innenkanal gedrängt werden, um sie während der Bearbeitung leicht zu entfernen. Ideal für nahtlose Legierungsbuchsen, Zylinderlaufbuchsen, Ringe und druckbeständige Hülsen, die gleichmäßige Kornstrukturen erfordern.
Technische Spezifikationen & Toleranzstandards für Gusselemente
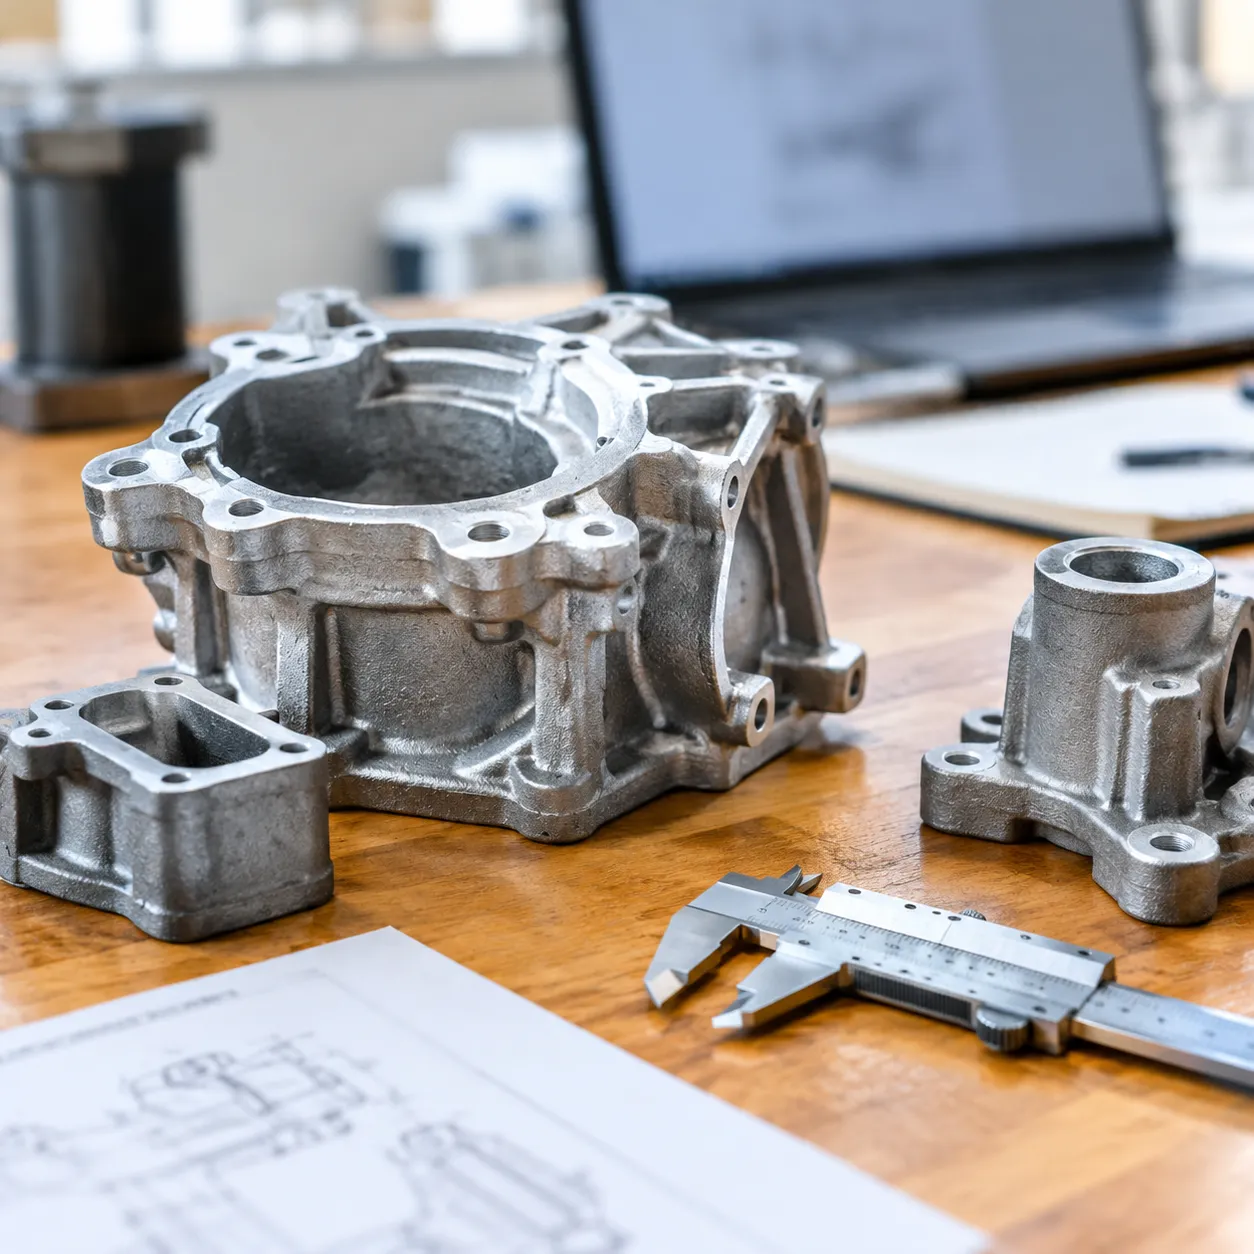
Wir wahren strenge Kontrolle über dimensionsstabile und Oberflächenintegrität bei jeder Produktion. Unsere Gießerei richtet die Herstellung aller gegossenen Legierungen an internationale Standards aus – einschließlich ISO 8062-3, DIN 1680 und ASTM A802 – um wiederholbare Bauteilgeometrie zu gewährleisten und Nachbearbeitungszuschläge zu minimieren.
Dimensions-Toleranz- und Oberflächenfinish-Matrix
| Gießverfahren | ISO 8062-3 Toleranzklasse | Oberflächenrauheit (Ra) | Min. Wandstärke | Standard-Schräge |
|---|---|---|---|---|
| Feinguss (Lost Wax) | CT4 – CT6 | 1,6 – 3,2 μm | 1,5 mm | 0,5° – 1,0° |
| Druckguss unter Hohem Druck | CT4 – CT5 | 0,8 – 3,2 μm | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | 1,0° – 2,0° |
| Harz / Mantelsandgussformherstellung | CT7 – CT8 | 6,3 – 12,5 μm | 3,0 mm | 1,5° – 3,0° |
| Grünsandguss | CT8 – CT10 | 12,5 – 25,0 μm | 5,0 mm | 2,0° – 5,0° |
Für hochpräzise Anwendungen sorgen unsere Präzisions-Gießlösungen mit ISO 8062-Genauigkeit stellen lineare Toleranzen von bis zu ±0,1 mm bei kritischen Merkmalen sicher, reduzieren Materialabfall und Werkzeugverschleiß während nachgelagerter Prozesse.
Geometrische Design- und Wandstärkenrichtlinien
Die Erreichung fehlerfreier Gussteilkomponenten aus Legierungen erfordert eine strenge Einhaltung der Basiskonstruktparameter während der Formwerkzeugphase:
- Wandstärkenübergänge: Behalten Sie allmähliche Querschnittsänderungen mit Mischkonturen (Mindestradius = 0,5 × Nennwandstärke), um heiße Stellen, Lokalisierung von Schrumpfungen und Spannungsrissbildung zu vermeiden.
- Entwürfswinkel: Wenden Sie standardmäßig 1° bis 2° Neigung auf vertikalen Flächen an, um eine saubere Formabnahme und Entformung ohne Oberflächenrissen zu gewährleisten.
- Oberflächenqualitätskontrolle: Visuelle und taktile Oberflächenvergleiche entsprechen ASTM A802 Stufe I und Stufe II Standards für stark beanspruchte Bereiche.
- Bearbeitungszugaben: Optimierte Toleranzen zwischen 1,0 mm und 3,0 mm abhängig von der Baulänge, um eine saubere Werkzeugführung zu gewährleisten, ohne in Subsurface-Porosität zu schneiden.
Sekundär-CNC-Bearbeitung & Gussteil-Finish-Dienstleistungen
Um die Lücke zwischen den Guss-Toleranzen und exakten Ingenieursplänen zu schließen, bieten wir vollständige interne Sekundärbearbeitungs- und Oberflächenfinish-Operationen. Unser schlüsselfertiger Ansatz Präzisionsguss und CNC-Bearbeitung eliminieren Mehrfach-Handoffs zwischen Anbietern, reduzieren Durchlaufzeiten und stellen sicher, dass jedes Gussteil aus Legierung Ihre genauen Abmessungs- und metallurgischen Spezifikationen vor der Lieferung erfüllt.
Präzisions-Multi-Achsen-CNC-Bearbeitung
Unsere Werkstatt behandelt Rohguss-Teile mit eigener Spannvorrichtung, die darauf ausgelegt ist, Rüstvariationen zu minimieren und kritische Bezugspunkte beizubehalten.
- Multi-Achsen-Fähigkeiten: Eigenständige 3-Achsen-, 4-Achsen- und Hochgeschwindigkeits-5-Achsen-CNC-Bearbeitungszentren.
- Kernprozesse: Präzisionsfräsen, Drehen, Bohren, Gewindeschneiden, Reiben und mehrseitige Profilierung.
- Enge Toleranzen: Bearbeitungsgenauigkeit bis ±0,005 mm bei kritischen Lagerbohrungen, Dichtflächen und Ankupfungsflächen.
- Materialvielfalt: Optimierte Vorschub, Schnittgeschwindigkeiten und Werkzeuge für Gusslegierungen, Nickel-Superlegierungen, Gussaluminium und Bronze.
Metallurgische Wärmebehandlungen
Wir passen die mechanischen Eigenschaften Ihrer Gusslegierungskomponenten durch streng kontrollierte Wärmezyklusprozesse an, um Zugfestigkeit, Zähigkeit und Härte zu optimieren:
| Wärmebehandlungsprozess | Hauptziel | Typische Gusslegierungen |
|---|---|---|
| Anlassen & Vergüten | Erhöht Streckgrenze, Kerntauglichkeit und Aufprallzähigkeit | Kohlenstoff- & niedriglegierte Gussstähle |
| Lösungsanlassen | Stellt Korrosionsbeständigkeit wieder her und löst Chromcarbide auf | Austenitische & duplex-stähle |
| Normalgaren | Verfeinert die Kornstruktur und löst Restspannungen im Guss | Strukturgussstähle mit Legierung |
| Präzipitationshärkung | Maximiert die mechanische Härte durch Matrizenalterung | PH-Stähle & Nickelsuperlegierungen |
Oberflächenbehandlung & Korrosionsschutz
Wir bieten umfassende Oberflächenvorbereitung und Schutzbeschichtungen, um die Verschleißfestigkeit, Ästhetik und Umweltdauerhaftigkeit Ihrer finishten CNC-bearbeiteten Gusslegierungen zu verbessern:
- Schrotstrahlen & Schleuderglasstrahlen: Entfernt verbleibende Skala und schafft eine gleichmäßige, saubere matte Oberflächenprofil (Ra 3,2–6,3 μm) für die Nachbearbeitung.
- Chemische Passivierung: Entfernt freies Eisen von Oberflächen aus Edelstahl, um die natürliche Oxidbarrierebildung zu maximieren.
- Elektroplattieren & Zinkbeschichtung: Liefert zuverlässigen kathodischen Korossionsschutz für Standard- und Legierungseisen.
- Thermisches Spritzen & Spezialbeschichtungen: Bietet robuste Barrieren gegen Verschleiß, Erosion und Hitze für anspruchsvolle industrielle Umgebungen.
Qualitätssicherung, NDT-Inspektion & Branchenzertifizierungen
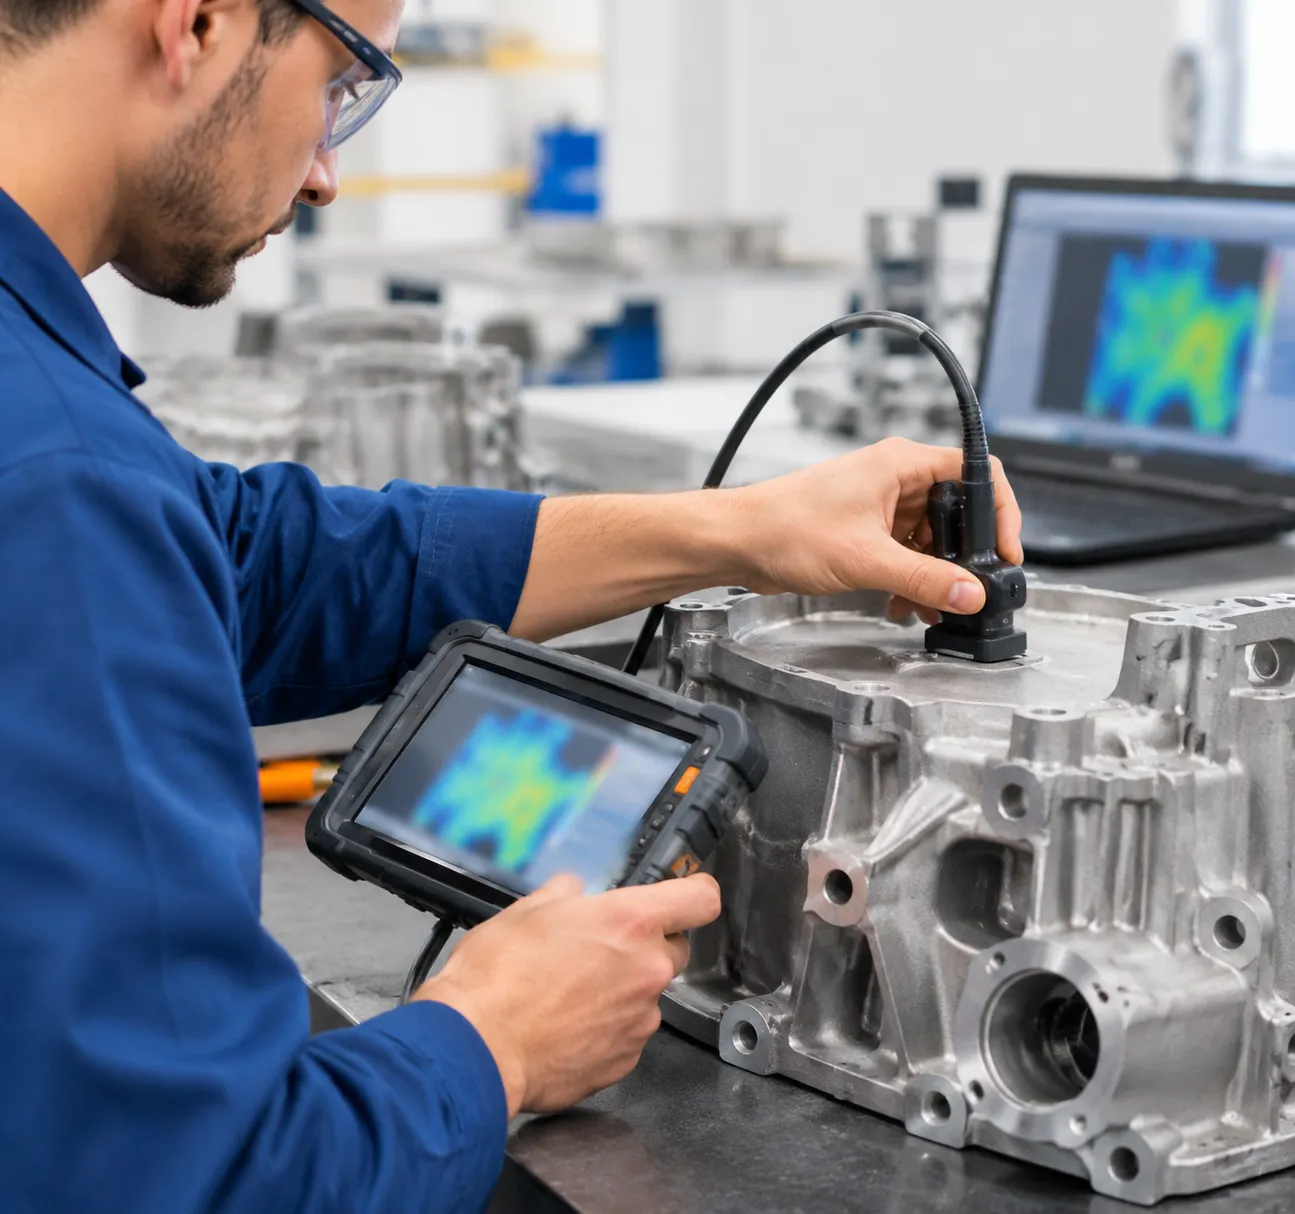
Wir testen und validieren jedes Gusslegierung Bauteil, um die metallurgische Integrität, genauige Abmessungstoleranzen und null interne Defekte sicherzustellen. Unser Qualitätsmanagementsystem deckt jede Produktionsphase ab, von der Rohschmelzeanalyse bis zur endgültigen Abmessungsprüfung.
Verifizierung der chemischen Zusammensetzung & Schmelzsteuerung
Um zu garantieren, dass jede Charge der Kundenchemie und internationalen ASTM-Legierungs-Gussqualitätsstufen entspricht, führt unser Gießereibetrieb umfassende Verifizierungen durch: Optische Emissionsspektrometrie (OES): Schnelle, präzise chemische Verifikation aller Haupt- und Spurenelemente pro Hitze. Positive Material Identification (PMI): Vor-Ort-Handheld-XRF/LIBS-Analyse, um Alloy-Mischungen während der Produktion und des Versands zu verhindern. Rückverfolgbarkeit: Vollständiges Hitze-Lot-Tracking, direkt verknüpft mit den Zertifizierungen der Rohbarren.
Umfassende Nicht-Zerstörende Prüfung (NDT)
Wir beschäftigen zertifizierte Level-II- und Level-III-NDT-Techniker, um innere Hohlräume, Oberflächenfehler und strukturelle Mikroporosität über alle Gusslegierungenstahl und Nichteisenmetallteile:
| ZfP-Methode | Prüfungsumfang | Gezielte Defekt-Erkennung |
|---|---|---|
| Radiografische Prüfung (RT / Röntgen) | Innere Struktur | Volumetrische Defekte, Schrumpfporen, Gasporosität |
| Ultraschallprüfung (UT) | Suboberflächliche Schichtdicke | Subsurface inclusions, cracks, and lamination |
| Magnetic Particle Inspection (MPI) | Ferrous surface/subsurface | Micro-cracks, seams, and laps in magnetic cast alloys |
| Dye Penetrant Testing (PT) | Non-porous surfaces | Surface-breaking cracks and cold shuts on all alloys |
Mechanical Validation & 3D Scanning
Every production run is backed by mechanical testing to confirm that physical properties meet structural load requirements, critical when evaluating stainless steel strength grades and high-strength alloy castings: Zug- & Härteprüfungen: Verification of ultimate tensile strength, yield point, elongation, and Brinell/Rockwell hardness ratings. Charpy-V-Notch Stoßzähigkeitsprüfung: Toughness validation at room, sub-zero, and cryogenic temperatures. CMM & 3D Optical Scanning: Automatisierte Koordinatenmessmaschinen liefern eine hochdichte Punktwolken-Überprüfung gegenüber ursprünglichen 3D-CAD-Modellen.
Globale Compliance-Standards & Zertifizierungen
Unsere Gießereibetriebe und Qualitätssysteme entsprechen strengen globalen Fertigungscodes: Qualitätsmanagement: ISO 9001:2015, IATF 16949 (Automobil) und AS9100 (Luft- und Raumfahrt). Druckgeräte: PED 2014/68/EU-Zertifizierung für druckfeste Ventile, Pumpen und Sammelgehäuse. Materialverfolgbarkeit: EN 10204 Typ 3.1 und 3.2 Prüfbescheinigungen mit vollständigen chemischen und mechanischen Prüfprotokollen.
Industrielle Anwendungen für maßgeschneiderte Gusslegierungsbauteile
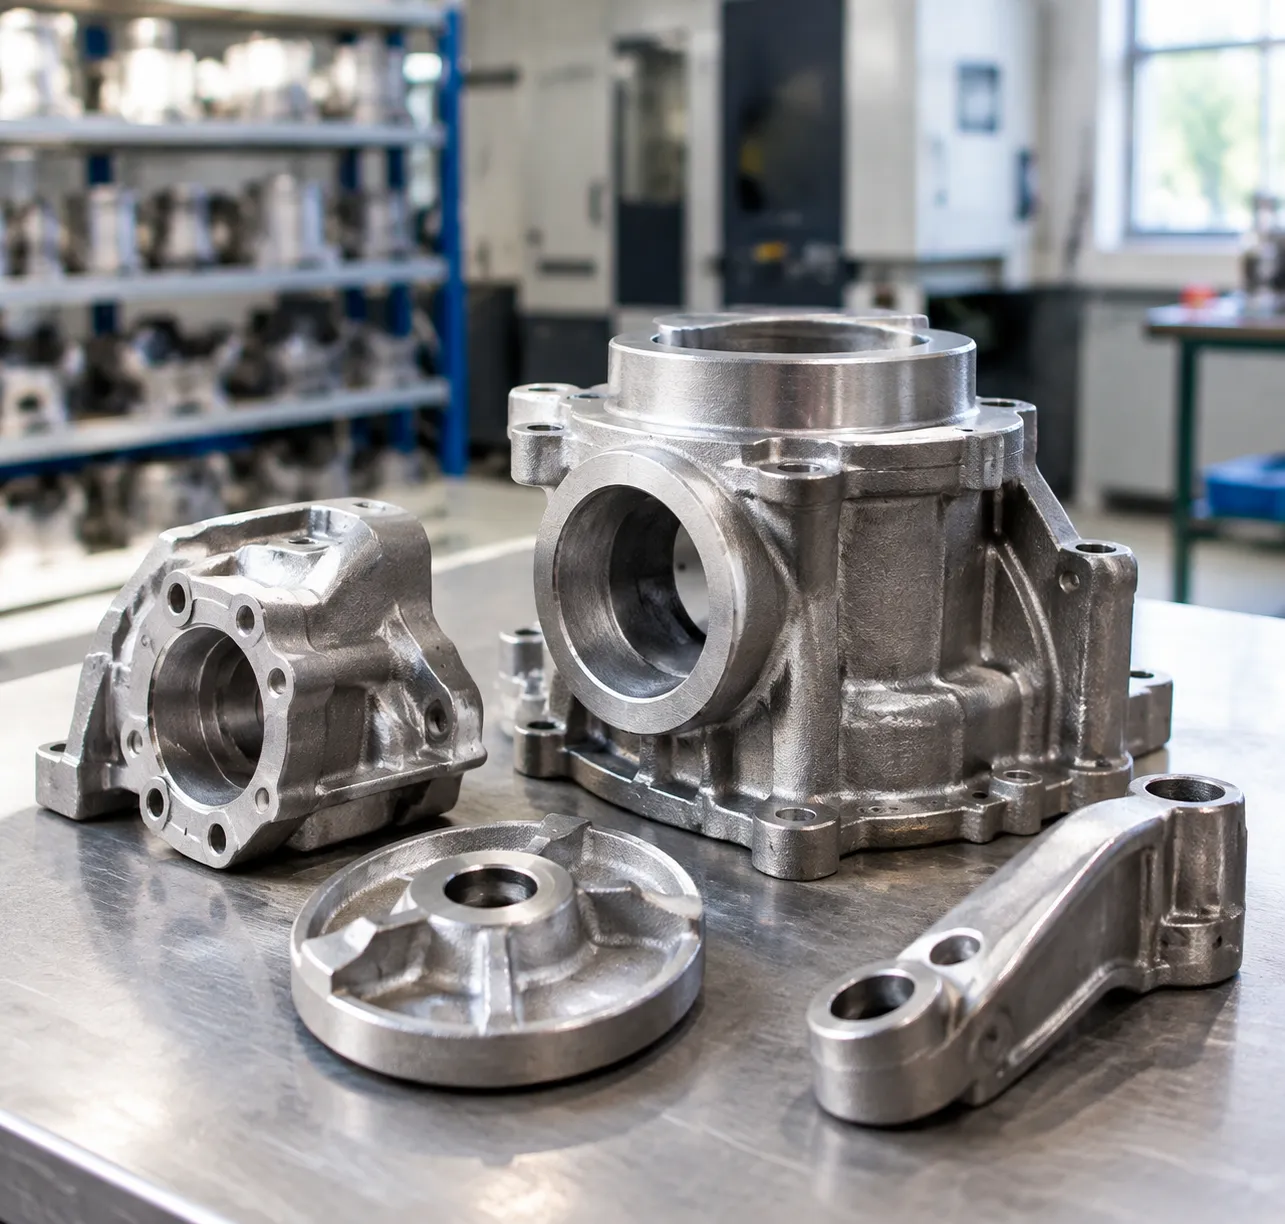
Wir entwickeln leistungsstarke Gusslegierung Komponenten, die extremen mechanischen Belastungen, thermischer Ermüdung und aggressiven chemischen Umgebungen standhalten. Unsere metallurgischen Gusslösungen bedienen kritische Industriebranchen weltweit:
- Öl, Gas und Petrochemie: Gussteile aus Legierungsstahl für den Schwerlastbereich, einschließlich Hochdruckventilgehäusen, Pumpengehäusen, Choke-Sammelstücken und Strömungsregelbaugruppen, ausgelegt für Hochdruck- und Schwefelgasumgebungen.
- Automobil- und Transportwesen: Präzisions-Guss-Legierungs-Antriebsstrang-Träger, Hochtemperatur-Turbolader-Turbinengehäuse, Abgaskrümmer und Achssuspensions-Gelenke aus duktiles Eisen, Legierungsstahlguss und leichten Gusssorten aus Aluminiumlegierungen.
- Energieerzeugung und Hardware für die Energieversorgung: Hitzebeständige Gusslegierungen und nickelbasierte Formulierungen für Gas-Turbinenabschirmungen, Brennerdüsen, Statorblätter und Bauteile von Abhitze-Wasser-Dampf-Generatoren (HRSG).
- Bergbau und Schwerbau: Extrembelastung Sandgusshersteller für kundenspezifische Metallteile Fähigkeiten, verschleißfeste Gusslegierung-Schmelzschutz-Liner, Schaufelzähne für Bagger, Spurplatten und bodennutzungsbezogene Werkzeuge (GET) zu liefern.
- Marin und Luftfahrt: Hochauschnitte Impeller, Marine-Antriebs Hardware, Ruderaufnahmen und Flügeltaugliche Strukturgehäuse unter Verwendung spezialisierter Titan-Investitionsguß für die Luft- und Raumfahrt und korrosionsbeständige Bronzelegierungen.
Gusslegierung DFM-Engineering & RFQ-Workflow
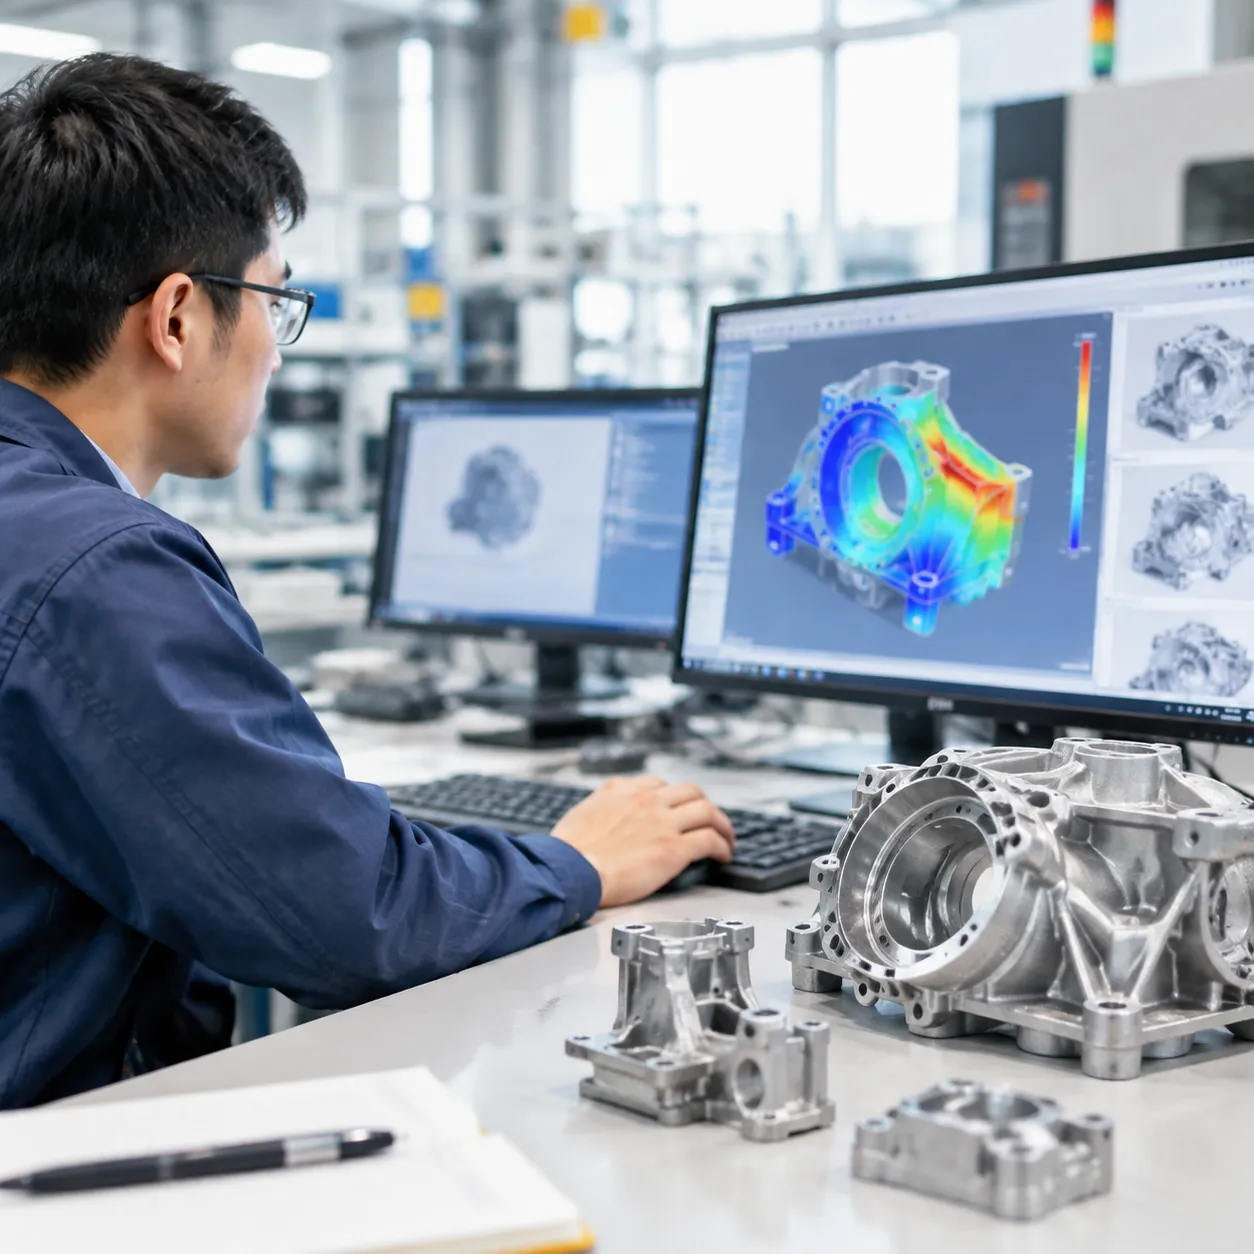
Wir beseitigen Fertigungsengpässe früh, indem wir strenge Design for Manufacturability (DFM)-Reviews in jedes Gusslegierungsprojekt integrieren, bevor das Werkzeugeingreifen beginnt. Unser foundry-Engineering-Team analysiert Ihre Bauteilgeometrie, um thermische Massenkonzentrationen zu lösen, den Materialfluss zu balancieren und Schrumpfungsfehler zu verhindern.
Festigkeits-Simulation und Porositätsverhinderung
Jedes eingehende Gusslegierungs-Design durchläuft eine computerunterstützte thermische und Formfüll-Simulation. Dadurch können wir Teilungslinien optimieren, genaue Zuführungspositionen bestimmen und innere Porosität verhindern, bevor Metall in die Form fließt.
- Teilungslinien- & Einlaufvergrößerung: Wir verfeinern Teilungslinien und Abziehwinkel (typisch 0,5° bis 2°), um eine saubere Musterextraktion und minimale Teilungslinien-Flash zu gewährleisten.
- Thermischer Modulus Ausbalancierung: Wandstärketransitionen werden mit großzügigen Fasen kombiniert, um Hitzeinseln, Spannungserhöhungen und Rissbildung während des Abkühlens zu verhindern.
- Gating- und Risers-Design: Individuelle Gates-Systeme werden simuliert, um gerichtete Erstarrung zu fördern und hochbelastete Zonen Ihrer gegossenen Legierungsbauteile vollständig intakt zu halten.
+--------------------------+-------------------------------------+--------------------------------------------+ | DFM Engineering Phase | Key Technical Focus | Foundry Risk Mitigated | +--------------------------+-------------------------------------+--------------------------------------------+ | Wandstärkenüberprüfung | Einheitliche Abschnitte & allmähliche Verjüngung | Heiße Risse, Fehlläufe und Einschnürungen | | Erstarrungsmodellierung | Thermischer Gradienten-Simulation | Interne Schrumpfung und Gasporosität | | Teilungsnaht-Ausrichtung | Kernminimierung & Flanschkontrolle | Dimensionsdrift und übermäßiges Schleifen | | Fertigungszugang DFM | 1,5 mm bis 3,0 mm Materialreserve Optimierung | Werkzeugratter und übermäßige Zykluszeiten | +--------------------------+-------------------------------------+--------------------------------------------+
Schnelle Prototypen bis harte Werkzeuge Übergang
Um komplexe Geometrien ohne upfront Werkzeuginvestitionen zu validieren, überbrücken wir Designideen zur Produktion mittels additiver Fertigung. Für eine Validierung mit geringem Stückzahlvolumen und Pre-Production-Tests verstehen wir die Trade-offs zwischen 3D-gedrucktes Wachs vs. injiziertes Wachs für das Gießen ermöglichen es uns, formlose Musterformen oder gedruckte Wachsmuster auszuwählen, die physische Gussteil-Prototypen in Tagen statt Monaten liefern.
Sobald Ihr Design durch physische Inspektion und zerstörungsfreie Prüfung verifiziert ist, wechseln wir direkt zu gehärteten CNC-bearbeiteten Aluminium- oder Stahlwerkzeugen für Hochvolumen-Legierungsgussstahl und Präzisionsgussteile.
RFQ Einreichung und CAD-Kompatibilität
Um innerhalb von 24 bis 48 Stunden ein genaues technisches Angebot und einen DFM-Bericht zu erhalten, reichen Sie Ihr Engineering-Paket mit Ihren 3D-Modellen, 2D-Zeichnungen und Materialspezifikationen ein.
- Anerkannte 3D-CAD-Formate: STEP (.stp), IGES (.igs), Parasolid (.x_t)
- Anerkannte 2D-Zeichnungsformate: PDF, DWG, DXF (muss kritische GD&T, Referenzstrukturen und Gewindebeschriftungen enthalten)
- Material- & Standardansprüche: Ziellegierungen (z. B. ASTM, DIN, ISO oder proprietäre Chemien)
- Projektdaten: Anfängliche Prototypmengen, geschätzter jährlicher Verbrauch (EAU), erforderliche Wärmebehandlungen, Oberflächenfinish-Spezifikationen und spezifische NDT-Prüfkennwerte
Häufig gestellte Fragen zum Gusslegierungseinkauf
Wodurch unterscheiden sich gegossene Legierungsbauteile von geguldeten oder geschmiedeten Bauteilen?
Eine gegossene Legierung wird hergestellt, indem flüssiges Metall in eine Präzisionsform gegossen wird, was sie zum kostengünstigsten Verfahren für komplexe Geometrien, dünne Wandungen und innere Hohlräume macht.Guss- oder Schmiedebauteile werden mechanisch in Form gebracht, wodurch eine gerichtete Kornführung auf Kosten der geometrischen Flexibilität entsteht. Das Verständnis des Grundlagen Unterschied zwischen Schmieden und Gießen hilft Ingenieuren, die richtige Vorgehensweise basierend auf Bauteilkomplexität, mechanischen Belastungsprofilen und Werkzeugbudgets auszuwählen.
Welche Gusslegierungsstufe ist am besten für Hochtemperatur- und korrosive Umgebungen geeignet?
Die Werkstoffauswahl hängt von Betriebstemperaturen, mechanischem Stress und dem Kontakt mit korrosiven Medien ab. Unsere foundry gischt üblicherweise folgende Legierungsbereiche für extreme Umgebungen:
| Gusslegierungsfamilie | Wesentliche Materialtypen | Primäre Leistungsmerkmale | Typische Anwendungen |
|---|---|---|---|
| Nickel-Basis-Superlegierungen | Inconel 625 / 718, Hastelloy C276 | Hohe Kriechfestigkeit, Oxidationsbeständigkeit bis 980 °C | Turbinenkomponenten, Abgasmotoren |
| Duplex-Edelstähle | 2205, 2507, CD4MCu | Außergewöhnliche Beständigkeit gegen Lochkorrosion und Chloridspannungsriss | Chemiepumpen, marine Ventile |
| Austenitischer Edelstahl | CF8M (316), CF3M (316L) | Breite chemische Beständigkeit, kryogene Zähigkeit | Lebensmittelverarbeitung, fluidtechnische Anwendungen |
| hitzebeständige Gussstähle | ASTM A297 (HH, HK, HT) | Karburierung und thermische Ermüdungsbeständigkeit | Ofenmontagen, Brennerdüsen |
Welche Maßhaltigkeiten sind für Präzisions-Investitionsgusslegierungen erreichbar?
Verwendung von Präzisions-Investitionsgussdienstleistungen, wir erreichen regelmäßig die Maßhaltigkeit gemäß ISO 8062-3 CT4–CT6 Standards.
- Lineare Toleranzen: Typischerweise ±0,12 mm bei Abmessungen bis 25 mm, und ±0,05 mm für jede zusätzlichen 25 mm.
- Oberflächenrauheit: Gussoberfläche zwischen Ra 1,6 μm und Ra 3,2 μm, wodurch sekundäres Schleifen reduziert oder eliminiert wird.
- Enge Merkmalskontrolle: Kritische Bohrungen, Dichtflächen und Gewindelöcher werden nah am Nettoform-Werkstück gegossen mit festgelegten Bearbeitungszulagen für die nachgelagerte CNC-Endbearbeitung.
Wie verbessern Nachguss-Heat-Behandlung die mechanischen Eigenschaften von Gusslegierungen?
Gussmetalle weisen oft ungleichmäßige Kornstrukturen und Restspannungen auf. Wir verwenden gezielte Wärmezyklen, um die metallurgische Integrität zu verfeinern:
- Abkühlung & Anlassen: Passt das Gleichgewicht aus hoher Zugfestigkeit und Schlagzähigkeit in Legierungs-Gussstahl an.
- Lösungsgeglühtes Anlassen: Löst Karbid-Prezipitate wieder in die feste Matrix auf, um die Korrosionsbeständigkeit in Edelstahl- und Nickelgusslegierungen zu maximieren.
- Spannungs-Entlastung & Normalisierung: Homogenisiert die Kristallmatrix, um Verformungen in der Abmessung während CNC-Fräsen und Drehen zu verhindern.
- Precipitationshärtung: Erhöht die Oberflächen- und Kernhärte, ohne die Formstabilität des Grundmetalls zu beeinträchtigen.
Was sind die Standardlieferzeiten für kundenspezifische Werkzeuge und Musterproduktionen?
- Schnelle Prototypisierung (3D-gedruckte Muster): 5 bis 10 Arbeitstage für Form-, Passungs- und Funktionsvalidierung ohne Werkzeug.
- Produktion von Werkzeugen: 3 bis 5 Wochen, je nach Komplexität der Form und Anforderungen an Kern-Modelle.
- First Article Muster & CMM-Berichte: Lieferbar 7 bis 10 Tage nach der Werkzeugabnahme.
- Serienproduktion: 4 bis 6 Wochen nach Freigabe der Muster und metallurgischer Abnahme.


 German
 English
 Russian