
2026年9月16日
Erkunden Sie hochfesten Martensit-Edelstahl mit hervorragender Härte, Korrosionsbeständigkeit und zuverlässiger Leistungsfähigkeit für anspruchsvolle Anwendungen
Was ist Martensitischer Edelstahl?
Martensitischer Edelstahl ist eine spezialisierte Klasse von hitzebehandelbarem Edelstahl entwickelt für Anwendungen, die hohe mechanische Festigkeit, erhöhte Härte und zuverlässige Verschleißbeständigkeit bei moderatem Korrosionsschutz verlangen. Im Gegensatz zu herkömmlichen austenitischen Legierungen durchlaufen diese Legierungen eine direkte Phasenveränderung durch thermische Verarbeitung und sind die bevorzugte Wahl für schwere Werkzeuge, Wellen, Armaturenkomponenten und industrielles Besteck.
Metallurgische Struktur: BCT-Gitter-Transformation
- Phasenveränderung: Das Material wechselt von einer austenitischen kubisch-flächenzentrierten (KFK) Struktur bei erhöhten Austenitisierungstemperaturen (980°C bis 1050°C) zu einem harten Body-Centered Tetragonal (BCT) martensitischen Gitter durch schnelles Abschrecken in Öl oder Luft.
- Diffusionslose Verformung: Kohlenstoffatome bleiben während des Abkühlens in der Eisenmatrix eingeschlossen, wodurch eine extreme Gitterverformung entsteht, die vor dem Anlassen eine außergewöhnliche mechanische Festigkeit und Härte bietet.
Chemische Baseline & Legierungsprinzipien
- Chromgehalt (11.5% bis 18%): Liefert den baseline-passiven Chromdioxidfilm ($Cr_2O_3$), der für grundlegende Korrosionsbeständigkeit in Dampf, milden Chemikalien und atmosphärischen Bedingungen erforderlich ist.
- Gesteuerter Kohlenstoffgehalt (0.10% bis 1.20%): Bestimmt das endgültige Härtepotenzial; höherer Kohlenstoffgehalt fördert eine starke Karbidbildung ($M_{23}C_6$, $M_7C_3$) für hervorragende Verschleißfestigkeit.
- Sekundäre Elemente: Gesteuerte Zuschläge von Molybden (bis zu 1.0%) erhöhen die Lochfraßbeständigkeit, während Nickel (bis zu 2.5%) die Impact-Toughness in hochfesten Sorten optimiert.
Kernkonstruktionseigenschaften
- Hohe Härte nach Wärmebehandlung: Erzeugt kontrollierbare Härtewerte im Bereich von 40 HRC bis über 60 HRC durch präzise Abschreck- und Anlassenzyklen.
- Angehäufelte Ferromagnetismus: Vollständig Magnetischer Edelstahl in sowohl geglühtem als auch gehärtet-gewalzt (+QT) Lieferzustand aufgrund seiner ferritisch/martensitischen Matrix.
- Optimierte Mechanische Festigkeit: Erzeugt außergewöhnliche Streckgrenze- und Zugwerte von über 800–1500 MPa, die austenitische Qualitäten in dynamischen Lastannahmen übertreffen.
- Mäßige Korrosionsbeständigkeit: Bietet gezielte Beständigkeit gegen Frischwasser, Dampfe, Erdölprodukte und milde Säuren, optimiert, wenn Teile poliert und gehärtet sind.
Umfassende Legierungs-Matrix & Chemische Zusammensetzung von martensitischem Edelstahl
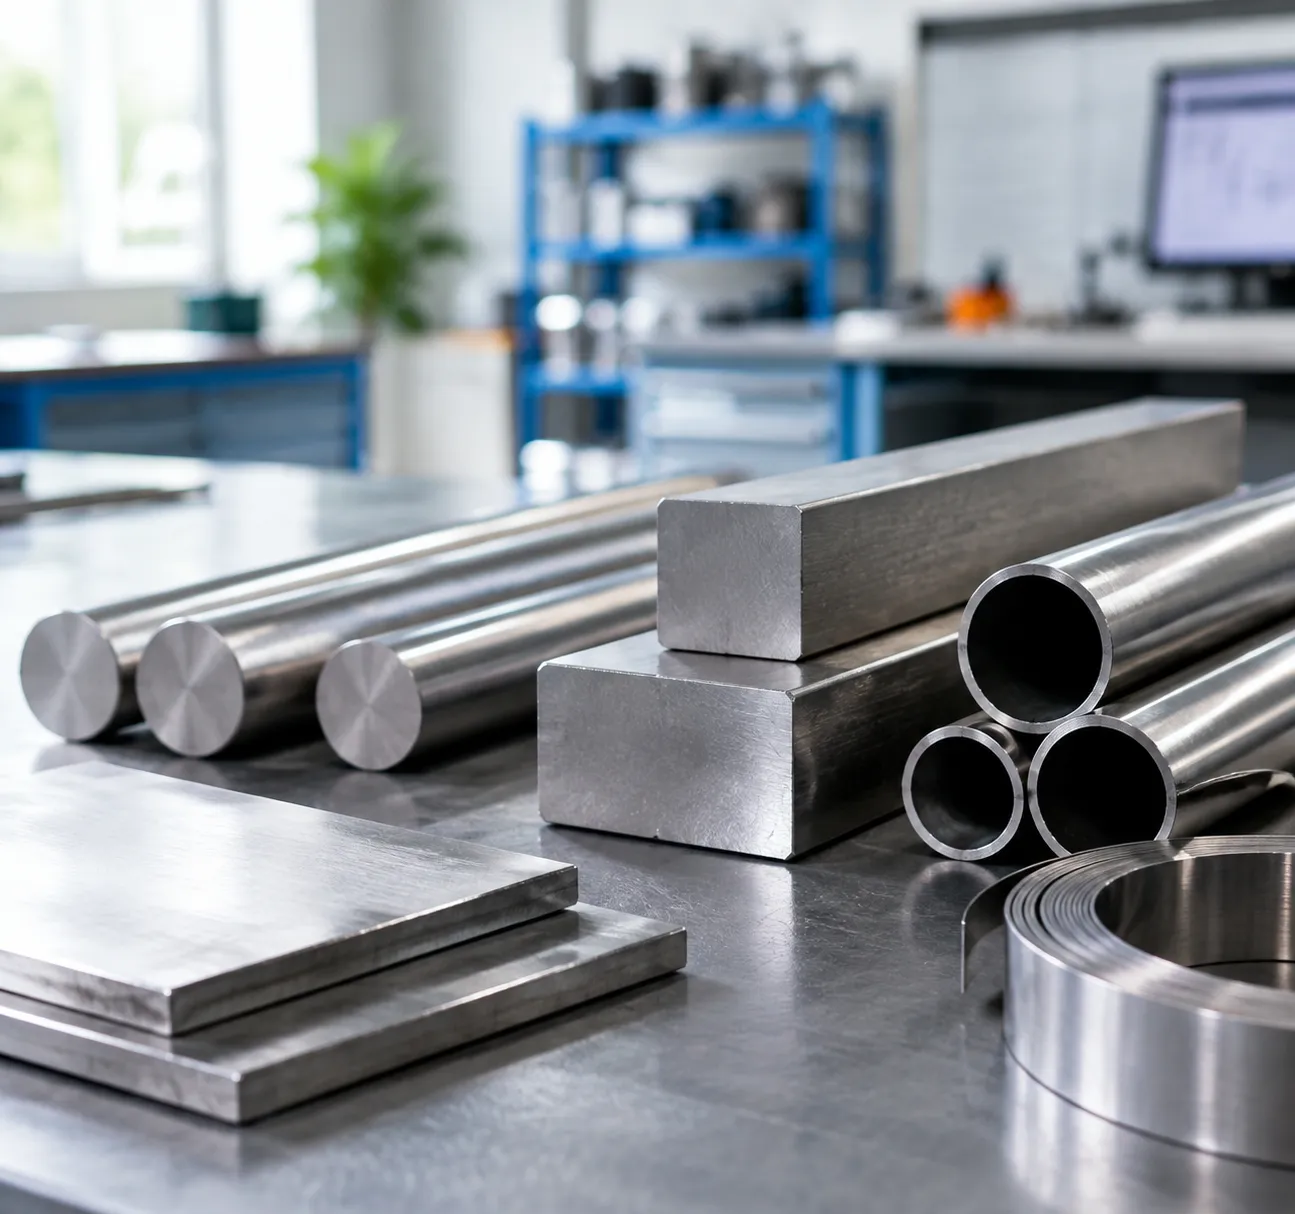
Wir fertigen und liefern eine vollständige Palette von härtbaren 400-Serie Edelstahlqualitäten entwickelt, um präzise mechanische Festigkeit, Verschleißbeständigkeit und Korrosionsanforderungen zu erfüllen.
Kern-Martensitstahl-Güten
- AISI 410 (UNS S41000 / 1.4006): Die generelle Basismischung. Bietet soliden Korrosionsschutz gegen milde Atmosphären, Dampf und milde Chemikalien bei Wärmebehandlung.
- AISI 416 (UNS S41600 / 1.4005): Eine spanend freigängige Variante, formuliert mit kontrollierten Schwefelzugaben (0,15–0,35%), um Hochgeschwindigkeits-CNC-Drehen, Gewinden und die Durchsatzleistung von Automatik-Schellmaschinen zu maximieren.
- AISI 420 (UNS S42000 / 1.4021 / 1.4028): Eigenschaften mit erhöhtem Kohlenstoffgehalt, um eine höhere Oberflächenhärte zu erzielen (bis zu 50–55 HRC). Ein erstklassiges Edelstahlklingenmaterial, das umfangreich für chirurgische Schneidwerkzeuge, Pumpenwellen und Verschleißringe verwendet wird.
- AISI 431 (UNS S43100 / 1.4057): Entworfen mit 1.25% bis 2.50% Nickel. Bietet überlegene Aufprallzähigkeit, hohe Zugfestigkeit und verbesserte Korrosionsbeständigkeit gegenüber Meerwasser im Vergleich zu Standard-12% Cr-Grade.
- AISI 440A / 440B / 440C (UNS S44004 / 1.4125): Premium-Edelstahl mit hohem Kohlenstoffgehalt, martensitisch. AISI 440C erreicht Höchsthärtegrade von 58–62 HRC und bietet maximale Kantenschärfe und Abriebfestigkeit in Kugellagern, Ventilkomponenten und industriellen Keil- und Scherklingen.
Chemische Zusammensetzungs-Matrix (Masse %)
| Legierung | UNS | DIN / EN | C (%) | Cr (%) | Ni (%) | Mo (%) | Andere Elemente |
|---|---|---|---|---|---|---|---|
| AISI 410 | S41000 | 1.4006 | 0.08–0.15 | 11.50–13.50 | ≤ 0.75 | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 416 | S41600 | 1.4005 | 0.09–0.15 | 12.00–14.00 | — | ≤ 0.60 | S: 0.15–0.35, P ≤ 0.06 |
| AISI 420 | S42000 | 1.4021 | 0.16–0.25 | 12.00–14.00 | — | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 420C | S42000 | 1.4028 | 0.26–0.35 | 12.00–14.00 | — | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 431 | S43100 | 1.4057 | 0,12–0,20 | 15,00–17,00 | 1,25–2,50 | — | Mn ≤ 1.00, Si ≤ 1.00 |
| AISI 440C | S44004 | 1.4125 | 0,95–1,20 | 16,00–18,00 | — | ≤ 0.75 | Mn ≤ 1.00, Si ≤ 1.00 |
Mechanische Eigenschaften: Vergütet vs. Anlassen (+QT)
Diese zu überprüfenden Edelstahl-Stahlfestigkeiten und Vergleiche hervorhebt, wie maßgeschneiderte Wärmebehandlung weiches, duktiles, geglühter Materialzustand in strukturelle, hochbelastbare Bauteile transformiert:
| Legierung | Zustand | Streckgrenze $R_{p0.2}$ (MPa) | Zugfestigkeit $R_m$ (MPa) | Dehnung $A_5$ (%) | Härte (HBW / HRC) | Charpy-V-Notch (20 °C, J) |
|---|---|---|---|---|---|---|
| AISI 410 | Annealiert (+A) | ≥ 205 | 450–600 | ≥ 20 | ≤ 200 HBW | — |
| Gehärtet und angelassen (+QT650) | ≥ 450 | 650–850 | ≥ 15 | 200–260 HBW | ≥ 35 J | |
| AISI 416 | Annealiert (+A) | ≥ 240 | 480–650 | ≥ 16 | ≤ 210 HBW | — |
| Gehärtet & Anlassgehärtet (+QT) | ≥ 450 | 650–820 | ≥ 14 | 205–255 HBW | ≥ 25 J | |
| AISI 420 | Annealiert (+A) | ≥ 225 | 500–700 | ≥ 15 | ≤ 225 HBW | — |
| Harter & Niedriggehärtet | ≥ 1100 | 1400–1750 | ≥ 7 | 48–54 HRC | ≥ 12 J | |
| AISI 431 | Annealiert (+A) | — | ≤ 950 | — | ≤ 295 HBW | — |
| Gehärtet & An- geglüht (+QT800) | ≥ 600 | 800–1000 | ≥ 14 | 240–300 HBW | ≥ 40 J | |
| AISI 440C | Annealiert (+A) | ≥ 270 | 600–750 | ≥ 10 | ≤ 269 HBW | — |
| Härtung & Spannungsarmung | ≥ 1800 | 1950–2200 | ≥ 2 | 58–62 HRC | ≤ 8 J |
Härtung, DIN-Beherrschbarkeit & Verarbeitung martensitischer Edelstahlstähle
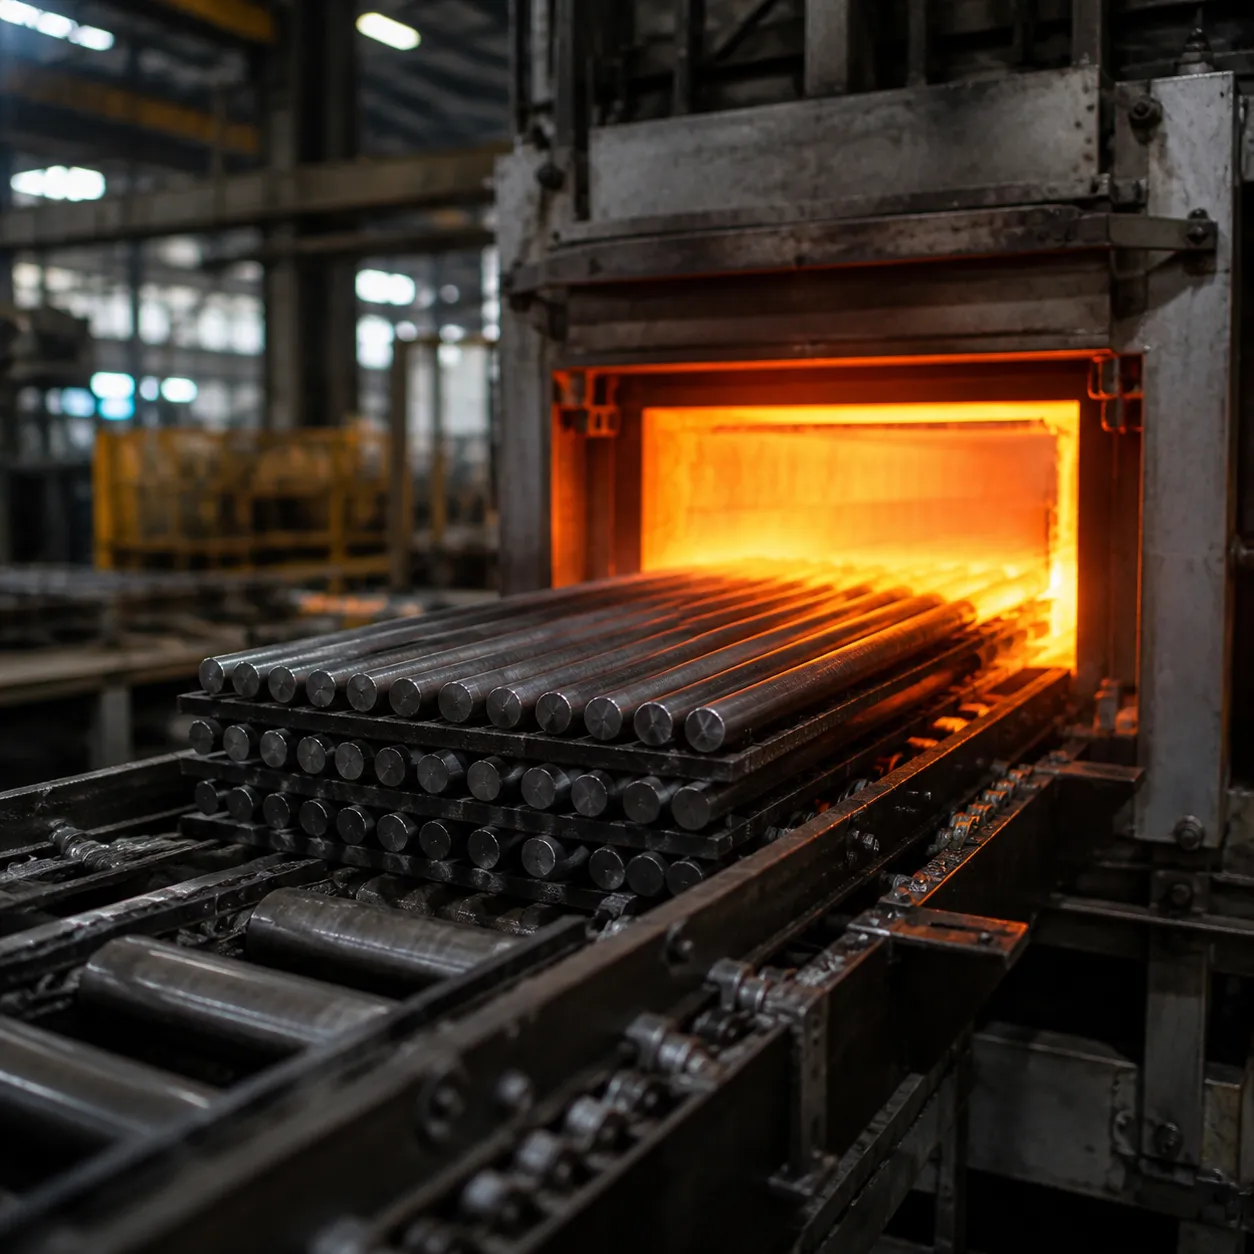
Wir bearbeiten und fertigen martensitischen Edelstahlstahl, um strenge mechanische Spezifikationen zu erfüllen. Da diese Legierungsgruppe auf Kohlenstoff-Martensit-Phasenreaktionen beruht, bestimmt die thermische Verarbeitung direkt die Endhärte, Streckgrenze und strukturelle Integrität.
Austenitisieren & Abschreck-Dynamik
Die Umwandlung der weichen geglühten ferritischen Matrix in hochfesten body-centered tetragonal (BCT) Martensit erfordert eine präzise Temperaturführung.
- Austenitisierungsbereich: Wir erhitzen den Stahl auf 980°C–1065°C (1800°F–1950°F) je nach Kohlenstoff- und Chromgehalt (z. B. niedrigere Wertebereich für AISI 410, höherer Wertebereich für AISI 440C). Dadurch lösen sich Chromcarbide vollständig in die Gamma-Eisen-Matrix auf.
- Kühlmedium: Wir verwenden gerührte Ölabschreckung für schwere Querschnitte und hochkohlige Güten (AISI 420/440C), um eine vollständige Umwandlung zu Martensit zu gewährleisten. Für dünne Querschnitte und niedrigere Kohlenstoffgehalte (AISI 410), Zwangslüftige Luftkühlung oder Inertgasabschreckung in Vakuumöfen minimiert dimensionale Verzerrungen und thermische Schocks.
Anlassen-Protokolle & Vermeidung von Sprödigkeit
Der unals wiederhärtete Martensit ist extrem spröde und enthält hohe Restspannungen. Wir lassen alle abgeschreckten und angelassenen Edelstähle unmittelbar nach Abkühlung auf Raumtemperatur anlassen.
- Niedrigtemperatur-Anlassen (150°C–250°C / 300°F–480°F): Entlastet Anlassenrisse während der Beibehaltung maximaler Härte (50–60 HRC) und Verschleißfestigkeit für Schneidklingen, chirurgische Instrumente und Lager.
- Hochtemperatur-Anlassen (600°C–750°C / 1110°F–1380°F): Erzeugt hohe Zugfestigkeit kombiniert mit hoher Aufprallzähigkeit und Dehnung für Antriebswellen, Befestigungselemente und Ventilstifte.
- Anlass-Sprödigkeit-Zone (400°C–550°C / 750°F–1020°F): Wir vermeiden hier streng Tempern/Stufenwärmen in diesem Fenster. Thermische Belastung hier führt zur Bildung von intergranularen Chromcarbiden, was zu erheblichem Verlust der Charpy-V-Notch-Einsatztauglichkeit und Verschlechterung der Korrosionsbeständigkeit führt.
| Legierung | Austenitisier-Temperatur (°C) | Abkühlmedium | Verkühlbereich (°C) | Erreichbare Härte |
|---|---|---|---|---|
| AISI 410 | 950 – 1010 | Öl / Luft | 600 – 700 (Zähigkeit) | 28 – 35 HRC |
| AISI 420 | 980 – 1040 | Öl | 180 – 250 (Schneiden) | 50 – 54 HRC |
| AISI 431 | 1000 – 1050 | Öl / Luft | 600 – 680 (Zähigkeit) | 36 – 44 HRC |
| AISI 440C | 1010 – 1070 | Öl / Druckgas | 150 – 200 (Verschleiß) | 58 – 62 HRC |
Bearbeitungs- & Formbarkeit-Protokolle
Bearbeitungsleistung hängt vollständig vom Zustand der martensitischen rostfreien Stahllegierung ab:
- Sanne Zustand (+A): Wir führen Rohdreh-, Fräs- und Bohrarbeiten durch, solange das Material weichglüht (<230 HBW). Wir verwenden starre Spannmittel, Carbide mit positivem Spanwinkel und schwefelhaltige Reinigungsöle, um das Bilden von Spänen zu verhindern. Freifertig variants wie AISI 416 liefern bis zu 85% Bearbeitungsratings im Verhältnis zu herkömmlichen Stahlsorten.
- Härtelzustand-Schleifen (>50 HRC): Beim Bearbeiten härtender martensitischer Güten wechseln wir zu Präzisionsschleifen. Wir verwenden keramische oder weiße Aluminiumoxid-Schleifscheiben mit kontinuierlicher Hochdruck-Überflutung, um lokale Überhitzung, Mikrorisse und Oberflächenweichung zu vermeiden.
- Tiefziehen & Kaltverformen: Begrenzt im Vergleich zu austenitischen Güten. Schwere Kaltumformungen erfordern eine Zwischen-Subkritikglühung bei 650°C–750°C.
Schweissüberlegungen & Rissverhinderung
Aufgrund ihrer extremen Härtbarkeit birgt schweißbare, hitzebehandelbare Edelstahlstähle ein erhebliches Risiko von Kaltverzug (Wasserstoffinduzierte Risse) in der HAZ (Heat-Affected Zone).
- Vorheizen (200°C–300°C / 390°F–570°F): In allen Abschnitten obligatorisch. Vorheizen verlangsamt die Abkühlrate durch den Martensit-Transformationsbereich ($M_s$ bis $M_f$) und verhindert die Bildung von sprödem Martensit in der Schweißnahtgrenze.
- Zwischenpasskontrolle: Während der gesamten Schweißfolge die Zwischenheiztemperaturen beibehalten, die dem Vorheizbereich entsprechen.
- Post-Weld Heat Treatment (PWHT): Unmittelbar nach Abschluss der Schweißnaht führen wir eine Nachschweißspannungsfreisetzung oder eine subkritische Glühung bei 650°C–720°C (1200°F–1330°F). durch. Dies temperiert die harte HAZ-Mikrostruktur und eliminiert Restspannungen, bevor sie auf Umgebungstemperatur abkühlt.
- Für Gusskomponenten, die spezielle strukturelle Schweißarbeiten oder Schweißreparaturen erfordern, bietet die Überprüfung unserer Guss Edelstahl Leitfaden umfassende Parameter zur Mikrostrukturstabilisierung und bindungsfreien metallurgischen Verbindungen.
Produktversorgungsumfang & Lieferbedingungen für martensitischen Edelstahl
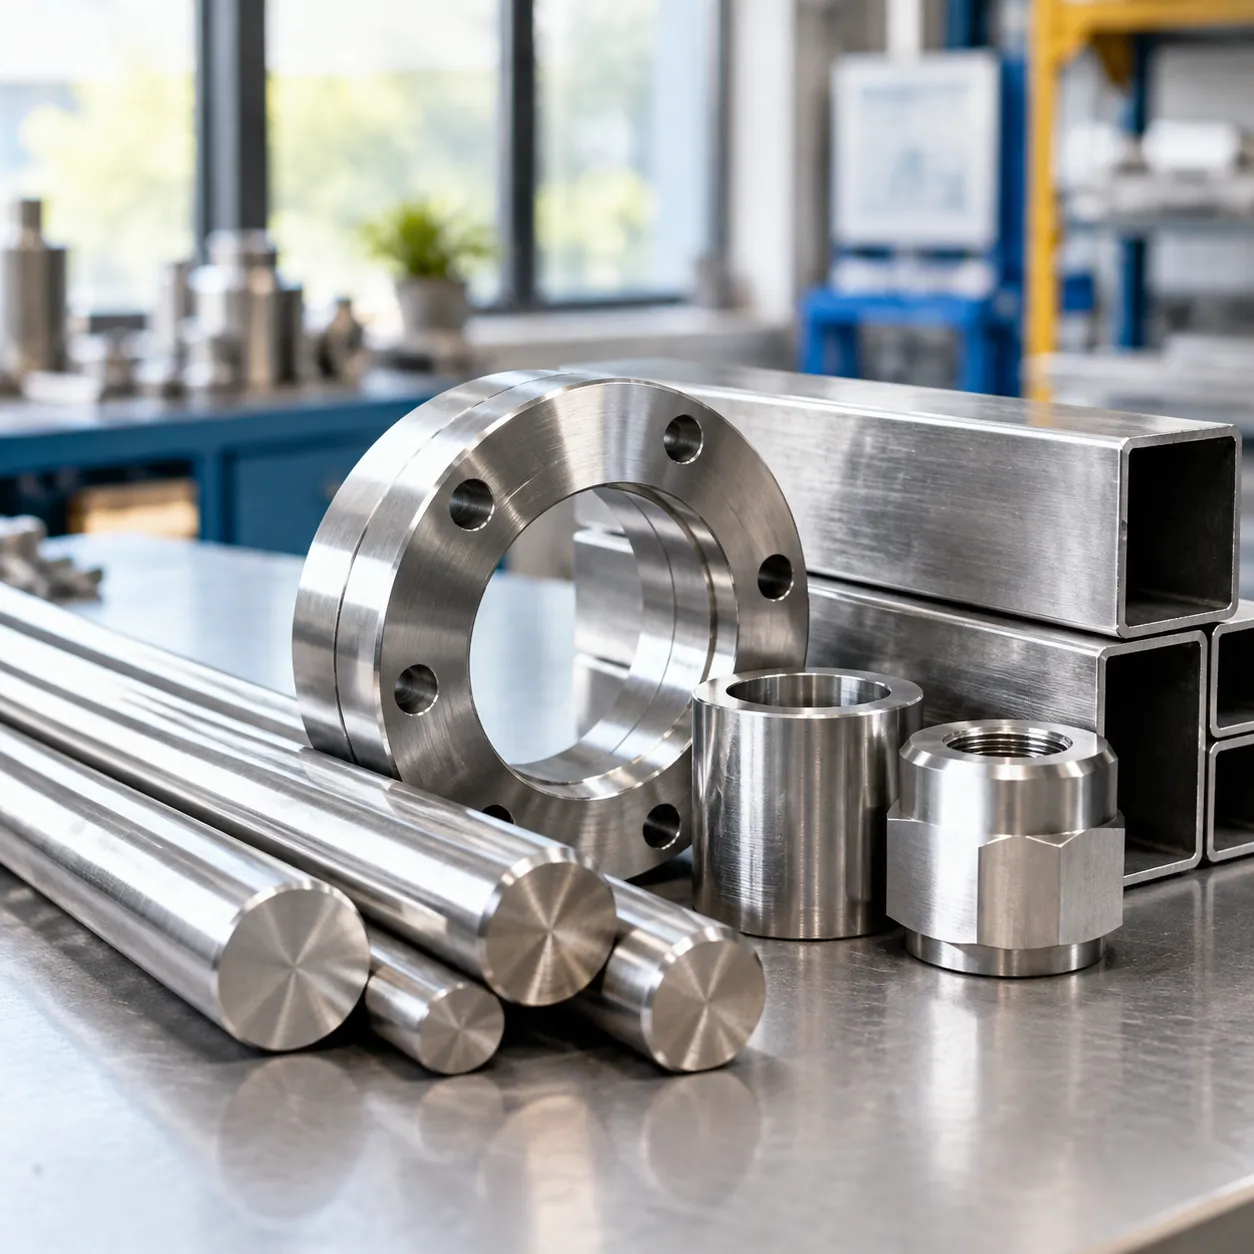
Wir führen einen umfangreichen, direkt vom Werk bezogenen Lagerbestand an martensitischem Edelstahl um global schnelle Bearbeitung, Schmieden und Stanzen zu ermöglichen. Ob Sie Standard-Stabs material für CNC-Drehen oder maßgeschneidertes Halbfabrikat benötigen, liefern wir zertifizierte Materialien, die auf exakte Maßtoleranzen vorbereitet sind.
Verfügbare Produktformen & Abmessungen
- Kaltzieh- & Zentrierschleifbearbeitete Rundstäbe: Präzisionsbearbeitet aus Ø 2 mm bis Ø 65 mm mit engen Toleranzen (ISO h7, h8, h9, h11), die sofort maschinell bearbeitet werden können hochfestes Edelstahlstab Produkte für Schweizer Drehautomaten und automatische Schraubenoperationen.
- Warmgewalzte & Gesenkte Stäbe: Reichend von Ø 20 mm bis Ø 500 mm, vollständig Ultraschalluntersucht, um Kernporosität und Zentrallinien-Segregation zu eliminieren.
- Flachprodukte & Präzisionsbleche: Kaltgewalzte und warmgewalzte Spulen, Präzisionsschnitte, und Bleche von 0,10 mm bis 12,0 mm Dicken für Ventilmembranen, chirurgische Schneidwerkzeuge und Industrie-Klingen.
- Individuelle Freiform- Schmiedestücke: Angepasste Stufenwellen, geschmiedete Scheiben, geschmiedete Ringe und individuelle Blöcke. Für nahezu-net-Form-Komponenten, die traditionelle Stabdurchmesser überschreiten, unterstützen wir auch Bauteile, die über Guss-Edelstahl-Sondergussteile und -Sorten.
Oberflächenfinish
| Oberflächenfinish | Beschreibung | Typische Anwendung |
|---|---|---|
| Schwarz (Gegenrollen/Schmiedebild) | Schwerer Oxidfilm intakt; Mahlung entrostet | Schwere Bearbeitung, offene Gesenk-Neuhartung |
| Abgeschält / Rau bearbeitet | Oberflächenfehler und Entkohlungs-Schicht entfernt | Allgemeine Bearbeitung und Wellenbearbeitung |
| Heller Drehen & Polieren | Glatte, spiegelglatte Oberfläche ohne Rost | Präzisionswellen, Pumpenkomponenten |
| Kernelos gehont | Hochpräzise Durchmessersteuerung (h7–h9) | Hochgeschwindigkeits-automatisierte CNC-Drehmaschine Zufuhr |
Liefersituationen & Wärmebehandlungsbedingungen
Wir liefern martensitischem Edelstahl in spezifischen wärmebehandelten Zuständen konfiguriert für Ihre nachgelagerte Fertigung:
- Weichglühen (+A): Optimiert für geringe Härte (typisch < 220 HBW für AISI 410/420; < 255 HBW für 440C) zur Gewährleistung minimaler Werkzeugverschleiß beim Fräsen, Höhnen und Tiefziehen.
- Gereinigt & Angehärtet (+QT): Vorgeschmiedet und gehärtet auf die angegebenen mechanischen Eigenschaften (z. B. QT650, QT750, QT800, QT900 gemäß EN 10088-3 / ASTM A276) für die direkte Bauteilanwendung ohne nachträgliche Wärmebehandlung.
- Normalisiert (+N): Gleichmäßige Gefügeentlastung, um vor der kundenindividuellen Spezialhärtung strukturelle Homogenität zu gewährleisten.
Gehärtete Anwendungen von martensitischem Edelstahl in Schlüsselindustrien
Wir liefern Hochleistung martensitischem Edelstahl Güten, die dafür ausgelegt sind, extreme mechanische Lasten, abrasiven Verschleiß und moderate korrosive Umgebungen zu widerstehen, in denen herkömmliche austenitische Güten versagen.
Luft- und Raumfahrt & Verteidigung
Hohe Streck- bzw. Festigkeit und Zähigkeit machen wärmebehandelte martensitische Legierungen zu wesentlichen Bauteilen für flugrelevante Hardware: Aktuator-Komponenten & Strukturstifte: Bearbeitet aus gehärtetem und angelassenem 431- und 410-Bar-Vorratsmaterial, um zyklischen Ermüdungsbelastungen zu widerstehen. Spezialisierte Befestigungselemente: Hochfestigkeits-Schrauben und Schraubverbindungen mit konstanten Vorlasten bei Vibration. Turbinenbauteile: Hochtemperatur-Turbinenräder und Stator- Schaufeln, hergestellt durch Präzisionsbearbeitung und kundenspezifische Investitions- und Präzisionsgießdienstleistungen für Metallteile.
Öl, Gas & Energieerzeugung
Stromerzeugung und Bohrarbeiten in Bohrlöchern erfordern Materialien, die mechanischem Erosionsverschleiß und drückenden Medien standhalten: Ventilstiele & Knautschungsverkleidungen: Gehärtete AISI 410- und 420-Güten, konstruiert, um das Verblocken unter Hochdruckabschaltszyklen zu verhindern. Hochdruckpumpen-Wellen: Gehärtet 410-Edelstahl Rundstahl Materialien mit maximaler Torsionssteifigkeit. Turbinenschaufeln & hydraulische Kolben: Dynamische Bauteile, die hohe Ermüdungsschwellen und Widerstand gegen Kavitationserosion erfordern.
Medizinische & zahnärztliche Instrumentierung
Chirurgische Werkzeuge erfordern eine saubere metallurgische Verarbeitung, eine scharfe Schnittkante und Korrosionsbeständigkeit gegen Sterilisationsprotokolle: Chirurgische Skalpelle & Klingen: Hergestellt aus 440C Hochkohlenstoff-Edelstahl zur Erreichung extremer Kantenschärfe (bis zu 58–60 HRC). Zahnärztliche Zangen & Taster: Ausgehärtet aus AISI 420 für optimale Federkraft und Fließfestigkeit. Orthopädische Reamer & Bohrer: Hohe Härte verschleißfester Edelstahl Werkzeuge, die für präzises Schneiden ohne Verformung entwickelt wurden.
Industrielles Schneiden & Lebensmittelverarbeitung
Kontinuierliche Verarbeitungsreihen erfordern Schneidelemente, die Kanten halten, ohne Lebensmittelprodukte zu kontaminieren oder zu splittern: Scherschauben & Schneidmesser: Schwerlast-Gutmesser- und Rotationsschneidemesser zum Schneiden von Kunststoffen, Folien und Metallen. Pelletierformen & Granulatormesser: Kryogener Einsatz martensitischer Legierungen, der vor vorzeitigem abrasivem Verschleiß schützt. Kommerzielle Lebensmittelmesser: Hochwertige Schneidsegmente, Wurst- und Gemüseschneidplatten sowie Hackmesser, beständig gegen organische Lebensmittelacide und hohe Verschleißzyklen.
Automobiltechnik
Hohe mechanische Lasten und kompakte räumliche Gegebenheiten stützen sich auf die strukturelle Stabilität gehärteter martensitischer Legierungen: Leistungsbremsbeläge: Reibungsstarke, verzugsresistente Bremsrotoren aus 410/420, entwickelt für gleichmäßige Wärmeableitung. Treibstoffeinspritzsystem-Teile: Ultra-präzise Ventilsolenoid-Kerne, Kolbenstangen und Einspritzdüsen, die unter hohem hydraulischem Druck arbeiten. Hochstress-Drehwerk-Pinse: Fallgehärtete oder durchgehärtete Pivot-Pins, die eine Nullspielzuverlässigkeit in Übertragungsbaugruppen gewährleisten.
Qualitätsicherung & Prüfnormen für martensitischen Edelstahl
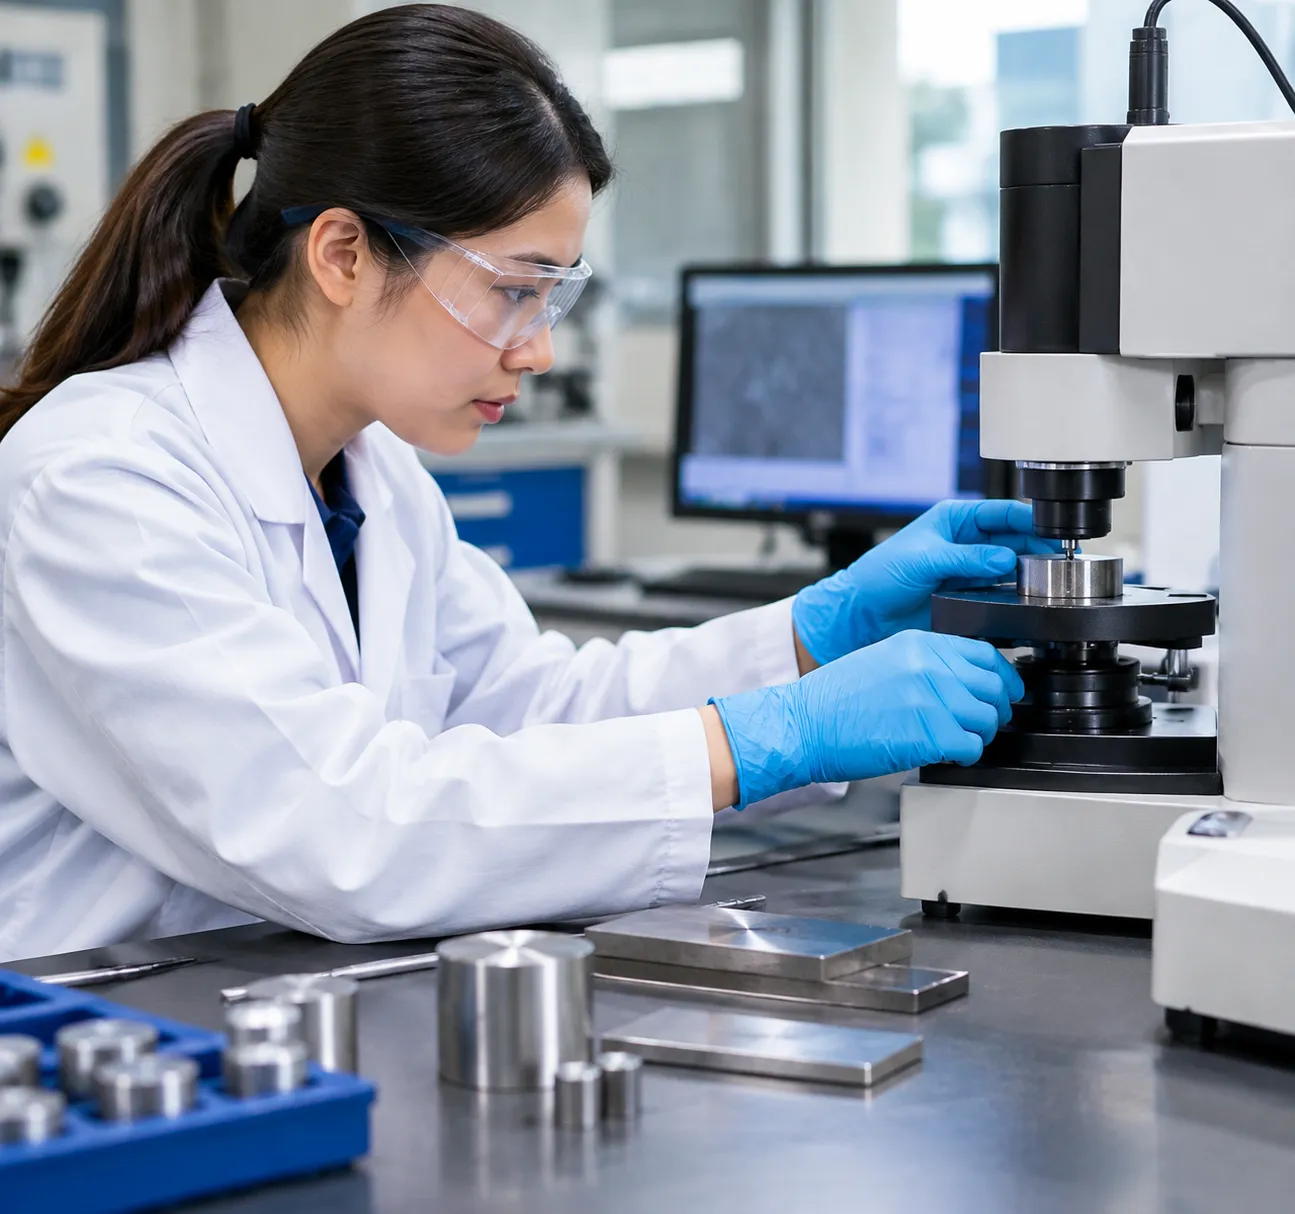
Wir setzen an jedem Produktionsstadium eine strikte Qualitätskontrolle durch, um sicherzustellen, dass jede Charge martensitischen Stahls den genauen internationalen Standards und kritischen ingenieurtechnischen Kriterien entspricht. Von der Schmelzchemie bis zur abschließenden Oberflächenverifizierung eliminieren unsere Prüfprozesse Materialfehler, gewährleisten gleichmäßige Härte und liefern konsistente mechanische Zuverlässigkeit.
Chemische Zusammensetzungsüberprüfung
- Optische Emissionsspektrometrie (OES): Wir überprüfen jede Wärmecharge mit stationären und tragbaren OES-Analysatoren, um eine strenge Kontrolle von Kohlenstoff, Chrom, Nickel und Spurenlementen sicherzustellen.
- Gas-Analyse: Interstitielle Elemente (Sauerstoff, Stickstoff und Wasserstoff) werden mittels Inertgasverschmelzung gemessen, um zentrale Sprödigkeit zu verhindern.
Nicht-Zerstörende Prüfung (NDT)
- Ultraschallprüfung (UT): Standardprüfung nach EN 10228-3 (Klasse 3/4) und SEP 1921 (Gruppe 3, Klasse D/d, E/e) garantiert Null innere Hohlräume, Einschlüsse oder Kerndrückverkleinerungsschäden.
- Magnetpulverprüfung (MT): Oberflächen- und Oberflächennahe Defekte werden gemäß ASTM E1444 und EN ISO 9934 durch nasse fluoreszierende MT geprüft, um materialbedingte Risse nach dem Abschrecken freies Material zu verifizieren.
- Abmessungs- & Oberflächeninspektion: Präzisions-Lasermessung und Wirbelstromprüfung, um enge Durchmesser-Toleranzen sicherzustellen und Unteroberflächenfehler zu erkennen, entsprechend den strengen Integritätsmaßstäben, die in unserem Gus- und Gussvergleich.
Mechanik- & Härteprüfungen
- Zug- und Dehnungstest: Verifiziert gemäß ASTM A370 und EN ISO 6892-1 zur Bewertung von Streckgrenze, Zugfestigkeit, Dehnung und Querschnittsreduktion.
- Charpy-V-Notch Stoßzähigkeitsprüfung: Durchgeführt gemäß EN ISO 148-1 und ASTM E23 bei Raumtemperatur und unter Nulltemperaturen, um die Kerbschlagzähigkeit nach der Wärmebehandlung sicherzustellen.
- Härteabbildung: Kern-zu-Oberfläche Rockwell C (HRC) und Brinell (HBW) Tests bestätigen eine gleichmäßige Durchhärtung und korrekte Temperierbedingungen.
Inspektionsstandards & Zertifizierungs-Matrix
| Inspektionskategorie | Testmethode / Standard | Wichtige Abnahme-Kriterien / Parameter |
|---|---|---|
| Chemische Analyse | ASTM E415 / EN 10276 (OES) | Vollständige Übereinstimmung mit ASTM A276, DIN EN 10088-3 |
| Ultraschallprüfung | SEP 1921 / EN 10228-3 | Stufe D/d, Klasse 3/4 defektfreie Matrix |
| Magnetpulverprüfung | ASTM E1444 / EN ISO 9934 | Keine linearen Oberflächenanzeigen / Kaltrisse |
| Mechanische Festigkeit | ASTM A370 / ISO 6892-1 | Zertifizierte Streckgrenze, Zugfestigkeit und Dehnung |
| Härtemessungskartierung | ASTM E18 (HRC) / ASTM E10 (HBW) | Überprüft über den Querschnitt gemäß Auftragsspezifikationen |
| Mikrostruktur | ASTM E45 / ASTM E112 | Kontrollierte Korngröße, Einschlusstypbewertung gemäß Spezifikation |
Compliance-Dokumentation & Rückverfolgbarkeit
- EN 10204 3.1 & 3.2 Zertifizierung: Jede Sendung enthält vollständig rückverfolgbare Mill Test Certificates (MTC) mit vollständiger chemischer Wärmeanalyse, mechanischen Werten, Wärmebehandlungstagebüchern und NDT-Ergebnissen.
- Säuredienst-Konformität: Ausgewählte wärmebehandelte Sorten sind zertifiziert zu NACE MR0175 / ISO 15156 Für Öl- und Gas-S-S-K-Widerstandsfähigkeit (SSC).
Häufig gestellte Fragen (FAQ) zu martensitischem Edelstahl
Ist martensitischer Edelstahl magnetisch?
Ja, alle martensitischen Edelstahl grade sind vollständig magnetisch in allen wärmebehandelten Zuständen, einschließlich annealiert, gehärtet und angelassen.
Im Gegensatz zu nichtmagnetischen austenitischen Legierungen bilden martensitische Sorten beim Abkühlen ein kubisch-direkteckiges Kristallgitter (BCT) oder kubisch-raumzentriertes Gitter (BCC). Diese molekulare Struktur ermöglicht eine starke Ausrichtung magnetischer Domänen, wodurch Magnetischer Edelstahl Sorten wie AISI 410 und AISI 420 sich ideal für Anwendungen eignen, die magnetisches Verriegeln, Sortieren oder Sensor-Auslöser erfordern.
Was ist der Unterschied zwischen martensitischem, austenitischem und ferritischem Edelstahl?
Der Schlüsselfaktor innerhalb der Edelstahlfamilien ist ihre Kristallstruktur, die Festigkeit, Härte und thermische Reaktion bestimmt.
| Eigenschaft / Merkmal | Martensitischer Edelstahl | Austenitischer Edelstahl | Ferritischer Edelstahl |
|---|---|---|---|
| Kristallgitter | Body-Centered Tetragonal (BCT) | Flächenzentriertes Kubisches Gitter (FCC) | Addieren Sie |
| Härtbar? | Ja (Durchgehärten & Anlassen) | Nein (Nur Kaltverformung) | Nein (Nur Anlassen) |
| Magnetischer Zustand | Stark magnetisch | Nicht magnetisch | Stark magnetisch |
| Härtebereich | 40 bis 62 HRC | 70 bis 95 HRB | 75 bis 95 HRB |
| Korrosionsbeständigkeit | Mittel bis Hoch | Sehr Hoch | Mäßig |
| Typische Referenz | AISI 410, 420, 440C | Austenitische Edelstahlarten und -verwendungen (304, 316) | AISI 430, 409 |
Kann martensitischer Stahl ohne Rissbildung geschweißt werden?
Ja, aber es erfordert strikte thermische Steuerung. Aufgrund ihres hohen Kohlenstoffgehalts und ihrer hohen Härtbarkeit bilden sich un getemperte Schweißzonen martensitisch und spröde, anfällig für kälteinduzierte Risse durch Wasserstoff.
Um sichere Schweißnähte ohne Risse zu erzielen, befolgen Sie diese Parameter: Vorausheizung: Behalten Sie eine Vorheiztemperatur zwischen 200°C und 300°C (400°F–575°F) bei, um langsame Abkühlraten zu erreichen und Restspannungen zu minimieren. Schweißzusatzwerkstoff-Auswahl: Verwenden Sie passende martensitische Filler (z. B. ER410), wenn eine einheitliche Nachschweißheat-Behandlung und mechanische Eigenschaften gefordert sind. Alternativ verwenden Sie austenitische Filler wie AWS ER309L or ER312 um Transformationsspannungen in nicht gehärteten Baugruppen zu absorbieren. Unmittelbare PWHT: Führen Sie Nachschweiß-Heat-Behandlung (subkritische Glühbehandlung bei 650°C–750°C) unmittelbar nach dem Schweißen durch, bevor die Verbindung unter 100°C abkühlt, um die spröde, wärmetechnisch beeinflussbare Zone (HAZ) zu tempern.
Welche LegierungSollte Ausgewählt Werden: AISI 410, 420 oder 440C?
Die Auswahl hängt vom Kompromiss zwischen Zerspanbarkeit, benötigter Härte und Verschleißfestigkeit ab:
[AISI 410] -------------------> [AISI 420] -------------------> [AISI 440C] Zähigkeit & Duktilität Ausgewogene Kantenretention Höchste Härte & Verschleiß (~40–45 HRC) (~50–54 HRC) (58–62 HRC)
- Wählen Sie AISI 410 (1.4006): Am besten geeignet für hochbelastete Strukturwellen, Befestigungselemente, Ventilsitze und Turkomponenten, die eine mäßige Härte, überlegene Stoßzähigkeit und gute Bearbeitbarkeit erfordern.
- Wählen Sie AISI 420 (1.4021 / 1.4028): Am besten geeignet für Bestecke, chirurgische Skalpellklingen, Kunststoff-Spritzgießformen und Hydraulikpumpenzylinder, die scharfe Kantenerhaltung, hohe Polierbarkeit und mäßige Verschleißfestigkeit erfordern.
- Wählen Sie AISI 440C (1.4125): Am besten geeignet für Kugellager, hochbelastete Düsen, industrielle Schneidklingen und Absperrventile, die extreme Oberflächenhärte (bis zu 60+ HRC) und hohe Abriebfestigkeit benötigen.
Wie wirkt sich die Anlass-Temperatur auf die Korrosionsbeständigkeit aus?
Das Anlassen verändert direkt die Mikrostruktur und die freie Chromverfügbarkeit in gezundertem und angelassenem Edelstahl:
- Niedrigtemperatur-Anlassen (150°C–350°C): Erhält maximale Härte und optimale Korrosionsbeständigkeit. Kohlenstoff bildet feine Übergangscarbide, ohne das Matrixchrom zu erschöpfen.
- Sensitization / Embrittlement Zone (400°C–550°C): Vermeiden Sie diesen Bereich. Chromiumkarbide ($Cr_{23}C_6$) präzipitieren stark an Korngrenzen, verursachen erhebliche lokale Chrom-Depletion, verringerte Lochrandbeständigkeit und Temper-Einschätzung (Abnahme der Charpy-Einschlagzähigkeit).
- Hochtemperaturhärtung (550°C–700°C): Opfert Spitzenhärte zugunsten hoher Streckgrenze,最大耐 toughness und wiederhergestellte allgemeine Korrosionsbeständigkeit, während Chromredufiusion durch die Matrix erfolgt.


 German
 English
 Russian