
2026年8月29日
Erfahren Sie, was austenitischer Edelstahl ist, mit FCC-Struktur, nichtmagnetischen Eigenschaften, Sorten und Anwendungen
Was ist austenitischer Edelstahl?
Die Auswahl der richtigen Legierung für Umgebungen, die eine herausragende Korrosionsbeständigkeit, hohe Duktilität und nichtmagnetische Eigenschaften erfordern, kann herausfordernd sein. Austenitischer Edelstahl ist die am häufigsten spezifizierte Klasse von Edelstahl und metallurgisch durch eine hülsenbasierte kubische Gitterstruktur (FCC) kristalline Gitterstruktur (Gamma-Phase von Eisen) definiert. Im Gegensatz zu herkömmlichen ferritischen oder martensitischen Stählen bleibt diese einzigartige atomare Struktur chemisch stabil von cryogener Temperaturen bis hin zu extrem industriellen Heizzonen.
Mechanik der kubisch-flächenzentrierten Struktur
Die Kerneigenschaften der mechanischen und physikalischen Leistungsfähigkeit austenitischer Legierungen ergeben sich direkt aus ihrer einzigartigen atomaren Geometrie:
- Atompakkungs-Effizienz: Atome befinden sich an acht Ecken und sechs Flächenzentren einer Einheitkube und bieten einen hohen atomaren Packungsfaktor (0,74).
- Kryogene Duktilität: Multidirektionale Gleitsysteme innerhalb des fcc-Gitters verhindern den Übergang von duktil zu spröde und bewahren die Aufprallzähigkeit bei Temperaturen unter -196°C.
- Nicht magnetisches Profil: Das symmetrische fcc-Gitter führt unter den vollständig lösungsgehärteten Bedingungen zu einer null intrinsischen magnetischen Permeabilität.
Die Rolle der Austenitstabilisatoren
Um die Ferritabildung zu unterdrücken und die fcc-Struktur während der Erstarrung zu fixieren, optimieren wir die Legierungschemie durch zentrale Stabilisatorelemente:
| Stabilisierendes Element | metallurgische Funktion | Verarbeitungsvorteil |
|---|---|---|
| Nickel (Ni) | Erweitert das Gamma-Phasenfeld; verhindert Phasenumwandlungen | Maximiert die Gefügezustandstabilität und Tiefziehfähigkeit |
| Mangan (Mn) | Ersetzt Nickel; erhöht die Matrixlöslichkeit für Stickstoff | Verbessert die Warmverformbarkeit bei gleichzeitiger Kosteneffizienz |
| Stickstoff (N) | Starker interstitieller Festigkeitsgeber; verbessert die Lochkorrosionsbeständigkeit | erhöht die Festigkeit ohne Abstriche bei der Zähigkeit |
Industrielle Dominanz (~70% globaler Marktanteil)
Austenitische Qualitäten machen etwa aus 70% der weltweiten Edelstahlherstellung. Ihre unvergleichliche Balance aus Formbarkeit, Schweißbarkeit und Umwelteigenschaften macht sie zur primären Spezifikation für kritische Anwendungen.
Die Beherrschung dieser metallurgischen Grundlagen erfordert strikte thermische und chemische Kontrolle. Bei Vastpcc, nutzen wir automatisierte Schalenschmieden und Präzisions-Induktionsschmelzen, um komplexe austenitische Investitionsgussteile herzustellen und die Branchenbenchmark für enge Maßhaltigkeiten, kontrollierte Phasenbalance und null Mikroporosität unter ASTM- und ISO-Standards zu setzen.
Chemische Zusammensetzung von austenitischem Edelstahl
Bei der Entwicklung leistungsstarker Bauteile geht es darum, zu verstehen was austenitischer Edelstahl ist und darum, grundlegende chemische Mechaniken auszubalancieren. Wir formulieren diese Legierungen um eine präzise Kernmatrix aus Chrom und Nickel, systematisch modifiziert mit gezielten sekundären Zusatzstoffen, um strenge ASTM- und ISO-Spezifikationen zu erfüllen.
Kern-Elemtbalance
- Chrom (16%–26%): Bildet eine dichte, selbstheilende, Chromoxid-passivierende Filmschicht über der Oberfläche, die primäre Oxidation und atmosphärische Korrosionsbeständigkeit bietet.
- Nickel (6%–22%): Wirkt als primärer Austenitstabilisator, wandelt das Kristallgitter in eine kubisch-flächenzentrierte Struktur um und erhöht gleichzeitig Schlagzähigkeit und Duktilität.
Sekundäre Legierungszusätze
Um die mechanische Leistungsfähigkeit für feindliche Bearbeitungsumgebungen zu verfeinern, integrieren wir spezifische sekundäre Elemente in unsere austenitische Edelstahl-Eigenschaften Matrix:
- Molybdän (2%–7%): Erhöht deutlich die Widerstandsfähigkeit gegen lokale Lochfraßbildung und Rissbildung in Hochchlorid- und sauren Umgebungen.
- Titan / Niob: Funktionieren als starke Karbidbildner, die freies Kohlenstoff binden und die Legierung gegen Gefügeverzahnungen bei Hochtemperaturbetrieb stabilisieren.
- Stickstoff: Durch Interstitialsubstanz-Lösungsstärkungen wird die yield-stärke erhöht, während gleichzeitig die Lochfraßbeständigkeit verbessert wird, ohne die Phasenstabilität zu beeinträchtigen.
Standard- vs. Niedrigkohlenstoff- ("L") Sorten
Während thermischer Zyklen oder beim Schweißen zwischen 450°C und 850°C bindet Kohlenstoff in Standardlegierungen mit Chrom und bildet Chromcarbide entlang der Korngrenzen. Diese lokal geschwächte Chromverarmung macht die Matrix anfällig für interkristalline Korrosion.
Um diesen Sensibilisierungsmechanismus in unserem custom cast stainless steel alloys, wir verwenden kohlenstoffarme Varianten, die mit einem "L"-Suffix gekennzeichnet sind.
| Alloy Variant | Carbon Content | Sensitization Susceptibility | Primary Engineering Advantage |
|---|---|---|---|
| Standard (z. B. 304, 316) | ≤ 0.08% Max | Moderat bis Hoch während des Schweißens | Höhere zulässige Spannungen bei erhöhten Temperaturen |
| Low Carbon (z. B. 304L, 316L) | ≤ 0.03% Max | Extrem niedrig / vernachlässigbar | Überlegene als-welded Korrosionsbeständigkeit gegen intergranulare Angriffe |
Klassifizierung von austenitischen Edelstahl-Familien
Verständnis was austenitischer Edelstahl ist fordert die Kategorisierung der Struktur-Familien basierend auf chemischer Formulierung und Leistungsgrenzen. Wir teilen diese Legierungen in drei Kernklassifikationen auf, die den globalen B2B-Herstellungsbedarf bedienen.
300er-Serie (Chrom-Nickel-Legierungen)
Die 300er-Serie bildet das Rückgrat der globalen industriellen Produktion. Diese Chrom-Nickel-Formulierungsstandards bieten überlegene Duktilität, hervorragende Schweißbarkeit und vielseitige Korrosionsleistung.
- Grade 304 / 304L: Die Standardlegierung 18/8, Balance, die für Strukturhardware, Lebensmittelverarbeitung und Hochvolumen-Industrielösungen verwendet wird.
- Grade 316 / 316L: Mit 2%–3% Molybdän formuliert, für verbesserte Lochfraßbeständigkeit gegen aggressive Chloridenviroments. Analysieren Sie wichtige Chemie-Variationen in unserer detaillierten technischen Übersicht zu dem Unterschied zwischen 304- und 316-Edelstahl.
- Grad 321: Titanlegierungstabilisiert, um das Gefügeverlauf bei erhöhter Temperatur beim Schweißen zu verhindern.
- Grade 310 / 310S: Hochnickel (19%–22%) und Hochchromium (24%–26%) Zusammensetzung, speziell für Ofenkomponenten und Wärmebehandlungsanlagen entwickelt.
Für vollständige chemische Ausgleichsmetriken verweisen Sie auf unseren umfassenden Leitfaden zu 300er Edelstahlgrades.
200er Serie (Chrom-Mangan-Stickstoff-Legierungen)
Die 200er Serie ersetzt einen wesentlichen Anteil an Nickel durch Mangan und Stickstoff, um eine kostengünstige Materialalternative zu bieten. Diese Mn-Legierungen der 200er Serie bewahren die nichtmagnetische, kubisch-flächenzentrierte Struktur, während sie die Rohmaterialausgaben optimieren.
- Hohe Zugfestigkeit: Erzeugt eine höhere Streckgrenze als Standardlegierungen der 300er Serie durch Zwischenstickstoffverstärkung.
- Zielanwendungen: Ausgezeichnet geeignet für Innenarchitekturleisten, strukturelle Transportrahmen und anspruchsarme Beschläge.
Superaustenitische Stahllegierungen
Für aggressive chemische Umgebungen konzipiert, enthält superaustenitischer Stahl hohen Nickelanteil (20%–25%), erhöhtenChromgehalt (20%–27%) und große Molybdänzugaben (6%–7%).
- Spaltungsschutz: Erreicht PREN-Werte (Pitting Resistance Equivalent Numbers) von über 42 bei starkem Chlorid-Exposure.
- Chemikalienhandhabung: Bietet außergewöhnliche Lebensdauer in heißen Schwefelsäure-, Phosphor- und aggressiven organischen Säure-Verarbeitungssystemen.
- Industrieller Fußabdruck: Wesentlich für Offshore-Ölförderplattformen, Flugasdesulfurierung (FGD)-Absorber und Hochreinheits-chemische Verarbeitungsanlagen.
Physikalische, mechanische und Korrosions-Eigenschaften austenitischer Stähle
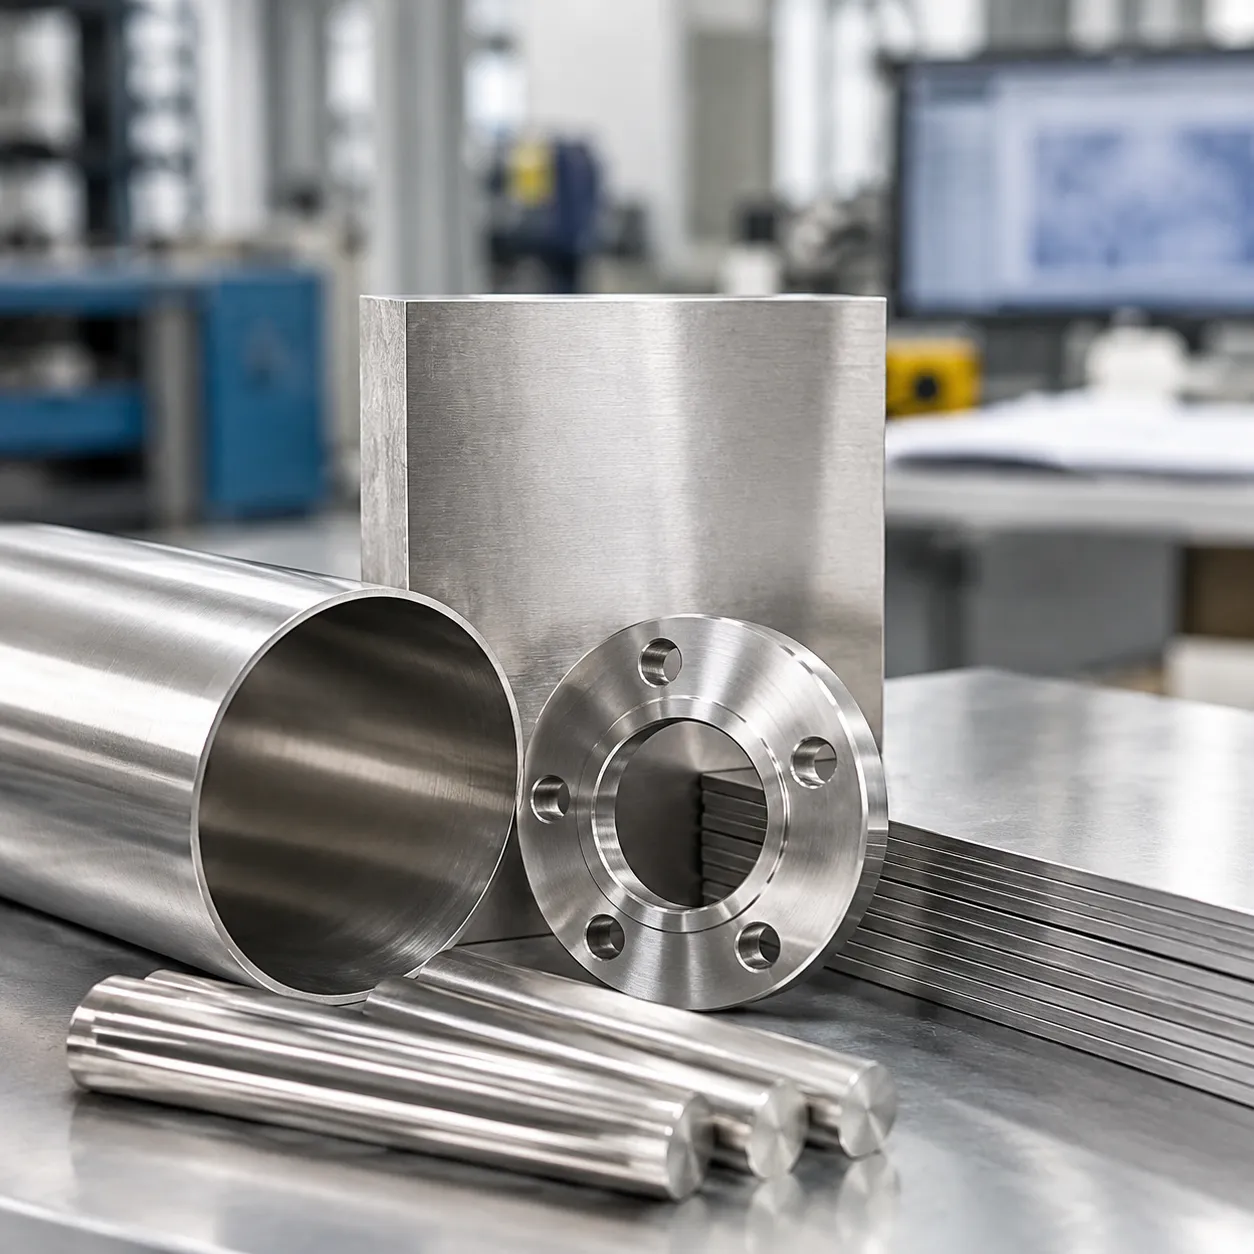
Um zu verstehen, wozu austenitischer Edelstahl unter extremen Betriebsbelastungen fähig ist, analysieren wir sein physikalisches, mechanisches und chemisches Profil. Sein stabiles Kristallgitter sorgt für außergewöhnliche Duktilität, breite thermische Toleranz und hohe Korrosionsbeständigkeit in anspruchsvollen industriellen Umgebungen.
Magnetisches Verhalten: Glüh- vs. Kalt-gehärtete Zustände
Im vollständig lösungsgehärteten Zustand bleibt austenitischer Edelstahl aufgrund seiner face-centered cubic (FCC)-Kristallstruktur völlig nicht magnetisch. Mechanische Verformung während der Verarbeitung verändert diesen Zustand:
- Lösungsgeglühter Zustand: Nicht-magnetische Reaktion mit einer relativen magnetischen Permeabilität (μ_r) nahe 1,0.
- Kaltverformter Zustand: Plastic deformation induziert eine teilweise Phasen Umwandlung von Austenit zu ferromagnetischem Martensit, was lokale magnetische Anziehung verursacht.
- Thermische Wiederherstellung: Durch erneutes Erhitzen auf Lösungsgehärtetemperaturen (1010°C bis 1120°C) gefolgt von schnellem Abkühlen wird die vollständige austenitische Korngrundlage wiederhergestellt und die magnetische Reaktion eliminiert.
Kryogene Zähigkeit und thermische Kriechfestigkeit
Austenitische Legierungen zeigen keinen scharfen spröde-zu-zahlende Übergangstemperatur; sie liefern vorhersehbare mechanische Leistungen von Tiefkühlung bis hoher Hitze.
- Kryogene Leistungsfähigkeit: Behält Aufnahmekapazität für Aufprallenergie von über 100 J (Charpy-V Kerben) bis zu kryogenen Temperaturen (-196 °C) bei und verhindert spröde Brüche in Flüssiggastanks.
- Hitzebeständigkeit: Erzeugt Oxidationsbeständigkeit und Hitzekriechfestigkeit bis zu 870 °C für Standardgüten und bis zu 1150 °C für hochnickelige Varianten. Für schwere thermische Anwendungen mit kombiniertem Verschleiß und aggressiver Skallierung vergleichen Ingenieure diese Eigenschaften häufig mit kobaltbasierten Gusswerkstoffen für Wärme-, Verschleiß- und Korrosionsbeständigkeit.
Pitting Resistance Equivalent Number (PREN) Ausfall
Wir bewerten das Bildungspotenzial von Loch- und Spaltkorrosion in Chloridumgebungen mithilfe der Pitting Resistance Equivalent Number (PREN). Höhere Werte zeigen stärkeren Schutz gegen lokale Angriffe.
Mathematischer Index: PREN = %Cr + 3,3(%Mo + 0,5%W) + 16(%N)
| Legierungsklasse | Typische Legierungsbalance | PREN-Index | Zielumgebung |
|---|---|---|---|
| Grade 304 | 18% Cr, 0% Mo, 0.10% N | ~19.0 | Frisches Wasser, Lebensmittelverarbeitung, Strukturhardware |
| 316L Marinestandard | 16.5% Cr, 2.1% Mo, 0.05% N | ~23.5–25.0 | Marine Umgebungen, chemische Handhabung, Pharmazeutika |
| Super Austenitisch | 20% Cr, 6.5% Mo, 0.20% N | ≥ 42.0 | Konzentrierte Säuren, Abgasreinigung, Offshore-Bohrinseln |
Duktilität, Verfestigung durch Umformung und Schweißbarkeit
Die mechanischen Verarbeitungsvorteile dieser Legierungen resultieren aus drei primären Merkmalen:
- Hohe Duktilität: Dehnungswerte übertreffen konstant 40% bis 60%, wodurch starke Tiefziehen und Walzprofilbildung ohne Zwischen-Glühen möglich sind.
- Hohe Arbeitserhöhungsgeschwindigkeit: Erhöht die Streckgrenze beim Verformen rasch, was strukturelle Stoßfestigkeit und Energieabsorption bietet.
- Schweißbarkeit: Schweißt sauber mittels TIG-, MIG- und Lichtbogen-Schweißverfahren ohne Vorwärmen. Die Verwendung kohlenstoffarmer Varianten verhindert das Ausfallen von Chromcarbid entlang der Korngrenzen und erhält die Korrosion durch Zwischengrenzen in hitzebeeinflussten Zonen.
Präzisions-Guss von austenitischem Edelstahl
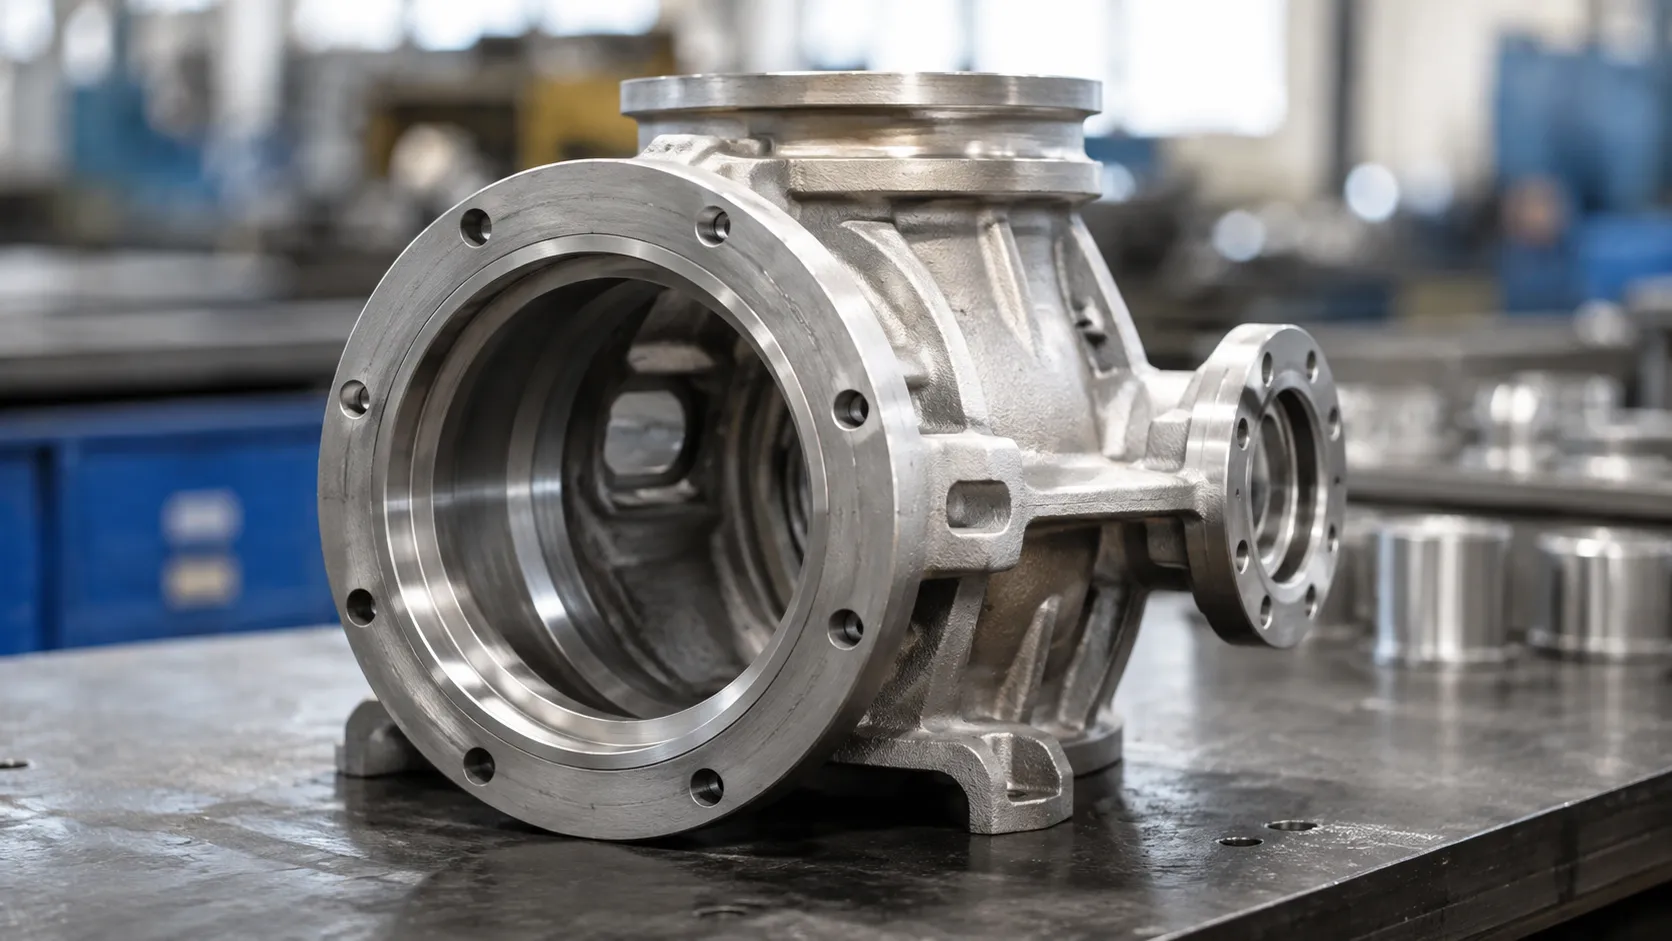
Wir fertigen komplexe austenitische Edelstahlkomponenten mithilfe hochpräzisen Feingussverfahrens, das für anspruchsvolle Industrieumgebungen ausgelegt ist. Unser durchgängiger Produktionsworkflow garantiert strenge metallografische Kontrolle, hervorragende Oberflächenintegrität und enge Maße toleranzen.
Formherstellung: Hochstabile Wachsinjektion
Wir verwenden temperaturgesteuerte, hochstabile Wachs-Injektionsmaschinen zur Herstellung von opfern Patterns. Dies vermeidet Dimensionsverzerrung und thermische Schrumpfung und liefert eine exakte physische Basis für komplexe hochlegierte Geometrien.
Schalenkern-Vorbereitung & Beschichtung
Automatisierte Beschichtungszellen führen Mehrschicht-Slurry-Tauch- und Stucco-Anwendungen aus. Um eine außergewöhnliche Oberflächenfeinheit und strukturelle Formintegrität zu gewährleisten, verwenden wir unsere Präzisionsgusslösung mit Silica-Sol-Prozess und ISO 8062-Genauigkeit neben automatisierten Markierungsprotokollen für Chargentransparenz.
Hochdruck-Entwachungsautoklaven
Keramik-beschichtete Baugruppen durchlaufen eine Schnellent-Wachsung in Hochdruckdampf-Autoklaven. Schnelle Druckerhöhung verhindert Wachs-Ausdehnungsstress, beseitigt mikrorissige Keramikhülle und erhält die Kernformintegrität vor dem Hochtemperatur-Feuer.
Induktionsschmelze & kontrolliertes Gießen
Wir schmelzen austenitische Legierungen mit Mittelfrequenz-Induktionsöfen bei Argongasdeckung. Dies verhindert das Verbrennen vonChrom und Mangan, während das Einschluss von Oxid vermindert wird beim Gießen.
- Schmelztemperaturbereich: 1420°C bis 1480°C
- Atmosphärenkontrolle: Inertgas-Purging zur Erhaltung des Gleichgewichts der Legierungschemie
- Entgasung: Vakuum-/Inertgas-Entgasung zur Reduzierung mikroporöser Strukturen
Nachguss- Wärmebehandlung & Passivierung
Um Karbidprädipitation während des Abkühlens zu vermeiden, durchlaufen Gussteile vollständige Lösungsglühbehandlung bei 1040°C bis 1120°C gefolgt von schnellem Wasserabschreckvorgang. Dadurch lösen sich interkristalline Chromkarbide wieder in die austenitische Kornmatrix hinein. Danach entfernt Passivierung mit Salpetersäure oder Zitronensäure verbleibendes freies Eisen von der Oberfläche.
Prozess-Toleranzen mit Vastpcc-Lösungen
Integrierte Hochintegritäts-Feingussfertigung gekoppelt mit Präzisions-Nachbearbeitung, erzielen Vastpcc-Lösungen konsequent strikte Ziel-Toleranzen bei kritischen Strukturelementen.
| Prozesskennzahl | Vastpcc Präzisionsfähigkeit |
|---|---|
| Zerspanung Präzision | ≤5 μm enge Toleranzbearbeitung |
| Oberflächenfinish | Ra 1,6–3,2 μm (Gusszustand) / Ra <0,4 μm (Nachbearbeitung) |
| Nicht zerstörende Prüfung | 100% Röntgen- & Flüssigkeitspenetrantentest (PT) |
| Messnorm | ISO 8062 CT4–CT6 Präzisionsgussklassen |
Technische Gütervergleichsmatrix
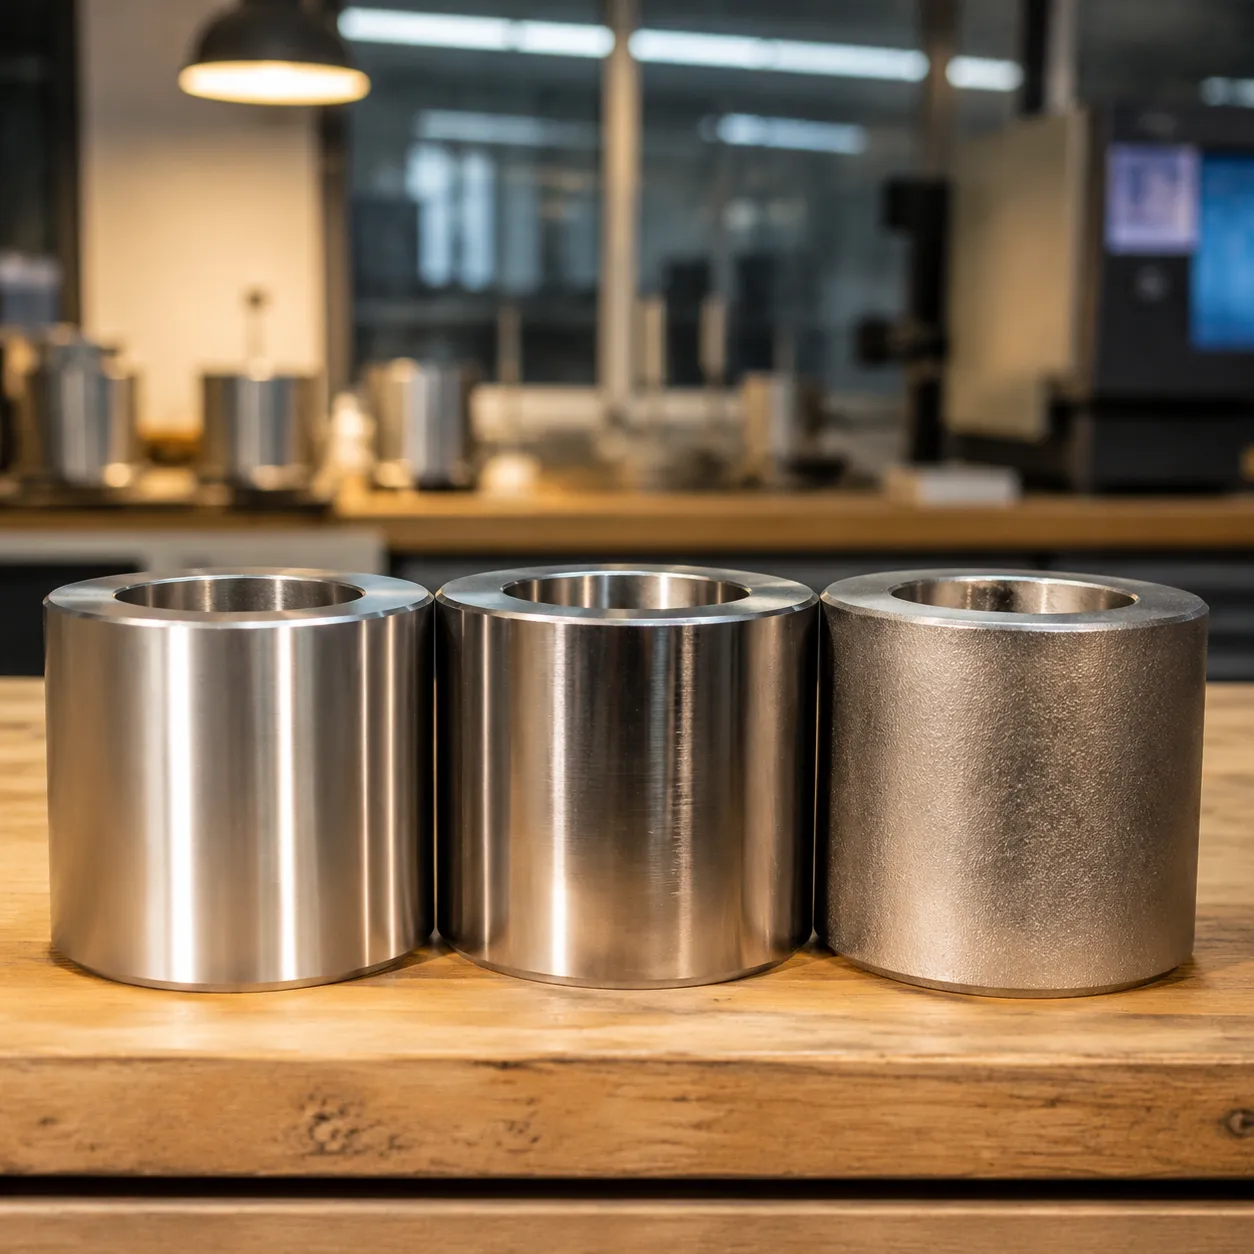
Die Auswahl des richtigen Legierungsverhältnisses bestimmt operative Grenzen, Korrosionsleistung und mechanische Effizienz. Um zu bewerten, wozu austenitischer Edelstahl in aggressiven Industrieumgebungen in der Lage ist, analysieren wir Standardzusammensetzungen – von Basissorten 18/8 bis zu fortgeschrittenen Superaustenitgüten. Beim Durchsehen unserer Edelstahl-Gussleitfaden bietet zusätzliche Einblicke in die Abstimmung dieser Materialzusammensetzungen mit optimalen Fertigungsverfahren.
| Edelstahlgüte | Nominische Zusammensetzung | Kernmetallurgische Eigenschaften | Primäre B2B-Anwendungen |
|---|---|---|---|
| Grade 304 / 304L | 18% Cr, 8% Ni | Baseline-Legierung der 300er-Serie; hervorragende Formbarkeit und allgemeine Korrosionsbeständigkeit | Strukturbauteile, Lebensmittelverarbeitung, architektonische Beschläge |
| Grade 316 / 316L | 16% Cr, 10% Ni, 2% Mo | 316L Marinequalität; erhöhte Chlorid-Pitting-Beständigkeit durch Molybdän | Chemische Verarbeitung, medizinische Implantate, Seeflächen-/Meeresbauteile |
| Grade 310S | 25% Cr, 20% Ni | Hohe Chrom/Nickel-Balance; extreme Oxidations- und Kriechbeständigkeit | Ofenkomponenten, Wärmetauscher, Klinkenausrüstung |
| Grad 321 | 18% Cr, 10% Ni + Ti | Titanium-stabilisiertes Legierung; verhindert Karbidbildung von Chrom während des Schweißens | Luft- und Raumfahrt-Abgaskanäle, Schwerlast-Dehnungsfugen |
| Grad 201 | 16% Cr, 4% Ni, 6% Mn | 200er Manganlegierung; kostengünstige Alternative mit moderater Festigkeit | Dekorative Verkleidung, leichte Strukturtechnik, Verkehrstechnik |
| Grad 904L | 20% Cr, 25% Ni, 4.5% Mo | Superaustenitischer Stahl; überlegene Beständigkeit gegen reduzierende Säuren und Spannungsrisskorrosion | Schwefelsäureverarbeitung, Offshore-Ölplattformen, Meerwasser-Kühlung |
- Niedrigkohlenstoff-Varianten "L": 304L und 316L begrenzen den Kohlenstoffgehalt auf ≤ 0,03%, um Intergranularkorrosion in schweren Schweißnähten zu verhindern.
- Thermische Stabilisierung: Titan-Zusatzstoffe in Grad 321 fixieren den Kohlenstoffgehalt und erhalten die Grenzflächenstabilität zwischen 425°C und 850°C.
- Kostenoptimierte Alternativen: Manganersatz in Grad 201 reduziert die Abhängigkeit von Nickel, während die mäßige strukturelle Integrität erhalten bleibt.
- Extremer Säureresistenz: Grad 904L enthält einen hohen Kupfer-, Nickel- und Molybdänanteil, um harschen chemischen Umgebungen standzuhalten.
Kernindustrien der austenitischen Stahlanwendungen
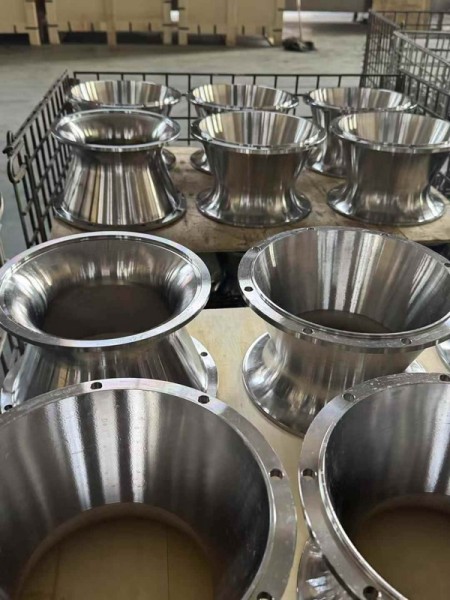
Verständnis was austenitischer Edelstahl ist läuft darauf hinaus, wo er glänzt: raue Umgebungen, die außergewöhnliche Korrosionsbeständigkeit, cryogene Zähigkeit und Hochtacketstabilität erfordern. Wir fertigen und liefern diese Legierungen in vier Hauptsektoren:
Luft- und Raumfahrt & Avionik
- Durchflussleitungen: Hochdruck-Hydraulikleitungen und Kraftstoffverteilern, die extremen Temperaturwechseln und Vibrationen ausgesetzt sind.
- Strukturelle Armaturen: Hochdehnbare Halterungen und Auspuffhardware, die atmosphärischer Oxidation bei erhöhten Temperaturen widerstehen.
Medizinisch & Pharmazeutisch
- Chirurgische Instrumente & Gehäuse: Nicht magnetische Werkzeuge und Gehäuse von Geräten, die wiederholter harscher Chemikalien- und Autoklavensterilisation standhalten.
- Sanitäre Prozessausrüstung: Biopharmazeutische Mischbehälter und Fluid-Transfer-Systeme, entwickelt mit ultra-glatten Oberflächen, um bakterielle Adhäsion zu verhindern.
Petrochemie & Marine
- Korrosionsbeständige Durchflussregelung: Hochleistungsgehäuse für Säurepumpen, Ventilgehäuse und Impeller, die aggressive Chlorid- und Schwefelsäureströme handhaben.
- Offshore-Gusskomponenten: Untergetauchte Hardware aus 316L und superaustenitischen Legierungen, um dauerhafter Salzwasser-Pitting-Beständigkeit zu gewähren.
Präzisionsgeräteherstellung
- Individuelle OEM-Investitionsgußkomponenten: Komplexe OEM-Hardware, Pumpen-Impeller und Sensorengehäuse, gefertigt mit Mikron-Genauigkeit. Durch unsere Hochpräzisions- industrielle Wachsgeräte für Gussproduktion, erzeugen wir dichte, nahezu netzförmige Bauteile, die downstream Bearbeitungskosten für globale Gerätehersteller erheblich reduzieren.
Häufig gestellte Fragen: Was ist austenitischer Stahl?
Warum ist austenitischer Stahl nicht magnetisch?
Austenitischer Stahl besitzt eine kubisch-flächenzentrierte (FCC) Kristallstruktur, die im vollständig geglätteten Zustand keine Netzmagnetisierung aufweist. Da die Eisenteilchen in einem symmetrischen FCC-Gitter angeordnet sind, das durch Nickel stabilisiert wird, bleibt die Phase bei Raumtemperatur nicht magnetisch.
Was ist der primäre operative Unterschied zwischen der Vorgehensweise von Grade 304 und Grade 316?
| Eigenschaft | Grade 304 | Grade 316 |
|---|---|---|
| Molybdängehalt | 0% | 2.0% – 3.0% |
| Chlorid-beständigkeit | Mäßig (Anfällig für Passiv-/Lochkorrosion) | Überlegene (Widersteht Passiv-/Kreuzkorrosion) |
| PREN-Bewertung | ~18 – 20 | ~23 – 25 |
| Primäre Einsatzumgebungen | Allgemeine Lebensmittelverarbeitung, architektonisch, strukturell | Marine, pharmazeutische, chemische Verarbeitung |
Kann austenitischer Edelstahl durch thermische Wärmebehandlung gehärtet werden?
Nein. Austenitische Legierungen können durch herkömmliche Erhitzungs- und Abschreckprozesse nicht gehärtet werden, weil die kubisch-flächenzentrierte Phase bei Temperaturen unter dem Gefrierpunkt bis zum Schmelzpunkt stabil bleibt. Härten erfolgt ausschließlich durch Kaltverformung (Verformungshärten), wodurch Streckgrenze und mechanische Härte auf Kosten der Duktilität erhöht werden.
Wie verwandelt Kaltverformung Austenit in Martensit?
Mechanische Verformung bei Temperaturen unterhalb der schubindizierten Transformationsschwelle zwingt das FCC-Gamma-Austenit-Gittersystem zu einer Schertransformation. Diese Strukturverzerrung bildet durch Verformung induzierten Alpha-Martensit, der die Materialhärte erhöht und in stark verformten Zonen leichte ferromagnetische Eigenschaften einführt.
Welche Ausrüstung wird benötigt, um hochpräzise Austenit-Edelstahl-Spritzgussformen herzustellen?
Bei Vastpcc setzen wir spezialisierte Gießsysteme ein, um Mikro-Stegbildung zu eliminieren und eine enge Maßhaltigkeit zu gewährleisten:
- Muster- & Formprozess: Hochdruck-Hydraulik-Wachseinjetzer kombiniert mit Roboter-Tunkstations. Wir integrieren fortschrittliche Automatisierung im Gießprozess für hochpräzise Investitionsformen um eine gleichmäßige Keramikschalenticke und strukturelle Integrität sicherzustellen.
- Entkernen & Schmelzen: Hochdruck-Dampfautoklaven für saubere Binderentfernung, gekoppelt mit mittelfrequenz-induktiven Schmelzöfen, die unter kontrollierten atmosphärischen Parametern betrieben werden.
- Härtung & Passivierung: Lösungsabschrecköfen, die für eine schnelle Wasserabschreckung bei Temperaturen über 1040 Grad Celsius entwickelt wurden, gefolgt von chemischen Passivierungsbädern.
Als zertifizierter Hersteller von Stahlgusskomponenten für kundenspezifische Legierungsgusserzeugnisse, garantiert unsere Prozessessteuerung eine genaue Chemieprüfung und fehlerfreie Mikrostrukturen in allen hergestellten Bauteilen.


 German
 English
 Russian