2026年10月1日
Entdecken Sie zuverlässige Aluminiumgießere solutions mit hochwertigen Gießprozessen, langlebigen Materialien und präzise entwickelten Bauteilen für verschiedene Branchen
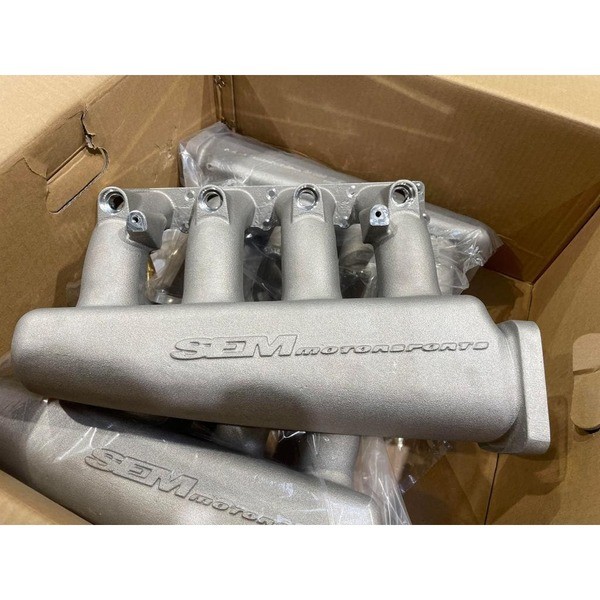
Aluminium-Gießerei Gießprozesse
In unserer Aluminium-Gießerei stimmen wir Ihre genaue Bauteilgeometrie, mechanischen Anforderungen und Produktionsmenge mit der optimalen Gussmethode ab. Als Full-Service-Ne-metallgießerei betreiben wir fortschrittliche Schmelz- und Gießlinien, die eine überlegene metallurgische Integrität und wiederholbare dimensionale Genauigkeit in jeder Charge liefern.
Sandguss für niedrige bis mittlere Produktionsmengen
Unsere aluminium Sandguss der Prozess bietet unvergleichliche Flexibilität und Kosteneffizienz, insbesondere für Prototypen, niedrige bis mittlere Stückzahlen und oversized Strukturelemente.
- Kostengünstige Werkzeuge: Deutlich niedrigere Anfangskosten für Muster im Vergleich zu Metallwerkzeugen.
- Großteilfähigkeit: In der Lage, massive Bauteile von einigen Pfund bis zu mehreren Tonnen zu gießen.
- Schnelle Iterationen: Schnelle Designänderungen und zügige Bearbeitung von ersten Musterläufen.
Hochdruck-Guss für hohes Volumen und dünne Wandstärken
Unsere Aluminium-Druckguss-Gießerei verwendet automatisierte Hochdruck-Kaltkammermaschinen, um kurze Zykluszeiten, hohe Wiederholgenauigkeit und eine Konsolidierung leichter Teile zu ermöglichen.
- Präzision & Konsistenz: Produziert komplexe Formen mit engen Maßtoleranzen und außergewöhnlicher Wiederholbarkeit.
- Dünnwandiger Aluminiumguss: Führt flüssiges Legierungsmaterial unter extremem Druck ein, um dünne Wände bis auf 1,5 mm auszufüllen.
- Reine Hochleistungs-Effizienz: Optimiert für große Stückzahlen mit Tausenden von Einheiten bei minimalen Stückkosten.
Dauerformgießen für hohe Festigkeit und strukturelle Integrität
Unsere schwerkraftgeförderte Dauerform-Aluminiums-Guss verwendet wiederverwendbare Stahldies, um dichte, druckdichte Teile mit hervorragenden mechanischen Eigenschaften herzustellen.
- Überlegene mechanische Festigkeit: Schnelles Abkühlen erzeugt eine feine Gefüge-Struktur, die Zug- und Streckgrenze erhöht.
- Niedrige Porosität: Kontrollierte Schwerkraftfüllung minimiert Turbulenzen, Oxidation und eingeschlossene Gasdefekte.
- Oberflächenqualität: Liefert glatte, gleichmäßige Oberflächen, die den Bedarf an umfangreichen Nachbearbeitungen nach dem Gießen reduzieren.
Guss durch Investition für komplizierte Details und enge Toleranzen
Für Bauteile mit komplexen internen Durchlässen, dünnen Formen und messerscharfen Details sorgt unser Investitionsguss Aluminium Prozess praktisch für eine annähernd netto-formgenaue Form.
- Komplexe Geometrien: Erlaubt komplexe Untercut-Werkungen, dünne Rippen und feine Kerndetails mittels Wachsaustausch-Verfahren.
- Nahezu-Nettoformen: Reduziert oder eliminiert deutlich Sekundärbearbeitungen.
- Überlegene Oberflächenqualität: Erzeugt glatte Oberflächen unmittelbar aus der keramischen Hülle.
Vergleich Gießprozess
| Gießverfahren | Optimal Volume | Werkzeugkosten | Wandstärke-Fähigkeit | Maßhaltigkeit |
|---|---|---|---|---|
| Sandguss | Niedrig bis Mittel (1 – 5.000) | Niedrig | Standard bis Schwer (≥ 4,0 mm) | Mäßig |
| Die Gusseisenherstellung | Hoch (5.000+) | Hoch | Ultra-dünn (≥ 1,5 mm) | Hoch |
| Verlorene Form | Mittel bis Hoch (1.000 – 50.000) | Mittel | Mittel (≥ 3,0 mm) | Hoch |
| Investitionsgießen | Niedrig bis Mittel (100 – 10.000) | Mittel bis Hoch | Dünn bis Komplex (≥ 2,0 mm) | Sehr Hoch |
Häufige Aluminiumlegierungen in Gießereibetrieben
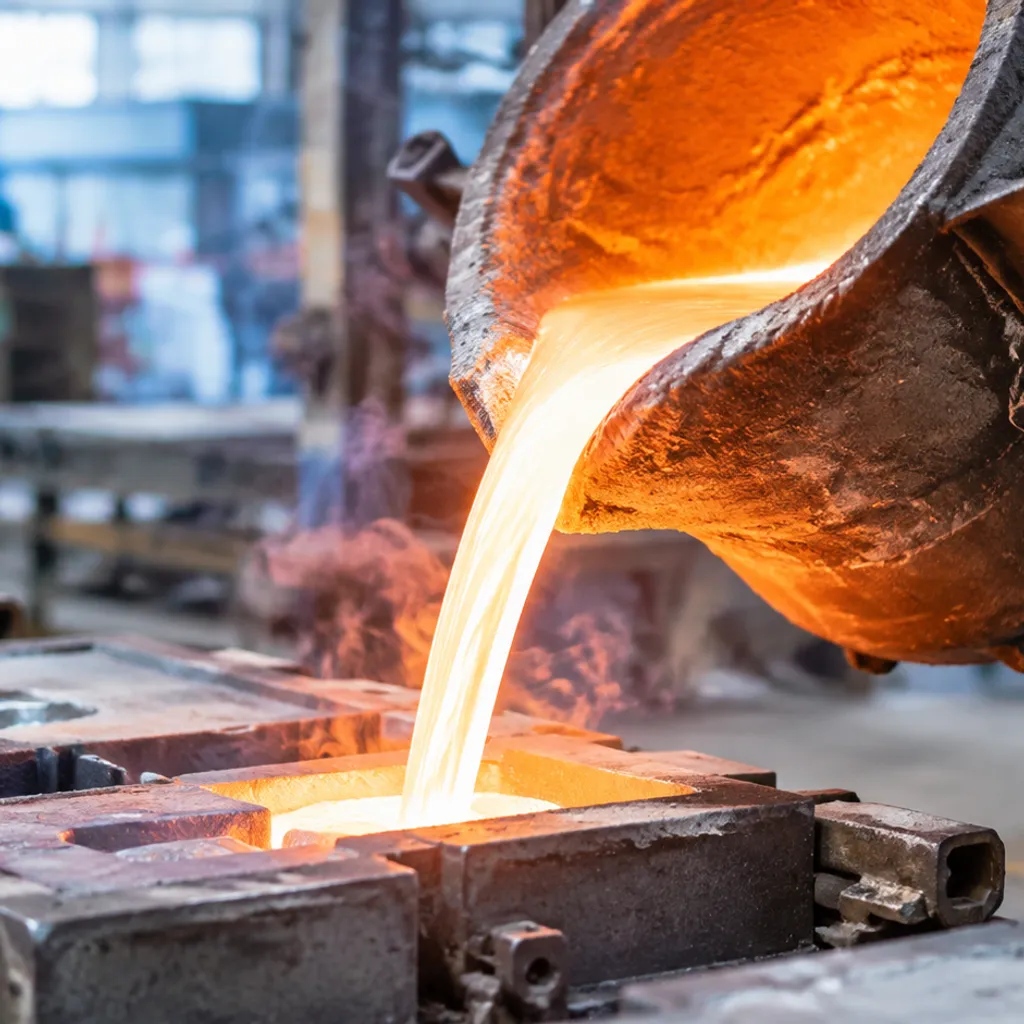
Die Auswahl des richtigen Materials ist entscheidend, um die angestrebte mechanische Leistung, das thermische Management und die Kosteneffizienz zu erreichen. In unserem Aluminiumgusswerk, gießen wir eine breite Palette von Produktionslegierungen, die auf spezifische strukturelle Anforderungen, Gießverfahren und Nachbearbeitungsanforderungen zugeschnitten sind.
Für eine detailliertere Aufschlüsselung der Materialwahl über verschiedene Gießverfahren hinweg konsultieren Sie unser umfassender Leitfaden zur Gusslegierung Aluminium.
A356 und A356-T6 für hochfeste Strukturbauteile
A356 ist der primäre Arbeitspferd für Sand- und Dauerformen Guss, wenn die strukturelle Integrität nicht kompromittiert werden darf. Wichtige Stärken: Ausgezeichnete Gießbarkeit, hohe Bruchzähigkeit und überlegene Schweißbarkeit. T6 Wärmebehandlung: Anwenden einer T6-Wärmebehandlung auf A356 erhöht signifikant Zug- und Dehungsverformungs festigkeit, wodurch es ideal für Fahrwerksarme, Hochlasthalter, Radnaben und Gehäuse in der Luft- und Raumfahrt geeignet ist. Alternative Optionen: Für Anwendungen, die noch höhere Streckgrenze und strenge Dichtheit benötigen, Premium-Al-Si-Mg-Varianten wie Aluminium-Legierung 357 bieten höhere mechanische Grenzwerte.
A380 für Allzweck-Druckguss und thermische Stabilität
A380-Druckgusslegierung ist der Industriestandard bei Hochdruck Aluminium-Druckguss-Gießerei Betriebe. Wichtige Stärken: Optimierte Balance von Strömungsdynamik, Wärmeleitfähigkeit und Dichtheit. Am besten geeignet für: Dünnwandige Elektronikgehäuse, Pumpengehäuse, schwer entflammbare Kühlkörper und Halterungen, bei denen schnelle Zykluszeiten und enge dimensionsbezogene Konsistenz erforderlich sind.
319-Aluminium für Motorenteile und industriellen Einsatz
319 ist eine Aluminium-Silizium-Kupfer-Legierung, die für allgemeine Sandguss- und Dauerformguss optimiert ist. Wichtige Stärken: Herausragende Flüssigkeit, hohe Klopf-/Scherbrechresistenz und gute Bearbeitbarkeit. Am besten geeignet für: Motorgehäuse, Ansaugkrümmer, Kurbelgehäuse, Ölpfannen und allgemeine Industrieabdeckungen für Maschineneinrichtungen.
Al-Si-Mg-Legierungen für hervorragende Korrosionsbeständigkeit
Hochreine Aluminium-Silizium-Magnesium-Legierungen sind für extreme Arbeitsumgebungen konzipiert, die außergewöhnliche Beständigkeit gegen chemische Einflüsse und Meerwasser-Korrosion erfordern. Wichtige Stärken: Hohes Festigkeits-Gewichts-Verhältnis, minimale Porosität während der Erstarrung und hervorragende Oberflächenpassivierung. Am besten geeignet für: Marine Hardware, Außenbeleuchtungsgehäuse, strömungsführende Armaturen und chemische Verarbeitungs-Verteilersysteme.
Vergleich von Aluminium-Gusslegierungen
| Legierungsgrad | Primäre Gussmethode | Zugfestigkeit (Dehnung / Maximale Festigkeit) | Hauptvorteil |
|---|---|---|---|
| A356-T6 | Sand-/Dauerform-/Schlussguss | 165 MPa / 230 MPa | Hohe Schlagfestigkeit & Dehnung |
| A380 | Druckguss unter Hohem Druck | 160 MPa / 320 MPa | Überlegene Fließfähigkeit & Dünnwandstabilität |
| 319 | Sand-/Dauerform | 125 MPa / 185 MPa | Ausgezeichnete Gießbarkeit & leichte Bearbeitung |
| Al-Si-Mg (A357) | Dauerformen / Gussverfahren | 260 MPa / 340 MPa | Maximale Bauteilfestigkeit & Korrosionsbeständigkeit |
Sekundärfertigung und Mehrwertdienste
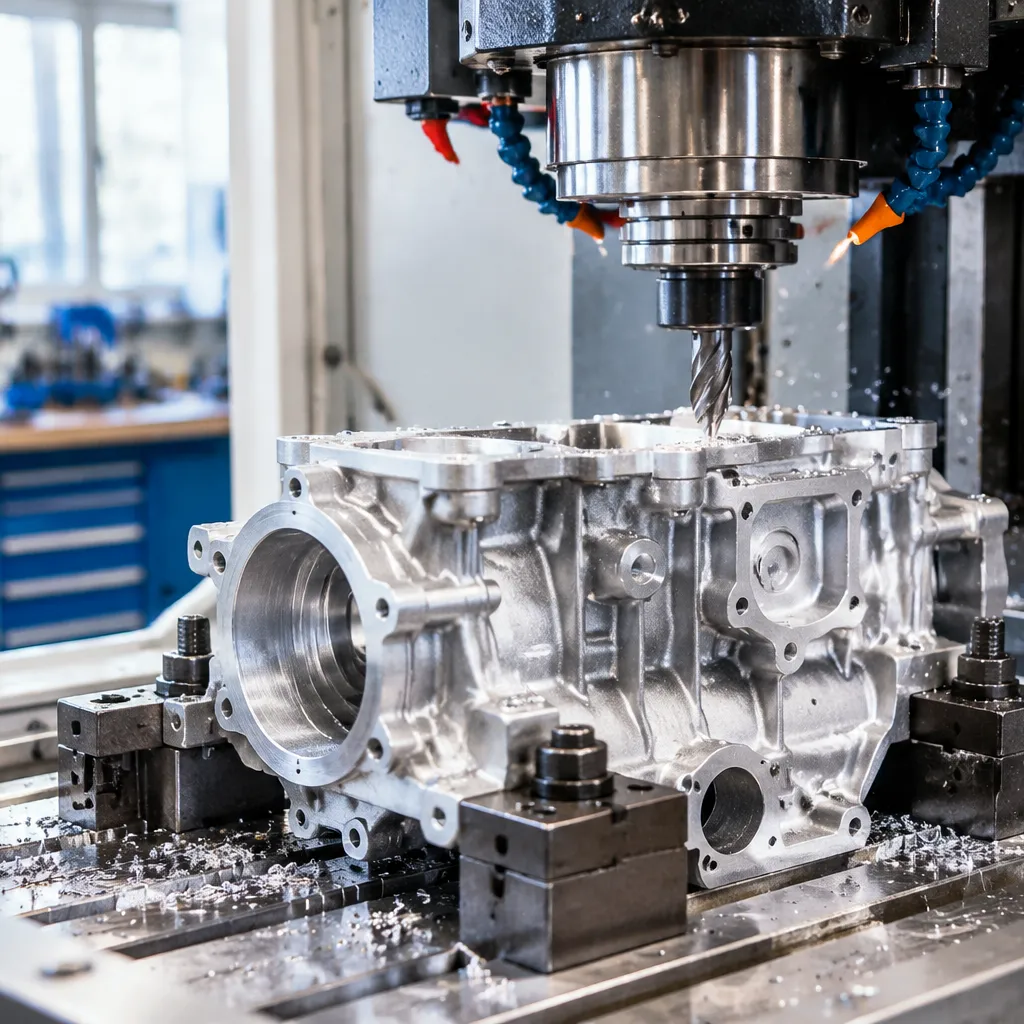
Als Full-Service Aluminiumgusswerk, liefern wir komplette, einsatzbereite Bauteile unter einem Dach. Unsere schlüsselfertigen Mehrwertprozesse vermeiden Lieferkettenverzögerungen, reduzieren Ausschussraten und stellen sicher, dass jeder Guss genau Ihren Engineering-Spezifikationen entspricht.
In-House-Werkzeugbau und Präzisionsformenbau
Wir entwickeln und fertigen maßgeschneiderte Aluminium-Werkzeuge, Kernkästen und langlebige Muster intern. Mit fortschrittlicher CAD/CAM-Software und Hochgeschwindigkeitsfräsen entwickeln wir Werkzeuge schnell für Prototyp-Gussläufe aus Aluminium und für die Massenproduktion. Die interne Kontrolle ermöglicht es uns, Gating, Runner und Teilungslinien zügig zu modifizieren, die Lieferzeiten zu reduzieren und den Metallfluss vor dem Gießen zu optimieren.
Nach-dem-Guss CNC-Bearbeitung für kritische Toleranzen
Während der Guss den Teilen ihre nahezu fertige Form verleiht, erfordern kritische Montageschnittstellen engere Toleranzen. Unsere klimatisierte Werkstatt bietet Mehrachsen- Präzisionsguss und CNC-Bearbeitung Fähigkeiten:
- Toleranzen: Bis zu ±0,005 mm (±0,0002 in) bei kritischen Bohrungen, Passflächen und Gewindelöchern.
- Ausstattung: Hochgeschwindigkeits-CNC-Bearbeitungszentren mit 3 Achsen, 4 Achsen und 5 Achsen sowie CNC-Drehmaschinen.
- Eigenschaften: Präzisions-Bohrungen, Gewindebohrungen, Profilieren, Reiben und Mehrseiten-Fräsen in einer einzigen Rüstzeit.
Metallische Wärmebehandlung (T4, T5, T6)
Wir optimieren die mechanischen Eigenschaften durch genau kontrollierte thermische Zyklen, um Ihre Belastungs- und Spannungsanforderungen zu erfüllen:
- T4-Behandlung: Lösungsglühten und natürlich gereift, um Duktilität und Schlagfestigkeit zu erhöhen.
- T5-Behandlung: Künstlich geglüht direkt nach dem Guss, um Dimensionsstabilität zu verbessern und eine moderate Härte ohne Hochtemperaturabschreckung zu erreichen.
- T6 Wärmebehandlung: Lösungsglüht, wassergekühlt und künstlich gealtert, um maximale Zugfestigkeit, Dehngrenze und Härte in Legierungen wie A356 zu erreichen.
Oberflächenfinish-Optionen
Unsere oberflächenbearbeiteten Prozesse aus Guss-Aluminium schützen vor Korrosion, verbessern die Verschleißfestigkeit und sorgen für saubere kosmetische Oberflächen.
| Wertschöpfungsprozess | Optionen & Spezifikationen | Hauptvorteil |
|---|---|---|
| Mechanische Oberflächenbearbeitung | Schleuderrütteln (Edelstahl / Glaskügelchen), Schwingungsentschlacken, Handschleifen | Entfernt Spalte und Grate, schafft eine einheitliche matte Textur |
| Anodisieren | Typ II ( dekorativ / farbig ), Typ III (Hardcoat) | Erhöht deutlich Verschleiß- und Korrosionsbeständigkeit |
| Schutzbeschichtungen | Elektrostatische Trommelbeschichtung, Lackierung in Fluidform, E-Coating | Bietet langlebige Umweltschutzbarriere und individuelle RAL-Farben |
| Chemische Umwandlung | Chromat-Umwandlung (Chemfilm / Alodine) | Verbessert die elektrische Leitfähigkeit und dient als Grundierung |
| Dichtungsabdichtung | Vakuumdruckimprägnierung ( flüssiges Harz ) | Beseitigt Mikroporosität für druckdichte Fluid- und Gasgehäuse |
Foundry Quality Assurance and Testing Standards
In unserer Aluminiumgießerei sind Defektvermeidung und strukturelle Integrität unverhandelbar. Wir setzen rigorose Gussqualitätsstandards für zuverlässige Metallteile durch um sicherzustellen, dass jeder Guss vor der Lieferung exakt mechanischen, chemischen und dimensionalen Spezifikationen entspricht.
X-Strahl- und Radiographische Prüfung auf Subsurface Porosity
Wir nutzen Echtzeit-Digitale Strahlung und industrielle X-ray-Systeme, um interne Strukturen zu inspizieren, ohne das Bauteil zu beschädigen. Diese zerstörungsfreie Prüfung (NDT) identifiziert: Unteroberflächen-Gasporosität und Mikro-Schrumpfungen in Hohlräumen; Interne Oxideinschlüsse und kalte Nähte; Struktur-Dichteprobleme in kritischen, druckdichten Wänden
http/1.1 503 error
Um vollständige dimensionale Genauigkeit zu gewährleisten, verwendet unser Qualitätslabor automatisierte Mehrachsen-CMM-Geräte und hochauflösende 3D-Optikscans. GD&T-Validierung: Wir messen enge geometrische Toleranzen, Lochzentrierung und Profillinien direkt gegen Ihr 3D-CAD-Modell. First Article Inspection (FAI): Wir liefern detaillierte dimensionale Prüfberichte, um neue Werkzeuge und Anpassungen der Einrichtung schnell zu qualifizieren.
Optische Emissionsspektrometrie zur exakten chemischen Legierungsbestätigung
Die Legierungsreinheit beeinflusst direkt die Gussfestigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit. Mit Optischer Emissionsspektrometrie (OES) verifizieren wir die Schmelzchemie vor, während und nach dem Gießen: Echtzeitanalyse von Primär- und Spurenelementen (wie Silizium, Magnesium, Kupfer und Eisen); Nachverfolgbare chemische Zertifikatsberichte (MTRs), direkt verknüpft mit jeder Produktionscharge; Kein Risiko einer Kreuzkontamination zwischen verschiedenen Aluminiumlegierungen
Zug-, Streck- und Härte-Messung der mechanischen Eigenschaften
Jede heißbehandelte Charge wird mechanisch verifiziert, indem Probestangen neben Ihren Produktionsbauteilen gegossen werden. Wir stellen sicher, dass unser foundry-Aluminium-Gus Output Ihren genauen Engineering-Anforderungen entspricht:
| Testart | Metrik bewertet | Hauptziel |
|---|---|---|
| Zugfestigkeit | Ende-Zugfestigkeit (MPa / ksi) | Überprüft maximale Lastkapazität vor der Bruch |
| yield strength | 0,21 TP3T Versatz-ND-Stellwert | Stellt sicher, dass Bauteile unter Last Verformungen dauerhaft widerstehen |
| Dehnung | Prozentuale Dehnung (% EL) | Bestätigt Materialduktilität und Schlagzähigkeit |
| Härteprüfung | Brinell (HBW) / Rockwell (HRB) | Bestätigt effektive T4-, T5- oder T6-metallurgische Wärmebehandlung |
Wichtige industrielle Anwendungen für Aluminium-Gussteile
Als vollständige Alu-Gießerei konzipieren und gießen wir hoch integrale Bauteile für Branchen, die Stärke, Gewichtsreduktion und überlegene thermische Effizienz verlangen. Unsere Fähigkeiten in der Aluminium-Gussfertigung dienen weltweit kritischen Sektoren:
- Automotive & Commercial Vehicles: Wir gießen leichte Antriebs- und Strukturteile, die hohen Vibrationen und Hitze standhalten, einschließlich:
- Getriebegehäuse und Flanschkästen
- Motorgehäuse und Zylinderköpfe
- Motorgehäusehalter, Lenk-/Steuerarm und Aufhängungsknoten
- Luft- und Raumfahrt & Verteidigung: Für Hochleistungs-Flughardware und Flüssigkeitssysteme bieten unsere Präzisionsgussverfahren hohe Festigkeits-Gewichts-Verhältnisse. Wir fertigen:
- Avionik-Strukturgehäuse und Chassis
- Hydraulik-Verteiler und Komponenten der Flüssigkeitsführung
- Dünnwandige Rahmenhalterungen unter Verwendung fortschrittlicher Aluminium-Investitionsguss Techniken
- Industrielle Fluidkraft & Maschinen: Unser foundry gießt dichte, dichtdichtende Gussteile, die für hydraulischen Druck und kontinuierlichen industriellen Betrieb ausgelegt sind:
- Hochdruckpumpengehäuse und -schaufeln
- Pneumatische und hydraulische Ventilgehäuse
- Schwerlast-Industrie-Getriebe und Antriebsg ehäuse
- Elektronik & Kommerzielle Beleuchtung: Unter Nutzung von Aluminiums natürlicher Wärmeleitfähigkeit fertigen wir schützende, thermisch effiziente Gehäuse:
- Hochleistung-LED-Beleuchtungsgehäuse für Außenbereiche und gefährliche Umgebungen
- Wechselrichtergehäuse und Motorspindengehäuse
- Schwerlast-Elektronik-Kühlkörper, die komplexe Finnengeometrien erfordern
| Branche | Hauptgießteile | Schlüssel-Leistungsanforderungen |
|---|---|---|
| Automobil | Getriebegehäuse, Motorblöcke, Halterungen | Gewichtseinsparung, Ermüdungsfestigkeit, thermische Beständigkeit |
| Luft- und Raumfahrt | Flüssigkeitsverteilungen, Avionikgehäuse | Druckdichtheit, enge Toleranzen, hohes Festigkeits-Gewichts-Verhältnis |
| Industriell | Pumpengehäuse, Ventilkörper, Getriebegehäuse | Null Porosität, Verschleißfestigkeit, dimensionsstabile Reproduzierbarkeit |
| Elektronik | Kühlkörper, Gehäuse von LED-Leuchten | Wärmeableitung, IP-gerechte Abdichtung, Korrosionsbeständigkeit |
Auswahl des richtigen Aluminiumgießpartner
Die Wahl der richtigen Aluminiumgusswerk und wirkt sich direkt auf Ihren Produktionszeitplan, Teilqualität und endgültige Herstellungskosten aus. Wir arbeiten als Erweiterung Ihres Ingenieurteams und sorgen dafür, dass Ihre Bauteile nahtlos von frühen Prototypen zu stabilen, großvolumigen Produktionsläufen übergehen.
Prototyp bis Mass Production Skalierbarkeit
Ein zuverlässiger Fertigungspartner muss Ihr Programm in jeder Phase seines Lebenszyklus betreuen. Wir stimmen Gießprozesse auf Ihre spezifischen Mengenbedürfnisse ab:
- Niedrigvolumen & Prototyping: Schnelle Prototypenerstellung und Sandguss ermöglichen schnelle Design-Iterationen und kostengünstige erste Tests.
- Mittel- bis Hochvolumen: Halbwarmer Formguss und automatisierte Druckgussprozesse liefern kurze Taktzeiten, hohe dimensionale Konsistenz und optimale Stückkosten.
- Prozessflexibilität: Unser umfassendes Präzisionsgusstechnologie-Lösungen gewährleistet nahtlose Skalierbarkeit, wenn Ihre Produktionsvolumina wachsen.
Zertifizierte Qualität: ISO 9001 und IATF 16949
Konsequente Qualität erfordert überprüfbare Prozesskontrollen. Als etabliertes IATF 16949-Aluminium-Gusswerk und ISO 9001-zertifizierter Lieferant folgen unsere Produktionsprozesse strengen Qualitätsmanagementrahmen:
| Anforderung des Qualitätssystems | Fertigungseinfluss | Kundenvorteil |
|---|---|---|
| IATF 16949-Konformität | Standardisierte automotive-Qualitätsprozesskontrollen | Vollständige Rückverfolgbarkeit und Null-Fehler-Konsistenz |
| ISO 9001-Protokolle | Dokumentierte Arbeitsabläufe und Kalibrierungsprüfungen | Wiederholbare Qualität in jeder Produktionscharge |
| PPAP / Erststück (FAIR) | Umfassende Vorproduktionsmustervalidierung | Garantierte Maßhaltigkeit vor dem Anlauf |
Konstruktionale Unterstützung und DFM-Optimierung
Die besten Ergebnisse beginnen, bevor geschmolzenes Metall in eine Form fließt. Unser internes Ingenieurteam führt detaillierte Design for Manufacturability (DFM)-Bewertungen durch, um die Bauteilgeometrie zu optimieren Guss aus Aluminium-Gusswerkstoff Prozess:
- Wandstärken-Gleichmäßigkeit: Vermeidung von Hot Spots und Vermeidung von Schrumpfungsfehlern.
- Rändelung der Form- bzw. Radiusplatzierung: Sorgt für eine saubere Entformung des Teils bei gleichzeitiger Reduzierung des Werkzeugverschleiß.
- Formfluss-Simulation: Optimierung von Läufer-, Anguss- und Speiser-Layou ts, um eingeschlossene Luft und Gasporosität zu beseitigen.
Ausbalancierung von Werkzeuginvestitionen und Stückkosten
Die Auswahl der richtigen Werkzeugstrategie hängt vom Gesamtausmaß Ihres Produkts und dem Produktionszyklus ab. Wir gleichen anfängliche Investitionsausgaben mit Stückpreisen ab, um Ihre Kapitalrendite zu maximieren:
- Sandgießwerkzeuge: Geringe Anfangskosten pro Muster, ideal für Prototypen, große industrielle Bauteile und Kleinserien.
- Permanentform- und Druckguss-Werkzeugbau: Höhere Investitionskosten für gehärtete Stanz- und Gießformen, ausgeglichen durch niedrige Stückkosten, enge geometrische Toleranzen und hohe Produktionsgeschwindigkeiten.
- Wartung der Werkzeuge: Wir bieten vollständige Lebenszykluswartung und Werkzeugerhaltung für alle kundenspezifisches Aluminium-Werkzeug das in unserer Gießerei gefertigt wird.
FAQ zur Aluminiumsguss-Gießerei
Was ist der Unterschied zwischen Druckguss und Sandguss in einer Aluminiumsiebderei?
Die primären Unterschiede liegen in Werkzeugkosten, Produktionsvolumen, Oberflächenfinish und geometrischen Toleranzen:
| Eigenschaft | Aluminium-Sandguss | Druckguss unter Hohem Druck |
|---|---|---|
| Optimal Volume | Niedrig bis mittel (1 bis 5.000+ Teile/Jahr) | Hohes Volumen (10.000+ Teile/Jahr) |
| Initialer Werkzeugkosten | Gering (preiswerte Holz-, Harz- oder Aluminium-Modelle) | Hoch (gehärtete Stahlstempel) |
| Wandstärke | Typischerweise $\ge$ 3,0 mm | Dünne Wände bis zu 1,5 mm |
| Oberflächenfinish | Standard-Gussoberfläche (Ra 6,3 - 12,5 μm) | Glatte, gegossene Oberfläche (Ra 1,6 - 3,2 μm) |
| Teilgrößenfähigkeit | Große, schwere Bauteile | Kleine bis mittelgroße Bauteile |
Für komplexe Geometrien und skalierbare Kurzläufe, arbeiten mit einem erfahrenen Sandgusshersteller für kundenspezifische Metallteile hält die anfänglichen Kapitalkosten niedrig, während Druckguss die Stückkosten im Maßstab senkt.
Wie eliminieren Gießereien Gasporosität und Schrumpfungsfehlstellen?
Wir beseitigen Defekte durch strenge metallurgische Kontrolle und thermische Gating-Simulation:
- Radiale Entgasung: In geschmolzenem Aluminium injiziertes inertes Stickstoff- oder Argon-Gas, um gelösten Wasserstoff zu entfernen.
- Fluxing & Schlackenentfernung: Entfernung nichtmetallischer Einschlussstoffe vor dem Gießen.
- Optimiertes Gating & Risers: Gleichmäßige Erstarrung lenken und das geschmolzene Metall zuführen, um Schrumpfungshohlräume zu verhindern.
- Formvorgang-Ventilierung & Kühlplatten: Strategische Platzierung interner Kühlplatten und Vakuumabzüge, um Kühlraten auszugleichen und eingeschlossene Luft zu entfernen.
- Echtzeit-Prozesssimulation: Computergestützte Erstarrungsmodellierung zur Erkennung und Behebung potenzieller Hotspots vor der Werkzeugbearbeitung.
Wie lang ist typischer Lead Time für Aluminium-Gusswerkzeuge und Erstserien?
Lieferzeiten hängen von der jeweiligen Gussmethode und der Bauteilkomplexität ab:
- Schnellprototypen-Sandguss: 1 bis 3 Wochen mit 3D-gedruckten Sandformen oder Schnellformen.
- Produktions-Sand- & Dauerformwerkzeuge: 3 bis 5 Wochen für Formherstellung und Erstartikelerprüfung (FAI).
- Gussteile- & Investitionsgusswerkzeuge: 5 bis 8 Wochen für gehärtete Stahldie, Kernmechanismen und vollständige CMM-Dimensionalberichte.
- Schlüsselfertige mechanisierte Muster: 1 bis 2 Wochen zusätzlich für individuelle CNC-Spannvorrichtungen und Nachbearbeitung nach dem Guss.
Für komplexe, fertigungstolerante Bauteile sorgt unser spezialisiertes Team Aluminium-Investitionsgussdiensten für Präzisionskomponenten für eine schnelle Designvalidierung und Erstartikel- turnaround.
Welches Aluminiumlegierung ist am besten geeignet für druckdichte Anwendungen?
A356-T6 ist der Branchenstandard für druckdichte, leckagefreie Bauteile wie Fluidmanifolds, Pumpengehäuse und Ventilgehäuse. Sein hoher Siliziumgehalt (6,5–7,5 TP3T) sorgt für ausgezeichnete Beweglichkeit und geringe Schrumpfung während der Erstarrung und verhindert Mikroporosität.
Für Hochdruck-Gusssysteme, A380 bietet zuverlässige thermische Stabilität und Dichtintegrität, wenn sie mit optimierten Die-Vakuumsystemen kombiniert wird.
Kann eine Aluminiumschmelze vollständig fertiggestellte, montagebereite Teile liefern?
Ja. Wir bieten komplette End-to-End-Schlüsselfertig-Fertigungsabwicklungen, die jede Produktionsphase intern verwalten:
- Metallurgische Wärmebehandlung: Lösungsglättung und Alterung (T4, T5, T6) zur Erreichung exakter Ausbeute- und Zugfestigkeitsziele.
- Präzisions-CNC-Bearbeitung: Präzisionsfräsen, Drehen, Bohren und Gewindeschneiden mit engen Toleranzen in mehreren Achsen.
- Oberflächenveredelung: Schleuderguss, Vibrationsentschleifen, Hartanodisierung, Chromatumschichtumwandlung und Pulverbeschichtung.
- Prüfung & Unterbaugruppe: Druckverlust-Dichtheitsprüfung, Einbau von Bushings, Passteilung von Lagern und Endverpackung für eine sofortige Integration in die Produktionslinie.
 German
 English
 Russian