
3. September 2026
Aluminium-Investitionsguss für Präzisionsteile mit engen Toleranzen, glatter Oberfläche und kundenspezifischen Legierungen für Luft- und Raumfahrt sowie industrielle Anwendungen
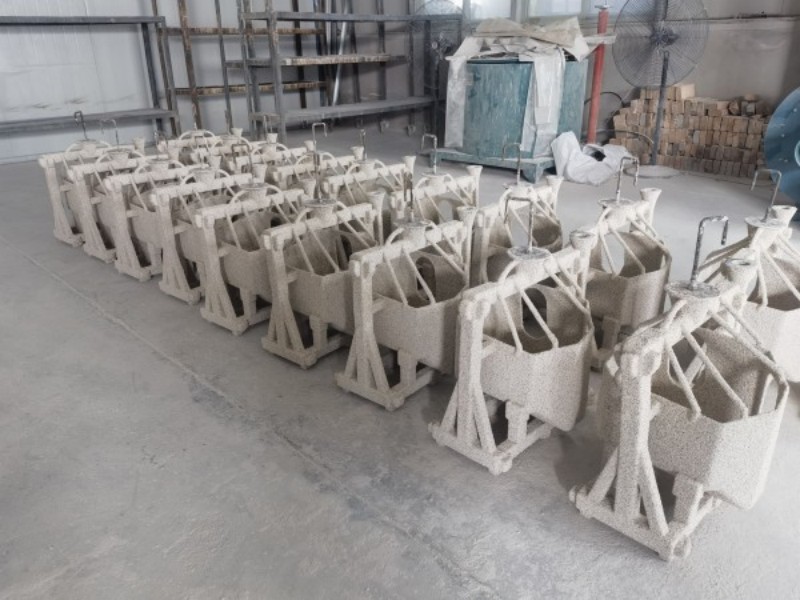
Was ist Aluminium-Investitionsguss?
Wir verlassen uns auf Aluminium-Investitionsguss— oft als Lost-Wax-Aluminium-Guss bezeichnet — zur Herstellung komplexer, net-shape Bauteile, die teure Nachbearbeitungsprozesse eliminieren. Wenn Ihre Konstruktionsentwürfe komplexe interne Durchgänge, dünne Wandungen und außergewöhnliche Oberflächenqualität erfordern, liefert dieses Verfahren eine Präzision, die Sand- und Druckguss nicht reproduzieren können.
Grundprinzipien des Lost-Wax-Aluminium-Gusses
Der Prozess beruht auf verbrauchsorientierten Wachsformen und keramischen Schalenformen, um eine nahezu net-shape Genauigkeit zu erreichen:
- Wachsmusterinjektion: Wir injizieren flüssiges Wachs in eine Präzisions-Aluminium-Form, um eine exakte Kopie Ihres Teils zu erzeugen.
- Ceramicschale Aufbau: Wir tauchen den Wachsbaum in keramischen Brei und überziehen ihn mit feuerfestem Sand, um eine starre, mehrschichtige Schalenform zu errichten.
- Entkernung und Vorheizung: Wir dämpfen/autokälteln die Form, um das Wachs zu schmelzen, und heizen dann die hohle keramische Schale vor, um sie für das flüssige Metall vorzubereiten.
- Gießen und Ausschmelzen: Wir gießen eine geschmolzene Aluminiumlegierung in die vorgeheizte keramische Schale. Nach dem Abkühlen brechen wir die keramische Schale ab, um die rohe Aluminiums-Gußform freizulegen.
Wichtige mechanische Eigenschaften von Gussaluminiumlegierungen
Die Wahl des investitionsgegossenen Aluminiums verschafft Ihren Bauteilen in kritischen Anwendungen einen deutlich besseren Leistungsumfang:
- Hohe Festigkeit-Gewicht-Verhältnis: Stellt strukturelle Steifigkeit bereit, während das Gesamtmontagegewicht drastisch reduziert wird.
- Ausgezeichnete Korrosionsbeständigkeit: Bildet eine natürliche Oxidschicht, die Bauteile in aggressiven atmosphärischen und marinen Umgebungen schützt.
- Überlegene thermische und elektrische Leitfähigkeit: Überträgt Wärme effizient von kritischen Leistungselektroniken und Motorsystemen weg.
- Dimensionsstabilität: Hält enge Bauteiltoleranzen unter severe Betriebsbelastung und thermischem Wechsel.
Verschlussgießen vs. Druckgießen und Sandgießen
Die falsche Wahl des Prozesses erhöht die Stückkosten und führt zu vorzeitigem Ausfall von Bauteilen. Wir erläutern, wie diese drei primären Aluminium-Gussmethoden vergleichen:
| Eigenschaft | Investitionsgießen | Die Gusseisenherstellung | Sandguss |
|---|---|---|---|
| Oberflächenfinish | Glatt (Ra 3,2 µm / 125 µin) | Glatt (Ra 1,6–3,2 µm) | Rau (Ra 12,5+ µm) |
| Designkomplexität | Außerordentlich hoch (Unterkanten & dünne Wandungen) | Mäßig (Durch Abmusterungen durch Gusswinkel eingeschränkt) | Niedrig bis Moderat |
| Dimensions-Toleranz | Eng (±0,005 in/in) | Mäßig bis Eng | Locker |
| Werkzeugkosten | Mäßig | Hoch | Niedrig |
| Optimales Produktionsvolumen | Niedrig bis Mittel (10 – 10.000+ Einheiten) | Hoch (10.000+ Einheiten) | Niedrig (1 – 500 Einheiten) |
Häufig verwendete Aluminiumlegierungen für Investitionsguß
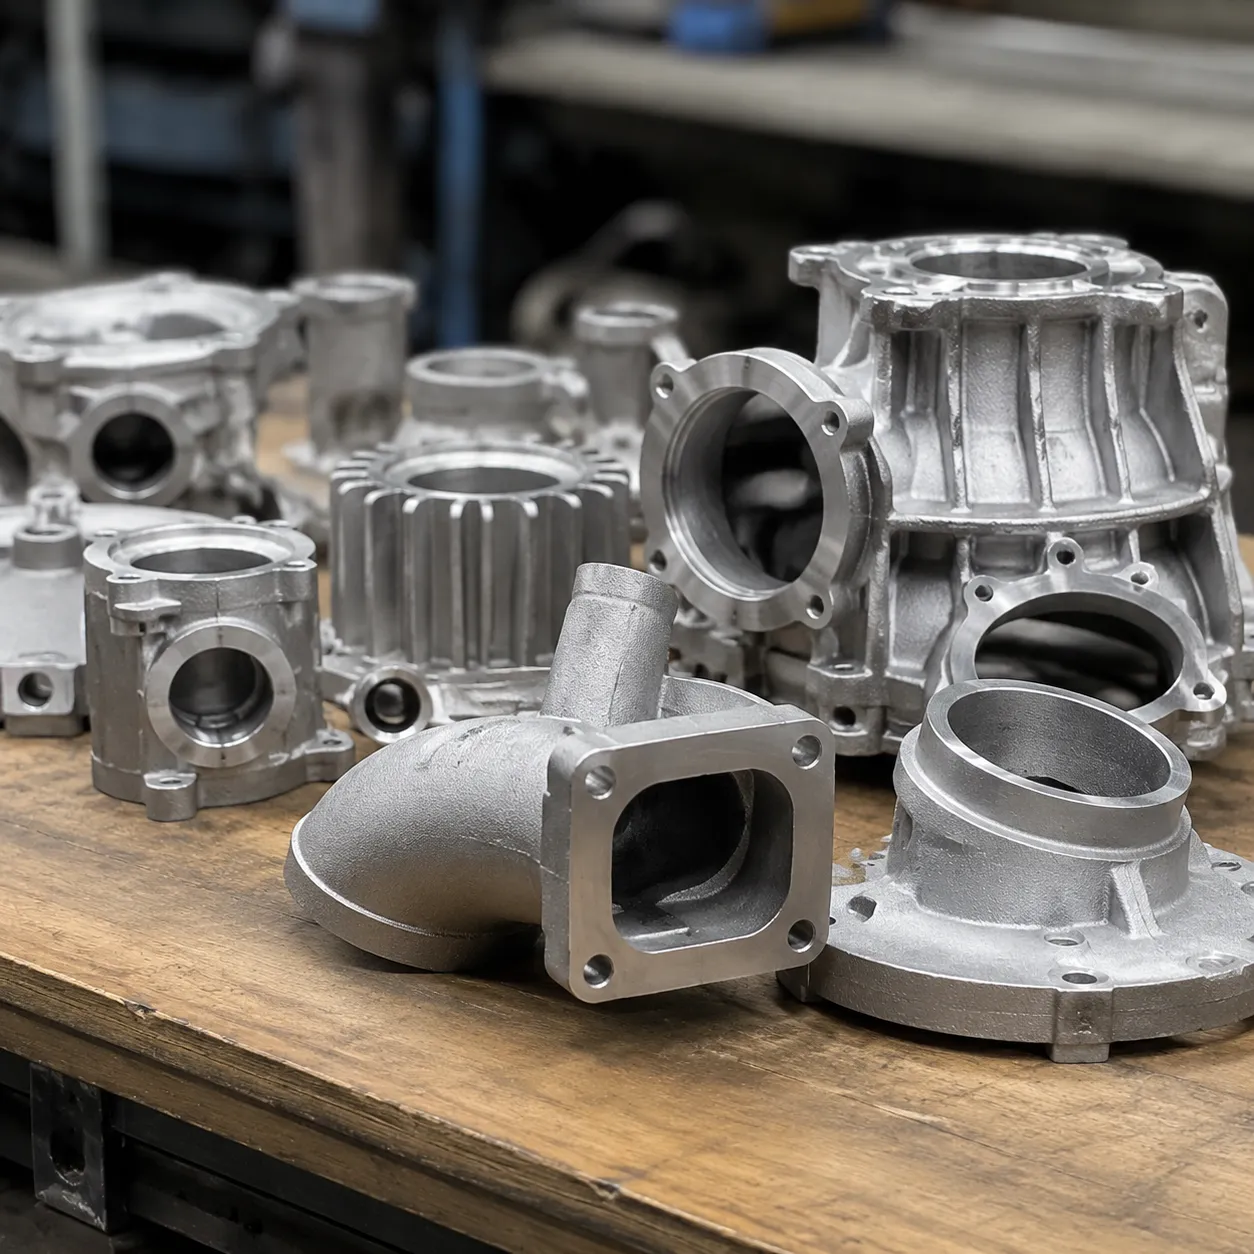
Die richtige Metallkategorie für Ihr Aluminium-Investitionsguss Projekt bestimmt, ob Ihre Komponente strukturelle Lasten tragen, Druckleckagen widerstehen oder im Budget bleiben kann. Wir arbeiten mit einer breiten Palette von Gießereilegierungen zusammen, um Ihre genauen mechanischen Anforderungen zu erfüllen.
A356-Aluminium für strukturelle Festigkeit und Druckdichtheit
A356-Gusslegierung aus Aluminium ist unsere bevorzugte Wahl für Strukturteile, die Undichtigkeit verhindern und hohe mechanische Festigkeit benötigen. Wenn es auf T6-Temperung wärmebehandelt wird, liefert es außergewöhnliche Duktilität und Korrosionsbeständigkeit. Wichtige Merkmale: Hohe Festigkeit-zu-Gewicht-Verhältnis, herausragende Schweißbarkeit, ausgezeichnete Druckdichtheit. Hauptanwendungen: Strukturelle Luft- und Raumfahrt-Belege, Pumpenräder, dichtungsfeste Ventilkörper und Verteidigungs-Hardware.
A380-Aluminium für hohe Formbarkeit und Kosteneffizienz
Für Hochlaufmengen mit dünnen Wandungen oder komplizierten Oberflächenstrukturen, A380-Aluminiumlegierung bietet maximale Formbarkeit beim Gießen. Es minimiert Werkzeugverschleiß und hält Stückkosten niedrig. Wichtige Merkmale: Überlegene Gießbarkeit, enge dimensionale Stabilität, kosteneffektiv für große Produktionsläufe. Hauptanwendungen: Elektronikkästen, Motorgehäuse, Befestigungen und nicht-strukturelle Automobilteile.
C355-Aluminium für erhöhte Temperaturbeständigkeit
Wenn Ihre Bauteile Hitze und mechanischem Stress ausgesetzt sind, bietet C355 bessere thermische Ausdauer und höhere Festigkeit als Standardlegierungen. Wichtige Merkmale: Behält Härte und Ermüdungsfestigkeit bei höheren Temperaturen. Hauptanwendungen: Turbogehäuse, Hochleistungsmotorenteile und Verdichterräder.
Die richtige Aluminiumlegierung für Ihr Bauteil auswählen
Um Gewicht, Festigkeit und Stückkosten auszubalancieren, bewerten Sie die mechanischen Anforderungen Ihres Projekts, bevor Sie sich auf Werkzeuge festlegen. Sie können unsere umfassenden Aluminiumlegierung-Gussleitfaden für einen fundierten Vergleich der Prozessfähigkeiten nutzen oder mit unserem Präzisions-Aluminium-Investitionsgussdienstleistungen das ideale Material auszuwählen.
| Legierungsgrad | Zugfestigkeit (MPa) | Dehnung an der Streckgrenze (MPa) | Beste Funktion | Primäre Anwendung |
|---|---|---|---|---|
| A356-T6 | 230 – 290 | 160 – 200 | Druckdichtheit & hohe Festigkeit | Luft- und Raumfahrt, Ventile, Strukturrahmen |
| A380 | 320 | 160 | Hohe Fließfähigkeit & niedrige Stückkosten | Gehäuse, Kühlkörper, Abdeckungen |
| C355-T6 | 250 – 310 | 170 – 220 | Hitzebeständigkeit & hohe Ausbeute | Turbolader, Motorbauteile |
Schritt-für-Schritt-Prozess des Aluminium-Investitionsgusses
Wir kontrollieren jede Stufe unseres Verlorener Wachsguss aus Aluminium Workflows, um dichte, fehlerfreie Bauteile mit engen Toleranzen zu liefern.
Die Präzisionswachsform
Wir injizieren spezialisiertes Wachs in präzise Metallwerkzeuge, um Ihre Baugruppe bis auf den Mikrometer genau abzubilden. Für kurze Serien oder schnelle Entwicklungen nutzen wir kundenspezifische Aluminium-Prototypgussformen durch das 3D-Drucken von Wachs- oder PMMA-Mustern direkt, ohne auf teure Formen zu warten. Nach der Herstellung montieren wir diese Muster an einen zentralen Wachstamm.
Aufbau der Mehrschichtkeramik-Schalenform
Wir tauchen den Wachsstamm in eine hochwertige keramische Suspension ein und ummanteln ihn mit feinem Silicasand. Wir wiederholen diesen Tauch- und Trocknungszyklus 6 bis 8 Mal, um eine robuste Keramik-Schalenform-Gussstruktur zu bilden, die dem Druck geschmolzenen Metalls standhalten kann.
Wachs-Branding und Preheizung der Hülle
Wir setzen den beschichteten Baum in einen Dampf-Autoklaven, um das Wachs schnell herauszuschmelzen. Anschließend backen wir die hohle Hülle bei erhöhten Temperaturen in einem Blitzofen aus, um verbleibende Rückstände zu verbrennen und Feuchtigkeit zu beseitigen.
Übersicht der Prozessaufteilung
| Schritt | Betrieb | Technisch zielsetzung |
|---|---|---|
| 1. Wachs-Bildung | Wachs-Injektion oder direkte 3D-Musterdruck | Replikation komplexer CAD-Geometrien mit hoher Präzision |
| 2. Schälebildner | Mehrfach-Tauchung keramische Schlicker-Beschichtung und Sandbeschichtung | Konstruktion einer starren, temperaturwechselbeständigen Formhülle |
| 3. Entwäsung & Backen | Autoklav-Dampfentwäsung und Hochtemperatur-Brennen | Vollständige Wachsentfernung und Verhinderung von Gasinclusions |
| 4. Legierungs-Gießen | Entgaste Aluminium-Induktionsgießerei | Füllen Sie dünne Wände vollständig ohne thermische Tropfen oder Turbulenzen |
| 5. Knockout & Cutoff | Mechanische Gehäuseschwingungen und Schrumpfbohren der Form | Trennen Sie Rohgussteile sauber vom zentralen Fließkanal |
| 6. Thermische Oberflächenbearbeitung | Lösungsbehandlung und Oberflächenbehandlungen | Erreichen Sie die maximale mechanische Wärme-/Hitzebeständigkeit und eine genaue kosmetische Oberfläche |
Schmelzen und Gießen von geschmolzenem Aluminiumlegierung
Wir schmelzen Primär-Aluminiumbrammen in Induktionsöfen und entgasen die Schmelze mit Argongas, um eingeschlossene Wasserstoffgas zu entfernen. Wir gießen das flüssige Metall direkt in die vorgeheizte keramische Form, sodass dünne Wände und komplexe Kanäle sauber ausgefüllt werden. Um zu sehen, wie wir schnelles Prototyping neben vollständigen Produktionsläufen managen, erkunden Sie unseren vollständigen Präzisions-Investitionsgießen und Prototypen Dienstleistungen.
Schalenentfernung, Knockout und Tortrimmen
Nachdem das Metall abgekühlt und erstarrt ist, brechen wir die Keramikschale mit pneumatischen Vibratoren und Hochdruck-Wasserkanonen. Wir schneiden die Rohgussteile vom Baum-Sprue ab und glätten die Gate-Stubs auf das umliegende Profil.
Optionen für Wärmebehandlung und Oberflächenveredelung
Wir führen T6-Lösungshärtung und künstliche Alterung durch, um hochfestes ga-gehärtetes Guss-Aluminium Bauteile zu liefern, die für kritische strukturelle Lasten bereit sind. Wir bearbeiten Teile mit Schleuderrundschleifen, CNC-Bearbeitung, Anodisieren oder Pulverbeschichtung basierend auf Ihren Spezifikationen. Um zu verstehen, wie diese Methode im Vergleich zu alternativen Gießverfahren abschneidet, lesen Sie unseren Investitionsguss- vs. Sandguss-Prozessvergleich.
Kernvorteile von Aluminium-Investitionsguss
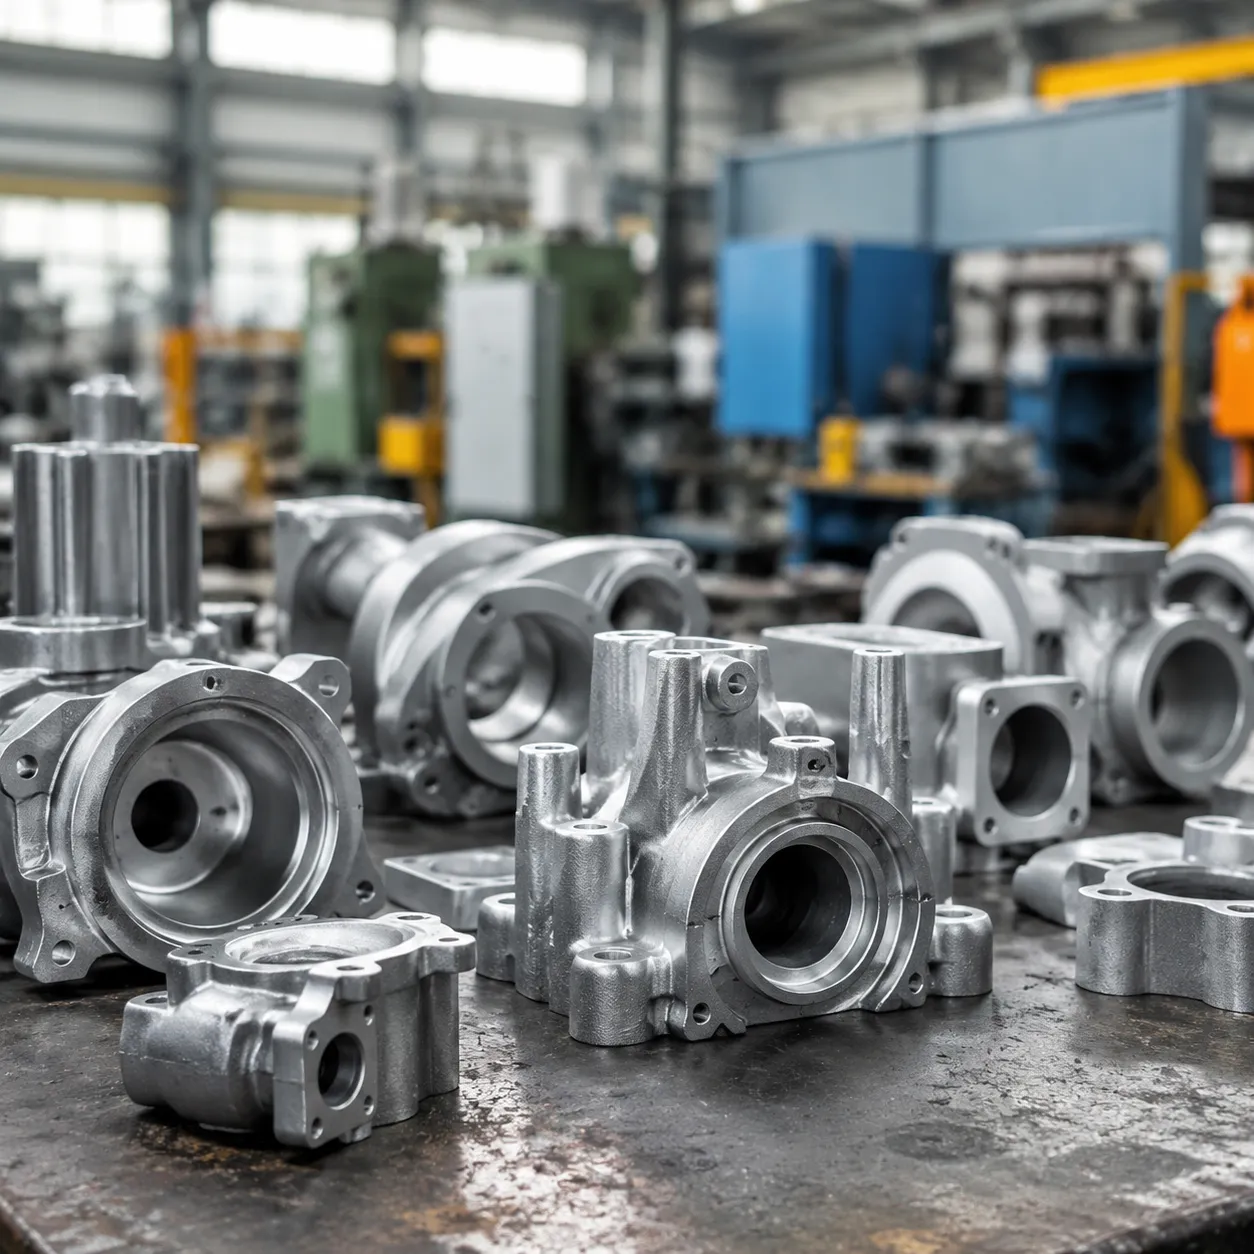
Bei der Auslegung komplexer Hardware ist es entscheidend, Festigkeit, Gewicht und Produktionsgeschwindigkeit auszubalancieren. Wir verlassen uns auf Aluminium-Investitionsguss um wichtige Fertigungsprobleme zu lösen, bei denen Standardbearbeitung oder alternative Gussmethoden scheitern.
Enge Maßhaltigkeit und glatte Oberflächenqualität
Wir erreichen eine enge Aluminium-Guss-Toleranzen—typischerweise ±0,003 bis ±0,005 Zoll pro Zoll—direkt aus der Form. Unser Prozess liefert eine außergewöhnliche Aluminium-Gussoberflächenrauheit von 125 RMS oder besser, was die Notwendigkeit nachträglicher Bearbeitung wie Schleifen oder Polieren erheblich reduziert. Sehen Sie sich unseren Leitfaden zu Metall-Investitionsgussprozesse-Toleranzen und Materialien an, um zu sehen, wie diese engen Toleranzen Ihre Endmaße exakt halten.
Komplexe Dünnwandgeometrie ohne Nachbearbeitung
Wir gießen komplexe interne Kanäle, Nuten und feine dünnwandige Aluminiumgusskomponenten Profillinien reichen bis zu 0,060 Zoll (1,5 mm). Da die keramische Schalentemplate jede Detail des ursprünglichen Wachsmodells erfasst, erhält man komplexe interne Geometrien in einem einzigen Guss – wodurch mehrstufige CNC-Bearbeitungsschritte vollständig entfällt.
Außergewöhnliches Festigkeits-Gewichts-Verhältnis für Leichtbau
Gussaluminium liefert hohe strukturelle Integrität ohne zu viel Masse hinzuzufügen. Durch Optimierung der Wandstärken und das Gießen komplexer Formen zu einzelnen, konsolidierten Bauteilen erzeugen wir leichte Luft- und Raumfahrtgußteile und robuste Tragwinkel, die extremen mechanischen Belastungen standhalten und gleichzeitig das Gesamtgewicht der Baugruppe reduzieren.
Weniger Materialabfall und geringere Langzeitproduktionskosten
Investitionsguss ist ein nahezu netto-Form-Prozess, der Ihre Bilanz über längere Fertigungsperioden schützt:
- Minimaler Metallabfall: Sie kaufen nur das Legierungsvolumen, das im Endteil verwendet wird, wodurch teurer Schrottenabbau reduziert wird.
- Robuste Werkzeuge: Aluminium-Wax-Injektionsformen halten Tausende von Zyklen mit minimalem Verschleiß stand.
- Insgesamte Einsparungen: Wie im Detail in unserem Druckguss vs. Investitionsguss Kosten- und Materialleitfaden, spart man durch Wegfall sekundärer Bearbeitung und Montagesarbeiten signifikant Kosten pro Stück bei mittleren bis hohen Stückzahlen.
Schlüsselanwendungen in verschiedenen Branchen
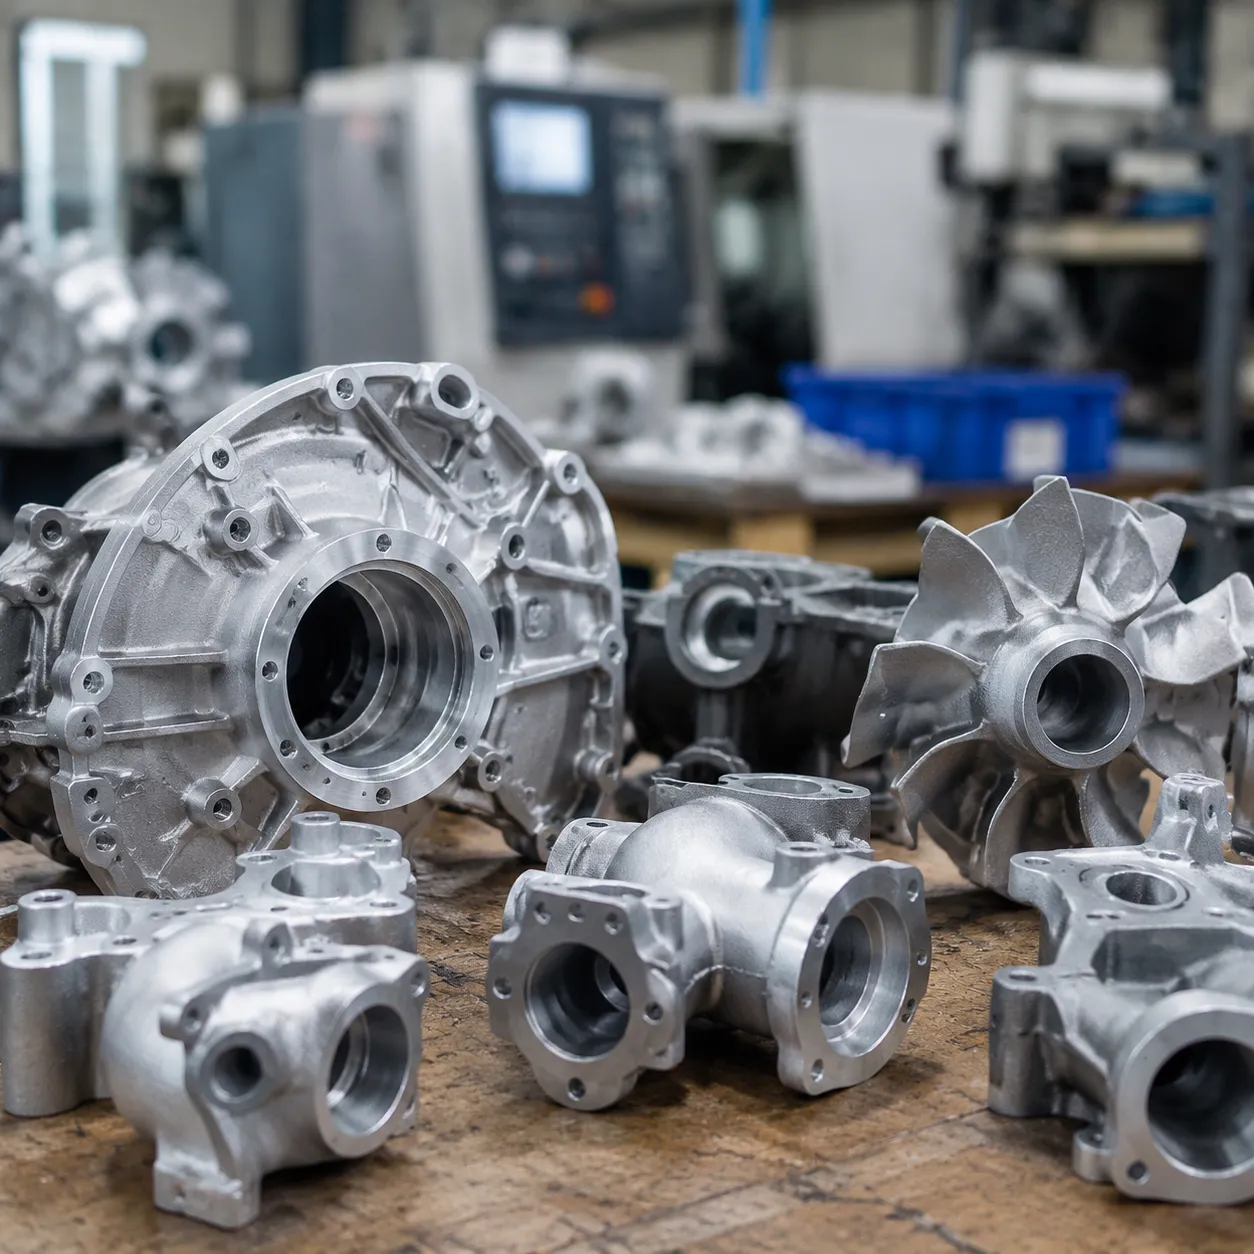
Ingenieure und Einkäufer kommen zu uns, wenn sie komplexe Formen, enge Toleranzen und maximale Gewichtsersparnis ohne Beeinträchtigung der strukturellen Integrität benötigen. Wir liefern Aluminium-Investitionsguss Lösungen, die auf anspruchsvolle Hochleistungsumgebungen in globalen, kritischen Branchen zugeschnitten sind.
Luft- und Raumfahrtstrukturbauteile
Wenn jedes Gramm zählt, sind leichte Luft- und Raumfahrtgussstücke unerlässlich, um den Kraftstoffverbrauch zu senken und die Nutzlastkapazität zu erhöhen. Wir fertigen kritische Bauteile, die extremen thermischen Stoßbelastungen und Spannungen standhalten: Flugsteuerungs-Hardware und Scharnierhalterungen Gehäuse für Umweltschutzsysteme (ECS) Ventilkörper Avionik-Chassis und Radar-Montagerahmen
Für die Validierung in der frühen Entwicklungsphase nutzen wir schnelle Metallgussverfahren um Prototypkonzepte zügig zu flugfertigen Aluminiumteilen zu machen.
Automobilmotor-, Halterungs- und Antriebsstrangteile
Automobilhersteller- und Performance-Engineering-Teams vertrauen auf Investitionsguss Aluminium um schwere Eisen- und Stahlbaugruppen zu ersetzen. Wir fertigen hochfeste, druckdichte Teile, die ständiger Vibration standhalten: Luftansaugverteilungen des Motors und Turbokompressorengehäuse Aufhängungsaufnahmen und strukturelle Führungsgelenke Gehäuse von EV-Motoren und Antriebsstrang-Träger
Während Komponenten niedriger Spezifikation manchmal einfache maßgefertigte Metallteile, Investmentguss bietet die überlegene Oberflächenqualität und engen Toleranzen, die für Hochstress-Anwendungen im Antriebsstrang benötigt werden.
Gehäuse für medizinische Geräte und chirurgische Instrumente
Medizinische Ausrüstung verlangt leichte, ergonomische Strukturen mit glatten Oberflächen direkt aus der Form. Unsere Präzisionsprozesse erzeugen komplexe Komponenten, die Sterilisation und Montage erleichtern: Artikulierte Gelenke von Operationsrobotern und Montagesarme Tragbare Diagnoseschassis und -rahmen Sterilisationstrayouten-Griffe und magnetresistente Gehäuse von Geräten
Elektronikkühlkörper und schützende Gehäuse
Moderne Hochdichteleistungselektronik erfordert effektive Wärmeabfuhr gepaart mit elektromagnetischer Abschirmung. Mit Hilfe von spezialisierten dünnwandige Aluminiumgusskomponenten, integrieren wir detaillierte Kühlgeometrien direkt in die Komponentenhülle: Pin-Fin-Kühlkörper für Hochleistung-LED- und Lasersysteme Versiegelte Außentransmitter-Gehäuse für Telekommunikation Robuste Militärelektronik-Chassis und Verteilerschränke
Designrichtlinien für Gussaluminium-Komponenten
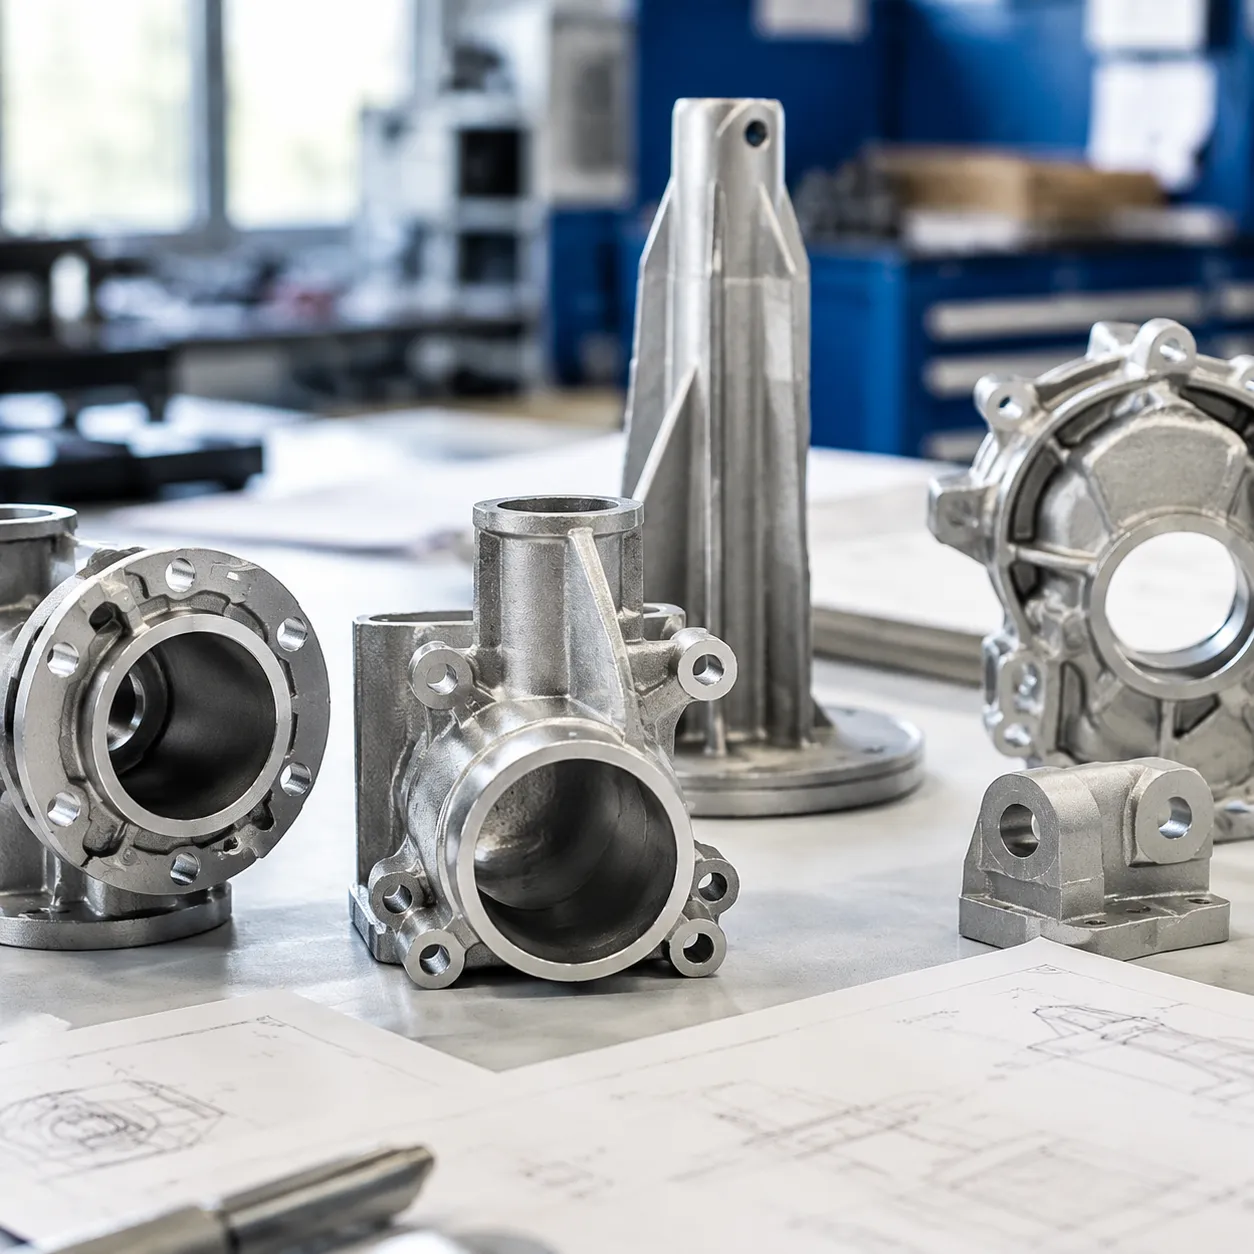
Die Gestaltung von Teilen für Aluminium-Investitionsguß bietet unvergleichliche geometrische Freiheit, doch die Optimierung Ihres Designs von Anfang an ist der Schlüssel, um Ausschussraten nahe Null zu halten und enge Aluminium-Guss-Toleranzen zu wahren. Wir arbeiten eng mit Ingenieurteams in den frühen Designphasen zusammen, um Bauteilgeometrien für das Keramikschalen-Gießverfahren vor dem Schneiden jeglicher Wachs-Injektionswerkzeuge zu verfeinern.
Optimierung einheitlicher Wanddicke und Mischradius
Unregelmäßige Wanddicken verursachen ungleichmäßige Abkühlraten, innere Spannungen und Verzug. Die Beibehaltung konsistenter Querschnitte gewährleistet einen reibungslosen Metallfluss und eine zuverlässige Tragfähigkeit.
- Zieluniformität: Bewahren Sie eine nominale Wanddicke am Bauteilgleichmäßig. Wir erreichen routinemäßig dünnwändige Aluminiumgüsse bis 0,060 Zoll (1,5 mm) an kleinen Abschnitten.
- Allmähliche Übergänge: Taper Wände in einem 3:1-Verhältnis, wenn zwischen dicken und dünnen Abschnitten gewechselt wird, statt abrupte Stufenabnahmen zu verwenden.
- Gleit Radius: Scharfe innere Ecken vermeiden. Sanfte Übergänge verteilen mechanische Spannungen gleichmäßig und verhindern Hot Spots während der Erstarrung.
Entwürfe Winkel und Fasenplatzierung
Während verlorene Wachs-Aluminiumguss deutlich weniger Entwurf erfordert als Druckguss, schützende kleine Entwurfswinkel beim Auswerfen der Wachsmuster zu beachten. Das Verständnis der breiteren Fähigkeiten und Trade-offs, erklärt in unserem Leitfaden über das Vorteile und Nachteile des Wachswachskostenverfahrens hilft Ingenieuren, Merkmale zu entwerfen, die nach dem Guss machining minimieren.
- Entwürfswinkel: Fügen Sie einen Entwurf von 0,5° bis 1° Winkel an tiefe vertikale Rippen und interne Kernstifte hinzu, damit das saubere Entfernen des Musters aus der Wachszubereitung erleichtert wird.
- Radiusplatzierung: Verwenden Sie Fasen an jeder Wandübergang. Ein Standard-Fasenradius, der der lokalen Wandstärke entspricht, verhindert Spannungsspitzen und Mold-Erosion.
Verhinderung von Schrumpfporen und Heißrissen
Gusse Aluminiumlegierungen schrumpfen beim Erstarren. Ohne ordnungsgemäße thermische Steuerung in der Form verursacht diese Volumenverkleinerung innere Hohlräume oder Mikrorisse, die als heiße Risse bezeichnet werden.
- Richtung der Erstarrung: Lenken Sie Wandstärken so, dass das Gefrieren natürlich von dünnen äußeren Bereichen zu schwereren, kartenversorgten Regionen fortschreitet.
- Schroten schwerer Massen: Aushöhlen Sie dicke Buckel und schwere Verbindungen, um lokale Wärmesenken zu verhindern, die zuletzt einfrieren.
- Versetzte Verbindungen: Verschachteln Sie T-Verbindungen in Y- oder Versatzkonfigurationen, um Hochlast-Stress-Hotspots zu vermeiden, die zu Rissdefekten neigen.
Häufig gestellte Fragen zur Aluminium-Investitionsgusstechnik
Erreichbare Oberflächenfinish für Gussaluminium
Wir erzielen konsistent eine Standard-Oberflächenrauheit von 63 bis 125 µin Ra (1,6 bis 3,2 µm Ra) direkt aus der Gussform. Da Kokillenguss aus feinen keramischen Slurries arbeitet, ist das Endfinish deutlich glatter als Sandguss, was sekundäres Polieren drastisch reduziert oder eliminiert.
Investment Casting vs. CNC-Bearbeitungskosten
Für kleine, einfache Prototypenlagen könnten die upfront Werkzeugkosten bei CNC-Bearbeitung niedriger sein. Allerdings wird es signifikant günstiger, sobald die Bauteilkomplexität zunimmt oder die Losgrößen wachsen, Aluminium-Investitionsguss wird erheblich billiger. Indem nahe Net-Form-Bauteile direkt gebildet werden, eliminieren wir Materialverschwendung und verkürzen die Bearbeitungszeit. Sie können unsere präzise Investment-Gussdienstleistungen für kundenspezifische Bauteile nutzen, um Stückkosten bei komplexen Geometrien zu senken.
Härtung und Schweißbarkeit von Gussteilen
Ja, Gussteile lassen sich nachbearbeiten außergewöhnlich gut verarbeiten: Härtung: Premium-Materialien wie unsere A356-Gusslegierung aus Aluminium Lassen Sie sich leicht der T6-Wärmebehandlung unterziehen (Lösungshärtung, Abschrecken und Alterung), um maximale strukturelle Festigkeit und Härte zu erzielen. Schweißbarkeit: Geringe Porositätsniveaus ermöglichen es unseren investitionsgefertigten Aluminiumteilen, mit herkömmlichen TIG- oder MIG-Verfahren zu schweißen, ohne das Risiko struktureller Risse.
Mindestwanddicken-Beschränkungen
Unsere allgemeine Design-Basislinie für die Wandstärke ist 0.060 in (1.5 mm). Für kleine, lokalisierte Merkmale ermöglicht unsere Dünnwands-Aluminium-Gusskapazität das Gießen von Wänden bis zu 0,040 Zoll (1,0 mm) je nach Bauteilgeometrie und Werkstofffluss-Eigenschaften.



 German
 English
 Russian