2026年10月1日
Надежные решения по литью алюминия с качественными процессами отливки, прочными материалами и прецизионно сконструированными компонентами для различных отраслей
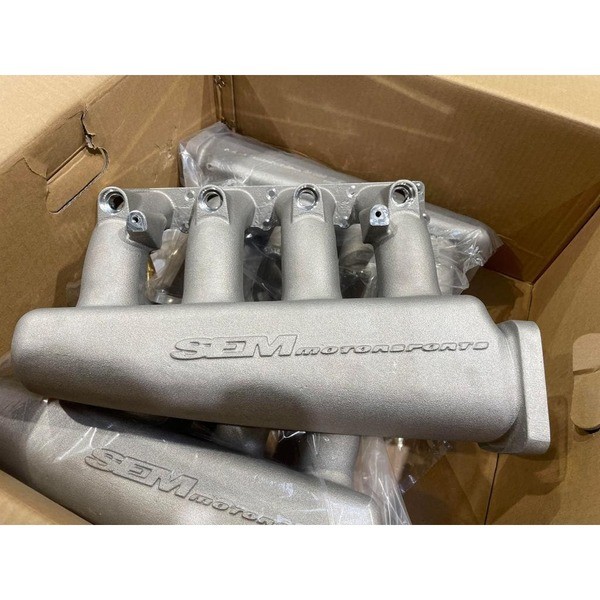
Процессы литья алюминия
В нашей foundry по литью алюминия мы подбираем точную геометрию компонента, технические требования и объём производства к оптимальному способу отливки. Как полнофункционная цветная (нетефловая) литьевая фабрика, мы эксплуатируем передовые линии плавки и литья, созданные для обеспечения высокой металлургической целостности и повторяемой размерной точности в каждой партии.
Литейное литье песком для малых и средних объёмов
Наш песчаное литье алюминия процесс обеспечивает непревзойденную гибкость и экономию, особенно для прототипов, малых и средних партий и крупногабаритных конструкционных деталей.
- Экономичная оснастка: Значительно ниже стартовые затраты на форму по сравнению с металлическим оснащением.
- Крупные детали: Способен отливать массивные компоненты весом от нескольких фунтов до нескольких тонн.
- Быстрая итерация: Быстрое изменение дизайна и оперативная постановка первых образцов.
Литейная литье под высоким давлением для больших объемов и тонких стен
Наш литейный завод по алюминиевому литью под давлением использует автоматизированные машины холодной камеры под высоким давлением для обеспечения быстрых циклов, высокой повторяемости и объединения легких деталей.
- Точность и последовательность: Производит сложные формы с критическими допусками по размерам и исключительной повторяемостью.
- Тонкостенная алюминиевая отливка: Впрыскивает расплавленный сплав под экстремальным давлением для заполнения тонких стен толщиной до 1,5 мм.
- Эффективность при большом объёме выпуска: Оптимизирован для крупных серий выпуска, превышающих тысячи единиц, с минимальными себестоством изделия.
Литейное формование постоянной формы для высокой прочности и структурной целостности
Наше гравитационное подачу постоянное литье из алюминия использует многоразовые стальные штампы для создания плотных, герметичных деталей с превосходными механическими свойствами.
- Превосходная механическая прочность: Быстрое охлаждение обеспечивает мелкозернистую структуру, что повышает предел пропускания по натяжению и предел текучести.
- Низкая пористость: Контролируемое заполнение под давлением минимизирует турбулентность, образование оксидов и дефекты, вызванные захваченным газом.
- Поверхностная отделка: Обеспечивает гладкие, однородные поверхности, что снижает необходимость в обширной последующей доводке после литья.
Литейное формование по вложению для сложных деталей и точных допусков
Для компонентов, требующих сложных внутренних каналов, тонких элементов и острейших деталей, наш лейминг铸ование алюминия процесс обеспечивает практически стехиометрическое приближение к готовой форме.
- Сложные геометрии: Позволяет использовать сложные зева, тонкие рёбра и мелкие детали сердцевины с помощью методов утерянной восковой модели.
- Почти готовые формы: Значительно сокращает или исключает вторичную мехобработку.
- Высшее качество поверхности: Обеспечивает гладкие поверхностные отделки прямо из керамической оболочки.
Сравнение процессов литья
| Метод литья | Оптимальный объем | Стоимость оснастки | Возможности по толщине стенок | Точность размерной характеристики |
|---|---|---|---|---|
| Песчаное литье | Низкая — средняя (1 – 5 000) | Низкая | Стандартная — тяжёлая (≥ 4.0 мм) | Умеренный |
| Литье под давлением | Высокая (5 000+) | Высокая | ultra-thin (≥ 1.5 мм) | Высокая |
| Постоянная формовка | средний до высокого (1 000 – 50 000) | Средняя | средний (≥ 3.0 мм) | Высокая |
| Инвестиционное литье | низкий до среднего (100 – 10 000) | От среднего к высокому | тонкий до сложного (≥ 2.0 мм) | Очень высокий |
распространённые алюминиевые сплавы в литейном производстве
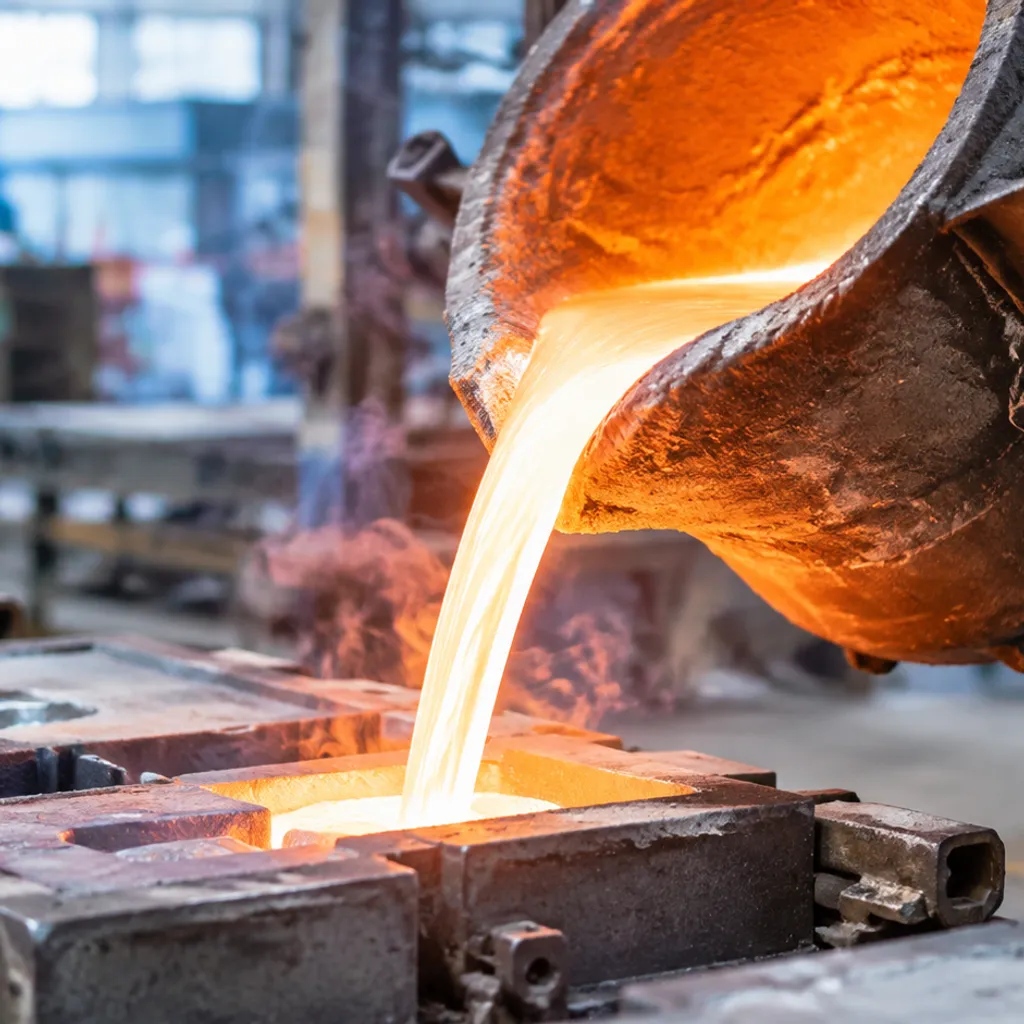
Выбор подходящего материала имеет критическое значение для достижения целевых механических характеристик, теплового менеджмента и экономической эффективности. В нашем алюминиевом литейном цехе, мы льем широкий диапазон производственных сплавов, адаптированных к конкретным структурным требованиям, методам литья и требованиям послеобрабатывающей обработки.
Для более детального разбора выбора материалов для различных методов литья обратитесь к нашему полному руководству по литью алюминиевых сплавов.
A356 и A356-T6 для высокопрочных конструктивных компонентов
A356 является основной рабочей лошадкой для песочной и постоянной формовки, когда прочность конструкции не может быть компрометирована. Ключевые преимущества: Отличная литейная податливость, высокая трещиностойкость и превосходная свариваемость. Тепловая обработка T6: Применение тепловой обработки T6 к A356 значительно повышает предел прочности и предел текучести, что делает его идеальным для рычагов подвески автомобилей, деталей крепления с большой нагрузкой, обгонных ступиц и корпусов для аэрокосмической техники. Альтернативные варианты: Для применений, требующих еще более высокого предела текучести и строгой герметичности, премиальные варианты Al-Si-Mg типа алюминиевый сорт 357 обеспечивают более высокие механические пороги.
A380 дляEverything для литья под давлением и термической стабильности
Литейный сплав A380 является отраслевым стандартом в условиях высокого давления литейный завод по алюминиевому литью под давлением операции. Ключевые преимущества: Оптимизированный баланс динамикиfluid, теплопроводности и герметичности. Лучшее применение: Корпусы для электроники с тонкими стенками, корпуса насосов, тяжелые радиаторы и кронштейны, где требуются быстрые циклы и точное соответствие размерам.
Aluminum 319 для компонентов двигателя и промышленного использования
319 это алюминий-си́лико́р-никелевый сплав, оптимизированный для общих песчаных формовок и формования постоянной формы. Ключевые преимущества: Выдающаяся плавкость, высокая стойкость к горячему разрушению и хорошая обрабатываемость. Лучшее применение: Блоки двигателей, впускные распределители, цилиндро-блоки, масляные underlays, а также универсальные кожухи промышленного оборудования.
Сплавы Al-Si-Mg для превосходной коррозионной стойкости
Высокочистые сплавы алюминий-силиций-магний разработаны для суровых рабочих условий, требующих исключительной стойкости к химическому воздействию и морской коррозии. Ключевые преимущества: Высокое отношение прочности к весу, минимальная пористость во время затвердевания и отличная пассивация поверхности. Лучшее применение: Морское оборудование, настенные уличные корпуса освещения, клапаны для обработки жидкостей и магистрали для химической обработки.
Сравнение литейных сплавов алюминия
| Сорт сплава | Основной метод литья | Предел прочности ( yield / ultimate ) | Ключевые преимущества |
|---|---|---|---|
| A356-T6 | Песок / Печь постоянного формования / Инвестиционное литье | 165 МПа / 230 МПа | Высокая ударная вязкость и пластичность |
| A380 | Высоконапорное литье под давлением | 160 МПа / 320 МПа | Превосходная текучесть и стабильность тонких стенок |
| 319 | Пескование / постоянная формовка | 125 МПа / 185 МПа | Отличная литейная придаточная способность и легкость обработки |
| Al-Si-Mg (A357) | Постоянное формование / Инвестиционное литье | 260 МПа / 340 МПа | Максимальная прочность конструкции и коррозионная стойкость |
Вторичное производство и услуги добавленной стоимости
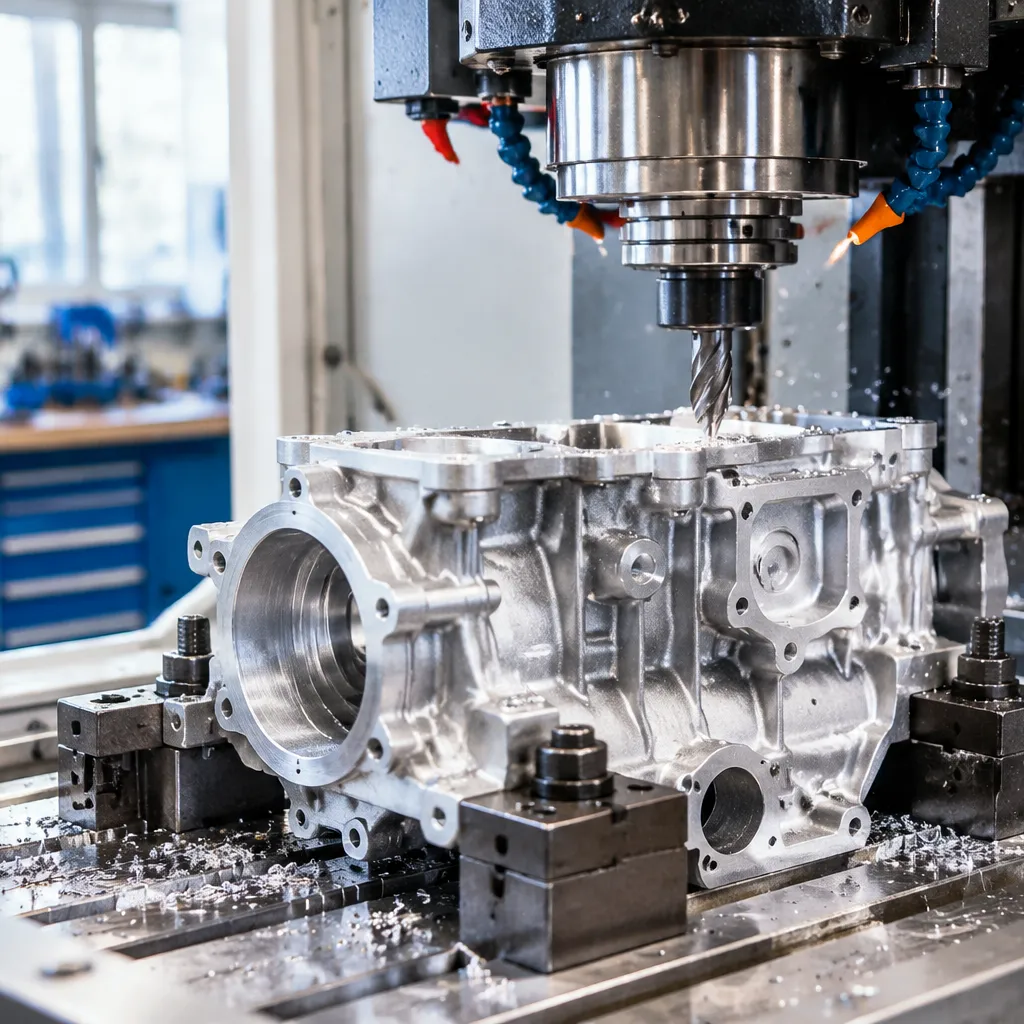
В качестве комплексного сервиса алюминиевом литейном цехе, мы предоставляем готовые к сборке компоненты под одной крышей. Наши комплексные операции с добавленной стоимостью исключают задержки в цепочке поставок, снижают процент брака и гарантируют соответствие каждого литья точным инженерным спецификациям.
Внутреннее производство инструментов и точное формование образцов
Мы проектируем и производим на месте индивидуальные алюминиевые оснастки, формовочные камеры и долговечные образцы. Используя современные CAD/CAM-программы и быстрое фрезерование, мы быстро развиваем оснастку как для опытных образцов литья алюминия, так и для серийного производства. Внутренний контроль позволяет быстро изменять заезды, прогоны и линии разделения, сокращая сроки изготовления и оптимизируя поток металла до заливки.
Г пост-cast CNC-машиностроение для критичных допусков
Хотя литье придаёт деталям близкую к готовой форме, критические точки сборки требуют более строгих допусков. Наш климатизированный цех обеспечивает многокоординатные возможности точного литья и ЧПУ-машного capabilities:
- Допуски: До ±0,005 мм (±0,0002 дюйма) на критических отверстиях, сопрягающих поверхностях и резьбовых отверстиях.
- Оборудование: Высокоскоростные CNC-обрабатывающие центры с 3-, 4- и 5- осями и токарные станки с ЧПУ.
- Особенности: Высокоточная выборка, нарезание резьбы, профилирование, растачивание и многостадийная фрезеровка за одну установку.
Металлургическая термообработка (T4, T5, T6)
Мы оптимизируем механические свойства с использованием точно контролируемых тепловых циклов, чтобы соответствовать вашим нагрузкам и требованиям к напряжениям:
- Обработка T4: Растворная термообработка и естественный старение для повышения вязкости и ударной прочности.
- Обработка T5: Искусственное старение непосредственно после литья для повышения размерной устойчивости и умеренной твердости без высокотемпературного отвода.
- Тепловая обработка T6: Теплообработанное решением, водотвердение и искусственный отпуск для достижения максимальной прочности на растяжение, предел текучести и твердости в сплавах, таких как A356.
Варианты отделки поверхности
Наши процессы обработки поверхности литого алюминия защищают от коррозии, улучшают износостойкость и обеспечивают чистые косметические отделки.
| Процесс с добавочной ценностью | Опции и спецификации | Основное преимущество |
|---|---|---|
| Механическая доводка | Прочистка пескоструйная (нержавеющая сталь / стеклянные бусины), вибрационная снятие заусенцев, ручная шлифовка | Чистит разделительные линии, удаляет выемку, создает однородную матовую текстуру |
| Анодирование | Тип II (декоративный/цветной), Тип III (твёрдое покрытие) | Значительно увеличивает износостойкость и коррозионную стойкость |
| Защитные покрытия | Электростатическое порошковое покрытие, жидкая покраска, электронное покрытие | Обеспечивает долговечный барьер против внешних воздействий и индивидуальные цвета RAL |
| Химическое преобразование | Хроматирование (химический фильм / Alodine) | Улучшает электрическую проводимость и служит грунтом под краску |
| Уплотнение утечки | Вакуумное пропитывание под давлением (жидкая смола) | Устраняет микропористость для герметичных под давлением корпусов для жидкостей и газов |
Стандарты обеспечения качества и испытаний литейного производства
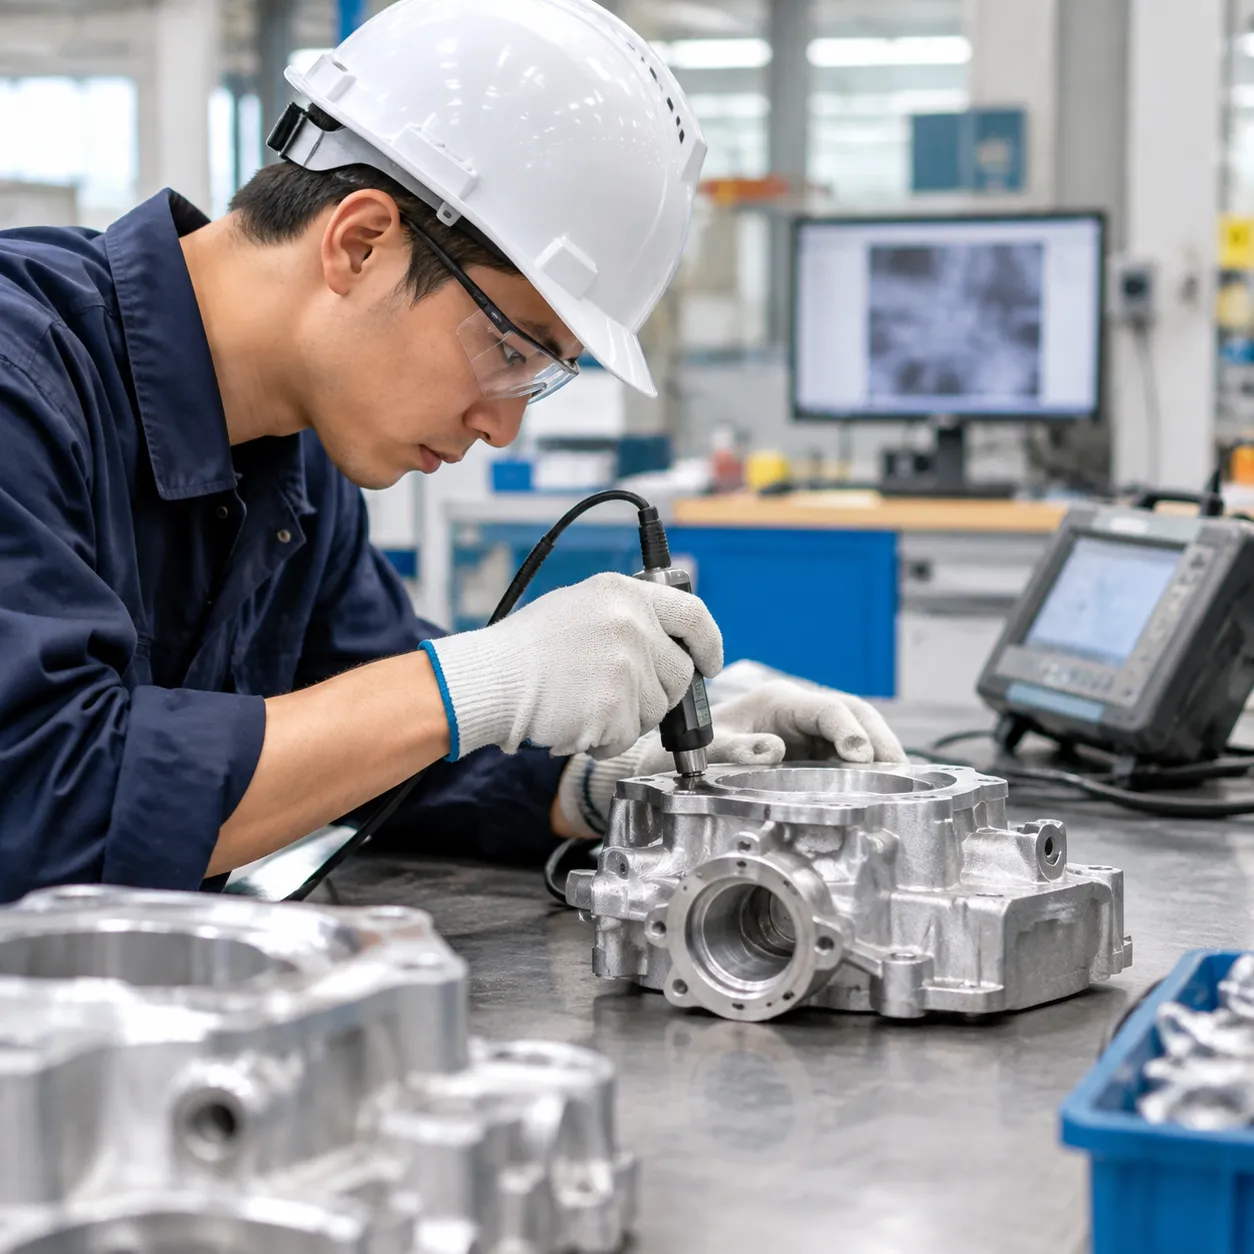
На нашем алюминиевом литейном заводе предотвращение дефектов и прочность конструкции являются безусловными требованиями. Мы применяем строгие стандарты качества литья для надежных металлических деталей чтобы гарантировать соответствие каждого отливка точным механическим, химическим и размерным спецификациям перед поставкой.
Рентгеновские и радиографические испытания на подповерхностную пористость
Мы используем цифровую радиографию в реальном времени и промышленные рентгеновские системы для осмотра внутренних структур без повреждения детали. Это неразрушающее тестирование (NDT) выявляет: поровую газовую пористость и микрорезервные пустоты, внутренние оксидные включения и холодные стыки, проблемы структурной плотности в критически важных герметичных стенках
Измерительная машина с координатной привязкой (CMM) — dimensional verification
Чтобы обеспечить полную размерную точность, наша лаборатория качества использует автоматическое многоосевое оборудование CMM и высокоразрешащее 3D оптическое сканирование. Проверка GD&T: Мы измеряем жесткие геометрические допуски, соосность отверстий и положения профилей прямо относительно вашей 3D CAD-модели. Контроль первого образца (FAI): Мы предоставляем подробные отчеты о размерном контроле для быстрого квалифицирования нового оснастки и настройки.
Оптическое эмиссионное спектрометрическое определение для точной химической проверки сплава
Чистота сплава напрямую влияет на прочность литья, коррозионную стойкость и обрабатываемость. Используя оптическое эмиссионное спектрометрирование (OES), мы проверяем состав расплава до pouring, во время и после литья: анализ в реальном времени основных и следовых элементов (таких как кремний, магний, медь и железо) Документируемые сертификационные отчеты по химии (MTR), связанные непосредственно с каждой плавкой производства Нулевой риск перекрестного загрязнения между разными алюминиевыми сплавами
Испытания механических свойств: предел прочности на растяжение, предел текучести и твердость
Каждая партия термической обработки mechanically проверяется с использованием образцов-образцов, отлитых вместе с вашими деталями. Мы обеспечиваем соответствие выпуска алюминиевого литья на нашем литейном заводе вашим точным инженерным требованиям:
| Тип испытания | Оцениваемая метрика | Основная цель |
|---|---|---|
| Прочность на растяжение | Предел прочности при растяжении (МПа / ksi) | Проверяет максимальную нагрузку до разрушения |
| Предел текучести | Смещение 0,2% порога текучести | Обеспечивает сопротивление деталей постоянной деформации под нагрузкой |
| Удлинение | Процент растяжения (% EL) | Подтверждает пластичность материала и ударную вязкость |
| Твердость | Бринелль (HBW) / Роквелл (HRB) | Подтверждает эффективную термическую обработку T4, T5 или T6 |
Ключевые отраслевые применения алюминиевых литейных отливок
Как полноциклевая чугуннаяFoundry? Нет, перепишем на корректно перевод: Но задача — перевести на русский. Перевод: Как полноценная литьевая алюми́ниевая фабрика, мы проектируем и отливаем высокоинтегрированные компоненты для отраслей, требующих прочности, снижения массы и превосходной тепловой эффективности. Наши возможности литья алюминия обслуживают критические сектора по всему миру:
- Автомобильная и коммерческая техника: Мы отливаем легковесные силовые и конструктивные детали, устойчивые к высоким вибрационным нагрузкам и теплу, включая:
- Корпуса трансмиссий и баббитные крышки
- Блоки цилиндров и головки цилиндров
- Кронштейны крепления двигателей, измерительные рычаги и узлы подвески
- Космическая отрасль и оборона: Для высокоэффективного летного оборудования и гидравлических систем наши точные методы литья обеспечивают высокие прочностно-массовые показатели. Мы производим:
- Структурные панели авиационной электроники и шасси
- Гидравлические коллекторы и компоненты для переработки жидкостей
- Тонкостенные узлы каркасов воздушных судов с использованием передовых алюминиевое литье под инвестиции техника
- Промышленная гидравлика и машины: Наш литейный цех литья плотные, без утечек отливки, рассчитанные на гидравлическое давление и непрерывную промышленную работу:
- Корпусы и рабочие колеса насосов высокого давления
- Пневматические и гидравлические корпуса клапанов
- Промышленные редукторы и корпуса приводов тяжелого класса
- Электроника и коммерческое освещение: Используя естественную теплопроводность алюминия, мы производим защитные, термически эффективные корпуса:
- Корпуса светодиодного освещения высокой мощности для наружного применения и опасных сред
- Корпуса инверторов питания и приводов двигателей
- Тяжелые теплоотводы для электроники, требующие сложной геометрии ребер
| Отраслевой сектор | Основные литые компоненты | Ключевые требования к производительности |
|---|---|---|
| Автомобильная промышленность | Корпуса трансмиссий, головки блоков цилиндров, кронштейны | Снижение массы, сопротивление усталости, термическая стойкость |
| Космическая отрасль | Жидкостные коллекторы, авиационные корпуса | Непроницаемость под давлением, высокий допуск, соотношение прочности к массе |
| Промышленный | Корпуса насосов, корпуса клапанов, коробки передач | Нулевая пористость, износостойкость, повторяемость размеров |
| Электроника | Радиаторы охлаждения, корпуса светильников LED | Рассеивание тепла, уплотнение по IP-классу, стойкость к коррозии |
Выбор подходящего партнера по литью алюминия
Выбор подходящего алюминиевом литейном цехе непосредственно влияет на ваш график производства, качество деталей и итоговые затраты на производство. Мы работаем как продолжение вашей инженерной команды, обеспечивая плавный переход ваших компонентов от ранних прототипов к стабильным серийным выпускам.
Масштабирование от прототипа к массовому производству
Надежный производственный партнер должен обрабатывать вашу программу на каждом этапе ее жизненного цикла. Мы согласуем процессы литья с вашими объемами:
- Низкий объем и прототипирование: Быстрое прототипирование и песочное литье позволяют быстро вносить изменения в дизайн и тестировать на начальном этапе с низкими затратами.
- Средний и высокий объем: Полусроковый моделирование и автоматизированная литейная штамповка обеспечивают быстрые циклы, высокую размерную согласованность и оптимальную экономику на еденицу изделия.
- Гибкость процесса: Наш всесторонний решения точного литья обеспечивает плавную масштабируемость по мере роста ваших объемов производства.
Сертифицированное качество: ISO 9001 и IATF 16949
Постоянное качество требует проверяемых контролей процессов. Как устоявшаяся алюминиевая литьевая фабрика по IATF 16949 и поставщик, сертифицированный по ISO 9001, наши производственные процессы следуют строгим рамкам управления качеством:
| Требование к системе качества | Влияние на производство | Преимущество для клиента |
|---|---|---|
| Соответствие IATF 16949 | Стандартизованный процесс управления для автомобильной отрасли | Полная прослеживаемость и нулевая дефектность |
| Протоколы ISO 9001 | Документированные рабочие процессы и аудиты калибровки | Повторяемое качество на каждом производственном лоте |
| PPAP / Первоначальный образец (FAIR) | Комплексная проверка образца перед производством | Гарантированное соответствие размерам до пусконаладки |
Инженерная поддержка и оптимизация DFM
Лучшие результаты начинаются до того, как расплавленный металл попадает в форму. Наша внутренняя инженерная команда проводит детальные оценки Проектирования для производственного оформления (DFM) с целью оптимизации геометрии деталей для литье из алюминия подковки процесс:
- Однородность толщины стенки: Устранение горячих точек и предотвращение дефектов усадки.
- Угольник наклонов и размещение радиусов: Обеспечение чистого извлечения детали при снижении износа инструмента.
- Mold Flow Simulation: Оптимизация расположения станины, входа и стойки для устранения захваченного воздуха и пористости газом.
Балансировка инвестиций в инструментальные средства и единичную экономику
Выбор правильной стратегии оснащения зависит от общего объёма вашего продукта и цикла его производства. Мы балансируем первоначальные капитальные вложения и цены за единицу, чтобы максимизировать вашу окупаемость инвестиций:
- Инструменты пескоструйной литья: Низкая начальная стоимость образца, идеальна для прототипов, крупных промышленных компонентов и заказов с небольшими тиражами.
- Постоянная форма и инструменты штамповки: Более крупные первоначальные вложения в штампованные изделия из закаленной стали, компенсируемые низкими затратами за штуку, строгими допусками по размеру и высокой скоростью производства.
- Обслуживание инструментов: Мы обеспечиваем полный цикл обслуживания и сохранности инструментов для всех пользовательских алюминиевых инструментов потребляемых на нашей литейной площадке.
Чӓстка алюминиевой литейной фабрики
В чем разница между литейной формовкой под давлением и песчаным литьём в алюминиевой литейной фабрике?
Основные различия заключаются в стоимости инструментов, объёме выпуска, качестве поверхности и допусках по размеру:
| Особенность | Алюминиевое песочное литьё | Высоконапорное литье под давлением |
|---|---|---|
| Оптимальный объем | Низкий–средний объём (1–5 000+ деталей в год) | Высокий объем (10 000+ деталей в год) |
| Начальные затраты на штамповку | Низкий (недорогие заготовки из дерева, смолы или алюминия) | Высокий (кування из дамированных стальных штампов) |
| Толщина стенки | Обычно $ ≥ $ 3.0 мм | Тонкие стенки до 1.5 мм |
| Окончательная обработка поверхности | Стандартная поверхность литья (Ra 6.3 - 12.5 μm) | Гладкая поверхность после литья (Ra 1.6 - 3.2 μm) |
| Способность по размеру детали | Крупные, тяжёлые изделия | Малые до средних изделий |
Для сложной геометрии и масштабируемых коротких партий, работа с опытным производитель песчаного литья для нестандартных металлических деталей крупноразмерные затраты на капитал держатся низкими, в то время как литье под давлением минимизирует удельные расходы при масштабировании.
Как литьевые заводы устраняют газовую пористость и дефекты усадки?
Мы устраняем дефекты через строгий металлургический контроль и моделирование тепловых затворов:
- Роторное дегазация: введение инертного азота или аргона в расплавленный алюминий для удаления растворенного водорода.
- Флюсование и удаление шлака: удаление неметаллических включений до заливки.
- Оптимизированные подводы и стержни-подпоры: направление равномерного затвердевания и подачу расплавленного металла, чтобы предотвратить поры усадки.
- Вентиляция форм и охлаждающие вставки: стратегическое размещение внутренних охлаждающих элементов и вакуумных vent’ов для выравнивания скоростей охлаждения и удаления задержанного воздуха.
- Симуляция процесса в режиме реального времени: моделирование затвердевания с помощью компьютера для обнаружения и устранения потенциально горячих зон до резки инструмента.
Какое обычно время подготовки инструментов для алюминиевого литья и первых образцов?
Сроки выполнения зависят от конкретного метода литья и сложности детали:
- Быстрое прототипирование песочного литья: 1–3 недели с использованием песочных форм, созданных на 3D-принтере, или быстрой формовки.
- Производственное песочное и постоянное формование: 3–5 недель на изготовление образца и первичную инспекцию образца (FAI).
- Формование под давлением и литье по инвестициям: 5–8 недель на штампованные стальные формы, механизмы сердечника и полные отчёты по размеру CMM.
- Готовые к эксплуатационии образцы, на станках с ЧПУ: Добавьте 1–2 недели на индивидуальные зажимные приспособления для ЧПУ и настройку пост-литейной обработки.
Для сложных компонентов с близкими допусками наш специализированный услугами инвестиционного литья алюминия для прецизионных деталей обеспечивает быструю валидацию дизайна и ускоренный выпуск первой партии.
Какой алюминиевый сплав наиболее подходит для герметичных по давлению применений?
A356-T6 является отраслевым ориентиром по герметичным и запаянным компонентам, таким как трубопроводные коллекторы, корпуса насосов и корпуса клапанов. Его высокий содержание кремния (6,5–7,5 TP3T) обеспечивает лучшую текучесть и низкое усадку во время кристаллизации, предотвращая микропористость.
Для операций литья под давлением под давлением, A380 обеспечивает надёжную тепловую устойчивость и целостность уплотнений в сочетании с оптимизированными вакуумными системами для форм.
Может ли алюминиевая литейная мастерская поставлять полностью готовые к сборке детали?
Да. Мы предоставляем полные комплексные решения «под ключ» для литейного производства, контролируя каждый этап производства внутри компании:
- Металлургическая термообработка: Solutionizing и старение (T4, T5, T6) для достижения точных целевых значений прочности и растяжения.
- Точная обработка на ЧПУ: Ультраточноя точная обработка многоприточной фрезерной, токарной, расточной и резьбовой обработкой.
- Поверхностная отделка: Постановка пескоструйной поверхности, вибродребристый заниженный доведение, анодирование с твердотельной оболочкой, хроматирование и покраска порошком.
- Испытания и сборочные работы: Проверка на утечки по падению давления, установка втулок, прессование подшипников и финальная упаковка для мгновенной интеграции в конвейер производства.
 Russian
 English
 German