
2026年10月12日
Präzisions-Luft- und Raumfahrt-Gussteile für leichte, langlebige Komponenten mit hoher Festigkeit, Korrosionsbeständigkeit und zuverlässiger Leistung in anspruchsvollem Flug
Zentrale Luft- und Raumfahrt-Gusprozesse, die wir verwenden
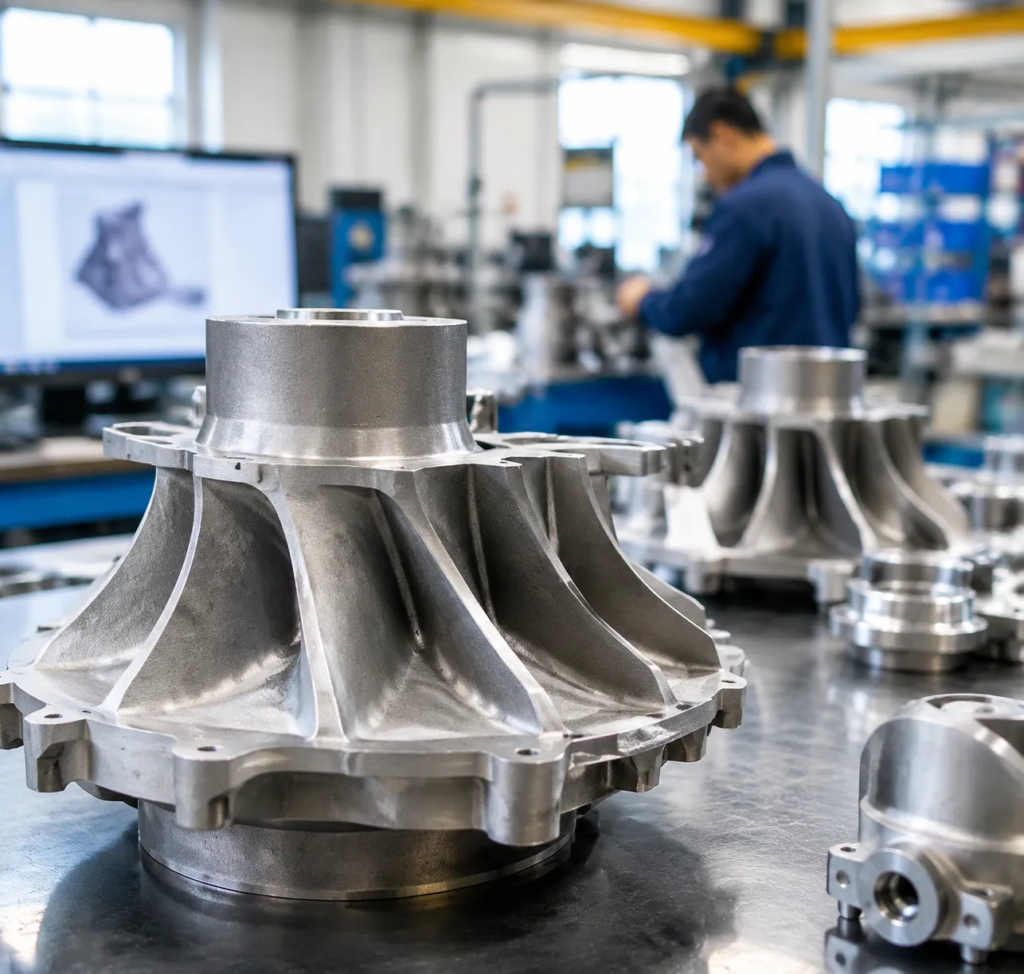
Wir entwickeln missionskritische Luft- und Raumfahrtguss Lösungen, die darauf ausgelegt sind, extremen Temperaturgradienten, mechanischer Ermüdung und Hochbelastungsflugumgebungen standzuhalten. Indem wir spezifische Bauteilgeometrien mit der richtigen Gusstechnik abgleichen, liefern wir nahezu netzzustandige Komponenten, die Bearbeitungsaufwand reduzieren und strenge Qualitätsstandards der Luft- und Raumfahrt erfüllen.
Präzisions-Investitionsguss (Verlorene Wachskerntechnik)
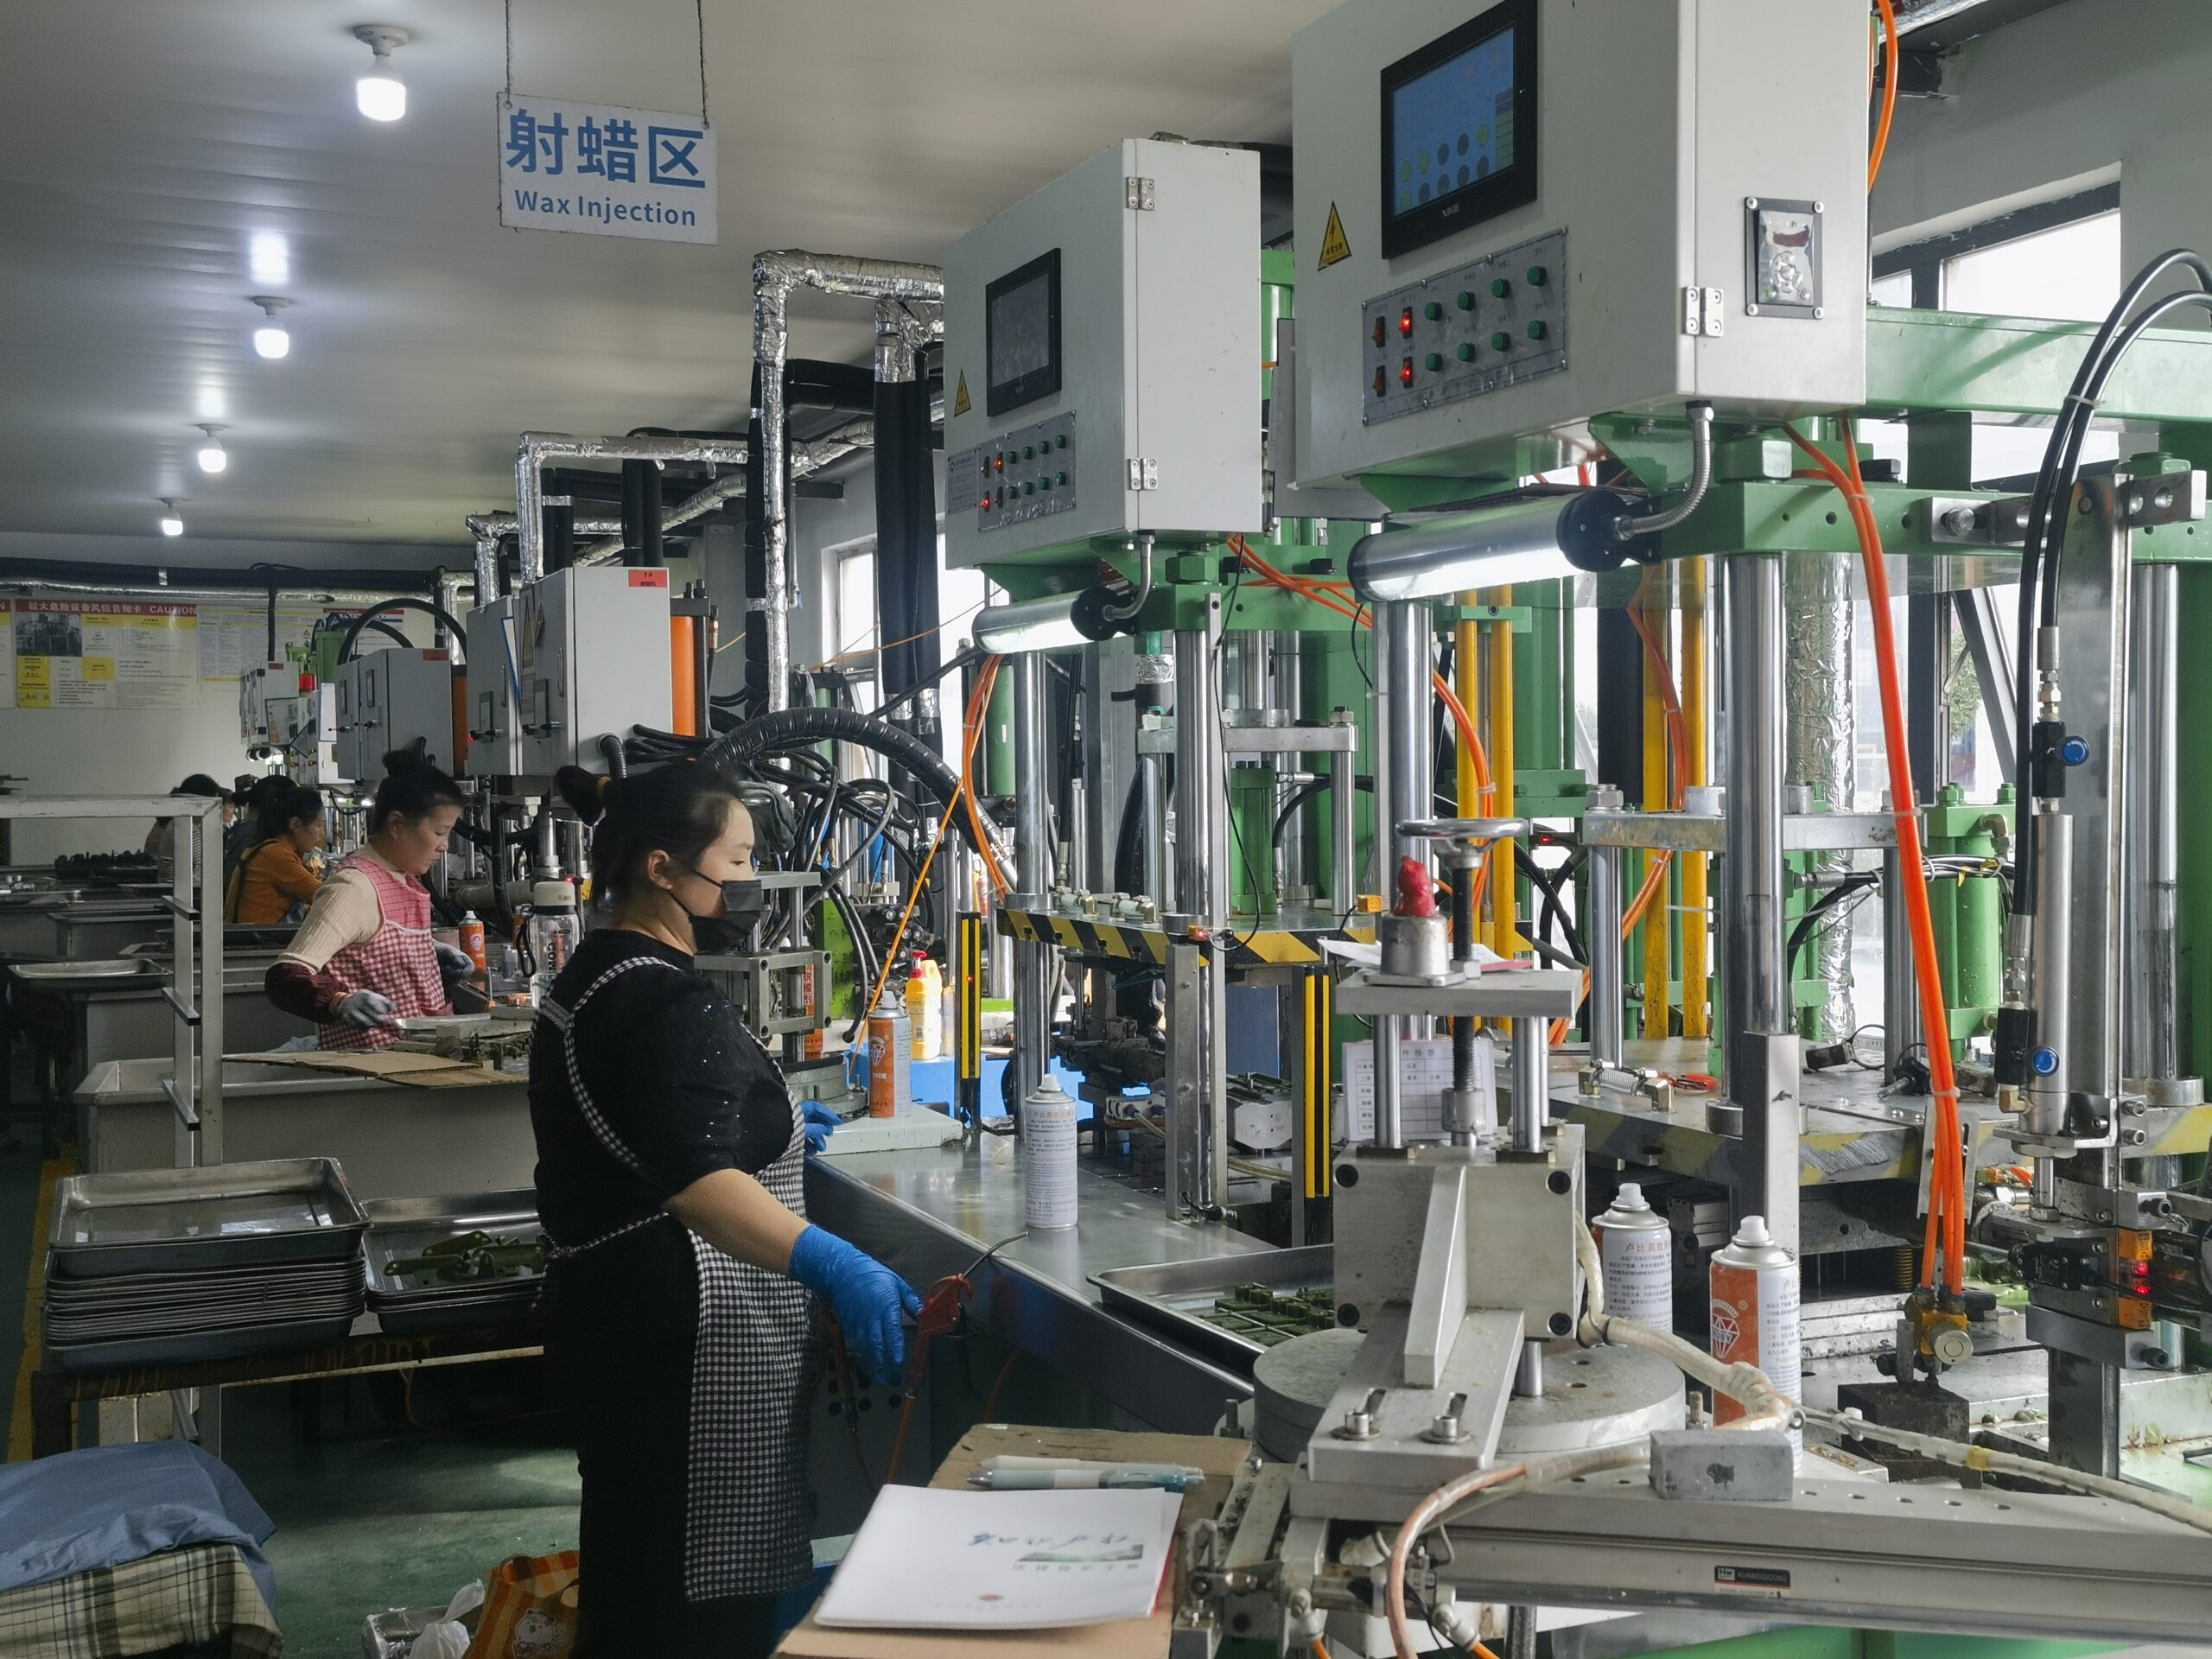
Unsere Luft- und Raumfahrt-Gussprozessen Prozess zielt auf komplexe, dünnwandige Geometrien ab, die sich nicht durch herkömmliche subtractive Fertigung herstellen lassen. Fähigkeiten: Wanddicken bis zu 1,5 mm mit herausragenden Oberflächenqualitäten. Bestimmt für: Turbinenblätter, Einspritzventile im Kraftstoffsystem, Impeller und komplexe strukturelle Halterungen. Wichtige Vorteile: Ausgezeichnete Maßhaltigkeit, minimale Entformungsneigung und erhebliche Reduzierung von Rohmaterialabfällen für teure Legierungen.
Luft- und Raumfahrt Guss im Sandverfahren
Für großformatige Tragflächenabschnitte und schwere Strukturelemente bietet unser fortschrittlicher Sandguss-Luft- und Raumfahrtlegierungen Linie bietet Skala, Geschwindigkeit und strukturelle Zuverlässigkeit. Fähigkeiten: Hochintegritätsgieße für übergroße, strukturelle Bauteile mit Gewichten von bis zu mehreren Tausend Pfund. Bestimmt für: Getriebehäuser, Kabinenrahmen, Trennwände und Motorentragstrukturen. Wichtige Vorteile: Geringe Anlaufwerkzeuge Kosten, schnelle Musterabwicklung für Prototyping und Anpassungsfähigkeit an komplexe Innenkern-Designs.
Vakuum-Druckguss und Quetschguss
Um Standardporositätsrisiken zu eliminieren und kritische strukturelle Integritätsbenchmarks zu erfüllen, verwenden wir vakuumunterstützten Druckguss und Quetschguss. Fähigkeiten: Hochdruck-Injektion unter strengen Vakuumbedingungen, kombiniert mit Hochdruck- Erstarrung. Bestimmt für: Wing-Rippen, Rumpfbauteile für Raketen, sowie kritische Traglastbefestigungen. Wichtige Vorteile: Verringert drastisch Gasverfälschung, liefert stark legierte mechanische Eigenschaften und gewährleistet wiederholbare dimensionsstabile Ergebnisse über Hochvolumen-Produktionsläufe.
Zentrifugalguss
Wir setzen vertikale und horizontale Zentrifugalguss-Systeme ein, um perfekt symmetrische, hochintegritätsreiche zylindrische Teile herzustellen. Fähigkeiten: Hochdrehgeschwindigkeitsrotation treibt Verunreinigungen zum inneren Bohrungsbereich, damit sie nach dem Guss leicht bearbeitet werden können. Bestimmt für: Containmentringe für Jet-Triebwerk, Lagerkäfige und Verdichtersgehäuse-Komponenten. Wichtige Vorteile: Gleichmäßige Kristallstruktur, vollständige Abwesenheit von Wandrand- oder Mitteleinschnitt-Verkürzungen und überlegene Beständigkeit gegen radialen Druck und thermische Ausdehnung.
Hochleistungs-Aerospace-Gusslegierungen und Materialien
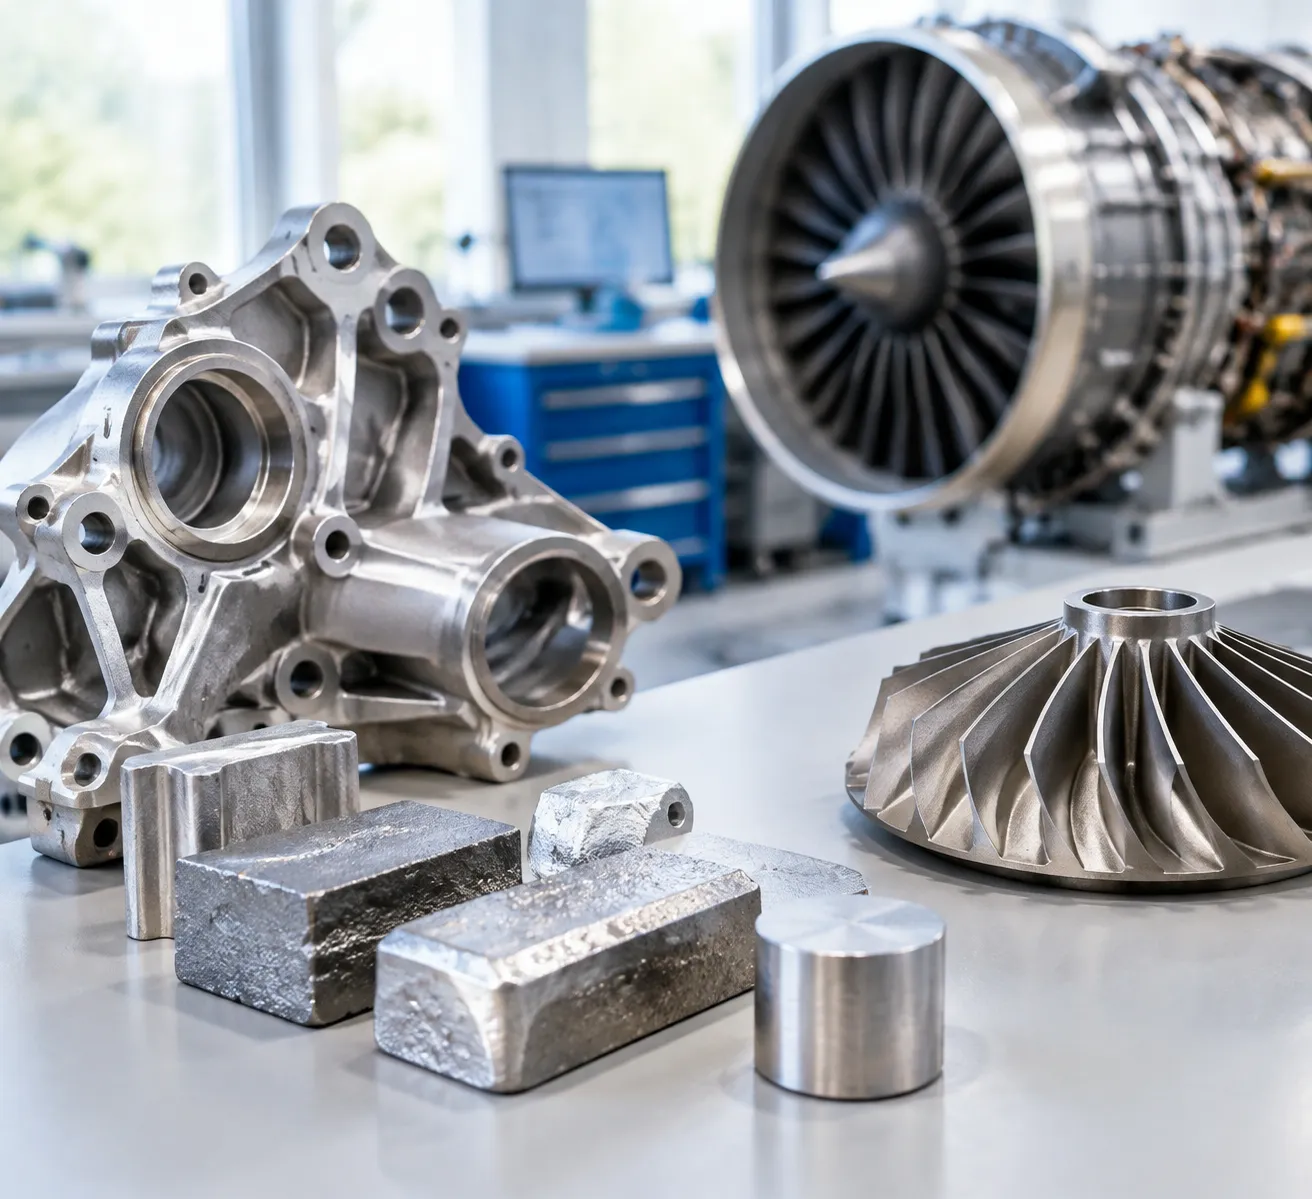
Die Auswahl der richtigen Legierung bestimmt die Flugleistung, thermische Stabilität und strukturelle Langlebigkeit. In unseren Luft- und Raumfahrt-Gussprozessen gießen wir zertifizierte, fluggeeigneteMetalle, die entwickelt wurden, extremen mechanischen Belastungen, Vibrationen und starken thermischen Zyklen standzuhalten.
Titanlegierungen (Ti-6Al-4V)
- Zielkomponenten: Hauptbelastungsrahmenkomponenten, Flügelbefestigungsteile und strukturelle Verbindungen.
- Wesentliche Eigenschaften: Hohes Festigkeits-Gewicht-Verhältnis, außergewöhnliche Bruchzähigkeit und hervorragende Korrosionsbeständigkeit.
- Herstellungswirkung: Liefert nahezu netzförmige Geometrie, die das Buy-to-Fly-Verhältnis im Vergleich zum Ausfräsen eines massiven Titanblocks drastisch senkt.
Nickel- und Kobaltbasierte Superlegierungen
- Zielkomponenten: Gussteile der heißen Sektion von Turbinenmotoren, wie Turbinenschaufeln, Brennkomponenten und Abgashäuser.
- Wesentliche Eigenschaften: Hohe Kriechfestigkeit, Oberflächenstabilität und Zugfestigkeit bei Dauerbetriebstemperaturen über 1.000°C.
- Materialauswahl: Wir gießen spezialisierte Sorten, umgesetzt mit nickelbasierte Legierung für hohe Festigkeit und Korrosionsbeständigkeit zusammen mit zur Minimierung der Nachbearbeitungsbearbeitung für Turbinenleitschaufeln, chemische Impeller und Verschleißringe. Für strukturelle Integrität in extremen thermischen Umgebungen liefern unsere extrem mechanischer Reibung und Hitze ausgesetzt.
Aluminiumlegierungen (A356, 200- und 700er Serie)
- Zielkomponenten: Leichtgewichtige Tragwinkel, Avionik-Gehäuse und Gehäuse der Umweltkontrollsysteme.
- Wesentliche Eigenschaften: Niedrige Dichte, hohe Wärmeleitfähigkeit und gute Schweißbarkeit.
- Hitzebehandlung: Bauteile werden typischerweise durch Warmisostatisches Pressen und T6-Wärmebehandlung verarbeitet, um Integrität der Struktur und dichtes Leckverhalten sicherzustellen.
Magnesiumlegierungen
- Zielkomponenten: Ultra-leichtgewichtige nicht-strukturelle Luftfahrtsbauteile, Abdeckungen für Zusatzgetriebe und Rahmen des Cockpits.
- Wesentliche Eigenschaften: Signifikante Gewichtsersparnisse — etwa 33% leichter als Aluminium — bei gleichzeitigem Dämpfungsverhalten und dimensionaler Stabilität.
- Produktionsfokus: Gesteuerte Schmelzaufnahme, um Oxidation zu verhindern und saubere, dünnwandige Gussstücke zu erzeugen, die das Gesamtnutzlastgewicht des Flugzeugs reduzieren.
Kritische Flugbetriebsbauteile, hergestellt durch Luft- und Raumfahrtguss
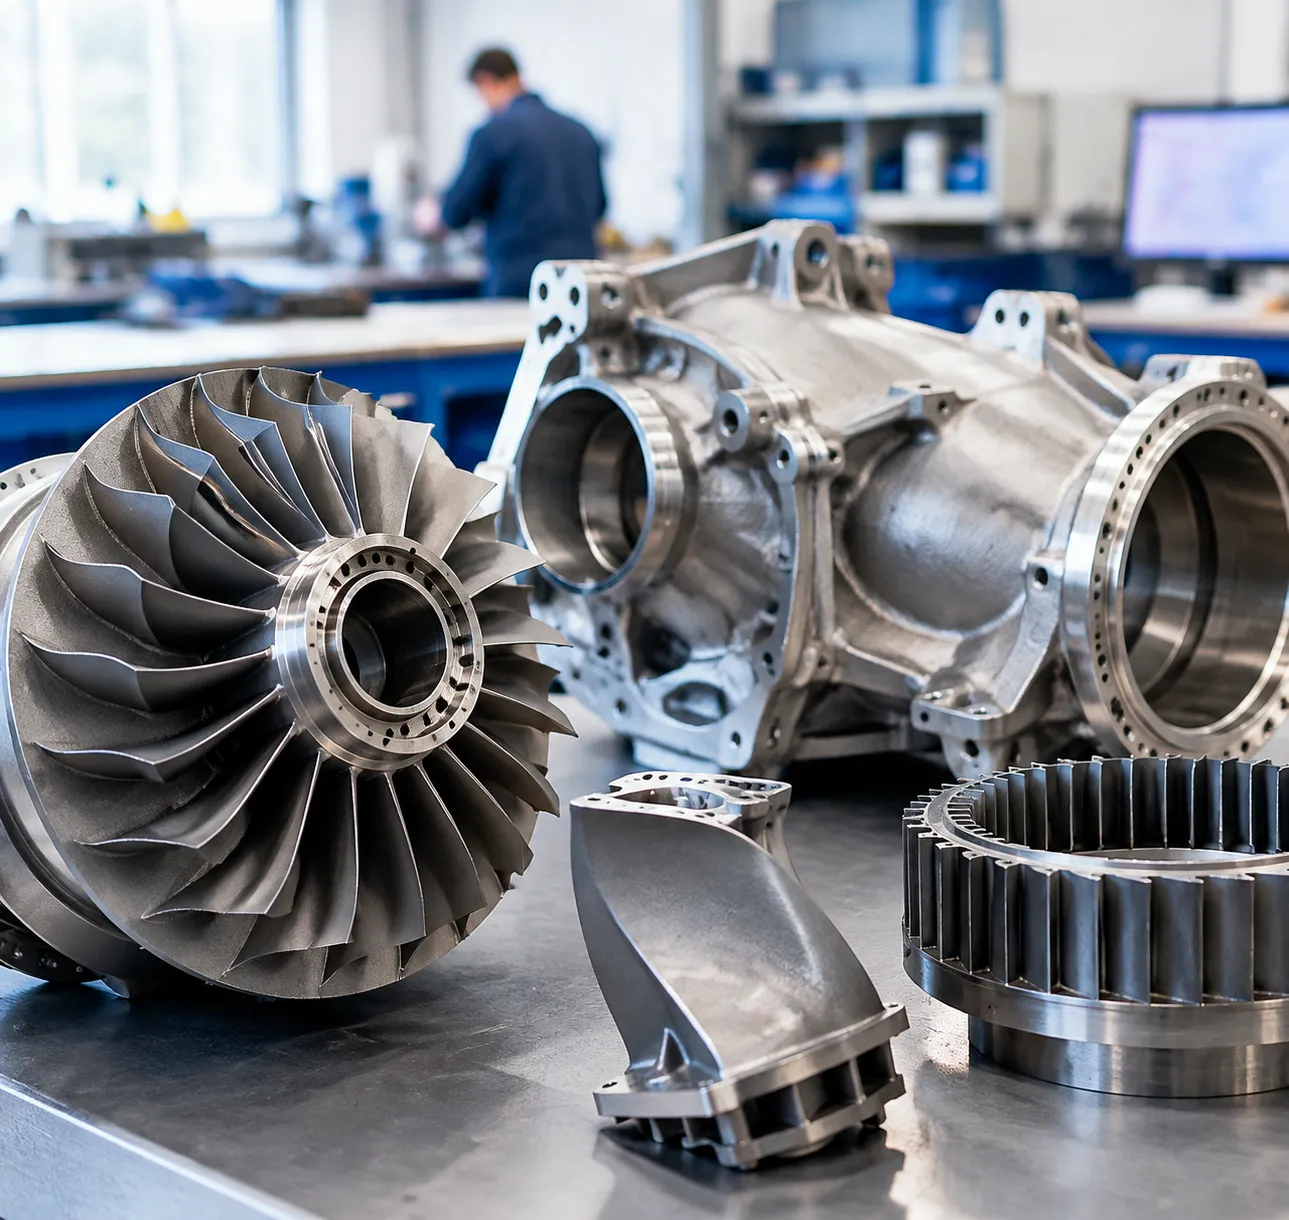
Wir gießen flugkritische Teile, die strenge Haltbarkeits- und Gewichtsanforderungen über moderne Luftfahrtplattformen erfüllen. Indem wir den richtigen Gussprozess jeder Anwendung zuordnen, liefern wir Teile, die die strukturelle Integrität in Hochvibration- und Extremtemperaturumgebungen bewahren.
- Jet-Triebwerk-Heißabschnittteile: Wir produzieren hochbelastbare Komponenten wie Turbinenschaufeln, Gleitklingen und Brennkammer-Liner, die ausgeprägten thermischen Zyklen und Rotationsbelastungen standhalten sollen.
- Strukturelle Flugzeugrahmen-Befestigungen: Von Scharnierhalterungen und Flügelbefestigungspunkten bis hin zu schweren Türmechanismen liefert unser Gießereibetrieb komplexe Titan-Investitionsguß für die Luft- und Raumfahrt Hardware, die unnötiges Gewicht reduziert und gleichzeitig die kritische Tragfähigkeit beibehält.
- Landungsgestell und hydraulische Komponenten: Wir gießen Hydraulikaktorengehäuse, Hauptzylindergehäuse und Kopplungsbaugruppen mit hohem Integritätsniveau, die für Hochdruckmedien und zyklische Stoßbelastungen ausgelegt sind.
- Avionik-Gehäuse und APU-Gehäuse: Unser Team fertigt dünnwandige Avionik-Chassis, Wärmetauscher und Gehäuse für Hilfskraftanlagen (APU), die empfindliche Elektronik vor elektromagnetischer Störung und mechanischer Ermüdung schützen und gleichzeitig strenge Qualitätsstandards in der Gießerei.
Qualitätssicherung, Zertifizierungen und aerospace NDT-Standards
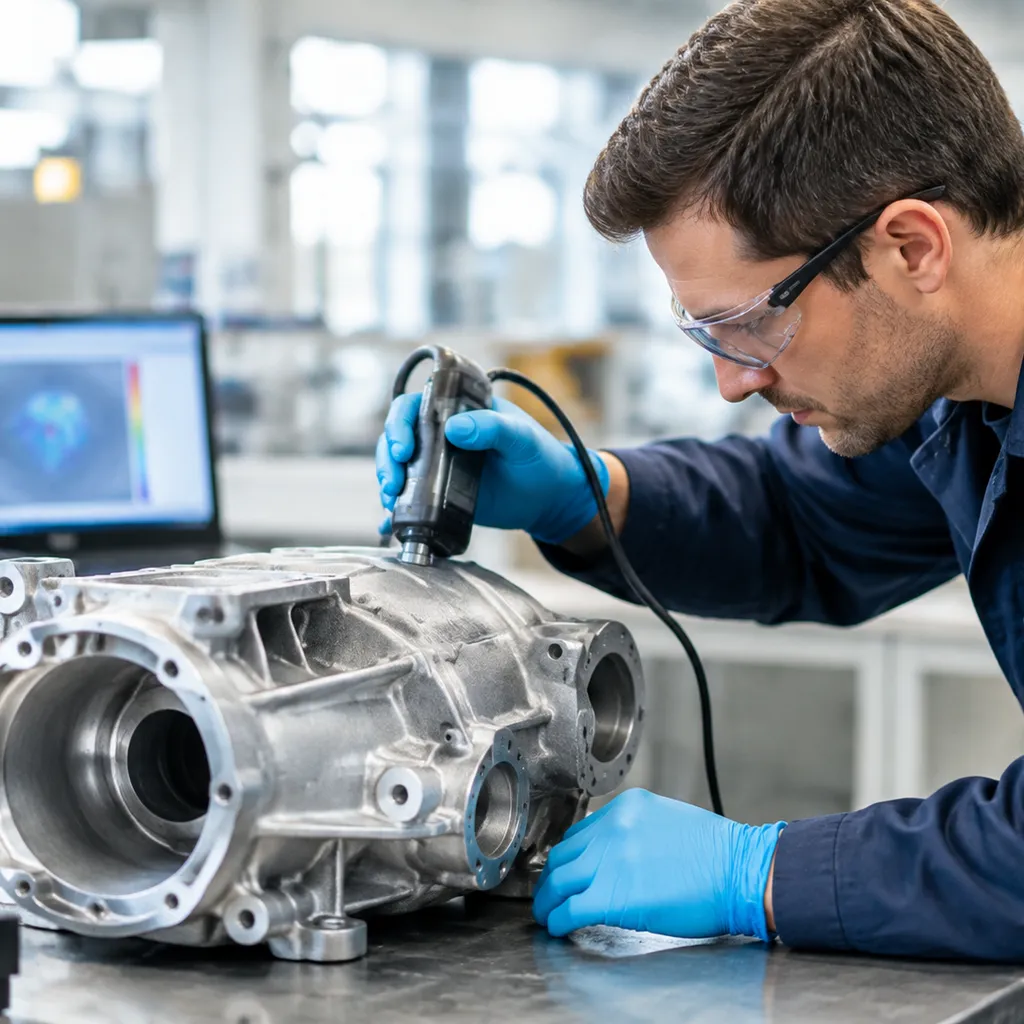
Bei der Beschaffung flugrelevanter aerospace-Guss-Hardware ist eine Null-Fehler-Toleranz unumstößlich. Wir pflegen kompromisslose Inspektionsprotokolle und strikte Prozesskontrollen, um sicherzustellen, dass jede Komponente vor dem Verlassen unserer Fertigung die Anforderungen an strukturelle Integrität erfüllt.
AS9100- und ISO-9001-zertifizierte Prozesse
Unsere Fertigungssysteme arbeiten unter validierten AS9100 und ISO 9001 Qualitätsmanagementrahmenwerken. Dies gewährleistet durchgängige Rückverfolgbarkeit, strikte Melt-Chemistry-Verfolgung und vollständige Materialzertifizierungspakete für jeden Charge und jedes Produktionslos.
NADCAP-Akkreditierung für Spezialprozesse
Aerospace-Legierungen erfordern streng kontrollierte Nachbearbeitungsverfahren. Wir richten unsere Fertigung an NADCAP-Akkreditierung Standards zur Gewährleistung der Prozesswiederholbarkeit über Hochrisiko-Operationen hinweg: Härtung: Validierte Lösung und Alterungszyklen, um festgelegte Zugfestigkeit, Streckgrenze und Bruchzähigkeit zu erreichen. Chemische Verarbeitung: Ätzen, Passivierung und Oberflächenveredelung unter strengen Bädernchemie-Kontrollen durchgeführt. Prozessverifikation: Regelmäßige Pyrometrie-Audits, mechanische Prüfungen und metallographische Mikroskopie-Untersuchungen.
Fortgeschrittene zerstörungsfreie Prüfung (ZNP)
Wir verwenden validierte Prüf- und ZND-Dienstleistungen zur Identifizierung von Oberflächenfehlern, innerer Gasblasenporosität und Mikrokrickbildung, ohne das Werkstück zu beeinträchtigen: Digitale Röntgendiagnostik (DR): High-Definition-Röntgenaufnahmen ermöglichen eine sofortige Visualisierung innerer Schalldichtestufen und die Gleichmäßigkeit der Innenwände. Fluoreszierende Eindringprüfung (FPI): Hochsensitivität Level-3- und Level-4-Fluoreszenfarbstoffe zeigen enge oberflächenbrechende Risse und Mikrohohlräume. Ultraschallprüfung (UT): Direkte akustische Wellenverifikation erkennt sub-surface laminare Einschlussstoffe und Kernintegritätsfehler in dickwandigen Gussteilen.
Dimensionale Messtechnik: CMM und 3D-Optik-Scannen
Komplexe Luft- und Raumfahrtformen erfordern eine genaue geometrische Konformität. Wir überprüfen Bauteile direkt gegen Ihre nativen CAD-Datensätze mithilfe automatisierter Messtechnik-Setups: Koordinatenmessgeräte (KMM): Mehrachsen-Touch-Probe-Systeme verifizieren Bezugsketten, bearbeitete Lochmuster und enge Positions-Toleranzen. Optisches 3D-Scannen: Strukturiertes Blaulicht-Scannen erfasst Feldpunktwolken, um frei geformte Turbinengeometrien, Verdrehwinkel und aerodynamische Konturen sofort abzubilden.
Wie wir kritische Luft- und Raumfahrt-Gussteilverluste lösen
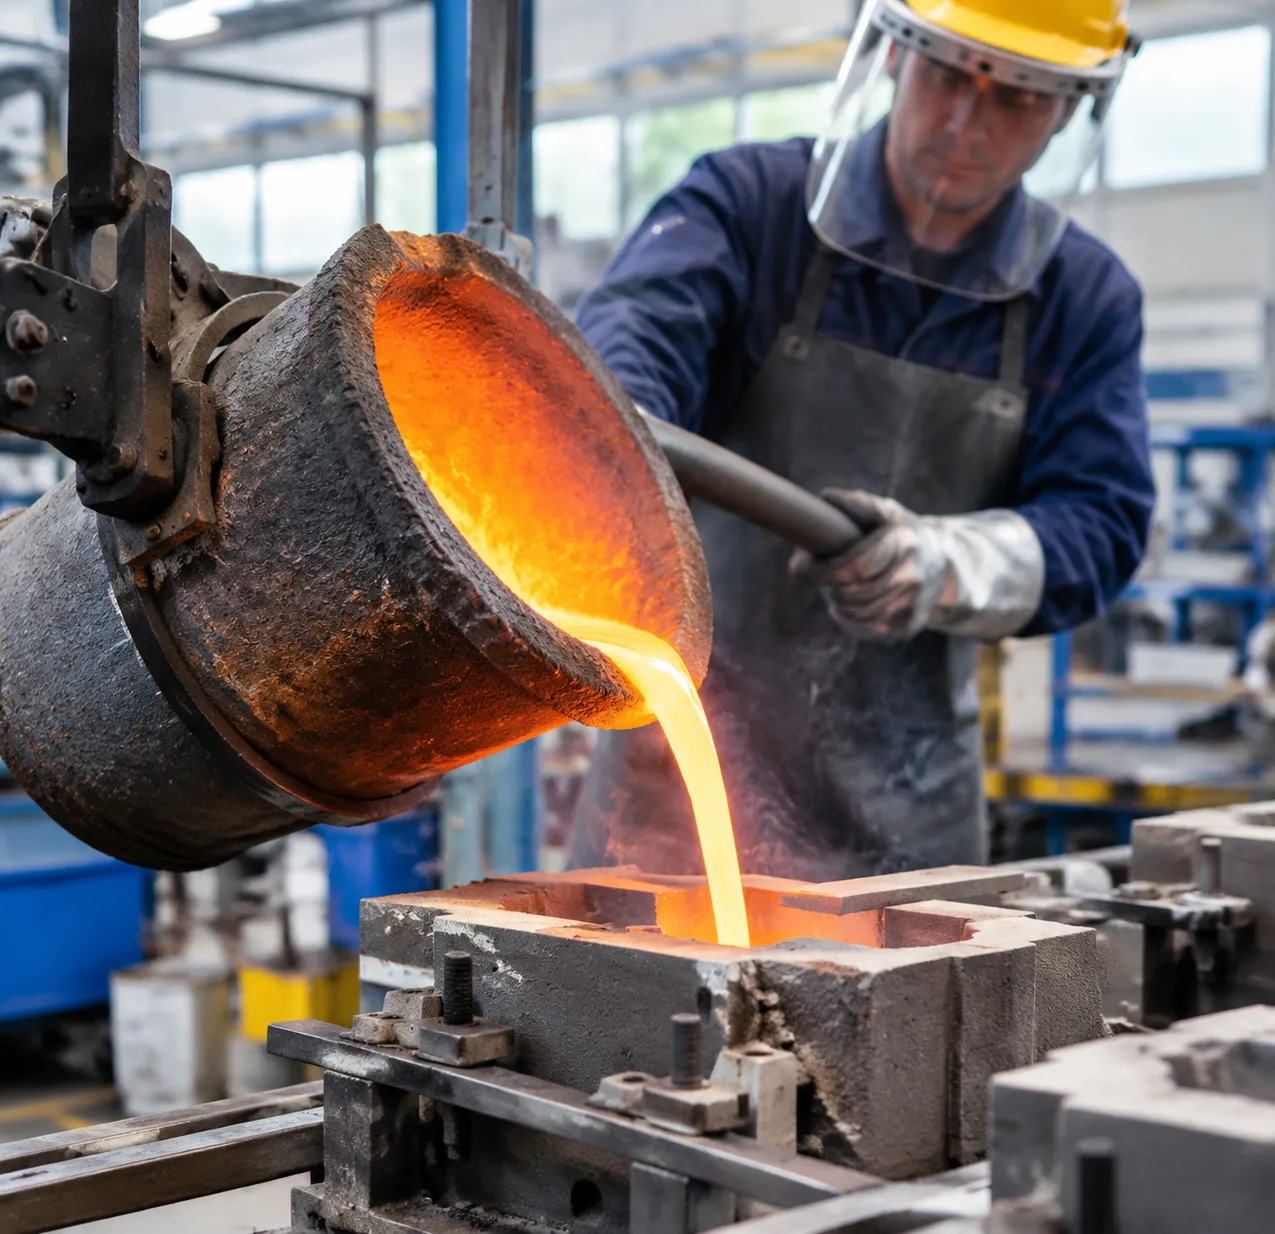
In flugkritischer Hardware führen innere Mängel zu Bauteilermüdung und Ausfall. Wir beseitigen strukturelle Verwundbarkeiten durch proaktive Ingenieurskontrollen, strenge Schmelzumgebungen und Nachguss-Densifizierung.
Beseitigung von Gasporosität und Schrumpfporen
Wir identifizieren und beheben Defekt-Risiken bevor das Metall gegossen wird, durch fortschrittliche Fließ- und thermische Abkühlungssimulationen. Turbulenzenkontrolle: Virtuelle Flussanalyse optimiert Steuerung und Läufer-Systeme, um Luftansaugung und Oberflächenoxid-Faltungen zu verhindern. Gesteuerte Fütterung: Fütterungspfade und Kühlplätze werden kartiert, um gerichtete Erstarrung sicherzustellen und Schrumpfhohlräume bei Übergängen von dick zu dünn zu eliminieren. Prozessauswahl: Bewertung der Vorteile des Investitionsgusses gegenüber Green-Sand-Guss ermöglicht es uns, die Molden-Gas-Entwicklung zu minimieren und die enge Wandintegrität bei dünnen Geometrien zu erhalten.
Hot Isostatic Pressing (HIP) für 100% Innendichte
Um sicherzustellen, dass Teile zyklischen Flugbelastungen standhalten, verwenden wir Hot Isostatic Pressing (HIP) bei Hochintegritätslegierungen: Gussstücke werden in einem luftdichten Druckbehälter bei hohen Temperaturen beladen und mit inerten Argon-Gas (oft bis zu 100–200 MPa) hochpressurisiert. Gleichzeitig werden Wärme und isostatische Druckbelastung innere Mikro-Schrumpfungen und mikroporositäten durch Kriechen und Diffusionsbonding reduziert. Der Prozess erreicht nahezu 100% theoretische innere Dichte und verbessert deutlich Zugdehnung, Bruchzähigkeit und Ermüdungslebensdauer.
Geregelte Kornstruktur in Hochbelastungszonen
Kriechende Bruchfestigkeit und thermische Ermüdung hängen direkt von der Orientierung der Korngrenzen ab. Wir kontrollieren Abkühlraten und thermische Gradienten, um spezifische kristalline Formen zu liefern: Equiaxiale Gussteile: Erzielen gleichmäßige, mehrachsige Festigkeit für Luftfahrtstrukturen. Richtungsstabile Gussstücke (DS): Gelenkgrenzen der Körner parallel zur primären Spannungsachse ausrichten, wodurch die thermische Kriechenfestigkeit deutlich erhöht wird. Einzugsstücke (SX): Körnergrenzen vollständig durch spezialisierte spiralförmige Kornselektoren eliminieren, sodass Turbinenschaufeln sicher oberhalb der normalen Metallschmelzgrenzwerte betrieben werden können.
Inklusionen durch Vakuum-Induktionsschmelze (VIM) verhindern
Reaktive Luftfahrtsmetalle wie Titan und Nickelbasis-Superlegierungen oxidieren in normaler Atmosphärenluft sofort. Wir nutzen die Vakuum-Induktionsschmelze (VIM) um eine reine metallurgische Chemie zu bewahren: Rohe Legierungs-Ladungen werden geschmolzen, veredelt und unter Hochvakuumbedingungen gegossen. Das Vakuum verhindert Kontakt mit Sauerstoff und Stickstoff, stoppt keramische Inklusionen, Gasporen und Schlackebildung. Präzises elektromagnetisches Rühren gewährleistet eine enge chemische Homogenität über jeden Losen vor dem Formgießen.
Luftfahrt-Guss vs. Schmieden und CNC-Bearbeitung
Die Wahl der richtigen Fertigungsmethode für flugkritische Bauteile hängt von Geometrie, Ausschussraten und Werkzeugbudgets ab. Bei der Bewertung der Unterschieds zwischen Schmieden und Gießen erklärt über große Flugzeugprogramme hinweg, Luft- und Raumfahrtguss entscheidet sich konsequent bei komplexen Geometrien und Materialeffizienz.
Materialnutzung und nahezu fertige Formabfallreduktion
Die spanende Bearbeitung von hochwertigem Titan oder Nickel-Superlegierungen aus massivem Block führt oft zu einem Kauf-zu-Flug-Verhältnis von mehr als 10:1, wodurch teures flugfertiges Metall zu Ausschussspänen wird. Wir liefern nahe der Netform- luft- und Raumfahrtteile direkt in der Form. Rohmaterialverlust sinkt deutlich, wodurch Tausende pro Bauteil bei exotischen Legierungen eingespart werden. Endbearbeitung ist streng auf kritische Passflächen, Bezugspunkte und Gewindefeatures beschränkt.
Designfreiheit für interne Durchgänge
HM-Verfahren kann keine hohlen Innenkammern erzeugen, und CNC-Werkzeuge können enge Innenecken nicht umfahren. Die Luft- und Raumfahrtgusslösungen beheben diese Designengpässe: Komplexe Kühlkreisläufe: Wir gießen komplexe, mehrfach gekrümmte Kühlkanäle in Turbinenkomponenten unter Verwendung keramischer und löslicher Kerne. Dünnwandprofile: Erreichen Sie eine gleichmäßige Wandstärke bis zu engen Grenzwerten ohne Werkzeugschudding oder Durchbiegungsrisiken. Konsolidierte Baugruppen: Vereinen Sie Mehrteil-Schweißhalterungen zu einer einzigen nahtlosen Gussteil, um Montageaufwand und Gewicht zu reduzieren.
Werkzeuginvestitionskosten vs. Stückproduktionsökonomie
- Gussformen erfordern enorme Kapitalausgaben und lange Rüstzeiten, was sie für niedrige bis mittlere Luft- und Raumfahrtvolumen unpraktisch macht.
- Volle CNC-Schrupparbeiten Eliminieren Sie upfront Werkzeugkosten, aber tragen Sie gleichzeitig extrem hohe Zykluszeiten und hohe Stückkosten.
- Luft- und Raumfahrt-Guss erreicht den idealen Mittelweg: überschaubare Werkzeuginvestitionen gepaart mit niedrigen, wiederholbaren Stückkosten für Produktionsläufe.
Lieferzeiten: Schnelle Prototypenfertigung mit 3D-gedruckten Sand- und Wachsformen
Wir umgehen traditionelle mehrmonatige Werkzeuglaufzeiten während der Entwicklungsphasen durch den Einsatz additiver Fertigung: Formenlose Produktion: 3D-gedruckte Sandschalenformen und direkt gedruckte Wachsmuster ermöglichen es uns, Flugtest-Legierungen innerhalb von Wochen statt Monaten zu gießen. Schnelle Designiterationen: CAD-Modelle über Nacht ändern und funktionsfähige Prototypen gießen, ohne permanente Metallformen zu verändern. Verbindende Produktion: Dringende Ersatzteile und Vorserienvalidierungsläufe erfüllen, während harte Produktionswerkzeuge hergestellt werden.
Luft- und Raumfahrt-Guss FAQ
Welche Toleranzen kann der Luft- und Raumfahrt-Investitionsguss realistisch einhalten?
Wir erreichen routinemäßig lineare Toleranzen von ±0,005 in/in (±0,13 mm bis ±0,25 mm) für Standardmaße ohne Nachbearbeitung. Kritische Merkmale wie Lagerbohrungen, Dichtflächen und Montagedosen werden mit Standard-Schleifmaterial gegossen und durch CNC-Bearbeitung beendet. Durch präzise Shell-Bauweise und standardisierte Schrumpfraten, detailliert in unserer Übersicht zu Metall-Investitionsgussprozesse-Toleranzen und Materialien, wir gewährleisten Wiederholbarkeit über anspruchsvolle Flugzeug-Hardware-Läufe hinweg.
Warum ist Hot Isostatic Pressing (HIP) für Luft- und Raumfahrt-Gussstücke erforderlich?
Flugkomponenten können keine subsurface-Voids tolerieren, die sich unter zyklischer Belastung als Kerbwirkung ausbilden. Hot Isostatic Pressing (HIP) wendet gleichzeitig Inertgasdruck (typischerweise Argon bis zu 15.000–30.000 psi) und erhöhte Temperatur unterhalb des Legierungs-Schmelzpunkts an. Dieser Festkörpere Diffusionsprozess reduziert innere Mikroporosität, schließt Schrumpfverschlüsse und erzielt nahezu 100% theoretische Dichte, verbessert deutlich die Niedrigzyklus-Fatigue-Lebensdauer und Schlagzähigkeit.
Wie unterscheiden sich Gusslieferzeiten zwischen Rapid Tooling und traditionellem Hartwerkzeug?
Die Wahl zwischen direkter 3D-Drucktechnik und bearbeiteten Aluminium- oder Stahlformen hängt streng vom Produktionsvolumen und von Lieferzeitanforderungen ab:
| Ansatz für Werkzeugbau | Erstartikel-Lieferzeit | Am besten geeignet für | Stückkostenprofil |
|---|---|---|---|
| Rapid Tooling (3D-Wachs / Sand) | 1 bis 3 Wochen | Prototypen, low-rate initial production (LRIP), Tests | Höherer Stückpreis; keine teure Werkzeuginvestitionen |
| Traditionelle Härtewerkzeuge (Metallformen) | 6 bis 12 Wochen | Volle Produktionsrate, wiederkehrende Flugprogramme | Niedrigste Stückkosten; anfängliche Kapitalwerkzeuginvestitionen |
Was ist der Unterschied zwischen eichgitterförmig, richtungsgefestigt und einkristallinen Guss?
Die Unterscheidung liegt im Körnungskontroll, der die thermische Kriechfestigkeit in extremen Umgebungen bestimmt:
- Gleiszernte (EQ): Erzeugt gleichmäßige, zufällig orientierte Körner im gesamten Bauteil. Kosteneffektiv für Strukturgehäuse, Halterungen und mäßige Temperaturverrohrung.
- Richtungsgefestigt (DS): Richtet longitudinal die längsorientierten Körnergrenzen parallel zur Hauptspannungsachse aus, wodurch transversale Grenzen vermieden werden, die kriechenden thermischen Belastungen ausgesetzt sind.
- Einkristallin (SX): Entfernt alle internen Körnergrenzen durch einen Kristallselektor-Krümmerpunkt während des Erstarrungsvorgangs. Bietet maximale Beständigkeit gegen Oxidation und Kriechverformung in modernen Hochdruck-Turbinenschaufeln, hergestellt durch spezialisierte Luft- und Raumfahrt-Gusslösungen für Bauteile mit hoher Präzision.
Wie werden flugkritische Gussfehler erkannt und dokumentiert für die Zertifizierung?
Wir erkennen interne und Oberflächenunregelmäßigkeiten durch zerstörungsfreie Prüfung (NDT), Die AS9100- und NADCAP-Standards entsprechen:
- Digitale Radiographie (DR) & Computertomographie (CT): Validiert interne Klangwandstärken, Erkennung von Kernverschiebungen, Gasporosität und Einschlüsse gemäß ASTM E1742 und ASTM E2104.
- Fluoreszierende Eindringprüfung (FPI): Erkennt oberflächennahe Kaltabschlüsse, heiße Risse und Mikrorisse unter UV-Licht gemäß AMS 2644 Stufe 3 oder 4 Empfindlichkeit.
- Abmessungsprüfung: CMM-Abtastung 100% und strukturierte Licht-3D-Scans überprüfen Profiltoleranzen gegenüber nativen CAD-Definitionen.
- Nachverfolgbarkeitsunterlagen: Jede kritische Seriennummer wird mit Materialnachweisen (MTRs), Chemieläufen und unterschriebenen NDT-Zertifizierungen dokumentiert.
 German
 English
 Russian