
2026年10月12日
Precision aerospace casting for lightweight durable components with high strength corrosion resistance and reliable performance in demanding flight ap
Core Aerospace Casting Processes We Use
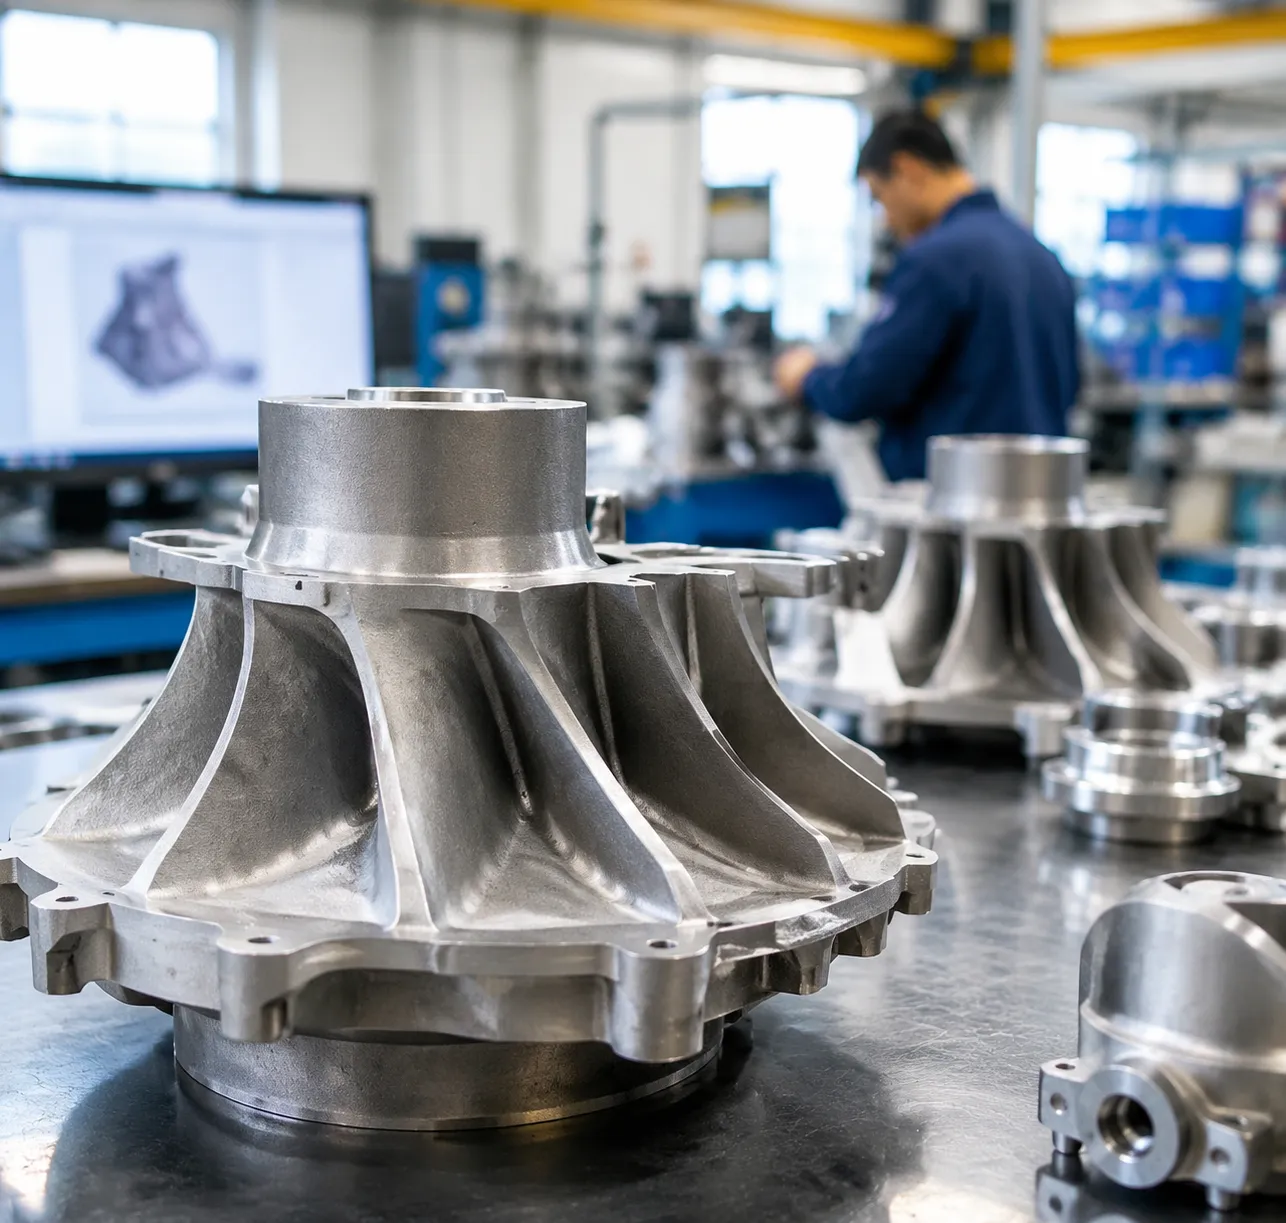
We engineer mission-critical аэрокосмическое литье solutions designed to withstand extreme thermal gradients, mechanical fatigue, and high-stress flight environments. By matching specific component geometries to the correct casting methodology, we deliver near-net-shape components that cut machining overhead and satisfy strict aerospace quality standards.
Точная литьевая литьевая инъекция (Lost Wax)
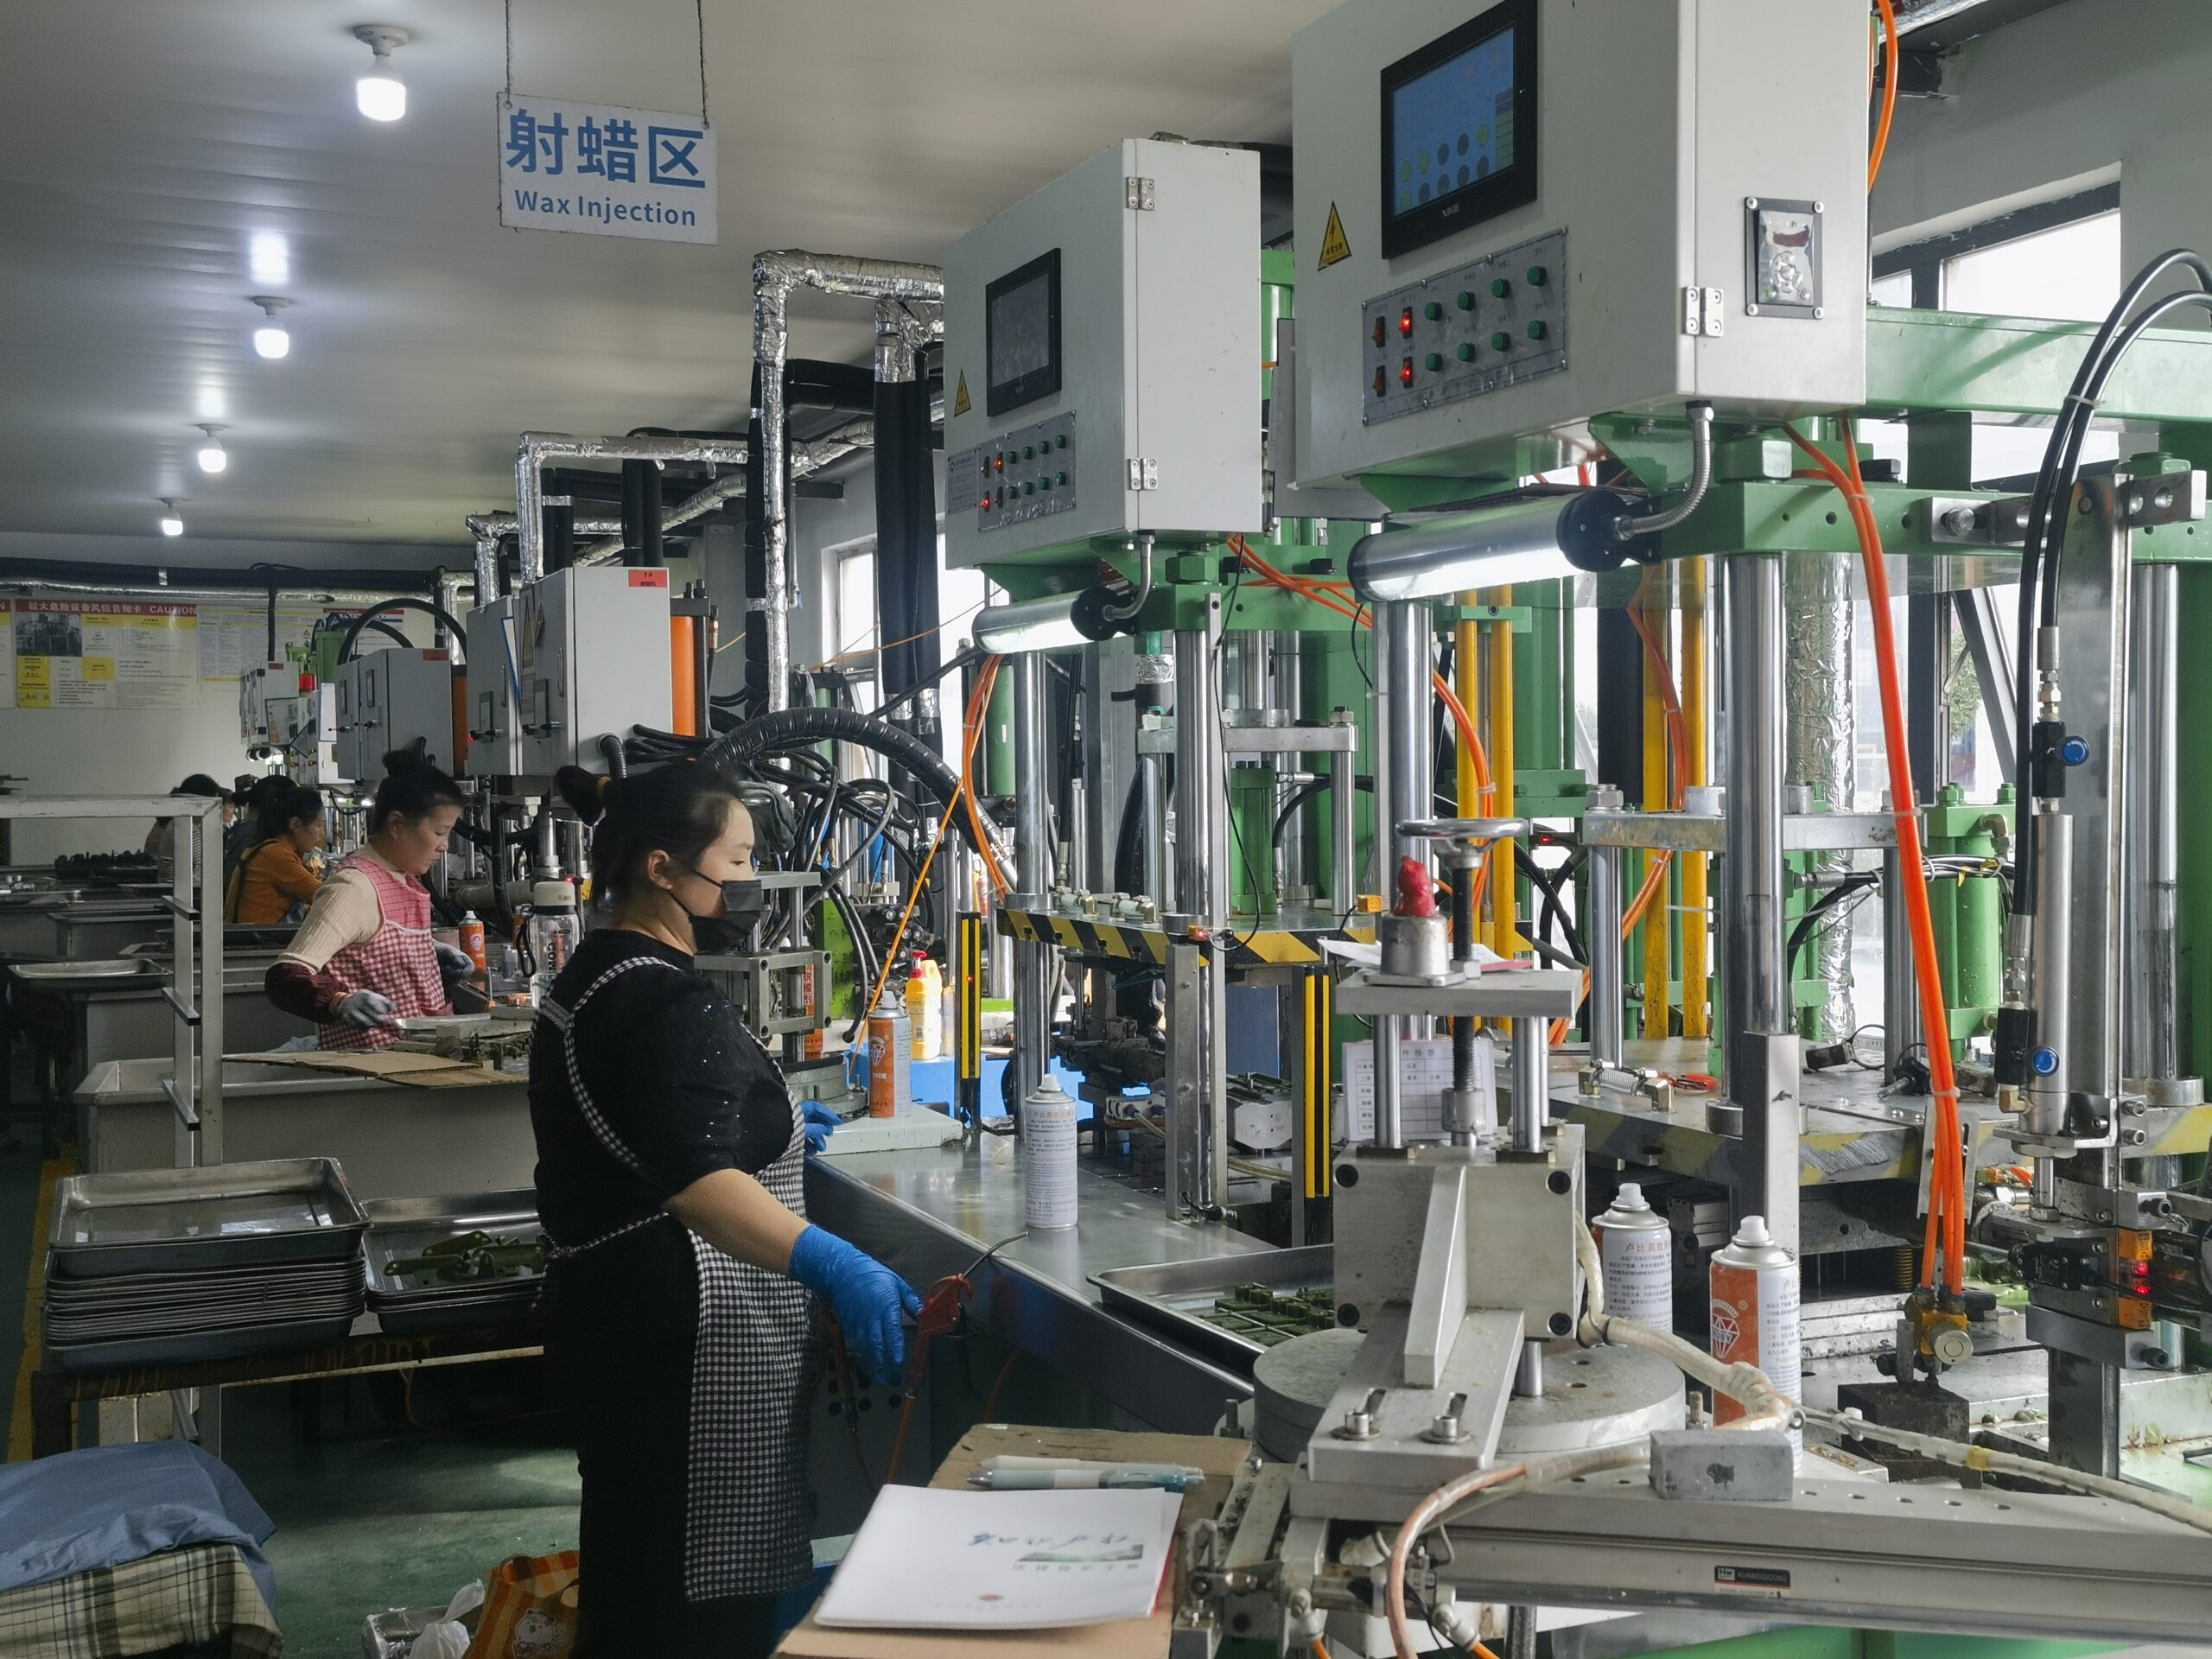
Наш аэронавтическим литьем под давлением process targets complex, thin-walled geometries that cannot be produced via conventional subtractive manufacturing. Возможности: Wall thicknesses down to 1.5 mm with exceptional surface finishes. Лучшее применение: Turbine blades, fuel system nozzles, impellers, and complex structural brackets. Ключевые преимущества: Excellent dimensional accuracy, minimal draft angle requirements, and substantial reduction in raw material waste for expensive alloys.
Aerospace Sand Casting
For large-scale airframe sections and heavy structural elements, our advanced sand casting aerospace alloys линия обеспечивает шкалу, скорость и структурную надёжность. Возможности: высокопроцентные заливки для крупных, структурных компонентов весом до нескольких тысяч фунтов. Лучшее применение: корпуса редукторов, рамы кабины, поперечины и опорные конструкции двигателя. Ключевые преимущества: низкая начальная стоимость инструмента, быстрая передача образца для прототипирования и адаптивность к сложным внутренним конструкциям сердцевины.
вакуумная литье под давлением и выдавливание поджимного литья
для устранения рисков стандартной пористости и удовлетворения критических целей по структурной целостности мы используем вакуумно-ассистированное литьё под давлением и выжимное литьё. Возможности: инжекционное литьё под высоким давлением в строгих условиях вакуума, в сочетании с высокой скоростью затвердевания. Лучшее применение: крыльевые ребра, части рамы ракетоносителя и критически нагруженное крепёжное оборудование. Ключевые преимущества: значительно снижает захват газа, обеспечивает свойства, похожие на ковку, и обеспечивает повторяемую размерную стабильность в условиях больших объёмов производства.
Центробежное литье
мы применяем вертикальные и горизонтальные центробежные системы литья для изготовления идеально симметричных, высоконадежных цилиндрических деталей. Возможности: вращение с высоким g-силом заставляет примеси перемещаться к внутреннему каналу для легкой последующей механической очистки после литья. Лучшее применение: кольца удержания эшелона турбореактивного двигателя, корпуса подшипников и компоненты корпуса компрессора. Ключевые преимущества: однородная зернистость, полное отсутствие усадки по середине стенки и превосходная стойкость к радиальному давлению и тепловому расширению.
высокопроизводительные авиационные сплавы и материалы
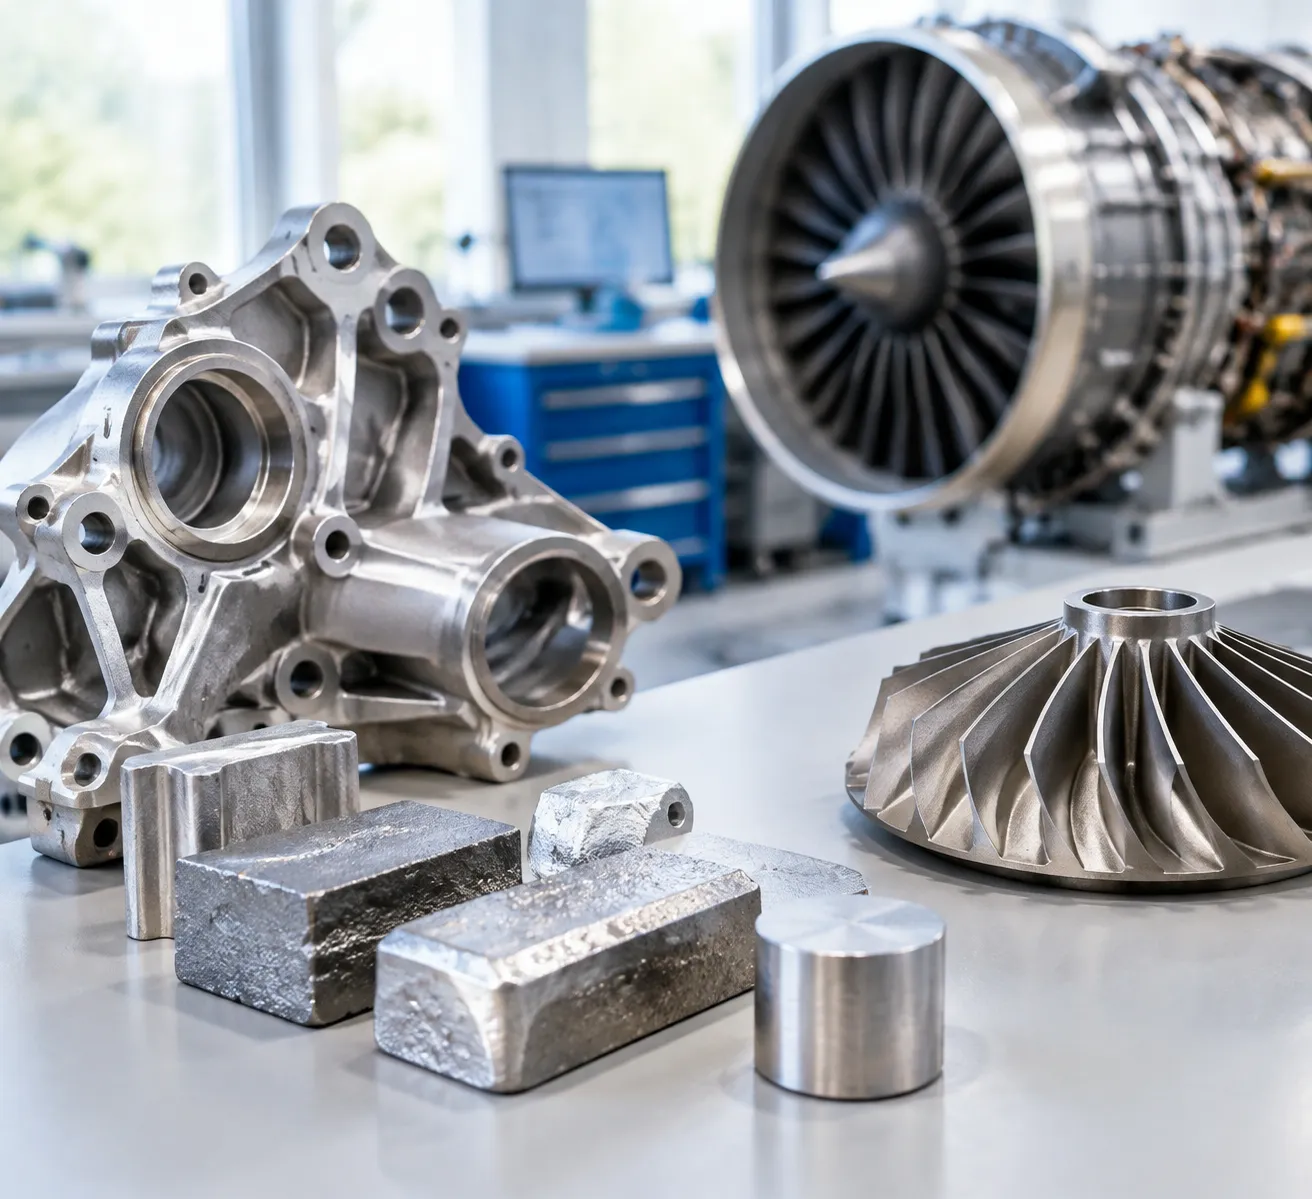
Выбор подходящего сплава определяет летные характеристики, термостабильность и долговечность конструкции. В наших лётно-прочные литьевые операции мы отливаем сертифицированные металлы летной группы, разработанные для выносливого механического напряжения, вибраций и резких температурных циклов.
Сплавы титана (Ti-6Al-4V)
- Целевая компонентная база: Компоненты воздушной рамы с высокой нагрузкой, крепления крыльев и структурные соединения.
- Ключевые свойства: Высокое отношение прочности к весу, исключительная хрупкость и превосходная коррозионная стойкость.
- Влияние на производство: Обеспечивает геометрию почти до чистой заготовки, что резко снижает коэффициент покупки на полёт по сравнению с удалением твердого титана из заготовки.
Никелевые и кобальтовые сверхсплавы
- Целевая компонентная база: Литейные детали горячего участка газотурбинного двигателя, такие как лопатки турбины, узлы горения и выпускные корпуса.
- Ключевые свойства: Высокая стойкость к ползучести, стойкость поверхности и прочность на растяжение при длительных температурах выше 1000°C.
- Выбор материала: Мы отливаем специализированные grades, применяя никелевые сплавы повышенной прочности и коррозионной стойкости вместе с кобальтовые литьевые сплавы для долговечных прецизионных деталей подвержено экстремальным механическим трениям и нагреву.
Легированные алюминиевые сплавы (A356, 200 и 700 серии)
- Целевая компонентная база: Легкие структурные кронштейны, кожухи авиационной электроники и корпуса систем контроля окружающей среды.
- Ключевые свойства: Низкая плотность, высокая теплопроводность и хорошая свариваемость.
- Т heat treatment: Компоненты обычно обрабатываются методом горячего изостатического прессования и циклами термообработки T6 для обеспечения структурной целостности и герметичности под давлением.
Магниевые сплавы
- Целевая компонентная база: Сверхлегкие неструктурные авиационные детали, крышки КПП и рамы кабины чаименера.
- Ключевые свойства: Значительная экономия массы — примерно на 33% легче алюминия — при сохранении демпфирующей способности и размерной стабильности.
- Производственный фокус: Контролируемая обработка расплава для предотвращения окисления и получения чистых, тонкостенных отливок, что снижает общую массу самолета.
Критические для полета компоненты, изготовленные методом авиационного литья
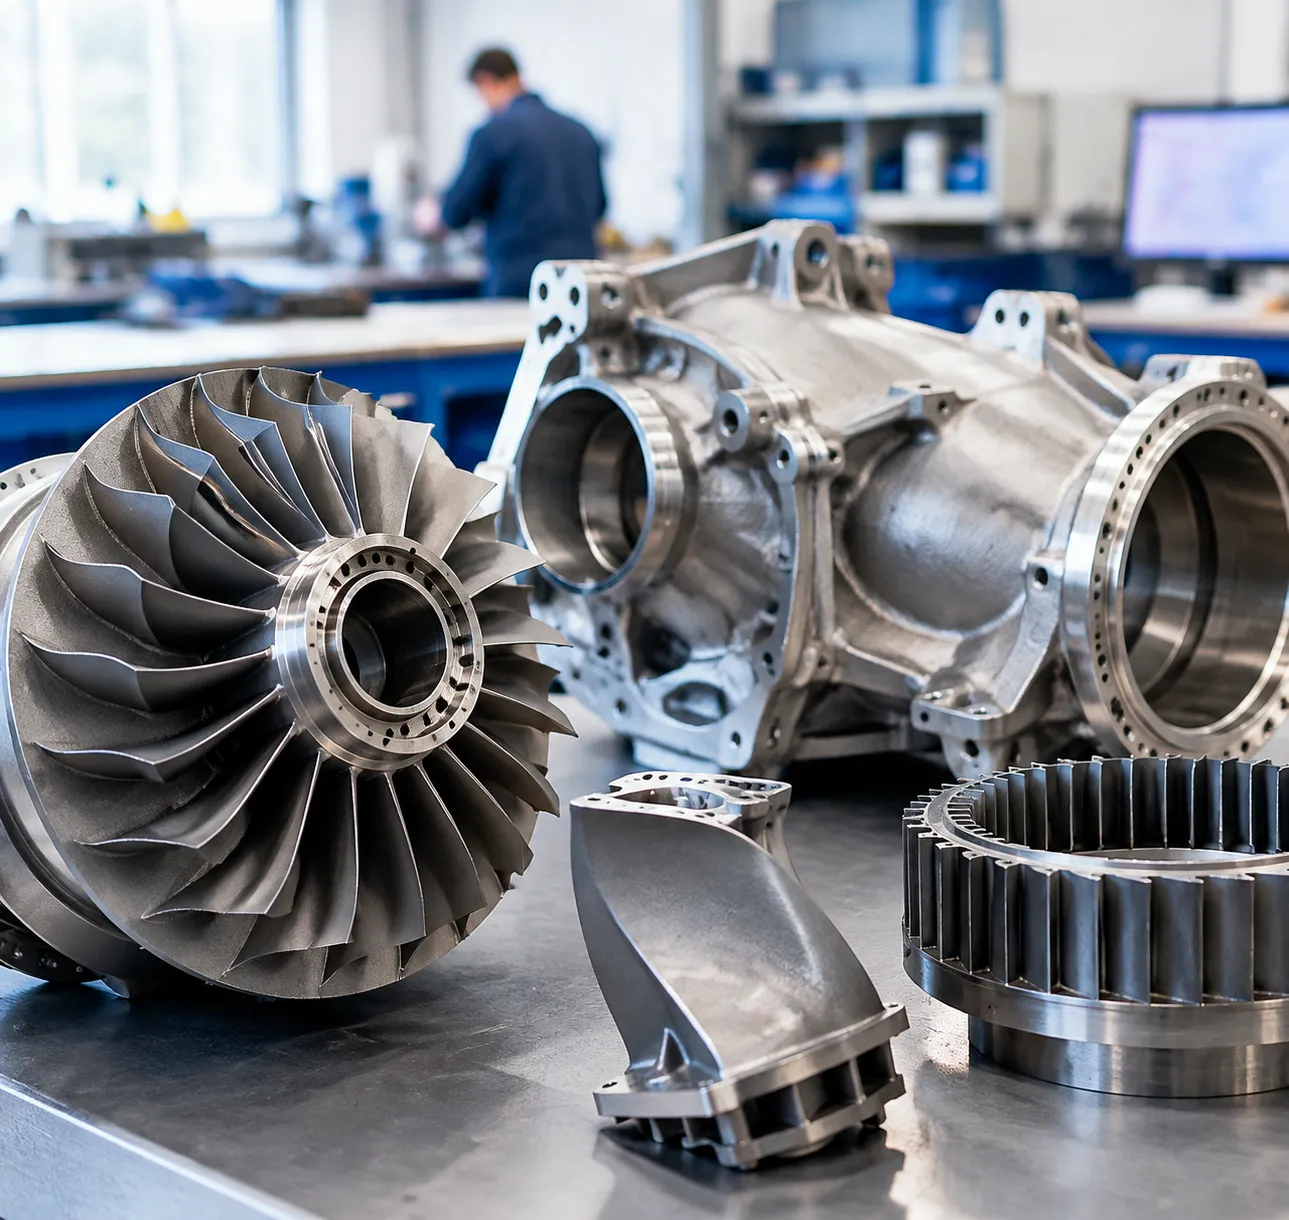
Мы отливаем критически важные для полета детали, отвечающие строгим требованиям по долговечности и весу на современных авиационных платформах. Соответствие правильного процесса литья каждому применению обеспечивает детали, сохраняющие структурную целостность в условиях сильной вибрации и экстремальных температур.
- Детали горячего сектора газотурбинного двигателя: Мы производим компоненты высокого напряжения, такие как лопатки турбины, направляющие лопатки и камеры сгорания, рассчитанные на выдерживание повышенных тепловых циклов и вращательного напряжения.
- Крепления конструкций несущего каркаса: От шарнирных креплений и точек крепления крыла до прочных механизмов дверей, нашаFoundry обеспечивает сложное инвестционной литейной обработки титана для авиации оборудование, которое устраняет лишний вес, сохраняя при этом критическую рабочую способность нагрузки.
- Шасси и гидравлические компоненты: Мы литьем создаем гидроцилиндровые узлы высокой целостности, основные цилиндрические корпуса и соединительные assemblies, рассчитанные на работу под высоким давлением жидкостей и циклические ударные нагрузки.
- Коры авионики и корпуса АПУ: Наша команда производит тонкостенные рамы авионики, теплообменники и корпуса вспомогательного энергогенератора (APU), которые защищают чувствительную электронику от электромагнитных помех и механической усталости, поддерживая строгие стандарты качества литья.
Контроль качества, сертификации и стандарты НДТ в авиационной промышленности
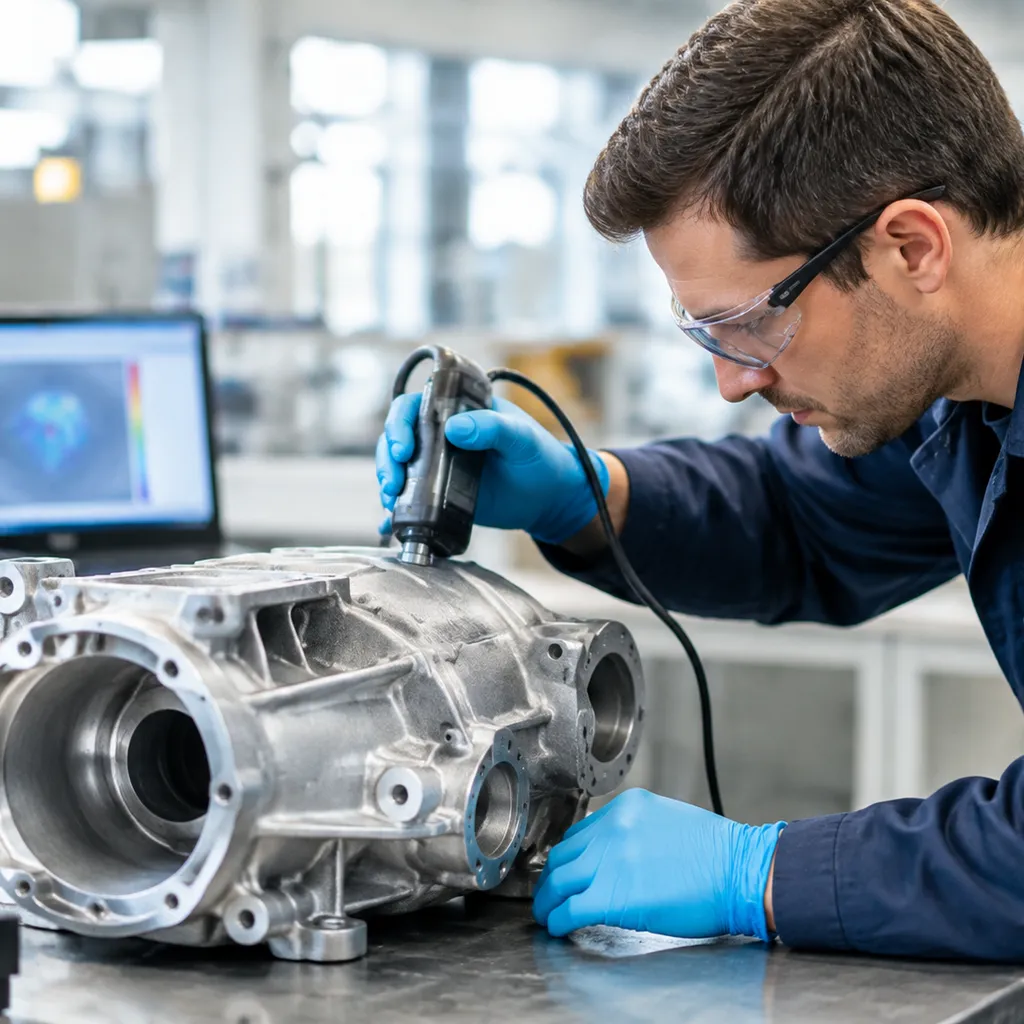
При выборе литьевого оборудования для авиационно-важной продукции нулевая допускаемая дефектность является недопустимой. Мы соблюдаем безкомпромиссные инспекционные протоколы и строгий контроль процессов, чтобы гарантировать, что каждый компонент соответствует требованиям структурной прочности авиации до того, как покинет наш цех.
AS9100 и ISO 9001: Certified Operations
Наши производственные системы работают в рамках проверенных AS9100 и ISO 9001 систем менеджмента качества. Это обеспечивает полную прослеживаемость на всем пути, строгий мониторинг плавки по химии и полный пакет сертификатов материалов для каждого лота и партии производства.
NADCAP аккредитация для специальных процессов
Авиационные сплавы требуют строго контролируемой послеследовой обработки. Мы приводим наше производство в соответствие с аккредитация NADCAP стандарты для обеспечения повторяемости процессов в условиях высоких рисков: Термообработка: Валифицированное решение и циклы старения для достижения заданной прочности на растяжение, предела текучести и ударной вязкости. Химическая обработка: Гравировка, пассивация и оксидирование поверхности выполняются под строгим контролем состава ванн. Проверка процессов: Регулярные аудиты пирометрии, механические испытания и металлографические микропроцедуры.
Продвинутая неразрушающая контрольная проверка (NDT)
Мы используем валидированные инспекционные и НКИ услуги для выявления поверхностных дефектов, внутренней газовой пористости и микрошлифовки без нарушения твердости заготовки: Цифровая радиография (DR): Изображение рентгеновской съемки высокого разрешения обеспечивает мгновенную визуализацию внутренних уровней плотности звука и однородности внутренней стенки. Инспекция флуоресцентным прониканием (FPI): Высокочувствительные флюоресцентные красители уровней 3 и 4 выявляют плотные поверхностные трещины и микро-уязвимости. Ультразвуковая инспекция (UT): Прямая проверка акустическими волнами выявляет субповерхностные слоистые включения и дефекты целостности ядра в тяжелых литых заготовках.
Измерительная метрология: CMM и 3D оптическое сканирование
Сложные формы для авиационной промышленности требуют точного геометрического соответствия. Мы напрямую сравниваем детали с вашими исходными CAD-данными с использованием автоматизированных метрологических установок: Измерительные машины координат (CMM): Многоосевые системы зондирования касанием проверяют базовые рамы отсчета, схемы отверстий и строгие допуски по положению. Оптическое 3D-сканирование: Структурированное сканирование с сине-ярким светом фиксирует полевые облака точек для мгновенного отображения форм турбин свободной формы, углов наклона и аэродинамических контуров.
Как мы решаем критические дефекты литья в авиакосмической отрасли
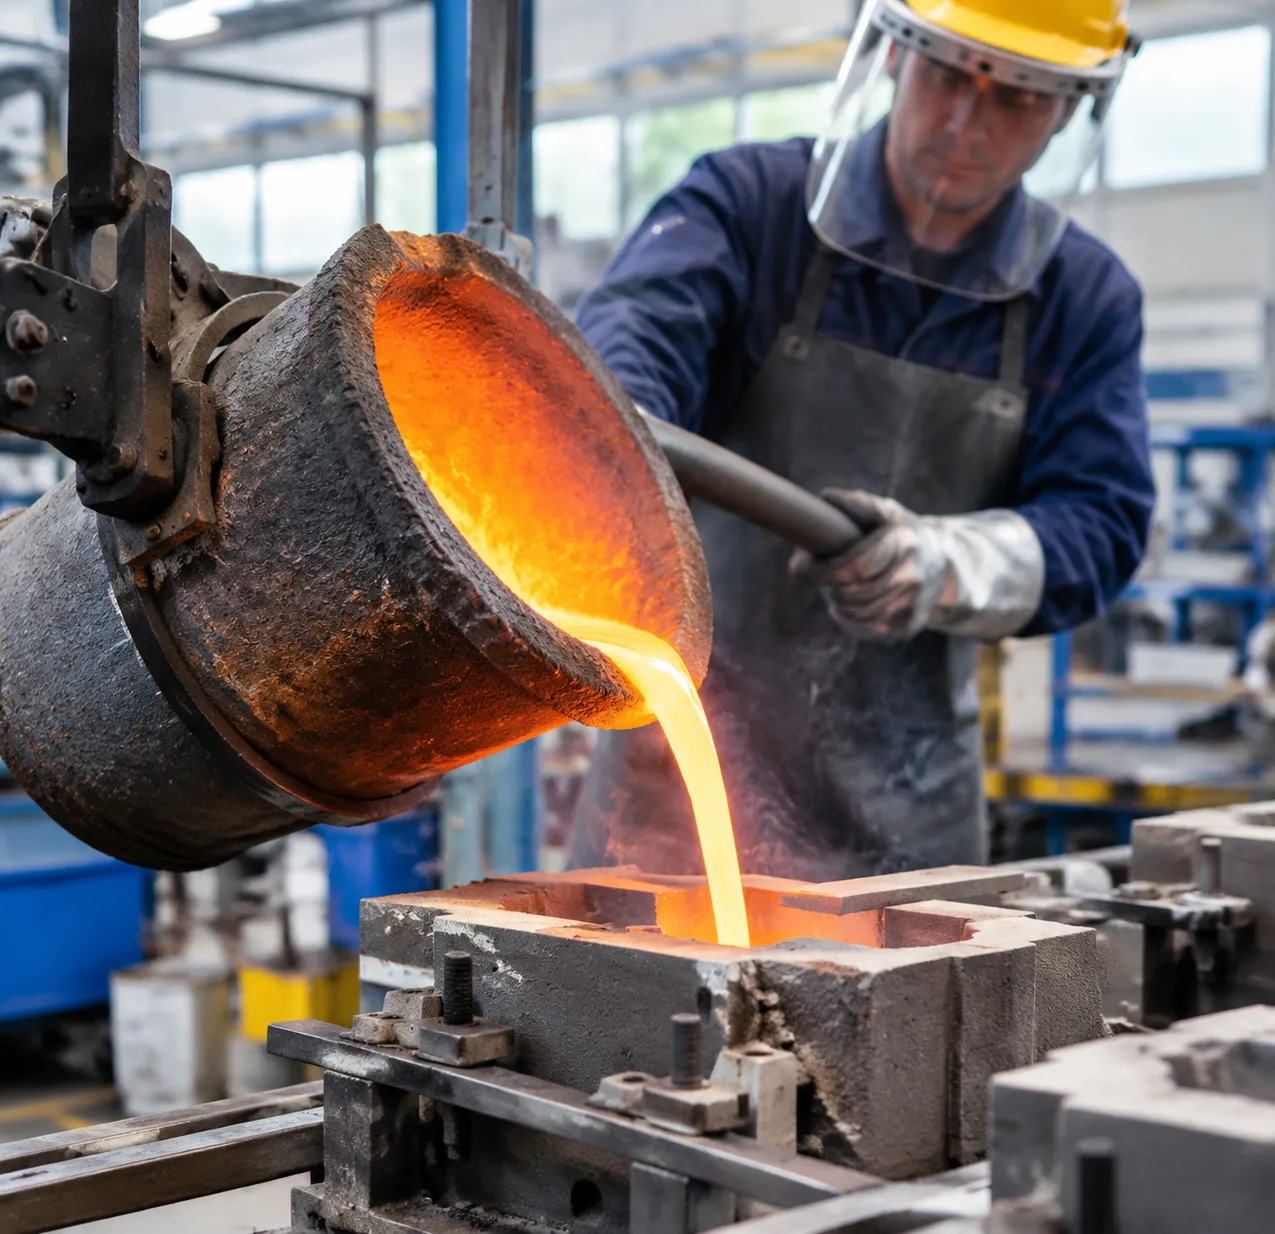
Для критически важных в полете комплектующих внутренние дефекты приводят к усталости компонентов и отказам. Мы устраняем структурные уязвимости через проактивные инженерные методы, строгие условия плавления и денсификацию после литья.
Устранение газовой пористости и усадочных камер
Мы выявляем и устраняем риски дефектов до заливки металла, используя продвинутые моделирования течения расплава и термическуюSolidification. Контроль турбулентности: Виртуальный анализ потока оптимизирует литьевые каналы и опоки для предотвращения захвата воздуха и складок поверхностного окисления. Контролируемая подача: Маршруты подачи и размещение охлаждающих элементов сопоставляются, чтобы обеспечить направленную кристаллизацию, устраняя усадочные полости при переходах от толстых к тонким. Выбор процесса: Оценка преимущества литья по выплавляемым моделям по сравнению с зелёным песком позволяет минимизировать образование газов в формах и поддерживать прочную стенковую целостность на тонких геометриях.
Гиперфизическая обработка горячим изостатическим прессованием (HIP) для внутренней плотности 100%
Чтобы обеспечить выдержку деталей под циклическим воздушным стрессом, мы используем горячее изостатическое прессование (HIP) на высокопрочных сплавах: Литники загружаются в герметичный сосуд под высоким давлением и нагреве, и заполняются инертным газом аргоном (часто до 100–200 МПа). Одновременное нагревание и изостатическое давление подавляют внутреннюю микрошероховатость и микропористость через крекование и диффузионное связование. Процесс достигает почти теоретической внутренней плотности 100%, значительно улучшая текучесть на растяжение, ударную вязкость и ресурс усталости.
Контроль структуры зерна в зонах высокого напряжения
Кризовка и термическая усталость зависят напрямую от ориентации границы зерен. Мы контролируем скорости охлаждения и температурные градиенты, чтобы достичь заданных кристаллических форм: Зернистые литья: Обеспечивают равномерную многоплоскостную прочность для авиационных несущих компонентов. Литые заказы Directionally solidified (DS): Выровняйте границы зерна параллельно главной оси напряжения, значительно повышая термическую стойкость к ползучести. Кристаллические заготовки с монокристаллическим строением (SX): Полностью устраняйте границы зерна с помощью специализированных спиральных селекторов зерна, что позволяет лопаткам турбины безопасно работать выше обычных порогов плавления металла.
Предотвращение включений с помощью вакуумного индукционного переплава (VIM)
Реактивные авиационные металлы, такие как титан и никелевые сверхсплавы, мгновенно окисляются в обычном атмосферном воздухе. Мы используем вакуумный индукционный переплав (VIM) для сохранения чистой металлургической химии: плавятся, очищаются и заливаются сырьевые прутки сплава под высокими вакуумными условиями. Вакуум препятствует контакту с кислородом и азотом, останавливая образование керамических включений, газовых пустот и шлака. Точное электромагнитное перемешивание обеспечивает плотную химическую однородность на каждой партии перед заливкой.
Авиационная литьевая продукция против ковки и фрезерной обработки CNC
Выбор подходящего метода производства для деталей, критических для полета, сводится к геометрии, уровню стружки и бюджету на инструмент. При оценке различий между ковкой и литьем по крупным программам авиации, аэрокосмическое литье постоянно выигрывает на сложной геометрии и эффективности материалов.
Использование материалов и уменьшение отходов практически до чистой формы
Обработка высококлассных титаниевых или никелевых сверхлопатных сплавов из массивного слитка часто приводит к соотношению покупки к полету хуже 10:1, превращая дорогой летный металл в стружку. Мы производим близко к сетке детали для авиационной промышленности прямо в форме. Отходы сырья значительно снижаются, экономя тысячи за компонент на экзотических сплавах. Финальная обработка строго ограничена критическими сопряжениями, базовыми точками и резьбовыми элементами.
Свобода проектирования внутренних каналов
Ковка не может создавать полые внутренние полости, а обрабатывающие центры с ЧПУ не могут распилить узкие внутренние углы. Литейное производство для авиапрома снимает эти ограничения в дизайне: Сложные системы охлаждения: Мы левообразуем сложные, многоизогнутые охлаждающие каналы внутри деталей турбины с использованием керамических и растворимых сердечников. Тонкостенные профили: Достигаем равномерную толщину стенки до узких пределов без дрожания инструмента или риска прогиба. Консолидированные сборки: Объединяем многочастные сварные кронштейны в единый бесшовный литой компонент, уменьшая трудозатраты на сборку и вес.
Затраты на инструментальную оснастку против экономических показателей единичного производства
- Формы для ковки требуют больших капитальных вложений и длительного времени настройки, что делает их непрактичными для мало- и среднетоннажных объемов в авиапромышленности.
- Полная обработка ЧПУ устранять upfront инструменты затрат, но сопровождать бездонными временем цикла и высокими затратами на каждую деталь.
- Аэронавтика литьё занимает идеальное среднее положение: удобные вложения в оснастку в сочетании с низкими, повторяемыми затратами на единицу продукции для серийного производства.
Сроки изготовления: быстрое прототипирование с использованием песчаных форм и восковых форм, напечатанных на 3D-принтере
Мы обходйваем традиционные месячные сроки изготовления оснастки на этапе разработки, используя аддитивное производство: Производство без штампов Песчаные формы, напечатанные на 3D-принтере, и прямопечатные восковые образцы позволяют заливать летные сплавы за недели, а не за месяцы. Быстрые варианты проектирования: Изменяйте CAD-модели за ночь и льюте функциональные прототипы без изменения постоянных металлических штампов. Соединение производства: Выполняйте срочные запчасти и предсерийные проверки, пока производится статическая оснастка.
Часто задаваемые вопросы об аэро-литометалле
Какие допуски может реально выдерживать инвестиционная литьё авиационной отрасли?
Мы регулярно достигаем линейных допусков ±0,005 дюйма на дюйм (±0,13 мм до ±0,25 мм) для стандартных размеров без вторичной механической обработки. Критические особенности, такие как отверстия под подшипники, поверхности уплотнения и фланцы крепления, отливаются стандартным шлифовальным запасом и заканчиваются фрезерной обработкой на ЧПУ. В результате точной оболочки и стандартизированных коэффициентов усадки, указанных в нашем обзоре, технологии литья в металле, допуски по процессам и материалы, мы поддерживаем повторяемость на протяжении требовательных полетов оборонной техники.
Зачем требуются горячее изостатическое прессование (HIP) для авиационных литьевых изделий?
Компоненты полета не могут допускать субповерхностные поры, которые служат очагами возникновения трещин под циклическим напряжением. Горячее изостатическое прессование (HIP) одновременно применяет инертное газовое давление (обычно аргон до 15 000–30 000 psi) и повышенную температуру ниже точки плавления сплава. Этот диффузионный процесс в твердом состоянии устраняет внутреннюю микропористость, восстанавливает усадочные полости и обеспечивает теоретическую плотность практически 100%, значительно улучшая долговечность при низком цикле нагружения и ударопрочность.
Как время выполнения литья сравнивается между быстрыми инструментами и традиционными жесткими инструментами?
Выбор между прямой 3D-печатью и фрезерованными алюминиевыми или стальными формами зависит строго от объема производства и ограничений по времени выполнения:
| Подход к оснастке | Время подготовки первой образцовой партии | Наиболее подходит для | Профиль единичной стоимости |
|---|---|---|---|
| Быстрое формообразование (3D-восковые / песчаные) | 1–3 недели | Протоïпы, производство начального цикла с низким уровнем выпуска (LRIP), тестирование | Более высокая себестоимость за единицу; нулевые вложения в штамповочные формы |
| Традиционная штамповка инструментов (металлические штампы) | От 6 до 12 недель | Полный выпуск, повторяющиеся программы полётов | Наименьшая себестоимость за единицу; первоначальные капиталовложения в штампы |
Какова разница между равнокристальными, ориентированно-слоями кристаллов и монокристаллическими литьями?
Различие заключается в контроле границ зерна, который определяет термическую коррозионную устойчивость в экстремальных условиях:
- Равнокристаллические (EQ): Обеспечивают однородные зерна случайной ориентации по всему компоненту. Экономически эффективно для структурных корпусов, скоб и средне-температурной арматуры.
- Ориентированно-слоистые (DS): Выравнивают продольные, colunaрные границы зерен параллельно главной оси напряжения, устраняя поперечные границы, склонные к термическому ползучести.
- Монокристаллические (SX): Удаляют все внутренние границы зерна с помощью селектора кристалла на этапе затвердевания. Обеспечивает максимальную устойчивость к окислению и ползучести при современных высоконапорных лопатках турбин, производимых через специализированные методы космическое литье для высокоточных компонентов.
Как обнаруживаются и документируются дефекты литья, критичные для полетов, для сертификации?
Мы обнаруживаем внутренние и поверхностные прекращения с использованием неразрушающего контроля (NDT), соответствующего стандартам AS9100 и NADCAP:
- Цифровая радиография (DR) и компьютерная томография (CT): Проверяет внутреннюю прочность стенок по толщине, обнаруживает смещение ядра, газовую пористость и включения в соответствии с ASTM E1742 и ASTM E2104.
- Инспекция флуоресцентным прониканием (FPI): Обнаруживает поверхностные зазоры, расколы и микротрещины под ультрафиолетовым светом по чувствительности Level 3 или 4 AMS 2644.
- Измерительная верификация: Проверка CMM 100% и 3D-сканирование с использованием структурированного света подтверждают допуски профиля по исходным данным CAD.
- Записи прослеживаемости: Каждый критический серийный номер документируется с актами испытаний материалов (MTR), химическими партиями и подписанными сертификатами NDT.
 Russian
 English
 German