
30. Oktober 2026
Erfahren Sie, wie Sie eine Gießerei einrichten, mit fachkundiger Beratung zu Ausrüstung, Verfahren, Layout und Sicherheitsmaßnahmen für die Einrichtung einer Feingießerei.
Schlüsselfertige Einrichtung einer Feingießerei: Umfassende Lösungen
Die Einrichtung einer modernen Präzisionsgießerei nach dem Wachsausschmelzverfahren erfordert eine nahtlose Abstimmung zwischen Verfahrenstechnik, Beschaffung von Anlagen und Flächenplanung. Bei der Planung der Einrichtung einer Gießerei, stelle ich durchgängige Engineering-Pakete bereit, die auf bestimmte Legierungen, Produktionsziele und Präzisionsanforderungen zugeschnitten sind. Meine schlüsselfertigen Lösungen beseitigen betriebliche Engpässe, indem sie jede Produktionsphase – von der Wachsinjektion bis zum abschließenden Kugelstrahlen – zu einem synchronisierten Fertigungsablauf verbinden.
Skalierbare Anlagenkonzepte für den Präzisionsfeinguss
Jedes Projekt erfordert eine Konfiguration, die auf Produktionsvolumen, Automatisierungsgrad und Investitionskosten abgestimmt ist. Ich gliedere meine Programme zur Einrichtung von Feingießereien in drei skalierbare Ausbaustufen:
- Stufe 1: Pilot- und Kleinserienfertigung (50–200 Tonnen/Jahr)
- Fokus: Prototypenbau, kundenspezifische Komponenten für die Luft- und Raumfahrt, Medizintechnik sowie spezialisierte Industriebauteile.
- Grundausstattung: Manuelle Tauchstationen, eigenständige hydraulische Wachsinjektoren, Mittelfrequenz-Schmelzanlagen und chargenweise arbeitende Entwachsungssysteme.
- Hauptvorteil: Geringe Anfangsinvestitionen bei maximaler Flexibilität hinsichtlich Legierungen und Wachsmodellen.
- Stufe 2: Mittelgroße gewerbliche Produktionsanlage (300–800 Tonnen/Jahr)
- Fokus: Automobilkomponenten, Durchflussregelventile, Pumpenlaufräder und allgemeine Maschinenbauteile.
- Grundausstattung: Halbautomatisierte robotergestützte Tauchvorrichtungen für Keramikschalen, klimatisierte Trocknungsräume für Keramikschalen, Hochdruck-Dampfautoklaven und spezielle Ausschlaglinien.
- Hauptvorteil: Ausgewogene Personalkosten, gleichbleibende Maßtoleranzen und hohe Anlagenverfügbarkeit.
- Stufe 3: Hochleistungsfähige automatisierte Produktionsanlage (1.000+ Tonnen/Jahr)
- Fokus: Kontinuierliche Produktionsläufe für gewerbliche Gussmärkte, die Automobilindustrie und den Export.
- Grundausstattung: Vollständig integrierte robotergesteuerte Schlicker- und Sandregensysteme, automatisierte kontinuierliche Brennöfen, Induktionsschmelzplattformen mit zwei Tiegeln sowie integrierte Anlagen zur Kontrolle von Umweltstaub und Rauchgasen.
- Hauptvorteil: Minimale Arbeitskosten pro Einheit, reproduzierbare metallurgische Reinheit und konsequente Reduzierung der Fehlerquoten bei großen Chargen.
Komplette schlüsselfertige Umsetzungspakete
A successful Einrichtung einer Feingussanlage im Wachsausschmelzverfahren erfordert mehr als den isolierten Kauf einzelner Maschinen. Meine schlüsselfertigen Lieferpakete umfassen:
- Standortbewertung und Layoutplanung: Optimierter Materialfluss zur Vermeidung von Kreuzkontaminationen zwischen den Bereichen für den Modellbau und das Gießen.
- Maschinenbeschaffung und -abstimmung: Beschaffung und Integration aufeinander abgestimmter Komponenten für die gesamte Produktionslinie.
- Prozessingenieurtechnische Übertragung: Standardisierte Schlickerrezepturen, Trocknungszyklen und Gießparameter.
- Standortinstallation und Inbetriebnahme: Überwachung der mechanischen Ausrichtung, der elektrischen Anschlüsse und der Validierung durch Probegüsse vor Ort.
Zentrale Anlagenmodule und Gerätespezifikationen
Bei der Konfiguration einer Einrichtung von Feingießereien, strukturieren wir die Produktionsfläche anhand klar abgegrenzter, aufeinander abgestimmter Module. Jeder Bereich übernimmt eine entscheidende Phase des Feingussverfahrens nach dem Wachsausschmelzverfahren und gewährleistet einen reibungslosen Materialfluss, minimale Handhabungsschäden und gleichmäßige Produktionsraten.
Werkstatt zur Herstellung von Wachsmodellen
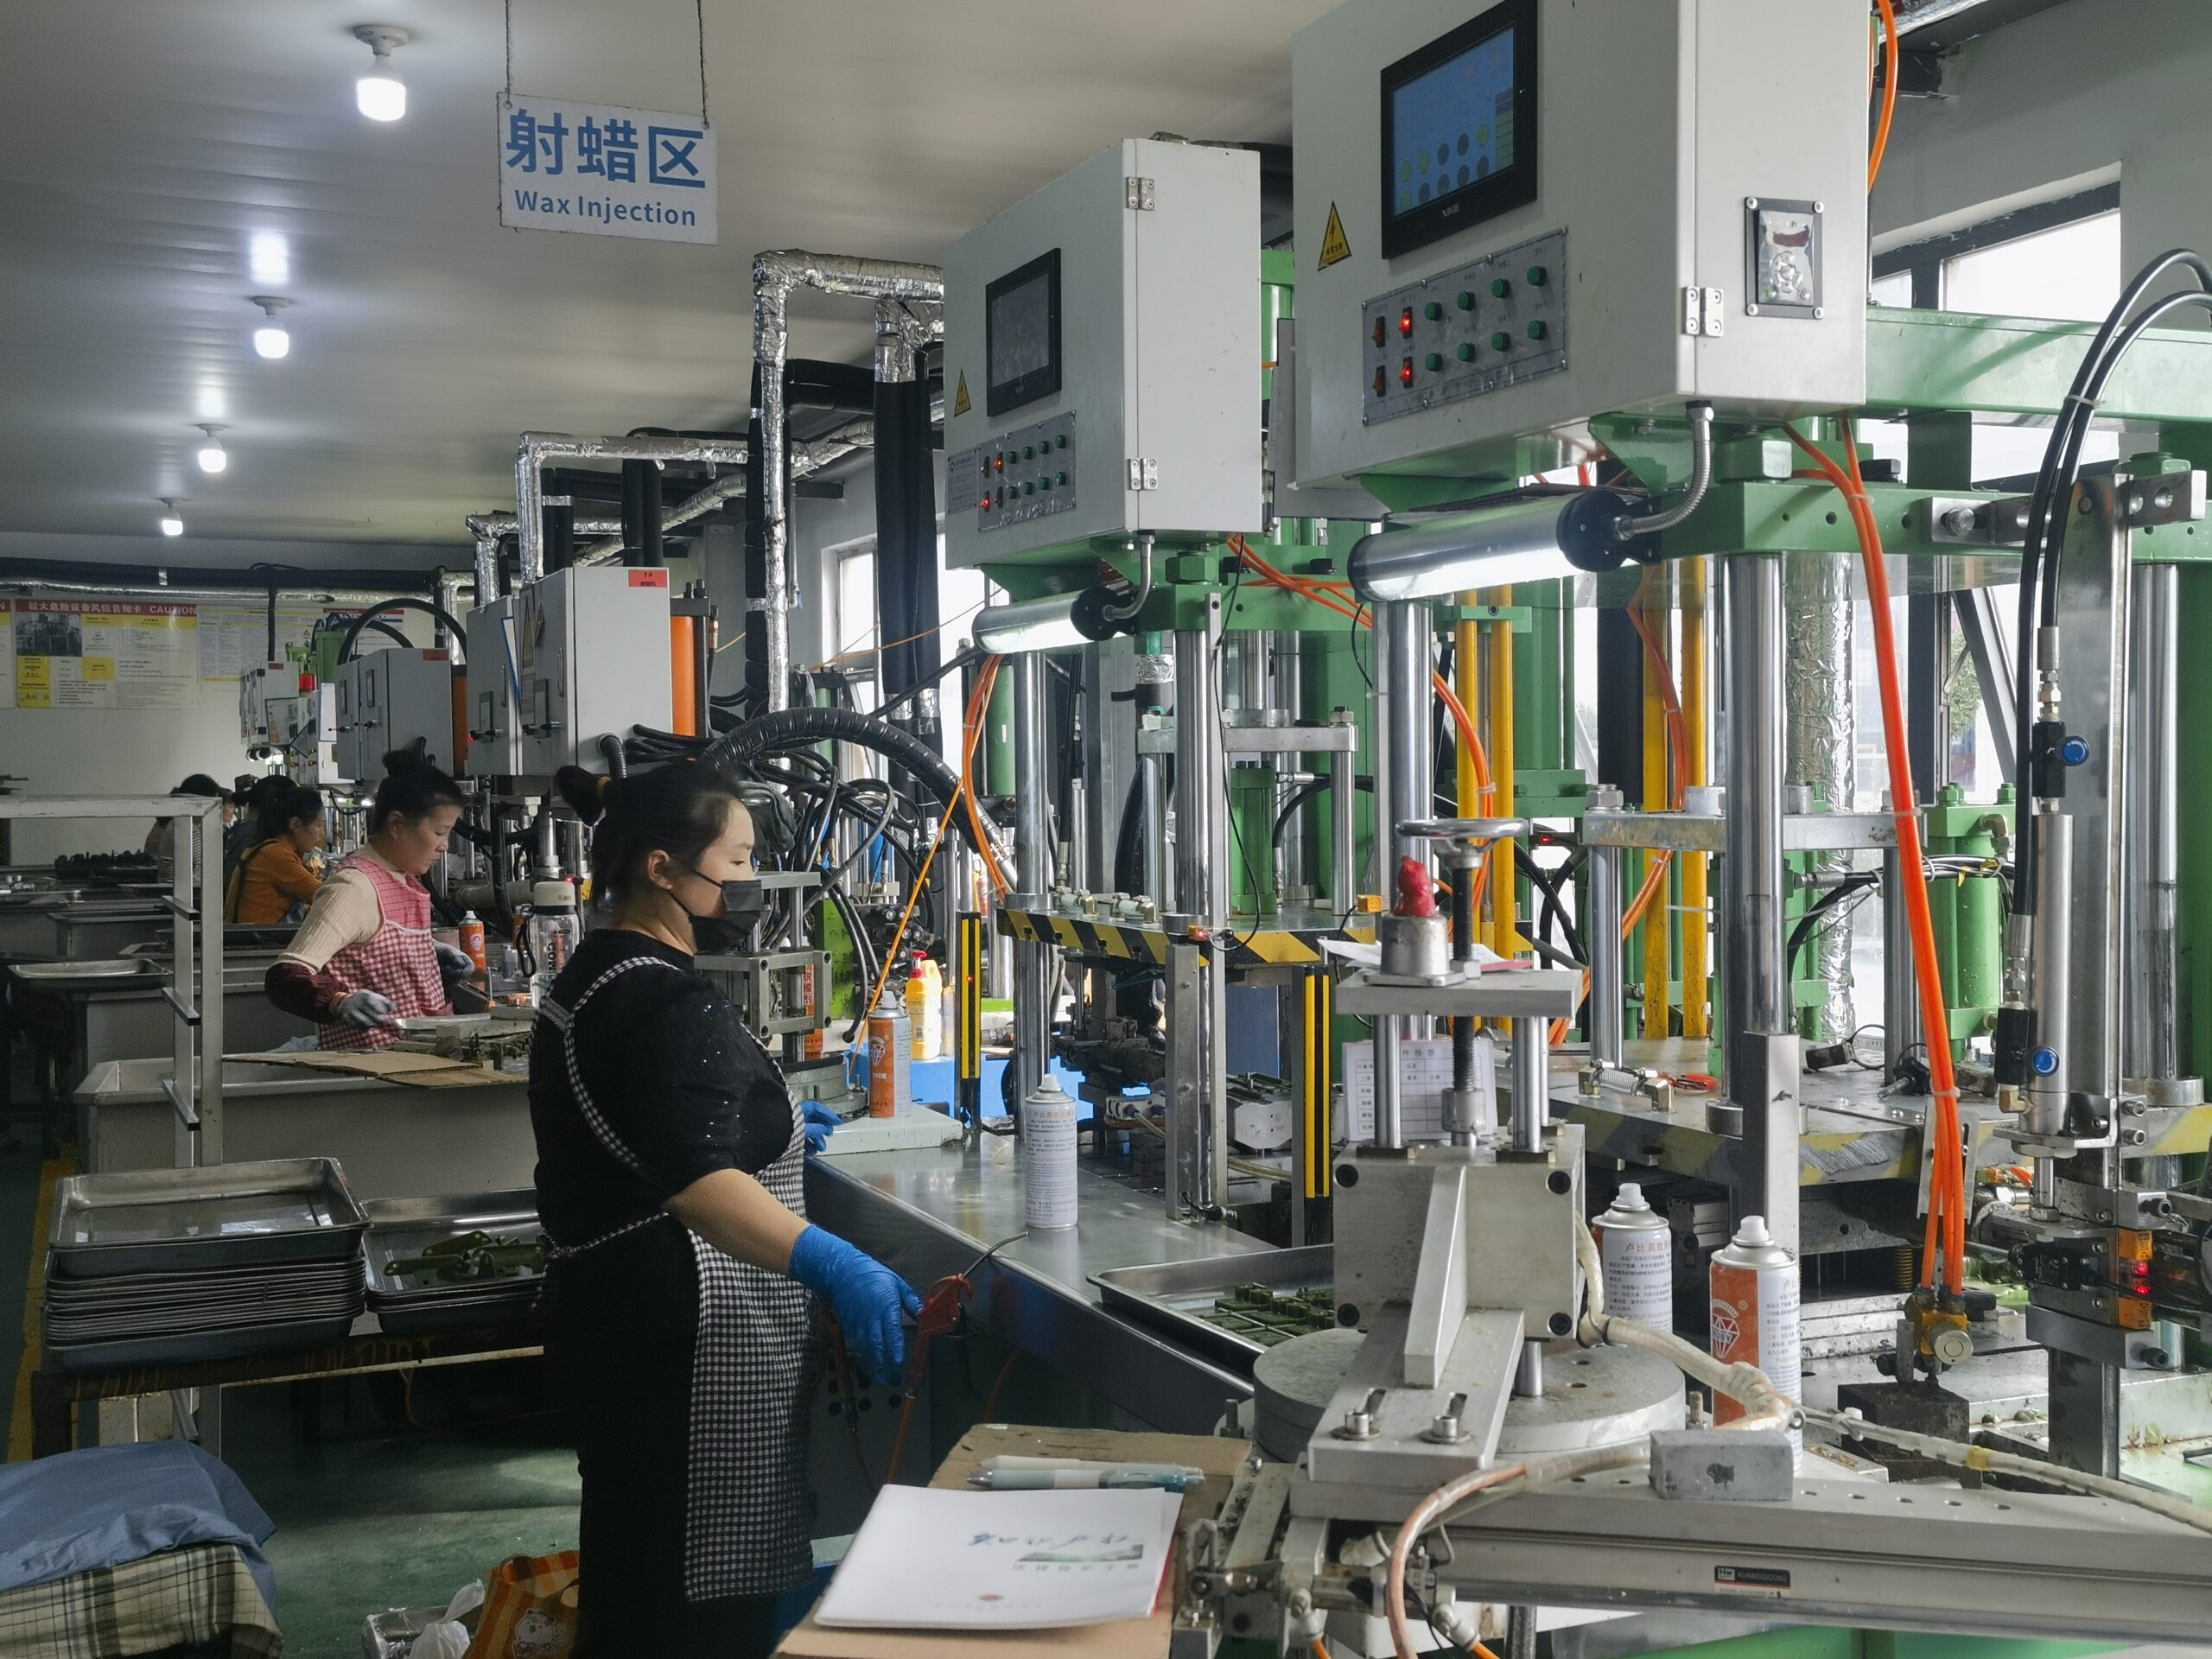
Der Wachsraum bildet den Ausgangspunkt des Präzisionsgusses. Temperatur und Luftfeuchtigkeit müssen konstant gehalten werden, um ein Schrumpfen oder Verformen der Wachsmodelle zu verhindern.
- Hydraulische Wachsspritzgießmaschine: Liefert präzisen Durchfluss, Temperatur und Spanndruck für eine gleichbleibende Maßstabilität.
- Montagestationen: Temperaturgeregelte Schweißtische zum Verbinden von Wachsmodellen mit Angusssystemen.
- Wachsaufbereitungssystem: Schmilzt, filtert und entwässert zurückgewonnenes Wachs zur Wiederverwendung.
Keramikschalen-Formsystem und robotergestütztes Tauchen
Die Integrität der Keramikschale bestimmt die Gussqualität und die Oberflächenbeschaffenheit. Das Verständnis der detaillierten Schritte des Keramikschale-Investitionsgießprozess und dessen Vorteile hilft den Bedienern, saubere Schlicker und eine gleichmäßige Formwandstärke sicherzustellen.
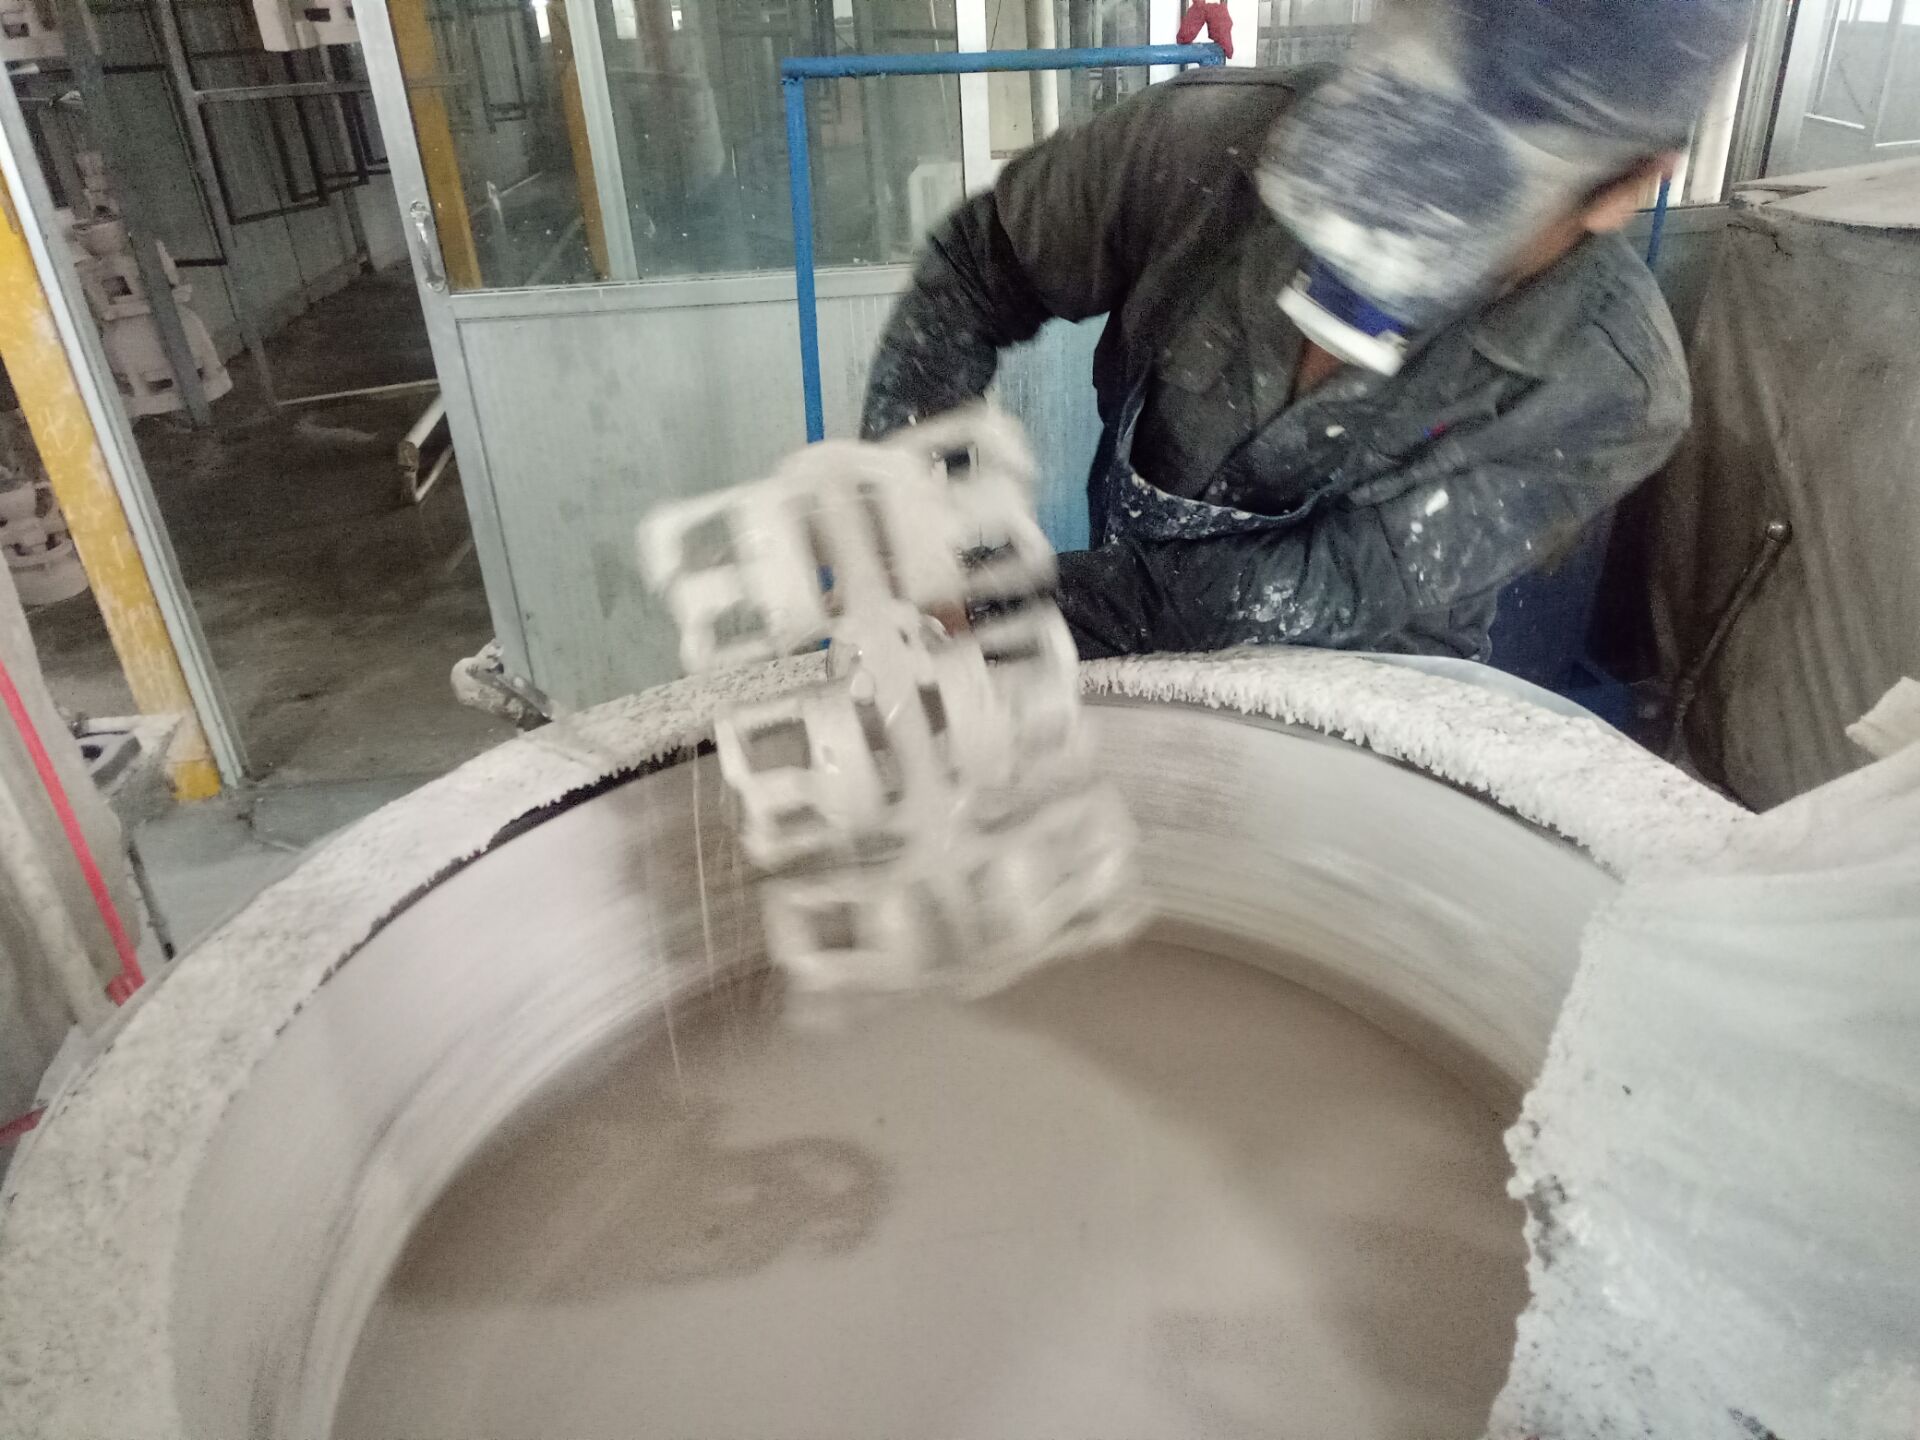
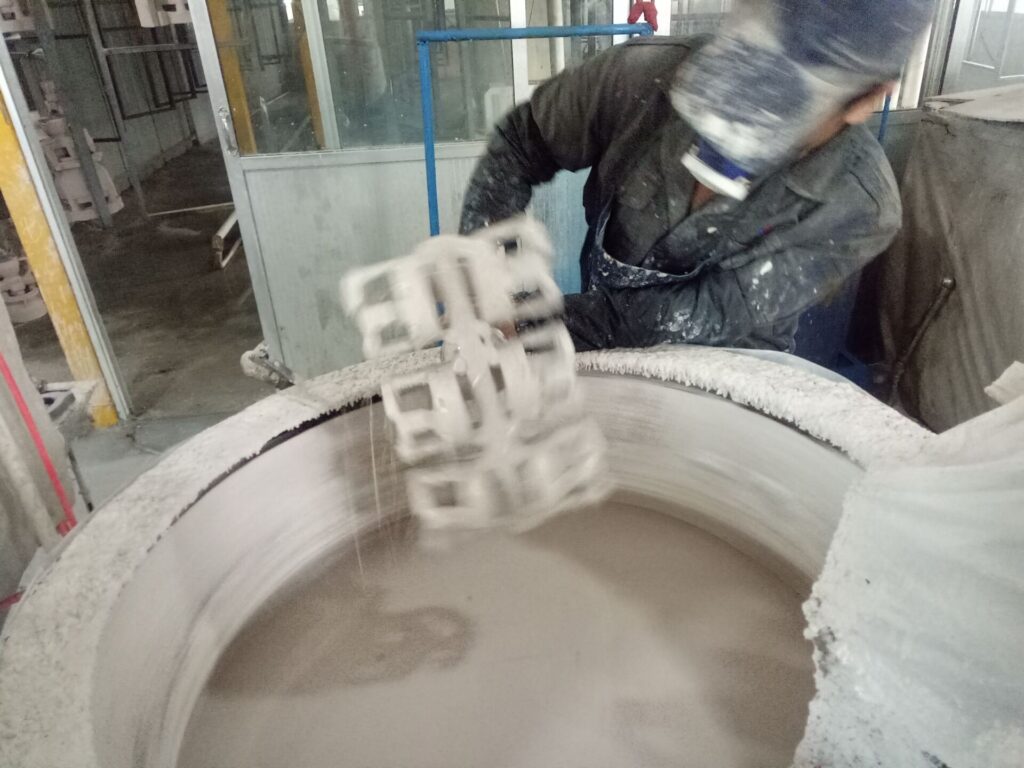
- Robotergestützte Taucharme: Automatisieren das Beschichten mit Schlicker und das Besanden, um eine gleichmäßige Schichtdicke bei komplexen Gießtrauben zu gewährleisten.
- Schlicker-Aufbereitungstanks: Kontinuierlich rotierende Mischbehälter, die eine optimale Viskosität gewährleisten und das Absetzen des Schlickers verhindern.
- Gießereisand-Regenanlage und Wirbelbetten: Tragen primären Zirkonsand und sekundären Mullitsand gleichmäßig auf.
- Trocknungsraum für Keramikschalen: Kontrollierte Umgebung mit mehrstufiger Luftzirkulation, Temperaturregelung und Feuchtigkeitskontrolle zur Steuerung der Trocknungszyklen der Keramikschalen ohne Rissbildung.
Entwachsungs- und Hochtemperatur-Sinterprozesse für Keramikschalen
Die Festigkeit der Form hängt von einer schnellen Wachsentfernung und einem gründlichen Brennvorgang vor dem Kontakt mit dem Metall ab.
- Dampfentwachsungsautoklav: Schnell druckbeaufschlagbare Behälter, die Wachsmodelle innerhalb von Sekunden entleeren, um Risse in der Keramikschale durch Wärmeausdehnung zu verhindern.
- Wachsrückgewinnungsbehälter: Trennt Wasser vom abgesaugten Wachs, um es für das Recycling vorzubereiten.
- Brennofen für Keramikschalen: Ein Spezialist Brennofen für Keramikschalen beim Feinguss von Stahl und Legierungen Erhitzt die Formen auf 1.000 °C bis 1.150 °C, um Wachsreste auszubrennen und die Keramikkörner zu sintern, sodass sie dem Druck des flüssigen Metalls standhalten.
| Modul | Kernmaschinen | Wichtige Prozesskontrollen |
|---|---|---|
| Wachsraum | Hydraulische Wachsinjektoren, Kühlleitungen | Temperatur (20 °C–22 °C), Wachsinjektionsdruck |
| Schalenraum | Mehrachsige Tauchroboter, Besandungsmaschinen | Schlickerviskosität, Trocknungsluftfeuchtigkeit (45 %–55 %) |
| Entwachsen / Brennen | Schnellwirkender Dampfautoklav, Dreh- / Kasten-Ausbrennofen | Entwachsungszyklusgeschwindigkeit, Sinter-Haltetemperatur |
| Schmelzen / Gießen | Mittelfrequenz-Induktionsschmelzofen | Schmelzchemie, Gießtemperatur, Desoxidation |
| Nachbearbeitung | Pneumatischer Ausschlag, Trennsägen, Strahlanlagen | Oberflächenreinheit, Schleiftoleranz für Angussreste |
Konfigurationen von Induktionsschmelz- und Gießstationen
Eine zuverlässige Schmelzbetriebsanlage gewährleistet gleichmäßige metallurgische Gefügestrukturen und minimale Gasporosität über verschiedene Legierungschargen hinweg.
- Mittelfrequenz-Induktionsschmelzofen: Zweikesselsysteme, ausgelegt für hohe Schmelzleistungen, effiziente Legierungswechsel und eine präzise Temperaturregelung.
- Gießpfannen und Transportkräne: Getriebegesteuerte, vorgewärmte Gießsysteme, die für ein gleichmäßiges Kippgießen direkt in heiße, vorgewärmte Formen ausgelegt sind.
- Spektrometer-Arbeitsplatz: Direkt neben der Schmelzplattform positioniert, um die Schmelzchemie vor dem Abstich schnell zu überprüfen.
Logistik im Bereich Ausleeren, Abtrennen und Nachbearbeitung
Nachdem die gegossenen Formen abgekühlt sind, werden die Rohgussteile zur Nachbearbeitung transportiert, um die Gussteile von den Gießläufen zu trennen.
- Pneumatische Formstoff-Ausschlagmaschinen: Hochfrequenz-Vibrationseinheiten, die äußere Keramikschalen aufbrechen und entfernen, ohne die Gussteile zu beschädigen.
- Trenn- und Schleifanlagen für den Feinguss: Robuste Nass- und Trockenschleiftrennsägen zum sauberen Abtrennen der Teile von den Angüssen, gefolgt von Bandschleifmaschinen zur bündigen Entfernung der Anschnitte.
- Hydraulische Richtpressen: Richtwerkzeuge zur Korrektur geringfügiger Verformungen an langen oder dünnwandigen Bauteilen.
Infrastruktur für Wärmebehandlung und Oberflächenveredelung
In der letzten Phase werden die endgültigen mechanischen Eigenschaften und die vom Kunden vorgegebenen optischen Qualitätsstandards sichergestellt.
- Wärmebehandlungsöfen: Chargenweise betriebene Vakuum- oder Atmosphärenöfen zum Normalisieren, Glühen und Lösungsglühen, kombiniert mit Schnellabschreckbecken.
- Strahlanlagen: Trommel- und Hängestrahlanlagen mit Edelstahlstrahlmittel oder Keramikkugeln zur Erzeugung sauberer, zunderfreier Oberflächen.
- Beiz- und Passivierungsbäder: Neutralisationsanlagen zur Behandlung von Edelstahlgussteilen und zur Maximierung der Korrosionsbeständigkeit.
Einrichtung der Qualitätssicherung und des metallurgischen Labors
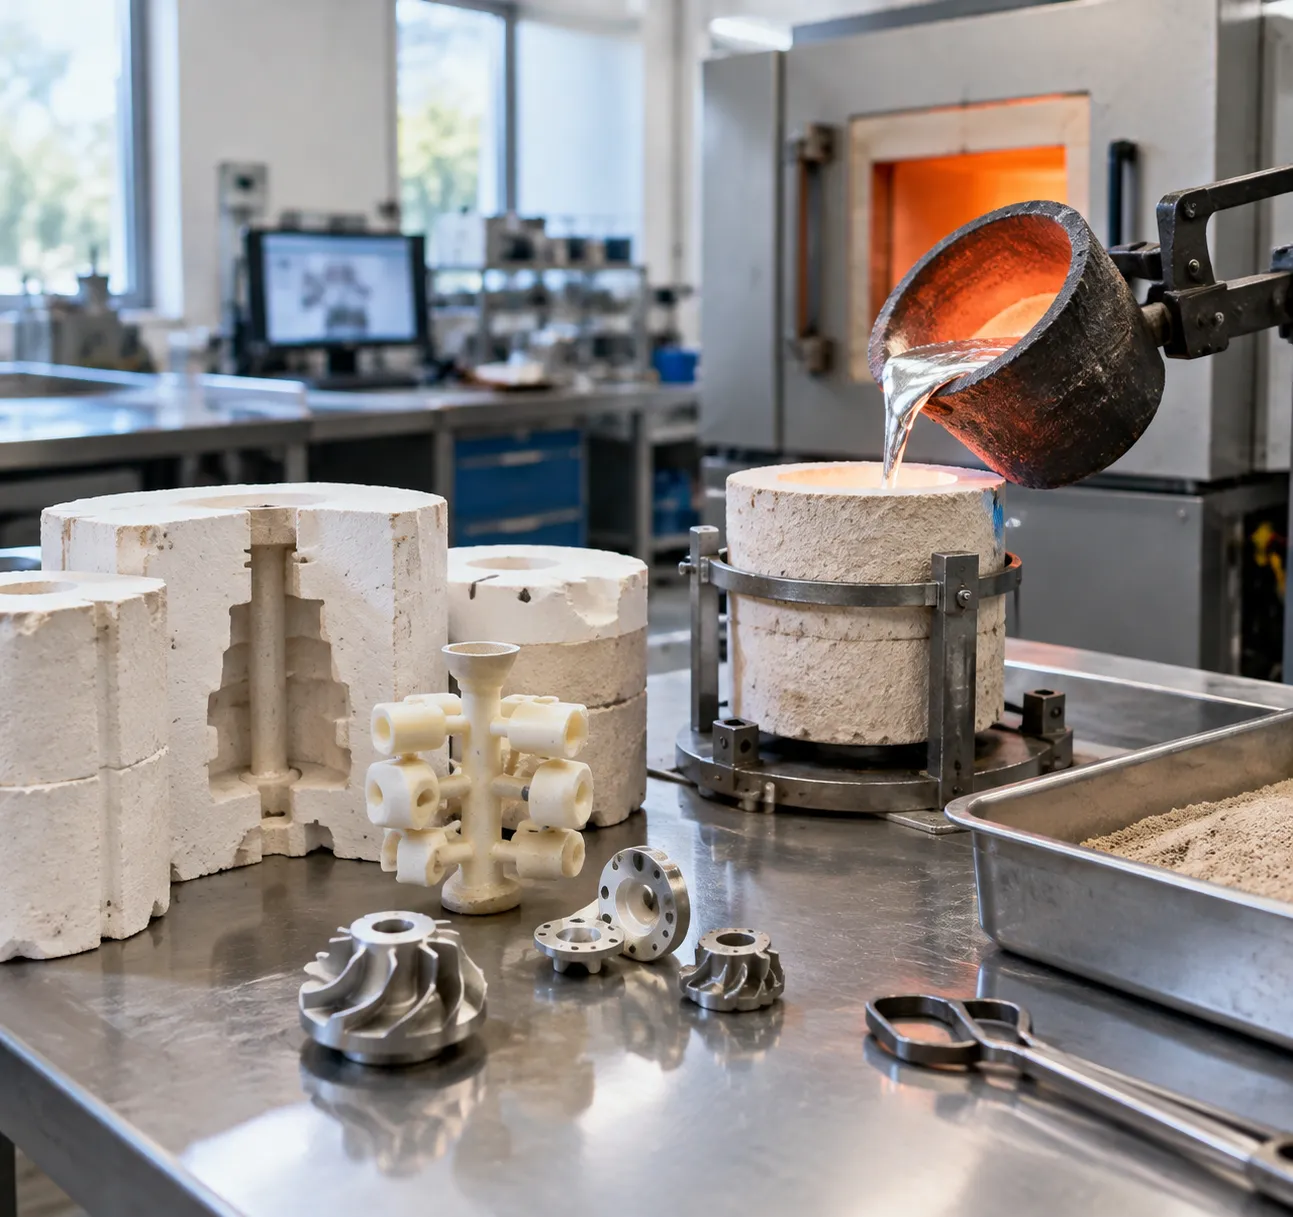
Bei der Planung eines Einrichtung von Feingießereien, ist Ihr Qualitätskontrolllabor genauso wichtig wie die Schmelzhalle. Wir entwickeln Prüfeinrichtungen, die Fehler erkennen, bevor Gussteile ausgeliefert werden, und stellen so sicher, dass jede Charge strenge industrielle Anforderungen erfüllt und verifiziert wird. Gussqualitätsstandards für zuverlässige Metallteile durch.
So statten wir ein hauseigenes Metallurgie- und Prüflabor aus, um eine fehlerfreie Produktion zu gewährleisten.
Ausrüstung für chemische Analysen, zerstörungsfreie Prüfungen und mechanische Tests
Eine zuverlässige Präzisionsgießanlage erfordert eine Echtzeitprüfung der Legierungszusammensetzung sowie Kontrollen der strukturellen Integrität:
- Optisches Emissionsspektrometer (OES): Ermöglicht innerhalb weniger Minuten eine schnelle Analyse der chemischen Zusammensetzung direkt anhand einer Schmelzprobe aus dem Ofen und verhindert so die Verwendung von Schmelzen außerhalb der Spezifikation.
- Prüfstationen für zerstörungsfreie Werkstoffprüfung (ZfP): Umfasst standardmäßige Anlagen zur fluoreszierenden Eindringprüfung (FPI) zur Erkennung von Oberflächenmikrorissen sowie industrielle Anlagen für die digitale Radiografie (Röntgenprüfung) zur Erkennung von unter der Oberfläche liegenden Lunkern und Porosität.
- Prüfeinrichtungen für mechanische Werkstoffprüfungen: Ausgestattet mit einer Universal-Zugprüfmaschine, einem Charpy-Schlagprüfgerät sowie digitalen Brinell- und Rockwell-Härteprüfgeräten zur Überprüfung der mechanischen Eigenschaften nach der Wärmebehandlung.
- Metallografische Probenvorbereitung: Automatisierte Schneid-, Einbettungs- und Polierverfahren sowie metallografische Mikroskope zur Untersuchung der Korngröße, des Einschlussgehalts und der Phasenverteilung.
Maßkontrolle und 3D-Messmöglichkeiten
Die Einhaltung enger Toleranzen bei komplexen Feingussgeometrien erfordert spezielle Messtechnik:
- Koordinatenmessgeräte (KMM): Hochpräzise Brücken-Koordinatenmessgeräte (KMG) ermöglichen die automatisierte Maßprüfung von Bezugspunkten, Bohrungspositionen und Profil-Toleranzen.
- Optische 3D-Scanner mit Blaulichttechnologie: Erfassen innerhalb weniger Sekunden vollständige Oberflächenscans und erstellen farbcodierte Abweichungskarten zum Vergleich von CAD-Daten und Werkstücken, um frühzeitig Formschrumpfungen oder Kernverschiebungen zu erkennen.
- Spezielle Prüfmittel und Höhenmessgeräte: Kundenspezifische Gut-/Ausschuss-Lehren, Luftmessgeräte und digitale Höhenmessgeräte ermöglichen schnelle Inline-Prüfungen direkt in der Produktionshalle.
Anlagenlayout und Integration kritischer Versorgungseinrichtungen
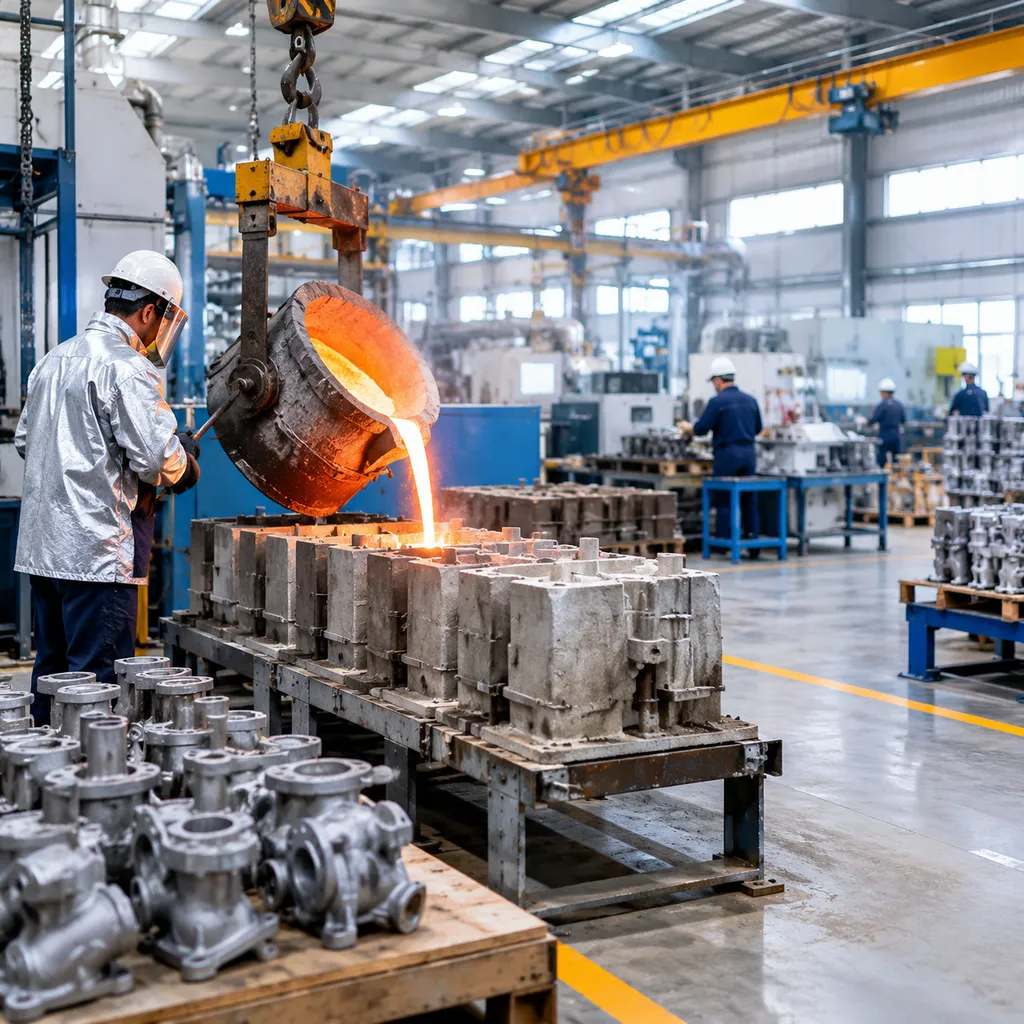
A successful Einrichtung von Feingießereien ist in hohem Maße auf eine reibungslose Betriebslogistik angewiesen. Bei der Planung von der Einrichtung einer Gießerei, lege ich besonderen Wert darauf, Kreuzungsverkehr zwischen Reinbereichen – wie der Wachsmodelleinspritzung und dem Schalenaufbau – und Bereichen mit hoher Partikelbelastung zu vermeiden. Ein durchdachtes Anlagenlayout für Feingusswerke Sorgt dafür, dass die Prozesse einem logischen, durchgängigen Ablauf in nur einer Richtung folgen: von der Wachsaufbereitung über die Formtrocknung, das Gießen und das Abtrennen bis hin zur Endbearbeitung.
[Werkzeugbau für Wachsformen & Wachsinjektion] ➔ [Klimatisierter Schalenraum] ➔ [Entwachsen & Vorwärmen] │ [ZfP & abschließende Qualitätsprüfung] ◄── [Strahlreinigung & Schleifen] ◄── [Gießanlage]
Optimierung der Produktionsfläche für einen effizienten Fertigungsablauf
Jeder Quadratmeter einer Feingießerei verursacht laufende Betriebskosten. Wir trennen die einzelnen Prozessstufen räumlich voneinander, um die Produktintegrität zu schützen und gleichmäßige Taktzeiten sicherzustellen:
- Reinbereiche: Bereiche für die Wachsinjektion und Schalenfertigung müssen streng abgeschlossene Räume sein, um jegliche Kreuzkontamination durch luftgetragenen Staub oder Sandpartikel zu vermeiden.
- Thermische Bereiche: Entwachsungsautoklaven, Vorwärmöfen und Schmelzstationen werden räumlich zusammengefasst, um die Transportwege für glühend heiße Keramikschalen zu verkürzen und die Wärmeabgabe an die Umgebung zu reduzieren.
- Mechanische Nachbearbeitung: Trennstationen, Entgratungsanlagen und Wärmebehandlungsbereiche werden mit breiten Gabelstaplerfahrwegen angeordnet, um einen reibungslosen Transport der Behälter zu gewährleisten.
Stromverteilung und Kühlwasserkreislauf
Thermische Anlagen beanspruchen den größten Teil der betrieblichen Versorgungsressourcen. Bei der Dimensionierung der Werksinfrastruktur – insbesondere für Betriebe, die hochschmelzende Legierungen verarbeiten, wie in unserem Beitrag hervorgehoben – Guss-Stahlführung für Käufer und Ingenieurerichten wir dedizierte und zuverlässige Versorgungskreisläufe ein:
- Redundante Stromversorgung über zwei unabhängige Netze: Induktionsöfen erfordern spezielle Hochspannungstransformatoren mit Schutz vor transienten Überspannungen, die räumlich getrennt von empfindlichen elektronischen Steuerungen in den Wachs- und Labormodulen installiert werden.
- Geschlossene Kühlsysteme: Wir verwenden geschlossene Kühltürme in Kombination mit Wärmetauschern. Diese gewährleisten konstante Kühlwassertemperaturen für Induktionsspulen, Vakuumanlagen und Hydraulikpressenaggregate und verhindern Kalkablagerungen im Rohrleitungssystem.
- Integration von Notstromversorgung: Kritische Kühlpumpen und Notantriebe der Öfen sind direkt mit automatisch startenden Dieselgeneratoren verbunden, um bei Stromausfällen katastrophale Frostschäden zu verhindern.
Druckluft- und Umweltschutzsysteme
Die technische Versorgungsplanung muss sowohl die Betriebsbereitschaft der Anlagen als auch die vollständige Einhaltung aller gesetzlichen Vorschriften in der Produktionshalle gewährleisten.
- Druckluft in Instrumentenqualität: Pneumatische Wachspressen, robotergestützte Tauchmanipulatoren und automatisierte Schlickertanks benötigen trockene, ölfreie Druckluft. Wir installieren Schraubenkompressoren in Kombination mit Doppelturm-Adsorptionstrocknern, um ein unterbrechungsfreies Druckniveau aufrechtzuerhalten.
- Staubabsaugung und Rauchgasbehandlung in der Gießerei: Abluft aus der Wachsentfernung, Emissionen beim Ausschmelzen der Schalen und Funken beim Schleifen erfordern speziell ausgelegte Abgasreinigungssysteme. Wir installieren Mehrfachzyklon-Funkenfänger in Kombination mit hocheffizienten Schlauchfilteranlagen, um eine saubere Raumluft zu gewährleisten und Umweltprüfungen problemlos zu bestehen.
- Rückhaltung von Schlämmen und Abwasser: Speziell ausgelegte Absetzbecken und Auffangschächte zur Säureneutralisation behandeln das Waschwasser aus dem Schalenraum und schützen öffentliche Kanalanschlüsse vor feuerfesten Silikaten und festen Bindemittelrückständen.
Technische Umsetzung und Projektfahrplan
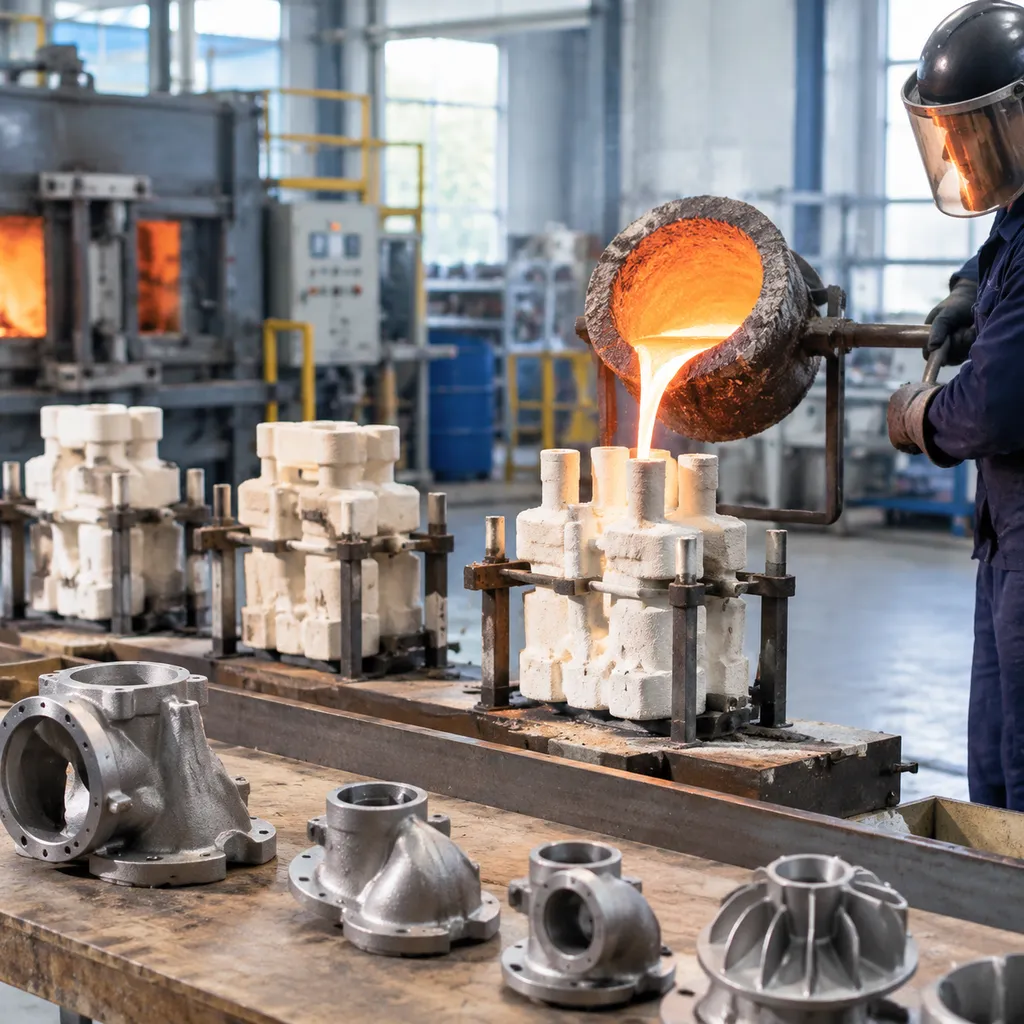
Die schlüsselfertige Umsetzung eines Einrichtung von Feingießereien erfordert einen phasenweisen, disziplinierten technischen Projektfahrplan. Durch die Kombination digitaler Simulationen mit praxisorientiertem technischem Projektmanagement über drei klar definierte Meilensteine minimieren wir Risiken durch Ausfallzeiten, Engpässe bei der Anlagenplanung und Verzögerungen bei der Einhaltung gesetzlicher Vorschriften.
Machbarkeitsprüfung und CAD-/BIM-Simulation ➔ Anlagenfertigung und Standortinstallation ➔ Inbetriebnahme, Schulung und Übergabe der Standardarbeitsanweisungen (SOPs)
Machbarkeitsprüfungen und CAD-/BIM-Anlagensimulation
Jede Anlagenkonfiguration beginnt mit gründlichen metallurgischen Prüfungen und einer detaillierten Anlagenmodellierung. Wir stimmen Ihre Produktionsmengenziele auf optimierte bauliche und räumliche Planungen ab:
- Standort- und Energieaudits: Bewertung der verfügbaren Stromversorgung, Kühlwasserquellen, Trassen für Umweltabluftleitungen und statischen Bodenbelastbarkeit.
- 3D-CAD-/BIM-Anlagensimulation: Digitale Modellierung automatisierter Schalenfertigungslinien, Gießkreisläufe und Trennstationen in einer digitalen Zwillingsumgebung zur Überprüfung der ergonomischen Arbeitsabläufe.
- Technische Validierung: Nutzung präzise Gussteile-Prototypen und Engineering zur Validierung der Anschnittkonstruktionen, Trocknungsparameter der Schalen und Produktionswerkzeuge vor der Bestellung der Maschinen.
Anlagenfertigung und Standortinstallation
Die Fertigung unserer Maschinen erfolgt parallel zu den baulichen Vorbereitungsarbeiten am Standort, um die Lieferzeiten zu verkürzen:
- Anlagenbau und Qualitätskontrolle: Herstellung von hydraulischen Wachsinjektoren, Schlickermischern, robotergestützten Tauchzellen und Induktionsschmelzstationen gemäß internationalen Elektrotechnikstandards.
- Standortvorbereitung: Überprüfung der Betonbodenfundamente, Fundamentgruben und Lüftungskanäle.
- Mechanische Montage und Medienversorgung: Verankerung der Maschinen, Verkabelung der Stromverteilungsnetze sowie Anschluss von Druckluftleitungen, Kühlwasserverteilern und Abluftleitungen unter direkter technischer Aufsicht.
Inbetriebnahme, Schulung und Standardarbeitsanweisungen (SOP)
Wir übergeben eine vollständig funktionsfähige Anlage, die für die kommerzielle Gussproduktion bereit ist und durch umfassende Inbetriebnahme der Gießerei und Verfahrenstechnik:
- Kalt- und Heißinbetriebnahme: Durchführung von Kaltversuchszyklen für Wachs- und Schalenformanlagen, gefolgt von Schmelzversuchen unter Betriebsbedingungen zur Kalibrierung der Pyrometrie, der Schlickerviskosität und der Entwachsungszyklen.
- Entwicklung von Standardarbeitsanweisungen (SOPs): Festlegung von Standardparametern für die Schlickerpflege, Schlickerprüfungspläne, Ausbrenntemperaturen und Ausschlagverfahren.
- Schulung des Personals vor Ort: Unterweisung der Bediener und Wartungsteams in Sicherheitsverfahren, automatisierten Steuerungen, routinemäßiger Pflege der Ofenauskleidung und der Verwaltung der Ausschussquote.
Matrix der technischen Parameter für schlüsselfertige Anlagen
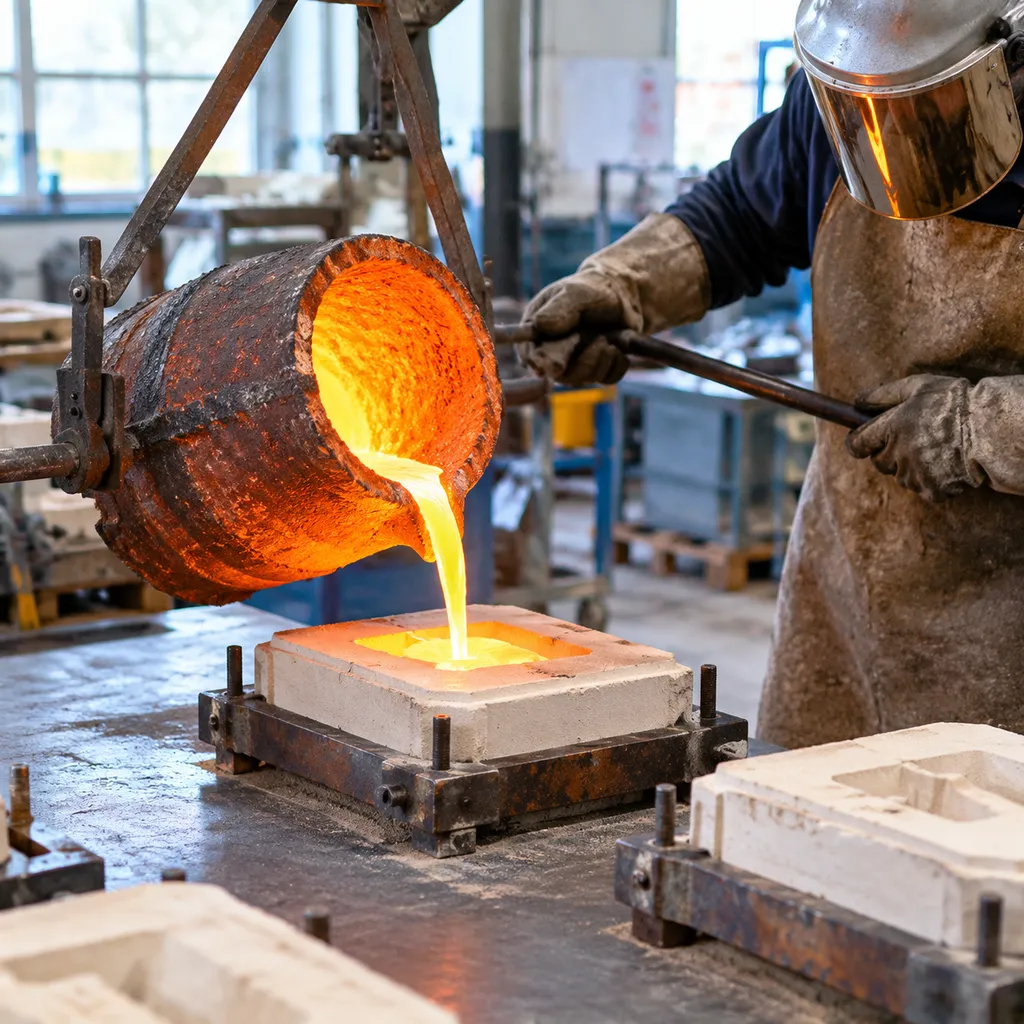
Bei der Planung eines Einrichtung von Feingießereien, Wir passen die Anlagenfläche, Maschinenkonfigurationen und Versorgungsleistungen an die angestrebte Produktionskapazität und die Anforderungen der Legierungen an. Das Verständnis der Einrichtung einer Gießerei beginnt mit der Abstimmung der Produktionsmengen auf den entsprechenden Mechanisierungsgrad.
Die nachstehende Matrix vergleicht wichtige technische Parameter von drei skalierbaren Anlagenkategorien für die Einrichtung einer modernen Feingießerei im Wachsausschmelzverfahren:
| Parameter | Kompakte / Pilotanlage | Standardmäßige kommerzielle Produktionslinie | Hochvolumige automatisierte Anlage |
|---|---|---|---|
| Jährliche Gussproduktion | 100–300 metrische Tonnen | 500–1.200 Tonnen | 2.000–5.000+ Tonnen |
| Formgebungstechnologie | Manuelle Tauchstationen für Kieselsol | Robotergestütztes Schalenbeschichten und Besanden | Vollautomatisierte Tauchlinien mit mehreren Robotern |
| Automatisierungsgrad | Halbmanuelle Handhabung | Halbautomatisierte Schalenhandhabung | Integrierte intelligente Fabriklösungen mit automatisierten Trocknungslinien |
| Mindestgebäudefläche | 1.200–2.000 m² | 3.500–6.000 m² | 8.000 – 15.000+ m² |
| Lichte Hallenhöhe | 5,5 – 6,0 m | 6,5 – 8,0 m | 8,5 – 10,0 m |
| Elektrische Anschlussleistung | 350 – 550 kVA | 800 – 1.600 kVA | 2.500 – 5.000+ kVA |
| Prozesskühlwasser | 40 – 80 m³/h geschlossener Kreislauf | 120 – 250 m³/h geschlossener Kreislauf | 350 – 600+ m³/h zentrale Kühlung |
| Druckluftversorgung | 6–10 m³/min bei 0,7 MPa | 15–30 m³/min bei 0,8 MPa | 40–80 m³/min zentrale Ringleitung |
Wichtige Aspekte der Medienversorgung und Dimensionierung
- Modularität des Layouts: Wir richten getrennte, klimatisierte Bereiche für die Wachsmusterinjektion und die Trocknung der Keramikschalen ein, um durch Wärmeausdehnung verursachte Defekte zu vermeiden.
- Energiemanagement: Mittelfrequenz-Induktionsschmelzstationen weisen den höchsten Energiebedarf auf. Wir gleichen die Umspannwerkslasten aus, um Zuschläge für Lastspitzen zu vermeiden.
- Dimensionierung der Umwelttechnik: Die Dimensionierung von Staubabsauganlagen und Nasswäschersystemen richtet sich direkt nach der Anzahl der Trenn-, Schleif- und Sandregen-Arbeitsstationen, um die Einhaltung der Emissionsgrenzwerte sicherzustellen.
Strategische Vorteile einer Partnerschaft mit Vastpe beim Aufbau einer Feingussgießerei
Der Aufbau einer Präzisionsguss-Produktionslinie erfordert mehr als nur den Kauf einzelner Maschinen. Bei der Planung einer Einrichtung von Feingießereien, benötigen Sie einen Engineering-Partner, der von Anfang an die Prozessparameter direkt auf die Maschinenleistung abstimmt. Wir übernehmen die vollständige Verantwortung für Ihre Produktionsziele und unterstützen Sie bei der Bewältigung der Einrichtung einer Gießerei , die auch über Jahrzehnte hinweg einen profitablen und gleichbleibenden Betrieb gewährleistet.
Integration von Gießereimetallurgie und Maschinenbau
Die meisten Anlagenhersteller verstehen nur die Mechanik, während Gießereileiter ausschließlich mit der Metallurgie vertraut sind. Wir schließen diese Lücke gezielt. Unsere Produktionszellen entwickeln wir auf Grundlage Ihrer spezifischen Legierungssorten, Formgeometrien und Durchsatzziele.
- Prozessgesteuerte Maschinen: Jede Anlage auf unserer Liste der Feingussanlagen mit Automatisierung wird auf die tatsächlichen metallurgischen Anforderungen abgestimmt, um Probleme wie vorzeitige Schalenrisse, Schwindung und Gasporosität zu vermeiden.
- Ausgewogene Produktionslinien: Wir dimensionieren Schlickertanks, Entwachsungsautoklaven und Schmelzkapazitäten entsprechend Ihren angestrebten Taktzeiten und vermeiden so Engpässe zwischen dem Schalenraum und dem Gießbereich.
- Umfassende metallurgische Unterstützung aus einer Hand: Von der Abstimmung der Legierungszusammensetzung bis hin zu temperaturgeregelten Trocknungskurven stellt unser Engineering-Team sicher, dass Ihre Schalenaufbau- und Gießsysteme den erforderlichen Maßtoleranzstandards entsprechen.
Energieeffizienz und langfristige Ersatzteilversorgung
Die Betriebsmargen einer Präzisionsgießerei hängen maßgeblich vom Energieverbrauch und der Maschinenverfügbarkeit ab. Wir entwickeln unsere Anlagen so, dass Energieverschwendung reduziert wird, und sichern jede Installation durch zuverlässigen, weltweiten After-Sales-Service ab.
- Optimierte Wärmesysteme: Unsere Schmelzstationen und Ausbrennöfen verfügen über hochwertige feuerfeste Auskleidungen und intelligente Energieverteilungssysteme, um Wärmeverluste zu vermeiden und den Kilowattstundenverbrauch pro Tonne gegossenen Metalls erheblich zu senken.
- Verkürzte Trocknungszyklen für Keramikschalen: Wir bauen Trocknungsräume mit kontrollierter Luftfeuchtigkeit und Luftzirkulation, die kontinuierlich mit geringerem Energieverbrauch für Heizung, Lüftung und Klimatisierung betrieben werden. Dadurch wird die Festigkeit der Keramikschalen stabilisiert und gleichzeitig die Durchlaufzeit der Formen verkürzt.
- Standardisierte Verschleißteile: Wir halten alle wichtigen mechanischen, pneumatischen und elektrischen Verschleißteile für einen schnellen weltweiten Versand auf Lager. Standardisierte Komponenten ermöglichen eine einfache lokale Beschaffung und einen schnellen Austausch vor Ort.
- Dedizierte Verfahrenstechnik: Auch lange nach der Inbetriebnahme bieten unsere technischen Teams Fernüberwachung, vorbeugende Wartungsaudits und kontinuierliche Prozessoptimierung, um sicherzustellen, dass Ihre Anlage mit maximaler Ausbeute arbeitet.
Einrichtung einer Feingießerei: Häufig gestellte Fragen
Wie wähle ich zwischen Kieselsol- und Wasserglasverfahren?
Die Wahl des richtigen Bindemittels hängt von Ihrem Zielmarkt, den Anforderungen an die Maßtoleranzen und den gewünschten Legierungen ab:
- Feinguss mit Kieselsol für präzise Metallbauteile: Besonders geeignet für rostfreie Stähle, Superlegierungen und komplexe Geometrien, die enge Toleranzen (CT4–CT6) und hervorragende Oberflächenqualitäten (Ra 1,6–3,2 µm) erfordern. Das Verfahren benötigt längere Trocknungszyklen und klimatisierte Räume, reduziert jedoch den Bedarf an nachgelagerter mechanischer Bearbeitung.
- Wasserglasverfahren: Ideal für Kohlenstoffstähle und handelsübliche Komponenten aus niedriglegierten Stählen, bei denen geringe Investitionskosten und eine schnellere Formschalentrocknung Vorrang vor einer feinen Oberflächenqualität haben (typischerweise Ra 6,3–12,5 µm).
Bei der Planung des Aufbaus einer Gießerei analysieren wir Ihr Produktsortiment und Ihre Margenziele, um festzustellen, ob eine separate Kieselsol-Fertigungslinie oder eine Hybridanlage die beste Kapitalrendite bietet.
Wie lange dauert die typische Umsetzung einer schlüsselfertigen Gießereianlage?
Eine vollständige Umsetzung Einrichtung von Feingießereien generell 6 bis 10 Monate von der ersten Layoutplanung bis zum ersten Guss:
- Monate 1–2: Technische Audits, Baupläne für die Fundamente und kundenspezifische Anlagenkonstruktion.
- Monate 3–5: Herstellung der Maschinen, einschließlich Wachsspritzanlagen, automatisierter Tauchsysteme und Schmelzplattformen.
- Monate 6–7: Internationale Logistik, Standortvorbereitung und Gießen der Fundamente.
- Monate 8–9: Mechanische Installation vor Ort, Anschluss der Versorgungsleitungen (Strom, Wasser, Druckluft) und Kaltprüfung.
- Monat 10: Warm-Inbetriebnahme, Durchführung von Testchargen und Schulung des Personals zu den betrieblichen Standardarbeitsanweisungen.
Wie wirkt sich die Automatisierung auf die Ausschussquote bei hochpräzisen Bauteilen aus?
Automatisierte Systeme beseitigen manuelle Schwankungen direkt in den empfindlichsten Produktionsphasen:
- Gleichmäßige Schalendicke: Robotergestützte Schalenaufbausysteme gewährleisten eine gleichmäßige Schlickerbeschichtung und Sandverteilung. Dadurch werden dünne Stellen vermieden, die zu Schalenrissen und zum Austreten von flüssigem Metall führen können.
- Kontrolliertes Entwachsen und Gießen: Die automatisierte Handhabung beim Beschicken von Dampfentwachsungsautoklaven und standardisierte Induktionsgießabläufe verhindern Temperaturschocks und Schlackeeinschlüsse.
- Messbare Reduzierung des Ausschusses: Die Einführung automatisierter Fertigungslinien in einer Feingießerei reduziert die schalenbedingte Ausschussquote typischerweise von 8–12 % auf unter 3 % und sorgt gleichzeitig für eine deutlich höhere Stabilität der mechanischen Eigenschaften über verschiedene Produktionschargen hinweg.
 German
 English
 Russian