
30. Oktober 2026
Führender Hersteller und Lieferant von Feingussanlagen mit Präzisionsmaschinen für eine effiziente, hochwertige Gussproduktion und zuverlässige Ergebnisse
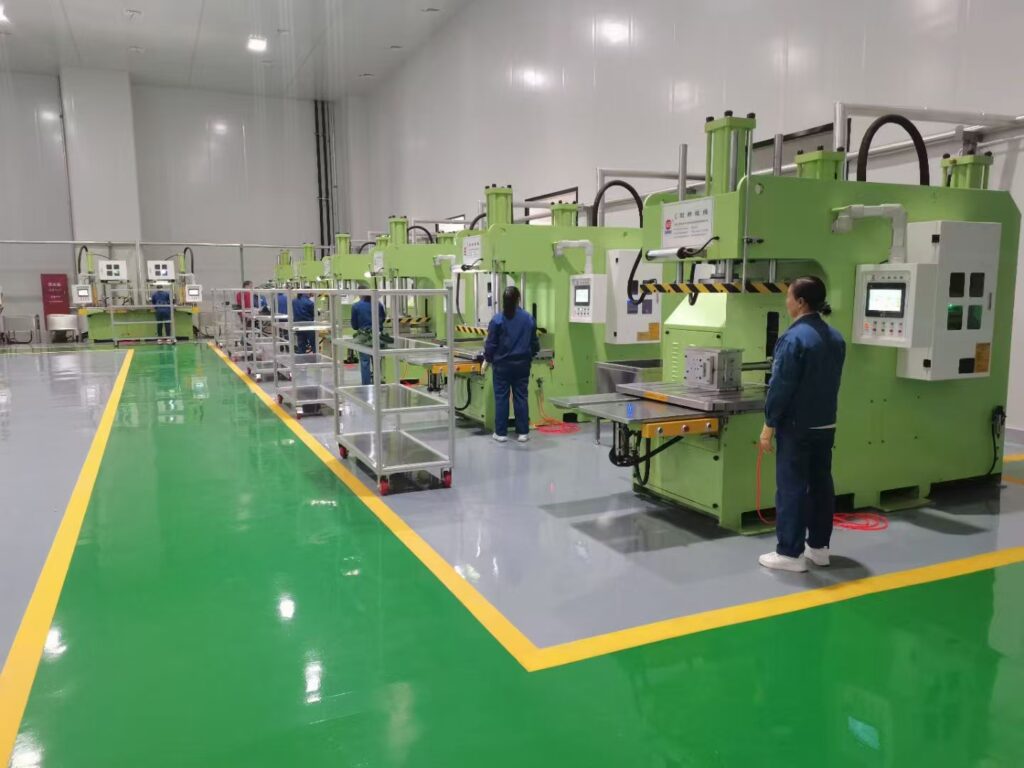
Anlagen für die Herstellung von Feinguss-Wachsmodellen
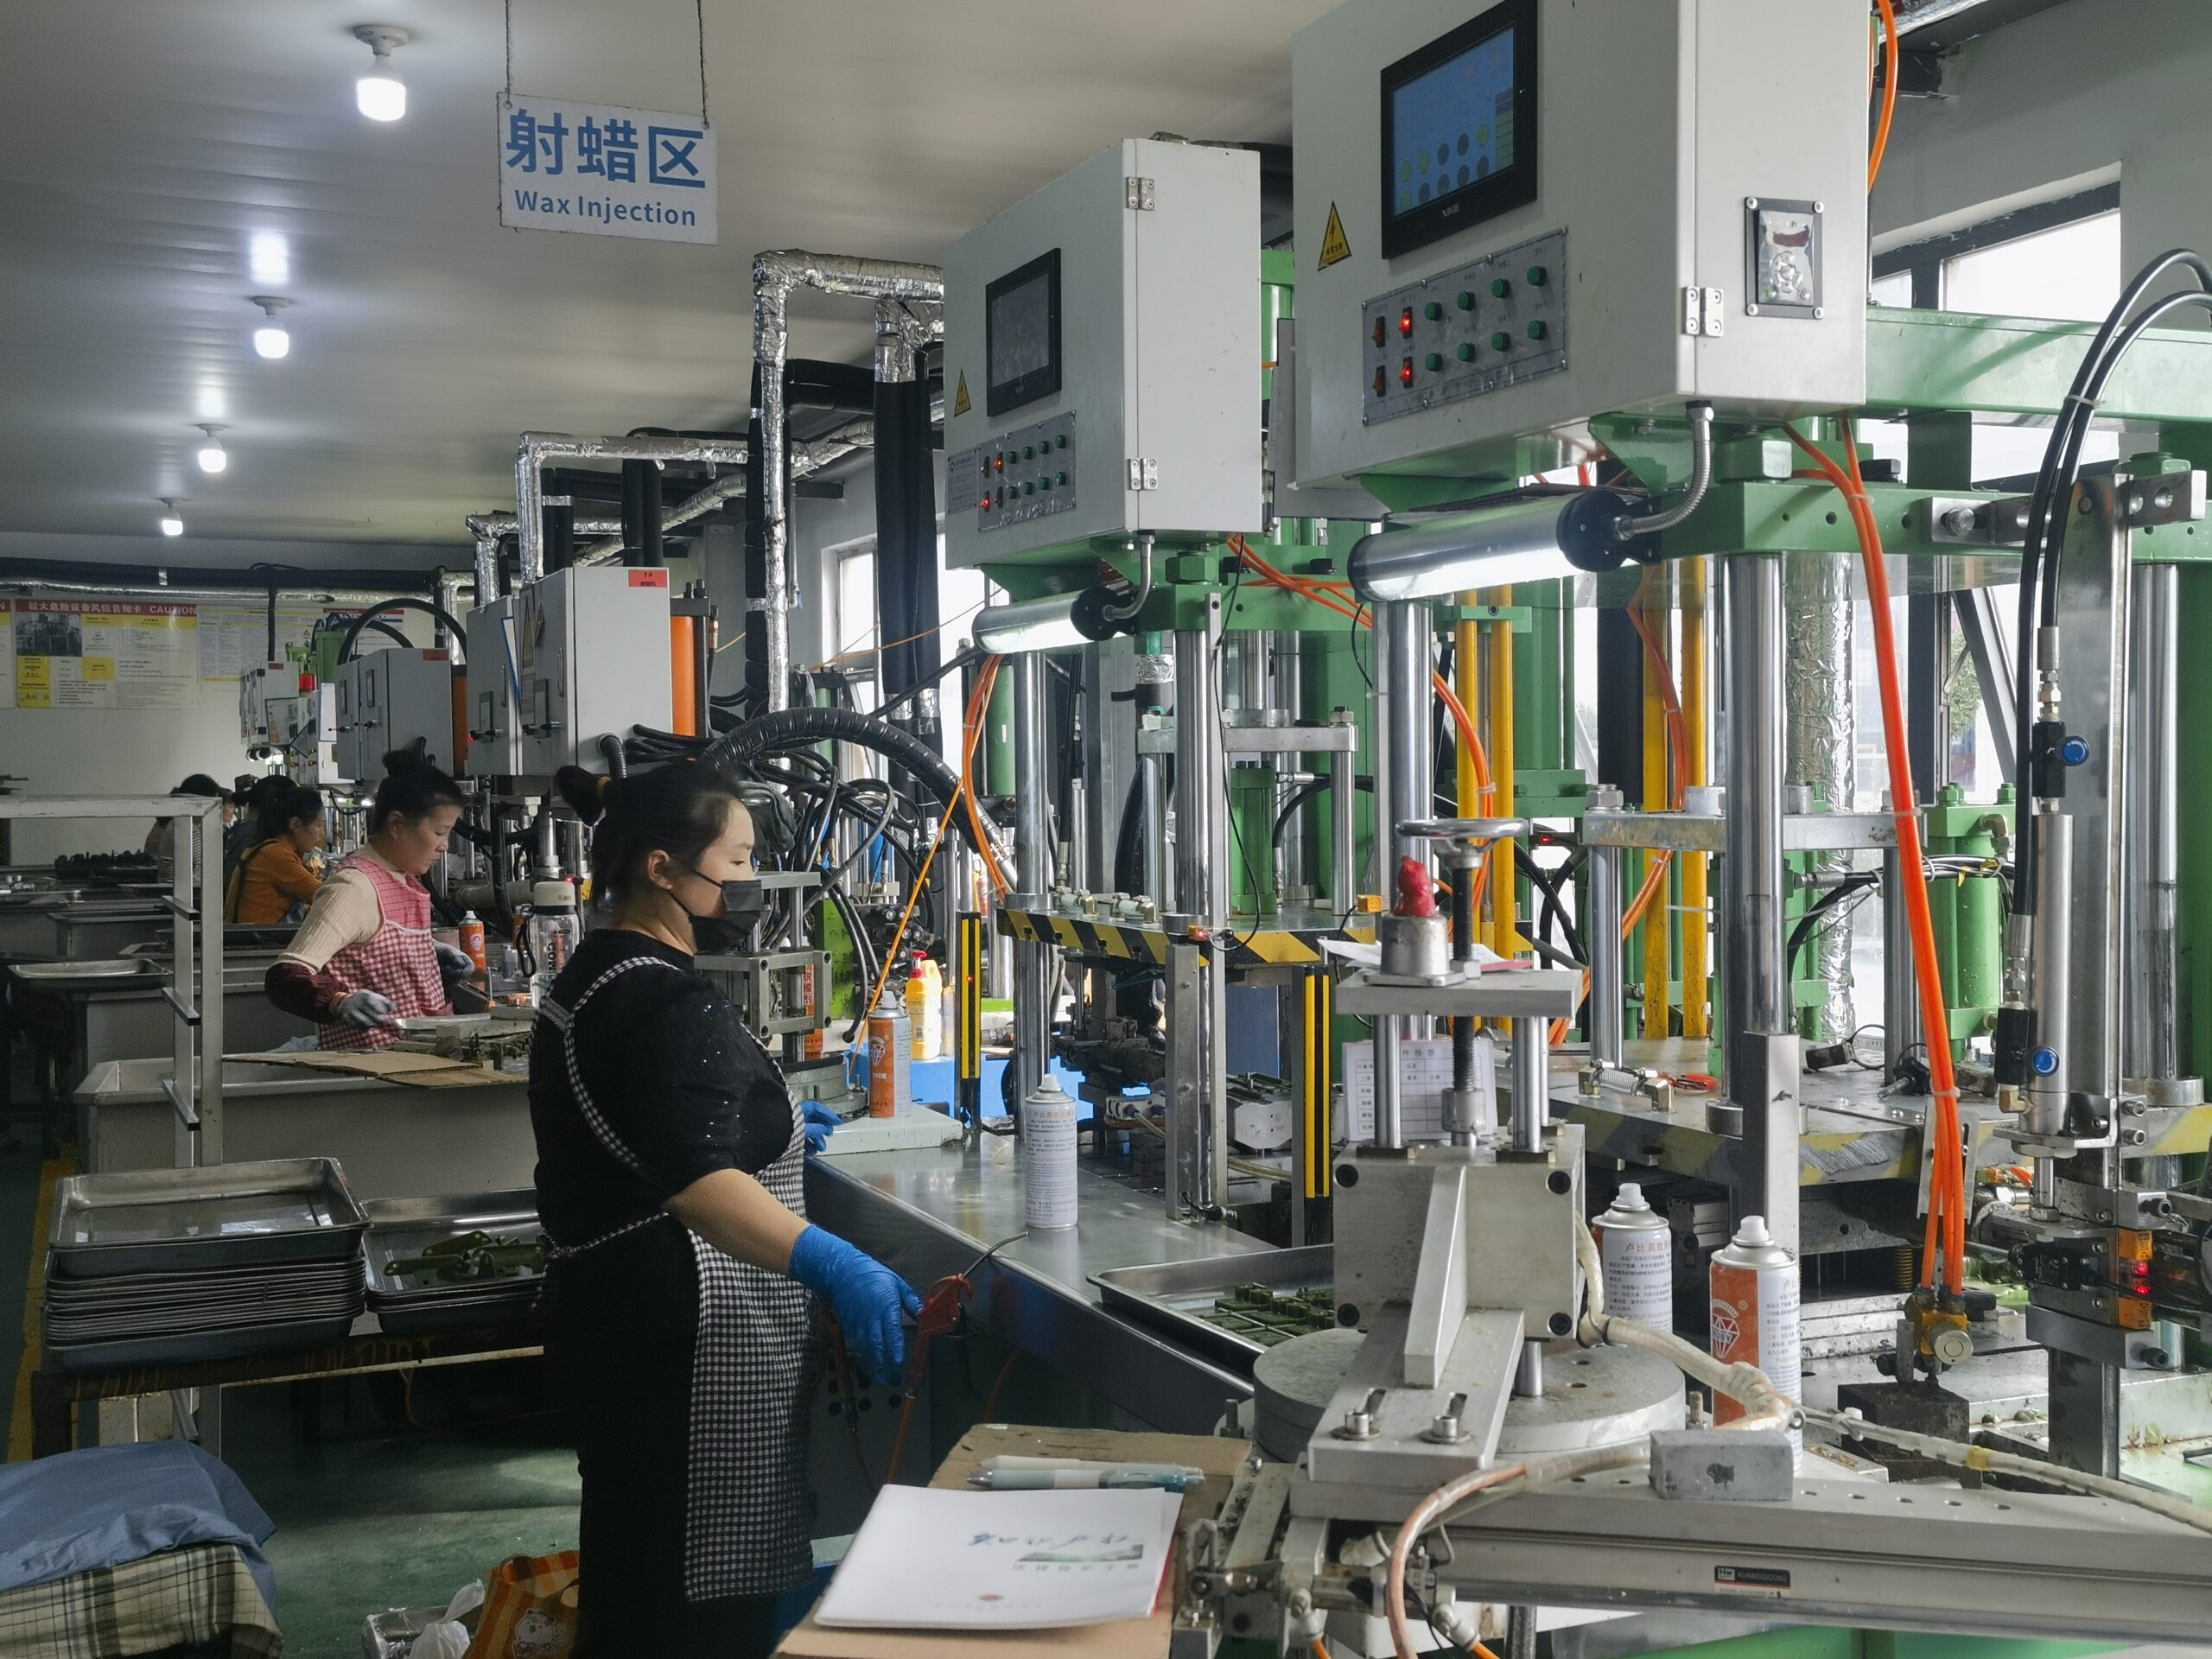
Die Maßgenauigkeit des fertigen Gussteils beginnt beim Wachsmodell. Als Hersteller und Lieferant von Feingussanlagen mit über zwei Jahrzehnten Erfahrung im Bau von Gießereimaschinen entwickeln und fertigen wir Anlagen für die Modellherstellung, die darauf ausgelegt sind, Schwindung, Einfallstellen und Lufteinschlüsse zu vermeiden. Unsere Systeme ermöglichen Gießereibetreibern die vollständige Kontrolle über Temperatur, Druck und Wiederholgenauigkeit der Prozesszyklen.
Hydraulische Wachsspritzmaschinen (10–50 t Schließkraft)
Unsere halbautomatischen und vollautomatischen hydraulischen Wachsspritzmaschinen verarbeiten alles – von kleinen, komplexen Medizintechnikbauteilen bis hin zu schweren industriellen Laufrädern.
- Schließkraft: Erhältlich mit 10T bis 50T stabilen hydraulischen C-Rahmen- und Viersäulen-Spannkonstruktionen, um Gratbildung an der Formtrennebene zu verhindern.
- Einspritzsteuerung: Hydraulische Regelung mit geschlossenem Regelkreis, mehrstufiger Einspritzgeschwindigkeit und Einstellungen für den sekundären Nachdruck.
- Automatisierungsbereit: Eine SPS-Touchscreen-Schnittstelle (HMI) speichert mehrere Formrezepte und überwacht die Wachstemperatur an der Düse, im Vorratsbehälter und in den Zuführleitungen mit einer Genauigkeit von ±0,5 °C.
- Düsenpositionierung: Mehrfachachsenverstellbare Einspritzdüsen gewährleisten eine schnelle Ausrichtung auf mittig oder seitlich angeschnittene Formen.
Systeme zur Wachskonditionierung, zum Schmelzen und zur Reinigung
Eine gleichbleibende Wachsviskosität ist entscheidend für stabile Musterabmessungen über mehrere Schichten hinweg. Unsere Schmelz- und Konditionierungssysteme bereiten das Wachs ohne Überhitzung oder thermische Zersetzung präzise auf den gewünschten pastösen oder flüssigen Zustand vor.
- Indirekte Beheizung: Mehrzonen-Beheizungstanks mit Doppelmantel verhindern lokales Anbrennen des Wachses und die Bildung von Kohlenstoffablagerungen.
- Kontinuierliches Rühren: Langsam laufende mechanische Rührwerke vermischen frisches und wiederaufbereitetes Wachs zu einer homogenen Suspension oder Paste.
- Reinigung und Sedimentation: Schwerkraft-Trennkammern entfernen freies Wasser, Partikel und chemische Rückstände, bevor das Wachs der Einspritzanlage zugeführt wird.
Ergonomische Arbeitsstationen für die Montage von Wachsmodellen und das Verschweißen von Modellbäumen
Eine schnelle und sichere Montage gewährleistet eine kontinuierliche Versorgung des Schalenraums, ohne die Modellwerkstatt zum Engpass werden zu lassen. Wir konzipieren die Montagestationen gezielt entsprechend dem Bewegungsradius der Bediener.
- Kontrollierte Schweißwerkzeuge: Elektrische Spatel und Heißmesser mit Niederspannung und temperaturgeregelter Beheizung verhindern ein Verbrennen der Wachsmodelle beim Verbinden der Angusskanäle.
- Verstellbare Modellbaumhalterungen: Um 360 Grad drehbare Werkstückklemmen sichern schwere Baugruppen mit optimaler Arbeitshöhe.
- Absaugung von Dämpfen: Integrierte lokale Unterdruck- und Rückströmungsabsaughauben leiten Wachsdämpfe sofort aus den Atembereichen der Bediener ab.
Geschlossene Wachsrückgewinnungs- und Filtersysteme
Rohwachs stellt einen erheblichen Betriebskostenfaktor dar. Unsere geschlossenen Rückgewinnungsanlagen reinigen das aus dem Autoklaven extrahierte Wachs, sodass es direkt wieder für die Herstellung von Modellen oder Angusssystemen verwendet werden kann.
- Entwässerungssysteme: Schnelle thermische Entwässerungszyklen reduzieren den Feuchtigkeitsgehalt auf unter 0,2%.
- Mehrstufige Filtration: Progressiv abgestufte Edelstahlgewebe- und Patronenfilter entfernen Keramikschalenstaub, Ablagerungen und Fremdstoffe.
- Kosteneinsparung durch Rückgewinnung: Ermöglicht Gießereien, bis zu 90% des entwachsten Materials für Modellangüsse und Angusssysteme wiederzuverwenden, ohne die Oberflächenqualität zu beeinträchtigen.
Automatisierte Maschinen zur Herstellung keramischer Schalen
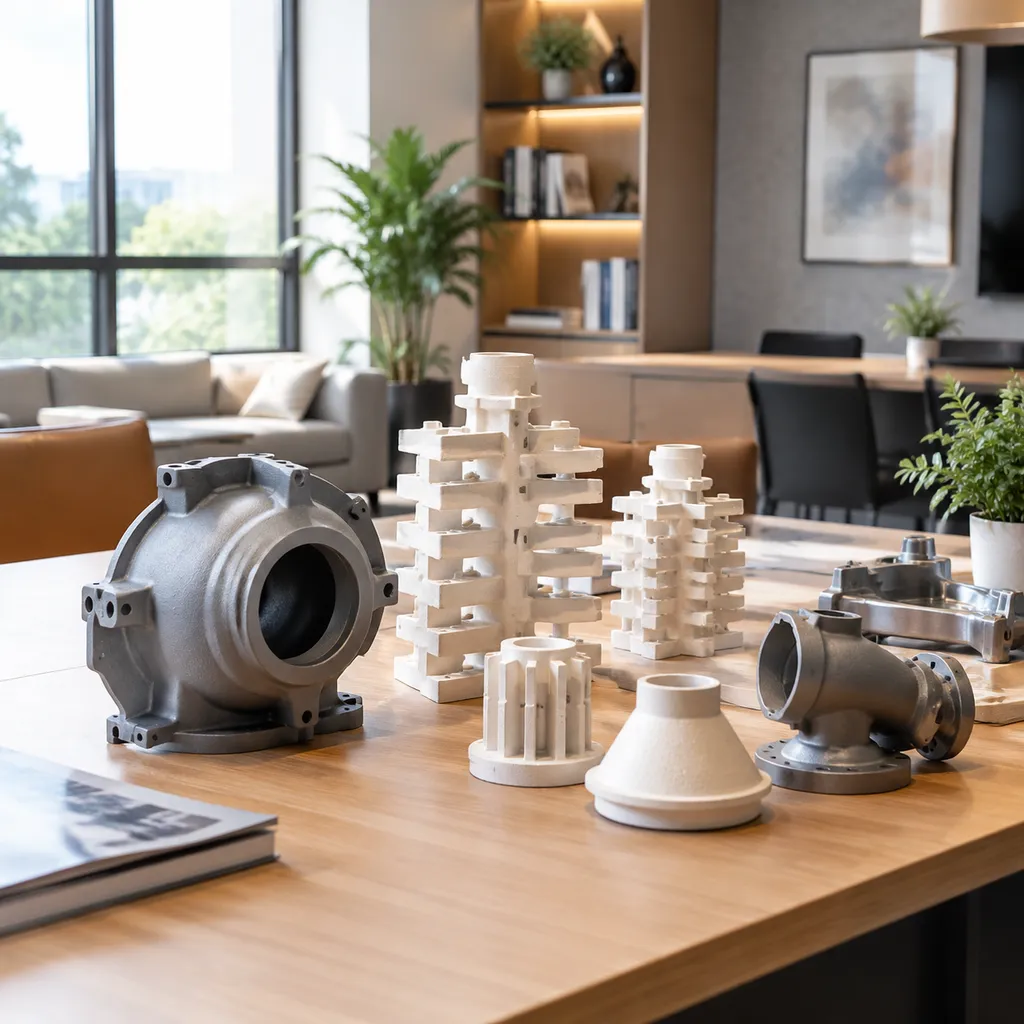
Manuelles Tauchen führt zu ungleichmäßigen Beschichtungen, schwachen Schalen und inakzeptabel hohen Ausschussquoten. Als erfahrener Hersteller / Lieferant von Anlagen für den Feinguss, wir entwickeln unsere automatisierten Schalenfertigungslinien so, dass sie Ihre Tauch-, Schleif- und Trocknungszyklen von der Grundbeschichtung bis zur abschließenden Deckschicht stabilisieren.
Robotergestützte Tauch- und Schlickerbeschichtungszellen für Keramikschalen
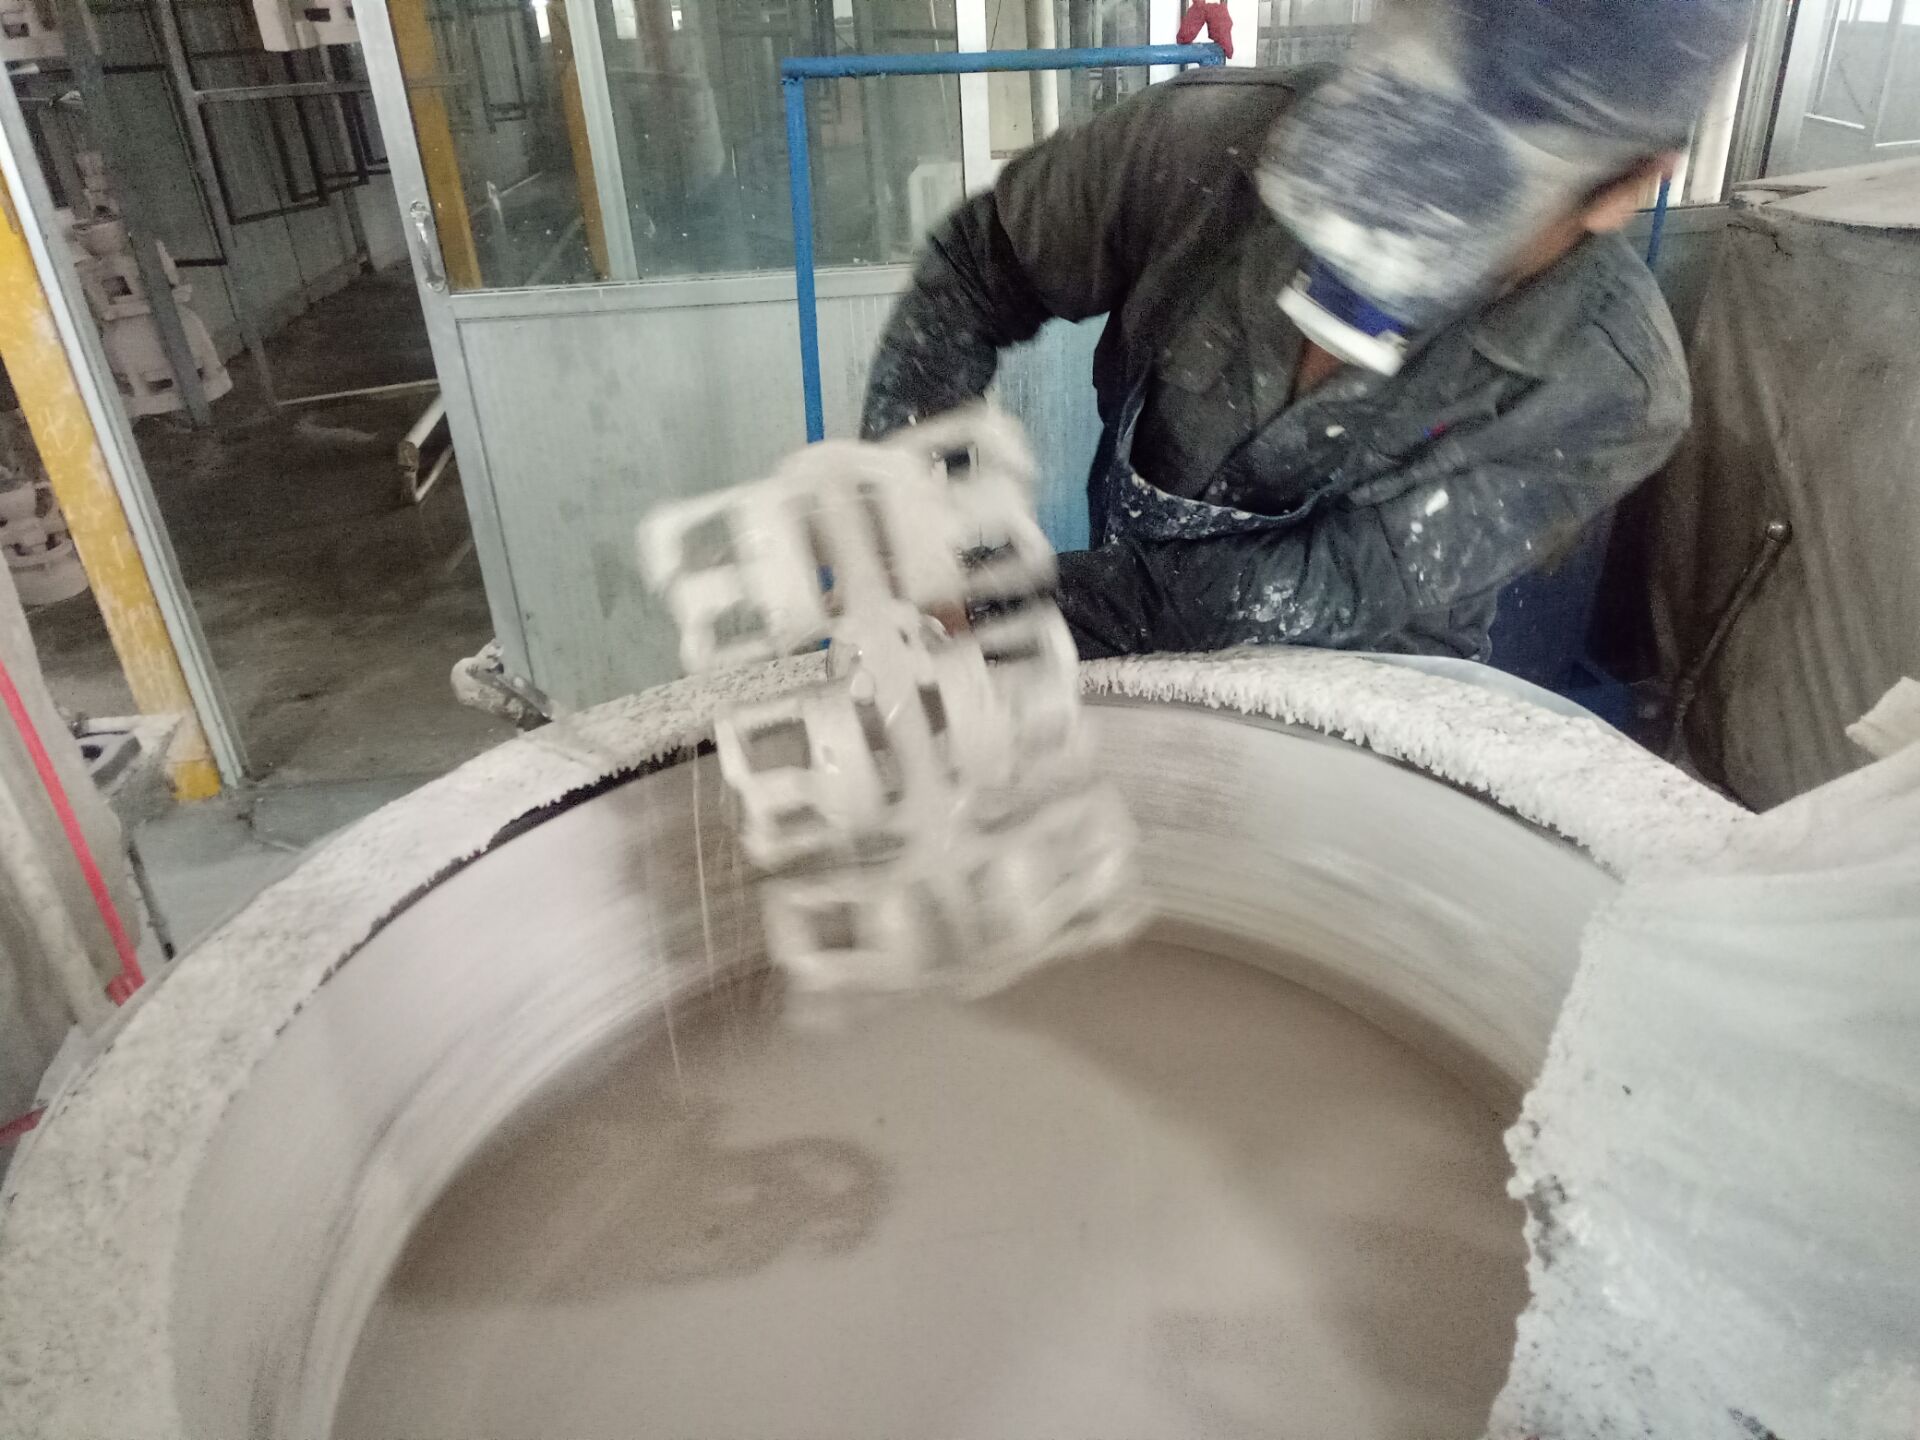
Unsere mehrachsigen Roboter-Tauchsysteme bearbeiten komplexe Wachsmodelle mit höchster Wiederholgenauigkeit. Durch die präzise Steuerung des Winkels, der Eintauchgeschwindigkeit und des Abtropfwegs gewährleistet der Roboter eine gleichmäßige Schlickerschichtdicke auch in tiefen Vertiefungen und an dünnen Wandbereichen. Der Einsatz eines automatisierten Schalenbeschichtungsanlage mit roboterpräziser Genauigkeit reduziert die Ermüdung der Bediener und schützt empfindliche Wachsbaugruppen vor mechanischen Beschädigungen.
- Traglastkapazitäten: Ausgelegt für Wachsmodelle von 20 kg bis hin zu schweren Baugruppen mit 150 kg oder mehr.
- Bewegungssteuerung: Vollständig programmierbare Eintauchtiefe, 360-Grad-Beweglichkeit und einstellbare Rotationsgeschwindigkeiten.
- Repeatability: Verhindert bedienerabhängige Schwankungen beim Schlickerauftrag, Lufteinschlüsse und zu dünne Beschichtungen an Ecken.
Schlickermischtanks und Hochgeschwindigkeitsdispergierer
Eine gleichbleibende Schlickerviskosität ist entscheidend, um Abplatzungen der Schale und Oberflächenfehler zu vermeiden. Unsere Schlickertanks mit konstanter Temperatur halten Bindemittel und feuerfeste Materialien rund um die Uhr gleichmäßig vermischt. Die Kombination eines leistungsstarken kontinuierlichen Mischers mit einem energieeinsparender Slurry-Mixer für Silica-Sol-Schalenbeschichtung verhindert das Absetzen, hält die Bindemitteltemperatur innerhalb eines strengen Toleranzbereichs von ±1 °C und minimiert den Verdunstungsverlust von Lösungsmitteln.
- Doppelmantel-Kühlung/-Heizung: Wasserummantelte Edelstahltanks verhindern einen Wärmestau während des kontinuierlichen Mischvorgangs.
- Zweidrehzahl-Antriebe: Hochgeschwindigkeitsdispergierung für die erste Chargenansetzung in Kombination mit schonendem kontinuierlichem Walzen bei niedriger Drehzahl.
- Füllstandswarnungen: Integrierte Sensoren warnen das Bedienpersonal vor dem Auftreten von Fehlern rechtzeitig vor Verdunstung oder Erschöpfung der Schlickermenge.
Sandberieselungs- und Wirbelschicht-Beschichtungsmaschinen
Wir bieten sowohl Sandberieselungsmaschinen als auch Wirbelschichtanlagen an, um alle Phasen des Stuckauftrags abzudecken:
- Sandberieselungsmaschinen: Ideal für Primär- und Sekundärschichten: Sie erzeugen einen schonenden, gleichmäßig verteilten Regen aus feinem Zirkon- oder Quarzglassand, der empfindliche Wachsgrate nicht beschädigt.
- Fluidisierten Bett: Luftgetragene Sandkammern, konzipiert für mittelgrobe bis grobe Deckschichten, die eine vollständige Beschichtung auch in Hinterschneidungen und schwer zugänglichen Ecken gewährleisten.
- Sandhandhabung: Integrierte Siebanlagen entfernen Agglomerate und führen sauberes Stuckmaterial automatisch in die Beschichtungszone zurück.
Klimatisierte Trocknungsräume für Keramikschalen
Die Trocknung ist der größte Engpass in jedem Schalenraum mit Kieselsol. Unsere schlüsselfertigen Trocknungsräume nutzen Überkopf-Förderkreisläufe, kontrollierte laminare Luftströmung und automatische Temperatur- und Feuchtigkeitsregelung.
- Präzise Klimasteuerung: Hält die Raumbedingungen konstant bei 22 °C–25 °C und 45 %–55 % relativer Luftfeuchtigkeit, um eine gleichmäßige Gelierung zu gewährleisten.
- Kontinuierliche Überkopf-Fördersysteme: Mehrstufige Kettenförderer transportieren die Schalen durch programmierte Trocknungszonen, sparen Bodenfläche und optimieren den Transport zwischen den einzelnen Tauchbeschichtungen.
- Kürzere Zykluszeiten: Eine kontrollierte Luftbewegung verkürzt die Trocknungszeit pro Beschichtung, ohne Risse in den Schalen oder vorzeitige Ablösungen zu riskieren.
Anlagen zur Entwachsung und zum Brennen von Schalen im Feinguss
Gerissene Schalen und Temperaturschocks beeinträchtigen die Gussausbeute, noch bevor das Metall überhaupt mit der Form in Kontakt kommt. Als spezialisierter Hersteller von Feingussanlagen entwickeln wir unsere Entwachsungs- und Sinteranlagen so, dass sie eine schnelle Erwärmung, eine präzise Druckregelung und eine vollständige Ausbrennung des Wachses gewährleisten, ohne die Integrität der Form zu beeinträchtigen.
Dampfentwachsungsautoklaven mit schnellem Druckaufbau
Eine schnelle Dampfbedruckung ist entscheidend, um zu verhindern, dass sich das Modell ausdehnt und dadurch die empfindlichen Keramikschalen zum Bersten bringt. Unsere Dampfentwachsungsautoklaven erreichen innerhalb von Sekunden den Betriebsdruck und schmelzen sofort die äußere Wachsschicht, sodass das verbleibende Modell sicher nach innen kollabieren kann.
- Schnelle Dampfzufuhr: Der sofortige Druckaufbau minimiert die Haltezeit und verhindert Rissbildungen in der Schale direkt an der Ursache.
- Sicherheitsverriegelung: Mehrstufige mechanische und pneumatische Türverriegelungen verhindern das Öffnen des Behälters unter Druck.
- Automatische Wachsableitung: Schnell wirkende Ablassventile leiten flüssiges Wachs direkt in Sammelbehälter und ermöglichen so eine schnelle Wiederverwertung.
- SPS-Automatisierung: Die Einrichtung der Prozesszyklen über den Touchscreen ermöglicht eine präzise Überwachung der Haltezeiten, Dampfdrücke und Abluftmengen.
Hochtemperaturöfen zum Brennen und Ausbrennen keramischer Formschalen
Die Entfernung sämtlicher Kohlenstoffrückstände und das Erreichen einer maximalen Formvorwärmung erfordern eine zuverlässige Hochtemperaturregelung. Wir fertigen robuste Brennöfen, darunter unseren Brennofen für Keramikschalen beim Feinguss von Stahl und Legierungen der problemlos kontinuierliche Betriebszyklen bei Temperaturen von bis zu 1150 °C bewältigt.
Für Gießereien, die sich auf dünnwandige und maßgenaue Strukturbauteile konzentrieren, konfigurieren wir außerdem den energiesparenden Ausbrennofen mit 1200 °C um sämtliche organischen Ascherückstände zu beseitigen und die Formen direkt vorzuwärmen, sodass eine saubere, oxidfreie Legierungsbefüllung gewährleistet ist.
Integrierte Wärmerückgewinnungs- und energiesparende Abluftsysteme
Die Brennvorgänge machen einen erheblichen Anteil der Energiekosten einer Gießerei aus. Unsere Ausbrennöfen sind mit einer mehrschichtigen strukturellen Isolierung und Keramikfasermodulen ausgestattet, um die Gehäusetemperaturen niedrig zu halten und Wärmeverluste auf ein Minimum zu reduzieren.
- Abwärmerückgewinnung: Rekuperative Brennersysteme leiten heiße Abgase zur Vorwärmung der einströmenden Verbrennungsluft.
- Zonenbasierte Temperaturregelung: Mehrbrenner- und Mehrzonenerwärmung verhindern Kaltstellen bei der Verarbeitung großer Chargen von Formschalen.
- Saubere Rauchgasableitung: Hochtemperatur-Nachbrenner verbrennen flüchtige Wachsdämpfe vollständig und sauber, um die Emissionsnormen des Werks einzuhalten.
Metallschmelz- und Gießsysteme für Gießereien
Als spezialisierte Hersteller / Lieferant von Anlagen für den Feinguss, Wir entwickeln unsere Schmelz- und Gießanlagen so, dass Wärmeverluste vermieden, Oxidation reduziert und ein sauberer Metalltransfer in vorgewärmte Keramikformen gewährleistet werden. Von herkömmlichen Edelstählen bis hin zu komplexen Nickel- und Kobaltlegierungen gewährleisten unsere Systeme während des gesamten Schmelzzyklus eine präzise metallurgische Kontrolle.
Mittelfrequenz-Induktionsschmelzöfen ohne Tiegelkern
Unsere Mittelfrequenz-Induktionsschmelzofen Die Anlagen sind für ein schnelles und effizientes Schmelzen bei minimalen Metallverlusten ausgelegt. Schnelle Schmelzzyklen: Hocheffiziente Festkörper-Stromversorgungen sorgen für eine gleichmäßige elektromagnetische Durchmischung und damit für eine homogene Legierungszusammensetzung. Langlebige Tiegelkonstruktion: Hochbelastbare hydraulische Kippmechanismen ermöglichen ein gleichmäßiges und kontrolliertes Ausgießen direkt in Transportpfannen oder Gießformen. Thermische Effizienz: Fortschrittliche Spulenisolierung und geschlossene Wasserkühlkreisläufe senken den Energieverbrauch pro Schmelzvorgang.
Kipp- und Vakuumgießmaschinen für Superlegierungen
Für missionskritische Bauteile, die keinerlei Einschlussfehler und eine dichte Kornstruktur erfordern, gewährleisten unsere spezialisierten Gießanlagen eine absolut zuverlässige metallurgische Integrität. Kippgießeinheiten: Die direkte Formspannung am Schmelztiegel ermöglicht ein ultraschnelles Kippgießen unter kontrolliertem Druck und eignet sich ideal für dünnwandige Präzisionsteile. Vakuumunterstützte Systeme: Speziell für reaktive Metalle und kokzhenbasiertes Gießen für Wärme-, Verschleiß- und Korrosionsbeständigkeit, um während der Formfüllung die Oxidation der Legierung und Gasporosität zu verhindern. Reproduzierbare Steuerung des Kippvorgangs: Programmierbare SPS-gesteuerte Kippgeschwindigkeiten werden an die Fließeigenschaften der Schmelze unterschiedlicher Superlegierungen angepasst.
| Anlagentyp | Ziellegierungen | Gießmethode | Wesentlicher Produktionsvorteil |
|---|---|---|---|
| Kernloser Induktionsofen | Kohlenstoffstahl, Edelstahl, Kupfer, Aluminium | Hydraulische Kippvorrichtung / Pfannentransfer | Schnelles Schmelzen in Chargen, einfacher Legierungswechsel |
| Wendegießmaschine | Superlegierungen, Nickelbasislegierungen, dünnwandige Bauteile | Direkte Klemmung mit 180°-Wendung | Keine Kaltverschweißungen, schnelle Formhohlraumfüllung |
| Vakuumschmelzsystem | Hochtemperatur-Kobalt- und Nickellegierungen, Luft- und Raumfahrtqualitäten | Geschlossene Kammer / Inertgasfüllung | Beseitigung von Oxidfilmen und Gasporosität |
Vorwärm-Gießtische und kranaufgehängte Gießpfannen
Die Aufrechterhaltung der Temperatur der Keramikschale während des Gießvorgangs verhindert Fehlstellen durch unvollständige Formfüllung und Defekte durch Temperaturschock. Mehrpositionen-Gießtische: Integrierte Drehtische positionieren vorgewärmte Keramikschalen sicher unter lokalen Gasbrennern und halten sie dort bis zum eigentlichen Gießzeitpunkt. Getriebe-Kran-Gießpfannen: Teekannen-Ausguss- und Bodenentleerungspfannen mit robusten Schneckengetrieben gewährleisten durch kontrolliertes Kippen eine gleichmäßige, schlackenfreie Metallzufuhr. Sicherheitskonzepte für Bediener: Vollständige Hitzeschutzabschirmungen und ferngesteuerte Kippvorrichtungen schützen das Gießpersonal vor Strahlungswärme und Spritzern flüssigen Metalls.
Maschinen zum Ausschlagen der Keramikschalen und zur Oberflächenbearbeitung nach dem Gießen
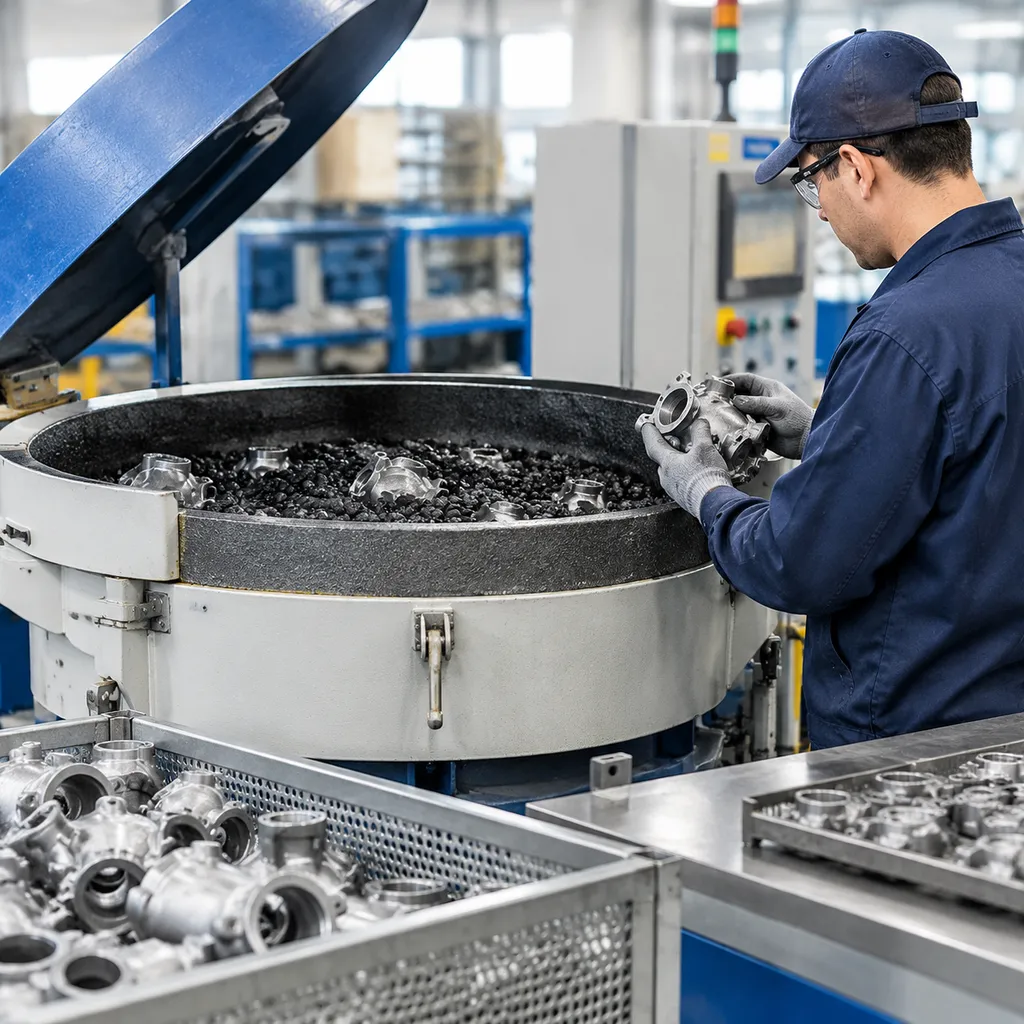
Wir bieten robuste Nachbearbeitungsanlagen, die den Übergang von unbearbeiteten Gussteilen zu versandfertigen Produkten optimieren. Unsere Maschinen gewährleisten effiziente Arbeitsabläufe nach dem Gießen, reduzieren den Arbeitsaufwand und maximieren gleichzeitig den Durchsatz.
Wichtige Lösungen für die Nachbearbeitung:
- Systeme zum Ausschlagen der Keramikschalen: Unsere hochfrequenten mechanischen und pneumatischen Ausschlagmaschinen entfernen Keramikschalen effektiv auch von Gussteilen mit komplexen Geometrien, ohne die darunterliegenden Gussteile zu beschädigen.
- Schneiden und Entfernen: Wir liefern Präzisions-Trennschleifmaschinen und Sägen zur Angussentfernung, die speziell für die Bearbeitung verschiedener Legierungen ausgelegt sind und eine saubere Entfernung von Anschnitten und Speisern gewährleisten.
- Oberflächenreinigung: Unsere integrierten Strahlanlagen ermöglichen eine gründliche Oberflächenreinigung und Entzunderung, die unerlässlich sind, um die strengen Anforderungen an die Oberflächenbeschaffenheit zu erfüllen, die bei ... erwartet werden. Gussstahl.
- Maßkorrektur: Wir setzen hydraulische Richtpressen und Maßbearbeitungspressen ein, um sicherzustellen, dass Ihre Bauteile vor der Endkontrolle die exakten Toleranzvorgaben erfüllen.
Durch die Integration dieser spezialisierten Anlagen reduzieren Sie Engpässe und gewährleisten eine gleichbleibend hohe Qualität bei jeder Charge. Als spezialisierter Feingussanlagenhersteller, entwickeln wir diese Maschinen so, dass sie den hohen Belastungen in Gießereien mit großen Produktionsvolumen standhalten.
Prozesskompetenzen: Kieselsol- vs. Wasserglas-Systeme
Gießereien wählen ihre Bindemittelsysteme auf Grundlage der Bauteilgeometrie, der erforderlichen Oberflächenrauheit, der Legierungsklasse und der Wirtschaftlichkeit pro Einheit aus. Als spezialisierter Hersteller und Lieferant von Anlagen für den Feinguss entwickeln wir Maschinenlinien, die speziell für Kieselsol-, Wasserglas- oder hybride Verbundverfahren optimiert sind.
Kieselsol-Anlagen für die Luft- und Raumfahrt sowie die Medizintechnik
Kieselsol-Anlagen sind auf enge Maßtoleranzen und glatte Oberflächen ausgelegt (typischerweise Ra 1,6–3,2 µm). Diese Anlagenlinie eignet sich für anspruchsvolle Bauteile, darunter Edelstahlkomponenten, Superlegierungen und sicherheitskritische Strukturteile.
- Kontrollierte Trocknungskammern: Mehrstufige Klimakammern halten die Temperatur innerhalb von ±1 °C und die relative Luftfeuchtigkeit innerhalb von ±3 % konstant, um fehlerfreie, rissbeständige Keramikschalen zu gewährleisten.
- Präzisionszellen für Schlickerauftrag und Besandung: Tauchtanks mit konstanter Geschwindigkeit und Mehrachsroboter gewährleisten gleichmäßige erste und nachfolgende Schlickerschichten auch bei komplexen Geometrien.
- Anwendungseignung: Speziell ausgelegt für Gießereien, die Luft- und Raumfahrt-Gusslösungen für Bauteile mit hoher Präzision und medizinische Implantate herstellen, bei denen die Stabilität der Schale während des Hochtemperaturgießens entscheidend ist.
Wasserglas-Gießanlagen für die industrielle Stahlproduktion in großen Stückzahlen
Bei Kohlenstoffstahl für den gewerblichen Einsatz, landwirtschaftlichen Verschleißteilen und Automobilhalterungen stehen bei Wasserglas-Systemen kurze Schalenaufbauzyklen und geringe Betriebskosten im Vordergrund.
- Anlagen zur chemischen Aushärtung: Die automatisierte Überführung in chemische Härtebäder (z. B. Aluminiumsulfat oder Ammoniumchlorid) oder spezielle Kammern mit Härtungsgas beschleunigt die Verfestigung der Schalen.
- Hochleistungs-Besandung: Hochdurchsatz-Berieselungsanlagen und Wirbelbetten tragen grobkörnige feuerfeste Sande schnell auf und ermöglichen so das Gießen schwerer Metallteile.
- Kosten-Effizienz: Kürzere Trocknungszyklen reduzieren den Bestand an unfertigen Erzeugnissen und senken die anfänglichen Investitionskosten für die Ausrüstung.
Konfigurationen von Maschinenanlagen für kombinierte Verfahren
Kombinierte Linien vereinen die Oberflächenqualität von Kieselsol mit den niedrigen Kosten und der hohen Geschwindigkeit von Wasserglas:
- Hybrid-Schlickeranlage: Mischstationen für Kieselsol und Beschichtungsstationen für feinen Zirkonsand übernehmen die Herstellung der Primärschichten (Deckschichten) und sorgen für eine außergewöhnlich hochwertige Oberflächenbeschaffenheit.
- Wasserglas-Stützschalen: Die nachfolgenden Verstärkungsschichten verwenden Wasserglas-Schlicker und groben Sand, um einen schnellen Schalenaufbau und eine hohe mechanische Festigkeit zu gewährleisten.
- Ausgewogene Produktion: Diese Konfiguration reduziert die gesamten Bindemittelkosten im Vergleich zu reinen Kieselsol-Linien um bis zu 40 %, während gleichzeitig strenge Oberflächenanforderungen erfüllt werden. Wir konfigurieren unsere Präzisions-Gusslösung mit Siliziumsol-Prozess Systeme so, dass sie sich problemlos an diese kombinierten Arbeitsabläufe anpassen lassen.
Planung und kundenspezifische Anpassung schlüsselfertiger Feingussanlagen
Der Aufbau einer rentablen Gießerei erfordert mehr, als einzelne Maschinen auf einer Betonfläche aufzustellen. Als erfahrener Hersteller / Lieferant von Anlagen für den Feinguss, liefern wir komplette schlüsselfertige Feingussanlagen Lösungen, die auf Ihr angestrebtes Produktionsvolumen, die verfügbare Hallenfläche und Ihre Legierungszusammensetzung abgestimmt sind. Ganz gleich, ob Sie eine neue Produktionsstätte errichten oder einen bestehenden Betrieb modernisieren: Wir entwickeln den Produktionsablauf so, dass Ausschussquoten minimiert, die Abhängigkeit von Arbeitskräften reduziert und Prozessengpässe zwischen der Modellherstellung und der Endbearbeitung beseitigt werden.
Layoutplanung für Gießereien und 3D-Planung des Materialflusses
Eine ausgewogene Werkstattgestaltung verhindert Engpässe bei der Zwischenlagerung von Werkstücken zwischen der Schalmentrocknung und dem Metallguss. Mithilfe von 3D-CAD- und Anlagensimulationstools planen wir jeden Quadratmeter Ihrer Produktionsfläche:
- Linearer Materialfluss: Einseitige Wegeführung von der Wachsinjektion über das robotergestützte Tauchen und Entwachsen direkt zu den Schmelz- und Gießbereichen, um kreuzende Transportwege zu vermeiden.
- Planung der Versorgungsinfrastruktur: Präzise Lastberechnungen für Stromnetze, zentrale Dampfleitungen, Druckluftverteilung und industrielle Abluftanlagen.
- Prozessspezifische Zoneneinteilung: Dedizierte räumliche und klimatische Isolierung der Trocknungsräume für Keramikschalen, um strenge Temperatur- und Luftfeuchtigkeitsparameter unabhängig von den Umgebungsbedingungen in der Produktionshalle einzuhalten.
- Kapazitätsabstimmung: Dimensionierung der Anlagenleistung entsprechend Ihrem erforderlichen Teilespektrum und Ihren Zielvorgaben Metall-Investitionsgussprozesse-Toleranzen und Materialien, um sicherzustellen, dass Schmelzöfen, Autoklaven und Injektoren mit höchster thermischer und mechanischer Effizienz arbeiten.
Nachrüstung konventioneller Fertigungslinien mit Robotik und Automatisierung
Die Modernisierung einer bestehenden Gießerei erfordert nicht, dass Ihre funktionsfähige Infrastruktur verschrottet wird. Wir entwickeln maßgeschneiderte Automatisierungsnachrüstungen, die sich nahtlos in konventionelle Anlagen integrieren lassen. Wachsverlustgussmaschinen:
- Automatisierung des Schalenraums: Ersetzen manueller Tauchprozesse durch mehrachsige Industrieroboter, integriert mit drehzahlgeregelten Schlickermischern und Wirbelbett-Sandbetten.
- Modernisierung von SPS und zentraler HMI: Integration moderner SPS-Touchscreen-Steuerungen in bestehende hydraulische Wachspressen und Ausbrennöfen zur präzisen und reproduzierbaren Speicherung von Fertigungsrezepten.
- Automatisierte Handhabung der Schalen: Installation geschlossener Förderanlagen an der Hallendecke, um Trocknungsbäume gleichmäßig durch Tunnel mit kontrollierter Luftfeuchtigkeit zu transportieren und die Laufwege des Bedienpersonals zu verkürzen.
Montage, Inbetriebnahme und Bedienerschulung vor Ort
Wir unterstützen jedes Anlagenpaket mit praxisnaher technischer Betreuung direkt vor Ort, um Ihre Produktionslinie von der Anlieferung bis zur vollen Produktionskapazität zu bringen:
- Mechanische und elektrische Montage: Unsere Ingenieure überwachen die Ausrichtung, Verrohrung, elektrischen Anschlüsse und die Einbindung der Versorgungsleitungen direkt in Ihrer Produktionshalle.
- Inbetriebnahme von Werkzeugen und Formen: Wir führen Probeläufe mit Ihren kundenspezifischen Formen auf unseren Wachsspritzmaschinen durch, um Einspritzdrücke, Haltezeiten und Zyklusgeschwindigkeiten zu optimieren.
- Schulung des Personals vor Ort: Praxisorientierte Schulungen direkt in der Produktionshalle für Ihre Bediener und Ihr Wartungsteam. Die Schulungen umfassen tägliche Parameteranpassungen, vorbeugende Wartungsmaßnahmen und die konsequente Einhaltung der Sicherheitsvorschriften.
Technische Gerätespezifikationen und Parametermatrix
Als erfahrener Hersteller und Lieferant von Anlagen für den Feinguss entwickeln wir unsere Maschinen anhand transparenter Leistungskennzahlen, damit Sie Bodenbelastungen, Medienanschlüsse und Schichtproduktionskapazitäten präzise planen können. Bei der Planung der Produktionsfläche oder der Bewertung einer Investitionsguss- vs. Sandguss-Prozessvergleich für hochpräzise Bauteile sind zuverlässige Maschinenspezifikationen für eine genaue Betriebsplanung unerlässlich.
Leistungs- und Nutzwertvergleiche der wichtigsten Modelle
| Anlagentyp | Modellreihe | Kapazität / Spannkraft | Zykluszeit / Durchsatz | Energie- und Medienverbrauch (Strom / Druckluft / Dampf) | SPS- / HMI-Steuerung | Maschinenabmessungen (L × B × H mm) |
|---|---|---|---|---|---|---|
| Hydraulischer Wachsinjektor | V-WI-12T | 12 Tonnen | 18–35 s/Zyklus | 5,5 kW / 0,6 MPa Druckluft / Nicht zutreffend | SPS-Steuerung mit Touchscreen | 1.650 × 1.100 × 2.200 |
| Hochleistungs-Wachsinjektor | V-WI-35T | 35 Tonnen | 25–45 s/Zyklus | 11 kW / 0,6 MPa Druckluft / N/A | SPS-Steuerung mit Touchscreen | 2.200 × 1.450 × 2.650 |
| Steam Dewaxing Autoclave | V-DA-1000 | Kammer Ø 1.000 mm | 10–15 min/Charge | 7,5 kW / 0,6 MPa Druckluft / 0,8–1,0 MPa Dampf | Automatischer SPS-Zyklus | 2.800 × 1.600 × 2.100 |
| Robotergesteuerte Tauchzelle für Schalen | V-RSC-60 | 60 kg Traglast | 45–90 s/Tauchgang | 15 kW / 0,6 MPa Druckluft / Nicht zutreffend | Mehrachsige CNC-/SPS-Steuerung | 4.200 × 3.800 × 2.800 |
| Sandregenmaschine | V-SR-800 | 800 mm Arbeitsfläche | Kontinuierlich | 3,0 kW / 0,5 MPa Druckluft / Nicht zutreffend | Integriertes Relais-/SPS-System | 1.400 × 1.200 × 2.300 |
Kapazität, Schließkraft und Zykluszeiten
- Hydraulische Wachsinjektoren: Die Schließkraft reicht von 10 t für kompakte gewerbliche Bauteile bis zu 50 t für schwere Mehrfachkavitäten-Werkzeuge. Die Zykluszeiten liegen je nach Wachsvolumen und erforderlicher Haltezeit durchschnittlich zwischen 18 und 45 Sekunden.
- Autoklaven und Öfen: Durch den schnellen Dampfdruckaufbau wird innerhalb weniger Sekunden der Betriebsdruck (0,8–1,0 MPa) erreicht, um Schalenrisse durch die thermische Ausdehnung des Wachses zu verhindern.
- Schalenaufbaueinheiten: Mehrachsige Robotersysteme gewährleisten auch bei schweren Gießtrauben eine gleichbleibende Positionsgenauigkeit und sorgen bei jedem Tauchvorgang für eine gleichmäßige Schichtdicke.
Strom-, Dampf- und Druckluftverbrauch
- Stromversorgung: Ausgelegt für standardisierte industrielle Drehstromnetze, wobei die gesamte Anschlussleistung durch Frequenzumrichter an Hydraulikpumpen und Mischermotoren optimiert wird.
- Druckluftanforderungen: Konstante Versorgung mit trockener, gefilterter Druckluft bei 0,6 bis 0,8 MPa für alle Einspritzventile, pneumatischen Zylindertore und Spannverriegelungen.
- Dampfzuführungen: Enwachsungsanlagen benötigen sauberen Sattdampf mit einem Druck von 8 bis 10 bar, ergänzt durch automatisierte Abblase- und Kondensatableitungssysteme.
SPS-Schnittstellen und Optimierung des Platzbedarfs
- Touchscreen-Bedienung: Zentrale Farb-Touchscreens speichern Programme mit mehreren Rezepten für Wachstemperaturen, Düsendrücke, Eintauchwinkel und Trocknungszeiten.
- Diagnosefunktionen und Verriegelungssysteme: Drucksensoren in Echtzeit, Temperaturalarme und Türverriegelungen schützen das Bedienpersonal und weisen sofort auf erforderliche Wartungsarbeiten hin.
- Kompakte Bauweise: Jedes Maschinengestell verfügt über integrierte Flüssigkeitsbehälter und geschlossene Kabelkanäle. Dadurch wird die benötigte Stellfläche minimiert und die Installation der Anlagen in bestehenden Produktionshallen beschleunigt.
Qualitätskonformität und sicherheitstechnische Standards
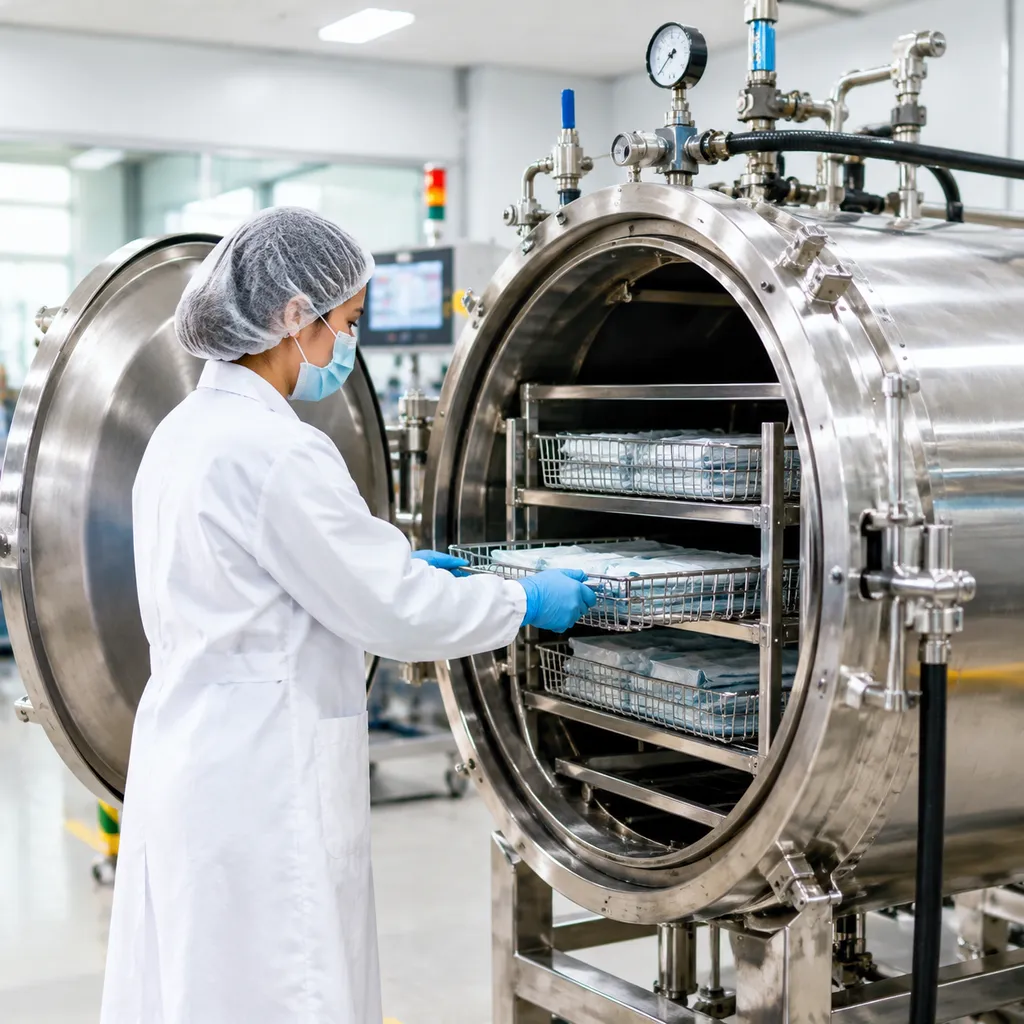
Als etabliertes Hersteller / Lieferant von Anlagen für den Feinguss, Wir entwickeln unsere Maschinen so, dass Risiken in der Produktionshalle beseitigt, Bediener geschützt und ungeplante Ausfallzeiten verhindert werden. Jedes System wird unter strikter Einhaltung internationaler Industrienormen zur Arbeitssicherheit und der Richtlinien für Druckgeräte gefertigt.
Zertifizierte Druckbehälter und Sicherheit der Behälterwände
Der Betrieb eines Dampfentwachsungsautoklaven erfordert eine robuste Druckbehälterkonstruktion und zuverlässige Sicherheitsvorkehrungen. Unsere Druckbehälter werden strengen zerstörungsfreien Prüfungen (ZfP) unterzogen, um einen durchgehend sicheren Betrieb zu gewährleisten:
- Konformität mit ASME Section VIII und der CE-Druckgeräterichtlinie (PED): Jede Autoklavkammer wird gemäß den weltweit geltenden Druckbehältervorschriften gefertigt, geprüft und zertifiziert.
- Doppelte mechanische und pneumatische Sicherheitsverriegelungen: Die Tür kann nicht entriegelt werden, solange im Behälter noch Restdruck herrscht, und die Dampfeinspritzung wird erst freigegeben, wenn der Verriegelungsring vollständig eingerastet ist.
- Schnelle Überdruckentlastung: Redundante mechanische Berstscheiben und kalibrierte Sicherheitsventile verhindern Überdruck während schneller Dampfaufbauzyklen.
Industrielle elektrische Steuerungen und Netzkompatibilität
Die Schaltschränke unserer Wachseinspritz-, Schalenherstellungs- und Schmelzmaschinen sind so konstruiert, dass sie den rauen Bedingungen in Gießereien standhalten und gleichzeitig den Anschluss an die örtliche Stromversorgung vereinfachen:
- IEC- und UL-Normen: Die Schaltschränke sind mit zertifizierten Komponenten ausgestattet, die entweder den IEC-Vorschriften (international) oder den UL-508A-Vorschriften (Nordamerika) entsprechen.
- Gehäuse für SPS-Automatisierung: Abgedichtete, staubdichte Schaltschränke mit Schutzart IP54 oder IP65 schützen empfindliche Touchscreen-Bediengeräte (HMIs) und SPS-Module vor Gießereistaub und Wachsdämpfen aus der Umgebung.
- Standardisierte Verkabelung: Vollständig beschriftete Reihenklemmen und eine übersichtliche Verlegung der Kabelkanäle ermöglichen schnelle Diagnoseprüfungen und Wartungsarbeiten vor Ort.
Im Gegensatz zu einfacheren Gießereianlagen, die in Bewertungen wie beispielsweise grünes Sandgießen vs. Trockensandgießen, beschrieben werden, setzen moderne Maschinen für den Feinguss im Wachsausschmelzverfahren auf hochentwickelte Drucksysteme und automatisierte Bewegungssteuerungen, die eine umfassende Prozessvalidierung erfordern.
Werksabnahmeprüfung (FAT) und Trockenlaufprotokolle
Bevor eine Maschine unser Fertigungswerk verlässt, durchläuft sie ein mehrstufiges Werksabnahmeprüfverfahren (FAT):
| Validierungsphase | Prüfungsumfang | Abnahmekriterien |
|---|---|---|
| Hydrostatik- & Pneumatikprüfung | Autoklavbehälter und Dampfrohrleitungen | Haltedruckprüfung mit dem 1,5-Fachen des Betriebsdrucks ohne Druckabfall während einer längeren Haltezeit |
| Trockenlaufprüfung der hydraulischen Spannvorrichtung und Bewegungsabläufe | Spanneinheiten der Wachsinjektoren und Roboterarme für die Schalenhandhabung | Kontinuierlicher 8-Stunden-Zyklustest zur Überprüfung der Positionswiederholgenauigkeit und der Hubgrenzen |
| Überprüfung der thermischen Stabilität | Wachstemperiergeräte und Behälter zur Aufbereitung der Schlickermasse | Einhaltung der Solltemperatur innerhalb von ±0,5 °C während kontinuierlicher Heizzyklen |
| Überprüfung der Notfallsicherheitssysteme | Not-Aus-Stromkreise, Lichtvorhänge und Sicherheitsverriegelungen | Sofortige mechanische Auslösung und Stromabschaltung bei simulierten Netzfehlern |
Wir liefern mit jeder Lieferung vollständige FAT-Dokumentationspakete, einschließlich Materialprüfzeugnissen, elektrischen Schaltplänen und Druckprüfberichten.
FAQs zur Ausrüstung für Gussverfahren durch Investitionsguss
Als etabliertes Hersteller und Lieferant von Anlagen für den Feinguss, wir beantworten häufige technische, elektrische und betriebliche Fragen, damit Gießereien die Beschaffung von Anlagen und die Modernisierung ihrer Produktionsstätten sicher planen können.
Wie lange beträgt die typische Lieferzeit für eine komplette schlüsselfertige Gießereilinie?
Die Lieferzeiten hängen vom Automatisierungsgrad und vom Umfang der Projektplanung ab: Einzelmaschinen: Standardanlagen, wie beispielsweise unsere industrielle Wachsgeräte für Gussproduktion oder Entwachsungsautoklaven, benötigen in der Regel 60 bis 90 Tage von der technischen Freigabe bis zum Werksabnahmetest. Komplette schlüsselfertige Feingussanlagen: Vollständig automatisierte Anlagen – einschließlich Robotertauchkabinen für Schalen, Schmelzsystemen und Ausschlageinheiten – benötigen in der Regel 4 bis 6 Monate für Engineering, Fertigung und Integration.
Wie passen wir die Betriebsspannungen der Anlagen an internationale Stromnetze an?
Wir konstruieren und verdrahten alle Maschinensteuerschränke entsprechend den lokalen elektrischen Normen Ihres Betriebs: Individuelle Stromversorgungskonfigurationen: Transformatoren und Motoren werden für 208 V, 220 V, 380 V, 415 V oder 480 V bei jeweils 50 Hz oder 60 Hz ausgelegt. Standardisierte Komponenten: Die Schaltschränke sind mit weltweit anerkannten SPS-Plattformen und Sicherheitsschaltgeräten ausgestattet. Dadurch können lokale Elektriker die Systeme ohne spezielle proprietäre Werkzeuge warten.
Kann eine bestehende manuelle Schalenfertigungslinie mit Tauchrobotern nachgerüstet werden?
Ja. Die Modernisierung herkömmlicher manueller Gießereiprozesse durch robotergestützte Tauchanlagen gehört zu unseren zentralen Engineering-Dienstleistungen: Modulare Integration: Wir erfassen Ihre vorhandenen Produktionsflächen und integrieren 6-Achs-Industrieroboter direkt in Ihre Schlickermischtanks und Sandregenanlagen. Minimale Betriebsunterbrechungen: Bei Nachrüstungen werden vorhandene Trocknungsräume genutzt oder automatisierte Hängeförderanlagen ergänzt. Dadurch wird die Gleichmäßigkeit der Schalenwandstärke unmittelbar verbessert und gleichzeitig der manuelle Arbeitsaufwand reduziert.
Welche Garantiebedingungen und Ersatzteilservices werden angeboten?
Wir bieten umfassenden operativen Support über den gesamten Lebenszyklus unserer Maschinen: Garantieumfang: Jede Maschine verfügt über eine standardmäßige 12-monatige Garantie, die Strukturkomponenten, Hydrauliksysteme und zentrale elektronische Komponenten abdeckt. Verschleißteilpakete: Wir liefern wichtige Ersatzteilkits – darunter Heizelemente, Hydraulikdichtungen, Ventile und Düsenbaugruppen – bereits mit der Erstlieferung, um Ausfallzeiten zu vermeiden. Technischer Support: Unser Ingenieurteam bietet weltweit die Installation vor Ort, die Inbetriebnahme und direkte Bedienerschulungen an.
 German
 English
 Russian