
2026年9月3日
Инвестиционное алюминиевое литьё для прецизионных деталей с предельно точно подобранными допусками, ровной поверхностью и кастомизированными сплавами для авиационной и промышленной сферы
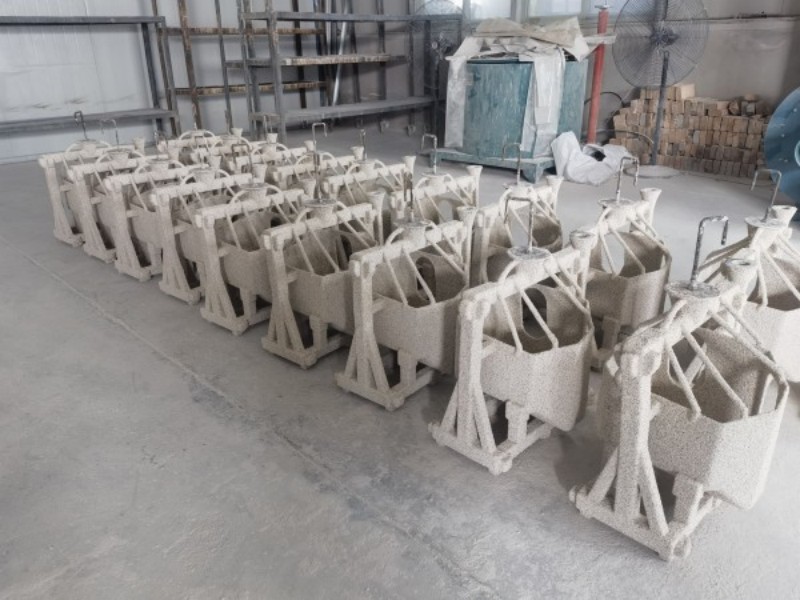
Что такое литье в формы из воска из алюминия?
Мы опираемся на алюминиевое литье под инвестиции— часто называемое потерянной восковой методом литья алюминия — для изготовления сложных деталей с заданной геометрией без дорогостоящей вторичной обработки. Когда ваши инженерные чертежи требуют сложных внутренних каналов, тонких стенок и исключительного качества поверхности, этот процесс обеспечивает точность, которую песочное и литьё под давление не воспроизводят.
Основные механические свойства литья алюминия по воску
Процесс основан на расходных восковых моделях и керамических оболочках-формовках для достижения близкой к номиналу точности:
- Инъекция воскового образца: Мы задуваем расплавленный воск в прецизионную алюминиевую матрицу, чтобы создать точную копию вашей детали.
- Строение керамической оболочки: Мы погружаем восковое дерево в керамическую суспензию и покрываем его огнеупорным песком, чтобы построить жесткую многослойную оболочку-форму.
- Удаление воска и подогрев: Мы обрабатываем форму в паровом автоклаве, чтобы расплавить воск, затем предварительно нагреваем полую керамическую оболочку для подготовки к жидкому металлу.
- Литье и выборка: Мы вливаем расплавленный алюминиевый сплав в предварительно нагретую керамическую оболочку. После остывания мы разбиваем оболочку, чтобы открыть неокаленный алюминиевый литьё.
Ключевые механические свойства сплавов алюминия для литья
Выбор инвестиционного литья алюминия обеспечивает вашим компонентам явное преимущество в производительности в критически важных областях:
- Высокое отношение прочности к весу: Обеспечивает структурную жесткость при значительном снижении общей массы сборки.
- Отличная коррозионная стойкость: Сформирует естественный оксидный слой, который защищает детали в агрессивной атмосферной и морской среде.
- Выдающаяся теплопроводность и электрическая проводимость: Эффективно отводит тепло от критической силовой электроники и двигательных систем.
- Размерная стабильность: Поддерживает строгие геометрические допуски под воздействием тяжелых эксплуатационных нагрузок и термической усталости.
Инвестиционное литье против литья под давлением и песочного литья
Выбор неправильного процесса увеличивает себестоимость единицы продукции и приводит к преждевременному выходу детали из строя. Мы разъясняем, как сравниваются три основных метода литья алюминия:
| Особенность | Инвестиционное литье | Литье под давлением | Песчаное литье |
|---|---|---|---|
| Окончательная обработка поверхности | Гладкий (Ra 3.2 мкм / 125 μин) | Гладкая (Ra 1,6–3,2 мкм) | Грубый (Ra 12.5+ мкм) |
| Сложность дизайна | Чересчур высокий (перехваты и тонкие стенки) | Умеренный (ограничен уклоном уклонов для подачи) | Низкая до умеренной |
| Размерное допуск | Плотный (±0.005 дюйма на дюйм) | Умеренно-туго/облегчённо | Свободно |
| Стоимость оснастки | Умеренный | Высокая | Низкая |
| Оптимальный объём производства | Низко-до среднего (10 – 10 000+ единиц) | Высоко (10 000+ единиц) | Низко (1 – 500 единиц) |
Общие алюминиевые сплавы для литья под давлением
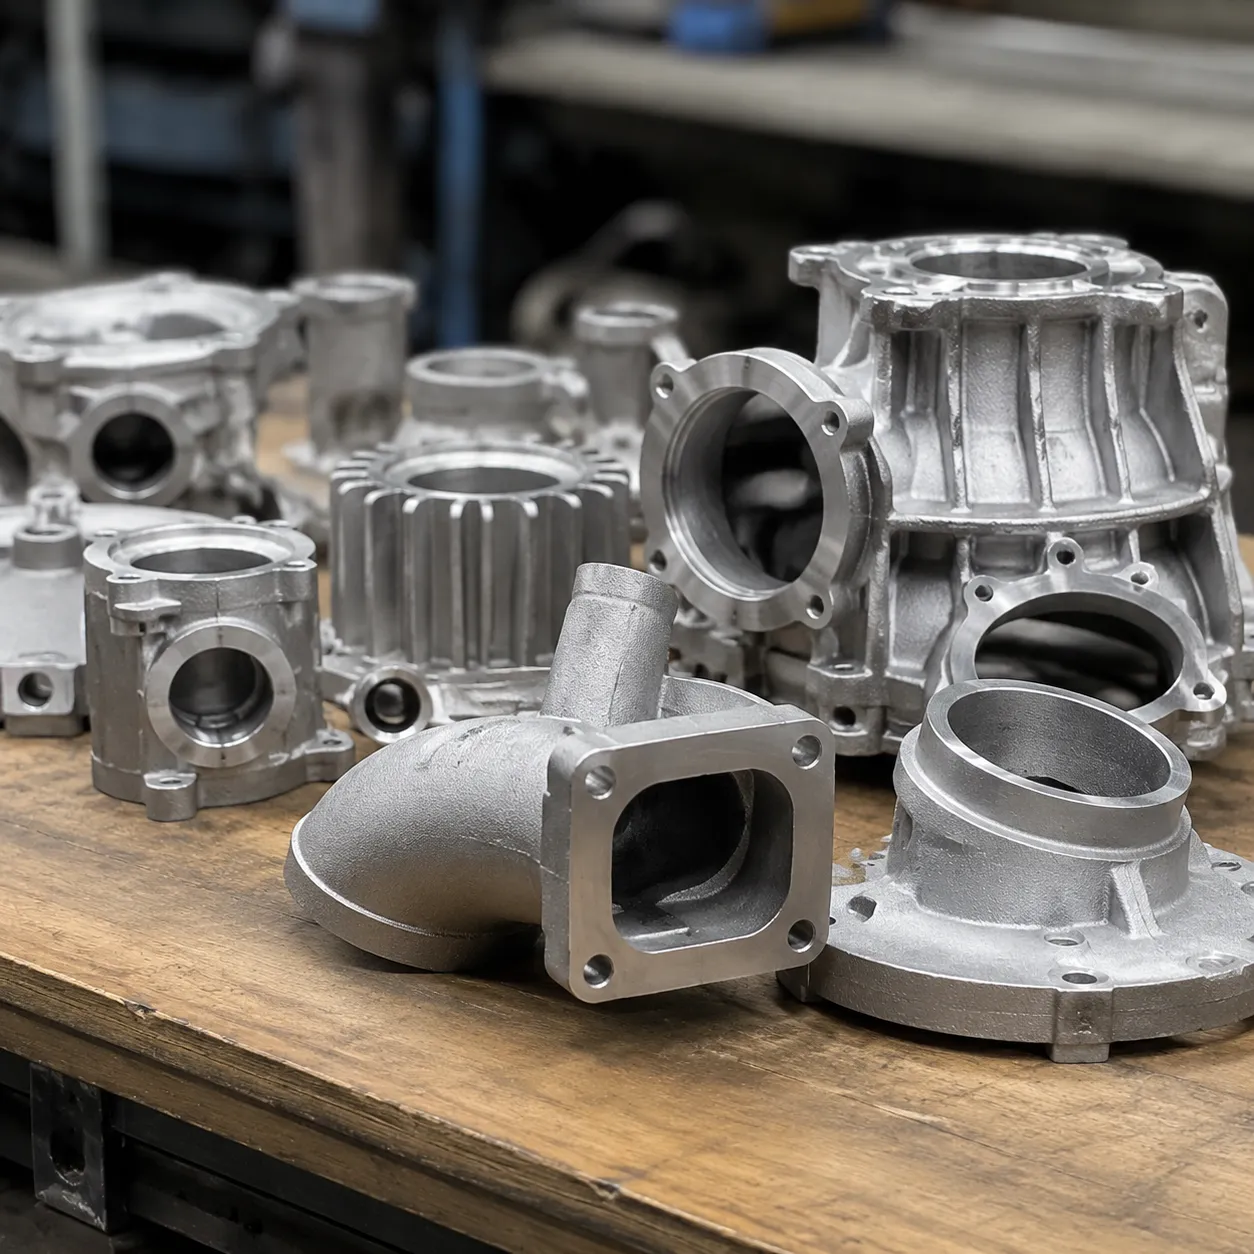
Выбор правильной марки металла для вашего алюминиевое литье под инвестиции проекта определяет, сможет ли ваш компонент выдерживать структурные нагрузки, противостоять утечкам под давлением или оставаться в рамках бюджета. Мы работаем с широким спектром литьевых сплавов, чтобы соответствовать вашим точным механическим требованиям.
A356 алюминий для структурной прочности и герметичности под давлением
Сплав для литья A356 из алюминия является нашим основным выбором для структурных деталей, требующих предотвращения утечек и высокой механической прочности. Теплотемпературная закалка до темперамента T6 обеспечивает выдающуюся пластичность и коррозионную устойчивость. Ключевые характеристики: Высокий коэффициент прочности на единицу массы, превосходная свариваемость, отличная герметичность под давлением. Основные применения: structural aerospace brackets, pump impellers, liquid-tight valve bodies, and defense hardware.
A380 алюминий для высокой текучести и экономии затрат
Для больших объёмов с тонкими стенками или сложной поверхностью, A380 алюминиевый сплав обеспечивает максимальную текучесть при заливке. Он минимизирует износ оснастки и поддерживает низкие единичные затраты. Ключевые характеристики: Превосходная литейная обрабатываемость, высокая точность размеров, экономичен для крупных серий производства. Основные применения: Электронные корпусы, кожухи двигателей, крепежи и неструктурные автомобильные детали.
C355 алюминий для повышенной термостойкости
Когда ваши компоненты работают под воздействием тепла и механического напряжения, C355 обеспечивает лучшую тепловую устойчивость и более высокую предел текучести по сравнению со стандартными сплавами. Ключевые характеристики: Сохраняет твердость и усталостную прочность при более высоких температурах. Основные применения: Кожухи турбонасосов, детали высокопроизводительных двигателей и колесики компрессоров.
Выбор подходящего алюминиевого сплава для вашего компонента
Чтобы сбалансировать вес, прочность и себестоимость, оцените требования к механике вашего проекта перед выбором оснастки. Вы можете ознакомиться с нашим полным практическом руководстве по алюминиевым сплавам для литья для детального сравнения возможностей процесса или сотрудничества с нашим услугам точной литья под давлением алюминия для выбора идеального материала.
| Сорт сплава | Предел прочности на растяжение (МПа) | Упругость/предел текучести (МПа) | Лучшая функция | Основное применение |
|---|---|---|---|---|
| A356-T6 | 230 – 290 | 160 – 200 | Герметичность под давлением и высокая прочность | Космонавтика, запорные клапаны, несущие конструкции |
| A380 | 320 | 160 | Высокая жидкотекучесть и низкая себестоимость единицы продукции | Корпусы, радиаторы, крышки |
| C355-T6 | 250 – 310 | 170 – 220 | Теплостойкость и высокая выходность | Turbocharger, компоненты двигателя |
Пошаговый процесс литья алюминия инвестиционного типа
Мы контролируем каждый этап нашего литьем по пропавшей Wax алюминия рабочего процесса, чтобы поставлять плотные, без дефектов детали с малыми допусками.
Введение точной восковой модели
Мы вводим специализированную воск в точные металлоконструкции для точного воспроизведения вашего компонента до микрометра. Для коротких серий или быстрого развития мы используем пользовательское литье прототипов из алюминия посредством 3D-печати восковых или PMMA моделей напрямую, не дожидаясь изготовления жестких инструментов. Как только они созданы, мы собираем эти модели на центральном восковом дереве.
Строение многослойной керамической оболочки формы
Мы погружаем восковое дерево в высококачественную керамическую суспензию и покрываем его мелким кварцевым песком. Мы повторяем этот цикл погружения и сушки 6–8 раз, чтобы сформировать прочную керамическую оболочечную форму литья структура, способная выдержать давление расплавленного металла.
испарение воска и предварительный прогрев оболочки
Мы помещаем покрыящее дерево в паровую автоклавную установку для быстрого удаления воска. Затем мы обжигаем полость оболочки при повышенных температурах в печи мгновенного горения, чтобы сжечь остатки и устранить влагу.
Обзор разбивки процесса
| Шаг | Операция | Ключевая техническая цель |
|---|---|---|
| 1. Восковая формовка | Впрыскивание воска или прямой 3D-печать по шаблонам | Воспроизвести сложную геометрию CAD с высокой точностью |
| 2. Изготовление оболочки | Многоразовое нанесение керамической суспии и песочная обсыпка | Создать жесткую оболочку формы, устойчную к термическим искажениям |
| 3. Разведение воска и выплавка | Пароразводка воска в автоклаве и выплавка при высокой температуре | Полностью удалить воск и предотвратить газовые включения |
| 4. Литейка сплавов | Дегазированная алюминиевая литьевая по индукции | Заполняйте тонкие стенки полностью без термического падения или турбулентности |
| 5. Выбивка и отсечка | Механическая вибрация оболочки и шлифование ворот | Разделяйте сырые заготовки чисто от центрального лотка-пода |
| 6. Тепловая доводка | Тerzеплообработки и поверхностные обработки | Достижение пикового механического отпускa и точной косметической отделки |
Плавка и литье расплавленного алюминиевого сплава
Мы плавим первичные алюминиевые слитки в индукционных печах и дегазируем расплав аргоном для удаления захваченного водорода. Мы заливаем жидкий металл прямо в предварительно разогретую керамическую форму, что позволяет равномерно заполнить тонкие стенки и сложные каналы. Чтобы увидеть, как мы управляем прототипированием быстрых циклов наряду с серийным производством, ознакомьтесь с нашими полными точное литьевое литье по формам и прототипы услугами.
Снятие оболочки, knockout и обрезка ворот
После того как металл остынет и затвердеет, мы разбиваем керамическую оболочку с помощью пневматических вибраторов и водяных пушек высокого давления. Мы отделяем сырые заготовки от ветви-разделителя и аккуратно зачищаем нуклеподобные зубцы ворот до окружающего профиля.
options по термообработке и обработке поверхности
Мы выполняем отпуск по трем и искусственный возраст для обеспечения высокой прочности отдельные от литья алюминиевые детали, термически обработанные готовые к критическим структурным нагрузкам. Мы обрабатываем детали пескоструйной очисткой, механообработкой на ЧПУ, анодированием или порошковой окраской в соответствии с вашими требованиями. Чтобы понять, как этот метод сравнивается с альтернативными маршрутами литья, ознакомьтесь с нашим сравнения процесса литья под инвестиции и песчаного литья.
Основные преимущества литья алюминия инвестиционным методом
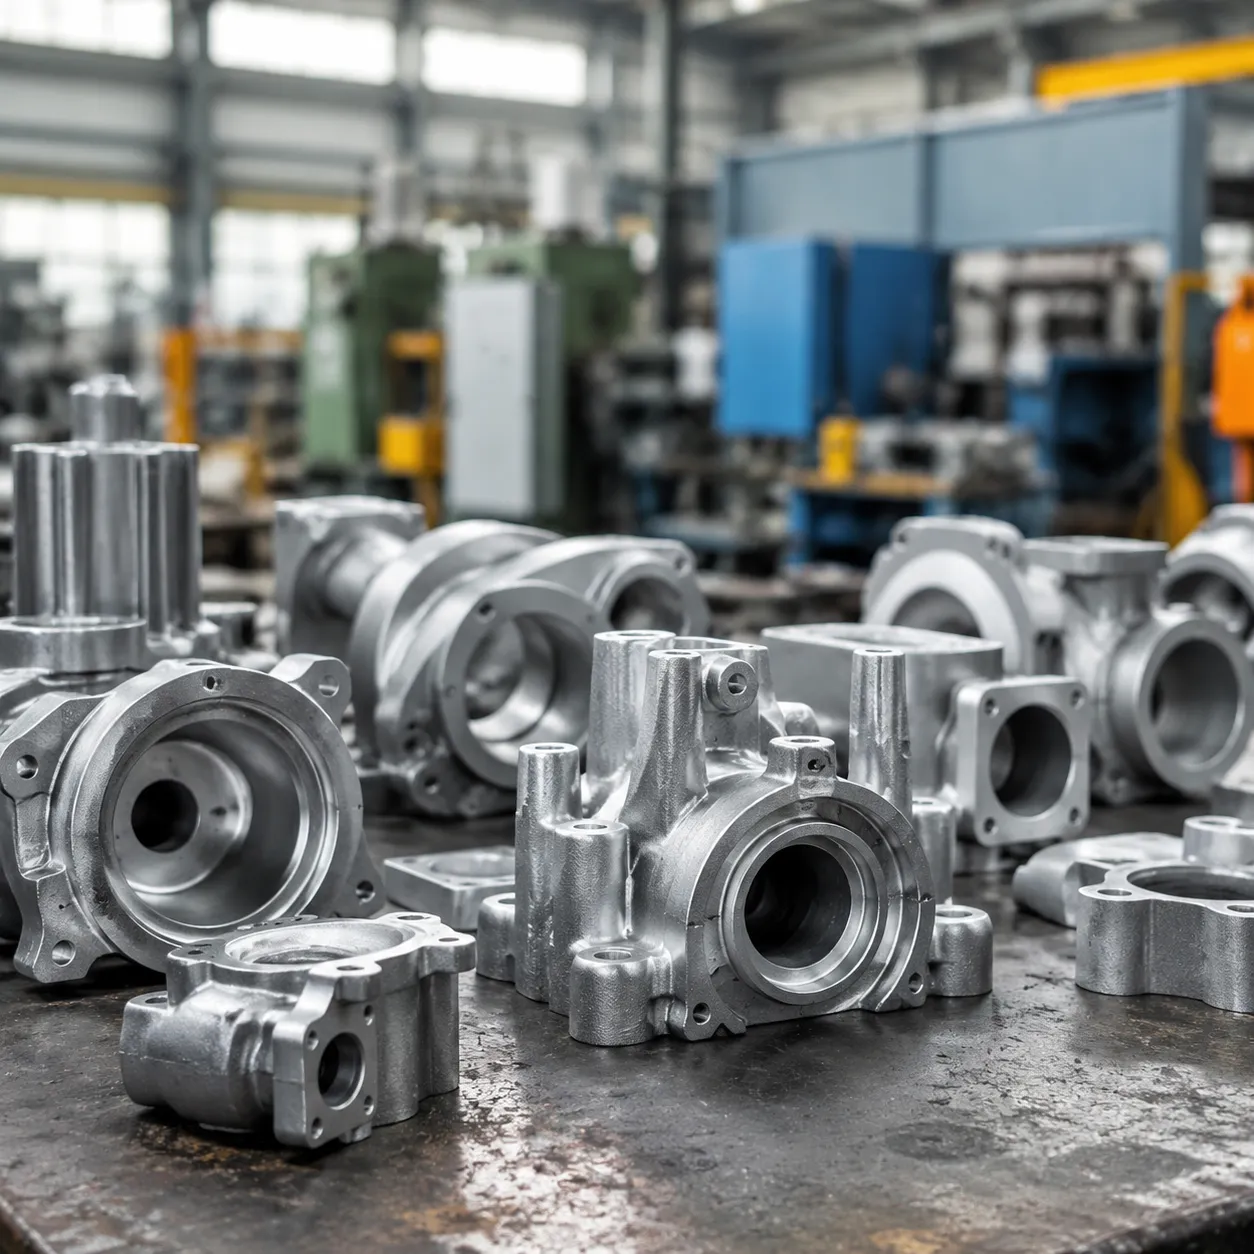
При проектировании сложного оборудования баланс прочности, веса и скорости производства имеет решающее значение. Мы полагаемся на алюминиевое литье под инвестиции для решения ключевых производственных проблем, где стандартная обработка или альтернативные методы литья уступают.
Строгие линейные допуски и гладкая обработка поверхности
Мы достигаем строгих по алюминиевому литью в допусках— обычно ±0,003 до ±0,005 дюйма на дюйм — прямо из формы. Наш процесс обеспечивает исключительную шероховатость поверхности алюминиевого литья в 125 RMS или лучше, что значительно сокращает необходимость послелитьевой доводки или отполированных покрытий. Ознакомьтесь с нашим руководством по технологии литья в металле, допуски по процессам и материалы чтобы увидеть, как эти точные допуски сохраняют ваши конечные размеры точными.
Комплексная тонкостенная геометрия без вторичной обработки
Мы бросаем сложные внутренние каналы, выемки и тонкие тонкостенную алюминиевую штамповку профили до 0,060 дюйма (1,5 мм). Поскольку керамическая оболочковая форма захватывает каждую деталь оригинального воскового образца, вы получаете сложные внутренние геометрии в одной заливке — полностью исключая мног Axисную обработку на ЧПУ.
Чертовски высокий коэффициент прочности к весу для легковеса
Чугунный алюминий обеспечивает высокую структурную целостность без увеличения массы. Оптимизируя толщины стенок и литье сложных форм в единые консолидированные компоненты, мы производим легкие авиационные отливки и несущие конструкции тяжелого типа, которые выдерживают экстремальные механические нагрузки, одновременно уменьшая общую массу узла.
Сокращение отходов материалов и снижение долгосрочных производственных затрат
Литейное литье по выплавляемым моделям — это процесс близкой к идеальному формовому объему металла, который защищает вашу прибыль на протяжении длительных серий производства:
- Минимальные отходы металла: Вы покупаете только ту сплав, которая попадает в конечную деталь, тем самым снижая расход дорогого ломового материала.
- Прочный инструментальный инструмент Алюминиевые штампы для восковой инъекции выдерживают тысячи циклов с минимальным износом.
- Общие сбережения: Как подробно указано в нашем дешевоер casting против инвестиционного литья: руководство по затратам и материалам, пропуская вторичную обработку и сборку, литье под давлением значительно дешевле за единицу для средне-до высокого объёмов выпуска.
Ключевые применения во всех отраслях
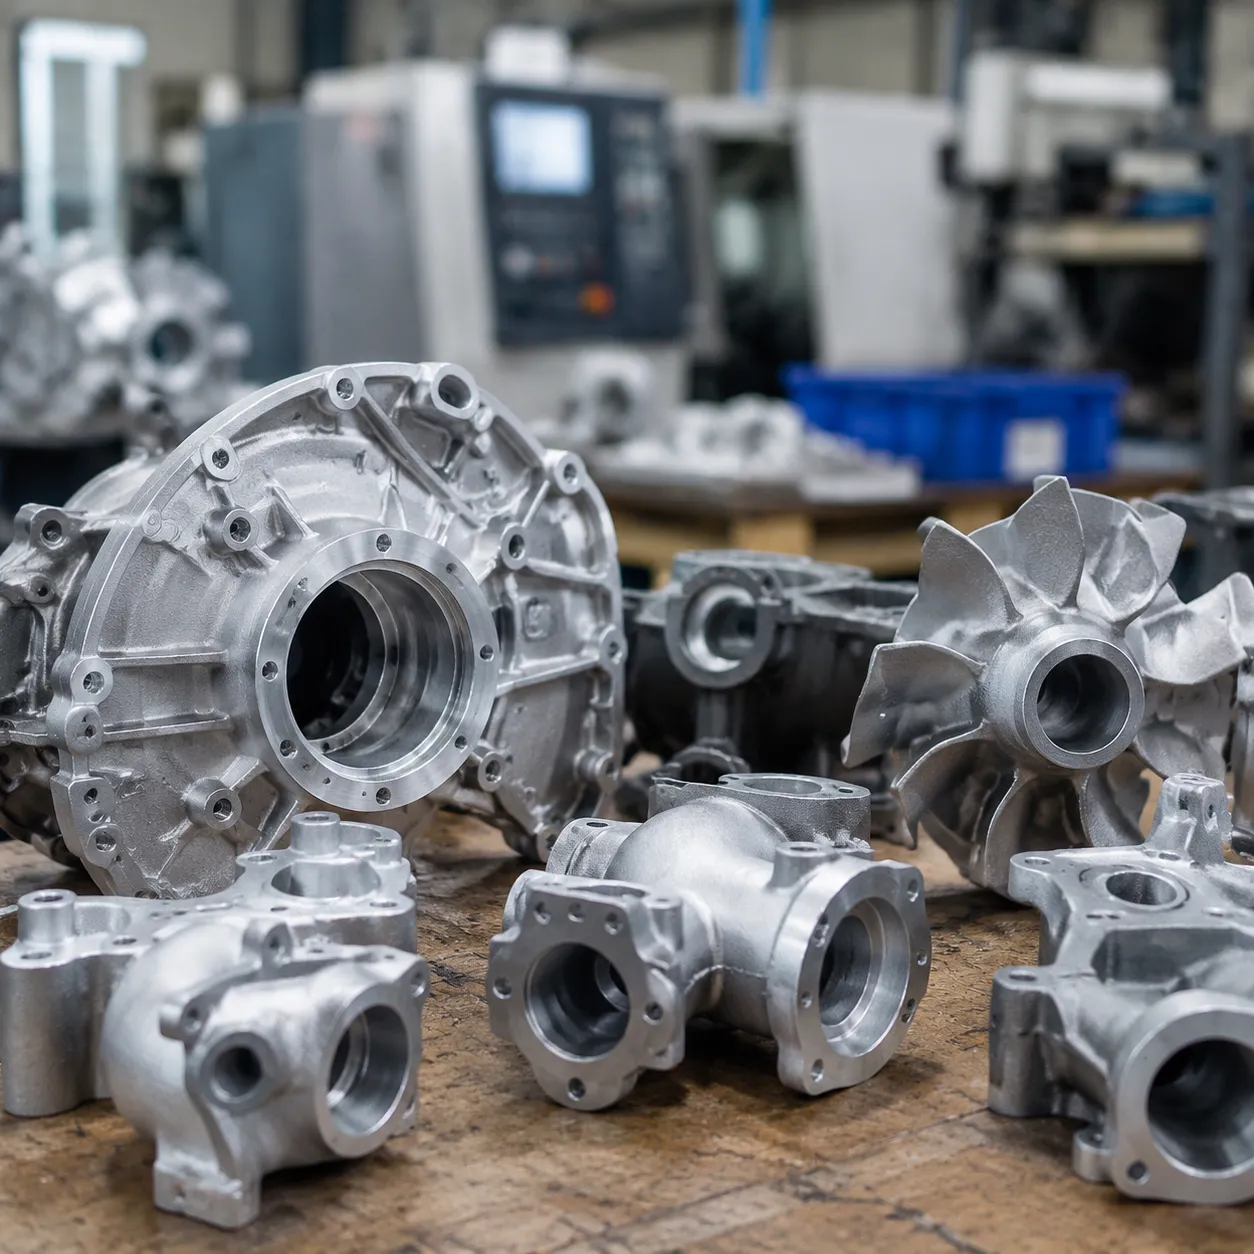
Инженеры и закупщики обращаются к нам, когда им нужны сложные формы, точные допуски и максимальная экономия веса без ущерба для структурной целостности. Мы предоставляем алюминиевое литье под инвестиции решения, адаптированные к требовательным высокопроизводительным условиям в критически важных глобальных отраслях.
Структурные компоненты авиакосмической и оборонной отраслей
Когда каждый грамм на счету, лёгкие литые детали для авиации являются необходимыми для снижения расхода топлива и увеличения полезной нагрузки. Мы производим критически важные компоненты, способные выдерживать сильные тепловые удары и напряжение: Механизмы управления полетом и шарниры Корпусы клапанов системе управления окружающей средой (ECS) Шасси и рамы монтажа радиолокационных систем
Для ранних этапов инженерной проверки мы используем быстрое литьё металлов для быстрого превращения концепций прототипа в готовые к полету алюминиевые детали.
Автомобильные детали двигателя, кронштейнов и трансмиссии
Команды производителей автомобилей OEM и инженеры по внедрению в области производительности рассчитывают на лейминг铸ование алюминия чтобы заменить тяжелые сборки из чугуна и стали. Мы изготавливаем прочные, герметичные детали, устойчивые к непрерывным вибрациям: Впускные коллектора и корпуса турбокомпрессоров Кронштейны подвески и структурные рычаги управления Корпуса электродвигателей для электрических транспортных средств (EV) и крепления силовой установки
В то время как менее качественные базовые компоненты иногда используют простые индивидуальные металлические детали, инвест.кование обеспечивает превосходную отделку поверхности и требуемые мелкие допуски для высоконагруженных силовых узлов.
Корпуса медицинских приборов и хирургические инструменты
Медицинское оборудование требует легких, эргономичных конструкций с гладкой отделкой прямо из формы. Наши точные процессы производят сложные компоненты, облегчающие стерилизацию и сборку: Седельные шарниры и несущие руки хирургического робота Шасси и рамы портативного диагностического оборудования Ручки стерилизационных лотков и корпуса немагнитных устройств
Радиаторы отопления электроники и защитные корпуса
Современная электроника высокой плотности требует эффективного отвода тепла в паре с электромагнитной защитой. При помощи специализированных тонкостенную алюминиевую штамповку, мы интегрируем детализированные геометрии охлаждения непосредственно в оболочку компонента: Радиаторы с основанием-штампом с хвостовиком для систем высоко мощности LED и лазера Герметичные внешние корпуса передатчиков связи Ударопрочные шасси военной электроники и распределительные коробки
Руководство по дизайну деталей из алюминия под литье
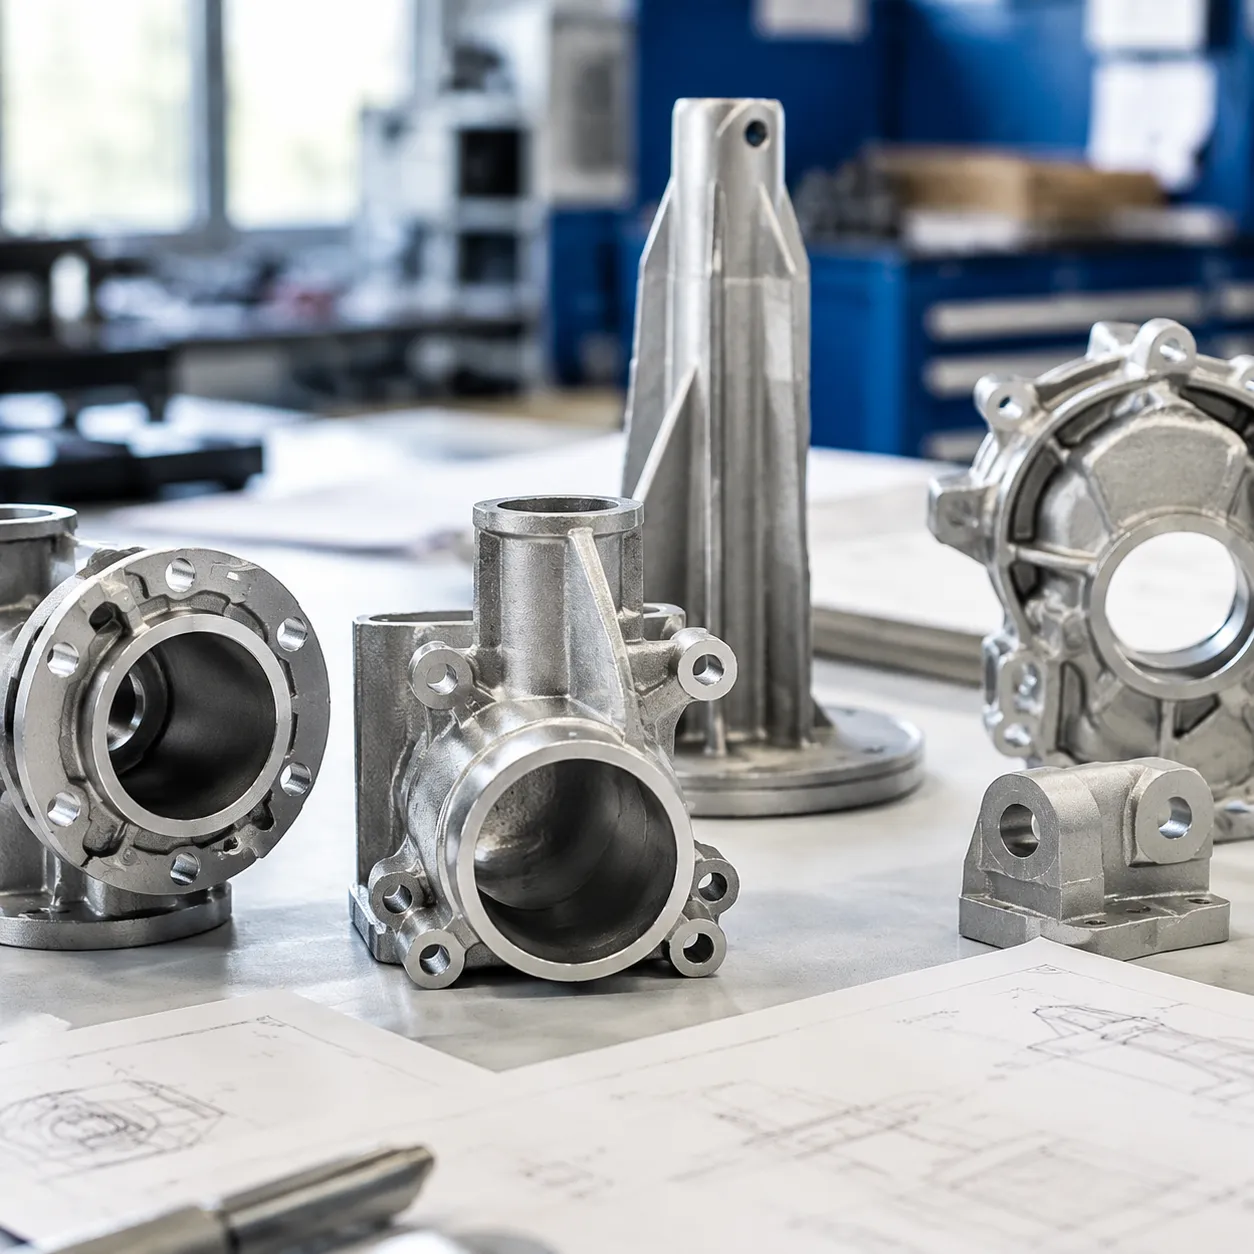
Проектирование деталей для литья под вставку алюминия обеспечивает непревзойденную геометрическую свободу, но оптимизация проекта на этапе проектирования позволяет поддерживать нулевой уровень дефектов и строгие допуски литья алюминия. Мы тесно сотрудничаем с инженерными командами на ранних стадиях проектирования, чтобы уточнить геометрию деталей для кокильного литейного процесса оболочки из керамики до того, как будут созданы любые оправки для Wax Injection tooling.
Оптимизация однородной толщины стен и радиусов сочетания
Неоднородная толщина стен приводит к неравномерному охлаждению, внутренним напряжениям и деформациям. Поддержание постоянного поперечного сечения обеспечивает плавное течение металла и надежную структурную прочность.
- Целевая однородность: Поддерживайте одинаковую номинальную толщину стенки по всей детали. Мы регулярно добиваемся тонкостенной алюминиевой литья до 0,060 дюйма (1,5 мм) на небольших секциях.
- Плавные переходы: Сделайте стенки трапецеидальными под углом 3:1 при переходе между толстыми и тонкими секциями, избегая резких ступеней.
- Сглаживание радиусов: Устраните резкие внутренние углы. Плавные переходы равномерно распределяют механическое напряжение и предотвращают образование горячих точек во время затвердевания.
Углы вылетa и размещение скруглений
Хотя литье алюминия по технологии lost wax требует гораздо меньшего вылета по сравнению с литвом на штоке, включение небольших углов вылета защищает восковые образцы во время извлечения формы. Понимание более широких возможностей и компромиссов, объяснённых в нашем руководстве по преимуществ и недостатков литья по выплавляемым моделям помогает инженерам проектировать особенности, которые минимизируют последующую мехобработку после литья.
- Уклоны подбора: Добавьте 0,5°–1° угла вылета на глубокие вертикальные ребра и внутренние core-пины, чтобы обеспечить чистое извлечение образца из восковой оснастки.
- Размещение скруглений: Используйте скругления на каждом стыке стенок. Стандартный радиус скругления, равный локальной толщине стенки, предотвращает появления концентраций напряжения и эрозии стенок формы.
Предотвращение пористости при усадке и горячих трещин
Литейные алюминиевые сплавы усаживаются по мере замерзания. Без надлежащего теплового управления в форме это объемное сокращение вызывает внутренние пустоты или микротрещины, называемые горячими трещинами.
- Направленная затвердевание: Маршрутизируйте толщины стенок так, чтобы замерзание происходило естественным образом от тонких внешних участков к более массивным регионам с подачей расплава.
- Вырезка тяжелых масс: Полость в толстых шишках и тяжелых соединениях, чтобы предотвратить локальные теплоотводы, которые замерзают в конце.
- Смещенные соединения: Смещайте T-образные соединения в Y- или смещенные конфигурации, чтобы избегать зон высокого напряжения, чувствительных к дефектам разрыва.
Часто задаваемые вопросы об алюминиевых литьевых изделиях по инвестиционной технологии
Достижимая поверхность для литья алюминия под камень
Мы стабильно достигаем стандартной шероховатости поверхности 63 до 125 мк-in Ra (1,6 до 3,2 мкм Ra) прямо из оболочковой формы. Поскольку литье алюминия по технологии потерянной восковой модели использует тонкие керамические суспензии, окончательная отделка заметно гладче, чем при пескоструйной обработке, значительно уменьшая или устраняя последующую полировку.
Стоимость литья под стойку по сравнению с фрезерной обработкой CNC
Для небольших, простых прототипных партий фрезерование может иметь более низкие первоначальные затраты на оснастку. Однако по мере усложнения компонента или увеличения партийности, алюминиевое литье под инвестиции становится значительно дешевле. Формируя детали близко к номинальной форме, мы исключаем отходы материала и сокращаем время обработки. Вы можете использовать нашу точные литьевые услуги на основе инвестиций для нестандартных деталей для снижения себестоимости единицы на сложные геометрии.
Термальная обработка и свариваемость литьевых деталей
Да, литьевые компоненты exceptionally хорошо справляются с постобработкой: Термообработка: Премиальные материалы, такие как наши Сплав для литья A356 из алюминия легко подвергаются термообработке T6 (расплавление-расплавление-отжиг) для максимизации структурной прочности и твердости. Свариваемость: Низкий уровень пористости позволяет сваривать наши литые подержки алюминиевые детали стандартными методами TIG или MIG без риска структурных трещин.
Минимальные пределы толщины стенки
Наша общая базовая настройка проектирования для толщины стенки составляет 0,060 дюйма (1,5 мм). Для небольших локализованных элементов наши возможности тонкостенной литья алюминия позволяют лить стенки вплоть до 0,040 дюйма (1,0 мм) в зависимости от геометрии детали и характеристик потока сплава.



 Russian
 English
 German