
8. November 2026
Temperatur- und Einspritzdruckregelung für Wachs beim Feinguss: praktische Einstellungs-, Fehlerbehebungs- und Tipps zur Fehlervermeidung

Leitfaden zur Temperatur- und Einspritzdruckregelung von Wachs – Übersicht
Beim Präzisions-Feinguss ist mangelnde Prozesskonstanz die Hauptursache für Ausschuss. Unsere integrierte digitale Steuereinheit wurde entwickelt, um den Einspritzprozess zu stabilisieren und die Verarbeitung sowohl von pastösen als auch von flüssigen Wachsen zu optimieren. Durch höchste Präzision bei der Temperaturregelung und hydraulischen Steuerung helfen wir Gießereien, kostspielige Formschrumpfung und Lunkerbildung zu vermeiden.
Zentrale Systemvorteile
Unser Steuergerät bietet die erforderliche präzise Regelung, um unabhängig von der Komplexität der Werkzeuge wiederholbar hochwertige Wachsmodelle herzustellen.
| Eigenschaft | Technischer Nutzen |
|---|---|
| Thermische Stabilität | Eine Abweichung von ±0,2 °C gewährleistet eine gleichbleibende Wachsviskosität. |
| Druckprofilierung | Dynamische Mehrstufenzyklen verhindern strukturelle Fehler. |
| Rezepturverwaltung | Vorkalibrierte Parameter für komplexe Werkzeuggeometrien. |
| Fehlervermeidung | Verhindert aktiv Schrumpfungen und Hohlraumbildung. |
Präzision durch technische Entwicklung
Wir haben dieses System so konzipiert, dass es als das "Gehirn" Ihres Einspritzprozesses fungiert. Mithilfe einer integrierten Parameter-Rezepturverwaltung können Bediener geprüfte Einstellungen für bestimmte Werkzeuggeometrien laden. Dadurch wird sichergestellt, dass die rheologischen Eigenschaften des Wachses vom ersten bis zum letzten Einspritzvorgang konstant bleiben. Dies macht das Rätselraten bei der Einrichtung neuer Aufträge überflüssig und bietet die erforderliche Prozessstabilität, um anspruchsvolle Toleranzanforderungen in der Luft- und Raumfahrt sowie in der Industrie zu erfüllen.
Durch die automatisierte Umschaltung zwischen Füll- und Nachdruckphasen bewältigt unsere Technologie die zentralen mechanischen Herausforderungen des Feingusses und gewährleistet, dass jedes Wachsmodell maßgenau und frei von Oberflächenfehlern ist.
Einrichtung des zonenübergreifenden thermischen PID-Reglers
Thermische Instabilität entlang der Wachskonditionierungslinie ist eine der frustrierendsten Ursachen für Ausschuss beim Feingussverfahren mit Wachsmodellen. Wenn die Temperaturen zwischen dem Konditionierungstank und der Einspritzdüse auch nur um zwei Grad voneinander abweichen, verändert sich die Viskosität des Wachses unvorhersehbar. Die Folgen in der Gießerei sind unmittelbar spürbar: vorzeitige Erstarrung in dünnen Modellabschnitten, mangelhafte Oberflächenqualität oder übermäßiges Absinken des Wachsmodells. Wir haben unsere mehrzonige thermische PID-Reglerkonfiguration entwickelt, um genau dieses Problem zu lösen und ein nahtloses thermisches Gleichgewicht in jeder einzelnen Zone des gesamten Einspritzkreislaufs zu gewährleisten.
Unabhängige PID-Regelung mit geschlossenem Regelkreis vom Vorratsbehälter bis zur Einspritzdüse
Eine einzige Temperaturzone kann das Wachs nicht richtig regulieren. An der Einspritzdüse geht Wärme schnell verloren, während sie sich im Vorratsbehälter anstaut. Unsere Temperaturregeleinheit mit geschlossenem Regelkreis unterteilt den gesamten Wachsflussweg in unabhängig gesteuerte Heizzonen:
- Großvolumiger Konditionierungsbehälter: Hält das Rohwachs geschmolzen und gleichmäßig auf der erforderlichen Halte- bzw. Verarbeitungstemperatur für pastöse oder flüssige Konsistenz.
- Transferverteiler und Pumpenleitungen: Gleicht Strömungswiderstände und Umgebungstemperaturverluste während des Wachstransports aus.
- Einspritzzylinderkammer: Stabilisiert das Wachsvolumen vor der Kolbenbewegung, um eine homogene Dichte sicherzustellen.
- Aktiv beheizte Einspritzdüse: Liefert eine gezielte, schnell reagierende Erwärmung direkt an der Schnittstelle zur Form, um ein Erstarren der Düsenspitze zu verhindern, ohne den Wachskern zu überhitzen.
Durch die Kombination jeder Zone mit einem separaten digitalen Rückkopplungsregelkreis isolieren wir thermische Störungen. Bei der Bewertung eines neuen Wachsspritzgießmaschine mit PID-Regelung, die Isolierung dieser einzelnen Wärmezonen sorgt dafür, dass das zähflüssige Pastenwachs gleichmäßig fließt, ohne dass kalte Pfropfen die Angusskanäle blockieren.
Positionierung dualer Class-A-PT100-RTD-Sensoren und Regelung des Temperaturgradienten
Oberflächenmesswerte spiegeln selten die Kerntemperatur des Wachses wider. Wenn man sich ausschließlich auf Sensoren im Heizmantel verlässt, entstehen erhebliche Temperaturverzögerungen. Dadurch überhitzt das System den Heizmantel, während das Zentrum des Wachskanals kalt bleibt.
Um Temperaturgradienten zu beseitigen, positionieren wir duale Class-A-PT100-RTD-Sensoren an strategisch wichtigen Stellen in jeder Zone:
| Sensorfunktion | Einbauposition | Hauptfunktion |
|---|---|---|
| Heizmantelüberwachung | In die Aluminium-Heizplatte eingebettet | Regelt die Leistung des Heizelements und verhindert ein Überschwingen der Temperatur |
| Direktschmelzsensor | Direkt in den Wachsstrom eingetaucht | Misst die tatsächliche rheologische Wachstemperatur mit einer Genauigkeit von ±0,2 °C |
| Düsenspitzen-Sensor | 5 mm von der Einspritzöffnung entfernt | Verhindert das Abkühlen der Formoberfläche und beseitigt das Erstarren des Anschnitts während Zyklusunterbrechungen |
Der PID-Algorithmus berechnet die Temperaturdifferenz zwischen dem Heizelement und der Schmelze und regelt die Leistung dynamisch herunter, bevor die thermische Welle den vorgegebenen Sollwert Ihres Temperaturprofils überschreiten kann.
Heizelemente mit Schutz vor thermischem Schock verhindern Wachsabbau und Karbonisierung
Gießereiwachse sind empfindliche organische Verbindungen. Werden sie Heizspiralen mit hoher Wattdichte ausgesetzt, verbrennt das Material, wodurch Polymerketten aufgebrochen werden und verkohlte Partikel entstehen. Diese Kohlenstoffflocken lagern sich in Verteilerkanälen oder auf Modelloberflächen ab und verursachen beim Ausbrennen nichtmetallische Einschlüsse sowie Abplatzungen der Keramikschale.
Wir verwenden maßgefertigte, direkt an der Oberfläche anliegende Heizmatten mit geringer Wattdichte sowie eingegossene Heizelemente, die eine schonende Wärmezufuhr gewährleisten:
- Geringe flächenbezogene Heizleistung: Die Heizungen arbeiten mit weniger als 2,5 W/cm² und verteilen die Energie über eine möglichst große Oberfläche, anstatt die Kontaktfläche zum Wachs punktuell zu überhitzen.
- Begrenzung der Aufheizgeschwindigkeit: Sanfte Aufheizkurven bringen kaltes Wachs schrittweise auf die gewünschte Temperatur und verhindern lokales Sieden sowie lokale Scherbeanspruchung der Polymerketten.
- Keine Geometrie mit Wärmenestern: Durch die Beseitigung von Toträumen im Inneren des Einspritzzylinders wird sichergestellt, dass das Wachs auch während längerer Schichten nicht stagniert, abbaut oder verhärtete Krusten bildet.
Diese thermische Architektur gewährleistet die strenge Prozesswiederholbarkeit, die bei hochpräzisen Feingussverfahren erforderlich ist. Dadurch gelangt jeder Schuss mit identischer Viskosität und Dichte in das Werkzeug.
Hydraulische Steuerung und Profilierung des Wachsinjektionsdrucks
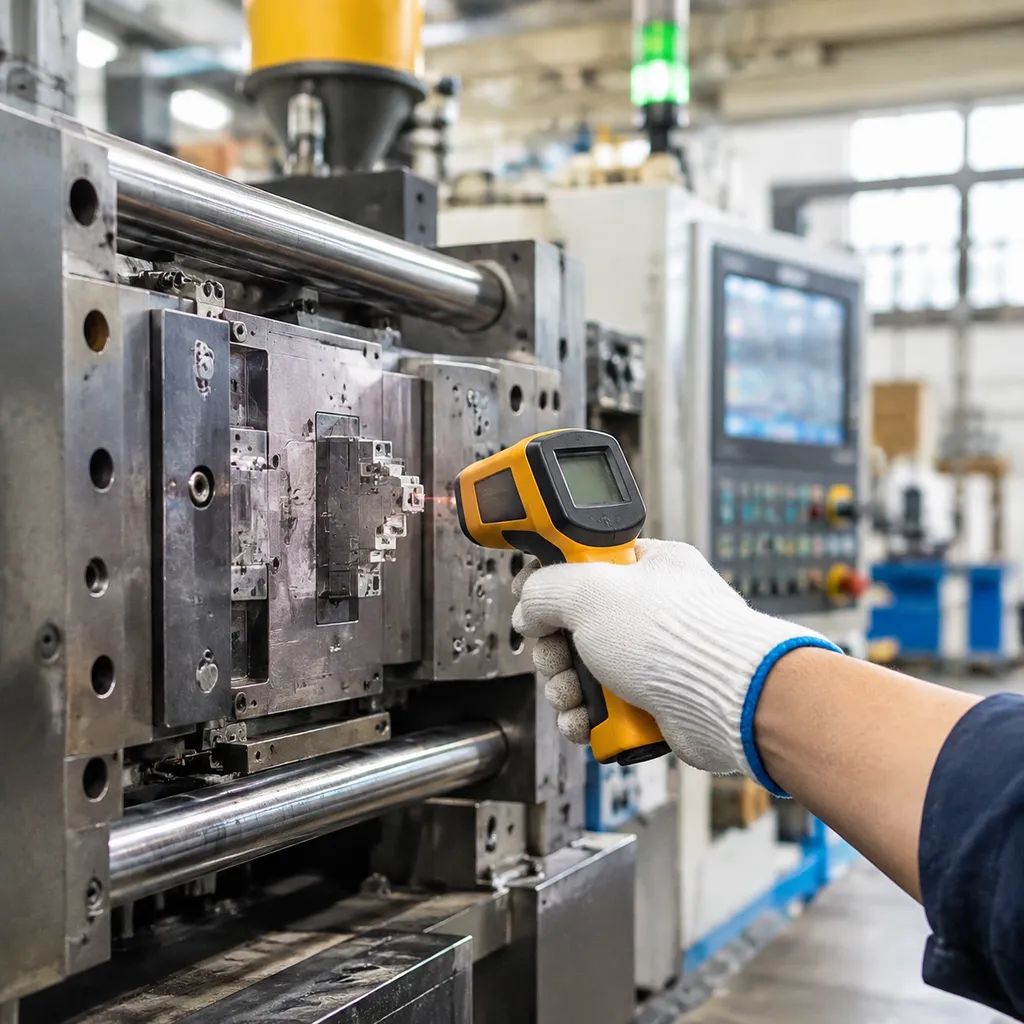
Ausschuss in der Gießerei ist häufig auf ein unzureichendes Druckprofil zurückzuführen: Wird mit zu hohem Druck eingespritzt, tritt Material über die Trennebene hinaus und es entsteht Grat. Wird mit zu geringem Druck eingespritzt oder der Druck zu früh abgesenkt, bilden sich in massiven Bereichen Einfallstellen. Wir lösen dieses Problem in unseren hydraulische Wachseinspritzmaschine Systemen, indem wir den Zyklus in eine dynamische, mehrstufige Druckkurve unterteilen.
Zweistufige Einspritzsequenz: Füllen und Nachdruckphase
Um die Formfüllgeschwindigkeit mit der volumetrischen Schwindung in Einklang zu bringen, sind zwei unterschiedliche Betriebsphasen erforderlich:
- Stufe 1: Primäre Formfüllung: Ein hoher Durchfluss bei niedrigem bis mittlerem Druck presst die Paste oder das flüssige Wachs schnell in das Werkzeug und füllt dabei auch komplexe Wandbereiche, bevor das Material eine Haut bildet oder abkühlt.
- Stufe 2: Nachdruck- und Haltephase: Das System drosselt den Durchfluss sofort und schaltet auf einen erhöhten Nachdruck um. Diese kontinuierliche Nachdruckkraft führt frisches Wachs in den erstarrenden Kern nach, um die Volumenschwindung auszugleichen, ohne die beiden Werkzeughälften auseinanderzudrücken.
| Phase | Zielvorgabe | Hydraulische Reaktion | Hauptvorteil |
|---|---|---|---|
| Anfängliche Füllung | Dynamische volumetrische Formfüllung | Hoher Durchfluss / Geregelt niedriger Druck | Verhindert Fließlinien, unvollständige Füllungen und Gratbildung |
| Nachdruckhaltezeit | Schwindungskompensation | Mikrofluss / stufenweiser Nachdruck | Beseitigt Einfallstellen, Kavitation und Hohlräume |
Hochgeschwindigkeits-Servoproportionalventile
Mechanische Verzögerungen in herkömmlichen Hydraulikblöcken verursachen Druckspitzen, die Werkzeuge beschädigen und zu inkonsistenten Formteilgewichten führen. Wir verwenden Hochgeschwindigkeits-Servoproportionalventile mit einer Dynamischen Ansprechzeit von 15 ms.
Diese geschlossene Regelung dämpft den Umschaltvorgang von der schnellen Kavitätenfüllung zur Nachdruckhaltephase sofort ab. Das Ventil passt den Druckausgang in Echtzeit an, absorbiert Druckstöße in den Leitungen und gewährleistet gleichmäßige, reproduzierbare Zyklen unabhängig von Schwankungen der Öltemperatur.
Volumetrische Durchflussregelung
Die Steuerung des Volumenstroms sorgt dafür, dass die Wachsfront gleichmäßig und mit laminarer Strömungsgeschwindigkeit voranschreitet. Durch die Regulierung sowohl des Durchflussvolumens als auch des Übergangszeitpunkts werden plötzliche Geschwindigkeitsspitzen verhindert, die zu Lufteinschlüssen und Oberflächenblasen führen. Indem während der kritischen Abkühlphase ein konstanter Druck aufrechterhalten wird, verhindern unsere Systeme das Schrumpfen des Kerns und gewährleisten reproduzierbare Abmessungen der Modelle – vom ersten bis zum letzten Schuss einer Schicht. Das Verständnis dieser Parameter hilft dabei, typische Fehler bei der Wachsinjektion zu vermeiden, bevor die Modelle überhaupt den Montagebaum erreichen.
Intelligente Steuerung der Injektionsparameter und Datenprotokollierung
Die ausschließliche Verwendung manueller Bedienerprotokolle zur Überwachung der Zykluskonsistenz führt zu Informationslücken in der Gießerei. Wenn die Modellabmessungen zwischen den Schichten abweichen, kostet die Ermittlung der Ursache ohne historische Injektionsdaten wertvolle Pressenlaufzeit. Unser Steuerungssystem für Feingussparameter automatisiert die Prozessregelung und protokolliert jede wichtige Injektionskennzahl mit Millisekundengenauigkeit.
Vorkonfigurierte Rezeptverwaltung für die Wachs-Rheologie
Werkzeuggeometrien erfordern individuell abgestimmte Strömungsdynamiken. Eine dickwandige Turbinenschaufelnabe verhält sich in der Form anders als eine hauchdünne Strukturhalterung. Unser System speichert und aktiviert vorkalibrierte Parameterprofile auf Grundlage der Formgeometrie:
- Abstimmung auf die Wachs-Rheologie: Gleicht die hydraulische Geschwindigkeit sofort mit der Wachsviskosität ab, um dünne Wandbereiche zu füllen, ohne dass das Wachs vorzeitig abkühlt.
- Geometriespezifische Haltezeit: Wendet individuell angepasste Haltezeiten an, die direkt auf die Formquerschnitte abgestimmt sind, und verhindert so das Schrumpfen, bevor es entsteht.
- Werkzeugwechsel per Knopfdruck: Bediener wählen die Teilenummer in der Benutzeroberfläche aus und laden innerhalb von Sekunden validierte Temperaturkurven und Einspritzdrucksequenzen.
| Parameter / Variable | Dünnwandige Gussteile (<3 mm) | Werkzeuge für dickwandige Gussteile (>15 mm) |
|---|---|---|
| Einspritzgeschwindigkeit | Hoher volumetrischer Füllgrad | Kontrollierte laminare Strömung |
| Primärdruck | Moderate Füllung zur Vermeidung von Gratbildung | Niedrige Anfangsgeschwindigkeit zur Vermeidung von Strahlbildung |
| Nachdruckhaltezeit | Kurz (3–8 Sekunden) | Verlängert, mehrstufig (15–45 Sekunden) |
| Viskositätsfenster | Höhere Fließfähigkeit / Flüssigpaste | Halbfester Pastenzustand |
Echtzeit-Telemetrie: Temperatur im Verhältnis zur Zykluszeit und Druck im Verhältnis zum Hub
Wir vermeiden Spekulationen, indem wir Live-Prozesskurven direkt auf dem Terminal in der Fertigung anzeigen. Unsere Anlage überwacht kontinuierlich zwei zentrale Telemetrieprofile:
- Druck im Verhältnis zum Hub: Überprüft den dynamischen Übergangspunkt zwischen dem Füllen der Kavität und dem sekundären Nachdruck, um eine Durchbiegung des Kernstifts zu verhindern.
- Temperatur im Verhältnis zur Zykluszeit: Überwacht die Stabilität von Düse und Vorratsbehälter während jedes Einspritzhubs, um einen Temperaturabfall zu erkennen, bevor Wachs in die Trennfuge eindringt.
Automatisierte Abweichungswarnungen und Chargenrückverfolgbarkeit
Die Einhaltung hoher Produktionsstandards hinsichtlich Prozessintegrität – wie beispielsweise Gussqualitätsstandards für zuverlässige Metallteile durch– erfordert eine lückenlose Prozessverantwortlichkeit. Wenn die Temperatur des Vorratsbehälters um mehr als ±0,2 °C schwankt oder der Hydraulikdruck den vorgegebenen Grenzbereich überschreitet, kennzeichnet unsere Steuerung den Zyklus sofort:
- Automatisierte Pressenverriegelungen: Weist Zyklen außerhalb der Spezifikation zurück und stoppt den Prozess, damit fehlerhafte Wachsmodelle nicht in den Montageraum gelangen.
- Vollständige Chargenserialisierung: Exportiert mit Zeitstempel versehene Datensätze für jeden Schuss und protokolliert dabei Druckprofile, Spitzentemperaturen und Haltezeiten.
- Compliance-gerechte Architektur: Liefert die für Audits erforderlichen Prüfprotokolle Titan-Investitionsguss für Luft- und Raumfahrt- sowie Medizinbauteile, die eine vollständige Rückverfolgbarkeit vom Rohmodell bis zum fertigen Bauteil gewährleisten.
Behebung von Wachsmodellfehlern durch präzise Temperatur- und Druckregelung
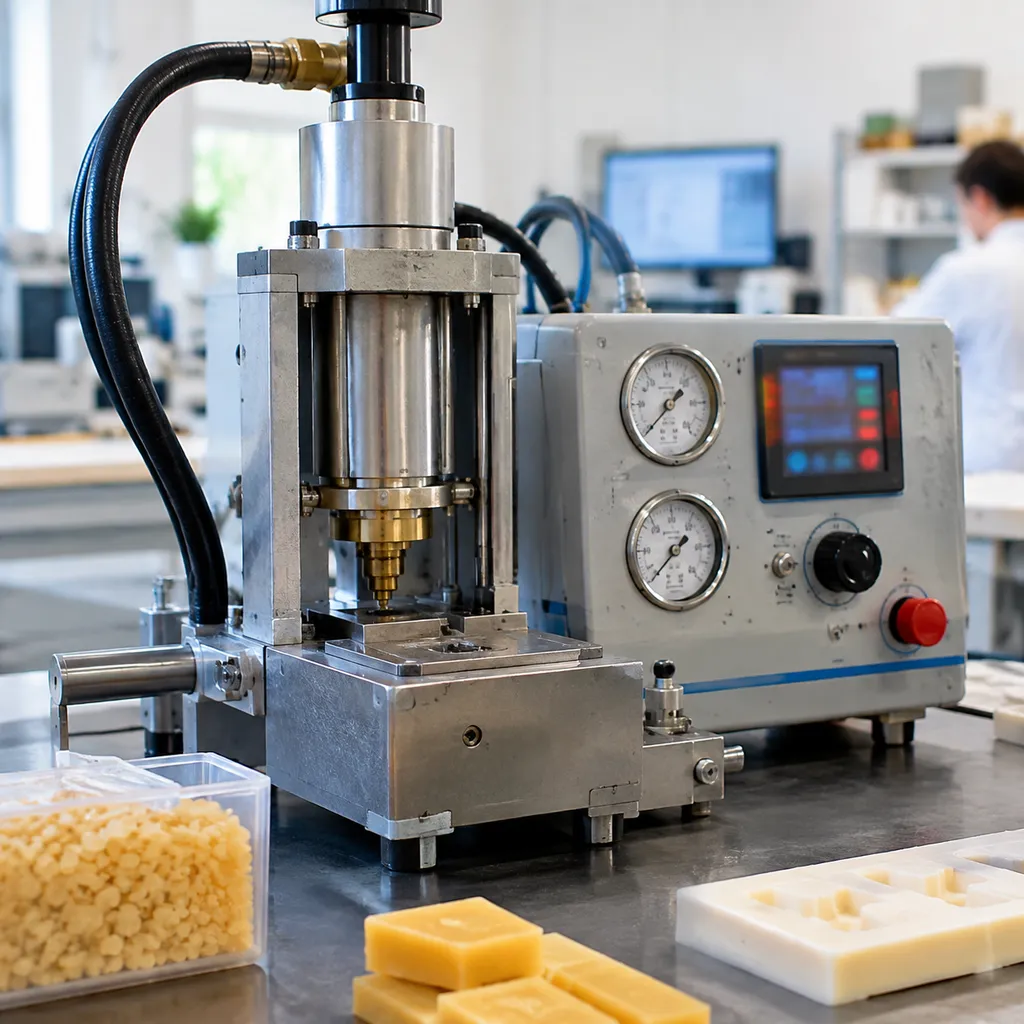
Maßbedingter Ausschuss, unerwartete Lunkerbildung und endlose manuelle Nacharbeit schmälern die Gewinne von Gießereien erheblich. Wenn ein Modell verformt aus der Form kommt, liegt die Ursache fast immer in instabilen Schmelzzuständen oder unregelmäßigen hydraulischen Kräften. Wir haben unsere Prozesssteuerungen so entwickelt, dass Modellfehler direkt in der Form beseitigt werden. Dadurch entfällt die nachträgliche Nacharbeit, bevor das Modell überhaupt die Baumontagelinie erreicht. Die Kombination aus strikter Parameterkontrolle und einem Präzisions-Gusslösung mit Siliziumsol-Prozess gewährleistet, dass Ihre Wachsbauteile zuverlässig die anspruchsvollen Maßtoleranzen einhalten.
Vermeidung von Einfallstellen und Lunkerbildung durch gezielte Nachdrucksequenzen
Massive Querschnitte kühlen naturgemäß langsamer ab als dünne Wandbereiche. Dadurch wird das Wachs nach innen gezogen, wodurch abgesunkene Bereiche oder innere Hohlräume entstehen. Die Ursache: Wachs schrumpft erheblich, wenn es vom flüssigen bzw. pastösen in den festen Zustand übergeht. Sinkt der Druck, bevor der Anschnitt erstarrt ist, wird geschmolzenes Material aus den dickeren Bereichen herausgezogen. Unsere Lösung: Wir verwenden eine Hochdruck-Nachdrucksequenz mit einem geschlossenen Regelkreis zur Steuerung des Einspritz-Nachdrucks. Sobald der Formhohlraum gefüllt ist, hält das System den Nachdruck aufrecht und presst frisches Wachs in den Kern, um die Volumenschrumpfung auszugleichen, bis der Anschnitt vollständig erstarrt ist.
Vermeidung von Gratbildung durch Niederdruckbefüllung
Gratbildung entlang der Trennlinien zerstört feine Details und erfordert ein aufwendiges Entgraten, bei dem dünne Profile beschädigt werden können. Der Mechanismus: Gratbildung tritt auf, wenn der maximale Einspritzdruck die Schließkraft der Maschine übersteigt oder wenn flüssiges Wachs mit überhöhter Geschwindigkeit auf die Werkzeugtrennlinie trifft. Unsere Lösung zur Prozesskontrolle: Wir teilen den Zyklus in eine volumetrische Füllphase mit niedrigem Druck und einen anschließenden sofortigen Übergang zur Nachdruckphase auf. Die integrierte Schließkraftüberwachung ist mit der hydraulischen Druckregelung der Wachseinspritzung gekoppelt und verhindert Druckspitzen, die die mechanischen Schließkraftgrenzen des Werkzeugs überschreiten könnten.
| Häufiger Fehler | Primäre mechanische/thermische Ursache | Unsere Korrekturmaßnahme zur Prozesskontrolle |
|---|---|---|
| Einfallstellen | Erstarrung des Anschnitts vor der vollständigen volumetrischen Verdichtung | Mehrstufige dynamische Nachdruckprofilierung |
| Trennfugengrat | Druckspitzen, die die Schließkraft des Werkzeugs überschreiten | Kavitätenfüllung mit niedrigem Druck und Schließkraftüberwachung mit Verriegelungsfunktion |
| Kalte Nähte | Vorzeitige Abkühlung während des Fließens durch den Hohlraum | Synchronisierte thermische Düsentemperaturzonen zur Vermeidung einer Erstarrungshaut |
| Oberflächenblasen | Turbulente Strömung, die Luft an den Werkzeugwänden einschließt | Geschlossene Regelkreise für proportionale Geschwindigkeitsprofile |
Vermeidung von Fließlinien und Kaltverschweißungen
Fließlinien und Kaltverschweißungen entstehen, wenn zwei Wachsströme aufeinandertreffen, nachdem sie teilweise erstarrt sind. Dadurch bilden sich schwache Nahtstellen und Oberflächenfehler im Wachsmodell. Thermische Synchronisierung: Wir verhindern eine vorzeitige Abkühlung, indem wir die Düsentemperatur direkt mit den thermischen Temperaturzonen des Reservoirs synchronisieren. Nahtlose Füllung: Indem das Wachs auf einer exakt gleichmäßigen Temperatur gehalten wird, verhindern wir die Bildung einer Erstarrungshaut während der Injektion. Dadurch wird sichergestellt, dass die angrenzenden Fließfronten zu einer einzigen festen Struktur verschmelzen.
Beseitigung von Lufteinschlüssen und Oberflächenblasen
Blasen und innere Lufteinschlüsse beeinträchtigen die strukturelle Integrität und führen später im Schalenraum zu Ausschuss mit schwerwiegenden Folgen. Geschwindigkeitsprofilierung: Eine schnelle, unkontrollierte Einspritzung presst Luft in Hohlräume, anstatt sie durch die Trennebenen entweichen zu lassen. Kontrollierte Durchflussraten: Wir passen die Fließgeschwindigkeit dynamisch an – zunächst langsam durch den Anguss, dann beschleunigt über offene Geometriebereiche und schließlich wieder verlangsamt bei der Endfüllung. Diese gleichmäßige Fließfront drückt die Luft direkt durch die Entlüftungsöffnungen nach außen, ohne Schaumbildung oder Oberflächenblasen zu verursachen.
Nachrüstpaket für Wachsspritzmaschinen und Systemkompatibilität
Die Modernisierung veralteter Spritzgussmaschinen erfordert nicht, dass die robuste tragende Gusseisenkonstruktion verschrottet wird. Wir haben unser Nachrüstpaket für Wachsspritzmaschinen als modulare Lösung entwickelt, um ungenaue analoge Messanzeigen, veraltete Relaisschränke und defekte Verteilerblockventile an vorhandenen Produktionsanlagen zu ersetzen. Durch die Modernisierung der Steuerungseinheit Ihrer Maschine erreichen Sie eine präzise Prozesskontrolle, ohne in eine komplett neue Presse investieren zu müssen.
Nachrüstlösungen für bestehende Wachsspritzpressen
Unsere vorverdrahteten Steuerschaltschränke lassen sich direkt an vorhandene Stromanschlüsse und mechanische Rahmen anschließen. Wir passen Befestigungselemente und Kabelbäume individuell an, um die Installationsausfallzeiten bei allen gängigen Pressenkonstruktionen zu minimieren:
- Wachspressen mit C-Gestell: Direkt anschraubbare Bedienkonsolen, die den Zugang zum Einfüllbereich wiederherstellen und gleichzeitig eine mehrstufige hydraulische Profilsteuerung ermöglichen.
- 4-Säulen-Vertikalpressen: Integration mit Positionsgebern der beweglichen Aufspannplatte, um den Spannhub direkt in die Einspritzsequenz einzubinden.
- Horizontale Wachsinjektoren: Modernisierte hydraulische Proportionalventilblöcke, die sich in die vorhandenen Einbauräume der Hydraulikaggregate integrieren lassen.
Schnittstellenanbindung des Formspannsystems
Eine sichere und reproduzierbare Einspritzung erfordert, dass sich die Aufspannplatte während der maximalen Haltephase nicht bewegt. Unser Präzisions-Wachsinjektionssystem überwacht jede Art von Formspannvorrichtung und ist mit ihr verriegelt:
- Hydraulische Spannsysteme: Integration von Druckmessumformern in einen geschlossenen Regelkreis, um die Einspritzung zu verhindern, bevor die erforderliche Spannkraft bestätigt wurde, und so ein Auseinanderdrücken der Formhälften auszuschließen.
- Pneumatische Kniehebelspanner: Digitale Endschalterüberwachung zur Sicherstellung der vollständigen mechanischen Verriegelung, bevor das Einspritzventil öffnet.
- Manuelle Nockenspanner: Magnetische Verriegelungssensoren, die den Einspritzvorgang verhindern, bis die manuellen Spannhebel sicher eingerastet sind.
Integration von Automatisierung und Roboterzellen
Bei Produktionsprozessen mit hohen Stückzahlen, bei denen Komponenten wie Turbinenschaufeln oder Werkzeuge hergestellt werden für kokzhenbasiertes Gießen für Wärme-, Verschleiß- und Korrosionsbeständigkeit, hängt die gleichbleibende Qualität entscheidend von der Automatisierung ab. Unser Steuerungssystem für die automatisierte Wachsmodellformung fungiert über standardisierte industrielle Ein-/Ausgänge als zentrale Steuereinheit:
- Robotergestützte Entnahmearme: Handshake-Signale synchronisieren Vakuumgreifen, die Bestätigung des Kernzugs und die Routinen zum Auswerfen der Teile.
- Automatisierte Modellmontage: Vorgelagerte Förderbänder und Anguss-Schweißzellen nutzen Daten zur Zyklusabschlussmeldung, um den Produktionsrhythmus auszugleichen.
- Sicherheitsverriegelungen: Zweikanalige Sicherheitsstromkreise verbinden Lichtvorhänge, Not-Aus-Schalter und verriegelte Schutzumhausungen direkt mit der primären SPS.
Technische Spezifikationen des Wachskontrollsystems
Wir haben unser Präzisions-Wachsinjektionssystem entwickelt, um den hohen Anforderungen moderner Gießereien gerecht zu werden. Durch die Integration einer robusten SPS-Architektur mit hochpräzisen Temperatur- und Drucksensoren gewährleisten wir die erforderliche Stabilität für Aluminium-Investitionsguss und die Herstellung komplexer Legierungen.
Leistungs- und Steuerungsfunktionen
| Eigenschaft | Spezifikationsdetails |
|---|---|
| Thermischer Bereich | Umgebungstemperatur bis 100 °C (Stabilität ±0,2 °C) |
| Sensortyp | Dualer PT100-Widerstandstemperaturfühler der Klasse A |
| Druckauflösung | 0,1 bar (servoproportionale Regelung) |
| Schnittstelle | 10-Zoll-Industrie-HMI-Touchscreen |
| Kommunikation | Modbus TCP/IP, Profinet, EtherCAT |
| Logiksteuerung | Hochgeschwindigkeits-SPS mit mehrstufiger Rezeptsteuerung |
Highlights der Systemarchitektur
- Temperaturregelung: Die mehrzonige geschlossene PID-Regelung gewährleistet eine gleichmäßige Wärmeverteilung vom Reservoir bis zur Einspritzdüse und verhindert so den Abbau und die Karbonisierung des Wachses.
- Einspritzpräzision: Unsere hydraulischen und pneumatischen Steuergeräte sind mit Hochgeschwindigkeits-Servoventilen ausgestattet, die eine dynamische Reaktionszeit von 15 ms erreichen, um einen konstanten Volumenstrom aufrechtzuerhalten.
- Datenintegration: Das System unterstützt standardmäßige Feldbusprotokolle und ermöglicht so eine nahtlose Integration in bestehende Fabrikautomatisierungssysteme, Roboterzellen und zentrale ERP-Datenprotokollierung zur vollständigen Chargenrückverfolgbarkeit.
- Zuverlässigkeit: Unsere Steuerungsschränke sind für den Einsatz unter rauen Gießereibedingungen ausgelegt und verfügen über gehärtete Schaltkreise und modulare Komponenten, die selbst bei anspruchsvollen Gießzyklen eine gleichbleibende Leistung gewährleisten.
Industrielle Konformität und Werksabnahmeprüfung

Wir stellen sicher, dass unsere Systeme strenge globale Sicherheits- und Qualitätsstandards erfüllen, denn wir wissen, dass unzuverlässige Steuerungsschränke in jeder Produktionshalle ein Risiko darstellen. Jede von uns gefertigte Einheit entspricht strikt den Anforderungen der Industriestandards für Steuerungsschränke CE, UL 508A und ISO 9001:2015, und gewährleistet damit, dass Ihre Hardware für die nahtlose Integration in eine normkonforme Fertigungsumgebung bereit ist.
Bevor Ihre Anlage jemals an Ihrem Wareneingang eintrifft, durchläuft sie umfassende Werksabnahmeprüfungen (FAT) um vom ersten Betriebstag an eine gleichbleibende Leistung sicherzustellen. Unsere standardmäßigen Prüfverfahren umfassen:
- Temperaturgleichmäßigkeitsanalyse: Detaillierte Sensoranalyse zur Sicherstellung, dass die Heizelemente im gesamten System gleichmäßige Temperaturen aufrechterhalten.
- Überprüfung des Drucksprungverhaltens: Hochgeschwindigkeitstests zur Validierung, dass Ihre Einspritzdruckregelung unverzüglich auf Steuersignale reagiert.
- Bewertung kundenspezifischer Werkzeuge: Wir analysieren Ihre spezifischen Werkzeugkonfigurationen, um die Systemparameter präzise abzustimmen und sicherzustellen, dass Ihre Gießverfahren Ihren Produktionsanforderungen entsprechen.
- Anwendungstechnische Unterstützung: Kompetente Beratung zur Optimierung des Zusammenspiels zwischen dem rheologischen Verhalten des Wachses und der spezifischen Hardware Ihrer Spritzgießmaschine.
Durch die Konzentration auf diese industriellen Validierungsschritte beseitigen wir Unsicherheiten bei Ihrer Installation und schaffen eine stabile Grundlage für den Präzisions-Feinguss.
Häufig gestellte Fragen zur Wachstemperatur und zur Steuerung des Einspritzdrucks
Wie verhindert eine geschlossene Mehrzonen-Temperaturregelung das Schrumpfen von Wachsmodellen?
Wachs schrumpft erheblich beim Übergang vom flüssigen in den festen Zustand. Uneinheitliche Temperaturen entlang der Förderleitung führen zu einer ungleichmäßigen Volumenkontraktion, die unmittelbar Einfallstellen und Maßausschuss verursacht.
Unsere Mehrzonen-Thermostatregler mit PID-Regelung gewährleistet eine kontinuierliche Regelkreis-Rückkopplung vom Temperierbehälter direkt bis zur Spitze der Einspritzdüse. Durch die Einhaltung eines engen Temperaturfensters von ±0,2 °C verhindern wir lokale Überhitzungen und kontrollieren den Feststoff-Flüssigkeits-Anteil. Dadurch wird eine gleichmäßige volumetrische Dichte im gesamten Formhohlraum sichergestellt, sodass die Abmessungen der Modelle von Durchlauf zu Durchlauf vorhersehbar bleiben.
Können wir diese Steuereinheit in ältere hydraulische Wachsspritzpressen nachrüsten?
Ja. Wir haben unsere Nachrüstpaket für Wachsspritzmaschinen entwickelt, um ältere C-Rahmen-, 4-Säulen- und Horizontalpressen zu modernisieren, ohne die vorhandenen mechanischen Rahmen ersetzen zu müssen.
- Direkte Ventilanbindung: Ersetzt manuelle Nadelventile durch digitale proportionale Servoventile für eine moderne Druckregelung beim hydraulischen Wachsspritzen.
- Universelle SPS-Architektur: Ermöglicht eine einfache Integration in ältere Elektroschaltschränke, pneumatische Spannvorrichtungen und Hydraulikaggregate.
- Modernisierung aus einer Hand: Rüstet ältere Anlagen auf Leistungsstandards auf, wie sie bei modernen Wachs-Injektionsmaschine für Investitionsguss.
Welche Drucksequenz ist ideal für dünnwandige Modelle im Vergleich zu Modellen mit dickwandigen Bereichen?
Unterschiedliche Bauteilgeometrien erfordern jeweils ein eigenes dynamisches Druckprofil, um kurze Füllzeiten und volumetrische Schwindung optimal auszubalancieren:
| Merkmalsgeometrie | Primärer Fülldruck | Nachdruck / Verdichtungsdruck | Fokusbereich |
|---|---|---|---|
| Dünnwandig (<3 mm) | Hoch (4,5–6,0 MPa) | Niedrig (1,5–2,5 MPa) | Eine schnelle Füllung verhindert vorzeitiges Erstarren und Fließlinien, bevor die Kavität vollständig verdichtet ist. |
| Dickwandiger Bereich (>12 mm) | Moderat (2,5–3,5 MPa) | Anhaltend hoch (4,0–5,5 MPa) | Ein verlängerter Nachdruck gleicht die volumetrische Schwindung während der Abkühlung des Kerns aus und verhindert Lunkerbildung. |
Verwendung eines unabhängigen Reglers für den Nachdruck während der Einspritzphase ermöglicht es unserem System, innerhalb von 15 Millisekunden zwischen den Phasen der primären Formfüllung und des Nachdrucks umzuschalten, wodurch dünne Bereiche vor Gratbildung geschützt und massive Ansätze gleichzeitig vollständig gefüllt werden.
Wie verarbeitet der digitale Rezeptmanager unterschiedliche rheologische Profile von Wachsen?
Pastöse Wachse, gefüllte Modellwachse und reine Kohlenwasserstoffmischungen weisen unter Scherbeanspruchung und thermischer Belastung unterschiedliche Fließeigenschaften auf. Das Verständnis dieser Verhaltensänderungen ist bei der Bewertung entscheidend wie Sie die richtige Wachsinjektionsmaschine auswählen der Konfiguration für Ihre Gießerei.
Unser digitaler Regler speichert vorkalibrierte Einspritzrezepte, die direkt bestimmten Werkzeugen und Wachsmischungen zugeordnet sind:
- Viskositätskompensation: Passt die Temperaturen einzelner Zonen an, um die gewünschte Viskosität aufrechtzuerhalten, ohne temperaturempfindliche Füllstoffe zu überhitzen.
- Dynamische Durchflussprofilierung: Passt die Einspritzgeschwindigkeitskurven an, um Strömungsturbulenzen, Lufteinschlüsse und vorzeitiges Abkühlen des Wachses zu verhindern.
- Automatische Schließkraftbegrenzung: Verknüpft die maximalen Einspritzdruckwerte direkt mit den Grenzen der Schließkraft, um eine Formtrennung bei unterschiedlichen Viskositäten zu verhindern.

 German
 English
 Russian