2026年9月26日
Entdecken Sie effiziente Gießmethoden, Techniken, Materialien und Anwendungen zur Herstellung robuster, präziser, hochwertiger Bauteile und fertiger Produkte
Kernschritte jeder Gießmethode
Jeder erfolgreiche Metallguss Vorgang folgt einem strengen, sequentiellen Arbeitsablauf. Obwohl Werkzeuge und Formenmaterialien je nach Technik variieren, bleiben die grundlegende Physik der Formgebung von flüssigem Metall zu einem festen Bauteil und der Prozess gleich. Ich leite jeden Gusslauf durch vier fundamentale Phasen, um strukturelle Integrität, enge Toleranzen und minimale Defektquoten zu gewährleisten.
Formen- und Kernvorbereitung
Der Prozess beginnt mit genauer Werkzeugauslegung. Wir erstellen ein Muster – eine physische Kopie der Außengeometrie des Endteils – leicht vergrößert, um die thermische Schrumpfung bei Abkühlung des Metalls zu berücksichtigen.
- Werkzeugauswahl: Muster werden je nach Produktionsvolumen und erforderlicher Präzision aus Holz, Harz oder Metall bearbeitet.
- Kernplatzierung: Hat das Teil interne Durchlässe oder komplexe Hohlräume, platzieren wir Sand- oder Keramikkerne innerhalb der Gussformhohlräume.
- Gießsystem-Setup: Wir entwerfen ein optimiertes Netzwerk aus Trichtern, Läufen und Aufzügen, um flüssiges Metall sanft in die Kavität zu führen, Turbulenzen und Lufteinschlüsse zu minimieren.
Schmelzen und geschmolzenes Metallgießen
Sobald die Form festgeklemmt und vorgeheizt ist, wird die Grundlegungslegierung auf ihre spezifische Flüssigkeitstemperatur in einem Induktions- oder gasbeheizten Ofen gebracht.
- Schlackenentfernung und Entgasung: Vor dem Gießen entfernen wir Oberflächenverunreinigungen (Drossel/Schlacken) und führen inertes Gas oder Flussmittel hinzu, um gelösten Wasserstoff zu entfernen, der Gasporosität verursacht.
- Gießsteuerung: Das geschmolzene Metall wird in die Formhohlraum bei streng kontrollierten Temperaturen und Transfergeschwindigkeiten gegossen, um eine vollständige Füllung des Hohlraums zu gewährleisten, ohne die Formwände zu erodieren.
| Prozessvariable | Zielvorgabe | Auswirkung auf die Qualität |
|---|---|---|
| Gusstemperatur | Innerhalb eines ±10°C-Bereichs gehalten | Verhindert vorzeitiges Erstarren oder übermäßige thermische Belastung der Form |
| Gießgeschwindigkeit | Kontinuierlicher, laminarer Fluss | Verhindert Kälteabschlüsse und verhindert Lufteinschlüsse |
| Entgasungsgrad | Wasserstoffgehalt unterhalb des kritischen Schwellenwerts | Beseitigt interne Mikro-Porosität |
Gießen, Erstarren, und Ausschmelzen
Gesteuerte Abkühlung ist entscheidend, um die gewünschte metallurgische Körnerstruktur und die mechanischen Eigenschaften zu erreichen.
- Richtungsweisende Erstarrung: Wir gestalten die Formgeometrie so, dass das Metall schrittweise von den dünnsten Abschnitten zu den Speisern erstarrt und flüssiges Metall in schrumpfende Bereiche zuführt, um interne Hohlräume zu vermeiden.
- Kühlphase: Die Gussform bleibt im Gusszustand ungestört, bis sie über ihre kritische Umwandlungstemperatur abkühlt.
- Shakeout / Auswerfen: Für verschleißbedürftige Formen brechen mechanische Vibratoren oder Wasserstrahlen den Sand- oder Keramikmantel ab. Für permanente Metallschächte drücken hydraulische Auswerferstifte das erstarrte Bauteil aus der Form.
Nachgussreinigung, Abschleifen und Wärmebehandlung
Rohgußstücke erfordern eine systematische Oberflächenbearbeitung, bevor sie den endgültigen Fertigungszeichnungen entsprechen.
- Gates- und Speierentfernung: Plasmastrahler, Cut-off-Sägen oder hydraulische Trennstempel schneiden das Speisungssystem, Gießtürme (Spruer) und Überlauftöpfe ab.
- Oberflächenreinigung: Abrasive blasting (shot blasting or sandblasting) strips away residual mold media, oxide scale, and surface contaminants.
- Hitzebehandlung: Bauteile durchlaufen spezialisierte Wärmezyklen — wie Glühen, Lösungsglühen oder T6-Künstliche Alterung —, um Restspannungen abzubauen, die Gefügefeinheit zu verbessern und Zielhärte- bzw. Zugfestigkeitswerte zu erreichen.
Verbrauchsmaterial-Formen-Gießverfahren
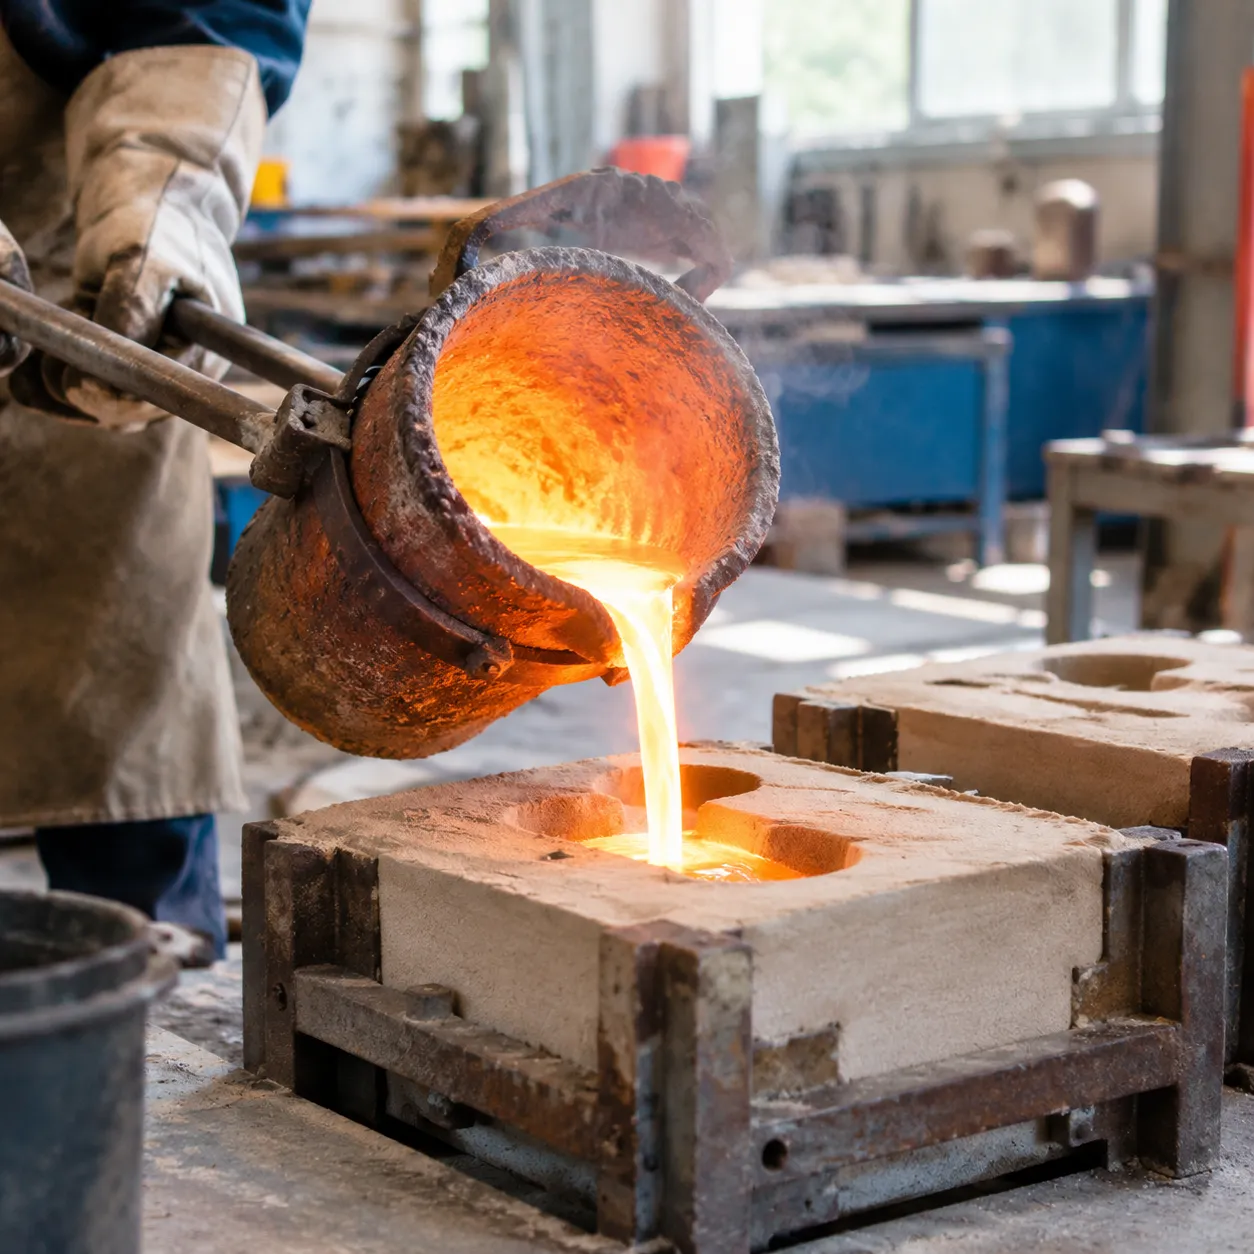
Beim Gießen in verbrauchsformgebenden Formen erstellen wir eine Einwegform, die zerstört wird, um das erstarrte Metallbauteil zu entnehmen. Dieses Gießverfahren bietet enorme geometrische Flexibilität und ist daher die Hauptwahl für alles von massiven Motorblöcken bis zu filigranem Schmuck.
Sandguss für schwere und komplexe Metallteile
Sandguss bleibt das Arbeitspferd der industriellen Fertigung. Durch das Verdichten einer Sand-Binder-Mischung um ein wiederverwendbares Muster können wir nahezu jede Legierung in Formen nahezu unbegrenzter Größe gießen.
- Wichtige Vorteile: Niedrigste anfängliche Werkzeugkosten, bearbeitet Teile von wenigen Unzen bis zu mehreren Tonnen und funktioniert mit sowohl ferrischen als auch leichtmetallischen Legierungen.
- Beste Anwendungen: Motorgehäuse, Pumpengehäuse, Maschinenbasen und schwere Tragwerkstrukturen.
- Abwägungen: Höhere Oberflächenrauheit und breitere Toleranzen im Vergleich zu Metall-Druckgussverfahren.
Bei der Bearbeitung kundenspezifischer Geometrien mit kurzen Vorlaufzeiten ist die Zusammenarbeit mit einem erfahrenen Sandgusshersteller für kundenspezifische Metallteile hilft, eine enge Maßhaltigkeit zu wahren und gleichzeitig Musterkosten niedrig zu halten.
Investment Casting (Lost Wax) für hochpräzise Bauteile
Gussampfen, oder verlorene Formguss, erzeugt komplexe, nahe an der Nullform liegende Bauteile mit außergewöhnlichen Oberflächenfinishs. Wir injizieren Wachs in eine Metallform, montieren die Wachsmuster an einen zentralen Stamm, überziehen sie mit einer Keramiksuspension, schmelzen das Wachs aus und gießen geschmolzenes Metall in die gehärtete Keramikhülle.
- Wichtige Vorteile: Ausgezeichnete dimensionsgenauigkeit (±0,005 in/in), feine Oberflächenfinishs (Ra 3,2 µm oder besser) und Dünnwandfähigkeiten.
- Beste Anwendungen: Turbinenblätter, Luft- und Raumfahrt-Befestigungen, medizinische Implantate und Hochleistungs-Ventile.
- Schlüsselressource: Eine Überprüfung eines Investment-Gussformen-Leitfaden für Präzisionsteile hilft, Bauteil-Design und Läufer-Anordnungen zu optimieren, bevor die Werkzeuge gefertigt werden.
Shell-Mold-Guss für glattere Oberflächen und engere Toleranzen
Shell-Mold-Guss verfeinert den Basis-Sandguss durch die Verwendung von Harz-beschichtetem Sand, der über ein erhitztes Metallmodell aufgetragen wird. Die Hitze härtet das Harz aus und bildet eine dünne, starre Schale, die zusammen eine präzise Formhohle bildet.
- Bessere Oberflächenqualität: Der feinkörnige Harzsand liefert eine glattere Oberflächenbeschaffenheit als traditioneller Grünsand.
- Höhere dimensionsstabilität: Dünne, starre Schalwände reduzieren Verformungen der Form während der Metallausdehnung.
- Typische Anwendungen: Zahnradscheibenrohlinge, Nockenwellen, Getriebeteile und Hydraulikventilgehäuse.
Kies- und Keramikformgießen für spezialisierte Teile aus Nichteisenmetallen
Für Nichteisenmetallteile, die scharfe Details und feine Oberflächen erfordern, ohne die Kosten vollständiger Investitionsgießwerkzeuge, bieten Gips- und Keramikformprozesse eine effektive Lösung.
- Kies-Formgießen: Verwendet eine Gips-Suspension, gemischt mit Zusatzstoffen, um Aluminium-, Zink- und Magnesiumteile mit glatten Wänden und feinen Details zu gießen. Da Gips eine geringe Wärmeleitfähigkeit hat, erfolgt das Abkühlen langsam, was hilft, dünne Wandungen vollständig auszufüllen.
- Keramikformguss: Verwendet hitzebeständige Slurries, die hohen Gießtemperaturen standhalten, wodurch eine präzise Vergießung von Edelstahl und nickelbasierte Superlegierungen ermöglicht wird.
| Gießverfahren | Typische Toleranz | Oberflächenrauheit (Ra) | Beste Metalllegierungen | Ideales Produktionsvolumen |
|---|---|---|---|---|
| Sandguss | ±0,5 mm bis ±2,0 mm | 12,5 – 25 µm | Gusseisen, Stahl, Bronze, Aluminium | Gering bis hoch |
| Investitionsgießen | ±0,1 mm bis ±0,3 mm | 1,6 – 3,2 µm | Edelstahl, Superlegierungen, Aluminium | Niedrig bis mittel-hoch |
| Schalenguss | ±0,2 mm bis ±0,5 mm | 3,2 – 6,3 µm | Gusseisen, kohlenstoffhaltiger Stahl, Kupferlegierungen | Mittel bis hoch |
| Putz/ Keramische Form | ±0,1 mm bis ±0,4 mm | 1,6 – 3,2 µm | Aluminium, Magnesium, Werkzeugstähle | Niedrig bis mittel |
Permanentguss-Verfahren
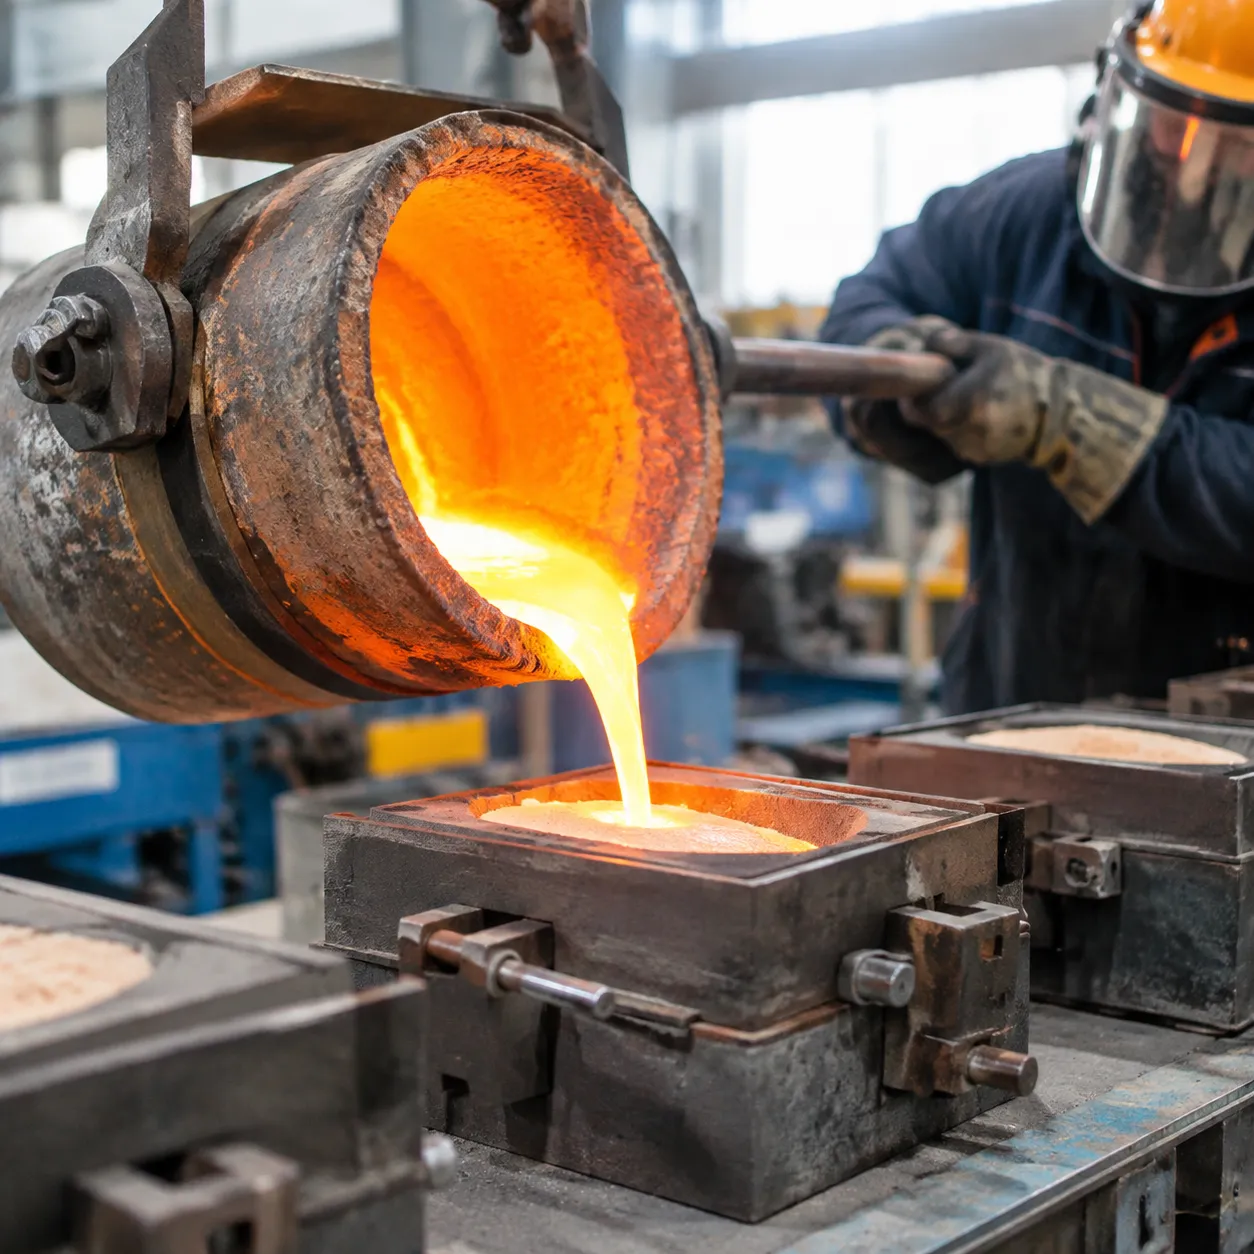
Wenn das Produktionsvolumen in die Tausende geht und einwegige Formen zu langsam oder zu teuer werden, wenden wir uns der Permanentwerkzeugung zu. Ein permanentes Formen Gießverfahren verwendet wiederverwendbare Formen, die aus hochwertigem Werkzeugstahl, Eisen oder Graphit bearbeitet sind, um über Zyklus hinweg konsistente Abmessungen, enge Toleranzen und hervorragende Oberflächenqualitäten zu liefern.
Hochdruck-Druckguss für Hochvolumen-, Dünnwandteile
Hochdruck-Druckguss (HPDC) presst geschmolzenes Legierungsmaterial unter extremem Hydraulikdruck (häufig über 1.000 bar) in gehärtete Stahlformen.
- Am besten geeignet für: Komplexe, dünnwandige Aluminium-, Magnesium- und Zinkkomponenten wie Telekom-Chassis, Gehäuse von Elektrowerkzeugen und Abdeckungen von Automatikgetrieben.
- Schlüsselvorteil: Schnelle Zykluszeiten (Sekunden pro Teil) und außergewöhnliche dimensionale Wiederholgenauigkeit, die Nachbearbeitung minimiert.
- Kompromiss: Hohe upfront Werkzeuginvestitionen; turbulentes Füllen kann Luft einschließen, wodurch Teile schwer zu wärmebehandeln sind.
Für Ingenieure, die zwischen Metallformformaten entscheiden, unser Aluminiumlegierungsgussleitfaden für Druckguss, Sandschienen- und Wachsausscheidungsverfahren zeigt die genauen Abwägungen in Bezug auf Volumen und Legierungsgrade auf.
Gegendruck-Guss für starke mechanische Eigenschaften
Beim Guss im Gegengewicht (Stahlformguss) gießen wir das flüssige Metall direkt in eine vorgeheizte Stahlschmiedeform, wobei natürliche Schwerkraft zur Füllung der Kavität genutzt wird.
- Am besten geeignet für: Mittlere bis hohe Stückzahlen struktureller Bauteile wie Motorzylinderköpfe, Bremskolben und Marinekomponenten.
- Schlüsselvorteil: Die langsamere, nicht turbulierende Füllung reduziert Gas-Einschlüsse erheblich. Teile können einer vollständigen Wärmebehandlung (wie T6) unterzogen werden, um hohe Zugfestigkeit und Dehnung zu erreichen.
- Kompromiss: Langsamere Zykluszeiten und dickere Mindestaussparungen im Vergleich zu Hochdruckverfahren.
Niederdruck-Guss für kritische Automobilteile
Niederdruck-Guss (LPDC) verwendet einen versiegelten Halteofen unter der Form. Niederdruckgas drückt das Schmelzmetall durch eine Speiseröhre in die Gussmulde von unten nach oben.
- Am besten geeignet für: Sicherheitskritische Komponenten, insbesondere Felgen aus Aluminiumlegierung, Achsnocken und druckdichte Motorblöcke.
- Schlüsselvorteil: Sanfte, von unten nach oben laminare Füllung eliminiert praktisch Oxidation und Schlacken-Inklusionen, wodurch eine dichte, porenfreie strukturelle Integrität entsteht.
- Ausbeuteeffizienz: Minimale Entlüftungsgräben und Läufer bedeuten eine deutlich höhere Rohstoffausbeute.
Zentrifugguss für symmetrische, hohle zylindrische Formen
Der Zentrifugalguss beruht auf einer hochdrehenden Form, um die geschmolzene Metallmasse mit Zentripetalkraft gegen die äußeren Wände zu verteilen.
- Am besten geeignet für: Rohrleitungen, Buchsen, Zylinderlaufbahnen und große Industrieringe.
- Schlüsselvorteil: Die hohen G-Kräfte drücken dichteres, fehlerfreies Metall an die Außenwand, während leichtere Verunreinigungen, Oxide und Gasblasen nach innen zur Bohrung aufsteigen, wo sie leicht fräsend entfernt werden.
- Keine Kerne erforderlich: Erzeugt saubere zylindrische Innenflächen ohne komplexe Innenkernsandkerne.
Vergleich des Dauerformen-Gussprozesses
| Gießverfahren | Typischer Druck | Mindestwandstärke | Hitzebehandelbar (T6) | Bestes Produktionsvolumen |
|---|---|---|---|---|
| Druckguss unter Hohem Druck | 300 bis 1.500+ bar | 1,0 – 1,5 mm | Begrenzt / Spezialisiert | 10.000+ Einheiten |
| Guss unter Vakuum (Gravity Die Casting) | Atmosphärisch | 3,0 – 4,0 mm | Ja | 1.000 bis 50.000 Einheiten |
| Druckgießen | 0,2 bis 1,5 bar | 2,5 – 3,5 mm | Ja | 5.000 bis 100.000+ Einheiten |
| Zentrifugalguss | Zentrifugalschaustell (bis zu 100 G) | 5,0+ mm | Ja | Niedrig bis Hoch (Geometrie abhängig) |
Wie wählt man die richtige Gussmethode aus
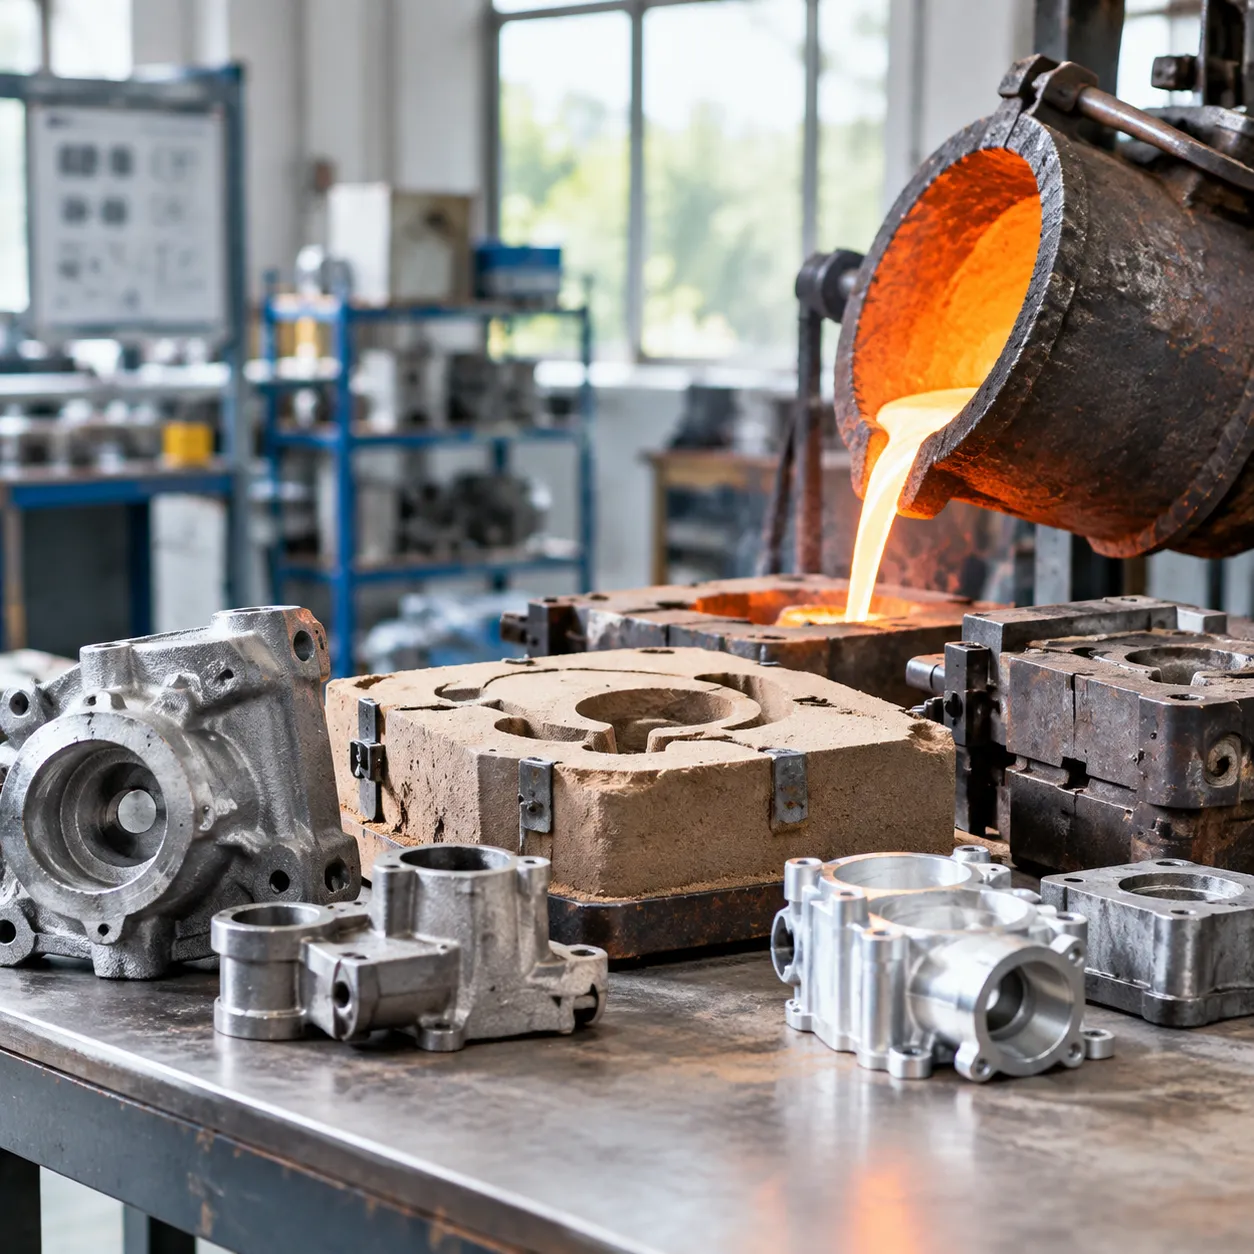
Die richtige auszuwählen Gießverfahren entscheidet sich darauf, Materialeigenschaften, Bauteilkomplexität, Budget und Lieferzeitpläne auszubalancieren. Jede Gießtechnik bringt unterschiedliche Kompromisse zwischen upfront Werkzeuginvestition und Teile-zu-Teile-Produktionsgeschwindigkeit mit sich.
Übereinstimmung von Metalllegierungen mit Gussverfahren
Nicht alle Legierungen verhalten sich im geschmolzenen Zustand gleich. Gieße-Temperaturen, Wärmeleitfähigkeit und chemische Reaktivität bestimmen, welche Gießtechnik zu belastbaren Bauteilen führt:
- Eisenlegierungen (Stahl, Gusseisen, Edelstahl): Erfordern hochleistungsfähige Formen, die extremen Temperaturen (>1.400°C / 2.550°F) standhalten. Sandguss und Wachsaushärtung (Investment Casting) behandeln diese hochtemperaturbeständigen Metalle am besten. Für korrosionsbeständige Anwendungen ist die Auswahl spezialisierter Guss-Edelstahl-Sondergussteile und -Sorten gewährleistet, dass das Material seine mechanische Festigkeit behält, ohne Molderosion.
- Metalllegierungen ohne Eisen (Aluminium, Zink, Magnesium, Kupfer) Haben niedrigere Schmelzpunkte, was sie ideal macht für wiederverwendbare Stanzwerkzeuge aus Stahl, Dauerformen und Gipsformen.
Ausgleich von Produktionsvolumen gegenüber Werkzeug- und Rüstkosten
Vorauszahlung bei Werkzeugkosten bestimmt die Stückkosten Ihres Projekts. Hohe Stückzahlen rechtfertigen gehärtete Stanzformen, während kleine Aufträge von musterbasierten Methoden profitieren.
- Niedrigvolumen / Prototypenfertigung (1 bis 500 Teile): Sandguss und Preisgussformen bieten minimale Gusswerkzeugkosten und geringes Anfangsrisiko.
- Mediumes Volumen (500 bis 5.000 Teile): Gießerei durch Investition und Schleuderschalenformung bieten wiederholbare Genauigkeit ohne extreme Werkzeugkosten.
- Hohe Stückzahl (mehr als 5.000 Teile): Schnellgießen unter Druck verursacht hohe anfängliche Werkzeugkosten, liefert jedoch den niedrigsten Stückpreis pro Fertigungseinheit und die kürzesten Zykluszeiten.
Um Ihre Stückkosten zu optimieren, konsultieren Sie unsere Kosten, Volumen und Toleranzvergleich von Druckguss vs. Sandguss bevor Sie in Werkzeuge investieren.
Ziel ist die Maßhaltigkeit, Wandstärke und Oberflächenfinish
Ihre Abmessungsvorgaben bestimmen, ob eine Nachbearbeitung erforderlich ist. Engere Guss-Toleranzen reduzieren überflüssige Zykluszeiten und Materialabfälle.
| Gießverfahren | Typische Abnahmemenge | Mindestwandstärke | Oberflächenrauheit (Ra) |
|---|---|---|---|
| Sandguss | ±0,5 mm bis ±1,5 mm | 3,0 mm – 5,0 mm | 12,5 – 25 µm |
| Investitionsgießen | ±0,1 mm bis ±0,3 mm | 1,0 mm – 1,5 mm | 1,6 – 3,2 µm |
| Druckguss unter Hohem Druck | ±0,05 mm bis ±0,15 mm | 0,8 mm – 1,2 mm | 0,8 – 1,6 µm |
| Guss unter Vakuum (Gravity Die Casting) | ±0,2 mm bis ±0,4 mm | 2,5 mm – 3,0 mm | 3,2 – 6,3 µm |
Optimierung dimensionale Toleranz Gießen und eine geringe zu erreichen Gießoberflächenrauheit reduziert direkt nachgelagerte Schleif- und Polierprozesse.
Nachbearbeitungsanforderungen und Gesamtdurchlaufzeit
Eine vollständige Bewertung berücksichtigt die Gesamteinfärtezeit und Nachbearbeitung nach dem Gießen:
- Bearbeitungszugabe Engere Net-Shape-Prozesse wie Investitions- und Druckguss benötigen minimalen Bearbeitungsüberstand (0,5 mm oder weniger), während Sandgusse oft 2,0 mm bis 4,0 mm Überstand an kritischen Passflächen erfordern.
- Wärmebehandlung: Hochfestes Bauteilmaterial benötigt Wärmebehandlungen (wie T5/T6 für Aluminium oder Abschreck- und Anlasshärtung für Stahl), um Ziel-Querteilung und Zugfestigkeitswerte zu erreichen.
- Marktzeit: Sandgussformen können innerhalb weniger Tage vorbereitet werden, während Präzisions-Diesgussformen oft 4 bis 8 Wochen Werkzeuginvestitionszeit vor Produktionsbeginn benötigen.
Häufige Giessfehler und wie man sie vermeidet
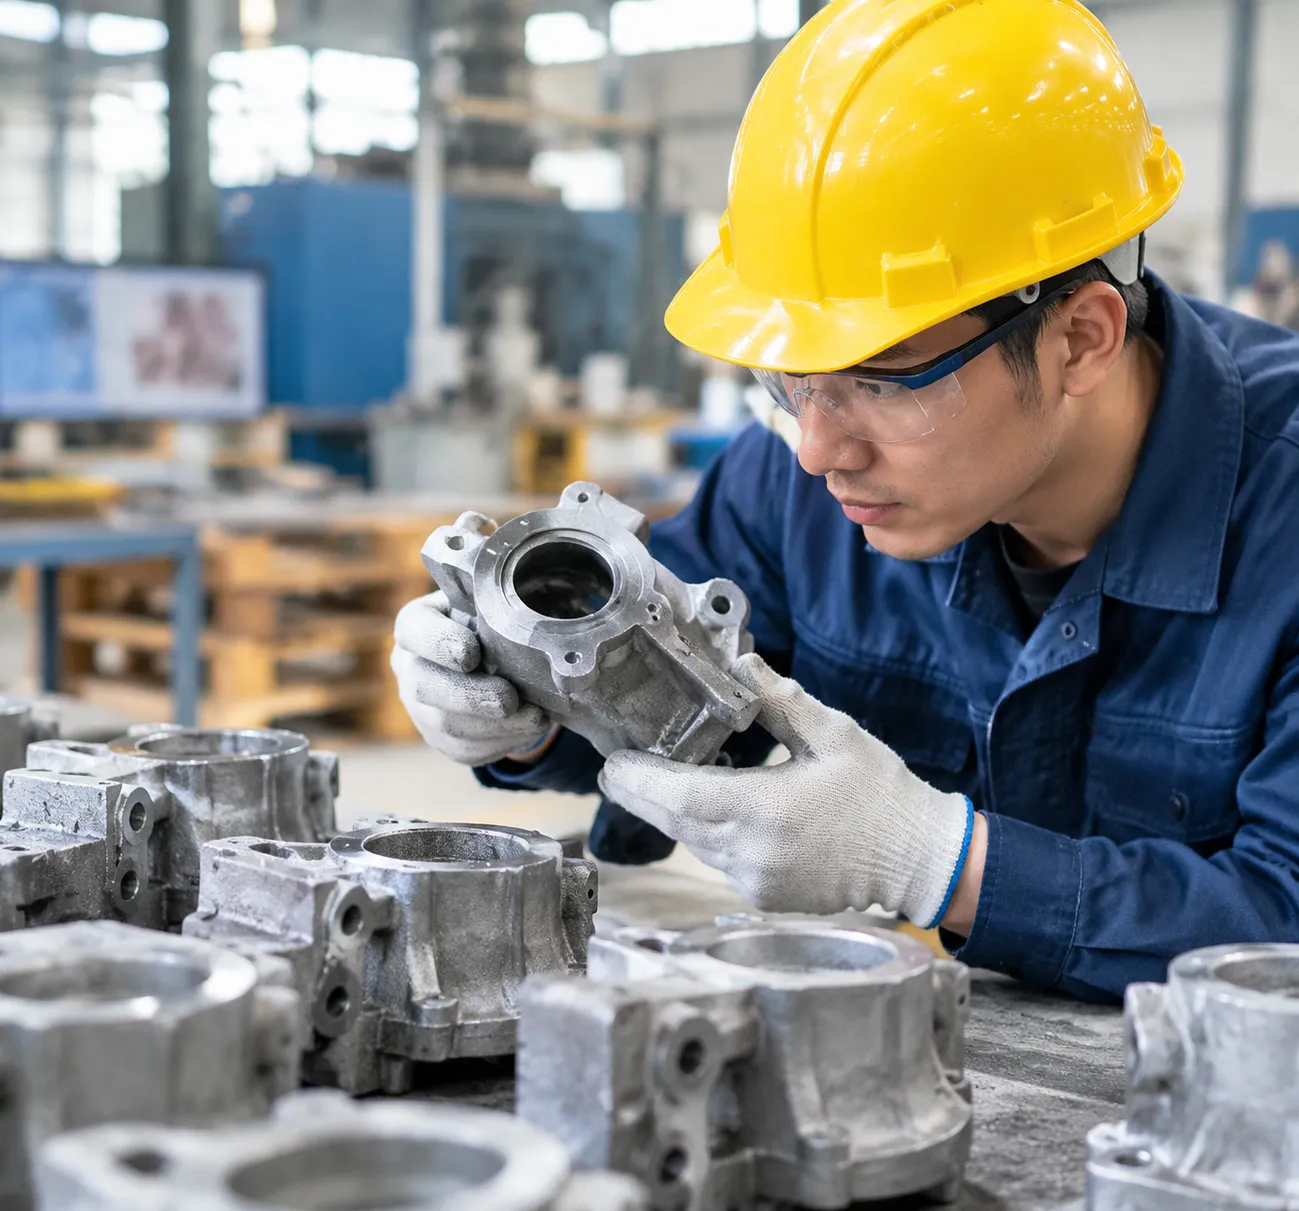
Selbst die kontrollierteste Gießmethode kann Qualitätsprobleme aufweisen, wenn Prozessparameter sich verschieben. Wir konzentrieren uns darauf, Defekte der Metallgussproduktion früh im Produktionszyklus zu diagnostizieren, um Ausschuss zu eliminieren und die strukturelle Integrität zu bewahren.
Identifizierung von Gasporosität und Schrumpfkammern
Interne Hohlräume schwächen gegossene Bauteile und verursachen Druckgrenzfehler. Wir isolieren diese in zwei primäre Grundursachen:
- Gasporosität: Erscheint als glatte, abgerundete mikroskopische Hohlräume, verursacht durch eingeschlossene Luft, gelöstes Wasserstoffgas oder Ausgasen der Form während des Gießvorgangs. Wir beseitigen dies durch Entgasen der Schmelze, Optimierung der Formausgasung und Aufrechterhaltung gleichmäßiger, nicht turbulenter Gießgeschwindigkeiten.
- Schwindungshöhlen: Unregelmäßige, eckige Hohlräume, die sich entwickeln, wenn sich das Metall beim Erstarren zusammenzieht, ohne ausreichende Flusszufuhr. Wir verhindern Schrumpfung durch das Design von Richtungsabkühlungsmustern und die Dimensionierung von Steigern, um dicke Abschnitte kontinuierlich zu versorgen, bis sie vollständig fest sind.
Verhinderung von Fehlguss, Cold Shuts und Schlackeninclusions
Oberflächen- und Füllungsfehler beeinträchtigen sowohl Ästhetik als auch Tragfähigkeit:
| Defektart | Ursache | Vorbeugende Maßnahme |
|---|---|---|
| Fehlguss | Das Metall erstarrt, bevor die Gusskammer vollständig ausgefüllt ist. | Erhöhen Sie die Gießtemperaturen, verbessern Sie die Formvorwärmung und reduzieren Sie dünnwandige Reiseabstände. |
| Cold Shut | Zwei Metallströme treffen aufeinander, verschweißen sich aber aufgrund frühzeitiger Abkühlung nicht. | Optimieren Sie die Gating-Geometrie, um einen schnellen, einheitlichen Metallfluss sicherzustellen. |
| Schlacken-/Drahtdünnpartikel | Nichtmetallische Oxide oder Schlacken aus dem Ofen gelangen während des Gießvorgangs in die Form. | Verwenden Sie keramische Schaumfilter im Gates-System und arbeiten Sie Schmelzen gründlich ab, bevor gegossen wird. |
Qualitätsprüfung mit NDT, Radiographie und Abmessungsprüfung
Wir verlassen uns auf mehrstufige Verifikationsprotokolle, um innere Festigkeit und dimensionsstabile Strukturen zu validieren. Unsere Produktionslinien integrieren zerstörungsfreie Prüfungen (NDT) neben physischen Messwerkzeugen, um Defekte vor dem Versand zu erkennen:
- Radiografische Prüfung (Röntgen / RT): Liefert klare innere Abbildungen, um subschichtige Gasporen, Schrumpfungsnischen und Kernversätze zu identifizieren.
- Ultraschall- & Magnetpulverprüfung (UT / MPI): Erkennt innere Risse, laminare Fehler und oberflächenbeginnende Diskontinuitäten bei ferritischen Legierungen. Wir wenden diese Standards in unseren Edelstahl-Sandgussdienstleistungen mit vollständiger NDT-Verifikation an zur Überprüfung hochbelastbarer Struktoteile.
- Abmessungs- & Koordinatenprüfung (CMM / 3D-Scan): Vergleicht die physischen Gussteile direkt mit CAD-Modellen, um Abweichungen in Toleranzen der Gussziele und kritische Maschinenlagerungen zu bestätigen.
Häufig gestellte Fragen zum Gießen
Welche Gussmethode produziert die stärksten Metalteile?
Zentrifugalschmelz- und Druckguss liefern konstant die höchste Zugfestigkeit und Dichte. Zentrifugalkraft drückt Verunreinigungen nach innen, während die Außenwand verdichtet wird, wodurch Gasporosität eliminiert wird. Für komplexe Tragstrukturen ergeben auch Hochdruck-Druckguss und Dauerformen-Guss eine überlegene Festigkeit gegenüber Sandguss durch schnelles Abkühlen des Metalls und feine Körnerbildung.
Was ist der kostengünstigste Gießprozess bei niedrigen Stückzahlen?
Sandguss bleibt der wirtschaftlichste Gießverfahren für kleine Produktionsläufe, Prototypen und große Einzelstücke. Werkzeugkosten für Musterwerkzeuge liegen nur in einem Bruchteil der Kosten von bearbeiteten Stahldies, und Muster können schnell modifiziert oder per 3D-Druck erstellt werden, ohne erhebliche Kapitalinvestitionen.
| Gießverfahren | Werkzeugkosten | Optimale Chargengröße | Stückpreis bei niedriger Stückzahl |
|---|---|---|---|
| Sandguss | Sehr niedrig | 1 – 500 Stück | Niedrig |
| Investitionsgießen | Mäßig | 100 – 5.000 Stück | Mäßig |
| Die Gusseisenherstellung | Sehr Hoch | 5.000+ Stück | Hoch (aufgrund der Werkzeugabschreibung) |
Was ist der Hauptunterschied zwischen Druckguss und Sandguss?
Der grundlegende Unterschied liegt im Formtyp und im Druck. Druckguss injiziert geschmolzenes Metall unter extremem hydraulischem Druck in wiederverwendbare gehärtete Stahldies, die glatte, dünnwandige Teile mit engen Toleranzen erzeugen. Sandguss setzt auf Gravitation beim Einfüllen in verschleißfeste Siliziumsandformen, was höhere Schmelzpunkte von Metallen und massiv große Bauteile ermöglicht.
Für eine umfassende Bewertung von Werkzeugkosten-Nutzen, Oberflächenfinish und Stückkosten lesen Sie unseren detaillierten Vergleich von Gussdruckgießen vs. Sandguss.
Können alleMetalle mit derselben Methode gegossen werden?
Nein. Die Tonuguhr der Schmelztemperatur, chemische Reaktivität und Fließfähigkeit bestimmen, welche Gießtechnik sicher verarbeiten kann ein Legierungswerkstoff:
- Eisenmetalle (Stahl, Gusseisen): Erfordern Hochreibus-Mäntel wie Sand- oder Keramikschalen, weil ihre hohen Schmelztemperaturen permanente Stahldies zerstören.
- Nichteisenmetalle (Aluminium, Zink, Magnesium): Geeignet für Druckguss und Permanente-Modulsysteme.
- Superlegierungen & Titan: Erfordern Vakuum-Investitionsgießen, um Oxidation beim Gießen der geschmolzenen Metalle zu verhindern.
Die Auswahl der richtigen Legierung und Gussaufbau erfordert eine Balance zwischen thermischen Grenzwerten und Budget, wie ausführlich in unserem Druckguss vs. Investitionsguss Kosten- und Materialleitfaden.
Wie beeinflusst die Abkühlgeschwindigkeit die endgültige Kornstruktur und Festigkeit?
Die Abkühlgeschwindigkeit steuert direkt die mikroskopische Korngröße des gegossenen Metalls:
- Schnelle Abkühlung (Permanente Formen & Druckguss): Fördert eine rasche Keimbildung, was zu einer feinen, einheitlichen Kornstruktur führt, die mechanische Härte, Streckgrenze und Ermüdungsfestigkeit erhöht.
- Langsame Abkühlung (Sand- & Gipsformen): Erlaubt es, dass Körner grob werden und Dendriten sich ausdehnen, was die Gesamtzugfestigkeit leicht verringert, aber oft die Bearbeitbarkeit verbessert.
 German
 English
 Russian