2026年10月2日
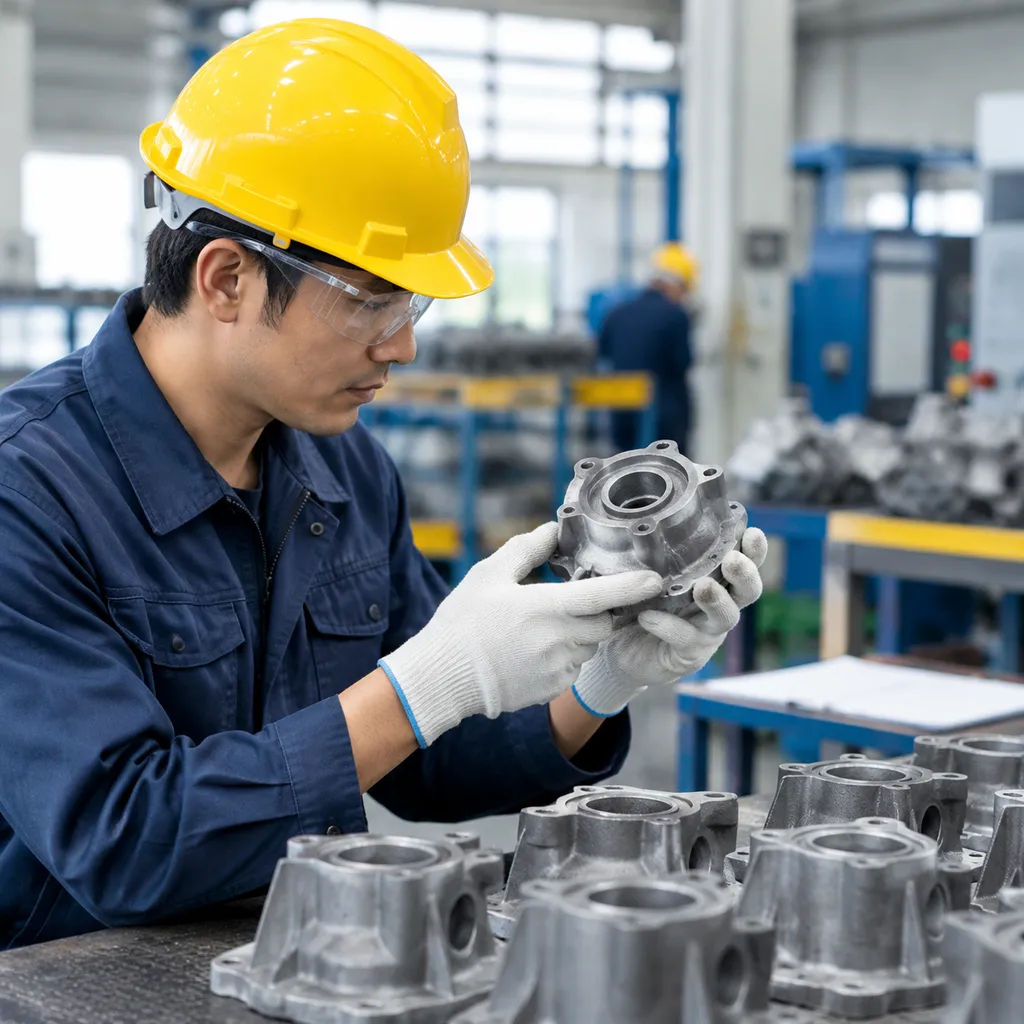
Gießereie Aluminum-Gehäusefertigung liefert leichte, langlebige Präzisionsteile mit hervorragender Festigkeit, Korrosionsbeständigkeit und maßgeschneiderten Fertigungslösungen
Wichtige Aluminium-Gussverfahren in der Gießerei
Die Wahl der richtigen Gussmethode bestimmt Ihre Anfangsinvestition in Werkzeuge, mechanische Festigkeit und die endgültigen Stückkosten. In unseren Gießereibetrieben für Aluminium-Guss passen wir Ihr jährliches Volumen, die mechanische Belastung und die geometrische Komplexität an die optimale Produktionsmethode an, um Porosität zu eliminieren, Ausschuss zu reduzieren und teures Überengineering zu vermeiden.
+---------------------------+-----------------------+---------------------+-------------------------+ | Prozess | Typisches Volumen (Stk./Jahr) | Toleranzklasse | Am besten geeignet für | +---------------------------+-----------------------+---------------------+-------------------------+ | Sandguss | 10 – 5.000 | ±0,030" – ±0,060" | Schwere Strukturkörper | | Hochdruck-Druckguss | 10.000 – 100.000+ | ±0,002" – ±0,010" | Hohe Stückzahlen, dünne Wand | | Festsublimation Mold Casting | 1.000 – 50.000 | ±0,015" – ±0,030" | Druckdichte Teile | | Investitionsguss | 100 – 10.000 | ±0,005" – ±0,015" | Komplexe Innenwege | +---------------------------+-----------------------+---------------------+-------------------------+
Sandguss für schwere Strukturteile und niedrige Stückzahlen
Aluminium-Sandguss bietet den schnellsten Weg vom CAD zum physischen Teil bei minimaler Werkzeugkapitalbindung. Wir ummanteln präzise Holz-, Harz- oder Aluminiumformen mit chemisch gebundener Grünspan- oder No-Bake-Harzsand, um robuste Gussformen für großformatige Teile zu schaffen.
- Geringes Anfangskapital: Ideal für Pilotläufe, Prototypen und die Kleinserienproduktion, bei der teure Hartwerkzeuge wirtschaftlich nicht gerechtfertigt sind.
- Massive Bauteilkapazität: Vermag große Gussformen mit einem Gewicht von 5 lb bis über 2.000+ lb.
- Schnelle Geometrieänderungen: Formänderungen sind schnell und kosteneffizient, was Produktiterationen vor der Festlegung auf eine Hochvolumenproduktion erleichtert.
Hochdruck-Ifingerguss für Hochvolumen-Genauigkeitsteile
Hochdruck-Feinguss (HPDC) injiziert geschmolzenes Aluminium unter extremer hydraulischer Spannung in gehärtete Werkzeugstahlformen (oft über 10.000 psi). Dieser Prozess füllt komplexe Kavitäten in Bruchteilen einer Sekunde und erzeugt nahezu netzförmige Bauteile mit glatten Oberflächen.
- Niedrigste Stückkosten bei Skalierung: Schnelle Zykluszeiten machen HPDC zur kostengünstigsten Methode für hochvolumige kundenspezifische Aluminium-Gussteile.
- Dünnwandfähigkeiten: Leicht Gusskonstruktionen Wandabschnitte so dünn wie 1,5 mm, ohne die strukturelle Integrität zu beeinträchtigen.
- Wenig Sekundärbearbeitung: Gusste präzise Befestigungsbohrungen, Ortungsstifte und komplexe Kühlrippen direkt in das Teil.
Dauerformen-Guss durch Schwerkraft für dichte, dichtheitsgeprüfte Teile
Dauerformen-Gießen nutzt wiederverwendbare Gusseisen- oder Stahlformen und verlässt sich ausschließlich auf die Schwerkraft, um das geschmolzene Aluminium sanft in die Formhohlung zu ziehen. Die nicht turbulente Füllung reduziert Lufteinschluss und Gasporosität erheblich.
- Überlegene mechanische Eigenschaften: Kühlraten aus der Stahlform erzeugen eine feine metallurgische Kornstruktur, die höhere Streckgrenze und Zugfestigkeit liefert.
- Dichtheits-Integrität bei Druck: Die dichte Mikostruktur macht druckgegossene Teile ideal für Hydrauliksysteme, Fluid-Ansammlungen und pneumatische Ventile, die 100%-Dichtheitstests bestehen müssen.
- hitzebehandelbare Substrate: Im Gegensatz zu Standard-Druckgusskomponenten können permanente Formteile vollständige T6-Lösungs- und Alterungbehandlungen durchführen, ohne Blasenbildung.
Investitionsguss für komplexe Dünnwand-Geometrien
Wenn eine Komponente null Ausschlusswinkel, komplexe innere Untercut-Formen oder enge Konturen erfordert, die kein Werkzeug ziehen kann, bietet unsere Investitionsgusslinie die Lösung. Wir injizieren Wachs in Präzisionsformen, bauen eine Keramikschale um die Musterbaugruppe, lösen das Wachs aus und gießen das geschmolzene Legierung in die verbleibende Kavität.
- Extreme geometrische Freiheit: Erfasst komplexe interne Kanäle, kreuzgebohrte Durchgänge und scharfe Kantendefinitionen.
- Nahezu spiegelglatte Oberflächen: Erzielt eine nach dem Guss gemessene Oberflächenrauheit bis zu 125 RMS, reduziert den Bedarf an nach dem Guss erforderlichem Schleifen.
- Nahezu kein Materialabfall: Reduziert CNC-Rauheitzyklen erheblich, indem Net-Shape-Funktionen direkt aus der Schale geliefert werden.
Auswahl der richtigen Aluminium-Gusslegierung
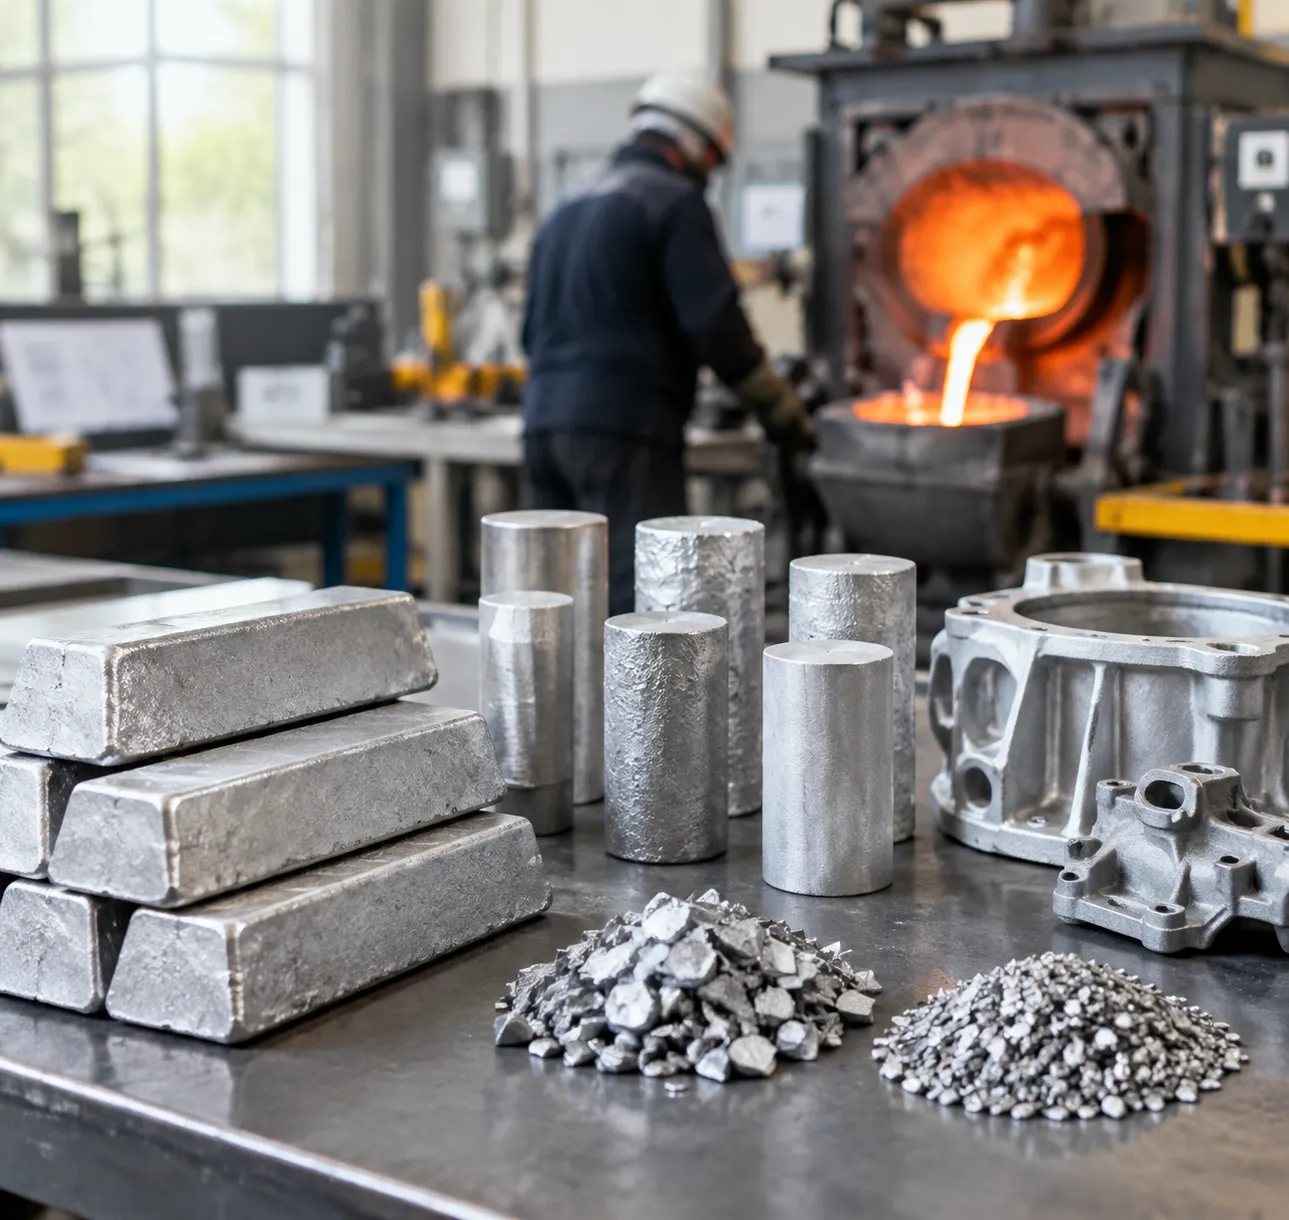
Die Wahl der richtigen Legierung bestimmt, wie gut eine Bauteilform den Guss formt, mechanischen Spannungen standhält und Umweltverschleiß widersteht. In unserer Gießerei passen wir die rohe Legierungschemie direkt an Ihre Bauteilgeometrie, erforderliche Toleranzen und Traglast an. Wenn Sie Prozesse vergleichen, erkunden Sie unsere Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment um zu sehen, wie Legierungchemie mit bestimmten Werkzeugmethoden übereinstimmt.
A356-Legierung: Hohe Festigkeit und Schlagzähigkeit mit T6-Temper
A356-Aluminiumlegierung ist unsere primäre Wahl für Strukturkomponenten, die schweren mechanischen Belastungen und zyklischen Spannungen standhalten müssen. Kernkompetenzen: Außerordentliche Verformbarkeit, hohe Streckgrenze und hervorragende Schweißeigenschaften. Härtung: Standardmäßig kombiniert mit einer T6-Wärmebehandlung (Lösungsglühen gefolgt von künstlicher Alterung), um die maximale mechanische Festigkeit und Schlagzähigkeit zu erreichen. Typische Anwendungen: Fahrwerkslenker, Federbeinstützkugeln, schwerlastige Pumpengehäuse und hochintegrale Tragwerkhalterungen.
A380-Legierung: Überlegene Fließfähigkeit und Maßhaltigkeit für das Gussteilgießen
A380-Gussteilgießen Legierung macht den Großteil unserer Hochvolumenproduktion aus, aufgrund des optimalen Gleichgewichts von Kosten, Gießbarkeit und mechanischen Eigenschaften. Kernkompetenzen: Hervorragende Fließfähigkeit bei erhöhten Temperaturen, ausgezeichnete Druckdichtheit und stabile Maßhaltigkeit über lange Fertigungsstrecken. Bearbeitungsleistung: Enthält gezielte Silizium- und Kupferwerte, was eine einfache Bearbeitung bei gleichzeitig langer Werkzeuglebensdauer ermöglicht. Typische Anwendungen: Motorgehäuse, Elektronikkästen, Getriebegehäuse und Gehäuse für Elektrowerkzeuge.
A383- und A413-Legierungen: Dünnwandigkeit und druckdichte Versiegelung
Wenn Standardlegierungen beim Moldfilling oder Dichtheit Versagen, greifen wir auf spezialisierte Hochsilizium-Formulierungen zurück: A383 (ADC12 Äquivalent): Dient als direkte Aufwertung zu A380 beim Gießen komplexer, dünnwandiger Teile. Es bietet eine überlegene Hot-Crack-Beständigkeit und füllt enge Kavitäten der Form mit minimalem Einspritzdruck. A413 Legierung: Eine nahezu eutektische Siliziumlegierung, die maximale Fließfähigkeit und außergewöhnliche Dichtheit bei Leckagen bietet. Wir verwenden A413 hauptsächlich für Pneumatikzylinder, Fluidverteilerschächte und Marineventile, die eine 100%-Dichtheitszuverlässigkeit unter Druck erfordern.
Foundry Aluminium Gusslegierungs-Vergleichstabelle
| Legierungsgrad | Primäre Gussmethode | Dehnung an der Streckgrenze (MPa) | Bearbeitungsgbarkeit | Korrosionsbeständigkeit | Dichtheit unter Druck |
|---|---|---|---|---|---|
| A356-T6 | Sand-/Schwerkraft-Dauerform | 165 – 205 | Sehr Gut | Ausgezeichnet | Hoch |
| A380 | Hochdruck-Druckguss (HPDC) | 160 – 190 | Gut | Mäßig | Sehr Gut |
| A383 | Hochdruck-Druckguss (HPDC) | 150 – 175 | Gut | Gut | Ausgezeichnet |
| A413 | HPDC / Schwerkraft-Druckguss | 130 – 150 | Gerecht | Ausgezeichnet | Überlegen |
Schritt-für-Schritt-Verfahren des Foundry-Aluminiumgusses
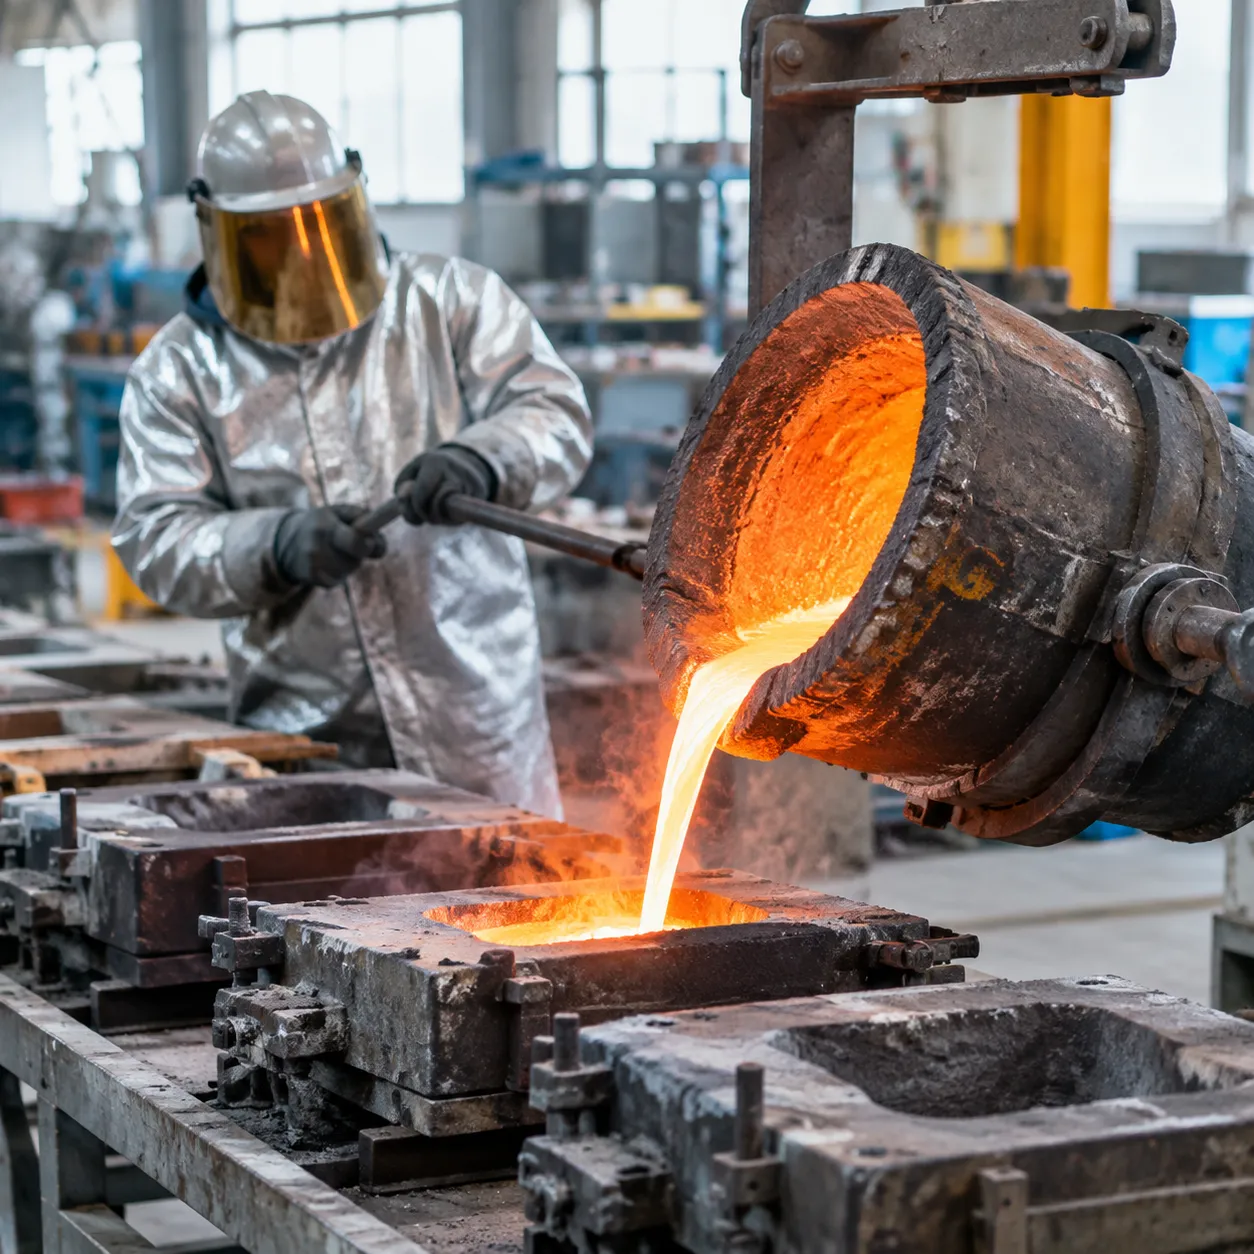
Die Lieferung schallgedämpfter, fehlerfreier Bauteile erfordert strikte Prozessdisziplin in jeder Phase des Schmelz- und Formzyklus. In unseren Gießereien für Aluminiumdruckguss beseitigen wir Porosität und dimensionsbedingte Abweichungen, indem wir vier zentrale Herstellphasen standardisieren. Für einen breiteren Überblick über die Produktionswege entdecken Sie unseren Gussprozessleitfaden.
3D-CAD-Werkzeuge und Musterentwicklung
Jedes gegossene Bauteil beginnt mit digitaler Werkzeuginnenentwicklung, die für Strömungsdynamik und thermisches Verhalten optimiert ist:
- Schrumpf- und Auszugslastskalierung: Wir wenden legierungsspezifische Kontraktionsraten an (typischerweise 1,1% bis 1,3% für Standard-Aluminiumlegierungen) und präzise Auszugwinkel direkt in das 3D-Modell an.
- Werkzeugherstellung: Wir bearbeiten verschleißfeste Werkzeugstahlformen für den Hochdruckguss oder fertigen langlebige Aluminium- und Polyurethan-Formen für Sandgießerei an.
- Schnelles Prototyping: Für kurze Produktionsläufe oder eilige Validierung setzen wir 3D-gedruckte Sandsch moulds ein, um komplettes Hartwerkzeug zu überspringen und Entwicklungs-Leadzeiten zu verkürzen.
Entgasung und Flussmittelzugabe des flüssigen Aluminiums zur Entfernung von Verunreinigungen
Flüssiges Aluminium wirkt wie ein Schwamm für Wasserstoffgas und atmosferischen Sauerstoff, die unbehandelt zu innerer Gasporosität und Oxideinschlüssen führen können:
- Radiale Entgasung: Wir injizieren inertem Argon- oder Stickstoffgas durch einen untergetauchten rotiierenden Rührer. Die Mikrobubbels heben gelöstes Wasserstoffgas aus dem Bad.
- Flussmittelung und Schlackenbildung: Umweltfreundliche chemische Flussmittelmittel binden an Nichtmetalloxide und treiben sie an die Oberfläche, wo unsere Bediener die Schlacke abschöpfen.
- Schmelzqualität-Verifizierung: Wir verwenden Druckverringerungstests (RPT) und Spektrometerproben, um chemische Zusammensetzung zu bestätigen und die Dichte zu prüfen, bevor der Schmelz zum Gießen weitergeht.
Gießen, Form-Design und kontrollierte thermische Erstarrung
Sanfter Metalltransfer und thermische Steuerung verhindern turbulenzbedingte Lufteinschlüsse und Hohlräume:
- Geplante Formgerüste: Enge Bereiche, Läufe und Filter regulieren die Metallgeschwindigkeit und erzeugen laminaren Fluss in die Kavität der Form.
- Richtung der Erstarrung: Wir setzen strategische Auftriebsmittel, Zulaufmaterialien und interne Kühlblöcke ein, um sicherzustellen, dass dünne Abschnitte zuerst erstarren, während schwere Abschnitte kontinuierlich Zugmetall zuführen, wodurch Schrumpfdefekte verhindert werden.
- Präzise Temperaturüberwachung: Digitale Pyrometeren regeln die Gießtemperaturen innerhalb enger Prozessfenster (typisch 680°C bis 740°C, abhängig von der Wandstärke), um Fehlläufe und Kaltläufe zu vermeiden.
Teil-Shakeout, Degating und Trim Press Flash Removal
Sobald das Metall unter kritische Transformations temperaturen abkühlt, unterziehen sich die Gussteile mechanischer Zerstörung und Reinigung:
- Formenshakeout: Sandguss-Teile werden durch Vibrations-Entnahmetische geführt, um das Formmedium sauber vom Gussteil zu trennen, während automatisierte Extraktoren Teile aus Permanentformen entfernen.
- Degating und Riserkürzung: Bandsägen, Kreisschnittscheiben oder hydraulische Freigabestationen entfernen Gating, Runner und Futterköpfe.
- Flash Trimmen: Spezialisierte hydraulische Trim-Presst-bies schneiden die Freischnittseiten-Späne in einem einzigen Arbeitsgang ab und hinterlassen saubere Netto-Profilmaße bereit für Wärmebehandlung und CNC-Bearbeitung.
Wärmebehandlung und sekundäre Oberflächenbearbeitung in der Aluminum-Gussteilherstellung
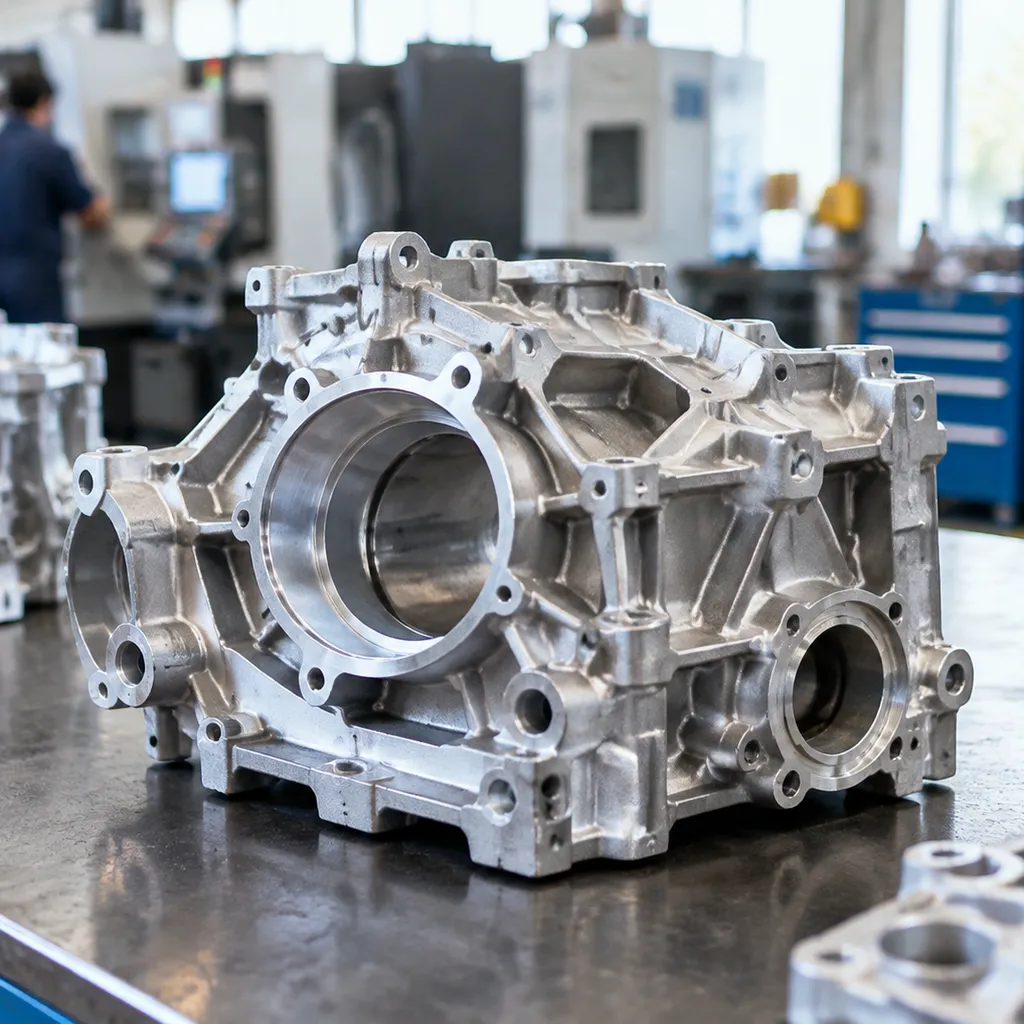
Rohe Gussteile verlassen selten direkt die Form zur Montagelinie. Um anspruchsvolle mechanische Spezifikationen und enge geometrische Toleranzen zu erfüllen, führen wir Nach-Guss-Wärmebehandlungen, Bearbeitung und Oberflächenfinish vollständig im eigenen Haus durch.
T4-, T5- und T6-Wärmebehandlungzyklen
Thermische Verarbeitung verändert die innere Mikrostruktur von gegossenem Aluminium, um die mechanische Festigkeit, Härte und Ermüdungsbeständigkeit deutlich zu erhöhen.
- T4-Behandlung (Lösungswärmebehandlung und natürliche Alterung): Erhöht Duktilität, Dehnung und Schlagzähigkeit. Am besten geeignet für Tragstrukturteile, die dynamischen Stoßlasten ausgesetzt sind.
- T5 Behandlung (Nur künstlich gealtert): Luft- oder Wassernachkühlung unmittelbar nach dem Gießen, dann Ofenalterung. Liefert dimensionsstabile Eigenschaften und moderate Härte ohne die Verzerrungsrisiken hochtemperaturbedingter Lösungsspalten.
- T6 Wärmebehandlung (Lösungsglühen & künstliches Altern): Unser Standardzyklus für schwerfällige Legierungen wie A356. Steigert die Streckgrenze um bis zu 100% und optimiert die Härte für Hochlastbefestigungen, Aufhängungsknarren und druckdichte Gehäuse.
| Temperaturbedingung | Lösungsglühen | Abschreckschritt | Künstliches Altern | Hauptvorteil |
|---|---|---|---|---|
| T4 | Ja (~535°C) | Schnelle Wasserabschreckung | Nein (Raumtemperatur) | Hohe Duktilität & Stoßzäheit |
| T5 | No | Luft/Nebelabschreckung | Ja (~150°C–180°C) | Geringe Verformung, verbesserte Bearbeitbarkeit |
| T6 | Ja (~535°C) | Schnelle Wasserabschreckung | Ja (~155°C–165°C) | Maximale Zug- und Streckgrenze |
Präzisions-CNC-Bearbeitung für enge Toleranzen
Während unsere Gießereiprozesse nahezu nettförmige Formteile liefern, erfordern kritische Paßflächen eine submillimetergenaue Präzision. Wir integrieren spezielle Vorrichtungen und Mehrachsenfräsen, um Rohgussstücke in fertige Bauteile zu verwandeln.
- Dichtungs- & Dichtflächen: Fräsen glatter Dichtflächen gemäß strengen Flachheitsvorgaben (innerhalb von 0,02 mm), um Leckagen von Hydraulik oder Öl zu verhindern.
- Lagerbohren & Buchsen: Präzisionsbohren und -reiben, um enge Durchmesser-Toleranzen (+/- 0,005 mm) und feine Oberflächen zu halten.
- Bohr- & Gewindeschneiden: Automatisiertes Mehrspindelbohren und Gewindeschneiden mit gehärteten Stahl-Einsätzen (Heli-Coil) für Hochbelastungsbefestigungen.
- Nullpunkt-Ausrichtung: Zuverlässige Maschinennullpunkte direkt von den gegossenen Zielpunkten ableiten, um die absolute Fähigkeitsposition von Merkmal zu Merkmal zu wahren.
Kombination unserer In-house-Gießerei mit Mehrachsen Präzisionsguss und CNC-Bearbeitung eliminiert Übergabeverzögerungen, gewährleistet durchgehende Qualitätskontrolle vom Einzelquellen-Lieferanten und verkürzt die Gesamtlieferzeit des Bauteils.
Oberflächenvorbereitung und Schutzbeschichtungen
Wir passen die Nachguss-Oberflächenfinish an, um Verschleißfestigkeit zu erhöhen, Umwelteinflüsse zu widerstehen und spezifische kosmetische Texturen zu liefern.
- Schneckenstrahlen & Schwingtrommeln: Verwendet Edelstahl-Medien oder Keramikperlen, um Grate zu entfernen, raue Formtrennlinien zu glätten und eine saubere, gleichmäßige Satinfinish zu erzielen.
- Anodisierung (Typ II & Typ III Hardcoat): Elektrochemisch wächst eine Aluminiumoxid-Schicht direkt auf dem Bauteil. Hartbeschichtete Anodisierung bietet extreme Kratzfestigkeit und elektrische Isolation für industrielle Gehäuse.
- Farben- & E-Coating: Aufträgt eine elektrostatische Polymer-Schicht, die für maximale UV- und Chemikalienbeständigkeit gebacken wird. Ideal für Automobilhalter, Ventildeckel und Outdoor-Marina-Hardware.
- Chemische Umwandlung (Chromat/Alodine): Erzeugt eine dünne, leitfähige Passivierungsschicht, die Oxidation verhindert und als idealer Haft-Grundprimer für Sekundärlack dient.
Foundry-Qualitätskontrolle und Defektverhütung in der Aluminium-Gussproduktion
Jede kritische Gussteilkomponente hängt von innerer Festigkeit, genauer Metallurgie und enger Maßhaltigkeit ab. In unserer Aluminium-Gießerei eliminieren wir Defekte, bevor die Produktion beginnt, und verifizieren jeden Produktionslauf mit umfassenden Inline-Inspektionssystemen.
Vermeidung von Gasporosität und Schrumpfungsdefekten durch Fließsimulation
Gasverschluss und lokal begrenzte Schrumpfung sind Hauptursachen für Strukturversagen bei Aluminium-Gussteilen. Wir verhindern diese Defekte bereits in der Werkzeugkonstruktion mittels fortschrittlicher Mold-Filling- und thermischer Erstarrungssimulationen:
- Virtuelle Flussanalyse: Wir ordnen die Fluidsgeschwindigkeit zu, um Turbulenzen zu verhindern, Lufteinschluss und Bildung einer Oxidschicht während des Formfüllvorgangs.
- Thermischer Gradient Optimierung: Die Simulation identifiziert Hot Spots, an denen Schrumpfungshohlräume entstehen, sodass unser Engineering-Team Risers, Chillplattieren und Gating-Systeme so positionieren kann, dass eine ordnungsgemäße gerichtete Erstarrung erreicht wird.
- Belüftung und Vakuumplatzierung: Im Hochdruck-Guss und bei Perma-Mold-Verfahren positionieren wir Überlauföffnungen und Vakuumkühlbelüfter an genauen Stellen, an denen sich Gas natürlich sammelt.
Echtzeit-Röntgeninspektion und Dichtprüfungen (NDT)
Subsurface-Integrität ist entscheidend für druckdichte Gehäuse, Strukturträger und fluide-handhabende Bauteile. Wir validieren innere Unversehrtheit mit standardisierten Nichtzerstörende Prüfmethoden (NDT) Methoden:
- Röntgenstrahl-Inspektion: Echtzeit-Digital-Röntgenaufnahmen identifizieren interne Gasporosität, Schrumpfungsblasen und Fremd-Einschlüsse in hochbelasteten Strukturabschnitten, ohne das Bauteil zu beschädigen.
- Flüssigkeits-Durchscheue Penetrant-Prüfung (PT): Fluoreszierende Farbstofftests offenbaren Mikrooberflächenrisse, Kälteverlauf und Formenkanten-Defekte an kritischen Dichtflächen und hochbelasteten Radien.
- Druckabfallprüfung: Wir führen pneumatische und hydrostatische Lecktests an Gussgehäusen durch, um eine leckfreie Leistung bei Betriebsdrücken zu garantieren.
Spektrometrische chemische Analyse und taktile CMM-Dimensionalverifizierung
Zuverlässige Guß-Aluminium-Gießteile erfordern eine strikte Kontrolle sowohl der Chemie als auch der Geometrie:
| Prüfmethoden | Ausgestattet | Zielverifikation | Qualitätsstandard / Ausgabe |
|---|---|---|---|
| Schmelzchemie | Optischen Emissionsspektrometer (OES) | Silizium-, Magnesium-, Eisen- und Kupferverhältnisse in der Schmelze | ASTM-Legierungs-Konformitätszertifikat pro Charge |
| Interne Festigkeit | Digitale Industrielle Röntgenstrahlung | Suboberflächenhohlraumgröße, Dichte und Lage | ASTM E155 Referenz-Röntgenbildlevel |
| Präzisionsmaße | Automatisierte 3D-CMM- und Laser-Scanner | GD&T-Bemaßungen, Lochpositionen, Referenzebenen und Profiltoleranzen | Vollständige Erstbemusterung (FAI) & CPK-Berichte |
| Mechanische Eigenschaften | Universelle Zugfestigkeits- und Härtemessgeräte | Grenzspannung (Yield), Zugfestigkeit (UTS) und Dehnung | Härtemesskartierung (HB/HRB) und Wärmebehandlungslosberichte |
Unsere Koordinatenmessmaschinen (CMM) prüfen Rohgussteile und vollständig bearbeitete Teile direkt gegen Ihr 3D-CAD-Modell, um enge Passungen der Lagerringe und Montagesflächen sicherzustellen, die sich auf Ihrer Montagelinie ausrichten.
Fertigungsorientierte Gestaltung (DFM) und Kostenfaktoren bei Guss-Aluminiumlegierungen
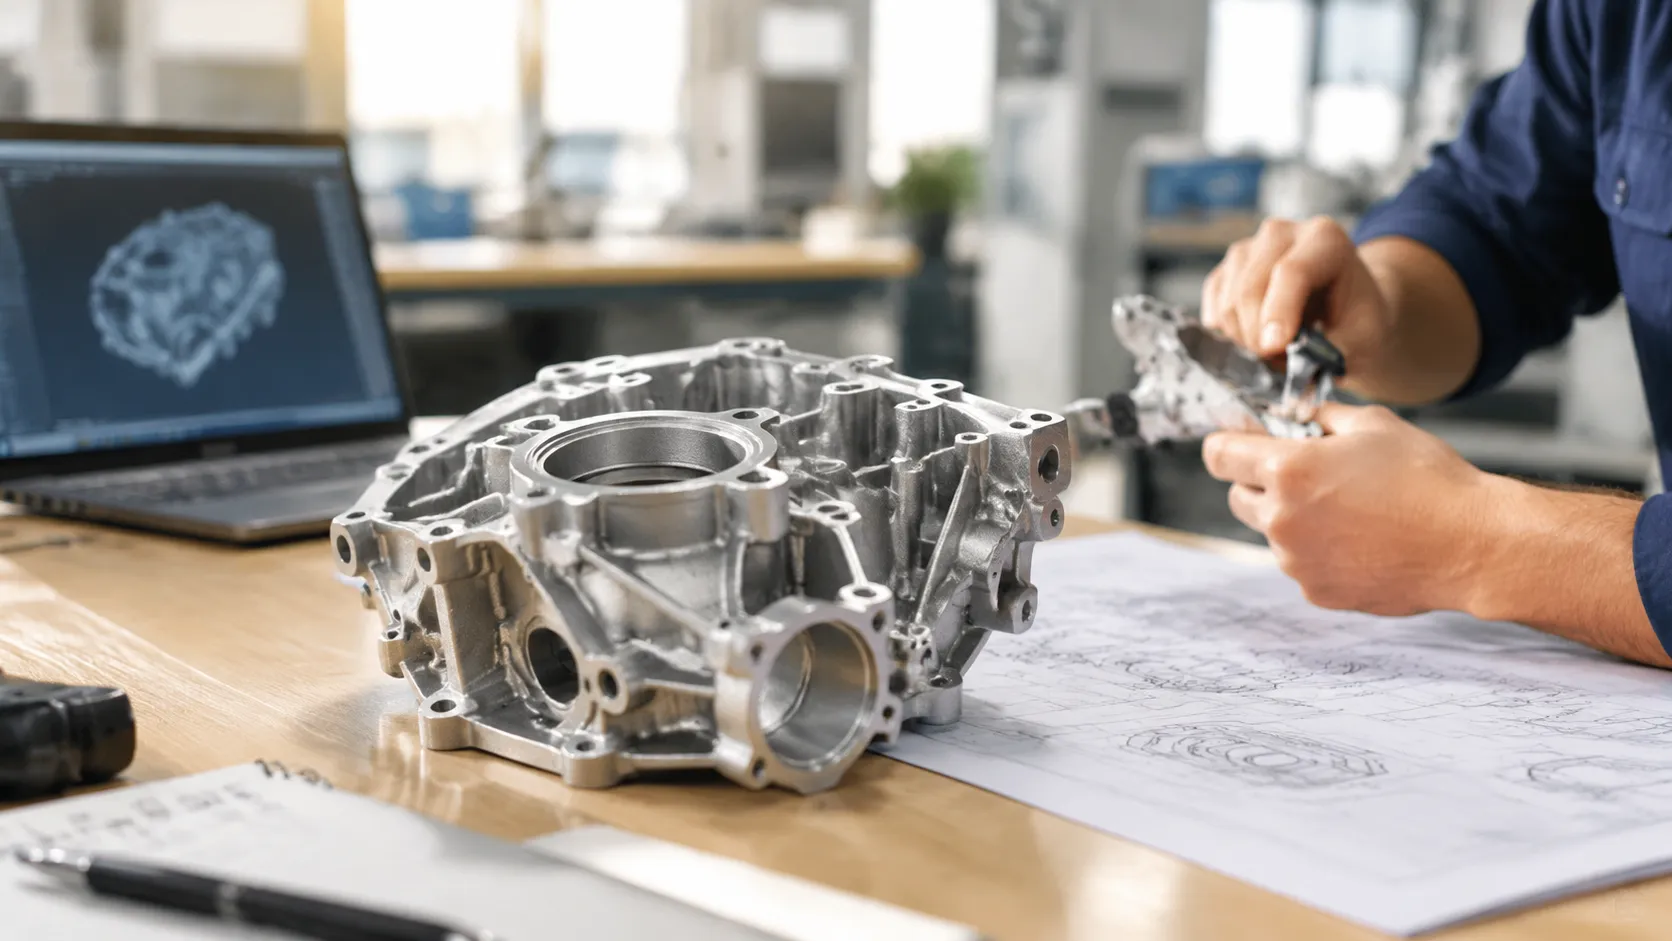
Intelligentes Bauteil-Design steuert direkt Fertigungskosten, Ausschussraten und Produktionsgeschwindigkeiten. Wenn wir bei der upfront DFM-Analyse kundenspezifische Teile überprüfen, konzentriert sich unser Foundry auf Geometrieanpassungen, die die Formgebung erleichtern, den Metallfluss optimieren und Nachbearbeitungsarbeiten minimieren.
Wanddicke- und Entwürtswinkel-Richtlinien
Gleiche Wandstärke ist entscheidend, um Thermo-Hotspots, Einfallspunkte und innere Schrumpfung zu verhindern. Wenn Wandvariationen erforderlich sind, entwirft unser Ingenieurteam allmähliche Übergänge mit großzügigen Fasen statt scharfer Stufen.
Richtige Abtastrichtungen ermöglichen es Gussteilen, reibungslos aus dem Werkzeug zu laufen, ohne zu schleifen oder Oberflächenschäden:
- Sandgießen: Mindest-Abtastrichtung 1,0° bis 3,0°, um Muster sauber aus kompaktierten Sandformen zu ziehen.
- Permanentgussformherstellung: 1,0° bis 2,0° Abdrift an äußeren Wänden; 2,0° bis 3,0° bei internen Kernen, um Kontraktion des Metalls aufzunehmen.
- Hochdruck-Guss: 0,5° bis 1,5° für äußere Wände; interne Kerne benötigen mindestens 1,0° bis 2,0°, um Diebstickiness unter hoher Presslast zu verhindern.
- Kantenradien: Vermeiden Sie scharfe 90°-Ecken. Wir halten innere Eckradien gleich oder größer als das 1-fache der nominalen Wandstärke, um Spannungs Konzentrationen und Turbulenzen beim Füllen der Form zu reduzieren.
| Verfahrensart | Min. Wandstärke | Typischer Abdriftradius | Bearbeitungszugabe |
|---|---|---|---|
| Sandguss | 4,0 mm – 5,0 mm | 1,5° – 3,0° | 2,5 mm – 4,0 mm |
| Verlorene Form | 3,0 mm – 4,0 mm | 1,0° – 2,0° | 1,5 mm – 2,5 mm |
| Die Gusseisenherstellung | 1,5 mm – 2,5 mm | 0,5° – 1,5° | 0,5 mm – 1,0 mm |
Werkzeugkosten vs. Stückpreis-Abwägungen
Produktionsvolumen bestimmt die kostengünstigste Gussmethode. Werkzeuge stellen eine upfront Kapitalausgabe dar, während Taktzeit und Arbeitsaufwand die wiederkehrenden Stückkosten beeinflussen:
- Niedriges Volumen (1 bis 500 Einheiten): Sandguss verwendet kostengünstige Holz-, Urethan- oder weiche Aluminum-Modelle. Die upfront Werkzeugkosten bleiben minimal, was es zur praktischen Wahl für Prototypen und kleine Serien macht, trotz höherem Fertigstellungsaufwand pro Einheit.
- Mittleres Volumen (500 bis 5.000 Einheiten): Gleitelement-Schmiedeguss-Werkzeuge aus Werkzeugstahl, die eine ausgeglichene Mitte darstellen – moderate Werkzeugkosten mit niedrigerem Stückpreis und engerer struktureller Dichte.
- Hohes Volumen (5.000+ Einheiten): Gehärtete H13-Stahl-Gussformenwerkzeuge erfordern erhebliche upfront Kapitalmittel. Jedoch ermöglichen schnelle Taktzeiten und nahezu net-tolerante Formen die niedrigsten Stückpreise. Unsere Gussformen vs. Investitionsguss Kostenführer hilft, die volumenbezogene Gewinnschwelle für komplexe Designs genau zu bestimmen.
Rohmaterialausbeuten und Recyclingeffizienz von Ausschuss
Die Nutzung von geschmolzenem Metall beeinflusst das endgültige Bauteilangebot. Das Gesamtgewicht, das in eine Form gegossen wird, umfasst das funktionale Bauteil plus Anguss, Läufer, Überläufe und Speiser:
- Optimierte Läuferrationen: Wir verwenden computerunterstützte Fluss-Simulationen, um schlanke Läufersysteme zu entwerfen, die gutem Metallfluss bei minimalem überschüssigem Läufervolumen zuführen und die Metallausbeute pro Schuss über 65% bis 75% steigern.
- Geschlossener Regelkreis (In-House) Remelting: Reine Aluminiumverkleidungen, Spritzlinge und trockene BearbeitungspKennlinien werden rückgewonnen, erneut geschmolzen, degassed und spektrographisch verifiziert. Dieses geschlossene Kreislauf-Abfallrecycling reduziert Rohmaterialverschwendung und stabilisiert direkt die Produktionskosten für kundenspezifische Aluminium-Gießereieteile.
Wichtige industrielle Anwendungen für Aluminium-Gussteile
Wir entwickeln kundenspezifische Aluminiumgussformen für Sektoren, in denen Gewichtsreduktion, Wärmeableitung und strukturelle Integrität unverhandelbar sind. Indem wir die richtige Gussmethode und Legierung auf jede Betriebsumgebung abstimmen, liefert unser Gießerei langlebige Endverbraucherteile über große globale Branchen hinweg.
Antriebsstrang, Halterungen und EV-Batteriegehäuse
Moderne Fahrzeugherstellung verlangt maximale Festigkeit bei minimaler Masse. Unsere Gusserzeugnisse aus Aluminium-Gussprozessen bieten hohe strukturelle Steifigkeit und Wärmeableitung für kritische Fahrzeugkomponenten:
- Elektrische Fahrzeuge (EV) Systeme: Dünnwandige Batteriehalterungen, Wechselrichtergehäuse und Motoren-Endscheiben, die EMI-Schirmung und integrierte Kühlkanäle erfordern.
- Antriebsstrang & Fahrwerk Motorrad- bzw. Fahrzeugmotorhalterungen, Getriebegehäuse, Motorblöcke und Aufhängungsgelenke, die dazu ausgelegt sind, dynamische Straßenvibrationen zu absorbieren.
- Sicherheits- und Strukturknoten: Schocktürme und Unterrahmenquerträger aus Hochdehnungslagern gefertigt, um Crashtest-Querschnittsfestigkeitsstandards zu erfüllen.
Industrie-Pumpengehäuse, Fluidventile und Motorrahmen
Industrielle Flüssigkeitssysteme und schwere Maschinen erfordern dichte Gussteile, die kontinuierlichem Druck, Kavitation und korrosiven Medien standhalten können. Als engagierter… Sandgusshersteller für kundenspezifische Metallteile, unser team gießt robuste komponenten, die für eine lange service life ausgelegt sind:
- Flüssigkeits handling: Hochdruckpumpengehäuse, Hydraulikverteiler und Ventilgehäuse, überprüft durch hydrostatische Druckprüfung.
- Antriebe & Betätigung: Schwere Motorenrahmen und Getriebehäuser mit eingegossenen Kühlrippen zur effizienten Wärmeableitung.
- Kompressorenteile: Dichte, druckdichte Scrollgehäuse und Zylinderköpfe frei von Subsurface-Gasporosität.
Luft- und Raumfahrtsstrukturelle Montageteile und Elektrikerschränke
Für Luft- und Raumfahrt, Verteidigung und hochspec Elektronik ist Ausfall keine Option. Wir liefern Präzisions- Gussteile aus Aluminium mit enger metallurgischer Konsistenz:
- Avionik- & Radar-Abdeckungen: Leichte, hermetisch abgedichtete Chassis und robuste Scharnierkästen, die empfindliche Elektronik vor Vibration und Feuchtigkeit schützen.
- Strukturelle Halterungen & Befestigungen: Integritätsstarke Frachtklammern, Leitungsaufhängungen und Flugsteuerungs-Gelenkverbindungen gegossen aus Premium-A356-T6-Legierung.
- Thermische Kühlkörper: Komplexe Wärmetauscher und Kühlelemente mit Dünnwands Geometrien, die für optimalen Luftstrom und passiv Kühlung ausgelegt sind.
Häufig gestellte Fragen zur Foundry-Aluminiumguss
Was ist die stärkste Aluminiumgusslegierung?
Für hoch belastete Tragstrukturen, A206 und A356-T6 sind die Spitzenwahl:
- A206-T71: Bietet extreme Zugfestigkeit (bis zu 450 MPa) und außergewöhnliche Bruchzähigkeit. Sie ist ideal für Luft- und Raumfahrthalterungen und hochbelastete Tragknoten, erfordert jedoch präzise Kühlkontrollen beim Gießen.
- A356-T6: Der Industriestandard für hochfeste Gussteile. Er erreicht Zugfestigkeiten von ca. 260–310 MPa mit hervorragender Duktilität, hoher Korrosionsbeständigkeit und vorhersehbarem thermischem Erstarrungsverhalten.
Wie verhindern foundries Porosität in kritischen Gussstücken?
Gasporosität und Schrumpfungshohlräume können mechanische Eigenschaften und Druckfestigkeit ruinieren. Wir verhindern Gussporosität durch strenge Schmelzkontrollen und fortschrittliche Prozessingenieurtechnik:
- Rotierendes Argon-Entgasen: Spült gasförmiges Wasserstoffgas aus dem geschmolzenen Bad, bevor gegossen wird, um Gasporosität zu vermeiden.
- Strömungs- & Erstarrungs-Simulation: Individuelle Gating- und Zufuhr-Designs gewährleisten fortschreitende Richtungsgestaltung der Erstarrung, bei der flüssiges Metall in schwere Abschnitte eingespeist wird, bis vollständig erstarrt.
- Vakuumgestütztes Gießen: Wird beim Druckguss verwendet, um Luft aus der Gussform vor der Legierungsinjektion zu evakuieren.
- Nicht destruktive Prüfung: Wir prüfen die innere Integrität mittels Echtzeit-Röntgen-Gußinspektion und Zerstörungsprüfungen an kritischen Strukturbereichen.
Was ist der Unterschied zwischen Aluminiumsandguss und Druckguss?
Die Wahl zwischen Sandguss und Hochdruck-Druckguss (HPDC) hängt in erster Linie von Teilgröße, Struktur-anforderungen und Produktionsvolumen ab.
| Eigenschaft | Aluminium-Sandguss | Hochdruck-Druckguss (HPDC) |
|---|---|---|
| Werkzeugkosten | Niedrige bis mittlere Stückzahlen (Holz-, Harz- oder Aluminiummuster) | Höhere (gehärtete Werkzeugstahl-Gußformen) |
| Produktionsvolumen | Niedrige bis mittlere Losgrößen (1 bis 5.000 Stück/Jahr) | Hohe Stückzahlen (10.000+ Stück/Jahr) |
| Toleranzbereich | ±0,5 mm bis ±1,5 mm (CNC-Finishierung erforderlich) | ±0,05 mm bis ±0,2 mm (Nettoformfähigkeit) |
| Wandstärke | Typischerweise ≥4,0 mm | Dünne Wände bis zu 1,5 mm |
| Gängige Legierungen | A356, 319, AlMg 535 | A380, A383, A413 |
| Am besten geeignet für | Schwere Pumpengehäuse, Motorblöcke, große Rahmen | Große Hochleistungswinkel, dünne Gehäuse, Verkleidungen |
Für enge Toleranzen Geometrien, die zwischen diesen beiden Methoden liegen, spezialisierte Aluminium-Investitionsguss liefert komplexe, dünnwandige Präzision ohne teure Werkzeuginvestitionen.
Was sind Standardwerkzeuglieferzeiten und Mindestbestellmengen (MOQs)?
Lieferzeiten und Bestellvolumina spiegeln die Werkzeugkomplexität und Gussmethode wider:
- Schnellprototyping & Sandformen: 2 bis 4 Wochen für Musterbau und Erstartikelproben. MOQs können so niedrig wie 1 bis 10 Stück für kundenspezifische Entwicklungsreihen betragen.
- Permanent Mold- und Druckgusswerkzeuge: 6 bis 10 Wochen für gehärtete Stähle Werkzeuge, Fließprüfung und CMM-Dimensionalinspektionsberichte. Produktions-MOQs beginnen typischerweise bei 500 bis 1.000 Stück, um Rüst- und Maschinenwechselkosten auszugleichen.
Für dedizierte OEM-Produktionspläne, unsere Aluminiumfoundry-Dienstleistungen für Präzisionsgussteile führen komplette DFM-Optimierung, Werkzeugentwurf, Wärmebehandlung und Präzisions-CNC-Bearbeitung unter einem einzigen Qualitätsmanagementsystem durch.
 German
 English
 Russian