

11. November 2026
Leitfaden zu Gusstoleranzen nach ISO 8062 mit DCTG- und GCTG-Tabellen, Verfahrenstipps und Kosteneinsparungsempfehlungen für eine präzise Gusskonstruktion
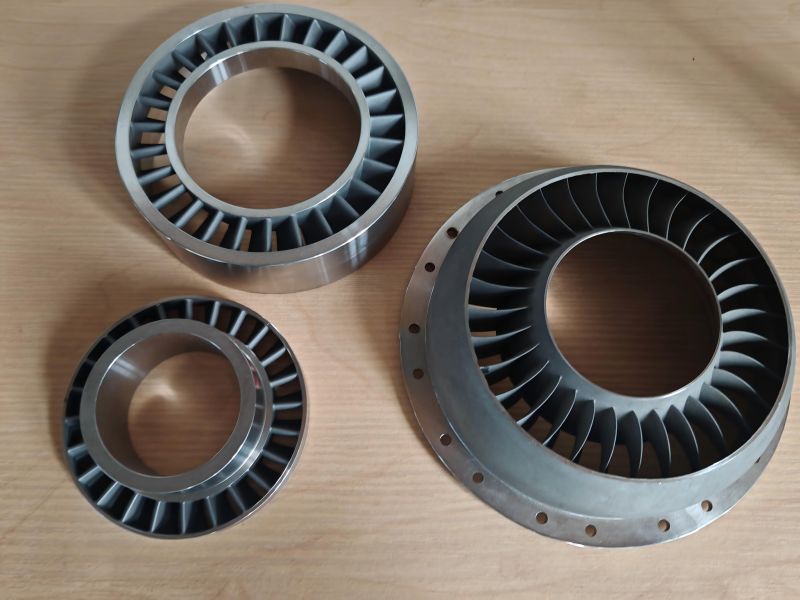
ISO 8062 verstehen: Das Klassifizierungssystem
ISO 8062 ist die internationale Norm zur Festlegung von Toleranzen bei gegossenen Metallbauteilen. Für Ingenieurteams und Beschaffungsspezialisten dient diese Norm als maßgebliche Grundlage für die Kommunikation von Qualitätsanforderungen. Bei Vast Precision Engineering nutzen wir diese Richtwerte, um sicherzustellen, dass jedes Projekt – vom ersten Entwurf bis zur abschließenden Bearbeitung – die exakten Anforderungen an Maßgenauigkeit und geometrische Form erfüllt.
Definition von DCTG und GCTG
Um eine strenge Fertigungskontrolle zu gewährleisten, unterteilt ISO 8062 die Toleranzanforderungen in zwei Hauptkategorien:
- Maßliche Gusstoleranzgrade (DCTG): Diese Kennzahl regelt die linearen Abmessungen des Gussteils. Sie definiert die zulässigen Abweichungen bei Abständen zwischen Punkten, beispielsweise bei Länge, Breite und Wandstärke. DCTG stellt sicher, dass das Gussteil korrekt in die übergeordnete Baugruppe passt.
- Geometrische Gusstoleranzgrade (GCTG): Diese Kennzahl regelt die Form, Ausrichtung und Position der gegossenen Merkmale. Die GCTG-Anforderungen umfassen Kriterien wie Ebenheit, Rechtwinkligkeit und Koaxialität. Das Erreichen hoher GCTG-Präzisionsstufen ist entscheidend für Bauteile, die präzise Passflächen oder einen leistungsstarken mechanischen Betrieb erfordern.
Die CT-Skala: Von höchster Präzision bis zu großzügigen Toleranzen
Das ISO-8062-System verwendet einen numerischen Bereich, die sogenannten Gusstoleranzgrade (CT), um den Präzisionsgrad eines Bauteils zu klassifizieren. Die Skala reicht von CT1, das die höchstmögliche Präzision darstellt, bis CT16, das die größten zulässigen Toleranzen kennzeichnet.
| CT-Gradbereich | Klassifizierung | Typische Anwendung |
|---|---|---|
| CT1 – CT4 | Hochpräzision | Komponenten für die Luft- und Raumfahrt, spezialisierte Medizintechnik und kritische Messinstrumente. |
| CT5 – CT9 | Standardpräzision | Hochleistungs-Automobilteile, Hydraulikkomponenten und Präzisionsmaschinen. |
| CT10 – CT16 | Allgemein/Grob | Strukturhalterungen, Basiskomponenten und Teile, bei denen keine Passungen mit engen Toleranzen erforderlich sind. |
Die Auswahl der geeigneten Güteklasse erfordert eine sorgfältige Abwägung zwischen technischen Anforderungen und Produktionskosten. Während eine höhere Präzision (niedrigere CT-Nummern) eine bessere Passgenauigkeit und Funktionalität gewährleistet, sind dafür anspruchsvollere Gießverfahren oder zusätzliche CNC-Bearbeitung erforderlich. Wenn Sie wissen, wo Ihr Projekt auf dieser Skala einzuordnen ist, können wir den Fertigungsablauf optimieren, um die erforderlichen Toleranzen mit höchster Effizienz zu erreichen.
Technische Referenz: Zusammenfassung der ISO-8062-Toleranztabelle
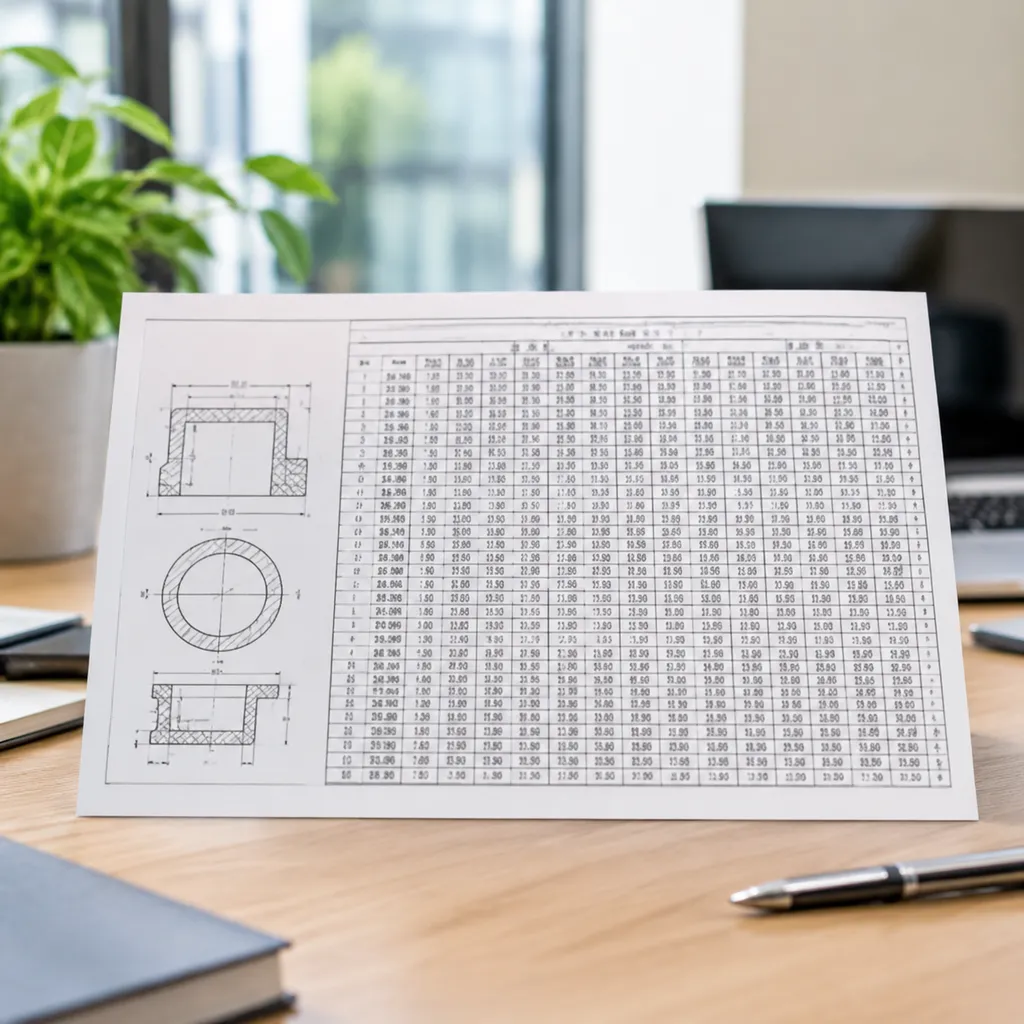
Bei der Arbeit mit Metallkomponenten ist das Verständnis der ISO-8062-3-Toleranztabellen unerlässlich, um Fertigungskosten und funktionale Anforderungen in Einklang zu bringen. Die Norm klassifiziert Bauteile anhand von Maßtoleranzgraden für Gussteile (DCTG), die abhängig von der Nennabmessung des jeweiligen Merkmals die zulässige Abweichung festlegen.
Klassifizierung der Gusstoleranzen
Wir kategorisieren Toleranzen nach dem jeweiligen Verfahren, mit dem das Bauteil hergestellt wird. Die Wahl der richtigen Toleranzklasse ist entscheidend, da engere Toleranzen häufig die Komplexität der Produktion erhöhen.
| Toleranzklasse | Präzisionsgrad | Typische Anwendung |
|---|---|---|
| CT1 – CT5 | Ultrahoch | Spezialisierte Präzisionsbauteile |
| CT6 – CT9 | Hoch | Standard für Präzisions-Investitionsgießen |
| CT10 – CT16 | Kommerziell | Allgemeine Industrie- und Strukturbauteile |
Toleranzen im Gusszustand im Vergleich zu bearbeiteten Toleranzen
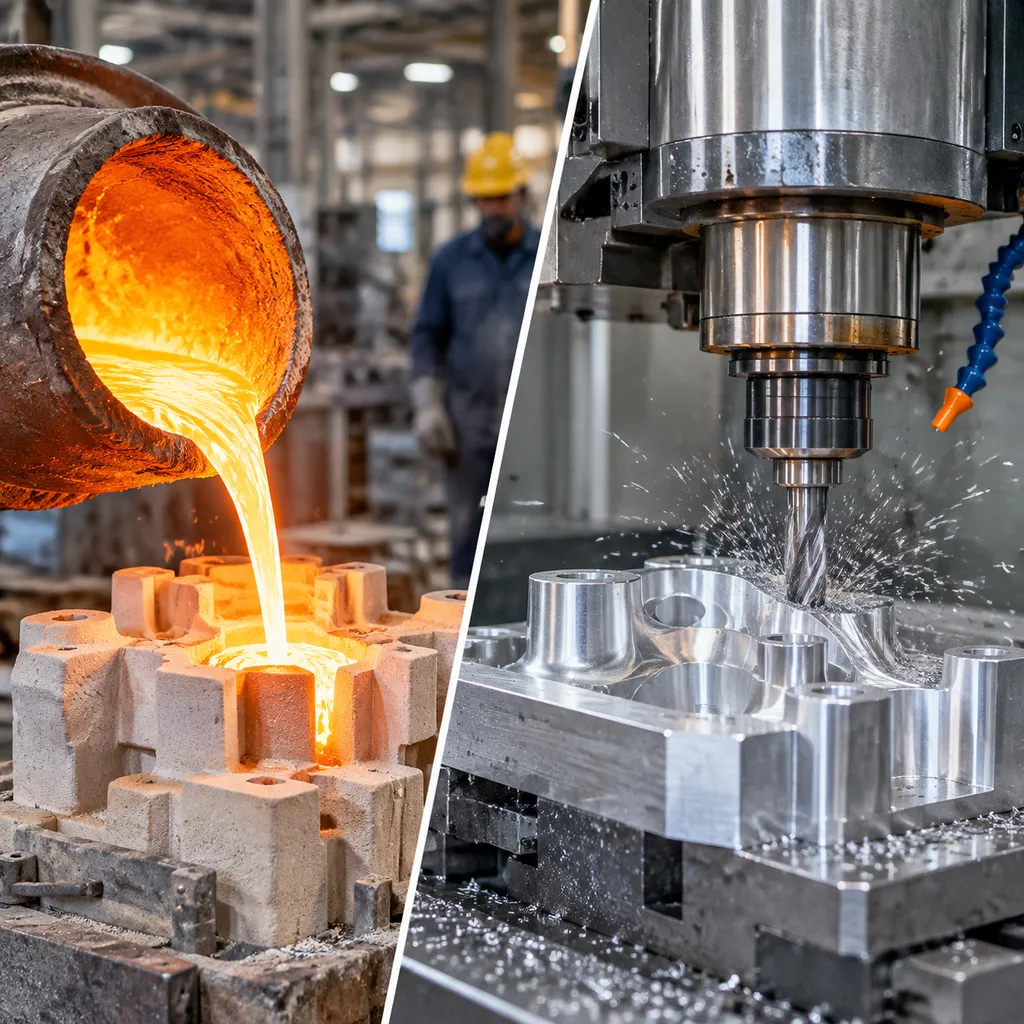
Es ist wichtig, zwischen den Spezifikationen im Gusszustand und den endgültigen bearbeiteten Abmessungen zu unterscheiden. Während das Gießverfahren die annähernd endgültige Form liefert, setzen wir häufig CNC-Bearbeitung ein, um bestimmte Lineartoleranz für Gussteile die die Möglichkeiten der ursprünglichen Form überschreiten.
- Gusstoleranz: Definiert die Maßgenauigkeit direkt nach dem Entformen gemäß den geltenden Gussgenauigkeitsnormen.
- Bearbeitungstoleranz: Beschreibt den endgültigen hochpräzisen Zustand, der durch nachgelagerte CNC-Bearbeitungsschritte erreicht wird.
Durch die frühzeitige Berücksichtigung dieser Normen stellen wir sicher, dass Ihr Design den Übergang von der Gussphase zur erforderlichen hochpräzisen Endbearbeitung für die industrielle Montage berücksichtigt. Die konsequente Einhaltung dieser Toleranzklassen reduziert Fertigungsrisiken und gewährleistet die strukturelle Integrität Ihrer Metallkomponenten.
Gießverfahren und ihre Auswirkungen auf Toleranzklassen

Die Wahl des richtigen Fertigungsverfahrens ist der erste Schritt zur Erfüllung Ihrer geforderten ISO-8062-Toleranzklasse. Jedes Verfahren bietet ein unterschiedliches Maß an Maßkontrolle. Das Verständnis dieser Möglichkeiten ist entscheidend für den Projekterfolg.
- Sandguss (CT8–CT14): Ideal für große oder komplexe Bauteile, bei denen eine hohe Produktionsgeschwindigkeit in großen Stückzahlen Vorrang vor extremer Präzision hat. Da Sandformen weniger formstabil sind, sollten Sie innerhalb des Bereichs von CT8 bis CT14 mit größeren Toleranzbereichen rechnen.
- Feinguss (CT5–CT9): Dieses auch als Wachsausschmelzverfahren bekannte Verfahren bietet eine hervorragende Oberflächenqualität und eine deutlich präzisere Maßkontrolle. Bei der Beschäftigung mit Vor- und Nachteile des Wachsausschmelzverfahrens, erzielen wir in der Regel Güteklassen von CT5 bis CT9, wodurch sich das Verfahren für komplexe Hochleistungskomponenten eignet.
Um Ihr Projekt zu optimieren, konzentrieren wir uns auf das Zusammenspiel von Materialfluss, Abkühlgeschwindigkeit und Formstabilität. Während Standard-Gießverfahren die Grundform liefern, können Sie engere Toleranzen erreichen, indem Sie das Gießverfahren gezielt auswählen oder eine nachgelagerte CNC-Bearbeitung einplanen, um die Lücke zwischen dem tatsächlichen Zustand des Gussteils und Ihren endgültigen technischen Spezifikationen zu schließen.
Tipps zur fertigungsgerechten Konstruktion (DFM) von Gussteilen
Um optimale Ergebnisse zu erzielen, müssen wir bereits in der frühen Entwurfsphase das Verhältnis zwischen Kosten und Genauigkeit ausgewogen berücksichtigen. Hochpräzise Güteklassen erfordern häufig zusätzliche Bearbeitungsschritte. Daher legen wir Wert auf den effizientesten Fertigungsweg für Ihr Bauteil.
Befolgen Sie diese bewährten Verfahren, um eine optimale Leistung beim Metallguss sicherzustellen:
- Erforderliche Präzision festlegen: Vermeiden Sie übermäßig enge Toleranzvorgaben. Wenn ein Merkmal keine enge CT-Toleranz erfordert, wählen Sie eine großzügigere Toleranz, um den Fertigungsaufwand zu reduzieren.
- Werkzeuggeometrie berücksichtigen: Berücksichtigen Sie in Ihren CAD-Konstruktionen geeignete Entformungsschrägen, um eine einfache Entnahme des Modells zu gewährleisten. Werden diese ignoriert, kann dies zu Oberflächenfehlern und höheren Ausschussraten führen.
- Trennebenen definieren: Legen Sie die Position der Trennebene eindeutig fest, um möglichen Grat zu kontrollieren und die Maßhaltigkeit innerhalb der Baugruppe sicherzustellen.
- Nachbearbeitung einplanen: Wenn Ihre Konstruktion engere Toleranzen erfordert, als mit Gießverfahren im Rohgusszustand erreicht werden können, nutzen Sie Präzisionsbearbeitungsbauteilen und kundenspezifischen CNC-Komponenten um kritische Oberflächen fertigzubearbeiten.
Wir nutzen eine gezielte CNC-Nachbearbeitung, um die Lücke zwischen den Möglichkeiten des Gießverfahrens und den Anforderungen an enge Toleranzen zu schließen. Durch die Integration der mechanischen Bearbeitung in den Projektumfang stellen wir sicher, dass Ihre Bauteile die exakten geometrischen Spezifikationen erfüllen, ohne unnötige Kosten zu verursachen.
Sicherstellung der ISO-8062-Konformität mit Vastpe
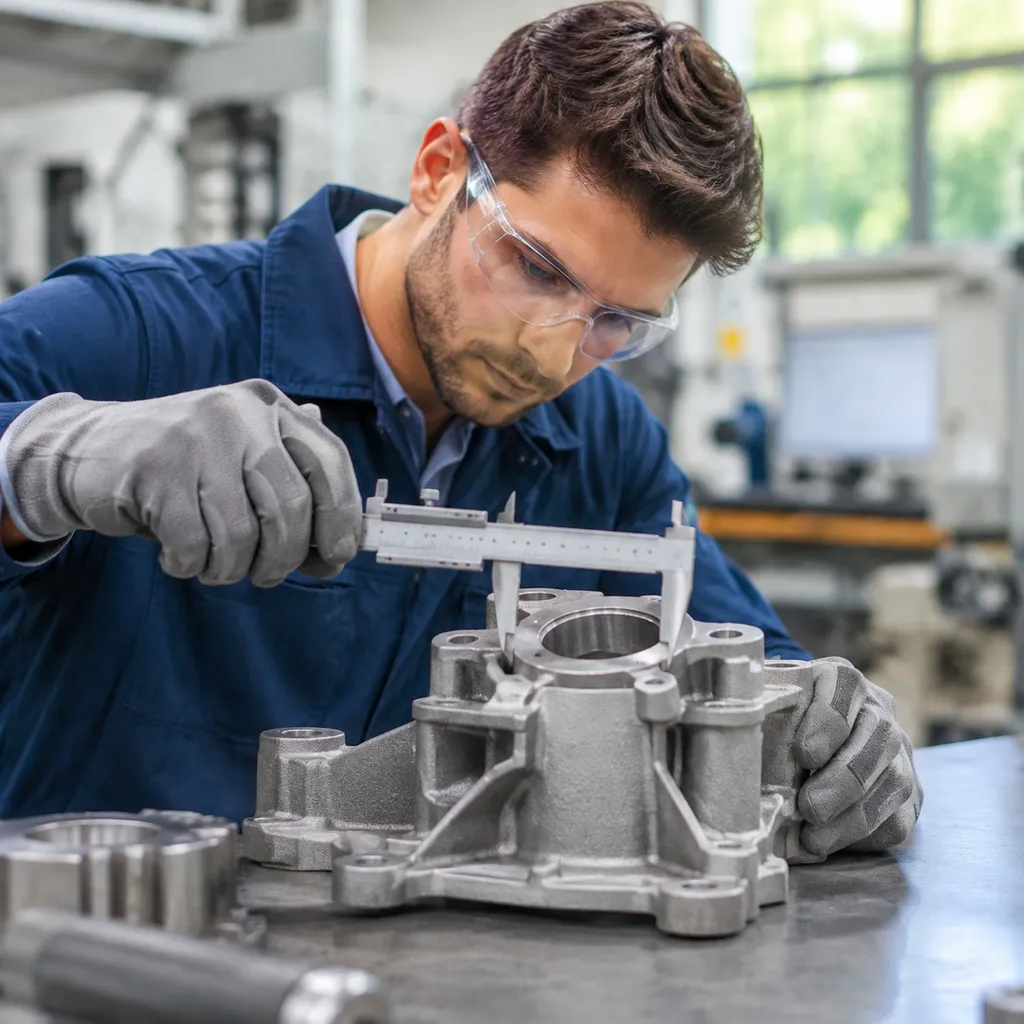
Bei Vast Precision Engineering schließen wir die Lücke zwischen ersten CAD-Konstruktionen und hochpräzisen physischen Metallbauteilen. Die Einhaltung der ISO-8062-Richtlinie für Gusstoleranzen bedeutet nicht nur, eine Norm zu erfüllen, sondern auch sicherzustellen, dass jedes Teil innerhalb Ihrer spezifischen Baugruppe einwandfrei funktioniert. Wir integrieren strenge Qualitätskontrollprozesse, einschließlich KMG-Prüfungen und umfassender Materialtests, um zu überprüfen, ob jeder Gusskörper die erforderlichen DCTG- und GCTG-Spezifikationen erfüllt.
Die Überführung eines Entwurfs von einem digitalen Modell zu einem produktionsreifen Metallbauteil erfordert häufig den Umgang mit den komplexen Vorgängen der Schwindung und Abkühlung. Wir sind spezialisiert auf präzisionsgegossene Komponenten und kundenspezifische Metallteile die eine strikte Einhaltung geometrischer Toleranzen erfordern. Bei komplexen Geometrien, die eine hohe GCTG-Präzision voraussetzen, setzen wir beispielsweise eine Kombination aus kontrollierten Gießverfahren und anschließenden sekundären CNC-Bearbeitungsschritten ein. Dieser zweistufige Ansatz stellt sicher, dass selbst die kompliziertesten Merkmale innerhalb enger Toleranzbereiche bleiben und das Ausfallrisiko in anspruchsvollen Branchen wie der Luft- und Raumfahrt oder dem Maschinenbau reduziert wird. Durch die Zusammenarbeit mit uns profitieren Sie von einer Komplettlösung, bei der technisches Fachwissen auf fortschrittliche Fertigungstechnologien trifft. So stellen wir sicher, dass Ihr Endprodukt exakt Ihren Anforderungen gemäß ISO 8062 entspricht.
Häufig gestellte Fragen zu ISO 8062
Die Anwendung von Gussnormen kann komplex sein. Damit Ihr Beschaffungsprozess mit den Projektspezifikationen übereinstimmt, haben wir Antworten auf die häufigsten Fragen zu ISO 8062 und zur Gussgenauigkeit zusammengestellt. Für Ingenieure, die Materialien und Fertigungsverfahren auswählen, bieten wir unsere Guss-Stahlführung für Käufer und Ingenieure liefert zusätzlichen Kontext zum Ausgleich zwischen Leistungsfähigkeit und Fertigungsanforderungen.
Was sind die wesentlichen Unterschiede zwischen ISO 8062 und den ANSI/ASME-Normen?
Obwohl beide Normensätze einen Rahmen für die Fertigung vorgeben, unterscheiden sie sich hinsichtlich ihres jeweiligen Anwendungsbereichs.
- ISO 8062: Diese Norm wurde speziell für die Gießereiindustrie. entwickelt. Sie berücksichtigt die besonderen Herausforderungen bei Formteilen, wie Schwindung, Formversatz und Abweichungen bei der Modell- und Formausrüstung. Sie verwendet ein übersichtliches, auf Toleranzklassen basierendes System (CT-Klassen), das sich an der Größe des Bauteils orientiert.
- ANSI/ASME-Normen: Dabei handelt es sich um umfassendere technische Normen, die sich häufig auf Bearbeitungstoleranzen konzentrieren. Obwohl sie auf Gussteile angewendet werden können, fehlen ihnen die spezifischen Bestimmungen für unbearbeitete Gussoberflächen und geometrische Abweichungen im Zusammenhang mit Formen, die in ISO 8062 enthalten sind.
In der globalen Fertigung wird ISO 8062 bevorzugt, um die grundlegende Maßgenauigkeit von Rohgussteilen festzulegen. ASME-Normen werden hingegen häufig ergänzend angewendet, um die Anforderungen an die CNC-Bearbeitung nach dem Gießen zu definieren.
Wie können Ingenieure die richtige CT-Toleranzklasse für spezifische Projektanforderungen bestimmen?
Bei der Auswahl der geeigneten Gusstoleranzklasse (CT-Klasse) müssen Funktionalität und Produktionskosten gegeneinander abgewogen werden. Folgende Aspekte sollten berücksichtigt werden:
- Bauteilfunktion: Erfordert das Bauteil eine hohe Präzision an Passflächen oder handelt es sich um ein Strukturbauteil mit großzügigen Spieltoleranzen?
- Materialeigenschaften: Härtere Metalle oder Materialien, die zu starkem Schwund neigen, können größere CT-Toleranzklassen erfordern, um die Ausschussquote niedrig zu halten.
- Gießverfahren: Feinguss erreicht von Natur aus engere Toleranzklassen (CT5–CT9) als Sandguss (CT8–CT14).
- Bearbeitungszugabe Wenn ein Bauteil eine nachträgliche CNC-Bearbeitung erfordert, können Sie häufig eine größere Gusstoleranz festlegen, da die endgültigen Abmessungen während der Bearbeitungsphase korrigiert werden.
Wie wirken sich geometrische Toleranzen auf die gesamten Herstellungskosten aus?
Der Zusammenhang zwischen geometrischen Toleranzen und Herstellungskosten ist exponentiell. Je enger Sie Ihre Toleranzanforderungen festlegen, desto höher werden die Komplexität des Formenbaus, die Ausschussquote und der Aufwand für Qualitätskontrollen.
| Toleranzanforderung | Auswirkungen auf die Fertigung | Kostenabhängigkeit |
|---|---|---|
| Großzügig (CT12–CT16) | Standardmäßiger Formenbau, hohe Geschwindigkeit, minimale Ausschussquote. | Niedrig |
| Mittel (CT8–CT11) | Sorgfältige Prozesskontrolle, standardmäßige Prüfung. | Mäßig |
| Eng (CT5–CT7) | Hochpräzisionswerkzeuge, Nachbearbeitung erforderlich, häufige CMM-Prüfungen. | Hoch |
Durch die frühzeitige Festlegung Ihrer GCTG (Geometrischen Gusstoleranzklassen) bereits in der Konstruktionsphase können wir ermitteln, ob die erforderliche Präzision im "Gusszustand" erreicht werden kann oder ob eine gezielte CNC-Nachbearbeitung erforderlich ist, um Ihre Spezifikationen effizient zu erfüllen.
 German
 English
 Russian