

11 ноября 2026 года
Руководство по допускам на отливки согласно ISO 8062: таблицы классов DCTG и GCTG, рекомендации по технологическим процессам и советы по снижению затрат для точного проектирования литых деталей
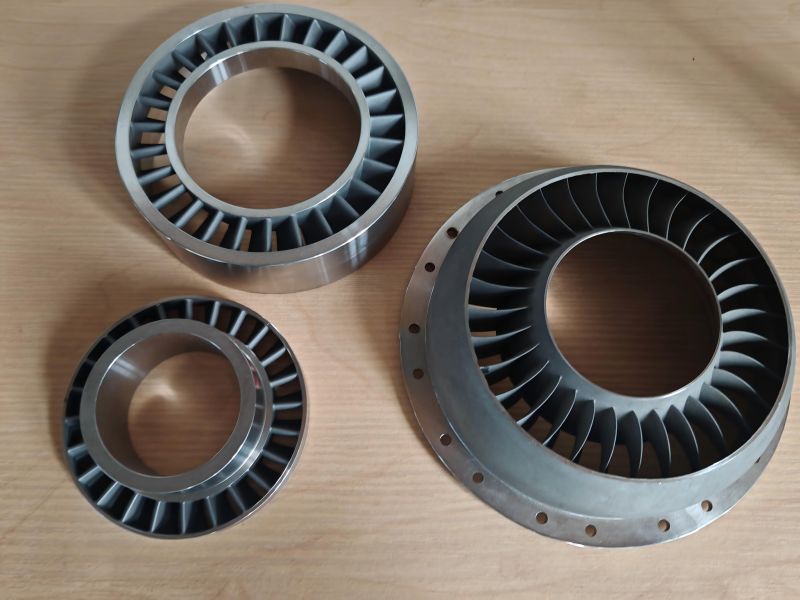
Понимание ISO 8062: система классификации
Стандарт ISO 8062 является международным стандартом, устанавливающим допуски для литых металлических компонентов. Для инженерных команд и специалистов по закупкам этот стандарт служит универсальным языком для определения требований к качеству. В компании Vast Precision Engineering мы используем эти нормативы, чтобы гарантировать соответствие каждого проекта — от первоначального проектирования до окончательной механической обработки — точным требованиям к размерной точности и геометрической форме.
Определение классов DCTG и GCTG
Для обеспечения строгого контроля производства стандарт ISO 8062 разделяет требования к допускам на две основные категории:
- Классы допусков на размеры отливок (DCTG): Этот показатель регулирует линейные размеры отливки. Он определяет допустимые отклонения расстояний между точками, таких как длина, ширина и толщина стенок. DCTG гарантирует правильную установку литой детали в составе более крупного узла.
- Классы геометрических допусков отливок (GCTG): Этот показатель регулирует форму, ориентацию и расположение элементов отливки. Требования GCTG охватывают такие параметры, как плоскостность, перпендикулярность и соосность. Достижение высоких уровней GCTG имеет решающее значение для деталей, требующих точных сопрягаемых поверхностей или высокоэффективной механической работы.
Шкала CT: от высокой точности до широких допусков
В системе ISO 8062 используется числовой диапазон, известный как классы допусков на отливки (CT), для классификации степени точности компонентов. Шкала начинается с CT1, обозначающего максимально возможную точность, и заканчивается CT16, обозначающим наиболее широкие допустимые отклонения.
| Диапазон классов CT | Классификация | Типичное применение |
|---|---|---|
| CT1 – CT4 | Высокая точность | Компоненты для аэрокосмической отрасли, специализированного медицинского оборудования и критически важных измерительных приборов. |
| CT5 – CT9 | Стандартная точность | Высокопроизводительные автомобильные детали, гидравлические компоненты и прецизионное оборудование. |
| CT10 – CT16 | Общая точность / Низкие требования к точности | Конструкционные кронштейны, базовые компоненты и детали, для которых не требуется сопряжение с жесткими допусками. |
Выбор подходящего класса точности представляет собой поиск баланса между инженерными требованиями и производственными затратами. Более высокая точность (меньшие значения CT) обеспечивает лучшую посадку и функциональность, однако требует применения более сложных процессов литья или дополнительной обработки на станках с ЧПУ. Понимание того, к какому диапазону относится ваш проект, позволяет оптимизировать производственный процесс и обеспечить требуемые допуски с максимальной эффективностью.
Техническая справка: сводная таблица допусков ISO 8062
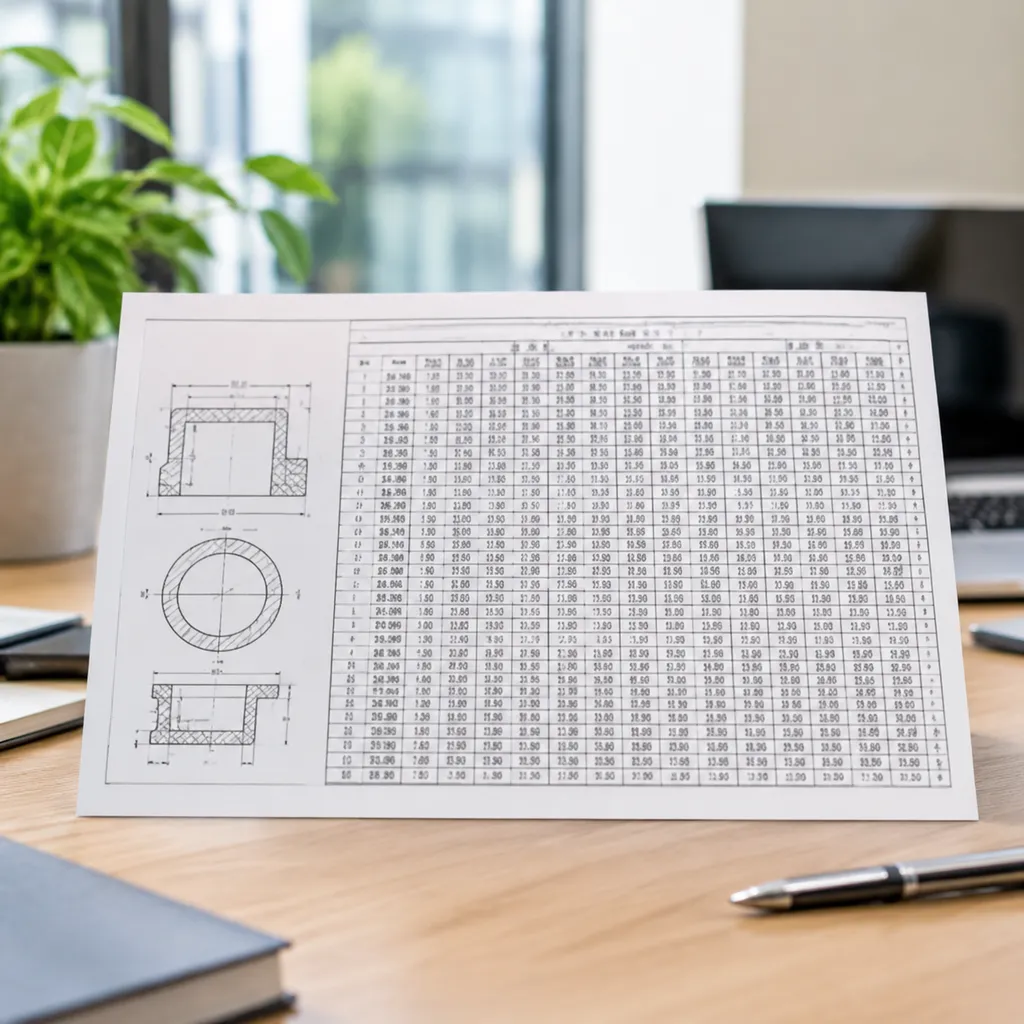
При работе с металлическими компонентами важно понимать таблицы допусков ISO 8062-3 имеет решающее значение для обеспечения баланса между производственными затратами и функциональными требованиями. Стандарт классифицирует детали по классам допусков размеров отливок (DCTG), которые определяют допустимые отклонения в зависимости от номинального размера элемента.
Классификация допусков литья
Мы классифицируем допуски в зависимости от конкретного технологического процесса, используемого для изготовления компонента. Выбор подходящего класса имеет решающее значение, поскольку более жесткие допуски часто повышают сложность производства.
| Класс допуска | Уровень точности | Типичное применение |
|---|---|---|
| CT1 – CT5 | Сверхвысокая точность | Специализированные высокоточные компоненты |
| CT6 – CT9 | Высокая | Стандартный прецизионное литьё по выплавляемым моделям |
| CT10 – CT16 | Коммерческий | Общие промышленные и конструкционные детали |
Допуски литых и механически обработанных деталей
Важно различать технические требования к отливке в литом состоянии и окончательные размеры после механической обработки. Хотя процесс литья позволяет получить форму, близкую к окончательной, мы часто применяем обработку на станках с ЧПУ для достижения заданных линейных допусков отливок которые выходят за пределы возможностей исходной литейной формы.
- Допуски в литом состоянии: Определяют точность размеров непосредственно после извлечения из формы в соответствии со стандартными нормами точности литья.
- Допуски после механической обработки: Отражают окончательное состояние с высокой точностью, достигаемое за счёт дополнительных операций обработки на станках с ЧПУ.
Интегрируя эти стандарты на раннем этапе проектирования, мы гарантируем, что конструкция учитывает переход от стадии литья к окончательной высокоточной обработке, необходимой для промышленной сборки. Последовательное соблюдение этих классов точности снижает производственные риски и обеспечивает структурную целостность металлических компонентов.
Методы литья и их влияние на классы допусков

Выбор подходящего способа производства — первый шаг к достижению требуемого класса допусков ISO 8062. Каждый технологический процесс обеспечивает свой уровень контроля размеров, и понимание этих возможностей имеет решающее значение для успешной реализации проекта.
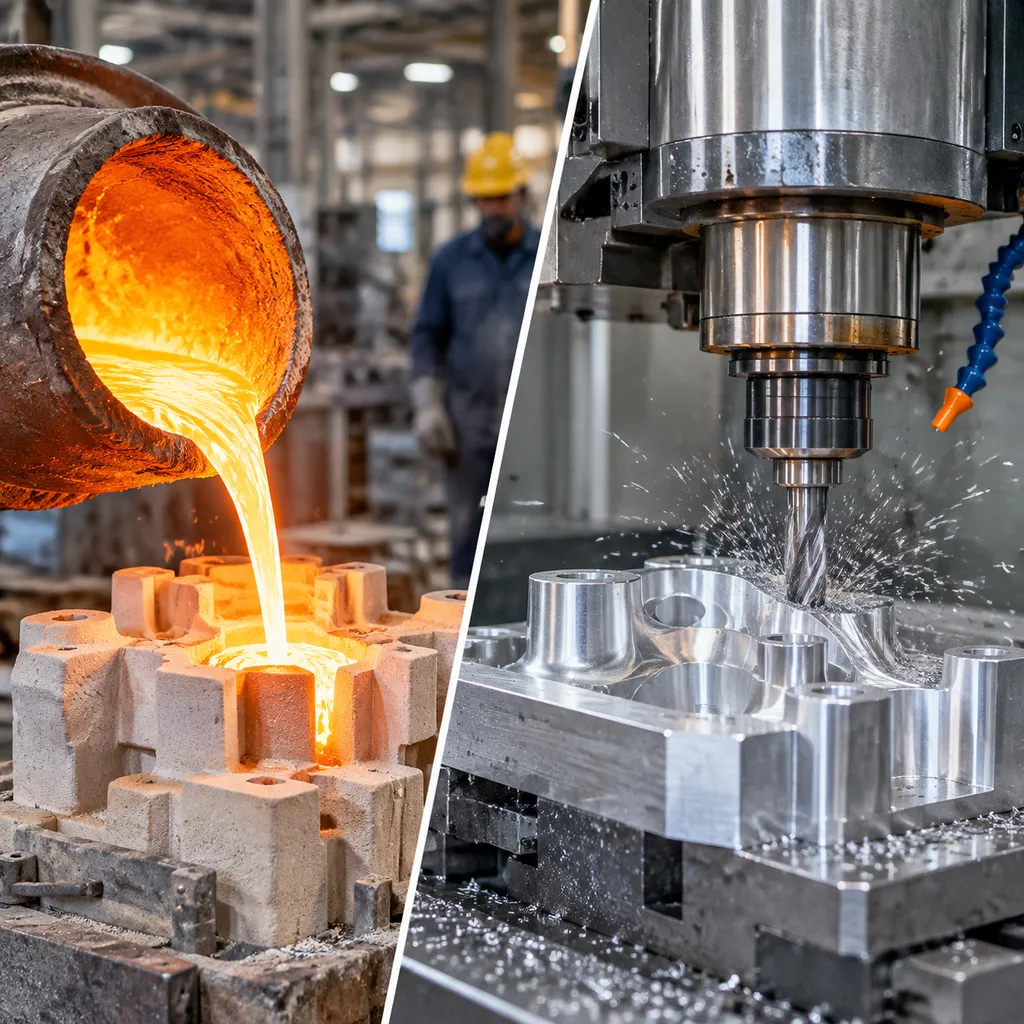
- Литьё в песчаные формы (CT8–CT14): Идеально подходит для крупных или сложных деталей, при изготовлении которых приоритетом является высокая скорость крупносерийного производства, а не предельная точность. Поскольку песчаные формы менее жёсткие, следует учитывать более широкие диапазоны допусков в пределах классов CT8–CT14.
- Литьё по выплавляемым моделям (CT5–CT9): Известный как литьё по выплавляемым моделям, этот процесс обеспечивает превосходное качество поверхности и значительно более точный контроль размеров. При работе с преимущества и недостатки литья по выплавляемым моделям, мы обычно достигаем классов точности от CT5 до CT9, что делает этот метод подходящим для изготовления сложных высокоэффективных деталей.
Для оптимизации вашего проекта мы уделяем особое внимание взаимосвязи между течением материала, скоростью охлаждения и стабильностью формы. Хотя стандартные процессы литья обеспечивают получение базовой формы, добиться более жёстких допусков можно за счёт стратегического выбора метода литья или применения последующей механической обработки на станках с ЧПУ, позволяющей устранить разницу между фактическим состоянием детали после литья и окончательными инженерными спецификациями.
Рекомендации по проектированию литых деталей с учётом технологичности производства (DFM)
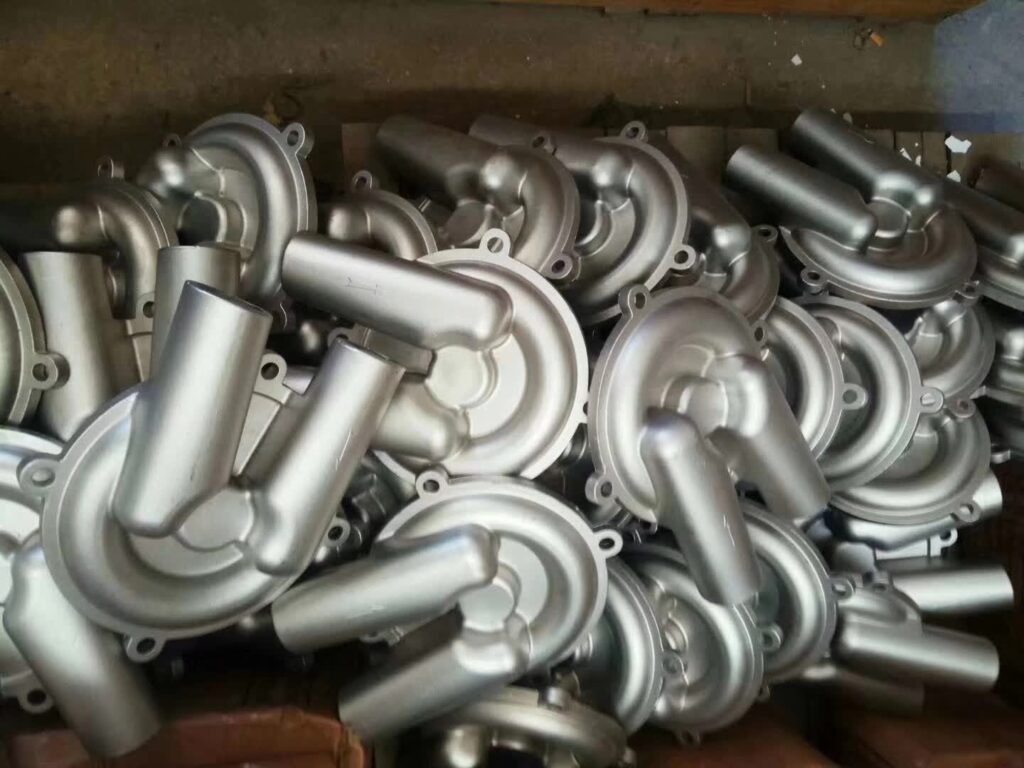
Для достижения наилучших результатов необходимо ещё на раннем этапе проектирования найти баланс между стоимостью и точностью. Высокие классы точности часто требуют дополнительных операций, поэтому мы выбираем наиболее эффективный способ изготовления вашей детали.
Следуйте этим рекомендациям, чтобы обеспечить оптимальные характеристики металлических отливок:
- Укажите требуемую точность: Не задавайте чрезмерно жёсткие допуски. Если для определённого элемента не требуется высокий класс точности CT, выбирайте более свободный допуск, чтобы снизить производственные затраты.
- Учитывайте геометрию оснастки: Предусматривайте в CAD-моделях правильные углы уклона, чтобы обеспечить лёгкое извлечение модели. Игнорирование этого требования приведёт к дефектам поверхности и увеличению процента брака.
- Определите линии разъёма: Чётко обозначьте расположение линии разъёма, чтобы контролировать возможное образование облоя и сохранять точность размеров собранной конструкции.
- Планируйте последующую обработку: Если для вашего проекта требуются допуски строже, чем могут обеспечить процессы литья в исходном состоянии, используйте точной механике деталей и индивидуальных компонентах с ЧПУ для финишной обработки критически важных поверхностей.
Мы применяем стратегическую финишную обработку на станках с ЧПУ, чтобы устранить разрыв между возможностями литья и требованиями к высокой точности. Включая механическую обработку в объем проекта, мы гарантируем, что ваши компоненты будут соответствовать точным геометрическим спецификациям без лишних затрат.
Обеспечение соответствия стандарту ISO 8062 с Vastpe
В компании Vast Precision Engineering мы устраняем разрыв между первоначальными CAD-проектами и высокоточными готовыми металлическими компонентами. Обеспечение соответствия требованиям руководства по допускам на отливки ISO 8062 — это не просто соблюдение стандарта, а гарантия того, что каждая деталь будет безупречно функционировать в составе конкретного узла. Мы внедряем строгие процедуры контроля качества, включая измерения на координатно-измерительных машинах (КИМ) и комплексные испытания материалов, чтобы подтвердить соответствие каждой отливки требованиям спецификаций DCTG и GCTG.
Перевод проекта из цифровой модели в готовый к производству металлический компонент часто связан с необходимостью учитывать сложные процессы усадки и охлаждения. Мы специализируемся на производстве высокоточных литых компонентов и металлических деталей по индивидуальным заказам которые требуют строгого соблюдения геометрических допусков. Например, при работе со сложными геометрическими формами, требующими высокой точности GCTG, мы используем сочетание контролируемых процессов литья и последующей механической обработки на станках с ЧПУ. Такой комплексный подход позволяет сохранять даже самые сложные элементы в пределах жестких допусков, снижая риск отказов в таких требовательных отраслях, как аэрокосмическая промышленность и производство промышленного оборудования. Сотрудничая с нами, вы получаете комплексное решение из одних рук, объединяющее инженерный опыт и передовые производственные технологии, что гарантирует полное соответствие готового изделия требованиям стандарта ISO 8062.
Часто задаваемые вопросы о стандарте ISO 8062
Ориентироваться в стандартах литья может быть непросто. Чтобы обеспечить соответствие процесса закупок техническим требованиям проекта, мы собрали ответы на наиболее распространённые вопросы, касающиеся стандарта ISO 8062 и точности литья. Для инженеров, выбирающих материалы и технологические процессы, наш гиду по латуни нержавеющей сталь_CASTING? предоставляет дополнительную информацию о том, как найти баланс между эксплуатационными характеристиками и производственными требованиями.
В чём заключаются основные различия между стандартом ISO 8062 и стандартами ANSI/ASME?
Хотя оба набора стандартов устанавливают нормативную базу для производства, они разработаны для решения разных задач.
- ISO 8062: Этот стандарт разработан специально для литейной промышленности. Он учитывает специфические проблемы изготовления литых деталей, такие как усадка, смещение формы и отклонения, связанные с оснасткой для изготовления моделей. В нём используется чёткая система классификации по классам точности (классы CT), которая зависит от размеров детали.
- Стандарты ANSI/ASME: Это более широкая группа инженерных стандартов, ориентированных преимущественно на допуски механической обработки. Хотя их можно применять к отливкам, в них отсутствуют специальные положения, касающиеся поверхностей в литом состоянии и геометрических отклонений, связанных с литейными формами, которые предусмотрены стандартом ISO 8062.
В международном производстве стандарт ISO 8062 предпочтителен для определения базовой точности необработанных отливок, тогда как стандарты ASME часто применяются дополнительно для установления требований к последующей обработке на станках с ЧПУ.
Как инженерам определить подходящий класс точности CT для конкретных требований проекта?
Выбор подходящего класса литейных допусков (CT) предполагает поиск баланса между функциональными требованиями и производственными затратами. Следует учитывать:
- Функция компонента: Требует ли деталь высокой точности сопрягаемых поверхностей или является конструктивным элементом с менее строгими требованиями к зазорам?
- Свойства материала: Для более твёрдых металлов или материалов, подверженных значительной усадке, могут потребоваться менее строгие классы допусков CT для обеспечения приемлемого процента годных изделий.
- Метод литья: Литьё по выплавляемым моделям естественным образом обеспечивает более высокую точность (CT5–CT9) по сравнению с литьём в песчаные формы (CT8–CT14).
- Допуск обработки: Если деталь требует последующей механической обработки на станке с ЧПУ, часто можно указать менее строгий допуск для отливки, поскольку окончательные размеры будут скорректированы на этапе механической обработки.
Как геометрические допуски влияют на общие производственные затраты?
Зависимость между геометрическими допусками и производственными затратами носит экспоненциальный характер. По мере ужесточения требований к допускам возрастают сложность изготовления форм, уровень брака и интенсивность проверок контроля качества.
| Требования к допускам | Влияние на производство | Зависимость от затрат |
|---|---|---|
| Низкая точность (CT12–CT16) | Стандартное изготовление форм, высокая скорость производства, минимальное количество брака. | Низкая |
| Средний уровень (CT8–CT11) | Тщательный контроль технологического процесса, стандартная проверка. | Умеренный |
| Жёсткие допуски (CT5–CT7) | Высокоточная оснастка, требуется дополнительная механическая обработка, частые проверки на КИМ. | Высокая |
Чёткое определение GCTG (классов геометрических допусков отливок) на раннем этапе проектирования позволяет нам определить, можно ли достичь требуемой точности непосредственно после литья или для эффективного соответствия вашим спецификациям потребуется целенаправленная финишная обработка на станках с ЧПУ.
 Russian
 English
 German