
10. November 2026
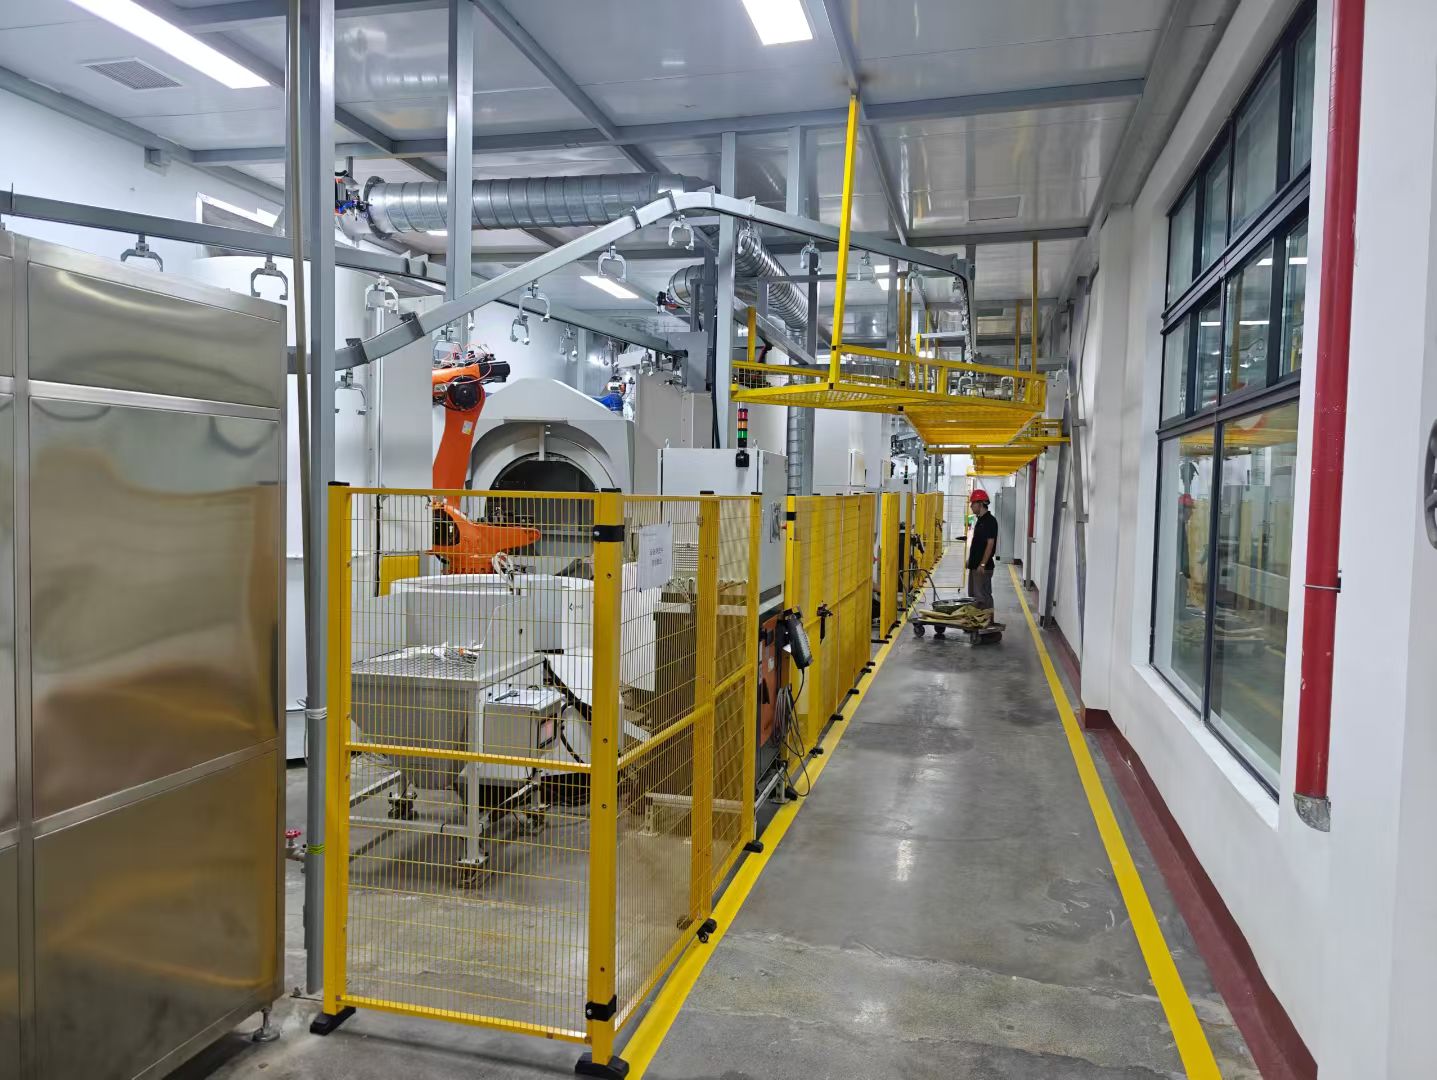
Vergleichen Sie die Kosten, Geschwindigkeit, Qualität, den Personalbedarf und die Produktionsleistung manueller und automatisierter Schalenfertigungslinien, um die passende Produktionslösung auszuwählen.
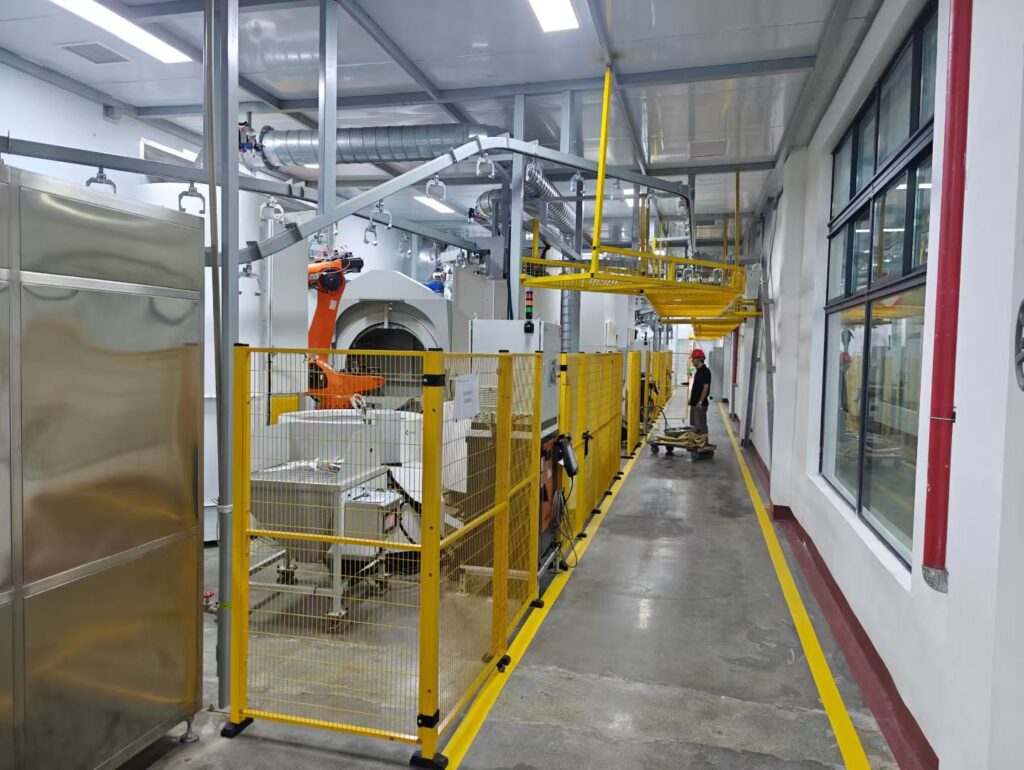
Grundlegender Aufbau manueller und automatisierter Schalenfertigungslinien
Bei der Bewertung des Übergangs von manuellen zu automatisierten Prozessen konzentrieren wir uns auf den grundlegenden Aufbau des Schalenraums. Aus technischer Sicht liegt unser Schwerpunkt darauf, wie diese Systeme den empfindlichen Übergang vom Wachsbaum zur Keramikform bewältigen.
Arbeitsplatzanordnung und Handhabung
- Manuelle Fertigungslinien: Sie basieren auf einzelnen Arbeitsstationen, die mit unabhängigen Schlickertauchbecken und lokalen Regensandstrahlanlagen oder Wirbelschichtanlagen ausgestattet sind. Die Handhabung erfolgt in der Regel mithilfe manueller Hebevorrichtungen oder pneumatischer Hebesysteme. Dabei sind hohe Bedienerqualifikationen erforderlich, um gleichbleibende Eintauchwinkel sicherzustellen.
- Automatisierte Fertigungslinien: Sie nutzen integrierte mehrachsige Industrieroboter mit Gelenkarmen. Diese Systeme standardisieren den Bewegungsablauf für jeden Cluster und beseitigen dadurch die Schwankungen, die bei der manuellen Handhabung auftreten.
Umgebungs- und Steuerungssysteme
- Trocknungssteuerung: Bei manuellen Arbeitsabläufen werden häufig nicht integrierte Lagergestelle unter Umgebungsbedingungen eingesetzt, die äußerst anfällig für Schwankungen der Luftfeuchtigkeit und Temperatur sind. Im Gegensatz dazu verfügen automatisierte Fertigungslinien über kontinuierlich betriebene Trocknungstunnel. Diese Tunnel gewährleisten eine präzise und reproduzierbare Klimaregelung, sodass sich die Grünfestigkeit der Schale gleichmäßig entwickelt.
- Systemverwaltung: Wir ersetzen die manuelle Überwachung durch eine zentralisierte Rezeptverwaltung über SPS und HMI (Mensch-Maschine-Schnittstelle). Dieser Übergang ermöglicht die digitale Nachverfolgung jedes Tauchzyklus und stellt sicher, dass jede Form die strengen metallurgischen Spezifikationen erfüllt.
Durch die Integration der robotergestützten Handhabung mit automatisierten Klimaregelungssystemen ... Manuelle vs. automatisierte Schalenfertigungslinie Der Vergleich verdeutlicht den Wandel von bedienerabhängigem handwerklichem Können hin zu einer planbaren, hochpräzisen industriellen Produktion.
Vergleich der technischen Spezifikationen von Schalenfertigungslinien
Bei der Bewertung einer Manuelle vs. automatisierte Schalenfertigungslinie, unser Ingenieurteam konzentriert sich auf messbare Durchsatz- und Präzisionskennzahlen. Der Übergang von manueller Arbeit zu automatisierten Robotersystemen verlagert die Produktion von schwankender menschlicher Leistung hin zu konstanten, hochgradig reproduzierbaren Produktionszyklen.
Leistungs- und Kapazitätsübersicht
| Eigenschaft | Manuelle Schalenfertigungslinie | Automatisierte Roboterfertigungslinie |
|---|---|---|
| Traglastkapazität | Durch die körperliche Leistungsfähigkeit der Bediener begrenzt | Hoch (unterstützt schwere/komplexe Bäume) |
| Täglicher Produktionsdurchsatz | Niedrig bis mäßig | Hoch (konstantes Potenzial für einen 24/7-Betrieb) |
| Zykluswiederholbarkeit | Variabel (menschlicher Faktor) | Hoch (präzise Bewegungssteuerung) |
| Schalendicke | Abhängig von der manuellen Tauchgeschwindigkeit | Gleichmäßig (kontrolliertes robotergestütztes Eintauchen) |
| Personalbedarf | Hoch (mehrere Mitarbeiter pro Produktionslinie) | Niedrig (nur Überwachung erforderlich) |
Technische und betriebliche Auswirkungen
- Präzision und Gleichmäßigkeit: Robotergestützte Zellen gewährleisten, dass jede Baugruppe exakt denselben Eintauchwinkel und dieselbe Abtropfzeit aufweist. Dies ist entscheidend bei der Herstellung von Teilen aus Leitfaden zu Eigenschaften, Anwendungen und Spezifikationen von 4140 legiertem Stahl. Automatisierte Systeme reduzieren Schwankungen der Schalendicke im Vergleich zum manuellen Eintauchen erheblich.
- Durchsatzkennzahlen: Manuelle Produktionslinien sind durch die körperliche Ausdauer der Mitarbeiter und die ungleichmäßigen Zeitintervalle beim Ablaufen der Schlickerflüssigkeit begrenzt. Automatisierte Systeme ermöglichen vorhersehbare tägliche Formstückzahlen und damit eine präzisere Produktionsplanung.
- Infrastrukturanforderungen: Während automatisierte Fertigungslinien zunächst mehr Stellfläche für Roboterarme und Trocknungstunnel benötigen, maximieren sie die Effizienz der Flächennutzung, indem sie den für die manuelle Zwischenlagerung erforderlichen Platzbedarf reduzieren. Der Energiebedarf ist bei Robotersystemen höher, wird jedoch durch erhebliche Einsparungen bei den Personalkosten und eine geringere Ausschussquote ausgeglichen.
- Arbeitseffizienz: Eine manuelle Fertigungslinie erfordert häufig ein komplettes Team für das einzelne Tauchen, Schleifen und Transportieren. Durch eine Automatisierung können wir diese Mitarbeiter für höherwertige Aufgaben einsetzen, beispielsweise für die Qualitätskontrolle oder die Verwaltung des Schalenraums, und so die gesamte Fertigungslinie für den Aufbau von Keramikschalen im Feinguss mit Höchstleistung arbeitet.
Betriebsleistung und technische Kennzahlen
Evaluiert ein Manuelle vs. automatisierte Schalenfertigungslinie hängt von messbaren physischen Produktionsleistungen in der Gießerei ab. Bei unseren Gießereiprozessen bewerten wir die Leistung des Schalenraums anhand der Wiederholgenauigkeit der Beschichtung, der Packungsdichte des feuerfesten Materials und der Reduzierung der Ausschussquote.
Präzision der Schlickerbeschichtung, dynamische Winkel und rotierende Entwässerung
Eine gleichmäßige Schlickerfilmdicke erfordert eine kontrollierte Beschleunigung und eine präzise Steuerung, wenn das Modell in das Tauchbad ein- und wieder austritt:
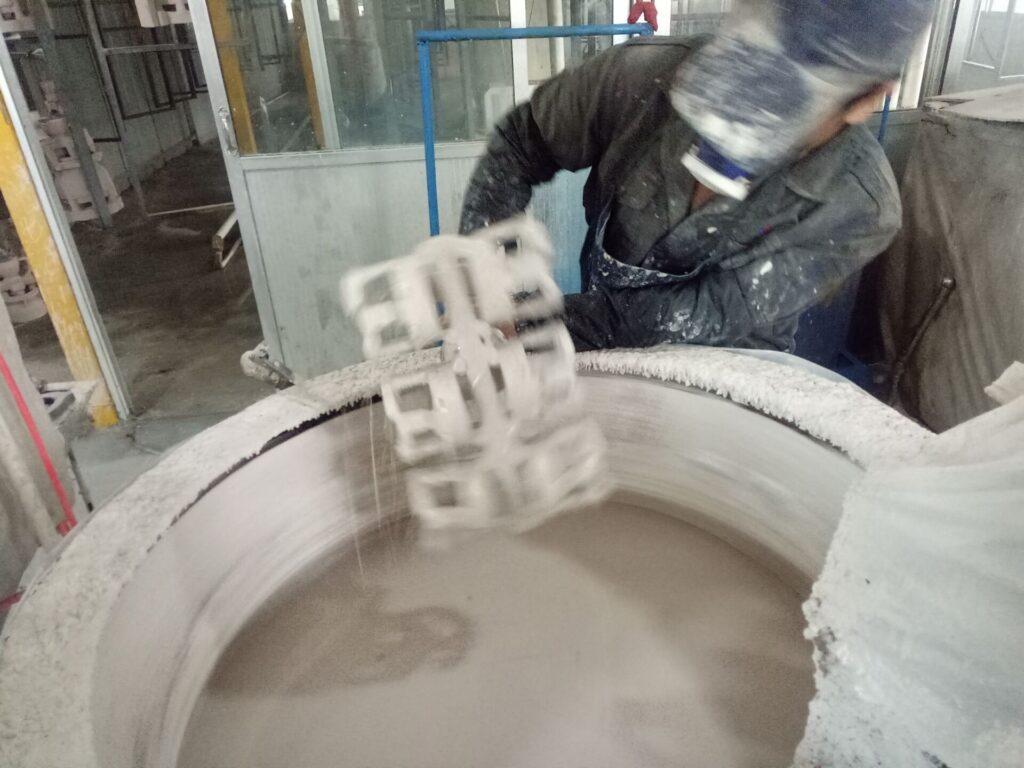
- Manuelle Arbeitsstationen: Die Bediener bewegen die Modelle nach Augenmaß und ihrem körperlichen Empfinden. Die Winkel variieren mit der Ermüdung der Bediener, was zu einer ungleichmäßigen Entwässerung, Schlickeransammlungen an den Wachsübergängen und unregelmäßigen Grundbeschichtungen führt.
- Automatisierte Tauchzellen: Ein mehrachsiges robotergestütztes Tauchsystem führt programmierte Winkelbewegungen mit einer Genauigkeit von Bruchteilen eines Grades aus. Eine kontinuierliche kombinierte 360-Grad-Drehung während des Herausziehens gleicht das Gewicht des nassen Films aus und gewährleistet eine vollständige Standardisierung der Gleichmäßigkeit der Wandstärke von Keramikschalen über Produktfamilien mit hohen Stückzahlen hinweg.
Stuckauftragseffizienz und Packungsdichte der Körner
Eine fachgerechte Feuerfestbeschichtung verleiht der grünen Schale vor dem Entwachsen ihre mechanische Festigkeit:
- Regensandstrahlanlagen und Wirbelbett-Stuckiermaschinen Die Integration in automatisierte Systeme gewährleistet eine gleichmäßige Fallgeschwindigkeit und kinetische Aufprallenergie der Feuerfestkörner. Dadurch entsteht eine dichte, ineinandergreifende Kornpackung über die Primär- und Backup-Schichten hinweg.
- Bei der manuellen Stuckierung entstehen in komplexen Kernverbänden häufig schwer zugängliche Bereiche, was zu einer lockeren, ungleichmäßigen Kornabdeckung und weichen Zonen führt, die beim Autoklavieren anfällig für Rissbildung sind.
Vermeidung von Lufteinschlüssen, trockenen Stellen und Ausdünnungen an Kanten
Komplexe Wachscluster erzeugen Turbulenzen, durch die sich in vertieften Bereichen Luftblasen einschließen:
- Dynamische Bewegungssteuerung: Programmierte Tauchprofile tauchen die Modelle mit präzise abgestimmten Eintrittsgeschwindigkeiten sanft ein, sodass die verdrängte Luft auf natürliche Weise entweichen kann.
- Keine Kantenausdünnung: Mehrachsige Gelenkroboter halten die Teile in präzisen Abtropfwinkeln, um ein Zurückziehen der Flüssigkeit entlang scharfer Radien zu verhindern.
- Vollständiger Kontakt mit der Schlickerbeschichtung: Die automatisierte Tauchbeschichtung verhindert trockene Stellen, die durch Hektik oder Zögern des Bedienpersonals entstehen, und bewahrt die Integrität der Kerne gemäß den strukturellen Referenzwerten, die in unserem sand mold casting guide.
Schalenstrukturelle Integrität, Ausschussreduzierung und Vermeidung von Formausläufen
Fehler im Schalenraum führen unmittelbar zu Ausschuss am Gießdeck:
| Metrik | Manuelle Schalenfertigungslinie | Automatisierte Roboterzelle |
|---|---|---|
| Wiederholgenauigkeit der Schalenschichten | Hohe Bedienervariabilität (±15–25 %) | Streng kontrolliert (±2–3 %) |
| Festigkeit der ungebrannten Schale | Uneinheitliche Bindungsfestigkeit | Gleichmäßige strukturelle Integrität über alle Schichten hinweg |
| Formauslaufraten | Erhöhtes Risiko durch lokal begrenzte dünne Stellen | Nahezu keine Ausschussläufe dank gleichmäßiger Schalenstruktur |
| Entwachsungsausschuss | Typische Schalenversagensrate von 4 % bis 8 % | Konstant unter 0,5 % |
Durch den Ersatz physischer Schwankungen durch rezeptgesteuerte Wiederholgenauigkeit verhindern automatisierte Schalenfertigungslinien strukturelle Schalenfehler, noch bevor die Form den Gießbereich erreicht.
Analyse der Gesamtbetriebskosten (TCO) und des Return on Investment (ROI)
Evaluiert ein Manuelle vs. automatisierte Schalenfertigungslinie erfordert eine Abwägung zwischen den anfänglichen Kapitalinvestitionen und den direkten betrieblichen Erträgen. Während eine manuelle Fertigungslinie auf den ersten Blick kostengünstiger erscheint, wandelt ein automatisiertes System zur Herstellung keramischer Formen variable Produktionsrisiken über die gesamte Lebensdauer der Gießerei in feste, vorhersehbare Ergebnisse um.
Aufschlüsselung der anfänglichen Investitionskosten (CapEx) und Inbetriebnahmekosten
Die Einrichtung eines Tauchrraums erfordert je nach gewählter Konfiguration grundlegend unterschiedliche Kapitalinvestitionen:
- Manueller Arbeitsplatz für die Schalenherstellung: Geringe anfängliche Investitionskosten (CapEx). Die Ausgaben konzentrieren sich auf manuelle Hebevorrichtungen, einfache Misch- und Konditioniertanks für die Schlickeraufbereitung, offene Regensandstreuanlagen und standardmäßige Trockengestelle. Die Standortvorbereitung ist minimal und erfordert lediglich einen einfachen Drehstromanschluss sowie eine lokale Abluftkanalführung.
- Roboterzelle zum Tauchen von Keramikschalen: Höhere Anfangsinvestition für einen Gelenkroboter mit hoher Traglast, präzise klimatisierte Trocknungstunnel, automatische kontinuierliche Fördersysteme, SPS-Sicherheitsverriegelungen und spezielle Fundamente. Die technische Inbetriebnahme umfasst die Programmierung mehrachsiger Bewegungsbahnen, die Integration der Schlickerviskosität und dynamische Durchflusstests.
Betriebskosten (OpEx), Personalreduzierung und Neuzuweisung von Arbeitskräften
Manuelles Ausschalen führt zu einer chronischen Belastung durch wiederholte Bewegungen, abrasiven Staub und schweres Heben. Die Umstellung auf ein automatisiertes Schlicker-Tauchsystem verändert die Arbeitskräfteverteilung in der Produktionshalle:
- Reduzierung des Personalbestands: Eine herkömmliche manuelle Produktionslinie erfordert pro Schicht vier bis sechs fest zugewiesene Mitarbeiter, die für das Tauchen, das Besanden und den Transport der Gestelle zuständig sind. Eine automatisierte Fertigungszelle reduziert diesen Bedarf auf einen einzigen Mitarbeiter, der das Be- und Entladen sowie die Wartung des Tauchbads übernimmt.
- Neuzuweisung von Kompetenzen: Die Mitarbeiter wechseln von körperlich anspruchsvollen Taucharbeiten zu höherwertigen Tätigkeiten wie der Sichtprüfung, der Wachsmodulmontage und dem Betrieb der Öfen.
- Kontinuität im Schichtbetrieb: Roboter ermüden nicht und gewährleisten über drei durchgehende Schichten hinweg exakt eingehaltene Zykluszeiten, ohne Schwankungen der Tauchgeschwindigkeit oder ausgelassene Trockenschichten.
Einsparungen bei Verbrauchsmaterialien: Schlickerverdunstung und Sandrückgewinnung
Die Materialausbeute wirkt sich erheblich auf die Gesamtkosten pro Form aus, insbesondere bei der Herstellung von Präzisionsteilen mit engen Toleranzen, wie sie in unseren Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment Prozesse.
| Kostenfaktor | Auswirkungen auf die manuelle Schalenfertigungslinie | Auswirkungen auf die automatisierte Roboterzelle |
|---|---|---|
| Schlickerverdunstung | Offene Tanks führen zu kontinuierlichen Lösungsmittelverlusten und einem instabilen Bindemittelgleichgewicht. | Automatisierte Abdeckungen und klimatisch angepasste Einhausungen senken die Verdunstungsraten um bis zu 25 %. |
| Stuckverluste | Manuelles Abstauben verursacht Materialverluste auf dem Boden und hohe Ausschussraten bei Sand. | Geschlossene Regenfallschleifmaschinen und Wirbelschichtanlagen ermöglichen die Wiederverwendung von feuerfestem Sandkornmaterial mit einer Rückgewinnungsquote von über 92 %. |
| Schlammverschleppung | Unregelmäßige manuelle Entnahme führt zu übermäßigem Schlammablauf und Materialverschwendung. | Die programmierte Achsensteuerung gewährleistet eine kontrollierte Entwässerung und reduziert den Bindemittelverlust durch Verschleppung um 15–20 %. |
| Ausschuss durch Ablaufen | Ermüdung der Bediener führt zu einer ungleichmäßigen Schichtdicke und begünstigt dadurch Risse in der Formschale. | Eine gleichmäßige Wandstärke der Formschale verhindert praktisch vollständig Formfehler beim Metallguss. |
Amortisationskennzahlen für Gießereien mit mittlerem bis hohem Produktionsvolumen
Für Betriebe mit mittlerem bis hohem Gießvolumen folgt die Kapitalrendite einer automatisierten Anlage einem klar definierten wirtschaftlichen Verlauf:
- Betriebe mit hoher Variantenvielfalt und mittlerem Produktionsvolumen: Typischerweise amortisiert sich die Investition innerhalb von 18 bis 24 Monaten, angetrieben durch eine schnelle Reduzierung des Ausschusses, weniger Nacharbeit und eine Verringerung der Überstunden.
- Produktionsanlagen mit hohem Durchsatz: Erreichen die vollständige Amortisation innerhalb von 12 bis 16 Monaten durch Einsparungen bei Roh- und Verbrauchsmaterialien, die Zusammenlegung von Produktionsflächen mithilfe von Überkopf-Trocknungsförderern und nahezu keinen Ausschuss durch Formbruch.
- Reduzierung des direkten Gussabfalls: Die Senkung des schalenbedingten Ausschusses von einem manuellen Ausgangswert von 4–6 % auf unter 0,8 % sorgt bei hochwertigen Metallgüssen für eine sofortige Margenverbesserung.
Modulare Skalierbarkeit und hybride Konfigurationen von Schalenfertigungslinien
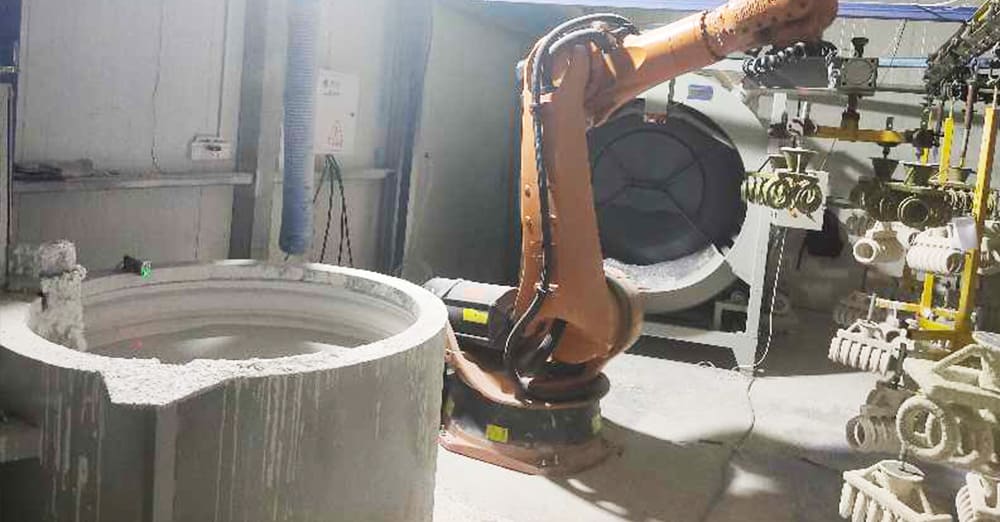
Die Entscheidung zwischen einer manuellen und einer automatisierten Schalenfertigungslinie ist selten eine Alles-oder-nichts-Entscheidung. Wir entwickeln häufig hybride Anlagenkonzepte, mit denen Gießereien Investitionskosten und gezielte Prozessverbesserungen in Einklang bringen können. Durch die Kombination bewährter manueller Arbeitsschritte mit automatisiertem Materialtransport und Umweltkontrolle können Sie Produktionsengpässe sofort beseitigen und sich gleichzeitig die Möglichkeit einer späteren vollständigen Automatisierung offenhalten.
Teilautomatisierte Linien: Manuelles Tauchen mit automatisierten Trocknungsförderern
Für Gießereien, die komplexe und empfindliche Wachsmodelle bearbeiten, bietet die Kombination aus manuellem Tauchen und einem automatisierten Fördersystem einen idealen Mittelweg.
- Manuelle Handhabung von Schlicker und Besandung: Bediener behalten die vollständige taktile Kontrolle über dynamische Winkel und den Ablauf der Schlickeraufschlämmung bei nicht standardisierten Cluster-Anordnungen.
- Kontinuierliches Trocknungsmanagement: Beschichtete Bäume werden direkt auf ein über Kopf angeordnetes, kraftbetriebenes und schienenloses Fördersystem oder eine mehrstöckige Trocknungslinie überführt, wodurch die manuelle Handhabung von Transportwagen entfällt.
- Kontrollierte Trocknungszyklen: Programmierbare Taktzeiten und Klimatunnel gewährleisten, dass jede Schicht die angestrebte Grünfestigkeit erreicht, bevor die nächste Schicht aufgetragen wird.
- Optimierung der Stellfläche: Vertikale Pufferförderer nutzen den verfügbaren Deckenraum, anstatt die Bodenfläche mit stationären Trocknungsgestellen zu blockieren.
Gießereien, die diesen Ansatz übernehmen, können häufig problemlos auf ein automatisiertes System zum Beschichten, Tauchen, Besanden und Trocknen von Keramikschalen umstellen, ohne ihre grundlegende Anlageninfrastruktur umfassend umbauen zu müssen.
Nachrüstbare Anlagenlayouts für die zukünftige Erweiterung um Roboterzellen
Die Umstellung von einer manuellen Anlage sollte nicht den Abriss vorhandener Einrichtungen im Schalenraum erfordern. Wir konfigurieren nachrüstbare Anlagenlinien, die bestehende Schlickeraufbereitungstanks, Regensandstreuer und Wirbelschichtanlagen in zukünftige Automatisierungskonzepte integrieren:
- Standardisierte Tankgrundflächen: Periphere Maschinen werden mit einheitlichen Montagebezugspunkten konstruiert, sodass zu einem späteren Zeitpunkt problemlos ein mehrachsiger Industrieroboter integriert werden kann.
- Einheitliche Sicherheitsbereiche: Verriegelte Sicherheitszäune, Lichtvorhänge und integrierte Absaughauben zur Staubabsaugung werden bereits in Phase eins so positioniert, dass zukünftige Roboterbewegungsbereiche berücksichtigt werden.
- Vorbereitung der zentralen Steuerung: Die integrierte SPS-Architektur ist vorverdrahtet und mit offenen Feldbusknoten ausgestattet, um eine schnelle Kommunikation mit nachgerüsteten Roboterarmen und Bildverfolgungseinheiten zu gewährleisten.
Die schrittweise Implementierung von Anlagen durch dedizierte robotergestützte Materialhandhabung für Gießereien ermöglicht es Ihnen, die Produktionskapazität schrittweise entsprechend der tatsächlichen Kundennachfrage zu steigern.
Schnellwechselwerkzeuge und Greifer für unterschiedliche Wachsbaumgeometrien
Gießereien mit einer hohen Produktvielfalt stehen vor der ständigen Herausforderung, unterschiedliche Wachsbaumdesigns zu handhaben, ohne den Durchsatz der Produktionslinie zu beeinträchtigen. Wir vermeiden Rüstverzögerungen durch den Einsatz von Schnellwechselwerkzeugen, die speziell für unterschiedliche Clusterprofile entwickelt wurden:
- Universelle pneumatische mechanische Spannfutter: Sorgen Sie für eine sofortige, selbstzentrierende Klemmung an sechskantigen, runden oder konischen Trägerstangen.
- Lastspezifische Anpassung: Hochsteife Greifköpfe bewältigen nasse Baumlasten von 25 kg bis über 150 kg, ohne Durchbiegungen oder Vibrationen zu verursachen.
- Werkzeugloser Wechsel: Bediener können mechanische Greifer in weniger als zwei Minuten mithilfe von Schnellkupplungen für Druckluft und mechanischen Positionierstiften austauschen.
- Barcode- und RFID-Tracking: Jede Wachsaumvorrichtung ist mit einem ID-Tag versehen, sodass das Steuerungssystem automatisch die genaue Tauchsequenz, Rotationsgeschwindigkeiten und Trocknungsprofile abruft.
Leitfaden zur Dimensionierung von Gießereien: Auswahl zwischen einer manuellen und einer automatisierten Schalenfertigungslinie
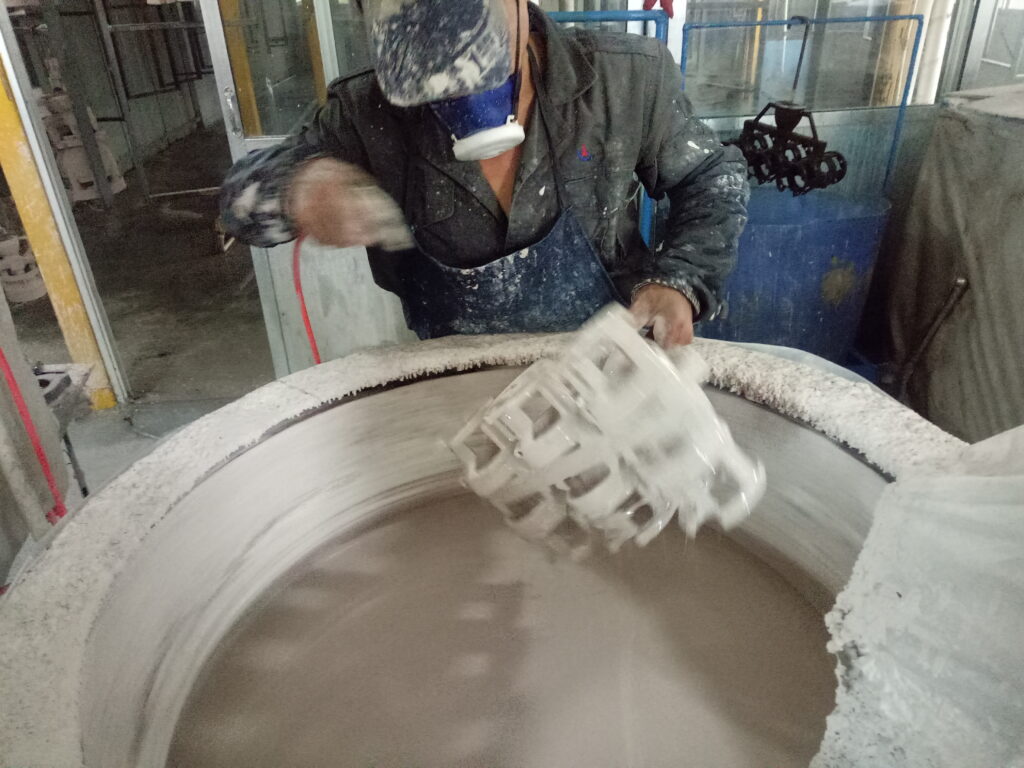
Die Entscheidung zwischen einer manuellen Anordnung und einer vollständig automatisierten Fertigungszelle hängt vom Produktionsvolumen, der Baumgeometrie und den baulichen Einschränkungen der Produktionsstätte ab. Vor der Empfehlung einer Linienkonfiguration bewerten wir drei wesentliche betriebliche Faktoren.
Wann manuelles Tauchen betrieblich sinnvoll ist
Ein manueller Schalenfertigungsbereich bleibt für spezialisierte Produktionsprofile eine praktikable Lösung:
- Kleinserien mit hoher Variantenvielfalt: F&E-Prototypen, Kunstgussstücke und spezialisierte Lohnfertigungsbetriebe, die wöchentlich Dutzende unterschiedlicher Baumgeometrien herstellen.
- Übergroße und schwere Wachsmodelle: Massive einteilige Modelle oder unregelmäßige Baugruppen, die die standardmäßigen Traglastgrenzen von Robotern überschreiten oder kundenspezifische Tauchwinkel erfordern.
- Begrenzte Investitionskapazität (CapEx): Gießereien, die niedrige Einstiegskosten gegenüber einem hohen Durchsatz im Mehrschichtbetrieb priorisieren.
Wann eine automatisierte Roboterzelle eingesetzt werden sollte
Die Robotikautomatisierung bietet unmittelbare Vorteile bei anspruchsvollen Produktions- und Qualitätsanforderungen:
- Hohe Stückzahlen und wiederholbare Produktionsabläufe: Standardisierte Werkstückgruppen, die im Mehrschichtbetrieb gefertigt werden und bei denen die manuelle Handhabung zu Ermüdung der Bediener führt.
- Strenge Qualitätsvorgaben: Programme wie Titan-Investitionsguss für Luft- und Raumfahrt- sowie Medizinbauteile die eine gleichmäßige Keramikschalendicke, eine kontrollierte Schlickerentwässerung und eine nachvollziehbare Chargenkonsistenz erfordern.
- Hohe Personalkosten: Produktionsstätten in Regionen, in denen qualifiziertes Personal für die Schalenfertigung knapp oder teuer ist.
Einschränkungen der Werksinfrastruktur
Vor der endgültigen Festlegung eines Manuelle vs. automatisierte Schalenfertigungslinie, prüft unser Team drei zentrale Anforderungen an die Einrichtung:
| Anlagenparameter | Manueller Arbeitsplatz für Schalenbearbeitung | Automatisierte robotergestützte Tauchzelle |
|---|---|---|
| Lichte Hallenhöhe | Standard (2,5 m bis 3,0 m / 8–10 ft) | Große lichte Höhe (mindestens 4,0 m bis 5,0 m / 13–16 ft) für den Bewegungsbereich des Roboters |
| Tragfähigkeit des Bodens | Standard-Industriebodenplatte | Verstärkte Betonfundamentplatte, ausgelegt für dynamische Robotervibrationen und statische Nutzlasten |
| Staubabsaugung und HLK-Anlage | Lokale Absaughauben an den Schleifmaschinen | Integrierte Hochleistungs-Luftführung für kontinuierliche Stuckarbeiten und klimatisierte Trocknungstunnel |
Qualitätskonformität und technische Ausrüstungsstandards
Evaluiert ein Manuelle vs. automatisierte Schalenfertigungslinie erfordert eine genaue Prüfung der Sicherheitsvorschriften, der strukturellen Verarbeitungsqualität und der langfristigen Zuverlässigkeit der Anlagen. Unabhängig davon, ob Sie eine Roboterzelle mit hohem Durchsatz oder eine Reihe manueller Arbeitsstationen betreiben – unser Ingenieurteam entwickelt jedes System nach strengen internationalen Standards, um Ihre Bediener zu schützen und eine kontinuierliche Produktion sicherzustellen.
CE-Konformität, ISO 9001 und Sicherheitsvorschriften für Gießereien
Jede Schalenfertigungsanlage arbeitet unter anspruchsvollen Umgebungsbedingungen, die durch keramischen Staub in der Luft, feuchte Schlicker und kontinuierliche mechanische Bewegungen geprägt sind. Wir entwickeln und zertifizieren unsere Hardware, um diese betrieblichen Gefahren zu minimieren:
- Automatisierte Produktionslinien: Vollständig konform mit den CE-Maschinenrichtlinien, den Fertigungsstandards nach ISO 9001 und den Sicherheitsstandards für Industrieroboter gemäß ISO 10218. Die Zellen verfügen über verriegelte Sicherheitszäune, zonenbasierte Lichtvorhänge, integrierte Anschlüsse zur Staubabsaugung und hardwareseitig integrierte Not-Aus-Schaltkreise.
- Manuelle Arbeitsstationen: Entwickelt, um ergonomische Belastungen für Bediener beim Tauchvorgang zu vermeiden. Die Systeme verfügen über pneumatische Hebevorrichtungen mit Gewichtsausgleich, rutschhemmende Gitterlaufstege, lokale Absaughauben (LEV) und elektrische Komponenten der Schutzart IP65, die Feuchtigkeit und Reinigungsprozessen mit Schlicker standhalten.
Werksabnahmeprüfung (FAT) und Inbetriebnahme
Um sicherzustellen, dass es nach der Ankunft in Ihrer Gießerei zu keinen Produktionsausfällen kommt, unterziehen wir jede Anlage vor dem Versand in unserem Produktionswerk einer umfassenden Werksabnahmeprüfung (FAT):
- Überprüfung im Trockenlauf: 48-stündige kontinuierliche Zyklustests zur Bewertung der Antriebsstabilität, der Wiederholgenauigkeit der Achsen und der Durchmischung im Schlickertank.
- Prüfung der Tragfähigkeit unter Volllast: Betrieb von Gelenkrobotern oder manuellen Hebevorrichtungen mit maximal zulässigen Wachsmodellbaugruppen-Gewichten, um sicherzustellen, dass keine strukturellen Verformungen auftreten.
- Überprüfung der Prozessintegration: Überprüfung der Schlickerentwässerungs- und Sandablagerungszyklen, um sicherzustellen, dass die Keramikformen vor dem Weitertransport zu den nachgelagerten Prozessen die erforderliche Grünfestigkeit erreichen Autoklavenbetrieb zur Entwachsung.
- Inbetriebnahme vor Ort: Unsere Außendiensttechniker übernehmen direkt in Ihrer Gießerei die Nivellierung der Produktionslinie, die Installation der elektrischen Anschlüsse, die Druckluftanschlüsse und die präzise Kalibrierung der Roboterbewegungsbahnen.
Ferntelemetrie, SPS-Überwachung und Wartung
Die Zuverlässigkeit der Anlagen wirkt sich unmittelbar auf die Schalen-Ausbeute aus. In einer automatisierten Schalenfertigungslinie erfassen und überwachen unsere zentralen SPS-Plattformen wichtige Betriebskennzahlen in Echtzeit:
- Telemetrie für die vorausschauende Wartung: Industrielle IoT-Edge-Gateways überwachen das Servomotordrehmoment der Achsen, die Motorströme der Regensandstreuer und die Mischgeschwindigkeiten der Schlickertanks, um mechanischen Verschleiß frühzeitig zu erkennen, bevor die Produktionslinie zum Stillstand kommt.
- Echtzeitüberwachung der Prozessparameter: HMI-Bildschirme erfassen Tauchwinkel, Rotations- und Entwässerungsgeschwindigkeiten sowie die Umgebungsbedingungen in den Trocknungstunneln. Gleichzeitig werden vollständige Chargenprotokolle zur lückenlosen Rückverfolgbarkeit von Luftfahrt- und Medizingussteilen gespeichert.
- Sichere Ferndiagnose: Unser technisches Supportteam stellt über verschlüsselte VPN-Tunnel eine direkte Verbindung her, um SPS-Diagnosen durchzuführen, Software zu aktualisieren und Störungen der Produktionslinie zu beheben, ohne auf einen Vor-Ort-Serviceeinsatz warten zu müssen.
Häufig gestellte Fragen zu manuellen und automatisierten Schalenfertigungslinien
Wie lange dauert die Umstellung einer Gießerei von einer manuellen auf eine automatisierte Schalenfertigungslinie?
Eine vollständige Umstellung dauert in der Regel zwischen 4 bis 8 Wochen vor Ort. Wir montieren, verkabeln und testen die Anlagen vor dem Versand vor, wodurch die Beeinträchtigungen in Ihrem Formraum auf ein Minimum reduziert werden.
- Standortvorbereitung: 1 bis 2 Wochen (Bodenverankerung, Versorgungsanschlüsse, Verlegung der Lüftungsleitungen).
- Mechanische und elektrische Installation: 1 bis 2 Wochen.
- Trockenlauf und Nassinbetriebnahme: 1 bis 2 Wochen.
- Hochlauf der Produktion und Bedienerschulung: 1 bis 2 Wochen.
Gießereien, die auf unsere Technologie umrüsten, automatische Schalenbeschichtungsanlage für den Feinguss betreiben während der ersten Schlickertests häufig ihre manuellen Arbeitsstationen parallel zur neuen Zelle, um Ausfallzeiten bei laufenden Kundenaufträgen zu vermeiden.
Ist die Programmierung von Rezepten für Bediener ohne Robotikerfahrung komplex?
Überhaupt nicht. Die Bediener müssen keinen Code schreiben. Unsere industriellen Knickarmroboter arbeiten mit vorab zugeordneten SPS-Rezepten, die über eine standardmäßige Touchscreen-HMI verwaltet werden.
- Rezeptladen mit nur einem Tastendruck: Eintauchtiefen, mehrachsige Neigungswinkel, Rotationsgeschwindigkeiten und Abtropfzeiten werden für jede Teilenummer gespeichert.
- Einfache Bedienung des Programmierhandgeräts: Die Anpassung der Bewegungsbahnen an ein neues Baumdesign erfolgt über einfache manuelle Verfahrbewegungen und das Anlernen von Punkten.
- Sicherheitsschalter: Integrierte Verfahrwegbegrenzungen verhindern, dass der Roboterarm mit Schlickertanks, Regenfall-Schleifmaschinen oder Haken an Trockenförderanlagen kollidiert.
Sobald ein Rezept festgelegt ist, kann jeder Techniker Produktionschargen ohne jegliche Robotikkenntnisse ausführen.
Wie hoch ist die maximale Traglast für Bäume in automatisierten robotergestützten Tauchzellen?
Standardmäßige industrielle Tauchzellen können Baumlasten von 50 kg bis zu 500 kg (110 lbs bis 1.100 lbs), bewältigen, einschließlich der Baumvorrichtung und der nassen Keramikschichten:
- Tauchzellen für leichte Anwendungen (50–100 kg): Ideal für kleine Hardwarekomponenten, medizinische Implantate und kompakte Luft- und Raumfahrtrotorschaufeln.
- Mittelbelastbare Zellen (100–250 kg): Der Branchenstandard für Ventilgehäuse, Pumpenlaufräder und allgemeine Automobilgussteile.
- Hochbelastbare Systeme (300–500 kg+): Entwickelt für große Strukturbauteile, schwere Turbinengehäuse und große industrielle Baugruppen.
Manuelle Tauchlinien sind auf Hebeseile und physisches Ausbalancieren angewiesen, wodurch Bediener schnell ermüden und bei Bäumen mit einem Gewicht von über 25 kg Fehler durch das Abwaschen der Schlickerschicht entstehen.
Können bestehende Schlickertanks und Regensandstreuer in ein Roboterlayout integriert werden?
Ja. Wenn Ihre vorhandenen mechanischen Anlagen strukturell intakt sind und eine gleichmäßige Schlickerviskosität gewährleisten, können wir sie direkt in unsere automatisierten Schalenbeschichtungslösungen.
Die Nachrüstung bestehender Maschinen erfordert in der Regel: Hinzufügen dezentraler E/A-Module, um die Tankantriebe und Sandstreuer mit der zentralen SPS der Produktionslinie zu verbinden. Radiale Neupositionierung der Einheiten, damit sie in den Arbeitsbereich des Gelenkroboters passen. Installation pneumatischer Abdeckungen, Spritzschutzvorrichtungen und Positionssensoren für das automatische Öffnen und Schließen während der Tauchzyklen.
Wenn ein älterer Tank die Temperatur nicht kontinuierlich halten oder keine gleichmäßige Durchmischung gewährleisten kann, ist der Austausch durch eine integrierte Einheit mit variabler Drehzahlregelung in der Regel kostengünstiger als fortlaufende Reparaturen vor Ort.
 German
 English
 Russian