
10. November 2026
Robotergestützte Materialhandhabung für Gießereien verbessert die Gusseffizienz, Sicherheit und Präzision durch zuverlässige automatisierte Lösungen für anspruchsvolle Produktionsumgebungen.
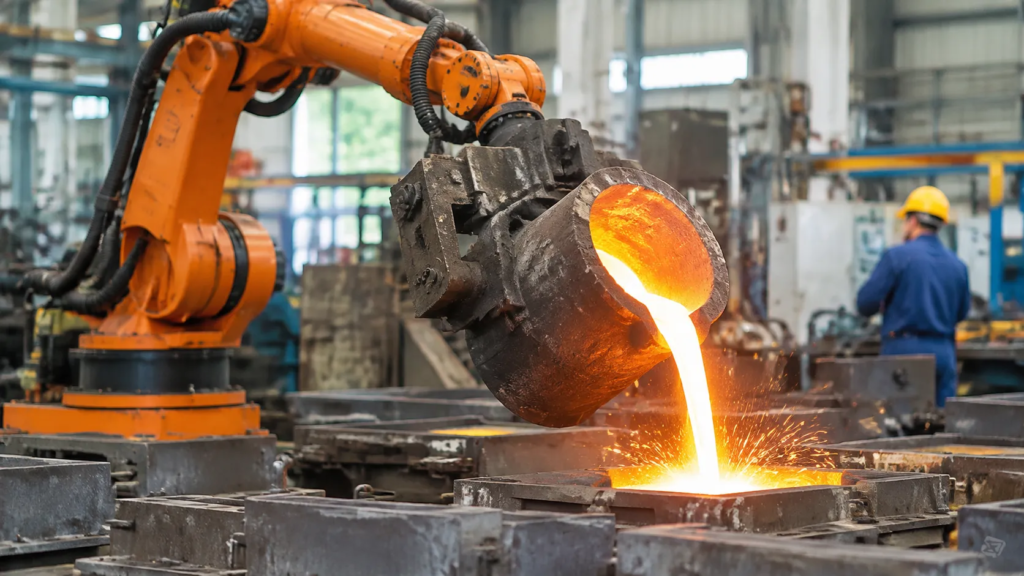
Extreme Gefahren in Gießereien mit robotergestützter Materialhandhabung überwinden
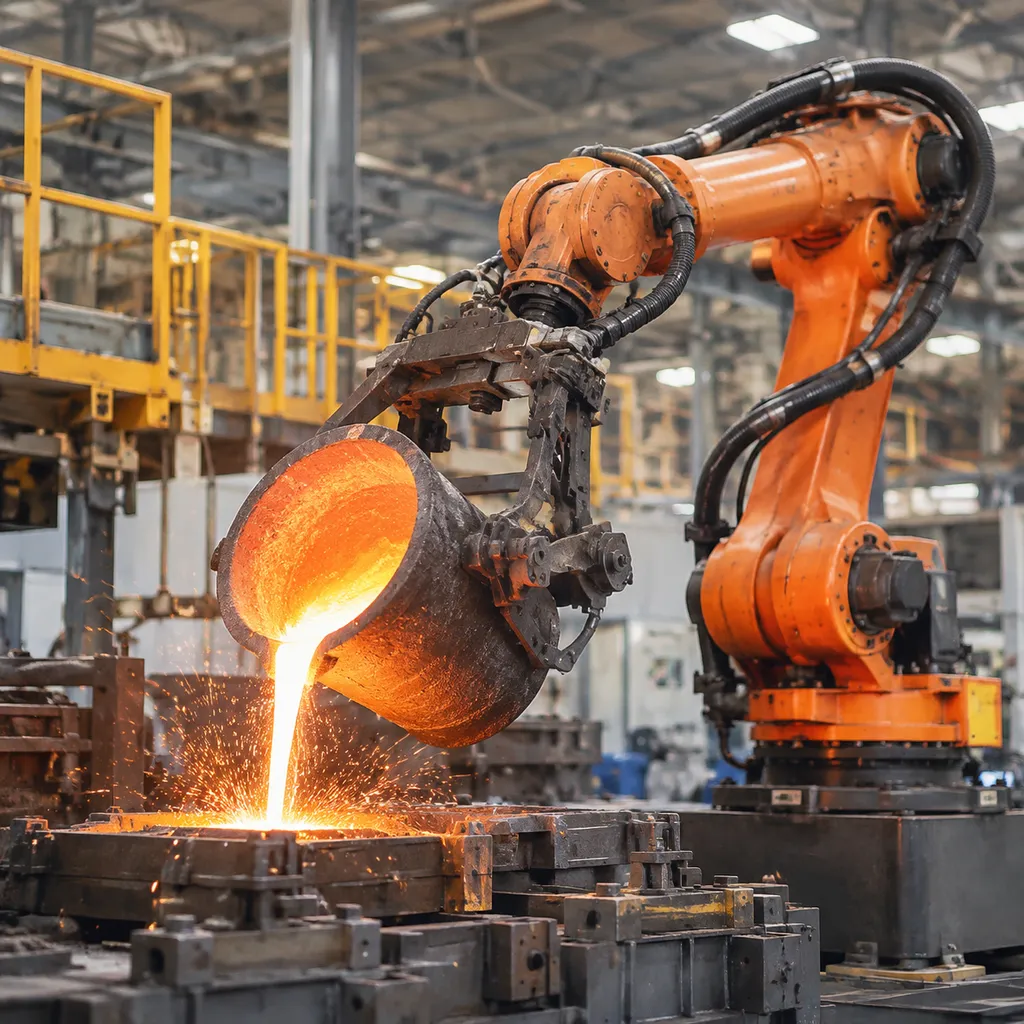
Gießereibetriebe sind naturgemäß durch die sogenannten "3D"-Herausforderungen geprägt: eintönige, schmutzige und gefährliche Arbeitsumgebungen. Wir bieten spezialisierte robotergestützte Materialhandhabung für Gießereien um diese Risiken zu minimieren, indem manuelle Arbeit in Gefahrenbereichen ersetzt wird. Unsere Lösungen sind darauf ausgelegt, den extremen Belastungen in Gießereien standzuhalten und sicherzustellen, dass Ihre Anlage produktiv bleibt, ohne die Sicherheit der Mitarbeiter zu beeinträchtigen.
Wir bewältigen die anspruchsvollsten Herausforderungen des Metallgusses durch eine robuste mechanische Konstruktion:
- Thermischer Schutz: Fortschrittliche Abschirmungs- und Kühlsysteme schützen Roboterarme vor extremer Strahlungshitze und kontinuierlichen Temperaturschwankungen.
- Abdichtung gegen Verunreinigungen: Integrierte Gehäuse verhindern, dass abrasiver Sand, Staub und Partikel in empfindliche Gelenke und elektronische Komponenten eindringen.
- Sicherheitstechnik: Wir vermeiden die direkte Exposition von Menschen gegenüber Gefahren durch Spritzer geschmolzenen Metalls und Hochdruckumgebungen.
- Ergonomische Optimierung: Durch die Automatisierung wiederkehrender Materialtransportaufgaben mit hoher körperlicher Belastung verhindern wir chronische Arbeitsverletzungen, die durch schweres Heben entstehen.
Unser Integrationsansatz ersetzt manuelle Ermüdung durch gleichbleibende, maschinengesteuerte Präzision und verwandelt gefährliche Gießzellen in leistungsstarke, automatisierte Arbeitsabläufe.
Zentrale robotergestützte Materialhandhabungsanwendungen für den Metallguss
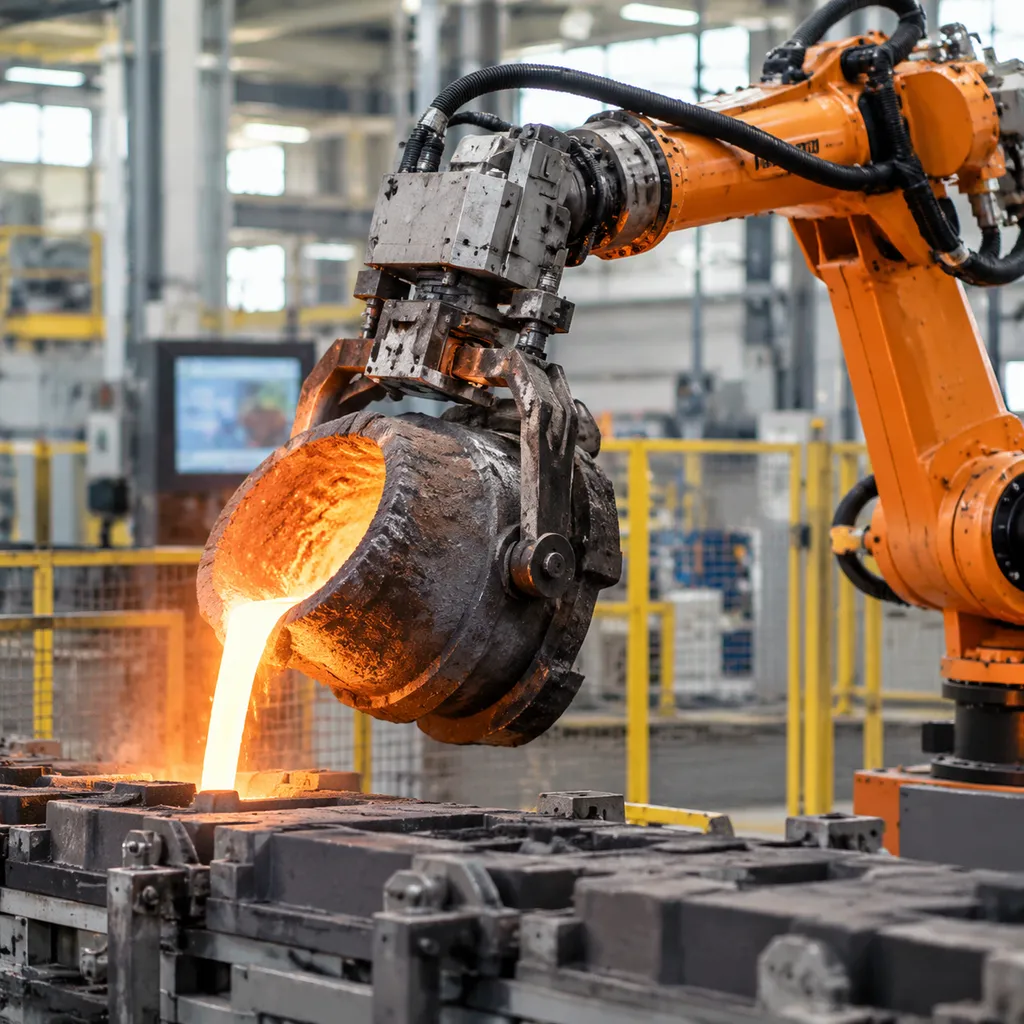
Wir implementieren Robotersysteme, um die anspruchsvollsten Phasen des gesamten Metallgussprozesses zu bewältigen. Durch die Integration spezialisierter Automatisierung gewährleisten wir hochpräzise Ergebnisse in Umgebungen, in denen manuelle Eingriffe sowohl gefährlich als auch ineffizient sind.
- Schonende Handhabung von Sandkernen und Formen: Wir setzen präzisionsgesteuerte Robotersysteme für den Transport und die Montage empfindlicher Kerne und Formen ein und gewährleisten dabei deren strukturelle Integrität während des gesamten Prozesses. Sandformgussverfahren.
- Beschickung von Schmelzöfen und Bedienung von Gießpfannen: Automatisierte Systeme gewährleisten eine gleichmäßige Ofenbeschickung und Schmelzgießprozesse und halten Mitarbeiter von geschmolzenem Metall und großer Hitze fern.
- Entnahme von Gussteilen und Ausschlagen: Unsere Roboter sind so konstruiert, dass sie den extremen thermischen Bedingungen bei der Entnahme aus Gießzellen und dem anschließenden Ausschlagen standhalten und so Arbeitsabläufe in der Großserienproduktion optimieren.
- Putzen, Entgraten und Schleifen: Wir setzen Roboter für gleichbleibend präzise Nachbearbeitungsprozesse ein, einschließlich der Entfernung von Angüssen und Speisern sowie des Oberflächenschleifens. Diese Automatisierung gewährleistet die erforderliche Gleichmäßigkeit für maßgefertigte Metallteile die strengen Qualitätsstandards entsprechen.
Standards für Hochleistungsengineering und thermische Beständigkeit
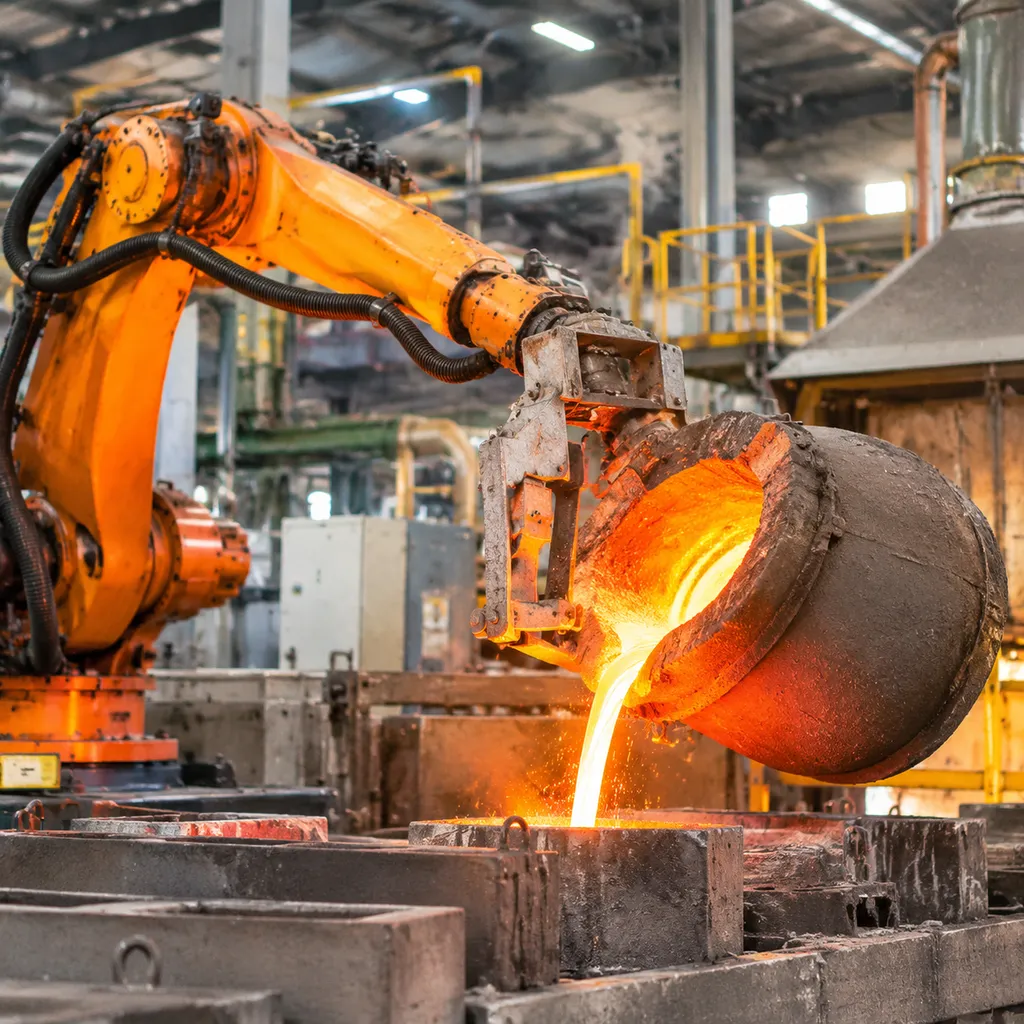
Die Bedingungen in Gießereien setzen herkömmlicher Automatisierung stark zu. Zwischen Schwebstaub, abrasivem Sand und Strahlungshitze von mehreren hundert Grad Celsius, robotergestützte Materialhandhabung für Gießereien ist eine speziell entwickelte Konstruktion erforderlich. Wir fertigen unsere Roboter zur Gussteilentnahme und Transfersysteme für Gießereien so, dass sie kontinuierlichen Temperaturwechseln und abrasiven Umgebungen dauerhaft standhalten, ohne an Leistungsfähigkeit einzubüßen.
IP67- und IP69K-abgedichtete Gehäuse mit schützenden Wärmeschutzmänteln
Jede Verbindung, jeder Motor und jede elektrische Leitung erfordert einen mehrschichtigen Schutz gegen die raue Umgebung einer Gießerei. Wir entwickeln unsere Gießereiroboter mit Schutzart IP67 mit druckbeaufschlagten Innenräumen, speziellen Epoxidbeschichtungen und hochbelastbaren Dichtungen, die das Eindringen von feinem Quarzsand und Metallstaub verhindern.
- Hochwertige Abdichtung: Standardmäßig vollständiger IP67-Schutz des Handgelenks, optional mit IP69K-Schutz gegen Hochdruckreinigung und aggressive chemische Sprühstrahlen.
- Überdruckspülung: Eine kontinuierliche Spülung mit Niederdruckluft verhindert, dass luftgetragene Verunreinigungen in mechanische Getriebe und Achsgehäuse eindringen.
- Mehrschichtige Wärmeschutzmäntel: Individuell angefertigte, hitzebeständige aluminisierte Schutzmäntel reflektieren die Umgebungswärmestrahlung und schützen mechanische Gelenke bei längerer Einwirkung glühend heißer Gussteile.
- Interne Leitungsführung: Alle Stromkabel, Luftschläuche und Sensorleitungen werden intern durch den Roboterarm geführt, um ein Verfangen sowie Hitzeschäden durch umherfliegende Schlacke oder Spritzer geschmolzenen Metalls zu verhindern.
Kundenspezifische End-of-Arm-Werkzeuge für heiße, unregelmäßig geformte Gussteile
Rohgussteile sind heiß, schwer und bieten keine gleichmäßigen Greifflächen. Standardgreifer versagen unter diesen Bedingungen schlichtweg. Wir entwickeln und fertigen hochbelastbare End-of-Arm-Werkzeuge für Gießereien Zum sicheren Einspannen von Rohangüssen, Speisern und Trennlinien.
| Werkzeugmerkmal | Technische Spezifikation | Betrieblicher Vorteil |
|---|---|---|
| Pneumatische / mechanische Greifer | Wärmebehandelte Backen aus legiertem Stahl mit mechanischer Verriegelung | Verhindert das Herunterfallen von Werkstücken bei plötzlichem Druckluftausfall |
| Wärmeisolierende Montagehalterungen | Keramische und isolierte Montageplatten | Verhindert die Wärmeleitung vom Gussteil zum Roboterhandgelenk |
| Interne Wasser- / Luftkühlung | Integrierte Kühlkanäle mit geschlossenem Kreislauf | Verlängert die Lebensdauer von Dichtungen und Greifern bei Handhabung mit hohen Taktzahlen |
| Adaptive, nachgiebige Spannvorrichtungen | Schwimmend gelagerte Stifte und federbelastete Zentrierführungen | Berücksichtigt Maßabweichungen beim Gießen und Entformungsschrägen |
3D-Bildverarbeitung zur Roboterführung bei der Behälterkommissionierung und zur Echtzeit-Fehlerprüfung
Die Handhabung unsortierter Gussteile aus Ausleerbehältern oder Kühlförderanlagen erfordert eine intelligente Erkennung. Wir integrieren robuste industrielle 3D-Bildverarbeitungssysteme, die unbearbeitete Bauteile innerhalb von Sekundenbruchteilen identifizieren, lokalisieren und ausrichten.
Unsere Kamerasysteme verwenden Sensoren mit strukturiertem Licht, um staubhaltige Luft und wechselnde Umgebungsbeleuchtung zu durchdringen. Das System gleicht Punktwolkendaten mit der CAD-Geometrie ab und steuert den Roboter so, dass er die Teile unabhängig von ihrer Lage im Behälter am optimalen Greifpunkt aufnimmt.
Während des Pick-and-Place-Transfers scannen integrierte optische Sensoren kritische Bauteiloberflächen, um zu überprüfen, ob Anschnitte, Speiser und Trennlinien den Kernanforderungen entsprechen Gussqualitätsstandards für zuverlässige Metallteile durch. Der Roboter erkennt und sortiert fehlerhafte, unvollständige oder stark mit Grat behaftete Gussteile sofort aus, bevor sie die nachgelagerte CNC-Bearbeitung oder robotergestützte Entgratungszellen erreichen. Dadurch werden nachgelagerte Maschinen vor kostspieligen Werkzeugkollisionen geschützt.
Betriebliche Effizienzsteigerungen und messbare Vorteile in der Fertigung
Der Einsatz von robotergestützte Materialhandhabung für Gießereien beseitigt unmittelbar die zentralen Engpässe im Metallguss: schwankende Zykluszeiten, Bauteilbeschädigungen und erhebliche Sicherheitsrisiken. Durch die Integration spezialisierter Automatisierung von Gießzellen helfen wir Gießereien, einen planbaren Durchsatz sicherzustellen, Gewinnmargen zu schützen und eine zuverlässige Produktivität im Mehrschichtbetrieb aufrechtzuerhalten.
Maximierung der Gesamtanlageneffektivität (OEE) und Stabilisierung der Zykluszeiten im Mehrschichtbetrieb
Manuelle Gussteiltransfers sind unvermeidlich von Temperaturschwankungen, Verzögerungen im Arbeitsablauf und Ermüdung der Bediener betroffen. Unsere industriellen Robotersysteme für die Materialhandhabung arbeiten rund um die Uhr mit festen Zykluszeiten und beseitigen Engpässe an Formanlagen, Strahlkabinen und Ausleerstationen.
- Vermeidung von Materialmangel: Roboter versorgen nachgelagerte Entgratungs-, Kugelstrahl- und Bearbeitungszellen kontinuierlich mit Material und vermeiden so Leerlaufzeiten.
- Thermische Konsistenz: Die Entnahme der Gussteile erfolgt in exakt reproduzierbaren Zeitintervallen, wodurch Abkühlungsfehler und uneinheitliche metallurgische Eigenschaften verhindert werden.
- Kontinuierlicher Betrieb im Mehrschichtbetrieb: Robotergestützte Fertigungszellen gewährleisten identische Taktzeiten in der ersten, zweiten und dritten Schicht ohne Leistungseinbußen. Bei der Steuerung von Produktionslinien mit hohen Stückzahlen und engen Toleranzen wie unserer ist die Aufrechterhaltung einer strikten Taktstabilität entscheidend für die Bauteilintegrität. Investitions- und Präzisionsgießdienstleistungen für Metallteile, ist die Aufrechterhaltung einer strikten Taktstabilität entscheidend für die Bauteilintegrität.
Reduzierung der Ausschussquoten durch wiederholgenaue Teileübergabe und -positionierung
Grünsandformen und heiße, frisch gegossene Bauteile sind äußerst empfindlich gegenüber Erschütterungen, Aufprallbelastungen und unsachgemäßem Spanndruck. Die Automatisierung standardisiert jeden Kontaktpunkt:
- Kontrollierte Greifkraft: Servogesteuerte und pneumatisch gedämpfte Greifer wenden ein exakt dosiertes Haltemoment an und verhindern so das Zerdrücken von Kernen und Oberflächenrisse.
- Präzise Positionierung in Werkzeugen und Vorrichtungen: Die Teile werden bei jedem Zyklus exakt ausgerichtet in Beschnittpressen, Abschreckbecken und Entgratungsstationen eingelegt. Dadurch werden Werkzeugstaus und Fehlschnitte vermieden.
- Keine Beschädigungen durch Herunterfallen: Die automatisierte Entnahme und der Weitertransport minimieren mechanische Beschädigungen zwischen dem Ausleeren der Formkästen und der Endkontrolle erheblich.
Reduzierung von Arbeitsunfällen mit Ausfallzeiten durch die Entfernung von Arbeitskräften aus Gefahrenbereichen
Extreme Strahlungswärme, Spritzer geschmolzenen Metalls, lungengängiger Quarzstaub und schweres Heben führen zu kontinuierlichen Sicherheits- und Compliance-Risiken. Automatisierungssysteme für Gießereien halten das Personal von diesen Hochrisikobereichen fern:
- Beseitigung hoher ergonomischer Belastungen: Roboter mit hoher Traglast übernehmen die Handhabung schwerer Anschnitte, Speiser und Rohgussteile, die typischerweise zu Verletzungen durch wiederholte Belastungen führen.
- Abschirmung vor thermischen Gefahren: Bediener verlassen die unmittelbaren Spritzbereiche und Ofenumgebungen und wechseln in klimatisierte, sicherheitsverriegelte Leitstände.
- Sicherere Personalzuweisung: Das Anlagenpersonal wechselt von gefährlichen manuellen Handhabungsarbeiten zur Überwachung von Roboterzellen, Programmierung und Qualitätssicherung.
Auswirkungen auf die Leistung: Manueller vs. robotergestützter Materialtransport
| Leistungskennzahl | Manuelle Materialhandhabung in Gießereien | Robotergestützte Materialhandhabung | Messbarer Nutzen |
|---|---|---|---|
| Schwankungen der Zykluszeit | Schwankt je nach Schicht um 15–30 % | Auf vorgegebene, technisch ausgelegte Taktzeiten festgelegt | Maximierte Gesamtanlageneffektivität (OEE) |
| Handhabungsbedingter Ausschuss | Wiederkehrende Stürze, Brüche und Fehlausrichtungen | Nahezu keine handhabungsbedingten Fehler | Reduzierte Wiedereinschmelzzyklen und Materialverluste |
| Sicherheitsrisiken am Arbeitsplatz | Erhöhtes Risiko für Verbrennungen, Zerrungen und Staubbelastung | Vollständige physische Abschottung der Gefahrenbereiche | Weniger Arbeitsunfälle mit Ausfallzeiten und geringere Haftungskosten |
| Anlagenauslastung | Unterbrechungen während Schichtwechseln und Pausen | Kontinuierliche Produktionsfähigkeit rund um die Uhr (24/7) | Höhere Produktionsleistung auf der vorhandenen Produktionsfläche |
Schlüsselfertiger Integrationsworkflow für Roboterzellen in Gießereien
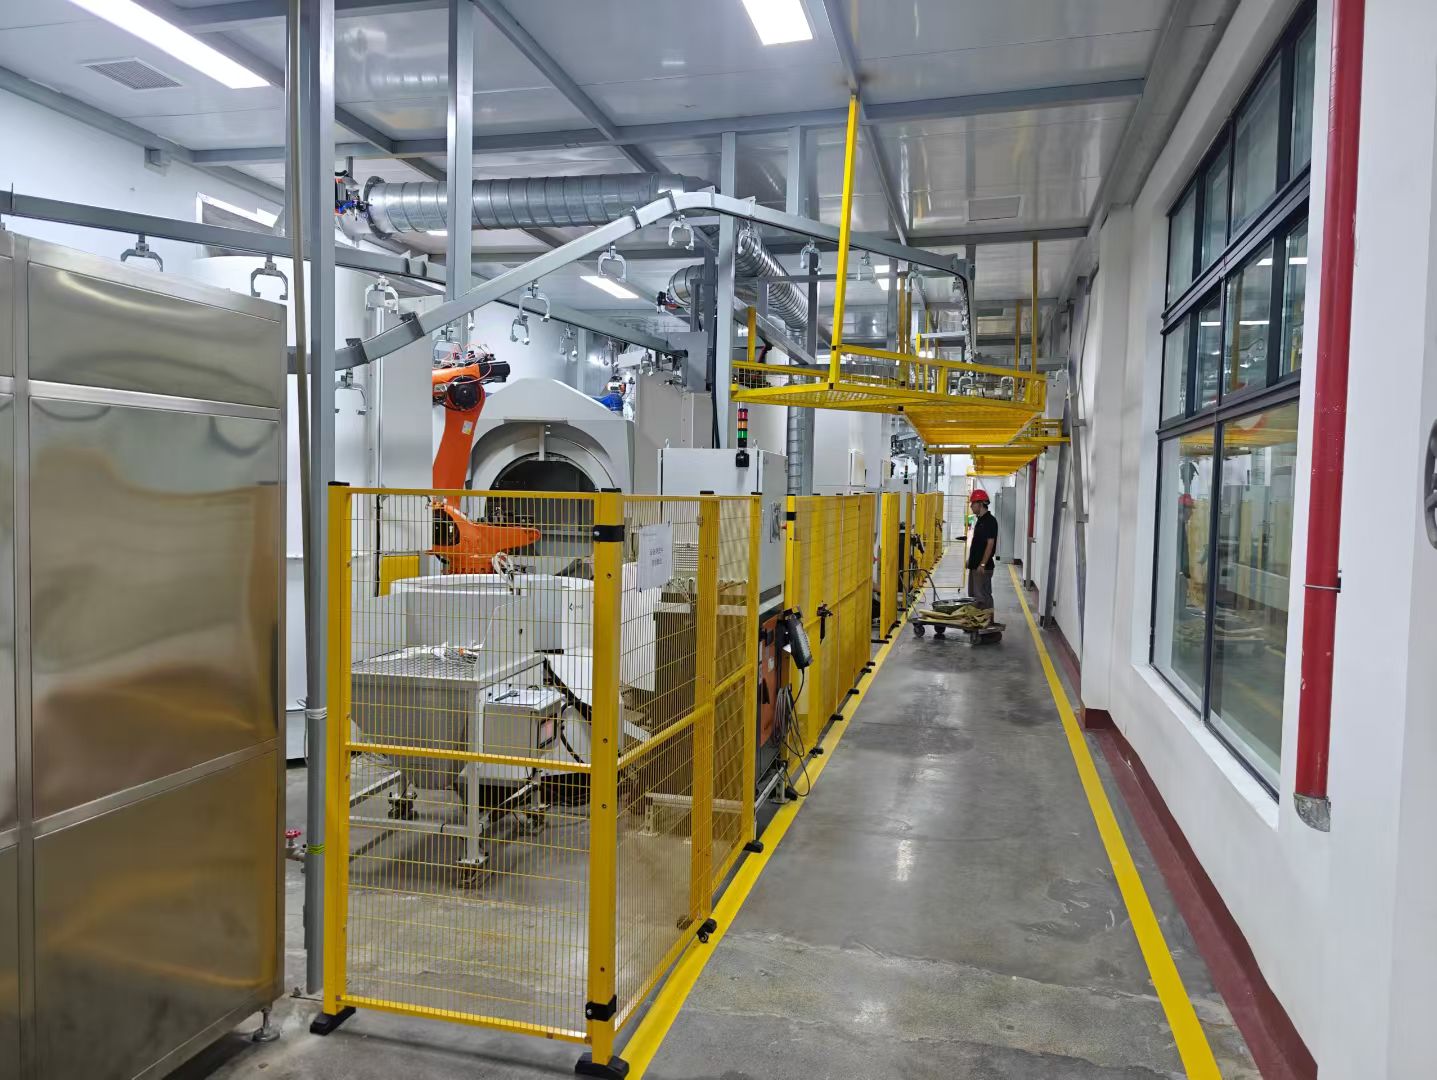
Wir betreuen den gesamten Lebenszyklus Ihrer robotergestützte Materialhandhabung für Gießereien Projekt, das einen nahtlosen Übergang vom Konzept zur aktiven Produktion gewährleistet. Unser schlüsselfertiger Ansatz legt größten Wert auf Zuverlässigkeit und Leistung selbst unter den anspruchsvollsten Gießereibedingungen.
- Digitale Simulation und Validierung: Bevor wir mit der Metallbearbeitung beginnen, erstellen wir mithilfe fortschrittlicher 3D-Simulationen eine detaillierte Abbildung Ihres Gießerei-Workflows. Wir validieren Arbeitsbereiche, Zykluszeiten und Kollisionsvermeidung, um sicherzustellen, dass der Roboter innerhalb Ihres bestehenden Layouts genau wie geplant arbeitet.
- Spezielle EOAT-Fertigung: Wir entwickeln und fertigen kundenspezifische mechanische Greifer und End-of-Arm-Werkzeuge, die exakt auf die Geometrie Ihrer Gussteile abgestimmt sind. Jede Lösung durchläuft strenge Belastungstests, um sicherzustellen, dass sie während des gesamten Handhabungsprozesses auch heiße, unregelmäßig geformte Werkstücke sicher greift.
- Integration und Inbetriebnahme vor Ort: Unser Team übernimmt die vollständige Installation einschließlich Sicherheitszäunen, SPS-Programmierung und elektrischen Verriegelungen. Dabei legen wir besonderen Wert auf benutzerdefinierte automatisierte Montagesysteme um sicherzustellen, dass jede Roboterzelle perfekt in Ihre vor- und nachgelagerten Gießereiprozesse integriert wird.
- Umfassende Mitarbeiterschulung: Wir bieten praxisorientierte Schulungen für Ihre Anlagenbediener und Wartungsmitarbeiter an. Diese umfassen den routinemäßigen Betrieb der Roboterzelle, grundlegende Fehlerbehebung und Sicherheitsprotokolle, damit Ihr Team bestens darauf vorbereitet ist, hohe OEE-Standards aufrechtzuerhalten.
Technische Spezifikationen und Leitfaden zur Roboterkonfiguration
Wir konstruieren jede Roboterzelle für die Materialhandhabung passend zu den spezifischen Gussgewichten, Formabmessungen und verfügbaren Platzverhältnissen. Eine korrekte Dimensionierung verhindert das Durchbrennen von Motoren, thermische Materialschäden und strukturelle Verformungen bei intensiven Betriebszyklen.
Auswahl von Traglast und Reichweite für Gießereilayouts
Bei der Auswahl des richtigen Roboters muss die maximale mechanische Reichweite gegen die Gesamtwerkzeugtraglast abgewogen werden. Die Gesamttraglast muss das Gussteil, die Angüsse und Gießkanäle sowie das kundenspezifische End-of-Arm-Tooling (EOAT) berücksichtigen.
- Reichweitenbereiche: Ausgelegt auf Reichweiten von 1,4 m bis über 3,5 m, um Ofenränder, Zuganker von Druckgussmaschinen und Ausschüttförderer zu überbrücken.
- Traglastreserven: Wir kalkulieren einen Sicherheitszuschlag von mindestens 25% über der dynamischen Belastung, um den Kräften bei schnellen Verzögerungen während des Transports standzuhalten.
- Überlegungen zur Legierungsmasse: Da die Dichte je nach Gießverfahren stark variiert, konsultieren Sie bitte unseren Gusslegierungs-Eigenschaften- und Materialauswahlführer um die Gewichte der fertigen Gussteile und der Angusssysteme vor der endgültigen Festlegung Ihrer Traglastklasse genau zu berechnen.
| Konfigurationsstufe | Nenntraglast | Arbeitsreichweite | Typische Anwendung in der Gießerei |
|---|---|---|---|
| Leichte Ausführung | 20 kg – 50 kg | 1.400 mm – 1.800 mm | Handhabung von Maskenformen, Einsetzen von Kernen, präzises Abtrennen von Angüssen |
| Mittlere Traglast | 70 kg – 250 kg | 2.000 mm – 2.700 mm | Pflege von Gießpfannen, Entnahme von Gussteilen, Handhabung bei der Putzbearbeitung |
| Hohe Traglast | 300 kg – 600 kg | 2.500 mm – 3.200 mm | Handhabung großer Formkästen, schweres Ausschlagen, Entnahme von Gussteilen aus Mehrfachkavitäten |
| Extrem hohe Traglast | 700 kg – 1.200+ kg | Bis zu 3.500 mm | Direktes Beschicken von Öfen, Positionierung monolithischer Formen |
Umgebungsbetriebsgrenzen und sekundäre Kühlkonfigurationen
Standard-Industrieroboter versagen schnell, wenn sie der Hitze einer Gießerei ausgesetzt sind. Wir konfigurieren unsere robotergestützten Materialhandhabungssysteme mit einem mehrstufigen Wärmemanagement:
- Umgebungstemperaturtoleranz: Ausgelegt für den Standardbetrieb zwischen 0 °C und 45 °C (32 °F bis 113 °F), erweiterbar auf kontinuierliche Umgebungstemperaturen von bis zu 60 °C (140 °F).
- Überdruck-Luftspülung: Hält feinen Quarzsand und luftgetragenen Metallstaub von Getrieben, Kabelbäumen und Motorgehäusen fern.
- Aktive Sekundärkühlung: Geschlossene Wirbelkühler, Kaltluftmäntel oder wassergekühlte Montageplatten schützen das Handgelenk und die Hauptachsen bei der Bedienung von Gießpfannen und der Entladung von Öfen aus unmittelbarer Nähe.
- Strahlungshitzeschutz: Hochbelastbare Abdeckungen aus aluminiertem Gewebe reflektieren kurzzeitige Temperaturen von über 1.000 °C (1.832 °F) in der Nähe von Schmelzbädern.
Wiederholgenauigkeit der Achsen unter kontinuierlicher Maximallast
Schwere Gussteile üben ein erhebliches Drehmoment auf die Robotergetriebe aus. Eine gleichbleibend präzise Positionierung in Schleifvorrichtungen, Abschreckbecken und Kernformmaschinen erfordert eine hohe Steifigkeit:
- Positionswiederholgenauigkeit: Wird innerhalb von ±0,05 mm bis ±0,2 mm, selbst bei einem Dauerbetrieb mit 100 % Einschaltdauer unter Volllast, eingehalten.
- Hochdrehmoment-Antriebssysteme: Verstärkte, beidseitig gelagerte Lager und hochsteife Zykloidgetriebe verhindern Achsenspiel bei schnellen Richtungswechseln.
- Kompensation thermischer Drift: Die integrierte Encodersoftware berücksichtigt mechanische Ausdehnungen, die durch Schwankungen der Umgebungstemperatur während des 24/7-Betriebs entstehen.
Häufig gestellte Fragen zu Robotern für die Materialhandhabung in Gießereien
Wir erhalten zahlreiche Anfragen zur Integration automatisierter Systeme in anspruchsvolle Produktionsumgebungen. Nachfolgend finden Sie Antworten auf häufig gestellte Fragen zum Einsatz von Robotern für die Materialhandhabung in Gießereien:
- Wie halten Roboterarme der Hitze von geschmolzenem Metall und dem Staub in Gießereien stand? Unsere Roboter sind mit speziellen Wärmeschutzvorrichtungen, druckbeaufschlagten Gehäusen und Dichtungen mit Schutzarten IP67/IP69K ausgestattet. Diese Komponenten verhindern, dass abrasiver Quarzstaub und Metallpartikel in empfindliche Getriebe und elektronische Bauteile eindringen. Gleichzeitig schützen wärmereflektierende Abdeckungen vor intensiver Wärmestrahlung.
- Welche Traglastkapazitäten sind bei Robotern zur Entnahme heißer Gussteile üblich? Die Anforderungen an die Traglast variieren je nach Anwendung. Typischerweise konfigurieren wir jedoch Systeme mit Traglasten von 50 kg bis über 500 kg. Die Auswahl hängt vom Gussgewicht, der Masse des End-of-Arm-Werkzeugs und der erforderlichen dynamischen Bewegungsgeschwindigkeit während der Entnahme ab.
- Können Robotergreifer empfindliche Grünsandkerne beschädigungsfrei handhaben? Ja. Wir entwickeln kundenspezifische Greifer mit druckempfindlicher Steuerung und nachgiebigen Polstern. Diese Werkzeuge gewährleisten die sichere und präzise Positionierung empfindlicher Sandkerne und Formen und bewahren deren strukturelle Integrität während des gesamten Transportzyklus.
- Wie lange dauert es voraussichtlich, bis sich eine Automatisierungszelle in einer Gießerei amortisiert? Obwohl der Projektumfang variiert, erreichen die meisten Gießereien innerhalb von 12 bis 24 Monaten einen Return on Investment. Die Einsparungen ergeben sich aus geringeren Personalkosten, reduzierten Ausschussquoten, einer verbesserten OEE und der Fähigkeit, konstante Produktionsgeschwindigkeiten aufrechtzuerhalten, die manuelle Arbeit über mehrere Schichten hinweg nicht gewährleisten kann.
 German
 English
 Russian