
2026年9月12日
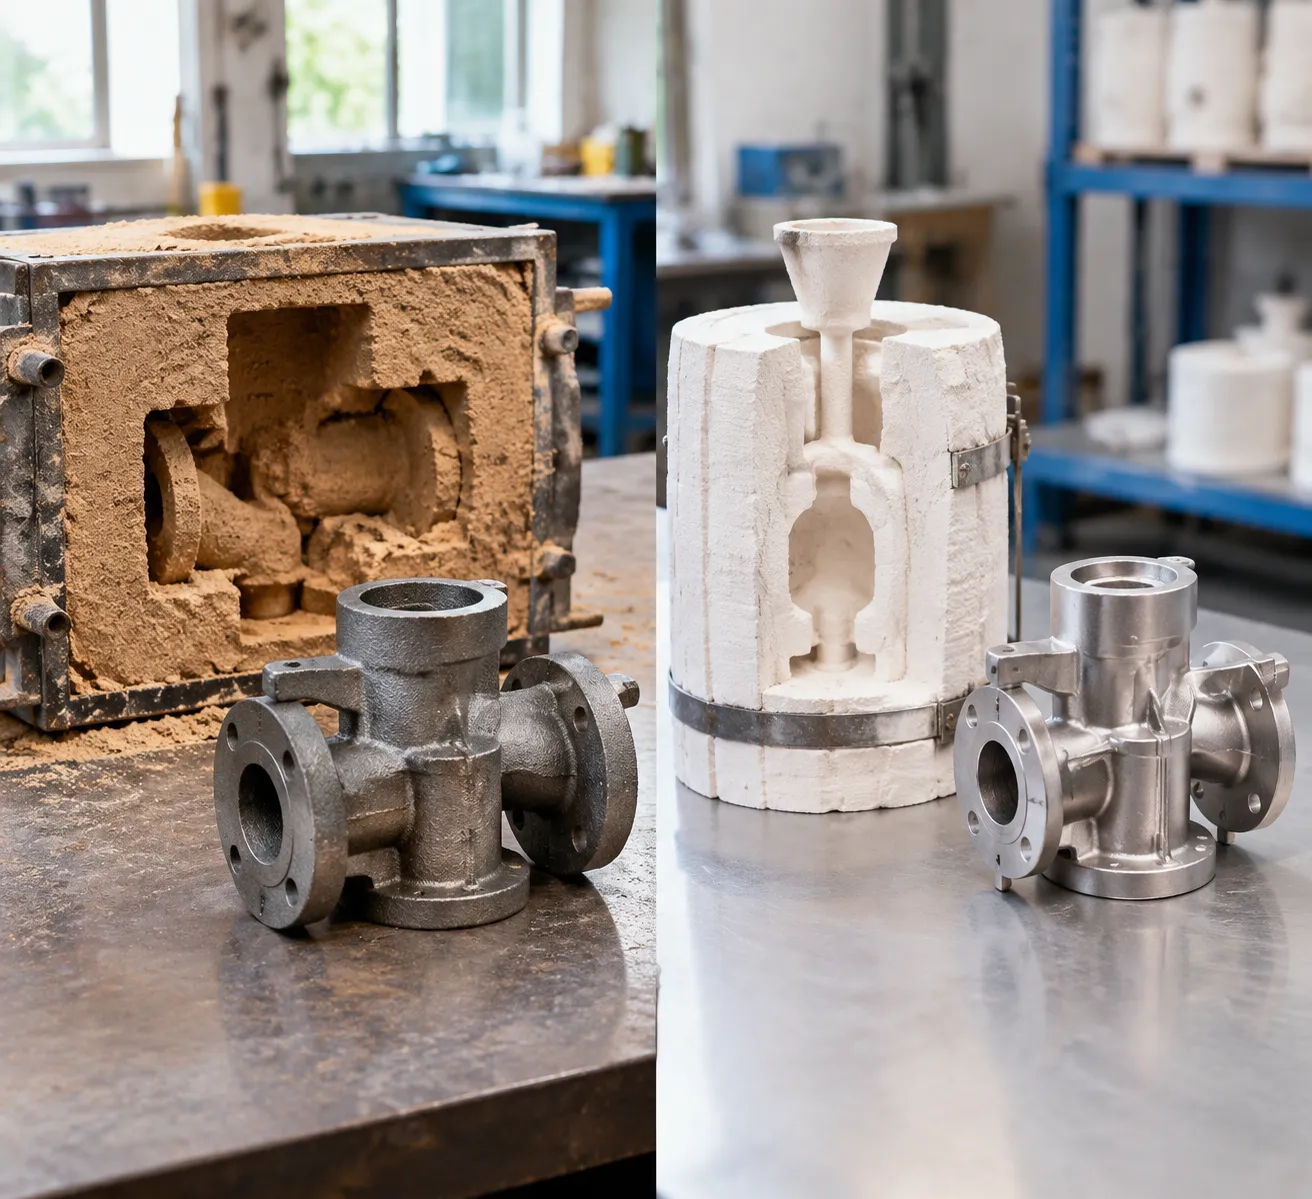
Vergleich von Sandgießen und Wachsaushärtung einschließlich Prozesse Kosten Materialien Präzision Oberflächenfinish und ideale Anwendungen für informierte Fertigung
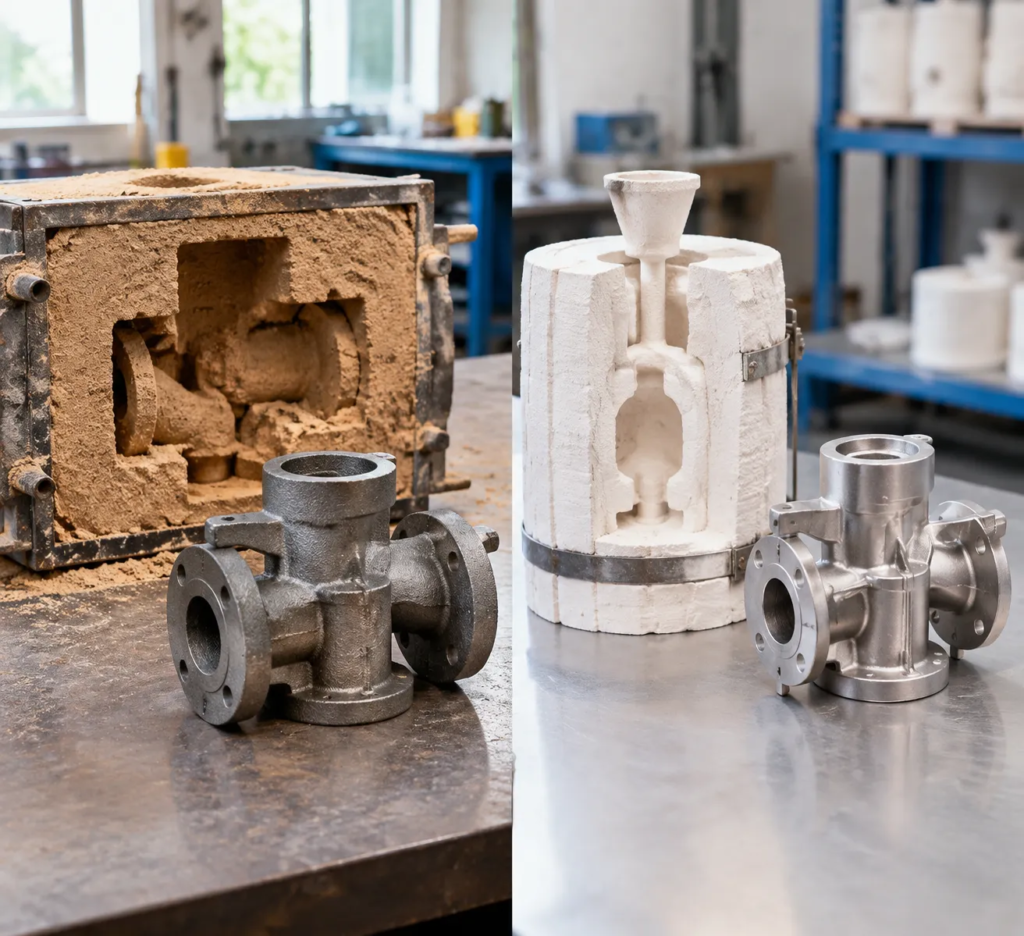
Verständnis des Sandgießens: Prozess, Fähigkeiten und Einschränkungen
Sandguss bleibt eine der vielseitigsten und kosteneffizientesten Fertigungsmethoden zur Herstellung robuster Metallkomponenten. In unserer Foundry nutzen wir diesen traditionellen, aber hochentwickelten Prozess, um Teile von kleinen Halterungen bis zu massiven Industriemaschinen-Basen zu produzieren.
Formenherstellung und Verdichtung der Sandform
Der Prozess beginnt mit der Herstellung eines physischen Musters aus Holz, Harz oder Aluminium, das die Endteilgeometrie mit berechneten Schrumpfzulagen repräsentiert:
- Grünes Sandgießen: Eine Mischung aus Siliziumsand, Bentonite-Lehm und Feuchtigkeit wird um das Muster verdichtet. Es ist die kostengünstigste Wahl für eine hohe Stückzahl, Standardtoleranzen.
- Harzsand (No-Bake) Gießen: Sand gemischt mit chemischen Bindemitteln härtet bei Raumtemperatur aus und sorgt für bessere Formstabilität, schärfere Detaildefinition und verbesserte dimensionsstabile Eigenschaften bei komplexen, schweren Gussteilen.
Gießen des geschmolzenen Metalls, Abkühlzyklus und Ausdampf
- Formenzusammenbau: Der Deckel (obere Hälfte) und der Boden (untere Hälfte) sind mit Speiser- und Gießkanälen ausgerichtet, um den Metallfluss zu steuern und Schrumpfdefekte zu verhindern.
- Gießen: Geschmolzenes Metall wird durch die Schwerkraft in die Formhohlraum gegossen.
- Abkühlung & Erstarrung: Gesteuerte thermische Abführung gewährleistet die strukturelle Integrität über dickwandige Bereiche.
- Ausschlagen & Reinigung: Der Sandform wird mechanisch vibriert und zerbrochen, um die Gussbaute freizusetzen, gefolgt von Strahlreinigung und Entfernen der Gating-Verbindungen.
Wichtige Vorteile
- Geringe Werkzeugkosten: Formenwerkzeuge sind deutlich günstiger herzustellen und zu modifizieren als hochpräzise Stahlformen.
- Massive Bauteilkapazität: Behandelt Komponenten von unter 1 kg bis zu mehreren Tonnen.
- Breite Materialvielfalt: Hoch kompatibel mit Grauguss, Kugelstrahldraht, Kohlenstoffstahl, Bronze und Aluminiumlegierungen.
- Schnelle Durchlaufzeit: Kürzere Rüstzeiten ermöglichen eine schnellere anfängliche Musterlieferung.
Inhärente Beschränkungen
- Feinere Oberflächenstruktur: Typische als gegossen Oberflächenrauheit liegt im Bereich von Ra 6,3 µm und 12,5 µm (oder höher in grobem Grünsand), was Nachbearbeitungs-Schleifen oder Strahlschleifen erforderlich macht.
- Breitere Abmessungstoleranzen: Standardlineartoleranzen fallen im Allgemeinen zwischen ±0,5 mm und ±1,5 mm, wodurch zusätzliche Bearbeitungszulagen an kritischen Passflächen erforderlich sind.
- Entwürfswinkelbeschränkungen: Erfordert Standard-Anpfalwinkel (in der Regel 1° bis 3°), um eine saubere Musterentnahme zu ermöglichen, ohne Moldwände zu beschädigen.
Verständnis der Investmentgussherstellung: Die Lost-Wax-Precision-Methode
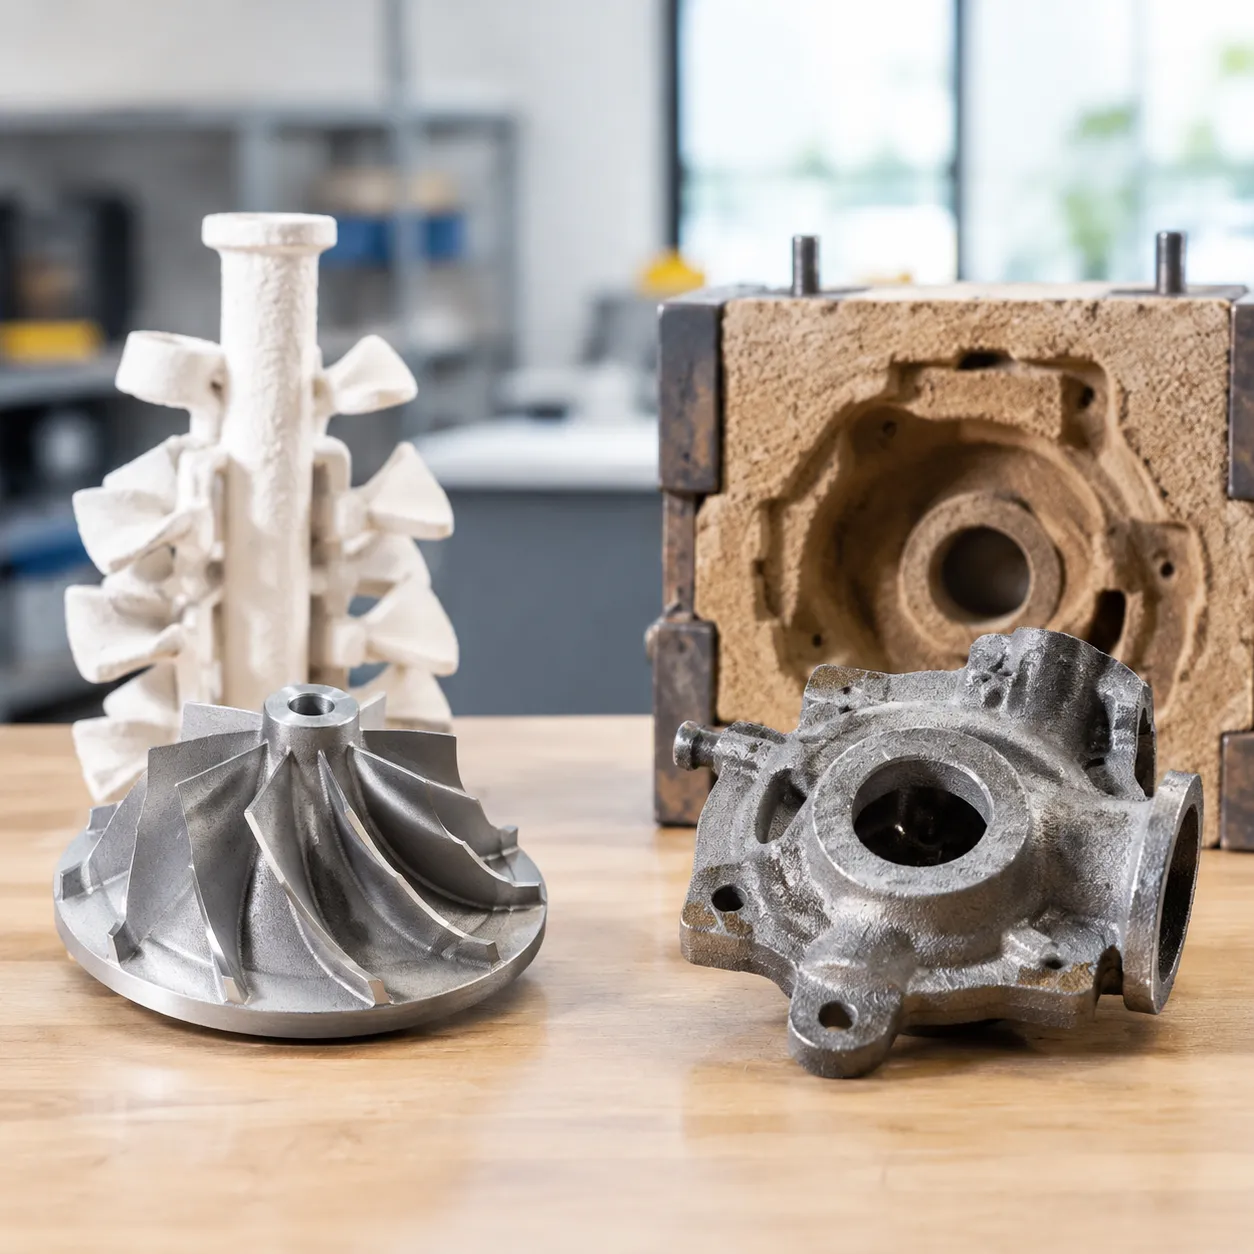
Wenn unsere Kunden enge Toleranzen und komplexe Details benötigen, die herkömmliche Sandsch molden nicht erreichen können, wenden wir das Lost-Wax-Investment-Gussverfahren an. Diese Präzisionsfertigungstechnik erzeugt Net-Shape- oder Near-Net-Shape-Messteile aus Metall und reduziert sekundäre CNC-Bearbeitungen erheblich oder eliminiert sie vollständig.
Schritt-für-Schritt-Investitionsgussprozess
- Wachsmusterinjektion: Wir injizieren spezielles Wachs in Präzisions-Metallformen, um exakte Repliken des Zielbauteils zu erstellen. Mehrere Wachsmuster werden dann auf einen zentralen Wachsspinner zu einem Produktions-"Runner-Tree" montiert."
- Ceramicschale Aufbau: Die Baugruppe wird wiederholt in eine Hochleistungs-Widerstandskeramik-Slurry eingetaucht und mit feinem Keramik-Stucco beschichtet. Jede Schicht trocknet, bevor die nächste aufgetragen wird, wodurch eine robuste, hitzebeständige Hülle entsteht.
- Entwachsung und Hohlkörper-Branding: Wir legen die Keramikformen in einen Autoklaven, um das Wachs zu schmelzen (daher "Lost Wax"). Die hohle Hülle wird dann hohen Temperaturen ausgesetzt, um restliches Wachs auszubrennen und die Keramikstruktur zu sintern.
- Gießen des geschmolzenen Metalls: Schmelzmetall wird unter präziser thermischer Kontrolle in die vorgeheizte keramische Form gegossen.
- Keramischer Knockout und Nachbearbeitung: Nachdem es erstarrt und abgekühlt ist, wird die keramische Schale mechanisch abgeknickt oder durch Vibration entfernt. Teile werden vom Stamm getrennt, an den Toren geschliffen und geprüft.
Unsere spezialisierte Investitions- und Präzisionsgießdienstleistungen für Metallteile eine konsistente metallurgische Integrität während jedes Produktionszyklus sicherstellen.
Wichtige Vorteile
- Intrikate Geometrien: In der Lage, dünne Wandungen bis zu 1,5 mm, feine Schrift, Blindbohrungen und komplexe Untercuttings zu produzieren.
- Überlegene Oberflächenqualität: Graffiti-/Gussoberflächenrauheit durchschnittlich Ra 1,6 bis 3,2 µm, wodurch eine saubere, glatte Optik direkt aus der Form erzielt wird.
- Hohe Präzision: Beibehaltung strenger geometrischer Toleranzen (CT4–CT6), Minimierung des Bedarfs teurer Nachbearbeitung.
- Legierungsvielfalt: Ideal für Hochschmelzpunkte legierende Metalle, Edelstahl und nickel- oder kobaltbasierten Superlegierungen.
Inhärente Beschränkungen
- Höhere Werkzeuginvestitionen: Metall-Einspritzformen erfordern höhere anfängliche Kapitalinvestitionen im Vergleich zu Sandgussformen.
- Längere Einrichtungsdurchlaufzeiten: Mehrschichtige keramische Schale Tauch-, Trocknungs- und Entwachsungszyklen erfordern längere Verarbeitungszeiten.
- Größen- und Gewichtsgrenzen: Am besten geeignet für Bauteile von wenigen Gramm bis ca. 50–100 kg; größere oder multi-Tonnen-Komponenten sind in der Regel nicht kostenwirksam.
Frühzeitige Abwägung dieser Trade-offs hilft bei der Optimierung des Budgets. Für eine detailliertere Aufschlüsselung struktureller Trade-offs lesen Sie das Vorteile und Nachteile des Wachswachskostenverfahrens bevor Sie Ihr endgültiges Bauteildesign festlegen.
Sandguss vs. Wachszuschlussguss: Kerntechnischer Vergleich
Bei der Wahl zwischen diesen beiden Metallguss-Verfahren bestimmen technische Toleranzen, Oberflächenqualität und geometrische Grenzen Ihre nachgelagerten Produktionskosten. So schneiden beide Prozesse in unserer Produktionsanlage nebeneinander ab:
| Technische Parameter | Feinguss (Lost Wax) | Sandguss |
|---|---|---|
| ISO-Dimensionstoleranz | CT4 – CT6 (in der Regel ±0,1 mm bis ±0,3 mm) | CT10 – CT13 (in der Regel ±0,5 mm bis ±1,5 mm) |
| http/1.1 503 error | Ra 1,6 – 3,2 µm (glatte, satinierte Oberfläche) | Ra 12,5 – 25 µm (granular, grobe Textur) |
| Mindestwandstärke | 1,0 mm – 1,5 mm | 3,0 mm – 5,0 mm |
| Gusswinkel-Anforderung | 0° bis 0,5° (oft kein Entwurf erforderlich) | 1° bis 3° (verbindlich für Musterzug) |
| Tragfähigkeit | Unter 10 g bis ca. 100 kg | < 1 kg bis mehrere Tonnen |
| Erforderliche Nachbearbeitung | Minimal (nur kritische Passflächen) | Umfangreich (Fräsen, Drehen, Schleifen) |
Dimensions-Toleranzen: CT-Grade
Gussverfahren erreicht konstant ISO-Toleranzklassen CT4 bis CT6, was Ihnen Bauteile mit nahezu Endform direkt aus der Keramikform ermöglicht. Sandguss arbeitet innerhalb CT10 bis CT13, wodurch unser Team schwerere Bearbeitungszuschläge (typischerweise 2 mm bis 4 mm pro Seite) hinzufügen muss, um funktionale Oberflächen zu reinigen.
Oberflächenrauheit: $Ra$-Vergleich
- Sandguss (Ra 12,5–25 µm): Geklärter Metall nimmt die grobe Textur der Sandkörner an und hinterlässt sichtbare Körnung sowie starke Formgrenzen, die eine abrasive Schleifbearbeitung erfordern.
- Investitionsguss (Ra 1,6–3,2 µm): Die glatte flüssige keramiksuspension erzeugt eine feinkörnige Oberfläche, die Polieren, Veredelung oder eine sofortige Endmontage leicht annimmt. Überprüfen Sie unsere detaillierte Investitionsguss- vs. Sandguss-Prozessvergleich um zu sehen, wie Oberflächenfinish Budgets für sekundäre Veredelungen beeinflusst.
Geometrische Komplexität und Wandstärke
- Komplexe Merkmale: Guss mit Wachskosten verwendet Einweg-Wachszusammenstellungen, um komplexe Unterausschnitte, tiefe Blindlöcher, dünne Kühlrippen und scharfe geprägte Beschriftungen ohne herkömmliche Werkzeugeinschränkungen zu formen.
- Strukturelle Begrenzungen: Sandguss erfordert eine starre Musterextraktion aus verdichtetem Sand. Dies verlangt großzügige Ansaugwinkel, größere Kantenglätten und dickere Wandabschnitte (in der Regel 3 mm oder mehr), um Moldenzusammenbruch und unvollständige Moldfüllung zu verhindern.
Teilstückgröße und Gewichtskapazitäten
- Mikro bis mittlere Präzision: Guss mit Wachskosten glänzt für kleine, filigrane Metallkomponenten, von winzigen chirurgischen Halterungen bis zu Turbinenkörpern von 50 kg.
- Schwere industrielle Dimensionen: Sandguss kennt keine praktische Obergrenze. Wir verwenden Sandwerkzeuge, um massive Pumpengehäuse, Maschinenbetten und schwere Gegengewichte zu gießen, die Hunderte oder Tausende von Kilogramm wiegen, wo Gussformen aus physischen und wirtschaftlichen Gründen unpraktisch sind. Für tiefere Legierungsüberlegungen erkunden Sie unsere Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment.
Materialkompatibilität und Legierungseignung
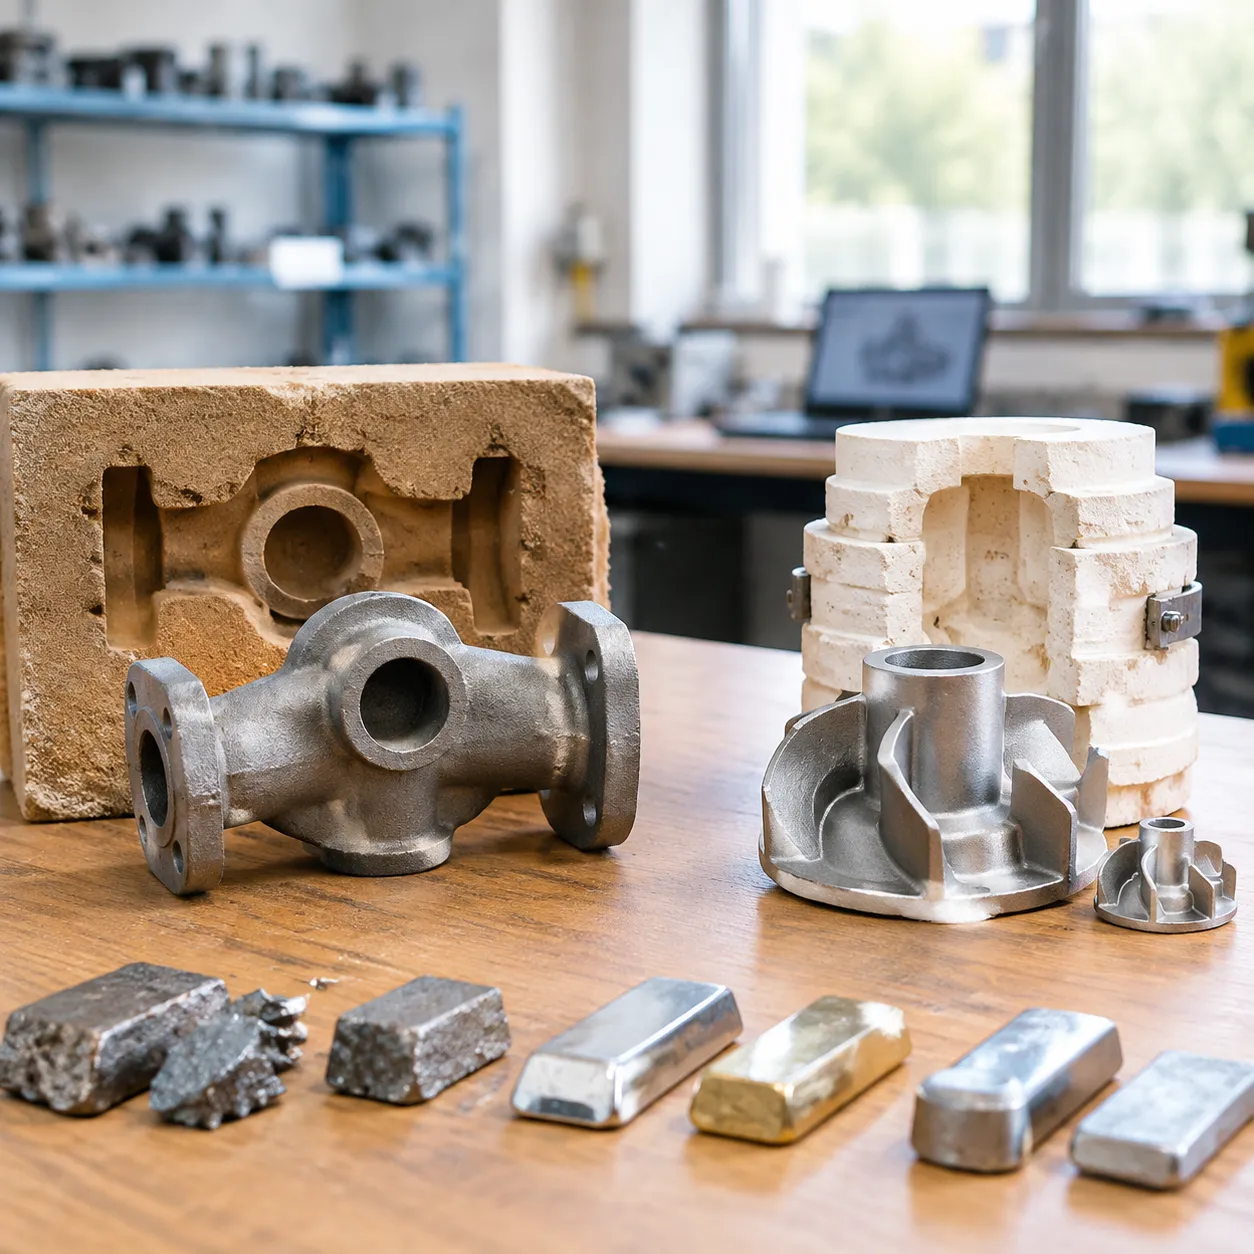
Die Wahl zwischen Sandguss vs. Investitionsguss kommt oft darauf an, welches Metall Sie gießen müssen. Obwohl beide Verfahren eine breite Palette von Eisen- und Nichteisenlegierungen handhaben, glänzt jeder Prozess bei bestimmten Materialgüten und Abkühlungsdynamiken.
Gusseisen, Ferritisches Gusseisen und Schwerstahl
Sandgießen bleibt der Branchenmaßstab für massereiche Eisenmetalle. Wir verwenden es routinemäßig für Bauteile, die gegossen werden aus: Gusseisen & Duktile Eisen: Hervorragende Fließfähigkeit in Sandformen, bietet hohe Dämpfungsfähigkeit und Verschleißfestigkeit für schwere Strukturen. Niedrig- & Mittelkohlenstoffstähle: Kosteneffektiv für große Strukturbauteile, bei denen Standardbearbeitungszuschläge akzeptabel sind. Schwerlegierte Stähle: Hochtemperaturbeständigkeit für Industrieausrüstung. Wenn spezialisierter Korrosionsschutz in großen Stückzahlen benötigt wird, vertraut unser Team darauf, Edelstahl-Sandgussdienstleistungen das Rohmaterialvolumen mit der Leistung zu balancieren.
Hochleistungslegierungen und Edelstahl
Investitionsgießen liefert überlegene Ergebnisse mit hochschmelzenden, schwer zerspanbaren Legierungen. Da keramische Schalen extremen Gießtemperaturen standhalten, ohne abzubauen, ist diese Methode ideal für: Austenitische, Ferritische und Duplex-Edelstähle: Liefert saubere, oksidationsfreie Oberflächen. Prüfen Sie unser detailliertes Gussern Edelstahl-Legierungen und -Sorten um spezifische Korrosionsschutzziele zu erreichen. Nickelbasierte Superlegierungen (Inconel, Hastelloy): Unentbehrlich für extreme Hitze und Hochstressumgebungen. Kobaltlegierungen & Titan: Präzisionsgießen für Verschleißteile, medizinische Komponenten und Luft- und Raumfahrthardware, bei der Nachbearbeitung kostenintensiv wäre.
Aluminium, Messing und Bronze in beiden Prozessen
Nichtferroische Legierungen passen sich gut beiden Techniken an, doch Ihre Produktionsziele bestimmen die Wahl: Sandgießen: Am besten geeignet für große Aluminiumgehäuse, Bronzenhafte Marineschmuckstangen und kostengünstige Prototypen. Investitionsgießen: Am besten geeignet für dünnwandige Aluminium-Elektronikgehäuse, dekorative Messingbeschläge und filigrane Bronze-Hardware mit feinem Detail.
Metallurgische Integrität, Gefüge und Defektquoten
| Qualitätsfaktor | Sandguss | Investitionsgießen |
|---|---|---|
| Kühlrate | Langsamer, was zu gröberem Gefüge führt | Gesteuert, wodurch feinere, gleichmäßigere Gefüge entstehen |
| Porositätsrisiken | Höheres Risiko von Gasporosität und Sandeinschlüssen | Geringeres Risiko; Vakuumgießoptionen reduzieren Gaseinschlüsse weiter |
| Defektquote und Nacharbeit | Mäßig; erfordert Oberflächenbearbeitung und Schweißnahtsanierung | Sehr niedrige Erstguss-Defektquote mit minimalem Ausschuss |
| Mechanische Festigkeit | Zuverlässige Mengestärke; geringere Ermüdungsgrenzen | Hohe Zugfestigkeit und überlegene Ermüdungsbeständigkeit |
Kostenanalyse und Produktionseconomics: Sandguss vs. Gesenkschalen-/Investmentguss
Bewertung der tatsächlichen finanziellen Auswirkungen in Sandguss vs. Investitionsguss erfordert über den Rohstückpreis hinauszusehen. Wir analysieren die vollständigen Total Cost of Ownership (TCO) und balancieren upfront Werkzeugbau, Produktionslaufmengen, sekundäre CNC-Bearbeitungen und Lieferpläne aus.
Unterschiede bei anfänglichem Werkzeugbau und Musterwerkzeugbau
- Sandgießwerkzeuge: Verwendet Holz-, Polyurethanharz- oder bearbeitete Aluminiumformen. Werkzeugkosten sind deutlich geringer, was es ideal macht für Prototypen, kurze Läufe und schwere industrielle Gussstücke ohne große Anfangsinvestitionen.
- Gießerei-Werkzeugbau: Erfordert präzisionsbearbeitete Metall-Inject-Niedergang-Werkzeugformen (in der Regel gehärteter Werkzeugstahl oder Aluminium), um Wachsmuster zu formen. Die anfängliche Kapitalinvestition ist höher, aber diese langlebigen Formen liefern Hunderttausende identischer Wachsmuster über ihre Betriebslebensdauer.
| Kosten- und Wirtschaftskennzahl | Sandguss | Investitionsgießen |
|---|---|---|
| Initialer Werkzeugkosten | Niedrig bis Moderat | Mittel bis Hoch |
| Niedrigvolumen-Kosten (<100 Stück) | Sehr kosteneffizient | Höhere Kosten pro Stückabschreibung |
| Hohe Volumen Kosten (>5.000 Stück) | Mäßige Stückeinsparungen | Niedrigste Nettokosten bei komplexen Geometrien |
| Zusätzliche CNC-Bearbeitung erforderlich | Schwer (hoher Spanabtrag) | Minimal (nahe Netfform) |
| Werkzeugherstellung Lead Time | 2 bis 4 Wochen | 4 bis 8 Wochen |
| Produktionszykluszeit | Schnelle Abwicklung pro Charge | Mehrstufiger Prozess, längerer Zyklus |
Kosten pro Stück über Produktionsvolumina hinweg
Für niedrige Stückzahlen und Prototypen hat Sandguss einen wirtschaftlichen Vorteil aufgrund geringerer Muster-Startkosten. Wenn die Produktion jedoch auf mittlere und große Stückzahlen skaliert, verringert sich der Kostenunterschied beim Guss durch die Reduzierung der Zykluszeiten pro Stück und die Einsparung teuren Rohlegierungsabfalls erheblich.
Sekundärprozesse: Einfluss von Nachbearbeitung und Oberflächenbearbeitung
Die Kosten für das Rohgussstück sind nur ein Teil der Gleichung. Sandgussbauteile weisen typischerweise großzügige Bearbeitungszugaben (3 mm bis 6 mm) auf, die mehrachsenfräsen, Drehen und Trennkanten-Schleifen erfordern. Feingussbauteile erscheinen als nahezu nettoformen mit Zulagen unter 0,5 mm bis 1 mm und verlangen oft nur leichtes Kantenschleifen und Montage.
Bei der Gesamtkostenbewertung eines Projekts spart Feinguss oft Geld, da mehrstufige CNC-Spannvorrichtungen und Werkzeugverschleiß entfallen. Prüfen Sie unser Praxis sand mold casting guide um zu sehen, wie Bearbeitungszugaben direkt die nachgelagerten Oberflächenbudgets bestimmen.
Lieferzeitvergleich: Rapid Prototyping bis zur Serienproduktion
- Schnelles Prototyping: 3D-gedruckte Sandformen oder direkt gedruckte Wachs-/Harzmuster können Erstartikel-Prototypen in 1 bis 2 Wochen für jeden Prozess liefern, ohne Hartwerkzeuge.
- Werkzeug-/Formenherstellung: Sandgussformen benötigen in der Regel 2 bis 4 Wochen zum Aufbau und zur Probe, während Mehrfach-Formen aus Wachs für den verlorenen Wachs-Guss eine CNC-Schneidung, Politur und dimensionale Validierung von 4 bis 8 Wochen erfordern.
- Produktionsvorlaufzeiten: Sobald das Tooling genehmigt ist, bietet Sandguss eine schnellere Melt-to-Ship-Umschlagszeit, während beim Feinguss eine gleichmäßige Abfolge durch Schlämmeintauchen, Trocknung, Entwachsung und keramische Knockout-Phasen erforderlich ist.
Branche Anwendungen und gängige Anwendungsfälle
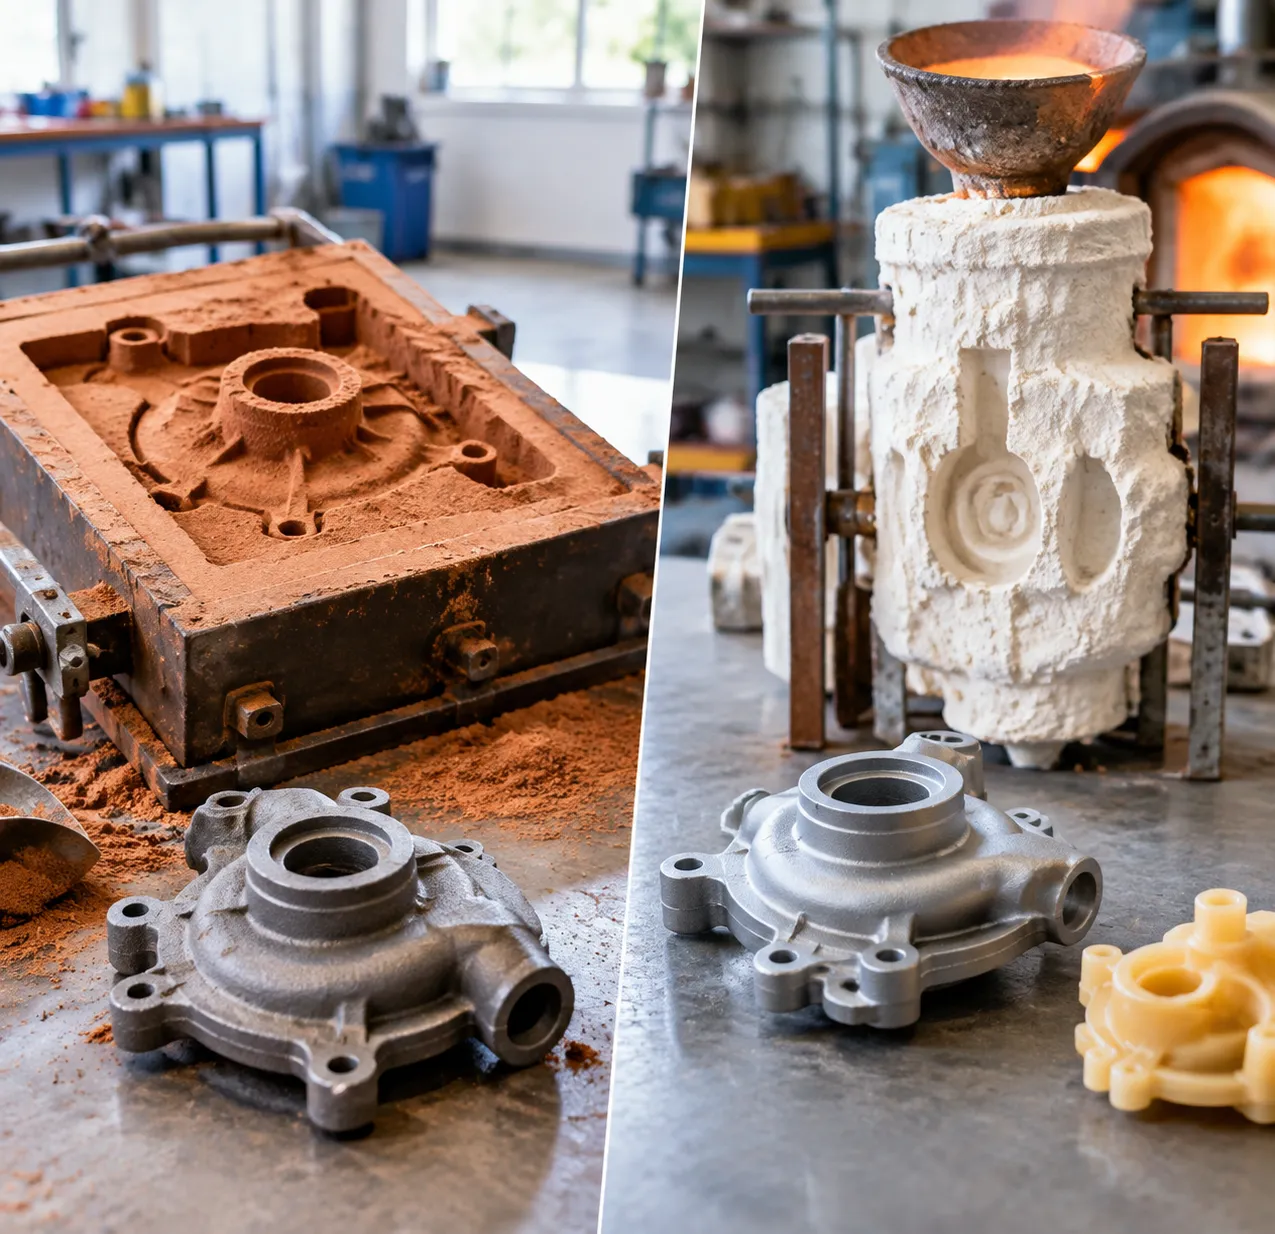
Die Wahl zwischen Sandguss vs. Investitionsguss entscheidet sich zwischen struktureller Maßstabsgröße und geometrischer Präzision. Wir helfen Ingenieurteams dabei, ihren Bauteilbedarf mit dem wirtschaftlichsten Fertigungsweg über zentrale globale Branchen hinweg abzustimmen.
Schwerlast-Sandschmelz- Anwendungen
Sandguss bewältigt die schwersten Arbeitslasten, bei denen massive strukturelle Integrität und niedrigere upfront-Tooling-Kosten die Projektanforderungen dominieren:
- Automobil- und Schwertransport: Motorgehäuseblöcke, Getriebegehäuse, Bremsrotoren und Schwerlast-Fahrwerksarme.
- Flüssigkeits- und Drucksysteme: Hohe Stückzahlen von Ventilkörpern, schwere Zentrifugalpumpen-Gehäuse und kommunale Rohrverbindungen.
- Landwirtschaft und Bergbau: Schwere Traktorrahmenhalterungen, Pflugschare, Baggerzähne und Laufketten aus dauerhaftem Gusseisen oder duktiles Eisen.
- Industrielle Infrastruktur: Lagerringe, massive Maschinenfundamente und Gegengewichte von Kränen, die Hunderten von Kilogramm oder mehreren Tonnen wiegen.
Präzisions-INVESTitionsguss Anwendungen
Wenn Bauteile komplexe Konturen, hauchdünne Querschnitte und feine als-geschmiedete Oberflächen erfordern, ist der Investitionsguss unsere bevorzugte Lösung:
- Luft- und Raumfahrt sowie Verteidigung: Hochleistungsturbinenblätter, Bauteile für Kraftstoffsysteme, Halterungen und spezialisierte Titan-Investitionsguss für Luft- und Raumfahrt- sowie Medizinbauteile.
- Medizintechnik: Schneidwerkzeuge-Griffe, orthopädische Implantate, robotische Gelenkverbindungen und dental Werkzeuge.
- Feuerwaffen und Taktische Ausrüstung: Auslöser, Gehäuse, Hammerbaugruppen und Zielmontagen, die enge Drop-in-Passformen erfordern.
- Hochwertige kommerzielle Hardware: Marine Edelstahldrahtseile, dekorative architektonische Beschläge und Präzisionsventilschmierung.
Fallstudie: Aufrüstung vom Sandguss zum Investitionsguss
Ein Kunde aus dem Bereich Flüssigkeitsmanagement produzierte ursprünglich eine 316-Edelstahl-Multi-Port-Ventilkörper durch Sandguss. Die raue as-cast Oberfläche und die dimensionsbedingte Drift erforderten pro Einheit mehr als 45 Minuten mehrachsige CNC-Fertigung sowie manuelles Port-Glätten, um Turbulenzen im Flussweg zu beseitigen.
| Betriebskennzahl | Früherer Sandguss | Umgewandelter Investitionsguss | Ergebnis |
|---|---|---|---|
| Initialer Werkzeugkosten | Niedrig (Holz/Harz-Muster) | Mäßig (bearbeiteter Wachsform) | Werkzeugkosten über 2.000 Einheiten amortisiert |
| Gussoberfläche (Ra) | 12,5 µm | 2,8 µm | Flusshemmung als gegossen eliminiert |
| CNC-Bearbeitungszeit | 45 Minuten pro Teil | 12 Minuten pro Teil | Reduzierung der Zykluszeit um 73% |
| Schrottanteil durch Porosität | 6.8% | Unter 0,5% | Dramatische Konsistenzverbesserung |
| Gesamtkosten der Nettopartie | Baseline | 31% Gesamtheitliche Einheitskosteneinsparungen | Nettoeinsparungen bei Volumen erreicht |
Indem wir auf verlorenen Wachs-Investitionsguss umgestellt haben, integrierten wir Montageschrauben direkt in das Wachsmodell und gossen die Flußkanäle nahezu nettorisch. Die upfront Investition in Präzisionswerkzeuge wurde innerhalb des ersten Quartals vollständig allein durch CNC-Zykluszeit- und Ausschussreduktionen gedeckt.
Entscheidungsrahmen: Die richtige Gießtechnik für Ihr Projekt auswählen
Die Wahl zwischen Sandguss vs. Investitionsguss entscheidet sich daraus, upfront Werkzeugkosten gegen nachgelagerte Fertigungskosten abzuwägen. Wir führen Ingenieurteams täglich durch diese Entscheidung, um die niedrigsten Gesamtkosten des Eigentums (TCO) zu gewährleisten, ohne die Bauteilleistung zu beeinträchtigen.
Schlüsselbewertungsliste
Bevor Sie eine RFQ ausstellen oder Ihr CAD-Modell einfrieren, bewerten Sie Ihre Komponente nach diesen vier Kernproduktionskriterien:
| Bewertungsparameter | Gussstahl Passung Sandguss | Gussstahl Passung Investitionsguss |
|---|---|---|
| Teilgeometrie | Einfache bis mittelschwere Formen, gleichmäßige Querschnitte, Maßzug erforderlich | Komplexe Geometrien, interne Kanäle, Unterräder, dünne Wände |
| Erforderliches Ra-Finish | Gießereirauheit von Ra 6.3–12.5 µm ist akzeptabel | Glattes Finish von Ra 1.6–3.2 µm außerhalb der Form erforderlich |
| Toleranzanforderungen | Lockere Toleranzen (typischerweise ±0.5 mm bis ±1.5 mm) | Präzisionstoleranzen (typischerweise ±0.1 mm bis ±0.3 mm) |
| Jahresvolumen | Kostenwirksam für niedrige, mittlere und hohe Stückzahlen schwerer Bauteile | Beste Kapitalrendite bei mittleren bis hohen Stückzahlen, die Werkzeugkosten ausgleichen |
| Werkzeugbudget | Geringe anfängliche Muster-Ausgaben | Höherer anfänglicher Metall-Die-Investitionsbedarf |
Wann Sandguss für den maximalen ROI wählen
Sandguss liefert die schnellste Kapitalrendite, wenn rohes Massevolumen und geringe Werkzeugkosten wichtiger sind als nahe Toleranzen der Endform. Wir empfehlen Sandguss, wenn:
- Massive Bauteilabmessungen: Ihr Teil wiegt mehr als 50 kg oder erfordert schwere Abschnitte wie Motorgehäuse, große Pumpengehäuse und industrielle Ventilkörper.
- Niedrige anfängliche Kapitalkostenbudgets: Sie benötigen kostengünstige Formmuster (Holz, Harz oder Aluminium) für kleine Stückzahlen oder frühe Funktionsprüfungen.
- Standardmaterialien dominieren: Das Projekt spezifiziert duktiles Eisen, Gusseisen oder schweres Kohlenstoffstahl, bei denen die Maßhaltigkeitszulagen durch Standard-Nachbearbeitung erfolgen können.
- Großzügige Toleranzen sind machbar: Nachfolgende Verbindungsebenen sind minimal und leicht auf standardmäßiger CNC-Ausrüstung bearbeitbar.
Wann in Präzisions-Lost-Wax-Investitionsguss investieren
Die Investition in Präzisions-Lost-Wax-Werkzeuge zahlt sich aus, indem sie sekundäre CNC-Bearbeitung, Werkzeugverschleiß und Ausschussraten reduziert. Sie sollten sich für uns entscheiden hochwertigen Investitionsguss-Teile für Präzisionsfertigung wann:
- Nahezu-netto Formen sind zwingend erforderlich: Sie benötigen hauchdünne Wände (bis 1,5 mm), komplizierte interne Hohlräume, Blindlöcher oder eingeschlossene Gravuren.
- Feine Oberflächenbeschaffenheit ist erforderlich: Das Bauteil erfordert eine Gussoberfläche von Ra 1,6–3,2 µm für Flüssigkeitsführung, ästhetische Hardware oder sanitäre Anwendungen.
- Hochwertige Legierungen werden spezifiziert: Ihr Design verwendet Edelstahl, Luft- und Raumfahrt-Aluminium oder nickelbasierte Superlegierungen, bei denen Materialabfall durch schweres Bearbeiten kostspielig ist.
- Arbeitskraft und Bearbeitung erhöhen die Kosten: Die Kosten für das Abschneiden von überschüssigem Bearbeitungsbestand übersteigen die Amortisationskosten einer Gussform pro Injection über Ihr Jahresvolumen. Wenn Ihr Projekt leichte Strukturbauteile erfordert, prüfen Sie unseren Leitfaden zur Präzisionsguss-Blei für Aluminium-Investitionsguss hilft, kritische Einsparungen bei Toleranzausgleichen zu identifizieren.
Herstellungs-Design (DFM) Tipps zur Optimierung von Gusskosten
Unabhängig von der Gussmethode führen kleine Design-Tweaks zu signifikant reduzierten Ausschussraten und Werkzeugvorlaufzeiten:
- Behalten Sie eine gleichmäßige Wanddicke bei: Vermeiden Sie abrupte Übergänge zwischen dicken und dünnen Abschnitten, um Schrumpfkammern und heiße Risse während der Metall aushärtung zu verhindern.
- Fasst großzügige Radien und Rundungen ein: Scharfe innere Ecken wirken als Spannungs concentrators und verursachen Moldenerosion; integrieren Sie Radien von mindestens 1,5 mm bis 3 mm.
- Vernünftige Gussneigung entwerfen: Sandguss erfordert eine Neigung von 1° bis 3° für eine saubere Musterentnahme. Während Wachsmuster des Feingussverfahrens nur mit minimaler Neigung ziehen, erhöht das Hinzufügen von 0,5° die Lebensdauer des Metallforms.
- Präzisionsmerkmale für nachfolgende Bearbeitung isolieren: Gießen Sie nicht-kritische Merkmale netz-Form und belassen Sie standardmäßige Bearbeitungszugaben von 1,0–2,0 mm ausschließlich an kritischen mating-Flächen und Lagerbohrungen.
Häufig gestellte Fragen (FAQs)
Ist das Investment Casting stärker als Sandguss?
Mechanische Eigenschaften hängen primär vom gewählten Legierung ab, aber Feinguss liefert durchgängig eine bessere strukturelle Integrität. Da keramische Formen vor dem Gießen vorgeheizt werden, kühlt das geschmolzene Metall gleichmäßig ab, was innere Porosität, Gaseinschlüsse und Mikro- Shrinkage signifikant reduziert. Für Hochbelastungsanwendungen, die eine überlegene Ermüdungsfestigkeit und Dichtheit erfordern, übertrifft die Lost-Wax-Gießtechnik typischerweise herkömmliche Sandgussalternativen.
Warum ist das Gussgießen teurer als Sandgießen?
Feinguss erfordert ein arbeitsintensives, mehrstufiges Verfahren, einschließlich Wachs injektion, wiederholten keramischen Dippen, verlängertem Trocknen und Dewaxing, bevor das Metall gegossen wird. Darüber hinaus erfordert die Herstellung von CNC-bearbeiteten Aluminium- oder Stahl-Wachsdies eine höhere upfront Werkzeuginvestition als Standard-Sandmuster. Dennoch gleichen nahezu Endform-Ausgabe und minimale nachfolgende Bearbeitung oft die Gesamtkosten der Produktion für komplexe Geometrien aus.
Was ist die minimale Wandstärke, die beim Feinguss vs. Sandguss erreicht werden kann?
- Feinguss: Erreicht zuverlässig Wandstärken bis zu 1,0 mm – 1,5 mm aufgrund vorgeheizter keramischer Formen, die ein vorzeitigem Erstarren des Metalls vorbeugen.
- Sandguss: erfordert im Allgemeinen eine minimale Wandstärke von 3,0 mm – 5,0 mm um eine vollständige Formfüllung sicherzustellen und kalte Abschlüsse zu verhindern.
Kann Sandguss Investitionsguss ersetzen, wenn wir eine sekundäre CNC-Bearbeitung hinzufügen?
Sandguss kann Investitionsguss nur ersetzen, wenn die Geometrie für Standardbearbeitungswerkzeuge zugänglich ist und das Produktionsvolumen die zusätzliche Spindelzeit rechtfertigt. Für Bauteile mit tiefen Unterflächungen, feiner Gravur, komplexen inneren Kanälen oder dünnen Rippen kann die CNC-Bearbeitung As-Guss-Features nicht einfach replizieren. In solchen Fällen übersteigen die Kosten für sekundäre Bearbeitung schnell die Werkzeugersparnis bei der Wahl von Sandguss gegenüber Verlorenform-Guss.
Wie vergleichen sich die Werkzeugbeschaffungszeiten zwischen Sandgussformen und Wachs-Spritzformen?
Sandgussformen aus Holz, Harz oder Aluminium benötigen typischerweise 1 bis 3 Wochen zum Herstellen und Testen. Im Vergleich dazu erfordert das für eine industrielle Wachs-Injektionsmaschine für Investitionsguss generell 3 bis 6 Wochen für Konstruktion, CNC-Fräsen und Mustervalidierung. Während Investitionsgussformen länger produzieren lassen, bieten sie eine außergewöhnliche dimensionsstabile Wiederholbarkeit über Hunderttausende von Produktionszyklen.


 German
 English
 Russian