
2026年9月1日
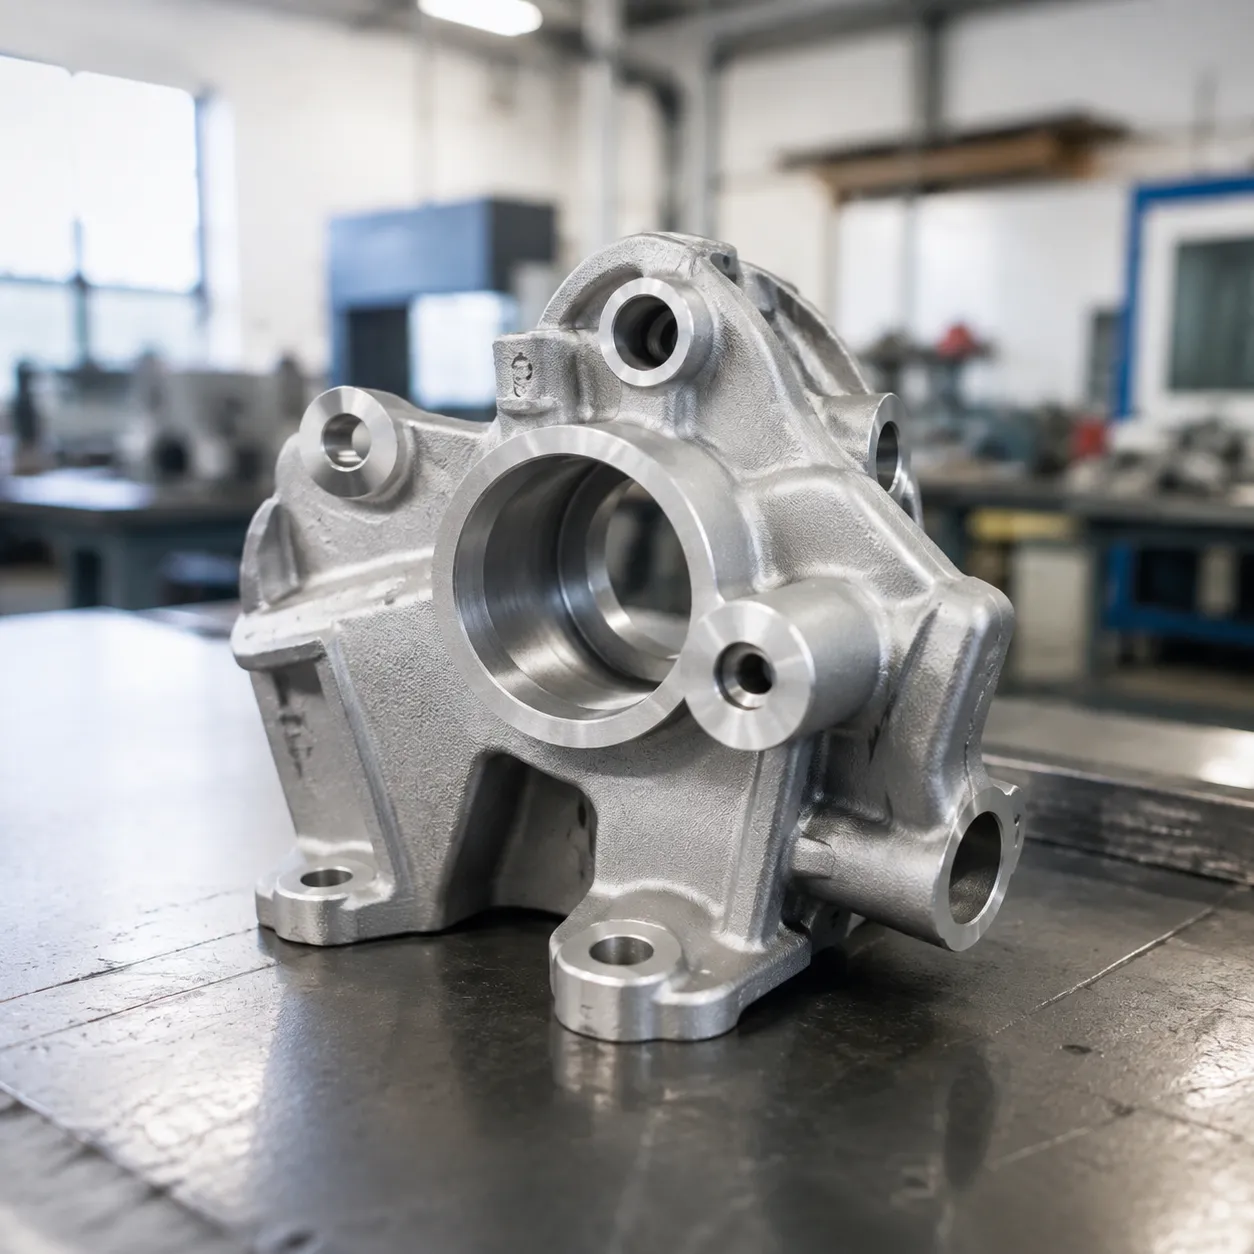
Hochwertige Gussteile aus Investment Casting mit präzisen Toleranzen, vielseitigen Legierungen und maßgeschneiderten Fertigungslösungen für Luft- und Raumfahrt, Automobil.
Was ist ein Investment Casting Teil?
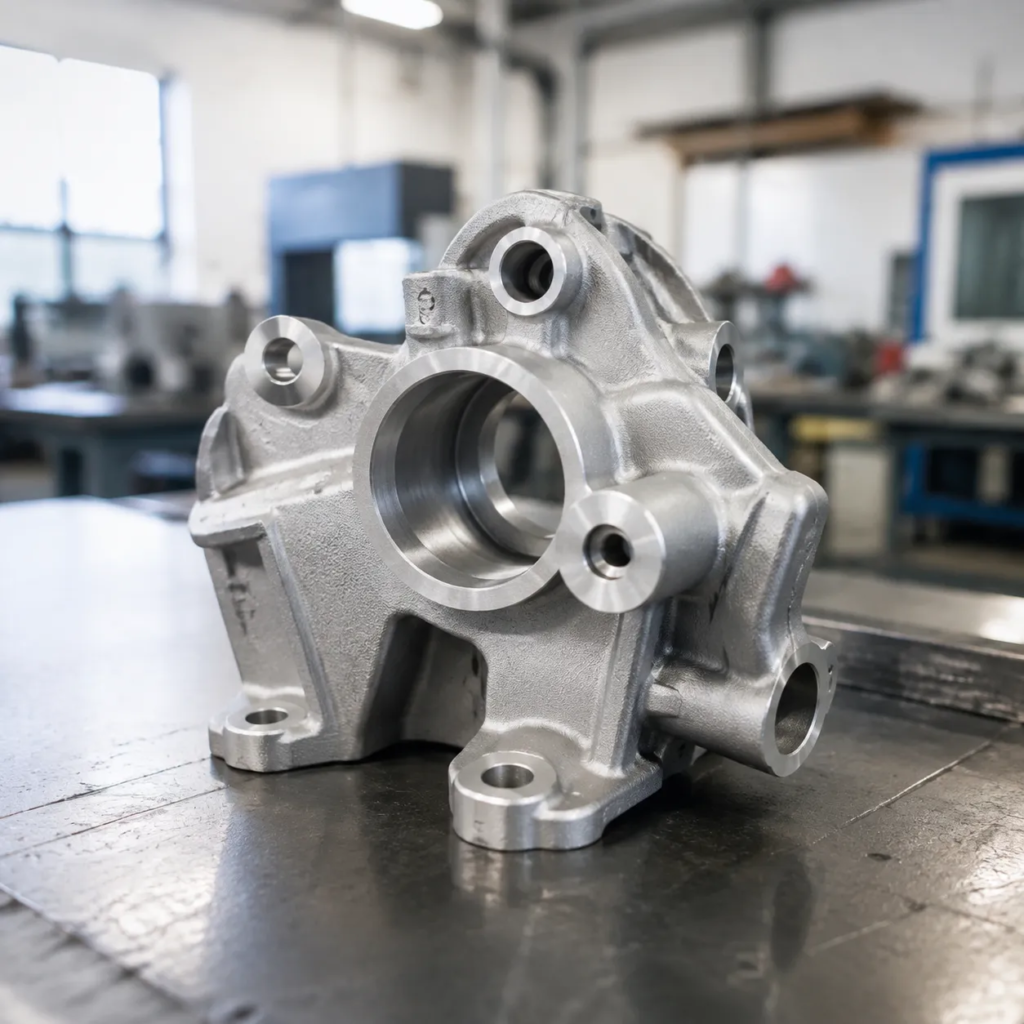
An Investment Casting Teil ist ein netzförmiges Metallbauteil, das durch das Verloren-Wachs-Gussprozess. Wir injizieren Wachs in eine Präzisionsform, um ein Replikat-Muster zu erstellen, das Muster mit Keramik zu einem festen Gehäuse zu überziehen, das Wachs zu schmelzen und das geschmolzene Metall in die resulting cavity zu gießen. Diese Methode erzeugt maßgeschneiderte Metallkomponenten mit hoher geometrischer Genauigkeit und minimalem Bedarf an Nachbearbeitung.
Geometrien und Präzisionsmerkmale
Wir konzipieren Präzisions-Investitionsgießen Bestandteile, um komplexe Designs zu realisieren, die herkömmliche Sandguss- oder CNC-Bearbeitung nicht leicht duplizieren können:
- Komplexe interne Durchgänge: Komplexe Fluidkanäle, gebogene interne Hohlräume und Blindlöcher.
- Dünnwandstrukturen: Gleichmäßige Wanddicken bis zu 1,5 mm, ohne die strukturelle Festigkeit zu beeinträchtigen.
- Feine Oberflächenmerkmale: Klare Logos, Teilenummern, Rändelungen und scharfe Konturen direkt in das Metall eingeprägt.
Primäre Legierungsoptionen
Wir gießen ein breites Spektrum an ferrose und nicht- ferrose Metallen, das speziell auf Ihre mechanischen und Umweltanforderungen zugeschnitten ist:
| Legierungsfamilie | Wichtige Merkmale | Typische Bauteile |
|---|---|---|
| Edelstahl | Hervorragende Korrosionsbeständigkeit, Zähigkeit und hygienische Eigenschaften | Ventilgehäuse, Pumpenläufer, Marinehardware |
| Kohlenstoff- & Legierungsstahl | Hohe Zugfestigkeit, Schlagzähigkeit und Kosteneffizienz | Strukturbügel, Zahnräder, schwere Maschinenteile |
| Aluminiumslegierungen | Leichtbau-Leistung und hohes Festigkeits-Gewicht-Verhältnis | Luftfahrt-Bügel, Elektronikkästen |
| Superlegierungen (Nickel/Kobalt) | Extrem hohe Hitzebeständigkeit, Kriechfestigkeit und Oxidationskontrolle | Turbinenblätter, Teile von Hochtemperaturmotoren |
Zentrale Vorteile der Verwendung von Investment-Gussbauteilen
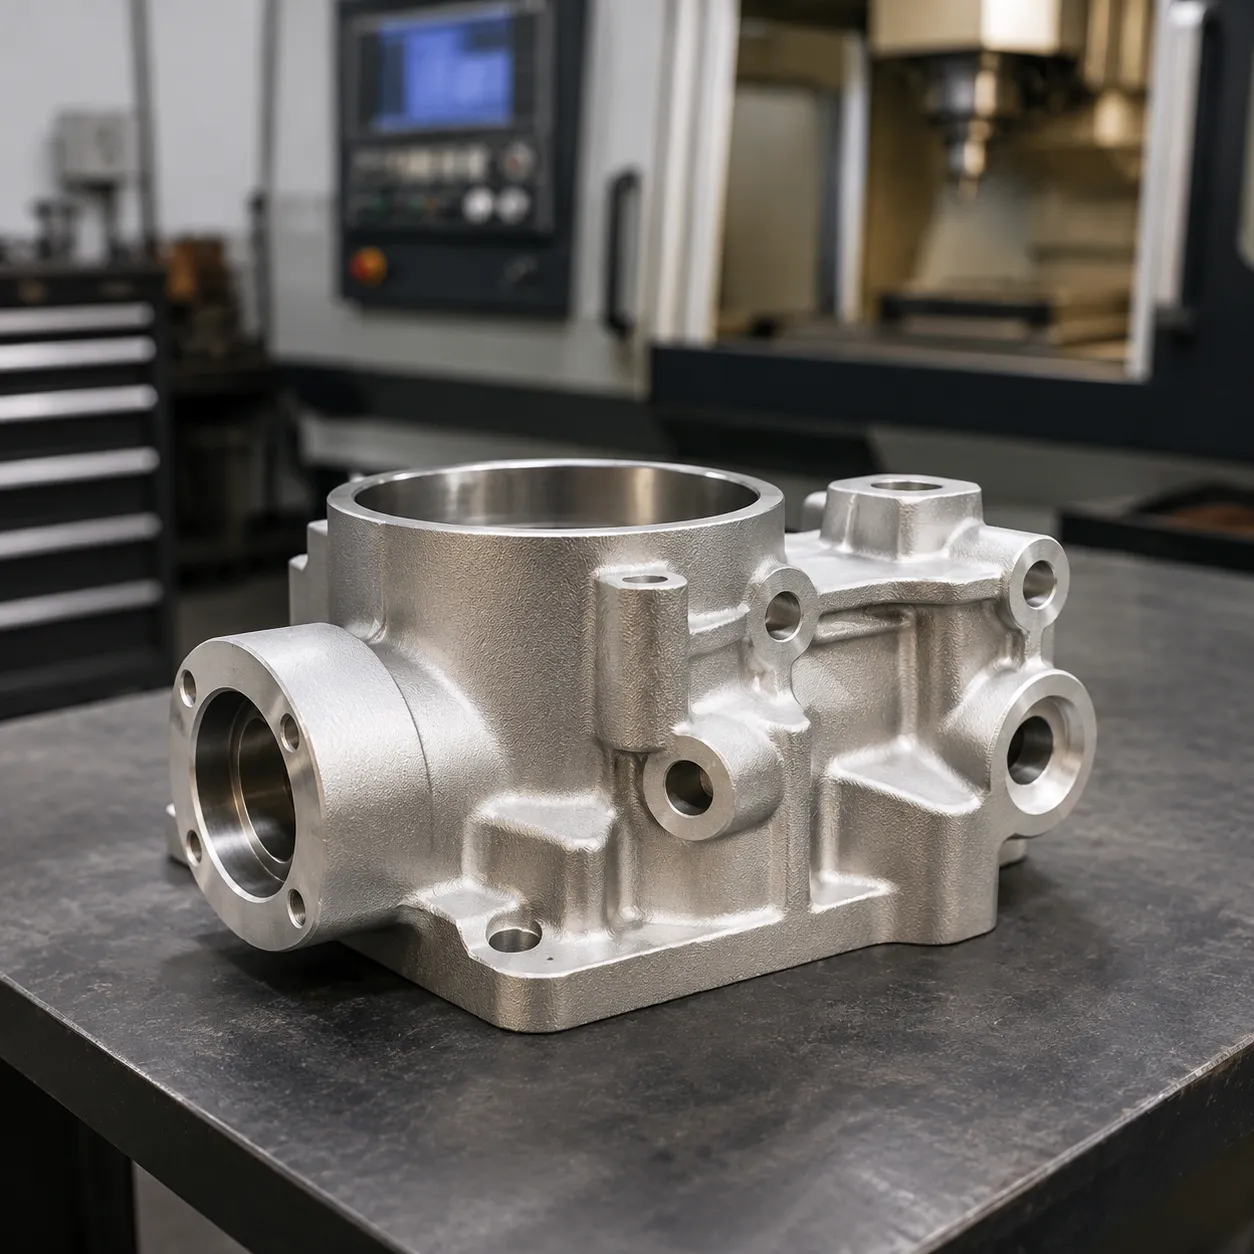
Wenn wir eine Investment Casting Teil, wir liefern außergewöhnliche Präzision und strukturelle Integrität. Die Wachsausschmelz-Methode gibt Ingenieuren uneingeschränkte Gestaltungsfreiheit und eliminiert viele der Einschränkungen, die bei Standardbearbeitung oder grundlegender Fertigung auftreten.
| Hauptvorteil | Technische Fähigkeit | Produktionswert |
|---|---|---|
| Faszinierende Geometrien | Gießt interne Kanäle, dünne Wände und feine Details | Eliminiert Mehrteil-Baugruppen |
| Enge Toleranzen | Hält lineare Toleranzen bis zu ±0,005 in/in | Reduziert teure nachfolgende Bearbeitung |
| Geglättete Oberflächen | Erreicht Standard-Oberflächenrauheit Ra 3,2–6,3 µm | Bereit-fertige Teile direkt aus dem Gehäuse |
| Legierungs- & Gewichtsspanne | Gatt Edelstahl, Kohlenstoffstahl und Superlegierungen | Geeignet von Unter-Unze bis 100+ Pfund |
Faszinierende Geometrien und enge Toleranzen
Wir formen komplexe Merkmale wie innere Durchgänge, Blindtöpfe und scharfe Untercutts direkt in die keramische Form. Die Kontrolle von Hüllenexpansion und Legierungsrückgang ermöglicht es uns, strenge maßliche Toleranzen, Präzisions-Investitionsgussteile herzustellen, die genau den Blaupausen-Spezifikationen entsprechen. Das Verständnis des vollständigen Investitionsgießprozesses, Vorteile und Toleranzen hilft, Bauteile zu optimieren, bevor die Werkzeugeingriffe beginnen.
Überlegene Oberflächenqualität mit minimaler Bearbeitung
Der feine keramische Schlamm erzeugt eine außergewöhnlich glatte Formwand. Jedes Metall-Investitionsguss-Teil kommt aus der Hülle mit einer hervorragenden Oberflächenrauheit Ra (typischerweise 125 bis 250 RMS), was das zusätzliche Schleifen, Polieren oder sekundäre Metallabtragung drastisch reduziert.
Legierungsflexibilität über Gewichtsbereiche der Bauteile
Wir gießen eine breite Auswahl an Materialien, um Ihren genauen mechanischen Anforderungen gerecht zu werden, darunter Edelstahl, Kohlenstoffstahl, Aluminium und Hochtemperatur-Nickel-Superlegierungen. Unser Prozess behandelt alles von winzigen Komponentenhalterungen bis hin zu schweren Industriepumpen-Gehäusen, ohne Dichte oder Festigkeit zu beeinträchtigen.
Hohe Kosteneffizienz für jeden Produktionsmaßstab
Da Wachs-Injektion-Werkzeuge deutlich weniger kosten als permanente Druckgießformen, bieten wir hohe Kosteneffizienz bei niedrigen, mittleren und hohen Stückzahlen. Die nahezu formnahe Produktion minimiert Metallabfälle und sorgt so für maximalen Wert aus Ihrer Rohmaterialinvestition.
Gängige industrielle Anwendungen für Investitionsgießkomponenten
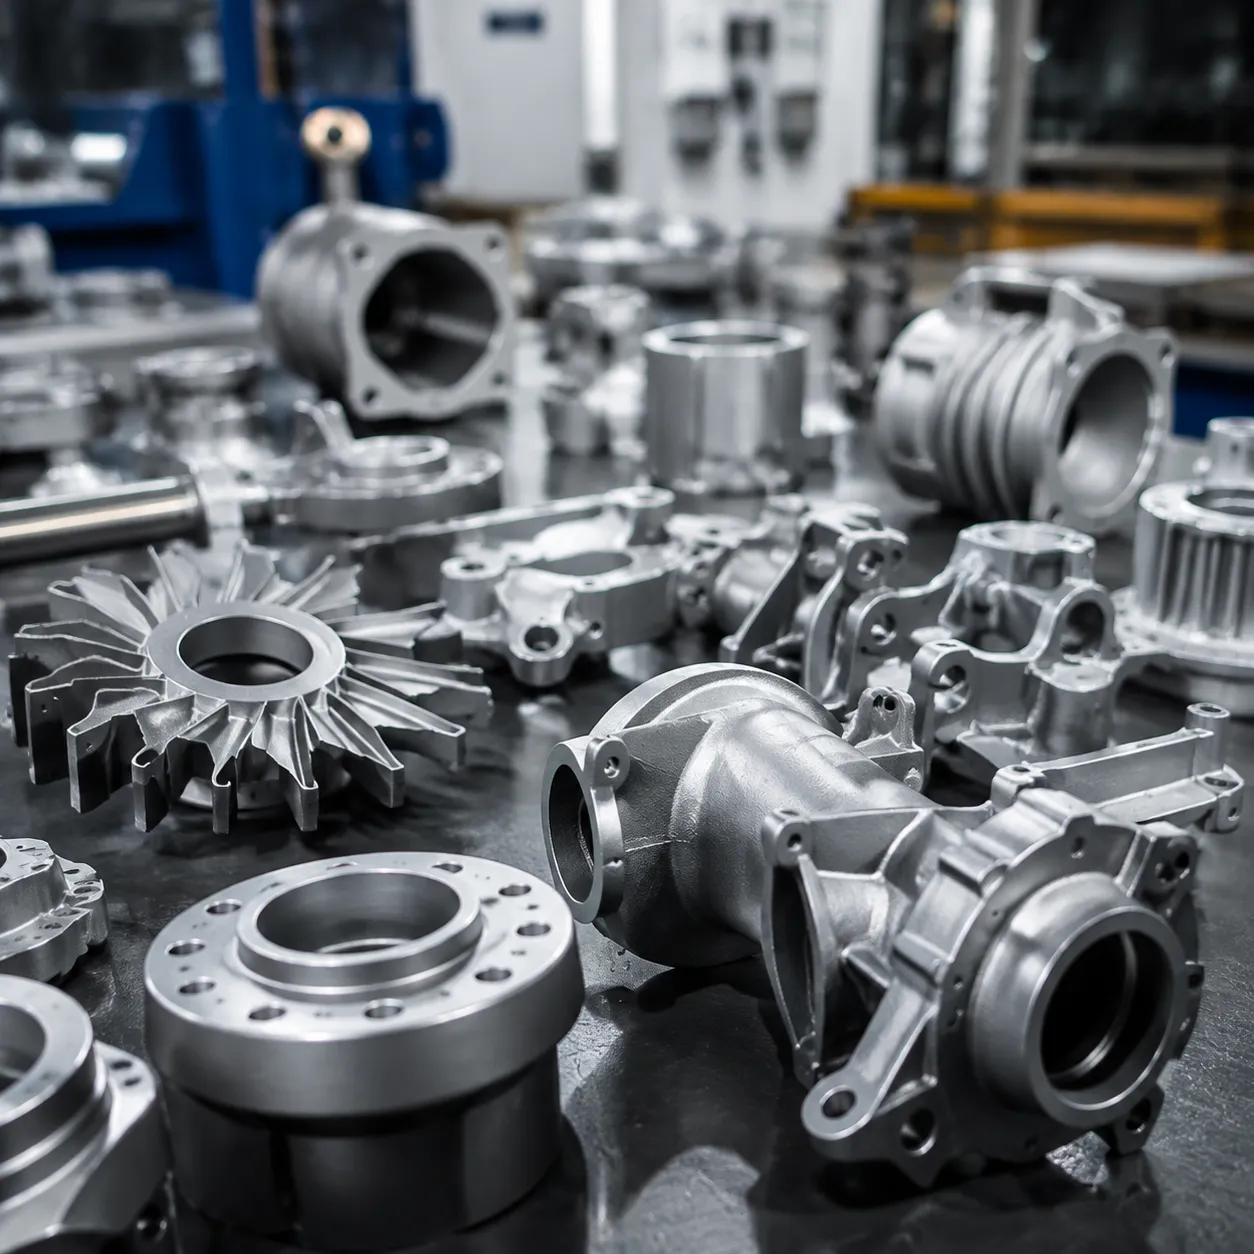
Wir liefern maßgeschneiderte Investment Casting Teil Lösungen für mission-kritische Branchen, in denen Präzision, enge Toleranzen und strukturelle Integrität entscheidend sind.
Luft- und Raumfahrt- und Verteidigungshardware
- Motorteile: Hochtemperatur-Turbinenblätter, Kraftstoffeinspritzwerke und Brennhardware.
- Strukturelle Armaturen: Hohe Festigkeit, geringes Gewicht Luft- und Raumfahrtgussbauteile, Montagehalterungen und Tragflächen-Gelenke.
Automobilsektor
- Antriebsstrang & Abgas: Turbogehäuse, Abgaskrümmer und Schaltgabeln.
- Leichtbaukomponenten: Hochbelastete Fahrwerkskomponenten, optimiert nach den in unserem Aluminiumlegierung-Gussleitfaden.
Medizinische Geräte und Implantate
- Chirurgische Instrumentierung: Skalpellgriffe, Retraktionszangen und Roboterchirurgie-Werkzeugköpfe.
- Orthopädische Implantate: Biokompatible Hüft-, Knie- und Schulterersatzkomponenten mit präzisen Oberflächengeometrien.
Ventile, Pumpen und Fluidhandling
- Schaufeln & Gehäuse: Hochleistungspumpenschaufeln für einen gleichmäßigen Fluidfluss.
- Industrie-Ventile: Druckfeste Gehäuse und Ventil- und Pumpengussteile hergestellt über unser spezialisiertes Verfahren für Gussstahlkomponenten.
Schritt-für-Schritt-Verfahren der Investitionsgussteilherstellung
Eine hohe Präzision erzeugen Investment Casting Teil umfasst sechs verschiedene Stadien. Wir kontrollieren jeden Schritt streng, um enge Toleranzen, eine fehlerlose strukturelle Integrität und glatte Oberflächenfinishes sicherzustellen.
1. Wachsmodell-Injektion
Wir injizieren spezielles Wachs in präzise Metallwerkzeuge, um exakte Wachsrepliken des gewünschten Bauteils zu erzeugen. Diese Muster berücksichtigen exakte Verkleinerungsfaktoren des Legierungsmaterials während des Abkühlvorgangs.
2. Guss- bzw. Gussläufermontage
Bediener montieren mehrere Wachsmodelle auf ein zentrales Wachsläufer-System (Gussbaum) mittels Thermo-Schweißen. Dieser Baum bildet die primären Kanäle, durch die das geschmolzene Metall in jede Gusskammer eindringt.
3. Keramikschnittbau
Wir tauchen den Wachsbaum in einen flüssigen Keramikschlamm ein und überziehen ihn mit feinster feuerfester Sand (Stuccoierung). Die wiederholte Ein-Tauch- und Trocknungssequenz erzeugt eine starre, hitzebeständige Keramik-Schalenform.
4. Wachsverlust und Auskühlung der Hülle
Wir legen die beschichtete Baugruppe in einen Hochdruck-Autoklaven, um das innere Wachs zu schmelzen – der zentrale Schritt des Verloren-Wachs-Gussprozess. Anschließend brennen wir die hohle Keramikhülle bei hohen Temperaturen (bis zu 1100 °C) aus, um verbleibendes Wachs zu verbrennen und die Schalenfestigkeit zu maximieren.
5. Guss des geschmolzenen Metalls
Wir gießen das geschmolzene Metall direkt in die vorgeheizte Keramikform. Das Vorheizen der Hülle sorgt dafür, dass die Legierungsflüssigkeit reibungslos in komplexe Geometrien und dünnwandige Bereiche fließt, bevor sie erstarrt.
6. Shell Knock-out und Finish
Nachdem das Metall abgekühlt ist, entfernen wir die keramische Schale mit mechanischen Vibratoren oder Hydrostrahlen. Wir schneiden jede(n) ... Investment Casting Teil vom Baum abtrennen, die Torverbindungen abschleifen und abschließende Oberflächenbehandlungen wie Strahlgranulieren oder Wärmebehandlung anwenden.
Die Auswahl des besten Legierungsmaterials für Ihr Investitionsgussteil
Die Auswahl der idealen Legierung ist entscheidend, damit jedes Bauteil aus Eisenguss die genauen Leistungs-, Umwelt- und Mechanikanforderungen erfüllt. Wir gießen eine breite Palette von Eisen- und Nichteisenmetallen, um Festigkeit, Gewicht, Korrosionsbeständigkeit und Gesamteinheitspreis auszugleichen.
Edelstahlgrade
- Bestimmt für: Maximale Korrosionsbeständigkeit, Hygienekonformität und strukturelle Haltbarkeit.
- Häufige Anwendungen: Lebensmittelverarbeitung, medizinische Werkzeuge, chemische Pumpen und Marine-Hardware.
- Schlüsselvorteil: Edelstahl-Investitionsguss unter Einsatz von Legierungen wie 304, 316 und 17-4 PH wird außergewöhnliche Lochkorrosions- und Oxidationsbeständigkeit mit geringem Wartungsaufwand erreicht.
Kohlenstoff- und niedriglegierte Stähle
- Bestimmt für: Hohe strukturelle Festigkeit, Schlagzähigkeit und kostengünstige Verschleißbeständigkeit.
- Häufige Anwendungen: Schweres Gerät, landwirtschaftliche Werkzeuge, Bergbauteile und Automobilhalterungen.
- Schlüsselvorteil: Diese Materialien durchlaufen postprozessliche Wärmehärtung mühelos, was es uns ermöglicht, maßgeschneiderte Wärmebehandlung gegossene Bauteile auf hochbelastete mechanische Umgebungen zugeschnitten.
Aluminium- und Titanlegierungen
- Bestimmt für: Überlegene Festigkeits-Gewicht-Verhältnisse und allgemeine Gewichtseinsparung.
- Häufige Anwendungen: Luft- und Raumfahrtgehäuse, Verteidigungshardware, Drohnenrahmen und Hochleistungsschaltsysteme.
- Schlüsselvorteil: Materialien wie Titan und hochfest Aluminiumlegierung 357 Bauteile erreichen eine geringe Dichte der Strukturzuverlässigkeit ohne zusätzliches Mass einzubringen.
Nickel- und Kobaltsuperlegierungen
- Bestimmt für: Höchsttemperaturbetriebe, extremer Druck und aggressiver chemischer Exposition.
- Häufige Anwendungen: Gasturbinenblätter, Brennkammern, Kraftwerk-Ventile und chemische Aufbereitungseinheiten.
- Schlüsselvorteil: Formulierungen wie Inconel, Hastelloy und spezialisierte kobaltbasierte Gusswerkstoffe für Hitze- und Verschleißfestigkeit bewahren hohe Zugfestigkeit und verhindern Oxidation unter extremen Betriebsbedingungen.
Qualitätskontrolle und Prüfstandards für Gussteile
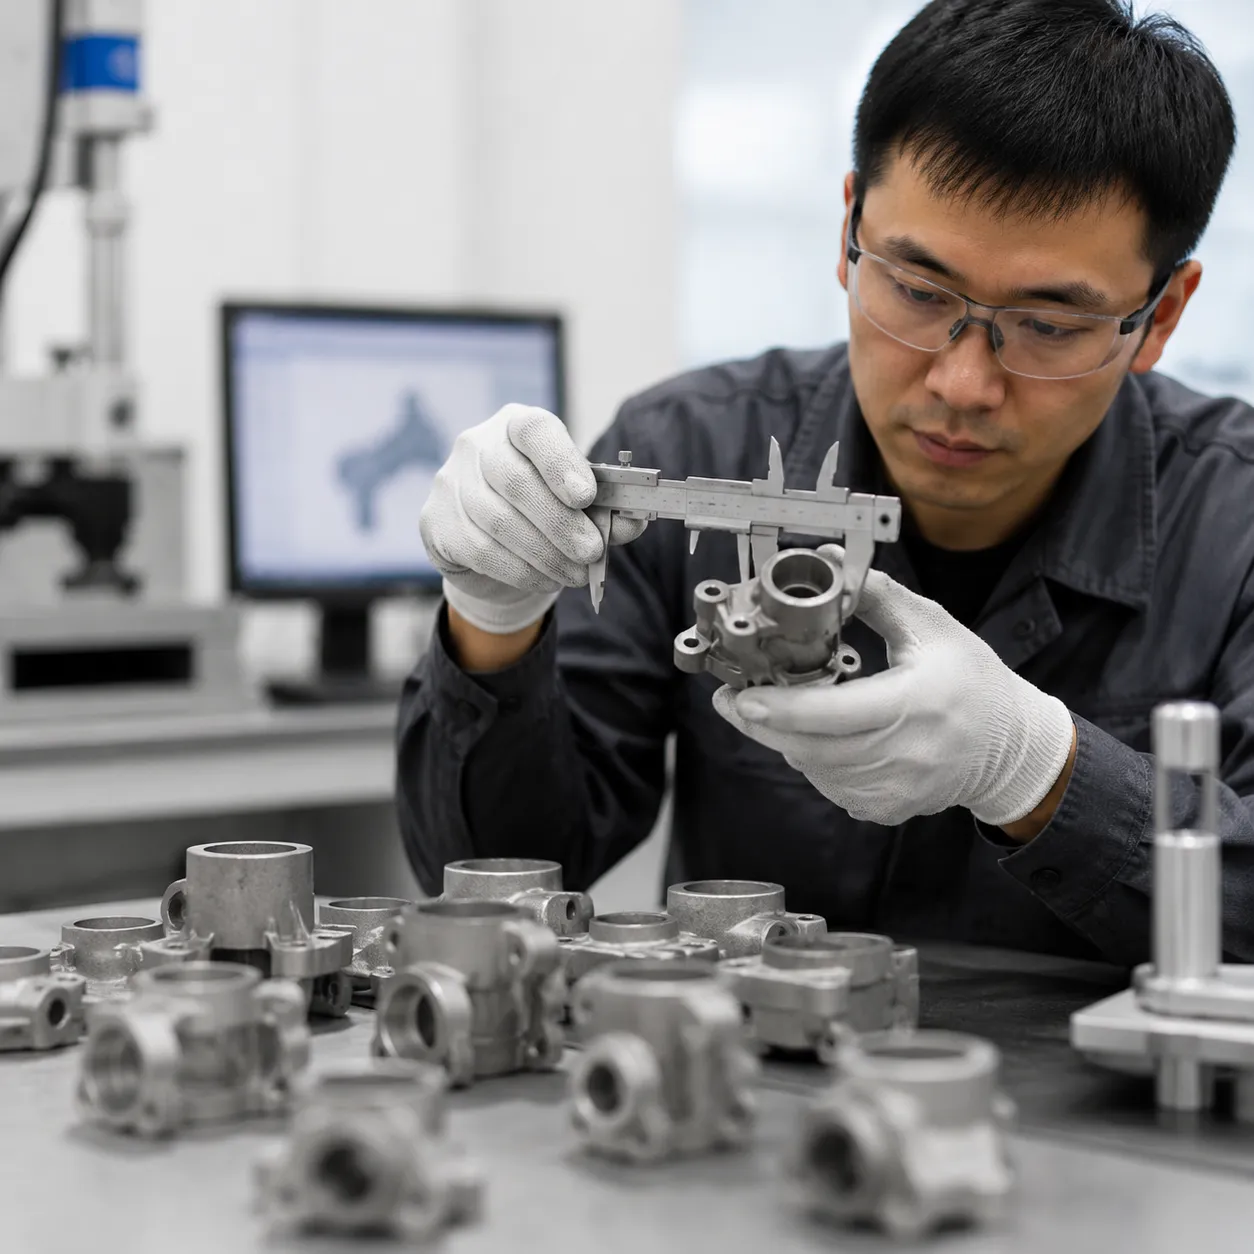
Wir garantieren, dass jedes Investment Casting Teil den strengen internationalen Qualitätsstandards vor der Auslieferung entspricht. Um strukturelle Festigkeit und genaue Maßhaltigkeit sicherzustellen, wenden wir strenge Prüfprotokolle auf jede Charge von Präzisions-Investitionsgussteile.
Nicht-Zerstörende Prüfung (NDT)
Wir verwenden Nicht-Zerstörende Prüfung NDT Methoden zur Inspektion von inneren Strukturen und Oberflächenintegrität, ohne die Komponente zu beschädigen:
- Röntgenschichtbildgebung: Identifiziert innere Gasporosität, Schrumpfporen und verborgene Strukturbrüche.
- Dichtprüfverfahren mit Farbstoffpenetration: Enthüllt winzige Oberflächenrisse, Mikrofehler und Nadelporen über nicht-poröse Oberflächen.
Dimensionale Verifizierung mittels CMM
Wir überprüfen kritische Abmessungen mit hochpräzisen Koordinatenmessgeräten (KMM). Automatisierte Sonden erfassen komplexe Geometrien, um zu verifizieren, dass jedes fertige Investitionsgussteil die exakten Dimensionstoleranzen beibehält, die dem ursprünglichen CAD-Modell entsprechen.
Chemische Zusammensetzungsanalyse
Wir überprüfen die Legierungschemie vor dem Gießen mittels Optischer Emissionsspektrometrie (OES). Dieser Schritt bestätigt präzise Elementspezifikationen für Edelstahl, Kohlenstoffstahl und Superlegierungen und verhindert Materialabbau im Feldbetrieb.
Mechanische Eigenschaftstests
Wir führen physikalische Belastungstests durch, um zu überprüfen, dass jedes Metall-Investitionsguss-Teil die schweren Betriebsbelastungen übersteht:
- Zugfestigkeit: Misst maximale Lastgrenzen und Fließgrenzen; die Analyse dieser Werte hebt wesentliche physikalische Unterschiede beim Vergleich der Unterschied zwischen Schmieden und Gießen.
- Härteprüfung: Validiert die Oberflächenverschleißfestigkeit mithilfe standardisierter Rockwell- und Brinell-Härteskalen.
- Aufprallbeständigkeit: Bewertet Energieabsorption und Materialzähigkeit bei plötzlichen physischen Stößen mittels Charpy-Dukteste.
- Legierungsvalidierung: Bewertet strukturelle Zuverlässigkeit, insbesondere beim Abgleichen spezifischer Legierungsanforderungen mit etablierten Stähleigenschaften-Einteilung.
Investitionsguss vs. alternative Metallbearbeitungsmethoden
Hutguss vs. Druckguss
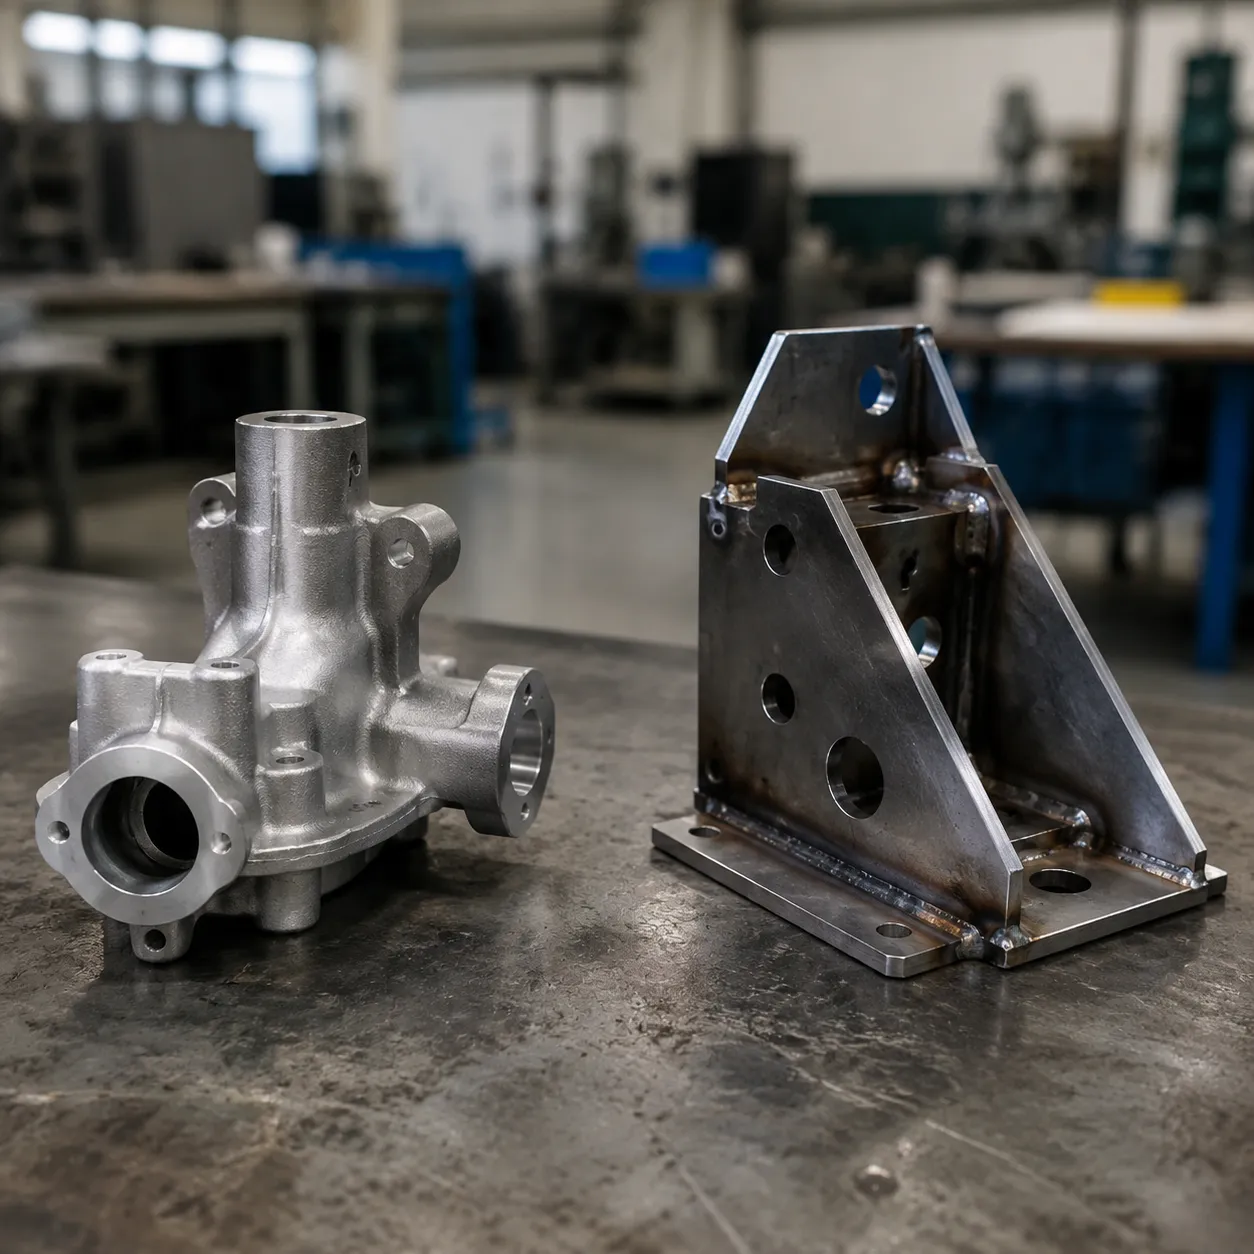
Evaluiert ein Druckguss vs. Investitionsguss Kosten- und Materialleitfaden hervorhebt je nach Produktionszielen unterschiedliche strukturelle Vorteile. Ein Investment Casting Teil unterstützt nahezu jedes Metall, einschließlich Edelstahl, Kohlenstoffstahl und Superlegierungen, während Druckguss weitgehend auf Leichtmetalle wie Aluminium und Zink beschränkt bleibt. Während Druckguss niedrigere Stückkosten bei extrem hohen Stückzahlen bietet, erfordert Investitionsguss deutlich niedrigere anfängliche Werkzeuge und unterstützt komplexe interne Hohlräume ohne Gewinde.
Investment Casting vs Sandguss
Vergleich Sandguss vs. Investitionsguss reduziert sich auf Oberflächenrauheit und Präzisionsanforderungen. Sandguss ist kosteneffizient für massive, schwere Bauteile, bei denen das Oberflächenbild zweitrangig ist. Präzisions-Investitionsgussteile hingegen liefern glatte Oberflächenrauheiten Ra-Werte (typischerweise 125–250 µin) und enge dimensionsbezogene Toleranzen, wodurch teure Oberflächenbearbeitung und Nacharbeiten entfallen.
Investment Casting vs CNC-Bearbeitung
Die Bearbeitung komplexer Geometrien aus einem festen Metallzuschuss führt zu erheblichem Materialabfall und langen Zykluszeiten. Für eine detailliertere Aufschlüsselung, wie Primär-Gussprozesse mit der Nachbearbeitung verzahnt sind, erkunden Sie unser ist oft für globale Märkte erforderlich, neben der ISO-9001-Zertifizierung. Bei Vast PCE stellen wir sicher, dass unsere Prozesse diesen strengen Standards entsprechen, indem Spektrometeranalysen und Druckprüfungen verwendet werden, um zu garantieren, dass jede von uns gelieferte Gusslösung den erforderlichen Betriebsbelastungen standhalten kann.. Wir fertigen nahezu netzförmige, maßgeschneiderte Metall-Gussteile, die Rohmaterialabfälle um bis zu 90% reduzieren, teure Legierungen einsparen und gleichzeitig subtraktive CNC-Bearbeitungen auf die endgültigen kritischen Abmessungen reduzieren.
Schneller Prozessvergleich
| Prozess | Dimensionale Toleranzen | Oberflächenfinish (Ra) | Initialer Werkzeugkosten | Materialflexibilität |
|---|---|---|---|---|
| Investitionsgießen | Hoch (±0,005 in/in) | 125–250 µin | Mäßig | Ausgezeichnet (Gusseisen & Nicht-Eisenmetalle) |
| Die Gusseisenherstellung | Sehr hoch (±0,002 in/in) | 32–63 µin | Hoch | Begrenzt (Nur Nicht-Eisenmetalle) |
| Sandguss | Mäßig (±0,030 in/in) | 300–560 µin | Niedrig | Breit (Eisen- & Nichteisenmetalle) |
| CNC-Bearbeitung | Höchste (±0.001 in/in) | Anpassbar (32–125 µin) | None | Unbegrenzt (Hoher Ausschussrate) |
Häufig gestellte Fragen zu Investitionsgussteilen
Welche geometrischen Toleranzen kann ein Investitionsgießteil typischerweise einhalten?
Standardlineartoleranzen für eine individuelle Investment Casting Teil fallen allgemein in den Bereich ±0,005 Zoll pro Zoll (±0,13 mm pro 25 mm). Für kritische Merkmale können wir durch optimierte Wachs-Injektionswerkzeuge und kontrollierte Wärmebehandlung noch engere Präzision erreichen.
Wie vergleicht sich die anfängliche Werkzeugkosten im Vergleich zu anderen Gießtechniken?
Werkzeuge für die Investitionsgießerei sind deutlich kostengünstiger als die hochfesten Stanzwerkzeuge, die für Druckgießen erforderlich sind. Während die anfänglichen Formen teurer sind als einfache Sandgussmuster, reduziert die Nutzung von unseren präzise Investment-Gussdienstleistungen für kundenspezifische Bauteile signifikant die Nachbearbeitung nach dem Guss oder macht sie überflüssig, wodurch die Gesamtherstellungskosten pro Einheit gesenkt werden.
Welche Oberflächenrauheit (Ra) ist direkt nach dem keramischen Shell-Verfahren zu erwarten?
Teile, die durch dieses Verfahren gegossen werden, erreichen einen außergewöhnlichen Standard Oberflächenrauheit Ra pendelt sich ein zwischen 125 bis 250 µinch (3,2 bis 6,3 µm). Diese feine Oberflächenqualität ist glatt genug für die meisten industriellen, fluiden Handhabungs- und strukturellen Anwendungen direkt aus der Schale.
Wie lautet die Standard- Bearbeitungszeit für Prototypen im Vergleich zur Massenproduktion?
- Prototyping: Die Nutzung von 3D-gedruckten Wachs- oder Polymermustern zur direkten Schalenerstellung dauert typischerweise 2 bis 4 Wochen.
- M maxige Produktion: Die Erstellung harter Aluminium-Wachsinjektion-Werkzeuge und das Durchführen von Produktionszyklen dauert in der Regel 6 bis 10 Wochen, abhängig von geometrischer Komplexität und Materialanforderungen, einschließlich spezialisierter Legierung oder aluminium-Feinguss-Dienstleistungen.



 German
 English
 Russian