
2026年8月11日
Литейное производство алюминия под инвестиционные формы для индивидуальных прецизионных деталей с минимальными толщинамами допусков, варианты сплавов, быстрое прототипирование и финишная обработка
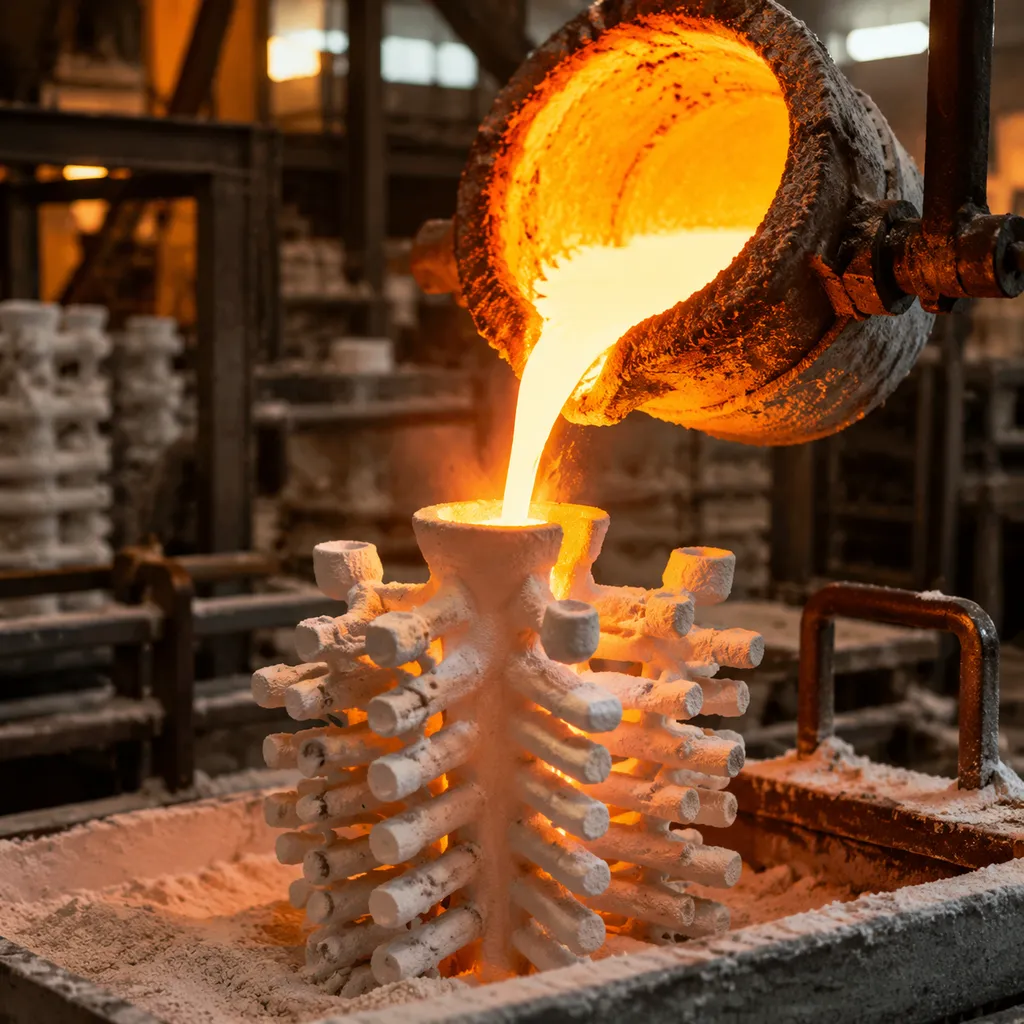
Понимание алюминиевого инвестиционного литья
Столкнулись ли вы с сложными металлическими компонентами, требующими точных допусков, легковесной прочности и гладкой поверхности без непомерных затрат на CNC-обработку? Мы понимаем. Когда стандартные методы производства не дают надежных сложных геометрий, алюминиевое литье под инвестиции предоставляет решение для максимальной точности.
Что делает литье алюминия по технологии lost wax уникальным
Процесс литья по воску-утрате позволяет воспроизвести сложные внутренние каналы, тонкие стенки и мелкие детали, которые невозможно повторить традиционной металлообработкой. Окружая точный восковый образец долговечной керамической оболочкой и расплавляя воск, мы заливаем расплавленный сплав в бесшовную форму.
- Нулевые Draft-углы: Литье сложной геометрии без принуждения искусственного дизайна углов обводки.
- Точность близко к готовой форме: Значительно снижает или устраняет дорогостоящие вторичные пост-литейные операции по механической обработке.
- Улучшенная поверхность поверхности: Обеспечивает исключительно гладкую поверхность прямо из керамической оболочки.
Ключевые преимущества по сравнению с литьем под давлением и песочным литьем
Выбор правильного производственного маршрута напрямую влияет на ваш бюджет на оснастку, эксплуатационные характеристики материала и график производства. Вот как прецизионное алюминиевое литье stack up against alternate methods:
| Производственный фактор | Алюминиевая инвестиционная литьё | Литье под давлением | Песчаное литье |
|---|---|---|---|
| Сложность дизайна | Высокий (сложные пустоты и тонкие стенки) | Умеренный (ограничен жестким инструментальным оборудованием) | Низкая до умеренной |
| Начальные затраты на штамповку | Низкая до умеренной | Высокая | Очень низкая |
| Поверхностная гладкость | Отлично (125 RMS по умолчанию) | Хорошо | Грубый |
| Требуется обработка | Минимально или отсутствует | Умеренный | Высокая |
| Гибкость производства | От прототипа до среднего объема | Только объемное производство высокого уровня | Прототип и небольшой объем |
Применение в космической и автомобильной отраслях
Мы поставляем детали из чугуна с высокой целостностью и легкой конструкции, спроектированные для выдерживания суровых тепловых и физических нагрузок в требовательных секторах:
- Легированные алюминиевые отливки для авиации: Критические корпуса топливной системы, клапаны Environmental Control, крепежные кронштейны и структурные фитинги для беспилотников, требующие исключительного соотношения прочности и массы.
- Инвестиционное литье из алюминия для автомобильной промышленности: Индивидуальные impellers турбонагнетателей, впускные коллекторы, тормозные суппорта и лёгкие корпуса силовых установок для электромобилей.
Популярные алюминиевые сплавы и выбор материала
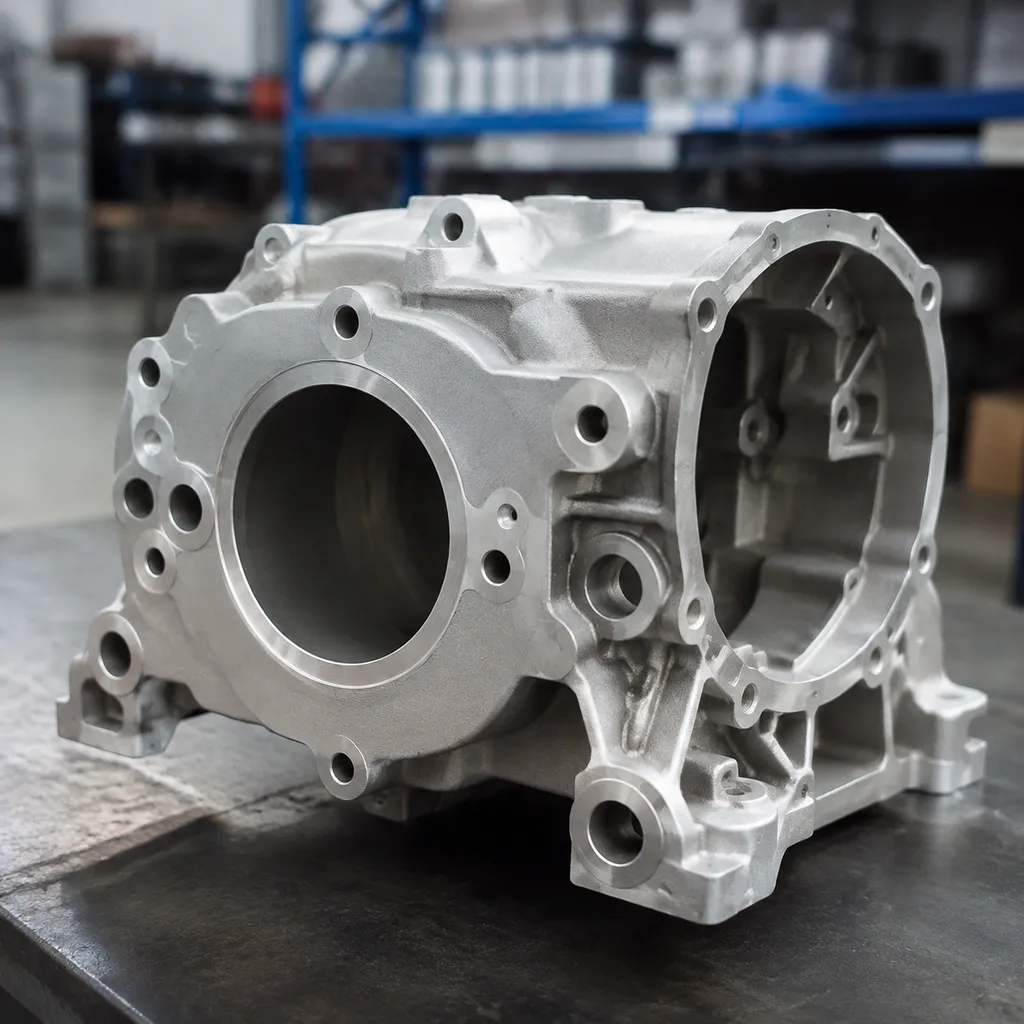
Выбор подходящего сплава для алюминиевое литье под инвестиции непосредственно влияет на механическую прочность, вес и термическую устойчивость. Сотрудничество с опытной производственнойfoundry по точному алюминиевому литью обеспечивает соответствие ваших компонентов строгим конструктивным требованиям при сохранении экономичности производства.
Инвестигонное литье алюминия A356 для высокой прочности
A356 — наш основной рабочий материал для конструктивных элементов. Состоящий из кремнезема 7% и магния 0.3%, инвестиционное литье алюминия A356 предлагает идеальный баланс текучести, прочности и коррозионной стойкости.
- Основное применение: Структурные авиационные иfits, управляющие рычаги автомобиля, корпуса насосов и морское оборудование.
- Основные преимущества: Исключительная литьепригодность, минимальная микропористость и высокая ударная стойкость после термообработки.
C355 алюминий сплав для высокотемпературной эксплуатации
Когда компоненты испытывают повышенные рабочие температуры или требуют экстремальной герметичности под давлением, C355 — превосходный выбор материала. Содержание меди 1.25%, кремния 5% и магния 0.5% обеспечивает более высокую предел прочности при повышенных тепловых диапазонах по сравнению с обычными сплавами.
- Основное применение: impellers турбонасосов, колесики компрессоров, кронштейны авиационных двигателей и цилиндры высоконапорных клапанов.
- Основные преимущества: Высокая предел текучести при термическом напряжении, превосходная герметичность под давлением и чистая обрабатываемость.
Варианты термической обработки и кондиционирование T6
Грубые инвестиционные литья проходят тепловую обработку для оптимизации их окончательных механических свойств. Мы применяем конкретные режимы термической обработки в зависимости от ваших структурных требований:
- Кондиционирование T6: Обработано решётчатой термической обработкой и искусственно старение. Обеспечивает максимальную прочность на verle, твердость и прочность на нагрузку.
- Кондиционирование T51: Термическая релаксация напряжений для предотвращения деформаций размерности во время последующей фрезерной обработке.
- Кондиционирование T4: Решётчатая термическая обработка и естественное старение для максимизации пластичности и гашения ударов.
| Сплав и твердость | Прочность на растяжение | Предел текучести | Основной показатель производительности |
|---|---|---|---|
| A356-T6 | ~260 МПа | ~185 МПа | Баланс прочности, пластичности и коррозионной стойкости |
| C355-T6 | ~310 МПа | ~250 МПа | Высокотемпературная прочность и удержание давления |
Процесс точного литейного литья алюминия
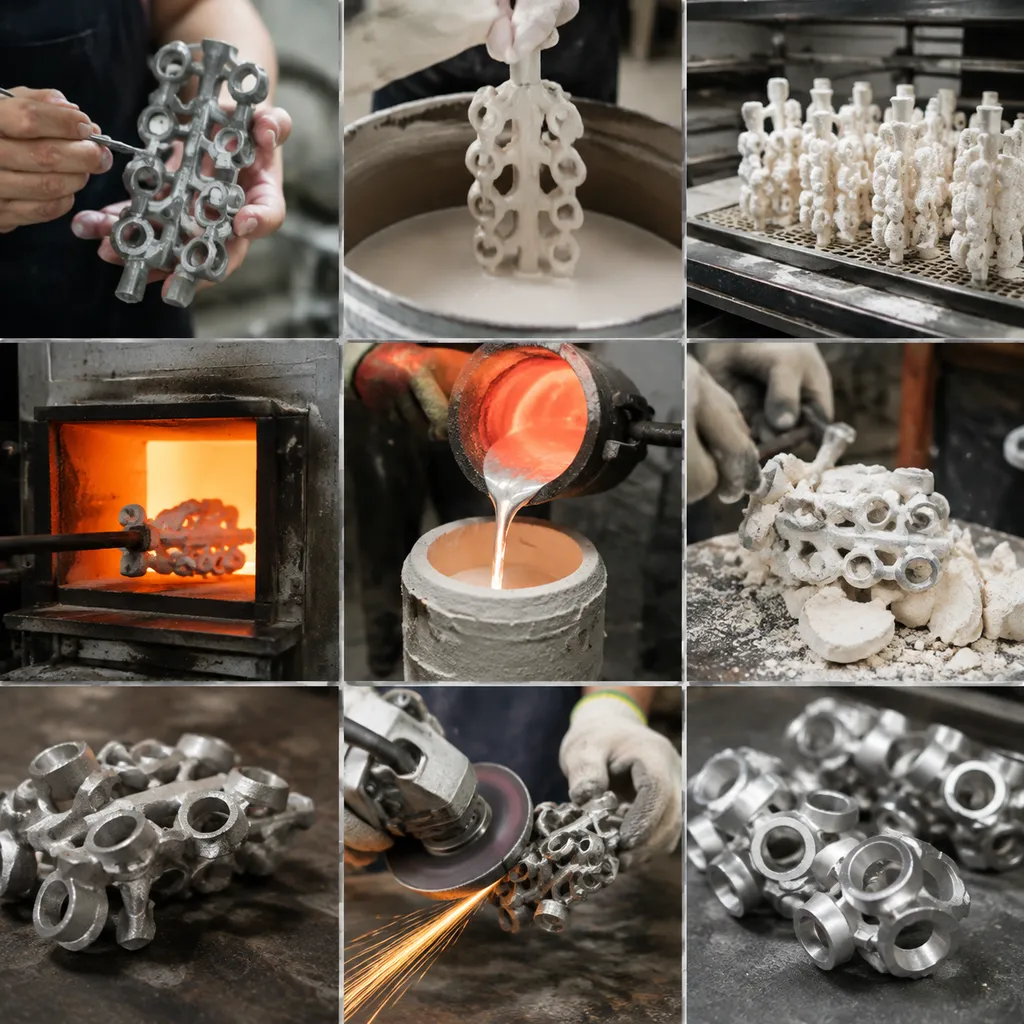
Мы следуем строгому поэтапному прецизионное алюминиевое литье процессу, чтобы превратить сложные конструкции в прочные легкие металлические детали. Каждый этап на нашей литьем по пропавшей Wax алюминия линии спроектирован так, чтобы обеспечить строгие допуски и гладкую отделку поверхности.
Восковые модели и модели, напечатанные на 3D принтере
Мы начинаем с точной копии вашей детали, используя высокоточные инструменты или аддитивное производство. Восковая инъекция: Ввод воска в металлические формы лучше всего подходит для серийного производства. Модели, напечатанные на 3D-принтере: Прямое 3D-печать восковых шаблонов ускоряет прототипирование литья алюминия по литью в инвестицию без предварительных затрат на инструменты. Сборка дерева: Мы прикрепляем индивидуальные восковые образцы к центральной распускной ветви, образуя заливаемое скопление-дерево.
Изготовление керамической оболочки
Восковое дерево подвергается повторяющимся циклами погружения для формирования прочной, термостойкой керамической формы вокруг восковой конструкции. Погружение в суспензию: Мы погружаем восковую сборку в жидкую керамическую суспензию. Штукатурное покрытие: Огнеупорный песок наносится на влажную суспензию для повышения прочности конструкции. Многоуровневость: Мы повторяем этот процесс несколько раз, пока оболочка не достигнет точной толщины, необходимой для получения.
Удаление воска и выплавка формы
После высыхания мы плавим внутреннюю восковую структуру, чтобы оставить полую, точную керамическую полость. Депозиция воска в автоклаве: Высоконапорный паровой нагрев удаляет более 95% воска. Высокотемпературная выплавка: Обжиг керамической оболочки при высоких температурах выпивает остатки воска и застывает форму для литья.
Гравитационная и вакуумная плавка металла
Мы расплавляем смеси алюминия высокого класса и заливаем жидкий металл прямо в заранее прогретую керамическую форму.
| Метод литья | Основное применение | Основное преимущество |
|---|---|---|
| Гравитационное литье | Стандартная геометрия и средние стенки | Экономично с надежным потоком металла |
| Вакуумно-помощное литье | Тонкостенная алюминиевая отливка компоненты | Устраняет захваченный газ и полностью заполняет микрорельефы |
Снятие оболочки и отделка поверхности
После того как расплавленный алюминий остывает и затвердевает, мы разбиваем керамическую оболочку, чтобы выпустить металлические отливки. Удар (Knockout): Высокочастотные вибраторы и струи воды сносят керамическую форму. Резка: Пильные станки для резки отделяют отдельные детали от центральной шпори. Финишная обработка: Пескоструйная обработка, шлифовка и обработка обеспечивают идеальную поверхностную отделку литья под давлением готовый к внедрению в сборку.
Руководство по дизайну и точностям
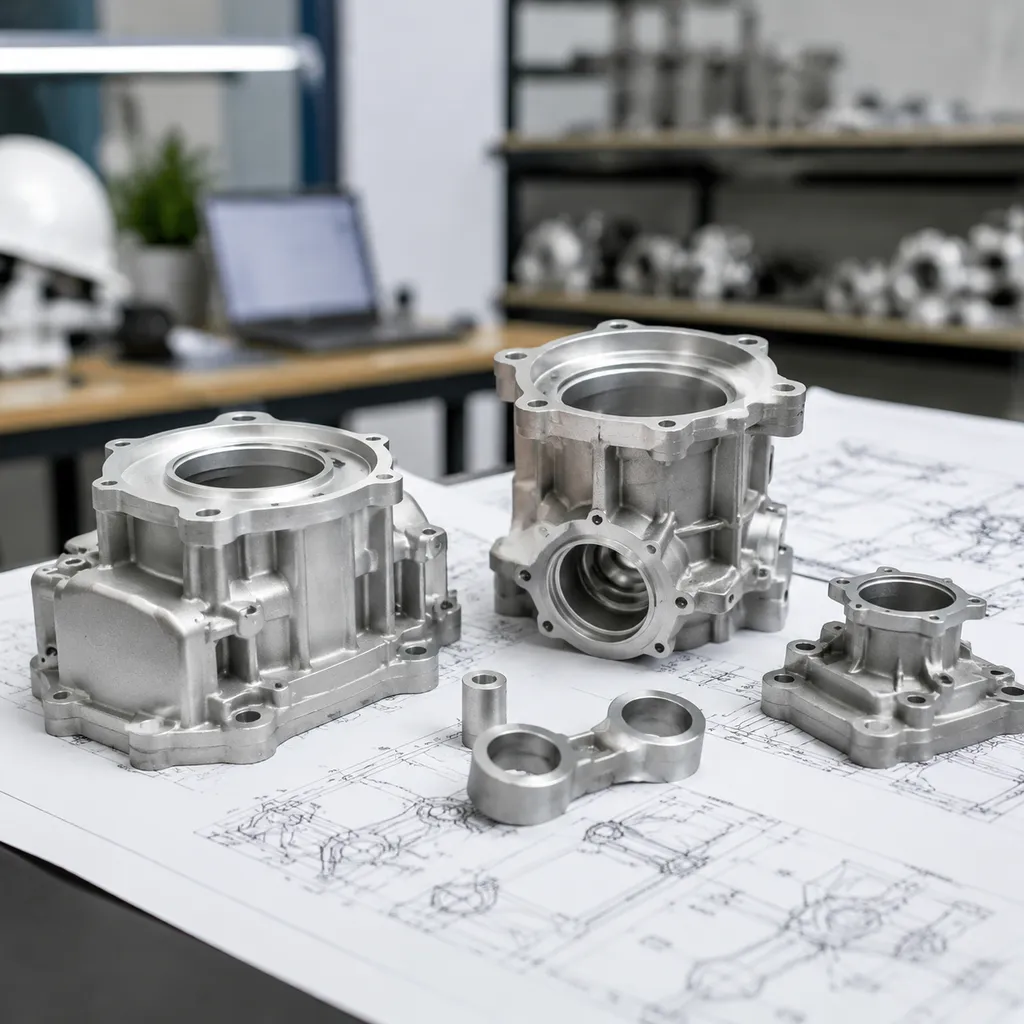
Проектирование деталей для прецизионное алюминиевое литье позволяет создавать сложные легкие формы без излишней перестройки на ЧПУ. Мы тесно сотрудничаем с инженерными командами на этапе проектирования, чтобы ваши детали соответствовали строгим геометрическим спецификациям, избегая типичных дефектовfoundry.
Ограничения для тонкостенной алюминиевой отливки
Продвигая тонкостенную алюминиевую штамповку сокращает вес деталей и затраты на материалы, но слишком тонкие стенки могут привести к неполным заполнениям. Рекомендуем следующие базовые целевые значения толщины стенок:
- Малые локальные участки: До 0,060 дюйма (1,5 мм) для элементов длиной менее 2 дюймов.
- Большие площади поверхности: Держите стенки на 0.080 дюйма до 0.100 дюйма (2,0–2,5 мм) так расплавленный металл плавно заполнял керамическую оболочку.
- Переходы стенок: Всегда постепенно уменьшаются изменения толщины (с отношением 3:1), чтобы предотвратить дефекты усадки.
Стандартные допуски при литье по моделям из алюминия
Наш процесс литья по моделям обеспечивает более жесткие линейные допуски, чем стандартные методы литья из песка или по выплавке.
| Особенность | Стандартная допустимая погрешность | Узкая прецизионная погрешность |
|---|---|---|
| Первый дюйм (линейный) | ±0,010 дюйм (±0,25 мм) | ±0,005 дюйм (±0,13 мм) |
| Каждый дополнительный дюйм | ±0,003 дюйм на дюйм | ±0,002 дюйм на дюйм |
| Плоскость и прямолинейность | 0,005 дюйма на дюйм | 0,003 дюйма на дюйм |
| Конусность отверстия | ±0,005 дюйм (±0,13 мм) | ±0,003 дюйма (±0,08 мм) |
Углы чернового пропила и учёт выреза
Поскольку мы удаляем образец, расплавляя воск из керамической оболочки, толерантности литья из алюминия под инвестиционную формовку позволяют достичь свободы дизайна, которую не могут обеспечить методы с твердым формованием.
- Нулевые уклоны чертежа: Мы можем лить нулевые уклоны параллельных стен на многих элементах, экономя вам вторичную обработку.
- Рекомендуемый уклон чертежа: Добавление 0.5° до 1° уклона снижает износ формовочного воска и ускоряет производство.
- Внутренние выемки: Мы используем растворимые восковые сердечники или многочастотную оснастку для формирования сложных внутренних проходов и глубоких выемок без труда.
Лучшие практики радиусов скругления
Острые внутренние углы создают локальные концентрации напряжений и горячие точки, что приводит к трещинам, пористости или разрывам во время охлаждения.
- Внутренние сколы: Проектируйте внутренние радиусы так, чтобы они равнялись 1.0 до 1.5 раз толщина стенки секции (минимальная) 0,060 дюйма / 1,5 мм).
- Внешние скругления: Установите внешний радиус равным внутреннему радиусу плюс толщину стенки, чтобы сохранять одинаковые размеры стенки.
- Лучшее течение: Щедрые скругления помогают жидкому металлу свободно протекать через керамическую форму, обеспечивая более чистую отделку поверхности.
Инструментальные затраты и прототипирование в литье по технологии инвестирования алюминия
Беспокоитесь, что первоначальные затраты на инструмент используют ваш бюджет? Мы разложим вычисления на части, чтобы вы могли выбрать наиболее экономичный путь для вашего объема производства.
Инвестирование в инструменты vs. стоимость за единицу
При начале алюминиевое литье под инвестиции проект, ваша основная первоначальная статья расходов — мастер-штамп, используемый для вводки восковых моделей. Хотя жесткая матрица требует первоначальных инвестиций, она значительно снижает вашу цену за деталь со временем.
- Начальная оснастка: Обработанные алюминиевые штампы создают тысячи идентичных восковых моделей с практически нулевым изменением геометрии.
- Экономия на единице цены: После изготовления штампа стоимость вашей детали значительно снижается, что делает длительные партии экономически выгодными.
- Срок службы инструмента: Качественная алюминиевая оснастка легко обеспечивает десятки тысяч восковых моделей до необходимости обслуживания.
Прототипирование литья из алюминия под инвестиции с использованием 3D-печати
В тестировании дизайна вам не нужно вкладывать тысячи в металлические штампы. Мы используем быстрые прототипирование литья алюминия по литью в инвестицию методы, чтобы быстро поставлять реальные металлические компоненты.
Вместо резки металлической формы мы 3D-печатаем жертвуемые восковые или смоляные модели непосредственно из ваших CAD-файлов. Затем вокруг этих напечатанных моделей мы строим керамическую оболочку и литье металла выполняем нашей традиционной литьем по пропавшей Wax алюминия линии.
- Без затрат на штамп: Полностью исключите затраты на формы во время валидации дизайна.
- Быстрая обработка: Перейти от цифрового файла к физическим, полностью функциональным деталям из алюминия за несколько дней.
- Гибкость проектирования: Изменяйте CAD-модели между тестовыми запусками без повторной механической обработки дорогого оснастки.
Низкий объём против высокого объёма производства
Выбор между макетами из 3D-печати и жесткой оснасткой зависит исключительно от общего объёма вашего производства и сроков проекта:
| Фактор производства | Низкий объём (макеты из 3D-печати) | Высокий объём (жесткая оснастка) |
|---|---|---|
| Начальные затраты на штамповку | $0 (Не требуется металлореиз) | Выше предварительные инвестиции |
| Цена за ед. | Выше (Включает время печати макета) | Самый низкий (Быстрое автоматическое литьё воском) |
| Срок исполнения | Самый быстрый (Первые части за дни) | Стандарт (Требуется время на формовку) |
| Изменения дизайна | Мгновенно (Обновить CAD-файл) | Требуется переработка формы |
| Лучшее применение | Прототипы и партии до 100 единиц | Массовое производство свыше 100+ единиц |
Часто задаваемые вопросы
Литье под давлением против литья под давлением литьём по песку
При сравнении инвестиционное литье против литья под давление, правильный выбор зависит от сложности детали и объема заказа. Мы рекомендуем алюминиевое литье под инвестиции для сложной геометрии, внутренних пустот и меньших первоначальных затрат на инструментовую оснастку — идеально подходит для низко- до среднего объема производства. Литье под давлением подходит для очень больших партий, где быстрые циклы оправдывают гораздо более высокие первоначальные затраты на форму.
Возможности отделки поверхности
Наш литьем по пропавшей Wax алюминия обеспечивает исключительно гладкую поверхность после литья.
- Стандартная отделка: 125 до 250 RMS (3,2 до 6,3 мкм Ra)
- Вторичная отделка: Дополнительная пескоструйная обработка или анодирование могут легко дополнительно улучшить качество поверхности
- Сохранение времени обработки: Высокая размерная точность значительно сокращает или исключает вторичную обработку
Тонкостенная алюминиевая отливка
Мы систематически изготавливаем тонкостенную алюминиевую штамповку конструкции для весо-критичных космических и автомобильных деталей.
- Минимальная толщина стенки: До 0,060 дюйма (1,5 мм) в локализованных областях
- Стандартная толщина стенки: 0,090 до 0,125 дюйма (2,3 до 3,2 мм) для равномерной прочности
- Контроль потока: Гасификация вакуумом обеспечивает полное заполнение металлом без холодных швов
Сроки изготовления оснастки и производства
Мы поддерживаем графики производства минимальными, чтобы ваши прецизионное алюминиевое литье детали доставлялись быстро.
- 3D-печатные прототипы: 1–2 недели (без необходимости сложного оснастки)
- Создание индивидуального оснастки: 4–6 недель
- Образцы первой детали: 1–2 недели после оснастки
- Полная серийная сборка: 3–5 недель после утверждения образцов



 Russian
 English
 German