
2026年8月21日
Что такое литье по выплавляемым моделям Узнайте допуски процесса литья по выплавляемым моделям, сплавы и преимущества по сравнению с песочным и штампованным литьем
Как работает литье по выплавляемым моделям: пошаговый процесс
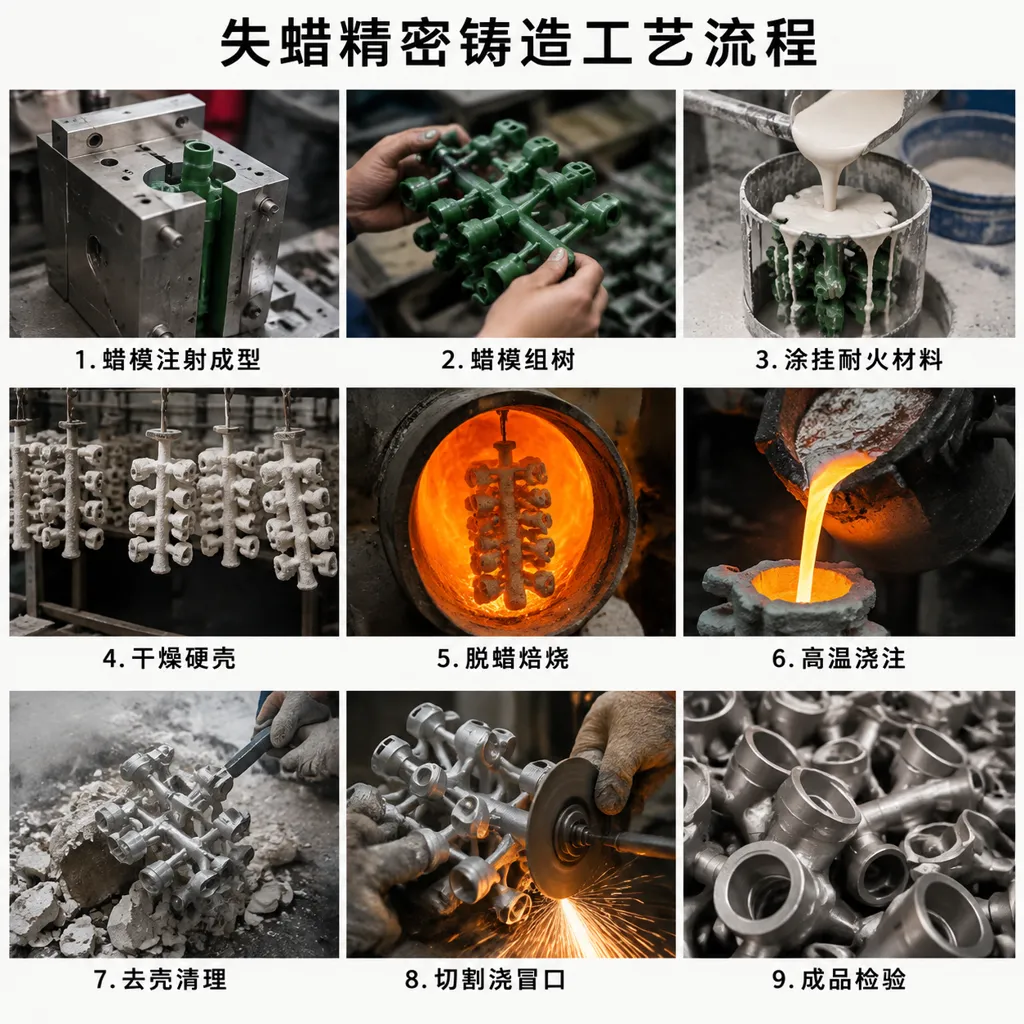
Он процесс литья по выплавляемому воску преобразует сырая металл в высокоточные детали с формой по чистому контуру и сложной геометрией. Мы опираемся на эту современную технику производства, чтобы обеспечить исключительную точность размеров и превосходную отделку поверхности без чрезмерной механической обработки. Вот как мы переводим деталь от исходного дизайна к готовому металлическому компоненту.
1. Создание воскового образца и сборка дерева
Мы начинаем с впрыскивания расплавленного воска в точностную металлическую штамповую матрицу для создания точной копии итоговой компоненты. Изготовление образцов: Каждый восковый образец учитывает точные коэффициенты усадки металла. Сборка дерева: Мы свариваем несколько восковых образцов на центральном восковом образцовом штырьке, создавая структурированную систему зажима и направляющих, которая обеспечивает равномерное растекание жидкого металла.
2. Погружение в ceramic shell slurry и обсыпка штукатуркой
Чтобы построить керамическое литье по формам shell, the assembled wax tree undergoes repeated dipping and coating cycles. Primary Slurry Dip: The assembly is submerged into a fine liquid ceramic slurry to capture tight surface details. Штукатурка: Fine ceramic grains are dusted onto the wet slurry coat to build structural integrity. Строение оболочки: We repeat this process multiple times to build a durable, heat-resistant shell capable of handling molten metal.
3. Dewaxing Autoclave Process
Once the ceramic shell dries, we place the entire structure into a high-pressure автоклав де wax. Rapid, high-pressure steam melts out the interior wax within minutes, preventing thermal expansion from cracking the ceramic walls. The reclaimed wax drains out completely, leaving a clean, hollow ceramic cavity ready for metal filling.
4. High-Temperature Metal Pouring and Cooling
Before liquid metal hits the mold, we preheat the hollow ceramic shell in a furnace to burn off micro-residues and prevent thermal shock. Metal Alloy Pouring: We melt specified alloys—from stainless steel to specialized superalloys—and execute precise metal alloy pouring directly into the preheated shell. Контролируемое охлаждение: Металл застывает внутри огнеупорной керамической формы, образуя твердую, практически готовую к литью форму.
5. Разборка оболочки и отделка поверхности
После полного остывания металла мы удаляем внешнюю керамическую оболочку и изолируем отдельные детали. Шелловый выброс: Вибрационные молотки и струи воды высокого давления разрушают внешнюю керамическую оболочку. Разрезка детали: Мы отделяем отдельные металлические компоненты от центральной стержневой ветви. Отделка: детали подвергаются пескоструйной обработке, шлифовке и термической обработке для достижения точных допусков по размерам и оптимальной поверхности Ra стандартами.
| Этап процесса | Этап | Ключевое производство действие |
|---|---|---|
| Этап 1 | Сборка воска | Ввод в форму восковых моделей и сборка на центральной стержневой ветви. |
| Этап 2 | Формовка оболочки | Погружение в тонкий керамический шлам и нанесение огнеупорных слоев stucco. |
| Этап 3 | Депроражация | Растапливание внутреннего воска внутри автоклаве под высоким давлением. |
| Этап 4 | Литейная плавка металла | Разогрейте керамический mould и залейте расплавленный сплав под строгим тепловым контролем. |
| Этап 5 | Извлечение и доводка | Удалите керамическую оболочку, отсоедините детали от воскового стержня и пескоструйной обработки поверхности. |
Литейная обработка инвестициями vs другие методы литья
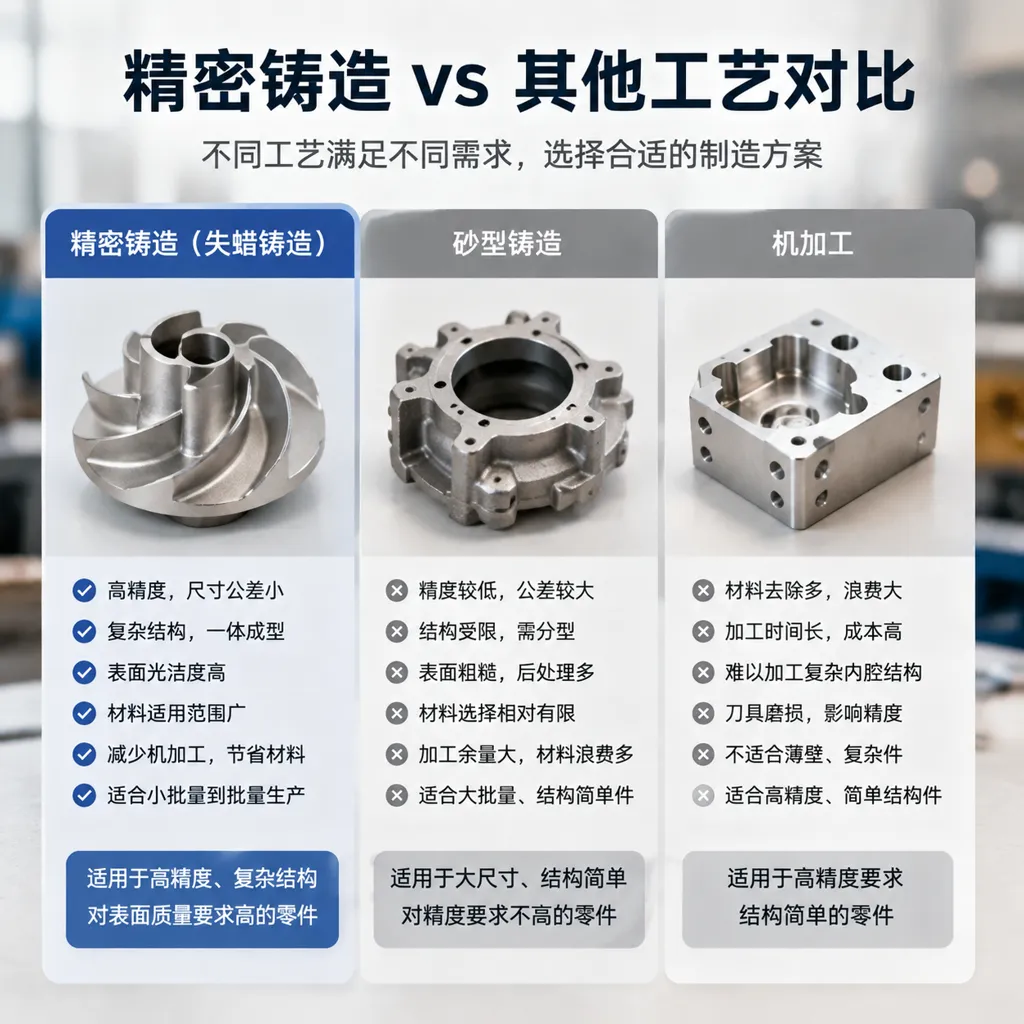
Мы часто оцениваем различные производственные маршруты, чтобы достичь точного баланса между характеристиками детали и стоимостью производства. Выбор правильного процесса зависит от целевого объема, выбора материала и требуемых допустимых отклонений по размеру.
Литейная обработка инвестиционными методами против песочного литья
В то время как песочное литье хорошо подходит для массивных, низкопроизводительных структурных деталей, мы полагаемся на прецизионную литье инвестициями, когда строгая геометрическая точность и гладкие поверхности недопускаются компромиссам.
- Поверхностная отделка: Литье инвестициями обеспечивает гладкую поверхность Ra от 3,2 до 6,3 мкм, исключая необходимость сильной вторичной шлифовки.
- Толеранс: Мы достигаем узких линейных допусков (±0,005 дюйма на дюйм), уменьшая потребность в послеотливной обработке.
- Сложность: Отливает тонкие стенки, мелкую надпись и скрытые каналы, которые песочные формы не могут воспроизвести.
Чтобы увидеть, как эти два процесса сопоставляются на рабочем месте, ознакомьтесь с нашим руководством по преимуществам инвестиционного литья по сравнению с зеленым песочным литьем.
Литье под давлением против литья под давлением литьём по песку
Литье под давлением отлично подходит для быстрого производства некоррозионных деталей, но литье под инвестиции дает нам полную свободу по выбору сплава и возможности формирования сложных сердечников.
- Универсальность материалов: Мы заливаем нержавеющую сталь, углеродистую сталь, никелевые суперсплавы и титан — металлы, которые разрушают формы для высокого давления литья под давлением.
- Инвестиции в оснащение: Инструменты для восковыми моделями требуют меньшего стартового капитала, чем формы для литья под давление из тяжелой стали.
- Внутренняя геометрия: Растворимые восковые ядра позволяют создавать сложные подпоры и полые конструкции, которые rigid формы литья под давление не смогут извлечь.
Для полной себестоимости по объему и типу сплава смотрите наше сравнение на литье под давлением против литья под инвестиционное.
Точная литье против ЧПУ-машиных работ
Обтачивание сложной детали из цельного заготовка приводит к растрате ценного металла и израсходованию дорогих часов станков.
| Особенность | Высокоточное литье по выплавляемым моделям | ЧПУ обработка |
|---|---|---|
| Использование материала | Литье близко к предельно допустимой форме сокращает объем металлических стружек | Высокие потери материала из-за удаления твердого блока |
| Внутренние протоки | Бесшовно создают изогнутые внутренние полости | Ограничено прямолинейными путями и доступностью инструмента |
| Эффективность объема | Стоимость за деталь снижается стремительно при масштабе | Единичная стоимость остается стабильной на больших сериях |
| Срок исполнения | Требуется инструментация под узор заранее | Более быстрая настройка для прототипов из одного элемента |
Совместимые металлы и сплавы для прецизионной литья по выплавляемым моделям
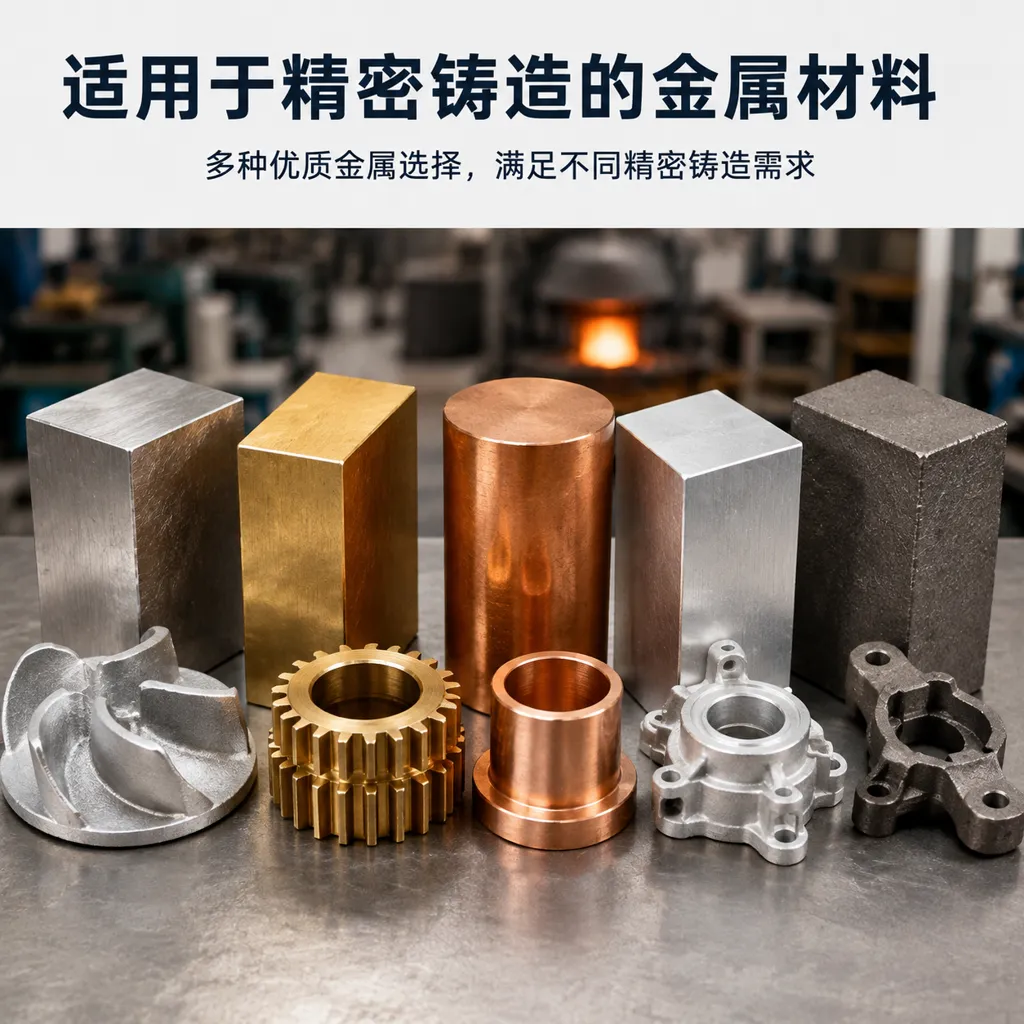
Когда клиенты спрашивают нас, для чего лучше всего подходит литьё под инвестиции, универсальность сплавов всегда на первом месте. Мы заливаем широкий спектр черных и цветных металлов, чтобы получить почти готовую деталь по форме с надежными допусками и тонкой обработкой поверхности Ra.
Нержавеющие стальные и углеродистые стальные сплавы
Сталь остается основным выбором в прецизионном литье под инвестиции благодаря своей универсальности, структурной прочности и герметичности.
- Нержавеющие стали (серии 300 и 400, 17-4 PH): Необходимы для клапанов, насосов и оборудования, требующих коррозионной стойкости. Мы производим широкий ассортимент литьевых нержавеющих сталей кастовых сплавов и марок разработано для суровых морских и химических условий.
- Углеродистые и легированные стали: Экономичные решения с высокой прочностью на растяжение и износостойкостью, идеальные для тяжелого оборудования, кронштейнов и компонентов литья в конструкциях.
Алюминий и титан для легких применений
Когда снижение веса напрямую влияет на производительность, литье сплавов цветных металлов без потери прочности обеспечивает высокий показатель прочности к весу без ущерба долговечности.
- Литье под инвестиционную формовку алюминия: Обеспечивает отличную теплопроводность и легкую прочность, что делает его идеальным для корпусов электроники, кронштейнов для автомобилей и авиационных компонентов.
- Титановые сплавы: Обеспечивают исключительную коррозионную стойкость и биосовместимость, служат для высоконагруженных авиакосмических конструкций и медицинских имплантатов.
Никелевые и кобальтовые суперсплавы
Когда серьезные температуры и агрессивные среды разрушают стандартные металлы, специализированные суперсплавы обеспечивают долговременную эксплуатацию.
- Никелевые сплавы (Inconel, Hastelloy): Поддерживают высокую предел текучести и устойчивость к ползучести внутри газотурбин и оборудования для производства электроэнергии.
- Кобальто-основанные сплавы: Обеспечивают исключительную жаростойкость к коррозии и долговечность. Рассмотрение специализированных кобальтовых сплавов для высокой износоустойчивости и термостойкости обеспечивает критические преимущества для промышленных применений с высокой фрикцией.
Ключевые преимущества точной литьевой литья по формам
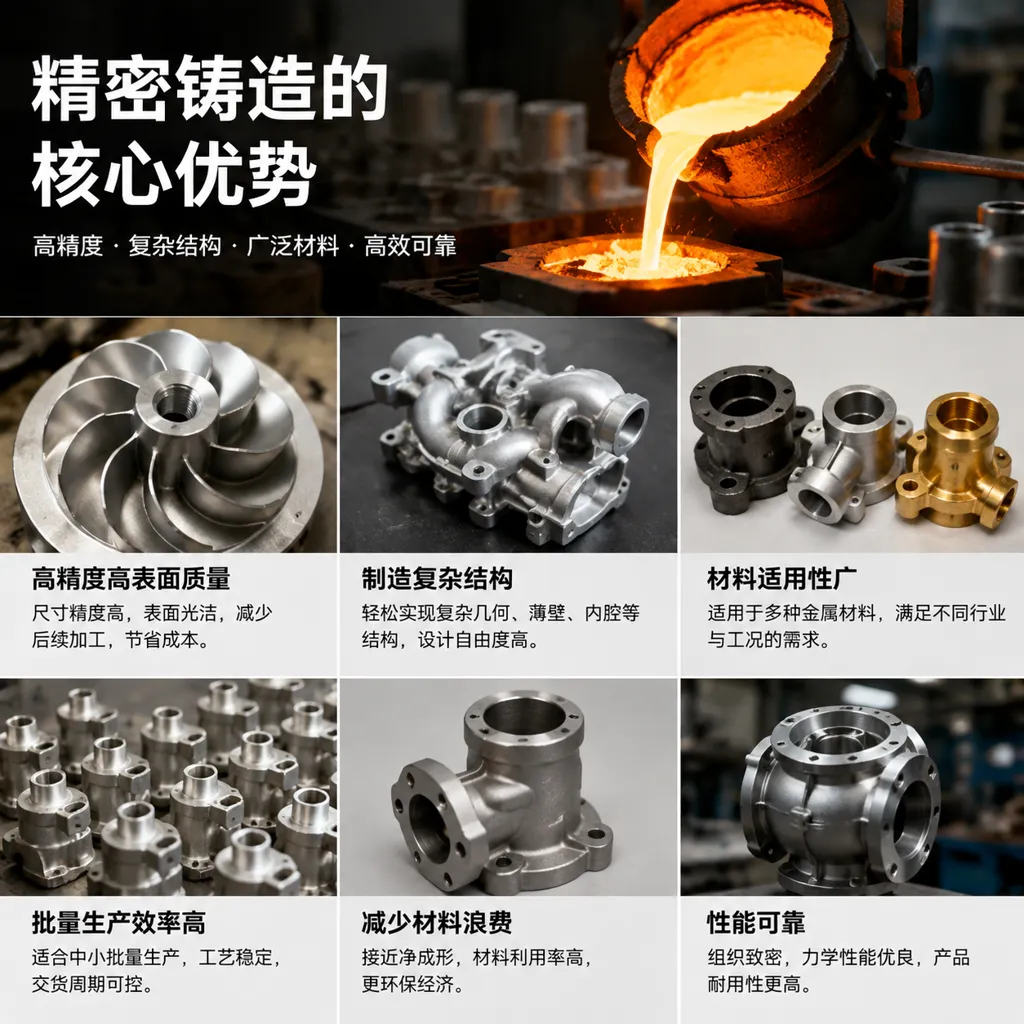
Мы используем точное литьевое литье по формам и прототипы для изготовления сложных деталей литья, соответствующих строгим механическим требованиям при сохранении эффективности производства.
Сложная геометрия и возможности тонких стенок
- Сложная свобода проектирования: Мы отливаем сложные внутренние полости, выемки и тонкие стенки до 0,040 дюйма (1,0 мм), которые стандартные режущие инструменты не могут выполнить.
- Консолидация деталей: Производя одну деталь литья близкую к готовой форме, мы объединяем сборки из нескольких деталей, устраняя место соединения, сварные швы и точки структурной слабости.
Превосходная отделка поверхности и тесные допуски
| Параметр | Стандарт возможности | Преимущество по характеристикам |
|---|---|---|
| Поверхностная отделка Ra | 125 микроинча (3,2 мкм) или лучше | Гладкая тактильная отделка из формы; минимизирует вторичную полировку |
| Допуски по размеру | ±0.005 дюйм/дюйм (±0.13 мм) | Точная, повторяемая точность на протяжении крупных серий производства |
Снижение времени вторичной обработки и отходов
- Минимальные отходы сплава: Формирование деталей непосредственно до близкой к готовой формы снижает потери дорогостоящих материалов при литье металлических сплавов.
- Сокращение циклов механообработки: Минимизация после литья точного литья и ЧПУ-машного снижает стоимость оснастки, ускоряет сроки производства и снижает общую стоимость за деталь.
Распространённые применения в ключевых отраслях
Когда критически важные отрасли требуют сложной геометрии, тонких стенок и гладких поверхностей без дорогостоящей постобработки, прецизионное литьё по выплавляемым моделям это наше предпочтительное решение. Мы производим высокопрочные практически готовую к литью форму детали, соответствующие строгим стандартам в нескольких крупных глобальных секторах.
Аэрокосмические и оборонные компоненты
Авиационное проектирование не допускает ошибок. Мы поставляем структурные детали, критичные для полета, фитинги топливной системы, компоненты турбин и военную технику, созданные, чтобы выдерживать экстремальные температуры и давления. Применение высокоэффективных материалов, таких как компоненты алюминиевого сплава марки 357 позволяют нам достигать высоких прочностно-весовых коэффициентов для лёгких авиационных приложений.
Производство медицинских приборов и хирургических инструментов
Медицинские приложения требуют исключительной размерной точности и биосовместимых поверхностных отделок. Используя техники литья по выплавляемым воскам, мы изготавливаем: Хирургические инструменты: ручки, пинцеты, зажимы и специальные корпуса ножевых блоков. Ортопедические импланты: Компоненты замены суставов, отлитые из прочных сплавов кобальт-хром и титан. Дiagnostic equipment: Кронци и корпуса для устройств визуализации и хирургической робототехники.
Автомобильная, насосная и клапанная фурнитура
Тяжелая промышленная применяемость зависит от прочного ливарных литейных компонентов которые выдерживают высокие давления жидкостей и постоянное трение. Используя такие прочные материалы, как компоненты из стали марганцевой 4140, мы поставляем надежные детали для требовательной среды: Автомобильный: impellers турбокомпрессоров, коромысла, вилки переключения и выпускные коллекторы. Насосы и клапаны: Корпуса вакуумных клапанов под высоким давлением, гидравлические импеллеры, корпус насоса и коллекторы.
Часто задаваемые вопросы об инвестиционном литье
Почему это называется инвестиционным литьем?
Термин "инвестиции" происходит от традиционного определения "инвестирование" — означает облекать, окружать или покрывать объект. Мы окружаем точный восковый образец жидкой керамической суспензией, чтобы сформировать прочную керамическую оболочку для литья. После застывания оболочки воск плавится, оставляя точную полую полость, готовую для литья расплавами металлов высокой температуры.
Литейное литье по выплавке воска такое же, как инвестиционное литье?
Да, литье по выплавке воска и точное инвестиционное литье относятся к одному и тому же фундаментальному процессу. "Выплавка воска" описывает основной механизм, при котором восковые образцы тают внутри автоклава для выплавки. Понимание истоков литье по выплавляемому воску против литья по инвестиционному воску подчеркивает, как современные индустриальные литейные заводы превратили древние техники выплавки воска в высокотехнологичный автоматизированный производственный процесс.
Размеры и масса литых деталей
Инвестиционное литье охватывает исключительно широкий диапазон размеров деталей, достигая близких к готовому размеру результатов литья по различным металлическим сплавам:
- Диапазон массы: От деликатных медицинских компонентов массой около 5 граммов до 150 килограммов тяжелой промышленной фурнитуры.
- Габаритная оболочка: Типичные размеры варьируются от нескольких миллиметров до 1,5 метров.
- Допуски и отделка: Достижение очень строгих допусков по размеру (±0.005 дюйм/дюйм) и гладкой поверхности Ra значений (125 RMS) прямо из оболочки.
Будь то производство тяжелого стального фурнитуры или легковесной алюминиевое литье под инвестиции геометрии, пределы по размерам зависят в основном от оборудования для обработки форм и емкостей плавки печи.
Насколько дорогое литье под инвестиции инструментовование?
Затраты на штампованную оснастку алюминия для восковых моделей на этапе предшествующего моделирования обычно варьируются от $1,500 до $10,000+, в зависимости от сложности детали, требований к ядру и числа полостей. Хотя затраты на оснастку выше, чем при песчаном литье, мы устраняем дорогостоящую вторичную механообработку с ЧПУ и уменьшаем количество брака, что делает литье под инвестиции значительно более экономичным для производства со средним и высоким объемом.



 Russian
 English
 German