

2026년9월21일
Прочная литая арматура, разработанная для надёжного контроля потока, коррозионной стойкости и долговечной работы в требовательных промышленных условиях
Что такое литая арматура и как она работает?
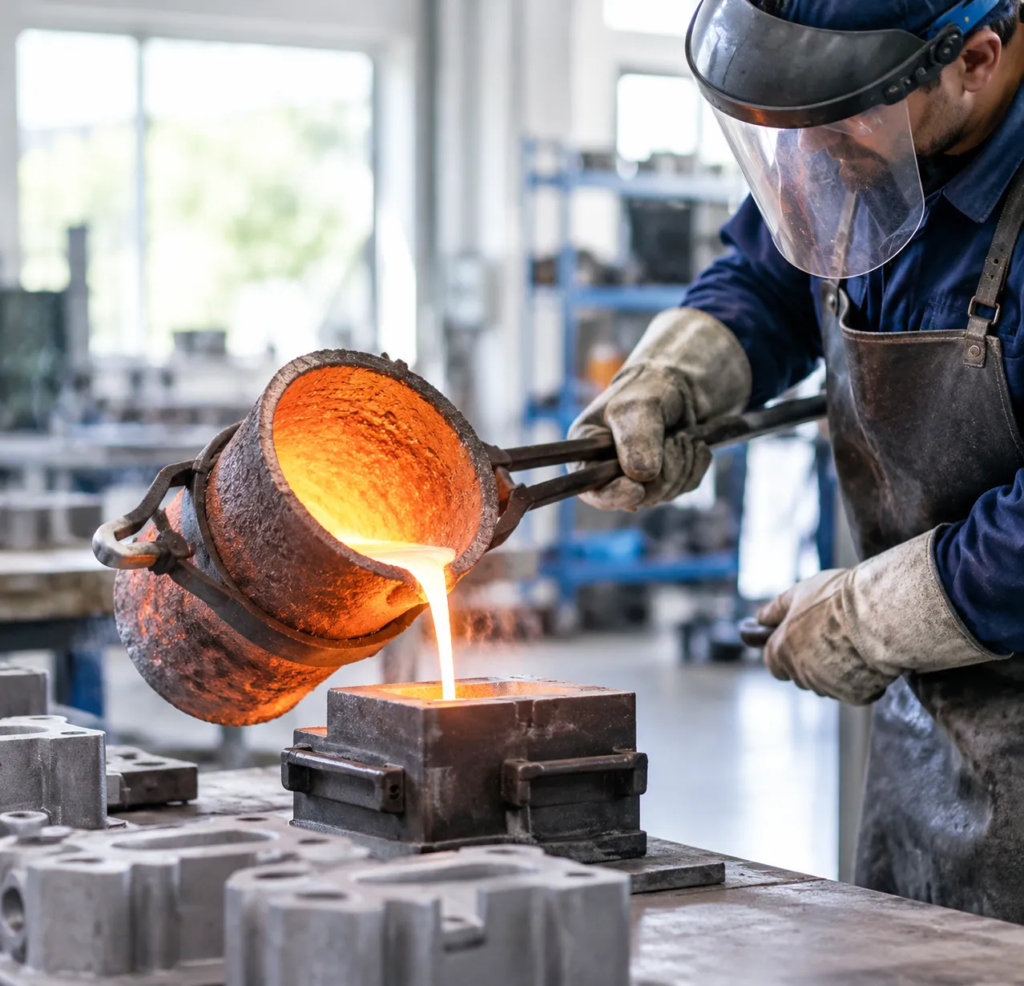
A литая арматура это устройство промышленного контроля потока, изготовляемое методами литья расплавленного металла в специально спроектированную форму. На наших производственных мощностях мы используем этот метод для выпуска прочных корпусов клапанов, сохраняющих давление и регулирующих, изолирующих или ограничивающих поток жидкостей и газов в сложных трубопроводных сетях.
После того как расплавленный сплав остывает и затвердевает внутри формы, образуется компонент близкий к номинальной форме, требующий минимальной последующей механической обработки.
[Производство форм] ➔ [Подготовка формы] ➔ [Заливка расплавленного металла] ➔ [Кристаллизация] ➔ [Точные обработки на ЧПУ]
Ключевые структурные элементы, формируемые литьём
- Корпус клапана: Основная граница давления, соединяющаяся с трубопроводом и содержащая внутренние тракты потока.
- Кепа (головка): Верхнее покрытие, установленное на корпус, фиксирующее шток, уплотнение и внутренние элементы управления под давлением.
- Член диска или уплотнения: Подвижная внутренняя часть (такая как клин затвора, пробка глобатора или шар), которая напрямую останавливает или регулирует поток процесса.
Литьё клапанов против заготовки из литой заготовки
В то время как штанговые заготовки клапанов из обрабатываемого стержня хорошо работают для небольших, простых соединений, литье остается превосходным выбором для сложных промышленных приложений по управлению потоком.
| Особенность | Литой клапан | Клапан из заготовки с механической обработкой |
|---|---|---|
| Сложность внутренней полости | Высокая; допускает плавные, контурные, низкотурбулентные тракты потока | Низкая; ограничена прямыми, просверленными каналами |
| Материальные отходы | Минимальная; расплавленный металл заполняет точные полости нужной формы | Высокая; значительная часть материала удаляется с помощью отрезной обработки |
| Возможности по размеру | Доступно от 2 дюймов до 60+ дюймов | Обычно ограничено компактными размерами до 2 дюймов |
| Экономика производства | Экономически эффективен для производства со среднеме/высоким объемом | Высокая стоимость оснастки и обработки на единицу продукции |
| Однородность толщины стенки | Инженерно разработанные варианты оптимизируют точки структурного напряжения | Униформа или ограничено размерами заготовок в прутке |
Общие методы литья клапанов и производственные процессы
Выбор правильного процесс литья клапана непосредственно влияет на герметичность под давлением, размерную точность и производственные издержки. Мы используем несколько основных методов литья в зависимости от типа клапана, сплава, размера и рабочего давления.
+---------------------+-------------------------------+-----------------------------------+ | Метод литья | Идеальный размер клапана и давление | Основные преимущества | +---------------------+-------------------------------+-----------------------------------+ | Песчаное литье | DN50 до DN2000+ (все классы) | Экономично для больших заготовок | | Литье под investors (investment casting) | DN15 до DN100 (до PN420) | Высокая точность, гладкая отделка | | Шелковое литье (shell mold) | DN25 до DN300 (класс 150-600) | Ужесточенные допуски, низкая пористость | | Литье под давлением (die casting) | DN10 до DN50 (низкое давление) | Быстрые циклы, цветные сплавы отсутствуют | +---------------------+-------------------------------+-----------------------------------+
Песчаное литьё для тяжелых и крупногабаритных клапанов
Песчаное литье — наш стандартный метод производства тяжелонагруженных деталей крупного диаметра чугунно-литой стальной клапан корпуса для корпусов, крышки и больших дверных или задвижных клапанных корпусов. Процесс: Расплавленный сплав льют в связанные песчаные формы, формируемые вокруг деревянных или металлических моделей. Лучшее применение: Толщина стенок более 20 мм и диаметры клапанов до DN2000+. Повышение эффективности: Мы часто реализуем 3D-печатные песчаные формы для быстрой прецизионной литья под давлением чтобы обойти традиционные технологические инструменты для моделей, значительно сокращая сроки изготовления для нестандартных прототипов.
Инвестиционное литьё (Lost Wax) для высокоточных компонентов
Инвестиционное литьё обеспечивает превосходную размерную точность и исключительные поверхностные отделки (Ra 3.2 до 6.3 мкм). Процесс: Восковые модели впрыскиваются, собираются в дерево, окунаются в керамическую суспензию, удаляются воском и заполняются расплавленным сплавом. Лучшее применение: Компактная корпус клапана инвестиционного литья дизайны, внутренние пластины, ядра шаровых клапанов и сложные отделки из нержавеющей стали или сплавов. Возможности: Наша преданная инвестиционное и прецизионное литье для металлических деталей обеспечивает геометрию net-shape, снижая последующую механическую обработку до 60%.
Облицовка оболочкой для гладкой поверхности и точных допусков
Литьё по шеллу использует смолонаполненный песок, отверждаемый на нагретых металлических формах, чтобы создать тонкие, жесткие формы. Допуски: Обеспечивает более жесткие допуски (CT6–CT8) по сравнению с зелёным песком. Качество поверхности: Даем гладкие каналы протока с минимальным турбулентным перемешиванием на границе. Применение: Идеально подходит для средних по размеру корпусов промышленных шаровых, глобальных и клиновых клапанов, где критична однородная толщина стенки.
Технологии литья под давлением для нелетучих металлов и клапанов малого давления
Литье под давлением использует многоразовые стальные штампы при высоком гидравлическом давлении для инъекции расплавленных нелетучих металлов. Материалы: Преимущественно используется для алюминиевых, латунных и цинковых сплавов. Применение: Наилучшее применение для клапанов ОВК, пневматических приводов, корпусов газовых регуляторов и линий коммунального назначения низкого давления, требующих высоких объемов выхода и равномерности стенок тонких стенок.
Термообработка после литья, ЧПУ-обработка и отделка поверхностей
Сырьевые заготовки проходят строгую постобработку перед сборкой: Термообработка: нормализация, отпуск и закалка или отпуск раствором для снятия внутреннего напряжения в литье, устранения хрупких структур и повышения пластичности. ТОЧЕНИЕ ЧПУ: Многоосевые ЧПУ-центры поворачивают плечевые поверхности фланца, сверлят отверстия под болты, обрабатывают поверхности упорной прокладки крышки и завершают портировки мест посадки с малыми допусками. Поверхностная отделка: Шлифовка струйная с целью удаления керамических/песчаных остатков, затем травление кислоты, пассивация для нержавеющих сплавов и покрытия эпоксидной или термической напылки для углеродистых сталей.
Материалы, применяемые при производстве клапанных отливок
Выбор правильного сплава определяет, насколько хорошо он держится против прямого давления, экстремальных температур и агрессивной среды. Мы литье корпуса задвижек в несколько семейств материалов основы в зависимости от рабочей среды и совместимости с жидкостями. литая арматура Литьё корпусов клапанов из углеродистой стали в нескольких группах материалов основы в зависимости от рабочей среды и совместимости с жидкостями.
Классы литья из углеродистой стали (WCB, WCC, LCB)
Литьевая углеродистая сталь — стандартный рабочий узел для общего промышленного и трубопроводного контроля потока. ASTM A216 WCB / WCC: Наиболее распространённые grades для неагрессивных промышленных применений, пароперерабатывающие линии и нефтегазовые сети до 800°F (425°C). Стандарт Задвижка из литья WCB обеспечивает отличную сварку и структурную прочность. ASTM A352 LCB / LCC: Разработано для низкотемпературной службы до -50°F (-46°C), сохраняя высокую ударную прочность в криогенных и холодных климатических условиях.
Летые нержавеющие стали марки (CF8, CF8M, CF3M)
Для агрессивных химикатов, кислот и санитарных условий мы производим литые нержавеющие клапаны, соответствующие критическим требованиям трубопроводов. Вы можете оценить наши доступные литьевых нержавеющих сталей кастовых сплавов и марок для точного соответствия металлургическим потребностям. CF8 (Литой 304): Сопротивляется окислению, органическим химикатам и общему коррозионному среде в пищевых, питьевых и коммунальных процессах. CF8M (Литой 316): Содержит 2% до 3% молибдена для защиты от образования пузырьков из-за хлоридов и морского воздуха. a литой клапан из нержавеющей стали CF8M является стандартным выбором для переработки нефти, морских и химических трубопроводов. CF3 / CF3M (Литой 304L / 316L): Низкоуглеродные эквиваленты, разработанные для предотвращения выпадения карбидов во время монтажа после сварки на месте. Для детального сравнения материалов смотрите нашу гиду по латуни нержавеющей сталь_CASTING?.
Чугун и с чугунной ковкой
Чугунные отливки обеспечивают экономичный контроль потока для муниципальных, HVAC и промышленных коммунальных сетей низкого давления: Серый чугун (ASTM A126): Идеально подходит для неударных, низконапорных применений, таких как базовый чугунный задвижка входной трубопровод сточных вод. Давленый чугун (ASTM A395 / A536): Структура графита шаровидной формы обеспечивает более высокую прочность на растяжение и ударную вязкость, что делает его стандартом для высокопроизводительных муниципальных водопроводов и надежным задвижка из ковкого чугуна.
Сплавные стали и двуокись нержавеющей стали (Duplex):
Для экстремальной химической переработки, кислыми газами (H2S) и ультра-высоким давлением стандартные grade не справляются: Дуплекс и сверхдуплекс (CD4MCu, 4A, 5A, 6A): Обеспечивает вдвое большую механическую прочность по сравнению с Austenitic нержавеющей сталью, при этом обладает исключительной устойчивостью к сдвиговой коррозии. Никелевые сплавы (Hastelloy, Monel, Inconel): Разработано для концентрированной серной кислоты, фтористой кислоты и тяжелой парогазовой добычи сероводородом. Хром-молибденовые стали (WC6, WC9, C5, C12): Сопротивляются ползучести, эрозии и графитированию в котельных линиях с повышенной температурой и в электростанциях.
Бронзовые и латунные литьё
Литые изделия на основе меди работают с сырой морской водой, системами охлаждения и линиями пожаротушения. Алюминиевый бронз (C95800): Превосходная стойкость к биопокрытию, кавитации и морскому коррозионному воздействию на морских платформах и грузовых судах. Оловянный бронз и свинцованный красный латунь (C83600): Надежные, экономичные варианты для коммерческой сантехники, клапанов для маломощных морских камер и распределения питьевой воды.
| Группа материалов | Типичная литейная марка | Макс / Мин диапазон температур | Применение основного клапана |
|---|---|---|---|
| Углеродистая сталь | ASTM A216 WCB | -29°C до 425°C | Нефть и газ, паровые трассы, общий процесс |
| Низкотемпературная сталь | ASTM A352 LCC | -46°C до 345°C | Пайплинии холодного климата, криогенная транспортировка |
| Нержавеющая сталь | ASTM A351 CF8M | -196°C до 538°C | Химические заводы, переработка пищевых продуктов, морской транспорт |
| Кованый чугун | ASTM A536 65-45-12 | -20°C до 350°C | Городское водоснабжение, коммунальные сети |
| Бронзовый сплав | ASTM B148 C95800 | -196°C до 260°C | Системы морской воды, морские платформы, на палубе судов |
Популярные виды клапанов для литья и их применение
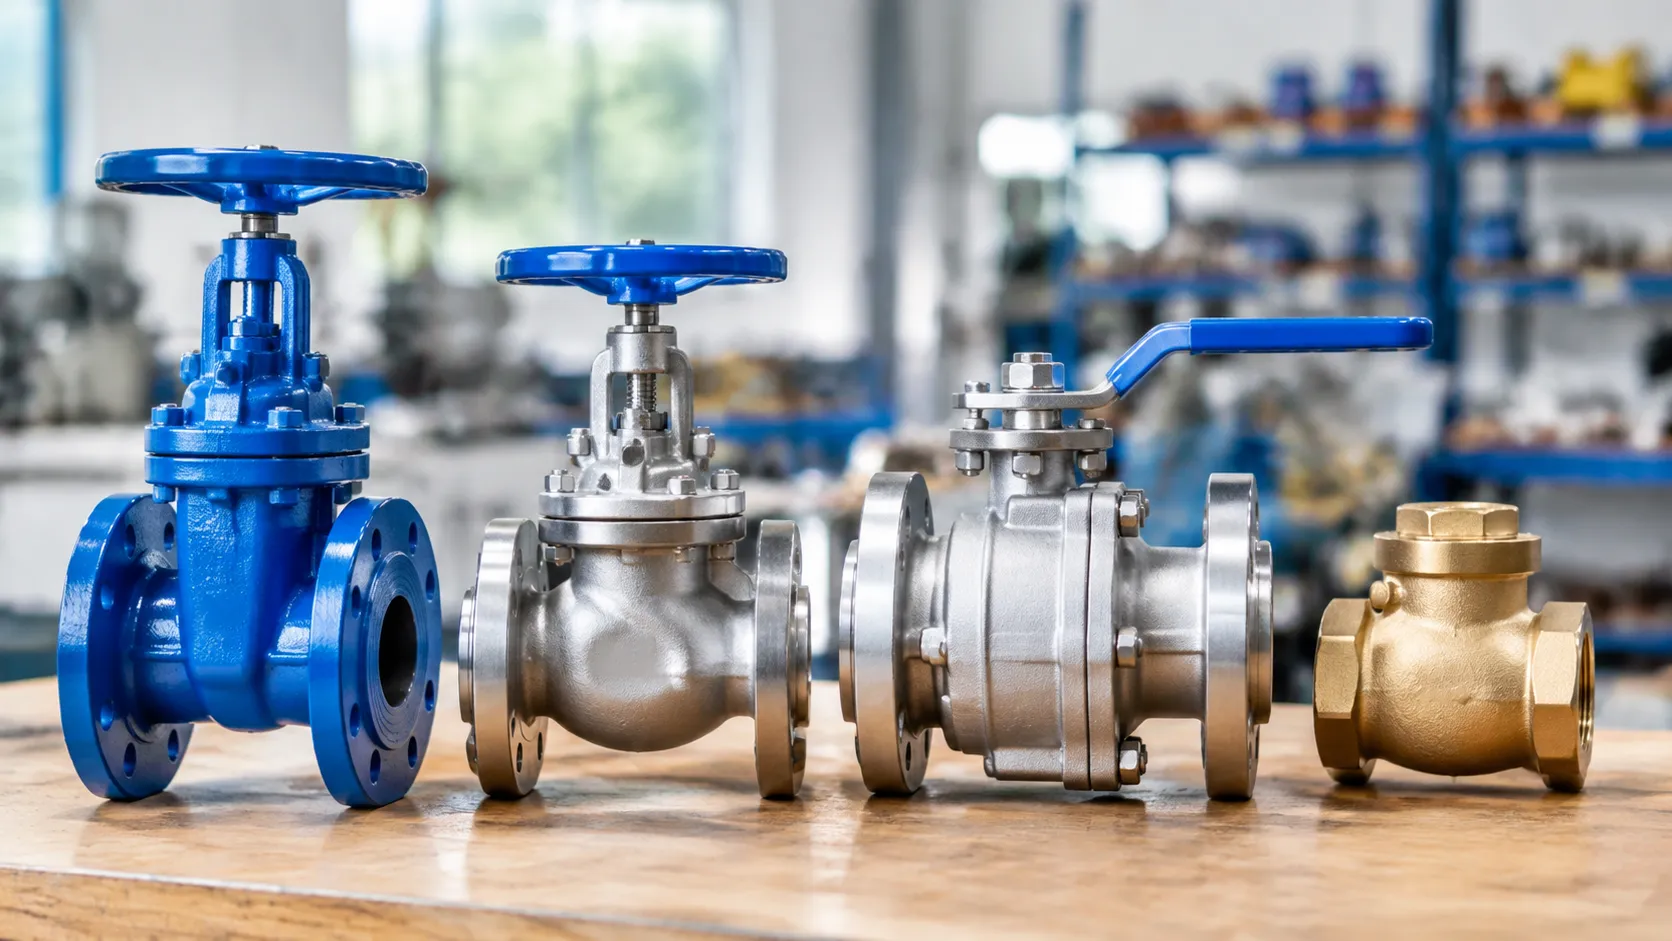
Различные операции по трубопроводам требуют разных характеристик потока, диапазонов давлений и скоростей перекрытия. Используя специализированные литейные методы, мы производим несколько стандартных конструкций клапанов для литья, адаптированных под конкретные промышленные задачи.
Чугунно-стальные клиновые клапаны
Клиновые клапаны из чугуна и стали обеспечивают полное перекрытие с прямоточным прохождением. При полностью открытом положении клин выдвигается полностью из потока, что приводит к минимальному падению давления и снижению турбулентности по трубопроводу. Лучшее применение для: Основные линии процессов, распределение пара под высоким давлением и трубопроводы сырой нефти, где требуется нескользящий поток. Общие материалы: Литьевые корпуса клапанов ASTM A216 WCB и нержавеющая сталь CF8M для агрессивного обслуживания.
Чугунные глобальные клапаны
Глобальные клапаны характеризуются внутренним S-образным профилем потока, который направляет жидкость через горизонтальное седло. Эта геометрия обеспечивает точную регулировку потока, тонкий контроль и надежное запирание, хотя она приводит к большему падению давления по сравнению с задвижками. Лучшее применение для: Системы охлаждающей воды, регулирование топочного масла, ограничение подачи воды и применения, требующие частых циклов. Стандарты проектирования: Изготовлены по спецификациям литых клапанов ASME B16.34 для выдерживания непрерывной эрозии жидкости.
Литые шаровые клапаны
Литый шаровой клапан использует сферическую пластину с центральным отверстием для быстрого запирания на четверть оборота. Производится литьём песчаным способом или прецизионным инвестиционным литьём; корпус клапана содержит упругие или металл-об-металлу седла для поддержания герметичности. Для агрессивных химических сред мы используем кастомные сплавы через специализированные никелевые услуги литья для Inconel и Monel. Лучшее применение для: Углеводородная переработка, химические линии и газопроводы, требующие быстрой аварийной изоляции. Конфигурации: Доступны в одно-, двух- и трехсекционном литом корпусе, соответствующем стандартам API 6D для литых клапанов.
Задвижки-клокеры
Задвижки-клокеры зависят исключительно от линейного давления и скорости потока, чтобы автоматически предотвращать обратный поток. Литейное производство позволяет формировать сложные внутренние шарниры и камеры потока для различных механизмов закрытия. Свинг-задвижка: Защёлка с шарнирным диском полностью открывается для стандартного горизонтального потока. Задвижка-подъем: Поршневой или шаровой направляющий вертикально для высоконапорных пульсаций. Двойная пластина: Дисковый элемент с пружинной нагрузкой обеспечивает быструю реакцию и защиту от гидравлического удара в компактных установках.
Литые дроссельные бабочки
Литые бабочковые задвижки используют центрированный или сдвиговой вращающийся диск для регулирования или изоляции потока в трубопроводах большого диаметра. Их компактный, вайферный или латунный профиль существенно снижает общую массу и занимаемую площадь по сравнению с традиционными шиберами. Лучшее применение для: Муниципальный водопровод, цепи охлаждения HVAC, линии морской воды и участки распределительных сетей коммунальных предприятий малого и среднего давления. Общие варианты: Альтернативы задвижек из чугуна, задвижки-дуплекс с упор-упором резиновой прокладки и высокопроизводительные тройные смещенные конструкции из чугуна.
| Тип клапана | Основная функция потока | Падение давления | Тип обычно седла/ закрытия |
|---|---|---|---|
| Задвижка | Включение/изоляция | Очень низкая | Клинок/диск к двойным седлам корпуса |
| Задвижка глобальная | Дросселирование и регулирование | Высокая | Сегмент/диск перпендикулярен седлу |
| Шаровая задвижка | Быстрое перекрытие на четверть оборота | Низкая | Ротационный шар против мягких/металлических седел |
| Сигнальный клапан | Обратный клапан / противообратный | Умеренный | Диск или заслонка с гравитацией/пружиной |
| Кулачный клапан | Компактная изоляция / дросселирование | Низкая до умеренной | Центрированный или эксцентрический вращающийся диск |
Литьевые клапаны vs кованые клапаны: ключевые различия
При выборе оборудования для регулирования потока, сравнение литьевого клапана против кованого клапана сводится к размеру, механическим напряжениям, внутренней геометрии и бюджету производства. Оба метода производят надежные индустриальные клапаны, но их производственные методы создают различные металлургические и эксплуатационные характеристики.
Структурная целостность, зерновой поток и пористость
- Зерновой поток: Ковый прессование压 de forging压 compresses solid steel billets under immense pressure, aligning the directional grain flow along the contours of the valve body. This eliminates voids and yields exceptional impact and fatigue resistance.
- Контроль пористости: A литая арматура is formed by pouring molten metal into a mold cavity. While modern foundry methods minimize gas porosity and shrinkage voids, cast bodies rely on tight quality control and NDT to guarantee pressure tightness.
- Механическая прочность: Forged valves handle severe cyclic thermal fatigue better, whereas properly heat-treated чугунно-литой стальной клапан bodies offer excellent uniform strength across multidirectional load axes.
Cast vs. Forged Valve Comparison
| Особенность | Литой клапан | Forged Valve |
|---|---|---|
| Manufacturing Process | Molten metal poured into sand or ceramic molds | Solid metal shaped under extreme compressive force |
| Common Size Range | 2 inches to 60+ inches (DN50 – DN1500+) | 1/2 inch to 2 inches (rarely above 4 inches) |
| Сложность дизайна | High; accommodates intricate internal flow paths | Limited; simple shapes, straight-through bodies |
| Показатели давления | ASME класса 150 до класса 1500 (пользовательский класс 2500) | ASME класса 800 до класса 2500+ |
| Структура зерна | Нeнаправленная, изотропная кристаллическая структура | Направление потокa зерна по геометрии клапана |
| Оснастка и единичная стоимость | Снижение себестоимости единицы при крупных партиях и больших диаметрах втулки/отверстий | Более высокая стоимость оснастки/станочной обработки для сложных форм |
Размер Возможности по размеру и сложность дизайна
Литье позволяет нам изготовлять корпусные детали больших диаметров и сложной формы для клапанов — такие как глобальные проточные, двухплунжерные обратные клапаны и эксцентрические бабочковые клапаны, которые практически невозможно или экономически нецелесообразно кузнець. Сложные внутренние каналы, переходы стенок и интегрированные фланцы легко отливаться в одной форме.
Ковка в первую очередь предназначена для компактных, малобрюшных единиц (обычно $ ≤ $ 2 дюйма), где высокая плотность металлической структуры необходима для выдерживания экстремальных напряжений в трубопроводе.
Давление, рейтинги и экономия затрат
Клапанные задвижки легко соответствуют требованиям ASME B16.34 литые запорные клапаны соответствие стандартам в рамках стандартных индустриальных номинальных давлений (класс 150, 300 и 600), обеспечивая высокую эффективность использования сырья и низкие удельные затраты. Для тяжелого обслуживания, превышающего класс 1500 в компактных размерах, кованые узлы обеспечивают безупречную прочность на разрушение. Рассматривая наше руководству по свойствам литьевых сплавов и выбору материалов помогает подобрать механическую прочность в соответствии с бюджетами проекта без переусложнения компонентов.
Как выбрать для конкретных проектов трубопроводов
- Выбирайте литые вентили, когда: Диаметр вашего трубопровода составляет 2 дюйма или более, требуется сложная внутренняя конфигурация (например, стандартные шлифующие редукторы-главки или крупные клапаны обратного потока для водопередачи), или критически важна экономия материалов в больших объемах.
- Выбирайте кованые вентили, когда: Вы проектируете маломасштабные (менее 2 дюймов) высоконапорные паровые коллекторы, тяжелые циклические тепловые системы или критические точки впрыска углеводородов, где давления превышают ASME класса 900.
Стандарты контроля качества и тестирования при литье клапанов
Мы поддерживаем строгий контроль качества на протяжении всего производственного конвейера, чтобы каждый клапан-отливка соответствовал критическим допускам по управлению расходом, номинальным давлениям и требованиями к структурной целостности.
Методы неразрушающего контроля (NDT)
NDT проверяет внутреннюю прочность и целостность поверхности без повреждения конструкции корпуса клапана: Рентгенографический контроль (RT): Обнаруживает внутренние усадочные раковины, газовые карманы и скрытые подповерхностные пустоты в толстой стенке клапана. Ультразвуковая дефектоскопия (UT): Направляет ультразвуковые волны через отливку для расчета однородности стенки и обнаружения внутренних ламинарных дефектов. Магнитопорошковый контроль (MT): Обнаруживает поверхностные и ближние к поверхности линейные трещины на корпусах клапанов из углеродистой и малоуглеродистой стали. Контроль проницаемости жидкостью (PT): Оценивает немагнитные нержавеющие и неметаллические заготовки клапанов на предмет дефектов, нарушающих поверхность.
Гидростатическое и пневматическое испытания (API 598 & ISO 5208)
Каждый клапан проходят тщательное испытание на давление перед отправкой: Гидростатическое испытание корпуса: Клапанные корпуса заполняются давлением воды в 1,5 раза выше номинального холодного рабочего давления (CWP) для подтверждения целостности оболочки под давлением. Тест сиденья на гидростатическое давление высокого давления: Оценивает герметичность заднего сиденья и основного сиденья при рабочем давлении по проекту. Тест сидения с пониженным давлением воздуха Использует воздух или инертный газ под давлением 80 psi (6 бар) для обнаружения мелких утечек через критические поверхности уплотнения.
Измерение размерности и толщина стенки по ASME B16.34
Мы применяем координатно-измерительные машины (CMM) и ультразвуковые толщиномеры, чтобы каждая заготовка клапана соответствовала требованиям ASME B16.34: Минимальная толщина стенки: Проверено в критических участках, сохраняющих давление, переходах шейки и посадочных местах. Стопорные допуски лицевой поверхности и фланца: Проверено согласно ASME B16.10 и ASME B16.5 для гарантированного прямого совпадения с трубопроводом.
| Общая дефекта отливки | Основная коренная причина | Метод инспекции и профилактики |
|---|---|---|
| Камерки усадки | Неравномерное затвердевание и недостаточное питающее подводящее | RT/UT скрининг, термическое моделирование, оптимизированное управление подачей расплава |
| Газовые поры/пористость | Задержанные газовые поры или избыток влаги в песке | Спектрометрия, дегазация, системы связывания с низкой влажностью |
| Включения | Шлаковая или песчаная примесь, попадающая в поток расплава | Керамические фильтры, контролируемые температуры литья |
| Холодные застывания | Неполное плавление двух сходящихся потоков металла | Высокоточное управление плавкой обработкой нашей производитель песчаного литья для нестандартных металлических деталей |
Отслеживание материала и сертификаты испытаний завода (EN 10204)
Каждый переключающий клапан отследован от исходного слитка до финальной сборки с помощью уникальных номеров тепла и партии, выгравированных непосредственно на корпусе: Сертификация EN 10204 Тип 3.1: Предоставляется проверенный химический анализ партии (оптическая эмиссионная спектрометрия) и механические испытания (растяжение, предел текучести, удлинение и ударная вязкость Чарпи V-угольник). Сертификация EN 10204 Тип 3.2: Доступна для критических проектов шельфовой промышленности и тяжелого обслуживания, требующих независимой проверки третьей стороной.
Ключевые промышленные применения литых клапанов
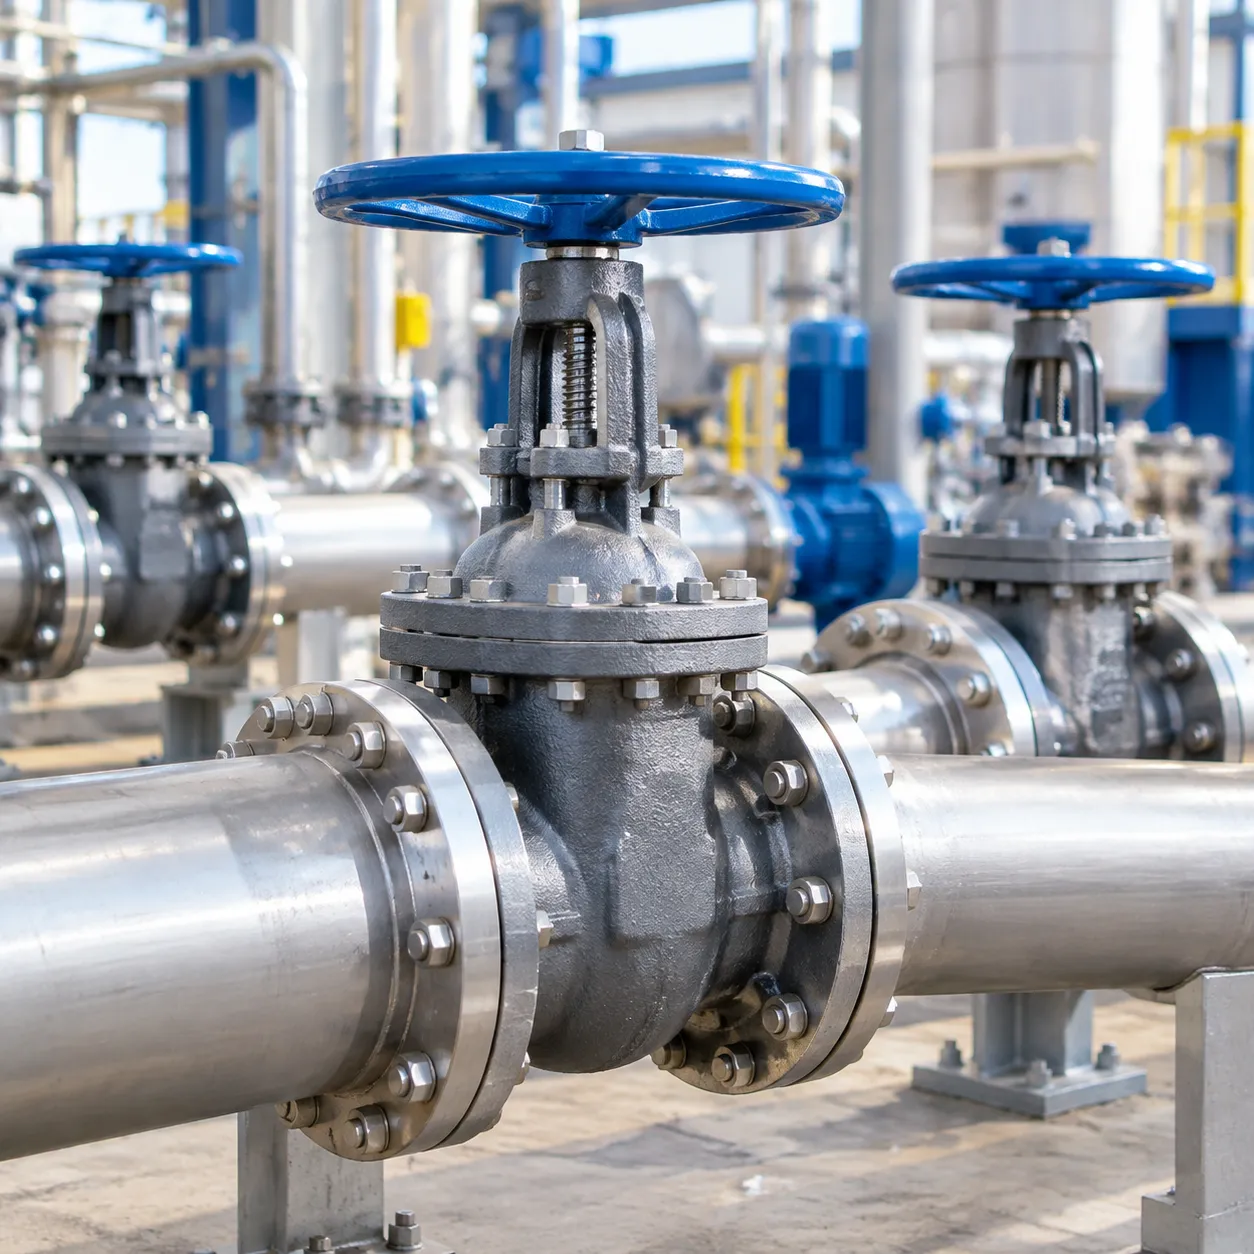
Мы производим и поставляем решения литых клапанов, спроектированные для работы с агрессивными средами, переменной тепловой нагрузкой и экстремальными рабочими давлениями в глобальных отраслях. Гибкость процесса литья позволяет нам предоставлять оптимальные формы корпусов, толстые стенки и индивидуальные конфигурации сплавов, адаптированные к каждому рабочему окружению.
Нефть и газ: добыча, переработка и добыча
В энергетическом секторе надёжность под постоянным давлением имеет решающее значение. Мы поставляем корпуса клапанов из литой стали тяжелого класса, сконструированные в соответствии с спецификациями API 6D и ASME для наземной добычи, транспортировки по трубопроводам и перерабатывающим установкам.
- Верхний добычный и сборный узлы на буровых wellheads и сборочные узлы: Крепкие чугунно-стальные (WCB, LCC) литые клапанные узлы, сконструированные для выдерживания абразивного песка, кислой сырой нефти и многосоставных потоков.
- Средний участок трубопроводов: Крупнобортовые литые запорные и шаровые клапаны, рассчитанные на минимальный перепад давления по магистральным трубопроводам сырой нефти и природного газа.
- Нижеуровневая переработка: Высокотемпературные литые сплавы и нержавеющие стали клапанов, работающих внутри блоков каталитического крекинга, гидроочистки и коксования.
Химическое и нефтехимическое производство:
Химические предприятия требуют надёжной герметизации против токсичных, летучих и высококоррозийных сред. Наши конструкции литых клапанов исключают ненужные стыковые каналы, снижая риски утечек в активных процессных контурах.
- Агрессивные кислоты и щёлочи: Легированные нержавеющие стали (CF8M, CF3M) и высоколегированные литые материалы обеспечивают долговременную устойчивость к азотной, серной и органической кислотам.
- Пластиковые и растворительные линии: Клапаны полного отверстия с литого шарика и штока обеспечивают чистые траектории потока, чтобы исключить задержки продукта и полимеризацию внутри корпуса клапана.
Энергетика и распределение пара высокого давления
Термические, комбинированные циклы и атомные электростанции требуют компонентов, устойчивых к термической усталости, ползучести и вытягиванию проволоки. Мы создаём сборки клапанов высокого давления, рассчитанные на поддержание структурной целостности под сверхнагретым паром высокой скорости.
- Питательные водопроводы котельных и пара главного пара: Варенные globe и check клапана из тяжелой стенки сплавной литья выдерживают циклический тепловой удар и рабочие давления до ASME класса 2500.
- Требования к тяжелым условиям эксплуатации: Высоконагруженные седла и поверхности дисков усилены кобальтовые сварочные сплавы для высокой износостойкости и термостойкости для устранения эрозии, вызванной отбросом и кавитацией.
Муниципальные водоснабжения, канализация и опреснение
Инфраструктура коммунальных услуг требует экономичных, долговечных средств регуляции потока, способных управлять огромными объемами жидкости при низких требованиях к обслуживанию.
- Передача питьевой воды: Крупномасштабные корпуса клапанов из чугуна, литых по лицевым технологиям, покрытые эпоксидной связкой, обеспечивают санитарную, без ржавчины подачу воды.
- Управление сточными водами и шламами: Необремененные забиванием задвижки и обратные клапаны из чугуна выдерживают взвешенные твердые частицы и абразивный муниципальный сток без заклинивания.
- Опреснение морской воды (SWRO): Высококачественные дуплексные и сверхдуплексные литые клапаны устойчивы к хлористому воздействию и трещиной коррозией на мембранах обратного осмоса под высоким давлением.
Морское судостроение, судостроительная промышленность и оффшорные платформы
Ограничения по объему, весу и постоянному воздействию морской солёной воды определяют требования к морским клапанам. Мы поставляем компактные чугунные клапаны, сертифицированные для бортовых систем utilities и оффшорных монтажных настилов.
- Системы балластировки и смытые Клапаны из литого серого чугуна и бронзового литья обеспечивают надежное направление потока для стабильности судна и дренажа.
- Оффшорная верхняя обработка: Клапаны из никелево-алюминиевого бронза, устойчивые к морской среде, и из нержавеющей стали дуплекс выдерживают суровую морскую атмосферу и обработку углеводородов под высоким давлением на плавучих производственных судах и системах разгрузки (FPSO).
| Промышленность | Основная рабочая жидкость | Типичные материалы литья | Распространённые типы клапанов |
|---|---|---|---|
| Нефть и газ | Сырая нефть, природный газ, углеводороды | WCB, LCB, CF8M | Затвор, Шаровой, Обратный |
| Химия | Коррозионные кислоты, растворители, химикаты | CF8, CF8M, Дуplex-сталь | ball, globe, butterfly |
| Power Gen | паровой переохлажденный пар, подача воды в котёл | WC6, WC9, C12A | глоба, обратный клапан |
| Вода / Коммунальные услуги | Сырая вода, очищенный сток, соляной раствор | долговечная чугунная сталь, WCB | бабочка, задвижка, пробка |
| Морская и морская платформа | морская вода, морское топливо, груз | Бронза, Дуплекс, CF8M | Стрекоза, Клапан-ограничитель подъема, Шар |
Как выбрать поставщика литьевых клапанов и спецификацию
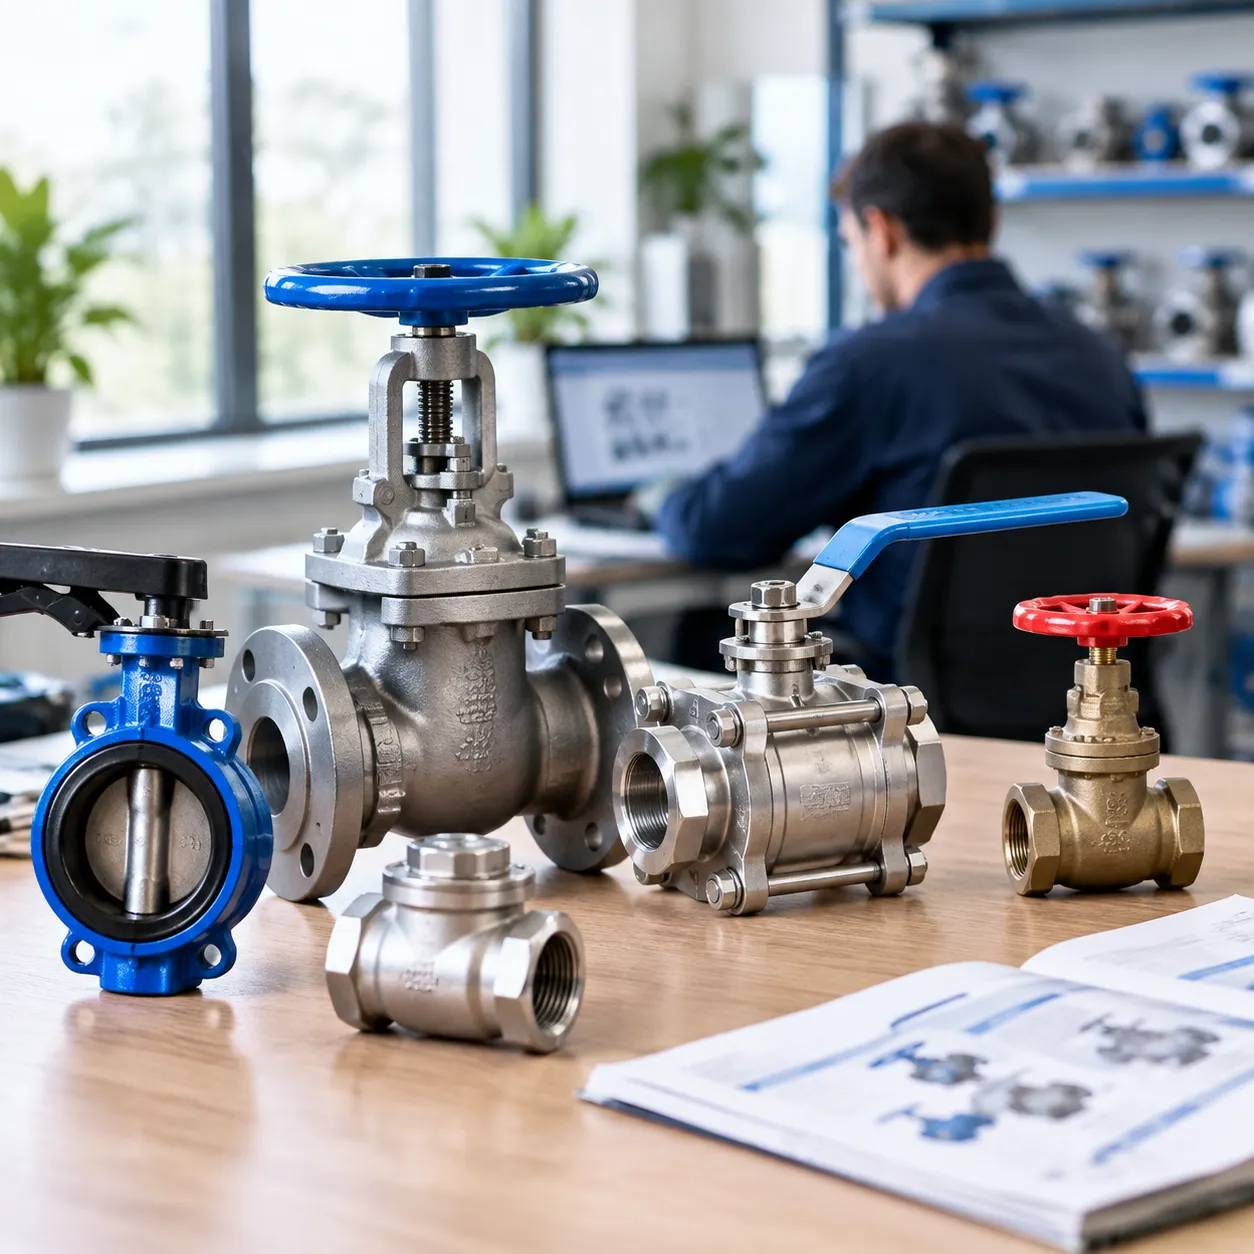
Выбор правильного литая арматура Поставщик требует оценки инженерных возможностей, сертификатов качества и производственных ограничений. Мы оцениваем ключевые технические критерии, чтобы каждый литой клапан надлежащим образом функционировал в сложных полевых условиях.
1. Проверка соответствия международным стандартам клапанов
Убедитесь, что литейное производство корпуса клапана соответствует обязательным глобальным требованиям к производству и проектированию: ASME B16.34: Покрывает рейтинги по давлению и температуре, минимальную толщину стенки и размеры для ASME B16.34 литые запорные клапаны. API 6D / API 600 / API 603: Регламентирует клапаны для магистралей и задвижки с болтовым обтекателем. ISO 5208 / API 598: Определяет правила проведения испытаний на давление и утечки оболочки и седла. DIN / EN стандарты: Важны для интеграции в метрическую сеть трубопроводов и совместимости европейских предприятий.
2. Оценка возможностей литейного производства и допусков обработки
Зависимый поставщик должен управлять как целостностью сырья отливки, так и точной доводкой. Мы проверяем внутренний дизайн форм, подготовку образцов и передовые точного литья и ЧПУ-машного возможности для обеспечения жестких размерных допусков на критических торцевых поверхностях фланцев и местах посадки клапанов.
3. Проверка сроков выполнения, образцов оснастки и минимальных объемов заказа
Рассматривайте практические производственные ограничения перед размещением заказов: Право собственности на образец и оснастку: Наличие существующих образцов для стандартных размеров и быстрая оснастка для индивидуальных дизайнов отливных клапанов. Минимальные объемы заказа (MOQ): Гибкие варианты объема для кастинга по индивидуальному сплаву. Сроки производства: Согласованное планирование на этапах изготовления образцов, литья, термообработки и гидростатического испытания.
4. Соответствие рейтингов по давлению и температуре эксплуатационным спецификациям
Соответствие материала литья напрямую давлению в трубопроводах, коррозионной активности жидкости и рабочим температурам.
| Метрика оценки | Проверочные элементы ключа | Основной стандарт / эталон |
|---|---|---|
| Целостность материала | Химический состав, термообработка, предел прочности | ASTM A216 (WCB), ASTM A351 (CF8M) |
| Класс давления | Оболочка стенки, номиналы фланцев | ASME Class 150 до 2500 / PN16 до PN420 |
| NDE и инспекция | Рентгенографический контроль (RT), ультразвуковой контроль (UT), индикация проникновения красителя (PT) | Секции ASME V, CERTIFICATES EN 10204 3.1 |
| Протокол испытаний | Гидростатическое испытание оболочки, испытание седла низкого давления газом | API 598, ISO 5208 |
Часто задаваемые вопросы о литьевых за-valves
Что вызывает пористость в литейных клапанах и как её предотвратить?
З entrainment газов, влажность форм, турбулентная заливка и усадка во время охлаждения вызывают пористость в литейных клапанах. Мы предотвращаем эти дефекты, внедряя строгий контроль процессов:
- Дегазация расплавленного металла: Вакуум Degassing и пузырьковая обработка аргоном удаляют растворенный водород и кислород до заливки.
- Оптимизированная система подачи расплава и ростверк: Компьютерное моделирование направляет дизайн формы, чтобы обеспечить направленное затвердевание, непрерывное подпитку расплавленного металла в толстых участках.
- Контролируемая проницаемость формы: Вентиляция песчаных и литейных оболочек позволяет свободно выходить расширяющимся газам.
- Строгая проверка качества: Используя передовые услуги песочного литья из нержавеющей стали обеспечивает тщательную радиографическую и ультразвуковую инспекцию перед тем, как любой корпус литейного клапана вступит в эксплуатацию.
Может ли литейные клапаны выдерживать высокое давление и высокую температуру пара?
Да. Литейные клапаны, спроектированные в соответствии со стандартами ASME B16.34 и API 600, регулярно выдерживают перегретый пар до рейтингов Class 1500 и Class 2500.
Для экстремальных условий пара выше 450°C (842°F) мы используем хром-молибденовые литейные стальные сплавы, такие как ASTM A217 WC6 и WC9, или специализированные компоненты, производимые через точная стальная посуда из инвестиционной литья 17-4 PH чтобы исключить риск термической ползучести, хрупкости и эрозии паром высокой скорости.
Как выбрать между WCB-припояным углеродистым сталью и нержавеющей сталью CF8M?
Выбор между ASTM A216 WCB и ASTM A351 CF8M зависит от химии среды, пределов по температуре и рабочей среды.
| Ключевой фактор выбора | WCB-приковенная углеродистая сталь | CF8M-приковенная нержавеющая сталь |
|---|---|---|
| Основа материала | Чистая углеродистая сталь | Аустенитная нержавеющая сталь, эквивалент 316 (18Cr-8Ni-2Mo) |
| К corrosion resistance | Низкий (требуется несодержательная среда) | Высокий (устойчив к растрескиванию под воздействием хлористых соединений и кислот) |
| Рабочая температура | -29°C до 425°C (-20°F до 800°F) | -196°C до 538°C (-320°F до 1000°F) |
| Основная среда | Нефть, природный газ, несодержащая коррозию пар, вода | Кислоты, химикаты, морская вода, линии по производству пищи и напитков |
| Относительная стоимость | Экономическая базовая линия | Большие первоначальные вложения |
Каков ожидаемый срок службы промышленного литьевого вентиля
При нормальных условиях эксплуатации и регулярном техническом обслуживании правильно специфицированный литейный клапан обычно служит 15–30 лет.
Ключевые факторы, влияющие на срок службы клапана, включают:
- Совместимость с жидкостью: Коррозионно-активные жидкости или пулевые среды могут ускорить износ стандартных седел и корпусов, требуя сплавов, устойчивых к коррозии.
- Частота переключения: Часто эксплуатируемые запорные клапаны требуют плановых замен седла, уплотнителя и прокладки уплотнения.
- Давление и температура: Держаться в пределах пределов по давлению и температуре клапана по ASME помогает предотвратить преждевременную усталость корпуса и выход из строя прокладки.
Как устранить незначительные дефекты литья на корпусе клапана?
Литейные цеха устраняют неструктурные дефекты поверхности, неглубокие усадочные раковины и мелкие поры с помощью стандартизированных процедур сварки, одобренных кодексами, регулируемых ASTM A488 и ASME Раздел IX:
- Раскопка дефекта: Обработайте поврежденный участок шлифованием или вырезанием до обнажения чистого, прочного базового металла.
- NDT Проверка: Проведите испытание проницаемостью жидкости (PT) или магнитопорошковое дефектоскопирование (MT), чтобы убедиться, что дефект полностью удален.
- Осадочная сварка: Заполните полость с использованием квалифицированных процедур сварки (WPS/PQR) с газорезонансными сварочными припоями, соответствующими химическим характеристикам материала.
- Термообработка после сварки (PWHT): Применение термообработки снижения остаточных напряжений для восстановления исходной металлургической структуры и механических свойств.
- Итоговое гидростатическое испытание: Пропустите отремонтированное тело клапана через полное испытание по API 598 для проверки нулевых утечек оболочки.


 Russian
 English
 German