

2026年9月19日
Откройте для себя долговечные решения из литых сплавов с превосходной прочностью, коррозионной стойкостью и надежной эксплуатацией для промышленных применений
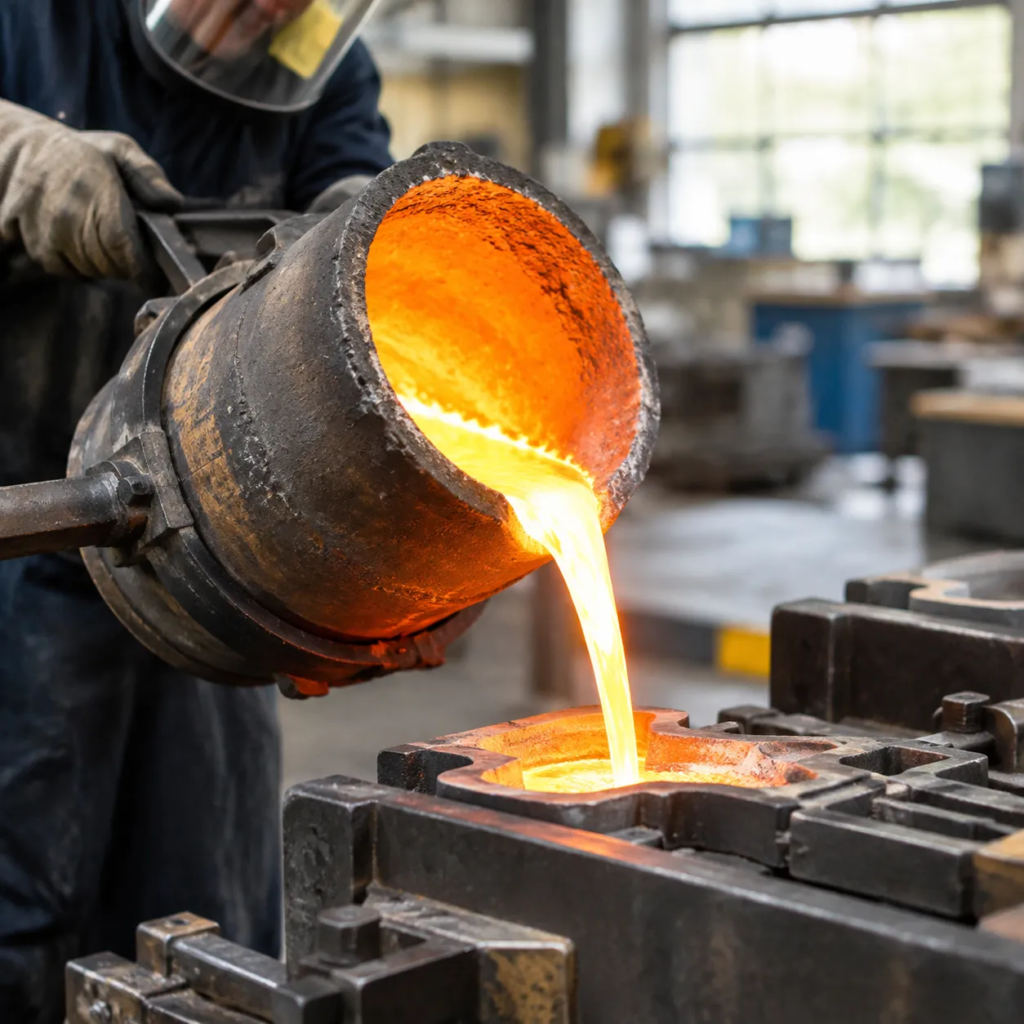
Индивидуальная обработка литых сплавов и возможности основного литья
Мы предлагаем комплексные решения по производству литых сплавов от идеи до готового изделия, разработанные для устранения пористости, сокращения времени обработки и устранения критических сбоев цепочек поставок. Наш литейный цех сочетает передовую металлургическую инженерию с современными методами инструментальной оснастки для производства деталей из литых сплавов, соответствующих строгим механическим, конструктивным и размерным требованиям.
Ключевые различия инженерии ядра
- Приближенная к чистовой форме точность: Оснастка и системы подачи оптимизированы для получения почти готовой геометрии, что существенно сокращает время вторичной обработки на CNC и перерасход исходного материала.
- Контролируемые металлургические микроструктуры: Контролируемая расплавляемость и адаптированное моделирование затвердевания обеспечивают плотные, без дефектов внутренние зернистые структуры на каждом литье.
- Стабильность размеров на протяжении всего процесса: Строгий мониторинг параметров процесса обеспечивает повторяемые допуски литья порция за порцией.
Профиль емкости литейного цеха
| Метрика производства | Стандартная способность |
|---|---|
| Вес единицы изделия | 0,01 кг до 5 000+ кг |
| Годовая производственная мощность | 15 000+ метрических тонн |
| Размерные стандарты | ISO 8062-3 CT4 – CT8, DIN 1680 |
| Время прототипирования | 2–3 недели (3D-печатные образцы / быстрозакрепление) |
| Время массового производства | 4–6 недель (стандартные партии) |
Наша инженерная команда работает напрямую с вашими CAD-файлами (STEP, IGES, DXF) для перевода концепций в полные производственные циклы с постоянными сроками исполнения и полной отслеживаемостью материалов.
Выбор материалов сплава и металлургические характеристики литья
Выбор правильного состава сплава балансирует механическую прочность, устойчивость к коррозии, обрабатываемость и стоимость производства. Наш литейный завод расплавляет и литье широкий спектр чёрных и цветных металлов, подбирая оптимальный металлургический состав под конкретные условия эксплуатации. Ознакомьтесь с нашими руководству по свойствам литьевых сплавов и выбору материалов для оценки базовых характеристик по общим группам промышленных сплавов.
Чугунно-литые сплавы сталей grades
Мы обрабатываем широкий выбор чугунных материалов, разработанных для структурной целостности, износостойкости и экстремального давления:
- Углеродистые и легированные стали: Высокая механическая прочность и экономичность с использованием ASTM A216 (WCB, WCC) для стандартных промышленных давляющих систем и ASTM A352 (LCB, LCC) для рабочих условий при низких температурах.
- Аустенитные нержавеющие стали: Защита от коррозии в химической, морской и санитарной средах с сплавами CF8, CF8M и ультра-низкоуглеродистым CF3M. Исследуйте наши конкретные литьевых нержавеющих сталей кастовых сплавов и марок для тяжелыхMedium применения.
- Дуплексные и супердуплексные стали: Высокая прочность при прочих условиях в сочетании с устойчивостью к образованию отверстий и трещин под воздействием напряжений с использованием duplex 2205 (CD3MN) и суперdуплекс 2507 (CE3MN).
Неметаллические и специализированные литые сплавы
Для легковесных конструкций, теплопроводности или экстремального тепла и агрессивного воздействия мы поставляем специализированные неметаллические формулы:
- Литые алюминиевые сплавы: Высокие отношение прочности к весу и тепловое рассеивание с использованием A356 для конструкционной пластичности и A380 для высокой текучести литья под давлением.
- Медные и бронзовые сплавы: Высокая смазывающая способность и коррозионная стойкость в морской среде с никельно-алюминиевыми бронзами C95800 и бронзами с сурьмой для тяжелых условий эксплуатации.
- Никелевые суперсплавы на основе никеля: Высокотемпературная creep и оксидная коррозионная стойкость с Inconel 625, Inconel 718 и Hastelloy C276.
Матрица механических свойств
| Категория сплава | Марка материала | Предел прочности на растяжение (МПа) | Упругость/предел текучести (МПа) | Удлинение (%) | Твердость (типичная) |
|---|---|---|---|---|---|
| Углеродистая сталь | ASTM A216 WCB | ≥ 485 | ≥ 250 | ≥ 22 | 137 – 187 HBW |
| Низкотемпературная сталь | ASTM A352 LCC | 485 – 655 | ≥ 275 | ≥ 22 | ≤ 197 HBW |
| Нержавеющая сталь | ASTM A351 CF8M | ≥ 485 | ≥ 205 | ≥ 30 | 140 – 180 HBW |
| Дуплекс-сталь | 2205 (ASTM A890 4A) | ≥ 620 | ≥ 415 | ≥ 25 | ≤ 260 HBW |
| Легированной алюминий | A356-T6 | ≥ 230 | ≥ 165 | ≥ 3,5 | 75–90 HBW |
| Никель-алюминиевая бронза | C95800 | ≥ 585 | ≥ 240 | ≥ 15 | 150–190 HBW |
| Ni-чрезвычайно жаростойкий сплав | Inconel 625 (литой) | ≥ 690 | ≥ 345 | ≥ 30 | 180 – 240 HBW |
Передовые технологии производства литьевых сплавов
Мы выбираем оптимальный метод литья на основе геометрии детали, объема выпуска, сорта материала и требований к механическим характеристикам. Наш литейный завод применяет четыре основных процесса для получения бездефектного литьевого сплава компоненты.
Точная литьевая литьевая инъекция (Lost Wax)
- Лучшее для: Сложные геометрии, тонкостенные секции и строгие допуски по размерам.
- Возможности: Мы используем формование силикатной суспензией и стекловодной заливкой для получения деталей близких к готовому размеру из нержавеющей стали, сплавной стальной литье и суперсплавов, минимизируя вторичную обработку. Для специализированных высокопрочных применений наш высококачественные детали литья в investment casting сохраняют высокую температурную прочность и тонкую поверхность.
Эпоксельная и зеленая песчаная литьё
- Лучшее для: Тяжелого класса, высоконагруженные структурные компоненты.
- Возможности: Настроено для крупномасштабного промышленного оборудования, корпусов клапанов и насосных корпусов. Детали из литого сплава с песчаным литьём выигрывают от прочной прочности форм, выдерживая вес компонентов от нескольких килограммов до нескольких тонн с надёжной внутренней бесшумностью.
Литейное литьё под давлением высокого и низкого давления
- Лучшее для: Высоковосьмостные неферро-детали, требующие быстрого цикла.
- Возможности: Автоматизированные установки литья под давлением для литых алюминиевых сплавов и цинковых компонентов. Этот процесс обеспечивает строгую повторяемость, отличную размерную согласованность и гладкую поверхность после литья на больших сериях производства.
Гидравлические решения центробежного литья
- Лучшее для: Симметричные, плотные цилиндрические и трубчатые детали.
- Возможности: Расплавленный литьевой сплав заливается в быстро вращающуюся форму, принуждая примеси к внутреннему каналу для легкости удаления во время обработки. Идеально подходит для бесшовных подшипников из сплава, цилиндрических вкладышей, колец и втулок, выдерживающих давление и требующих однородной зернистости.
Технические характеристики и стандарты допуска на литейный сплав
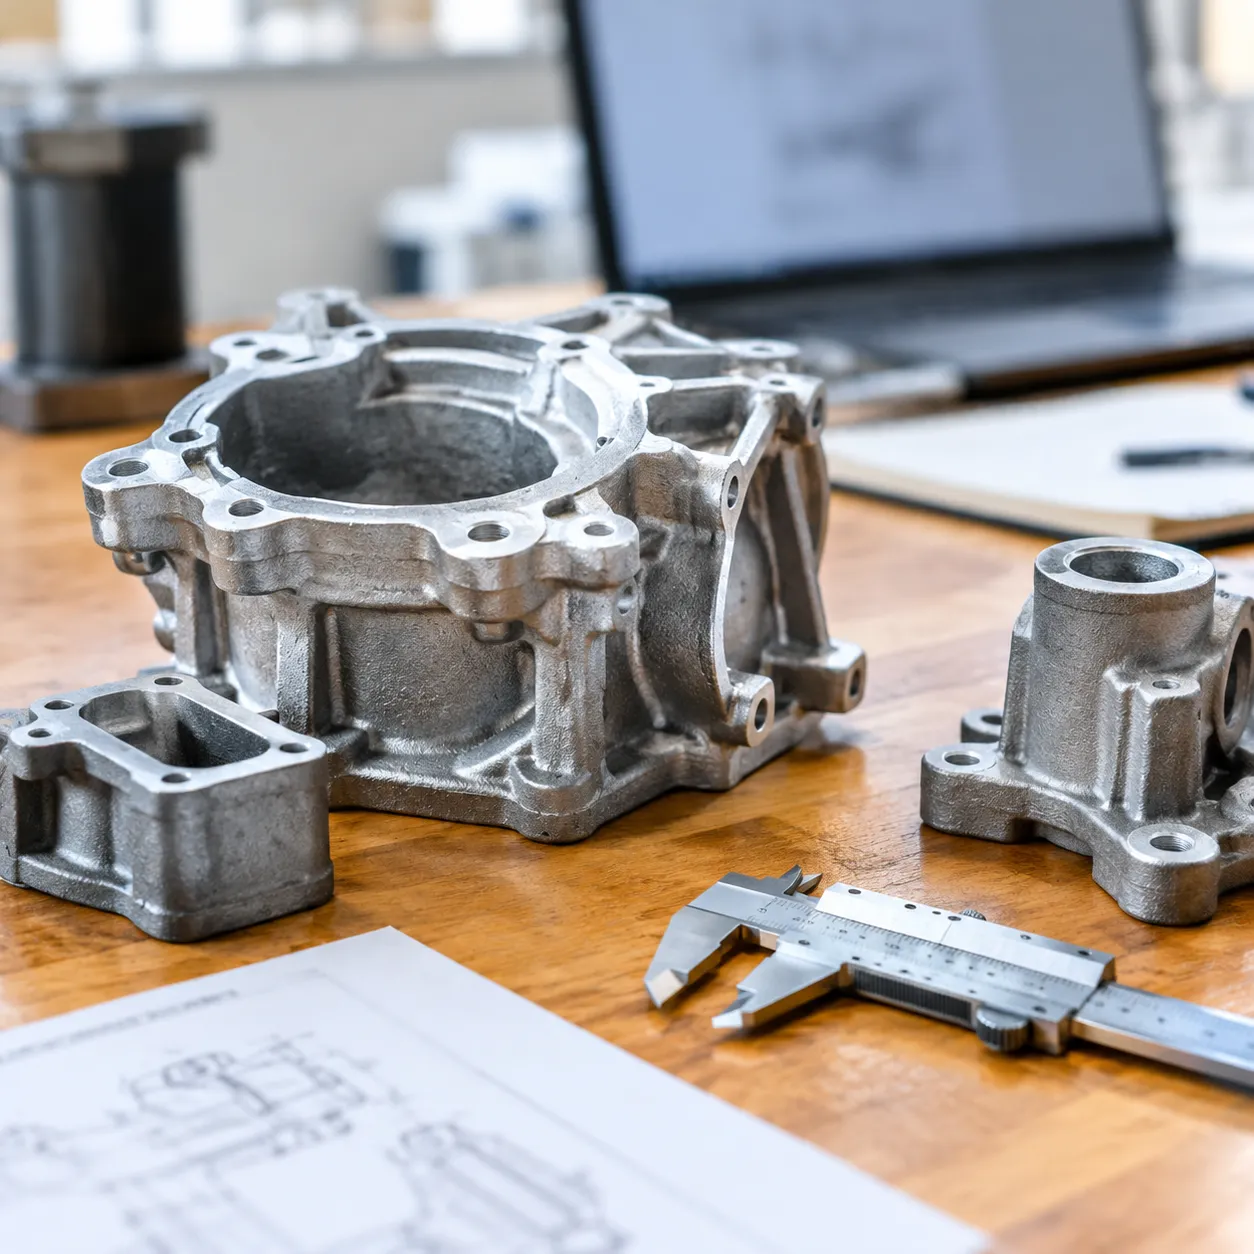
Мы строго контролируем размеры и целостность поверхности на каждом процессе производства. Наш литейный завод согласовывает все процессы изготовления литейных сплавов с международными стандартами — включая ISO 8062-3, DIN 1680 и ASTM A802 — чтобы обеспечить повторяемость геометрии деталей и минимизировать допуски после обработки.
Матрица допусков по размерности и поверхности
| Метод литья | Допуск по ISO 8062-3 | Шероховатость поверхности (Ra) | Минимальная толщина стенки | Стандартный угол кромления |
|---|---|---|---|---|
| Инвестиционное литье (утрата воска) | CT4 – CT6 | 1.6 – 3.2 μm | 1,5 мм | 0.5° – 1.0° |
| Высоконапорное литье под давлением | CT4 – CT5 | 0.8 – 3.2 μm | 1,0 мм | 1.0° – 2.0° |
| Литьё resin / песчаник | CT7 – CT8 | 6.3 – 12.5 μm | 3.0 мм | 1.5° – 3.0° |
| Литье зеленого песка | CT8 – CT10 | 12.5 – 25.0 μm | 5.0 мм | 2.0° – 5.0° |
Для высокоточных применений наши решения по точному литью с точностью ISO 8062 обеспечивают линейные допуски до ±0,1 мм по критическим функциям, снижая количество отходов материала и износ инструментов в последующих операциях.
Рекомендации по геометрическому проектированию и толщине стенок
Достижение компонентов из литейного сплава без дефектов требует строгого соблюдения исходных параметров дизайна на этапе формовочного инструмента:
- Переходы толщины стенок: Поддерживайте постепенные изменения с плавными развязками (минимальный радиус = 0,5 × номинальная толщина стенки), чтобы избежать перегрева участков, локального усадки и напряжённых трещин.
- Уклоны подбора: Применяйте стандартный вылет от вертикальных поверхностей от 1° до 2° для обеспечения чистого извлечения образца и освобождения от формы без разрыва поверхности.
- Контроль качества поверхности: Визуальные и тактильные сравнения поверхности соответствуют стандартам ASTM A802 Уровень I и Уровень II для зон с высоким уровнем напряжения.
- Зацепы обработки на заготовке: Оптимизированные допуски между 1,0 мм и 3,0 мм в зависимости от контура детали, обеспечивая чистое зацепление инструмента без резания подповерхностной пористости.
Вторичная обработка на ЧПУ и отделка сплавами литья
Чтобы устранить разрыв между допусками после литья и точными инженерными чертежами, мы предоставляем полный комплекс вторичной обработки и отделки внутри компании. Наш подход «под ключ» к точного литья и ЧПУ-машного исключает передачу работ между несколькими поставщиками, сокращает сроки и обеспечивает, чтобы каждая деталь из литья соответствовала вашим точным размерным и металлургическим спецификациям перед доставкой.
Прецизионная многоосевая ЧПУ обработка
Наш цех обрабатывает литьевые заготовки на специально разработанном креплении, созданном для минимизации вариаций подготовки и поддержания критических эталонных поверхностей.
- Многоосевые возможности: Внутренние станки с ЧПУ: 3-, 4- и высокоскоростные 5-осевые центра обработки.
- Ключевые операции: Прецизионная фрезеровка, токарная обработка, отверстие токарной резьбы, зенковка, растачивание и многогранное профилирование.
- Строгие допуски: Обработка с точностью до ±0,005 мм на критичных отверстиях под подшипники, уплотнительных поверхностях и стыковочных фланцах.
- Универсальность материалов: Оптимизированные подач, скорости и инструментальная оснастка для литейных сплавов стали, никелевых суперсплавов, литьевого алюминия и бронзы.
Металургическая термообработка
Мы адаптируем механические характеристики ваших компонентов из литейного сплава через строго контролируемые термические циклы обработки для оптимизации напряжения на разрыв, прочности на удар и твердости:
| Процесс термообработки | Основная цель | Типичные сплавы для литья |
|---|---|---|
| Цветная закалка и отпуск | Увеличивает предел прочности по гибкости, прочность ядра и ударную вязкость | Углеродистые и легированные чугунные стали |
| Решотливое отпускование | Восстанавливает коррозионную стойкость и растворяет хромовые карбиды | аустенитные и дуплексные нержавеющие стали |
| Нормализация | Улучшает зернистость и снимает остаточные напряжения литья | Структурные легированные литые стали |
| Преципитационная закалка | Максимизирует механическую твердость за счет старения матрицы | PH-стальные и никелевые сплавы |
Поверхностная обработка и защита от коррозии
Мы предлагаем комплексные решения по подготовке поверхности и защитному покрытию, которые увеличивают износостойкость, эстетику и долговечность环境 ваших готовых литых заготовок из обработанного по ЧПУ сплава:
- Шлифование песком и шлифование крупной фракцией: Удаляет остатки накипи и создает однородную, чистую матовую поверхность профиля (Ra 3.2–6.3 μm) для дальнейшей обработки.
- Химическая пассивация: Снимает свободное железо с поверхностей нержавеющей стали, чтобы максимизировать образование естественного оксидного барьера.
- Электролитическое покрытие и цинковое покрытие: Обеспечивает надежную защиту от коррозии в виде самопожертвования для стандартных и легированных сталей.
- Тепловое напыление и специализированные покрытия: Обеспечивает суровые износ-, эрозионно- и жаростойкие барьеры для требовательных промышленных условий.
Контроль качества, НКК инспекция и отраслевые сертификаты
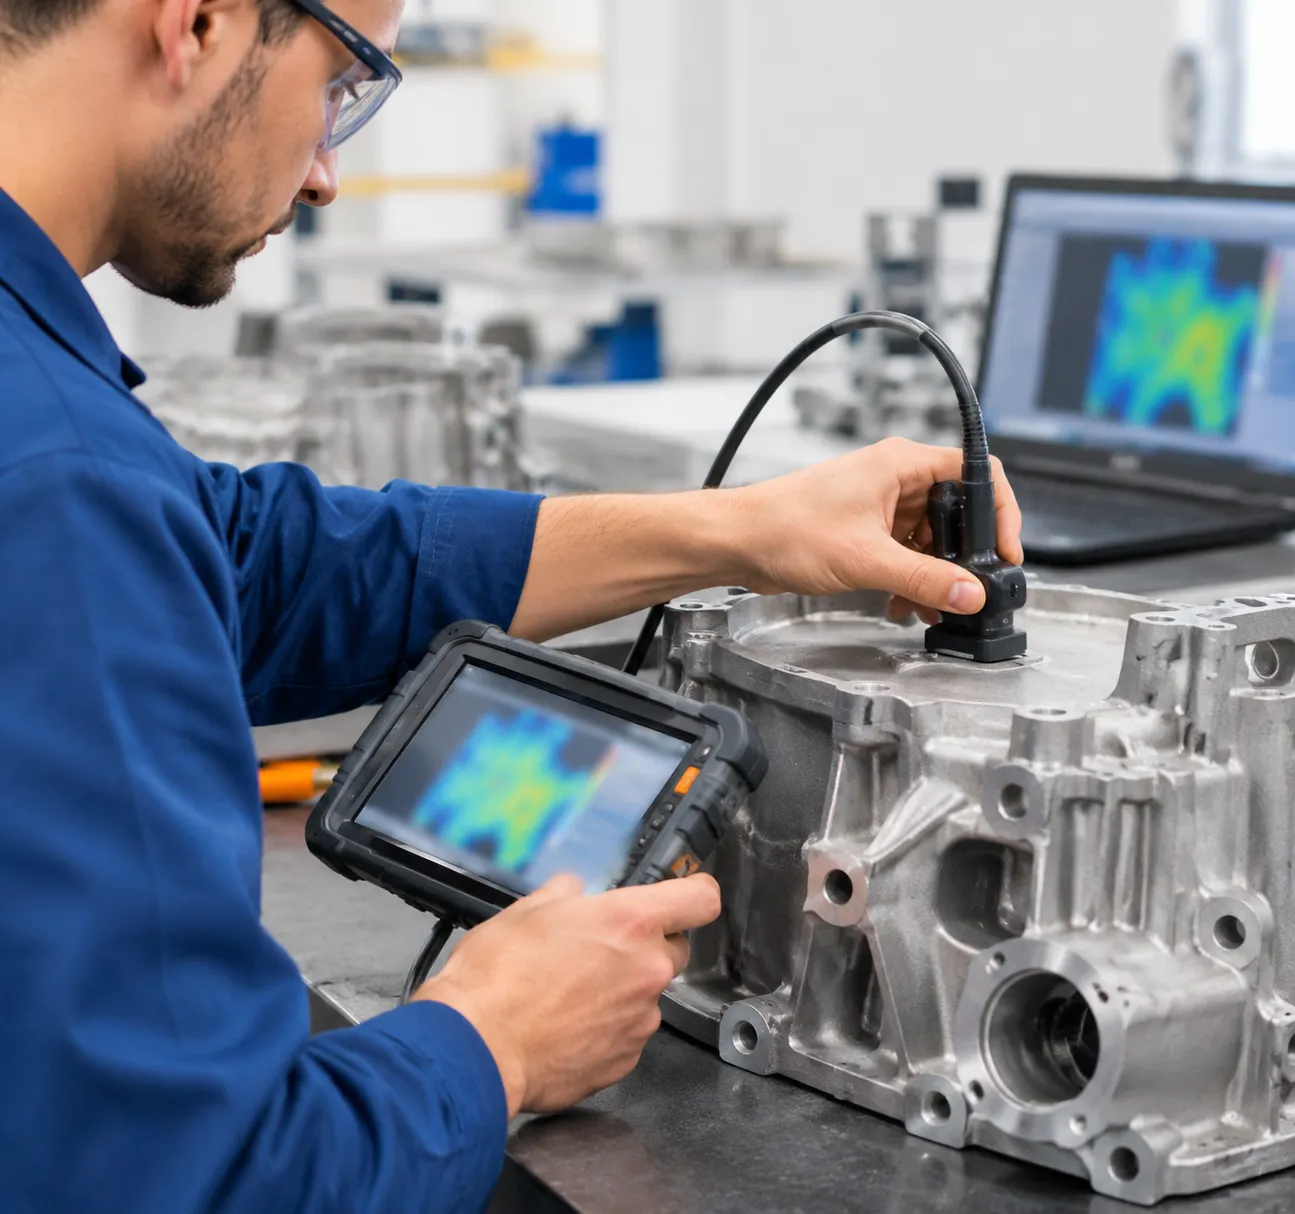
Мы тестируем и валидируем каждый литьевого сплава компонент для обеспечения металлургической целостности, точных размерных допусков и нулевых внутренних дефектов. Наша система управления качеством охватывает каждый этап производства, от анализа сырья до финальной размерной инспекции.
Проверка химического состава и контроль расплава
Чтобы гарантировать, что каждая партия соответствует химии заказчика и международным стандартам литья сплавов ASTM, наша плавильня выполняет полную проверку: Оптическая эмиссионная спектрометрия (OES): Быстрая, точная химическая проверка всех основных и следовых элементов по каждой плавке. Идентификация материала (PMI): Проверка на месте с помощью портативного XRF/LIBS, чтобы предотвратить путаницу сплавов во время производства и отгрузки. Прослеживаемость: Полное отслеживание партии плавки, напрямую связанное с сертификациямиRaw ingot.
Комплексное неразрушающее испытание (NDT)
Мы нанимаем сертифицированных technicians по NDT уровней II и III, чтобы выявлять внутренние пустоты, дефекты поверхности и структурную микропористость во всех литьевых стальных сплавах и нетоксичных деталях:
| Метод НКИ | Объем инспекции | Целевые дефекты |
|---|---|---|
| Радиографическое тестирование (RT / рентген) | Внутренняя структура | Объемные дефекты, усадочные полости, газовая пористость |
| Ультразвуковой контроль (UT) | Подповерхностная область и толщина стенки | Подповерхностные включения, трещины и слоение |
| Инспекция магнитной порошковой пробой (MPI) | Феррозоносная поверхность/подповерхность | Микротрещины, зацепы, замокования в магнитных литьевых сплавах |
| Ультразвуковое тестирование с пятном красителя (PT) | Не пористые поверхности | Повреждения поверхности с трещинами и холодными стыками на всех сплавах |
Механическая валидация и 3D-сканирование
Каждый производственный запуск имеет опору на механические испытания, чтобы подтвердить, что физические свойства соответствуют требованиям по прочности конструкции, критично при оценке прочности нержавеющей стали и марок и литьевых сплавах с высокой прочностью: Т tensile и испытания на твердость: Проверка пределa прочности при растяжении, предел текучести, удлинение и твердость по Бринеллю/Роквеллу. Испытания на удар по Шарпи V-образный вырез: Проверка прочности на удар при комнатной температуре, субнольвых и криогенных температурах. CMM и 3D оптическое сканирование: Автоматизированные координатно-измерительные машины обеспечивают верификацию с высокой плотностью облака точек по отношению к исходным 3D CAD-моделям.
Глобальные нормы соответствия и сертификации
Наши литейные операции и системы качества строго соответствуют мировым кодексам производства: Управление качеством: ISO 9001:2015, IATF 16949 (Автомобильная промышленность) и AS9100 (Космическая отрасль). Рабочее давление оборудования: Сертификация PED 2014/68/EU для запорных клапанов, насосов и корпусов коллекторов. Материальная прослеживаемость: Сертификаты инспекции EN 10204 Type 3.1 и 3.2, предоставляющие полные химические и механические протоколы испытаний.
Промышленные применения для деталей из литья по специальным сплавам
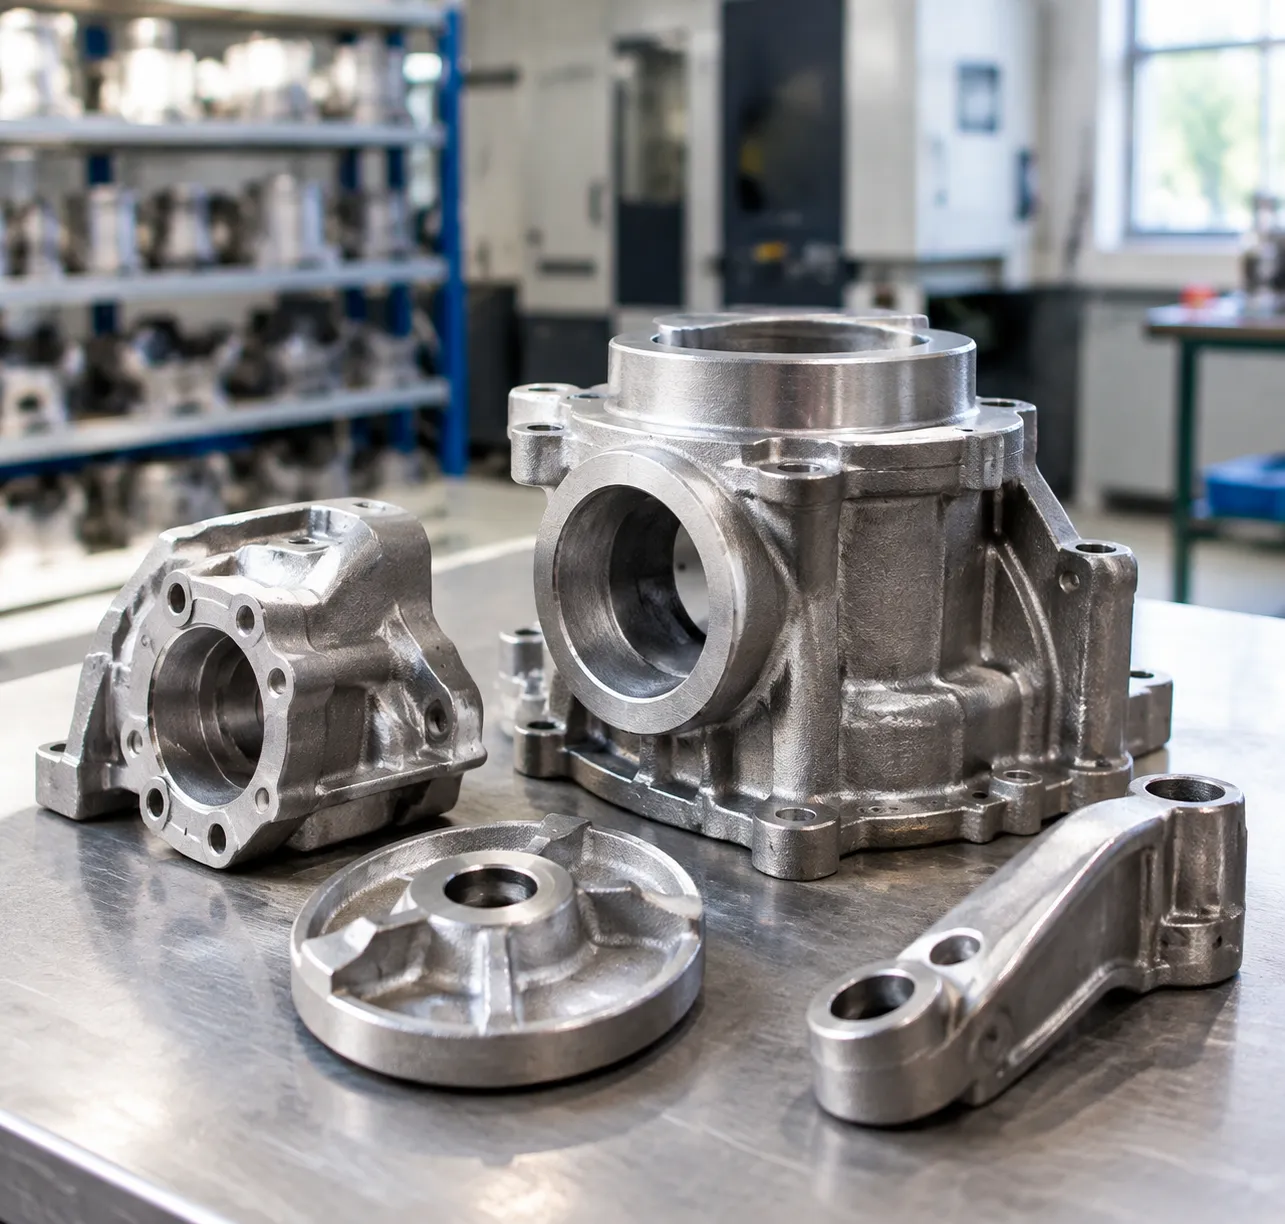
Мы проектируем высокопроизводительные литьевого сплава компоненты, рассчитанные на экстремальные механические нагрузки, термическую усталость и агрессивные химические среды. Наши металлургические решения по литью служат критическим промышленным секторам по всему миру:
- Нефть, газ и нефтехимия: Детали из литьевых сплавов стали для тяжелых условий эксплуатации, включая корпуса элементов высокого давления клапанов, корпуса насосов, коллекторы управления задвижками и сборки для контроля потока, спроектированные для высоких давлений и сероводородной среды.
- Автомобильная и транспортная отрасли: Прецизионная литая стальная силовая крепежная арматура, гильзы турбокомпрессоров для турбины при высоких температурах, выпускные коллекторы и пальцы подвески шасси, изготовленные из прочного чугуна, сплавной стали и легких литых алюминиевых сплавов.
- Энергетика и оборудование для производства электроэнергии: Теплостойкие литейные сплавы и никелиевые базовые составы для юбок газотурбинных установок, сопел топливных камер, лопаток статоров и компонентов теплообменников на основе парагона котлов.
- Горная добыча и тяжелое строительство: Суровые нагрузки производитель песчаного литья для нестандартных металлических деталей возможности поставки износостойких литейных сплавов для корпусов дробилок, зубьев ковша экскаватора, башмаков гусениц и инструментов с земли (GET).
- Морская и авиакосмическая сферы: Высокоплотные несущие детали, оборудование морской тяги, скобы рулевых устройств и корпусные детали структур, созданные с применением специализированной инвестционной литейной обработки титана для авиации и коррозионностойких бронзовых сплавов.
Проектирование литейного сплава и рабочий процесс RFQ
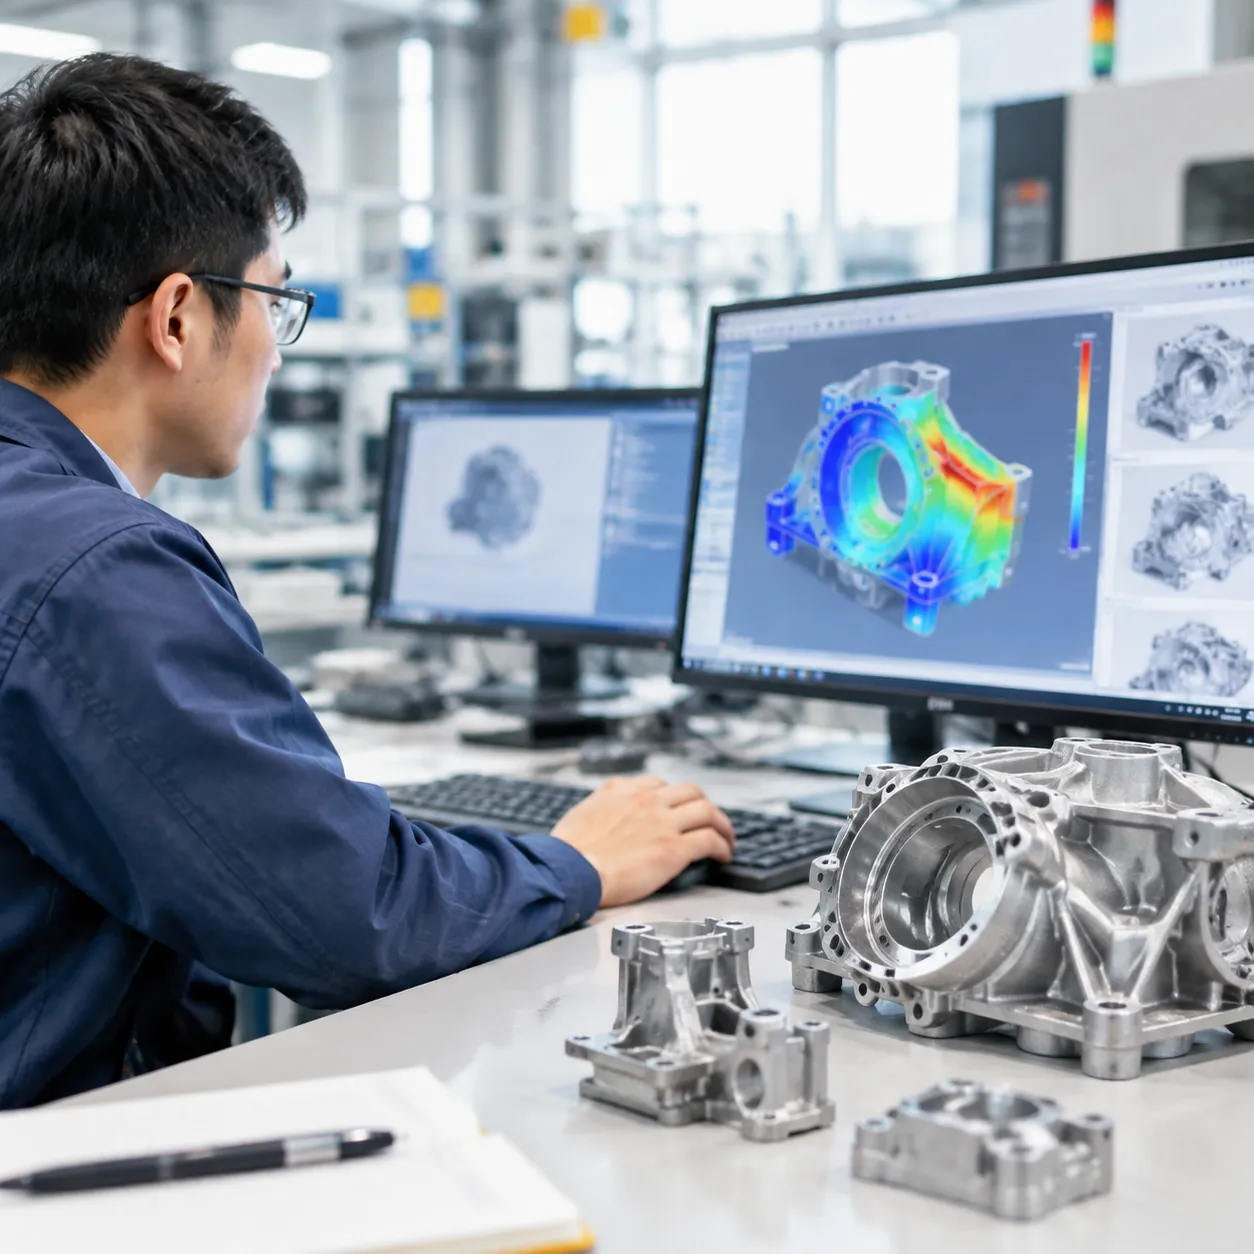
Мы устраняем узкие места в производстве на раннем этапе, интегрируя строгие проверки пригодности к изготовлению (DFM) в каждый проект по литью до начала обработки инструментов. Наш конструкторский и литейный отдел анализирует геометрию детали, чтобы решить проблемы концентрации тепловой массы, сбалансировать расход материала и предотвратить дефекты усадки.
Симуляция затвердевания и предотвращение пористости
Каждый входной проект литейного сплава проходит компьютерную тепловую и заливочную симуляцию. Это позволяет оптимизировать линии расхождения, точно определить расположение подбаков и устранить внутреннюю пористость до попадания металла в форму.
- Оптимизация линий расщепления и выноски: Мы уточняем линии разделения и углы уклонов (обычно от 0,5° до 2°) для обеспечения чистого извлечения формы и минимального заусенца по линии разделения.
- Тепловой модуль баланса: Толщина стенок плавно переходит с щедрыми скобами, чтобы предотвратить горячие пятна, концентрацию напряжений и образование трещин во время охлаждения.
- Проектирование отливок и литников: Имитируются индивидуальные системы литников для содействия направленной кристаллизации, чтобы зоны высокого напряжения ваших компонентов сплава в форме оставались полностью прочными.
+--------------------------+-------------------------------------+--------------------------------------------+ | Этап инженерного проектирования DFM | Основной технический фокус | Снижение риска литья | +--------------------------+-------------------------------------+--------------------------------------------+ | Обзор толщины стенок | Однородные секции и плавный профиль | Горячие разрывы, некотированные и усадки | | Моделирование затвердевания | Тепловой градиент | Внутренние усадки и газовая пористость | | Выравнивание линии разделения | Минимизация ядра и контроль обрезки | Дисперсии по размерам и излишняя зашлифовка | | Допуск обработки по DFM | Оптимизация заготовки от 1.5 мм до 3.0 мм | Неритмичность инструмента и излишние циклы | +--------------------------+-------------------------------------+--------------------------------------------+
Переход от быстрой прототипизации к твердоабразивному инструменту
Чтобы проверить сложную геометрию без предварительных обязательств по инструментам, мы связываем концепции дизайна с производством с использованием аддитивного производства. Для валидации в малом объёме и тестирования перед серийным производством понимание компромиссов между 3D-печатная воск vs введённая воск для литья позволяет нам выбрать формы без шаблонов или печатные восковые модели, которые дают физические образцы сплава в дни, а не месяцы.
После того как ваш дизайн подтверждён физической проверкой и разрушительным тестированием, мы напрямую переходим к твердому CNC-обработанному алюминию или стали инструменту для массового сплава и прецизионных литьевых партий.
RU предложения и совместимость CAD
Чтобы получить точную техническую смету и DFM-отчёт в течение 24–48 часов, предоставьте ваш инженерный пакет, содержащий 3D-модели, 2D-чертежи и спецификации материалов.
- Допустимые форматы 3D CAD: STEP (.stp), IGES (.igs), Parasolid (.x_t)
- Допустимые форматы 2D-чертежей: PDF, DWG, DXF (должны включать критические GD&T, базы отсчета и обозначения резьб)
- Материалы и стандартные замечания/донесения: Целевая марка сплавов (например, ASTM, DIN, ISO или собственные химические составы)
- Параметры проекта: Начальные партии прототипов, оценочное годовое использование (EAU), требуемые термические обработки, спецификации по чистоте поверхности и уровни неразрушающего контроля (NDT),
Часто задаваемые вопросы о закупке литьевых сплавов
Какова разница между отливками из сплава и ковкими или ковочными частями?
Отливной сплав образуется путем заливки жидкого металла в точную форму, что делает его наиболее экономичным методом для сложной геометрии, тонких стенок и внутренних полостей. Кованые или обработанные методом прессования компоненты формируются механическим давлением или прокатыванием, обеспечивая направленный поток кристаллической решетки за счет снижения гибкости геометрии. Понимание основ различие между ковкой и литьём помогает инженерам выбрать правильный путь исходя из сложности детали, профилей механических нагрузок и бюджетов на инструментальную оснастку.
Какой grade отливного сплава лучше всего подходит для высокотемпературной и агрессивной среды?
Выбор материала зависит от рабочих температур, механического напряжения и воздействия коррозионных сред. Наш литейный цех обычно лить следующие категории сплавов для экстремальных условий:
| Семейство литых сплавов | Ключевые марки материалов | Основные характеристики производительности | Типичные применения |
|---|---|---|---|
| Никелиевые основания сверхсплавы | Inconel 625 / 718, Hastelloy C276 | Высокая прочность на ползучесть, оксидная стойкость до 980°C | Турбинное оборудование, выхлопные коллекторы |
| Дуплексные нержавеющие стали | 2205, 2507, CD4MCu | Исключительная стойкость к образованию мест коррозии и к коррозионному растрескиванию под воздействием хлорида | Химические насосы, морские вентильные узлы |
| Аустенитная сталь | CF8M (316), CF3M (316L) | Широкая химическая стойкость, хладостойкость | Обрабатывающая пища, транспортировка жидкостей |
| Стойкие к жаре литые стали | ASTM A297 (HH, HK, HT) | карбуризация и устойчивость к термической усталости | фурнасовые принадлежности, форсунки горелок |
Какие допуски по размерам достижимы для прецизионных литейных сплавов по инвестиционной формовке?
Используя наш услуги по точному инвестиционному литью, мы регулярно достигаем размерной точности, соответствующей ISO 8062-3 CT4–CT6 стандартами.
- Линейные допуски: Обычно ±0.12 мм для размеров до 25 мм, и ±0.05 мм для каждого дополнительных 25 мм.
- Шероховатость поверхности: После литья отделка между Ra 1.6 мкм и Ra 3.2 мкм, сводит к минимуму или исключает вторичную шлифовку.
- Строгий контроль особенностей: Ключевые отверстия, уплотнительные поверхности и резьбовые отверстия литьё близко к форме с установленными допусками на последующую обработку ЧПУ.
Как после литьевых термических обработок улучшаются механические свойства литейных сплавов?
Литые металлы часто имеют неравномерную зернистость и остаточные напряжения после литья. Мы используем целевые тепловые циклы для повышения металлургической целостности:
- Закалка и отпуск: Подбирает баланс между высокой прочностью на растяжение и ударной вязкостью в литых аэрокредитных сталях.
- Решеточная отжиговая обработка (Solution Annealing): Растворяет карбитные осадки обратно в твердую матрицу для максимизации коррозионной стойкости в нержавеющей и никелевых литых изделиях.
- Снятие остаточных напряжений и нормализация: Гомогенизирует кристаллическую матрицу, чтобы предотвратить деформацию размеров во время фрезерования и токарной обработки по ЧПУ.
- Упрочнение за счет преципитации: Увеличивает твердость поверхности и ядра без ущерба для размерной стабильности базового металла.
Каковы стандартные сроки выполнения для индивидуального инструментального оснащения и образцов?
- Быстрое создание прототипов (шаблоны, напечатанные на 3D-станках): 5–10 рабочих дней на форму, подгонку и функциональную валидацию без инструмента.
- Изготовление производственного инструментального оснащения: 3–5 недель, в зависимости от сложности формы и требований сердечников.
- Образцы первой детали и отчеты CMM: Доставляются в течение 7–10 дней после утверждения инструментирования.
- Производство серий: 4–6 недель после утверждения образца и металлургического заключения.


 Russian
 English
 German