
2026年9月22日
Сплав алюминия A356 предлагает отличную литьевую пригодность, прочность, коррозионную стойкость и металлообработку для прецизионных автомобильных, авиационных и промышленных компонентов
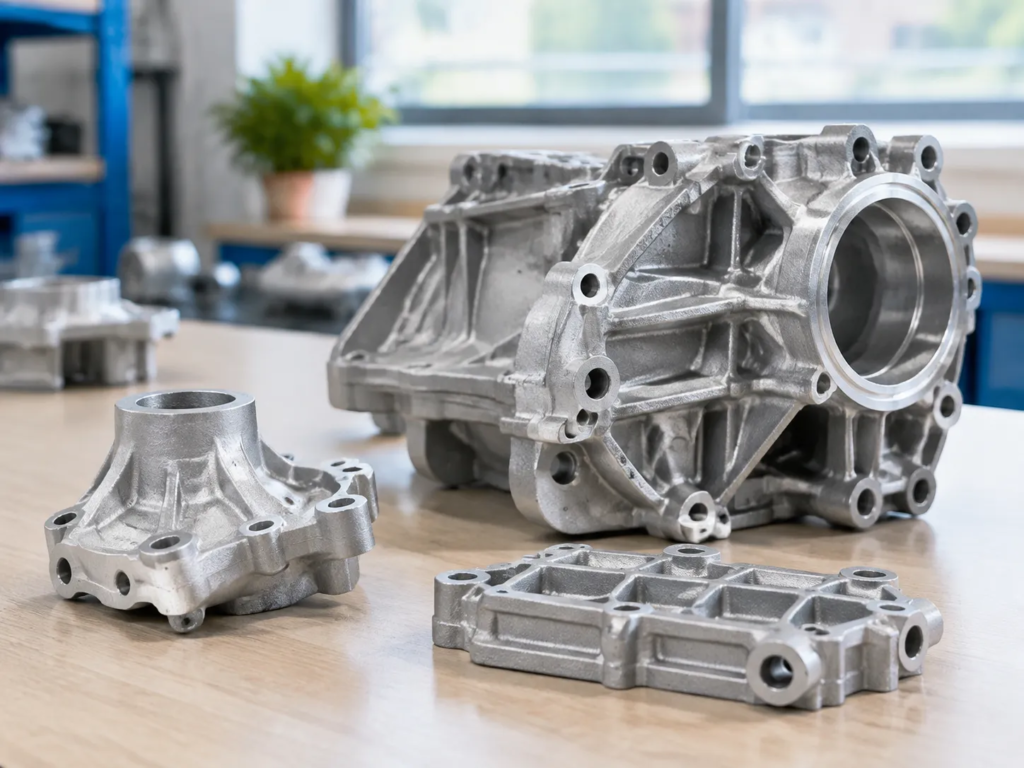
Что такое сплав алюминия A356?
Алюминий A356 это сплав по высокой чистоте, структурный кремний-м magnesium алюминиевый литьевой сплав разработан для критически нагруженных применений. Состоит в основном из 71% кремния и 0,31% магния, этот сплав обеспечивает выдающуюся текучесть, минимальное усадку при затвердевании и высокую коррозионную стойкость.
При термической обработке T6 A356 достигает выдающегося отношения прочности к весу, делая его одним из самых надежных материалов для сложных компонентов из металлаOEM/ODM высокой целостности.
Основные характеристики алюминия A356
- Превосходная литьевая пригодность: Отличная текучесть обеспечивает бездефектное заполнение в тонкостенных, сложных геометриях при литье песком, инвестиционном литье и литье в постоянной форме.
- Исключительная механическая целостность: Обеспечивает высокую прочность на растяжение, стойкость к усталости и ударостойкость.
- Коррозионная стойкость: Работает надежно в суровых внешних, промышленных и морских условиях эксплуатации.
- Высокая обрабатываемость и свариваемость: Легко обрабатывается до строгих допусков по размерам (до ±0,01 мм) и поддерживает стандартные операции сварки после литья.
Почему A356 — основной сплав для литых деталей с высокими нагрузками
Мы полагаемся на алюминий A356 для критически важных деталей, потому что он устраивает баланс между простотой литья и механической прочностью. Под динамическими механическими напряжениями и высокими циклическими нагрузками A356-T6 значительно менее подвержен микро-трещинообразованию и усталостным отказам по сравнению с общепромышленными сплавами литейного производства. Это делает его стандартом отрасли для компонентов легковых шасси, структурных кронштейнов, корпусов для летательных аппаратов и систем управления высоким давлением.
Ключевые различия: стандартный 356 против марки A356
Существенная разница между стандартным 356 и A356 заключается в чистоте химического состава — в частности, в строгом ограничении содержания железа (Fe).
| Характеристика / Метрика | Стандартный алюминий 356 | Премиальный алюминий A356 |
|---|---|---|
| Чистота марки | Коммерческий стандарт | Высокочистый структурный класс |
| Макс. предел по железу (Fe) | До 0.50% Fe | Контролируемый до ≤ 0.20% Fe |
| Удлинение и пластичность | Умеренный (ниже допуска по деформации) | Превосходный (большая вытяжка и прочность на кручение) |
| Ударная вязкость | Стандарт | Высокая ударная абсорбция под нагрузкой |
| Типичные случаи использования | Общая промышленная литье | Структурные и безопасные детали с высоким уровнем напряжения |
Ниже содержание железа в Литейная алюминиевая заготовка A356 предотвращает образование иглоподобных интерметаллидных соединений железо-алюминия. Это структурное усовершенствование значительно повышает удлинение, прочность на разрыв и общую пластичность без снижения прочности на растяжение.
Химический состав алюминия A356
Превосходная механическая характеристика алюминий A356 поступает прямо из своего строго контролируемого химического состава. Классифицируется как гипоэутектик алюминий-магний-цитиевый сплав, A356 сочетает отличную текучесть с высокой прочностью конструкции. Мы проверяем каждую плавку с помощью внутреннего спектрометра оптического эмиссии, чтобы гарантировать точное соответствие элементному составу.
Понимание детального Спецификации и свойства алюминиевого сплава A356 позволяет нам адаптировать целостность литья под критические требования к несущей способности.
Точное элементное разложение
| Элемент | Весовой процент (wt%) | Основная функция в сплаве |
|---|---|---|
| Кремний (Si) | 6,50 – 7,50 | Улучшает плавучесть расплава, уменьшает усадку и повышает литейную обрабатываемость |
| Магний (Mg) | 0,25 – 0,45 | Позволяет упрочнение осадкой во время термообработки T6 |
| Железо (Fe) | ≤ 0,20 макс | Ограничено для сохранения высокой пластичности и устойчивости к хрупкости |
| Титан (Ti) | ≤ 0,20 макс | Выступает как рафинирователь зерна для повышения структурной однородности |
| Медь (Cu) | ≤ 0,20 макс | Удерживается низким для максимального общего сопротивления коррозии |
| Цинк (Zn) | ≤ 0.10% макс | Контроль следов для предотвращения проблем горячих трещин |
| Манганец (Mn) | ≤ 0.10% макс | Модифицирует оставшиеся железо-содержащие соединения |
| Алюминий (Al) | Баланс | Базовый матрицный металл |
Почему низкое содержание железа важно для пластичности и прочности
Определяющее различие между стандартным 356 и более высокой марки A356 — строгий предел по железу:
- Исключение иглоподобных межметаллических соединений: Стандартные марки допускают более высокое содержание железа, образуя хрупкие иглоподобные бета-фазы ($FeAl_5$) пластинки, которые служат внутренними концентраторами напряжений.
- Максимизация ударной прочности: Ограничив железо до максимум 0.20%, A356 избегает преждевременной микротрещиноватости, обеспечивая значительно более высокие показатели удлинения и динамической усталостной стойкости.
- Повышенная трещиностойкость: Низкое содержание железа обеспечивает надежное деформирование металла под экстремическим механическим ударом, вместо хрупкого разрушения.
Пр trace элементы и контроль качества литья
Контроль добавок легирующих элементов для создания следовых переходов имеет решающее значение для достижения дефектных безструктурных литых изделий:
- Титан (Ti) для зернозернистой ремедиции: Титан способствует образованию мелкой равномерной зернистости при затвердевании, устраняя крупные колоночные зоны и увеличивая прочность на выходе.
- Магний (Mg) точность: Удержание магния строго в диапазоне между 0.25% и 0.45% обеспечивает образование включений кремния магния ($Mg_2Si$), открывая путь к пиковому сопротивлению при дальнейшем искусственном постплавлении.
- Управление пористостью и включениями: Низкие пороги примесей уменьшают образование шлака и газовую инклюзию, обеспечивая чистые структуры матрицы металла высокой плотности, готовые к эксплуатации в критических условиях.
Механические и физические свойства алюминия A356
Когда мы отливаем и термообрабатываем алюминий A356, мы ориентируемся на сбалансированное сочетание легкости, высокой прочности на конструкцию и надежной усталостной стойкости. Понимание этих показателей помогает инженерам определить, соответствует ли A356 нагрузочным требованиям критических деталей.
Механическая прочность и пластичность A356-T6
В своей литьём состоянии сплав обеспечивает скромную прочность, но прохождение стандартной термической обработки T6 с растворением и искусственным старением открывает пик механических свойств. Ниже приведены стандартные базовые механические значения для A356-T6 механические свойства:
| Свойство Метрика | Сернистое состояние (F Temper) | Тепловая обработка (T6 Temper) |
|---|---|---|
| Истинное предел прочности на разрыв | 130 – 160 МПа (19 – 23 кси) | 230 – 260 МПа (33 – 38 кси) |
| Предел текучести (с смещением 0,2%) | 70 – 90 МПа (10 – 13 кси) | 165 – 195 МПа (24 – 28 кси) |
| Удлинение при разрушении (%) | 2% – 5% | 3.5% – 6.0% |
| Твердость (бринелль HBW) | 50 – 60 | 75 – 90 |
Когда приложения требуют еще более высоких порогов выхода, чем стандартный A356, исследование вариантов с большим содержанием магния, таких как свойства и характеристики алюминиевогоGrade 357 предоставляет эффективную альтернативу дизайну.
Основные физические и тепловые характеристики
Низкая плотность A356 делает его отраслевым ориентиром для облегчения конструкционных узлов без потери тепловой стабильности:
- Плотность: 2,68 г/см³ (0,097 отн. доценты/дюйм³)
- Диапазон плавления: 555°C – 615°C (1031°F – 1139°F)
- Теплопроводность: ~151 Вт/(м·К) (при 25°C в оттенке T6)
- Коэффициент теплового расширения (CTE): 21,4 мкм/(м·°C) (20°C до 100°C)
- Модуль упругости: 72,4 ГПа (10,5 × 10⁶ psi)
Динамическая усталостная выносливость и коррозионная стойкость
- Усталостная прочность: A356-T6 обеспечивает предел усталостной выносливости при вращающемся изгибе примерно 60–70 МПа при 5 × 10⁸ циклах. Эта способность к динамической нагрузке делает его предпочтительным выбором для крепежных скоб подвески, корпусов вращающихся насосов и автомобильных колес.
- Коррозионная стойкость: Низкий уровень железа и меди защищает от межкристаллитного растрескивания. Сплав легко образует защитный пассивный оксидный слой, устойчивый к атмосферной влаге, автодорожной соли и промышленному химическому воздействию.
Т heat Treatment A356: Понимание термической обработки T6
Like ас-каст алюминий A356 обеспечивает прочность текучести и структурную целостность, но требует термического усиления для достижения пиковой механической характеристики. Применение термообработки температура T6— состоящей из растворительного отжига, быстрой закалки и искусственного старения — фундаментально изменяет внутрикристаллическую структуру сплава, по всей алюминиевой матрице равномерно осаждает магний кремнезид (Mg_2Si), что значительно увеличивает несущую способность.
Пошаговый разбор термической обработки A356-T6
Для достижения оптимального A356-T6 механические свойства, мы следуем строго контролируемому трёхступенчатому термическому циклу:
- Растворный отжиг (535°C–540°C / ~1000°F): Литьё выдерживают при повышенных температурах от 4 до 12 часов. Это растворяет растворимые фазы магния и кремния в одно твердое растворение, одновременно сфероидируя частицы эвтектического кремния, чтобы устранить микрострессовые концентрации.
- Водяное охлаждение (60°C до 90°C): Детали быстро перемещаются в водную ванну с контролируемой температурой. Это мгновенное закаливание фиксирует растворённые легирующие элементы в сверхнасыщенном твёрдом растворе до того, как они могут образовать крупные, неконтролируемые промежуточные осадки.
- Искусственное старение (155°C до 165°C / ~310°F до 330°F): Обработанные закалкой детали повторно нагреваются на 4–8 часов. Этот контролируемый режим старения позволяет ультрашерохсым Mg_2Si частицам осаждаться равномерно по всей металлу, повышая твердость и прочность конструкции.
Эволюция свойств A356: литье по сравнению с термообработкой T6
| Параметр / Свойство | Сырец (A356-F) | Обработано растворением и старением (A356-T6) | Влияние на характеристики |
|---|---|---|---|
| Прочность на растяжение | ~160–180 MPa | 290–310 MPa | ~70% увеличение предел текучести |
| Предел текучести | ~80–110 MPa | 220–240 MPa | Более чем вдвое повышает resistance к постоянной деформации |
| Твердость (Бринелль) | ~55–65 HBW | 85–100 HBW | Значительно выше устойчивость к износу и вмятинам |
| Удлинение (%) | ~4–6% | 3.5–6% | Сохраняет критическую вязкость к динамическим нагрузкам усталости |
Максимизация твердости и несущей способности
Выполнение точной термообработки для A356-T6 устраняет хрупкость, характерную для неочищенных литьевых заготовок. Контролируя времена пропитки, задержки охлаждения и температуры старения, мы подстраиваем твердость и предел текучести под требования жесткой структурной нагрузки — обеспечивая способность компонентов выдерживать тяжелые циклические напряжения, большие гидравлические压力 и высокоударные рабочие условия без преждевременного разрушения структуры.
Основные методы литья для алюминия A356
Выбор подходящей техники литья для алюминий A356 сводится к геометрии компонента, объему выпуска и требуемой внутренней прочности. Мы используем несколько основных процессов для литья A356 в компоненты высокой целостности.
Литейная формовка постоянного типа для деталей высокой точности в больших объемах
Литейка постоянного формования (литейка гравитационная) использует повторно применяемые стальные формы, обеспечивая быструю скорость охлаждения, что улучшает зернистость A356. Преимущества: Отличная повторяемость размеров, мелкозернистая структура и превосходные механические свойства. Лучшее применение: Компоненты подвески автомобилей, колеса и средне-до-высоковирозмерно-нагруженные несущие кронштейны, требующие минимальной пористости.
Песчаная литье для крупных и сложных геометрий
Когда размеры деталей превышают стандартные гнездовые формы или производство предусматривает низко-до средне-объемные партии, песчаная литьё A356 обеспечивает непревзойденную гибкость. Эпоксидная песоковая смола и зеленый песок: Позволяет оснастить сложные внутренние каналы через песчаные ядра. Ключевые преимущества: Низкие начальные затраты на оснастку и возможность заливки толстых, прочных промышленных кожухов насосов и станочных рам без термического напряжения и трещинообразования.
Литейное литье по форме для инвестиций и литье под давлением с низким давлением
Для тонкостенных компонентов, требующих превосходной поверхности и точности по допускам, специализированные методы литья предоставляют явные инженерные преимущества:
| Процесс литья | Типичный допуск | Окончательная обработка поверхности | Лучшее применение |
|---|---|---|---|
| Литье под давлением с низким давлением (LPDC) | Высокая | Гладкий | Высоконагруженные структурные автомобильные компоненты |
| Инвестиционное литье (утрата воска) | ±0,01 мм до ±0,05 мм | Превосходный / Практически чистый | Сложные аэрокосмические фитинги и корпуса клапанов |
Используя наш специализированный услугами инвестиционного литья алюминия для прецизионных деталей, мы отливаем сложные детали A356, которые исключают вторичную обработку, сохраняя при этом строгие требования к плотности и конструкции.
A356 алюминий против других популярных сплавов
Выбор подходящей марки металла зависит от ваших структурных требований, объема производства и сложности геометрии. При проектировании литых компонентов мы часто сравниваем алюминий A356 с другими широко используемыми литыми и ковкими алюминиевыми марками.
| Свойство / характеристики | A356-T6 | Стандарт 356-T6 | 6061-T6 (ковкий) | A380 (литой под давлением) |
|---|---|---|---|---|
| Класс материала | Высокочистый литейный сплав | Стандартный литейный сплав | коваленный сплав | Сплав для литья под давлением при высоком давлении |
| Предел прочности на растяжение (МПа) | ~230–290 | ~205–240 | ~290–310 | ~320 |
| Удлинение (%) | 3.5% – 6.0% | 2.0% – 3.0% | 8.0% – 12.0% | 2.0% – 3.5% |
| Подлежит термообработке | Да (стандарт T6) | Да (стандарт T6) | Да (стандарт T6) | Обычно нет |
| К corrosion resistance | Замечательно | Хорошо | Замечательно | Умеренный |
| Первичная прочность | Высокая прочность на удар и усталость | Общая структурная литье | Высокая пластичность и однородная прочность | Короткие циклы и сложные тонкие стенки |
A356 против 356: уровни чистоты и ударная прочность
Основное различие между A356 и стандартным 356 заключаются в химической чистоте — в частности контроле за железом: Низкое содержание железа: A356 строго ограничивает содержание железа (Fe) максимум до 0,20%, тогда как стандартный 356 допускает до 0,60% Fe. Высокая Ks упрочнение при разрушении (Fracture Toughness): Предотвращая образование brittle iron-silicon intermetallic needles во время кристаллизации, A356 обеспечивает существенно большую относительную деформацию и ударную вязкость. Структурная надёжность: Для компонентов с критическими динамическими нагрузками мы используем пользовательские точные алюминиевые детали литья по выплавке A356 для обеспечения максимального срока службы усталости без преждевременной хрупкой поломки.
A356 против 6061: литой алюминий против дефицитного алюминия
- Геометрическая сложность: A356 — специализированный сплав на основе кремния и магния, который разработан для растекания в замкнутые, тонкостенные или полые формы за одно литье. 6061 — кованый сплав, поставляемый в слитках, пластинах илиExtrusions, требующий обширной субтрактивной ВЦМ/обрабатывании.
- Учет материала и стоимость: Для сложных 3D-геометрий литьё A356 значительно сокращает объём сырьевых обрезков и время цикла обработки по сравнению с резьбой/фрезерованием твёрдого блока 6061.
- Механические свойства: Хотя ковочный 6061-T6 обеспечивает немного более высокую предел текучести и удлинение, термружение A356-T6 обеспечивает почти ковочную производительность с гораздо большей степенью свободы проектирования.
A356 против A380: компромиссы по прочности, обрабатываемости и цене
- Термообработка и хрупкость: A380 содержит больше меди и железа, что делает его оптимальным для быстрой литьевой литьё под высоким давлением. Однако A380 не может надёжно быть термообработан до T6 и остаётся относительно хрупким. A356 легко выдерживает термообработку T6, обеспечивая превосходную прочность на растяжение и удлинение.
- Коррозионная стойкость: A356 содержит минимальное количество меди, что даёт ему превосходную стойкость к окружающей среде и морской коррозии по сравнению с A380.
- Соответствие применению: A380 экономичен для неконструкционных электронных корпусов и потребительских соединителей, тогда как наши инвестиционное литье алюминия A356 услуги предпочтительны для высоконагружённых конструкционных, автомобильных и герметичных компонентов насоса.
Ведущие промышленные применения алюминия A356
Так как алюминий A356 демонстрирует исключительное соотношение прочности к весу, высокую усталостную прочность и отличную герметичность, мы полагаемся на этот сорт для критически важных нагруженных деталей в глобальном диапазоне отраслей. Когда компонент должен выдерживать циклические напряжения, сильные вибрации или коррозионные среды без добавления лишнего веса, литьё из алюминия A356 является лучшим инженерным выбором.
Наша литьевая фабрика производит широкий ассортимент продукции из литейных сплавов для прочных промышленных применений, при этом A356 служит основным сплавом во многих ключевых отраслях:
Автомобильная промышленность: легковесная производительность и безопасность
Автомобильный сектор является крупнейшим потребителем алюминиевого A356, в первую очередь благодаря его способности гасить удары и высокому пределу текучести после термообработки T6: Легковесные литые диски: A356 — мировой стандарт сплава для литых алюминиевых дисков, обеспечивающий точный баланс ударной прочности и удлинения, необходимый для безопасного поглощения дорожных ударов. Шарниры подвески и рычаги управления: Критически важные незакрепленные компоненты подвески, отлитые из A356, уменьшают массу автомобиля, одновременно справляясь с тяжёлыми динамическими нагрузками. Кронштейны двигателя и кожухи трансмиссии: Высокая теплопроводность и демпфирующие свойства защищают сборочные единицы силовой установки от вибрации и термических усталостей. Тормозные суппорта и цилиндры: Плотные безпористые чугунные изделия обеспечивают полную гидравлическую целостность при экстремальном давлении.
Аэрокосмические компоненты: высокая структурная целостность
В аэрокосмическом производстве снижение веса при сохранении строгих запасов прочности является недопустимым. A356-T6 обеспечивает требуемую структурную надежность для критически важных для полета узлов: Фланцы и кронштейны для авиакузова: Сложные тонкостенные литые алюминиевые конструктивные детали уменьшают количество деталей для сборки и исключают излишнюю обработку из цельной заготовки. Корпусы топливных и гидравлических насосов: Герметичные литые конструкции предотвращают утечки жидкости под высоким внутренним давлением. Каналы обдува систем климат-контроля (SСS): Отличная литьевая пригодность позволяет создавать сложные внутренние каналы охлаждения и сложные манифольды. Грузоподъемное и сидячее оборудование: Высокий показатель прочности к массе обеспечивает долговечные, легкие механизмы для кабины и грузового отсека.
Морская, оборонная и тяжелая промышленная техника
За пределами автомобильной и аэрокосмической отраслей естественная коррозионная стойкость и прочность алюминия A356 делают его незаменимым материалом для суровых условий эксплуатации: Морское оборудование и импеллеры: Образует защитный естественный оксидный слой, устойчивый к коррозии соленой воды в корпусах насосов, винтах и кожухах морских редукторов. Сборки бронетехники: Используется в подвесных корпусах бронетранспортеров, кронштейнах поддержки турелей и шасси электронных корпусов, требующих высокой ударной стойкости. Промышленные насосы высокого давления и компрессоры: Обеспечивает герметичность и стабильность размеров в тяжелых индустриальных системах обработки жидкостей. Робототехника и автоматизированные манипуляторы: Низкая масса в сочетании с высокой жесткостью позволяет сокращать цикл времени робота и минимизировать нагрузку на двигатели в быстродействующем промышленном оборудовании.
Обработка, отделка и сварка литых пресс-форм A356
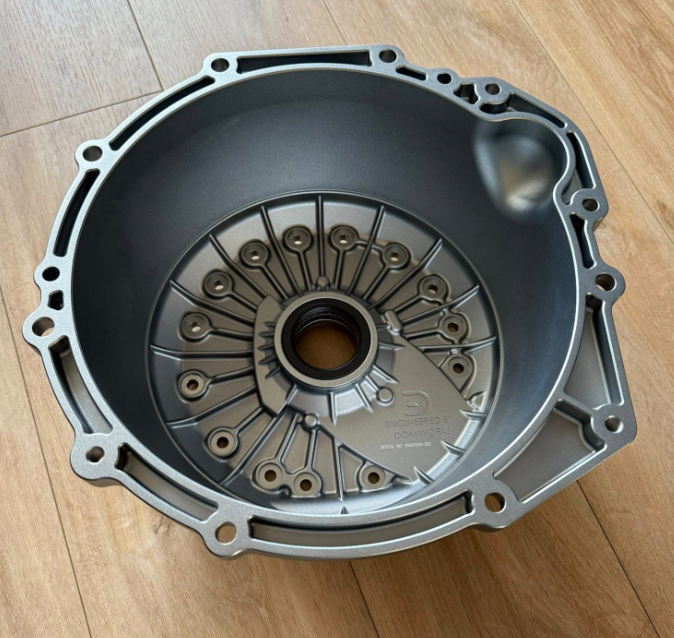
Чтобы добиться финальных допусков и качества поверхности детали, после литья обработка критична. Мы объединяем специализированные средства оснастки, контролируемые обработки поверхностей и проверенные методы соединения, чтобы обеспечить готовность к сборке литая алюминиевая A356 компоненты.
Лучшие методы инструментирования и подач для ЧПУ обработки A356
Кремний в алюминий A356 даёт отличную текучесть во время литья, но также создаёт абразивную среду для режущих инструментов. Следование конкретным параметрам обработки предотвращает преждевременный износ инструмента и сохраняет точную размерную точность:
- Выбор инструмента: Мы используем незакалённую микрогрануловую карбидную фрезу с отполированными канавками или вставки из PCD (поликристаллический диод). Высокая твердость алмаза сопротивляется абразии кремния и продлевает срок службы инструмента.
- Скорость и подачі: Высокие скорости резания в сочетании с умеренными подачами обеспечивают наилучшую отделку поверхности. Поддержание положительных углов реза предотвращает притирание стружки и загрубление заготовки.
- Подача охлаждающей жидкостью: Постоянная, высокого давления заливная охлаждающая жидкость мгновенно удаляет стружку, контролирует тепловое расширение и устраняет налипание кромки (BUE) на режущем носике.
- Толерантности обработки: Через наши точного литья и ЧПУ-машного установки, мы постоянно достигаем допусков от ±0,01 мм до ±0,05 мм в зависимости от требований технического чертежа.
Варианты отделки поверхности для алюминия A356
Компоненты A356 допускают несколько видов обработки поверхности для улучшения внешнего вида, коррозионной стойкости и износостойкости.
| Окончательная обработка поверхности | Функция процесса | Лучшее для |
|---|---|---|
| Крашение дробеструйная обработка / пескоструйная обработка | Очищает накипь, удаляет линии разделения и создаёт однородную матовую текстуру | Подготовка поверхности перед нанесением покрытия или автономная промышленная отделка |
| Анодирование (Тип II / Тип III) | Формирует окисную барьеру; приводит к угольно-серому оттенку из-за кремния | Износостойкость и защита от коррозии в суровых условиях |
| Порошковая покраска | Электростатическое применение полимера, отвержение под воздействием тепла | Автомобильные колеса, кронштейны и наружные корпуса |
| Покраска и эко-осмоление (E-Coating) | Многослойная primer и верхний слой с запечатыванием | Структурные корпусные детали, требующие точного подбора цвета |
Со сваркой и предотвращение дефектов
Алюминий А356 обладает хорошей свариваемостью при правильной подготовке соединений и выборе наполнителя:
- Выбор проволоки-наполнителя: Наполнители ER4043 или ER4047 соответствуют кремниевой химии A356, обеспечивая отличное текучесть и снижение риска кристаллизационных трещин.
- Преднагрев и очистка: Тщательная deo-грейсинг? и очистка из нержавеющей стали щеткой удаляют поверхностные оксиды. Преднагрев более толстых участков (150°C до 200°C) предотвращает быстрое охлаждение и термическое напряжение трещин.
- Контроль пористости: Использование чистого, сухого защитного газа (Argon 100% или смеси Argon/Helium) предотвращает поглощение водорода в сварочной ванне.
- Пост-сварочная термообработка: Сварка изменяет температуру в зоне термического влияния (HAZ). Повторное прохождение деталей через цикл раствора и старения класса T6 восстанавливает однородную прочность по всем сварочным швам и металлу.
Часто задаваемые вопросы (FAQs) о алюминии A356
Здесь приведены прямые, практические ответы на наиболее распространённые инженерные и производственные вопросы, которые мы получаем о алюминий A356 литью.
Является ли алюминий A356 свариваемым?
Да, алюминий A356 обладает отличной свариваемостью с использованием стандартных процессов TIG (GTAW) и MIG (GMAW).
- Рекомендуемые присадочные металлы: Используйте ER4043 or ER4047 припой для соответствия содержанию кремния и предотвращения горячих трещин.
- Пост-сварочная термообработка: Сварка вводит локальные зоны термообработки, которые снижают твердость. Для критически нагруженных деталей мы рекомендуем пост-сварочный стресс-отпуск или полное повторное термообработку до температура T6 чтобы восстановить равномерную механическую прочность.
Что делает A356 идеальным для автомобильных дисков?
A356 — ведущий сплав для литых автомобильных дисков благодаря своему беспрецедентному балансу легкости, стойкости к усталости и ударной вязкости.
- Ударная Поглощение: Низкое содержание железа обеспечивает необходимую пластичность для поглощения ударов о бордюры и колебаний дороги без хрупких трещин.
- Сложный стиль оформления: Отличная жидкотекучесть позволяет нам отливать тонкостенные спицы, глубокие вогнутые формы и аэродинамические профили через постоянный пресс-формовочный или литье под низким давлением. Понимание различий между ковкой и литьем показывает, почему литье A356 остается самым дешевым решением для большого объема, визуально сложных колес.
Чем отличается A356.0 от A356-T6?
A356.0 обозначает чистый сплав в исходном как-литом состоянии (температура F), в то время как A356-T6 прошел двухступенчатый термический процесс: термическую обработку раствор металла при высокой температуре, быструю водяную quenching и искусственное старение.
| Метрика / Свойство | A356.0 (Как литой) | A356-T6 (Термически обработанный) | Влияние на характеристики |
|---|---|---|---|
| Предел текучести | ~125 МПа (18 кси) | ~205 МПа (30 кси) | +64% грузоподъемность до постоянной деформации |
| Прочность на растяжение | ~160 МПа (23 кси) | ~260 МПа (38 кси) | +62% предельная сопротивляемость к разрушению |
| Твердость (HB) | ~55–65 HB | ~80–90 HB | superior износостойкость и токарно-обдирка чипов |
| Микроструктура | Грубый эвтектический кремний | Округлый, сфероидизированный кремний | Более высокая вязкость и срок службы на усталость |
Можете ли вы анодировать детали из литья A356?
Да, детали из литья A356 можно анодировать, но визуальный результат отличается от деформированных сплавов, таких как 6061:
- Внешний вид: Поскольку A356 содержит примерно 6.5% до 7.5% кремния, обычная серная анодировка дает темно-серый или угольно-матовый финиш, а не яркий декоративный цвет.
- Функциональная анодировка: Твердое покрытие (Type III) анодирования работает исключительно хорошо на A356, создавая твердый, износостойкий наружный слой для корпусов гидронасосов и промышленных кронштейнов.
- Косметические альтернативы: Для ярких, настраиваемых по цвету деталей мы наносим покрытие порошком, электро-покрытие (e-coating) или прецизионную окраску поверх предварительно обработанного конверсионного слоя.
Как A356 держится на коррозию в соленой воде?
A356 демонстрирует выдающуюся естественную коррозийную стойкость в морской и соленоводной средах. Поскольку мы поддерживаем строго контролируемые минимальные уровни железа и меди, сплав противостоит гальваническим микрореакциям, вызывающим поры. Для продолжительного подводного или морского размещения сочетание литья A356 с конверсионным покрытием хроматом (или анодирование) и морско-классным верхним покрытием из порошка предотвращает коррозию соленой воды на десятилетия службы.


 Russian
 English
 German