
10 ноября 2026 года
Откройте для себя прослеживаемость литейного производства и мониторинг на основе промышленного Интернета вещей (IIoT) для более интеллектуального контроля качества производства, получения данных в реальном времени и повышения эффективности
Ключевые основы прослеживаемости литейного производства и мониторинга на основе промышленного Интернета вещей
Современные литейные предприятия больше не могут полагаться на записи в бумажных журналах и проверки качества постфактум. Пористость, неметаллические включения и отклонения размеров требуют немедленного вмешательства на основе данных непосредственно на линии заливки. Наша система построена на трех структурных основах, объединяющих физические металлургические процессы с цифровой аналитикой в реальном времени и обеспечивающих сквозную Прослеживаемость литейного производства и мониторинг на основе промышленного Интернета вещей.
Уникальная цифровая история каждого изделия от плавки до готовой продукции
Для высокоточного производства недостаточно отслеживать партии на уровне плавки. Мы присваиваем уникальный цифровой идентификатор жизненного цикла литой металлической детали каждому отдельному компоненту и непрерывно отслеживаем его на протяжении всего жизненного цикла.
- Прямая маркировка деталей (DPM): Нанесение высококонтрастных двумерных матричных кодов или идентификаторов методом лазерной гравировки непосредственно на необработанные отливки после выбивки из формы.
- Корреляция с химическим составом расплава: Мгновенная привязка результатов химического анализа методом оптико-эмиссионной спектрометрии (OES) непосредственно к уникальному серийному идентификатору.
- Архивирование термической истории: Детальная регистрация температуры металла при выпуске из ковша, времени модифицирования и кривых охлаждения от температуры ликвидуса до температуры солидуса.
- Регистрация вторичных операций: Автоматическая привязка партий термообработки, записей о дробеструйной обработке и механической обработке на станках с ЧПУ к идентификатору сердечника.
| Контрольный этап прослеживаемости | Собираемые данные | Влияние на производственный процесс |
|---|---|---|
| Плавка и модифицирование | Химический состав по данным спектрального анализа, температура выпуска расплава, масса легирующих добавок | Предотвращает разлив расплава при несоответствии химического состава установленным требованиям |
| Заполнение литейной формы | Продолжительность заливки, скорость потока металла в литниковой системе, показания пирометра | Исключает недоливы и холодные спаи |
| Выбивка отливок и финишная обработка | Время охлаждения, цикл дробеструйной обработки, идентификатор оператора | Подтверждает снятие остаточных напряжений и механическую целостность |
Синхронизация параметров технологического процесса между формами в режиме реального времени
Изолированные показатели работы оборудования скрывают активные дефекты. Наша система синхронизирует динамические параметры заливки с конкретными полостями литейных форм с интервалами менее секунды, чтобы проверить соответствие технологического процесса требованиям до затвердевания металла.
- Динамические кривые давления и температуры: Непрерывный мониторинг давления в полостях формы и температурных градиентов стенок формы с помощью встроенных датчиков.
- Автоматическая проверка допусков: Мгновенное выявление случаев превышения установленных инженерных пределов скорости заливки или углов наклона ковша при подаче металла.
- Картирование полостей литейных форм: В многогнездных пресс-формах телеметрия напрямую сопоставляет скопления дефектов с конкретными характерными признаками износа оснастки.
Периферийно-облачная инфраструктура для нулевой задержки передачи данных
Суровые условия литейного производства не допускают задержек, связанных с зависимостью от облачных сервисов, или потери соединения во время критически важных операций. Мы внедряем гибридный вычислительный уровень на базе периферийных устройств и облачных технологий, обрабатывающий данные непосредственно в месте заливки металла.
- Периферийная обработка за миллисекунды: Защищённые промышленные периферийные шлюзы собирают высокочастотную телеметрию с пирометров и расходомеров, выполняя обнаружение аномалий менее чем за 10 миллисекунд.
- Автономная локальная буферизация: В случае перебоев в сети локальные шлюзы буферизуют необработанные данные эксплуатационной телеметрии за период до 30 дней без потери данных.
- Двунаправленная синхронизация с облаком: Очищенные и контекстуализированные наборы данных безопасно передаются в центральное озеро данных по протоколам MQTT и OPC-UA, обеспечивая прозрачность процессов на уровне всего предприятия и сравнительный анализ показателей между производственными площадками.
Технические характеристики платформы мониторинга Vastpe IIoT
Мы разработали нашу платформу для устранения слепых зон в литейном цехе. Объединяя сенсорное оборудование с низкой задержкой и периферийную аналитику, наша Прослеживаемость литейного производства и мониторинг на основе промышленного Интернета вещей архитектура фиксирует критически важные металлургические показатели с точностью до миллисекунд, преобразуя необработанные данные о динамике заливки в практические инструменты контроля качества.
Многоточечное измерение температуры, давления и скорости заливки
Изменения параметров процесса во время заливки являются основной причиной образования брака. Мы устанавливаем прочные бесконтактные инфракрасные пирометры и кварцевые датчики давления непосредственно на ковшах, литниковых каналах и в полостях литейных форм. Контроль температуры: Непрерывный сбор данных о перегреве расплава, температуре поверхности формы и кривых охлаждения. Динамика потока: Измерение скорости заливки в реальном времени и противодавления при заполнении формы для мгновенного обнаружения турбулентного потока. Компенсация воздействия окружающей среды: Автоматически калибруемые датчики, рассчитанные на непрерывную работу при температуре окружающей среды выше 1 200 °C.
Интеграция с устаревшими системами ПЛК, SCADA и OPC-UA
Литейные предприятия не могут позволить себе полную замену действующего производственного оборудования. Мы обеспечиваем связь между устаревшим оборудованием и современной аналитикой с помощью встроенных протоколов периферийного уровня: Поддержка протоколов: Готовые драйверы для Siemens, Allen-Bradley, Modbus TCP и Интеграция данных литья через OPC-UA. Нулевой простой оборудования: Неинвазивное подключение к измерительным цепям позволяет считывать аналоговые и цифровые сигналы без остановки действующих производственных линий. Синхронизированный сбор данных: Высокочастотная телеметрия оборудования напрямую сопоставляется с идентификаторами форм и партиями заливки.
| Уровень | Технические характеристики | Отслеживаемый ключевой показатель |
|---|---|---|
| Периферийное сенсорное оборудование | Многоканальные термопарные и пьезорезистивные матрицы | Температура заливки, скорость заполнения, давление в полости формы |
| Подключение | Промышленный шлюз через OPC-UA / MQTT | Время циклов ПЛК, сигнатуры открытия и закрытия литниковой системы |
| Аналитический движок | Встроенный алгоритм машинного обучения для распознавания закономерностей | Отклонение температурного градиента охлаждения, риск газовых включений |
| Запись данных | Неизменяемый цифровой реестр | Прослеживаемость происхождения каждой серийной детали, подтверждение действий операторов |
Распознавание дефектов литья на основе искусственного интеллекта
Наши модели машинного обучения в режиме реального времени оценивают температурные градиенты и скорость заливки, сопоставляя их с историческими базами данных дефектов. Когда параметры заливки отклоняются от целевых пороговых значений, система выявляет конкретную форму ещё до её поступления на выбивную решётку. Автоматизированное отслеживание дефектов позволяет обнаруживать такие риски, как усадочная пористость, недоливы и включения шлака, ещё до возникновения затрат на последующую механическую обработку.
Автоматизированные журналы соответствия требованиям и цифровые аудиторские следы
Бумажные журналы создают юридические риски. Мы заменяем ручное ведение документации автоматизированными цифровыми записями с временными метками, напрямую связанными со строгими стандарты качества литья для надежных металлических деталей. Для каждой отливки с индивидуальным серийным номером фиксируются: точный химический состав и показания спектрометра для каждой плавки. Скорость охлаждения при каждой заливке и данные об окружающей влажности. Результаты неразрушающего контроля (НК), привязанные к индивидуальным номерам плавок.
Эти сквозные данные обеспечивают полную прослеживаемость производственных процессов, делая внешние проверки качества быстрыми и неоспоримыми.
Операционные преимущества и сокращение брака на литейных производствах
Внедряя нашу Прослеживаемость литейного производства и мониторинг на основе промышленного Интернета вещей архитектуру, литейные предприятия заменяют догадки точными данными телеметрии. Мы устраняем причины образования брака непосредственно на этапе его возникновения, одновременно защищая производство от последующих юридических рисков и дорогостоящих претензий клиентов.
| Показатель | Традиционные литейные производства | Vastpe IIoT и прослеживаемость | | Обнаружение дефектов | После механической обработки / итоговый неразрушающий контроль | В процессе производства и в режиме реального времени | | Средний уровень брака | Базовый показатель 6%–12% | Снижение на 25%–40% | | Время подготовки к аудиту | 3–5 дней (ручное ведение бумажной документации) | Мгновенно (одним нажатием кнопки в цифровой системе) | | Незапланированная остановка печи | Реактивный ремонт после возникновения неисправности | Прогнозирующие оповещения через IIoT |
Оповещения в режиме реального времени для предотвращения температурных отклонений и пористости
Качество расплавленного металла зависит от строгого соблюдения температурных и атмосферных параметров. Наша система мониторинга литейного процесса в режиме реального времени обнаруживает отклонения температуры заливки, изменения скорости охлаждения и нарушения заполнения формы сразу после превышения критических пороговых значений.
- Мгновенное обнаружение превышения пороговых значений: Мы активируем звуковые уведомления и push-уведомления на мобильные устройства, когда температура расплава выходит за пределы металлургических нормативов, предотвращая образование брака до индексации следующей формы.
- Снижение пористости: Сопоставление данных о влажности окружающей среды, давлении в литниковой системе и скорости заливки позволяет исключить дефекты, связанные с захватом воздуха, и газовую пористость во всех производственных партиях.
Анализ первопричин на основе истории сериализованных производственных партий
Когда дефектная деталь обнаруживается на этапе окончательной механической обработки, отслеживание её происхождения обычно занимает несколько дней ручной сортировки журналов. Наше программное обеспечение для отслеживания генеалогии литых изделий присваивает каждой отливке неизменяемый цифровой идентификатор:
- Отслеживание отдельных деталей: Нанесённые лазером двумерные матричные коды напрямую связывают отдельные отливки с номерами плавок в печи, последовательностью заполнения ковшей и давлением в стержневых формах.
- Целевое ограничение распространения дефектов: При возникновении отклонений в металлургических параметрах или процессе охлаждения мы изолируем ровно 15 затронутых отливок вместо того, чтобы браковать всю партию из 500 единиц, прошедшую термообработку.
Соответствие требованиям Tier-1 автомобильной и аэрокосмической промышленности с готовностью к аудиту
Строгие стандарты качества, такие как IATF 16949 и AS9100, требуют обеспечения целостности данных на всех этапах производства. Мы автоматизируем ведение документации, предоставляя надёжные доказательства соответствия требованиям. Для критически важных применений, включая несущие конструкции и изделия с повышенными требованиями к надёжности инвестиционное литье титана для авиационной и медицинской части— наша платформа регистрирует каждый температурный профиль и результаты подтверждения химического состава специалистами непосредственно в неизменяемых журналах соответствия, готовых к аудиту.
Оптимизация времени безотказной работы печей и снижение рисков ответственности
Рентабельность литейного производства зависит от управления энергопотреблением и надежности плавильного оборудования. Мы применяем прогнозное техническое обслуживание литейных печей для предотвращения незапланированных простоев:
- Отслеживание износа футеровки: Многоточечные термодатчики непрерывно рассчитывают степень износа огнеупорной футеровки индукционных печей, позволяя предотвращать прогорание до возникновения критических отказов.
- Анализ энергопотребления: Непрерывный мониторинг нагрузки позволяет выявлять накопление шлака и износ индуктора, снижая расход электроэнергии в кВт·ч на тонну расплавленного металла.
- Юридическая защита и защита от отзывов продукции: Сохраненные цифровые записи о производственных партиях позволяют подтвердить, что дефектные детали, возвращенные с производства, либо соответствовали техническим требованиям заказчика на момент выпуска, либо происходили из партии поставщика, не проходившей мониторинг.
Поэтапный план внедрения для литейных предприятий
Внедрение прослеживаемости литейного производства и систем мониторинга на базе промышленного Интернета вещей (IIoT) не требует остановки литейного производства или замены исправного устаревшего оборудования. Мы осуществляем внедрение поэтапно, используя неинвазивную модель развертывания, адаптированную к действующим производственным циклам.
[Этап 1: Модернизация датчиков] ➔ [Этап 2: Агрегация данных на периферийном уровне] ➔ [Этап 3: Аналитика и оповещения] (День 1–10) (День 11–20) (День 21–30)
Этап 1: Модернизация датчиков и неинвазивное размещение оборудования
Мы начинаем непосредственно на уровне производственного цеха, устанавливая защищённые измерительные приборы в ключевых точках тепловых и механических узких мест:
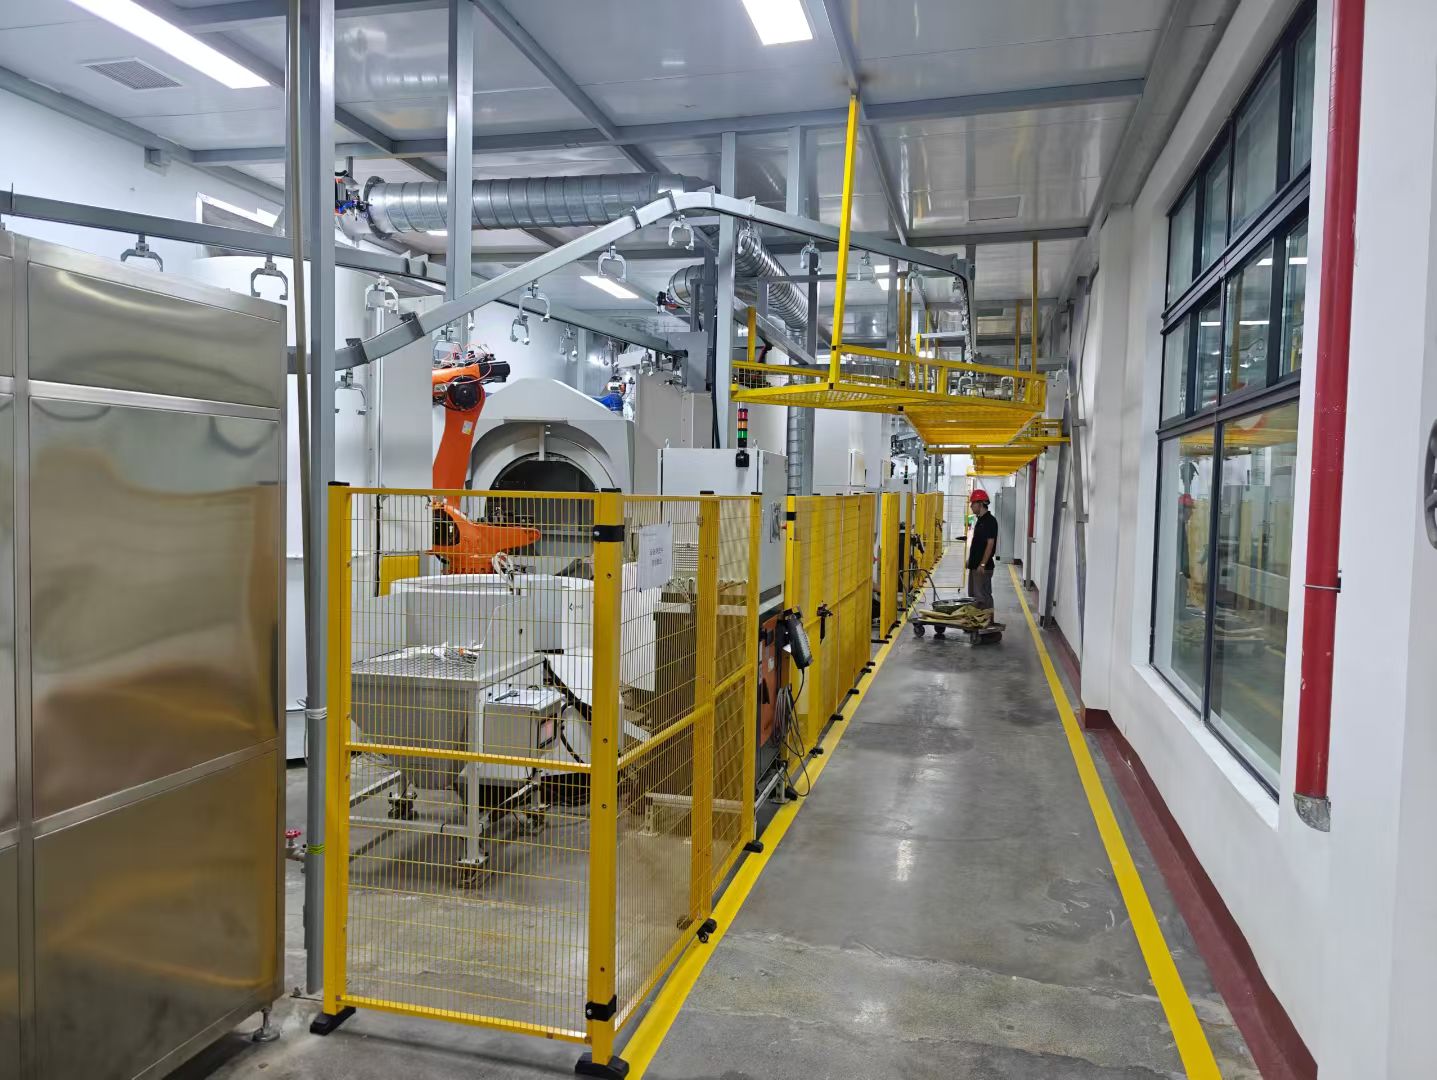
- Неинвазивное измерение: Мы устанавливаем разъёмные трансформаторы тока на индукционных линиях плавильных платформ и монтируем оптические пирометры над заливочными ковшами, не сверля отверстий в несущих рамах оборудования.
- Синхронизация технологических процессов: Датчики систематически размещаются в зонах изготовления стержней, плавки и выбивки форм. Интеграция датчиков на каждом этапе, описанном в нашем руководстве по литейному процессу, включая методы и ключевые этапы, обеспечивает непрерывную передачу телеметрических данных от загрузки исходного сырья до окончательной выбивки отливок.
- Прямая идентификационная маркировка: Мы устанавливаем станции прямой маркировки деталей (DPM) и лазерные маркираторы на участках выбивки форм, чтобы наносить серийные идентификаторы отслеживания плавки сразу после выхода компонентов с производственной линии.
Этап 2: Настройка промышленного шлюза и агрегация данных
Сырые телеметрические данные бесполезны, если они остаются изолированными в производственном цехе. На этом этапе мы объединяем разрозненные сигналы оборудования в единый поток данных Foundry 4.0:
- Интеграция протоколов: Мы подключаем полевые датчики, устаревшие панели релейно-контактной логики и современные программируемые логические контроллеры (ПЛК) к промышленным периферийным шлюзам, поддерживающим протоколы OPC-UA, MQTT, Modbus TCP и Profinet.
- Очистка данных на периферийном уровне: Периферийные устройства фильтруют электрические помехи, фиксируют временные метки данных о разливе металла с точностью до миллисекунд и локально буферизуют показания. Это предотвращает потерю данных при перебоях в работе общезаводской сети.
- Картирование производственной прослеживаемости: Периферийный уровень объединяет данные о химическом составе металла при внепечной обработке в ковше, номера плавок партий и идентификаторы отдельных литейных форм в неизменяемую цифровую запись перед отправкой пакетов данных на сервер.
| Этап внедрения | Основное установленное оборудование | Протоколы / стандарты | Ключевой целевой результат |
|---|---|---|---|
| Этап 1: Модернизация | Оптические пирометры, инфракрасные датчики, лазерные маркираторы | Modbus RTU, 4–20 мА, IO-Link | Установка датчиков без остановки производства |
| Этап 2: Агрегация данных | Периферийные шлюзы, сетевые коммутаторы | OPC-UA, MQTT, Profinet | Чистый, синхронизированный приём данных |
| Этап 3: Панель мониторинга | Локальные серверы, защищённые облачные экземпляры | REST API, WebSocket | Отслеживание генеалогии в реальном времени и автоматические оповещения о сбоях |
Этап 3: Настройка центральной панели мониторинга и регулировка оповещений
Заключительный этап преобразует исходные производственные показатели в инструменты оперативного управления:
- Динамические пороговые значения аварийных сигналов: Мы устанавливаем переменные верхние и нижние контрольные пределы для температуры заливки, кривых охлаждения форм и времени заполнения на основе металлургических характеристик конкретного сплава.
- Оповещения непосредственно на производственном участке: Скачки температуры или снижение скорости заливки мгновенно вызывают SMS-уведомления, сигналы световой колонны и предупреждения на HMI, позволяя бригадам заливки остановить процесс при обнаружении дефектной заливки до производства партий, не соответствующих требованиям.
- Калибровка панели оператора: Мы адаптируем экраны специально для руководителей литейных производств и инспекторов по качеству, отображая на одном экране генеалогию плавок в реальном времени, состояние полостей литейных форм и оперативные показатели брака.
Часто задаваемые вопросы о прослеживаемости литейного производства и промышленном Интернете вещей (IIoT)
Модернизация вашего предприятия с помощью систем прослеживаемости литейного производства и мониторинга на основе промышленного Интернета вещей часто вызывает практические вопросы, связанные с внедрением и долговечностью оборудования. Мы отвечаем на наиболее распространённые эксплуатационные вопросы, чтобы помочь вам упростить переход к цифровым технологиям.
Как датчики Интернета вещей выдерживают экстремальные условия литейных печей?
В наших датчиках используются усиленные корпуса промышленного класса, рассчитанные на устойчивость к высоким температурам. Мы применяем неинвазивные способы монтажа и тепловую защиту, чтобы обеспечить длительный срок службы оборудования даже при мониторинге печи термической обработки отливок с равномерностью температуры 5 °C или зон заливки с нестабильными условиями.
Может ли это программное обеспечение для прослеживаемости взаимодействовать со старым литейным оборудованием?
Да. Наша платформа поддерживает универсальные шлюзы, позволяющие интегрировать данные от устаревших ПЛК, систем SCADA и аналоговых контроллеров оборудования. Мы преобразуем разнородные сигналы в единый поток данных без необходимости замены имеющегося оборудования.
Как цифровая генеалогия помогает снизить уровень брака?
Создавая уникальную цифровую цепочку для каждой детали, мы сопоставляем конкретные параметры плавки и заливки с качеством готового изделия. При возникновении дефекта наша система автоматически анализирует его первопричину, определяя, вызвана ли проблема температурным дрейфом или нестабильностью скорости. Это позволяет незамедлительно скорректировать производственный процесс.
Каков ожидаемый срок окупаемости модернизации литейного производства с использованием технологий Интернета вещей?
Большинство предприятий получают положительную окупаемость инвестиций (ROI) в течение 12–18 месяцев. За счёт минимизации производственного брака, сокращения трудозатрат на ручные проверки и оптимизации времени бесперебойной работы печей повышение эффективности обычно позволяет быстро компенсировать первоначальные инвестиции в оборудование и программное обеспечение. Постоянный доступ к актуальным данным также предотвращает дорогостоящие гарантийные претензии, обеспечивая дополнительную защиту вашей прибыли.
 Russian
 English
 German