30 сентября 2026 года
Откройте для себя экспертные советы и проверенные методы повышения качества литья, увеличения производственной эффективности и получения более прочных и надёжных отливок
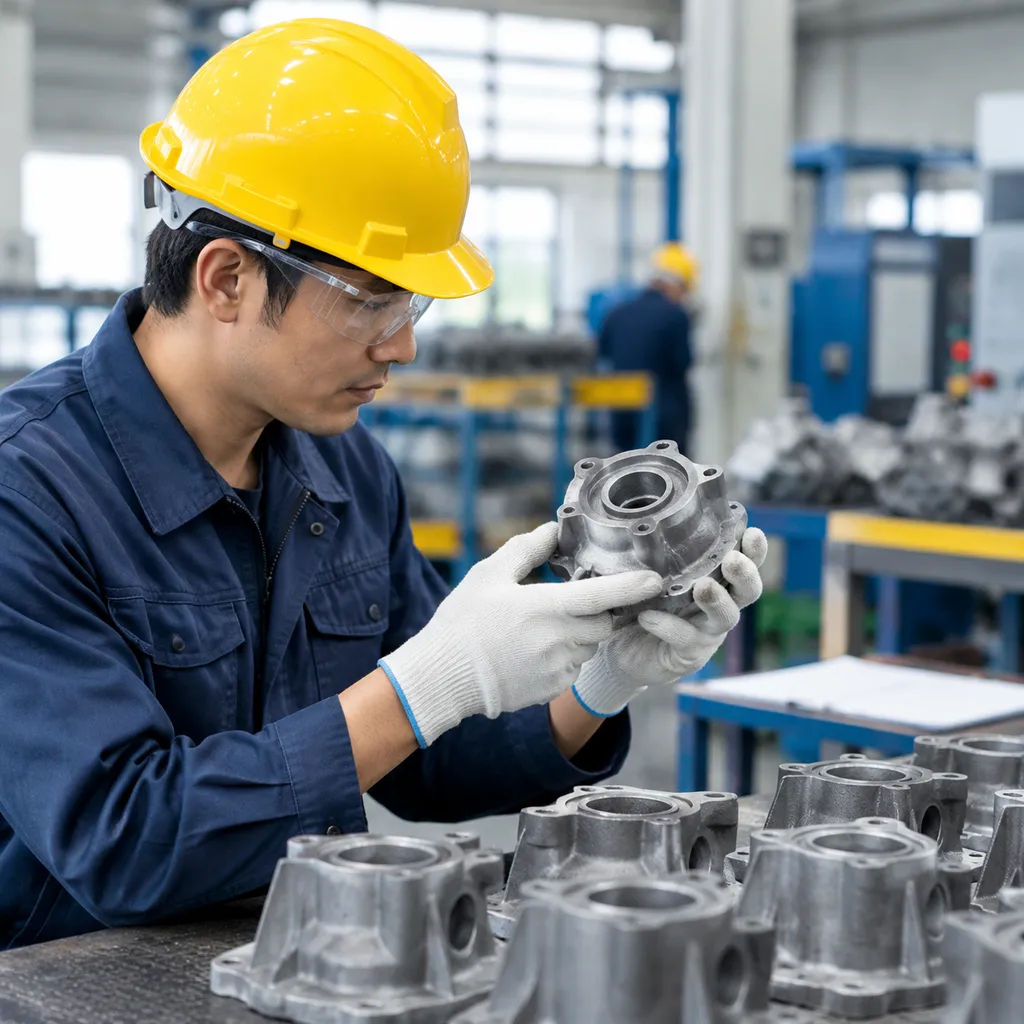
Ключевые факторы, определяющие качество литья
Достижение выдающегося качества литья требует жесткого контроля процессов на каждом этапе литейного производства. Мы сосредоточены на четырех критических металлургических и инженерных параметрах, чтобы устранить структурные дефекты и гарантировать стабильную механическую прочность для требовательных промышленных применений.
Контроль состава и чистоты расплава
- Проверка химии в реальном времени: Мы контролируем химический состав расплава до заливки с использованием внутренной оптическо-эмиссионной спектрометрии (OES), чтобы обеспечить строгое соблюдение стандартных спецификаций сплава.
- Дегазация и фильтрация: Плавка подвергается дегазации и продвинутой керамической фильтрации для устранения растворённых газов, шлака и неметаллических включений, предотвращая микропористость в готовой детали.
Температура заливки и управление скоростью
- Тепловая калибровка: Температуры заливки строго поддерживаются в тесных эксплуатационных рамках. Это предотвращает холодные задвиги из-за низкой текучести, одновременно избегая захвата газов, эрозии формы и чрезмерного усадки из-за перегретого металла.
- Ламинарный поток заливки: Контролируемые скорости заливки обеспечивают стабильную, непрерывную заливку формы, минимизируя турбулентность и окисление во время заливки.
Оптимизация проектирования системы поршней и восков:
- Инструментальная разработка под управлением симуляции: Мы используем передовое программное обеспечение для моделирования литья, чтобы моделировать протекание металла, выявлять горячие зоны и оптимизировать геометрию распашек до изготовления формы.
- Направленная затвердевание: Разработанные размещения и размерные параметры восков обеспечивают постоянную подачу расплавленного металла к тяжелым секциям во время охлаждения, эффективно устраняя внутренние усадочные раковины и пустоты.
Выбор материалов для формы и контроль темпа охлаждения
- Прецизионная формовочная среда: Использование высококачественных песчаных систем, специализированных керамических оболочек или прецизионной штамповочной оснастки обеспечивает термическую стабильность и высокую размерную точность.
- Контроль микроструктуры: Регулируемое охлаждение и скорость затвердевания улучшают структуру зерна, предотвращая накопление внутренних напряжений, минимизируя деформацию и достигая целевых крепостей и прочности на растяжение.
Распространённые дефекты литья, влияющие на качество продукции
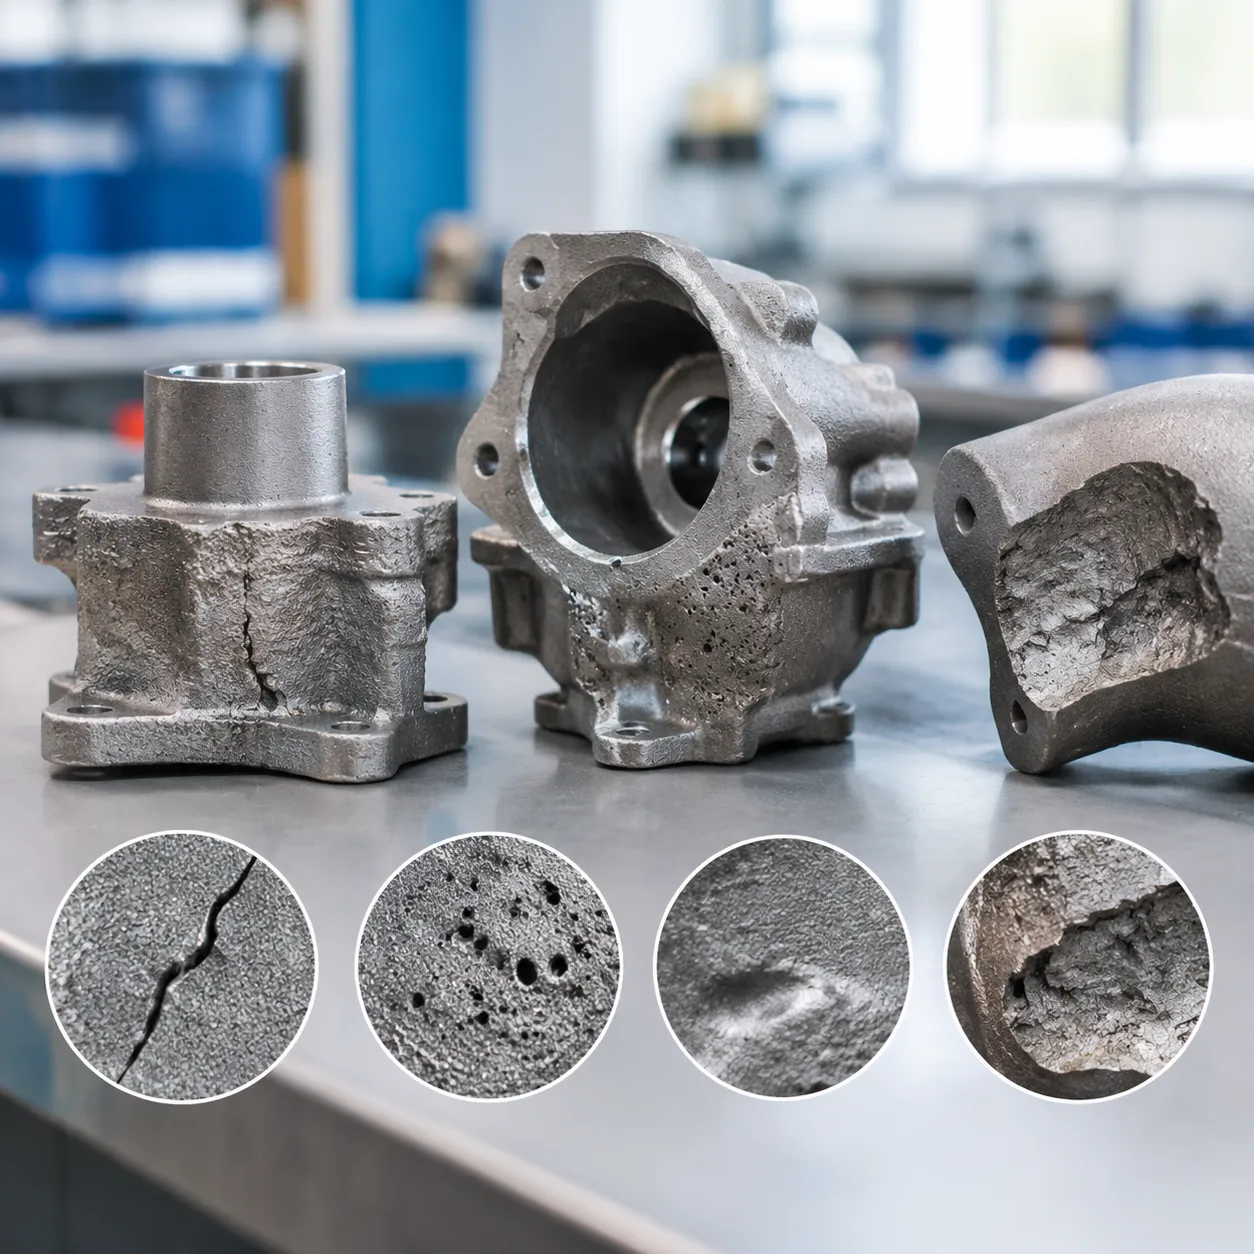
Поддержание постоянства качество литья требует выявления и устранения дефектов на ранних стадиях производственного цикла. Неустранённые дефекты подрывают структурную целостность, качество поверхности и герметичность. Мы сосредоточены на диагностике и предотвращении этих основных дефектов литья на каждой партии продукции.
Газовая пористость и образование микропробок
Газовая пористость возникает, когда такие газы, как водород, азот или зажатый воздух, не успевают уйти из расплавленного металла до его затвердевания. Газовые поры: Подповерхностные, мельчайшие газовые пузырьки, которые образуются во время обработки поверхности. Газовые отверстия: Большие, закругленные пустоты, вызванные плохим выпуском воздуха из формы или избыточной влажностью в песчаных формах. Влияние на качество: Ухудшает герметичность в корпусах насосов и клапанов, приводя к выходу за пределы прочности при гидростатическом испытании.
Усадочные пустоты и микроусадка
Объемное сокращение при переходе из жидкого состояния в твердое вызывает дефекты усадки, когда подача расплава прерывается преждевременно. Макроусадка: Открытые или внутренние пустоты, расположенные рядом с тепловыми центрами и переходами от толстой к тонкой части. Микроусадка (пористость): Тонкая, взаимосвязанная пористость между дендритами, резко снижающая прочность на растяжение и запас по усталости. Фокус профилактики: Оптимизация струйной подачи, размещения литей и направленных путей затвердевания через моделирование.
Холодные стыки, недовыводы и дефекты течения
Эти дефекты, связанные с заливкой, возникают, когда расплавленный металл не заполняет полость формы полностью или сплавляется неоднородно. Недоплавы: Жидкий металл застывает до полного заполнения профиля формы, оставляя незаполненные кромки или тонкие стенки. Холодные стыки: Две сходящиеся струи металла встречаются, но не сливаются из-за низких температур заливки или окисления. Контуры потока: Видимые поверхностные линии, указывающие на прерывание рисунка потока, что ослабляет структурное сцепление.
Шлак, шлакование и неметаллические включения
Неметаллические примеси, попавшие в матрицу литья, уменьшают износостойкость инструмента при обработке с ЧПУ и служат очагами концентрации напряжений. Источники: Оксиды, разрушенная огнеупорная кладка, песчинки или несепарированная плавильная шлак. Качество риска: Включения инициируют микротрещины под динамической циклической нагрузкой в автомобильных и тяжел Machinery компонентов, критических для безопасности. Контроль: Использование высокоэффективных керамических фильтров и тщательная skim металла перед заливкой.
Проблемы с размерной неточностью, деформацией и шероховатостью поверхности
Неравномерные скорости охлаждения, смещения формы или тепловое сокращение заставляют детали отклоняться от проектных требований. Деформация формы: Искажение от теплового напряжения во время охлаждения, особенно у длинных, асимметричных геометрий. Вариации шероховатости: Эрозия поверхности или проникновение металла в грубые формы; оценка преимущества литья по выплавляемым моделям по сравнению с зелёным песком помогает разрешить жесткие требования к шероховатости поверхности (Ra). Особенности вне допуска: Износ узора или прогиб формы препятствуют достижению деталей финальных допусков сборки.
Контроль качества литья и методы испытаний
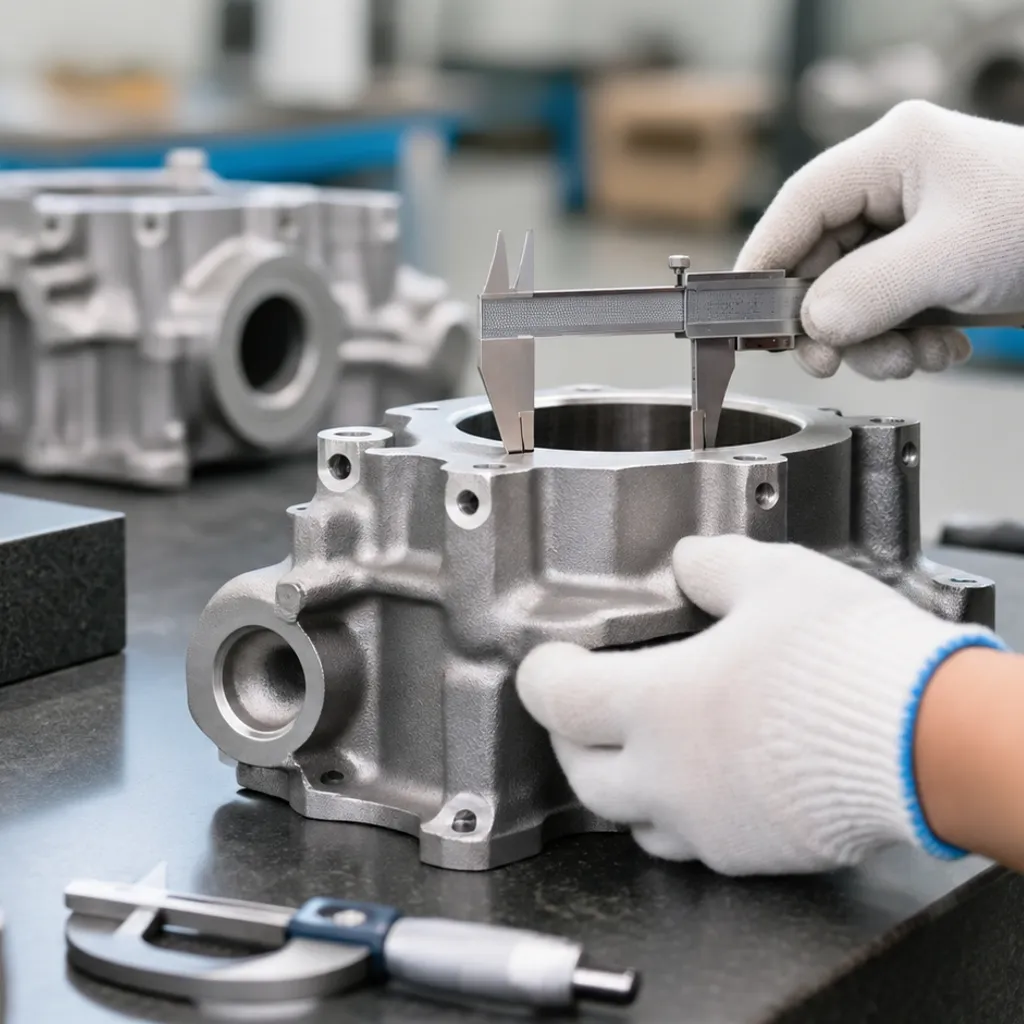
Поддержание высокого качества литья требует безупречной системы верификации на каждом этапе производства. Мы интегрируем современные метрологические методы, неразрушающий контроль (NDT) и комплексный металлургический анализ, чтобы гарантировать, что каждый компонент удовлетворяет строгим инженерным допускам и структурным требованиям.
+-----------------------------------------------------------------------------------+ | СФЕРА КОНТРОЛЯ КАЧЕСТВА ЛИТЬЯ | +-----------------------------------------------------------------------------------+ | [Метрология и сканирование] --> Zeiss 3D CMM (0.9 мкм) | GOM ATOS 3D оптические тепловые карты | | [Неразрушающий контроль NDT] --> РК (рентген) | UT | MPI | DPI | Гидростатический (20k PSI) | | [Механическая лаборатория] --> Растягание | Charpy (-46°C) | ТверDerь (HBW, HRC, HV) | | [Химия и структура] --> Мониторинг в реальном времени OES плавки | MTR 3.1 10204 | +-----------------------------------------------------------------------------------+
Визуальная инспекция и оценка дефектов поверхности
Visual screening обеспечивает первую линию защиты в контроле качества литья: Начальный вид поверхности ворота: Визуальная проверка 100% на предмет поверхностной вспышки, обгоревания песком, холодных стыков и рассоединения линии деления. Проверка текстуры поверхности: Сравнительная оценка по сравнению с эталонными сравнивателями шероховатости для обеспечения единообразной отделки литья.
Верификация размерных характеристик с помощью СМД и 3D-сканеров
Точность машиностроительной обработки и литья проверяется с использованием высококлассных измерительных систем: Zeiss 3D CMM: Высокоточная пространственная проверка CMM, гарантирующая точность измерений до 0,9 мкм для критических отверстий под подшипники, окружностей крепежа и рабочих поверхностей уплотнения. GOM ATOS 3D оптическое сканирование: Полноэкранное оптическое сканирование, накладывающее данные 3D-скана на нативные CAD-модели для генерации тепловых карт отклонений поверхности для быстрого геометрического анализа.
Неразрушающий контроль (NDT)
Проводится сертифицированными инспекторами уровня III для подтверждения внутренней целостности без ущерба для заготовки: Радиационная инспекция (рентген / RT): Выявляет внутренние усадочные поры, газовую пористость и скрытые включения. Ультразвуковая дефектоскопия (UT): Обнаруживает внутренние разрывы, дефекты ламинирования и вариации толщины стенок. Инспекция магнитопорошковой просечки (MPI): Подчеркивает тонкие поверхности и поверхности-околонеподконтактные трещины в ферромагнитных сплавах. Инспекция ультражидкостной дефектоскопии (DPI/PT): Картирует открытые к поверхности микротрещины и микропоры на немагнитных и аустенитных сплавах. Гидравлическое испытание: Гидростатическое и пневматическое испытание на герметичность до 20 000 PSI для проверки прочности давления в литьях, таких как корпус насоса и корпус клапанов.
Разрушающее механическое испытание
Внутренние физические испытания подтверждают соответствие свойств сплава реальным рабочим нагрузкам: Прочность на растяжение и предел текучести: Проверка предела текучести, предела прочности и относительного удлинения. Испытания на удар по Шарпи V-образный вырез: Оценивает прочность при малых температурах до -46°C. Проверка твердости: Измеряет твердость поверхности и ядра с использованием откалиброванных шкал Бринелля (HBW), Роквелла (HRC/HRB) и Виккерса (HV).
Проверка химического состава с помощью OES
Точная химия сплава обеспечивает корректную коррозионную стойкость, обрабатываемость и механические свойства: Оптическая эмиссионная спектрометрия (OES): Прямой химический анализ перед заливкой и во время финальной термической проверки. Полная прослеживаемость: Отслеживание химии для углеродистой стали, ковкого чугуна и специальных марок, используемых когда литье нержавеющей стали. Сертифицированная документация: Каждая производственная партия отправляется с полным Сертификатами инспекции EN 10204 3.1 и Демонстрационными актами завода (MTRs).
Металлоографический анализ
Микроструктурное исследование подтверждает правильное распределение фаз и результаты термообработки: Оценка зернистости: Оценивает размер зерна, сегрегацию и баланс фаз под мощной оптической микроскопией. Оценка нодулярности: Измеряет процент нодулярности графита в серой чугунной продукции для проверки высокой текучести и сопротивления усталости.
Отраслевые стандарты и технические условия на качество литья
Поддержание постоянства качество литья требуется строгое соблюдение международных производственных, размерных и металлургических стандартов. Мы приводим каждую партию продукции в соответствие с признанными глобальными спецификациями, чтобы обеспечить полную прослеживаемость, структурную безопасность и беспрепятствующую взаимозаменяемость.
+------------------------------------+---------------------------------------------------+---------------------------------------------------+ | Стандарт / Спецификация | Область Фокуса | Ключевые Требования к Качеству | +------------------------------------+---------------------------------------------------+---------------------------------------------------+ | ISO 9001:2015 и IATF 16949:2016 | Управление качеством и автомобильное производство | Контроль процессов, снижение рисков, соответствие PPAP | | Стандарты ASTM | Химическая и механическая целостность материалов | Прочность на разрыв, переходной предел, ударная вязкость, тепловой анализ | | ISO 8062 (DCTG / RMAG) | Размерные допуски и обработки | Прокатные допуски до ouтат и допуски под инструментальные | | MSS SP-55 & ASTM A802 | Визуальная оценка и текстура поверхности | Пределы дефектов поверхности и визуальная ссылка | +------------------------------------+---------------------------------------------------+---------------------------------------------------+
ISO 9001 и IATF 16949 Управление качеством на литейном производстве
Наша система контроля качества на литейном производстве работает в рамках сертифицированной ISO 9001:2015 и IATF 16949:2016 системы управления качеством. Эти рамки управляют каждым этапом эксплуатации, от первоначального коммерческого предложения до конечной упаковки:
- Process Traceability: Полный контроль по номеру плавки от подачи сырого слитка до расплавления, литья и термообработки.
- Документация и выпуск: Документация процесса утверждения запасной детали (PPAP), Первичные инспекции образца (FAI) и EN 10204 3.1 сертификаты контроля с каждой отгрузкой.
- Безопасность и соответствие требованиям по давлению: Полное соблюдение PED 2014/68/EU для оборудования под давлением и сертификации ABS / DNV для критически важных морских компонентов.
Спецификации ASTM по материалам литья и испытаниям
Мы формируем и проверяем все химические составы расплава в соответствии с точными стандартам литья ASTM чтобы гарантировать механические характеристики при условиях эксплуатации с высоким напряжением.
- Химическая проверка: Реально-тайм оптический спектрометрический анализ (OES) подтверждает элементный состав перед заливкой нашего литьевых нержавеющих сталей кастовых сплавов и марок, углеродистые стали, чугун с графитами и суперсплавы.
- Механическая целостность: Разрушающий контроль измеряет предел прочности, предел текучести, удлинение и ударную вязкость по Шарпи V-образного надреза (при -46°C) для проверки соответствия спецификациям ASTM.
- Коэффициенты твердости: Внутренний контроль по шкалам Бринелля (HBW), Роквелла (HRC) и Виккерса (HV) обеспечивает целевые износостойкость и прочность конструкции.
Измерение по ISO 8062: допуски по размеру и градации припусков на механическую обработку
Прогнозируемость размеров определяется ISO 8062, который задает градации допусков литья по размеру (DCTG) и требуемые припуски под обработку (RMAG):
- Толерантности линейного литья: Контролирует вариацию размеров на основе возможностей исходного процесса литья, толщин стенок и общей геометрии детали в нашем технологии литья в металле, допуски по процессам и материалы.
- Зацепы обработки на заготовке: Устанавливает точные добавки припуска на критические грани, отверстия под подшипники и точки крепления, запланированные для вторичной ЧПУ отделки до ±0,005 мм.
- Валидизация метрологии: Прямое измерение с использованием высокоточных координатно-измерительных машин (КИМ) и оптических сканеров подтверждает соответствие толерантам ISO 8062.
Стандарты текстуры поверхности и шероховатости (MSS SP-55, ASTM A802)
Поверхностные дефекты напрямую влияют на остаточную прочность, сцепление покрытий и аэродинамические характеристики. Мы контролируем как-отливку поверхностная шероховатость литья качество с использованием установленной визуальной и тактильной справочной системы:
- MSS SP-55: Используется для литых корпусов клапанов с давлением, фланцев и насосов для оценки визуальных дефектов поверхности, включая шишки, холодные засты, наполнители песка и дефекты разъемной кромки.
- ASTM A802: Использует тактильные компараторные пластины (Cast Microstructure Comparator) для определения допустимых степеней текстуры поверхности (Уровень I по IV) для стальных отливок.
- Цели шероховатости: Почти готовые процессы дают отделку после литья, близкую к финальной, Ra 3.2–6.3 мкм, с тем самым минимизируя потребность во вторичной шлифовке или доведении поверхности.
Испытанные методы повышения и поддержания качества литья
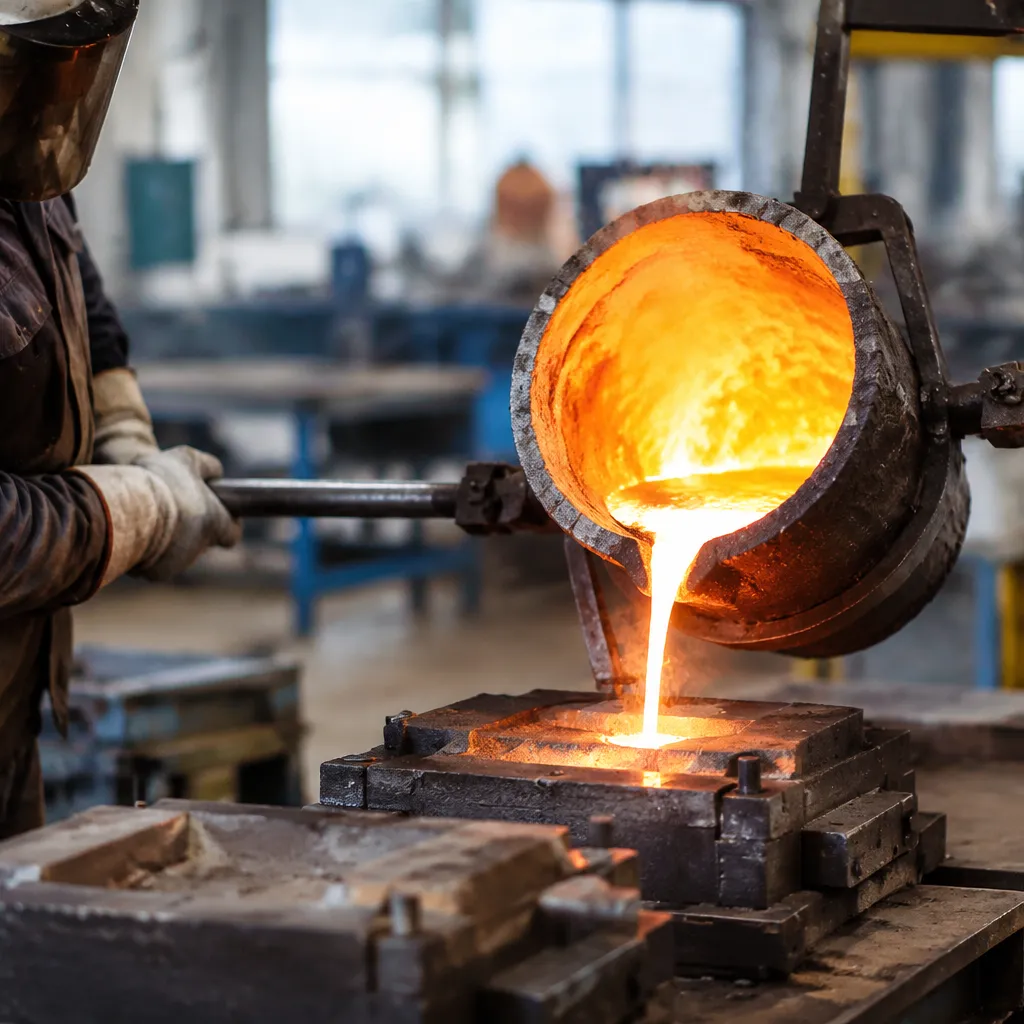
Достижение надежных металлических компонентов требует проактивного предотвращения дефектов на каждом этапе производства. Мы применяем стандартизированные инженерные методы управления в наших литьевых цехах, чтобы стабилизировать качество литья, снизить долю брака и обеспечить структурную надежность.
Моделирование потока смеси в форме до начала производства
Мы запускаем передовое моделирование потока в форме, такие как MAGMASOFT и ProCAST, до резки металла для инструментов. Моделирование полного цикла заполнения и затвердевания позволяет нам: Предсказывать усадочные поры и горячие точки для оптимизации схем расплавления и конструкций наплавителей. Отслеживать скорость и фронты потока для предотвращения турбулентного потока, холодных затыков и попадания воздуха. Укорочение сроков отбора образцов за счет устранения структурных проблем в цифровой фазе.
Дегазация расплавленного металла, флюсование и фильтрация
Чистый расплав необходим для снижения пористости и обеспечения механической прочности. Наш контроль качества на заводе применяет строгие стандарты обращения с расплавом: Ротационная дегазация: Удаление растворенного водорода из цветных сплавов инертным газом аргоном или азотом, чтобы предотвратить образование игм. Флюсование и снятие шлакового слоя: Удаление неметаллической ляпки, оксидов и шлака до заливки. Керамическое пеноструктурное фильтрование: Размещение многоступенчатых фильтров в准овом тракте, чтобы уловить микропримеси до попадания расплавленного металла в форму.
Стандартное прогревание форм и временные циклы
Тепловые колебания напрямую влияют на зерневую структуру, отделку поверхности и размерную точность. Мы поддерживаем стабильные тепловые условия посредством: Контролируемого прогревания форм: Исключение термических ударов, холодных недовыпусков и трещин на поверхностях в постоянных формах и инвестиционных оболочках. Постоянные cycle-времени: Регулирование времени выдержки и интервалов охлаждения для обеспечения воспроизводимой разработки микроструктуры на автоматизированных формовочных линиях, как указано в нашей практике руководству по формованию и штамповке.
Профилактическое обслуживание узоров, штампов и оснастки
Износ оснастки является основной причиной смещения размеров и торчащего припуска. Независимо от того, обслуживает ли это высокопроизводительную линию производителя песчаного литья или работает на клетках литья под давлением, мы поддерживаем строгие допуски путем: проверки линий разделения образцов, пальцев извлечения и формовых коробок по фиксированным циклам производства. Замена изношенных вставок направляющих, выпускных отверстий и соединительных Bush-ов до того, как допуски ухудшат свои показатели. Переполировка полостей штампа для сохранения стандартов шероховатости поверхности.
Протоколы действий по устранению первопричины (RCCA)
Когда возникают дефекты литья, наша команда качества использует структурированные рамки RCCA (включая 8D-отчеты и анализ 5 почему) для идентификации коренных причин: Классификация дефектов: Отслеживание тенденций брака с помощью оптической инспекции, размерного анализа CMM и данных НКТ. Фиксация параметров: Обновление стандартных операционных процедур (SOP) и параметров литья PLC после проверки корректирующего действия. verifокcия по замкнутому контуру: Пробная переработка последующих партий для подтверждения долгосрочной стабильности качества литья.
Сравнение качества литья между различными процессами
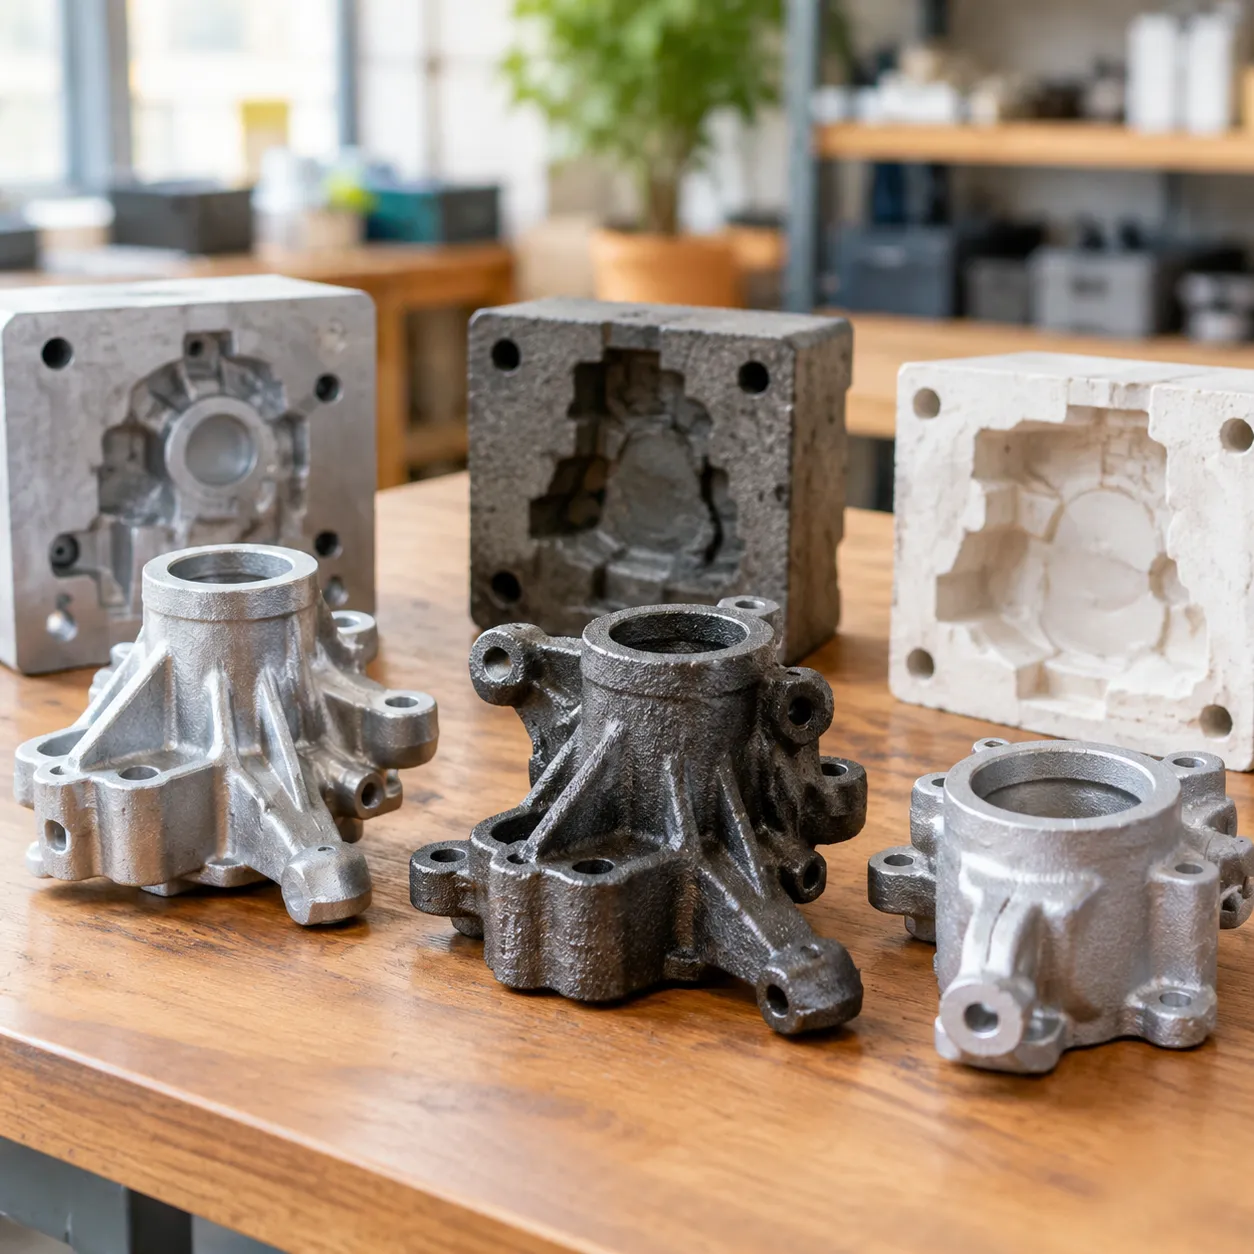
Выбор подходящего метода литья является первым шагом к достижению требуемой структурной целостности, качества поверхности и повторяемости размеров. Мы оцениваем геометрию детали, спецификации материалов и объемы производства, чтобы сопоставить каждый компонент с оптимальным методом литья.
| Метод литья | Типичный допуск | Шероховатость поверхности (Ra) | Толщина стенки и ограничения по размерам | Основные преимущества качества |
|---|---|---|---|---|
| Литье под высоким давлением (HPDC) | Высокая повторяемость | Ра 0.8 – 3.2 мкм | До 1.0 мм; средние/крупные объемы | Скорые циклы, гладкие поверхности чистого размера, прочность тонкостенных изделий |
| Инвестиционное литье (утрата воска) | Линейная погрешность ±0.1 мм/25 мм | Ра 3.2 – 6.3 мкм | 0.01 кг – 100 кг; тонкие и средние стенки | Сложная геометрия, минимальная обработка, превосходная универсальность сплавов |
| Песчаное литье | Стандартные литейные grades | Ра 12.5 – 25 мкм | До 20 000 кг; тяжелые стенки | Отличная внутренняя целостность для массивных деталей, более низкие затраты на оснастку |
| Постоянное литье по форму | Умеренный / плотный | Ра 3.2 – 6.3 мкм | Средние стенки; некрупные детали | Быстрый теплообмен, мелкозернистая структура, высокая прочность на растяжение |
Литейное литье под высоким давлением: отделка поверхности и возможности тонкостенковых деталей
Литье под высоким давлением заставляет расплавленный алюминий, цинк или магний заполнять стальные формы под экстремальным давлением. Этот метод отлично подходит для изготовления лёгких, тонкостенных корпусов с высокой повторяемостью размеров и гладкими поверхностями прямо из формовки. Как указано в нашем литье под давлением против литья по выплавляемым моделям: руководство, литье значительно сокращает требования к последующей механической обработке после литья для проектов массового производства автомобильной и электронной корпусов.
Инвестиционное литье: точность и строгие допуски
Инвестиционное литье (утраченная wax) обеспечивает исключительную геометрическую точность и близкое к чистовому воспроизведение сложных форм. Мы лить молибденовую сталь, углеродистую сталь и сверхсплавы массой от 0.01 кг до 100 кг с шероховатостью поверхности после литья Ra 3.2–6.3 мкм. Этот процесс исключает несоответствия в линии раздела и обеспечивает тонкие внутренние каналы для критически важных импеллеров, авиакронштейнов и морского оборудования.
Песочное литьё: структурная целостность и возможность крупных деталей
Для тяжелых корпусов машин, корпусов насосов и крупных структурных деталей массой до 20 000 кг песочное литьё остаётся наиболее надёжным решением. Используя автоматизированные линии формовки и твёрдые химически связанные песчаные формы, мы лить серый чугун, ковкий чугун и лессированную сталь с высокой структурной прочностью. Как отмечено в нашем литье под давлением vs песчаное литье анализе, песочное литьё обеспечивает тепловую массу, необходимую для предотвращения трещин в толстостенных тяжёлых отливках.
Постоянное литьё по металлу: механические свойства и усовершенствование зерна
Постоянное литьё по стальным или чугунным формам с использованием гравитационного или низкодавления заливки. Металлическая форма быстро отводит тепло от расплавленного металла, что приводит к более чистой, плотной зернистости. Этот ускоренный режим кристаллизации улучшает механические свойства — повышает предел прочности при растяжении, улучшает пластичность и снижает микропористость в критически важных некоррозионных компонентах.
Часто задаваемые вопросы о качестве литья
Какова основная причина пористости в металлокорывах?
Пористость в литых деталях обычно возникает из двух основных механизмов: захват газа и усадка во время затвердевания.
- Газовая пористость: Причины: растворенный водород, азот или воздух, зафиксированные в расплаве во время бурного литья, влагостойкость в формах или недостаточная дегазация перед литьём.
- Усадочная пористость: Возникает, когда расплавленный металл сокращается при переходе фазы из жидкого состояния в твёрдое без достаточного питания со стороны выплавок, создавая внутренние микрожалки или пористые полости.
Как определить подходящий метод инспекции отливок для наших деталей?
Выбор подходящего протокола неразрушающего контроля (NDT) и метрологического контроля зависит от критических форм отказа компонента, свойств материала и эксплуатационной среды. Работая с опытной производитель индивидуального литья партнёрской компанией
- Целостность поверхности: обеспечивает соответствие вашего плана качества вашим механическим и регуляторным требованиям:.
- Визуальная инспекция, Радиографическое испытание (PT) для цветных металлов и Магнитопорошковый контроль (MPI) для ферромагнитных сплавов с целью обнаружения поверхностных трещин. Внутренняя прочность:.
- Размерная точность: Радиографическое испытание (рентген / RT) для обнаружения объемных пустот и газовых карманов; ультразвуковое тестирование (UT) для подповерхностных линейных дефектов.
- Калибровка по Zeiss 3D CMM (до 0,9 мкм) и 3D оптическое сканирование для анализа отклонений детали по полю зрения. Удержание давления:.
Гидростатическое и пневматическое испытание давлением до 20 000 PSI для корпусов клапанов и насосов.
Стандартные допуски по размерам регулируются процессом изготовления и геометрией детали. Ознакомьтесь с нашим руководством по методам литья металла для подробного сравнения процессов:
- Песочная литье: Лучшее для крупных компонентов массой до 20 000 кг с средними до стандартными допусками по размерам.
- Литье под модель: Обеспечивает почти готовые формы с отделкой поверхности Ra 3,2–6,3 мкм и жесткими допусками на сырые отливки.
- Литье под давлением: Обеспечивает высокую повторяемость и жесткие допуски для массового производства тонкостенных деталей.
- Вторичная ЧПУ-обработка: Ужесточает критические элементы, отверстия для подшипников и уплотнительные поверхности до ±0,005 мм.
Как скорость охлаждения влияет на микроструктуру и прочность литья?
Скорость охлаждения напрямую определяет размер кристаллитности, распределение фаз и механические характеристики сплава:
- Быстрое охлаждение: Образует мелкозернистую микроструктуру, повышая предел текучести, прочность на растяжение и твердость, снижая риск крупной сегрегации.
- Медленное охлаждение: Измельчает зерна и снижает твердость, что может снизить усталостную прочность и ударную вязкость, если не скорректировать.
- Тепловое управление: Точная термическая регуляция предотвращает внутренние напряжения, горячие трещины и неровное развитие микроструктуры при различной толщине стенок.
Как программное обеспечение для моделирования литья может снизить уровень дефектов отливок?
Продвинутые инструменты моделирования, такие как Magmasoft и Moldflow, моделируют динамику потока и термическое затвердевание до резки производственных инструментов:
- Отслеживание затвердевания: Указывает места перегрева для оптимизации размера и размещения пирса, устраняя усадочные поры.
- Анализ скорости потока: Визуализирует заполнение формы для уменьшения турбулентности, окисления и холодных стыков.
- Оптимизация подачи: Цифровая валидация геометрии растров и стволов, сокращение циклов разработки продукта и обеспечение более высокого процента первого прохождения.
 Russian
 English
 German