
10 ноября 2026 года
Сравните затраты, скорость, качество, потребность в рабочей силе и производительность ручной и автоматизированной линий производства керамических оболочек, чтобы выбрать оптимальное производственное решение
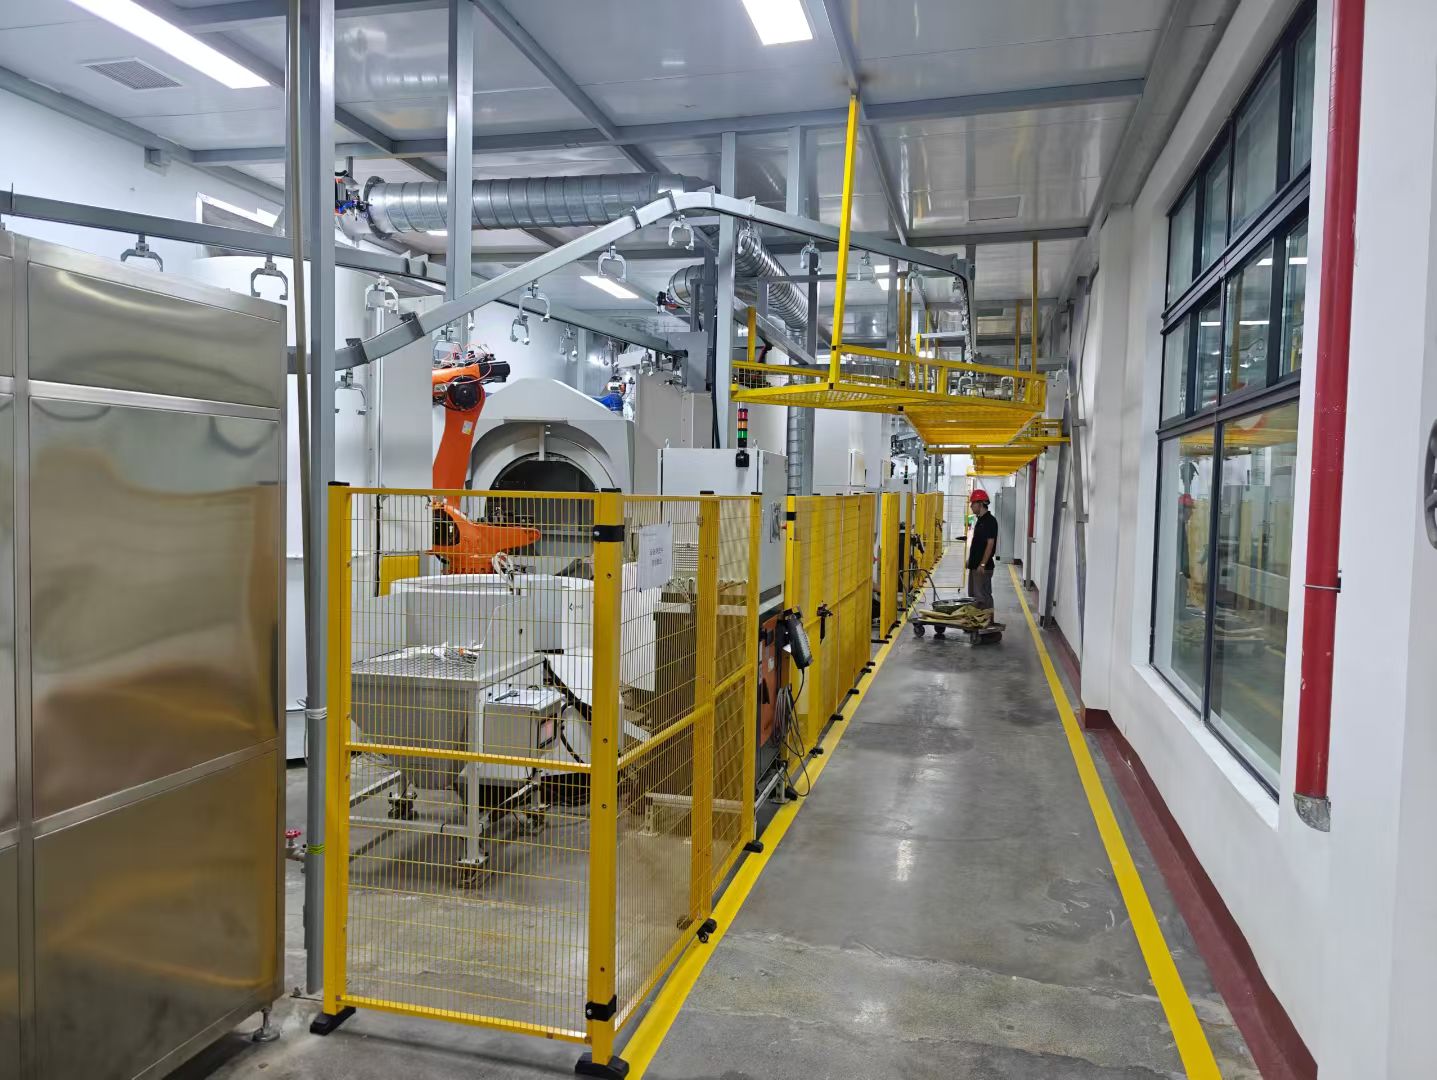
Основная архитектура ручной и автоматизированной линий производства керамических оболочек
При оценке перехода от ручных процессов к автоматизированным мы уделяем особое внимание базовой архитектуре участка изготовления керамических оболочек. С инженерной точки зрения главное — понять, как эти системы обеспечивают деликатный переход от восковой ёлки к керамической форме.
Планировка рабочих станций и перемещение изделий
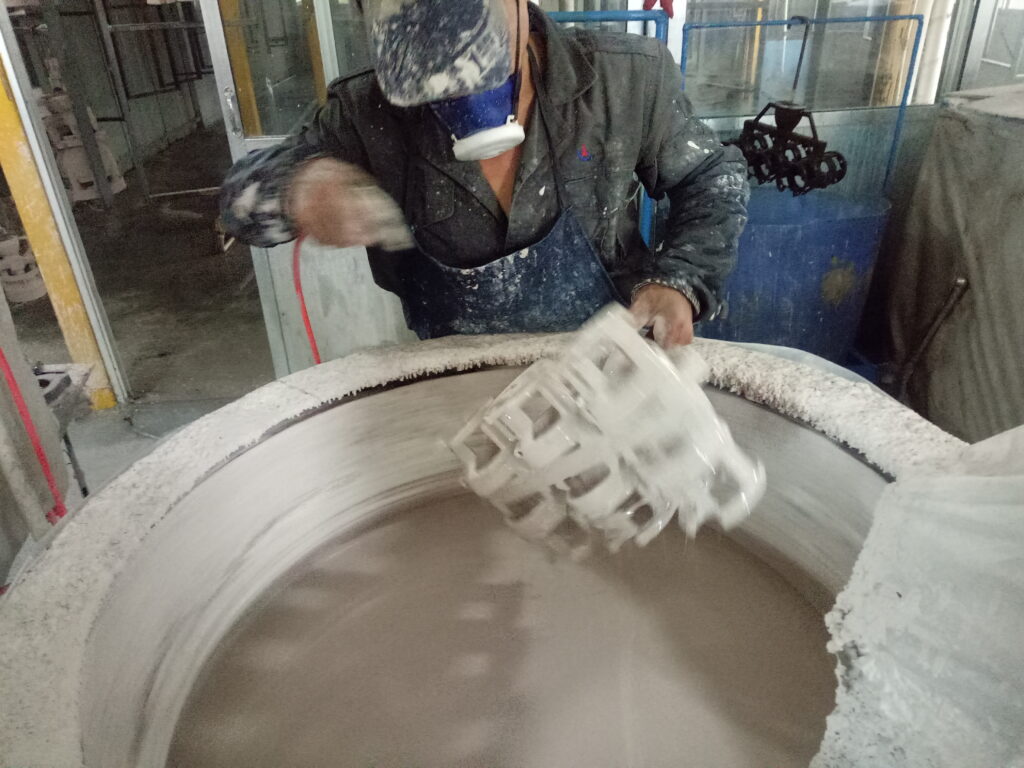
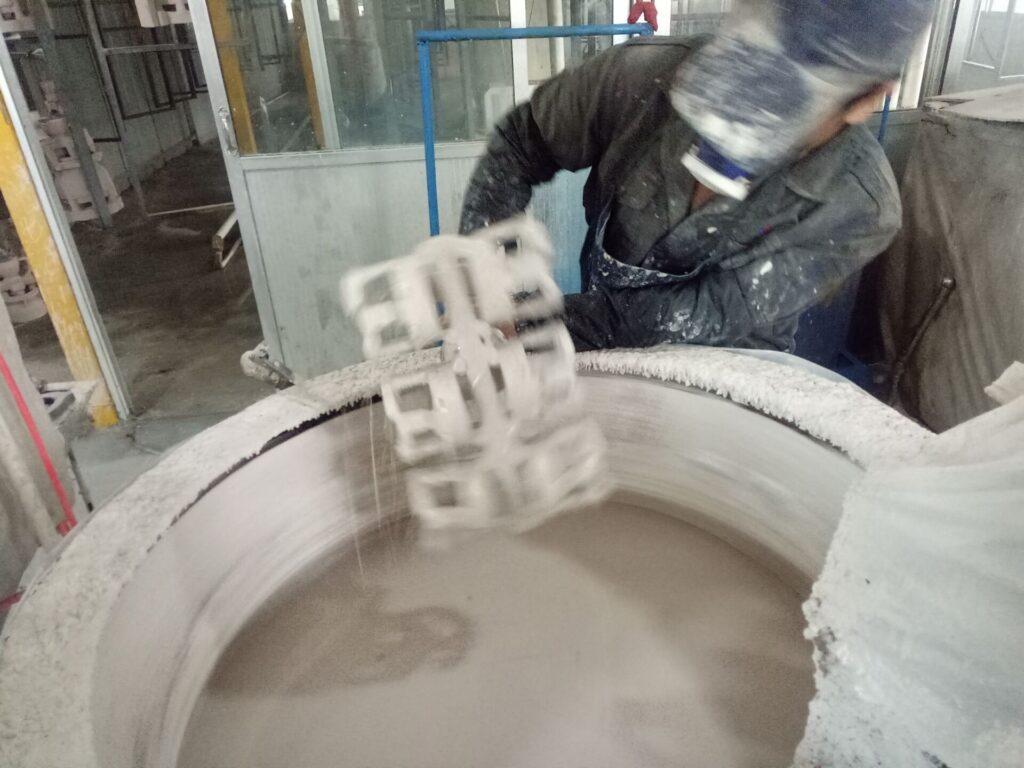
- Ручные линии: Используют отдельные рабочие станции, оснащённые независимыми резервуарами для погружения в шликер и локальными установками для нанесения песка методом дождевания или аппаратами с псевдоожиженным слоем. Перемещение изделий обычно осуществляется с помощью ручных талей или пневматических подъёмников, что требует от операторов высокой квалификации для поддержания постоянных углов погружения.
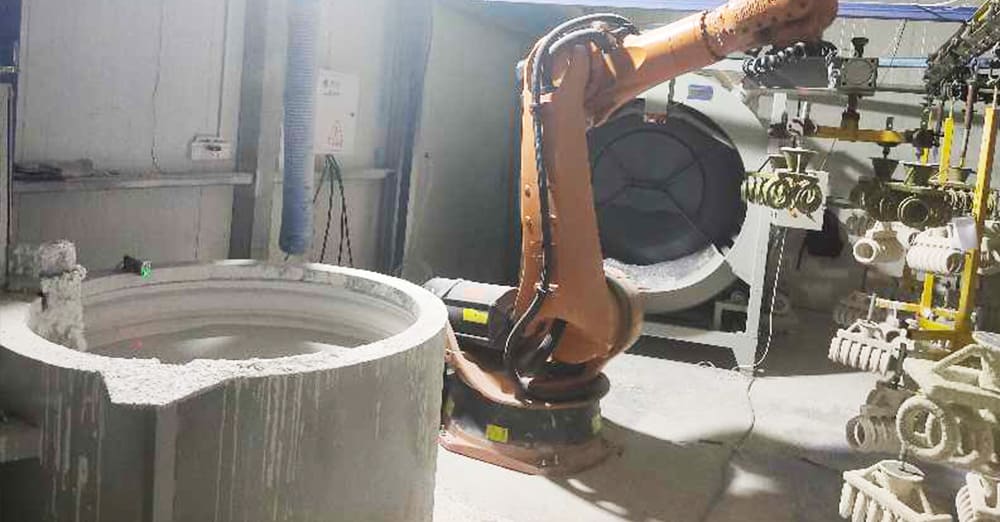
- Автоматизированные линии: Используют интегрированные промышленные шарнирные роботы с несколькими осями. Эти системы стандартизируют траекторию перемещения каждого кластера, устраняя вариативность, присущую ручным операциям.
Системы управления окружающей средой и контроля
- Контроль сушки: При ручных технологических процессах часто используются автономные стеллажи для сушки в условиях окружающей среды, которые сильно подвержены колебаниям влажности и температуры. В отличие от них, автоматизированные линии оснащаются непрерывными сушильными туннелями. Эти туннели обеспечивают точный и воспроизводимый климат-контроль, гарантируя равномерное формирование прочности керамической оболочки в сыром состоянии.
- Управление системой: Мы переходим от ручного мониторинга к централизованному управлению рецептами технологических процессов с помощью ПЛК и HMI (человеко-машинного интерфейса). Такой переход позволяет осуществлять цифровое отслеживание каждого цикла погружения, гарантируя соответствие каждой формы строгим металлургическим требованиям.
Благодаря интеграции роботизированной обработки изделий с автоматизированными системами климат-контроля, ручная и автоматизированная линии производства керамических оболочек Сравнение демонстрирует переход от мастерства, зависящего от оператора, к предсказуемому высокоточному промышленному производству.
Сравнительные технические характеристики линий по производству оболочек
При оценке Ручная и автоматизированная линии по производству оболочек, Наша инженерная команда уделяет особое внимание измеримым показателям производительности и точности. Переход от ручного труда к автоматизированным роботизированным системам переводит производство от переменной производительности человека к стабильным циклам с высокой повторяемостью.
Матрица производительности и мощности
| Особенность | Линия ручного производства оболочек | Автоматизированная роботизированная линия |
|---|---|---|
| Грузоподъёмность | Ограничена физической силой оператора | Высокая (поддерживает тяжёлые и сложные деревья) |
| Суточная производительность | Низко до умеренно | Высокая (возможна стабильная круглосуточная работа) |
| Повторяемость технологического цикла | Переменная (человеческий фактор) | Высокая (точная траектория движения) |
| Толщина оболочки | В зависимости от скорости ручного погружения | Равномерное (контролируемое роботизированное погружение) |
| Потребность в операторах | Высокая (несколько операторов на одну производственную линию) | Низкая (только надзор) |
Инженерные и эксплуатационные аспекты
- Точность и однородность: Роботизированные комплексы обеспечивают одинаковый угол погружения и время стекания для каждой группы деталей, что имеет решающее значение при производстве изделий из Руководство по свойствам, применению и техническим характеристикам легированной стали 4140. Автоматизированные системы значительно сокращают отклонения в толщине стенок оболочки по сравнению с ручным погружением.
- Показатели производительности: Производительность ручных линий ограничена физической выносливостью оператора и нестабильностью времени стекания суспензии. Автоматизированные системы обеспечивают предсказуемое ежедневное количество форм, что позволяет более точно планировать производство.
- Требования к инфраструктуре: Хотя для автоматизированных линий требуется больше первоначальной площади для размещения роботизированных манипуляторов и сушильных туннелей, они повышают эффективность использования пространства, сокращая площадь, необходимую для ручного размещения заготовок. Роботизированные системы требуют больше электроэнергии, однако это компенсируется значительным сокращением затрат на оплату труда и уровня брака.
- Эффективность использования труда: Для работы на ручной линии часто требуется целая команда сотрудников, выполняющих отдельные операции по погружению, шлифовке и транспортировке. Автоматизированная система позволяет перераспределить персонал на более ценные задачи, такие как контроль качества или управление участком изготовления керамических оболочек, обеспечивая эффективность всей линии изготовления керамических оболочек методом литья по выплавляемым моделям работает на пиковой эффективности.
Эксплуатационные показатели и инженерно-технические параметры
Оценка ручная и автоматизированная линии производства керамических оболочек сводятся к измеримым показателям физической производительности непосредственно в литейном цехе. В наших литейных операциях эффективность участка изготовления оболочек оценивается по повторяемости нанесения покрытий, плотности укладки огнеупорного материала и сокращению объёма брака.
Точность нанесения суспензии, динамические углы и вращательный слив
Для обеспечения равномерной толщины слоя суспензии необходимы контролируемое ускорение и точное управление движением модели при её входе в ванну и выходе из неё:
- Ручные рабочие станции: Операторы манипулируют моделями, ориентируясь на визуальную оценку и тактильные ощущения. Углы наклона меняются в зависимости от усталости оператора, что приводит к неравномерному стеканию суспензии, её скоплению в местах скруглений восковой модели и неоднородности первичного покрытия.
- Автоматизированные ячейки для погружения: Многоосевая роботизированная система погружения выполняет запрограммированные угловые перемещения с точностью до долей градуса. Непрерывное комбинированное вращение на 360 градусов во время извлечения позволяет равномерно распределять массу влажного покрытия, обеспечивая полную стандартизацию равномерности толщины стенок керамической оболочки для целых семейств деталей, выпускаемых крупными сериями.
Эффективность нанесения обсыпки и плотность укладки зернистого материала
Правильное нанесение огнеупорного материала придаёт зелёной оболочке механическую прочность до удаления воска:
- Оборудование для нанесения огнеупорного материала методом дождевания и Машины для нанесения огнеупорного материала в псевдоожиженном слое Интеграция в автоматизированные системы обеспечивает стабильную скорость падения и кинетическую энергию удара частиц огнеупорного материала. Это позволяет создавать плотную структуру с взаимным сцеплением зёрен на первичном и последующих резервных слоях оболочки.
- При ручном нанесении огнеупорного материала сложно обеспечить равномерное покрытие в труднодоступных зонах сложных скоплений стержней. В результате образуются рыхлые, неравномерно покрытые участки и ослабленные зоны, подверженные растрескиванию при автоклавировании.
Устранение захвата воздуха, сухих участков и утонения покрытия по краям
Сложные скопления восковых моделей создают турбулентность, из-за которой в углублённых элементах конструкции образуются воздушные полости:
- Динамическое управление движением: Запрограммированные профили погружения обеспечивают плавное опускание моделей с откалиброванной скоростью входа, позволяя вытесняемому воздуху естественным образом выходить наружу.
- Отсутствие утонения покрытия по краям: Многоосевые шарнирные роботы удерживают детали под точно заданными углами стекания, предотвращая обратное стекание жидкости вдоль острых радиусов.
- Полный контакт со шликером: Автоматизированное погружение исключает появление сухих участков, вызванных спешкой или заминкой оператора, сохраняя целостность стержней на уровне структурных базовых показателей, подробно описанных в нашем материале рекомендовано руководство по литью песчаных форм.
Обеспечение структурной целостности оболочки, сокращение брака и предотвращение вытекания расплава из формы
Дефекты в помещении для изготовления оболочковых форм приводят к немедленной выбраковке на литейной площадке:
| Показатель | Линия ручного производства оболочек | Автоматизированная роботизированная ячейка |
|---|---|---|
| Повторяемость нанесения слоёв оболочки | Высокая вариативность результатов работы операторов (±15–25%) | Строго контролируемые показатели (±2–3%) |
| Прочность сырой оболочки | Непостоянная прочность сцепления | Равномерная структурная целостность всех слоёв покрытия |
| Частота протечек расплава из формы | Повышенный риск из-за локальных участков недостаточной толщины | Почти полное отсутствие выбраковки благодаря стабильному формированию оболочки |
| Отходы от удаления воска | Типичный уровень разрушения оболочки составляет от 4% до 8% | Стабильно ниже 0,5% |
Заменяя физическую изменчивость воспроизводимостью, обеспечиваемой заданными технологическими рецептами, автоматизированные линии нанесения оболочки предотвращают структурные разрушения керамической оболочки ещё до того, как форма попадёт на заливочный участок.
Анализ совокупной стоимости владения (TCO) и рентабельности инвестиций (ROI)
Оценка Ручная и автоматизированная линии по производству оболочек требует соблюдения баланса между первоначальными капитальными вложениями и прямой операционной отдачей. Хотя на начальном этапе ручная линия кажется более дешёвой, автоматизированная система изготовления керамических форм превращает нестабильные производственные издержки в фиксированные и прогнозируемые показатели на протяжении всего срока эксплуатации литейного производства.
Структура первоначальных капитальных затрат (CapEx) и расходы на ввод в эксплуатацию
Организация участка окунания предполагает принципиально разные капитальные вложения в зависимости от выбранной конфигурации:
- Рабочая станция для ручного изготовления оболочек: Низкий базовый уровень капитальных затрат (CapEx). Основные расходы приходятся на ручные подъёмники, базовые ёмкости для смешивания и кондиционирования шликера, открытые установки для нанесения песка методом дождевания и стандартные стеллажи для сушки. Подготовка площадки минимальна и требует только стандартного трёхфазного электропитания и местной вытяжной вентиляции.
- Роботизированная ячейка для окунания оболочек: Более высокие первоначальные инвестиции, включающие шарнирного робота с высокой грузоподъёмностью, прецизионные сушильные туннели с климат-контролем, автоматизированные непрерывные конвейеры, защитные блокировки на базе ПЛК и специальные фундаменты. Инженерный ввод в эксплуатацию включает обучение робота многоосевым траекториям движения, интеграцию системы контроля вязкости шликера и динамические испытания потока.
Операционные расходы (OpEx), сокращение затрат на труд и перераспределение рабочей силы
Ручная формовка оболочек подвергает работников хроническому воздействию повторяющихся физических нагрузок, абразивной пыли и тяжёлых грузов. Переход на автоматизированную систему окунания в суспензию изменяет распределение трудовых ресурсов на производственном участке:
- Сокращение численности персонала: Для традиционной ручной линии требуется от четырёх до шести специально выделенных операторов на смену для выполнения операций окунания, нанесения песчаной обсыпки и перемещения стеллажей. Автоматизированный производственный комплекс сокращает эту потребность до одного оператора, отвечающего за загрузку, выгрузку и обслуживание ванны.
- Перераспределение квалифицированных кадров: Работники переходят от физически тяжёлых операций окунания к более квалифицированным задачам, таким как визуальный контроль, сборка восковых моделей и обслуживание печей.
- Непрерывность работы смен: Роботы не испытывают усталости и обеспечивают точное соблюдение продолжительности циклов в течение трёх непрерывных смен, без колебаний скорости окунания и пропусков при нанесении сухих слоёв.
Экономия расходных материалов: испарение суспензии и рекуперация песка
Выход годного материала существенно влияет на общую стоимость одной литейной формы, особенно при производстве деталей с жёсткими допусками, используемых в нашей Руководство по литью алюминиевого сплава для штампованного, песочного и литья по выплавке процессов.
| Драйвер затрат | Влияние ручной линии нанесения оболочки | Влияние автоматизированного роботизированного комплекса |
|---|---|---|
| Испарение суспензии | Открытые резервуары приводят к постоянным потерям растворителя и нестабильному балансу связующего. | Автоматизированные крышки и камеры с контролируемым микроклиматом снижают скорость испарения до 25%. |
| Потери штукатурной смеси | Ручное обеспыливание приводит к просыпанию материала на пол и высоким потерям песка при отбраковке. | Закрытые пескоструйные установки и псевдоожиженные слои позволяют повторно использовать огнеупорный песок с эффективностью регенерации более 92%. |
| Потери шликера при извлечении | Неравномерное ручное извлечение приводит к чрезмерному стеканию шликера и его потерям. | Программируемое управление перемещением по осям обеспечивает контролируемый слив, сокращая потери связующего при извлечении на 15–20%. |
| Брак из-за стекания покрытия | Усталость оператора приводит к неравномерной толщине покрытия, что повышает риск растрескивания оболочки. | Равномерная толщина стенок оболочки практически полностью исключает разрушение формы при заливке металла. |
Критерии окупаемости для литейных производств со средними и высокими объёмами выпуска
Для предприятий со средними и высокими объёмами литья окупаемость инвестиций в автоматизированную производственную ячейку имеет чётко определённую финансовую динамику:
- Производства с широкой номенклатурой изделий и средними объёмами выпуска: Как правило, выход на безубыточность достигается в течение 18–24 месяцев, благодаря быстрому сокращению объёма брака, уменьшению количества переделок и снижению сверхурочных часов.
- Предприятия с крупносерийным производством: Полная окупаемость достигается в течение 12–16 месяцев за счёт экономии на расходных материалах, оптимизации производственных площадей благодаря подвесным сушильным конвейерам и практически полного устранения брака из-за разрушения форм.
- Сокращение брака при прямом литье: Снижение доли брака, связанного с оболочковыми формами, с базового уровня 4–6% при ручном производстве до менее 0,8% обеспечивает немедленное восстановление маржинальности при отливке изделий из дорогостоящих металлов.
Модульная масштабируемость и гибкие конфигурации линий производства оболочковых форм
Выбор между ручной и автоматизированной линией производства оболочковых форм редко предполагает решение по принципу «всё или ничего». Мы часто проектируем гибридные системы, позволяющие литейным предприятиям сбалансировать капитальные затраты и целенаправленное совершенствование производственных процессов. Сочетая проверенные ручные операции с автоматизированной транспортировкой и контролем условий окружающей среды, вы можете сразу устранить узкие места производства, сохранив возможность полной автоматизации в будущем.
Полуавтоматизированные линии: ручное окунание с автоматизированными сушильными конвейерами
Для литейных предприятий, работающих со сложными и хрупкими восковыми моделями, сочетание ручного окунания с автоматизированной конвейерной системой представляет собой оптимальное промежуточное решение.
- Ручная обработка шликера и огнеупорной обсыпки: Операторы сохраняют полный тактильный контроль над динамическими углами и отводом шликера при обработке нестандартных кластеров.
- Непрерывное управление процессом сушки: Покрытые оболочкой модели напрямую перемещаются на подвесной конвейер с приводом и свободным ходом или многоярусную сушильную линию, что исключает необходимость ручной транспортировки тележек.
- Контролируемые циклы сушки: Программируемое время индексирования и климатические туннели обеспечивают достижение каждым слоем целевой прочности в зелёном состоянии перед нанесением следующего слоя.
- Оптимизация занимаемой площади: Вертикальные буферные конвейеры используют пространство под потолком, не загромождая пол стационарными сушильными стеллажами.
Литейные предприятия, внедряющие такой подход, часто могут плавно перейти к автоматизированной системе нанесения керамической оболочки, окунания, обсыпки огнеупорным материалом и сушки без масштабной реконструкции основной инфраструктуры предприятия.
Компоновка, готовая к модернизации и будущему расширению роботизированных ячеек
Переход от ручной организации производства к автоматизированной не должен требовать демонтажа существующего оборудования участка изготовления оболочек. Мы проектируем линии оборудования, готовые к модернизации, которые позволяют интегрировать существующие резервуары для подготовки шликера, установки для нанесения песка дождевым способом и установки с псевдоожиженным слоем в будущие контуры автоматизации:
- Стандартизированные габариты резервуаров: Вспомогательное оборудование проектируется с унифицированными базовыми монтажными поверхностями, что позволяет в дальнейшем легко установить многоосевого промышленного робота.
- Единые зоны безопасности: Защитные ограждения с блокировкой, световые завесы и встроенные вытяжные кожухи для удаления пыли устанавливаются на первом этапе с учётом будущих рабочих зон роботов.
- Готовность центральной системы управления: Интегрированная архитектура ПЛК поставляется с предварительно подключёнными узлами открытой полевой шины, что обеспечивает быстрое установление связи с дополнительно установленными роботизированными манипуляторами и системами машинного зрения.
Поэтапное внедрение оборудования через специализированные роботизированные системы обработки материалов для литейного производства позволяет постепенно наращивать производственные мощности в соответствии с реальным спросом клиентов.
Быстросменная оснастка и захваты для различных конфигураций восковых ёлочек
Литейные производства с широкой номенклатурой изделий постоянно сталкиваются с проблемой обработки различных конструкций восковых ёлочек без снижения пропускной способности производственной линии. Мы устраняем задержки при переналадке благодаря использованию быстросменной оснастки, специально разработанной для различных конфигураций кластеров:
- Универсальные пневмомеханические зажимные патроны: Обеспечивают мгновенный самоцентрирующийся зажим шестигранных, круглых или конических литниковых стержней.
- Соответствие характеристикам отливок: Захватные головки повышенной жёсткости обеспечивают надёжную фиксацию влажных восковых ёлок массой от 25 кг до более чем 150 кг без возникновения прогибов и вибраций.
- Быстрая смена оснастки без инструментов: Операторы заменяют механические захваты менее чем за две минуты с помощью быстроразъёмных пневматических соединений и механических установочных штифтов.
- Отслеживание с помощью штрихкодов и RFID: Каждая оснастка для восковой ёлки оснащена идентификационной меткой, позволяющей системе управления автоматически восстанавливать точную последовательность окунания, скорость вращения и параметры сушки.
Руководство по выбору оборудования для литейного производства: выбор между ручной и автоматизированной линией изготовления оболочковых форм
Выбор между ручной компоновкой и полностью автоматизированной производственной ячейкой зависит от объёма производства, геометрии восковых ёлок и физических ограничений производственного помещения. Перед рекомендацией конфигурации линии мы оцениваем три основных эксплуатационных фактора.
Когда ручное окунание оправдано с точки зрения производства
Участок ручного изготовления оболочковых форм остаётся практичным решением для специализированных производственных задач:
- Мелкосерийное производство с широкой номенклатурой изделий: Опытные образцы для НИОКР, художественное литьё и специализированные литейные мастерские, еженедельно изготавливающие десятки восковых ёлок различной геометрии.
- Крупногабаритные и тяжёлые восковые ёлки: Крупногабаритные деревья, состоящие из одной детали, или конструкции неправильной формы, превышающие стандартные ограничения по грузоподъёмности робота или требующие специальных углов погружения.
- Ограниченные возможности по первоначальным капитальным затратам: Литейные производства, отдающие приоритет низким первоначальным затратам, а не высокой производительности при многосменной работе.
Когда следует внедрять автоматизированную роботизированную ячейку
Роботизированная автоматизация обеспечивает немедленную выгоду при соблюдении строгих производственных и качественных требований:
- Крупносерийное и повторяемое производство: Стандартизированные группы изделий, производимые в несколько смен, где ручная обработка приводит к утомлению операторов.
- Строгие требования к качеству: Программы, такие как инвестиционное литье титана для авиационной и медицинской части которые требуют равномерной толщины керамической оболочки, контролируемого стекания суспензии и отслеживаемой стабильности характеристик партий.
- Высокие затраты на рабочую силу: Предприятия, работающие в регионах, где квалифицированные специалисты по изготовлению оболочковых форм являются дефицитными или обходятся дорого.
Ограничения производственной инфраструктуры
Прежде чем окончательно утвердить ручная и автоматизированная линии производства керамических оболочек, наша команда проверяет три основных требования к производственным помещениям:
| Параметр помещения | Ручной рабочий пост для обработки оболочек | Автоматизированная роботизированная ячейка для погружения |
|---|---|---|
| Полезная высота помещения | Стандартная высота (от 2,5 до 3,0 м / 8–10 футов) | Увеличенная высота потолка (минимум от 4,0 до 5,0 м / 13–16 футов) для обеспечения подвижности робота |
| Допустимая нагрузка на пол | Стандартная промышленная бетонная плита | Армированная бетонная площадка, рассчитанная на динамическую вибрацию робота и статическую нагрузку |
| Системы пылеудаления и вентиляции (HVAC) | Локальные вытяжные зонты на шлифовальных станках | Интегрированная система обработки больших объёмов воздушного потока, обеспечивающая непрерывное нанесение штукатурки и сушильные туннели с контролируемым климатом |
Соответствие требованиям качества и стандарты проектирования оборудования
Оценка ручная и автоматизированная линии производства керамических оболочек требует тщательной проверки соответствия требованиям безопасности, качества конструкции и долгосрочной надёжности оборудования. Независимо от того, эксплуатируете ли вы высокопроизводительную роботизированную ячейку или несколько ручных рабочих постов, наша инженерная команда проектирует каждую систему в соответствии со строгими международными стандартами, чтобы обеспечить защиту операторов и непрерывность производства.
Соответствие требованиям CE, ISO 9001 и стандартам безопасности литейного производства
В каждом помещении для изготовления оболочковых форм поддерживаются сложные условия эксплуатации: в воздухе присутствует керамическая пыль, влажная суспензия, а оборудование находится в постоянном механическом движении. Мы проектируем и сертифицируем наше оборудование с учётом минимизации этих производственных рисков:
- Автоматизированные линии: Полное соответствие директивам CE по безопасности машинного оборудования, стандартам системы управления качеством ISO 9001 и стандартам безопасности промышленных роботов ISO 10218. Рабочие ячейки оснащены ограждениями с блокировками безопасности, световыми завесами с зонированием, встроенными патрубками для удаления пыли и аппаратными цепями аварийной остановки.
- Ручные рабочие станции: Разработаны для устранения эргономической нагрузки на операторов, выполняющих погружение. Системы оснащены пневматическими подъёмниками с противовесами, нескользящими решётчатыми проходами, местными вытяжными вентиляционными зонтами (LEV) и электрическими компонентами со степенью защиты IP65, устойчивыми к воздействию влаги и промывке суспензией.
Заводские приёмочные испытания (FAT) и ввод в эксплуатацию
Чтобы обеспечить отсутствие простоев после доставки оборудования на ваше литейное производство, перед отправкой мы проводим комплексные заводские приёмочные испытания (FAT) каждой установки на нашем производственном предприятии:
- Проверка работы вхолостую: Непрерывное циклическое тестирование в течение 48 часов для оценки стабильности приводов, повторяемости позиционирования осей и работы системы перемешивания резервуара с суспензией.
- Профилирование нагрузки при полной загрузке: Работа шарнирных роботов или ручных подъёмников с максимальной номинальной массой восковых сборок для обеспечения отсутствия структурных деформаций.
- Проверка интеграции технологических процессов: Проверка циклов слива суспензии и осаждения песка для гарантии того, что керамические формы достигают необходимой прочности в сыром состоянии перед переходом на последующие этапы технологического процесса Эксплуатация автоклавов для удаления воска.
- Пусконаладочные работы на объекте: Наши выездные инженеры выполняют выравнивание производственной линии, подключение электропитания, подачу сухого воздуха и точную калибровку траекторий движения роботов непосредственно в литейном цехе.
Удалённая телеметрия, мониторинг ПЛК и техническое обслуживание
Надёжность оборудования напрямую влияет на выход годных керамических оболочек. На автоматизированной линии производства оболочек наши централизованные платформы ПЛК собирают и отслеживают ключевые эксплуатационные показатели в режиме реального времени:
- Телеметрия для прогнозного технического обслуживания: Промышленные периферийные шлюзы Интернета вещей (IIoT) отслеживают крутящий момент сервоприводов осей, потребляемый ток двигателей дождевальных шлифовальных установок и скорость перемешивания суспензии в резервуарах, выявляя признаки механического износа до остановки производственной линии.
- Мониторинг технологических рецептур в режиме реального времени: Экраны человеко-машинного интерфейса (HMI) отслеживают углы погружения, скорость вращательного стекания и параметры окружающей среды в сушильных туннелях, сохраняя полные журналы каждой партии для обеспечения полной прослеживаемости литейной продукции аэрокосмической и медицинской отраслей.
- Безопасная удалённая диагностика: Наша служба технической поддержки подключается напрямую через зашифрованные VPN-туннели для проведения диагностики ПЛК, обновления программного обеспечения и устранения неисправностей производственной линии без ожидания выезда специалистов на объект.
Часто задаваемые вопросы о ручных и автоматизированных линиях производства керамических оболочек
Сколько времени требуется для перехода литейного производства с ручной линии на автоматизированную?
Полный переход обычно занимает от 4–8 недель На объекте. Мы предварительно собираем, подключаем проводку и тестируем оборудование перед отправкой, что позволяет свести к минимуму неудобства и перебои в работе внутри вашего литейного цеха.
- Подготовка площадки: От 1 до 2 недель (крепление оборудования к полу, подвод инженерных коммуникаций, прокладка вентиляционных каналов).
- Монтаж механических и электрических систем: От 1 до 2 недель.
- Сухие испытания и пусконаладка с использованием рабочих жидкостей: От 1 до 2 недель.
- Наращивание объёмов производства и обучение операторов: От 1 до 2 недель.
Литейные предприятия, модернизирующие своё оборудование с помощью нашей автоматическую линию нанесения оболочкового покрытия для литья по выплавляемым моделям часто продолжают эксплуатировать ручные рабочие станции параллельно с новой производственной ячейкой на этапе первоначального тестирования шликера, чтобы избежать простоев при выполнении текущих заказов клиентов.
Насколько сложно операторам без опыта работы с робототехникой программировать технологические рецепты?
Вовсе нет. Операторы не пишут код. Наши промышленные шарнирные роботы работают по предварительно настроенным программам ПЛК, управляемым через стандартную сенсорную панель оператора (HMI).
- Загрузка программы одним касанием: Глубина погружения, углы наклона по нескольким осям, скорость вращения и время стекания сохраняются для каждого номера детали.
- Простота использования обучающего пульта: Настройка траекторий для нового дизайна ёлочного изделия выполняется с помощью простых операций ручного перемещения и задания контрольных точек.
- Ключи безопасности: Встроенные ограничения перемещения предотвращают столкновение манипулятора робота с резервуарами для шликера, шлифовальными установками для дождевания песком или крюками сухого конвейера.
После сохранения программы любой технический специалист может запускать производственные партии без каких-либо знаний в области робототехники.
Какова максимальная грузоподъёмность ёлочной оснастки для автоматизированных роботизированных ячеек погружения?
Стандартные промышленные ячейки погружения рассчитаны на ёлочную оснастку массой от 50 до 500 кг (от 110 до 1100 фунтов), включая крепёжную оснастку и влажные керамические слои:
- Ячейки для лёгких нагрузок (50–100 кг): Идеально подходят для небольших металлических изделий, медицинских имплантатов и компактных аэрокосмических лопаток.
- Ячейки для средних нагрузок (100–250 кг): Отраслевой стандарт для корпусов промышленных клапанов, рабочих колёс насосов и различных автомобильных отливок.
- Системы повышенной мощности (300–500 кг и более): Предназначены для крупных конструкционных компонентов, массивных корпусов турбин и больших промышленных узлов.
Ручные линии окунания зависят от подъёмных тросов и физической балансировки, что быстро утомляет операторов и приводит к дефектам смывания шликера на литейных блоках массой более 25 кг.
Можно ли переоборудовать существующие шликерные ванны и установки для нанесения песка методом дождевания под роботизированную компоновку?
Да. Если ваше существующее механическое оборудование находится в хорошем техническом состоянии и обеспечивает равномерную вязкость шликера, мы можем напрямую интегрировать его в наши автоматизированные решения для нанесения оболочковых покрытий.
Модернизация существующего оборудования обычно включает: установку удалённых модулей ввода-вывода для подключения приводов ванн и установок нанесения песка к центральному ПЛК производственной линии; радиальное перемещение агрегатов для размещения в рабочей зоне шарнирного робота; установку пневматических крышек, защитных экранов от брызг и датчиков положения для автоматического открытия и закрытия во время циклов окунания.
Если старая ванна не способна поддерживать постоянную температуру или равномерное перемешивание, её замена на интегрированный агрегат с регулируемой скоростью обычно обходится дешевле, чем постоянный ремонт непосредственно на месте эксплуатации.
 Russian
 English
 German