
9 ноября 2026 года
Изучите технологию автоматизированного нанесения керамического покрытия на оболочковые формы с точным выполнением операций окунания, обсыпки огнеупорным материалом и сушки для эффективного и стабильного литья по выплавляемым моделям.
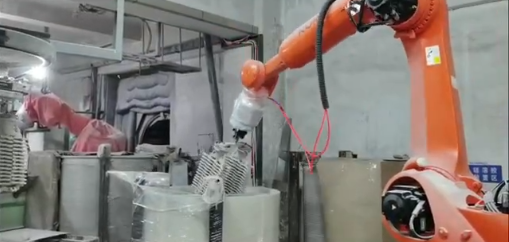
Архитектура системы и автоматизированный рабочий процесс
Современные участки изготовления оболочковых форм для литья по выплавляемым моделям требуют строгой повторяемости процессов, чтобы исключить брак, вызванный неравномерной толщиной слоев, образованием перемычек из суспензии и повреждениями при обращении с изделиями. Наши автоматизированные системы нанесения керамического покрытия на оболочковые формы, включающие окунание, обсыпку огнеупорным материалом и сушку, обеспечивают полный контроль технологического процесса на каждом этапе производства оболочек. Благодаря синхронизации движений роботов с отслеживанием параметров процесса трудоемкая технология нанесения покрытия на выплавляемые восковые модели превращается в замкнутый автоматизированный процесс, управляемый на основе данных.
Запрограммированная последовательность роботизированной передачи: от установки восковой модели до нанесения упрочняющего слоя
Полностью автоматизированная линия нанесения покрытия на оболочковые формы исключает ручное вмешательство оператора на критически важном этапе формирования многослойной оболочки. Механическая последовательность операций выполняется с точной координацией:
- Загрузка восковой модели и фиксация: Автоматизированный робот для окунания непосредственно стыкуется с подвесными транспортерами или загрузочными станциями, фиксируя стандартные подвески с восковыми моделями с помощью пневматических захватов с защитой от отказов.
- Обработка первичного слоя: Манипулятор выполняет контролируемое погружение в суспензию для лицевого слоя, после чего немедленно перемещает модель на основную станцию обсыпки для нанесения сверхмелких зерен огнеупорного материала.
- Автоматизированная передача через буферную зону: Покрытые восковые модели автоматически перемещаются на подвесные конвейеры или сушильные карусели без участия человека, сохраняя равномерную ориентацию для предотвращения стекания суспензии.
- Последовательное формирование многослойной оболочки: Роботизированная система изготовления оболочковых форм автоматически перемещает детали между буферными зонами сушки, промежуточными ваннами для окунания и установками обсыпки крупнозернистым огнеупорным материалом для упрочняющих слоев до тех пор, пока прочность оболочки не достигнет заданных значений толщины и массы.
Конфигурации ячеек: модульные автономные ячейки и непрерывные линейные направляющие
Площадь литейного производства, масса ёлочных блоков и объёмы выпуска определяют структурную компоновку. Мы разрабатываем две основные архитектуры автоматизации участка изготовления керамических оболочек для литья по выплавляемым моделям:
| Характеристика / Метрика | Модульные автономные роботизированные ячейки | Непрерывные линейные подвесные направляющие |
|---|---|---|
| Требования к производственной площади | Компактная круговая компоновка ячейки | Удлинённая продольная планировка помещения |
| Диапазон грузоподъёмности | До 150 кг на один ёлочный блок | Непрерывная обработка грузов массой от 50 до более чем 500 кг |
| Целевая производительность | Широкая номенклатура изделий, малые и средние объёмы партий | Крупносерийное производство из одного сплава |
| Перемещение материалов | Один робот обслуживает ванны для окунания и шлифовальные станки | Передача деталей между несколькими роботами вдоль линейных индексирующих рельсов |
| Гибкость расширения | Подключение дополнительных модульных ячеек по принципу Plug-and-Play | Масштабирование за счёт увеличения длины рельсового пути |
Централизованное управление с помощью ПЛК и управление технологическими рецептами через RFID
Различия в геометрии деталей требуют индивидуальной настройки времени выдержки в шликере, углов вращения и профилей шлифования. Автоматизация нашего участка изготовления керамических оболочек осуществляется с помощью интегрированного промышленного ПЛК в сочетании с непрерывным отслеживанием RFID:
- Автоматическая идентификация моделей: Промышленные RFID-метки, встроенные в оснастку для крепления моделей, запускают точный технологический рецепт погружения сразу после попадания детали в рабочую зону робота.
- Динамическая загрузка параметров: ПЛК автоматически задаёт скорость погружения в резервуары, углы наклона по нескольким осям, параметры подачи на шлифовальный станок и необходимые интервалы сушки между слоями.
- Отслеживание процессов и журналы аудита: Каждый цикл фиксирует время погружения, скорость извлечения, продолжительность стекания и время сушки при окружающей температуре, обеспечивая полную прослеживаемость в соответствии со стандартами литья деталей для аэрокосмической, медицинской промышленности и промышленных газовых турбин.
Роботизированная станция погружения в шликер
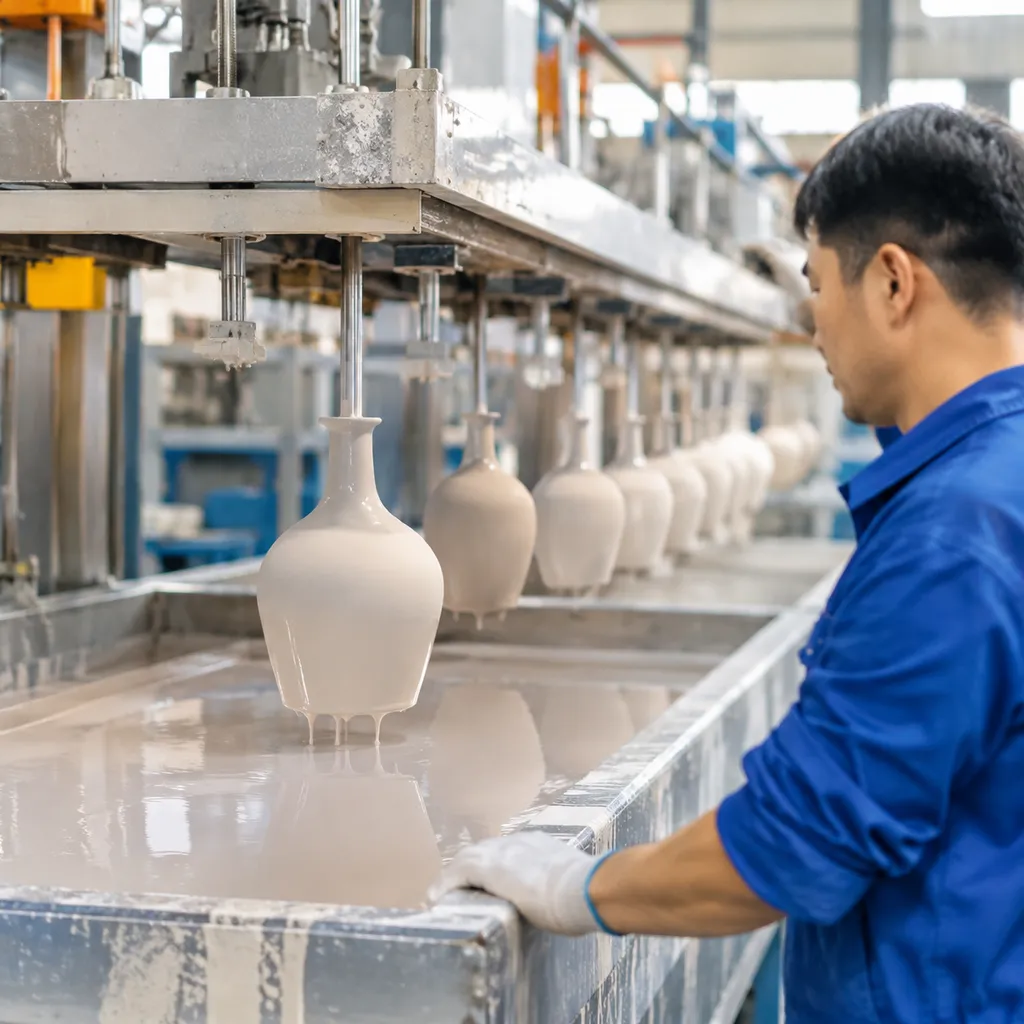
Равномерная толщина оболочки начинается с точного погружения в шликер. В нашей автоматизированной линии нанесения оболочки с роботной точностью, погружная установка исключает различия при ручном погружении, которые приводят к неравномерному формированию оболочки, захвату пузырьков воздуха и преждевременному разрушению формы.
- Мощные 6-осевые роботы для работы в условиях интенсивной промывки: Мы используем промышленные роботы литейного класса, оснащённые высоконагруженными запястьями и защитными уплотнениями IP67, рассчитанными на интенсивную промывку. Эти роботизированные манипуляторы надёжно работают с тяжёлыми восковыми блоками, выполняя сложные траектории на каждом этапе автоматизированного нанесения керамической оболочки: погружения, обсыпки огнеупорным материалом и сушки.
- Многоосевое погружение и вращательный слив: Наш автоматизированный робот для погружения в шликер наклоняет, вращает и перекатывает восковые ёлки как при погружении, так и при извлечении. Контролируемые манипуляции исключают захват воздуха в узких полостях моделей, а запрограммированный слив под разными углами предотвращает скопление шликера в углублениях и чрезмерное образование наплывов по краям.
- Шликерные ёмкости с водяной рубашкой и низкосдвиговым перемешиванием: Стабильность шликера определяет однородность формы. Наши ёмкости оснащены системой непрерывной водяной рубашки для регулирования температуры и низкосдвиговыми лопастными мешалками, которые поддерживают мелкодисперсные огнеупорные порошки во взвешенном состоянии, не образуя микропузырьков в суспензии.
- Ультразвуковой контроль уровня и автоматическое пополнение: Бесконтактные ультразвуковые датчики отслеживают уровень жидкости в ёмкости в режиме реального времени. По мере испарения жидкой фазы система управления автоматически запускает подачу дополнительного связующего, поддерживая стабильную глубину, плотность и условия погружения без участия оператора.
Прецизионный блок обсыпки и нанесения песка
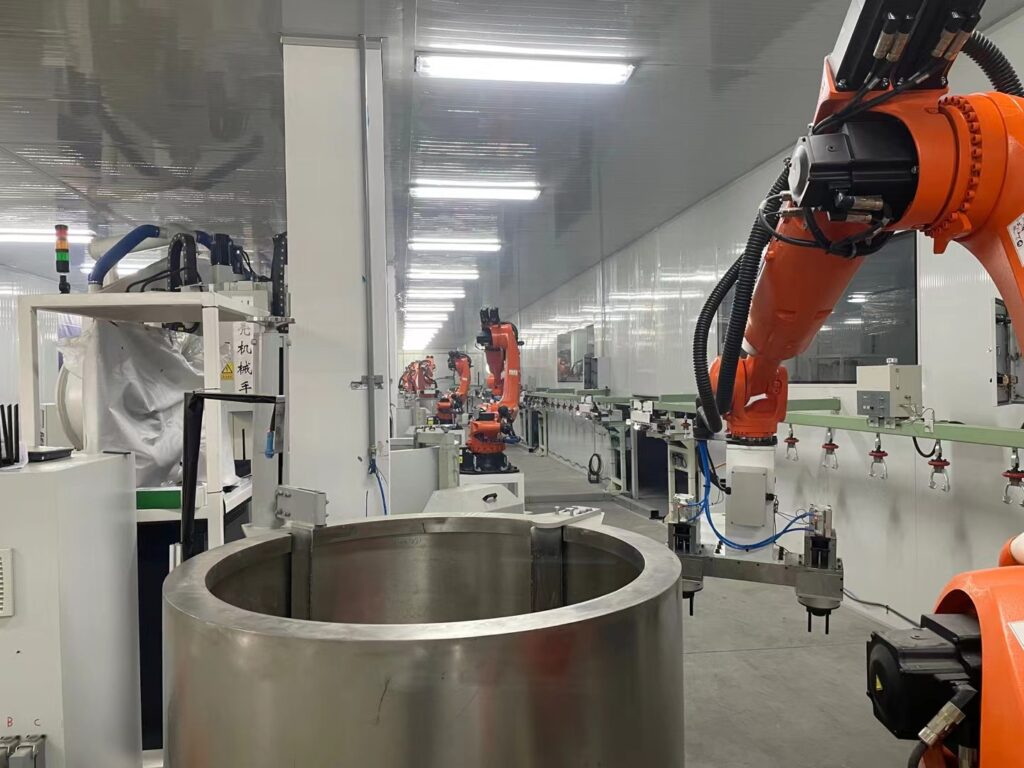
Для нанесения огнеупорной обсыпки с равномерной плотностью требуются различные механические методы в зависимости от геометрии оболочки и слоя покрытия. В составе наших автоматизированных линий нанесения керамической оболочки — погружения, обсыпки и сушки — предусмотрены две взаимодополняющие станции обсыпки, обеспечивающие равномерное нанесение огнеупорных частиц без повреждения хрупких восковых моделей.
Установка дождевой обсыпки для деликатных первичных и лицевых слоёв
Наша установка дождевой обсыпки формирует мягкий нисходящий поток мелкодисперсного огнеупорного материала (например, циркона или тонкодисперсного плавленого кварца) под действием силы тяжести. Такой метод защищает начальные слои от механического смывания и деформации модели:
- Завеса без ударного воздействия: Песок падает с терминальной гравитационной скоростью, осаждая мелкие зерна на влажное связующее, не нарушая четкость острых контуров рисунка.
- Контролируемое распределение с помощью сеток: Регулируемые осциллирующие сита обеспечивают равномерное непрерывное распределение формовочного материала по всей площади рисунка.
- Целостность грунтовочного слоя: Критически важно для инвестиционные и прецизионные литьевые услуги обеспечения бездефектной отделки поверхности и полного предотвращения расслоения керамической оболочки.
Система псевдоожиженного слоя для глубоких полостей и структурных слоев
Для промежуточных и резервных слоев наша установка для нанесения огнеупорной обсыпки в псевдоожиженном слое обеспечивает полное покрытие сложных геометрических форм:
- Пневматическая суспензия низкого давления: Пористые аэрационные плиты переводят крупнозернистый огнеупорный материал (алюмосиликат или крупнозернистый плавленый кварц) в псевдоожиженное состояние, напоминающее жидкость.
- Проникновение в полости: Многоосевой робот опускает сборку в псевдоожиженный материал, обеспечивая проникновение огнеупорного песка в глубокие поднутрения, глухие полости и плотно расположенные восковые литниковые каналы.
- Однородность толщины конструкционных стенок: Формирует плотные структурные слои за короткое время, предотвращая захват воздуха и образование пустот.
Автоматизированная система регенерации песка и циклонного удаления пыли
Для непрерывной работы необходимы чистый песок и отсутствие пыли в рабочей зоне:
| Модуль | Основная функция | Эксплуатационное преимущество |
|---|---|---|
| Пневматический элеватор возврата | Возвращает излишки огнеупорных гранул обратно в бункер | Сводит к минимуму потери материала и обеспечивает непрерывную подачу песка |
| Вибрационное сито | Удаляет комки слипшейся огнеупорной суспензии | Предотвращает неравномерное нанесение штукатурного слоя и включения на поверхности |
| Циклонный пылеуловитель | Удаляет мелкую стружку, измельчённую пыль и взвешенные в воздухе частицы | Обеспечивает равномерность загрузки песка и предотвращает загрязнение воздуха на всей станции окунания |
Линия сушки керамических оболочек с контролем климатических условий
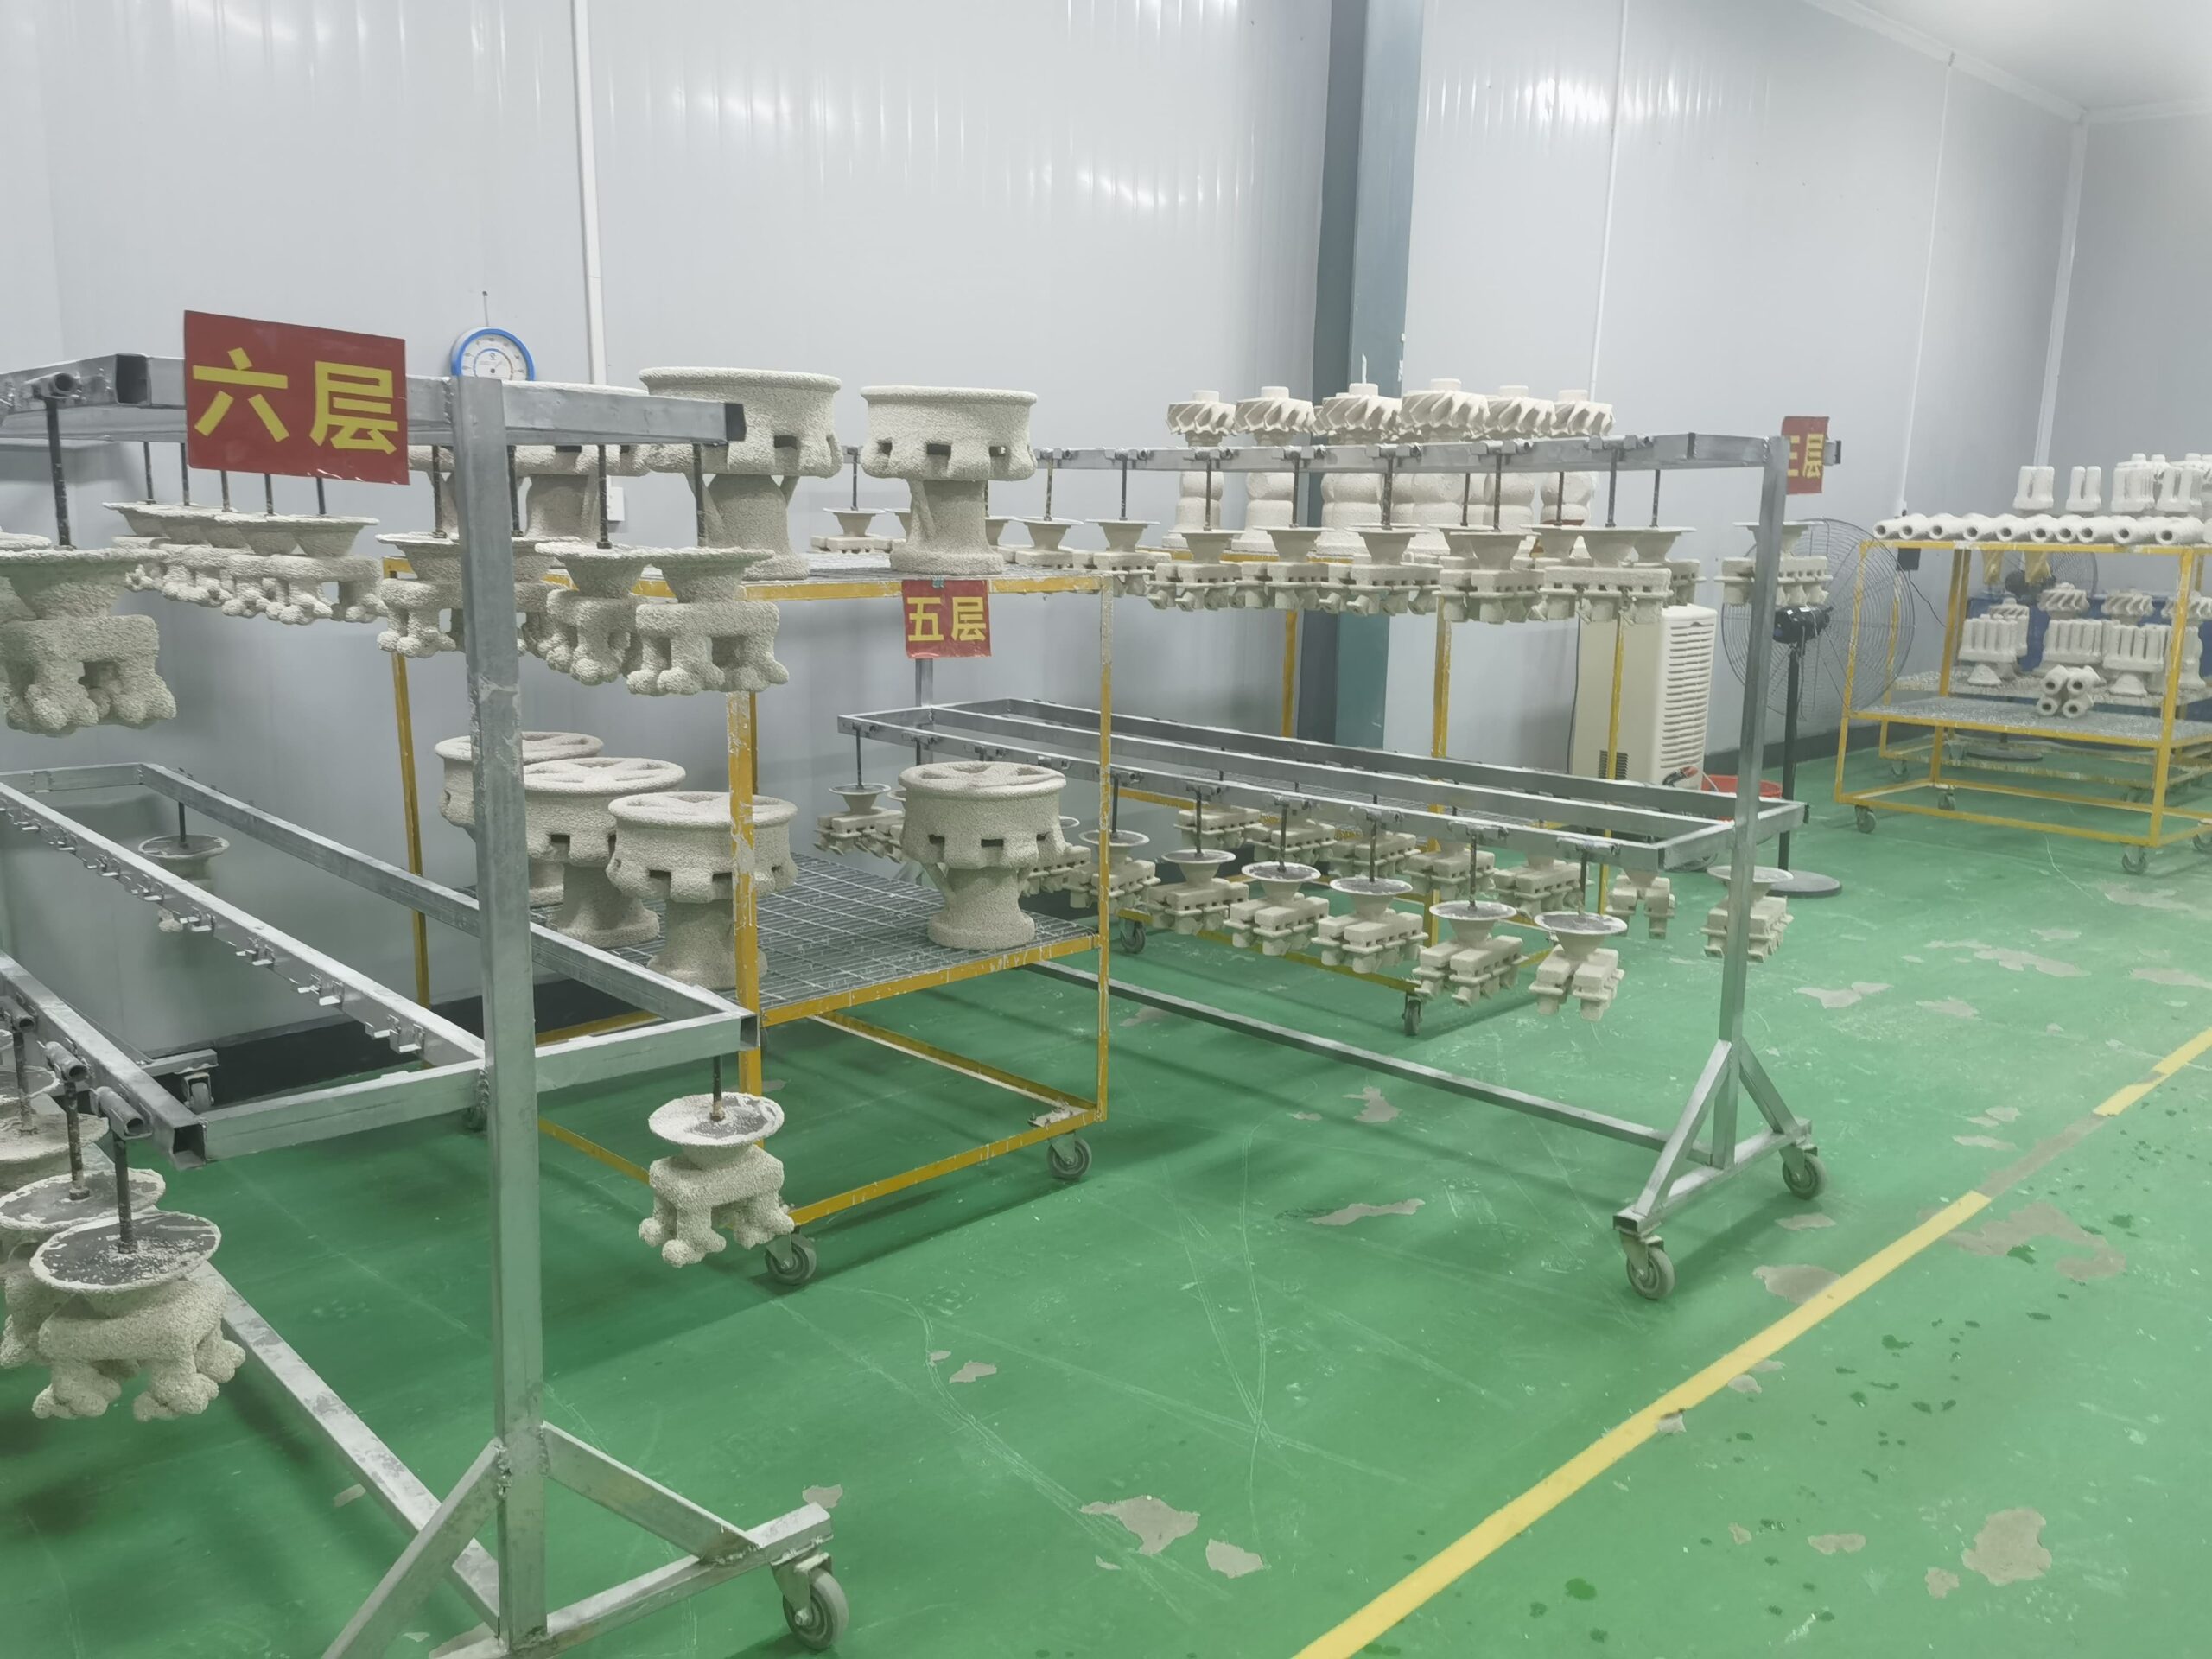
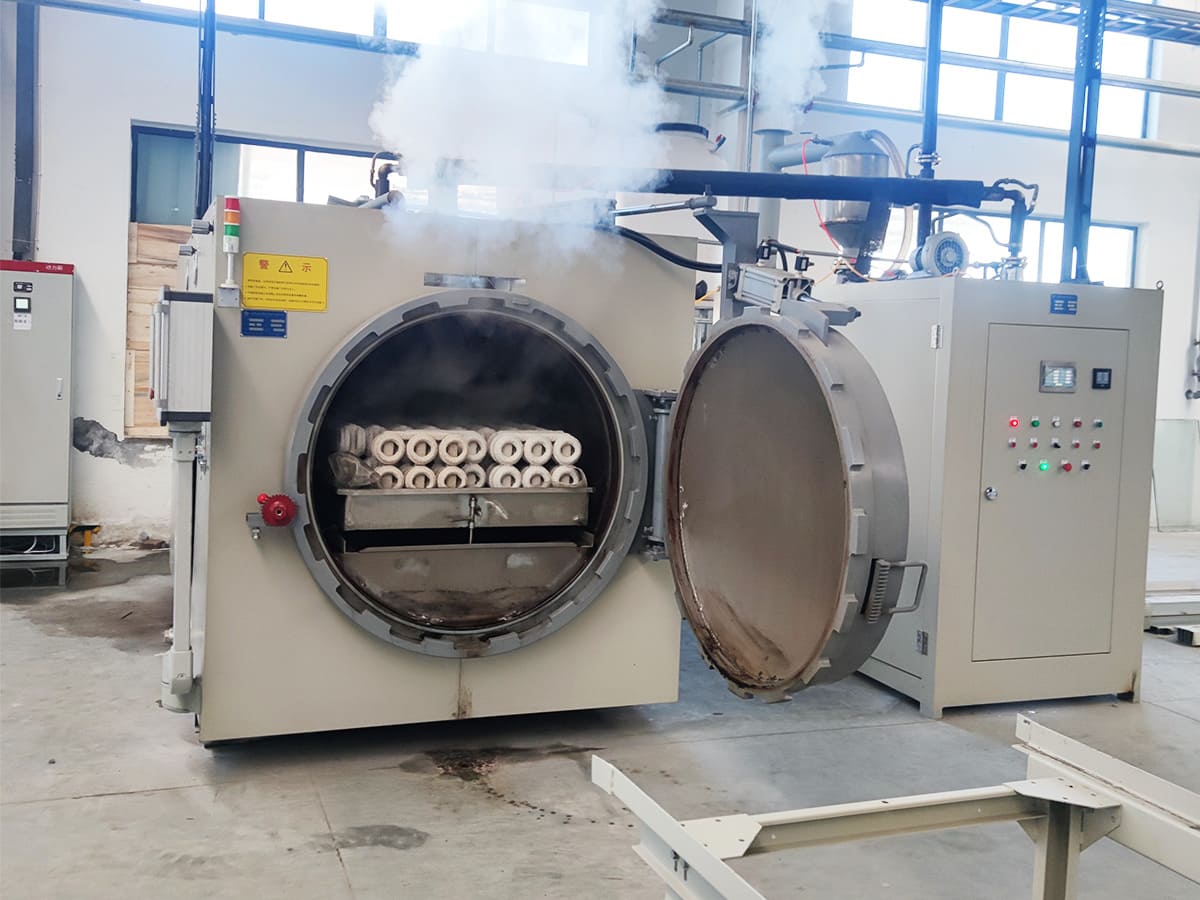
Наши автоматизированные линии сушки керамических оболочек используют замкнутую систему регулирования температуры и влажности, обеспечивая стабильную целостность керамического покрытия. Поддерживая точные параметры окружающей среды, мы предотвращаем распространённые поверхностные дефекты, такие как образование поверхностной корки или преждевременное растрескивание, что особенно важно при работе с процесса отверждения песка по оболочке.
- Системы ламинарного воздушного потока: Мы используем направленный ламинарный воздушный поток с низкой скоростью для равномерной сушки оболочек без деформации и механических нагрузок.
- Интеграция конвейерных систем: Наши подвесные конвейеры с приводом и свободным перемещением, а также серпантинные буферные карусельные системы максимально эффективно используют производственную площадь, обеспечивая необходимое время выдержки для прочного межслойного сцепления.
- Контроль влажности: Системы датчиков в режиме реального времени отслеживают скорость потери влаги в процессе сушки, позволяя оптимизировать переход между основными и последующими слоями покрытия.
- Эффективность отверждения: Автоматизируя регулирование влажности и воздушного потока, мы значительно сокращаем время, необходимое для полного обезвоживания оболочки, гарантируя, что каждый слой достигнет максимальной прочности в сыром состоянии перед нанесением следующего.
Технические характеристики и возможности оборудования
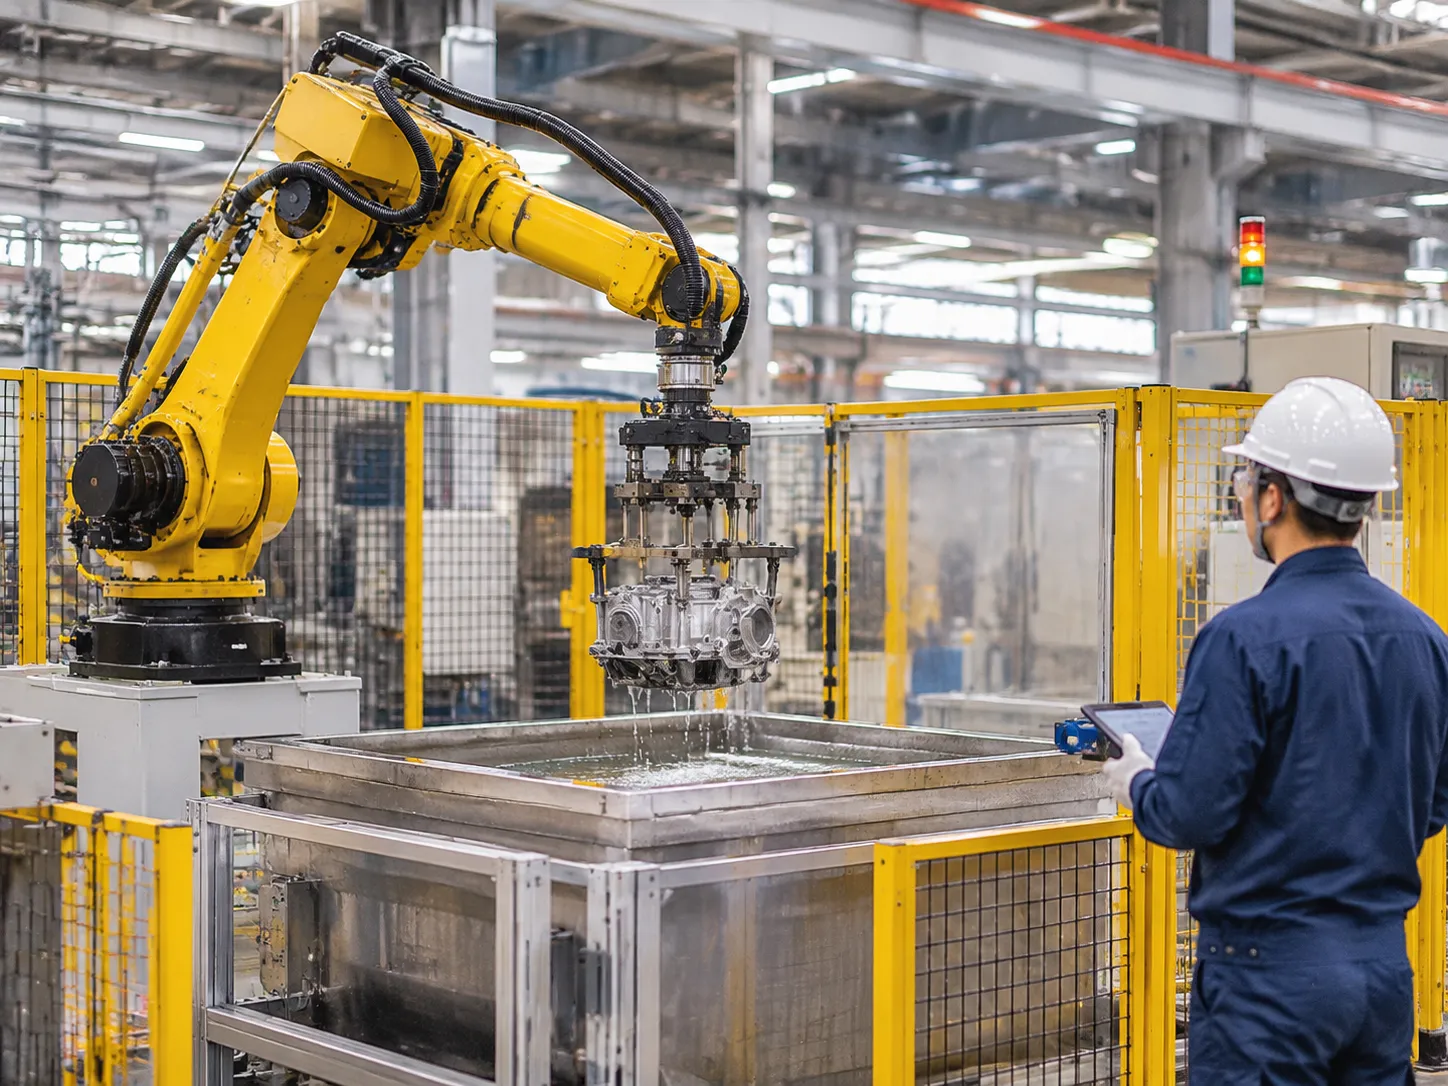
Наши автоматизированные линии нанесения керамического покрытия на оболочки разработаны для непрерывных производственных циклов с высокой производительностью. Каждая технологическая ячейка обеспечивает баланс между допустимой промышленной нагрузкой и высокой повторяемостью процессов окунания, нанесения огнеупорного песка и сушки.
Основные параметры автоматизации и манипулирования
Мы настраиваем каждый многоосевой литейный погружной манипулятор для работы с тяжелыми восковыми блоками без прогиба манипулятора и вибрации во время вращения:
- Номинальная грузоподъемность робота: Стандартная грузоподъемность от 165 до 500 кг на конце рабочего инструмента (EOAT).
- Рабочая зона досягаемости: Рабочий радиус действия от 2 650 до 3 100 мм с полным сферическим охватом.
- Повторяемость позиционирования: ±0,05 мм по шести программируемым осям.
- Скорость сервоприводного индексирования: Регулируемая скорость вращения от 1 до 45 об/мин с профилями выдержки под разными углами.
Емкости для суспензии и модули обработки огнеупорной обсыпки
Реологические свойства суспензии и распределение огнеупорных материалов требуют применения прочного технологического оборудования. В то время как наши сверхмощные установки оборудование для песочного литья предназначены для обработки больших объемов формовочной смеси на основе зеленого песка, данные установки для литья по выплавляемым моделям ориентированы на высокоточный контроль вязкости суспензии и нанесение огнеупорной обсыпки с зернами различной фракции:
- Вместимость емкости для суспензии: Двухстенные сосуды из нержавеющей стали объёмом от 250 до 1 200 л.
- Привод мешалки: Низкосдвиговый непрерывный привод мощностью от 1,5 до 3,7 кВт с частотными преобразователями для регулирования скорости.
- Поддерживаемые огнеупорные материалы: Цирконовая мука, плавленый кварц, муллит и спечённый алюмосиликат (фракция 50–120 меш для дождевых машин; 30–80 меш для псевдоожиженных слоёв).
- Давление псевдоожижения: Регулируемая подача чистого сухого воздуха низкого давления от 0,2 до 0,6 бар.
Таблица технических характеристик ячейки
| Подсистема | Ключевой параметр | Стандартный диапазон / возможности |
|---|---|---|
| Роботизированная рука | Номинальная грузоподъёмность / максимальный вылет | 210–500 кг / до 3,1 м |
| Установка приготовления суспензии | Объём и охлаждение резервуара для суспензии | 300–1 000 л, рубашка охлаждения с охлаждённой водой (15–22 °C) |
| Установка нанесения песка | Способ подачи огнеупорного материала | Дождевой пескоструйный аппарат (основной) и аэрируемый псевдоожиженный слой (резервный) |
| Конвейерная система | Межслойная транспортировка | Подвесная рельсовая система с электроприводом и сервоприводными индексаторами носителей |
| Снабжение инженерными коммуникациями | Электропитание, сжатый воздух и вытяжка | 400/480 В, трёхфазное питание, сухой воздух под давлением 6 бар, вытяжка пыли производительностью 1 500 м³/ч |
Предотвращение дефектов и контроль качества керамической оболочки
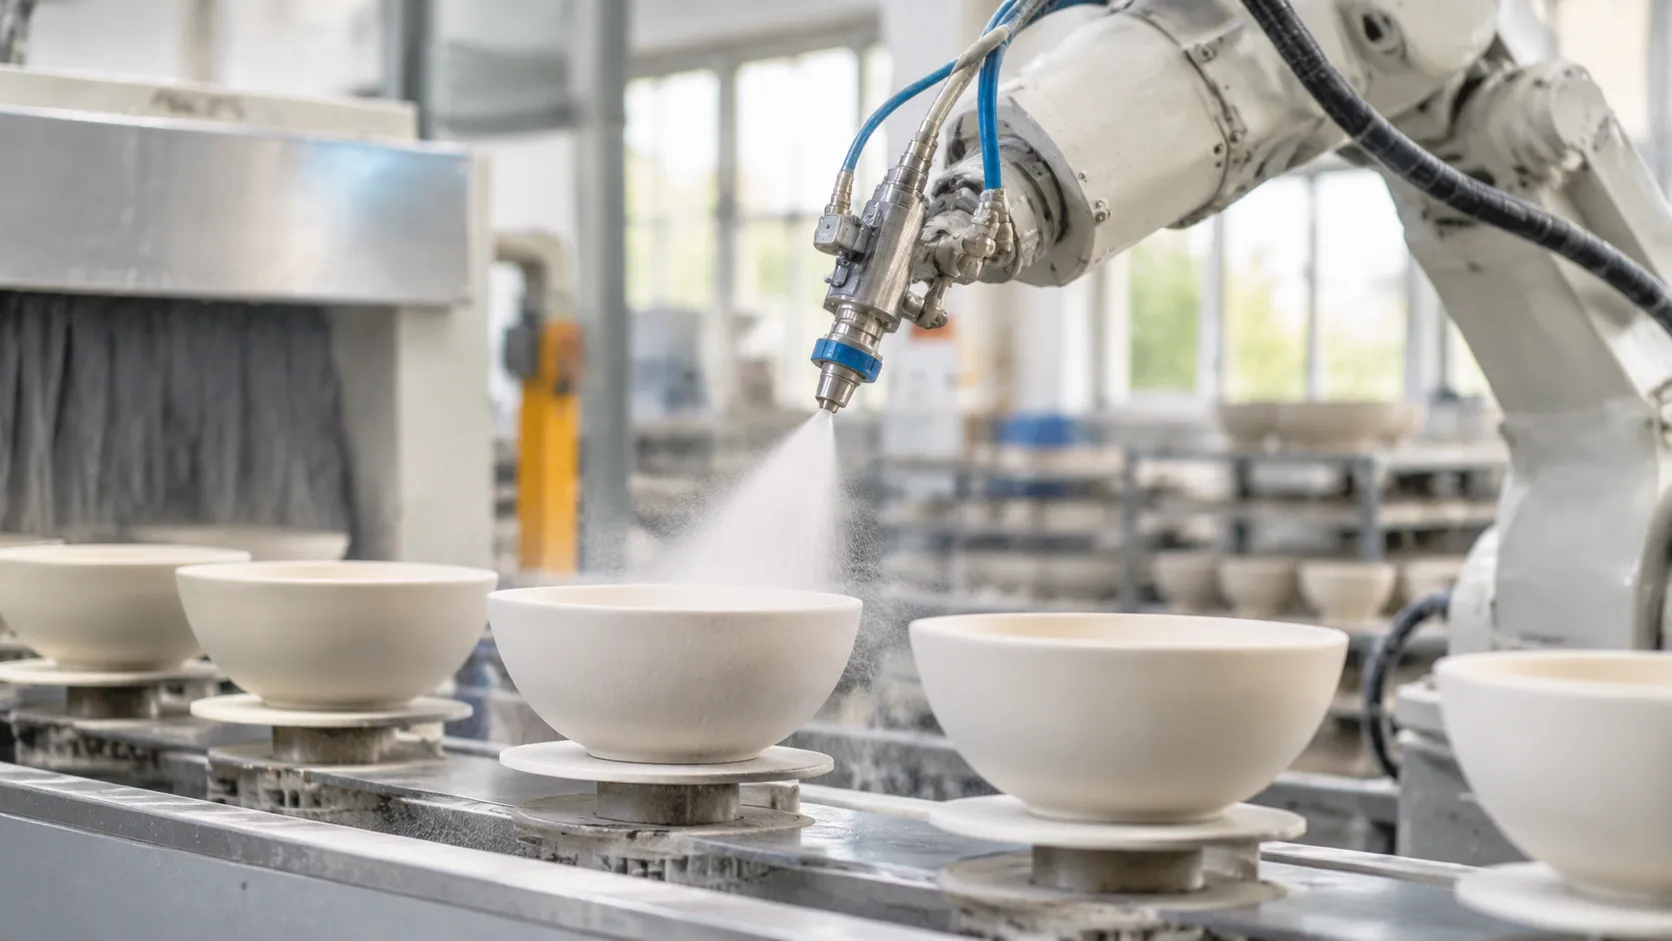
Стабильность целостности керамической оболочки определяет итоговый выход годного литья. В наших автоматизированных линиях нанесения керамических оболочек (погружение, нанесение огнеупорного материала и сушка) мы устраняем основные факторы, вызывающие разрушение форм, дефекты включений и отклонения геометрических размеров.
Устранение клиновидных скоплений суспензии для предотвращения растрескивания из-за термического удара
При ручном сливе шликер часто скапливается в узких радиусных переходах, глубоких рёбрах и глухих полостях. Эти утолщённые участки высыхают неравномерно, образуя жёсткие клиновидные скопления шликера, которые не позволяют компенсировать расширение модели в процессе удаления воска.
- Многоосевая шарнирная система водоотведения Наши роботы сразу после погружения выполняют запрограммированные многоосевые вращательные, наклонные и раскачивающие движения, чтобы удалить скопления материала из углублений перед нанесением штукатурки.
- Скорости контролируемого слива: Подбирая скорость извлечения по шаблону в соответствии с поверхностным натяжением суспензии, мы исключаем образование толстых потёков и капель.
- Снижение термических напряжений: Устранение локальных скоплений позволяет решить основную проблему причин растрескивания керамической оболочки при литье по выплавляемым моделям, обеспечивая равномерное расширение керамической формы в условиях быстрого выжигания воска.
Равномерная толщина стенок при сложной геометрии
Колебания толщины оболочки ухудшают теплопроводность и могут приводить к непредсказуемой усадке металла. Мы поддерживаем допуски по толщине стенок оболочки в строго заданных пределах благодаря замкнутому циклу отслеживания технологического процесса:
| Качество | Ручное изготовление керамической оболочки | Наша автоматизированная роботизированная линия |
|---|---|---|
| Однородность оболочки от края к центру | Отклонение от ±1,5 мм до ±2,5 мм | С повторяемым допуском ±0,3 мм |
| Контроль дренажа суспензии | Субъективный результат, зависящий от оператора | Фиксированные угол, скорость и время выдержки согласно рецептуре |
| Угол нанесения штукатурного слоя | Неравномерное затенение песком | Непрерывное динамическое вращение рисунка на 360° |
| Стабильность массы | Значительный разброс между партиями | Контроль каждого слоя с помощью встроенных тензодатчиков |
Разделение зон пескования для предотвращения перекрёстного загрязнения
Перекрёстное загрязнение огнеупорных материалов ухудшает качество поверхности и ослабляет структуру формы. Даже одно крупное зерно в первичном слое суспензии приводит к образованию точечных отверстий и поверхностных включений, а мелкая пыль в резервных слоях препятствует проникновению связующего вещества.
- Физическая изоляция: Мы отделяем установки для шлифования песка первичного слоя от оборудования для промежуточных и крупных резервных слоёв с помощью герметичных изолированных камер со специальными воздушными завесами.
- Специализированная циклонная система пылеудаления: Каждая шлифовальная станция оснащена независимым контуром пылеудаления, который удаляет отработанные мелкие частицы и раздробленные зёрна до того, как они попадут в псевдоожиженную среду.
- Чистые граничные слои: Лицевые слои сохраняют сверхтонкое распределение циркона или плавленого кварца для достижения превосходного качества поверхности, тогда как резервные оболочки обеспечивают максимальную пористость и механическое сцепление.
Совместимые связующие и огнеупорные материалы
Наши автоматизированные системы нанесения керамических оболочек разработаны для универсального применения с высокими эксплуатационными характеристиками и поддерживают широкий спектр стандартных для отрасли химических систем и огнеупорных материалов. Мы гарантируем, что наше оборудование поддерживает необходимую реологическую стабильность для равномерного формирования оболочек.
Системы связующих веществ
Мы обеспечиваем выполнение требований как к первичным, так и к резервным слоям при использовании следующих материалов: Коллоидный диоксид кремния на водной основе: Идеально подходит для прочного и экологически безопасного процесса изготовления оболочек. Системы на основе этилсиликата: Используется для обеспечения специфической металлургической совместимости и структурной целостности оболочки.
Совместимость огнеупорных материалов
Наши модули нанесения покрытия методом окунания и обсыпки откалиброваны для работы с различными огнеупорными материалами, обеспечивая оптимальное качество поверхности и термостойкость для стандарты качества литья для надежных металлических деталей: Циркон: Отлично подходит для нанесения тонких первичных слоёв и обеспечивает стабильность при высоких температурах. Плавленый кварц: Обладает низким коэффициентом теплового расширения, что позволяет минимизировать деформацию. Муллит и оксид алюминия: Используются для нанесения резервных слоёв, повышающих прочность оболочки и долговечность конструкции.
Область применения
Высокая точность нашего роботизированного процесса нанесения покрытий делает его подходящим для сложных и дорогостоящих компонентов, при производстве которых точность размеров является обязательным требованием. В настоящее время наши системы оптимизированы для производства следующих изделий: Аэрокосмические компоненты: В том числе высокоточные лопатки турбин. Промышленное оборудование: Например, сложные рабочие колёса и детали насосов, рассчитанные на высокий крутящий момент. Медицинские имплантаты: Требуют строгого соблюдения стандартов металлургической чистоты и качества обработки поверхности, что зачастую обеспечивается с помощью наших специализированных инвестиционное литье титана для авиационной и медицинской части.
Комплексные услуги по проектированию и интеграции «под ключ»
Мы поставляем полностью интегрированные установки, разработанные для непосредственного размещения в существующих производственных помещениях литейных цехов или на новых производственных площадках. От предварительного моделирования производственных циклов до полного ввода в эксплуатацию — наша команда выполняет весь комплекс инженерных работ, обеспечивая запуск вашей автоматизированной системы нанесения керамических оболочек методом окунания, обсыпки огнеупорным материалом и сушки без каких-либо догадок и неопределённости.
Цифровые двойники: 3D-модели компоновки и моделирование производственных циклов
Прежде чем приступать к резке металла или монтажу оборудования, мы создаём полноценную цифровую модель вашего участка производства керамических оболочек.
- Проверка зон досягаемости и безопасных зазоров: 3D-симуляции движений позволяют проверить рабочие зоны роботизированных манипуляторов и предотвратить механические столкновения между восковыми сборками, краями резервуаров и установками для дождевой обсыпки песком.
- Оптимизация производительности: Мы согласовываем продолжительность выдержки при окунании, последовательность операций обсыпки и время нахождения изделий в сушильных буферных зонах для различных конфигураций литниковых блоков, предотвращая возникновение узких мест в производственном процессе.
- Прототипирование и масштабирование производства: Мы помогаем литейным предприятиям перейти от точные образцы литья и инженерию к полномасштабному серийному производству, виртуально проверяя продолжительность производственных циклов.
Структурированные протоколы заводских и приёмочных испытаний на объекте (FAT и SAT)
Каждая автоматизированная система проходит строгую двухэтапную квалификацию перед окончательной передачей в эксплуатацию:
| Этап тестирования | Проверка объёма работ и верификация |
|---|---|
| приёмочные испытания на заводе (FAT) | Сухие и влажные пробные испытания на нашем производственном объекте; полная проверка многоосевой кинематики, надёжности перемешивания суспензии, работы затвора для подачи песка и цепей аварийной остановки с использованием восковых моделей, предоставленных заказчиком. |
| Приёмочные испытания на объекте (SAT) | Монтаж механических креплений на объекте, подключение инженерных коммуникаций, интеграция вытяжной системы и калибровка с использованием рабочей суспензии; проверка базовой равномерности массы оболочек в ходе многослойных производственных циклов. |
Обучение операторов и удалённая диагностика
Надёжная эксплуатация зависит от простоты технического обслуживания и контроля в режиме реального времени. Мы оснащаем наши линии изготовления керамических оболочек интуитивно понятными интерфейсами HMI и обеспечиваем комплексную долгосрочную техническую поддержку:
- Управление рецептами через HMI: Понятные сенсорные экраны позволяют операторам задавать глубину погружения, углы перемещения, параметры затворов подачи абразивного материала и время выдержки в туннеле без навыков продвинутого программирования.
- Обучение персонала литейного производства: Мы проводим структурированное обучение технических специалистов непосредственно на предприятии, охватывающее режимы ручного перемещения робота, калибровку уровня суспензии, замену уплотнений и профилактическое техническое обслуживание.
- Круглосуточная защищённая удалённая поддержка (24/7): Встроенные промышленные VPN-шлюзы предоставляют нашим инженерам по автоматизации прямой доступ к журналам неисправностей ПЛК, телеметрии датчиков и данным кинематической диагностики, позволяя устранять проблемы без ожидания выезда специалистов на объект.
Часто задаваемые вопросы
Как автоматизированное погружение позволяет снизить уровень брака при литье по выплавляемым моделям?
Ручное окунание приводит к утомлению операторов, неравномерному нанесению шликера и нестабильным углам стекания. Наши автоматизированные циклы окунания, нанесения огнеупорной обсыпки и сушки устраняют эти факторы благодаря запрограммированным траекториям роботизированных систем. Стандартизация скорости погружения, времени выдержки и углов стекания по нескольким осям позволяет нашей системе автоматическую линию нанесения оболочкового покрытия для литья по выплавляемым моделям предотвращать скопление шликера в труднодоступных полостях и исключать растрескивание оболочки, вызванное неравномерным тепловым расширением при удалении воска.
В чём разница между дождевой установкой для нанесения обсыпки и псевдоожиженным слоем?
Обе установки наносят огнеупорную обсыпку на влажные слои шликера, однако используемые ими механические способы подачи материала подходят для разных типов геометрии:
| Особенность | Дождевая установка для нанесения обсыпки (дождевая машина) | Система с псевдоожиженным слоем |
|---|---|---|
| Метод нанесения | Подача материала завесой под действием силы тяжести | Пневматическая суспензия под низким давлением |
| Оптимальная стадия процесса | Первичные и лицевые слои | Промежуточные и резервные конструкционные слои |
| Геометрия компонентов | Широкие наружные профили и хрупкие восковые модели | Глубокие внутренние углубления, глухие отверстия и внутренние углы с обратным уклоном |
| Напряжение в рисунке | Практически нулевое механическое давление | Незначительное сопротивление трению при наличии аэрации |
Как автоматизированная система климат-контроля ускоряет сушку керамических оболочек?
Традиционная сушка на воздухе сопряжена с риском образования поверхностной корки, когда внешний слой затвердевает, удерживая жидкое связующее внутри. Мы сочетаем направленный ламинарный воздушный поток с непрерывным мониторингом температуры и относительной влажности по замкнутому контуру. Поддержание стабильных градиентов испарения на протяжении всего сушильного конвейера позволяет безопасно сократить продолжительность циклов, предотвратить структурное расслоение и максимально повысить эксплуатационную эффективность каждого цикла. автоматизированное нанесение оболочки.
Можно ли интегрировать эту автоматизированную систему в существующее помещение для ручного изготовления керамических оболочек?
Да. Мы разрабатываем модульные роботизированные ячейки, которые размещаются в пределах стандартных производственных площадей литейного цеха. В зависимости от конструктивных особенностей вашего здания мы можем установить автономных роботов для окунания рядом с существующими резервуарами для шликера или смонтировать непрерывные подвесные конвейеры с приводом и свободным перемещением, соединяющие станции ручной подготовки с автоматизированными линиями нанесения огнеупорной обсыпки и сушки.
Какая грузоподъёмность предусмотрена для тяжёлых восковых блоков?
В наших конфигурациях используются промышленные литейные роботы с шестью осями и высокой грузоподъёмностью, рассчитанные на нагрузку от 50 кг до более чем 500 кг. Такая грузоподъёмность позволяет без труда обрабатывать массивные коммерческие восковые сборки, группы конструкционных сплавных элементов и тяжёлые многослойные керамические оболочки без отклонений в ходе рабочего цикла и смещения центра инструмента.
 Russian
 English
 German