

Что такое литье бронзы по утрате воска?
Определение и основные принципы
Литье бронзы по воску, традиционно известное как cire perdue, является высокоточным металлургическим процессом, используемым для литья сложных металлических скульптур and complex industrial components. The core principle revolves around replacement: creating a precise wax model, building a refractory ceramic shell around it, and then applying heat. The wax melts and drains away—becoming "lost"—leaving a flawless negative cavity. Molten bronze is subsequently poured into this void to solidify into the final form.
Будучи производителем и поставщиком оборудования для обработки литьём по утрате воска, мы проектируем наше оборудование так, чтобы поддерживать абсолютную размерную стабильность и контроль температуры на всех критических первоначальных этапах.
Преимущества техники литья по утрате воска
Литейные заводы и производители сильно полагаются на технику утраты воска, потому что она обеспечивает результаты, которые другие методы литья просто не могут сопоставить.
- Несравненная точность: Фиксирует микроскопические детали и фактуры оригинальной мастер-модели.
- Сложные геометрии: Легко принимает резкие выпуски, тонкие стенки и сложные внутренние полости,.
- Эффективная масштабируемость: Используя специализированный машина для впрыска воска, литейные заводы могут быстро массировать безупречную копию скульптуры или точный механический компонент с точной консистентностью.
- Улучшенная поверхность поверхности: Обеспечивает исключительно гладкую внешнюю поверхность прямо после литья, значительно сокращая трудоемкую послелитейную обработку.
- Широкая Versatility: Крайне адаптивен к варьирующимся масштабам, эффективно производя все - от микроэлементов до монументальных бронзовых инсталляций.
Истоки бронзового литья
Литье бронзы по утрате воска — это проверенная временем техника, которая формировала металлообработку на протяжении тысяч лет.
Археологические открытия в древности
Древние мастера освоили этот процесс задолго до существования индустриальных инструментов.
- Ранние начала: Артефакты, найденные в Индской долине, в древнем Египте и Месопотамии, подчеркивают раннее использование простых формовых восковых и глиняных форм.
- Древние шедевры: Ремесленники опирались на этот метод, создавая невероятно сложные металлических скульптур, оружие и церемониальные артефакты.
- Долговечное качество: Факт того, что эти древние бронзовые изделия сохранились до наших дней, доказывает непревзойденную прочность и точность оригинальной техники.
Эволюция от древности к современности
Ядро концепции остается тем же, но исполнение значительно эволюировало.
- От пчелиного воска к высокотехнологичным подходам: Мы перешли от ручной резьбы по пчелиному воску к использованию высокоточной машина для впрыска воска для безупречной согласованности.
- Улучшенные материалы: Хрупкие древние глиняные формы заменены на современные системы лазурной суспензии керамики для прочности и надежности панцирование.
- Современная шкала: Сегодня мы можем легко копию скульптуры разрабатывать изделия с точной степенью точности, выходя за рамки одноразовых, трудоемких форм прошлого.
Контраст между древним ручным заливанием и современным производством поразителен. Сегодня механические достижения и интеграцию робототехники литья под давлением на заводе позволяют автоматизировать тяжелую работу, сохраняя творческую целостность традиционного литья бронзы по LOST WAX-методу.
Этап 1: Резьба и подготовка воска
Успех литья бронзы по технологии LOST WAX полностью зависит от точности на первом этапе. Прежде чем расплавлять металл, необходимо создать идеальное восковое основание.
Создание оригинальной мастер-модели
Каждый проект начинается с мастер-модели. Мы формируем исходный дизайн с использованием пригодных материалов, таких как глина, гипс или 3D-печатные смолы. Эта мастер-модель хранит каждую деталь, текстуру и кривую, предназначенные для финального металлических скульптур.
Изготовление формы и литье воскового прототипа
To дублируйте скульптуру не разрушая оригинальную мастер-модель, мы создаем гибкую полую форму, обычно с силиконовым резиновым основанием, поддерживаемым жестким гипсовым корпусом.
После застывания формы мы заполняем ее специализированной литьевой восковой массой. Для точного литейного инвестирования и последовательных серий производства использование надежного машина для впрыска воска это критично. Он заставляет расплавлен wax в форму под контролируемым давлением, фиксируя точные микродетали исходной модели. После охлаждения мы тщательно удаляем полую восковую копию.
Литье воском: создание системы подачи
С восковым прототипом в руках переходим к подплавке. Это включает прикрепление стратегической сетиsolid восковых стержней к копии. Увидьте это как водопровод для жидкого бронзового сплава.
Система подачи выполняет три критических функции:
- Создание основной чаши: Воронка сверху, в которую в итоге будет залит расплавленный бронзовый сплав.
- Направление потока: Восковые стержни (sprues) направляют жидкий металл плавно ко всем частям полой формы.
- Вентиляция газов: Уменьшение толщины восковых стержней позволяет выходить захваченному воздуху и газам, предотвращая образование пузырьков воздуха в готовом изделии.
После завершения spruing восковая сборка становится жесткой и полностью готова к следующему шагу: панцирование.
Фаза 2: Оболочка и процесс выплавки в потоке Lost Wax Bronze Casting
Строение керамической оболочки (кремнизация)
После завершения spruing восковая модель нуждается в очень прочной термостойкой форме. Этот критический шаг известен как панцирование. Мы окунаем всю восковую сборку в жидкую керамическую смесь, называемую суспензией, затем немедленно оборачиваем её мелким силикатным песком.
Мы повторяем этот процесс окунания и шлифовки несколько раз, позволяя каждому слою полностью высохнуть, образуя толстую, прочную керамическую оболочку вокруг воска. Как производитель и поставщик оборудования для обработки литейных производств, мы регулярно помогаем литейным заводам увеличивать выпуск металло-скульптур, внедряя автоматизированную систему покрытия оболочек. Повышение автоматизации обеспечивает очень стабильную толщину оболочки и значительно снижает ручной труд, что напрямую повышает качество готового литья.
Этап выплавления: плавление воска
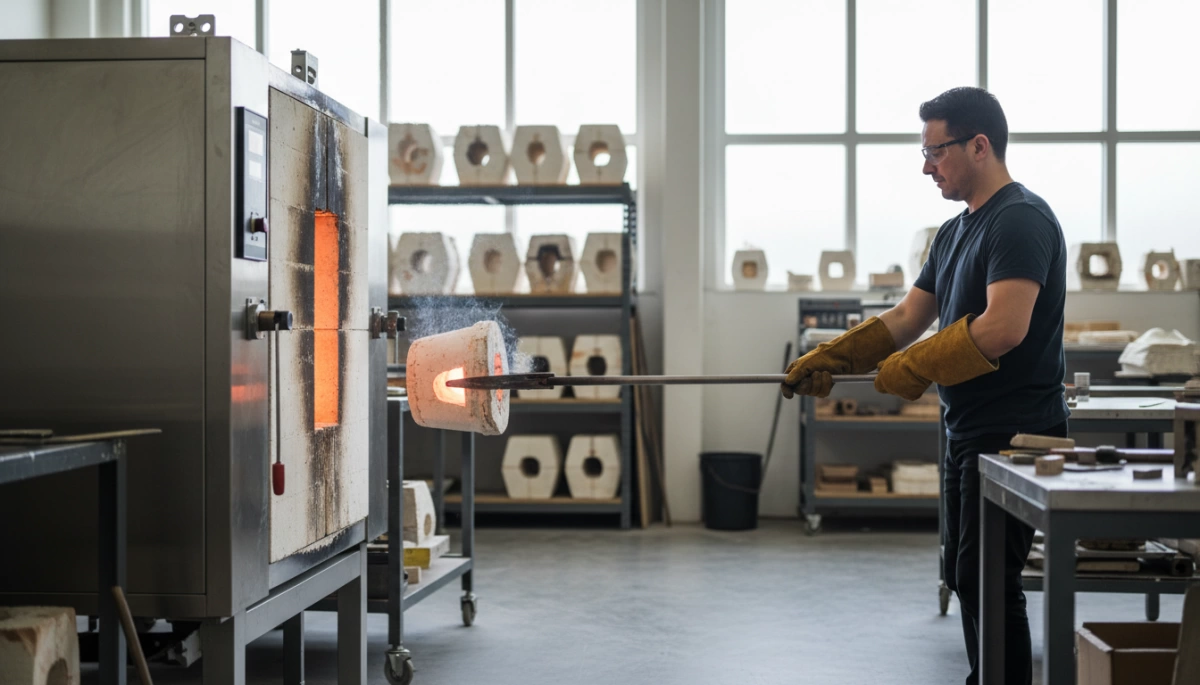
После полного застывания керамической оболочки мы отправляем ее в печь при высокой температуре. Этот конкретный этап и дает литью по воску бронзы своё название. Чрезмерное тепло служит двойной цели: запекает керамику в твердый форму, одновременно полностью плавя восковой внутри.
Вот что именно происходит во время фазы отпечки:
- Закалка: Глиноземная печь обжигает керамическую оболочку, придавая ей структурную целостность, необходимую для выдерживания расплавленного металла.
- Эвакуция: Втулка расплавляется и полностью стекает, оставляя идеальную полую полость для вашей копии скульптуры.
- Управление температурой: Пустая оболочка держится горячей, чтобы предотвратить термический удар и трещины при заполнении жидким бронзом.
Соблюдение строгого контроля температуры имеет решающее значение на этом этапе. Интеграция автоматизации в процессе литья во время этих критических этапов нагрева и обжигa обеспечивает высокую точность результатов и меньше дефектов для каждого проекта литья по выплавляемым моделям.
Фаза 3: литьё и отделка в бронзовом литье по выплавляемой восковой модели
Заливка расплавленного бронза
Именно здесь происходят окончательные преобразования исходных материалов. После завершения процесса оболочки и подготовки и подогрева керамических форм мы заливаем жидкую бронзу в полые полости. Металл подвержен перегреву примерно до 2000°F (1090°C). Точность заливки определяет структурную прочность итогового изделия. Если хотите глубже разобраться, как материалы и методы инструментов ведут себя при высоких температурах, наш всеобъемлющий руководству по формованию и штамповке разделяет основополагающие принципы, применяемые в отрасли.
Разлом, выпуск и металлообработка
После того как расплавленный металл остынет и затвердеет, керамическая оболочка выполнила свою задачу. Затем мы переходим к физическому труду по доводке изделия.
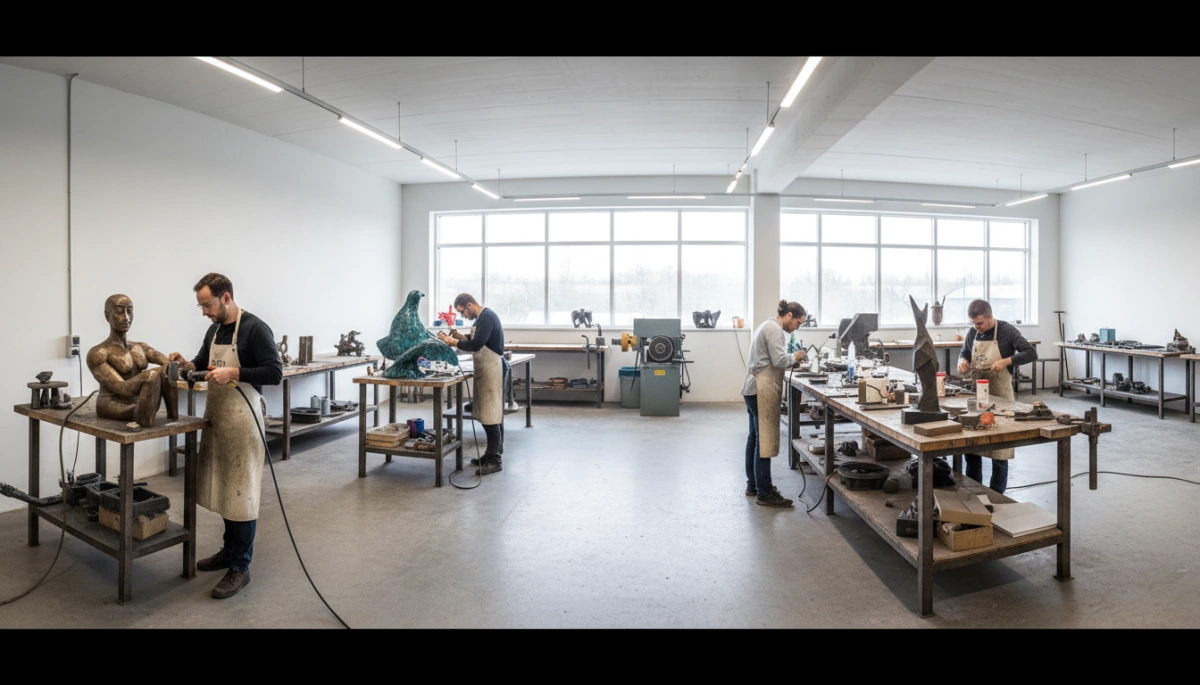
- Разлом: Мы разбиваем и удаляем жесткую керамическую оболочку молотками и пескоструйной установкой, чтобы открыть внутреннюю заготовку металла.
- Освобождение: Мы используем плазменные резаки или тяжелые пилы, чтобы отрезать сложную систему литевых каналов, которая направляла жидкий металл в форму.
- Металлообработка: Это этап тщательной очистки. Мы стачиваем сварочные следы, шлифуем неровности и тщательно повторно текстурируем поверхность, чтобы она идеально соответствовала деталям оригинального дубликата скульптуры.
Патинирование и запечатывание готового бронза
Только что после литья, необработанный бронзовый металл очень отражателен и однороден. Чтобы придать изделию характер, цвет и измерение, мы наносим патину. Мы нагреваем поверхность металла зажигалкой и кистью наносим конкретные химические смеси, которые реагируют с бронзой, создавая уникальные оттенки и тона. Затем мы запечатываем нагретый металл прозрачной восковой покрытием. Как надежный производитель и поставщик оборудования для литья, мы знаем, что надёжная запечатка имеет решающее значение — она закрепляет патину и защищает готовую бронзу от влаги, окисления и воздействия окружающей среды на поколения.
Современные применения литья по утрате воска
Сегодня, литья бронзы по технологии LOST WAX уже не просто исторический реликт; это критически важный метод производства во многих мировых отраслях.
Изобразительное искусство и бронзовые скульптуры
Художники и коммерческие литейные мастерские в значительной мере полагаются на эту традиционную технику для реализации сложных, крупномасштабных замыслов.
- Безупречная детализация: Процесс точно фиксирует каждую нюанс, включая оригинальные отпечатки пальцев художника и текстуры глины.
- Точная репликация: Литейные мастерские могут безупречно копию скульптуры проектировать, чтобы выпускать точные, качественные тиражи в ограниченном объёме.
- Долговечность: Он остается первоклассным методом для создания монументальных металлических скульптур изделий, рассчитанных на столетия эксплуатации на открытом воздухе.
Ювелирное производство и мелкие изделия
Глобальная ювелирная индустрия процветает благодаря микро-точности метода утраты воска для изготовления индивидуальных колец, детализированных подвесок и маленьких декоративных украшений.
- Эффективность при большом объёме выпуска: Ювелиры используют специализированное оборудование для масштабирования операций. Интеграция надёжного машина для впрыска воска позволяет мастерским быстро массово производить сотни идентичных, бездефектных восковых моделей для литья в большом объёме.
- intricate customisation: Техника делает индивидуальные, уникальные ювелирные изделия altamente точными и экономически выгодными в производстве.
Промышленное и архитектурное использование
Помимо эстетики этот процесс литья решает крайне сложные производственные задачи для секторов аэрокосмической, автомобильной и архитектурной фурнитуры.
- Механическая точность: Он создает промышленные металлургические компоненты с невероятно малыми допусками, часто требующими почти ноль постобработки.
- Сложные геометрии: Метод легко обрабатывает сложные внутренние полости и уступы, к которым традиционная ЧПУ-машинация просто не достигает.
- Расширенное прототипирование: Многие современные инженерные фирмы оценивают эффективность 3D-печатная воск vs введённая воск для литья для оптимизации их подплавке и панцирование этапов, в итоге выводя на рынок крайне сложные архитектурные крепления и лопасти турбин намного быстрее.



 Russian
 English
 German