
2026年8月18日
Какова разница между 316 и 304 нержавеющей сталью: сравнение состава, стоимости и коррозионной устойчивости, чтобы выбрать лучшую марку
Металлургия и разбор химического состава
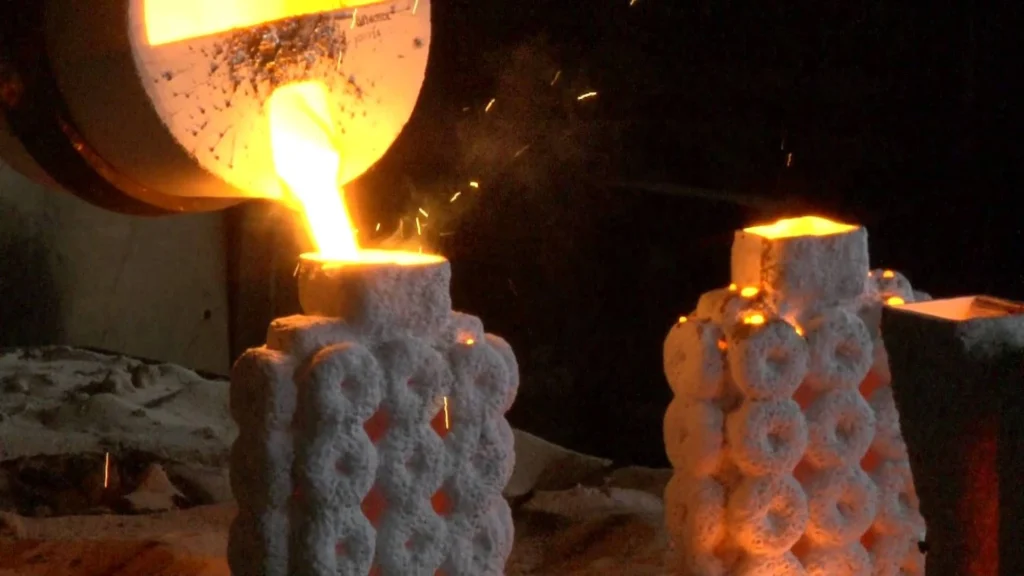
Чтобы подготовиться к заливке, я использую канцелярские ножи для вырезания воронки, ~3 мм медные стержни для формирования питающих каналов и игольчатые инструменты для прокалывания необходимых воздуховодов. В чем разница между мартенсовой сталью 304 и 316 из нержавеющей стали? начинается на уровне атомов. Оба сплава относятся к аустенитной группе материалов на основе железа-хрома-никеля, но их конкретные пропорции легирования определяют значительно различающиеся характеристики устойчивости, кристаллической стабильности и термического поведения.
Химическая матрица состава: UNS S30400 vs UNS S31600
| Элемент | Марка 304 (UNS S30400) | Марка 304L (UNS S30403) | Марка 316 (UNS S31600) | Марка 316L (UNS S31603) |
|---|---|---|---|---|
| Хром (Cr) | 18.0% – 20.0% | 18.0% – 20.0% | 16.0% – 18.0% | 16.0% – 18.0% |
| Никель (Ni) | 8.0% – 10.5% | 8.0% – 12.0% | 10.0% – 14.0% | 10.0% – 14.0% |
| Молибден (Mo) | — | — | 2.0% – 3.0% | 2.0% – 3.0% |
| Углерод (C) | Макс 0.08% | Макс 0.03% | Макс 0.08% | Макс 0.03% |
| Манганец (Mn) | Макс 2.0% | Макс 2.0% | Макс 2.0% | Макс 2.0% |
| Кремний (Si) | Макс 0.75% | Макс 0.75% | Макс 0.75% | Макс 0.75% |
| Железо (Fe) | Баланс | Баланс | Баланс | Баланс |
Хромова съдържание в 316
Основное металлургическое различие заключается в добавлении 2.0%–3.0% Хромсодержащий в 316. Стандарт нержавеющая сталь 18/8 (Марка 304) полагается на чистый пассивный слой оксида хрома для коррозионной стойкости. Однако галогенные ионы — в частности хлориды — разрушают этот слой, вызывая локальное разрушение.
- Эквивалент числа стойкости к пятнистости (PREN): Добавление молибдена увеличивает рейтинг PREN сплава с около 19 у класса 304 до около 25 у класса 316, значительно расширяя рабочий диапазон в агрессивных средах.
- Кинетика повторной пассивации: Ионы молибдена изменяют структуру оксида, ускоряя самовосстановление всякий раз, когда возникают микротрещины или химические нарушения.
- Профилактика коррозии в зазоре: Mo блокирует локальное накопление галогенидов в зазорах с низким содержанием кислорода, таких как резьбовые крепежи, фланцевые соединения и седла уплотнений.
Баланс хрома и никеля в аустенитной нержавеющей стали
Мы анализируем свойства аустенитной нержавеющей стали балансируя ферритообразующие элементы (Хром) против стабилизирующих аустенит элементов (Никель):
- Матрица 18/8 (304): Содержит 18% хрома и 8% никеля. Хотя она легко формуется, холодная обработка вызывает частичную фазовую трансформацию из аустенита в деформационный мартенсит, что увеличивает магнитную проницаемость и скорости упрочнения при деформации.
- Матрица 16/10 (316): Снижает содержание хрома до 16%, увеличивая никель до 10–14%. Повышенная концентрация никеля значительно стабилизирует кристаллическую структуру с координатами кубической решетки.
- Магнитная проницаемость и пластичность: Сталь 316 сохраняет более низкую магнитную проницаемость после деформации и обеспечивает улучшенную криогенную стойкость и более высокую пластичность при высоких температурах по сравнению со сталью 304.
Низкоуглеродистые варианты: 304L против 316L, низкий углерод
Стандартные сплавы 304 и 316 допускают содержание углерода до 0,08%. При воздействии высоких температур — например, во время сварки или термических циклов литья под давлением между 425°C и 860°C (800°F–1600°F) — углерод выпадает в виде карбидов хрома (Cr23C6) вдоль границ зерен.
- Риск межкристаллитной коррозии: Осаждение карбидов хрома истощает свободный хром в соседних областях, делая зону тепловой обработки уязвимой к межкристаллитной коррозии при агрессивном воздействии.
- Решение 304L против 316L: Ограничение содержания углерода до максимума 0,03% в вариантax L-уровня подавляет образование карбидов во время соединения или заливки.
- Исключение PWHT: Использование низкоуглеродистых вариантов устраняет необходимость пос Weld-процесса отпуска для раствора, сохраняя структурную целостность в сложных сварных сборках.
Сравнение механических и физических характеристик
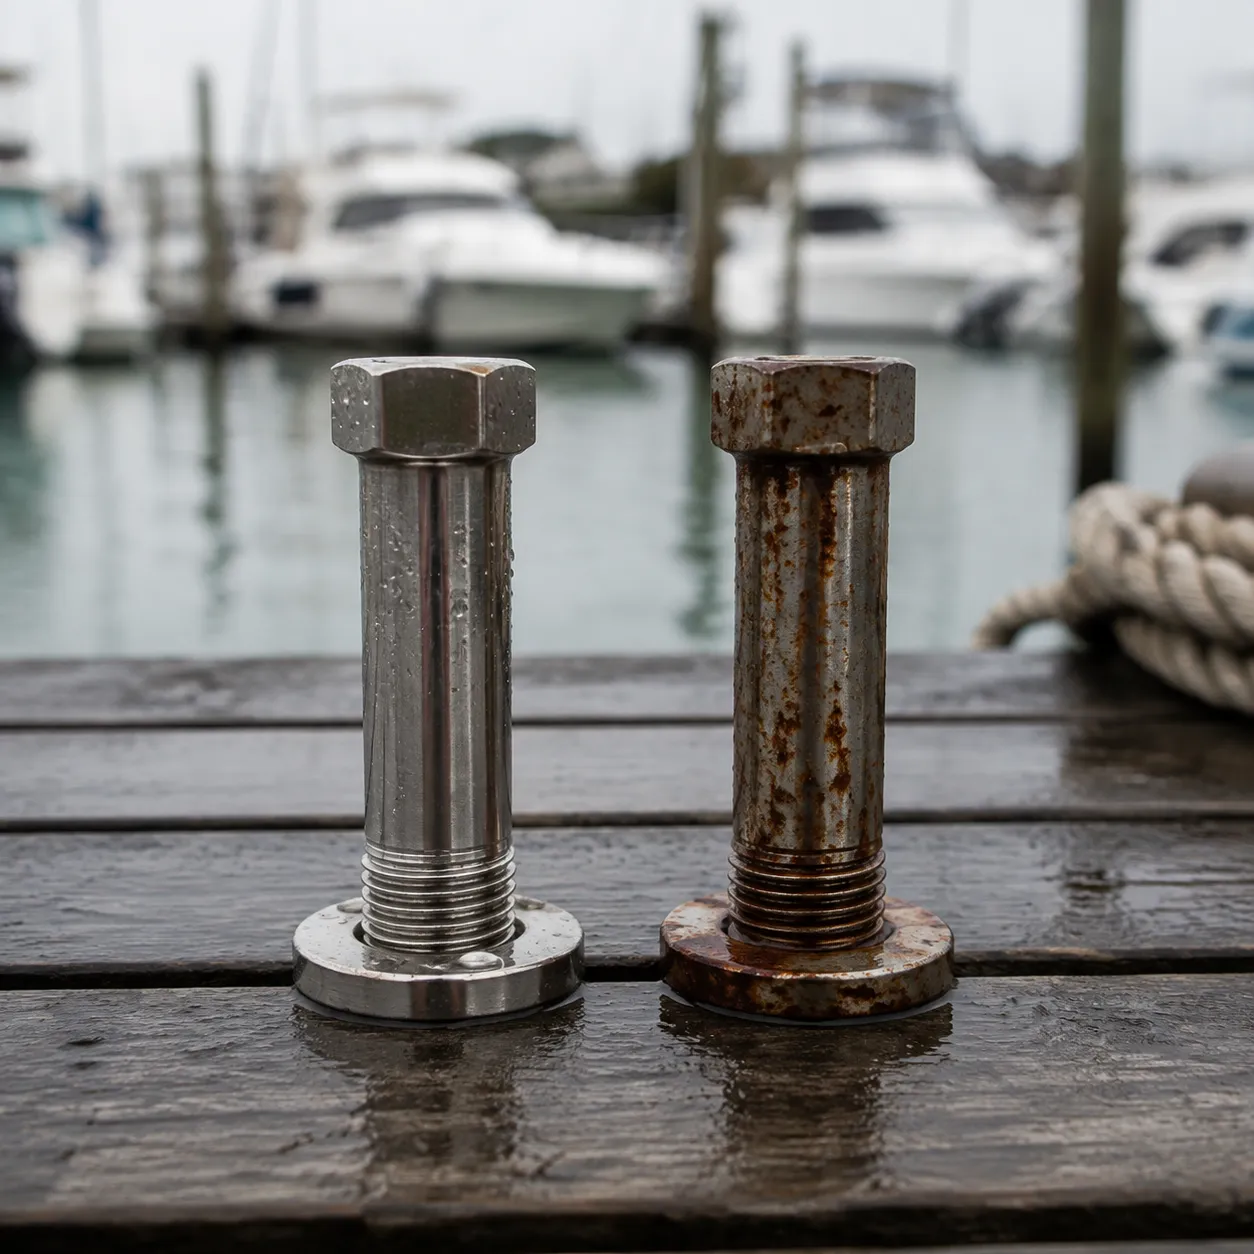
Чтобы подготовиться к заливке, я использую канцелярские ножи для вырезания воронки, ~3 мм медные стержни для формирования питающих каналов и игольчатые инструменты для прокалывания необходимых воздуховодов. В чем разница между мартенсовой сталью 304 и 316 из нержавеющей стали? сводится к тому, как каждый сорт выдерживает жесткие химические, тепловые и динамические нагрузки. Мы оцениваем эти основные прочностные свойства, чтобы обеспечить отсутствие отказов компонентов в условиях полевых применений.
Разбивка показателей производительности
| Показатель эффективности | 304 нержавеющая сталь (A2) | 316-ая нержавеющая сталь (A4) |
|---|---|---|
| Предел прочности на растяжение (МПа) | 515 - 620 | 515 - 620 |
| Предел текучести 0.2% доказано (МПа) | 205 | 220 |
| Коэффициент устойчивости к точечной korрозии (PREN) | ~19.0 | ~23.1 - 25.0 |
| Максимальная температура непрерывной работы | 870°C (1600°F) | 870°C (1600°F) |
| Хлоридная коррозионная стойкость | Умеренный (риск появления ямок) | Высокая стойкость к пробиванию и заеданию (устойчивость к отслаивания и заеданию) |
Хлоридная и химическая стойкость
Химическая реакция на суровые условия среды — это место, где функциональное различие между этими двумя сплами становится очевидным:
- Хлоридная тесселяционная коррозия Grade 304 подвержена локализованной локальной коррозии в виде язв и конвергенции в зазоре, когда подвергается воздействию солевого тумана, противогололедным растворам или морской атмосферной среде с содержанием хлорида более 25 ppm.
- Молибденовая защита: Grade 316 включает 2.0%–3.0% молибден, что повышает его показатель PREN (Pitting Resistance Equivalent Number). Это подавляет атаки ион хл-ли в прибрежной инфраструктуре, фармацевтических реакторах и промышленной обработке кислот.
Порог температуры и пределы окисления
Тепловые пределы определяют, как оба сплава выдерживают окисление и циклы постоянного нагрева:
- Нормы непрерывной эксплуатации: Оба сплава сопротивляются образованию накипи и окислению до 870°C для устойчивых условий эксплуатации.
- Периодическое тепловое воздействие: Обе марки безопасно справляются с кратковременными тепловыми пиками до 925°C.
- Горячие коррозионные среды: В условиях высокотемпературной эксплуатации, связанных с кислотными парами или морской влажностью, 316 значительно лучше противостоит химическому разрушению, чем 304.
Структурная целостность и предел прочности на растягивание
При выборе элементов несущей конструкции под динамическую нагрузку обе материалы демонстрируют типичное высокоудлиняющееся аустенитное поведение:
- Пределы механического напряжения: Хотя у обоих сплавов прочность на предел текучести близка (515–620 МПа), 316 обеспечивает слегка более высокую предел выносливости на пластическую деформацию (220 МПа против 205 МПа у 304), обеспечивая дополнительную безопасность от пластических деформаций.
- Динамическая усталость: При циклической нагрузке оба сорта значительно работа-жируют. Чтобы понять, как аустенитные сплавы сравниваются с другими конструкционными металлами под динамическим напряжением, ознакомьтесь с нашим руководством по прочности нержавеющей стали.
Литейная пригодность 304 против 316 нержавеющей стали: литьё и обработка
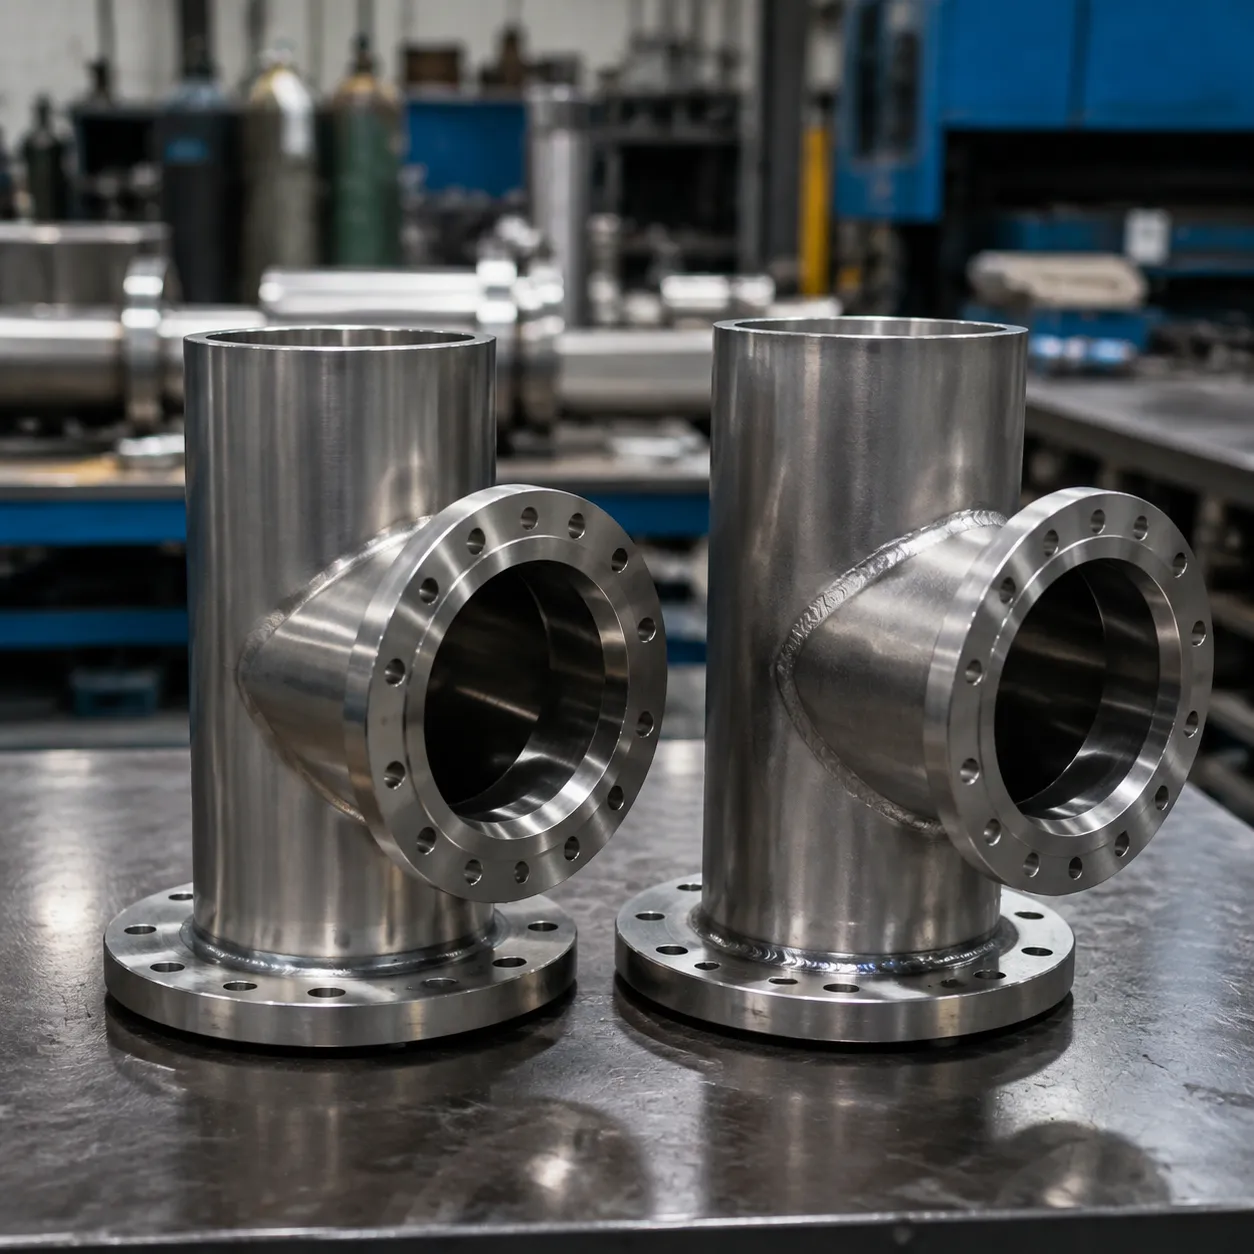
При оценке различий между нержавеющей сталью 316 и 304 с точки зрения производства мы в значительной степени сосредотачиваемся на поведении расплавленного металла, параметрах обработки и целостности сварки. Оба относятся к аустенитной группе, но их химические вариации создают заметные операционные различия на производственном участке.
Выбор сплава для литья под инвестиции и поведение формы
Оба сорта показывают исключительно хорошие результаты в точном литье под инвестиции, хотя тонкие физические вариации влияют на параметры заливки:
- Подвижность жидкой фазы: grade 304 обеспечивает немного большую текучесть в жидком состоянии. Монофосфат содержания молибдена в 316 незначительно увеличивает вязкость расплава, требуя точного контроля температуры заливки во время заполнения керамической оболочки.
- Коэффициенты усадки: Оба сплава демонстрируют линейный коэффициент усадки примерно 2.01ТП3Т (объемная усадка ~2.51ТП3Т), что позволяет использовать аналогичные допуски на усадку для формовки воском.
- Поверхностная отделка: Оба дают гладкие поверхности до 3.2 мкм Ra. При выборе методов производства следует оценивать формовке оболочкой против пескостной литья помогает определить, подходит ли обычное литьё под инвестиции в керамическую форму или оболочечное формование геометрии вашей детали и целевых показателей выпуска.
Метрики обрабатываемости и упрочнения резанием
Аустенитные нержавеющие стали быстро travailligen под режущими инструментами. Разница в обработке основного материала 304 316 нержавеющей стали сводится к износу инструмента и скорости подачи:
| Параметр изготовления | 304 нержавеющая сталь | 316 нержавеющая сталь |
|---|---|---|
| Оценка обрабатываемости | ~45% (базовая линия AISI B1112) | ~36% (базовая линия AISI B1112) |
| Скорость резания | 80–110 SFM (карбидные инструменты) | 65–90 SFM (карбидные инструменты) |
| Влияние износа инструмента | Умеренное разрушение кромки | ~15% быстрее задний износ канта из-за твердости, вызванной Мо |
| Требования к подаче | Тяжелые подачи для резки в зоне work-hardened | Более тяжелые, положительные подачи для предотвращения помутнения инструмента |
Риски сваривания и термообработанной зоны (HAZ)
Мы свариваем как 304, так и 316 с использованием стандартных процессов плавления (TIG, MIG, сварка сопротивлением) без предварительного нагрева, но тепловое воздействие вводит специфические металлоконструкционные риски:
- Межкристаллитная коррозия: Воздействие температур от 425°C до 860°C вызывает отложение карбидов хрома вдоль зерновых границ в зоне термического влияния (HAZ), что делает соседние области уязвимыми к локальной коррозии.
- Термообработка после сварки (PWHT): Обычные 304 и 316 требуют полной отпускной термообработки (1010°C–1120°C с последующим водяным quenching) для повторного растворения карбидов, если сварные сборки эксплуатируются в harsh chemical environments.
- НизкоуглеродистыеGrade L: Выбор 304L или 316L (углерод ограничен до ≤0.03%) предотвращает образование карбидов во время сварки, исключая необходимость послесварочной термообработки в большинстве конструкционных и технологических линий.
Отраслевые применения: В чем разница между нержавеющей сталью 316 и 304?
Оценка различий между 316 и 304 нержавеющей стали для конкретных промышленных условий зависит от параметров применения. 304 остается отрасловым стандартом для общепромышленных условий, тогда как 316 превосходит в химически агрессивных средах.
Применение 304 нержавеющей стали
304 нержавеющая сталь служит нашей основной сплавной для стандартных применений, где требуются высокая прочность конструкций и умеренная коррозионная стойкость без значительного контакта с солью или кислотами.
- Оборудование для пищевой и напиточной промышленности: Соответствует строгим металлоподходящим требованиям к пищевому качеству для ежедневной очистки и обработки без образования ямок под слабые органические пищевые кислоты.
- Архитектурная отделка и корпуса: Лучше всего подходит для внутреннего облицовочного покрытия, декоративных элементов и конструкционных каркасов, защищённых от сурового прибрежного воздуха.
- Компоненты выхлопной системы автомобиля: Обеспечивает высокую устойчивость к окислению для впускных коллекторов и трубопроводов выхлопа, работающих в условиях умеренных термических циклов.
- Стандартные сосуды под давлением: Обеспечивает высокую пластичность и свариваемость для некоррозионных промышленных химических емкостей и линий для жидкостей.
Применение нержавеющей стали 316
Мы настоятельно рекомендуем перейти на нержавеющую сталь 316 морского класса, когда детали работают в условиях высокой хлоридности, кислотности или стерильности. В процессе нашего производства литой нержавеющей стали специальные сплавы и grade, мы регулярно отливаем детали 316 класса, разработанные для суровых экологических факторов.
- Морской фурнитура: Необходимо для пропеллеров, фальшпоручней и подводных клапанов, подвергающихся постоянному воздействию морской брызги и погружению.
- Фармацевтика и медицинские приборы: Устойчива к агрессивным циклами стерилизации CIP (Clean-In-Place) химической обработки, сохраняя при этом низкую шероховатость поверхности для хирургических инструментов и биореакторов.
- Химические технологические системы: Предотвращает локальные ямочные коррозионные участки в тепловыделителях, корпусах насосов и трубопроводах подачи кислоты.
- Прибрежная инфраструктура: Предотвращает стресс-устойчивость к коррозии в опорах мостов, внешних архитектурных крепежах и морском опорном оборудовании.
Матрица критериев отбора
Используйте эту прямую матрицу решений для оценки ваших факторов окружающей среды перед окончательным выбором спецификаций сплава. Инженеры также могут обратиться к нашему гиду по латуни нержавеющей сталь_CASTING? для подбора свойств сплава с конкретными процессами литья.
| Рабочие условия | 304 нержавеющая сталь | 316 нержавеющая сталь | Вердикт отбора |
|---|---|---|---|
| Хлоридное воздействие | Низкое (< 100 ppm хлоридов) | Высокое (> 100 ppm, морская вода, противоголудные реагенты) | Выберите 316 для зон с высоким содержанием соли или морских зон |
| Химическое воздействие | Мягкие органические кислоты / промывки | Серни, фосфатная и уксусная кислоты | Выберите 316 для промышленной химической обработки |
| Рабочая температура | До 870°C (перерывы) | До 870°C (перерывы) | Обе обработки выполняют схожим образом под сухим нагревом |
| Бюджетные ограничения | Стандартная базовая стоимость | Материал 30%–40% премиум | Выберите 304, если коррозионная опасность не требует 316 |
Коммерческая оценка: стоимость против долгосрочной ценности
Когда мы оцениваем В чем разница между мартенсовой сталью 304 и 316 из нержавеющей стали? с экономической точки зрения мы смотримBeyond начального счета-фактуры и фокусируемся на эксплуатационной эффективности на протяжении всего срока службы.
Начальные затраты на закупку
Цены на сырьё напрямую отражают состав сплава. Марка 316 обычно имеет твердость наценка на цену материала 30% до 40% свыше 304.
- Молибденовая и никелевая летучесть: Grade 316 включает 2.0%–3.0% молибден и повышенное содержание никеля (10%–14% против 8%–10.5% в 304). Оба элемента торгуются на волатильных глобальных товарных биржах, что приводит к росту цен на необработанное сырьё.
- Производственные расходы: Добавленная плотность сплава увеличивает износ инструмента в процессе обработки. Учитывая эти переменные при планировании Рекомендации по стоимости и материалам литья под давлением инвестиционным помогает нам сбалансировать надбавки за сырьевые материалы с общим объемом производства.
Общая стоимость владения (TCO)
Выбор 304-ой для экономии на начальном закупе часто приводит к преждевременным отказам в агрессивных условиях. Оценка истинного Различие между нержавеющей сталью 304 и 316 требует расчета общей стоимости владения:
| Коммерческий фактор | 304 нержавеющая сталь | 316 нержавеющая сталь |
|---|---|---|
| Цена передового сплава | Базовая более низкая стоимость | Премия 30%–40% |
| Требования к обслуживанию | Часто в условиях сильного/морского воздействия | Минимальный; высокая стойкость к хлоридному разрушению |
| Риск простоя | Высокий (риск локализованной утечки и коррозии) | 极低 |
| Срок службы (Коррозионные зоны) | Короткий до среднего | Расширенный долгосрочный |
Начальная экономия на 304 быстро испаряется, если отказ компонента прерывает работу. Обновление до 316 защищает от катастрофических циклов обслуживания и дорогостоящего простоя объекта.
Часто задаваемые вопросы
Понимание того, чем отличается нержавеющая сталь 316 от 304, помогает инженерам оптимизировать выбор материалов, предотвращать преждевременный выход компонентов из строя и эффективно управлять бюджетами закупок. Ниже приведены ответы на самые распространённые технические запросы, которые мы получаем от технических лиц, принимающих решения.
Различие 304 и 316 нержавеющей стали на месте
Визуально SAE 304 (18/8 нержавеющая сталь) и SAE 316 выглядят абсолютно одинаково; поверхность и физические характеристики не обнаруживают элементный состав. Чтобы различить их на месте без разрушения образца в лаборатории, мы используем два надёжных метода:
- Портативный рентгенофлуоресцентный анализатор (XRF): Неразрушающая спектроскопия мгновенно измеряет точный элементный состав, обнаруживая содержание молибдена 2.0%–3.0% в 316 за считанные секунды.
- Качественные наборы для химического теста: Капля реагента для тестирования молибдена (например, кислотообразный натриевый молибдат) становится темно-розовой или фиолетовой на 316 из-за реакции с молибденом, в то время как на 304 остаётся прозрачной или светло-жёлтой.
Эксплуатация в солёной воде морского класса 316
Хотя 316 широко классифицируется как морская нержавеющая сталь, он не полностью не ржавеет в солёной воде. Его повышенное содержание молибдена значительно повышает коэффициент РЕ potential PREN по сравнению с 304, защищая его от агрессивной хлоридной порозности в зонах морского воздействия. Однако в застойных условиях с низким содержанием кислорода в солёной воде 316 может со временем подвергаться коррозии по швах. Для более глубоких метрик по воздействию окружающей среды ознакомьтесь с нашим руководством по анализу коррозионной стойкости нержавеющей стали.
Требования к инструментам литья под давлением в инвестиционном литье
В автоматическом производстве инвестиционного литья восковая формующая оснастка идентична для обоих сплавов, потому что 304 и 316 имеют почти идентичные допуска усадки (приблизительно 2.0% до 2.2%). Однако выбор инструментов на промежуточном этапе отличается:
- Инструменты для обработки после литья: Обработка чугун-316 требует более тяжёлых подач, жёстких установок и карбидных вставок с покрытием нитридом титана (TiN). Содержание никеля и молибдена в сплаве приводит к более быстрой упрочнении при обработке по сравнению со стандартной 304 заготовкой.
- Заливаемые параметры: Параметры индукционного плавления остаются почти идентичными, однако для 316 требуется более жесткий контроль шлака, чтобы молибден распределялся равномерно в расплаве.
Переход на 316L низкоуглеродистый сорт
Рекомендуем перейти с стандартного 316 (UNS S31600) на 316L (UNS S31603) всякий раз, когда требуется плотное сваривание после литья или сборка при высокой температуре. Стандартный 316 содержит до 0,081% углерода, который осаждает хромовые карбиды вдоль границ зерен в зоне термического влияния сварки (HAZ) при сварке (между 450°C и 850°C). Это локальное истощение хрома приводит к интеркристаллилитной коррозии. Низкоуглеродистый состав 316L (≤0,031% C) предотвращает осаждение карбидов, устраняя необходимость в дорогой термообработке после сварки (PWHT).
Сравнение 304 и 316: быстрое диагностическое руководство
| Диагностический / эксплуатационный параметр | 304 нержавеющая сталь | 316 нержавеющая сталь |
|---|---|---|
| Содержание молибдена | 0.0% | 2.0% – 3.0% |
| На месте химический мгновенный тест | Нет цветовой реакции | Темно-розовая/фиолетовая реакция |
| Сопротивление морской воде | Умеренная (риск образования коррозионных пустот по хлориду) | Высокое (защита морского типа) |
| Рассмотрение жаростойкости сварки (HAZ) | Требуется 304L для толстых сварных швов | Требуется 316L для толстых сварных швов |
| Индекс machinability | ~45% (базовый уровень B1112) | ~36% (более быстрое изнашивание инструмента) |



 Russian
 English
 German