
2026年9月23日
4340 Stahlguss bietet außergewöhnliche Festigkeit, Zähigkeit und Verschleißfestigkeit für anspruchsvolle Industriekomponenten und schwerlastige Anwendungen
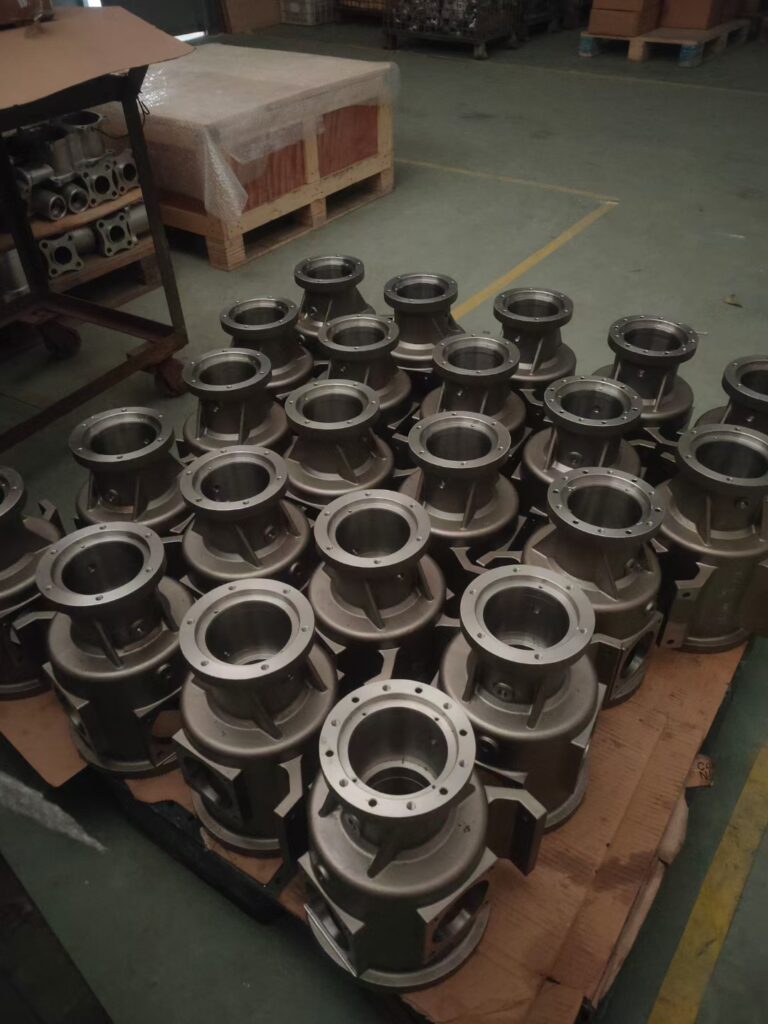
Was ist 4340 Stahlguss?
4340 Stahlguss ist eine Hochleistungsfertigungslösung, die ein mittelkohlenstoffhaltiges, niedriglegiertes Nickel-Chrom-Molybdän (Ni-Cr-Mo) Stahl ist. Bekannt unter Standards wie AISI/SAE 4340 und ASTM A29, ist dieses Material für Bauteile konzipiert, die eine außergewöhnliche Balance aus ultrahohem Zugfestigkeit, Bruchzähigkeit und Ermüdungsbeständigkeit erfordern.
Durch Präzisions-Investitionsguss (Silika-Sol-Prozess) produzieren wir nahezu nettoformige 4340-Komponenten mit komplexen Geometrien, wodurch Rohmaterialabfall reduziert und nachfolgende CNC-Bearbeitungen vermieden werden.
Chemische Zusammensetzung und Kernlegierungselemente (Ni-Cr-Mo)
Die ausgewogene Chemie von AISI 4340 Gussteilstahl bietet hervorragende Härtbarkeit und gleichmäßige mechanische Eigenschaften über schwere Querschnitte:
| Element | Standardbereich (Gew.-% %) | Funktioneller Beitrag |
|---|---|---|
| Kohlenstoff (C) | 0,38 – 0,43 | Bietet hohe Basishärte und Zugfestigkeit nach Wärmebehandlung. |
| Nickel (Ni) | 1,65 – 2,00 | Deutlich erhöht Zäherkeit der Kerbe, Stoßfestigkeit und Zähigkeit bei niedrigen Temperaturen. |
| Chrom (Cr) | 0,70 – 0,90 | Erhöht Eindringtiefe der Härtebildung, Verschleißfestigkeit und Oxidationsbeständigkeit. |
| Molybdän (Mo) | 0,20 – 0,30 | Verhindert Temper-Entkohlung, verfeinert die Gefüge und steigert die Festigkeit bei hohen Temperaturen. |
| Mangan (Mn) | 0,60 – 0,80 | Verbessert Entoxidation, Verformbarkeit und Härterbildung. |
| Silizium (Si) | 0,15 – 0,35 | Wirkt als Entoxidationsmittel und Festigkeitsverstärker in Lösung. |
Wesentliche metallurgische und strukturelle Eigenschaften
- Außergewöhnliche tiefe Härtbarkeit: Die Synergie aus Nickel, Chrom und Molybdän ermöglicht es 4340-Gussteilen, Gleichmäßigkeit von Festigkeit und Mikrostruktur vom Oberfläche bis zum Kern in dickwandigen Teilen beizubehalten.
- Hohe Bruchzähigkeit und Duktilität: Anders als standard-hochlegierte Stähle, die bei hohen Härtegraden spröde werden, behält 4340 bemerkenswerte Schlagzähigkeit und Verformungsspielraum.
- Überlegene Ermüdungsgrenze: Hohe Ausdauergrenzen machen dieses Legierung zuverlässig unter dynamischen, zyklischen und hochbeanspruchten Betriebsbedingungen.
- Mikrostrukturelle Integrität: Gesteuerte Schmelz- und Präzisions-Gussparameter eliminieren Porosität und führen zu einer sauberen, homogenen Gefügestruktur, bereit für Wärmebehandlung.
Warum Cast 4340 gegenüber Standard-Kohlenstoff- und niedriglegierten Stählen wählen
- HöheresLastaufnahmevermögen: Standard-Kohlenstoffstähle (wie 1045) und einfache Legierungsgrade scheitern unter schweren Mehrachsenbelastungen, wo 4340 gedeiht.
- Freiheit komplexer Geometrien: Investitionsguss 4340 eliminiert Konstruktionsbeschränkungen und teure Werkzeugkosten, die mit großen Schmiedestücken verbunden sind, während gleichzeitig kritische mechanische Schwellenwerte eingehalten werden.
- Reduzierte Sektionstärke: Die extreme Streckgrenze von gehärtetem und angelassenem 4340 ermöglicht es Ingenieuren, leichtere, dünnere und kompaktere Strukturelemente zu entwerfen, ohne Sicherheitsmargen zu beeinträchtigen.
- Gleichmäßige Kerneigenschaften: Während Niedriglegierte Stähle im Zentrum schwerer Querschnitte signifikante Härtereduzierungen erfahren, liefert 4340 konsistente Durchhärtungseigenschaften.
Mechanische Eigenschaften und Leistungsfähigkeiten von 4340-Stahlguss
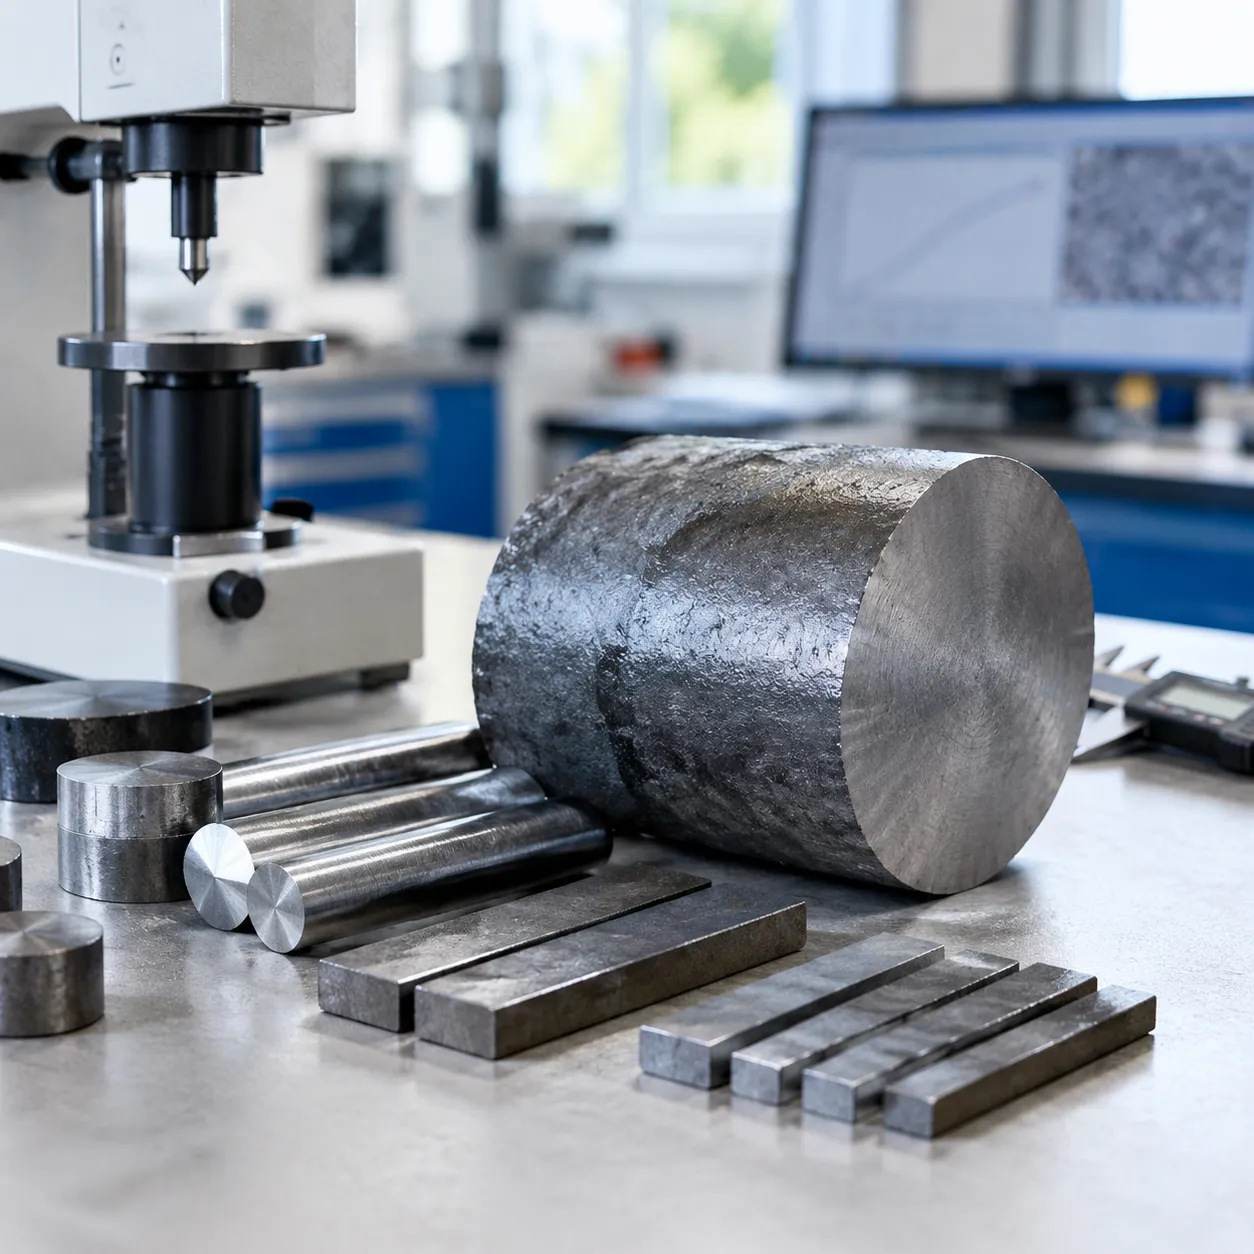
Wenn wir 4340-Überlegungsstahl gießen und wärmebehandeln, produzieren wir Bauteile, die darauf ausgelegt sind, extremen mechanischen Belastungen standzuhalten. Die Kombination aus Nickel, Chrom und Molybdän verleiht 4340 Stahlguss Teilen eine seltene Balance aus hoher statischer Festigkeit, tiefgehender Härtbarkeit und Schlagzähigkeit.
Zug- und Streckgrenze unter hoher Belastung
In strukturellen Anwendungen mit hoher Belastung liefert Guss-4340 eine außergewöhnliche Tragfähigkeit. Nachdem er ordnungsgemäß normalisiert, gehärtet und angelassen wurde, erreicht unser gehärteter und angelassener 4340 Guss zuverlässig hohe Zug- und Streckgrenzen, die permanente Verformung unter schweren Betriebsbelastungen verhindern.
- Zugfestigkeit (UTS): Typischerweise im Bereich von 900 MPa bis über 1.400 MPa (130–200+ ksi), abhängig von der Anlasstemperatur.
- Streckgrenze: Reicht problemlos von 750 MPa bis 1.250 MPa (110–180 ksi) und sorgt so für dimensionale Stabilität bei kontinuierlich schweren Lasten.
- Hohe Festigkeit-Gewicht-Verhältnis: Erlaubt dünnere Wandabschnitte und leichtere Bauteilkonzepte, ohne die strukturelle Integrität zu beeinträchtigen.
Aufschlagszähigkeit und Bruchfestigkeit in rauen Umgebungen
Im Gegensatz zu herkömmlichen Kohlenstoffstählen, die bei Stoßlasten oder Temperaturen unter dem Gefrierpunkt spröde werden, Guss-4340 mechanische Eigenschaften heben sich durch überlegene Kerbfestigkeit hervor. Der Nickelgehalt bewahrt Duktilität und verlangsamt die Rissausbreitung, wodurch diese Gussteile ideal für Hochdruck-Industrieanlagen, schwere Bohrungen und off-road-Antriebsstrangkomponenten geeignet sind, die extremen dynamischen Stößen ausgesetzt sind.
Fatiguegrenzen und Belastungsausdauer
Zyklische Belastung führt bei minderwertigen Legierungen zu vorzeitigem Versagen. Aufgrund seiner einheitlichen Gefügestruktur und kontrollierter Chemie bietet 4340 herausragende Ermüdungsgrenzen. Es widersteht zyklischer Ermüdung, Torsionsspannungen und Umkehrbiegen, was es zu unserer ersten Wahl für Rotorschäfte, Zahnräder und hochbelastete Verbindungsstücke macht.
Härtebereiche über verschiedene Wärmebehandlungszustände
Durch gezielte Wärmebehandlung passen wir das Härte- und Duktilitätsprofil jedes 4340 Hochfestigkeits-Gusstücks an, um den genauen Anwendungsanforderungen zu entsprechen:
| Wärmebehandlungszustand | Härtebereich (HRC / HB) | Primärer Leistungsfokus |
|---|---|---|
| Ananniert / Normalisiert | 200–240 HB (ca. 15–23 HRC) | Maximale Bearbeitbarkeit und Spannungsentlastung vor Endbearbeitung |
| Ölgemetallurgisch gehärtet & getempert (Hohe Temperatur ca. 600°C) | 28–34 HRC | Maximale Zähigkeit, hohe Duktilität und extreme Schlagzähigkeit |
| Ölkühlung gehärtet & angeglüht (Mittlere Temperatur ca. 450°C) | 35–42 HRC | Ausgewogene hohe Zugfestigkeit, Verschleißfestigkeit und Zähigkeit |
| Ölkühlung gehärtet & angeglüht (Niedrige Temperatur ca. 200°C–300°C) | 45–52 HRC | Maximale Oberflächenhärte, extreme Lastaufnahme und Verschleißfestigkeit |
Für Projekte, die Verschleißfestigkeit in Verbindung mit Korrosionsschutz benötigen statt durchgehärteter Legierungszähigkeit, Vergleiche Optionen wie 400-Serie Edelstahlqualitäten hilft zu bestimmen, ob Legierungsstahl oder martensitischer Edelstahl am besten zur betrieblichen Umgebung passt. Durch strenge Schmelzkontrollen und präzise thermische Zyklen stellen wir sicher, dass unsere 4340-Gussstücke jedes Mal Ihre genauen mechanischen Eigenschaften erfüllen.
Primäre Gussverfahren für 4340-Legierungsstahl
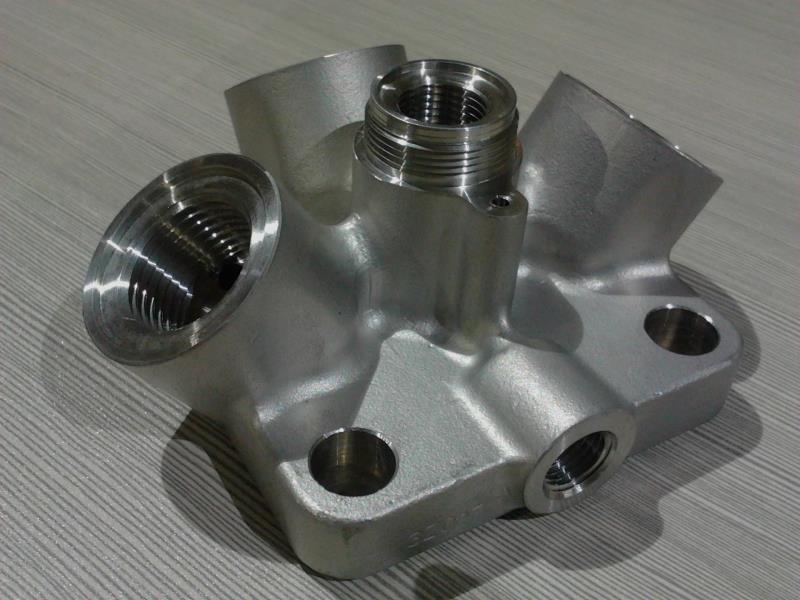
Auswahl des richtigen Gussverfahrens für 4340 Stahlguss Hängt von der Geometrie des Bauteils, erforderlicher geometrischer Genauigkeit, Produktionsvolumen und mechanischen Spannungsverläufen ab. Wir nutzen drei Kern-Gussprozesse, um zuverlässige, hochintegrale 4340-Komponenten herzustellen.
Feinguss (Lost Wax)
Für komplexe, nahezu netz-betriebsbereite Bauteile Investitions- und Präzisionsgießdienstleistungen nutzen wir das Silizium-Sol-Prozess. Dieser Ansatz reduziert umfangreiche CNC-Bearbeitung, verringert Ausschuss und erfasst feine Konstruktionsdetails mit außergewöhnlicher Wiederholbarkeit.
- Am besten geeignet für: Komplexe Halterungen, Luft- und Raumfahrtbefestigungen, Getriebehäuser und dünnwandige Teile.
- Wichtige Vorteile: Überlegene Oberflächenqualität, enge geometrische Toleranzen und minimale Anforderungen an die Ausschöpfung von Kühl-/Form- oder Ausschlagsneigungen.
Sandguss
Sandguss ist unsere Standardlösung für große, schwere 4340-Legierungsstrukturteile, bei denen die Wandstärke und Masse Vorrang vor Maßhaltigkeit im Netzzustand haben.
- Am besten geeignet für: Schwerlastrahmen, massige Bergbauwerkzeuge und große Maschinenfundamente.
- Wichtige Vorteile: Geringe Werkzeug-Startkosten, Eignung für geringe bis mittlere Stückzahlen und die Fähigkeit, Abschnitte von mehreren Tonnen zu gießen.
Zentrifugalguss
Wir verwenden Zentrifugalguss, um symmetrische, zylindrische Teile herzustellen. Die hohe Rotationskraft beim Gießen drängt Verunreinigungen in die Innenbohrung, wodurch eine dichte, fehlerfreie äußere Struktur mit einheitlichen mechanischen Eigenschaften entsteht.
- Am besten geeignet für: Schwerwandige Hülsen, Hydraulikzylinderlaufbahnen, Buchsen und Hochlastrollen.
- Wichtige Vorteile: Hohe strukturelle Dichte, ausgezeichnete radiale Kornstruktur und frei von Gasporosität.
Prozess-Toleranz- und Oberflächenfinish-Vergleich
| Gießverfahren | Typische Abnahmemenge | Oberflächenrauheit (Ra) | Optimale Losgröße | Hauptvorteil |
|---|---|---|---|---|
| Investitionsgießen | ISO 8062 CT4 – CT6 (±0,1 mm bis ±0,5 mm) | Ra 3,2 – 6,3 µm (125 – 250 µin) | Mittel bis Hoch | Nahezu Net-to-Shape, minimale Bearbeitung |
| Sandguss | ISO 8062 CT10 – CT12 (±1,5 mm bis ±3,0 mm) | 12,5 – 25 µm (500 – 1000 µin) | Niedrig bis mittel | Geringe Werkzeugkosten, große Bauteilkapazität |
| Zentrifugalguss | ISO 8062 CT7 – CT9 (±0,8 mm bis ±1,5 mm) | Ra 6,3 – 12,5 µm (250 – 500 µin) | Niedrig bis Hoch | Hohe Dichte für zylindrische Formen |
Wärmebehandlungsrichtlinien für 4340-Gussstücke
Wärmebehandlung ist der Ort, an dem 4340 Stahlguss seine volle mechanische Potenzial entfaltet. Guss 4340 weist eine grobe Mikstruktur auf; wir verwenden präzise thermische Verarbeitung, um die Kornstruktur zu verfeinern, Gussspannungen abzubauen und gezielte Zug- und Stoßfestigkeitswerte zu erreichen.
Anlassen und Normalisieren zur Optimierung der Mikrostruktur
- Normalisieren: Aufheizen auf 870 °C–900 °C, gefolgt von Luftabkühlung, homogenisiert die gegossene dendritische Struktur, verfeinert die Korngrenzen und bereitet das Matrixgefüge auf eine einheitliche Härterung vor.
- Voller Anlassen: Aufheizen auf 800 °C–840 °C mit kontrollierter Ofenabkühlung macht die Gussstücke weich auf ca. 200–220 HBW und maximiert die Werkzeuglebensdauer bei schwerer Grobzerspanung.
Quenchen und Vergüten (Q&T) für ausgewogene Festigkeit
Um eine hohe Strukturintegrität zu erreichen, führen wir Ölabschreckung von 830 °C–860 °C durch, gefolgt von einer sofortigen Anlassbehandlung: Hochfestes Tempern (400°C–500°C): Erzeugt hohe Zugfestigkeit (bis zu 1.400 MPa) und erhöhte Streckgrenzen für Bauteile mit hohen Beanspruchungen. Hochhärte-Härtung (550°C–650°C): Priorisiert Einflussenergie und Bruchzähigkeit in Schwerlast- oder Kältebetriebsumgebungen. Ergebnis: Gehärtet und Angehärtet 4340 Gussstücke liefern eine optimale Balance aus Ermüdungsfestigkeit, Streckgrenze und Duktilität.
Durchhärtung Fähigkeiten und Tiefe
Aufgrund des synergistischen Gleichgewichts von Nickel, Chrom und Molybdän fungiert 4340 als erstklassiges durchhärten (Vergüten). Im Gegensatz zu Standardkohlenstofflegierungen, die nur oberflächenhart werden, erzielen 4340-Investitionsformen eine konsistente Querschnittshärte und Kerntoughness in dicken Abschnitten bis zu 100 mm (4 Zoll).
Oberflächenhärtung-Alternativen: Nitrieren und Induktion
Wenn eine Anwendung extreme Abriebfestigkeit verlangt und gleichzeitig die zentrale Stoßdämpfung erhalten bleiben soll, verwenden wir selektive Oberflächenbehandlungen: Gas- oder Plasma-Nitridierung: Stellt ein verschleißfestes Gehäuse (55–60 HRC) bei niedrigen Temperaturen (500°C–530°C) bereit und reduziert so das Verzerrungsrisiko durch Hochtemperaturzyklen. Induktionshärtung: Hartet schnell kritische Verschleißflächen, Zahnräder oder Lagerwellen, während der zugrunde liegende Gusskern zäh und duktil bleibt.
Bearbeitung, Schweißen und Qualitätstests für 4340-Gussteile
Die Fertigung von Hochintegritätskomponenten aus 4340-Legierungsstahl erfordert strikte Prozesskontrollen über alle nach dem Guss durchgeführten Arbeiten. Da 4340 stark auf thermische Änderungen reagiert, müssen Bearbeitungssetups, Schweißzyklen und zerstörungsfreie Prüfungen strengen technischen Parametern folgen.
Fertigungs- und Bearbeitungsrichtlinien: Vorgehen bei annehltem vs. gehärtetem Zustand
Die Zerspanbarkeit des 4340-Gusses hängt direkt von seinem wärmebehandelten Zustand ab:
- Annehlter oder normalisierter Zustand: Im weicheren, annehlten Zustand (typisch unter 250 HBW) lässt sich 4340 gut bearbeiten. Wir verwenden standardmäßige beschichtete Kometenwerkzeuge mit moderaten Oberflächenschnittgeschwindigkeiten (90–120 m/min) und konstanten Spanlasten, um Bildung von Grat zu verhindern.
- Gepresster und temperierter (gehärteter) Zustand: Bei der Bearbeitung vorgehärteter 4340-Gussteile (32–45 HRC) ist hohe Steifigkeit erforderlich, um Verwindungen zu minimieren. Wir senken die Schnittgeschwindigkeiten (30–60 m/min), verwenden starre Werkzeughalter und nutzen hochleistungsfähige CBN- (Kohlenstoffborid-Nitrid) oder spezialisierte PVD-beschichtete Carbideinsets mit kontinuierlicher Kühlmittelzufuhr, um die Maßhaltigkeit zu wahren.
Unsere In-house-Fähigkeiten integrieren fortschrittliche Präzisionsguss und CNC-Bearbeitung um enge Toleranzen und net-form Bauteile direkt an Ihre Produktionslinie zu liefern.
Schweißrichtlinien und Wärmebehandlung nach dem Schweißen (PWHT)
Da 4340 erhebliche Mengen an Kohlenstoff, Nickel, Chrom und Molybdän enthält, besitzt es eine hohe Härteaufnahme und ist anfällig für wasserstoffinduziertes Risse, wenn es unsachgemäß geschweißt wird.
- Striktes Vorwärmen: Schweißen Sie niemals eine 4340-Stahlgusskonstruktion kalt. Wir wenden eine gleichmäßige Vorwärmung zwischen 200°C und 315°C (400°F bis 600°F) an, um die Abkühlgeschwindigkeit in der wärmebeeinflussten Zone (HAZ) zu verlangsamen.
- Verbrauchsmaterialien: Verwenden Sie passende oder leicht unterpassende Low-Hydrogen-Füllelektroden (wie AWS E11018-M), die trocken gelagert werden, um Feuchtigkeitsaufnahme zu verhindern.
- Pflicht-PWHT: Unmittelbar nach dem Schweißen müssen Teile einer Nachschweißstressentlastung oder einem vollständigen Abschreck- und Anlasszyklus unterzogen werden. Dadurch werden Restspannungen, Spitzen beseitigt und die Bildung martensitischer Sprödheit in der HAZ verhindert.
Nicht-zerstörende Prüfung (NDT) und Qualitätsinspektion
Um Null innere Defekte in kritischen Strukturgussteilen zu garantieren, setzen wir strenge Prüfprotokolle durch:
| Prüfmethoden | cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Industrie-Standard |
|---|---|---|
| Magnetic Particle Inspection (MPI) | Oberflächen- und oberflächennahe Mikrorisse, Fugen | ASTM E709 / ASTM E1444 |
| Ultraschallprüfung (UT) | Tiefe innere Hohlräume, Einschlüsse und Lagen | ASTM A609 |
| Radiografische Prüfung (RT) | Volumetrische Schrumpfung, Gasporosität und Kernversatz | ASTM E94 / ASTM E192 |
| Spektralanalyse | Verifizierung der chemischen Zusammensetzung (Ni-Cr-Mo-Balance) | ASTM A29 / ISO 4957 |
| CMM Koordinatenmessung | Endgültige kritische Abmessungen und GD&T geometrische Toleranzen | ISO 1101 / CT4–CT6 |
Oberflächenbearbeitung und Korrosionsschutz
Während 4340 hohe Festigkeit und Schlagzähigkeit bietet, bleibt es ein Legierungsstahl, der in korrosiven Umgebungen Oberflächenschutz erfordert. Wir bieten mehrere Finish-Optionen, die auf Ihre Feldanforderungen zugeschnitten sind:
- Mechanische Oberflächenbearbeitung: Automatisierte Schleuderrundstrahl- und Schleuderschleifstrahlverfahren für konsistente Oberflächenprofile und Spannungsangleichung.
- Chemische Umwandlung: Manganese- oder Zinkphosphatierung und Schwarzoxid-Beschichtungen für grundlegenden Korrosionsschutz und Schmiermittelrückhalt.
- Schutzhüllen & Beschichtungen: Passivierung, Cadmium- oder Zink-Nickel-Beschichtung sowie spezialisierte thermische Spritzbeschichtungen zum Schutz hochbelasteter Bauteile, die Offshore-, Chemie- oder Bergbau-Bedingungen ausgesetzt sind.
Wichtige industrielle Anwendungen für 4340 Gussstahl
Wenn Standard-Kohlenstoffstähle bei extremem Stress versagen, treten unsere 4340 Stahlguss Lösungen ein, um die erforderliche Bruchfestigkeit und tiefe Härtbarkeit zu gewährleisten. Wir gießen und bearbeiten diese Nickel-Chrom-Molybdän-Legierung, um kritische Anforderungen in globalen Hochlastbranchen zu erfüllen.
Luft- und Raumfahrt-Strukturbauteile, Fahrwerkskomponenten und Fittings
In Flugzeugrumpf- und Verteidigungshardware müssen Bauteile heftigen dynamischen Stößen standhalten, ohne unnötig viel Volumen hinzuzufügen. Wir gießen komplexe Strukturträger, Bellcranks und Fahrwerksaufnahmen mithilfe präziser Lost-Wax-Verfahren. Neben unseren Titan-Investitionsguss für Luft- und Raumfahrt- sowie Medizinbauteile, liefern unsere luftfahrtgeeigneten 4340-Stahl-Gussstücke unübertroffene Kerntoughness für Strukturbauteile, die schweren Torsionsspannungen ausgesetzt sind.
- Fahrwerksgelenke und Pivot-Träger
- Hydraulikaktorenhäuser und Zylinder
- Hochbelastete Flugsteuerungslinien
Automobil-, Renn- und Antriebskomponenten
Performance-Renn- und schwere Nutzfahrzeugantriebe erzeugen intensiven zyklischen Drehmoment. Unser Investitionsguss aus 4340 Legierungsstahl ermöglicht nahezu netzförmige Antriebsstrangteile, die Ermüdungsversagen unter kontinuierlichen Hochdrehmomentbelastungen widerstehen.
- Schwerlast-Kurbelwellen und Pleuel
- Antriebsnaben, Getriebegelenke und Untersetzungsrad
- Aufhängungskreuzgelenke und Lenkschwenker
Öl-, Gas- und Energie-Bohrlochwerkzeuge und Druckanschlüsse
Bohr- und Förderbetriebe setzen Metall extremer Torsion, starker Vibration und Druckspitzen aus. Durchgehärtete 4340-Gussstücke bewahren hier in der Bohrtiefe die mechanische Integrität, wo ein Austausch der Bauteile kostspielig und gefährlich ist.
- Bohrloch-Bohrhammergehäuse und Reibkörper
- Hochdruckventilgehäuse, Verteilerstücke und Flusseisen
- Wellhead-Schlupfkomponenten und Strukturbauteile des Blowout-Preventers (BOP)
Schwerbau, Bergbau und hochbeanspruchte Industriemaschinen
Erdbewegung, Bergbau und schwere Bohr- und Abbaumaschinen verlangen nach Bauteilen, die bei plötzlichen Stoßbelastungen nicht zersplittern. Wir gießen und wärmebehandeln 4340-Komponenten, um Verschleißfestigkeit und Kernausdauer gleichzeitig zu maximieren.
- Felsenbrecherarme, Umkehrplatten und Hammergelenke
- Auslegerverbindungen des Baggerarms und schwere Bucket-Pins
- Hydraulik-Spalthammer Frontköpfe und Antriebszahnräder
4340-Stahl-Guss vs. alternative Legierungen
Die Auswahl der richtigen Legierung und des Produktionsverfahrens hängt von der Querschnittstärke, den Stoßanforderungen und den gesamten Herstellungskosten ab. So vergleicht sich hier ein 4340 Stahlguss mit Standard-Konstruktionslegierungen und Schmiedeprozessen.
4340 vs. 4140 Stahl-Guss: Tiefe Härtbarkeit und Stoßfestigkeit
- 4140 Stahl: Eine verlässliche Chrom-Molybdän-Legierung, geeignet für Bauteile mittleren Beanspruchungsgrades. Allerdings nimmt seine Härtbarkeit bei dickeren Querschnitten (über 3,5 Zoll / 90 mm) deutlich ab.
- 4340 Stahl: Der Nickelgehalt (1,65–2,00%) verleiht 4340 eine überlegene tiefe Härtbarkeit und Bruchzähigkeit. Er behält hohe Zugfestigkeit und Stoßfestigkeit über schwere Querschnitte, bei denen 4140 im Kern weicher werden würde.
- Auswahlregel: Wählen Sie 4140 für Standard-Stützstrukturen mit moderater Dicke; geben Sie 4340 an, wenn Stoßlasten schwerwiegend sind und Querschnitte schwer sind.
4340 vs. 8620-Guss: Durchhärtung vs. Carburation
- 8620 Stahl: Eine kohlenstoffarme Legierung, die speziell für Carburation entwickelt wurde. Sie erzeugt eine harte, verschleißfeste äußere Hülle über einem weicheren, duktilen Kern – ideal für Ritzelräder, Nocken und Zahnräder.
- 4340 Stahl: Ein mittlerer Kohlenstoff-, durchhärten (Vergüten) die eine einheitliche mechanische Festigkeit und hohe Ausbeutewerte über die gesamte Bauteilmatrix nach Abschrecken und Vergüten erreicht.
- Auswahlregel: Wähle 8620 für lokalisierten Oberflächenverschleißwiderstand; wähle 4340, wenn das Kernmaterial hohen kontinuierlichen Torsions-, Zug- und Biegeermüdungsbelastungen standhalten muss.
Gussteil 4340 vs. Schmiedestahl 4340: Werkzeugkosten und Geometriefreiheit
- Geschmiedet 4340: Stellt gerichteten Kornfluss bereit, der die Festigkeit entlang spezifischer Spannachsen maximiert, aber Werkzeugformen sind teuer und Geometrien auf einfachere Profile mit viel Bearbeitungsrest streng beschränkt.
- Guss 4340 Bietet einheitliche, isotrope mechanische Eigenschaften ohne richtungsabhängige Faser Schwächen. Es ermöglicht komplexe interne Kanäle, Untercutprofile und nahezu netzzylindrische Geometrie. Bewertung des Vorteile und Nachteile des Wachswachskostenverfahrens zeigt, wie präzises Gießen die sekundäre Bearbeitungszeit und den Materialabfall im Vergleich zu Schmiedestücken erheblich reduziert.
| Legierung / Form | Primärer Stärkungsmechanismus | Tiefenhärtbarkeit von Bauteilen mit tiefen Querschnitten | Geometriekomplexität | Typische beste Anwendung |
|---|---|---|---|---|
| Guss 4340 | Durchgehärtet (Q&T) | Außergewöhnliche | Hoch (Nahe-Netto-Form) | Schwere Wellen, Strukturträger, Hochbelastungsgehäuse |
| Guss 4140 | Durchgehärtet (Q&T) | Mäßig | Hoch | Mittelbelastete Halterungen, Industrielager, kleine Zahnräder |
| Guss 8620 | Fallgehärtet (Verschraubt) | Niedrig (Kerndrift bleibt weich) | Hoch | Verschleißringe, Buchsen, Zahnräder mit geringem Belastungsgrad |
| Gesenktes 4340 | Durchgehärtet (Q&T) | Außergewöhnliche | Niedrig bis Moderat | Hochvolumige einfache Wellen, Luft- und Raumfahrt Landungszylinder |
Häufig gestellte Fragen zu 4340-Stahlguss
Kann man 4340-Stahlguss sicher schweißen, ohne zu reissen?
Ja, aber es erfordert strenge thermische Steuerung aufgrund der hohen Härtbarkeit des Legierung. Da 4340 signifikanten Kohlenstoff, Nickel, Chrom und Molybdän enthält, führt rasches Abkühlen zu sprödem Martensit, was zu Kaltverzug führt. Um sicher zu schweißen: Vorheizen das Bauteil gründlich zwischen 400°F und 600°F (200°C–315°C). Halten Sie die Zwischenwinkel-Temperatur im gleichen Bereich während des gesamten Schweißprozesses. Durchführen der Nachschweißerwärmbehandlung (PWHT) unmittelbar, z. B. Spannungsrelief oder ein vollständiger Abschreck- und Temperierungszyklus, um die strukturelle Duktilität wiederherzustellen.
Welche Härte (HRC) kann gegossener 4340-Stahl nach dem Abschrecken erreichen?
Direkt nach der Ölabschreckung, 4340 Stahlguss erreichen Bauteile typischerweise eine abriebfestigkeit nach dem Abschrecken von 55 bis 60 HRC. In der praktischen Produktion temperieren wir die Teile auf einen angestrebten Arbeitsbereich von 28 bis 40 HRC (oder höher je nach Ingenieursanforderungen). Dieser Anlassenprozess balanciert extreme Zugfestigkeit mit wesentlicher Schlagzähigkeit und Ermüdungsresistenz.
Wie hält sich das gegossene 4340 im kryogenen oder niedrigtourigen Umfeld?
Gegossenes 4340 zeigt sich unter Sub-Null-Bedingungen außergewöhnlich gut im Vergleich zu herkömmlichen Kohlenstoff- und legierten Stählen. Der hohe Nickelgehalt (~1,65% bis 2,00%) stabilisiert die Matrix, bewahrt Bruchzähigkeit und duktiles Verhalten bis in niedrige Temperaturen. Das martensitisch gequoolte und temperierte Gusseisen 4340 ist somit eine zuverlässige Wahl für Flugzeugstrukturausstattung, arktische Ölfeldarmaturen und kryogene Druckwerkzeuge.
Welche Gussmethode bietet die beste Kosten-Nutzen-Relation für kundenspezifische 4340-Teile?
Der richtige Prozess hängt von Geometrie, Teilgewicht und Produktionsvolumen ab: Silica Sol Investment-Guss: Die preisgünstigste Methode für komplexe, annähernd netto-Form-Komponenten. Sie erzielt enge geometrische Toleranzen (ISO 8062 CT4–CT6) und eine hervorragende Oberflächenqualität, was teure CNC-Bearbeitungskosten drastisch minimiert. Sandgießen: Am besten geeignet für groß angelegte, schwere Strukturgusskomponenten, bei denen Werkzeuginstrumentierung und Rohvolumen mehr zählen als feine Oberflächenstrukturen.
Als spezialisierte Hersteller von Stahlgusskomponenten für kundenspezifische Legierungsgusserzeugnisse, Wir optimieren Mold-Design, Chemie und Wärmebehandlung, um Ihnen den kosteneffizientesten Produktionsweg für Ihre kundenspezifischen 4340-Komponenten zu bieten.

 German
 English
 Russian