
2026年9月23日
5480 сталь литья обеспечивает исключительную прочность, стойкость и износостойкость для требовательных промышленных компонентов и тяжелых условий эксплуатации
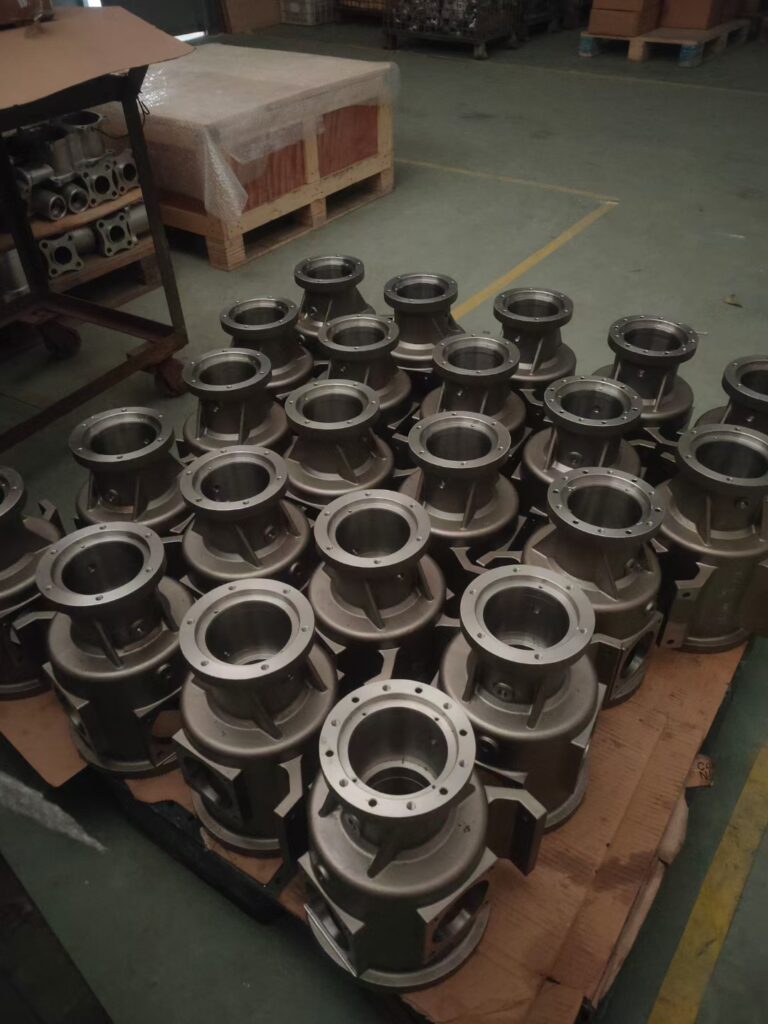
Что такое литье 4340 стали?
литье 4340 стали является высокоэффективным решением в области производства, использующим сталь с средним содержанием углерода и легированной ниобием-хромом-молибденом (Ni-Cr-Mo). Известная по стандартам AISI/SAE 4340 и ASTM A29, этот материал разработан для компонентов, требующих выдающегося баланса ультра-высокого прочности на растяжение, прочности на усталость и ударной вязкости.
С помощью прецизионного литья под вкладку (процесс силика-соль) мы производим детали 4340 почти в готовом виде с замысловатой геометрией, уменьшая затраты на переработку сырья и последующую ЧПУ-обработку.
Химический состав и основные сплавляющие элементы (Ni-Cr-Mo)
Сбалансированная химия AISI 4340 литьевой стали обеспечивает превосходную сопротивляемость закалке и однородные механические свойства по всей толщине поперечных сечений:
| Элемент | Стандартный диапазон (масс. доля, %) | Функциональный вклад |
|---|---|---|
| Углерод (C) | 0,38 – 0,43 | Обеспечивает высокую базовую твердость и прочность на растяжение после термической обработки. |
| Никель (Ni) | 1.65 – 2.00 | Значительно повышает прочность на удар при зацеплении, ударную прочность и стойкость к низким температурам. |
| Хром (Cr) | 0.70 – 0.90 | Увеличивает глубину закалки, износостойкость и стойкость к окислению. |
| Молибден (Mo) | 0.20 – 0.30 | Предотвращает кризис закалки, улучшает зернистость структуры и повышает прочность при высоких температурах. |
| Манганец (Mn) | 0.60 – 0.80 | Повышает декупацию, обрабатываемость и закаляемость. |
| Кремний (Si) | 0.15 – 0.35 | acts as a deoxidizer and solid solution strengthener. |
Key Metallurgical and Structural Properties
- Исключительная глубинная закалка: Сочетание никеля, хрома и молибдена позволяет литью 4340 сохранять равномерную прочность и микроструктурную однородность от поверхности до ядра в толстостенных деталях.
- Высокая хрупкость на разрыве и пластичность: В отличие от обычных высокоуглеродистых сталей, которые становятся хрупкими при высоких уровнях твердости, 4340 сохраняет замечательное ударное сопротивление и удлинение.
- Превосходный предел выносливости: Высокие пределы выносливости делают этот сплав надежным в динамических, циклических и высоконагруженных условиях эксплуатации.
- Микроструктурная целостность: Контролируемое плавление и параметры точного литья исключают пористость, создавая чистую однородную зернистую структуру, готовую к термической обработке.
Почему стоит выбрать Cast 4340 вместо стандартных углеродистых и низкоуглеродистых сталей
- Более высокая способность к выдерживанию нагрузки: Стандартные углеродистые стали (например, 1045) и обычные легированные grades терпят неудачу под тяжелыми многоосевыми нагрузками, где 4340 процветает.
- Свобода сложных геометрий: Литье под investimento 4340 снимает проектные ограничения и тяжелые затраты на оснастку, связанные с большими литыми изделиями, при этом достигая критических механических порогов.
- Уменьшенная толщина сечения: Экстремальная предел текучести закаленной и отпущенной 4340 позволяет инженерам проектировать более легкие, тонкие и компактные несущие элементы без снижения запасов прочности.
- Однородные свойства ядра: Тогда как низкоуглеродистые стали испытывают значительные снижения твердости по центру тяжелых секций, 4340 обеспечивает стабильную работу при всеобщей закалке.
Механические свойства и эксплуатационные возможности литья из стали 4340
Когда мы лить и термообрабатывать тугоплавкий сплав 4340, мы получаем детали, рассчитанные на выносливый механический стресс. Комбинация никеля, хрома и молибдена обеспечивает литье 4340 стали деталям редкое сочетание высокого статического прочности, глубокой закалки и ударной резистентности.
Прочность на растяжение и предел прочности при большой нагрузке
В структурах с высокой нагрузкой литье 4340 обеспечивает выдающуюся способность выдерживать нагрузку. После надлежащей нормализации, закалки и отпускa наши закалённые и отпущенные 4340 отливки стабильно достигают высоких значений прочности на растяжение и предела прочности, предотвращая постоянную деформацию при тяжелых рабочих нагрузках.
- Предел прочности при растяжении (UTS): Типично от 900 МПа до более 1400 МПа (130–200+ ksi), в зависимости от температуры отпуска.
- Прочность на предел текучести: Легко достигает 750 МПа до 1250 МПа (110–180 ksi), обеспечивая размерную стабильность при непрерывных тяжёлых нагрузках.
- Высокое отношение прочности к весу: Позволяет проектировать более тонкие стенки и легче детали без снижения структурной целостности.
Ударная хрупкость и сопротивление разрушению в суровых условиях
В отличие от обычных углеродистых сталей, которые становятся хрупкими под ударными нагрузками или при сверхнизких температурах, механические свойства литья 4340 выделяются высокой прочностью на резкое затупление. Содержание никеля сохраняет пластичность и замедляет распространение трещин, делая эти отливки идеальными для промышленного оборудования с высоким ударным воздействием, тяжелого бурения и компонентов приводной системы бездорожья, подверженных сильным динамическим ударам.
Усталостные пределы и выносливость к растяжению
Циклическая нагрузка вызывает ранний выход из строя менее прочных сплавов. Благодаря однородной структуре зерен и чистому химическому контролю 4340 обеспечивает выдающиеся усталостные пределы. Он устойчив к циклической усталости, крутящему моменту и обратному изгибу, что делает его нашим основным выбором для вращающихся валов, зубчатых передач и соединительных звеньев большой нагрузки.
Диапазоны твердости при термообработке
За счет целенаправленной термической обработки мы формируем профиль твердости и пластичности каждого литья 4340 высокой прочности на растяжение для точного соответствия требованиям конкретного применения:
| Состояние термообработки | Диапазон твердости (HRC / HB) | Основной фокус производительности |
|---|---|---|
| Отпущено / Нормализация | 200–240 HB (примерно 15–23 HRC) | Максимальная обрабатываемость и снятие остаточных напряжений до окончательной обработки |
| Масляная закалка и отпуск (высокая температура ~600°C) | 28–34 HRC | Максимальная прочность на изгиб, высокая пластичность и экстремальная ударная вязкость |
| Закалка на масле и отпуск (средняя температура ~450°C) | 35–42 HRC | Сбалансированная высокая прочность на растяжение, износостойкость и ударная вязкость |
| Закалка на масле и отпуск (низкая температура ~200°C–300°C) | 45–52 HRC | Максимальная твердость поверхности, экстремальная нагрузочная способность и износостойкость |
Для проектов, требующих износостойкости в сочетании с защитой от коррозии, а не прочной твердосплавной прочностью сплава, сравнение вариантов, таких как стали серий 400 из нержавеющей стали помогает определить, подходит ли чугун или мартенситная нержавеющая сталь для рабочей среды. Благодаря строгому контролю плавления и точным термическим циклам мы гарантируем, что наши отливки 4340 удовлетворяют ваши точные механические свойства каждый раз.
Основные методы литья для сплава стали 4340
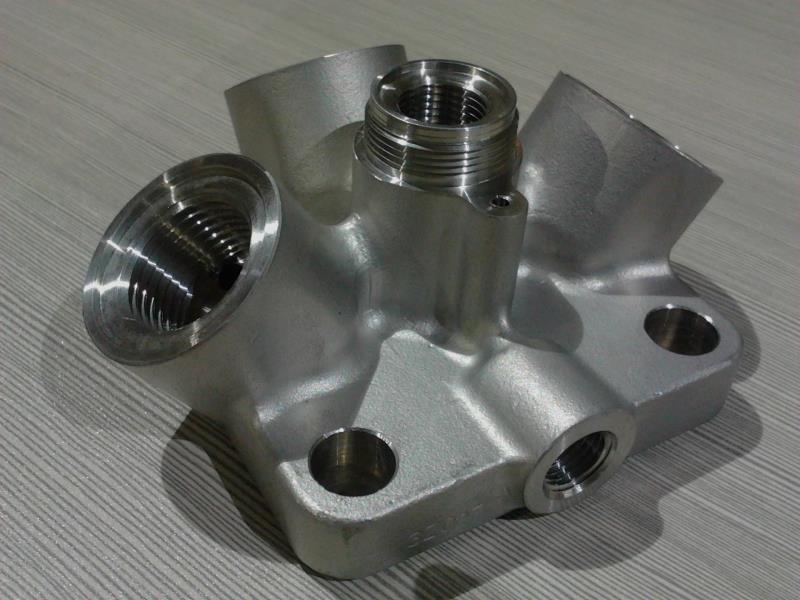
Выбор подходящего метода литья для литье 4340 стали зависит от геометрии деталей, требуемой размерной точности, объема производства и профилей механических напряжений. Мы используем три основные процесса литья для производства надежных, высоконадежных компонентов 4340.
Инвестиционное литье (утрата воска)
Для сложных, близких к натуральной форме компонентов, наш инвестиционные и прецизионные литьевые услуги используем процесс силика-коллоидной смеси. Этот подход исключает обширную механообработку на ЧПУ, снижает количество брака и обеспечивает точную передачу мелких конструктивных деталей с исключительной повторяемостью.
- Лучшее для: Сложные кронштейны, авиационные соединения, корпуса редукторов и тонкостенные детали.
- Ключевые преимущества: Превосходная отделка поверхности, строгие допуски по размерам и минимальные требования к углу наклона подачи.
Песчаное литье
Песчаное литье является нашим предпочтительным решением для больших, тяжелонагруженных конструкционных деталей из сплава 4340, где толщина сечения и масса имеют приоритет над точностью чистого литья.
- Лучшее для: Каркасы тяжелого оборудования, массивные инструменты для добычи и крупные основания станков.
- Ключевые преимущества: Низкие затраты на запуск оснастки, пригодность для низко- и среднеобъемных партий и возможность литья секций массой в несколько тонн.
Центробежное литье
Мы используем центробежное литье для получения симметричных цилиндрических деталей. Высокая вращательная сила во время заливки толкает примеси к внутреннему каналeму, в результате чего образуется плотная, бездефектная внешняя структура с однородными механическими свойствами.
- Лучшее для: Стенки большего диаметра, цилиндры гидроцилиндров, втулки и ролики с высокой несущей способностью.
- Ключевые преимущества: Высокая структурная плотность, отличная радиальная текстура зерна и отсутствие газовой пористости.
Сравнение допусков по процессу и отделке поверхности
| Метод литья | Типичный допуск по размерам | Шероховатость поверхности (Ra) | Оптимальный размер партии | Основное преимущество |
|---|---|---|---|---|
| Инвестиционное литье | ISO 8062 CT4 – CT6 (±0.1 мм до ±0.5 мм) | Ra 3.2 – 6.3 μм (125 – 250 μin) | От среднего к высокому | Близко к полной форме, минимальная обработка |
| Песчаное литье | ISO 8062 CT10 – CT12 (±1,5 мм до ±3,0 мм) | 12,5 – 25 мкм (500 – 1000 µin) | Низко–средний | Низкая стоимость инструментов, большая способность деталей |
| Центробежное литье | ISO 8062 CT7 – CT9 (±0,8 мм до ±1,5 мм) | Ra 6.3 – 12.5 μм (250 – 500 μin) | Низкий до высокого | Высокая плотность для цилиндрических форм |
Рекомендации по термической обработке литыми заготовками 4340
Термическая обработка — это там, где литье 4340 стали раскрывает свой полный механический потенциал. Прокатка 4340 после литья демонстрирует грубую микроструктуру; мы используем точную термическую обработку, чтобы уточнить размер зерна, снять напряжения от литья и добиться целевых характеристик по пределу прочности и ударной вязкости.
Отжиг и нормализация для оптимизации микроструктуры
- Нормализация: Нагрев до 870°C–900°C с последующим охлаждением на воздухе стабилизирует кристаллическую структуру литого дендрита, уточняет границы зерен и подготавливает матрицу к равномерному закаливанию.
- Полный отжиг: Нагрев до 800°C–840°C с контролируемым охлаждением в печи смягчает литье до примерно 200–220 HBW, максимизируя ресурс инструментов при тяжелой черновой обработке.
Закалка и реметаллировка (Q&T) для сбалансированной прочности
Для достижения высокой структурной прочности мы выполняем масляную закалку при температуре 830–860 °C, после чего сразу проводят отпуск: Упрочняющая закалка с высокой прочностью (400°C–500°C): Обеспечивает высокую прочность на растяжение (до 1 400 МПа) и повышенные пределы текучести для конструктивных элементов, работающих при больших напряжениях. Закалка с высокой toughness (550°C–650°C): Приоритет отдаётся энергопоглощению удара и сопротивлению разрушению в условиях тяжёлых нагрузок или эксплуатирования при сверхнизких температурах. Результат: Закалённая и нормализованная 4340 литьё обеспечивает оптимальный баланс усталостной прочности, предела прочности и пластичности.
Термостойкость через закалку и глубина
Из-за синергетического баланса никеля, хрома и молибдена 4340 функционирует как первоклассный через закалку сплавной стали. В отличие от стандартных марок углерода, которые твердеют только на поверхности, литые под заказ изделия 4340 достигают одинаковой твердости поперечного сечения и прочности ядра в толстых сечениях до 100 мм (4 дюйма).
Альтернативы термической поверхностной закалки: нитрирование и индукционная обработка
Когда приложение требует экстремальной стойкости к истиранию, сохраняя при этом основную амортизацию ударов, мы используем селективные обработки поверхности: Газовый или плазменный нитрирование: Передает износостойкий корпус (55–60 HRC) при низких температурах (500°C–530°C), устраняя риски искажений от циклов высокотемпературной обработки. Индукционная закалка: Быстро закаливает критические износостойкие поверхности, зубья шестерён или опорные пояски, сохраняя при этом прочный и хрупкий основную отливку.
Обработка, сварка и контроль качества литья 4340
Изготовление деталей высокой целостности из стали сплава 4340 требует строгого контроля процессов на всех стадиях после литья. Поскольку 4340 сильно реагирует на тепловые изменения, режимы обработки станков, сварки и неразрушающего контроля должны соответствовать строгим инженерным параметрам.
Руководство по оснастке и обработке: отпущенное vs. закалённое состояние
Обработку литья 4340 напрямую определяют его термическая обработка:
- Отпущенное или нормализованное состояние: В более мягком отпускном состоянии (обычно ниже 250 HBW) 4340 обрабатывается плавно. Мы используем стандартное покрытое твердосплавное инструментальное оснащение со средними скоростями резания поверхности (90–120 м/мин) и стабильной подачей стружки для предотвращения образования углублений кромки.
- Закалённое и отпущенное (закалённое) состояние: При обработке заготовок 4340 после предварительной термообработки (32–45 HRC) требуется высокая жёсткость, чтобы минимизировать прогиб. Мы снижаем скорости резания (30–60 м/мин), используем жёсткие держатели инструментов и применяем высокопроизводительный CBN (кубический нитрид бора) или специализированные СVD-покрытые вставки с непрерывной подачей охлаждающей жидкости для поддержания допусков размеров.
Наши внутренние возможности интегрируют передовые точного литья и ЧПУ-машного для обеспечения деталей с малыми допусками и готовых по форме напрямую на вашу производственную линию.
Руководство по сварке и термообработке после сварки (PWHT)
Поскольку 4340 содержит значительные уровни углерода, никеля, хрома и молибдена, он обладает высокой закаляемостью и подвержен гидроген-заданному растрескиванию при неправильной сварке.
- Строгий прогрев: Никогда не сваривать заготовку из стали 4340 холодной. Мы применяем равномерный прогрев от 200°C до 315°C (400°F до 600°F), чтобы замедлить скорость охлаждения в зоне термического влияния (HAZ).
- Плавки/провода: Используйте электродами-наполнители с соответствующим или немного менее чем соответствующим уровнем низкого содержания водорода (такими как AWS E11018-M), храните в сухих условиях, чтобы исключить поглощение влаги.
- Обязательный PWHT: После сварки детали должны подвергаться послесварочной релаксации напряжений или полному циклу отпуска и закалки. Это исключает пики остаточного напряжения и предотвращает образование хрупкой мартенитной стали в HAZ.
Неразрушающий контроль (NDT) и контроль качества
Чтобы обеспечить нулевые внутренние дефекты в критических конструкционных отливках, мы применяем строгие протоколы испытаний:
| Метод инспекции | Тип целевого дефекта | Промышленный стандарт |
|---|---|---|
| Инспекция магнитной порошковой пробой (MPI) | Микротрещины на поверхности и близко к поверхности, швы | ASTM E709 / ASTM E1444 |
| Ультразвуковой контроль (UT) | Глубокие внутренние пустоты, включения и ламинации | ASTM A609 |
| Рентгенографический контроль (RT) | Объемное усадочное shrinkage, газовая пористость и смещения ядра | ASTM E94 / ASTM E192 |
| Спектрометрический анализ | Проверка химического состава (Ni-Cr-Mo balance) | ASTM A29 / ISO 4957 |
| КМК: Координатные измерения | Конечные критические размеры и геометрические допуски GD&T | ISO 1101 / CT4–CT6 |
Облицовка поверхности и защита от коррозии
Хотя 4340 обеспечивает высокую прочность и ударную вязкость, это все же легированная сталь, требующая защиты поверхности в коррозионной среде. Мы предлагаем множество вариантов отделки, адаптированных к вашим полевым требованиям:
- Механическая отделка: Автоматическая дробеструйная очистка и абразивная пескоструйная очистка для устойчивых профилей поверхности и равномерного распределения напряжений.
- Химическая конверсия: Марганцевые или цинковые фосфатирование и черное оксидирование для базовой устойчивости к коррозии и удержания смазки.
- Защитные покрытия и гальваника: Пассивирование, кадмирование или цинк-никелевые покрытия и специализированные термоуплавляемые покрытия для защиты изнашиваемых компонентов, подвергающихся воздействию морских, химических или горнодобывающих условий.
Ключевые промышленные применения для литья 4340 изготавливаемой стали
Когда стандартные углеродистые стали терпят неудачу под экстремальным напряжением, наши литье 4340 стали решения вступают в силу, обеспечивая требуемую устойчивость к разрушению и глубокую закалку. Мы отливаем и обрабатываем этот сплав никель-хром молибден, чтобы удовлетворить критические требования в глобальных отраслях с высокой нагрузкой.
Космическо-воздушные структурные компоненты, части шасси и соединения
В корпусах и аэрокосмическом оборудовании компоненты должны выдерживать сильные динамические удары без излишней массы. Мы отливаем сложные структурные кронштейны, баилкранки и крепления шасси с использованием точных методов литья по выплавляемому воску. Наряду с нашим инвестиционное литье титана для авиационной и медицинской части, наши авиационным grade 4340 стальные литья обеспечивают непревзойденную ударную прочность для структурных соединений, подвергающихся высоким крутящим нагрузкам.
- Петли и поворотные кронштейны шасси
- Корпуса и цилиндры гидравлических приводов
- Связи управления полетом с большим статическим напряжением
Автомобильная, гоночная и приводная компоненты
Высокопроизводительные гоночные и тяжелые коммерческие автомобили создают интенсивный циклический момент. Наш процесс литья под центровку из сплава стали 4340 обеспечивает детали трансмиссии близкие к готовому размеру, стойкие к усталостному разрушению под непрерывными высокими нагрузками на обороты.
- Тяжелые коленчатые валы и шатуны
- Хабы привода, шарниры коробки передач и зубчатые передачи секций привода
- Подвесочные стойки опоры и пальцы рулевой трапеции
Нефть, газ и энергетику Downhole инструменты и резьбовые фитинги под давлением
Буровые и добывающие операции подвергают металл суровой torsion, высокому вибрационному воздействию и резким скачкам давления. закаленные изделия из чугуна 4340 сохраняют механическую целостность глубоко под землей, где замена компонентов дорого и опасно.
- Курс-дни буровых стаканов и корпуса долот
- Корпуса клапанов высокого давления, коллекторы и потоковые чугунные элементы
- Компоненты серда кэльз на буровой голове и конструктивные элементы охранного устройства от Blowout (BOP)
Тяжелое строительство, горная промышленность и машиностроение с высоким ударным воздействием
Землеройная, горнодобывающая и тяжелая выемочная техника требует компонентов, не разрушающихся при резких ударных нагрузках. Мы отливаем и термически обрабатываем 4340 компоненты для максимального износастойкости и базовой прочности одновременно.
- Рычаги рамы щековых дробилок, пластины блокировки и оси pivot молотка
- Соединительные звенья стрелы экскаватора и шарниры крупной грузоподъёмной ковша
- Гидравлический молот передних головок и приводных шестерен
Литейное производство 4340 стали против альтернативных сплавов
Выбор подходящего сплава и метода производства зависит от толщины поперечного сечения, требований к удару и общих затрат на производство. Вот как литье 4340 стали сравнивается с стандартными инженерными сплавами и методами ковки.
4340 против 4140 стали: глубокая закаляемость и ударная прочность
- Сталь 4140: Надежный хром-молибденовый сплав, пригодный для деталей средней прочности. Однако его закаляемость заметно снижается при большей толщине сечения (свыше 3,5 дюйма / 90 мм).
- 4340 сталь: Хромоникелевое содержание (1,65–2,00% TiP3T) обеспечивает 4340 превосходную глубокую закаляемость и ударную вязкость. Она сохраняет высокую прочность на растяжение и ударную стойкость в тяжелых поперечных сечениях, где 4140 смягчается в ядре.
- Правило выбора: Выбирайте 4140 для стандартных структурных компонентов средней толщины; указывайте 4340, когда ударные нагрузки тяжелые, а сечения — крупные.
4340 против 8620 литья: термообработка сквозной закалки против закалки по поверхности
- Сталь 8620: Низкоуглеродистый сплав, специально предназначенный для карбонирования. Он образует твердый износостойкий внешний слой над более мягким, пластичным ядром — идеально подходит для зубчатых колец, кулачков и шпонок.
- 4340 сталь: Среднекарбоновая, через закалку сплавной стали которая достигает однородной механической прочности и высокого достигнутого значения деформации во всей матрице детали после отпуска и закалки.
- Правило выбора: Выберите 8620 для локализованной поверхностной износостойкости; выберите 4340, когда ядро должно выдерживать высокую непрерывную торсионную, растяжительную и изгибную усталость.
Чугун 4340 против кованого 4340: расходы на оснастку и свобода геометрии
- Кованый 4340: Обеспечивает направленное перемещение зерна, максимизируя прочность вдоль конкретных осей напряжения, но оснастка дорогая, а геометрии строго ограничены простыми профилями с большим зазором обработки.
- Литой 4340: Обеспечивает однородные, изотропные механические свойства без направленного слабого зерна. Позволяет создавать сложные внутренние каналы, концевые профили и геометрию близкую к нетному заготовке. Оценка преимуществ и недостатков литья по выплавляемым моделям демонстрирует, как точное литье значительно сокращает вторичную обработку и материальные отходы по сравнению с ковкой.
| Сплав / Формовка | Основной механизм усиления | Глубокая закаляемость секций | Сложность геометрии | Типичные лучшие применения |
|---|---|---|---|---|
| Литой 4340 | Термоупрочнение (Q&T) | Исключительные | Высокая (практически чистая форма) | Шпиндельные валы повышенной прочности, структурные кронштейны, корпуса с высоким напряжением |
| Литая 4140 | Термоупрочнение (Q&T) | Умеренный | Высокая | Кронштейны средних нагрузок, промышленные рычаги, мелкие зубчатые передачи |
| Литая 8620 | Казе- hardened (карбурированная) — закалка | Низкая (ядро остаётся мягким) | Высокая | Втулки изнашивания, подшипники, зубья зубчатых передач с низким напряжением |
| Кованая 4340 | Термоупрочнение (Q&T) | Исключительные | Низкая до умеренной | Шестимерные простые валы большого объёма, цилиндры приземления для космической отрасли |
Часто задаваемые вопросы о литье стали 4340
Можно ли сваривать отливки из стали 4340 безопасно без трещин?
Да, но это требует строгого термического контроля из-за высокой закаляемости сплава. Поскольку 4340 содержит значительное количество углерода, никеля, хрома и молибдена, быстрое охлаждение образует хрупкийMartензит, что приводит к холодной трещине. Чтобы сваривать безопасно: Разогрейте компонент тщательно между 400°F и 600°F (200°C–315°C). Поддерживайте температуру между проходами в том же диапазоне на протяжении всего процесса сварки. Проведите термообработку после сварки (PWHT) немедленно, например снятие остаточных напряжений или полный цикл закалки и отпуска, для восстановления структурной пластичности.
Какую твердость (HRC) может достичь литье из стали 4340 после закалки?
Немедленно после маслоотжимающей закалки, литье 4340 стали компоненты обычно достигают твердости после закалки 55–60 HRC. На практике мы подвергаем часть отпуску до целевого рабочего диапазона 28 до 40 HRC (или выше в зависимости от инженерных требований). Этот процесс отпускования сочетает исключительную прочность на растяжение с необходимой ударной вязкостью и устойчивостью к усталости.
Как держится литье 4340 в криогенных или низкотемпературных условиях?
Литье 4340 изготавливается особенно хорошо в условиях ниже нуля по сравнению со стандартными углеродистыми и низколольными сталями. Высокое содержание никеля (~1.65% до ~2.00%) стабилизирует матрицу, сохраняя трещиностойкость и пластичное поведение при понижении температуры. Это делает отжиг и отпуск литья 4340 надежным выбором для структурного оборудования авиации, арктических месторождений и криогических инструментов для работы под давлением.
Какой метод литья обеспечивает наилучшую экономическую эффективность для индивидуальных деталей 4340?
Правый процесс зависит от геометрии, массы детали и объема производства: Инвестиционная литье Silica Sol: Самый экономичный метод для сложных компонентов Near-Net-Shape. Обеспечивает жесткие допуски по размерам (ISO 8062 CT4–CT6) и отличную отделку поверхности, значительно снижающую расходы на дорогостоящую механообработку. Песочная литье: Наилучшим образом подходит для крупных, тяжелых структурных отливок, где простота форм и объем исходного сырья важнее тонкой поверхности детали.
Как преданный производитель чугунных отливок для заказных сплавов, мы оптимизируем дизайн форм, химический состав и термическую обработку, чтобы предоставить вам наиболее выгодный путь производства для ваших индивидуальных компонентов 4340.

 Russian
 English
 German