
2026年8月10日
8620 Material niedriglegierter Stahl mit hohem Fällenhärtenkernfestigkeit, Härtebehandlungseignung und Bezugsoptionen für Zahnräder, Wellen und Befestigungselemente
Was ist AISI 8620 Material?
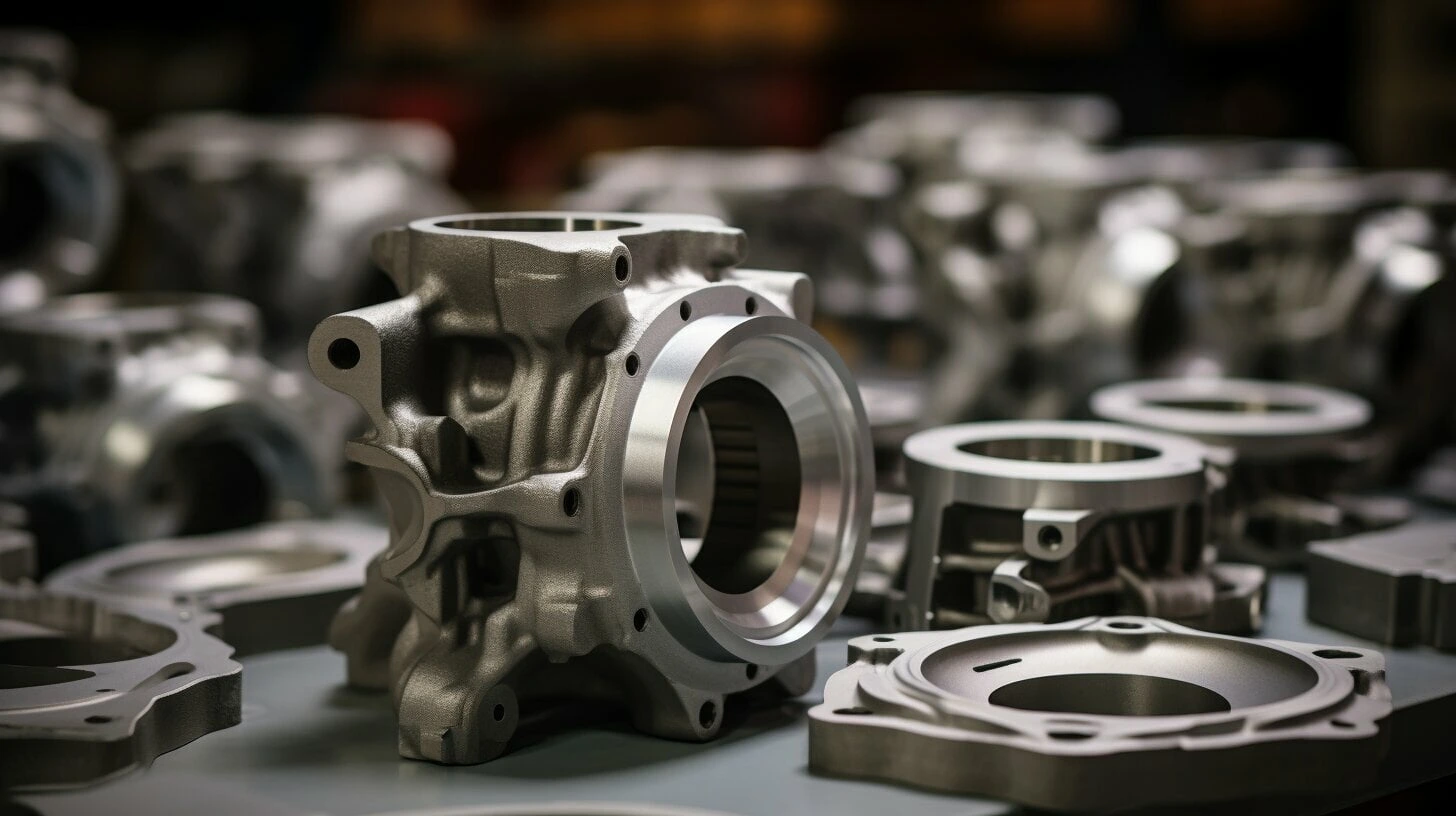
AISI 8620 Material ist ein niedriglegierter Nickel-Chrom-Molybdän-Stahl mit einer außergewöhnlichen Balance aus Kernzähigkeit und Oberflächenhärte. In unserer Druckguss-Gießerei wählen wir 8620-Stahl häufig für Bauteile, die schweren Stoßbelastungen, zyklischer Last und erheblichem mechanischem Verschleiß standhalten müssen.
Bei Vergüten, 8620-Stahl entwickelt eine extrem harte, verschleißfeste äußere Schicht, während ein duktiler, bruchfester Kern erhalten bleibt.
Wesentliche Materialeigenschaften
| Eigenschaft | Leistungsanforderung | Ingenieurvorteil |
|---|---|---|
| Legierungsbasis | Nickel (Ni),Chrom (Cr),Molybdän (Mo) | Erzielt eine hohe Härtbarkeit und eine gleichmäßige Kornstruktur. |
| Kernzähigkeit | Überlegene Schlagzähigkeit | Verhindert spröde Rissbildung unter hohen dynamischen Lasten. |
| Oberflächenverschleiß | Höherer Gehäusehärtgrad (bis zu 58–62 HRC nach CarburiRen) | Widersteht Gleitschmierung und Reibungsverschleiß. |
| Verarbeitung | Bearbeitbarkeit Bewertung ~65% (B1112 Standard) | Erlaubt glattes Schneiden, Fräsen und konventionelles Schweißen. |
Warum 8620-Gussstruktur gegenüber Schmiedeteilen wählen?
Wenn technische Einkäufer komplexe Strukturteile konzipieren, wägen sie häufig 8620-Stahl-Investitionsguss gegen Standard-Kohlenstoffstahl-Guss oder Schmiedeteile ab.
- Nahe-Nett-Form-Präzision: Wir gießen komplexe Geometrien direkt in das Bauteil und eliminieren bis zu 80% Sekundär-CNC-Fräsoperationen.
- Reduzierter Materialabfall: Schmiedeverfahren erfordert umfangreiche Materialabnahme. Präzisions-Investitionsguss nutzt nur das Material, das für das Endteildesign benötigt wird.
- Überlegene Legierungsleistung: Standard-Edelstahl fehlt die Härtbarkeit und Ermüdungsfestigkeit, die für Hochbelastungs-Antriebsbauteile erforderlich sind. 8620-Material liefert nach thermischer Verarbeitung deutlich höhere Kerndrücke.
Wesentliche Vorteile von VastPCC 8620-Stahl-Investitionsgussteil
Wie eliminieren technische Einkäufer übermäßige Bearbeitungskosten, ohne die strukturelle Integrität zu beeinträchtigen? Wir integrieren Genauigkeit direkt in unser 8620-Material Produktion durch fortschrittliche Werkzeuge und strenge Prozesssteuerung. Unser Präzisions-Investitionsgussdienstleistungen Fokus darauf, konstante Bauteile nahe der Endabmessung zu liefern, die Ihren Fertigungsablauf optimieren.
- Hohe dimensionsstabile Eigenschaften: Automatisierte hydraulische Wachsmodell-Formung verhindert manuelle Verformungen und garantiert Wiederholbarkeit von Los zu Los.
- Enge Gussteiltoleranzen: Wir erreichen routinemäßig ISO 8062-3 CT5–CT7 Toleranzen, die vorhersehbare Passungen für die Endmontage sicherstellen.
- Nah- nahe Endform-Geometrie: Gussstücke erfordern minimalen Materialabtrag, reduzieren drastisch das Drehen, Fräsen und Materialverlust.
| Qualitätskennzahl | Standard Sandguss | VastPCC 8620 Präzisionsguss |
|---|---|---|
| Toleranzstandard | ISO 8062-3 CT9–CT11 | ISO 8062-3 CT5–CT7 |
| Wachseinjektions | Manuell / Halbautomatisch | Vollautomatisierte Hydraulik |
| Bearbeitungsbestandspauschale | 3,0 mm – 6,0 mm | 0,5 mm – 1,5 mm |
| Oberflächenfinish | Ra 12,5–25 µm | Ra 3,2–6,3 µm |
AISI/SAE 8620 Chemische Zusammensetzung Standard
Ausser Spezifikation chemische Zusammensetzung ruiniert die Wärmebehandlung und führt zu inkonsistentem Kernzähigkeit in den fertigen Bauteilen. Wir überprüfen jede Schmelze gegen strenge ASTM A29- und AISI/SAE-Standards, um sicherzustellen, dass unsere 8620-Material liefert gleichmäßige Härtezugabe und optimale Karburierungsleistung.
| Element | Gewichtsprozentsatz (%) |
|---|---|
| Kohlenstoff (C) | 0,18% – 0,23% |
| Mangan (Mn) | 0,70% – 0,90% |
| Nickel (Ni) | 0,40% – 0,70% |
| Chrom (Cr) | 0,40% – 0,60% |
| Molybdän (Mo) | 0,15% – 0,25% |
| Silizium (Si) | 0,15% – 0,35% |
| Phosphor (P) | ≤ 0,035% Max |
| Schwefel (S) | ≤ 0,040% Max |
- Ausgewogenes Legierungs-Synergie: Die Verbindung von Nickel, Chrom und Molybdän in 8620-Stahl liefert vorhersehbare Einsatzhärtungstiefe bei gleichzeitig erhaltener Kernduktilität.
- Verunreinigungssteuerung: Wir begrenzen Phosphor- und Schwefelgrenzen strikt, um Mikro-Risse zu verhindern und die Ermüdungsfestigkeit sowie die strukturelle Integrität unter dynamischen Stoßlasten zu erhalten.
Mechanische Eigenschaften von 8620-Stahl
Wird 8620-Material hohe Kontakt- Ermüdung und schwere Stoßbelastungen ohne Bruch aushalten? Das ist die Standardfrage, die Konstruktionsingenieure uns bei der Auswahl von Legierungen für Antriebskomponenten stellen.
Der Hauptvorteil von 8620-Stahl ist seine Fähigkeit, durch thermische Behandlung erheblich zu transformieren. Im Gusszustand oder normalisiert bleibt es duktil und leicht zu bearbeiten. Nachdem es verkohert und abgeschreckt wurde, ergibt es eine harte, verschleißfeste äußere Schicht mit einem zähen, stoßabsorbierenden Kern.
Mechanische Eigenschaftskoordinierung: Gusseisen vs. Wärmebehandlung
Die Grundlinie Werkstoffeigenschaft von 8620-Stahl Die nachstehenden Daten vergleichen unbehandelte Gussteile aus Investitionsguss mit kohlenstoffiert, abgeschreckt und temperierten Bauteilen.
| Mechanische Eigenschaft | Guss / Normalisiert | Kohlenstoffiert & Abgeschreckt (Kern) | Kohlenstoffierte Hülle (Oberfläche) |
|---|---|---|---|
| Zugfestigkeit | 520–650 MPa (75–94 ksi) | 700–980 MPa (101–142 ksi) | N/A (Oberflächenlage) |
| yield strength | 350–450 MPa (50–65 ksi) | 480–690 MPa (70–100 ksi) | N/A (Oberflächenlage) |
| Oberflächenhärte | 150–200 HBW | 200–300 HBW | 58–62 HRC |
| Kernhärte | 150–200 HBW | 30–40 HRC | N/A |
| Bruchdehnung (%) | 20% – 25% | 15% – 20% | N/A |
| Querschnittdehnung (%) | 45% – 55% | 40% – 50% | N/A |
Physikalische und thermische Eigenschaften von UNS G86200
Bei der Berechnung von strukturellen Lasten, thermischer Ausdehnung oder Dynamik-Balance für gegossene Bauteile stützen wir uns auf diese Standards UNS G86200 Eigenschaften:
- Dichte: 7,85 g/cm³ (0,283 lb/in³) — Standardmasseprofil ideal für genaue CAD-Gewichtsberechnungen.
- Wärmeleitfähigkeit: 46,6 W/m·K — Diszipliniert dissipiert Reibungswärme über gleitende Oberflächen wie Zahnräder und Antriebswellen.
- Elastizitätsmodul: 205 GPa (29,7 x 10⁶ PSI) — Erzeugt minimale elastische Verformung bei hohem Torsionsmoment.
- Bearbeitbarkeitseinstufung: ~65% (normiert, basierend auf AISI 1212 als 100%) — Ermöglicht hohe Schnittgeschwindigkeiten und lange Werkzeuglebensdauer während der Vorbearbeitung CNC-Rauhbearbeitung vor der Einsatzhärtung.
Carburieren und Einsatzhärten 8620 Material
Wie erreicht man extreme Oberflächenverschleißbeständigkeit, ohne dass das fertige Bauteil spröde wird? Durch-Härten struktureller Komponenten führt oft zu katastrophalen Rissbildungen unter plötzlichen Stoßlasten. Wir lösen dies durch Carburieren 8620-Material, wodurch ein kohlenstoffarmes Legierungsteil in eine harte, belastungsresistente Komponente verwandelt wird.
Während des thermo-chemischen Einsatzhärtungsprozesses diffundiert Kohlenstoff in die äußere Oberflächenschicht bei erhöhten Temperaturen vor dem Abschrecken und Anlassen. Dieser Prozess sorgt dafür SAE 8620 Vergütungsstahl für Gehäusehärtung sein charakteristisches Dual-Property-Profil:
- Oberflächenhärte (58–62 HRC): Eine hochlegierte martensitische äußere Schale, die extreme Abnutzung, Kerbenbildung und Kontaktermüdung widersteht.
- Kernfestigkeit (30–40 HRC): Ein duktiler innerer Kern, der die Energieabsorptionsfähigkeit behält, um plötzliche strukturelle Fehler unter dynamischen Lasten zu verhindern.
- Auf diese Gehäusedicke zugeschnitten: Die kontrollierte Atmosphäreverarbeitung ermöglicht es uns, präzise effektive Geheuseiten zu halten – typischerweise im Bereich von 0,5 mm bis 1,8 mm (0,020 in bis 0,070 in) je nach Geometrie der Komponente und Anwendungsanforderungen.
Diese Dual-Zonen-Struktur maximiert die Ermüdungslebensdauer in Kraftübertragungsbauteilen, sodass die äußeren Arbeitsflächen intensiver Gleitreibung standhalten, während der Kern zyklische Stoßbelastungen aushält.
Standard-8620 Wärmebehandlung Temperaturbereiche
Verfälschen falsche thermische Schritte die Leistungsfähigkeit Ihrer Komponente? Um die vollen strukturellen Vorteile von 8620-Material zu erzielen, ist eine enge Temperaturkontrolle über jede Verarbeitungsphase erforderlich. Wir folgen exakten Temperaturfenstern während der Wärmebehandlung, um eine hohe Oberflächenverschleißbeständigkeit neben zuverlässiger Kern-Verformbarkeit sicherzustellen:
- Schmieden / Wärmebehandlung (1150°C – 1200°C): Eine gleichmäßige Durchwärmung innerhalb dieses Bereichs gewährleist eine reibungslose Materialführung und eliminiert strukturelle Hohlräume während des Warmbearbeitens.
- Normalisieren (870°C – 900°C): Geregeltes Luftabkühlung verfeinert die Körnergröße und homogenisiert die Mikrostruktur nach dem Gießen oder Schmieden.
- Carburieren (880°C – 930°C): Dieses Primär 8620 Wärmebehandlung Carburieren Phasen diffundieren Kohlenstoff in die äußere Schicht, um ein tiefes, verschleißfestes Einsatzprofil zu schaffen.
- Anlassen (Quench) (820°C – 850°C): Eine sofortige Ölabschreckung wandelt die kohlenstoffreiche Oberfläche in eine harte Martensitstruktur um, während der Kern zäh und duktil bleibt.
- Anlassen (Tempern) (150°C – 200°C): Eine Niedrigtemperatur-Halte reduziert die schweren Abschreckspannungen und verringert das Risiko spröden Bruchs, ohne die Oberflächenhärte zu beeinträchtigen.
Durch strenge Überwachung der Ofenumgebungen und Zykluszeiten in jeder Stufe liefern wir vorhersehbare, reproduzierbare metallurgische Eigenschaften über jedes 8620-Stahl Teil, das wir herstellen.
Prozesssteuerung für Gussstücke aus 8620-Material
Dimensionale Abweichungen zwischen Chargen, Formfehlern und Chemieabdrift können einen Produktionslauf zerstören. Wir beseitigen diese Risiken, indem wir automatisierte Geräte betreiben und strenge Prozesskontrollen in jeder Phase unserer Gießerei betreiben.
Wie wir Konstanz im 8620-Legierungsstahl garantieren
- Automatisierte hydraulische Wachseinjektion: Musterkonsistenz treibt die Endformgenauigkeit. Unsere hydraulischen Wachseinjektionsmaschinen kontrollieren Temperatur, Druck und Verweilzeit präzise, wodurch keine Schrumpfungsvariationen und wiederholbare Formmaße über jeden Produktionslauf hinweg entstehen.
- Automatisierte Schalengrundierung & Dampfwachsauslaugung: Roboter-Tauchlinien erzeugen keramische Schalen mit gleichmäßiger Wandstärke und optimaler Permeabilität. Hochdruck-Dampfauslaugungsautoklaven lösen das Wachs schnell, ohne die Keramikwände zu belasten, wodurch Risse und Flächenfehler im Endprodukt vermieden werden. 8620-Material Komponenten.
- Spektralphotometrische Schmelzanalyse vor dem Gießen: Wir entnehmen geschmolzene Proben direkt aus dem Induktionsofen für eine Echtzeit-Optische Emissionsspektroskopie vor jedem einzelnen Guss. Dieser Schritt bestätigt, dass die Kohlenstoff-, Nickel-, Chrom- und Molybdängehalte exakt den Vorgaben entsprechen. 8620 Stahl Chemie-Spezifikationen, bevor das Metall in die Form kommt.
Skalierbare Produktion und Bearbeitung für 8620-Material
Wie überbrückt man die Kluft zwischen anfänglicher Prototypenfertigung und vollständiger OEM-Lieferung?
Wir verwalten Ihren gesamten Fertigungszyklus unter einem Dach. Egal, ob Sie eine kurze Prototypenserie benötigen, um ein neues Bauteildesign zu testen, oder eine Mehrfaser-OEM-Herstellung im großen Umfang, die über 200.000 Einheiten pro Jahr hinausgeht, unsere Einrichtung bewältigt Ihre 8620-Material Gussteile mit vollständiger dimensionaler Wiederholbarkeit.
Durch die Kombination von Präzisions-Investitionsguss mit vollständiger eigener Nachbearbeitung eliminieren wir Mehrfachübergaben zwischen Anbietern, verkürzen die Vorlaufzeiten und wahren eine absolute Qualitätskontrolle über jedes Teil.
In-House Bearbeitung & Finish-Fähigkeiten
- Flexible Produktionsläufe: Nahtlose Skalierung von schnellen Prototypenserien zu hochvolumigen OEM-Baugruppenlinien.
- Präzisions-CNC-Fräsen & Drehen: Mehrachsen-CNC-Bearbeitungszentren erreichen enge Toleranzen bei komplexen Geometrien, reduzieren Materialabfälle.
- Oberflächen- & Rundschleifen: Dedizierte Schleifoperationen erfüllen strenge Oberflächenfinish-Spezifikationen und enge Lagerachsenschnitte an 8620 Stahl Wellen und Zahnrädern.
- Oberflächenbehandlungen & Vorbereitung: Integrierte Schleuderrösten, Passivierung und Oberflächenreinigung speziell für Nach dem Guss hitzebehandelte und Härten.
Globale 8620-Materialäquivalente
Die Beschaffung von Bauteilen international führt oft zu Reibungen beim Abgleichen regionaler Stahlstandards. Wie stellen Sie sicher, dass fremde Gießereien genaue metallurgische Übereinstimmungen für Ihre Konstruktionszeichnungen liefern?
Wir fertigen und giessen 8620-Material um große internationale Referenzstandards zu erfüllen und vollständige mechanische und chemische Austauschbarkeit für globale Lieferketten zu garantieren.
| Land / Standard | Bezeichnung / Standardcode | Entsprechende Stammklasse |
|---|---|---|
| Deutschland (AISI/SAE) | AISI 8620 / SAE 8620 | UNS G86200 |
| Deutschland / Europa (DIN/EN) | DIN 1.6523 | 20NiCrMo2-2 / EN362 |
| Japan (JIS) | JIS SNCM220 | SNCM220H |
| Vereinigtes Königreich (BS) | BS 805M20 | EN362 |
Lieferkettenaustauschbarkeit
- Exakte chemische Übereinstimmung: Ob Ihre Drucke eine DIN 1.6523 Äquivalent or JIS SNCM220 Material, wir kontrollieren die Schmelzchemien strikt, um die Einhaltung unterschiedlicher Normen zu garantieren.
- Kein Substitutionsrisiko: Wir stellen vollständige Werksprüfzeugnisse (MTRs) aus, die Chemie und mechanische Eigenschaften bescheinigen für AISI 8620 legierter Stahl und UNS G86200 Eigenschaften bei jeder Lieferung.
- Einheitliche Wärmebehandlungsverfahren: Alle querreferenzierten Güten haben während des Einsatzhärtens identische Kohlenstoffaufnahmewerte, was gleichmäßige Randschichten und Kernduktilität unabhängig von der Beschaffungsquelle gewährleistet.
Typische Anwendungen für gegossene 8620-Bauteile
Worin 8620-Material leistet am besten, wenn hohe Schlagfestigkeit, Oberflächenverschleiß- und Ermüdungsbeständigkeit unverhandelbar sind? Wir gießen und wärmebehandeln 8620-Stahl für kritische Anwendungen, die eine harte, verschleißfeste Außenschicht in Kombination mit einem stoßdämpfenden Kern erfordern.
Automobil- & Antriebsysteme
Kraftübertragungskomponenten verlangen hohe Ermüdungsfestigkeit, um kontinuierliche Drehmoment- und Schlagbelastungen zu überstehen: Zahnräder & Schnecken: Oberflächenhärtung verhindert Verschleiß der Zähne, während der zähe Kern heavy Stoß absorbiert. Kurbelwellen & Ritzel: Hält enge geometrische Toleranzen unter thermischen und mechanischen Belastungen ein. Wellentriebezahnräder: Erzeugt hohe Torsionsfestigkeit gegen Ermüdung und reibungslose Oberflächenwechselwirkung.
Schwere Industrieanlagen
Für schwere Anlagen, die aggressiver Abrasion und schweren Lasten ausgesetzt sind, Bauteile gegossen aus 8620 Stahl optimieren die Lebensdauer: Gleitlagerbuchsen & Verschleißplatten: Widersteht kontinuierlicher Gleitreibung und Gallen. Kettenstifte & Ventilkörper: Dienen zyklischen mechanischen Belastungen und Druckspitzen, ohne zu reißen.
Luft- und Raumfahrt & Verteidigung
Hohe Beanspruchung, sicherheitskritische Hardware erfordert extreme strukturelle Zuverlässigkeit: Strukturbügel & Befestigungen: Hohes Verhältnis von Festigkeit zu Gewicht, nahe dem Formmaß hergestellt über 8620-Stahl-Investitionsguss. Hochschlagsbeständige Verschleißteile: Beibehält hohe Bruchzähigkeit unter extremen dynamischen Beanspruchungen.
Öl & Gas / Bergbau
abrasive Bohrloch- und Bohrbedingungen erfordern lokalisierte extreme Oberflächenhärte: Felsenbohrkronen: Widersteht harten Aufprall auf der Felsfläche und kontinuierlicher abrasiver Erosion. Pumpenkomponenten & Verbindungshülsen: Wahrt die strukturelle Integrität bei hohem Druck und schlagbelastetem Flüssigkeitsdurchfluss.
Qualitätskontrolle für Material 8620
Wie verifiziert man, dass Ihre Gussslegcomponenten auch bei starkem Verschleiß standhalten und enge Toleranzen der technischen Zeichnungen erfüllen? Wir eliminieren Spekulationen durch strenge Qualitätskontrollen, vollständige Rückverfolgbarkeit der Wärmebehandlung und vollständige Tests in jeder Phase des Gießens und der Bearbeitung.
- ISO 9001 Qualitätsmanagementsystem: Unser gesamter Arbeitsablauf erfolgt unter einem ISO 9001-zertifizierten Qualitätsmanagementsystem, um eine konsistente Qualität über jedes Produktionslos hinweg zu garantieren.
- Vor-Ort chemische Verifizierung: Wir führen bei jeder flüssigen Charge vor dem Gießen optisch-emissionsspektrographische Schmelztests durch, um sicherzustellen, dass Ihr 8620-Material der genauen chemischen Zusammensetzungsnorm entspricht.
- CMM-Dimensionale Prüfung: Hochpräzise Koordinatenmessmaschinen prüfen kritische Abmessungen direkt gegen Ihre nativen 3D-CAD-Modelle.
- Nicht-zerstörerische Prüfung (NDT): Wir führen Dye-Penetrant-Inspektion (DPI) und Magnetpulverprüfung (MPI) durch, um Oberflächen- oder Tiefenfehlstellen vor dem Versand der Teile zu erkennen.
- Vollständige Materialrückverfolgbarkeit: Zu jeder Lieferung gehören umfassende Mill Test Reports (MTRs), die direkt mit einzelnen Wärmenummern verknüpft sind und vollständige chemische und mechanische Zertifizierungen liefern.
Häufig gestellte Fragen zu 8620-Material
Ist Stahl 8620 vollständig härtbar?
Nein. Die 8620-Material ist eine kohlenstoffarme Legierung, die speziell als Fallhärtstahl konzipiert wurde. Aufgrund seines niedrigen Kohlenstoffgehalts (0,18%–0,23%) härtet normales Härten das Material nicht durch seinen gesamten Querschnitt aus. Stattdessen erhöht eine Karburierungswärmebehandlung den Kohlenstoffgehalt in der äußeren Schicht und sorgt für hohe Oberflächenhartheit (58–62 HRC), während ein duktiler, schockresistenter Kern (30–40 HRC) erhalten bleibt.
Wie vergleicht sich 8620 mit dem 4140-Legierungstahl?
Während beide beliebte Engineering-Legierungen sind, bestimmen ihre Kohlenstoffgrade verschiedene Verarbeitungsmethoden und mechanische Anwendungen:
- 8620-Legierung Stahl: Niedriglegierter Einbrenn-Grade (0,18%–0,23% C). Optimiert für eine hohe Oberflächen-Wear-Resistenz kombiniert mit tiefer Kernsprigkeit. Ideal für Zahnräder, Ritzel, Lager und Stoßlasten.
- 4140-Legierung Stahl: Mittlerer Kohlenstoff durchhärtender Grad (0,38%–0,43% C). Erreicht gleichmäßige Festigkeit und Härte über den gesamten Querschnitt. Ideal für Hochzugwellen, schwere Schrauben und Strukturkomponenten.
Kann VastPCC fertige bearbeitete 8620-Gussstücke liefern?
Ja. Wir bieten komplette, schlüsselfertige Fertigung für Gussteile. Wir übernehmen den gesamten Prozess intern – von der Investitionsguss- und Wärmebehandlung bis zur sekundären CNC-Bearbeitung, Drehen und Präzisionsschleifen. Jede Lieferung kommt montagefertig an, unterstützt durch vollständige CMM-Dimensionalberichte und Wärme-Nummer-Materialverfolgbarkeit.


 German
 English
 Russian