
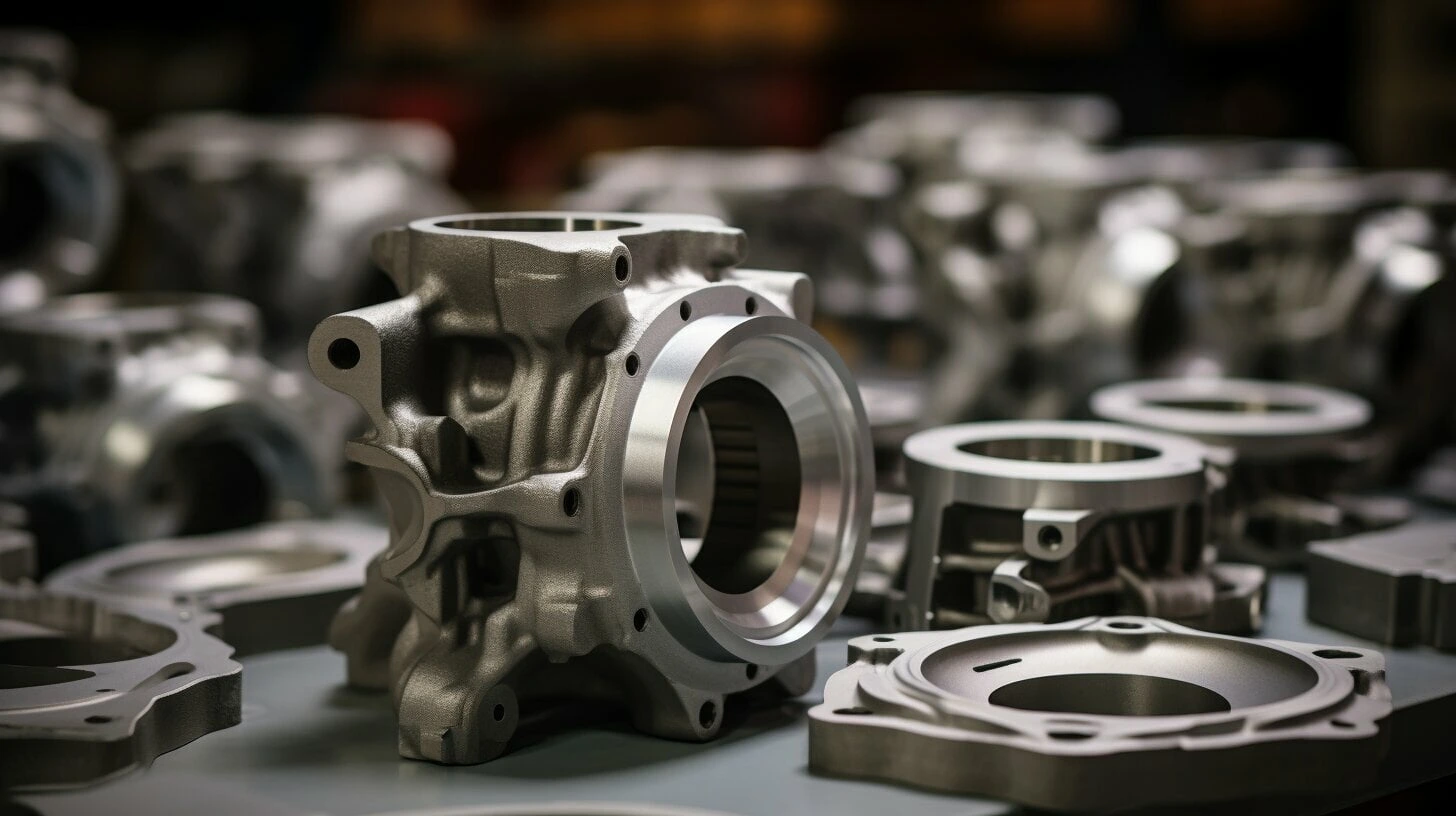
2026年8月10日
8620 материал низкоуглеродистой легированной стали с высокой твердостью поверхностного слоя, прочностью ядра, тепловой обработкой и запасами для зубчатых колес, валов и крепежных изделий
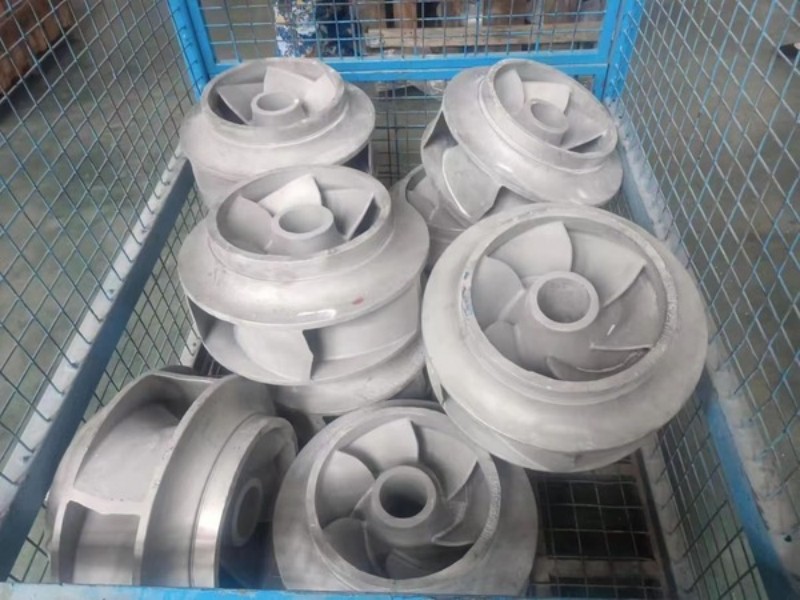
Что такое материал AISI 8620?
Материал AISI 8620 является сталью легированной низкоуглеродистой никель-хром-молюсбденовой, известной своим выдающимся балансом прочности ядра и твердости поверхности. В нашей литьей ковочного литья мы часто выбираем сталь 8620 для деталей, которые должны выдерживать сильные ударные нагрузки, циклическое напряжение и сильное изнашивание механическими нагрузками.
При закалке, легированная сталь 8620 развивает крайне прочный износостойкий внешний слой, при этом сохраняя пластичное, устойчтвующее к трещинам ядро.
Основные характеристики материала
| Особенность | Спецификация производительности | Преимущество в инженерии |
|---|---|---|
| Основа сплава | Никель (Ni), Хром (Cr), Молибден (Mo) | Обеспечивает высокую нержавеваемость и однородную структуру зерна. |
| Ударная прочность ядра | Превосходная ударная вязкость | Предотвращает хрупкое трещинообразование при больших динамических нагрузках. |
| Поверхностное изнашивание | Высокая твердость поверхности после нитроцементации (до 58–62 HRC) | Устойчива к истиранию при скольжении и изнашиванию за счёт трения. |
| Производство | Оценка обрабатываемости ~65% (стандарт B1112) | Обеспечивает плавный рез, фрезерование и сварку в обычной технологии. |
Почему выбирают литье под инвестиционные формы 8620 вместо ковочных заготовок?
При проектировании сложных конструкционных деталей технические закупщики часто оценивают Investment casting из стали 8620 по отношению к обычным литым заготовкам из углеродистой стали или ковочным заготовкам.
- Приближенная к чистовой форме точность: Мы отливаем сложные геометрии прямо в детали, устраняя до 80% вторичной обработки на фрезеровании с числовым программным управлением.
- Уменьшение материаловых отходов: Ковочные заготовки требуют обширной обработки и снятия металла. Точная инвестиционная литьё использует только то количество металла, которое нужно для финального дизайна детали.
- Преимущества сплава: Стандартная углеродистая сталь не обладает требуемой закаливаемостью и устойчивостью к усталостному износу для элементов приводов высокой нагрузки. Материал 8620 обеспечивает значительно большую прочность ядра после термообработки.
Основные преимущества литья под давлением из стали 8620 VastPCC
Как техническим покупателям удается исключать чрезмерные затраты на механическую обработку без ухудшения структурной прочности? Мы закладываем точность прямо в нашу 8620 материал производство благодаря продвинутым инструментам и строгому контролю процессов. Наш услуги по точному инвестиционному литью нацелено на поставку компонентов близких к окончательной форме, что упрощает ваш производственный процесс.
- Высокая размерная устойчивость: Автоматизированное гидравлическое формование восковых образцов предотвращает ручные деформации и обеспечивает повторяемость от партии к партии.
- Строгие допуски литья: Мы регулярно достигаем ISO 8062-3 CT5–CT7 допусков, обеспечивающих предсказуемость посадок для сборки.
- Geометрия близкая к окончательной форме: Литейные изделия требуют минимальной механической обработки, значительно сокращая количество фрезерования на ЧПУ, токарной обработки и перерасход сырья.
| Метрика качества | Стандартная литьевая песчаная отливка | VastPCC 8620 Прецизионная отливка |
|---|---|---|
| Толерантность по стандарту | ISO 8062-3 CT9–CT11 | ISO 8062-3 CT5–CT7 |
| Литье воском | Ручной / Полуавтоматический | Полностью автоматизированная гидравлика |
| Запас материала для обработки | 3.0 мм – 6.0 мм | 0.5 мм – 1.5 мм |
| Окончательная обработка поверхности | Ra 12.5–25 мкм | Ra 3.2–6.3 мкм |
Стандарт химического состава AISI/SAE 8620
Несоответствие химического состава ухудшает отклик термообработки и приводит к непостоянной прочности сердцевины в готовых деталях. Мы проверяем каждую плавку по строгим стандартам ASTM A29 и AISI/SAE, чтобы обеспечить нашу 8620 материал обеспечивает однородную закаляемость и оптимальную карбонитизацию.
| Элемент | Весовой процент (%) |
|---|---|
| Углерод (C) | 0.18% – 0.23% |
| Манганец (Mn) | 0.70% – 0.90% |
| Никель (Ni) | 0.40% – 0.70% |
| Хром (Cr) | 0.40% – 0.60% |
| Молибден (Mo) | 0.15% – 0.25% |
| Кремний (Si) | 0.15% – 0.35% |
| Фосфор (P) | ≤ 0.035% Макс |
| Сера (S) | ≤ 0.040% Макс |
- Сбалансированная стальная смесь: Сочетание никеля, хрома и молибдена в легированная сталь 8620 обеспечивает предсказуемую глубину цементации при сохранении хрупкости сердцевины.
- Контроль примесей: Мы строго ограничиваем содержание фосфора и серы, чтобы защититься от микротрещин, сохраняя превосходную прочность на усталость и структурную целостность под динамическими ударами.
Механические свойства стали 8620
Будет 8620 материал обрабатывать высокую контактную усталость и тяжелые ударные нагрузки без разрушения? Это стандартный вопрос, который задают нам инженеры по проектированию при выборе сплавов для компонентов силовой передачи.
Прeимущество основное легированная сталь 8620 его способность значительно преобразовываться при термической обработке. В литье или нормализованном состоянии он остается пластичным и легко поддается обработке. После цементации и закалки он образует жесткую, износостойкую внешнюю оболочку с прочным, поглощающим удары сердечником.
Разбор механических свойств: как-литое против термообработанного
Базовая линия Свойство материала стали 8620 данные ниже сравнивают необработанные художественные литые изделия с деталями после цементации, закалки и отпуск.
| Механическое свойство | Как лито / Нормализовано | Цементированное и закаленное (ядро) | Цементированный слой (поверхня) |
|---|---|---|---|
| Прочность на растяжение | 520–650 МПа (75–94 кси) | 700–980 МПа (101–142 кси) | НД (поверхностный слой) |
| Предел текучести | 350–450 МПа (50–65 кси) | 480–690 МПа (70–100 кси) | НД (поверхностный слой) |
| Твердость поверхности | 150–200 HBW | 200–300 HBW | 58–62 HRC |
| Твердость корпуса | 150–200 HBW | 30–40 HRC | N/A |
| Удлинение при разрушении (%) | 20% – 25% | 15% – 20% | N/A |
| Редукция площади (%) | 45% – 55% | 40% – 50% | N/A |
Физические и термические свойства UNS G86200
При расчете конструкционных нагрузок, теплового расширения или динамического баланса для литьевых деталей мы опираемся на эти стандарты Свойства UNS G86200:
- Плотность: 7,85 г/см³ (0,283 фунтов/дюйм³) — идеальная стандартная массопрофиль для точных расчетов веса в CAD.
- Теплопроводность: 46,6 Вт/м·К — эффективно рассеивает трение тепло по скользящим поверхностям, таким как зубья шестерён и приводные валы.
- Модуль упругости: 205 ГПа (29,7 × 10⁶ PSI) — минимальная упругая деформация при больших крученных моментах.
- Оценка обрабатываемости: ~65% (нормализовано, на основе AISI 1212 как 100%) — обеспечивает высокие скорости резания и долговечность инструмента при начальном точении ЧПУ перед термической обработкой.
Карбюрирование и закалка материала 8620
Как добиться исключительной износостойкости поверхности, не делая готовый компонент хрупким? Тверде́ние структурных элементов порой приводит к разрушительным трещинам при резких ударных нагрузках. Мы решаем эту задачу карбюрированием 8620 материал, преобразуя низкоуглеродистый сплав в износостойкий, ударопрочный компонент.
Во время термохимического процесса закалки поверхности углерод диффузирует в внешний поверхностный слой при повышенных температурах перед закалкой и отпуском. Этот процесс обеспечивает класс закалки SAE 8620 ее сигнатурный двухзонный профиль:
- Поверхностная твердость (58–62 HRC): Outer shell: A высокоуглеродистая мартензитная внешняя оболочка устойчива к экстремальному износу, царапинам и контактной усталости.
- Сердечная прочность (30–40 HRC): Удлиненный внутренний ядро, сохраняющее способность поглощать энергию, предотвращая внезапное структурное разрушение под динамическими нагрузками.
- Индивидуальная глубина обработки: Контролируемая атмосфера обработки позволяет держать точные эффективные глубины обработки — обычно в диапазоне 0.5 мм до 1.8 мм (0.020 дюйма до 0.070 дюйма) в зависимости от геометрии компонента и требований применения.
Эта двузонная структура максимизирует ресурс на усталость в компонентах передачи мощности, обеспечивая, чтобы внешние рабочие поверхности выдерживали интенсивное скольжение, в то время как ядро выдерживает циклический удар.
Стандартные диапазоны термообработки 8620
Не подрывают ли неправильные термические этапы производительность вашего компонента? Получение полного структурного преимущества 8620 материал требует точного контроля температуры на каждом этапе обработки. Мы соблюдаем точные температурные окна во время термической обработки, чтобы обеспечить высокую износостойкость поверхности в сочетании с надежной хрупкости ядра:
- Ковка / Термическая обработка (1150°C – 1200°C): Одновременное пропитывание в этом диапазоне обеспечивает плавное движение материала и устраняет структурные пустоты во время горячей обработки.
- Нормализация (870°C – 900°C): Контролируемое воздушное охлаждение улучшает зернистость и гомогенизирует микроструктуру после литья или ковки.
- Карбурирование (880°C – 930°C): Этот первичный термическая обработка 8620 карбурирование фазовый диффузия углерода во внешний слой для формирования глубокого износостойкого покрытия.
- Отжиг (820°C – 850°C): Немедленная масляная закалка превращает богатую углеродом поверхность в высокоразрушительную мартензитную структуру, сохраняя ядро прочным и пластичным.
- Отпуск (150°C – 200°C): Низкотемпературная выдержка снимает напряжения после закалки и снижает риск хрупкого разрушения без ухудшения твердости поверхности.
Строгое аудирование атмосфер печей и времени цикла на каждом этапе обеспечивает предсказуемые, повторяемые металлогические свойства на каждом легированная сталь 8620 изделении, которое мы производим.
Проектный контроль процессов для отливок из материала 8620
dimensional variation between batches, shell defects, and chemistry drift can ruin a production run. We eliminate these risks by running automated equipment and strict process controls at every stage of our foundry operations.
Как мы гарантируем однородность стали сплава 8620
- Автоматическая гидравлическая инъекция воска: Согласованность образцов обеспечивает точность конечной отливки. Наши гидравлические машины для инъекции воска точно контролируют температуру, давление и время выдержки, гарантируя нулевые вариации усадки и повторяемые размеры моделей на каждом производственном цикле.
- Автоматическое нанесение оболочки и выпуск пара с дефектами удаления воска: Роботизированные погружные линии создают керамические оболочки с однородной толщиной стенки и оптимальной проницаемостью. Автоклавы с высоким давлением для удаления воска под паром быстро расплавляют воск, не нагружая керамические стенки, предотвращая трещины и дефекты выбивки в готовой детали 8620 материал компоненты.
- Спектрографический анализ расплава перед заливкой: Мы берем расплавленные образцы непосредственно из индукционной печи для анализа оптической эмиссии в реальном времени перед каждой заливкой. Этот этап подтверждает соответствие уровней углерода, никеля, хрома и молибдена точным 8620 стали химические спецификации перед тем, как металл попадет в форму.
Масштабируемое производство и обработка деталей из материала 8620
Как преодолеть разрыв между первоначальным прототипированием и полной поставкой для OEM?
Мы управляем всем жизненным циклом вашего производства под одной крышей. Независимо от того, нужна ли короткая прототипная серия для проверки нового дизайна компонента или полномасштабное OEM-производство свыше 200 000+ единиц в год, наше предприятие обеспечивает ваши 8620 материал отливки с полной повторяемостью размеров.
Комбинацией точной инвестиционной литья и полного внутреннего вторичного станочного оборудования мы устраняем множество передач между поставщиками, сокращаем сроки и поддерживаем безупречный контроль качества на каждом изделии.
Станочные и финишные работы внутри компании
- Гибкие производственные запуски: Плавное масштабирование от серий быстрого прототипирования до серийной сборки OEM в большом объёме.
- Точная обработка на ЧПУ фрезерованием и токарной обработкой: Многоосевые обрабатывающие центры достигают малых допусков на сложных геометриях, уменьшают остатки сырья.
- Диски и цилиндрическая шлифовка: Специализированные шлифовальные операции соответствуют строгим спецификациям поверхности и точным размерам цилиндрических элементов. 8620 стали валаки и шестерни.
- Обработка поверхностей и подготовка: Интегрированная пескострельная очистка, пассивация и очистка поверхности, разработанная специально для послеотливной термообработки и цементирования.
Глобальные эквиваленты материала 8620
Закупка компонентов за рубежом часто вызывает трения при кросс-референсировании региональных стандартов стали. Как вы обеспечиваете получение иностранными литьями точных металлургических соответствий для ваших инженерных чертежей?
Мы производим и льем 8620 материал чтобы соответствовать основным международным стандартам кросс-референции, гарантируя полное механическое и химическое взаимозаменяемость для глобальных цепочек поставок.
| Страна / Стандарт | Обозначение / Код стандарта | Эквивалентная марка |
|---|---|---|
| Россия | AISI 8620 / SAE 8620 | UNS G86200 |
| Германия / Европа (DIN/EN) | DIN 1.6523 | 20NiCrMo2-2 / EN362 |
| Япония (JIS) | JIS SNCM220 | SNCM220H |
| Сottрупа Россия (BS) | BS 805M20 | EN362 |
Цепочка поставок Интерчейнджебилити
- Точная химия совпадения: Любые ваши чертежи требуют эквивалента DIN 1.6523 эквивалент or JIS SNCM220 материал, мы строго контролируем составы плавки, чтобы гарантировать соответствие кросс-стандартам.
- Нулевой риск замены: Мы предоставляем полные паспорта тестов на металл (MTR), удостоверяющие химический состав и механические свойства, с каждой поставкой. литьевая сталь AISI 8620 и Свойства UNS G86200 с каждой отгрузкой.
- Единый процесс термообработки: Все перекрестно сравниваемые сорта сохраняют идентичные скорости поглощения углерода во время газотермической обработки, обеспечивая одинаковую глубину окалины и вязкость ядра независимо от источника происхождения.
Типичные применения деталей из чугунного 8620
Где лучше всего проявляется 8620 материал когда высокое ударное воздействие, износ поверхности и усталостная прочность — не обсуждаются? Мы отливаем и термообрабатываем легированная сталь 8620 для критических применений, требующих твердой, износостойкой наружной оболочки в сочетании с амортизирующим ядром.
Автомобильная и приводная системы
Детали для передачи мощности требуют высокой усталостной прочности, чтобы выдерживать непрерывный момент и ударные нагрузки: Шестерни и шепталы: Обработанная обработкой поверхностью зазор предотвращает износ зубьев, в то время как вязкое сердце поглощает сильный удар. Кривошипно-шатунные пары и зубчатые колёса: Поддерживает строгие размерные допуски под воздействием тепла и механического напряжения. Шлицевые валы: Обеспечивает высокую резистентность к торсионной усталости и плавное взаимодействие поверхностей.
Тяжёлая промышленная техника
Для тяжёлого оборудования, подверженного агрессивному износу и большим нагрузкам, детали отлиты из 8620 стали оптимизируют срок службы: Ступицы и изнашивание пластинами: Сопротивляется непрерывному скольжению и заеданию. Зубовые штифты цепи и корпуса клапанов: Обрабатывает циклическую механическую нагрузку и всплески давления без трещинообразования.
Авиационная промышленность и оборона
Высоконагруженное, жизненно важное оборудование требует экстремальной структурной надёжности: Структурные кронштейны и крепежные изделия: Высокая прочность к активности массы, достигаемая близко к нормальной форме за счёт Investment casting из стали 8620. Высокопереключательные детальки носимого типа: Сохраняет высокую тенсилость при экстремальной динамической нагрузке.
Нефть и газ / горнодобыча
Абразивные условия на глубине и буровые условия требуют локализованной экстремальной твердости поверхности: Боевые зубья буровых долот: Выдерживает жесткие удары по лицу скалы и непрерывное абразивное истирание. Компоненты насосов и втулки соединителей: Сохраняет структурную целостность при высоком давлении и ударном потоке жидкости.
Контроль качества материала 8620
Как проверить, что ваши литые сплавные детали выдержат сильное изнашивание и соответствуют строгим допускам инженерных чертежей? Мы исключаем догадки через строгий контроль качества, полную прослеживаемость по номеру плавки и полный тестирование на каждом этапе литья и обработки.
- Система качества ISO 9001: Весь наш рабочий процесс работает в рамках сертифицированной системы управления качеством ISO 9001, что обеспечивает стабильное качество на каждом производственном лоте.
- Проверка на месте по химии: Мы проводим оптическо-эмиссионную спектральную плавку на каждой жидкой партии перед заливкой, чтобы обеспечить соответствие материала 8620 точным стандартам химического состава.
- Измерительный контроль CMM: Высокоточные координатно-измерительные машины подтверждают критические размеры непосредственно по вашим нативным 3D-CAD моделям.
- Неразрушающее тестирование (NDT): Мы выполняем пенетрирующую краску на поверхности (DPI) и магнитно-порошковую инспекцию (MPI) для обнаружения любых поверхностных или подповерхностных дефектов до отгрузки деталей.
- Полная прослеживаемость материалов: Каждая партия поставки сопровождается полными отчетами о испытаниях на расплав (MTR), привязанными к конкретным номерам нагрева, что обеспечивает полную сертификацию по химическому составу и механическим характеристикам.
Часто задаваемые вопросы о материале 8620
Сталь 8620 закаляется насквозь?
Нет. 8620 материал является сплавом с низким содержанием углерода, специально разработанным как сталь для зонной закалки. Из-за низкого содержания углерода (0,181 TP3T–0,231 TP3T) стандартная закалка не закалит материал по всей поперечнике. Вместо этого термообработки карабюризация добавляет углерод во внешний слой, обеспечивая высокую твердость поверхности (58–62 HRC) при сохранении хрупкого, ударостойкого ядра (30–40 HRC).
Как 8620 сравнивается с легированием 4140?
Хотя оба являются популярными инженерными сплавами, их уровни углерода определяют различные методы обработки и механические свойства:
- 8620 Легированная сталь: Низкоуглеродистая обрабатывающая кромка (0.18%–0.23% C). Оптимизирована для высокой износостойкости поверхности в сочетании с глубокой прочностью сердцевины. Идеальна для шестерен, венцов, втулок и ударных нагрузок.
- 4140 Легированная сталь: Среднеуглеродистая закаляемая сталь (0.38%–0.43% C). Обеспечивает однородную прочность и твердость по всей поперечной сечении. Идеальна для валов большой прочности, тяжелых болтов и конструкционных элементов.
Можно ли VastPCC поставлять готовые обработанные отливки 8620?
Да. Мы предоставляем полный, готовый под ключ цикл производства для литых деталей. Мы контролируем весь процесс внутри компании — от литья по выплавке и термообработки до вторичной ЧПУ-фрезеровки, токарной обработки и прецизионной шлифовки. Каждая поставка готова к сборке и сопровождается полными к dimensional reports CMM и прослеживаемостью материала по номеру термитования.


 Russian
 English
 German