

6. November 2026
Vergleich von Feinguss, Druckguss und Sandguss sowie Einblick in Feingussanlagen für Kleinserien zur effizienten und präzisen Fertigung

Kernunterschiede zwischen Feinguss, Druckguss und Sandguss
Die Auswahl des richtigen Metallgussverfahrens erfordert eine Abwägung zwischen Bauteilkomplexität, Produktionsvolumen und metallurgischen Anforderungen. Jedes Verfahren bietet unterschiedliche Vor- und Nachteile hinsichtlich Oberflächenbeschaffenheit, Maßgenauigkeit und Anfangsinvestition.
Vergleich von Leistung und Leistungsfähigkeit
| Eigenschaft | Investitionsgießen | Die Gusseisenherstellung | Sandguss |
|---|---|---|---|
| Oberflächenfinish (Ra) | 0,8–3,2 µm | 0,4–1,6 µm | 6,3–25 µm |
| Toleranz | Hohe Präzision | Ausgezeichnet | Niedrig/Standard |
| Komplexität | Extrem hoch | Mittel bis Hoch | Niedrig bis Moderat |
| Legierungsspektrum | Eisenhaltig/Nichteisenhaltig | Nichteisenhaltig | Nahezu alle Metalle |
| Werkzeugkosten | Mäßig | Sehr Hoch | Niedrig |
Merkmale der Verfahren
- Investitionsguss (Feinguss): Bekannt für die Herstellung endkonturnaher Bauteile mit hervorragender Oberflächenqualität und engen Toleranzen. Das Verfahren ist äußerst flexibel und eignet sich für Edelstahl, Superlegierungen und Bronze. Damit ist es die überlegene Wahl für komplexe Geometrien bei kleinen bis mittleren Stückzahlen.
- Druckguss: Ein Hochdruckverfahren, das kurze Zykluszeiten und eine hohe Maßgenauigkeit ermöglicht. Allerdings machen die hohen Kosten für gehärtete Stahlwerkzeuge das Verfahren für die Kleinserienfertigung wirtschaftlich unrentabel. Es ist weitgehend auf Nichteisenlegierungen wie Aluminium und Zink beschränkt.
- Sandgießen: Die kostengünstigste Lösung für große, einfache Bauteile oder Einzelprototypen. Obwohl sich nahezu jede Legierung verarbeiten lässt, führt das Verfahren zu einer rauen Oberflächenqualität, weshalb häufig eine umfangreiche Nachbearbeitung erforderlich ist, um die endgültigen Spezifikationen zu erreichen.
Wirtschaftliche Überlegungen bei Kleinserien
Bei der Bewertung Feinguss vs. Druckguss / vs. Sandguss: Feingussausrüstung für Kleinserien, ist der Break-even-Punkt der entscheidende Faktor. Beim Sandguss sind nur geringe Werkzeugkosten erforderlich, dafür fallen höhere Arbeits- und Nachbearbeitungskosten pro Bauteil an. Beim Druckguss sind hohe Anfangsinvestitionen für die Druckgießformen erforderlich, sodass lange Produktionsläufe notwendig sind, um die Kosten zu amortisieren. Der Feinguss bietet Ingenieuren den idealen Kompromiss: Er ermöglicht die Herstellung komplexer, hochwertiger Bauteile, ohne die enormen Werkzeugkosten des Druckgusses oder den hohen Nachbearbeitungsaufwand des Sandgusses in Kauf nehmen zu müssen.
Warum der Sandguss bei detaillierten Kleinserien an seine Grenzen stößt
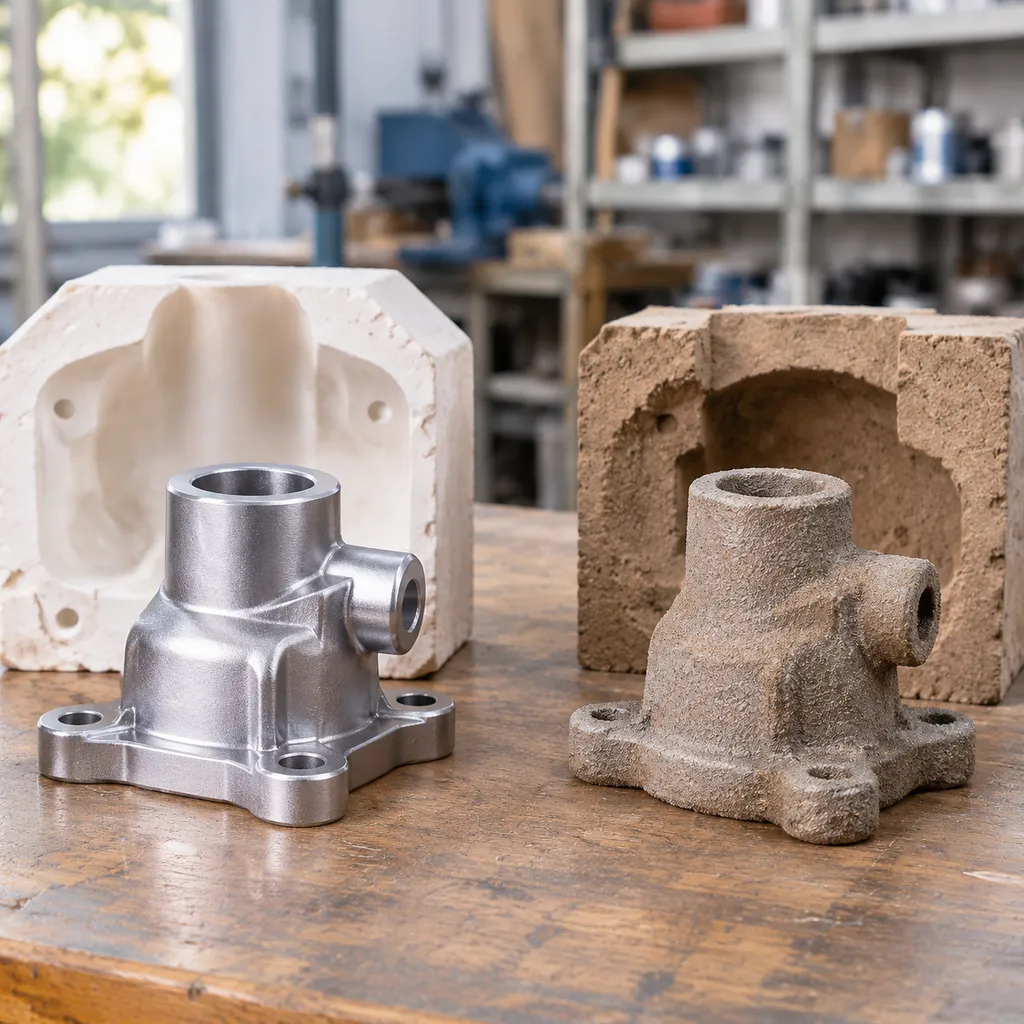
Während sich Sandguss gut für schwere Eisenblöcke und einfache Geometrien eignet, treten bei der Herstellung kleiner Serien detaillierter und komplexer Bauteile schnell erhebliche Schwierigkeiten auf. Der Vergleich von Sandguss mit Präzisionsverfahren wie Feinguss oder Hochdruckverfahren zeigt deutliche mechanische und wirtschaftliche Unterschiede in der Fertigungspraxis.
Raue Oberflächen erfordern eine nachträgliche CNC-Bearbeitung
Beim Sandguss entsteht naturgemäß eine raue Oberflächenqualität, typischerweise im Bereich von Ra 12,5 bis 25 µm (500 bis 1000 µin RMS). Da sich die Sandkörner direkt auf die Metalloberfläche übertragen, sind bei Dichtflächen, Bohrungsausrichtungen und Montageflächen großzügige Bearbeitungszugaben erforderlich (häufig 3 mm bis 6 mm zusätzliches Material). Zusätzliche CNC-Bearbeitungsschritte verlängern die Gesamtzykluszeiten und führen dazu, dass Werkzeugeinsätze beim Bearbeiten der Gusshaut schnell verschleißen. Wie in unserem ist oft für globale Märkte erforderlich, neben der ISO-9001-Zertifizierung. Bei Vast PCE stellen wir sicher, dass unsere Prozesse diesen strengen Standards entsprechen, indem Spektrometeranalysen und Druckprüfungen verwendet werden, um zu garantieren, dass jede von uns gelieferte Gusslösung den erforderlichen Betriebsbelastungen standhalten kann., verursacht die Nachbearbeitung von Gussoberflächen bei Kleinserien häufig höhere Kosten als der eigentliche Gießprozess.
Grenzen bei der Mindestwandstärke und Probleme mit Entformungsschrägen
Sandformen brechen zusammen oder lassen sich nicht ordnungsgemäß füllen, wenn sie zur Herstellung dünner, komplexer Querschnitte eingesetzt werden: Grenzen der Wandstärke: Die Herstellung fehlerfreier Wände mit einer Stärke von weniger als 3 mm bis 4 mm (0,120 Zoll) im Sandguss ist schwierig, ohne Fehlstellen durch unvollständige Formfüllung oder Kaltschweißstellen zu verursachen. Präzisions-Feinguss im Wachsausschmelzverfahren erreicht dagegen routinemäßig Wandstärken von 1,5 mm. Erforderliche Formschrägen: Starre Sandmodelle erfordern einen Formschrägenwinkel von 1° bis 3°, damit sich die Werkzeuge sauber herausziehen lassen, ohne die Formwände zu beschädigen. Die Entfernung dieser Verjüngungen erfordert zusätzliche Bearbeitungsschritte oder führt zu konstruktiven Kompromissen, die die ursprüngliche CAD-Geometrie verändern.
Hohe Arbeitskosten bei komplexen Geometrien
Bei kleinen Produktionsserien von 20 bis 200 Teilen summieren sich die Arbeitskosten beim Sandguss schnell: Kernmontage und Formvorbereitung: Das Einsetzen empfindlicher Sandkerne für innere Hohlräume erfordert bei jedem einzelnen Gießvorgang qualifizierte manuelle Arbeit. Aufwendiges Putzen und Entgraten: Grate an der Formtrennlinie, massive Speiser und große Angüsse erfordern umfangreiche manuelle Schleif- und Trennarbeiten. Fehlerquoten: Einschlussfehler, die entstehen, wenn loser Sand in das Angusssystem gespült wird, führen während der abschließenden Bearbeitung zu hohen Ausschussquoten und schmälern die Gewinnmargen bei Kleinserienaufträgen.
Die kostspielige Werkzeugfalle des Druckgusses bei kleinen Stückzahlen

Beim Vergleichen Feinguss vs. Druckguss / vs. Sandguss, Druckguss scheint auf dem Papier ideal für eine Hochgeschwindigkeitsproduktion zu sein. Bei kleinen Produktionsserien wird er jedoch zu einer erheblichen finanziellen Falle. Wir beobachten regelmäßig, dass Ingenieure versuchen, Hochdruck-Druckguss für kurze Produktionszyklen einzusetzen, nur um festzustellen, dass ihr Budget bereits aufgebraucht ist, bevor überhaupt das erste Bauteil gegossen wurde.
Gehärtete Stahlwerkzeuge zerstören die Gewinnmargen kleiner Serien
Beim Druckguss werden massive, gehärtete Stahlformen benötigt, die aus hochwertigen Werkzeugstählen gefertigt werden, um den enormen Einspritzdrücken standzuhalten.
- Unerschwingliche Anfangsinvestitionen: Die Werkzeugkosten beginnen für eine einzelne Kavität regelmäßig im fünfstelligen Dollarbereich.
- Enorme Stückkostenumlage: Die Verteilung von Formkosten in Höhe von 30.000 $ auf 100 oder 500 Teile verursacht einen untragbaren Aufpreis pro Stück.
- Teure Änderungen: Jede Designanpassung erfordert eine kostspielige CNC-Nachbearbeitung oder sogar die vollständige Verschrottung der Form.
In einem Szenario Druckguss vs. Feinguss umgeht der Feinguss diese hohen Kosten für massive Hartwerkzeuge vollständig, indem kostengünstige Werkzeuge oder direkt gedruckte Modelle verwendet werden.
Erhebliche Verzögerungen bei der Herstellung erster Prototypen
Wenn Sie schnell Metallteile benötigen, ist Druckguss eher hinderlich. Die Konstruktion, Fertigung, Wärmebehandlung und Validierung von Hochdruck-Druckgussformen dauert in der Regel 8 bis 16 Wochen. Monate auf ein erstes Muster zu warten, ist inakzeptabel, wenn Sie bereits nächste Woche Funktionstests durchführen müssen. Wird bei Passformprüfungen ein Konstruktionsfehler entdeckt, muss der gesamte Werkzeugzyklus von vorne beginnen.
Legierungsbeschränkungen: Keine Möglichkeit zur Verarbeitung von Eisenmetallen
Druckguss ist praktisch auf Nichteisenlegierungen mit niedrigem Schmelzpunkt beschränkt – hauptsächlich Aluminium, Zink und Magnesium. Der Temperaturschock und die extremen Temperaturen beim Gießen von Eisenmetallen zerstören gehärtete Stahlformen sehr schnell.
Wenn Ihr Bauteil strukturelle Festigkeit, Verschleißbeständigkeit oder hohe Betriebstemperaturen erfordert – beispielsweise bei hochfesten 4340 Stahlguss oder rostfreien Stahlsorten –, kommt Druckguss aus physikalischen Gründen nicht infrage. Das Feingießen ermöglicht die Verarbeitung dieser anspruchsvollen Eisen- und Speziallegierungen, ohne dass es zu Problemen durch Formverschleiß kommt.
Warum Anlagen für das Feingießen kleiner Serien bei Kleinserien die beste Wahl sind
Beim Vergleichen Feinguss vs. Druckguss / vs. Sandguss, Die Produktion kleiner Stückzahlen war traditionell mit hohen Kosten und erheblichem Aufwand verbunden. Beim Druckguss müssen Zehntausende Euro im Voraus in feste Werkzeuge investiert werden, während Sandguss raue Oberflächen und geringe Maßgenauigkeit hinterlässt, die eine aufwendige CNC-Nachbearbeitung erfordern.
Der Einsatz einer spezialisierten Feingussanlagen für Kleinserien schließen diese Lücke und ermöglichen uns die Herstellung präziser Metallteile zu einem Bruchteil der Einrichtungskosten.
Umgehung kostspieliger Werkzeuge durch 3D-gedruckte Modelle
Die Fertigung spezieller Spritzgussformen für eine Serie von 50 oder 200 Teilen schmälert Ihre Gewinnspanne bereits vor dem ersten Guss. Wir lösen diesen Engpass durch den Einsatz von 3D-gedruckten Wachsmodellen für den schnellen Feinguss und umgehen damit den Einsatz von Metallwerkzeugen vollständig.
- Keine Kosten für Formwerkzeuge: Senden Sie Ihre CAD-Datei direkt an einen SLA- oder DLP-Drucker und verwenden Sie dafür Guss- oder Wachs-Harz.
- Sofortige Musterherstellung: Stellen Sie über Nacht Dutzende komplexer Gussmodelle her, anstatt sechs bis zehn Wochen auf einen Werkzeugmacher zu warten.
- Direktes Ausbrennen: Moderne Modellharze brennen in herkömmlichen Ausbrennöfen sauber aus, ohne sich auszudehnen oder die Keramikschale zu beschädigen.
Komplexe, dünnwandige Teile in Endkontur ohne Entformungsschrägen
Sowohl beim Druckguss als auch beim Sandguss müssen Sie Ihre Bauteile an die Anforderungen der Entformung anpassen. Da beim Feinguss eine verlorene Keramikschale verwendet wird, die nach dem Abkühlen aufgebrochen wird, entfallen diese konstruktiven Einschränkungen:
- Keine Entformungsschrägen erforderlich: Gießen Sie gerade vertikale Wände, tiefe Sacklöcher und Hinterschneidungen, die sich nicht aus einer starren Form entnehmen lassen.
- Dünnwandigkeit: Füllen Sie mithilfe von Vakuumunterstützung komplexe Querschnitte bis zu 1,5 mm oder dünner ohne Kaltläufe.
- Echte endkonturnahe Geometrie: Gießen Sie Gewinde, Innenkanäle und scharf definierte Logos direkt in das Bauteil, um nachträgliche Bearbeitungsschritte zu vermeiden.
Schnelle Designiteration für 10 bis 500 Stück
Der Bereich von 10 bis 500 Stück ist die ultimative Marktlücke für traditionelle Gießereien. Mit einer flexiblen, hauseigenen Feingussanlage können Sie Designänderungen innerhalb weniger Tage statt Monate umsetzen:
| Produktionsfaktor | Druckguss unter Hohem Druck | Sandguss | Feinguss in Kleinserien |
|---|---|---|---|
| Werkzeugmodifikation | Kostspielige Nacharbeit oder vollständiger Neubau | Nachbearbeitung des Modells erforderlich | CAD-Datei aktualisieren und neu drucken |
| Lieferzeit bis zum ersten Bauteil | 8–16 Wochen | 2–4 Wochen | 3–5 Tage |
| Teilgeometrie | Hoch (muss aus der Stanzform entnommen werden) | Niedrig bis mittel | Unbegrenzt (Feingussverfahren) |
| Optimale Chargengröße | 5.000+ Einheiten | 1–50 grobe Einheiten | 10–500 Präzisionseinheiten |
Trifft nach der Chargennummer zwanzig eine technische Änderungsanweisung ein, passen wir einfach das 3D-Modell an, drucken neue Modelle und gießen bereits in der nächsten Schicht die aktualisierten Gussteile.
Unverzichtbare Ausrüstung für den Feinguss in kleinen Serien
Die Einrichtung einer flexiblen Gießereizelle erfordert die richtige Stellfläche, modulare Maschinen und eine präzise Prozesssteuerung. Bei der Abwägung Feinguss vs. Druckguss / vs. Sandguss: Feingussausrüstung für Kleinserien, Präzisionsbeschläge im Feingussverfahren bieten Ihnen unübertroffene geometrische Gestaltungsfreiheit, ohne hohe Investitionskosten zu verursachen. Hier sind die wichtigsten Maschinen und Anlagen, auf die wir setzen, um Schmelzprozesse in kleinen Stückzahlen sauber und effizient durchzuführen.
Modellherstellung: Wachsinjektionsmaschinen und SLA-/DLP-3D-Drucker
Jedes Gussteil beginnt mit einem präzisen Verbrauchsmodell. Für wiederkehrende Kleinserien von 50 bis 500 Stück liefern Tisch-Wachsspritzmaschinen gleichbleibend präzise Wachsmodelle unter Verwendung kostengünstiger Aluminium-Weichwerkzeuge.
Bei der Herstellung von Einzelprototypen oder schnellen Designiterationen verzichten wir vollständig auf die Herstellung aufwendiger Werkzeuge und verwenden stattdessen SLA-/DLP-3D-Drucker mit ausbrennbarem Gießharz. Diese Photopolymermodelle verbrennen rückstandsfrei und ohne Aschereste, sodass wir innerhalb weniger Stunden direkt vom CAD-Modell zum Tauchen in die Schalenformmasse übergehen können.
Keramikschalenformherstellung: Schlickermischer und Wirbelbett-Sandaufbereitungsanlagen
Eine gleichmäßige Suspension der Schlickermasse und eine einheitliche Stuckbeschichtung sind entscheidend, um Rissbildungen in der Schale unter thermischer Schockbelastung zu vermeiden. Kontinuierliche Schlickmischer: Hochbelastbare Rotationstanks halten feuerfeste Pulver (Zirkon oder Quarzglas) und kolloidale Silikatbinder ständig in Bewegung, um Ablagerungen und Lufteinschlüsse zu verhindern. Wirbelbett-Sandbeschichtungsanlagen: Durch den Einsatz von Druckluft mit niedrigem Druck werden feuerfeste Sande in Schwebe gehalten. So können wir komplexe Wachsbaumstrukturen gleichmäßig beschichten, ohne feine Details oder empfindliche Wachsanschnitte zu beschädigen.
Formvorbereitung: Entwachsungsautoklaven und Ausbrennöfen
Um das Modell zu entfernen, ohne die noch nicht gebrannte Keramikschale zu beschädigen, ist eine schnelle Wärmeübertragung erforderlich. Dampf-Entwachsungsautoklaven erzeugen Druck und schmelzen den Großteil des Wachses innerhalb weniger Minuten heraus, bevor es sich ausdehnen und die Schalenwände zum Bersten bringen kann.
Nach dem Entwachsen werden die Schalen in Hochtemperatur-Ausbrennöfen überführt. Wir erhitzen die Formen mithilfe einer kontrollierten Temperaturkurve bis auf 1.000 °C unter Einsatz eines industriellen Brennofen für Keramikschalen beim Feinguss von Stahl und Legierungen um sämtliche verbleibenden Kohlenstoffrückstände auszubrennen und die keramische Bindung vor dem Gießen vollständig zu sintern.
Schmelzen und Gießen: Vakuum-Induktionsschmelzöfen und Schleudergießmaschinen
Der abschließende Gießvorgang erfordert eine präzise Temperaturführung und Atmosphärenkontrolle: Vakuum-Induktionsschmelzöfen (VIM): Unverzichtbar für gießempfindliche Edelstähle, Nickel-Superlegierungen und reaktive Metalle. Das Schmelzen unter Vakuum oder einer Schutzgasatmosphäre aus Argon verhindert die Oxidation der Schmelze, Gasporosität und Schlackeneinschlüsse. Schleudergießmaschinen: Bei dünnwandigen Geometrien und Mikrostrukturen treibt die Zentrifugalkraft die geschmolzene Legierung wesentlich zuverlässiger als beim reinen Schwerkraftgießen tief in den Formhohlraum. Dadurch werden messerscharfe Kanten und eine hohe strukturelle Integrität gewährleistet.
Kosten- und Durchlaufzeitvergleich für 100 Teile
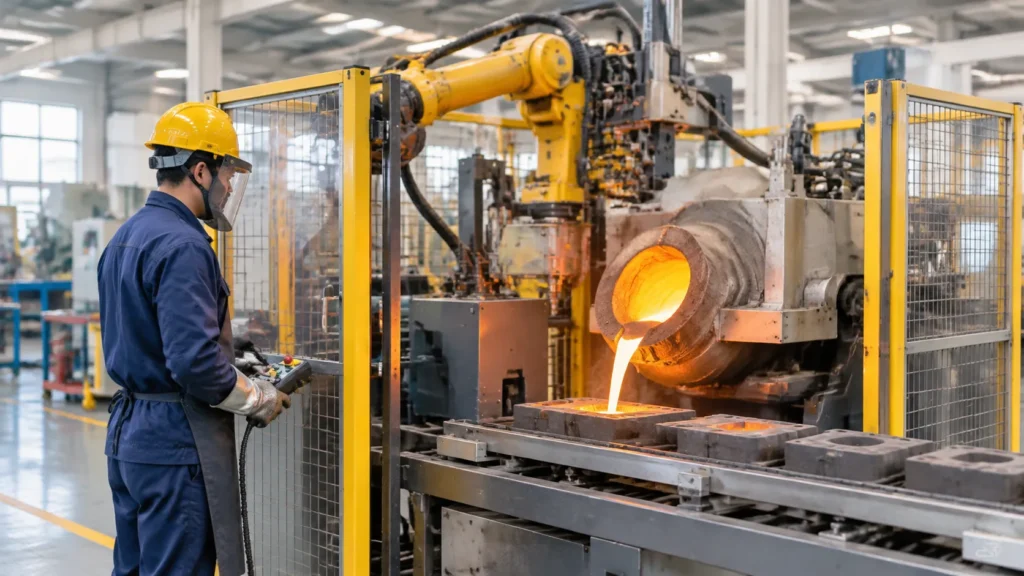
Bei der Bewertung der Kleinserienfertigung von 100 Teilen ändern sich die wirtschaftlichen Rahmenbedingungen je nach gewähltem Fertigungsverfahren erheblich. Bei kleinen Stückzahlen bietet das Feingießen häufig das beste Verhältnis zwischen einer hochwertigen Oberflächenbeschaffenheit und den Gesamtkosten, insbesondere wenn die hohen Einstiegskosten des Druckgusses vermieden werden sollen.
Wirtschaftliche Vergleichsmatrix (100 Stück)
| Faktor | Sandguss | Investitionsgießen | Die Gusseisenherstellung |
|---|---|---|---|
| Erstwerkzeuge | Niedrig | Niedrig bis Moderat | Sehr Hoch |
| Durchlaufzeit | Schnell | Mäßig | Langsam |
| Nachbearbeitung | Hoch | Niedrig | Niedrig |
| Kosten pro Teil | Mäßig | Wettbewerbsfähig | Hoch (bei Amortisierung) |
Analyse der Zusammenhänge
- Anfängliche Einrichtung: Beim Sandguss fallen die geringsten Werkzeugkosten an, allerdings sind die Stückkosten aufgrund des umfangreichen Nachbearbeitungsaufwands häufig höher. Druckguss ist bei einer Produktionsmenge von 100 Stück selten wirtschaftlich, da sich die enormen Kosten für gehärtete Stahlformen nicht effizient amortisieren lassen.
- Produktionseffizienz: Anlagen für das Feingießen in Kleinserien ermöglichen eine flexible und schnelle Produktion. Durch den Einsatz von 3D-gedruckten Modellen umgehen wir die Notwendigkeit teurer Metallformen und schließen so effektiv die Lücke zwischen Prototypenfertigung und Serienproduktion.
- Sekundäre Nachbearbeitung: Dank der Near-Net-Shape-Fähigkeit des Feingießens verlassen die Teile die Keramikschale bereits mit Abmessungen, die nahe an den Endmaßen liegen. Dadurch reduzieren sich Zeitaufwand und Kosten für die CNC-Bearbeitung oder das manuelle Schleifen erheblich, die normalerweise erforderlich sind, um die rauen Oberflächen zu bearbeiten, die beim Sandguss häufig entstehen.
Für Projekte, bei denen Maßtoleranzen und Oberflächenqualität unverzichtbar sind, lohnt sich ein Vergleich der Kosten und Materialien von Druckguss und Feinguss Veranschaulicht, warum das Feingussverfahren bei Produktionsserien mit mittleren bis kleinen Stückzahlen weiterhin der Standard ist.
Einrichtung einer hauseigenen Gießzelle für Kleinserien

Wenn Sie Ihre Gießprozesse ins eigene Haus verlagern, erhalten Sie die volle Kontrolle über Ihre Produktionsplanung. Wenn wir vergleichen Feinguss vs. Druckguss / vs. Sandguss: Feingussausrüstung für Kleinserien, bietet eine Feingusszelle die höchste Präzision bei minimalem Platzbedarf. Eine funktionsfähige, modulare Anlage erfordert eine sorgfältige Planung der Hallenaufteilung, dedizierte Versorgungseinrichtungen und strenge Umweltkontrollen.
Platzbedarf in der Produktionshalle und Anforderungen an die Stromversorgung
Für Kleinserien benötigen Sie keine riesige Gießereihalle. Eine separate Gießzelle mit 400 bis 800 sq. ft. bietet ausreichend Platz für einen vollständigen Feingussprozess im Wachsausschmelzverfahren:
| Arbeitsstation | Empfohlener Platzbedarf | Anforderungen an Stromversorgung und Betriebsmittel |
|---|---|---|
| Modellvorbereitung und 3D-Druck | 80–120 sq. ft. | 110 V / 220 V Einphasenstrom, saubere Druckluft |
| Schalenbeschichtung und Trocknung | 100–150 sq. ft. | 220 V einphasig, kontinuierliche Klimatisierung |
| Entwachsungs- und Ausbrennofen | 80–100 sq. ft. | 220 V/480 V dreiphasig oder Erdgas/Propan |
| Schmelz- und Gießstation | 120–150 sq. ft. | 480 V dreiphasig (15–30 kW für Induktionsschmelzgeräte), Kühlwasserkreislauf |
| Ausbrech- und Abtrennstation | 60–80 sq. ft. | 220 V, Druckluft mit hohem Volumenstrom für Druckluftwerkzeuge |
Abluftanlagen und kontrollierte Trocknungsräume für Keramikschalen
Keramische Schlickerschichten erfordern eine gleichmäßige Trocknung, um ein Aufplatzen der Form während des Gießvorgangs zu verhindern. Das Verständnis der Keramikschale-Investitionsgießprozess und dessen Vorteile hilft Ihnen dabei, die Luftstrom- und Feuchtigkeitseinstellungen für eine gleichbleibende Formfestigkeit präzise abzustimmen.
- Umgebungsbedingungen im Schalenraum: Halten Sie die Temperatur zwischen 68 °F und 72 °F (20 °C bis 22 °C) und die relative Luftfeuchtigkeit zwischen 45 % und 55 %. Eine konstante Luftbewegung beschleunigt die Trocknung der einzelnen Schichten, ohne empfindliche Wachsschichten reißen zu lassen.
- Absaugung bei Ausbrennen und Schmelzen: Installieren Sie eine separate Absaughaube mit einer lokalen Abluftanlage, die Wachsdämpfe aus der Verbrennung und Metalldämpfe zuverlässig absaugen kann. Leiten Sie die Abgase Ihres Ausbrennofens niemals in die gemeinsame Raumluft der Werkstatt.
Sicherheitsausrüstung und sicherer Umgang mit geschmolzenem Metall
Geschmolzenes Metall verzeiht keine Fehler. Jeder Mitarbeiter in Ihrem Gießbereich benötigt vor Beginn des Schmelzvorgangs eine geeignete persönliche Schutzausrüstung:
- Persönliche Schutzausrüstung für Gießereien: Vollgesichtsschutzschilde mit klarem Sichtfeld und Infrarotschutz, aluminisierte Gießereischürzen aus zweigeteiltem Rindspaltleder, Wollunterkleidung sowie aluminisierte Lederstiefel mit Spats.
- Handhabung der Werkzeuge: Überprüfen Sie Graphittiegel und robuste Gießzangen vor dem Vorwärmen auf feinste Haarrisse.
- Beseitigung von Feuchtigkeit: Halten Sie sämtliches Einsatzmetall, Angussreste und Abschöpfstangen absolut trocken. Wärmen Sie jedes Metallstück auf der Ofenplattform vor, um explosive Dampfreaktionen zu verhindern, wenn das Einsatzmaterial in das flüssige Metallbad gegeben wird.
Häufig gestellte Fragen
Ist Feinguss bei kleinen Serien kostengünstiger als Sandguss?
Ja, insbesondere bei komplexen Geometrien oder engen Toleranzen. Während beim Sandguss die anfänglichen Kosten für die Formkästen geringer sind, erfordern die raue Oberflächenbeschaffenheit und die notwendigen Formschrägen einen erheblichen nachträglichen CNC-Bearbeitungsaufwand. Bei der Bewertung Feinguss vs. Druckguss / vs. Sandguss: Feingussausrüstung für Kleinserien, verschiebt sich die Gesamtkostenbetrachtung zugunsten des Feingusses. Durch den Einsatz von 3D-gedruckten Modellen, mit denen sich aufwendige Werkzeuge vermeiden lassen, können Sie Gussteile mit nahezu endgültiger Form direkt aus der Gussform herstellen. Um die direkten Unterschiede in der Fertigung besser zu verstehen, untersuchen Sie die Vorteile des Investitionsgusses gegenüber Green-Sand-Guss hinsichtlich Ausschussquoten und Bearbeitungsaufwand.
Können Anlagen für den Feinguss in Kleinserien Stahl und Titan schmelzen?
Ja. Moderne Feingussanlagen für Kleinserien in Kombination mit einem kompakten Induktionsschmelzsystem können problemlos Edelstahl, Kohlenstoffstahl und hochtemperaturbeständige Nickel-Superlegierungen verarbeiten. Für reaktive Metalle wie Titan ist eine spezielle Vakuum-Induktionsschmelzanlage mit Kaltwandtiegel erforderlich, um Oxidation und Verunreinigungen durch interstitielle Elemente zu verhindern. Für herkömmliche Eisengussverfahren sind lediglich ausreichend leistungsstarke Induktionsspulen und auf das jeweilige Zielmetall abgestimmte feuerfeste Tiegel erforderlich.
Wie schnell kann man von einem CAD-Entwurf zu einem fertigen Metallgussteil gelangen?
Vom digitalen CAD-Modell bis zum gegossenen und fertiggestellten Metallteil können nur 48 bis 72 Stunden vergehen:
- Tag 1: Opfermodelle aus gießbarem Harz oder Wachs im 3D-Druck herstellen, reinigen und aushärten.
- Tag 2: Die Modelle zu Gussbäumen zusammenfügen, mithilfe von Schlickermischern und Wirbelschichtanlagen mehrere Schlickerschichten auftragen und die Keramikschale trocknen lassen.
- Tag 3: Entfernen Sie das Wachs in einem Blitzbrandofen, wärmen Sie die Keramikform vor, schmelzen Sie die Charge und gießen Sie Ihre Legierung.
Vergleichen Sie diese Durchlaufzeit mit dem Standard von 8 bis 12 Wochen für die spanende Bearbeitung von gehärteten Stahlwerkzeugen im Druckgussverfahren.
Welche Mindestausstattung ist erforderlich, um mit dem Gießen im eigenen Betrieb zu beginnen?
Um eine funktionsfähige Produktionszelle für kleine Stückzahlen ohne massive Kapitalinvestitionen zu betreiben, sollten Sie diese fünf grundlegenden Maschinen priorisieren:
- Modellbauer: Ein industrieller SLA/DLP-3D-Drucker für direkt ausgießbare Harzmodelle oder ein kompakter Tisch-Wachsinjektor.
- Tauchstation für die Keramikschale: Eine motorisierte Mischtrommel für Schlicker und ein manuelles oder luftfluidisiertes Sandrieselbett.
- Ausbrennofen: Ein elektrischer, programmierbarer Keramik-Ausbrennofen, der für die Entwachsung und das Aushärten der Form Temperaturen von 1000 °C bis 1100 °C erreichen kann.
- Schmelzanlage: Ein kompakter, modularer Induktionsschmelzofen, der auf Ihr Chargengewicht abgestimmt ist.
- Ausrüstung für die Nachbearbeitung: Ein Drucklufthammer zum Ausschlagen von Gussschalen und eine Standard-Sandstrahlkabine mit Strahlmittelperlen.


 German
 English
 Russian