

6. November 2026
Entdecken Sie zuverlässige Feingussanlagen für die Kleinserienfertigung, die eine präzise, flexible und effiziente Metallgusserzeugung ermöglichen
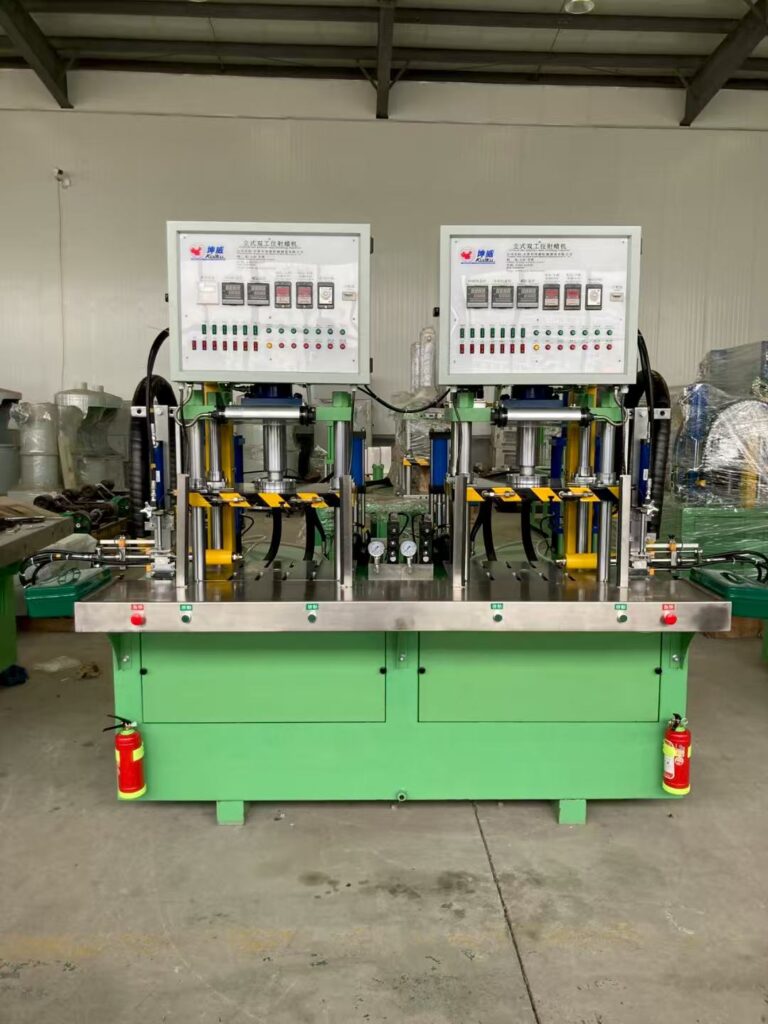
Flexible Modellherstellung für Gießereien mit hoher Variantenvielfalt
Wir entwerfen unsere Feingussanlagen für die Kleinserienfertigung Entwickelt, um die zentralen Herausforderungen von Gießereien mit hoher Variantenvielfalt und geringen Stückzahlen zu bewältigen. Durch den Fokus auf Modularität und Präzision beseitigen wir Engpässe bei der Einrichtung, die typischerweise die Effizienz des Wachsausschmelzverfahrens beeinträchtigen.
Beseitigung von Einrichtungsengpässen
Unsere Systeme sind darauf ausgelegt, die Umrüstzeiten zwischen verschiedenen Aufträgen zu minimieren. Durch die Optimierung der Formmontage und des Kalibrierungsprozesses stellen wir sicher, dass Ihr Team weniger Zeit mit der Einstellung der Anlagen und mehr Zeit mit der Herstellung hochwertiger Modelle verbringt.
Verdopplung des Bedienerdurchsatzes
Unsere Zweistationen-Konfigurationen ermöglichen es einer einzelnen Bedienperson, zwei unterschiedliche Produktionszyklen gleichzeitig zu steuern. Während eine Station abkühlt oder ein Werkzeugwechsel durchgeführt wird, bleibt die andere im aktiven Einspritzbetrieb. Dadurch lässt sich Ihr Produktionspotenzial effektiv verdoppeln, ohne zusätzlichen Platzbedarf in der Fertigung.
Vermeidung von Modellverformungen
Dünnwandige Bauteile sind besonders anfällig für volumetrische Schrumpfung und geometrische Verformungen. Wir integrieren eine präzise Temperaturregelung und kontrollierte Einspritzdruckprofile, um Folgendes sicherzustellen: Dimensionsstabilität: Gleichmäßige Wachskühlung auch bei komplexen Geometrien. Minimierte Schrumpfung: Gezielte Nachdruckphasen zum Ausgleich der Schrumpfung während der Erstarrungsphase. Strukturelle Integrität: Gleichmäßige Dichte, die innere Hohlräume oder Oberflächenabsenkungen bei filigranen Mustermerkmalen verhindert.
Präzisionsgefertigte Teilsysteme für gleichbleibend hochwertige Wachsmodelle
Wir entwickeln unsere Anlagen für den Feinguss in Kleinserien auf Basis robuster, wartungsfreundlicher Teilsysteme, die bei jedem Zyklus eine hohe Maßhaltigkeit gewährleisten. Durch die Trennung kritischer Prozessphasen in spezielle mechanische und thermische Zonen vermeiden wir Prozessabweichungen, die bei der Kleinserienfertigung häufig die Produktionsqualität beeinträchtigen.
Unabhängige hydraulische Spannarchitektur mit zwei Stationen
Unsere Zwei-Stations-Wachsinjektionsmaschine für Investmentguss verwendet separate Hydraulikkreisläufe für jede Arbeitsstation. Station A und Station B arbeiten mit jeweils eigenen Proportionalventilen und ermöglichen so den gleichzeitigen Betrieb völlig unterschiedlicher Formen ohne Druckabfälle zwischen den Stationen.
- Isolierte Spannkräfte: Die unabhängige Zylinderregelung verhindert Spannverformungen, wenn benachbarte Stationen betätigt werden.
- Hydraulik mit zwei Kreisläufen: Zykluszeit, Spanngeschwindigkeit und Nachdruck werden über unabhängige Steuerungslogiken geregelt.
- Keine gegenseitige Beeinflussung: Druckspitzen beim Schließen der Form auf einer Seite haben keinen Einfluss auf die Durchflussraten der anderen Seite.
Intelligente PID-Temperaturregelung mit mehreren Zonen
Eine präzise Temperaturkonditionierung des Wachses verhindert vorzeitige Erstarrung und Einfallstellen. Wir unterteilen das Temperaturmanagement in separate, digital überwachte Heizzonen:
- Wachskonditionierungsbehälter: Pastöses oder flüssiges Wachs wird mithilfe von Heizelementen mit geringer Wattdichte gleichmäßig erwärmt, um eine thermische Zersetzung zu vermeiden.
- Isolierte Förderleitungen: Elektrisch beheizte Schläuche gewährleisten eine gleichbleibende Fließfähigkeit des Materials bis hin zum Einspritzverteiler.
- Düsenbereichsregelung: Separate PID-Regelkreise an der Düsenspitze verhindern das Einfrieren der Düse und die Bildung von Fäden während der Werkzeugtrennung.
- Thermische Stabilität: Sensoren mit geschlossenem Regelkreis halten die Temperaturtoleranzen innerhalb ±0,5°C entlang des gesamten Förderwegs.
Dynamische Abstimmung des Einspritzstroms und blasenfreie Entgasung
Eingeschlossene Luft und turbulente Strömungen verursachen Porosität im Formteil. Wir beheben beide Probleme bereits in der Phase der Materialzufuhr:
- Proportionale Durchflussprofilierung: Mehrstufige Einspritzkurven ermöglichen einen langsamen Eintritt in den Anschnitt, um Lufteinschlüsse zu vermeiden, und erhöhen anschließend den Druck schrittweise bis zum vollen Nachdruck, um komplexe dünnwandige Bereiche vollständig zu füllen.
- Vakuumentgasung: Die integrierte Entgasung des Vorratsbehälters entfernt Mikrobläschen aus dem geschmolzenen Wachs, bevor es den Einspritzzylinder erreicht.
- Geschlossener Druckhaltekreislauf: Gesteuerte Nachdruckzyklen gewährleisten eine konstante Dichte, während das Modell im Werkzeug abkühlt.
Schnellwechsel-Aufspannplatten für Prototypenwerkzeuge
Kleinseriengießereien können sich keine langen Rüstzeiten zwischen einzelnen Aufträgen leisten. Deshalb gestalten wir unseren Aufspannplatten-Arbeitsbereich für schnelle mechanische Werkzeugwechsel:
- Standardisierte T-Nuten-Anordnungen: Ermöglichen den Einsatz kundenspezifischer Prototypenwerkzeuge, modularer Aluminiumformen und Konfigurationen mit manuellen Einlegeteilen ohne individuelle Nachbearbeitung.
- Einstellbare lichte Weite und Hubhöhe: Einfache Anpassung an unterschiedliche Werkzeugpakethöhen bei verschiedenen Produktionsläufen.
- Schnellkupplungsanschlüsse für Versorgungsleitungen: Integrierte Kühlleitungen und Auswerferschnittstellen lassen sich mit wenigen Handgriffen anschließen, sodass neue Werkzeuge innerhalb weniger Minuten betriebsbereit sind.
Technische Parameter von Anlagen für den Feinguss in Kleinserien
Wir entwickeln unsere kompakten Wachsspritzanlagen so, dass sie eine stabile Werkzeugspannung mit einer präzisen volumetrischen Durchflussregelung kombinieren. Nachfolgend finden Sie die wichtigsten Betriebsparameter unserer standardmäßigen Feingussanlage für Kleinserien mit zwei Arbeitsstationen, die speziell für Rapid Prototyping und Gießereibetriebe mit kurzen Produktionsläufen konzipiert wurde.
Technische Hauptspezifikationen der Maschine
| Parameter | Station A (Standardwerkzeugausstattung) | Station B (Hohe Variantenvielfalt / Schnellwerkzeugausstattung) |
|---|---|---|
| Clampkraft | 80 kN (8 metrische Tonnen) | 80 kN (8 metrische Tonnen) |
| Plattenabmessungen (B × H) | 450 mm × 400 mm | 450 mm × 400 mm |
| Öffnungsweite (max./min.) | 380 mm / 120 mm | 380 mm / 120 mm |
| Maximales Einspritzvolumen | 1,8 Liter pro Schuss | 1,8 Liter pro Schuss |
| Indruckbereich | 0,5 bis 6,5 MPa (proportional) | 0,5 bis 6,5 MPa (proportional) |
| Wachstankkapazität | 35 Liter (unabhängig) | 35 Liter (unabhängig) |
| Hydrauliksystemdruck | 14 MPa | 14 MPa |
| Angeschlossene elektrische Leistung | 11 kW (400 V / 3-phasig / 50–60 Hz) | Integriertes gemeinsames Leistungspaket |
| Stellfläche (L × B × H) | Gesamtstellfläche der Zelle: 2.100 mm × 1.350 mm × 1.950 mm |
Schließkraft und nutzbare Aufspannplattenabmessungen
- Starre Schließeinheit mit vier Führungssäulen: Gewährleistet eine gleichmäßige Schließkraft von 8 Tonnen über die gesamte Aufspannfläche von 450 × 400 mm und verhindert so Gratbildung an der Trennebene bei Prototypenwerkzeugen.
- Flexible Werkzeugöffnungshöhe: Ermöglicht Werkzeughöhen von 120 mm bis 380 mm mit mechanischen Hubbegrenzungen und einen schnellen Wechsel zwischen kleinen Handwerkzeugen und automatisierten modularen Werkzeugen.
Einspritzvolumen und proportionale Druckbereiche
- Präzise volumetrische Dosierung: Verdrängt pro Schuss bis zu 1,8 Liter Konditionierwachs bei einer Einspritzgenauigkeit von ±0,5 cm³.
- Proportionalventil mit geschlossenem Regelkreis: Reguliert den Wachsfluss über zwei unterschiedliche Druckstufen – schnelles Füllen bei niedrigem Druck, gefolgt von einer programmierbaren Hochdruck-Nachdruckphase, um Kavitation zu verhindern, bevor das Wachs in die Keramikschale-Investitionsgießprozess und dessen Vorteile Arbeitsablauf.
Hydraulische Leistungsdaten und Abmessungen des Anlagenlayouts
- Hydraulikkreislauf mit bedarfsgerechter Steuerung: Verstellbare Kolbenpumpen begrenzen den grundlegenden Energieverbrauch während des kontinuierlichen Mehrstationenbetriebs auf unter 11 kW.
- Kompakte Stellfläche der Gießanlage: Die Anlage benötigt lediglich 2,8 m² Bodenfläche und ermöglicht es Bedienern, innerhalb eines kompakten Produktionszellenlayouts zwei Formen gleichzeitig zu betreiben.
Schlüsselfertige Integration in Produktionszellen für Kleinserien

Die Integration einer Wachsmuster-Spritzgießpresse in Produktionsabläufe für Kleinserien erfordert eine unmittelbare Kompatibilität mit nachgelagerten Prozessschritten. Wir konstruieren unsere Anlagen für den Feinguss in Kleinserien so, dass sie sich nahtlos in nachgelagerte Stationen für den Baumaufbau, das Tauchen und das Entwachsen integrieren lassen, ohne dass Änderungen an den Sekundärwerkzeugen erforderlich sind.
Herstellung gratfreier Wachsmuster für Prototypenläufe
Gratbildung an der Trennebene verursacht zusätzlichen Arbeitsaufwand und beeinträchtigt die Maßhaltigkeit bei Prototypenserien. Wir lösen dieses Problem durch die Abstimmung einer direkten hydraulischen Schließkraftregelung mit einer Einspritzsteuerung im geschlossenen Regelkreis: Hohe Parallelität der Aufspannplatten: Verhindert die Bildung mikroskopischer Spalte bei maximalen Nachdruckdrücken von bis zu 80 bar. Ausgewogenes Wärmeprofil: Beheizte Düsenenden verhindern ein vorzeitiges Erstarren und unterbinden dadurch Einspritzdruckspitzen, die zum Öffnen der Formhälften führen. Minimaler Nachbearbeitungsaufwand: Die Teile werden direkt nach dem Auswerfen aus der Form zu den Montagebäumen übertragen, ohne dass ein manuelles Entgraten erforderlich ist.
Montagebaum-Konfigurationen mit vorhersehbarer thermischer Schrumpfung
Eine präzise Maßkontrolle der einzelnen Modelle gewährleistet eine problemlose Montage der Angüsse. Gleichmäßige Dichte: Eine präzise proportionale Verdichtung verhindert das Absinken des Kerns und eine ungleichmäßige Schrumpfung über unterschiedliche Querschnitte hinweg. Standardisierte Anschnitte: Angusskanäle und Modelle verbinden sich bei standardisierten Heißmessertemperaturen sicher mit dem zentralen Wachsbaum, ohne dass sich die Modelle verformen. Chargenkonsistenz: Jedes Wachsmodell weist eine gleichmäßige Volumenmasse auf und gewährleistet dadurch vorhersehbare Metallfüll- und Erstarrungsprozesse während des Gießens.
Kompatibilität mit Schlickertauchen und dem Aufbau keramischer Schalen
Unsere Anlagen für den Feinguss im Kleinserienbereich eignen sich sowohl für gefüllte als auch für ungefüllte Industriewachse und erzeugen glatte Oberflächen, die die Haftung der Grundschicht verbessern: Benetzbarkeit: Die Oberflächenspannung ermöglicht eine gleichmäßige Beschichtung mit Primärzirkon- oder Kieselsolschlickern und verhindert das Abstoßen des Schlickers. Blasenabweisung: Eine gleichmäßige Wachsdichte verhindert Mikroporosität auf den Modelloberflächen und verhindert, dass Luftblasen beim automatisierten oder manuellen Eintauchen in den Schlicker haften bleiben. Festigkeit der Schalenschichten: Stabile Modelloberflächen verhindern das Abplatzen der Schale während des mehrschichtigen Stuckauftrags.
Sauberes Entwachsen und zuverlässige Ausbrennleistung im Autoklaven
Die schnelle Ausdehnung während des Entwachsens ist die Hauptursache für Risse in Keramikschalen. Wir optimieren die Parameter der Wachsaufbereitung, um eine vollständige und saubere Entfernung während der thermischen Verarbeitung sicherzustellen: Schnelle Wärmeleitung: Wachsmischungen schmelzen im Inneren nahe der Schalenbegrenzung schnell in einem Dampfentwachsungsautoklaven, wodurch das Wachs schnell entfernt wird, und der hydraulische Druck abgebaut wird, bevor die Schale brechen kann. Geringe Ascherückstände: Die vollständige Entfernung des Wachses hinterlässt nach der Verarbeitung keinerlei Kohlenstoffrückstände in einem Brennofen für Keramikschalen beim Feinguss von Stahl und Legierungen, und gewährleistet saubere Formhohlräume, die zum Metallgießen bereit sind.
Validierte Gusswerkstoffe und industrielle Anwendungen

Unsere Anlagen für den Feinguss in Kleinserien verarbeiten verschiedenste Modellwerkstoffe und erfüllen enge Toleranzvorgaben in anspruchsvollen technischen Branchen. Wir entwickeln jede Wachspressen-Spritzgießmaschine so, dass sie komplexe Modelle zuverlässig und wiederholgenau fertigt – unabhängig davon, ob Sie Superlegierungen oder hochfeste Edelstahlqualitäten vergießen.
Verarbeitung von ungefüllten, gefüllten, emulgierten und wasserlöslichen Wachsen
Unterschiedliche Bauteilgeometrien erfordern spezifische Wachsformulierungen. Wir kalibrieren unsere Temperieraggregate und Hydrauliksysteme so, dass sie Standard- und Spezialwerkstoffe ohne Phasentrennung oder thermische Zersetzung verarbeiten können:
- Gefüllte Wachse: Werden unter kontinuierlicher, schonender Rührung mit niedriger Scherbelastung gehalten, damit die Füllstoffe gleichmäßig verteilt bleiben und lokale Schwindung an massiven Bauteilabschnitten verhindert wird.
- Ungefüllte und emulgierte Wachse: Werden bei niedrigen Temperaturen in pastösem Zustand eingespritzt, um scharfe Kanten zu erzielen und die thermische Schrumpfung zu reduzieren.
- Wasserlösliche Wachse und lösliche Kerne: Werden präzise geformt, um komplexe Innenkanäle, Hinterschneidungen und komplizierte Hohlräume abzubilden.
Laufradschaufeln und Strukturhalterungen für die Luft- und Raumfahrt
Die Prototypenentwicklung für die Luft- und Raumfahrt erfordert dünne Hinterkanten und absolute Kavitationsfreiheit. Unser Feingusssystem für Kleinserien gewährleistet wiederholgenaue Strömungsprofile für Präzisions-Aerospace-Gusskomponenten beispielsweise ummantelte Laufräder, Leitschaufeln und gewichtsoptimierte Strukturhalterungen für Flugzeugzellen. Die geschlossene Regelung des Einspritzvorgangs verhindert Oberflächenfließlinien und gewährleistet bereits vor dem Schalenaufbau Profilgenauigkeiten im Mikrozollbereich.
Orthopädische Implantate und Prototypenentwicklung für chirurgische Instrumente
Bei medizinischen Hardwarekomponenten gibt es keinerlei Spielraum für geometrische Abweichungen. Wir konfigurieren unsere Prototypenanlage für den Feinguss, um chirurgische Feinzangen, Knochenplatten und Hüftschaftprototypen herzustellen. Die Kontrolle der Wachsviskosität und des Spanndrucks gewährleistet eine exakte Reproduktion organischer Konturen und poröser Oberflächenstrukturen, die für klinische Endprodukte unter strengen Anforderungen erforderlich sind. Toleranzen des Prozesses der Metallinvestitions-Gussherstellung.
Automobilkrümmer, Turboladerkomponenten und kundenspezifische Hardware
Für die Entwicklung von Automobilkomponenten in Kleinserien, Hochleistungsrennsport und Spezialhardware:
| Komponententyp | Materialschwerpunkt | Vorteile des Einspritzverfahrens |
|---|---|---|
| Turbolader-Laufräder | Wachs mit Füllstoffen | Stabile Schaufelteilung und ausgewogene Gewichtsverteilung |
| Abgasflansche und Abgaskrümmer | Emulgiertes Wachs | Stabilität bei Übergängen von dicken zu dünnen Wandbereichen ohne Einfallstellen |
| Kundenspezifische Fahrwerkskomponenten | Gerades Modellwachs | Schnelle Zyklusdurchführung mit präzisen Trennlinien |
Durch die Kombination starrer Druckplatten mit einer reaktionsschnellen Temperaturregelung ermöglicht unsere Maschinentechnik Gießereien die direkte Kontrolle über kurzfristige Produkteinführungen und Produktionspläne mit hoher Variantenvielfalt.
Niedrigere Gesamtbetriebskosten bei kleinen Produktionsserien
Kleine Produktionsserien werden unwirtschaftlich, wenn Verbrauchsmaterialverluste, unnötiger Stromverbrauch im Leerlauf und übermäßiger Platzbedarf die Stückkosten in die Höhe treiben. Wir haben unsere Feingussanlagen für Kleinserien so konzipiert, dass diese versteckten Betriebskosten in jeder Phase des Formgebungsprozesses eliminiert werden.
Reduzierung von Rohwachsverlusten durch tropffreie Düsen mit geschlossenem Regelkreislauf
Werkzeugwechsel und häufige Zyklusunterbrechungen beim Kleinserienguss führen typischerweise zu Nachtropfen an den Düsen, zur Wachsdegradation und zu Ausschuss durch Gratbildung bei der Nachbearbeitung. Unser geschlossenes Einspritzsystem verhindert diese Verluste:
- Mechanismus zur sicheren Absperrung: Federbelastete und pneumatisch unterstützte Absperrstifte verschließen die Düsenspitze unmittelbar nach Abschluss des Zyklus und verhindern so, dass geschmolzenes Wachs auf die Druckplatten tropft.
- Geschlossener Spülkreislauf: Spülzyklen führen das überschüssige Wachs direkt in den beheizten und temperierten Vorratsbehälter zurück, anstatt es in Ausschussbehältern zu sammeln. Dadurch bleibt die Viskosität konstant und Kreuzkontaminationen werden vermieden.
- Minimierung der Nachbearbeitung: Durch die Fertigung wiederholgenauer, tropffreier Schüsse vermeiden unsere Anlagen Gratlinien und nachträgliche Beschnittarbeiten. Beim Vergleich 3D-gedrucktes Wachs vs. injiziertes Wachs für das Gießen, erzeugen eingespritzte Muster über wiederholte Chargen hinweg deutlich weniger Materialabfall.
Reduzierung des Energieverbrauchs durch bedarfsgerechte Hydraulikversorgung
Herkömmliche hydraulische Wachsmodelleinspritzmaschinen betreiben kontinuierlich Pumpen mit konstantem Fördervolumen. Dabei wird überschüssiges Öl über Druckbegrenzungsventile abgeleitet, wodurch unnötige Wärme entsteht. Wir ersetzen das kontinuierliche Pumpen durch eine bedarfsgesteuerte servohydraulische Architektur:
- Kein Energieverbrauch im Leerlauf: Der drehzahlvariable Antrieb schaltet sich während der Abkühlung der Modelle und der Formvorbereitung ab und verbraucht nahezu keine Energie, während die Werkzeuge stillstehen.
- Proportionaler Durchfluss nach Bedarf: Die Ölzufuhr wird in Echtzeit exakt an die erforderliche Schließkraft und Einspritzgeschwindigkeit angepasst. Dadurch lässt sich der gesamte Stromverbrauch um bis zu 45 % senken.
- Geringere Kühllast: Da das Öl nicht ständig durch Bypassventile gepresst wird, bleibt die Wärmeentwicklung minimal. Dadurch wird die Belastung externer Kühlaggregate reduziert und die Lebensdauer der Hydraulikflüssigkeit verlängert.
Maximale Flächeneffizienz in kompakten Gießereizellen
Die verfügbare Bodenfläche ist ein wesentlicher begrenzender Faktor in modernen Präzisionsgießereien. Unsere kompakte Gießereiausrüstung integriert den Öltank, die Kühlanschlüsse, die elektrischen Steuerungen und den Hydraulikverteiler in einer platzsparenden, eigenständigen Einheit.
| Kostenfaktor | Herkömmlicher Aufbau einer Wachsinjektionsanlage | Unsere Feingussanlagen für Kleinserien |
|---|---|---|
| Energieverbrauch im Leerlauf | Kontinuierlicher Motorbetrieb | Bedarfsgesteuerte Abschaltung der Servohydraulik |
| Materialabfall | Offene Düse mit Nachtropfen und manuellem Abtrennen | Geschlossener Regelkreis mit tropffreier Nadelabsperrung |
| Maschinenstellfläche | Separates Pumpenaggregat, Hydraulikbehälter und Spanneinheit | Vollständig integrierte, eigenständige Einzelzelle |
| Werkzeugwechsel | 30–45 Minuten für die manuelle Verschraubung | Schnellwechseleinrichtungen an der Aufspannplatte in weniger als 10 Minuten |
Durch die Zusammenführung dieser Funktionen in einem einzigen stabilen Rahmen ermöglichen wir Ihnen, flexible Gießzellen für eine hohe Variantenvielfalt und kleine Losgrößen direkt neben Ihren Schalenfertigungsbereichen einzurichten, ohne kostspielige Änderungen an der Werksinfrastruktur vornehmen zu müssen.
Sicherheitsstandards und Qualitätsabnahmeprüfungen in Gießereien

Zuverlässigkeit in der Gießereiproduktion beginnt mit einer strengen Validierung direkt in der Fertigung. Jede einzelne unserer Anlagen für Feinguss in kleinen Losgrößen wird vor dem Versand einer gründlichen Prüfung unterzogen, um sicherzustellen, dass unsere Maschinen den globalen Anforderungen entsprechen. Gussqualitätsstandards für zuverlässige Metallteile durch Direkt aus der Kiste.
72-Stunden-Protokolle für kontinuierliche Druck- und Temperaturprüfungen
Wir verhindern frühzeitige Komponentenausfälle, indem wir jede Maschine vor der endgültigen Freigabe einem ununterbrochenen 72-stündigen Werksabnahmeprüfverfahren (FAT) unterziehen:
- Kontinuierliche Aufrechterhaltung des Spanndrucks: Nachweis einer hydraulischen Verriegelung ohne Druckabfall über kontinuierliche Betriebszyklen hinweg bei maximaler Nennspannkraft.
- Thermische Stabilität in mehreren Zonen: Die Temperaturen des Wachsbehälters und des Einspritzverteilers werden kontinuierlich überwacht, um sicherzustellen, dass die Temperaturabweichung unter ±0,5 °C bleibt.
- Prüfungen der hydraulischen Integrität: Druckwechsel unter Volllast und erhöhten Temperaturen zur Bestätigung absoluter Dichtheit und einer stabilen Reaktion der Proportionalventile.
Sicherheitszyklen mit Zweihandbedienung und Wiederanlaufschutz sowie optische Lichtvorhänge
Die Sicherheit der Bediener ist direkt in die Steuerungslogik unserer Anlagen für den Feinguss im Wachsausschmelzverfahren integriert:
- Zweihand-Sicherheitssteuerungen mit gleichzeitiger Betätigung: Das Schließen der Spannvorrichtung erfordert die gleichzeitige Betätigung beider Hände innerhalb eines Zeitfensters von 0,5 Sekunden, wodurch eine Umgehung der Sicherheitsfunktion mit nur einer Hand verhindert wird.
- Sicherheitsrelais mit Wiederanlaufschutz: Die Plattenbewegung wird automatisch gestoppt, wenn während des Schließhubs eine der beiden Tasten vorzeitig losgelassen wird.
- Optische Lichtvorhänge Typ 4: Schnell reagierende optische Sicherheitsbarrieren schützen den aktiven Formarbeitsbereich und unterbrechen den Schließvorgang der Aufspannplatte sofort, sobald der Sicherheitsbereich verletzt wird.
- Unabhängige Not-Aus-Schalter: Separate Not-Aus-Taster an beiden Arbeitsstationen lassen den Hydraulikdruck sofort ab und deaktivieren die Antriebspumpen.
CE-Konformität und internationale elektrische Normenkonformität
Unsere Präzisionsgießmaschinen sind für die nahtlose Integration in regulierte Fertigungsumgebungen weltweit ausgelegt:
- CE-Kennzeichnung: Vollständige Konformität mit der europäischen Maschinenrichtlinie 2006/42/EG und der Niederspannungsrichtlinie 2014/35/EU.
- Industrielle Schaltschränke: Ausführung gemäß Schutzart IP54 mit übersichtlichen Verdrahtungskanälen, nummerierten Anschlussklemmen und einer Trennung zwischen Hochspannungsleitungen und 24-V-DC-Steuerkreisen.
- Netzkompatibilität: Ausgelegt für standardmäßige industrielle Drehstromanschlüsse (380 V, 415 V oder 480 V bei 50/60 Hz) mit thermischem Überlastschutz für alle Motoren und Heizelemente.
Häufig gestellte Fragen zu Anlagen für den Feinguss von Kleinserien

Können Station A und Station B gleichzeitig mit unterschiedlichen Formhöhen und Schussgrößen betrieben werden?
Ja. Unsere Wachsinjektionssysteme mit zwei Stationen sind mit vollständig unabhängigen hydraulischen Spannkreisläufen und separaten digitalen Steuerkanälen ausgestattet.
- Werkzeughöhen: Station A und Station B verfügen über separate Begrenzungen des Plattenhubs. Dadurch können Sie auf einer Seite ein niedriges Prototypenwerkzeug betreiben, während auf der anderen Seite eine hohe Produktionsform verwendet wird.
- Schussprofile: Einspritzgeschwindigkeit, Schussvolumen und sekundärer Nachdruck werden für jede Station unabhängig über die Touchscreen-Oberfläche eingestellt.
- Zykluszeiten: Bediener können an Station A spannen, einspritzen und die Wachsmodelle entformen, während Station B ihre Halte- und Abkühlphase abschließt – ohne Druckabfall oder hydraulische Beeinträchtigungen.
Wie verhindert die Anlage Wachskavitation und Einfallstellen?
Kavitation, Einfalllinien und Hohlräume im Kern entstehen, wenn Wachs mit eingeschlossener Luft in die Form gelangt oder sich während des Phasenwechsels durch Schrumpfung von den Formwänden löst. Diese Fehler vermeiden wir durch ein geschlossenes Regelkreissystem für das pastöse Wachs:
- Vakuumentgasung: Der Wachskonditionierungsbehälter erzeugt kontinuierlich Vakuum, um Mikrobläschen aus dem flüssigen Wachs zu entfernen, bevor es zu einer pastösen Masse aufbereitet wird.
- Zweistufige proportionale Einspritzung: Der Einspritzzylinder füllt den Formhohlraum zunächst schnell mit niedrigem Druck und wechselt anschließend unmittelbar in eine Hochdruck-Haltephase.
- Kontrolliertes Nachfüllen: Durch kontinuierlichen Nachdruck wird zusätzliche Schmelze in die Kühlkanäle gefördert, um die volumetrische Schrumpfung auszugleichen. Durch die Kontrolle dieser Variablen können Gießereien die bekannten Vorteile und Nachteile des Wachswachskostenverfahrens bei der Herstellung komplexer Bauteile mit massiven Querschnitten ausgleichen.
Welche Versorgungsanschlüsse und Kühlaggregate sind vor der Inbetriebnahme in der Produktionshalle erforderlich?
Unsere kompakten Gießanlagen benötigen vor dem Start standardmäßige industrielle Versorgungsanschlüsse:
| Versorgungsanforderung | Spezifikation | Betriebszweck |
|---|---|---|
| Elektrische Leistung | Dreiphasenstrom 380 V / 480 V (±10 %), 50/60 Hz | Versorgt den Hydraulikpumpenmotor und die Mehrzonen-Heizbänder mit Strom |
| Druckluft | 0,6–0,8 MPa (85–115 PSI), sauber und trocken | Betreibt pneumatische Sicherheitseinrichtungen, Auswerferstifte und Düsenabsperrungen |
| Prozesswasserkühler | Kühlleistung von 3 bis 5 RT, Vorlauftemperatur von 10 °C bis 15 °C | Regelt die Kühlblöcke der Aufspannplatten und die hydraulischen Wärmetauscher |
| Hydraulikflüssigkeit | Verschleißhemmendes Hydrauliköl gemäß ISO VG 46 | Erstbefüllung des Hydrauliktanks für die Spann- und Einspritzkreisläufe |
Wie sind die standardmäßigen Fertigungszeiten und die Möglichkeiten zur Teilnahme an der Werksabnahmeprüfung (FAT)?
Die standardmäßige Fertigungszeit für unsere halbautomatischen Wachsinjektionsanlagen beträgt 8 bis 12 Wochen ab der technischen Freigabe der Schraubenlochbilder der Aufspannplatten und der Düsen-Geometrie.
Vor dem Versand in der Transportkiste bieten wir zwei Möglichkeiten zur Teilnahme an der Werksabnahmeprüfung (Factory Acceptance Test, FAT):
- Abnahmeprüfung vor Ort: Werkzeugbauingenieure und Werksleiter besuchen unser Montagewerk, um einen kontinuierlichen thermischen Haltebetrieb über 72 Stunden, die vollständige Überprüfung der Spannkraft mithilfe von Kraftmessdosen sowie Testeinspritzungen mit Ihren bereitgestellten Formwerkzeugen zu begleiten.
- Live-FAT aus der Ferne: Für Kunden in Übersee führen wir Live-Übertragungen mit mehreren Kameras durch. Dabei werden die Maßgenauigkeit der Testmuster, die Zykluskonsistenz und die hydraulischen Druckverläufe an beiden Stationen überwacht. Vollständige Prüfberichte und Videodokumentationen werden dem abschließenden Maschinenabnahmeprotokoll beigefügt.
Konfigurieren Sie Ihre individuelle Feingussanlage für Kleinserien
Wir unterstützen Sie bei der Entwicklung einer Feingussanlagen für die Kleinserienfertigung Konfiguration, die auf Ihr spezifisches Produktionsvolumen und die geometrischen Anforderungen Ihrer Bauteile abgestimmt ist. Unser Team arbeitet direkt mit Ihren technischen Konstruktionsdaten, um sicherzustellen, dass jede Systemkomponente optimal auf die Arbeitsabläufe Ihrer Gießerei abgestimmt ist.
Individuell angepasste hydraulische Schließkräfte und Tankkapazitäten
Die Auswahl der richtigen Maschine beginnt mit der Abstimmung der Bauteilgröße auf den erforderlichen Gesamtdurchsatz. Wir unterstützen Sie bei der Ermittlung folgender Parameter: Optimale Schließkraft: Abstimmung der hydraulischen Schließkraft auf die Größe Ihres Werkzeugs und die projizierte Fläche, um Gratbildung zu verhindern. Dimensionierung des Tanks: Berechnung des erforderlichen Wachsvolumens, um die thermische Stabilität während kontinuierlicher Produktionsläufe aufrechtzuerhalten. Anforderungen an die Durchflussrate: Anpassung von Einspritzdruck und -volumen an die Komplexität Ihrer Präzisionsguss Anforderungen stellen.
CAD-Prüfung und Werkzeugkompatibilität
Um eine reibungslose Integration sicherzustellen, überprüfen wir Ihre Werkzeuge, bevor die Maschine bei Ihnen eintrifft. Nach Übermittlung Ihrer CAD-Modelle führen wir folgende Prüfungen durch: Analyse der Formkompatibilität: Prüfung der Klemmabmessungen und der Düsenausrichtung für Ihre spezifischen Formensätze. Process Simulation: Überprüfung der Anschnitt- und Entlüftungsstrategien zur Minimierung der Musterschrumpfung. Technische Einsatzbereitschaft: Sicherstellung, dass unsere Anlagenparameter mit Ihren vorhandenen Spritzgießformen und Schalenaufbauverfahren übereinstimmen.


 German
 English
 Russian