
2026年8月11日
Aluminium-Gussanlage für maßgenaue Bauteile mit engen Toleranzen, Legierungsoptionen, Rapid Prototyping und Oberflächenbearbeitung
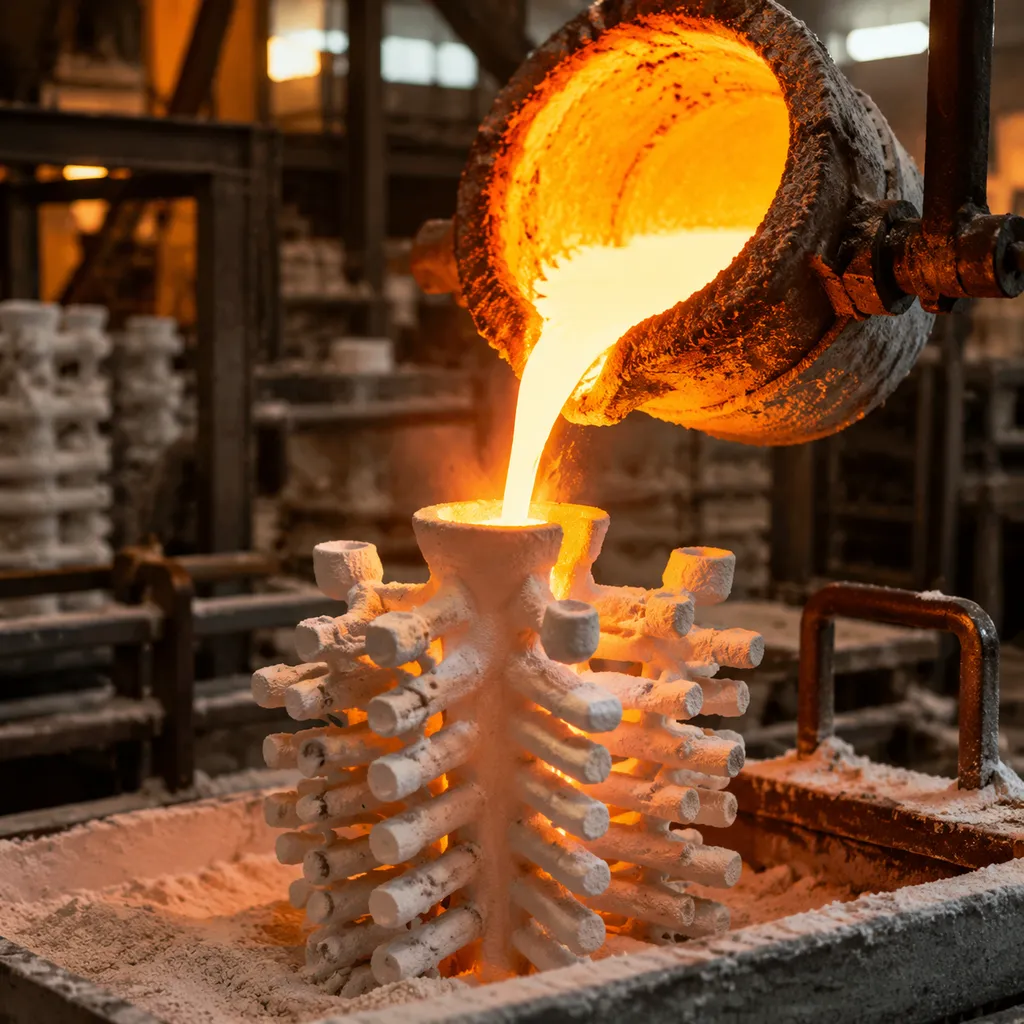
Verständnis von Aluminium-Investitionsguss
Haben Sie Schwierigkeiten mit komplexen Metallkomponenten, die enge Toleranzen, geringe Masse bei hoher Festigkeit und glatte Oberflächen erfordern, ohne die Kosten für CNC-Bearbeitung in die Höhe zu treiben? Wir verstehen es. Wenn herkömmliche Fertigungsverfahren komplizierte Geometrien nicht zuverlässig liefern, Aluminium-Investitionsguss bietet die ultimative Präzisionslösung.
Was den Lost-Wax-Aluminium-Guss einzigartig macht
Der Lost-Wax-Prozess ermöglicht es uns, komplexe interne Kanäle, dünne Wände und feine Details zu replizieren, die herkömmliche Metallbearbeitung nicht erreichen kann. Indem wir ein exaktes Wachsmuster von einer langlebigen Keramikschale umgeben und das Wachs anschmelzen, gießen wir eine geschmolzene Legierung in eine nahtlose Form.
- Null-Schräglage: Gießen Sie komplexe Geometrien, ohne künstliche Entwurf-Neigungskompromisse erzwingen zu müssen.
- Nahezu-Netto-Formgenauigkeit: Reduziert drastisch oder eliminiert teure sekundäre Nachbearbeitungen nach dem Guss.
- Überlegene Oberflächenqualität: Liefert außergewöhnlich glatte Oberflächen direkt aus der Keramikschale.
Wichtige Vorteile gegenüber Druckguss und Sandguss
Die Wahl des richtigen Fertigungswegs wirkt sich direkt auf Ihre Werkzeugbau-Budgets, Materialleistung und Produktionszeitplan aus. So funktioniert es Präzisions-Aluminiumguss gegen andere Methodenarten antreten:
| Fertigungsfaktor | Aluminium-Investitionsgießen | Die Gusseisenherstellung | Sandguss |
|---|---|---|---|
| Designkomplexität | Hoch (komplexe Hohlräume und dünne Wände) | Mäßig (durch harte Werkzeuge begrenzt) | Niedrig bis Moderat |
| Initialer Werkzeugkosten | Niedrig bis Moderat | Hoch | Sehr niedrig |
| Oberflächenrauheit | Ausgezeichnet (125 RMS Standard) | Gut | Roh |
| Spanen erforderlich | Minimal bis keine | Mäßig | Hoch |
| Produktionsflexibilität | Prototyp bis Mittellaufende | Nur Hochvolumen | Prototyp & Niedrigvolumen |
Anwendungen in Luft- und Raumfahrt sowie Automobilindustrie
Wir liefern unverwechselbar integrale, leichte Gusskomponenten, die entwickelt wurden, um brutalen thermischen und physischen Belastungen in anspruchsvollen Sektoren standzuhalten:
- Luft- und Raumfahrt-Aluminiumguss: Kritische Kraftstoffsystemsgehäuse, Umweltsteuerklappen, Halterungen und strukturelle Drohnenbefestigungen, die außergewöhnliche Stärke-Gewicht-Verhältnisse erfordern.
- Automotive Aluminum Investment Casting: Benutzerdefinierte Turbolader-Laufräder, Ansaugkrümmer, Bremszangen und leichte EV-Antriebsstranggehäuse.
Beliebte Aluminiumlegierungen und Materialauswahl
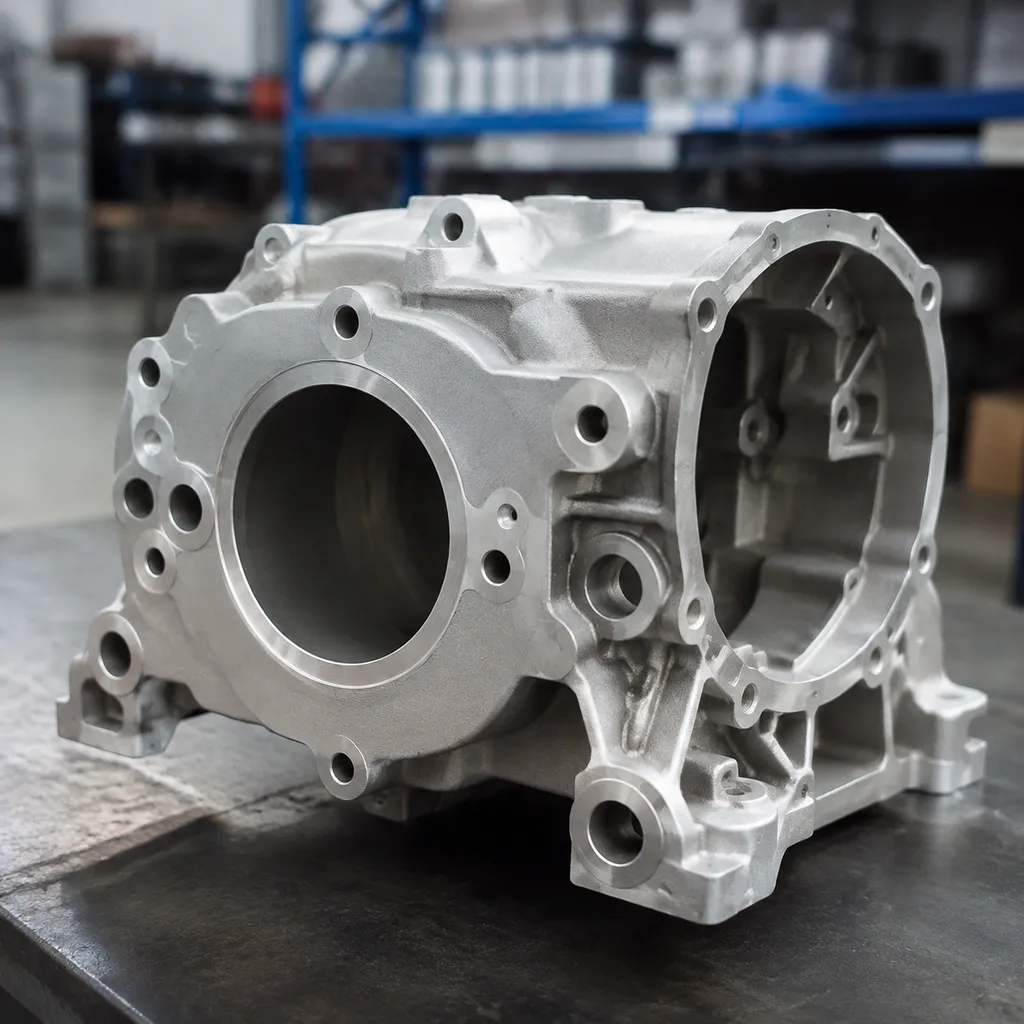
Die richtige Legierung für Aluminium-Investitionsguss hat direkten Einfluss auf mechanische Festigkeit, Gewicht und thermische Beständigkeit. Eine Zusammenarbeit mit einem erfahrenen Präzisions-Aluminium-Gussgusswerk stellt sicher, dass Ihre Bauteile strengsten strukturellen Anforderungen genügen und gleichzeitig kosteneffektiv herstellbar bleiben.
A356 Aluminium-Investitionsguss für hohe Festigkeit
A356 ist unser primärer Arbeitspferd-Materials für Strukturbauteile. Zusammengesetzt aus 7% Silizium und 0.3% Magnesium, A356 Aluminium-Investitionsguss bietet eine ideale Balance aus Fließfähigkeit, Festigkeit und Korrosionsbeständigkeit.
- Hauptverwendungen: Strukturelle Luft- und Raumfahrt-Befestigungen, Automotive-Kurzlenker, Pumpengehäuse und Marine-Hardware.
- Kernvorteile: Außergewöhnliche Gießbarkeit, minimale Mikroporosität und hohe Stoßfestigkeit nach Wärmebehandlung.
C355 Aluminiumlegierung für Hochtemperaturleistung
Wenn Bauteile erhöhte Betriebstemperaturen ausgesetzt sind oder extreme Dichtheit gegen Drücke verlangen, ist C355 das überlegene Material. Es enthält 1,25% Kupfer, 5% Silizium und 0,5% Magnesium und bietet höhere Zugfestigkeit bei erhöhten Wärmebereichen als Standardlegierungen.
- Hauptverwendungen: Turboaufladungsimpeller, Verdichterräder, Flugzeugmotorrückenhalterungen und Hochdruckventilgehäuse.
- Kernvorteile: Hohe Streckgrenze unter thermischer Belastung, überlegene Dichtheit gegen Druck und saubere Bearbeitbarkeit.
Hitzebehandlung Optionen und T6-Veredelung
Rohe Gussformen durchlaufen eine thermische Behandlung, um ihre endgültigen mechanischen Eigenschaften zu optimieren. Wir verwenden je nach Strukturanforderungen spezifische Wärmebehandlungen:
- T6-Veredelung: Lösungshärtung und künstliches Alterungshärten. Erzeugt maximale Streckgrenze, Härte und Tragfähigkeit.
- T51-Veredelung: Thermisch spannungsarm zur Verhinderung von Verzerrungen während der nachfolgenden CNC-Bearbeitung.
- T4-Veredelung: Lösungshärtung und natürliche Alterung zur Maximierung der Duktilität und Stoßabsorption.
| Legierung & Wärmebehandlung | Zugfestigkeit | yield strength | Wichtige Leistungs-Highlight |
|---|---|---|---|
| A356-T6 | ~260 MPa | ~185 MPa | Ausgewogene Festigkeit, Duktilität und Korrosionsbeständigkeit |
| C355-T6 | ~310 MPa | ~250 MPa | Hohe Temperaturfestigkeit und Druckbeherrschung |
Der Precision Aluminum Investment Casting Process
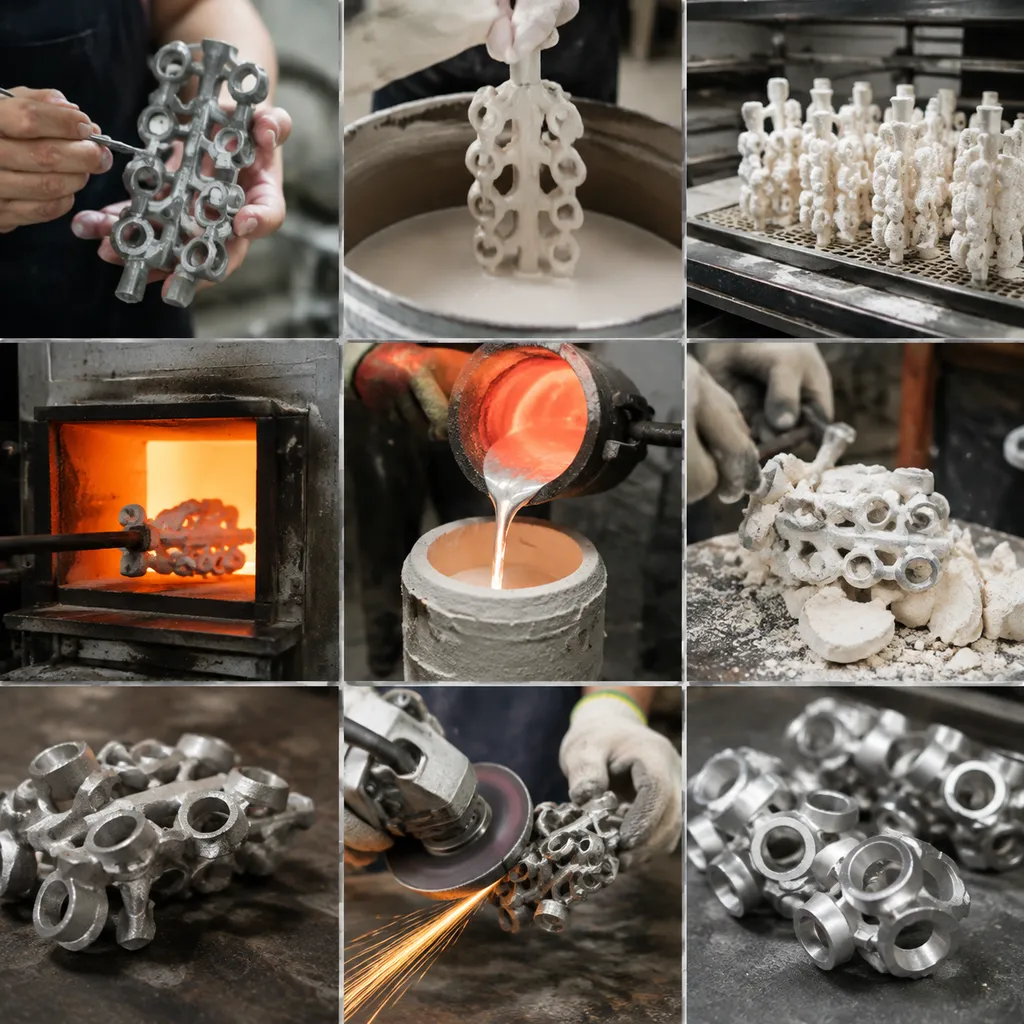
Wir befolgen einen strengen Schritt-für-Schritt Präzisions-Aluminiumguss Prozess, um komplexe Entwürfe in hochfeste, leichte Metallteile zu verwandeln. Jeder Schritt in unserer Verlorener Wachsguss aus Aluminium Linie ist so ausgelegt, dass enge Toleranzen und glatte Oberflächenfinishes gewährleistet sind.
Wachsmuster und 3D-gedruckte Modelle
Wir beginnen damit, ein genaues Abbild Ihres Teils mithilfe hochpräziser Werkzeuge oder additiver Fertigung zu fertigen. Wachseinjektion: Das Einspritzen von Wachs in Metallformen eignet sich am besten für die Massenproduktion. 3D-gedruckte Muster: Direkt 3D-gedruckte Wachsmuster beschleunigen Prototypen aus Aluminium-Investitionsguss ohne upfront Werkzeugkosten. Baum-Assembly: Wir befestigen einzelne Wachsmuster an einem zentralen Sprue, um einen gießbaren Clusterbaum zu bilden.
Der keramische Mantel
Der Wachsbaum durchläuft wiederholte Tauchrunden, um eine langlebige, hitzebeständige keramische Form um die Wachsstruktur zu bilden. Slurry Dipping: Wir tauchen die Wachszusammensetzung in eine flüssige keramische Suspension ein. Stuckbeschichtung: Feuerfeste Sandschichten überziehen den nassen Leim, um strukturelle Festigkeit zu erzeugen. Mehrlagigkeit: Wir wiederholen diesen Prozess mehrfach, bis die Schale die exakt benötigte Dicke erreicht.
Entwachsung und Brennen der Form
Nachdem sie getrocknet ist, schmelzen wir die innere Wachsstruktur weg, um eine hohle, präzise keramische Kavität zu hinterlassen. Autoklaven-Dewaxing: Hochdruck-Dampfhitzung entfernt über 95% des Wachs. Hochtemperatur-Brennen: Die keramische Schale wird bei hohen Temperaturen gebrannt, um restliches Wachs zu verbrennen und die Form für das Gießen zu härten.
Schwerkraft- und Vakuum-Guss
Wir schmelzen hochwertige Aluminiumlegierungen und gießen das flüssige Metall direkt in die vorgeheizte Keramikform.
| Gießmethode | Primäre Anwendung | Kernvorteil |
|---|---|---|
| Schwerkraftguss | Standardgeometrie und mittlere Wandstärken | Kostenoptimiert mit zuverlässigem Metallfluss |
| Vakuumunterstütztes Gießen | Dünnwandiger Aluminiumdruckguss Bauteile | Löst eingeschlossene Gase ab und füllt Mikrostrukturmerkmale vollständig aus |
Schalenentnahme und Oberflächenfinish
Nachdem das geschmolzene Aluminium abgekühlt und erstarrt ist, brechen wir die keramische Schale auf, um die Metallgussteile freizusetzen. Knockout: Hochfrequenz-Vibratoren und Wasserstrahlen entfernen die keramische Form. Schnitt: Schnittsäge trimmt einzelne Teile vom zentralen Gießstrang ab. Veredelung: Media-Strahlen, Schleifen und Bearbeiten ergeben eine ideale Oberflächenfinish für Druckguss standardbereit für die Endmontage.
Konstruktionsrichtlinien und Präzisionsabmessungen
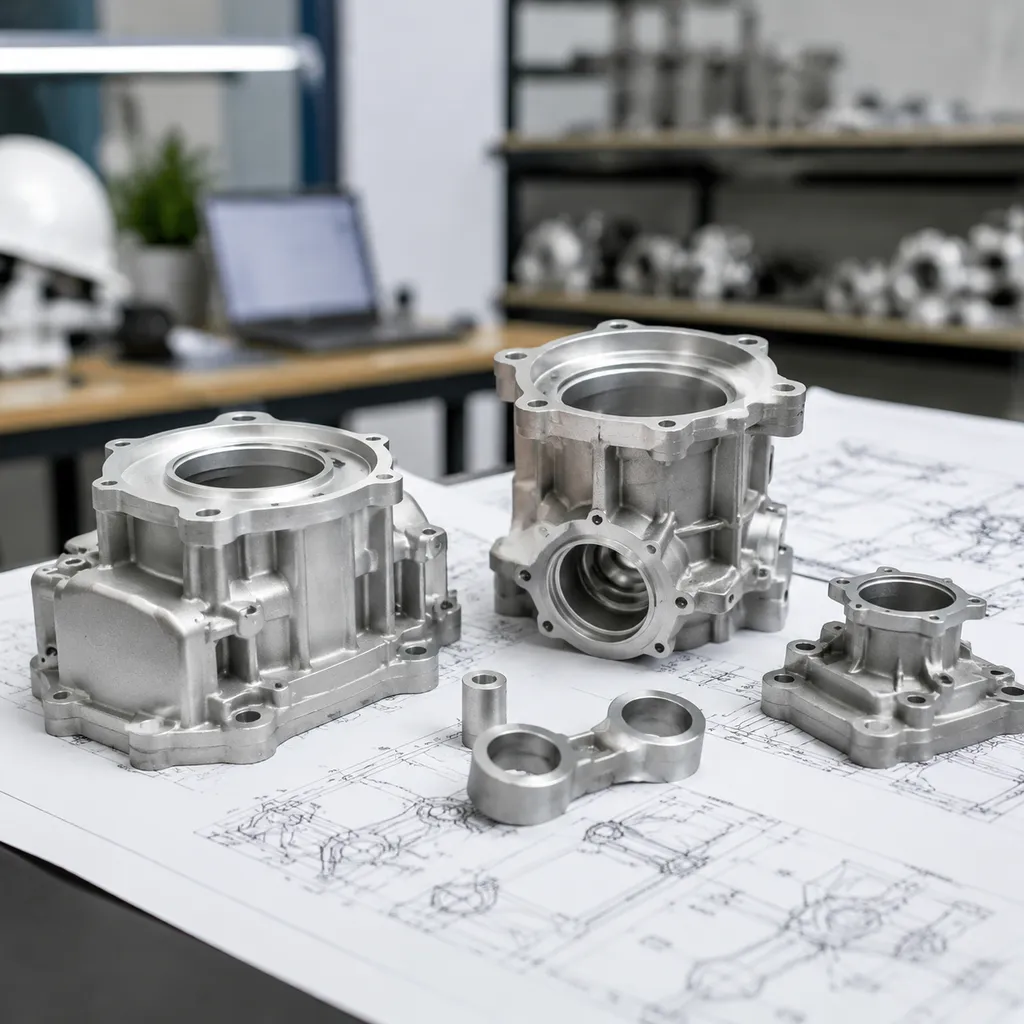
Teile zu entwerfen für Präzisions-Aluminiumguss lassen Sie Sie komplexe, leichte Formen erstellen, ohne übermäßiges CNC-Bearbeiten bezahlen zu müssen. Wir arbeiten eng mit Ingenieurteams zusammen, um Designs frühzeitig zu optimieren und sicherzustellen, dass Ihre Bauteile enge Maßvorgaben erfüllen, während typische Gussfehler vermieden werden.
Dünnwandige Aluminium-Gussteile Limits
Für Pushen dünnwandige Aluminiumgusskomponenten senkt Teilegewicht und Materialkosten, aber zu dünn kann zu unvollständigen Füllungen führen. Wir empfehlen diese Baseline-Wandstärkenziele:
- Kleine, lokale Bereiche: Bis zu 0.060 in (1.5 mm) für Merkmale unter 2 Zoll Länge.
- Große Oberflächenbereiche: Halten Sie Wände bei 0,080 in bis 0,100 in (2,0 bis 2,5 mm) damit geschmolzenes Metall die keramische Hülle glatt füllt.
- Wandübergänge: GLiedern Sie Dickenänderungen immer allmählich ab (unter Verwendung eines Verhältnisses 3:1), um Schrumpfungsfehlstellen zu verhindern.
Standard-Toleranzen für Aluminium-Injektionsguss
Unser Injektionsgussprozess liefert engere lineare Toleranzen als herkömmliche Sand- oder Druckgussverfahren.
| Eigenschaft | Standardtoleranz | Genaue Präzisionstoleranz |
|---|---|---|
| Erster Zoll (Linear) | ±0,010 in (±0,25 mm) | ±0,005 in (±0,13 mm) |
| Jeder zusätzliche Zoll | ±0,003 in/in | ±0,002 in/in |
| Planheit & Geradheit | 0,005 in pro Zoll | 0,003 in pro Zoll |
| Lochkonzentrizität | ±0,005 in (±0,13 mm) | ±0,003 in (±0,08 mm) |
Entwürfe und Untermaßüberlegungen
Weil wir das Muster durch Schmelzen von Wachs aus einer keramischen Schale entfernen, Aluminium-Investitionsguss-Toleranzen Ermöglicht Designfreiheit, die sich harte Gussprozesse nicht erreichen lassen.
- Null-Anströmwinkel: Wir können null-gefäß parallel Wände bei vielen Merkmalen gießen, wodurch Ihnen sekundäre Bearbeitungsschritte erspart bleiben.
- Empfohlene Entformungsschrägen: Hinzufügen 0,5° bis 1° Entformungsschräge reduziert den Verschleiß an Werkzeugwachsformen und beschleunigt die Produktion.
- Innere Griffleisten/Unterfräsungen: Wir verwenden lösliche Wachs-Modelle oder mehrteilige Werkzeuge, um komplexe innere Durchlässe und tiefe Unterkragen leicht zu formen.
Fasenradien Best Practices
Scharfe innere Ecken erzeugen lokale Spannungskonzentrationen und Hotspots, was Risse, Porosität oder Reißdefekte beim Abkühlen verursacht.
- Innere Fasen: Gestalten Sie Innenradien so, dass sie gleich groß sind 1,0 bis 1,5-mal die Wandstärke des Abschnitts (Minimum 0.060 in / 1.5 mm).
- Außenrundungen: Setzen Sie den äußeren Radius gleich dem inneren Radius plus der Wandstärke, um gleichmäßige Wandabmessungen zu gewährleisten.
- Bessere Passung: Großzügige Rundungen erleichtern den Fluss flüssigen Metalls durch die keramische Form und erzeugen sauberere Oberflächen.
Werkzeugkosten und Prototyping in der Aluminum-Investitionsgießerei
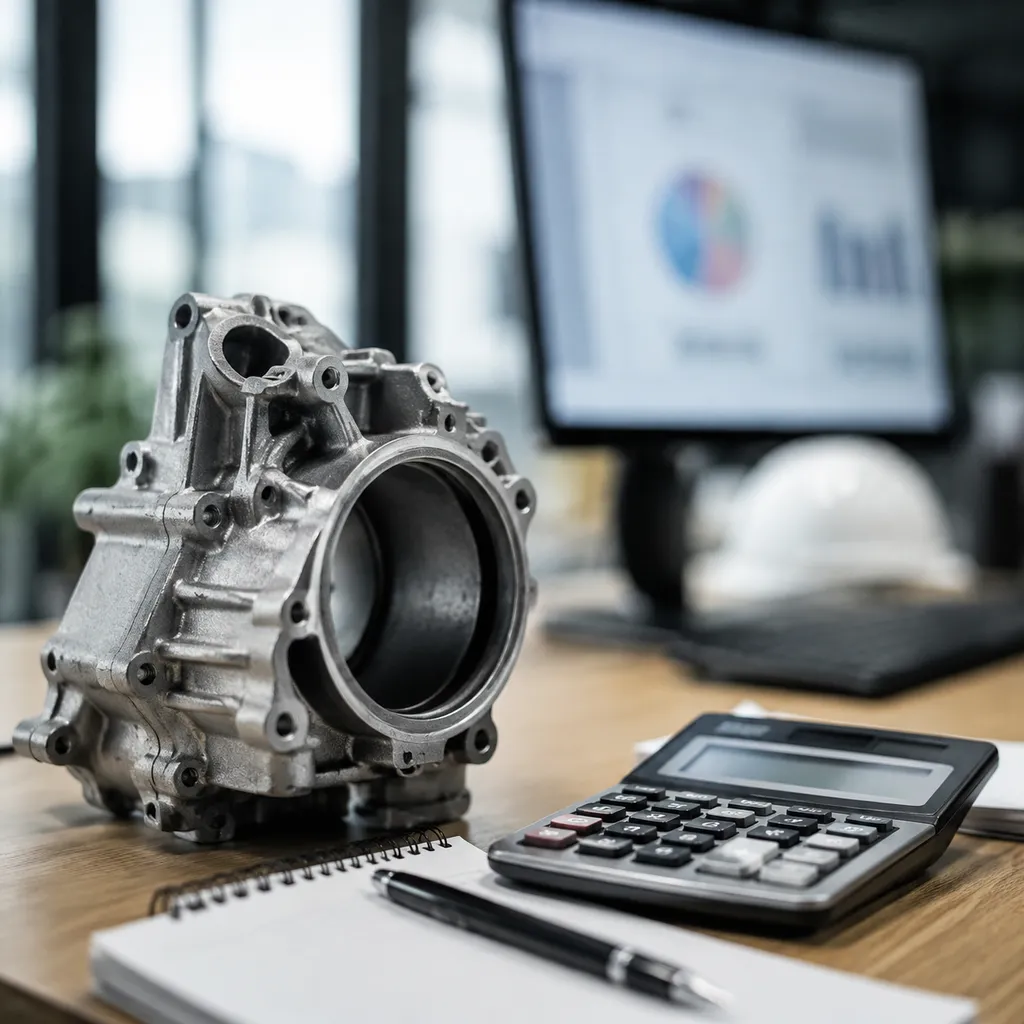
Sorgen Sie sich, dass anfängliche Werkzeugkosten Ihr Projekt sprengen könnten? Wir erläutern die Berechnung, damit Sie den kostengünstigsten Weg für Ihr Produktionsvolumen wählen können.
Werkzeuginvestition vs. Stückpreis
Beim Starten eines Aluminium-Investitionsguss Projekt, Ihre wichtigste anfängliche Ausgabe ist der Hauptstempel, der verwendet wird, um Wachsmuster zu injizieren. Während harte Werkzeuge eine anfängliche Investition erfordern, senkt es Ihren Stückpreis im Laufe der Zeit drastisch.
- Vorabwerkzeuge: Bearbeitete Aluminiumstempel erzeugen Tausende identischer Wachsmuster mit praktisch null dimensionalem Drift.
- Stückpreis-Einsparungen: Sobald der Stempel gebaut ist, sinkt der Stückpreis erheblich, wodurch Langläufe kosteneffektiv werden.
- Werkzeughaltbarkeit: Qualitatives Aluminiumwerkzeug erreicht mühelos Zehntausende von Wachsmustern, bevor eine Wartung erforderlich ist.
Prototyping von Aluminium-Investitionsguss mit 3D-Druck
Es ist nicht erforderlich, Tausende in Metallstempel zu investieren, nur um ein Design zu testen. Wir nutzen schnelle Prototypen aus Aluminium-Investitionsguss Methoden, um schnell reale Metallkomponenten bereitzustellen.
Anstatt eine Metallform zu schneiden, drucken wir sacrificial Wachsstöcke oder Harzmuster direkt aus Ihren CAD-Dateien. Anschließend bauen wir die keramische Schale um diese gedruckten Modelle herum und gießen Metall mit unserer traditionellen Verlorener Wachsguss aus Aluminium Linie.
- Null Stempelkosten: Verzichten Sie während der Designvalidierung vollständig auf Formkosten.
- Schnelle Durchlaufzeit: Von einer digitalen Datei zu physischen, voll funktionsfähigen Aluminiumteilen in wenigen Tagen.
- Designagilität: CAD-Modelle zwischen Testläufen ändern, ohne teure Werkzeuge erneut zu bearbeiten.
Niedrigvolumen vs. Hochvolumenproduktion
Die Wahl zwischen 3D-gedruckten Mustern und harten Werkzeugen hängt vollständig von Ihrer Gesamtproduktionsmenge und Ihrem Projektzeitplan ab:
| Produktionsfaktor | Niedrigvolumen (3D-gedruckte Muster) | Hochvolumen (harte Werkzeuge) |
|---|---|---|
| Initialer Werkzeugkosten | $0 (Kein Metallstempel erforderlich) | Höher Anlaufinvestition |
| Stückpreis | Höher (Beinhaltet Muster-Druckzeit) | Am niedrigsten (Schnellwerkende Wachsdruck-Formgebung) |
| Durchlaufzeit | Schnellste (Erste Teile in Tagen) | Standard (Benötigt Formbauteilzeit) |
| Designänderungen | Sofort (Aktualisiere die CAD-Datei) | Benötigt Formreparatur |
| Beste Anwendung | Prototypen & Läufe unter 100 Einheiten | Skalierte Produktion über 100+ Einheiten |
Häufig gestellte Fragen
Hutguss vs. Druckguss
Beim Vergleichen Investment-Guss vs. Druckguss, die richtige Wahl hängt von Teiledetailgrad und Auftragsvolumen ab. Wir empfehlen Aluminium-Investitionsguss für komplexe Geometrien, innere Hohlräume und geringere upfront Werkzeugkosten — ideal für niedrige bis mittlere Produktionsläufe. Druckguss eignet sich für Ultra-Hochvolumenläufe, bei denen schnelle Zykluszeiten deutlich höhere anfängliche Formkosten rechtfertigen.
Oberflächenfinish-Fähigkeiten
Unsere Verlorener Wachsguss aus Aluminium liefert eine außergewöhnlich glatte, unbearbeitete Oberfläche.
- Standardoberfläche: 125 bis 250 RMS (3,2 bis 6,3 µm Rz)
- Sekundäre Nachbearbeitung: Zusätzliche Beads-Strahlen oder Anodisierung können die Oberflächenqualität weiter leicht verbessern
- Fertigungssparungen: Hohe dimensionsgenauigkeit reduziert oder eliminiert sekundäre Bearbeitung drastisch
Dünnwandige Aluminiumgussstücke
Wir fertigen routinemäßig dünnwandige Aluminiumgusskomponenten Entwürfe für gewichtskritische Bauteile in Luft- und Raumfahrt sowie Automobilbereich.
- Minimale Wanddicke: Bis zu 0,060 Zoll (1,5 mm) in lokalen Bereichen
- Standardwandstärke: 0,090 bis 0,125 Zoll (2,3 bis 3,2 mm) für gleichmäßige Festigkeit
- Flusskontrolle: Vakuumunterstütztes Gießen sorgt für eine vollständige Metallfüllung ohne Lunker
Lieferzeiten für Werkzeugbau und Produktion
Wir halten Produktionspläne schlank, um Ihre Präzisions-Aluminiumguss teile schnell geliefert.
- 3D-gedruckte Prototypen: 1 bis 2 Wochen (keine teure Werkzeuge erforderlich)
- Benutzerdefinierte Werkzeuge Bau: 4 bis 6 Wochen
- Erststückmuster: 1 bis 2 Wochen nach der Werkzeugherstellung
- Komplette Produktionsdurchführung: 3 bis 5 Wochen nach Musterfreigabe



 German
 English
 Russian