
2026年8月24日
Gütelegierung-führender Vergleich von Aluminium, Zink, Edelstahl und Superlegierungen mit Eigenschaften, Kosten und Guss-Auswahlhinweisen
Industrielle Gusseisen- und Metallurgie-Übersicht
Die richtige auszuwählen Gussteillegierung erfordert eine direkte Abstimmung zwischen metallurgischer Zusammensetzung und Gießerei-Leistung. Wir fertigen und verarbeiten hochgradige Eisen- und nichteisenhaltige Gussteillegierungen entwickelt für Hochbelastungs-Industrieanwendungen weltweit.
Eisenlegierungen vs. Nichteisen-Gussteillegierungen
| Legierungs-Klassifikation | Gängige Sorten | Wichtige Mechanische Merkmale | Primäre Zielanwendungen |
|---|---|---|---|
| Eisenlegierungen | Edelstahlguss-Klassen (316L, 17-4PH), Kohlenstoffstahl (WCB), Werkzeugstahl (H13) | Zugfestigkeit Gussmetall: 450–1100 MPa Hohe Schlagzähigkeit, strukturelle Steifigkeit | Industrieventile, Pumpen, schwere Maschinenkomponenten |
| Nicht-Eisenmetallische Legierungen | Gusseisen-Aluminiumlegierungen (A380, A356), Zamak-Zinklegierungen, Nickel-Superlegierungen (Inconel 718) | Zugfestigkeit Gussmetall: 150–1400 MPa Überlegene Korrosionsbeständigkeit, optimierte Massendichte | Luft- und Raumfahrt-Turbinenschaufeln, E-Mobilität Gehäuse, Präzisionshardware |
Kernleistungsparameter
Jedes Gussteillegierung zeigt während der Flüssig-zu-Fest-Phasenumwandlung deutlich unterschiedliches physikalisches Verhalten. Wir bewerten fünf zentrale metallurgische Parameter, um eine fehlerfreie Gussfertigung zu gewährleisten:
- Schmelzmetall-Fließfähigkeit: Bestimmt, wie gleichmäßig flüssiges Metall dünnwandige Gusshohlformen ausfüllt, bevor es erstarrt, und kalte Abschlüsse sowie unvollständige Füllungen verhindert.
- Erstarrungsbereich: Der Temperaturabstand zwischen flüssigem und festem Zustand. Schmale Erstarrungsbereiche minimieren Mikroporosität und verbessern die Gesamtdichte des Materials.
- Wärmeausdehnung & Erstarrungsschrumpfung: Misst die Volumenverkleinerung während des Abkühlens und bestimmt direkt genaue Werkzeugschnittstellen unddimensionale Kontrolle.
- Anfälligkeit für Heißrisse: Gibt an, wie anfällig eine Legierung für spannungsbedingte Risse beim Abkühlprozess durch den kritischen Erstarrungsbereich ist.
- Korrosions- & Thermische Ermüdungsbeständigkeit: Bestimmt die langfristige strukturelle Integrität bei hohen Temperaturzyklusstress, Umweltsoxidation und chemischer Exposition.
Legierungswahl nach Gießverfahren
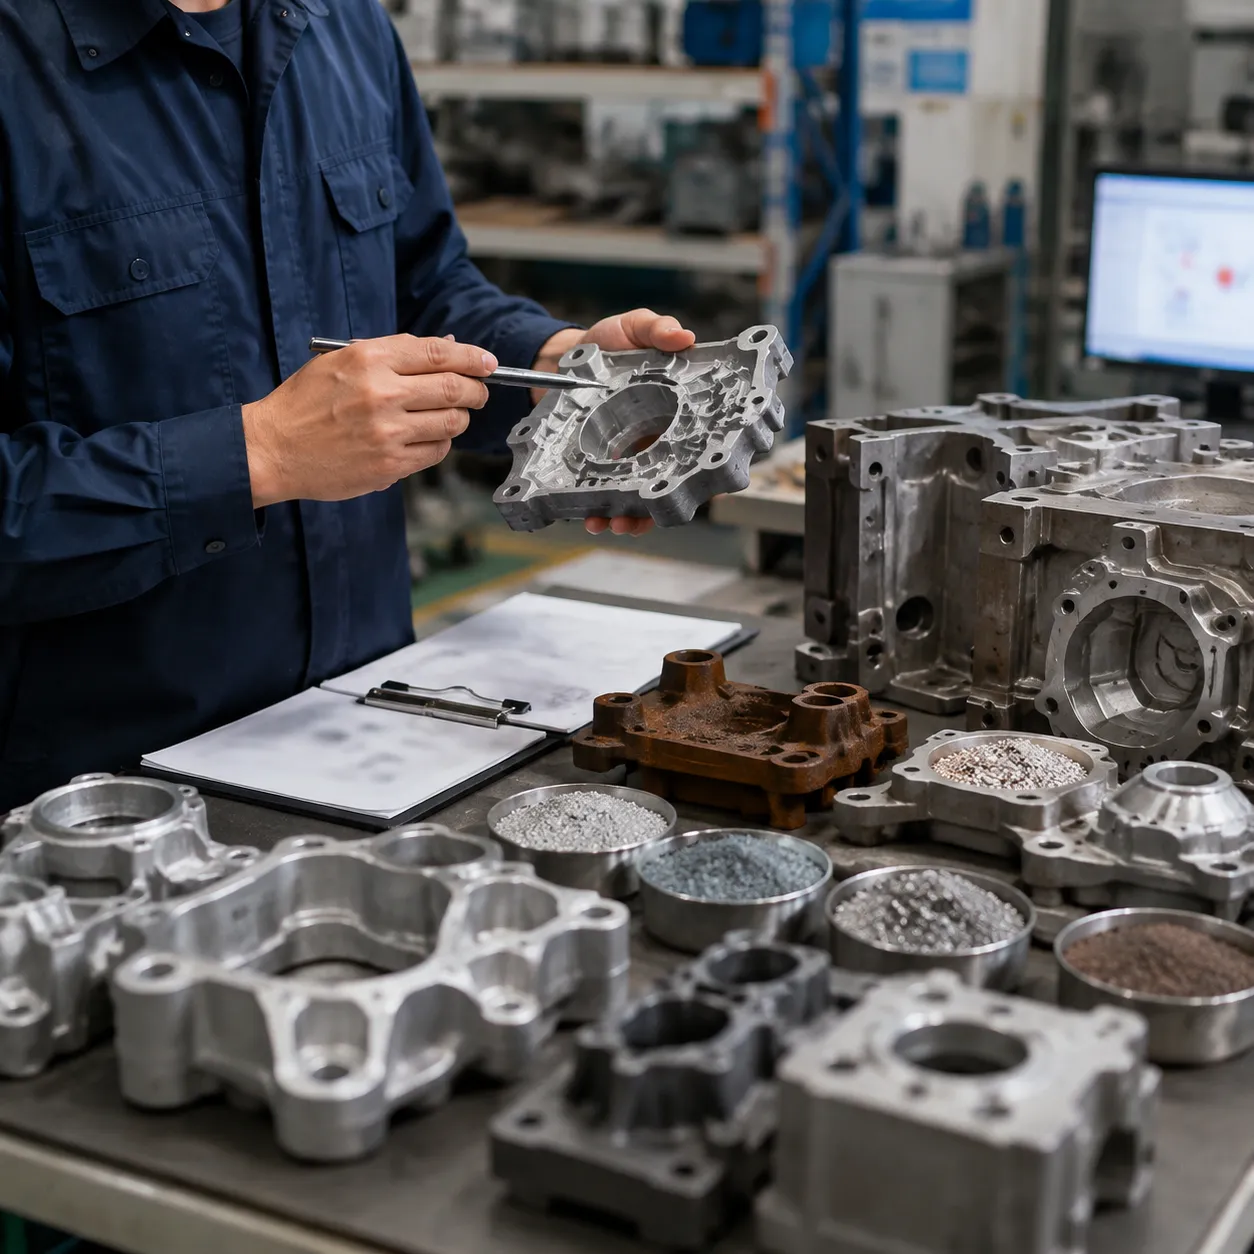
Passende Gussteillegierung zu Ihrem Gießprozess bestimmt Teilgeometrie, Werkzeuglebensdauer und Stückkosten. Wir balancieren Schmelzmetall-Fließfähigkeit und mechanische Ziele über drei primäre Produktionswege.
Investitionsgießstoffe
- Nickel-Superlegierungen (Inconel 718/625): Erlangen extreme thermische Ermüdung und Oxidation in harten Umgebungen.
- Kobalt-Chrom-Legierungen: Hohe Verschleißfestigkeit für schwere industrielle Bauteile und medizinische Geräte.
- Edelstähle (300/400er Reihe): Überlegene Korrosionsbeständigkeit und Net-Shape-Genauigkeit; erkunden Sie unsere maßgeschneiderten Edelstahl-Gusslegierungen und -Sorten für komplette mechanische Spezifikationen.
Gusslegierungen
- Gussaluminium-Legierungen (A380, A360): Optimiert für Dünnwand-Stabilität, leichte strukturelle Integrität und schnelle Zykluszeiten.
- Zamak-Zinklegierungen & ZA-8: Erreichen enge Maßtoleranzen, hohe Schlagfestigkeit und schnelle Erstarrungsraten.
- Lesen Sie unser umfassendes Aluminium-Legierung Gussleitfaden für Drucken, Sand und Investment Prozesse zum Vergleichen von Zugfestigkeit und druckdichter Variablen.
Permanentguss-Metall- & Sand-Qualitäten
- Schwerlast-Guss Eisen: Gusseisen in Grau und Gusseisen mit Kugelgraphit, ausgelegt für hohe Vibrationsdämpfung und Druckfestigkeit.
- Struktur-Aluminium (A356): härtbar bis T6-Temperung für hochzugfeste Strukturrahmen und Gehäuse.
- Guss Messing & Bronze: Gute Verschleißfestigkeit und Flüssigkeitsabdichtung für Hydraulik-Fittings und Pumpenläufer.
Prozess- vs. Legierungs-Auswahl-Matrix
| Prozess | Empfohlene Gusslegierung | Hauptvorteil | Typische Anwendungen |
|---|---|---|---|
| Investitionsgießen | Inconel, 316L, Co-Cr | Aufwändige Geometrie & feine Oberflächenqualität | Luft- & Raumfahrt, Medizin, Turbinenschaufeln |
| Die Gusseisenherstellung | A380-Aluminium, Zamak 3, ZA-8 | Hohe Zyklusgeschwindigkeit & Thin-Wall-Stabilität | Automobilgehäuse, Unterhaltungselektronik |
| Sand-/Dauerform | A356-T6, duktiles Eisen, Messing | Schwere Querschnittsdicken & strukturelle Auslastung | Schwere Maschinenfundamente, Ventile, strukturale Arme |
Integration von Produktionsausrüstungsynergie (Vastpcc-Infrastruktur)
Wir integrieren Präzisionsmaschinen mit strengen Prozesskontrollen, um insektor-safe Ergebnisse über jede Gusslegierung hinweg zu gewährleisten, die wir verarbeiten.
hochpräzente Wachs-Muster-Gussform
- Dimensionalpräzision: Wir produzieren hochpräzise Wachsmodelle mit Kernkomponenten-Verarbeitungstoleranzen von ≤ 5 µm. Unter Nutzung unserer automatic wax injection machines, sichern wir eine enge dimensionalstabile Anfangsphase, wodurch der nachfolgende Bearbeitungsaufwand für komplexe Bauteile minimiert wird.
Automatisierte Schale-Beschichtungs-Konstanz
- Keramische Schalen-Gleichmäßigkeit: Eine konsistente Wandstärke der Form ist entscheidend, um Temperaturschocks zu widerstehen und Verformungen bei Hochtemperatur-Abgüssen zu verhindern. Wir nutzen automatisierte Schalenauftragssysteme um eine präzise Slurry-Viskosität und robotergestützte Dip-Parameter zu halten. Dieser Prozess gewährleistet eine herausragende Integrität der Keramik-Schalen-Gussform, insbesondere beim Gießen von Hochschmelztemperatur-Superlegierungen.
Reinigung des Muster-Entfernungsvorgangs
- Inklusionsminimierung: Festgehaltene organische Rückstände verschlechtern die metallurgische Qualität beim Metallgießen. Unsere Vastpcc Hochdruck-Dewaxing-Autoklaven gewährleisten eine vollständige Muster-Entfernung und liefern eine saubere Dewaxing-Musterbaugruppe, die Kohlenstoff-Inklusionsfehler eliminiert und die Gesamtlegierungsreinheit des Gusses schützt.
Internationale Standards für Gusselement-Spezifikationen
Gleiche internationale Bezeichnungen garantieren mechanische Parität und elementare Konsistenz über globale Lieferketten. Wir referenzieren jeden Gussteillegierung über wichtige Standards hinweg – einschließlich ASTM, ISO 9001, DIN, SAE und JIS-Rahmenwerken – um globale Beschaffung und Materialvalidierung zu vereinfachen.
Abgleich-Mapping über globale Rahmenwerke
| Legierungs-Kategorie | Materialgüte | ASTM-Bezeichnung | DIN / EN-Standard | JIS-Standard | Schwerpunkt der Schlüssel-Eigenschaft |
|---|---|---|---|---|---|
| Aluminiumlegierung | A356.0 | ASTM B108 | EN AC-42200 (AlSi7Mg0,6) | JIS H5202 AC4C | Hohe Festigkeit & strukturelle Duktilität |
| Edelstahl | 316L / CF3M | ASTM A743 Grad CF3M | 1.4409 (G-X2CrNiMo19-11-2) | JIS G5121 SCS14A | Überlegene Pitzer- und Korrosionsbeständigkeit |
| Zinkanalloy | Zamak 3 | ASTM B240 AG40A | Z410 (ZnAl4Cu) | JIS H5301 ZDC2 | Hohe Fließfähigkeit & Dünnwandstabilität |
| Nickel-Superlegierung | Inconel 718 | ASTM B637 / UNS N07718 | 2.4668 (NiCr19Fe19Nb5Mo3) | JIS G4902 NCF 718 | Extreme thermische Kriechfestigkeit |
Bewertung genau A356-Aluminiumlegierung Spezifikationen und Eigenschaften gegen globale Querverweis-Tabellen gewährleistet präzise äquivalente Leistung in allen Fertigungsregionen.
Strenge Qualitätsverifizierung & NDT-Protokolle
Um in jeder Legierungs-Guss, unsere Qualitätskontrollprotokolle integrieren vollständige chemische Verifizierung mit fortschrittlicher zerstörungsfreier Prüfung (NDT):
- Spektralchemische Validierung: Optische Emissionsspektroskopie (OES) überprüft Schmelzheizungen in Echtzeit, um die genaue Elementzusammensetzung vor dem Gießen zu verifizieren.
- Röntgen-Defektinspektion: Industrielle Röntgenradiografie scannt Innengeometrien, um Mikroporosität, Gasporen und Schlacken-Inclusions zu erkennen.
- Nicht-zerstörerische Prüfung (NDT): Ultraschallprüfung (UT) und Flüssigkeitsdurchdringungsprüfung (LPI) identifizieren Subsurface-Discontinuities und feine Oberflächenrisse.
- Messbare mechanische Eigenschaften: Zugversuche, Härteprüfungen und Schlagzähigkeitsprüfungen gewährleisten die Einhaltung der ISO-9001-Normen und der kundenspezifischen Fertigungszeichnungen.
Branchenspezifische Gusslegierungsanwendungen
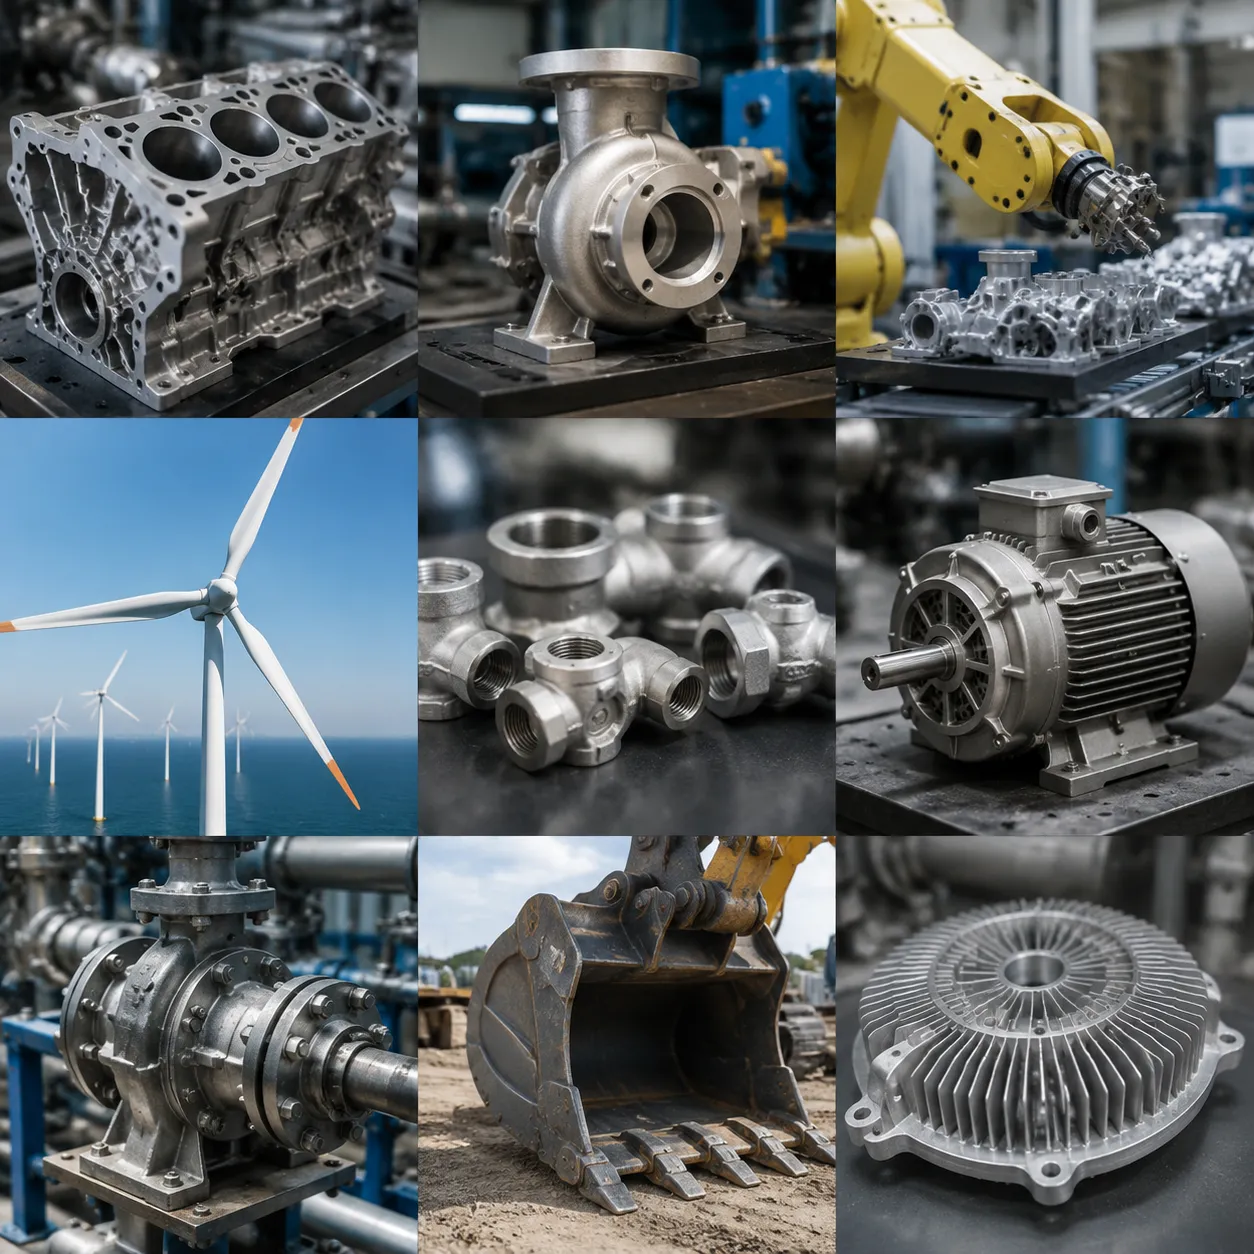
Jede Branche fordert spezifische mechanische Eigenschaften und thermische Stabilität von einem Gussteillegierung. Wir entwickeln Materialzusammensetzungen und Gießprozesse, um strenge Leistungsanforderungen in globalen Schlüsselbranchen zu erfüllen.
Luft- und Raumfahrt & Verteidigung
Hochleistungsflugkomponenten erfordern extreme Kriechfestigkeit und Beständigkeit gegen thermische Zersetzung unter Betriebsbelastung.
- Primäre Legierungen: Inconel 718, Inconel 625, Cobalt-Chrom.
- Zielkomponenten: Turbinenblätter, Brennkammerinnenwände und Strukturknoten des Flugkörpers.
- Leistungsmaßstab: Unsere hochtemperaturfeste Nickel-Superlegierungs-Gussinvestitionsverfahren erhalten mechanische Integrität über 1000°C, während sie schweren heißen Oxidationen widerstehen.
Automobil & E-Mobilität
Architekturen von Elektrofahrzeugen und moderne Antriebssysteme beruhen auf hochfließfähigen nichtlegierten Legierungen, um das Fahrzeuggewicht zu reduzieren und Reichweite zu maximieren.
- Primäre Legierungen: A380, A356, AlSi10Mg, Zamak 3.
- Zielkomponenten: E-Verbauten für Batterien, Gehäuse für elektrische Antriebe, strukturelle Unterrahmen und Motorblöcke.
- Leistungsmaßstab: Aluminium-Silizium-Formulierungen liefern ein überlegenes Festigkeits-Gewichts-Verhältnis, enge Dünnwandstabilität und schnelle Wärmeabführung.
Medizin & Präzisionsmaschinen
Medizinische Geräte und hochpräzise Ausrüstung erfordern strikte Biokompatibilität, Verschleißfestigkeit und eine Genauigkeit im Mikrometerbereich.
- Primäre Legierungen: 316L-Edelstahl, 17-4 PH, Ti-6Al-4V.
- Zielkomponenten: Chirurgische Instrumente, orthopädische Implantate und Gehäuse hochpräziser Pumpen.
- Leistungsmaßstab: Spezialisiert Stahlguss-Klassen bieten hohe Korrosionsbeständigkeit und glatte Oberflächenfinishs, geeignet für Standard-Passivierungsverfahren.
Individuelle Formulierung & Technische RFQ-Unterstützung
Wir liefern direkte Ingenieursunterstützung, um Ihnen bei der Wahl der präzisen Gussteillegierung, die genaue Formenabsprache zu berechnen und fertigungsgerechte Gießereitools zu entwerfen. Von kundenspezifischen Chemieformulierungen bis hin zur komplexen Geometrieoptimierung überbrücken unsere Metallurgen die Lücke zwischen ursprünglichem Entwurf und der Serienfertigung.
Engineering Assistance & Tooling Setup
Wir bewerten Ihre technischen RFQ-Anforderungen, um Fehler zu eliminieren, bevor Metall überhaupt in die Form kommt. Wenn Ihre Anwendung maßgeschneiderte mechanische Eigenschaften verlangt, entwickeln wir benutzerdefinierte Legierungsgussteile entwickelt, um Ihre genauen Spannungs-, Korrosions- und Temperaturbeschränkungen zu erfüllen.
| Technischer Service | Engineering-Parameter | Schlüssel-Ergebnis |
|---|---|---|
| Legierungswahl | Mechanische Last, thermische Beanspruchung, Korrosionsbeständigkeit | Exakt Gussteillegierung Passung für Leistung und Kosten |
| Schrumpfberechnungen | Volumetrische Legierungsverkleinerung, Delta aus Solidus-Liquidus | Genaue Mustermaßstabsfaktoren (0,5% – 2,5%) |
| Foundry Tooling Setup | Gating/riser layout, draft angles, thermal dissipation | Porosity-free fills and optimized tool lifespan |
| RFQ Technical Review | DFM feedback, wall-thickness analysis, tolerances | Production-ready quotation within 24–48 hours |
Fast-Track RFQ Submission Requirements
To ensure rapid evaluation and accurate mold shrinkage modeling, include the following specs in your engineering inquiry:
- 3D CAD & 2D Drawings: STEP/IGES files specifying critical dimensions and machining allowances.
- Operating Environment: Peak working temperatures, mechanical load requirements, and corrosive media exposure.
- Produktionsvolumen: Prototype quantities versus annual high-volume production runs.
- Quality & NDT Standards: Erforderliche Röntgen-, Oberflächenpenetrations- oder Zugfestigkeitstestsprotokolle.
Häufig gestellte Fragen
Wie wähle ich das richtige Gusslegierungs für Hochtemperaturanwendungen aus?
Wir bewerten drei Hauptkriterien bei der Abstimmung eines Gussteillegierung für Hochtemperaturbetriebsumgebungen: maximale kontinuierliche Temperatur, thermische Ermüdungsbeständigkeit und Oxidationsbelastung.
- Unter 400 °C: Hochtemperaturbehandelte Aluminiumlegierungen oder strukturelle duktiles Eisen liefern zuverlässig Leistung für Strukturelemente.
- 400 °C bis 650 °C: Austenitische Edelstahlgusslegierungen bieten starke Oxidationsbeständigkeit und grundlegende mechanische Festigkeit.
- Über 650 °C: Wir empfehlen Nickel-Superlegierungen oder spezialisierte kokzhenbasiertes Gießen für Wärme-, Verschleiß- und Korrosionsbeständigkeit um thermische Kriech- und Struktureinschränkungen bei längerer Einwirkung zu verhindern.
Was sind die wesentlichen Unterschiede in Eigenschaften zwischen ferritischen/bzw. ferritischen und nicht-ferritischen Gusslegierungen?
Ferritische und nichteisenhaltige Gussteillegierungen weisen unterschiedliche mechanische, thermische und verarbeitungsbezogene Eigenschaften auf, die ihren Herstellungs- fit bestimmen.
| Leistungskennzahl | Eisen- Gusslegierungen | Nicht-Eisen-Gusslegierungen |
|---|---|---|
| Dichte & Gewicht | Hoch (7,2 – 7,8 g/cm³) | Niedrig bis Mittel (2,7 – 8,9 g/cm³) |
| Schmelztemperatur | Hoch (1.150°C – 1.550°C) | Niedrig bis Moderat (380°C – 1.080°C) |
| Flüssigsmetall-Fließverhalten | Mäßig; erfordert hohe Überhitzung | Hoch; ermöglicht komplexe, dünnwandige Geometrien |
| Zugfestigkeit | Außerordentlich hohe Tragfähigkeit | Moderat bis hoch (optimiertes Festigkeits-Gewichts-Verhältnis) |
| Korrosionsbeständigkeit | Benötigt spezifische Edelstahl-Grade oder Beschichtungen | Inherently high across most Al, Cu, and Zn grades |
Wie wirkt sich die Kühlrate direkt auf die Erstarrungsschrumpfung und Defektquoten von Gusslegierungen aus?
Die Kühlrate bestimmt die Erstarrungs-Mikrostruktur, die Korn Größe und das endgültige Defektprofil jeder Gussteillegierung.
- Schnellkühlung (Druckguss / Abkühlkühlkörper): fördert eine feinkörnige Struktur, erhöht die Zugfestigkeit des Gussmetalls Ausbeute. Allerdings können übermäßige Wärmewechsel interne Spannungen aufbauen und Hot Tearings auslösen, wenn die thermische Kontraktion eingeschränkt ist.
- Langsame Kühlung (Sandguss / isolierte Formen): Verlängert Schmelze-Fluidität Fenster, was das Füllen der Form in schweren Abschnitten erleichtert. Allerdings führt eine verlängerte Kühlung zu einer höheren Erstarrungsschrumpfung, was zu grobkörnigen Strukturen, Mikroporosität und Setzmarken führt.
- Kontrollierter thermischer Gradient: Wir entwerfen kundenspezifische Formkühlungs Systeme und Risergestaltung, um die gerichtete Erstarrung zu erzwingen und interne Porosität sowie Schrumpfungsfehler zu verhindern.



 German
 English
 Russian